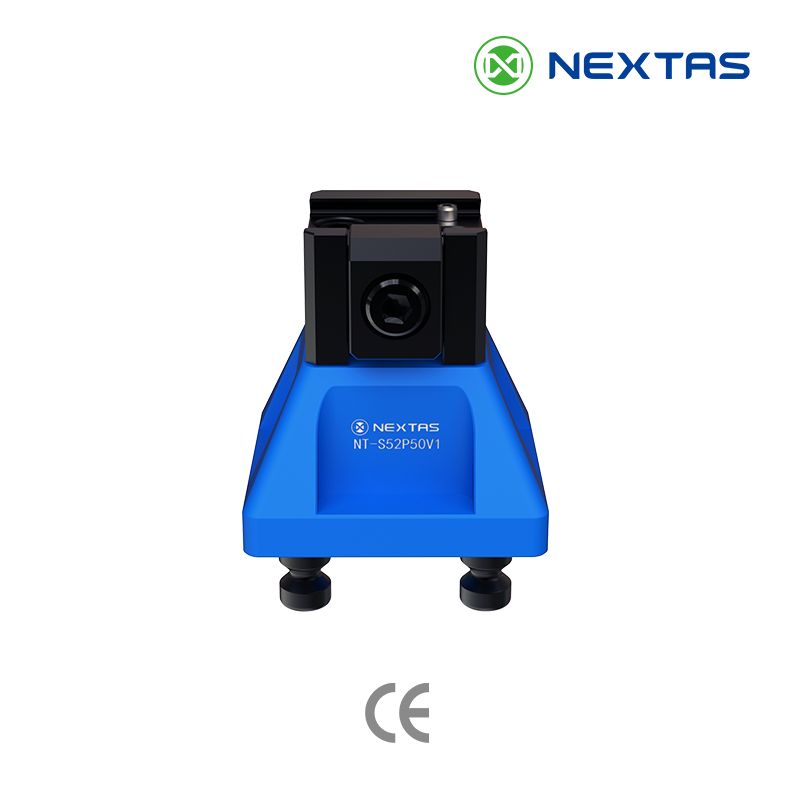
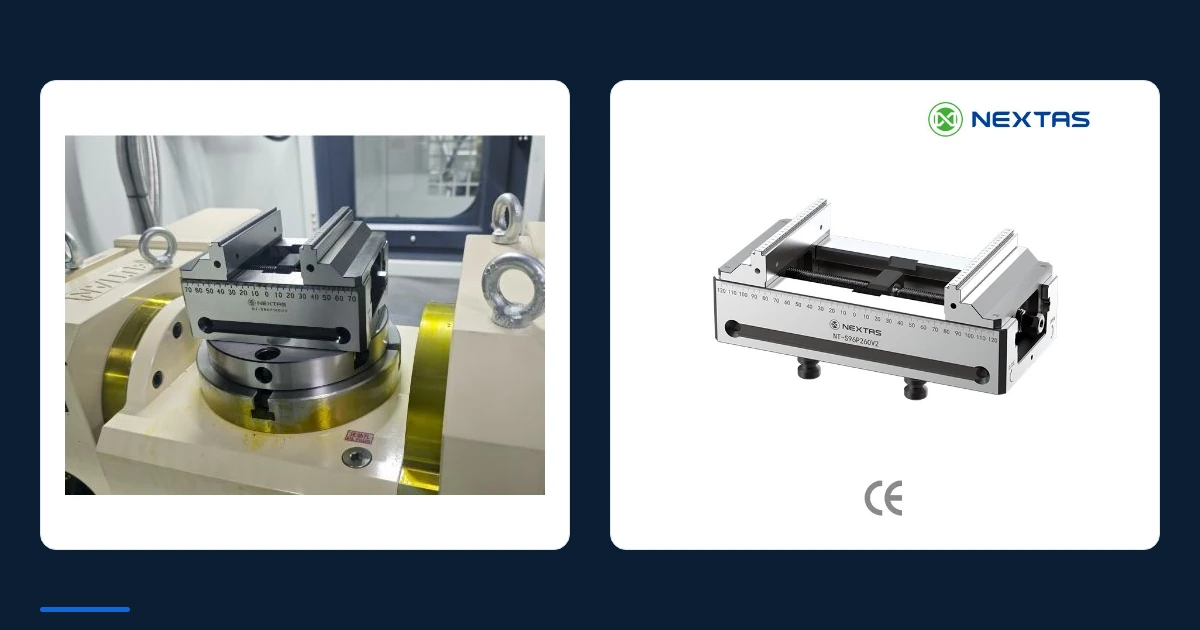
İşleme yüzeylerine erişimi koruyun
Tabanda hazırlanmış profilden kavrayarak yan ve üst yüzeylerde daha geniş işleme alanı bırakın.
Hazırlanmış kırlangıç kuyruğu ile işleme yüzeylerini açık bırakın.
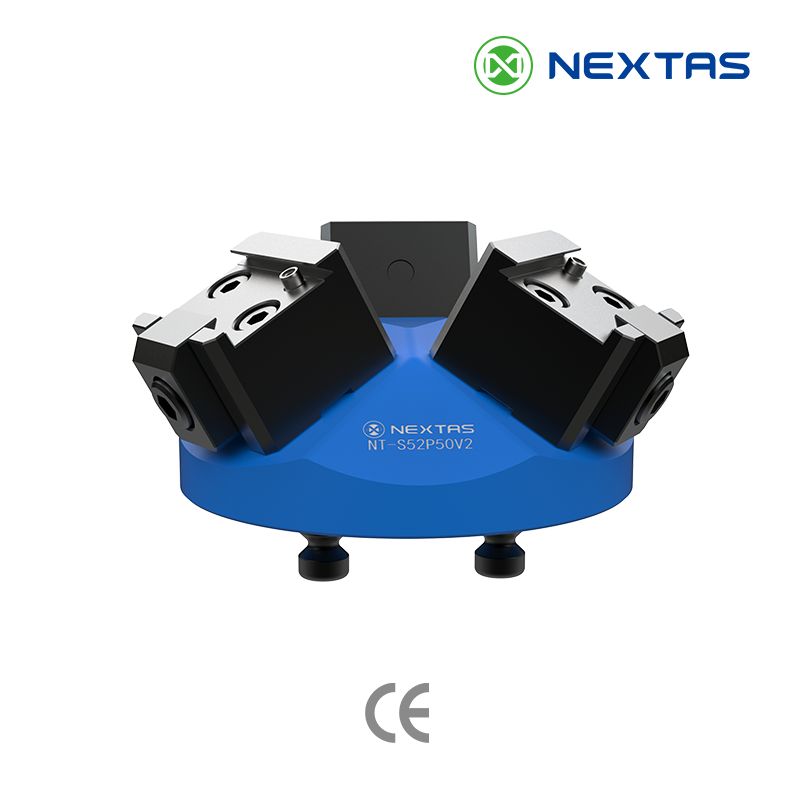
Hazırlanmış 45° kırlangıç kuyruğundan kavrayarak parçanın daha fazla yüzeyini takıma açın. P50 tek istasyonlu ve P90 üç istasyonlu aileleri karşılaştırın. Çene boyutunu ve montaj arayüzünü ham parçaya, kesme yüklerine ve tezgâh boşluklarına göre seçin.
Tabanda hazırlanmış profilden kavrayarak yan ve üst yüzeylerde daha geniş işleme alanı bırakın.
Tek parçalar için tek istasyonu, parça ailesi ortak bir çevrime uygunsa üç istasyonu değerlendirin.
Kurulumu kesinleştirmeden önce fikstürü, 52 veya 96 mm arayüzü ve tezgâhın çalışma zarfını birlikte kontrol edin.
Hangi düzenin uygun olduğundan emin değil misiniz? Mevcut kurulumunuzu paylaşın.
Kırlangıç kuyruğu fikstürü için danışınTek ham parça için P50 tek istasyonlu aileyi; ortak çevrime uygun bir parça ailesi için P90 üç istasyonlu aileyi değerlendirin. Çene genişliğini ve ham parça sınırını model matrisinden seçin. Ardından 52 mm veya 96 mm montaj arayüzünü seçilen fikstür ve taban çizimiyle doğrulayın; adım ölçüsü istasyon sayısını veya doğrudan değiştirilebilirliği belirlemez.
Kompakt yerleşimde takım erişimi ve talaş tahliyesini; büyük veya ağır parçalarda toplam yük, destek ve momentleri önceliklendirin. Robot veya palet değişimi planlanıyorsa taşıma yükünü, oturma sinyallerini ve tüm hücre kabulünü birlikte değerlendirin.
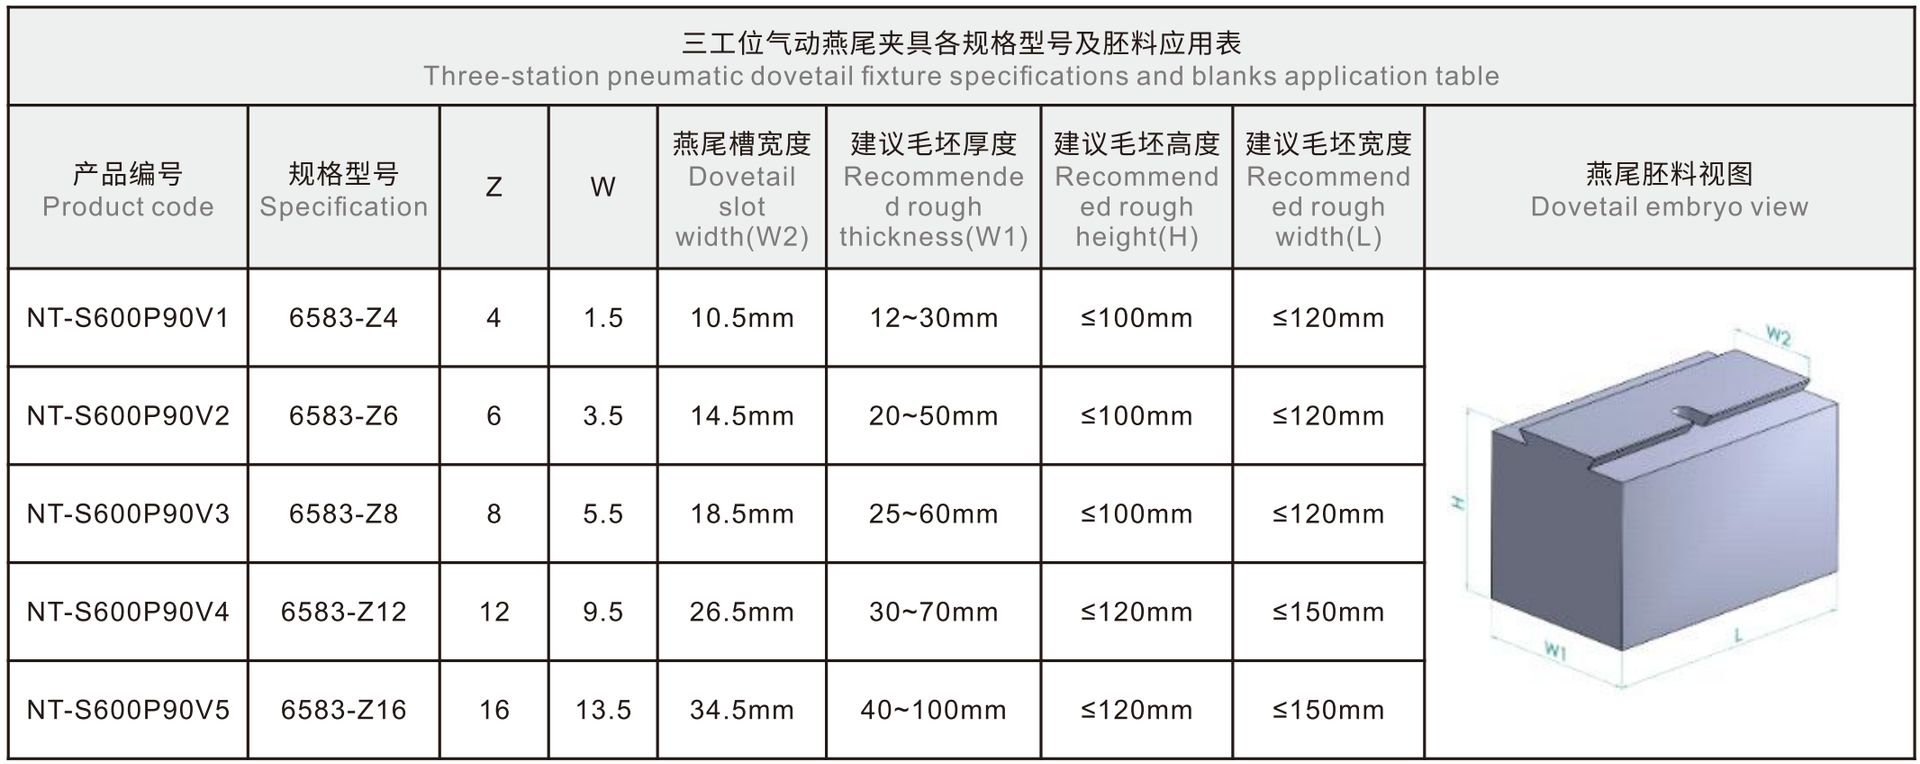
Aşağıdaki sayfalar, tek istasyonlu NT-S500P50 ve üç istasyonlu NT-S600P90 pnömatik kırlangıç kuyruğu özellik ve ham parça uygulama tablolarıdır. Entegrasyondan önce seçilen model çiziminde 52 mm veya 96 mm arayüzü doğrulayın.
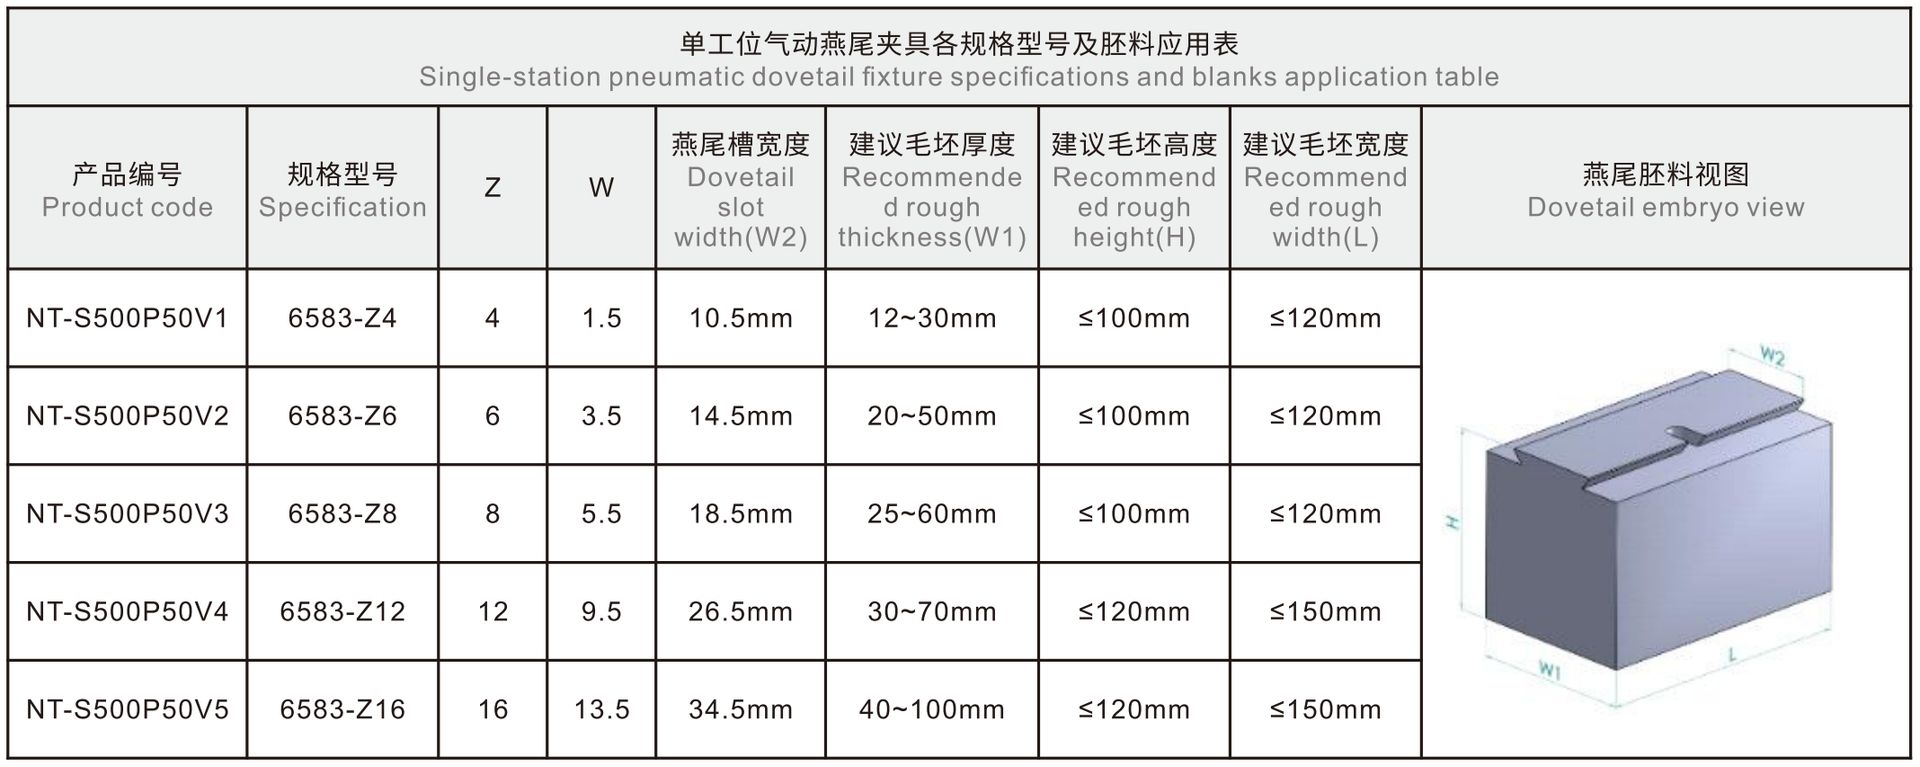 Teknik özellik çizimini büyüt
 Teknik özellik çizimini büyüt
NEXTAS, 2025 kataloğunda iki pnömatik kırlangıç kuyruğu ailesi sunar: kompakt parçalar için tek istasyonlu NT-S500P50 serisi ve daha yüksek çıktı için üç istasyonlu NT-S600P90 serisi. İkisi de ortak 6583-Z çene platformunu kullanır; çene genişliği tezgâhlar arasında fikstürü yeniden öğrenmeden değiştirilebilir.
| Ürün kodu | Kırlangıç kuyruğu çenesi | Çene genişliği | Ham parça kalınlığı | Ham parça uzunluğu | Ham parça genişliği |
|---|---|---|---|---|---|
| NT-S500P50 — Tek istasyonlu pnömatik kırlangıç kuyruğu fikstürü · 4 kN sıkma kuvveti · <0,02 mm tekrarlanabilirlik · sertleştirilmiş paslanmaz çelik · 6,5 kg | |||||
| NT-S500P50V1 | 6583-Z4 | 10,5 mm | 12–30 mm | ≤100 mm | ≤120 mm |
| NT-S500P50V2 | 6583-Z6 | 14,5 mm | 20–50 mm | ≤100 mm | ≤120 mm |
| NT-S500P50V3 | 6583-Z8 | 18,5 mm | 25–60 mm | ≤100 mm | ≤120 mm |
| NT-S500P50V4 | 6583-Z12 | 26,5 mm | 30–70 mm | ≤120 mm | ≤150 mm |
| NT-S500P50V5 | 6583-Z16 | 34,5 mm | 40–100 mm | ≤120 mm | ≤150 mm |
| NT-S600P90 — Üç istasyonlu pnömatik kırlangıç kuyruğu fikstürü · >2,5 kN sıkma kuvveti · ≤30 kg istasyon başına yük · sertleştirilmiş paslanmaz çelik · 6,5 kg | |||||
| NT-S600P90V1 | 6583-Z4 | 10,5 mm | 12–30 mm | ≤100 mm | ≤120 mm |
| NT-S600P90V2 | 6583-Z6 | 14,5 mm | 20–50 mm | ≤100 mm | ≤120 mm |
| NT-S600P90V3 | 6583-Z8 | 18,5 mm | 25–60 mm | ≤100 mm | ≤120 mm |
| NT-S600P90V4 | 6583-Z12 | 26,5 mm | 30–70 mm | ≤120 mm | ≤150 mm |
| NT-S600P90V5 | 6583-Z16 | 34,5 mm | 40–100 mm | ≤120 mm | ≤150 mm |
Çevrim başına bir ham parça işliyorsanız, kompakt tabloda en küçük pnömatik kırlangıç kuyruğu alanını istiyorsanız veya kısa seriler ve prototipler için ayrı bir tek istasyon fikstürü istiyorsanız.
İş mili çalışma süresini artırmak, parça başına yükleme-boşaltma süresini azaltmak ve tek tabloda çıktıyı yükseltmek için çevrim başına üç aynı veya benzer parça çalıştırmak istiyorsanız.
6583-Z4 ile Z16 arasındaki çeneler 10,5 mm ile 34,5 mm kırlangıç kuyruğu genişliklerini kapsar. Çene ölçüsünü ham parça kalınlığına ve istenen sıkma zarfına göre seçin: ince plakalar için Z4/Z6, 100 mm’ye kadar daha kalın stok için Z12/Z16.
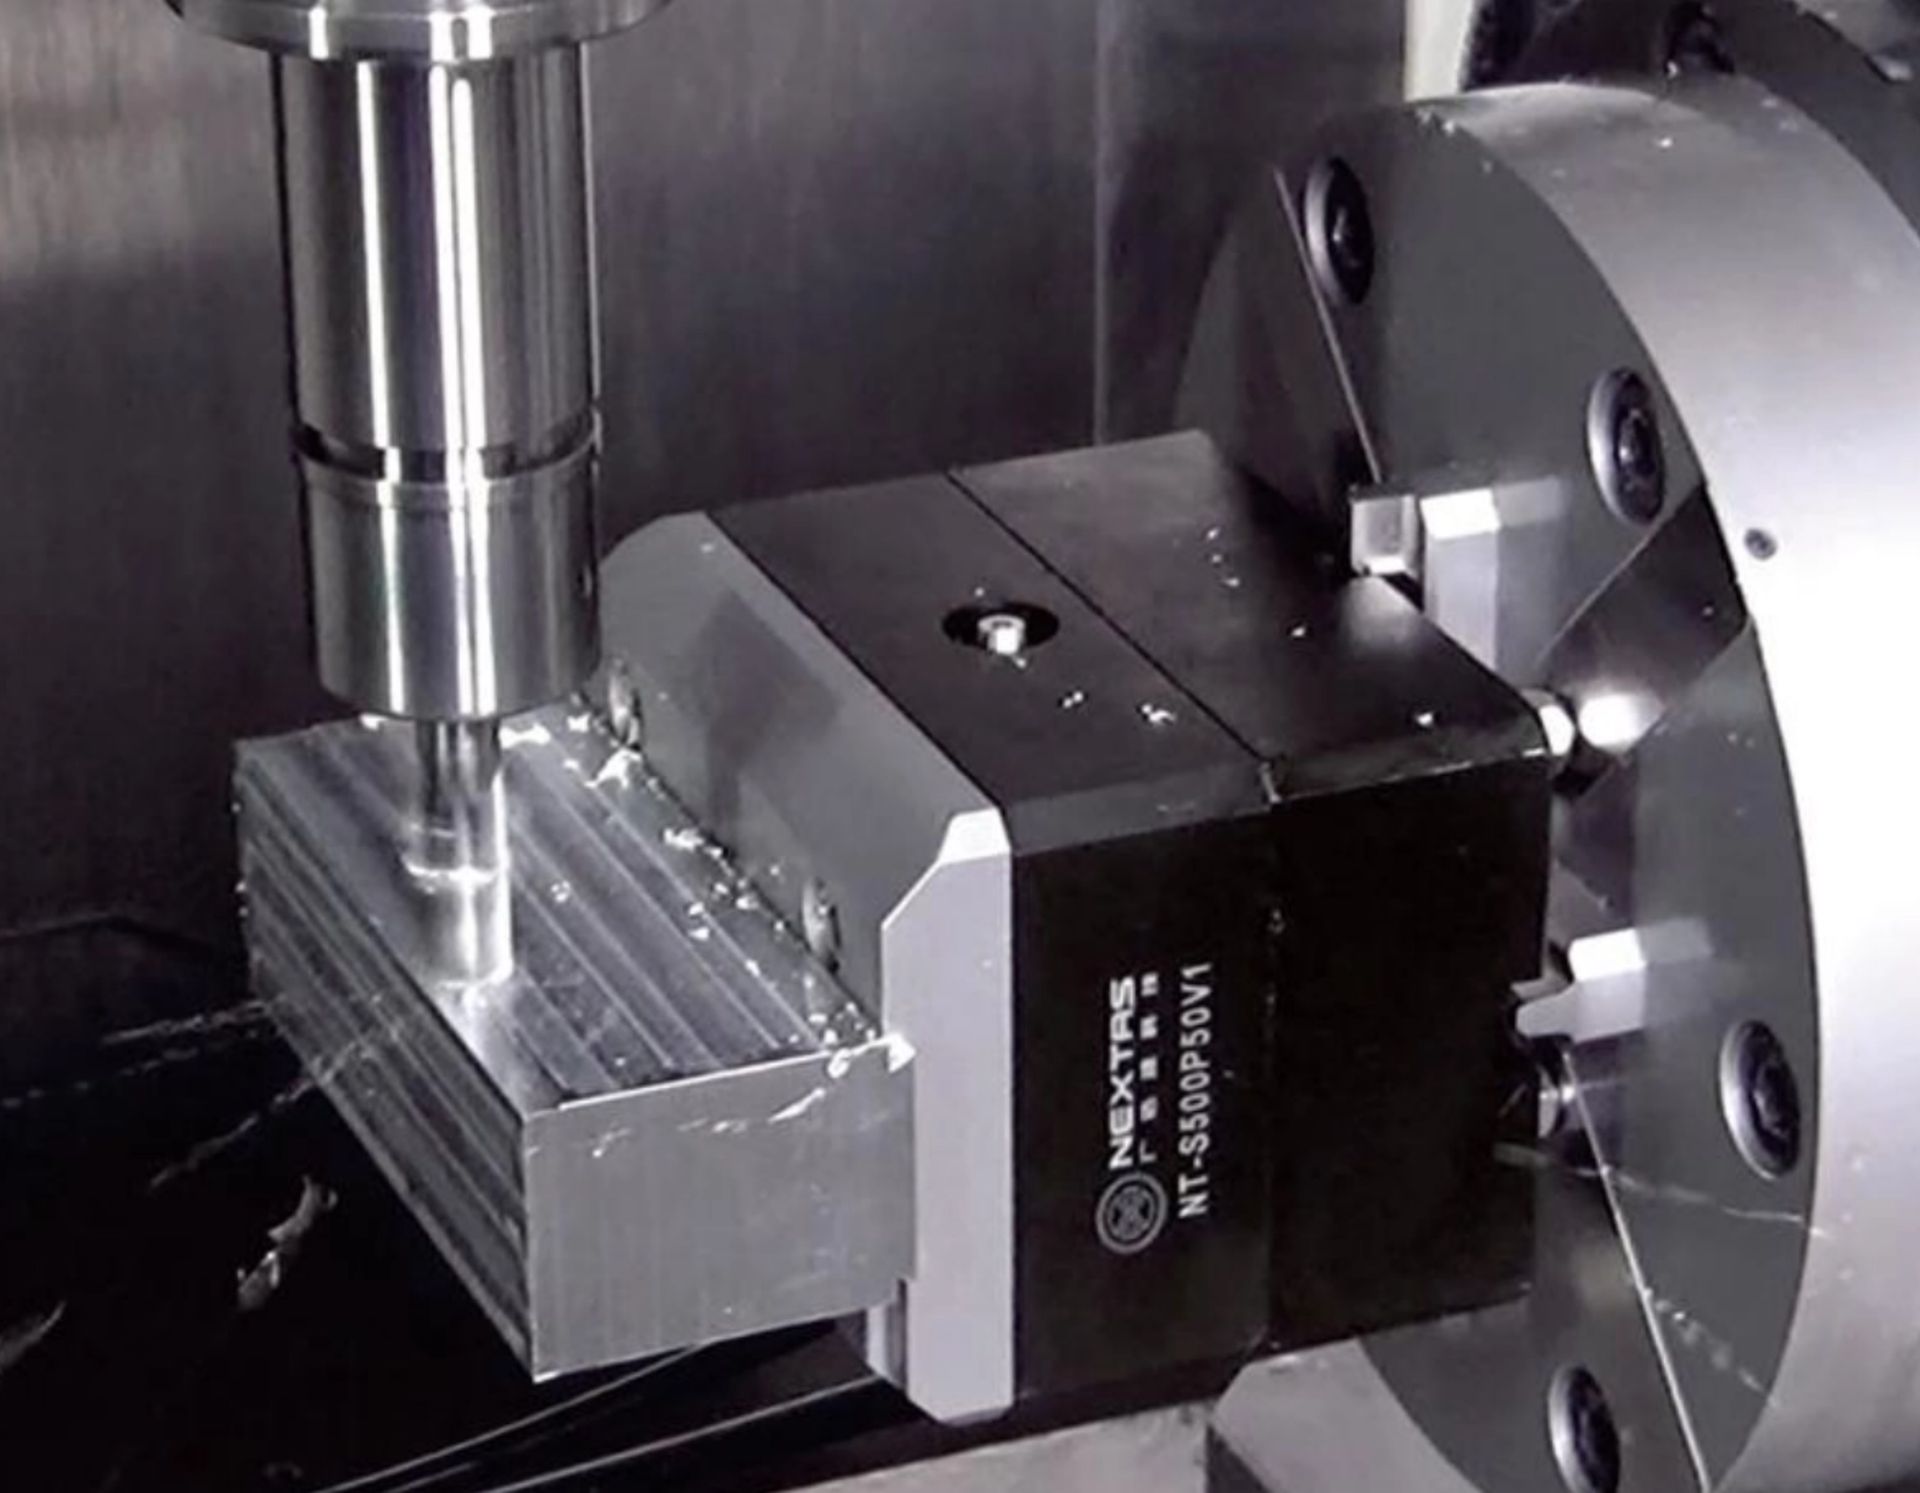
Fikstür parçayı küçük bir 45° kırlangıç kuyruğu boyunca sıkar; üst, ön, arka ve iki yan kesime tamamen açık kalır. Bu düzen tek kurulumda gerçek beş yüzey işlemeyi sağlar ve tutmak için normalde gereken fazla malzemeyi azaltır. Hem zaman hem ham malzeme tasarrufu olur.
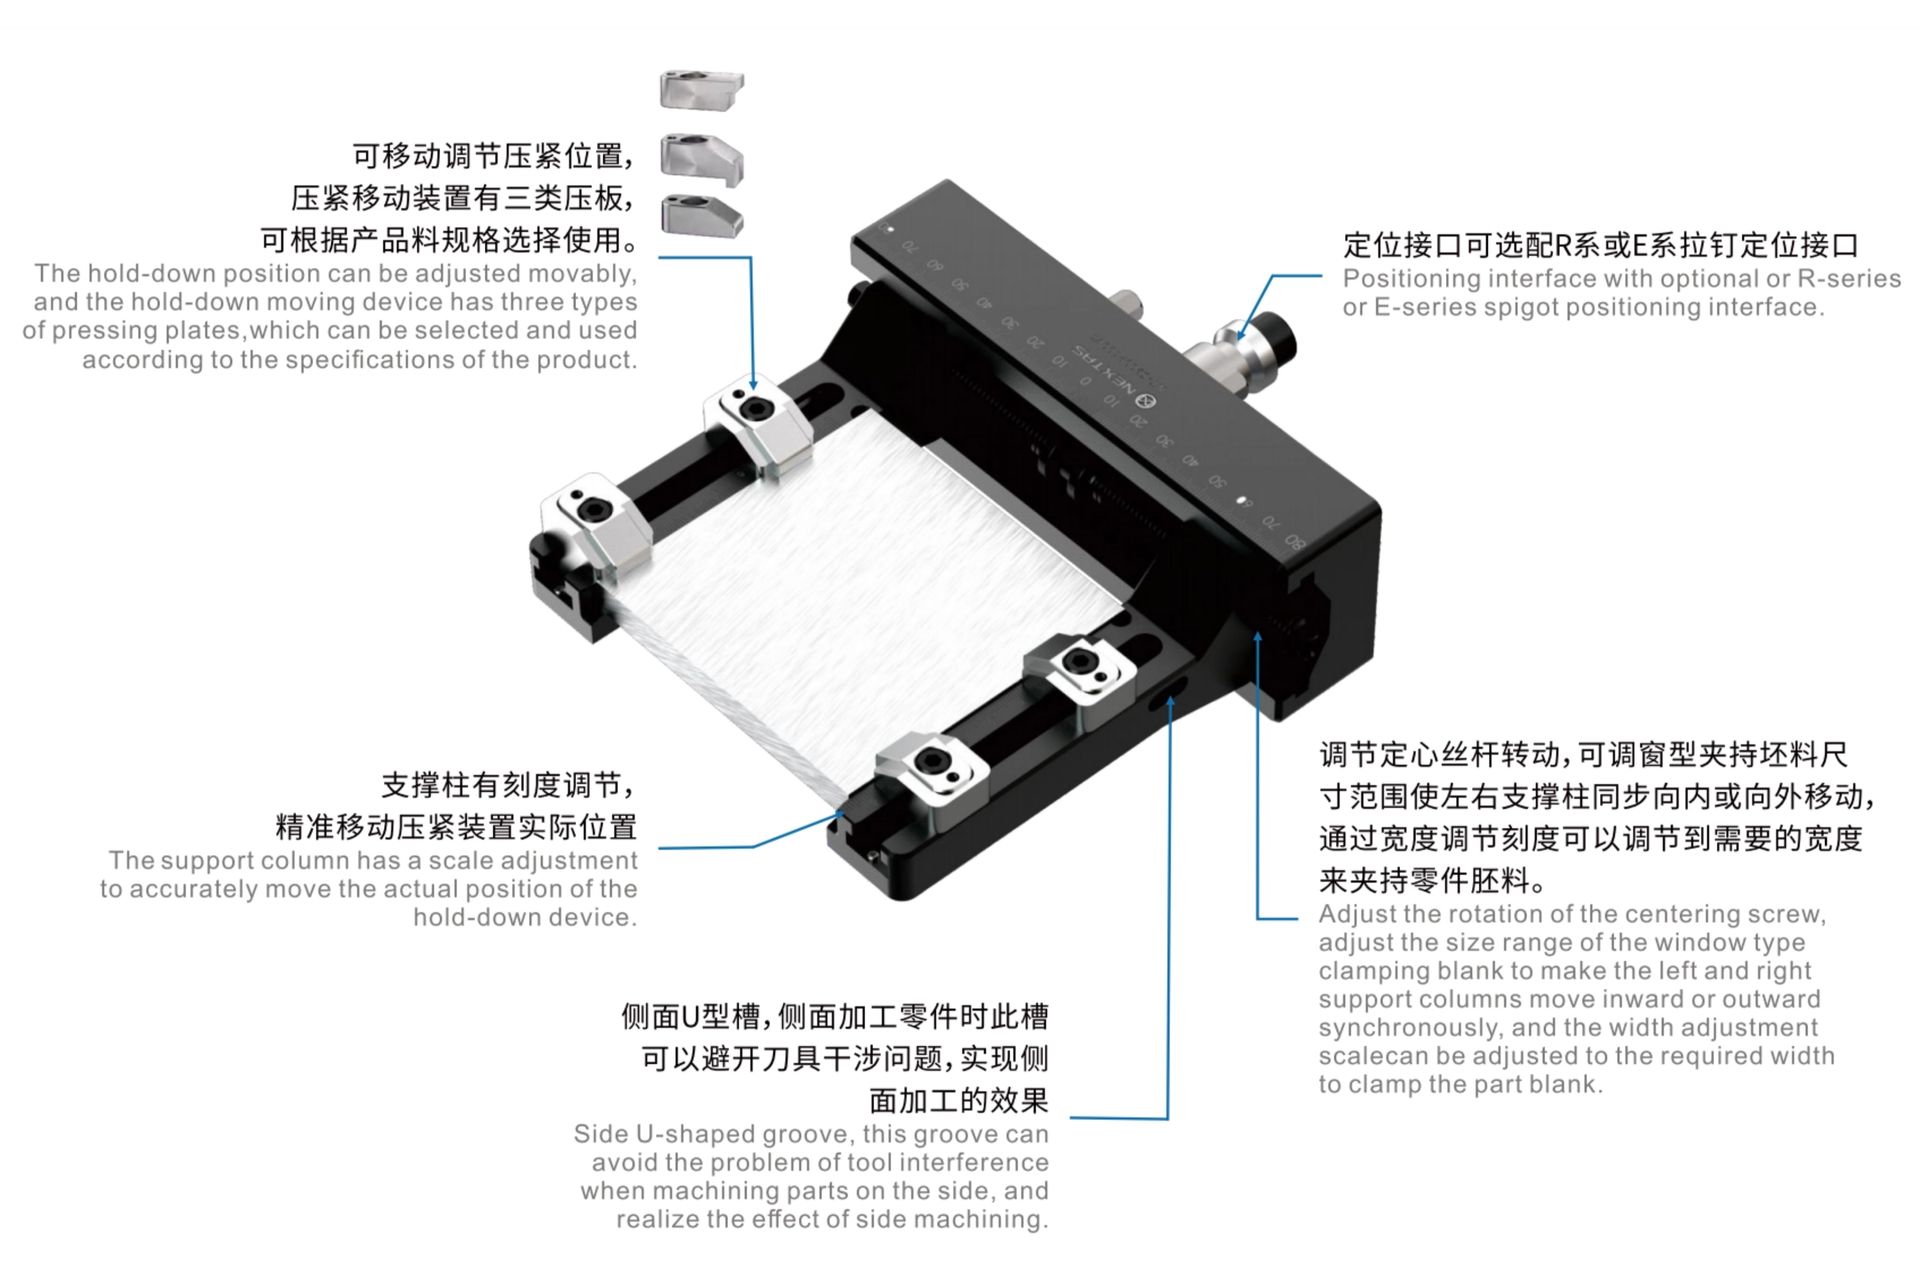
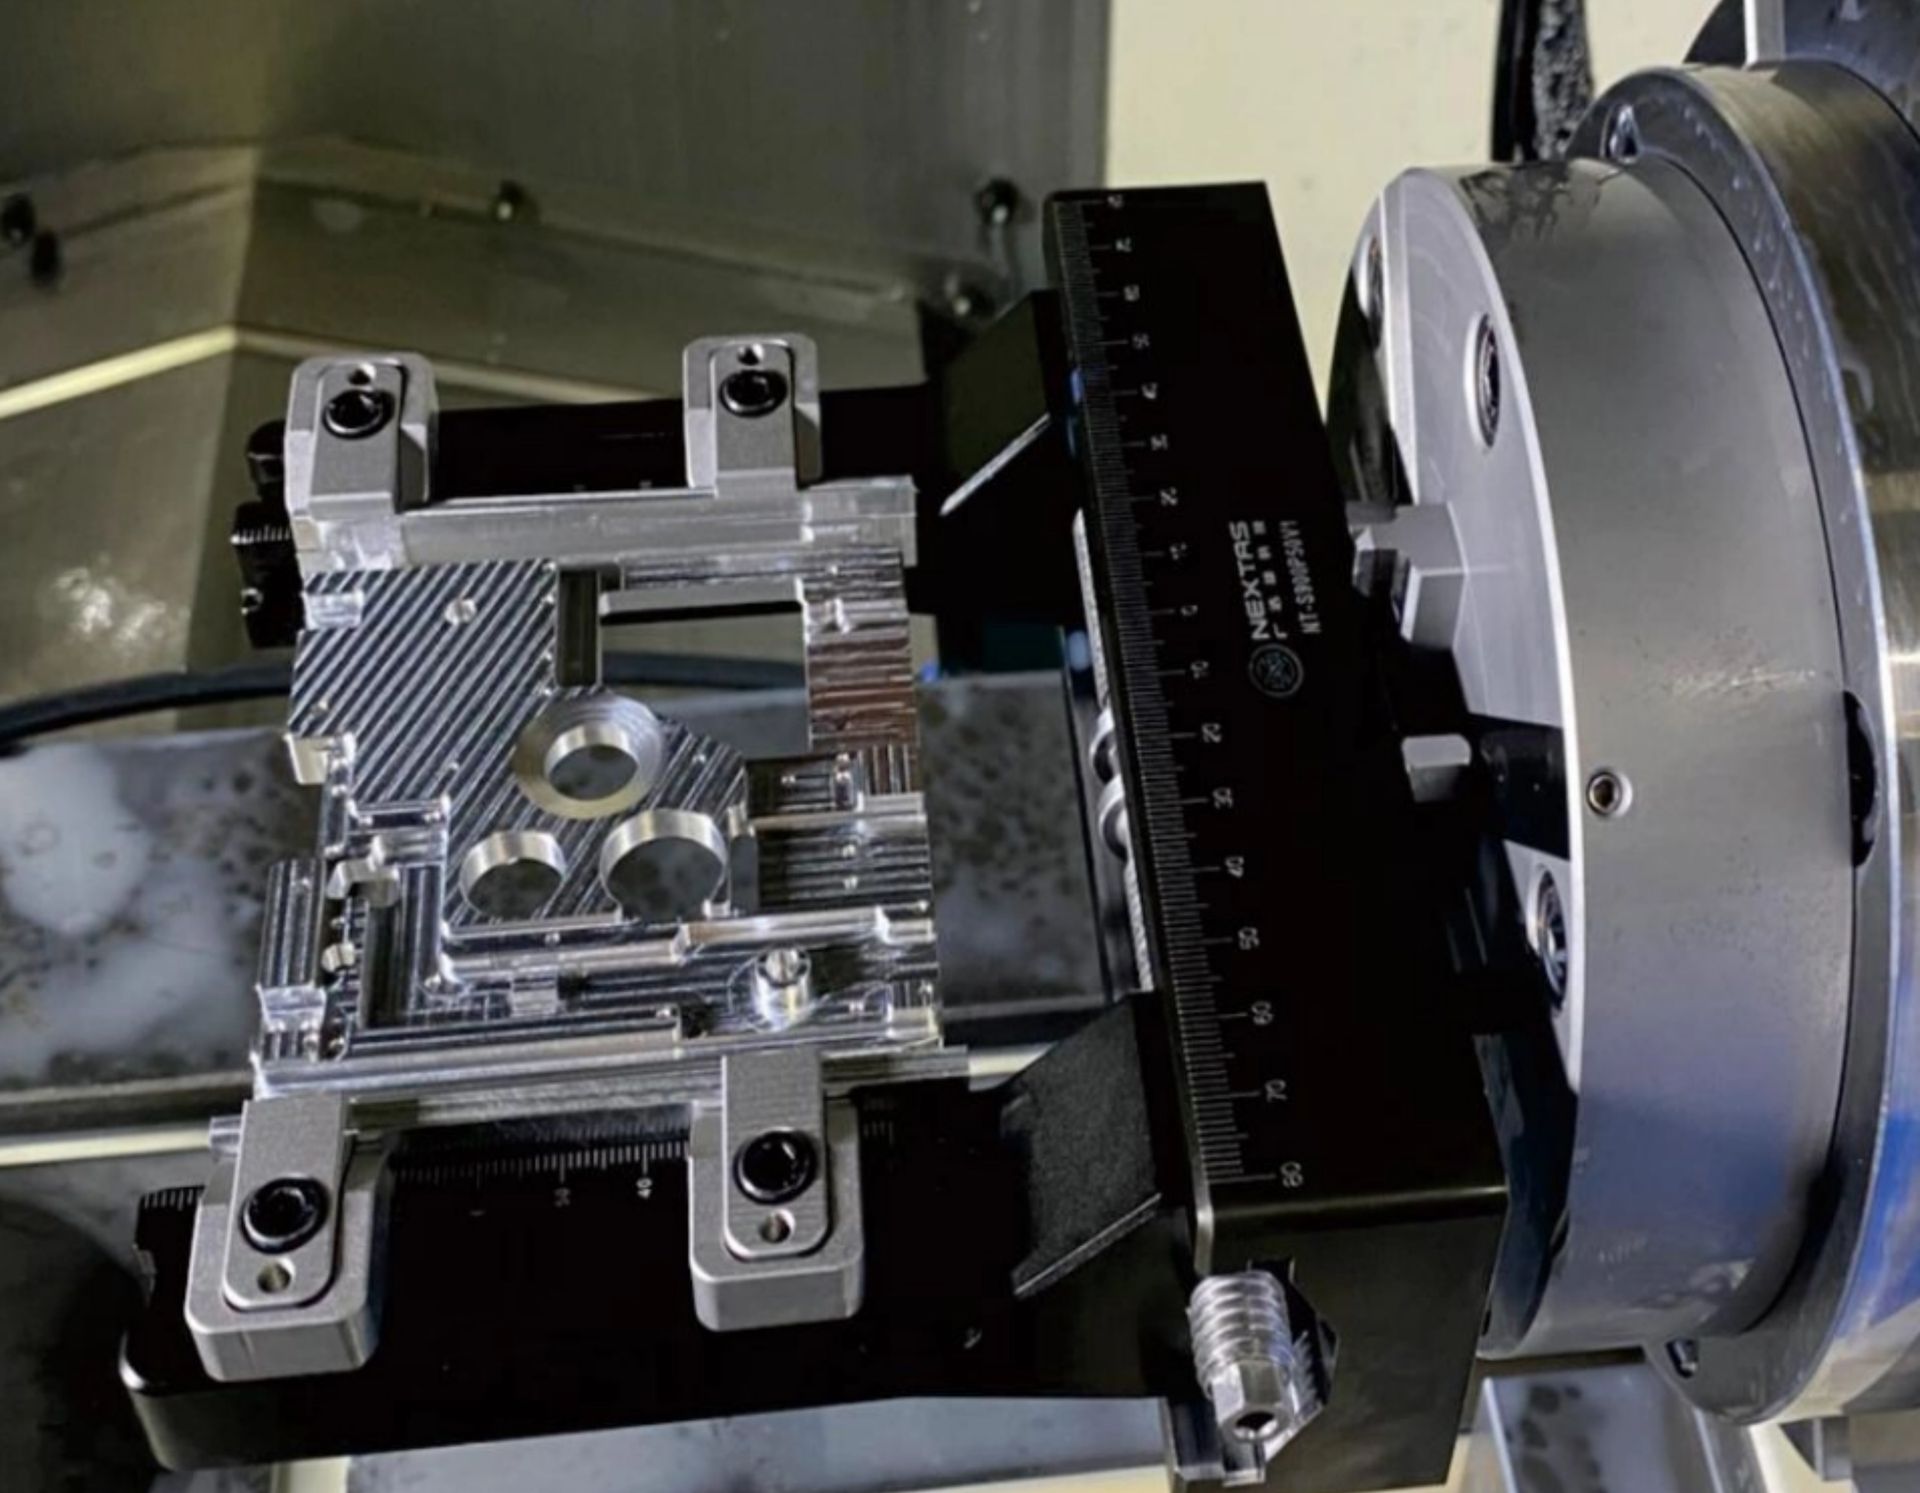
Fikstürler parça değişiminde oturmayı yönetmek için konumlama öğeleri ve referans yüzeyler kullanır. Gerçek işleme doğruluğu ve yüzey, hazırlanan kırlangıç kuyruğuna, freze yüküne, taşmaya, kurulum rijitliğine ve tezgâhtaki kabul kontrollerine bağlı kalır.
Fikstür 52 mm veya 96 mm arayüz yolunu izleyebilir. Sıfır noktası plakası, hızlı değiştirme sistemi veya otomasyon paletiyle uyum seçilen modele ve onaylı arayüz çizimine bağlıdır; istasyon yoğunluğu ve değişim süresi tezgâha ve işleme bağlı kalır.
Fikstür pnömatik sıfır noktası plakasıyla çalışır ve endüstriyel otomasyonda ince sac ürünlerin hızlı, tanımlı sıkılmasını sağlar. Önceden frezelenmiş bir kırlangıç kuyruğu; geometri, temas yüzleri, sıkma durumu ve tezgâh üstü işlem çalışma için doğrulandığında kontrollü oturmayı destekleyebilir.
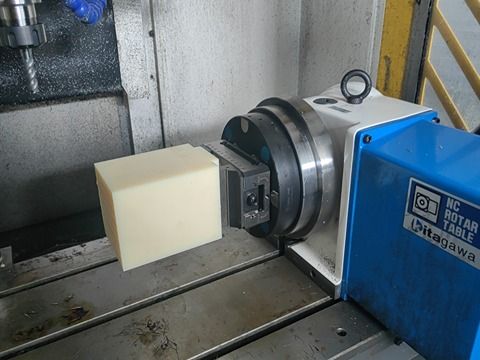
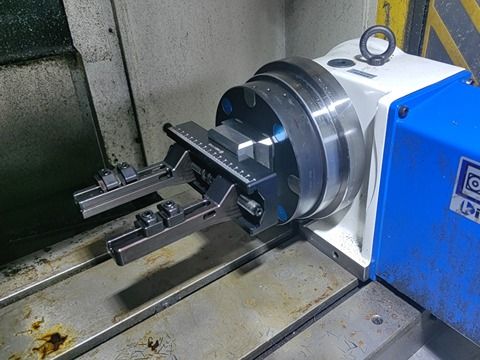
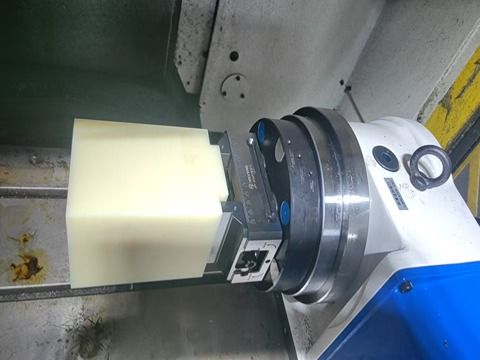
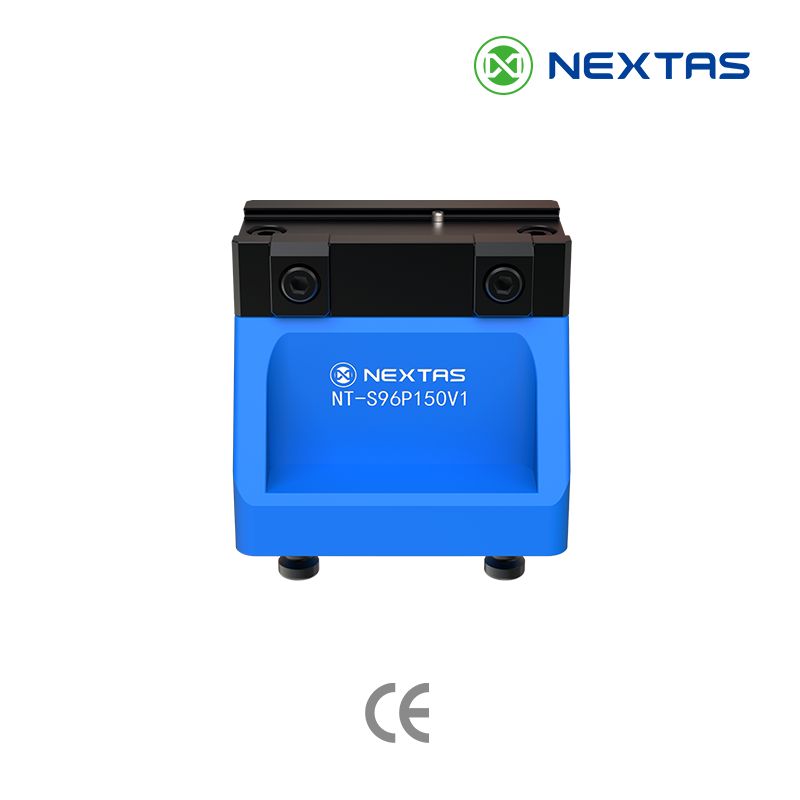
Titanyum ve havacılık parçalarında, işlem birden fazla yüzün açık olmasını istiyorsa kontrol edilecek bir kurulum. Fikstür beş yüzeyi açar. Tek kurulumda frezelemek takım boyuna, eğime ve tezgâhın Z kursuna bağlıdır.
Seçilen 52 / 96 mm arayüz, fikstür, alıcı ve palet takımı onaylı çizimlere göre doğrulandıktan sonra iş değişimlerini destekleyebilir. Robotlu palet değiştirici kullanımı yüke, boşluğa, kontrollere ve hücre doğrulamasına bağlıdır.
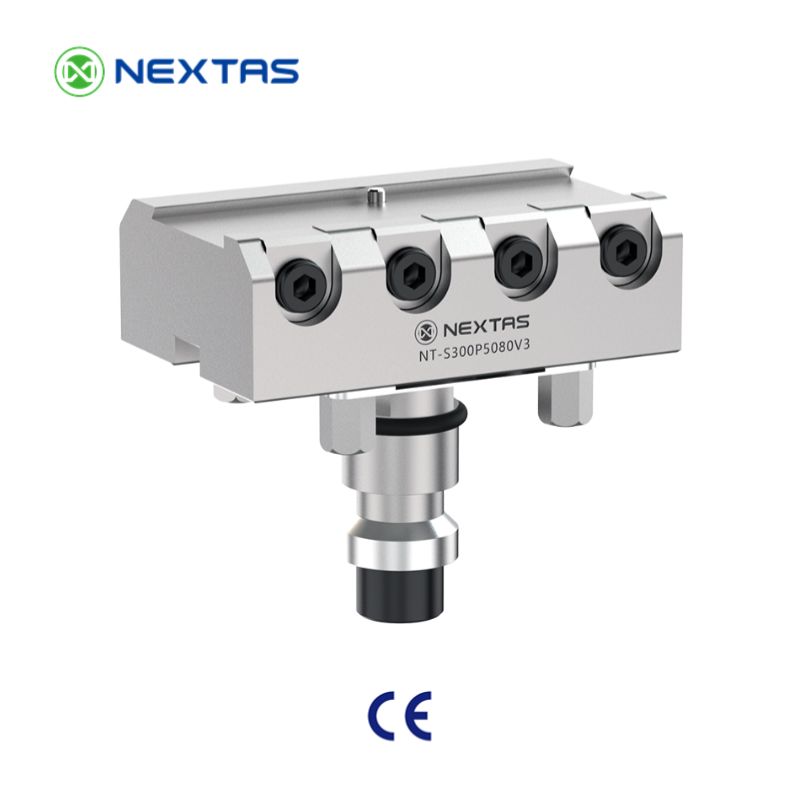
Hazırlanmış kırlangıç kuyruğunu ve desteği, ham parça malzemesine ve planlanan kesimlere göre seçin. Parça çiziminden tutuş profilini, teması ve aparat boyutunu inceleyebiliriz. Kararlılığı ve deformasyonu deneme kesimiyle kontrol edin.
Kırlangıç kuyruğu sıkmayı bir sistem gibi planlayın: fikstür ölçüsü, sıfır noktası tabanı, palet veya otomasyon stratejisi ile talaş ve soğutma akışı gerçek tekrarlanabilirliği etkiler. Ham parçayı hazırlamadan önce kırlangıç kuyruğu ham malzeme hazırlama ve kontrol kılavuzunu (İngilizce kılavuz) seçilen fikstür çizimiyle birlikte kullanın; payı planlayın ve çalışma profilini doğrulayın.
52/96 mm adımından bağımsız olarak tezgâh zarfını, palet ölçüsünü, yükleme yöntemini, kesme yükünü, takım boyunu, titreşimi, talaş ve soğutma akışını kontrol edin. Hedef tolerans, yüzey ve çevrim süresini seçilen tam kurulumla doğrulayın.
Sıkma zincirini üretime almadan önce uyumu, rijitliği ve otomasyona uygunluğu doğrulayın.
İstasyon, çene ve arayüz seçimi için aile seçimini ve model matrisini kullanın. Malzeme adına göre genel bir kavrama derinliği veya en yüksek kuvvet seçmeyin.
Kontrol aralığını ve çene yenileme/değiştirme sınırlarını seçilen modelin servis planı, gerçek çevrimler ve ölçülen aşınmayla belirleyin. Genel çevrim veya aşınma eşikleri kullanmayın.
Otomatik değişim için pnömatik sıfır noktası plakasını ve palet değiştiriciyi seçilen arayüz, robot tutucusu, algılama, kilitleme ve tüm hücre kabulüyle birlikte değerlendirin.
Bir mühendise danışınElinizdeki bilgilerle başlayın. Kalan ayrıntıları mühendislik incelemesinde tamamlayabiliriz.
Tezgâh modelini, tabla ölçülerini, 5 eksen hareket zarfını ve kırlangıç kuyruğu fikstürünün doğrudan mı yoksa mevcut bir sıfır noktası plakası üzerinden mi bağlandığını belirtin.
Malzemeyi, ham parça ölçüsünü, kırlangıç kuyruğu biçimi tercihini (52 mm veya 96 mm), kurulum başına işlenecek yüzey sayısını ve yüzey kalitesi isterlerini paylaşın.
Tekrarlanabilirlik toleransını, tek mi üç mü istasyon istediğinizi, parça başına hedef çevrim süresini ve planlanan robot veya palet deposu bağlantısını belirtin.
Dovetail Jaws sahnesi ayrı bir kırlangıç kuyruğu fikstürüdür, o pnömatik mengeninin çenesi değildir.
İki bağlama yolunu gösteren 39 saniyelik bir 3D görselleştirme. Sert ve yumuşak çene sahneleri pnömatik mengene kurulumlarıdır. Dovetail Jaws yazılı sahne, o mengeninin çene seçeneği değil, ayrı bir kırlangıç kuyruğu fikstürüdür. Açılış karesi pnömatik merkezleme mengenesidir.
YouTube’da izleSayfa güncelleme tarihi . Ölçüleri, arayüz ayrıntılarını ve mevcut mühendislik çizimlerini talep etmek için seçtiğiniz modeli veya uygulamanızı paylaşın. Mühendislik verisi isteyin. Fabrika, kataloglar ve fuarlar.
Kırlangıç kuyruğu fikstür seçiminde destek almak için iş parçanızı, tezgâhınızı ve planlanan bağlamayı paylaşın. Uygulamanız için mevcut model verilerini isteyin.
İhtiyacınız olan aparat modelini veya hâlâ seçim yapıyorsanız parça ve tezgâh bilgilerini paylaşın. Bu montaj için mevcut 2D/3D dosyaları ve gizlilik gereklerini teyit ederiz.
Açıyı, derinliği, temas boyunu ve ham parça payını seçilen fikstürün onaylı çizimine göre belirleyin. Hazırlanmış profili çapaktan arındırıp tam oturma, destek ve takım süpürmesini kontrol edin. Tüm modeller için tek bir kavrama derinliği yoktur.
52 mm ve 96 mm, doğrulanacak montaj arayüzlerini ayırır; tek veya üç istasyonlu düzenin yerine geçmez. Önce P50/P90 ailesini, ham parçayı ve çeneyi seçin; sonra plaka veya paletle eşleşmeyi çizimden doğrulayın.
Evet. 3 eksen ve 4 eksen tezgâhlarda da kırlangıç kuyruğu sıkması rijitliği ve takım erişimini iyileştirir ve değişimleri hızlandırır; özellikle çok çeşitli parça üretiminde.
Fikstürler 45° kırlangıç kuyruğu etrafında tanımlanmıştır. Stoka uyan bir freze kullanın ve temiz, çapaksız bir profil bırakın. Emin değilseniz parça çizimini ve malzemeyi paylaşın; denenmiş bir kırlangıç kuyruğu uygulaması öneririz.
Kırlangıç kuyruğu fikstürü hazırlanmış taban profilinden, kendinden merkezlemeli mengene çenelerden kavrar. Parçanın hazırlanabilirliğini, işlenecek yüzeyleri ve çene temasını karşılaştırın. Her iki düzende de montaj, destek ve tam takım süpürmesini doğrulayın.
Taşmayı sınırlayın; hazırlanmış profilin temasını, destek ve dönmeyi önleme ihtiyacını gerçek kesme yüklerine göre belirleyin. Büyük arayüz tek başına rijitlik kanıtı değildir. Deneme kesimi ve ölçümle doğrulayın.
Evet. İnce veya pencere tipi parçalarda uygun baskı plakalarını veya destek kolonlarını kullanın ve sıkma noktasını parçanın en rijit bölgesine yakın koyun; çarpılma azalır.
Tekrarlanabilirlik sıfır noktası tabanına ve frezelediğiniz kırlangıç kuyruğuna bağlıdır. Temiz arayüzler ve tutarlı bir kırlangıç kuyruğu ayarladığınız oturmayı tutar. Bu oturmayı toleransınıza göre kontrol edin.
Hızlı teklif
Ham parçanın ölçüsünü ve malzemesini, tezgâh modelini ve işlenecek yüzeyleri gönderin. Fikstür boyutunu, çeneleri ve montaj yöntemini değerlendirebiliriz. Arayüz seçiminin henüz belli olmaması sorun değildir.