Ana içeriğe geç
CNC üretiminde palet değişimi

CNC için otomatik palet değiştirici (APC)

İş mili kesim yaparken sonraki işi hazırlayın.

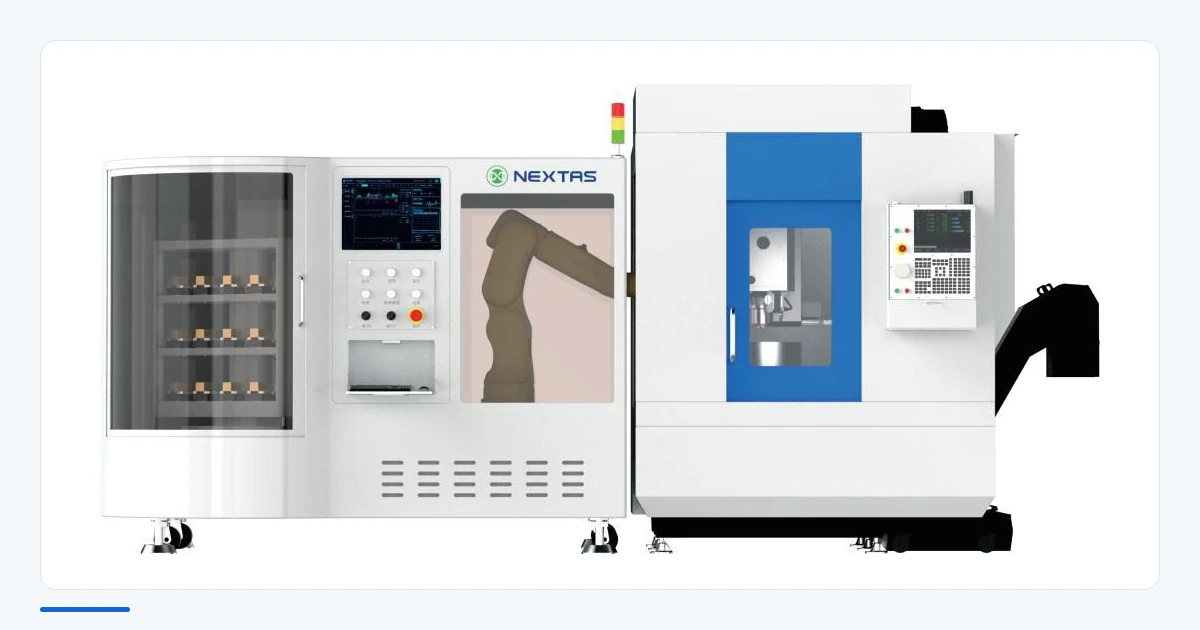
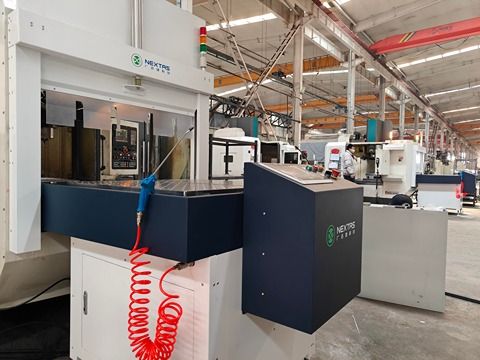
Fikstür hazırlığını tezgâh dışına taşıyın ve paletin işleme konumuna nasıl döneceğini seçin. NEXTAS; dik işleme merkezleri için önden, yandan, dört istasyonlu ve portal düzenlerde manuel ve otomatik değişim seçenekleri sunar. Yerleşimi tezgâha, paletin kapladığı hacme ve toplam taşıma ağırlığına göre belirleyin.

Palet değiştirici seçimi için danışın2026 ürün kataloğunu aç

Kataloğu açmak için iş e-postası gereklidir

Taşıma yükü ile konumlandırma tabanının kaldırma kapasitesi yerleşim tablosunda ayrı sütunlardır — ikisini de palet, fikstür ve parça kütlesine göre seçin.

Ön 200 kg · yan / dört istasyon 350 kg · portal 1.500 kg taşıma
V4 / V6 / V8 datum · katalog tekrarlanabilirliği < 0,005 mm
Manuel çift istasyon veya APC yerleşimleri
Teslim: Çizim, adet ve kapsam incelemesinden sonra teyit edilir MOQ: 1 adet Ödeme: T/T · L/C Kalite belgeleri teklif aşamasında belirlenir MIC tarafından denetlenmiş tedarikçi

Hazırlığı kesimden ayırın

Yedek paleti tezgâh dışında yükleyerek fikstür hazırlığını mevcut işleme çevrimiyle eşzamanlı yürütün.

Değişim yöntemini seçin

Operatörlü üretimde elle itilen değişimi koruyun; üretim planı otomatik aktarmaya uygunsa APC seçeneğini değerlendirin.

Yükü yerleşimle eşleştirin

Donanım seçmeden önce taşıma kapasitesini, referans tabanının kapasitesini ve tezgâha erişimi karşılaştırın.

Temel Teknik Özellikler

  • Konik Yüzeyli Konumlandırma: Kararlı kenetleme ve yüksek tekrarlanabilir konumlandırma doğruluğu sağlar.
  • Basınçlı Kenetleme: Piston tahrikli mekanik kendinden kilitlemeli yapı, yüksek mukavemetli çıkış sağlar.
  • Akıllı Algılama: Dahili hava sızdırmazlık tespiti, konumlandırmayı doğrular ve CNC'ye geri bildirim verir.
  • Kendi Kendini Temizleme: Otomatik hava üfleme portları, tutarlı doğruluk için referans yüzeylerindeki kalıntıları temizler.
Diğer

Manuel mi otomatik mi? Doğru konfigürasyonu seçin

Aşağıdaki iş akışlarını karşılaştırmadan önce operatör uygunluğunu ve başlangıç otomasyon bütçesini belirleyin.

Manuel palet değiştirici sistem

Her palet değişiminde bir operatörün bulunabildiği durumlarda daha düşük başlangıç maliyetli bir seçenektir.

Otomatik palet değiştirici sistem (APC)

Gözetimsiz üretimi planlamadan önce palet kuyruğunu ve tezgâh kontrol sistemiyle entegrasyonu belirleyin.

Manuel mi otomatik mi? Doğru konfigürasyonu seçin: teknik veriler
Kriter Manuel Otomatik (APC)
Tipik hedef Kurulumu azaltmak ve standardize etmek İş mili çalışma süresini maksimize etmek ve gözetimsiz çalışmak
Değişim akışı Operatör destekli değişim Sensör ve kilitlerle otomatik çevrim
Uygun senaryo Siparişe göre üretim yapan atölye, prototip, sık parça değişimi Parti işleme, ölçekli HMLV, operatörsüz üretim
Entegrasyon Basit; minimum CNC sinyali PLC/HMI; I/O ve ağ protokolleri (modele bağlı)

Daha fazla iş mili süresi için uygulanabilir bir yol seçin

Manuel ve otomatik palet değişimini vardiyalarınıza, iş yükünüze ve mevcut bütçenize göre karşılaştırın. NEXTAS, transfer donanımını ve tezgâh entegrasyonu gereksinimlerini birlikte tanımlamanıza yardımcı olur. Ölçülen değişim süresini ve kullanabileceğiniz üretim kapasitesini temel alın; ardından önerilen konfigürasyonu, yatırımı ve tahmini teslim süresini değerlendirin.

Tezgâh dışında yüklemeyi mevcut prosesle karşılaştırın

Çok çeşitli ve düşük adetli işlerde hazırlık, palet değişimi, oturma kontrolleri ve yeniden referanslamayı kesim süresinden ayrı kaydedin. İş milinin durduğu süreyi ve yüklü referansın geri dönüşünü hedef tezgahta karşılaştırın. Palet kuyrukları ve gözetimsiz işleme için mühendislik kılavuzundaki kontrol ve kabul kapsamını tamamlayın.

Palet seçenekleri

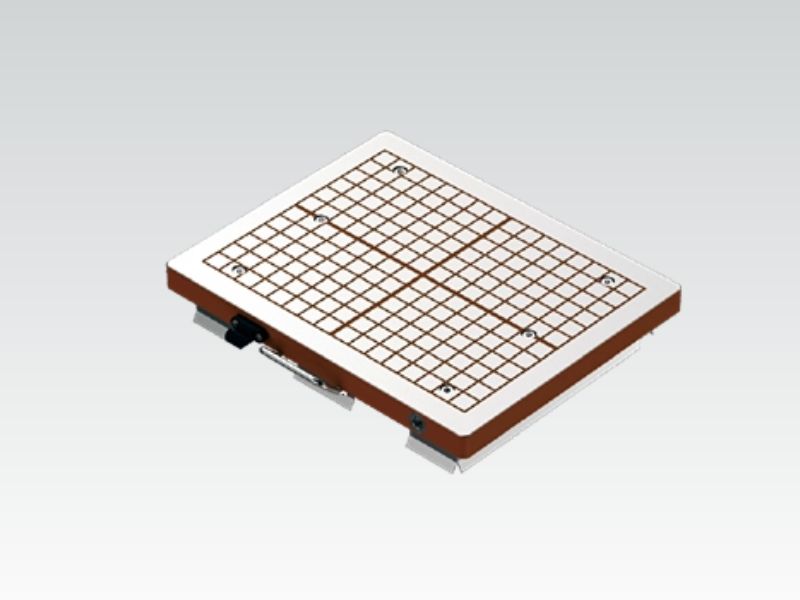
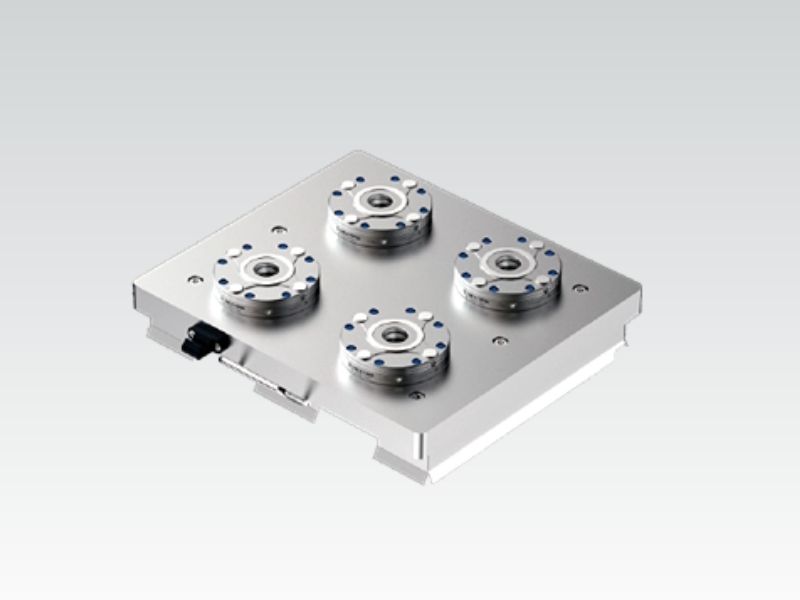
Bağlama stratejinize uygun palet üst yüzeyini seçin: esnek bağlama için T-kanallı paletler, düz parçaların hızlı yüklenmesi için manyetik paletler, hafif kullanım için alüminyum paletler ve hızlı/tekrarlanabilir değişim için sıfır nokta paletleri. Palet plakalarını standartlaştırmak, CNC kurulumlarını hızlandırır ve palet havuzu iş akışlarını destekler.

Katalog yapılandırması düz alüminyum palet kullanır; T-kanallı, petek ve manyetik palet seçenekleri bulunur. Palet ölçüleri tezgâha göre belirlenir.

2026 otomasyon kataloğu · PDF sayfası 8 · basılı sayfa 13.

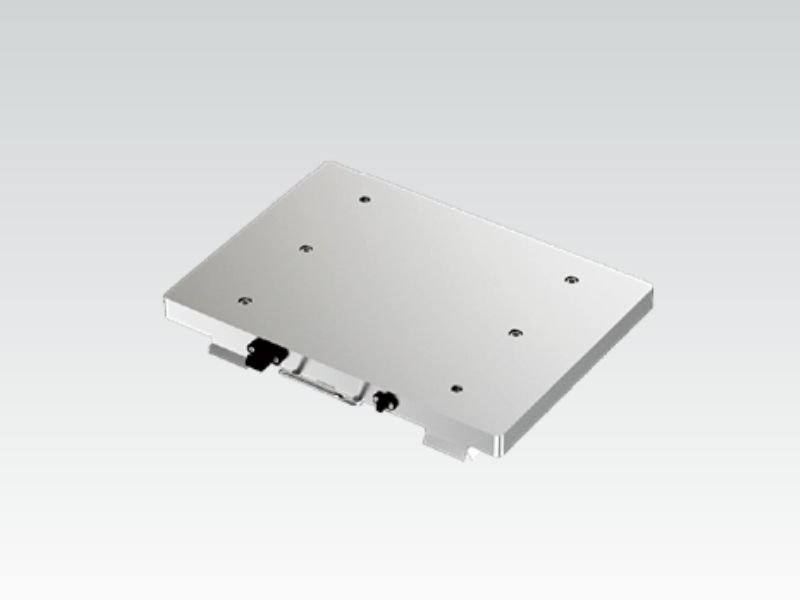
Alüminyum palet

Alüminyum palet

Daha hafif palet yükü için

Malzeme: alüminyum alaşımı

Ölçü: makine strokuna göre uyarlanabilir

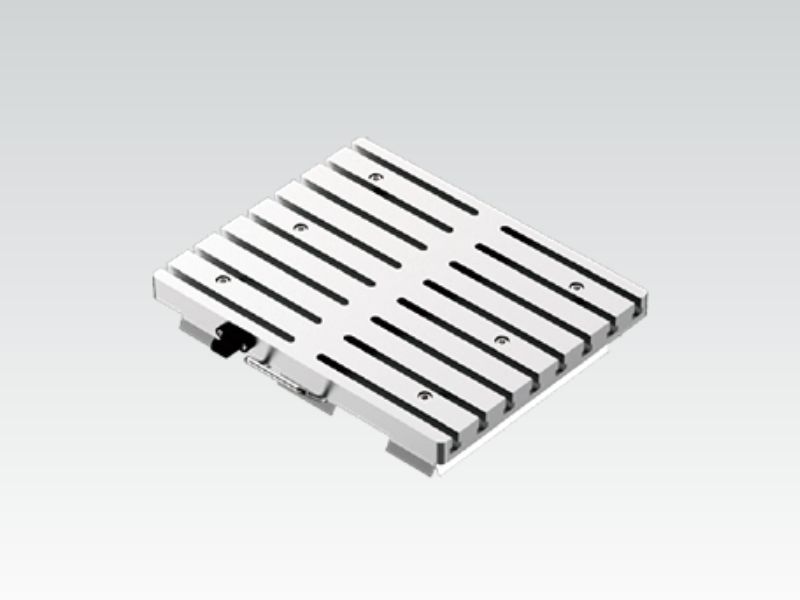
T-kanallı palet

T-kanallı palet

Karma bağlama düzenleri için

Malzeme: martenzitik paslanmaz çelik

Ölçü: makine strokuna göre uyarlanabilir

Manyetik palet

Manyetik palet

Düz parçalar için

Malzeme: martenzitik paslanmaz çelik

Ölçü: makine strokuna göre uyarlanabilir

Sıfır nokta palet

Sıfır nokta palet

Tekrarlanabilir referans arayüzü için

Sıfır nokta konumlandırıcı ile

Malzeme: martenzitik paslanmaz çelik

Uygulama örnekleri

Çoklu fikstürlü atölyelerden otomatik üretim hücrelerine kadar palet değiştirici sistemleri, makinenin kesmede kalmasına yardımcı olur. Tipik uygulamalar: parça ailelerini özel fikstür paletlerinde işlemek, gece birden fazla SKU çalıştırmak ve tekrarlanabilir palet referanslarıyla farklı makinelerde kurulumları standartlaştırmak.

Otomatik Palet Değiştirici vaka çalışması 1 Otomatik Palet Değiştirici vaka çalışması 2 Otomatik Palet Değiştirici vaka çalışması 3

Büyük formatlı prizmatik işlemeyi otomatikleştirmek: CNC portal frezede çift istasyonlu palet değiştirici

Ürün serisi: Otomatik palet değiştirici (APC) ve sıfır nokta bağlama sistemleri

Hedef uygulamalar: CNC portal / köprü freze merkezleri, büyük kalıp ve kalıp tabanları, yapısal havacılık ve yarı iletken çerçeveleri

Zorluk: büyük köprü frezelerde vinç bekleme duruşunu kaldırmak

Büyük CNC portal freze merkezlerinde hacimli plakalar ve yapısal dökümler doğrudan tablaya alınırken, her sapanlama, bağlama, talaş temizliği ve ofset yoklamasında iş mili boşta kalır. Klasik parça değişimi 15–45 dakika, iş hazırlığı 4 saate kadar sürdüğünde etkin kesme süresi vardiya başına nadiren 4,5 saati geçer.

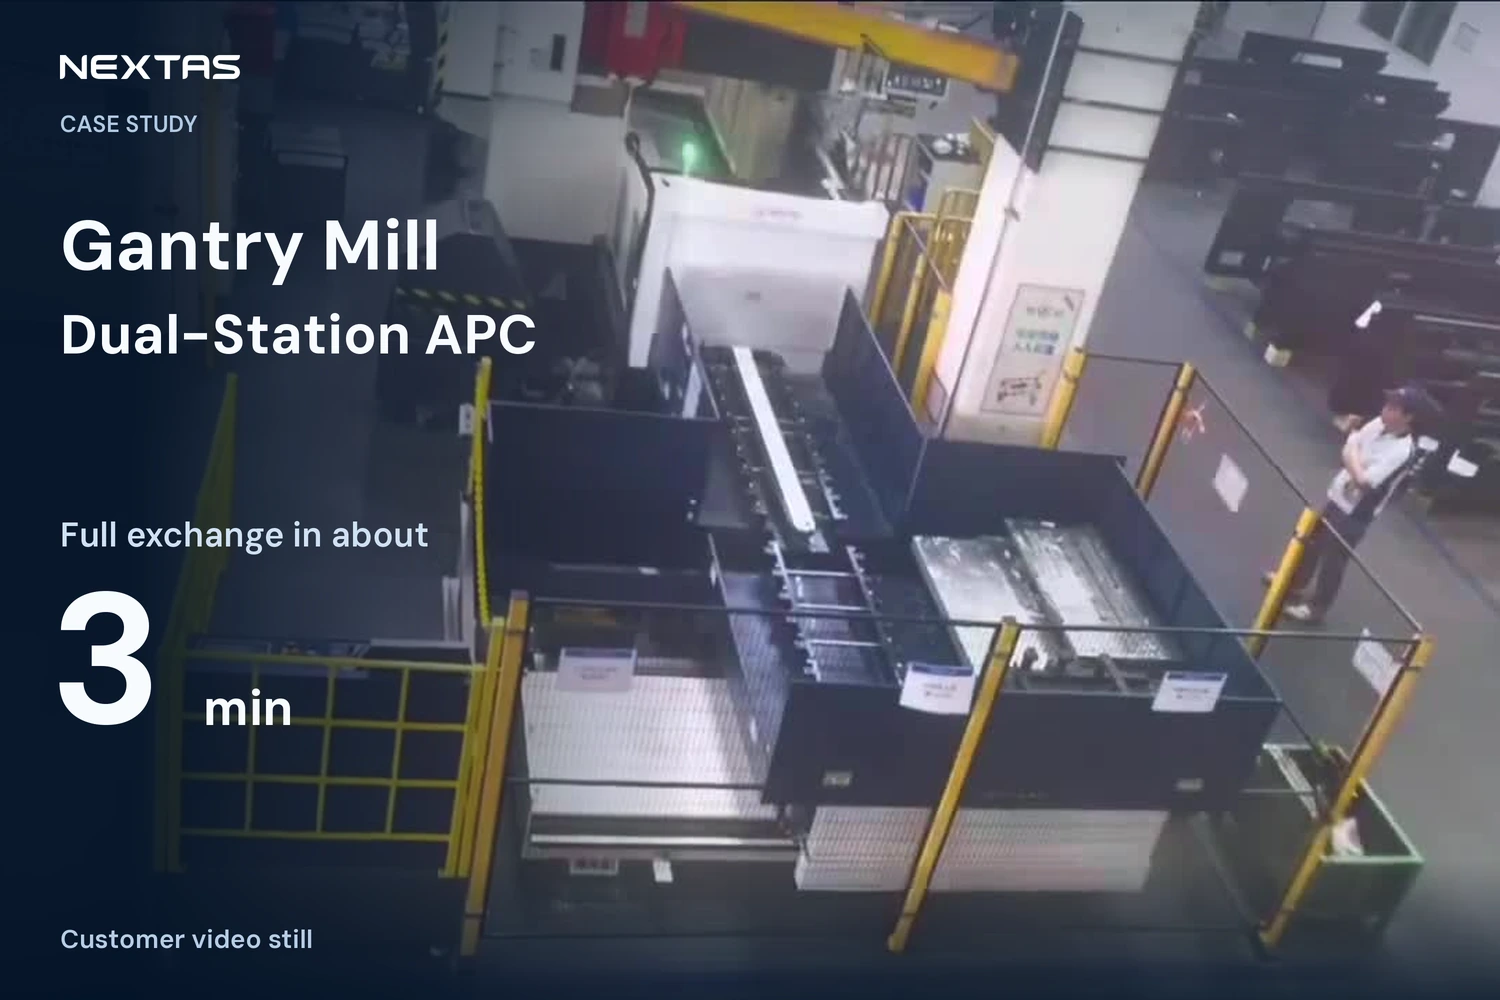
CNC portal frezede çift istasyonlu APC’nin hızlandırılmış atölye kaydı. Palet değişimi yaklaşık üç dakika sürer; kayıt 1:31 uzunluğundadır. Vakadaki makine dışı hazırlık, ayrı bir 10–20 dakikalık işlemdir.

YouTube’da izle

Palet değişimi yaklaşık üç dakika

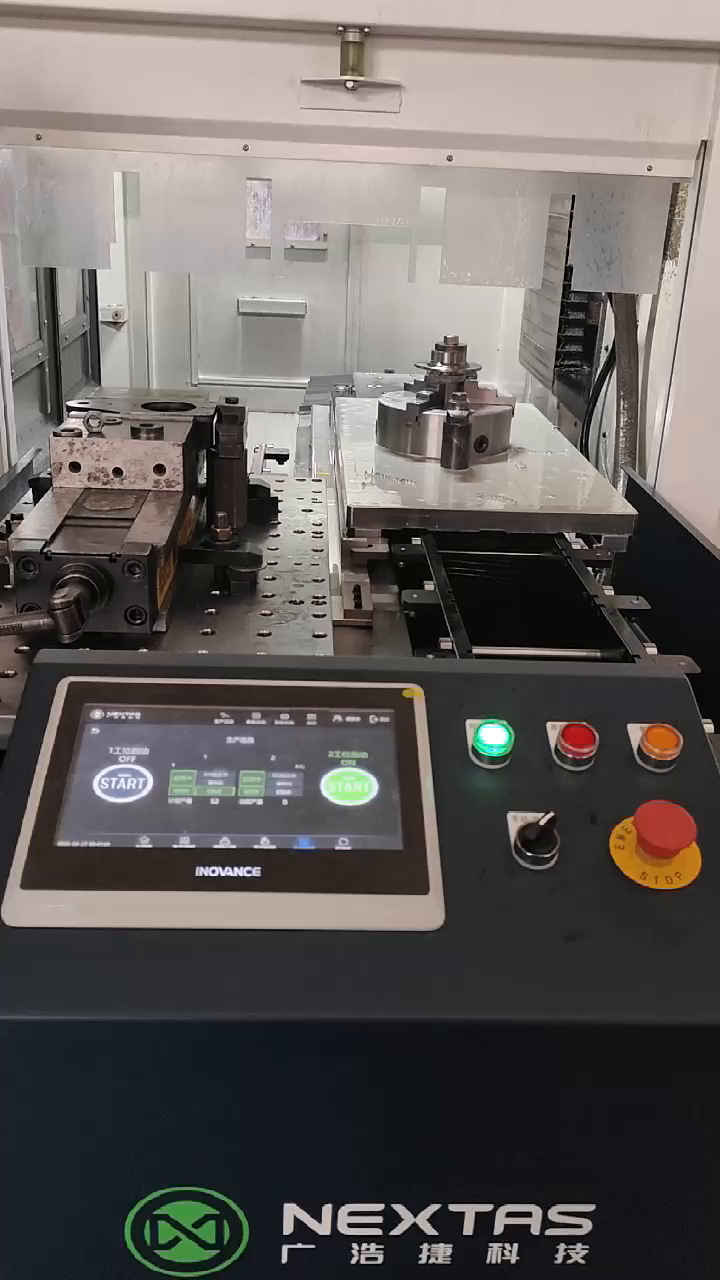
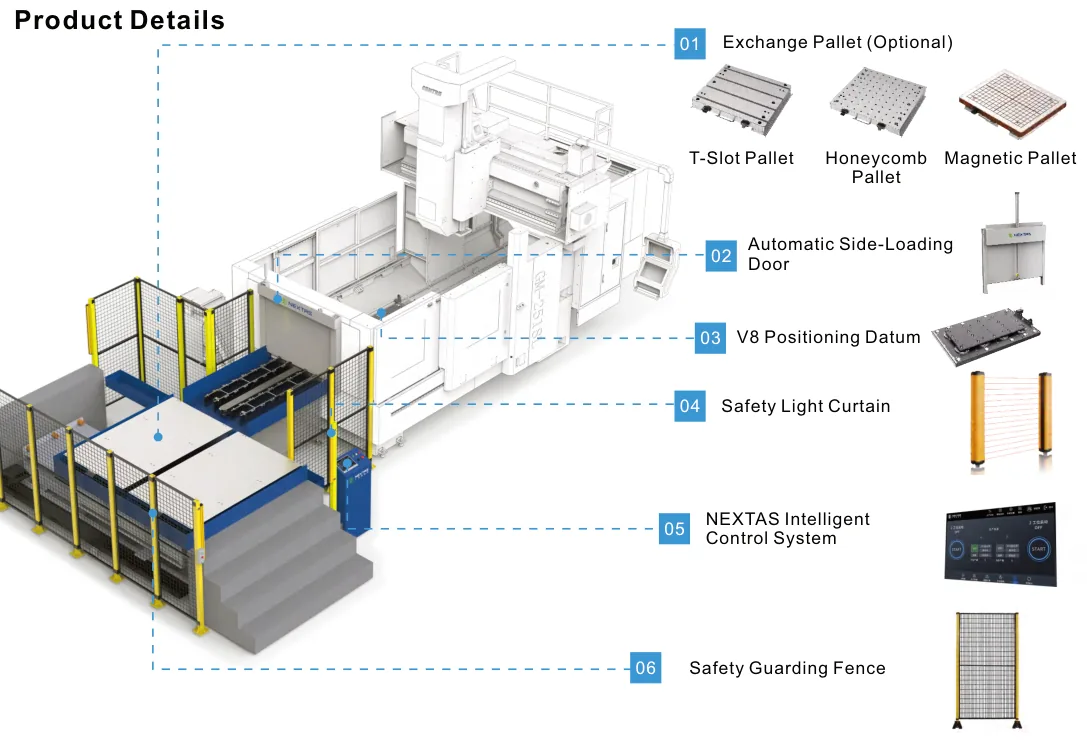
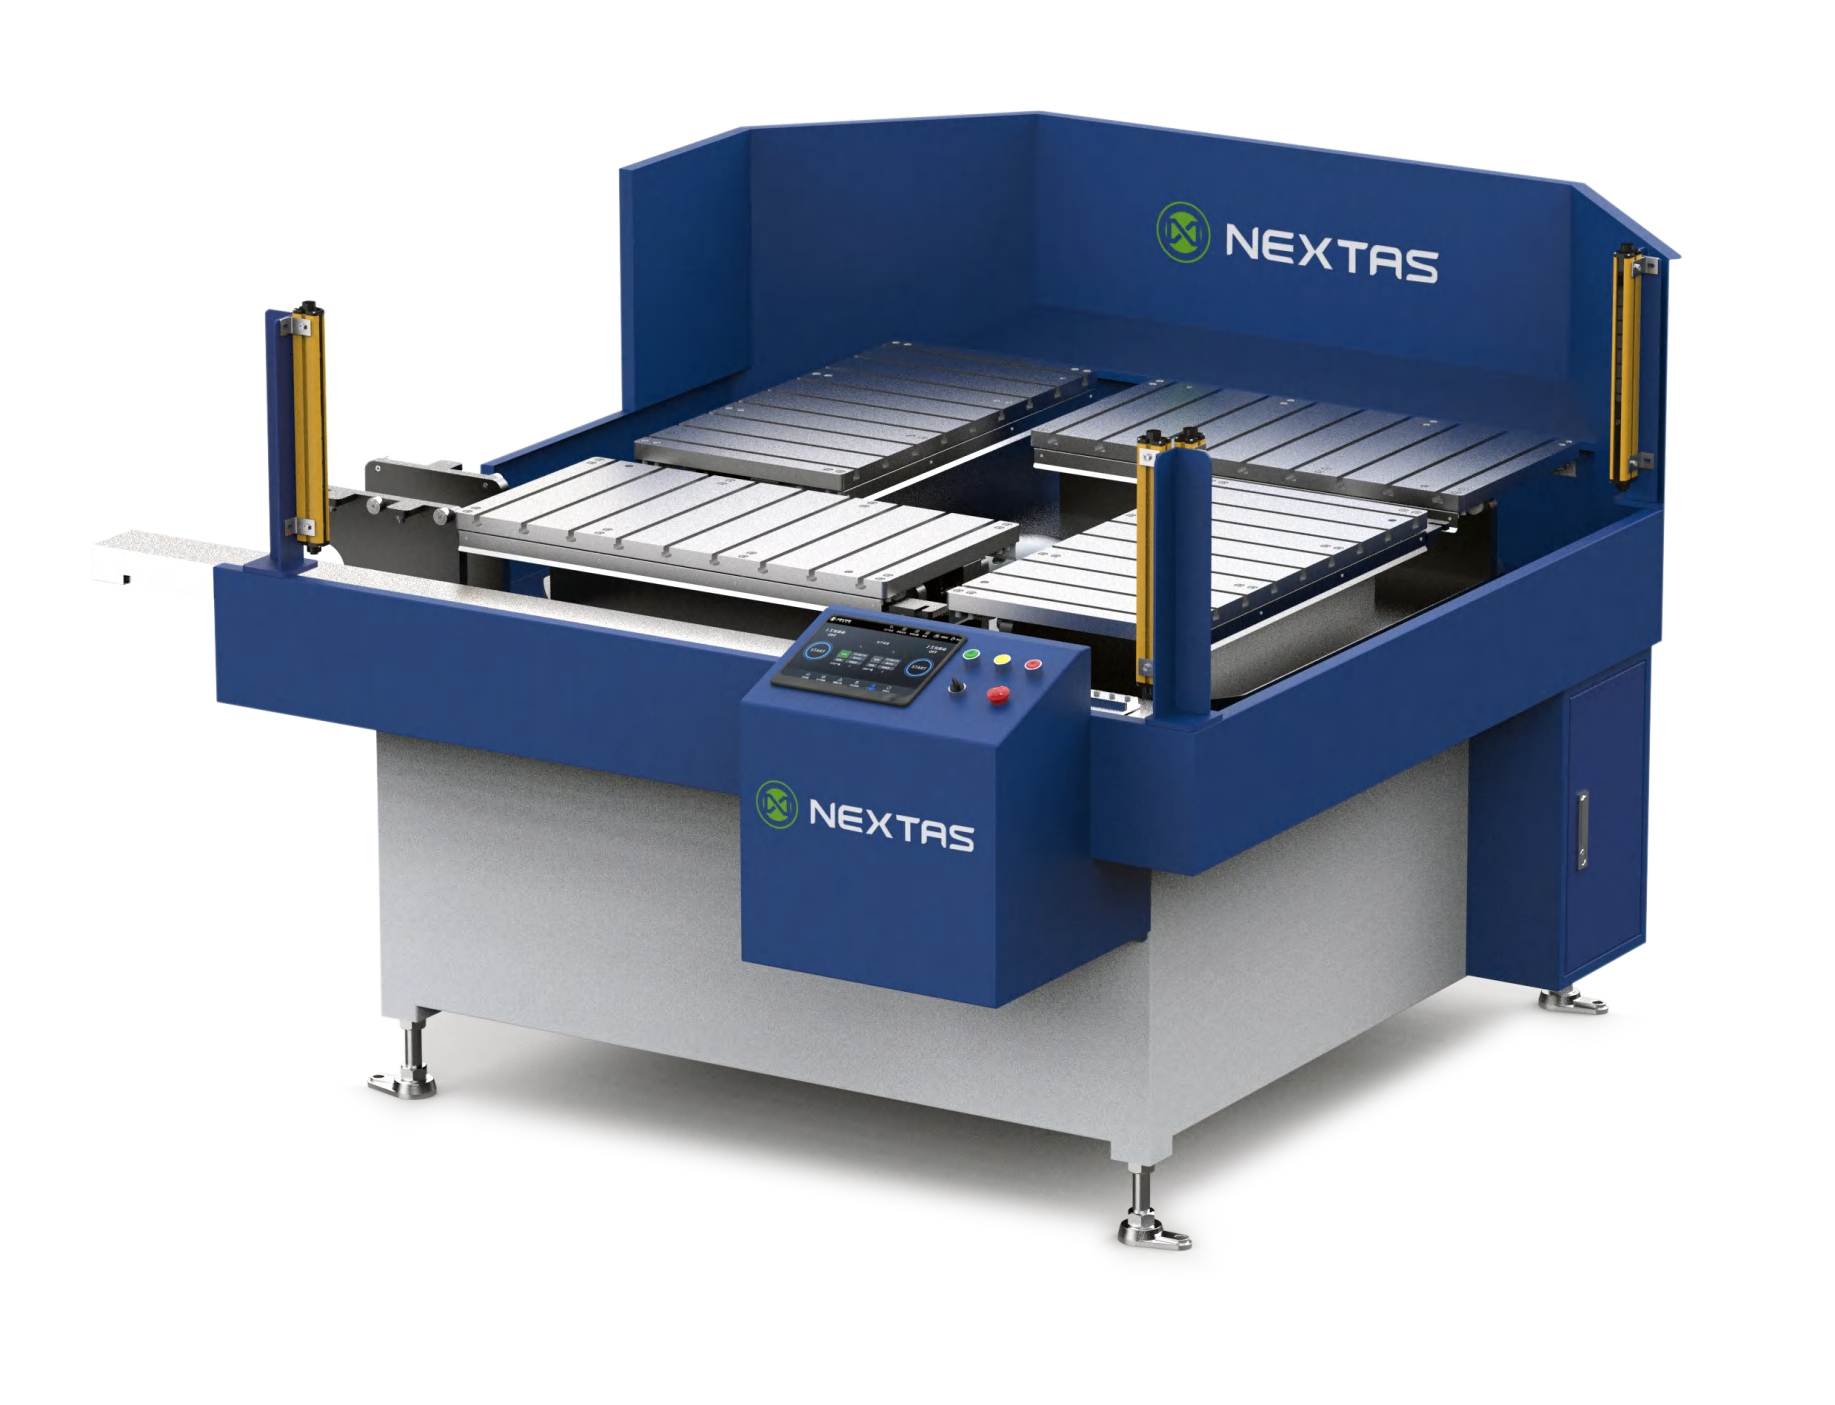
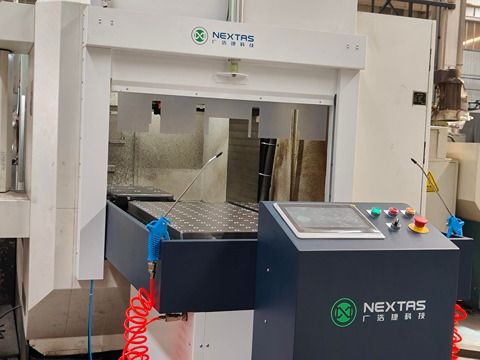
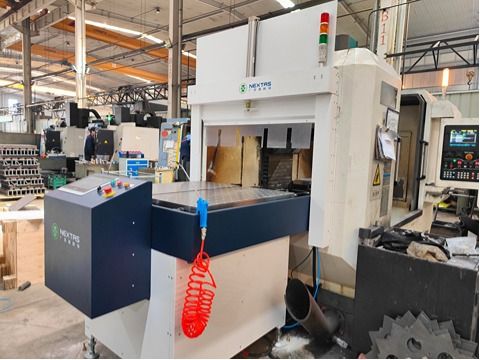
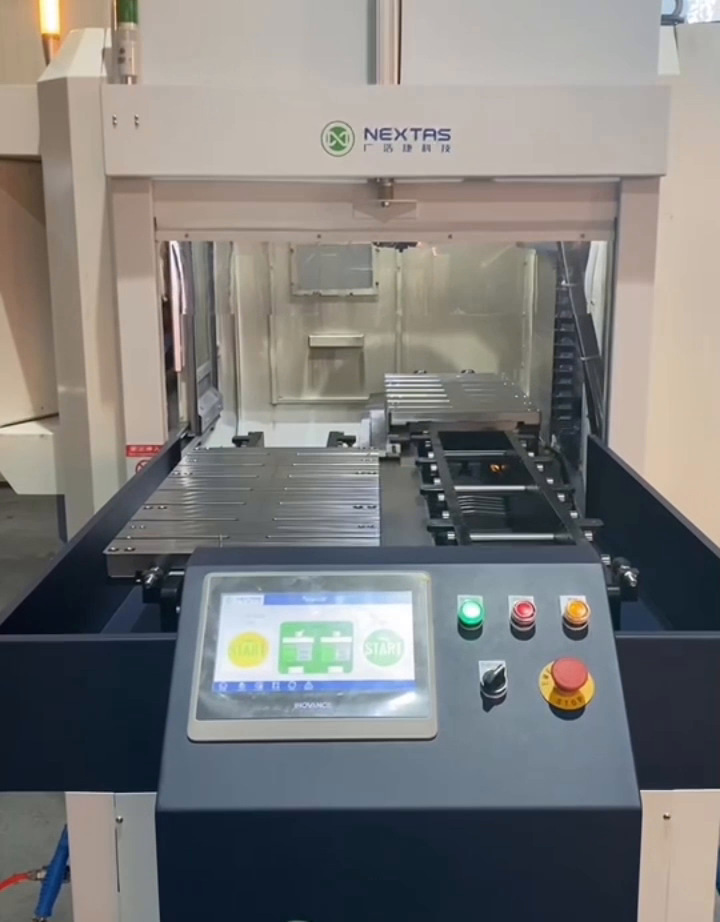
NEXTAS, portal frezenin tablası ve kabin kapısıyla doğrudan bütünleşen, anahtar teslim, önden yüklemeli çift istasyonlu otomatik palet değiştirici tasarladı:

  • Çift yönlü çapraz transfer: ağır bir merkezi doğrusal ray ile sol ve sağ çevrim dışı hazırlık bölmesi, 1 numaralı paleti (bitmiş plaka) kabinden çıkarıp sağ bölmeye park ederken 2 numaralı paleti (önceden bağlanmış nervürlü yapısal parça) soldan içeri alır. Ağır değişimin tamamı yaklaşık üç dakika sürer. Video hızlı oynatılır.
  • Datum temizliği ve palet oturma kontrolleri, değişim sırasının bir parçasıdır.
  • Oturma izleme, kontrol sırası için oturma kontrol sinyali sağlar. Konumlandırma performansı kurulu sistem üzerinde ayrıca doğrulanır.
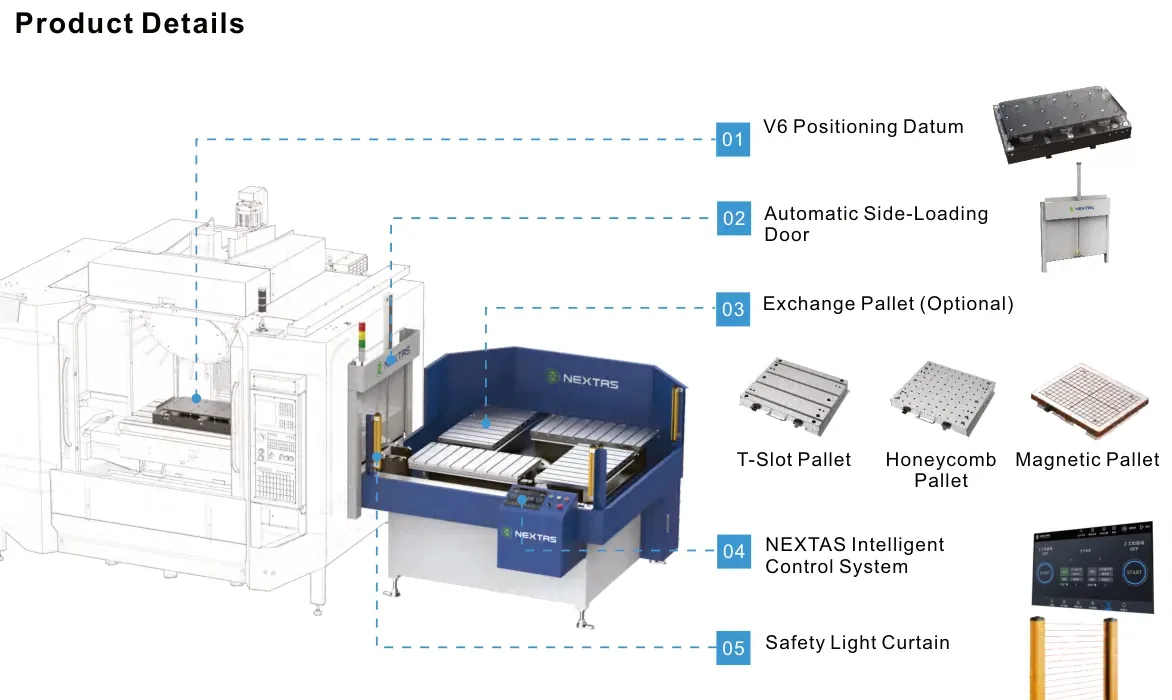
  • Ergonomik çevre güvenliği ve akıllı HMI: tam çevre çiti, ışık perdeleri ve otomatik dikey makine kapısıyla operatör sonraki işi makine dışında NEXTAS akıllı kontrol sisteminde hazırlar; gerçek zamanlı OEE ve arıza ön alarmı vardır.
Vakayı baştan okuyun

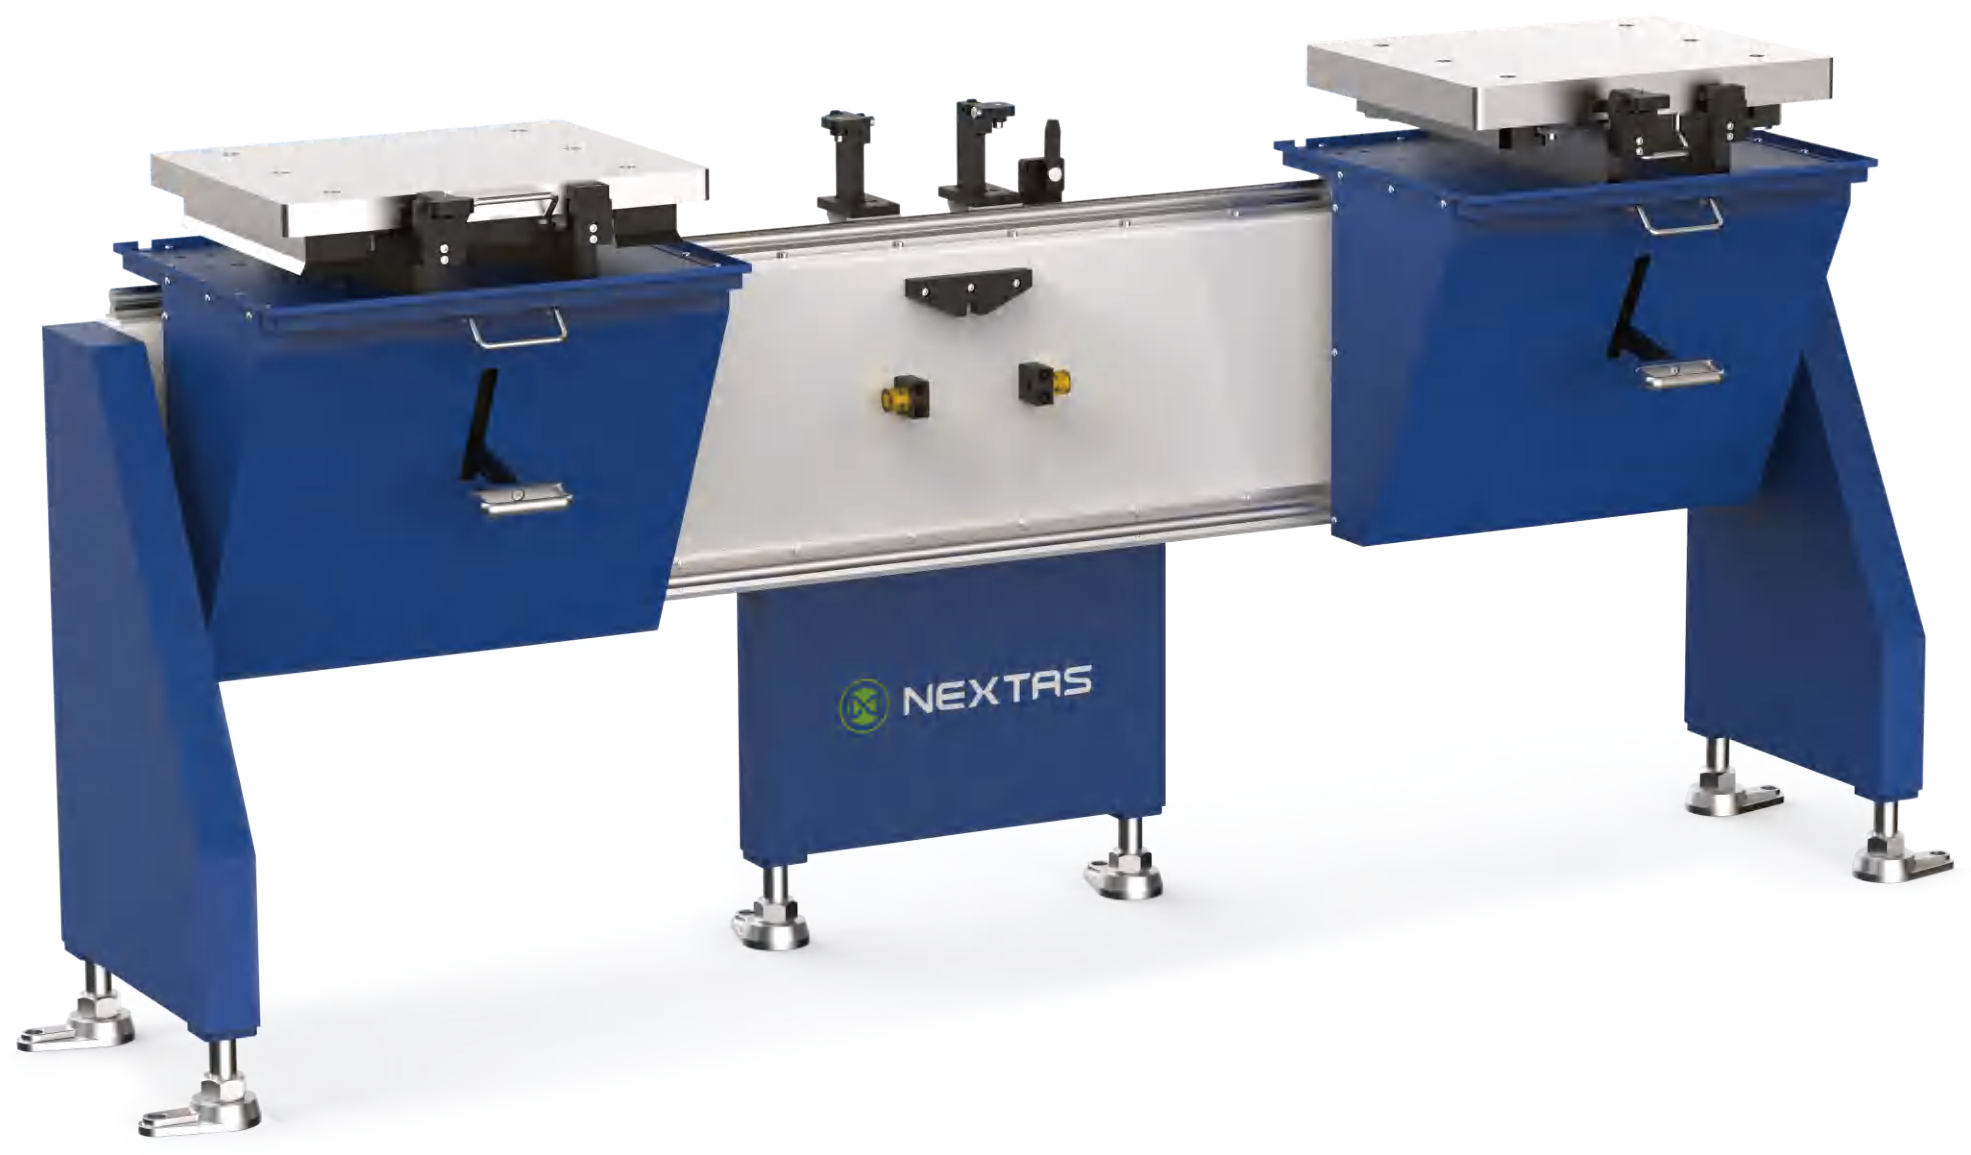
Manuel Palet Değiştirme Sistemi

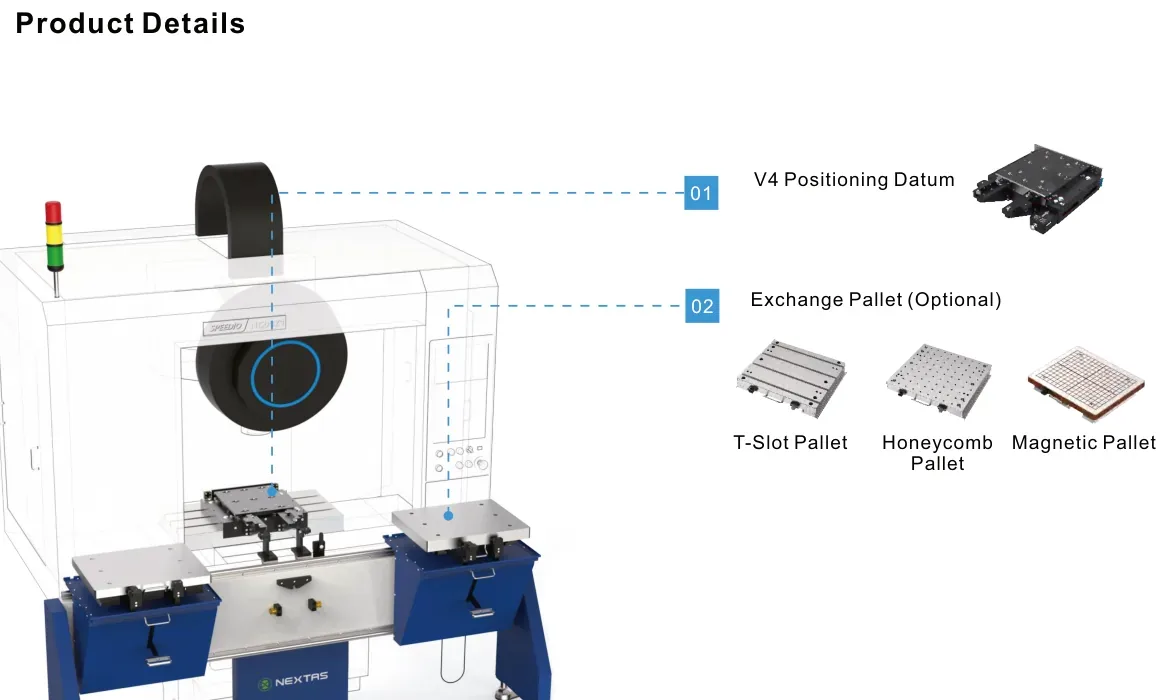
Manuel değişim: 100 kg taşıma yükü.

Manuel değiştiriciyi, V4 referans tabanını ve tezgâha özel montajı inceleyin

İngilizce NEXTAS videosu, bu sayfada açıklanan uygulamayı ve iş akışını gösterir. Ürün seçimi ile performans verileri her proje için teknik olarak doğrulanmalıdır.

YouTube’da izle

Otomatik palet değişimi

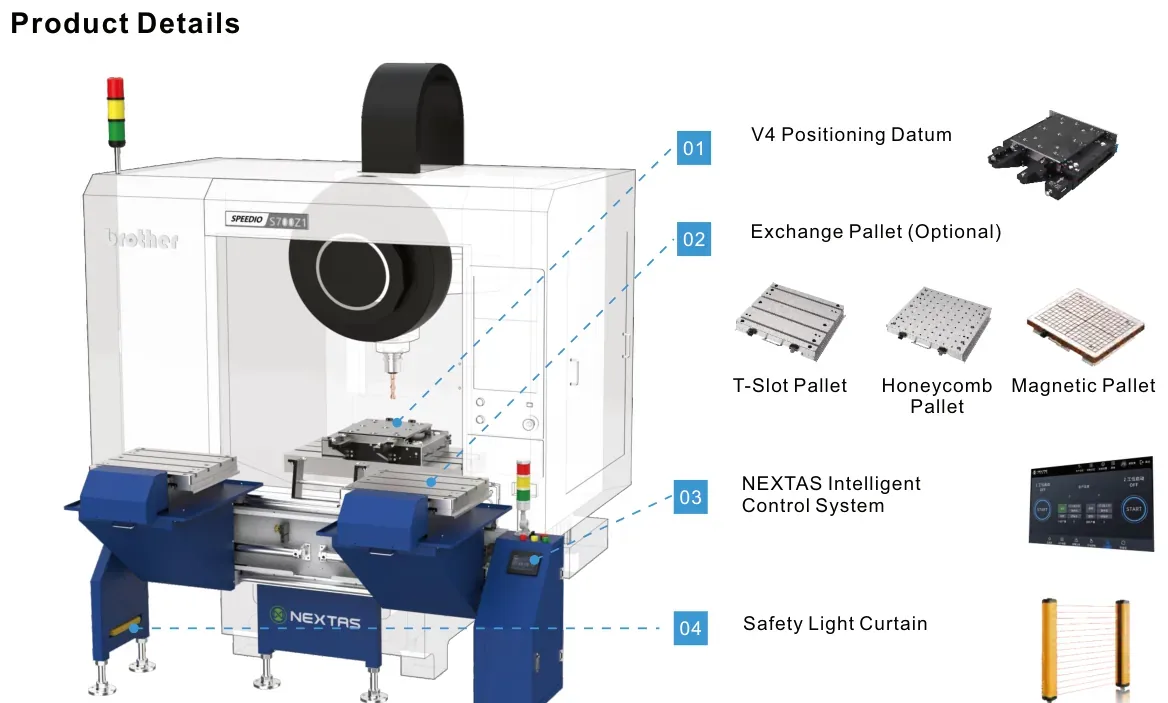
Otomatik değişim: önden tezgâh içine

Kayıt süresi00:35

YouTube’da izle

Ek gösterimler

HMI kullanımı HMI üzerinden başlatılan otomatik palet değişimi. Ek kaydı aç Kayıt süresi02:09
Paletler üzerindeki fikstürler Otomatik değişim sırasında fikstürler paletlerle birlikte hareket eder. Ek kaydı aç Kayıt süresi00:36
Ürün Serisi 2.2

Otomatik Palet Değiştirme Sistemi

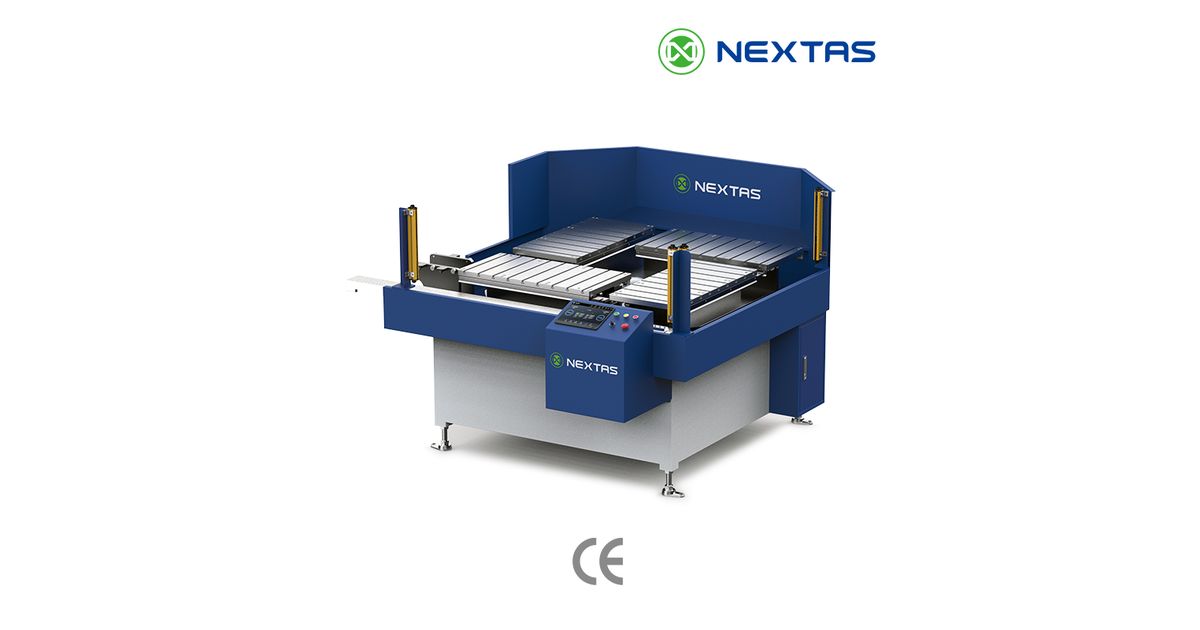
CNC otomatik palet değiştirici (APC), palet değişim döngüsünü otomatikleştirerek ve işlem başlamadan güvenli bağlamayı doğrulayarak iş mili çalışma süresini artırır. Ölçekli HMLV üretim, parti işleme ve tekrarlanabilirlik, güvenlik kilitleri ve kontrol entegrasyonunun önemli olduğu operatörsüz akışlar için uygundur.

İngilizce NEXTAS videosu, bu sayfada açıklanan uygulamayı ve iş akışını gösterir. Ürün seçimi ile performans verileri her proje için teknik olarak doğrulanmalıdır.

YouTube’da izle Video ayrıntıları — Tezgahta palet değişim sırası

Temel Avantajlar

  • Sağlam Harici Kenetleme Ünitesi

    Özel ağır yük yapılandırmalarını destekleyen yüksek mukavemetli rijit braket yapısı. Entegre koruma ile kompakt boyut.

  • Mikron Düzeyinde Hassasiyet

    Katalog V4, V6 ve V8 konumlandırma tabanları için <0,005 mm tekrarlanabilirlik belirtir; yüklü sistem ve işleme sonuçları proje kabulünde doğrulanır.

  • Geniş VMC Uyumluluğu

    Önden veya yandan değişim ve palet boyutu makine zarfına göre seçilir; montajı, kontrol sinyallerini ve koruyucuları kesin VMC modeli için teyit edin.

  • Akıllı Entegre Kontrol

    Kendi geliştirdiğimiz kontrol sistemi, gözetimsiz otomatik yükleme ve veri görselleştirme için MES/SCADA entegrasyonunu destekler.

Teknik Özellikler (Otomatik)

Teknik Özellikler (Otomatik): teknik veriler
Kontrol Sistemi NEXTAS V1.0 (katalog yapılandırması)
Uyumluluk Makine/kontrolör arayüzü, I/O ve güvenlik tasarımı proje için teyit edilir.
İletişim Protokol, veri noktaları ve sinyal alışverişi seçilen CNC/PLC arayüzü için teyit edilir.
Sistem Özellikleri Çift istasyon, ürün düzenleme, çıktı izleme, kapasite istatistikleri
Taşıma Hızı 300 mm/s
Yerleşime göre taşıma yükü Önden yüklemede 200 kg; yandan yükleme veya dört istasyonda 350 kg; portal konfigürasyonda 1.500 kg.
V4 konumlandırma tabanı 60.000 N sıkma kuvveti · 600 kg kaldırma yükü · < 0,005 mm tekrarlanabilirlik
V6 konumlandırma tabanı 90.000 N sıkma kuvveti · 900 kg kaldırma yükü · < 0,005 mm tekrarlanabilirlik
V8 konumlandırma tabanı 120.000 N sıkma kuvveti · 2.000 kg kaldırma yükü · < 0,005 mm tekrarlanabilirlik

2026 otomasyon kataloğu · PDF sayfası 10–13 · basılı sayfa 17–24.

Katalog yerleşimi ve yük

Otomasyon kataloğundaki yerleşim satırları. Taşıma yükü ile konumlandırma tabanının kaldırma kapasitesi ayrı sütunlardadır.

Katalog yerleşimi ve yük
YerleşimTaşıma yüküKonumlandırma tabanıKaldırma kapasitesi
Çift istasyon, manuel100 kgV4600 kg
Çift istasyon, önden yüklemeli otomatik200 kgV4600 kg
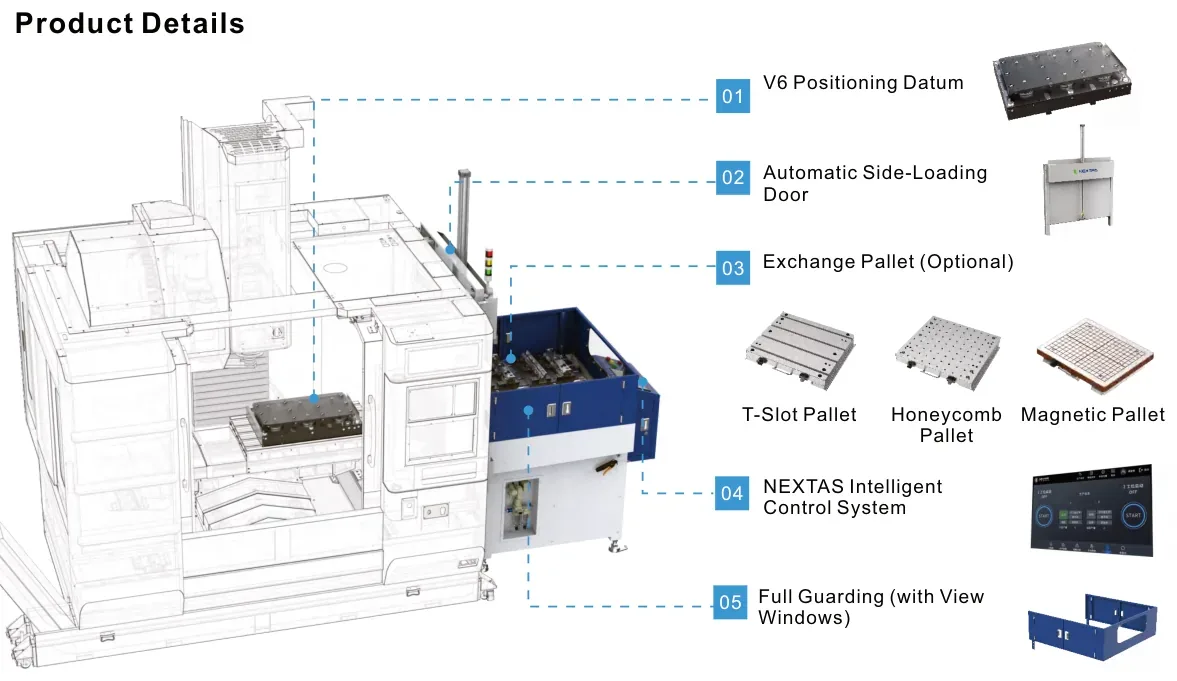
Çift istasyon, yandan yüklemeli otomatik350 kgV6900 kg
Çift istasyon, portal otomatik1.500 kgV82.000 kg
Dört istasyon, otomatik350 kgV6900 kg

Girişteki taşıma sınıfları değişmez. Manuel satır, kataloğun manuel çift istasyon yerleşimidir; 100 kg taşıma yükü V4 kaldırma kapasitesi değildir.

Manuel çift istasyonlu palet değiştiricinin katalog yerleşim şeması
Manuel çift istasyon yerleşimi.
Önden yüklemeli otomatik palet değiştiricinin katalog yerleşim şeması
Önden yüklemeli otomatik çift istasyon yerleşimi.
Yandan yüklemeli otomatik palet değiştiricinin katalog yerleşim şeması
Yandan yüklemeli otomatik çift istasyon yerleşimi.
Portal otomatik palet değiştiricinin katalog yerleşim şeması
Portal otomatik çift istasyon yerleşimi.
Dört istasyonlu otomatik palet değiştiricinin katalog yerleşim şeması
Otomatik dört istasyon yerleşimi.

Katalog kaynağı: NEXTAS Off-Machine Pallet Changer System, Automation Solutions 2026, PDF sayfaları 9–13 (basılı sayfalar 15–24). Katalog talep edin

Bakım ve entegrasyon ayrıntıları

Otomatik palet değiştiriciler için mühendislik ve entegrasyon rehberi

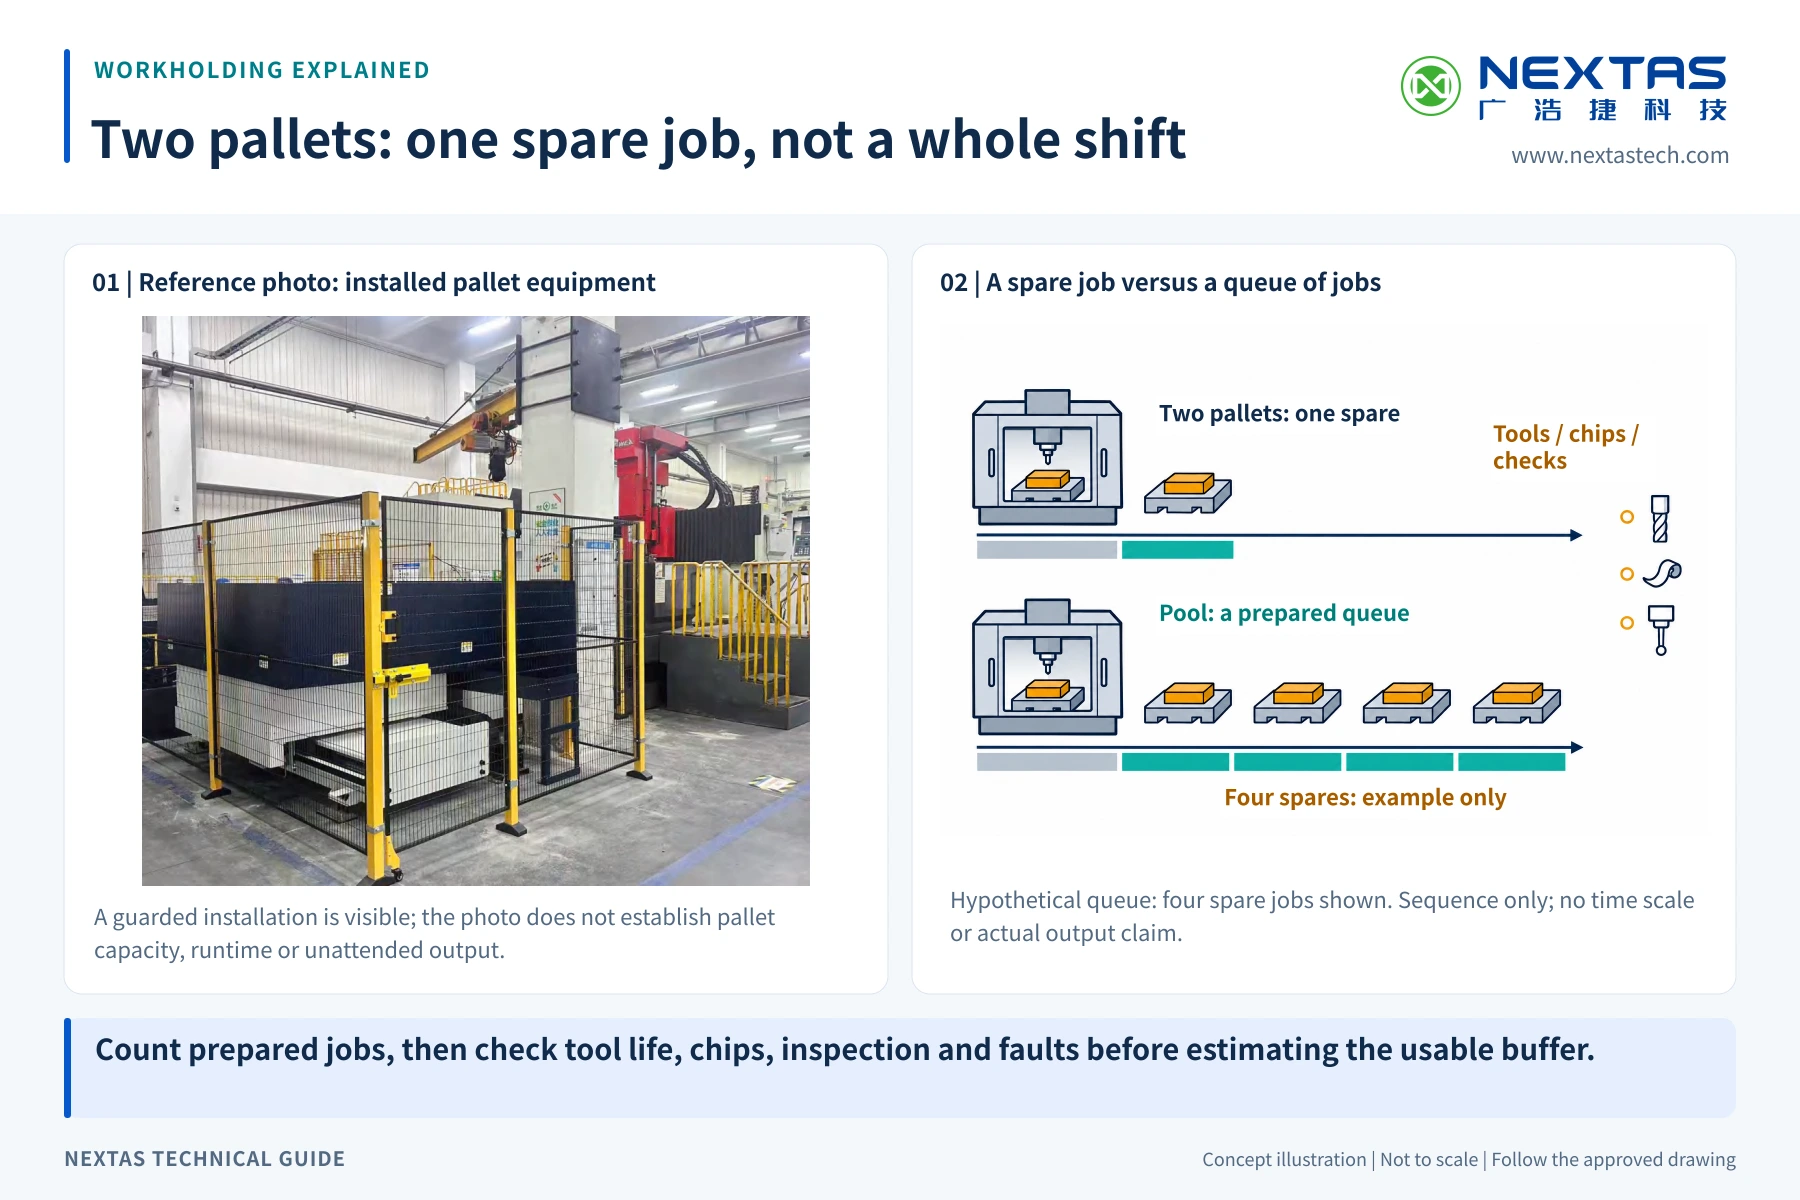
Bir APC’yi palet havuzu, robotlu hücre veya operatörsüz işleme akışına mı entegre ediyorsunuz? Aşağıdaki rehber; kapasite boyutlandırma, kontrol I/O ve güvenlik kilitlemeleri ile çevrim süresi etkisini hızlıca netleştirir, tekrarlanabilirliği korur ve entegrasyon riskini düşürür. Palet sayısını kesinleştirmeden önce, iki paletli APC ve çok paletli havuz planlamasını (İngilizce kılavuz) ölçtüğünüz kesme süresi, iş karması ve gerekli tampon kapasitesiyle karşılaştırın.

NEXTAS kurulum fotoğrafının yanında iki nitel kuyruk şeması: bir tezgâh ve bir yedek palet ile bir tezgâh ve örnek olarak dört bekleyen palet. Altlarında gelecek iş blokları; takım, talaş ve prob simgeleri kısıtları belirtir.
İki palet: bir yedek iş, tam vardiya değil Üst sırada toplam iki palet vardır: mevcut iş ve hazırlanmış bir yedek iş. Alt sıradaki dört bekleyen yedek iş varsayımsal örnektir; sistem kapasitesi veya çalışma süresi iddiası değildir. Gri ve turkuaz bloklar yalnızca mevcut ve gelecek iş sırasını gösterir; süreler ölçekli değildir. Takımlar, talaşlar, kontrol ve arızalar kullanılabilir kuyruğu daha erken bitirebilir. Orijinal kurulum fotoğrafı ve kavramsal grafik uyumluluğu, gözetimsiz çalışmayı veya gerçek üretim çıktısını kanıtlamaz. Mühendislik şemasını tam boyutta aç

Kapasite ve palet ölçülendirme çalışma sayfası

Özellikle 5 eksen fikstürlerde palet ölçüsü, taşıma kapasitesi ve momenti baştan belirleyin; böylece konum doğruluğu zamanla sapmaz.

Palet ölçüsü ve üst standart
Ne belirlenmeli
Kullanılabilir alan, referanslar, grid / T-slot / sıfır nokta
Neden önemli
Fikstür yerleşimi ve değişim hızını belirler
Taşıma kapasitesi (kg)
Ne belirlenmeli
Palet + fikstür + parça (soğutma dahil)
Neden önemli
Dinamik, yataklar ve güvenli ivmelenmeyi etkiler
Devrilme momenti
Ne belirlenmeli
Ağırlık merkezi ofseti ve referans düzlemi
Neden önemli
Ağır kesimlerde tekrarlanabilirlik için kritik
Hedef tekrarlanabilirlik
Ne belirlenmeli
Pozisyon toleransı ve yeniden indikasyon payı
Neden önemli
Konumlandırma ve doğrulama yöntemini belirler
Soğutma ve talaş
Ne belirlenmeli
Flood / TSC, talaş tipi, tahliye yolu
Neden önemli
Sızdırmazlık, sensörler ve uzun süreli güvenilirlik
Otomasyon senaryosu
Ne belirlenmeli
Robot, palet havuzu, FMS, parti büyüklüğü
Neden önemli
Sekans ve onay gereksinimini belirler

Kontrol I/O ve güvenlik kilitlemeleri

M kodları, I/O ve onay sinyalleri yükleme sırasını yönetir. Güvenlik işlevleri, kilitler ve hata sonrası toparlanma ayrıca tüm hücre için doğrulanmalıdır.

Palet var
Tipik uygulama
Endüktif / RFID / mekanik anahtar
Notlar
Operatörsüz çalışma için çift doğrulama önerilir
Sıkma OK
Tipik uygulama
Basınç şalteri + konum sensörü
Notlar
Kritik sıkmada yalnız basınca güvenmeyin
Açma OK
Tipik uygulama
Konum sensörü
Notlar
Eksen/magazin hareketinden önce gerekir
Kapı/koruma
Tipik uygulama
Emniyet rölesi / PLC
Notlar
Gerekli güvenlik işlevlerini ve seviyesini tüm hücrenin risk değerlendirmesiyle belirleyin
Hidrolik/pnömatik basınç OK
Tipik uygulama
Yedekli basınç şalterleri
Notlar
Trend takibi kaçakları erken gösterir
Robot/magazin hazır
Tipik uygulama
I/O + timeout mantığı
Notlar
E-stop sonrası güvenli geri kazanım durumları

Çevrim süresi ve ROI hızlı modeli

Önce/sonra modeliyle iş mili kullanımındaki artışı ölçün; APC’yi manuel değişime karşı gerekçelendirmek için idealdir.

Mevcut kurulum süresi (iş başına)
Nasıl kullanılır
İndikasyon, sıkma, prob
Tipik sonuç
Geri dönüş için baz değer
Palet değişim süresi
Nasıl kullanılır
Değişim + onay sırası
Tipik sonuç
Entegrasyon öncesi ve sonrası iş mili duruş süresini ölçün
Parti/mix
Nasıl kullanılır
Yüksek çeşitlilik en çok fayda sağlar
Tipik sonuç
Aynı iş gücüyle daha fazla iş/shift
İş mili kullanımı (%)
Nasıl kullanılır
Kesim vs bekleme
Tipik sonuç
Paletli akışla OEE artar
İşçilik ve vardiya
Nasıl kullanılır
Gece/mesai primlerini dahil edin
Tipik sonuç
Tasarruf ve kapasite artışını paraya çevirir
Hurda/yeniden işleme riski
Nasıl kullanılır
Yanlış sıkma/yükleme olayları
Tipik sonuç
Kilitler + tekrarlanabilirlik riski azaltır

Önleyici bakım planı

Basit bir bakım rutini, palet havuzu ve operatörsüz çalışmada tekrarlanabilirliği sabit tutar.

Günlük
Kontrol
Referans yüzeyleri temizle; talaşı kaldır
Neden
Talaş tekrarlanabilirliği en çok bozan etkendir
Haftalık
Kontrol
Sensör/kablo kontrolü; sık/aç onay testi
Neden
Yanlış OK ve duruşları önler
Aylık
Kontrol
Basınç stabilitesi; keçeler; interlock zinciri
Neden
Kaçak ve sapmaları erken yakalar
Üç aylık
Kontrol
Referans palet/prob ile doğrulama
Neden
Kalite için ölçülebilir baseline
Yıllık
Kontrol
Tam kontrol: yataklar, manifold, aşınma yüzeyleri
Neden
Ömür uzar, sürpriz arızalar azalır

Yerleşim ve arayüz kabulü

Operatörlü düşük adetli işler için manuel değişimi; iki istasyonlu APC için PLC değişim sırasını karşılaştırın. Palet, fikstür ve parçanın toplam kütlesi yanında tabla kapasitesi, dinamik yük, ağırlık merkezi ve ivme sınırlarını kontrol edin. Taşıma kapasitesi ve referans tabanının kaldırma kapasitesi farklı model sınırlarıdır.

Referans tabanı ile eşleşen paleti onaylı arayüz çiziminden seçin. Değiştirilebilirlik için konumlama geometrisi, montaj, fikstür zarfı ve izin verilen yükü doğrulayın. Paletin tüm dönüşünü, operatör yükleme bölgesini, robot erişimini ve bakım boşluğunu hesaba katın. Çok tezgâhlı robot düzeninde değişim protokolünü, RFID/barkod palet kimliğini, kuyruk yönetimini ve izlenebilirlik kapsamını da tanımlayın.

Bakım: tekrarlanabilirliği izleyin

Değişim mekanizması aşınması (kamlar, raylar, rulolar)
Erken belirti
Değişim çevrim süresi artar; konumlandırma dağılımı büyür.
Önlem / hızlı çözüm
Rayları programa göre yağlayın; bozulmayı erken yakalamak için değişim süresini aylık ölçün.
Palet konumlandırma pimi ve alıcı aşınması
Erken belirti
Palet boşlukla oturur; ilk parça ölçüleri kayar.
Önlem / hızlı çözüm
Seçilen sistemin kontrol aralıklarını ve aşınma sınırlarını belirleyin; üretime devam etmeden boşluğu veya tekrarlanabilirlik sapmasını araştırın.
Hidrolik veya pnömatik aktüatör kaçakları
Erken belirti
Yavaş değişim, eksik kilitleme, zeminde yağ.
Önlem / hızlı çözüm
Bağlantıları ve keçeleri üç ayda bir kontrol edin; hızlı değişim için yedek aktüatör grubu bulundurun.
Değişim bölgesinde talaş ve soğutma sıvısı kirlenmesi
Erken belirti
Palet değişim ortasında sıkışır; konumlandırma yüzeyleri korozyona uğrar.
Önlem / hızlı çözüm
Değişim alanı çevresine talaş koruyucuları takın; her değişimden önce palet datum yüzeylerini üfleyin.
APC kabul kanıtları ve teslim kapsamı

APC kabul kanıtları ve teslim kapsamı

Önce ve sonra ölçümleri
İş mili duruşundaki değişim süresini, palet referans dağılımını, prob/yeniden referanslama ihtiyacını ve operatör müdahalelerini mevcut ve önerilen proseste kaydedin. Kapasite veya yatırım getirisi değerlendirmesinde sahaya ait başlangıç verisini kullanın.
Konfigürasyonun dondurulması
Palet ölçüsünü, üst bağlama arayüzünü, yük kapasitesini, referans tabanını, bağlantı elemanlarını ve portları montaj çizimi ve malzeme listesinde tanımlayın. Her tezgâh için tabla, erişim, yük, algılama ve kontrol kapsamını onaylayın.
Kontrol, güvenlik ve teslim
Palet varlığı, sıkma ve açma onaylarını, kapı/koruyucu durumunu, zaman aşımını, güvenli duruşu, arıza yönetimini ve geri dönüşü tam hücre risk değerlendirmesi ve FAT/SAT veya eşdeğer kabulde doğrulayın. Yerleşim ve sinyal çizimlerini, değişim fotoğraf/video kanıtını, referans veya CMM sonuçlarını ve bakım notlarını saklayın. Devreye alma, operatör/bakım eğitimi, yedekler, servis erişimi ve isteğe bağlı FAT videosunu teklif kapsamında belirleyin.
Belgelenmiş uygulamalarVeri sayfası veya teklif isteyin

Manuel veya otomatik düzen belli değilse tezgâhı, palet ölçüsünü ve yüklü ağırlığı paylaşarak başlayın.

Palet değiştirici seçimi için danışın

Sayfa güncelleme tarihi . Bu ailenin katalog değerleri, 2026 NEXTAS tezgâh dışı palet değiştirici ve otomasyon kataloğundan gelir. Çizimle belirlenen ölçüleri seçilen modelin çiziminden kontrol edin. Katalog talep edin. Fabrika, kataloglar ve fuarlar.

Ürün kaynakları

Sıkça Sorulan Sorular

01 Makine keserken sonraki fikstür hazırlanabilir mi?

Otomatik palet değiştirici, CNC makinesindeki palet değişimini otomatikleştirir ve makine dışı hazırlık ile daha uzun operatörsüz çalışma pencerelerini destekleyebilir. Ulaşılabilir süre; malzeme beslemesi, takım ömrü, kilitler, hata yönetimi, güvenlik ve tüm sistemin kabulüne bağlıdır.

02 NEXTAS APC'nin temel özellikleri nelerdir?

Yerleşim tablosu, taşıma yükünü datum tabanının kaldırma kapasitesinden ayırır. Seçilen palet ve tezgâh için değişim süresini ve kabul kontrollerini kontrol sırasına göre belirleriz.

03 APC hangi CNC makine kontrolörleri ile uyumludur?

CNC markası, modeli ve kontrolör sürümü başlangıç noktasını belirler. Ardından mevcut giriş/çıkışları ve değişim sinyalleşmesini kontrol eder, entegrasyon kapsamını ve tezgâhın ihtiyaç duyduğu arayüz çalışmalarını belirleriz.

04 APC sistemine hangi güvenlik özellikleri dahildir?

APC sistemlerinde operatör koruması için güvenlik çiti (ışık perdesi veya fiziksel bariyer) ve değişim başlamadan palet oturma, bağlama durumu ile kapı konumunu doğrulayan entegre sensörler kullanılabilir. Robotlu veya operatörsüz çalışma öncesi koruyucular, kilitlemeler, güvenli duruş ve hata sonrası toparlanma, tam hücre risk değerlendirmesi ve FAT/SAT veya eşdeğer kabul ile doğrulanmalıdır.

05 APC, yüksek karışımlı, düşük hacimli (HMLV) üretimi nasıl yönetir?

APC, yüksek karışımlı düşük hacimli (HMLV) işlerde makine bir işi keserken (Parça A) operatörün dış yükleme istasyonunda başka bir işi (Parça B) hazırlamasına yardımcı olabilir. Bu ‘çalışırken kurulum’ yaklaşımı kurulumun büyük kısmını iş mili dışına alır; duruş azalması parça karması, palet sayısı ve entegrasyona bağlıdır.

06 Kurulum ve entegrasyon süreci nasıldır?

Entegrasyon saha yerleşimi, mekanik montaj, kontrolör sinyalleri ve güvenlik değerlendirmesiyle başlar. Devreye alma, kabul testleri, operatör ve bakım eğitimi ile gerekli kayıtlar proje teklifinde tanımlanır. Kapsam makineye ve konfigürasyona göre değişir.

07 APC yatırım getirisi nasıl değerlendirilmelidir?

APC yatırım getirisi; tesis başlangıç verisi, parça karması, parti büyüklüğü, vardiya düzeni, olası operatörsüz saatler, entegrasyon kapsamı ve toplam maliyet üzerinden modellenmelidir. 2026 otomasyon kataloğu, çevrim karşılaştırması sayfasında makine kullanımı % 50–% 90, kapasite kazancı % 60–% 200 ve 6 ila 18 aylık geri ödeme aralığı basar. Bunlar katalog rakamlarıdır, bu hücre için garanti değildir. Katalogdaki vaka 1, çift paletli dik işleme merkezi, vaka sonucu olarak aylık verimlilikte % 66,7 artış ve 6 aylık geri ödeme yazar. Katalogdaki vaka 2, büyük hassas parçaların çok çeşitli, düşük adetli üretimidir; ekipman vaka 1 ile aynıdır, çift paletli dik işleme merkezi. Aylık verimlilikte % 84 artış ve yıllık 456.000 Çin yuanı (RMB) maliyet düşüşü yazar. Bunlar vaka sonuçlarıdır. Sonraki sayfalar kullanımı % 90 üzerinde katalog ifadesi olarak basar. Bu atölyenin hesabı kendi ölçülmüş başlangıcından çıkar. Tesis başlangıç verisi, parça karması, parti, vardiya, operatörsüz saatler, entegrasyon kapsamı ve toplam maliyet üzerinden hesaplanır.

08 CAD dosyalarını veya teknik dokümantasyonu nereden alabilirim?

Lütfen bize ulaşın. Tezgâh modelini, arayüzü ve kullanım amacını gönderin. Yapılandırmayı ve gizlilik kapsamını inceledikten sonra STEP/IGES veya montaj çizimleri gibi mevcut 2D/3D dosyalarını teyit ederiz.

Hızlı teklif

Dik işleme merkezinize uygun palet değiştiriciyi belirleyin

Tezgâh modelini, palet ölçüsünü ve yüklü palet ağırlığını gönderin. Manuel ve otomatik düzenleri karşılaştırıp sıradaki arayüz kontrollerini belirleyebiliriz. Elinizdeki bilgiler yeterlidir.

Tezgâh modeli; palet ölçüsü; yüklü palet ağırlığı. Manuel, otomatik veya henüz kararsız mısınız?

Elinizdeki bilgilerle başlayın. Çizimler için yetkili bir indirme bağlantısı ekleyin veya çizimleri e-postayla gönderin. Çizimleri e-postayla gönderin

Mühendislik ekibimiz bilgilerinizi inceleyip sonraki adımlar hakkında yanıt verecektir.

Bilgilerinizi bu talebi yanıtlamak için kullanırız. Gizlilik politikası