Sonraki kurulumu tezgâh dışında hazırlayın
Eşleşen palet ve çekme saplamalarıyla fikstür hazırlığını iş milinden bağımsız yürütün.
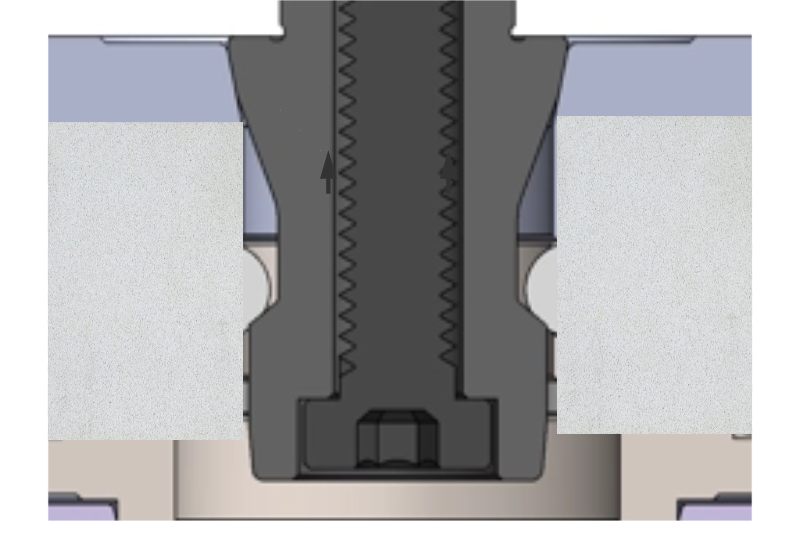
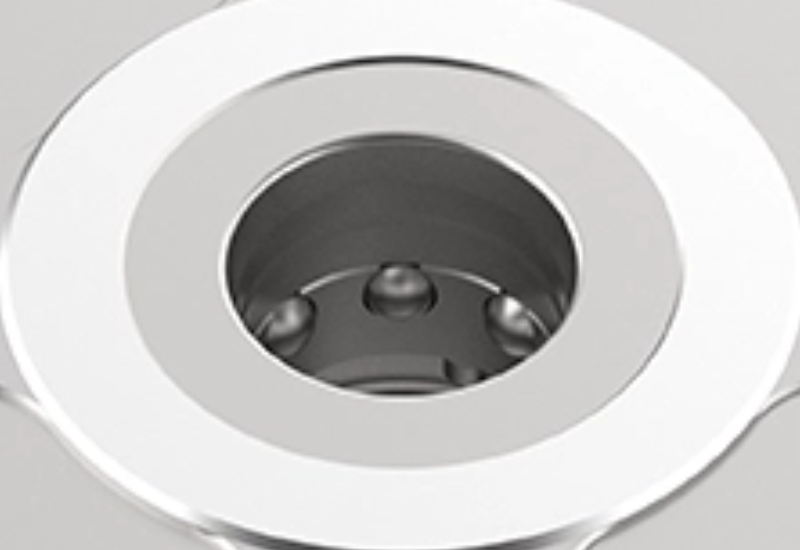
Kendi fikstür tabanınızda tekrarlanabilir değişim sağlayın.
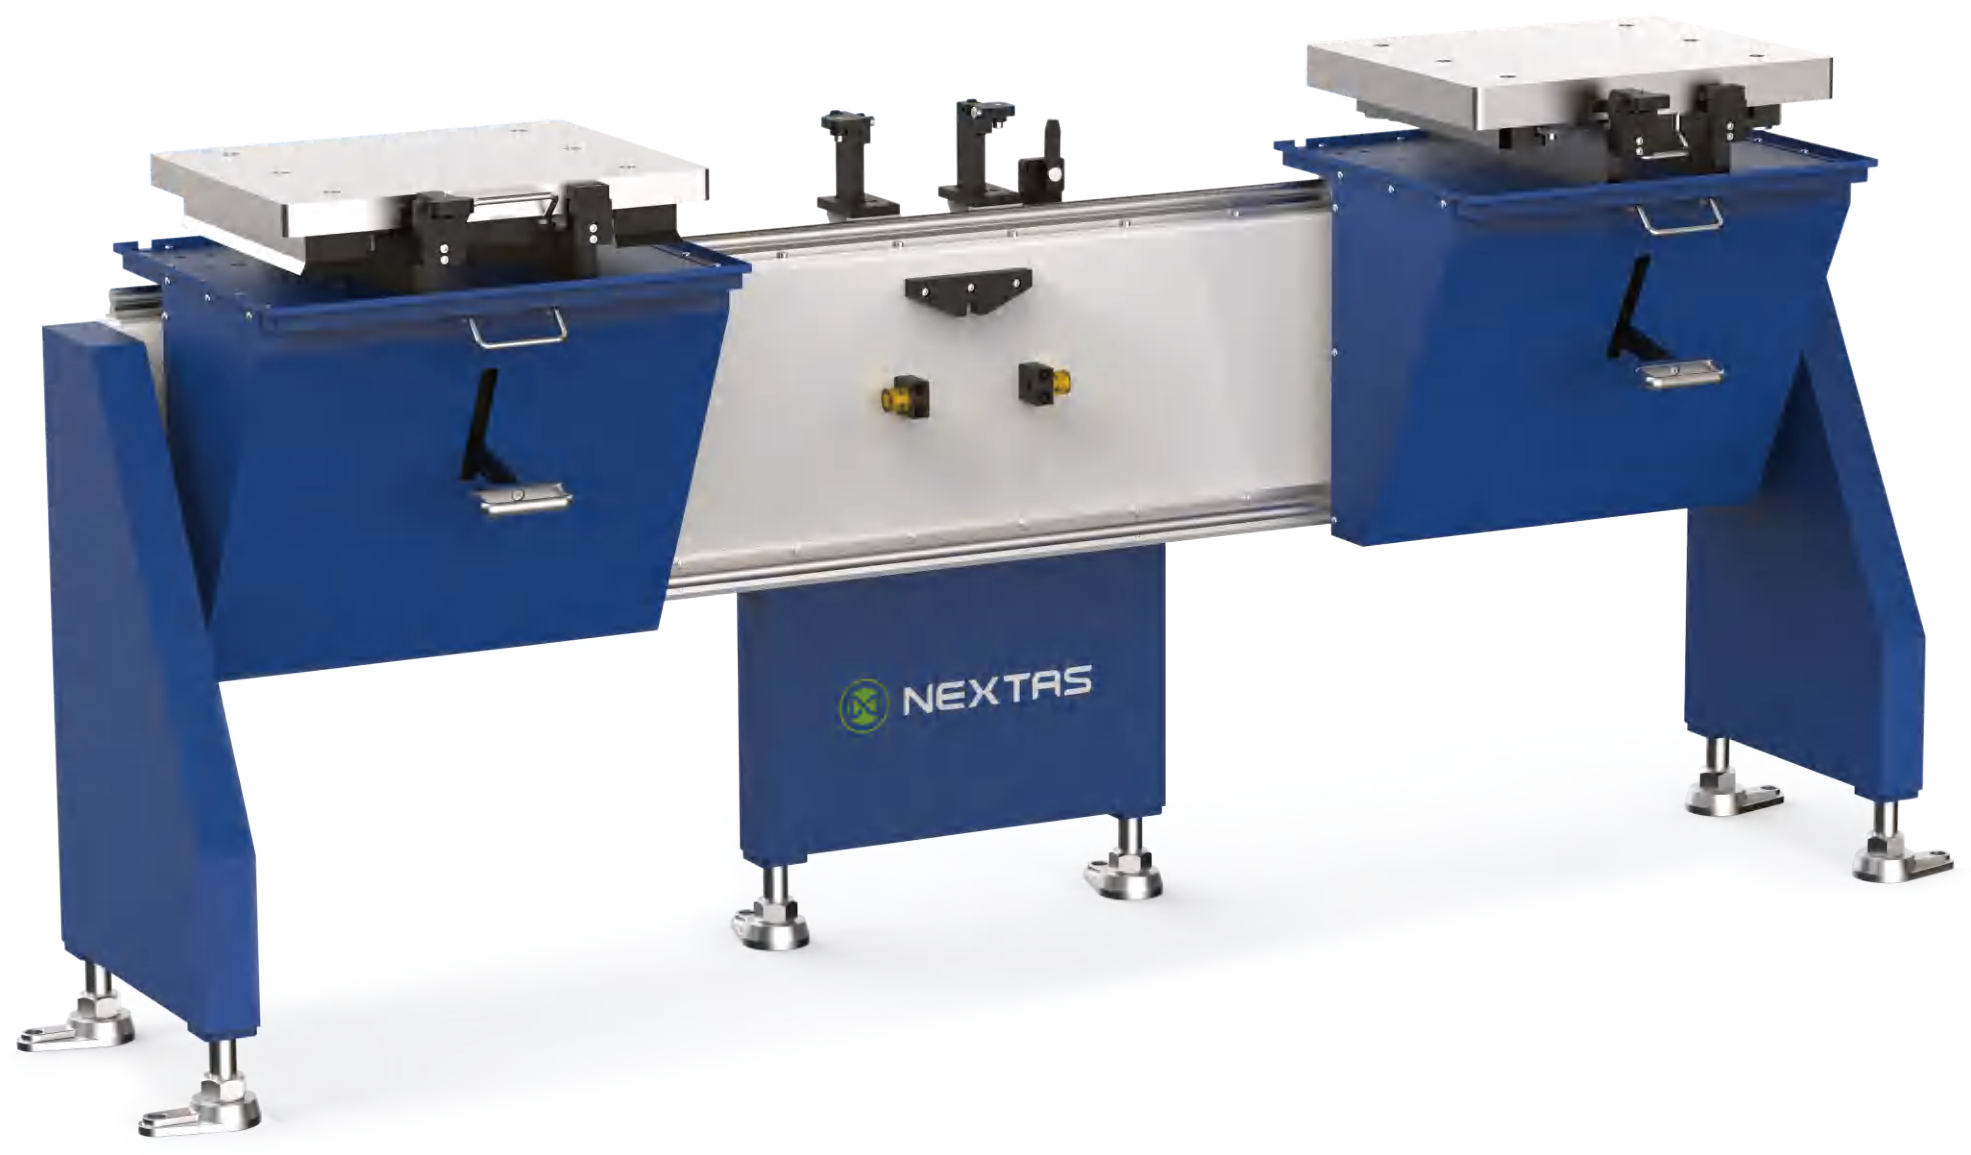
Alıcı modülü tezgahta tutup üzerindeki fikstürü veya paleti değiştirin. NEXTAS alıcı modülleri, özel ara plakalara, bağlama kulelerine ve fikstürlere entegre edilebilir. Tek modüllü veya çok istasyonlu düzeni; çalışma alanı, destek ihtiyacı ve planlanan değişim yöntemine göre seçin.
Kataloğu açmak için iş e-posta adresiniz gereklidir.
Bitmiş plaka ya da kompakt taşıyıcı çoktan seçildi mi?
Önce bağlantıyı sade dille mi görmek istiyorsunuz? Bakın Sıfır nokta nedir.
Özel tabanı işlemeden önce çalışma düzenini karşılaştırın.
Eşleşen palet ve çekme saplamalarıyla fikstür hazırlığını iş milinden bağımsız yürütün.
Tek modülleri ve iki, dört veya altı istasyonlu blokları fikstür geometrisi ve yükleme koşullarıyla karşılaştırın.
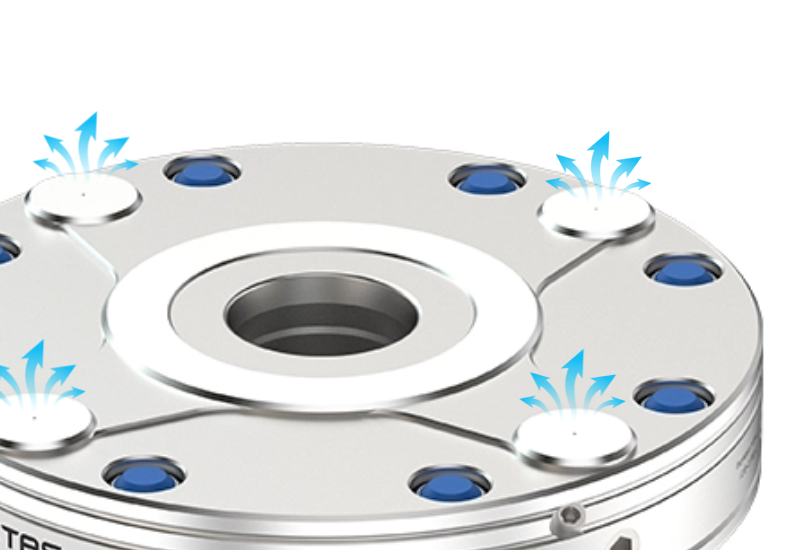
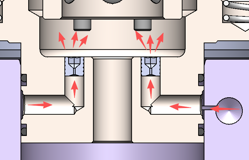
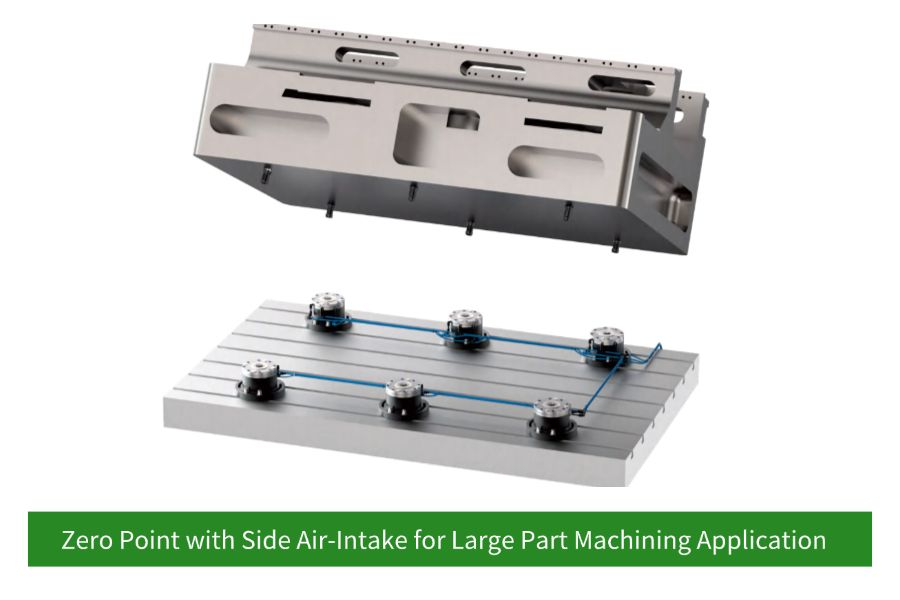
Alttan veya yandan giriş seçenekleri farklı taban tasarımlarına uyabilir; kullanılabilir bağlantılar seçilen alıcıya bağlıdır.
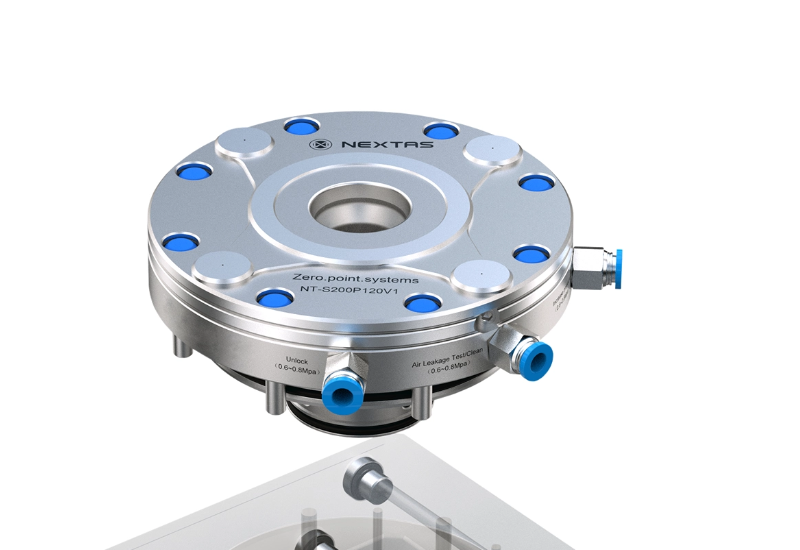
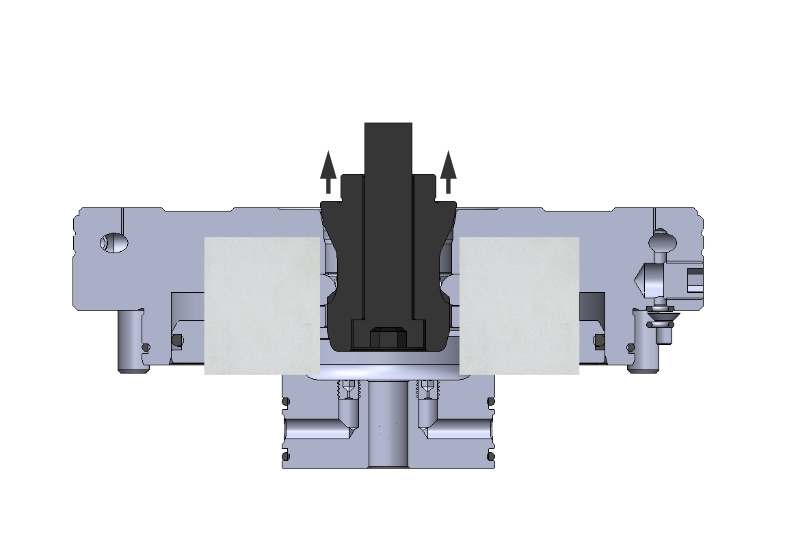
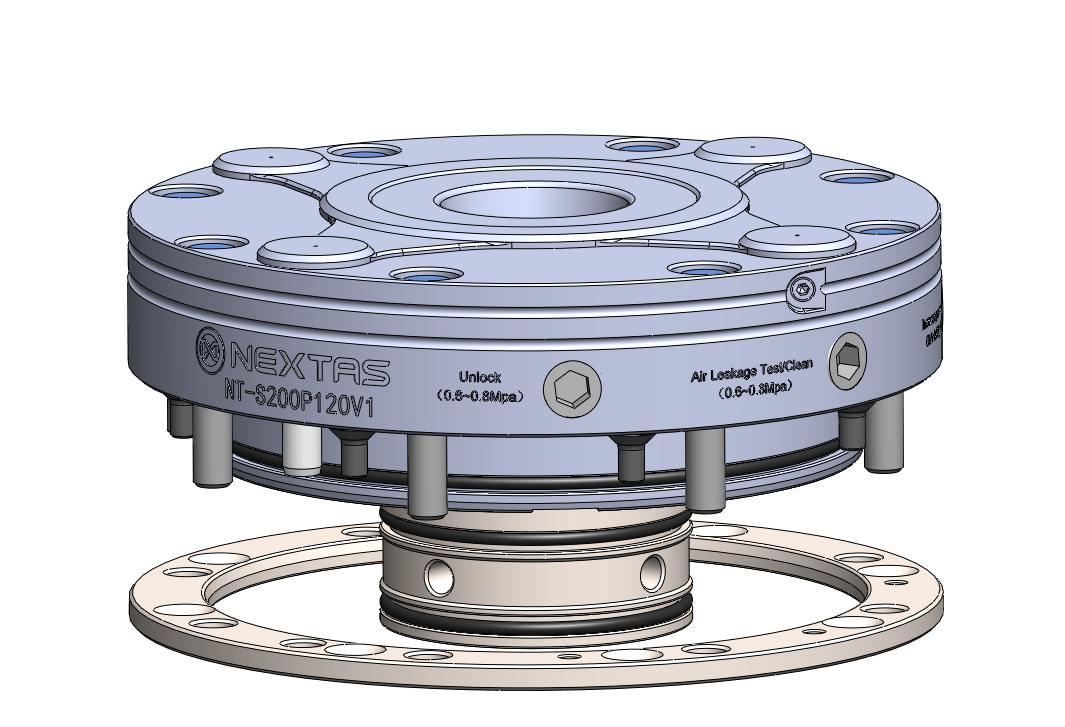
Özellik seti seçilen alıcıyı ve hava devresini izler. Kaldırma, oturma geri bildirimi, montaj halkası ve bağlama o çizimdedir.
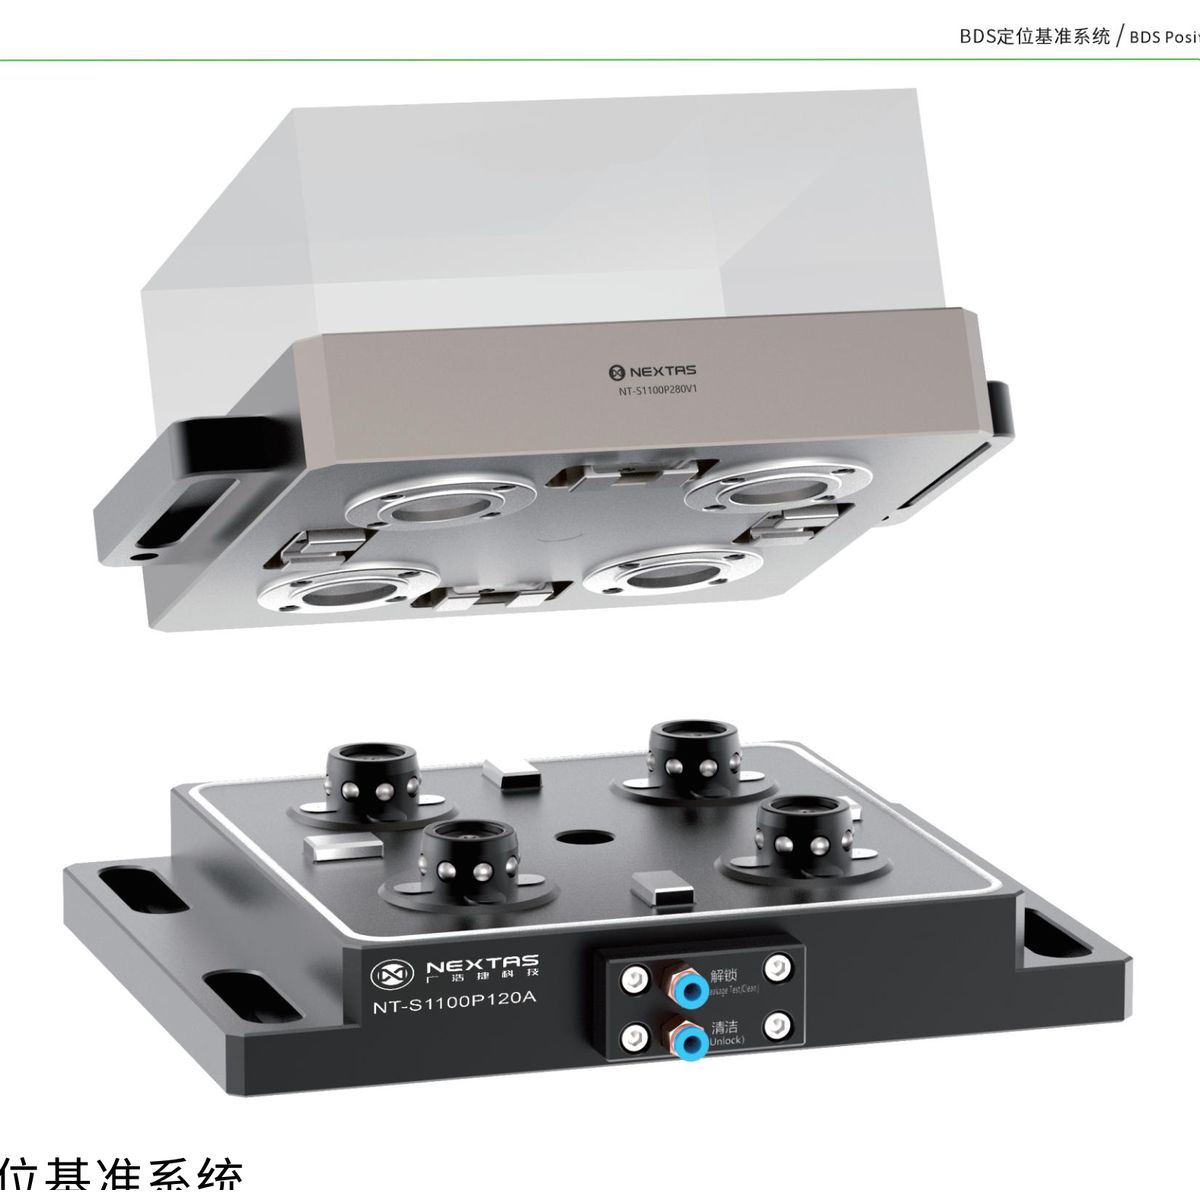
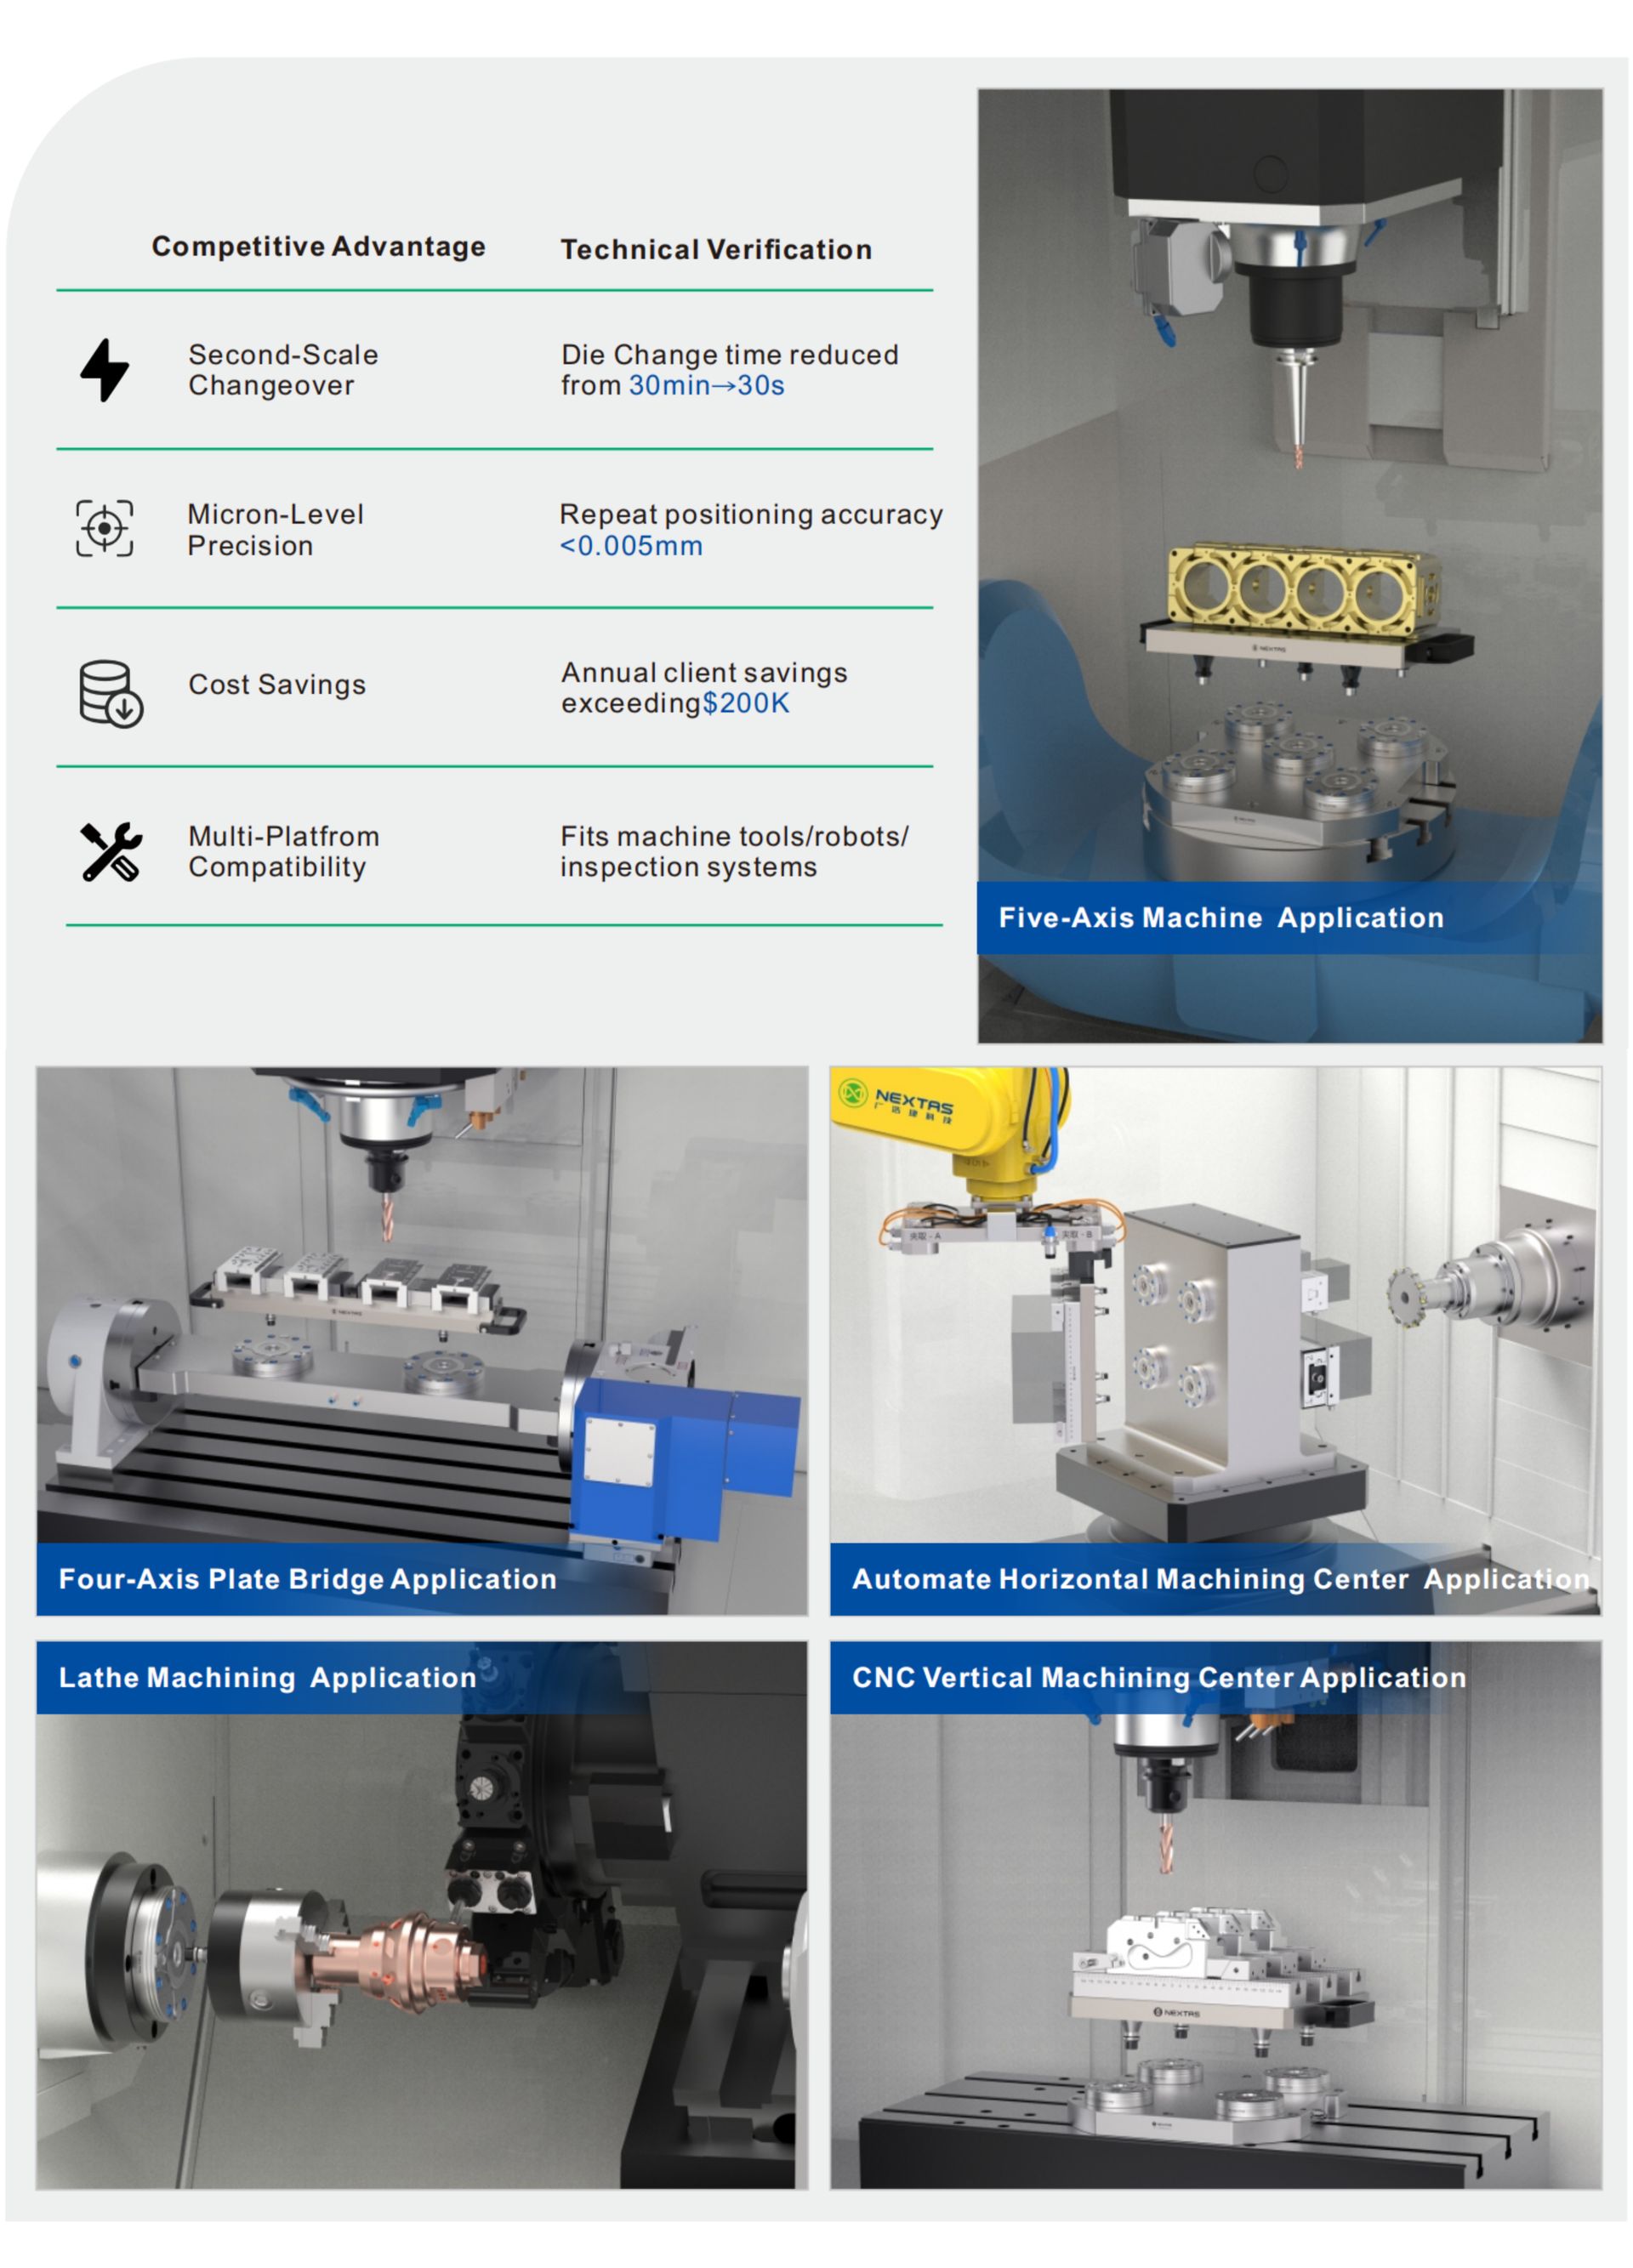
Bu ürün tanıtımında alıcı modülünü, yan hava bağlantılarını ve render edilmiş fikstür kurulumunu görün. Ekran yazıları İngilizcedir; kesin ölçüleri, bağlama kuvvetini ve tekrarlanabilirliği seçilen modelin verilerinden karşılaştırın.
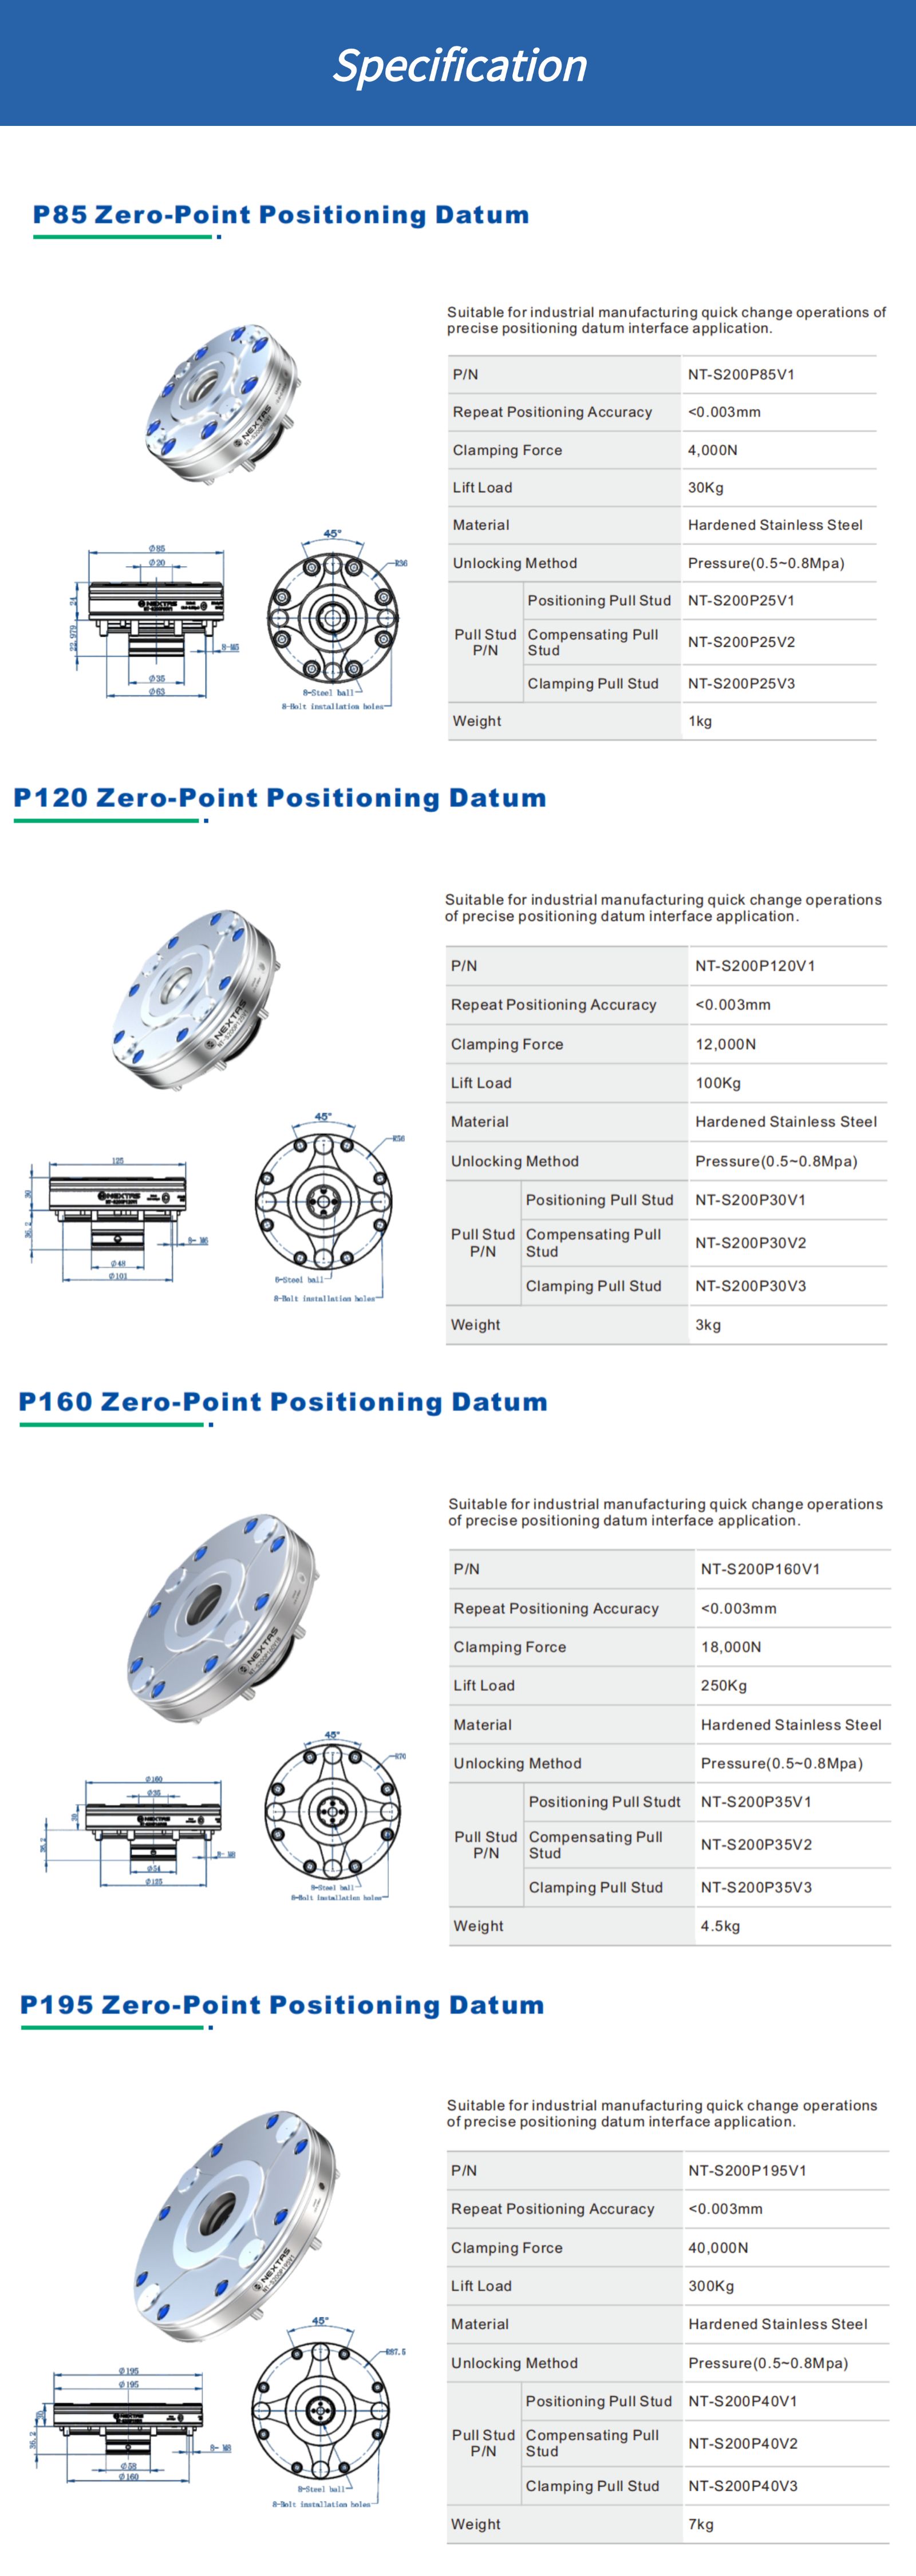
Sıfır nokta sistemi ve sıfır nokta bağlama: bu alıcı modüllerin verileri.
| Model | Dış ölçü / D1 | Sıkma Kuvveti | Kaldırma Yükü | Tekrarlanabilirlik |
|---|---|---|---|---|
| V1 — Standart pnömatik alıcılar (basınçla açma, konik konumlandırma) | ||||
| NT-S200P85V1 | 85 mm | 4 kN | 30 KG | <0,003 mm |
| NT-S200P120V1 | 125 mm | 12 kN | 100 KG | <0,003 mm |
| NT-S200P160V1 | 160 mm | 18 kN | 250 KG | <0,003 mm |
| NT-S200P195V1 | 195 mm | 40 kN | 300 KG | <0,003 mm |
| V2 — Kompakt pnömatik alıcılar (entegre paletler ve fikstürler için azaltılmış yığın yüksekliği) | ||||
| NT-S200P85V2 | 110 mm (D1) | 5 kN | Belirtilmemiş; çizimle doğrulayın | Belirtilmemiş; çizimle doğrulayın |
| NT-S200P115V2 | 140 mm (D1) | 10 kN | Belirtilmemiş; çizimle doğrulayın | Belirtilmemiş; çizimle doğrulayın |
| NT-S200P148V2 | 185 mm (D1) | 18 kN | Belirtilmemiş; çizimle doğrulayın | Belirtilmemiş; çizimle doğrulayın |
V2 tekrarlanabilirlik, kaldırma yükü ve besleme basıncı: seçilen çizimi kullanın. Çaplar model çiziminde bölümündedir.
Değişim sorunlarının çoğu, fikstür tasarımı kesinleşmeden önce alıcı yerleşimi, giriş yönlendirmesi ve palet stratejisi makineye ve parça ailesine uyarlandığında erkenden çözülür.
Tek alıcı, alçak profil ve servis erişimi gereken kompakt fikstür, 5 eksen, mengene veya palete gider.
Bir fikstürün birden fazla bağlama noktasına, daha yüksek destek rijitliğine veya daha yoğun bir paletlenmiş yerleşime ihtiyacı olduğunda daha güçlü bir başlangıç noktası.
Alttan giriş, hava bağlantısını montaj yapısının içinde tutar; yandan giriş harici bir bağlantı kullanır. Hat yönlendirmesini ve bakım erişimini karşılaştırın.
Yerleşimi seçtikten sonra yük ve kabul kontrollerini tamamlayın. Başlangıç için tezgâh ve fikstür bilgilerinizi paylaşabilirsiniz.
Alıcı modülleri, uyumlu çekme pimlerini ve fikstür tabanı gereksinimlerini NEXTAS ile birlikte planlayın. Mühendislerimizin uygulanabilir bir yerleşim önerebilmesi ve gerekli paket için teklif hazırlayabilmesi amacıyla tezgâhınızı, palet sayısını ve değişim sıklığını paylaşın. Bu öneriyle kurulum yatırımını geri kazanmayı hedeflediğiniz tezgâh süresiyle karşılaştırın.
Sıfır nokta sistemleri, tek bir arayüzü birden fazla kurulumda standartlaştırdığınızda en hızlı geri dönüşü sağlar. En sık desteklediğimiz yükseltme yolları:
Ara plakaya alıcı düzeni kurun ve mengene/fikstürlere çekme pimi ekleyin. Karışık partiler ve kısa seriler bu düzene girer.
Yoğun yerleşim ve alçak profilli fikstürlerle takım erişimini artırın, yeniden referanslamayı azaltın.
Sıkma durumu kabul testinde doğrulandığında operatörsüz değişimleri destekler ve iş mili çalışma süresini artırmaya yardımcı olur.
Fikstürün toplam kütlesini, kesme yüklerini ve momentleri karşılaştırın. Aşağıda adet verilmediğinde alıcı sayısını yerleşim analiziyle belirleyin. Tek başına alıcı boyutu, kurulu grubun rijitliğini kanıtlamaz.
| Kullanım | Tipik yük | Önerilen alıcı | Tipik adet | Notlar |
|---|---|---|---|---|
| Kompakt 5 eksen fikstür / mengene | Toplam kütle ve momentleri doğrulayın | 85 mm | Yerleşim analiziyle belirleyin |
|
| Genel 3 eksen hızlı değişim kurulumları | Toplam kütle ve momentleri doğrulayın | 125 mm | 4 |
|
| Ağır hizmet fikstür / tombstone | Toplam kütle ve momentleri doğrulayın | 160 mm | Yerleşim analiziyle belirleyin |
|
| Büyük palet / otomasyon / APC | Toplam kütle ve momentleri doğrulayın | 195 mm | Yerleşim analiziyle belirleyin |
|
Seçilen modelin montaj ve servis talimatlarını izleyin. Aşağıdaki kontrolleri devreye alma ve rutin bakımda kullanın.
Mimari ve alıcı boyutlandırması için yerleşim seçimini; port konumu ve hortum koruması için alttan/yandan giriş karşılaştırmasını kullanın.
Özellikle yoğun talaş ve soğutma sıvısı altında, hafif yağlama ve periyodik kaçak kontrollerini seçilen modelin kılavuzuna göre uygulayın.
Elinizdeki bilgilerle başlayın; kalan mühendislik girdilerini birlikte tamamlayabiliriz.
Makine modelini, tabla ölçülerini ve tek, çift veya dörtlü alıcı deseni gerekip gerekmediğini belirtin. Başka bir sıfır nokta markasından dönüştürüyorsanız montaj cıvata çemberini ekleyin.
Palet veya alt plaka boyutunu, toplam fikstür ağırlığını, pim başına gereken çekme kuvvetini ve paletlerin makineler, CMM veya depo arasında aktarılıp aktarılmadığını paylaşın.
Hava besleme basıncınızı, kilit durumu onay sensörlerinin gerekip gerekmediğini, planlanan otomasyon seviyesini (manuel, robotla yüklenen veya FMS) ve değişim süresi hedeflerini belirtin.
V2 tekrarlanabilirlik ve kaldırma yükü: model çizimini kullanın. V2 D1 = 110 / 140 / 185 mm; 85 / 115 / 148 mm D2’dir. P120V1 dış çizim ölçüsü 125 mm’dir.
Besleme basıncını, filtrelemeyi, hava kalitesini, valfleri ve algılama devresini devreye almadan önce seçilen çizimden alın.
Oturmadan sonra yaylar tutar. Pnömatik modellerde hava kilidi açar. Koruma ve kilitler kurulumda kalır. Hava kaybındaki davranış model çizimindedir.
Kaynaklar: NEXTAS Industry Quick-Change Clamping System 2026 kataloğu, V1 alıcılar için PDF sayfa 6–7 (basılı sayfa 10–11) ve V2 çizimi ile model tablosu için PDF sayfa 13 (basılı sayfa 24). Katalog talep edin.
Denemeden önce mevcut prosesi, test yükünü, tekrar sırasını, ölçüm yöntemini ve kabul kriterlerini kararlaştırın. Katalog değerleri için teknik özellikleri kullanın.
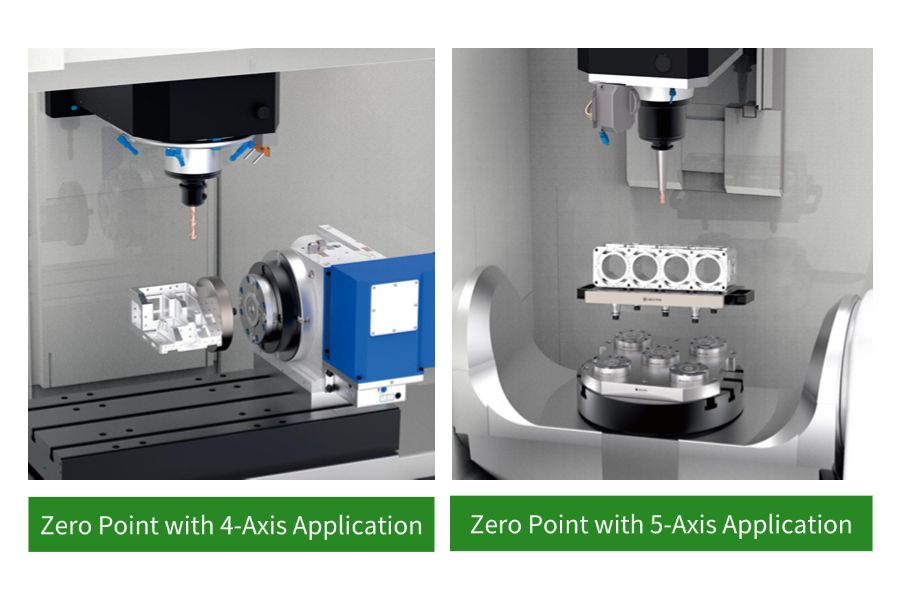
Sonraki fikstürü tezgâh dışında paletine hazırlayın, ardından alıcı düzenine aktarın. Tam değişimi mevcut kurulum rutininizle karşılaştırın.
CNC ve ölçüm istasyonları için ortak palet arayüzü planlayın. Aktarımdan önce her istasyonun montajını, boşluğunu, yükünü ve datumunu eşleştirin.
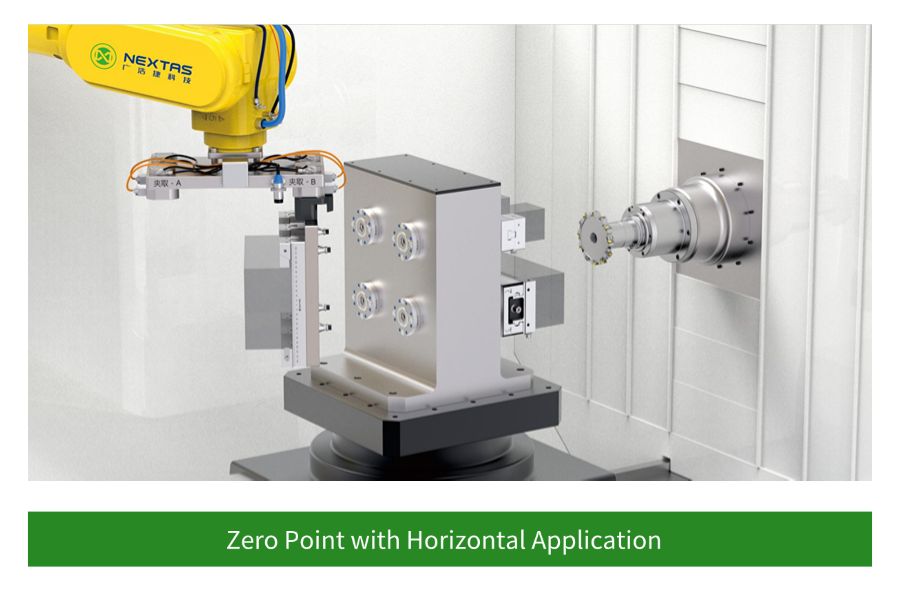
Robot veya palet değiştirici için alıcı tarafındaki pnömatik kontrolü bağlama durumu geri bildirimiyle birleştirin. Seçilen hücrede algılamayı, kilitleri ve tam değişim sırasını doğrulayın.
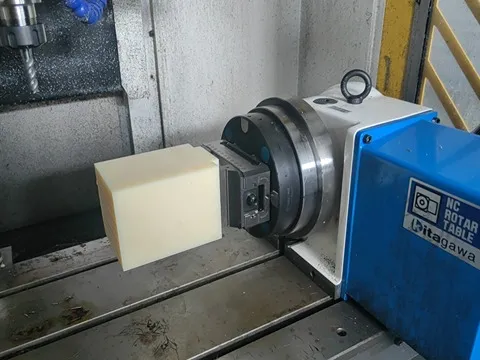
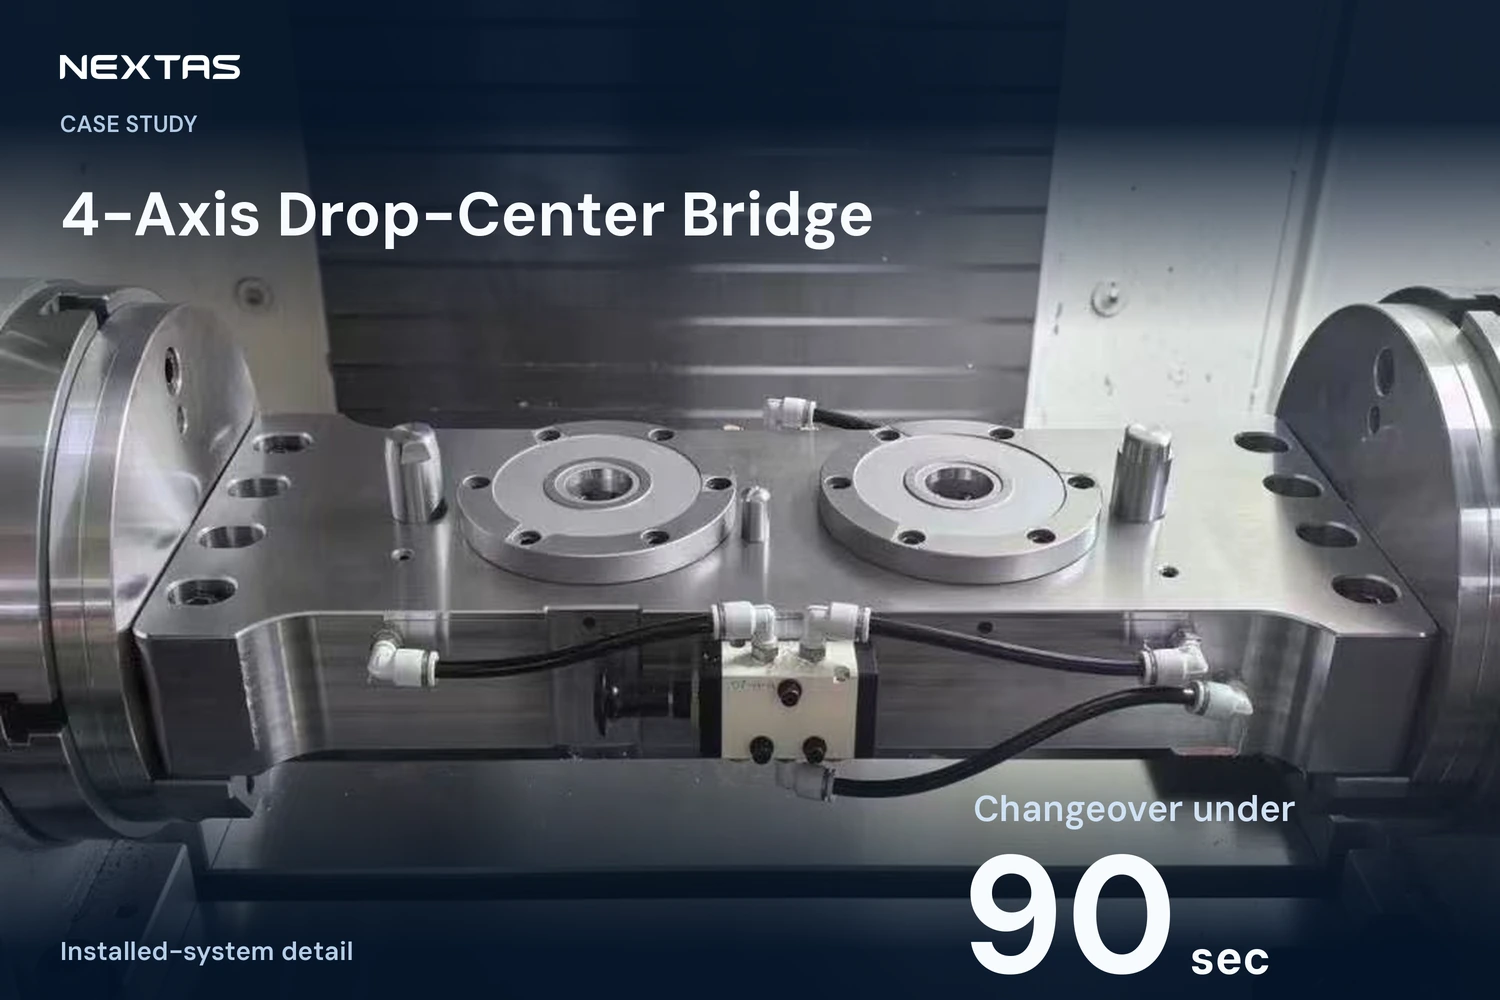
Takım erişimi, yığın yüksekliği ve boşluk için bu döner eksen montaj referansını inceleyin. Alıcıyı, mengeneyi ve arayüzü proje çizimi ile kesme yüküne göre seçin.
Katalog dört tek alıcı ile sınırlı değildir. Ayrıca palet standardizasyonu veya otomatik takım değişimi gerçekleştirildiğinde önemli olan çok istasyonlu alıcı blokları, robot bağlantıları ve sensör hazır formatları gösterir.
| Alıcı formatı | En uygun olduğu yer | Katalog referansı |
|---|---|---|
| Tek alıcı modülleri | Kompakt mengene, 5 eksenli fikstürler, küçük paletler ve düşük yığın yüksekliğinin önemli olduğu makine-makine transferi. | NT-S200P85V1 / P120V1 / P160V1 / P195V1 (ve V2 kompakt varyantları P85V2 / P115V2 / P148V2) |
| İki istasyonlu kombinasyon modülleri | Tek bir alıcıdan daha fazla destek gerektiren daha uzun paletler ve alt plakalar. | NT-S200P120ZH2A / P120ZH2B / P160ZH2A / P160ZH2B |
| Dört istasyonlu kombinasyon modülleri | Dört konumlandırma noktasının daha yüksek destek ve stabilite sağladığı daha geniş paletler ve alt plakalar. | NT-S200P120ZH4A / P120ZH4B / P160ZH4A / P160ZH4B |
| Altı istasyonlu kombinasyon modülleri | Fikstür kolonları, geniş otomatik taşıyıcılar ve altı destek noktası gerektiren büyük palet düzenleri. | NT-S200P120ZH6A / P120ZH6B / P160ZH6A / P160ZH6B |
| Sıfır nokta kaplinleri | Robot veya transfer tarafında hızlı değişim için; kompakt otomasyon arayüzünün makine tablası ayak izinden daha önemli olduğu uygulamalar. | Kaplin modeli ve uyumlu palet / çekme saplaması: seçilen çizimle doğrulayın. |
| Sensör hazır sıfır noktası arayüzleri | Palet hareketi, robot çekişi veya operatörsüz yeniden başlatma öncesinde bağlama onayı gerektiren hücreler. | Sensörlü sıfır nokta hızlı değiştirme referans ailesi |
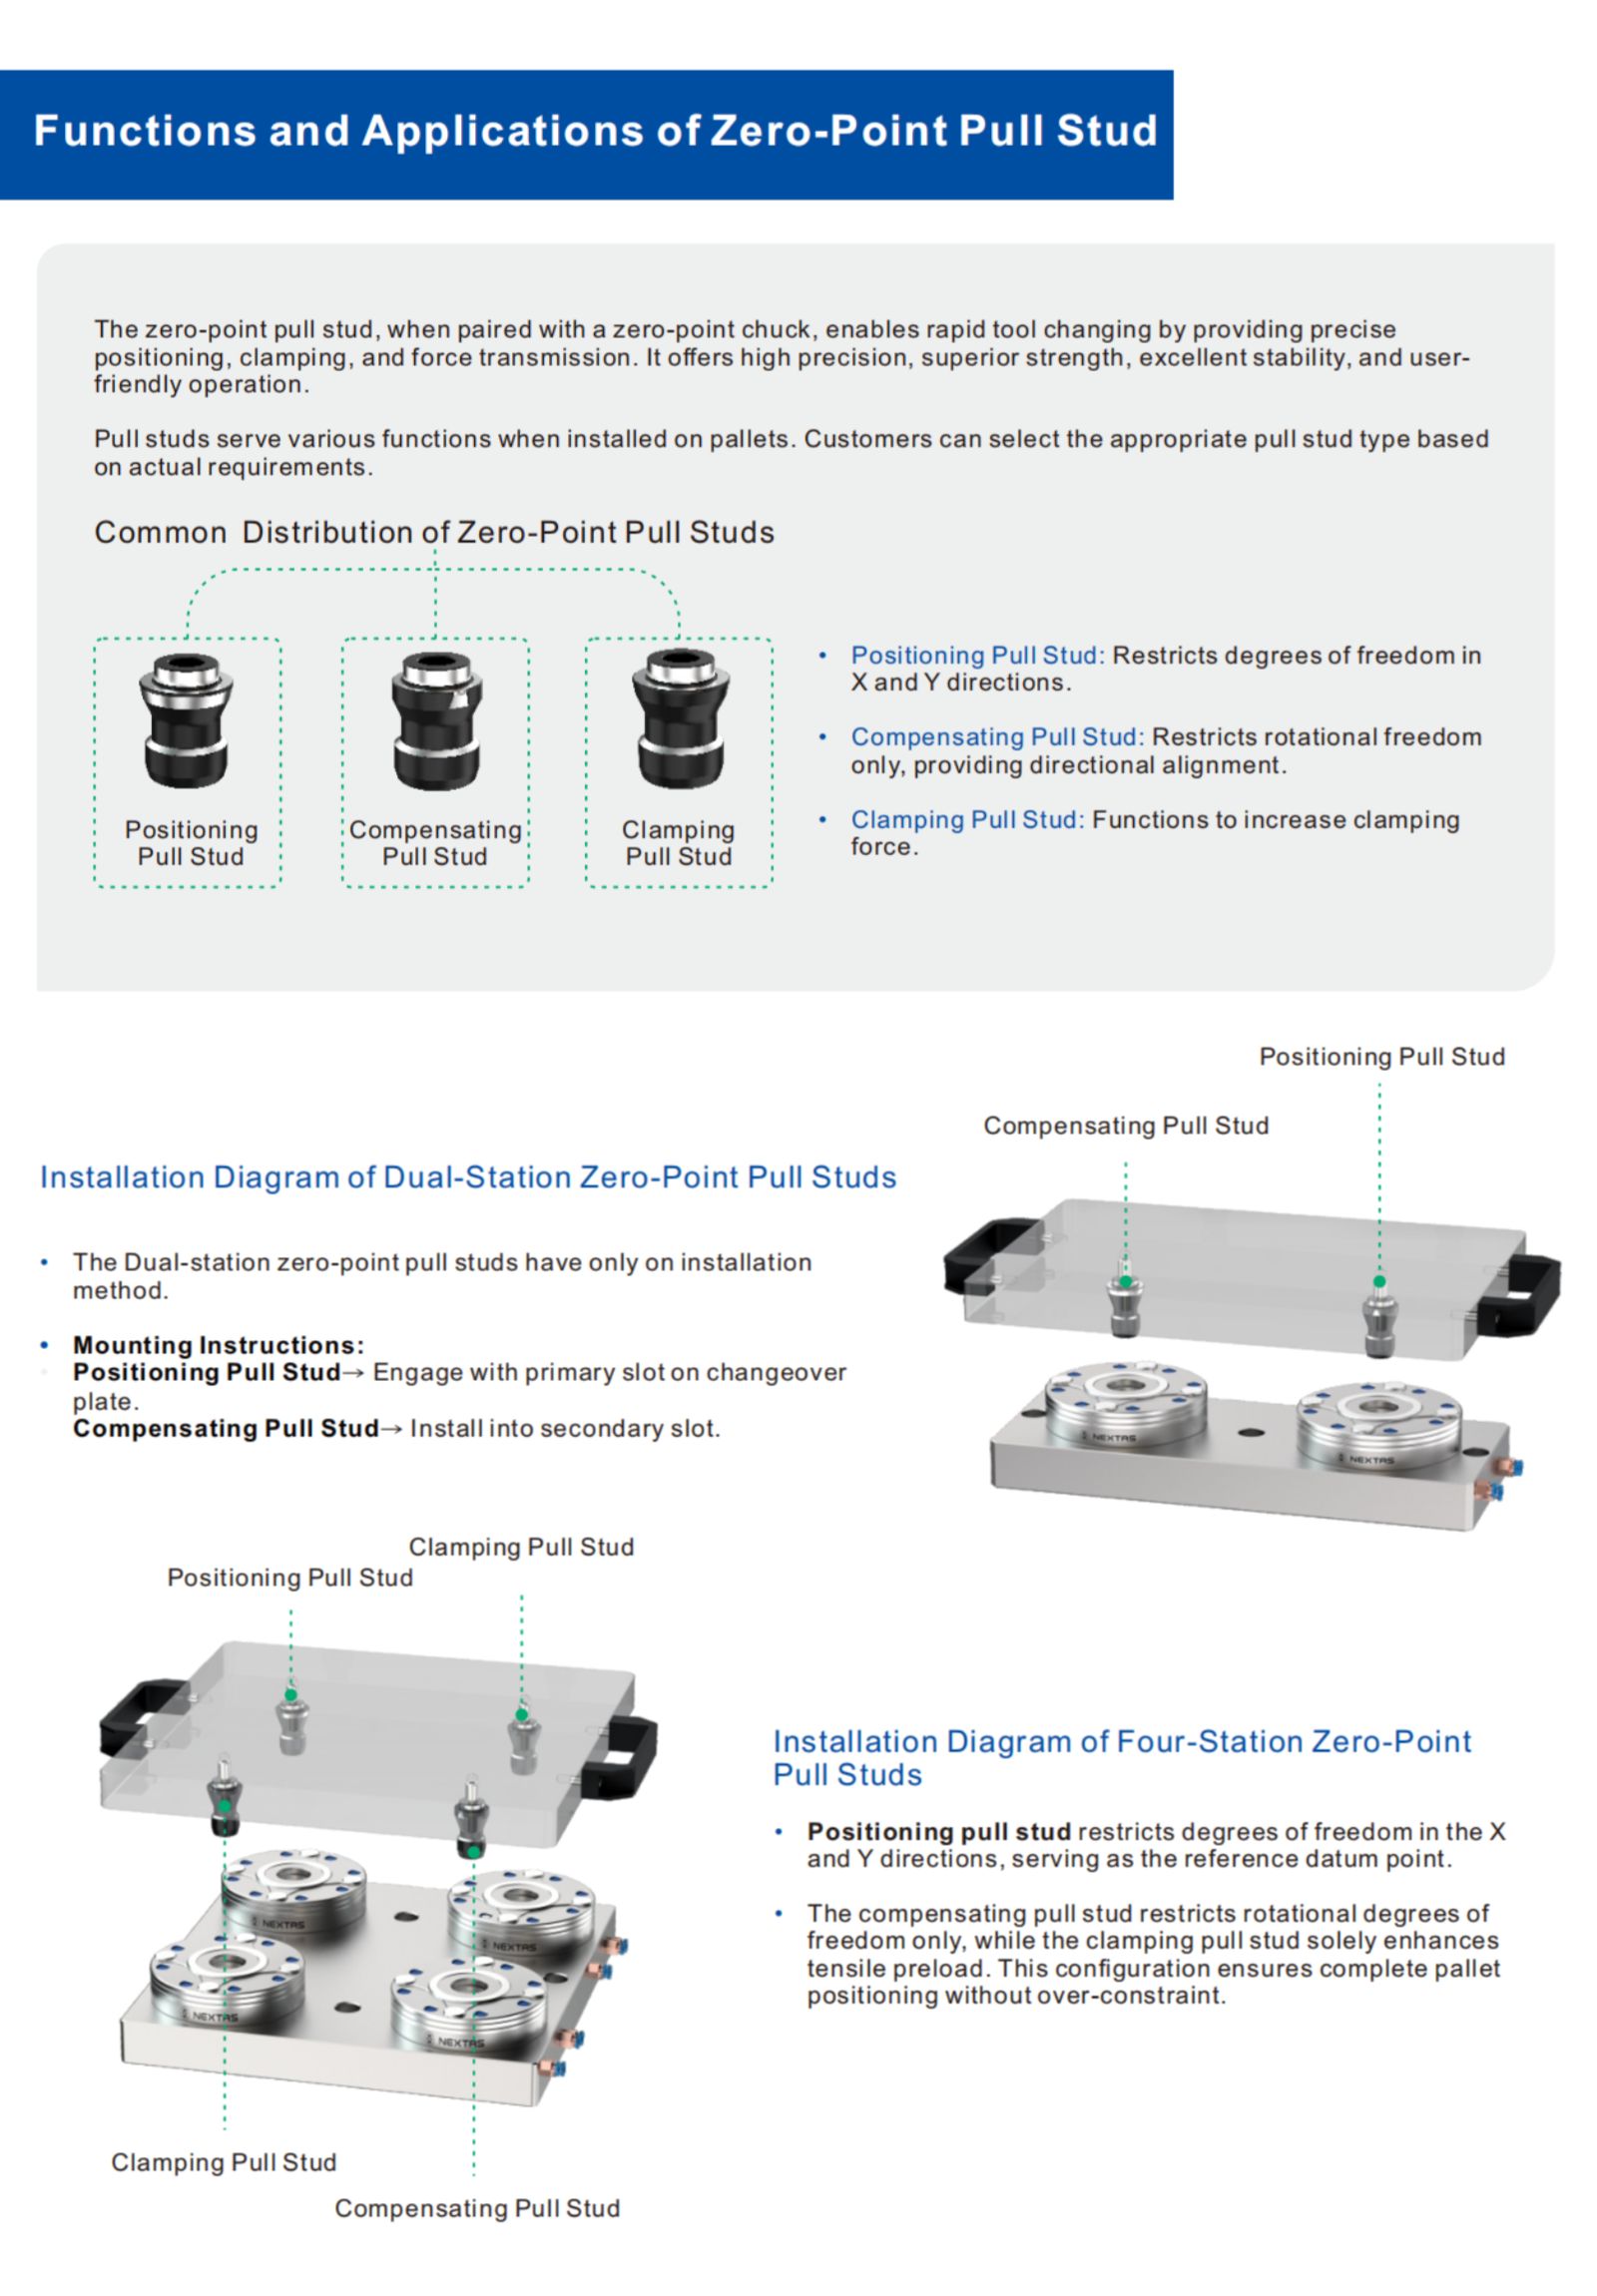
Gerekli saplama görevlerini ve adetlerini onaylı montaj çizimine göre seçin. Her konumlama (V1), dengeleme (V2) veya sıkma (V3) saplamasını alıcısıyla eşleştirmek için tabloyu kullanın. Listelenen V1 alıcıların kilidi hava basıncıyla açılır.
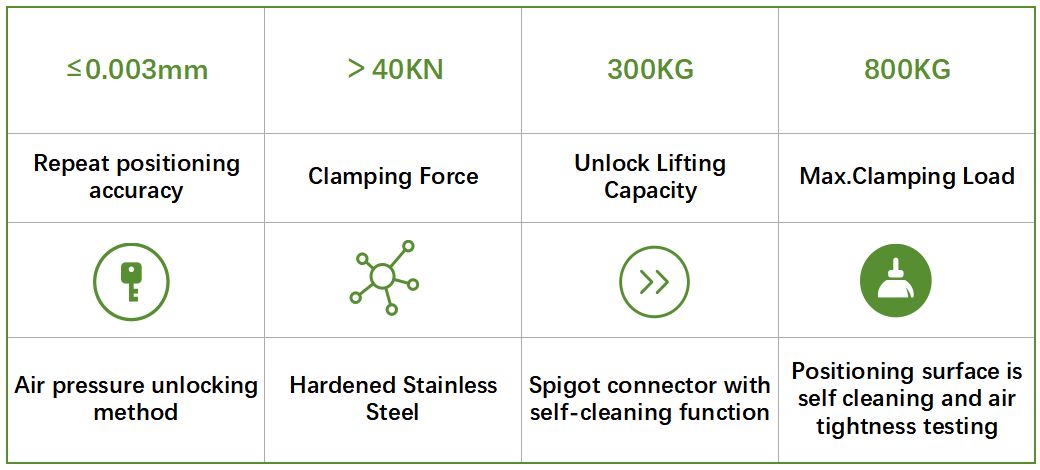
| Alıcı | Sıkma kuvveti | Kaldırma yükü | Konumlandırma pimi | Dengeleme pimi | Sıkma pimi | Kütle |
|---|---|---|---|---|---|---|
| NT-S200P85V1 | 4 kN | 30 kg | NT-S200P25V1 | NT-S200P25V2 | NT-S200P25V3 | 1 kg |
| NT-S200P120V1 | 12 kN | 100 kg | NT-S200P30V1 | NT-S200P30V2 | NT-S200P30V3 | 3 kg |
| NT-S200P160V1 | 18 kN | 250 kg | NT-S200P35V1 | NT-S200P35V2 | NT-S200P35V3 | 4,5 kg |
| NT-S200P195V1 | 40 kN | 300 kg | NT-S200P40V1 | NT-S200P40V2 | NT-S200P40V3 | 7 kg |
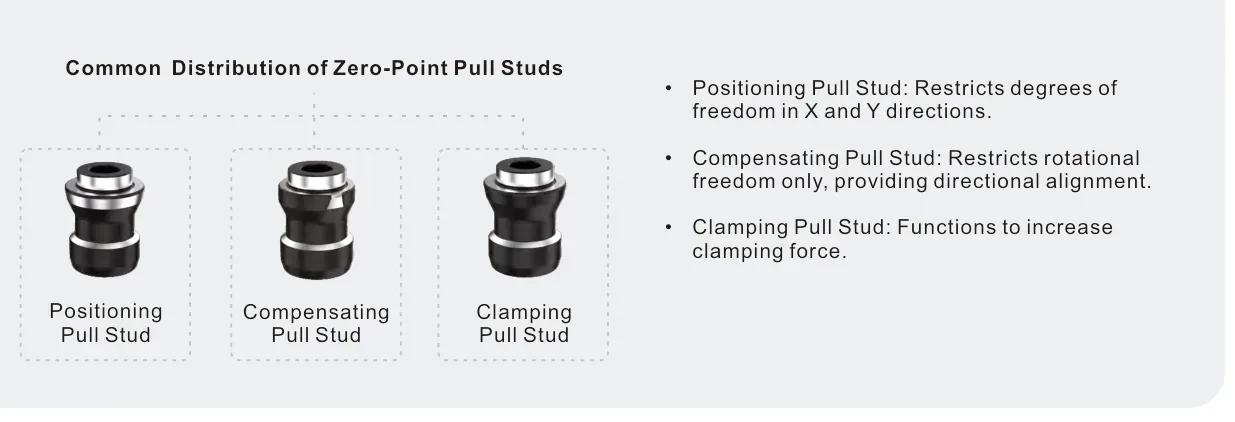
Katalog kaynağı: NEXTAS Industry Quick-Change Clamping System 2026, PDF sayfaları 6–8 (basılı sayfalar 09–14). Katalog talep edin
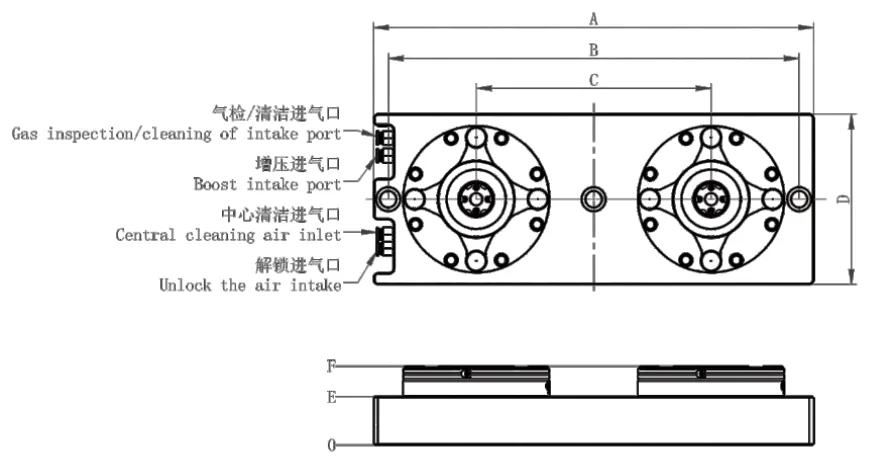
İki, dört ve altı istasyon sayfalarındaki A varyantı satırları. Eşleşen B varyantı satırları aynı sayfalardadır ve burada yinelenmez. A ve B, tek bir uzunluk ve genişlik değil, katalog ölçü harfleridir.
| İstasyon | Parça | Sıkma kuvveti | Kaldırma yükü | A × B | Kütle | Çekme pimleri |
|---|---|---|---|---|---|---|
| İki istasyon | NT-S200P120ZH2A | 2 × 12.000 N | 2 × 100 kg | 375 mm × 350 mm | 19 kg | NT-S200P30V1–V3 |
| İki istasyon | NT-S200P160ZH2A | 2 × 18.000 N | 2 × 250 kg | 430 mm × 390 mm | 30 kg | NT-S200P35V1–V3 |
| Dört istasyon | NT-S200P120ZH4A | 4 × 12.000 N | 4 × 100 kg | 350 mm × 320 mm | 46 kg | NT-S200P30V1–V3 |
| Dört istasyon | NT-S200P160ZH4A | 4 × 18.000 N | 4 × 250 kg | 380 mm × 350 mm | 56 kg | NT-S200P35V1–V3 |
| Altı istasyon | NT-S200P120ZH6A | 6 × 12.000 N | 6 × 100 kg | 550 mm × 200 mm | 72 kg | NT-S200P30V1–V3 |
| Altı istasyon | NT-S200P160ZH6A | 6 × 18.000 N | 6 × 250 kg | 580 mm × 200 mm | 108 kg | NT-S200P35V1–V3 |

Bağlama ekipmanının doğrudan değişimi için tekli ve kompakt alıcılar.
| Ürün ailesi | Kullanım | Referans |
|---|---|---|
| Palet, mengene, ayna veya fikstürün doğrudan değişimi. | NT-S200P85V1 / 120V1 / 160V1 / 195V1 | |
| Otomasyon hücreleri için kompakt konumlandırma arayüzleri. | BDS konumlandırma referansı sayfasına bakın; seçilen modelin çizimini, uyumlu paleti ve nominal parametreleri doğrulayın. |

Düzlemsel ve çok yüzeyli sistemler ile standart tezgâh arayüzleri.
| Ürün ailesi | Kullanım | Referans |
|---|---|---|
| Düzlemsel bir taban üzerinde 2 / 4 / 6 istasyon. | ZH2 / ZH4 / ZH6. NT-S200P120ZH2A / P160ZH2A ve ilgili ZH4A/B / ZH6A/B varyantları. | |
| Yatay işleme için çok yüzeyli yerleşimler. | WJ2: dört yüzey, her yüzeyde iki istasyon. WJ4: iki yüzey, her yüzeyde dört istasyon. NT-S200P120WJ2 / P160WJ2 / P120WJ4 / P160WJ4. | |
| Tezgâh arayüzünü standartlaştırır. | 52 mm / 96 mm; tüm model matrisi sıfır nokta bağlama plakası sayfasındadır. |

Otomasyon hücreleri için robot tarafında değişim ve durum doğrulama.
| Ürün ailesi | Kullanım | Referans |
|---|---|---|
| Robot tarafında aktarım ve otomasyona devretme. | Hafif paletler ve yanaşma modülleri için hızlı değiştirilebilir robot uç ekipmanı (EOAT). Kaplin modelini ve uyumlu paleti / çekme saplamasını doğrulayın. | |
| Otomasyon hücrelerinde bağlama / serbest bırakma durumunun doğrulanması. | PLC doğrulaması, robot kilitlemesi veya operatörsüz çevrim doğrulaması için sensör entegrasyonuna hazır sıfır nokta hızlı değişim referans alıcı tipleri. |
Seçimden önce seçilen modelin çizimini ve uyumlu arayüzü doğrulayın.
BDS konumlandırma referansı sayfasına bakın; seçimden önce seçilen model çizimini, eşleşen paleti ve anma verilerini doğrulayın.
Sıfır nokta, sıfır referans noktası ve datum sistemi kendi sayfalarında ayrılır.
Konik konumlama ve bilyalı kilit tekrarlı bağlamayı destekler. Seçilen konfigürasyonda referans yüzeyi temizleme, pnömatik oturma kontrolü, saplama deliği üfleme, yan hava girişi veya kilit açmada kaldırma bulunabilir. Montaj halkasını, stroku ve tüm işlevleri seçilen model çiziminden doğrulayın.
Seçili yayla kilitlemeli modellerde pnömatik basınç kilidi açmak için kullanılır. Hava beslemesi kesildiğinde mekanik bağlama kuvvetinin korunması amaçlanır; arıza emniyetli davranış seçilen model, yük, montaj ve sensör mantığı için risk değerlendirmesi ve kabul testiyle doğrulanmalıdır.
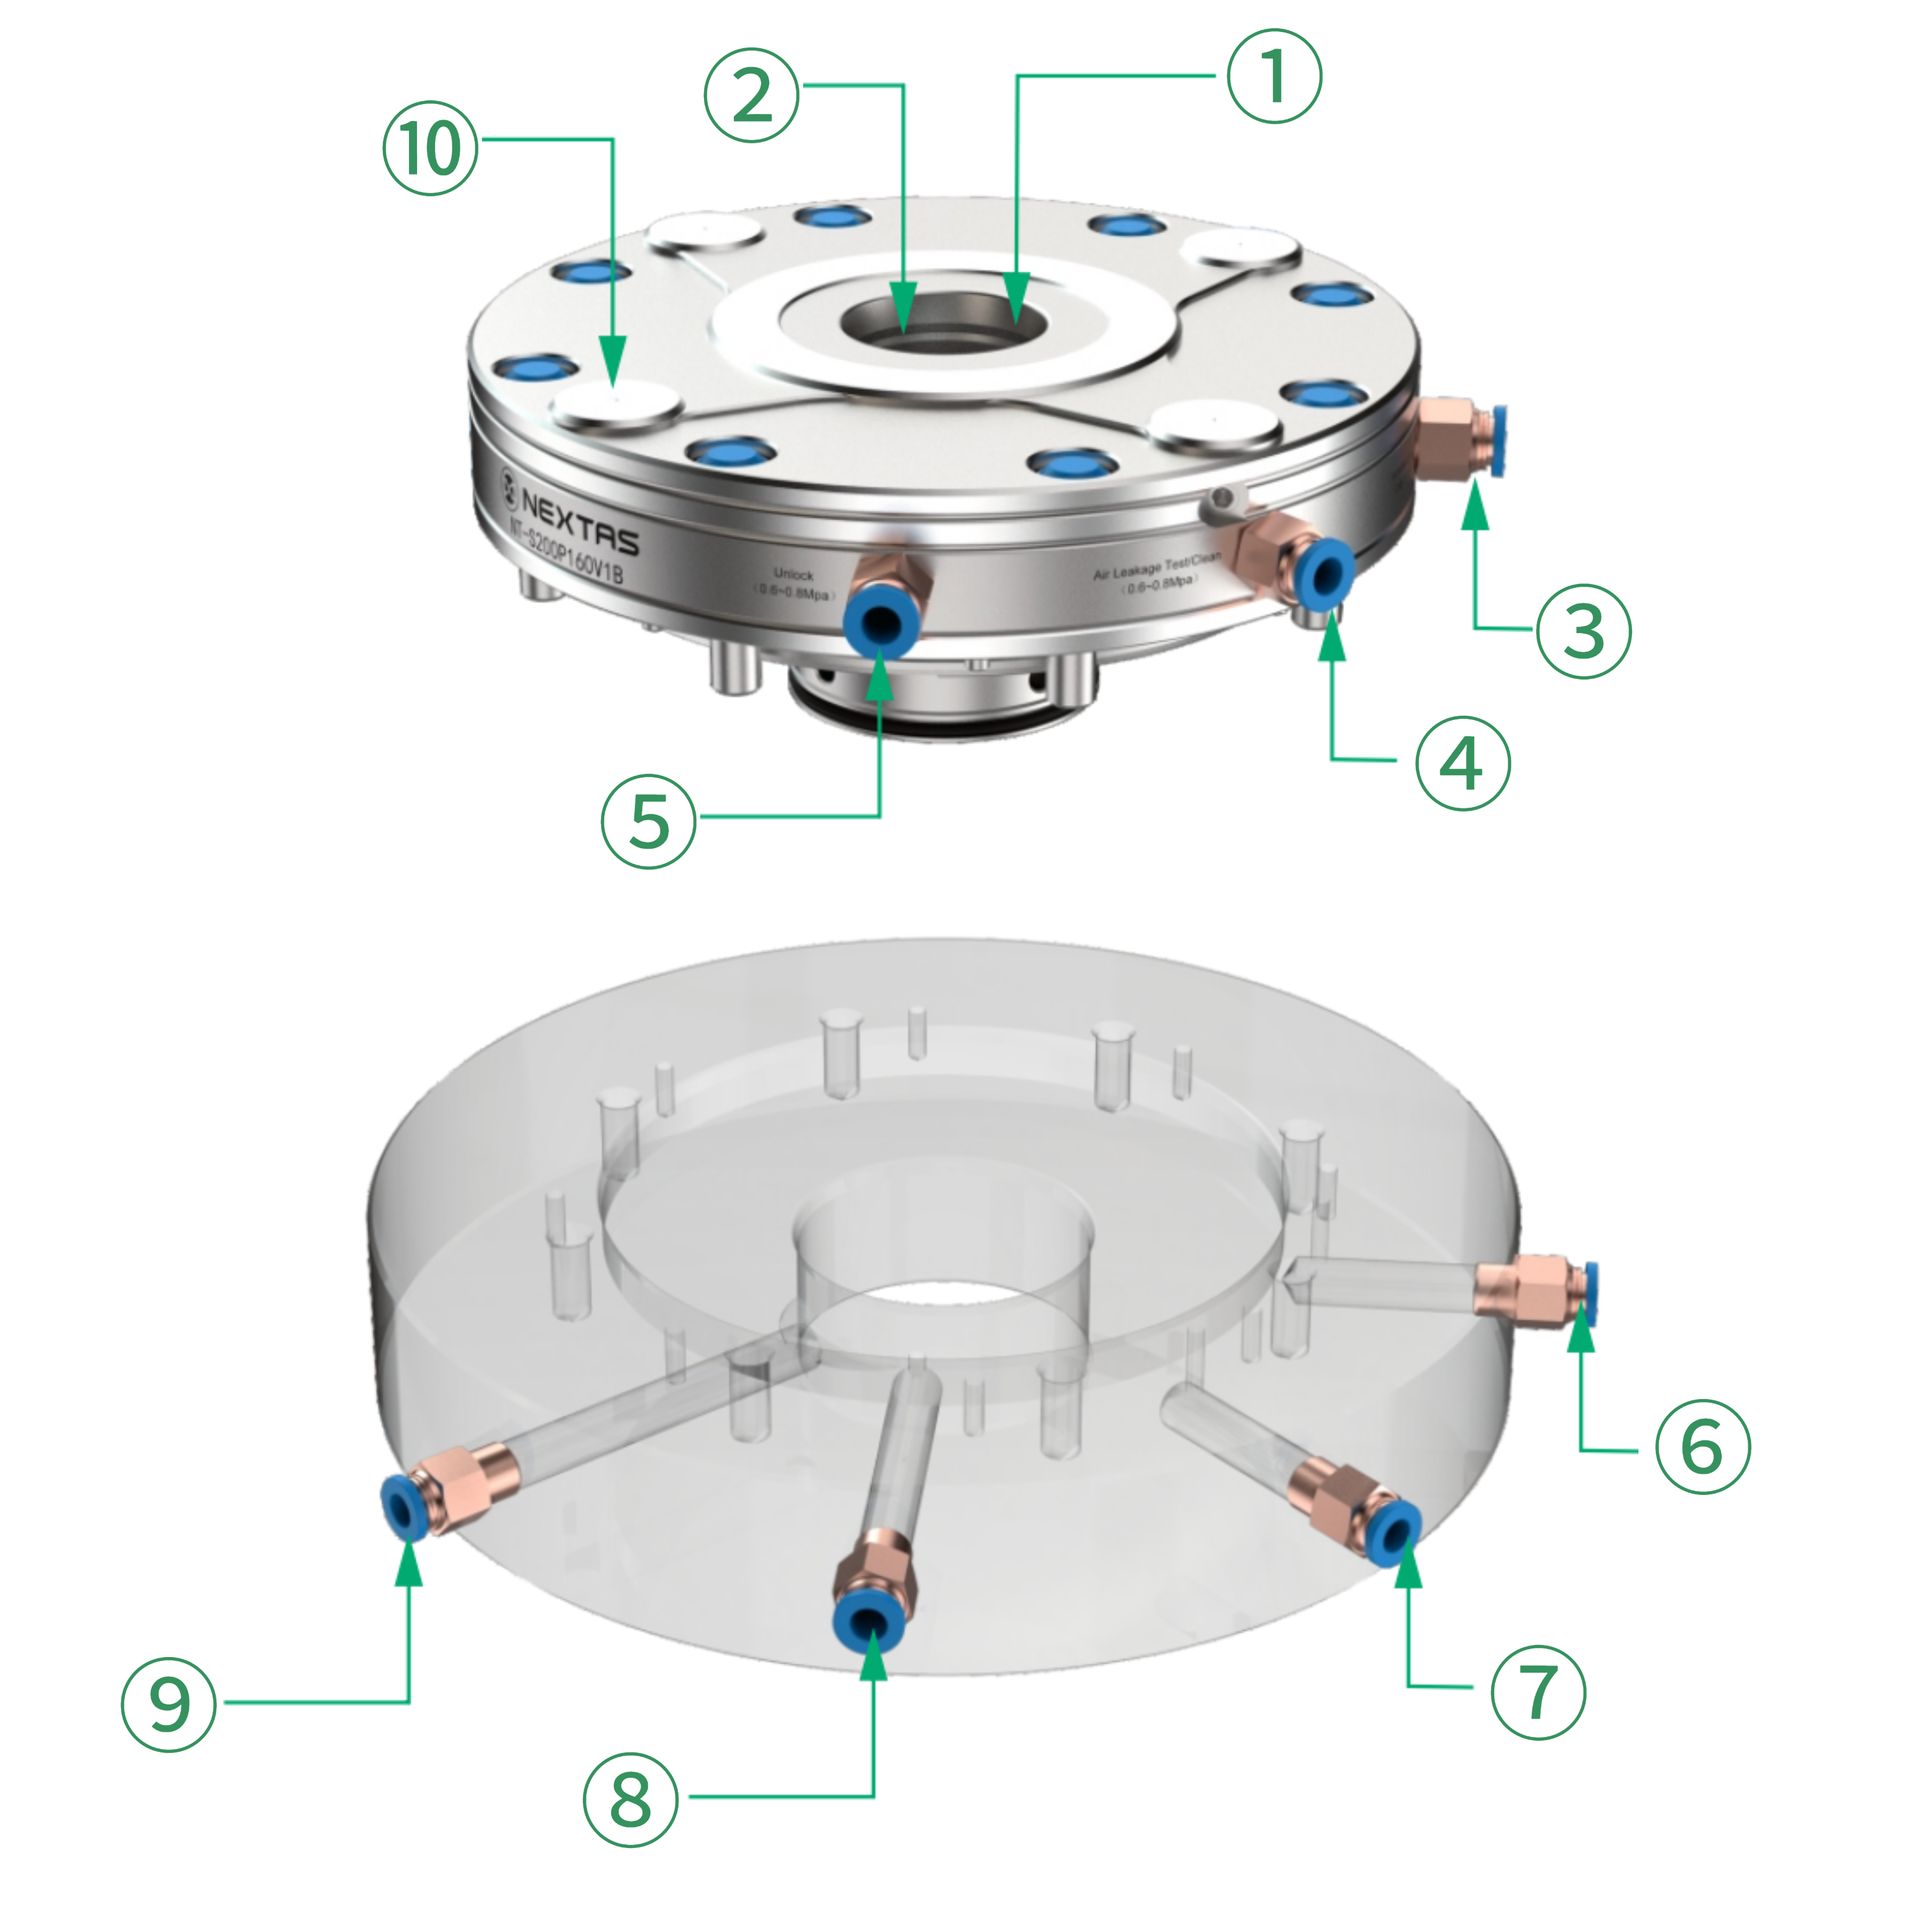
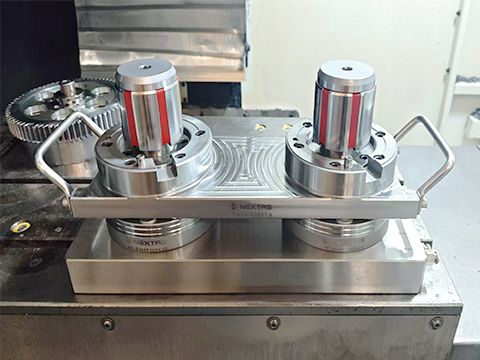
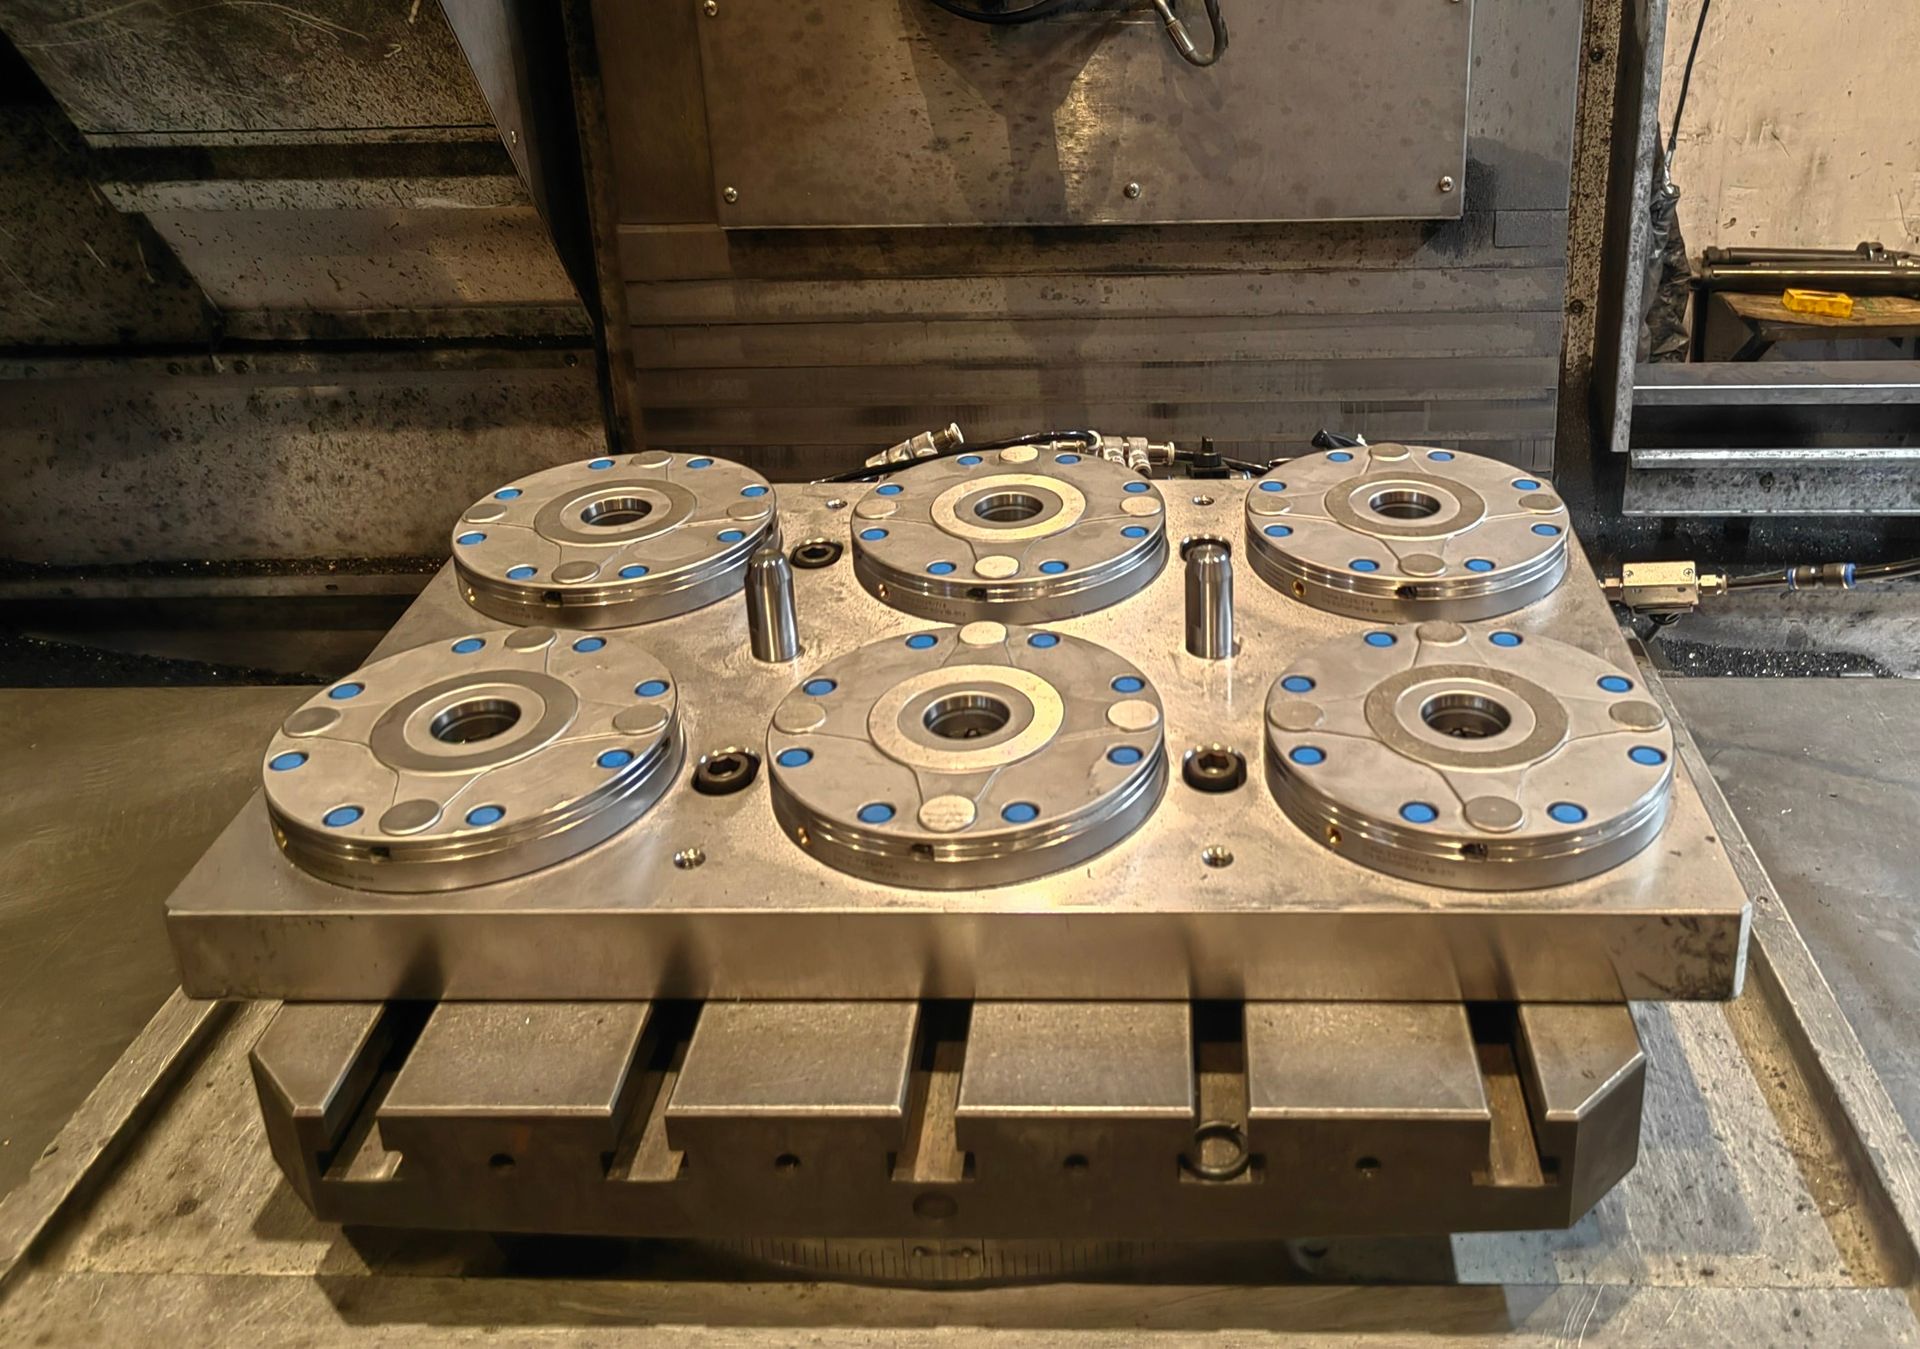
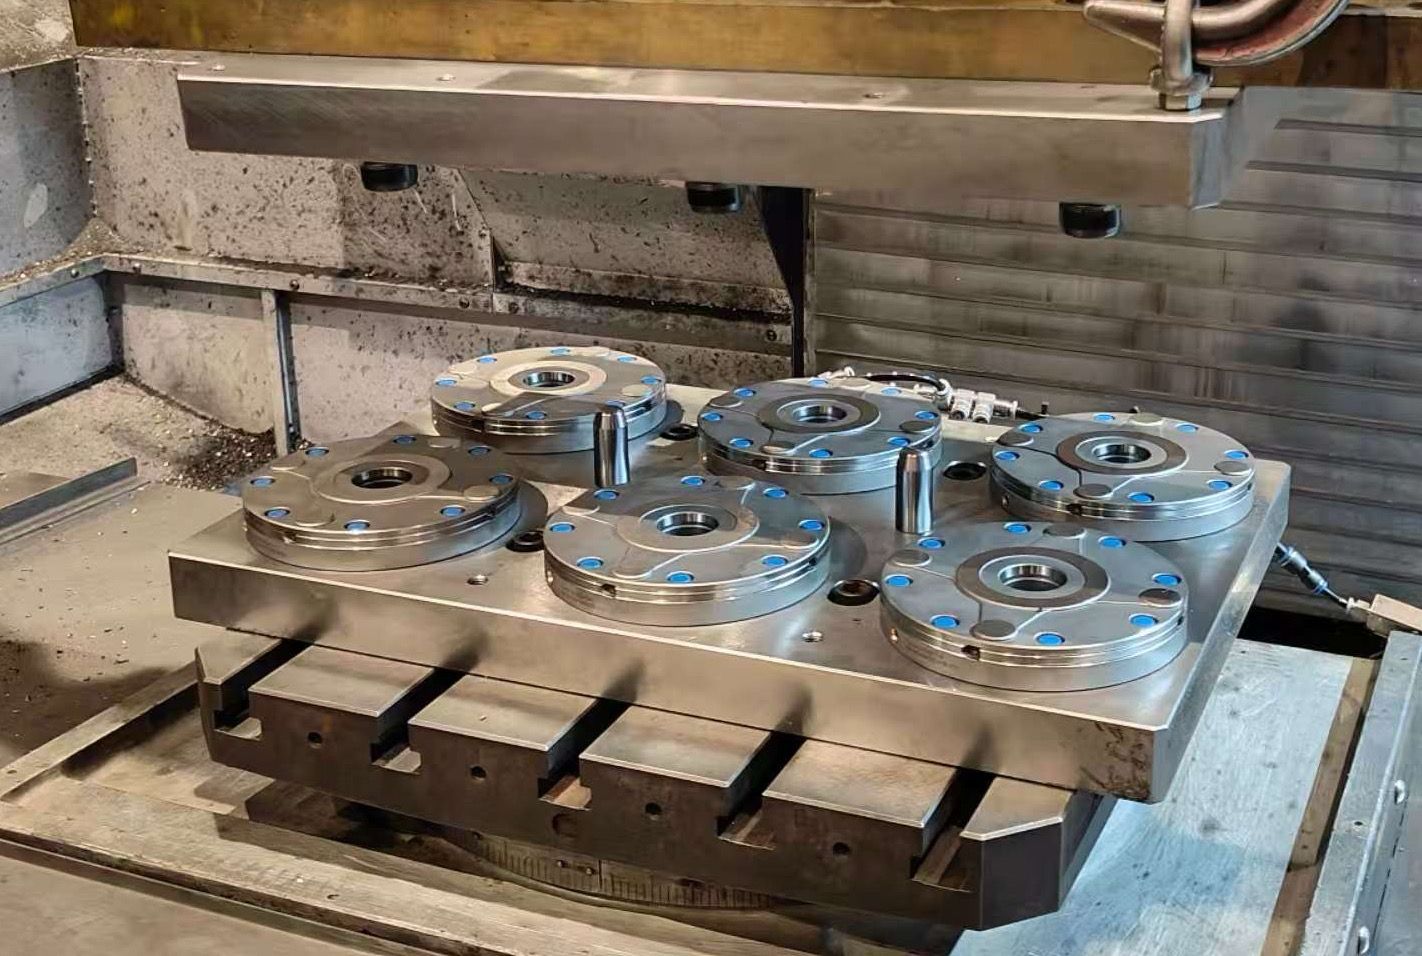
Görseller farklı takım tezgâhlarındaki yerleşim örneklerini gösterir. Alttan veya yandan girişi seçilen modülün çizimine göre belirleyin; bağlantı konumlarını ve ölçülerini, hortum boşluğunu aynı çizim üzerinden kontrol edin.
Sıfır nokta bağlamada tekrarlanabilirlik sadece bir değer değil; malzeme kontrolü, hassas taşlama ve fonksiyon testlerinin sonucudur. NEXTAS, talaş ve soğutma sıvısı bulunan gerçek ortamda uzun ömürlü stabil performansa odaklanır.
Fikstür erişimi, destek ve palet planlaması için iki, dört ve altı istasyonlu düzenleri karşılaştırın. Her düzeni seçilen alıcı çizimine ve tam yük durumuna göre boyutlandırın.
Aynı iki istasyonlu taban; boş, mengeneli ve özel fikstürlü olarak gösterilir. Her bağlamanın aynı alıcı düzenini nasıl kullandığını karşılaştırın.
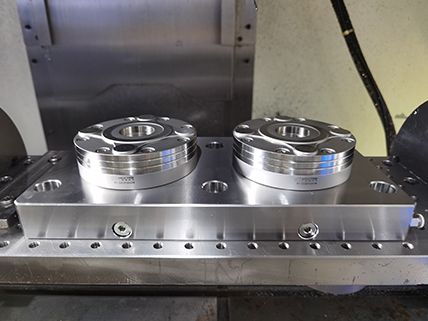
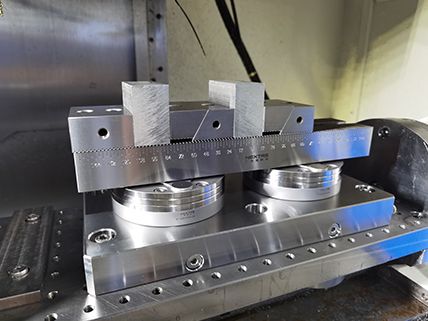
Alıcı aralığını, fikstür desteğini ve yükleme erişimini incelemek için dört istasyonlu düzen.
Dört istasyon yerleşim görünümü
Dört alıcının ve hava hatlarının düzenini görün. Palet ölçüsü ve tezgâh bilgileri, alıcı yerleşimini ve ilgili model çizimlerini seçmemize yardımcı olur.
Alıcı yerleşimini incelemeye gönderin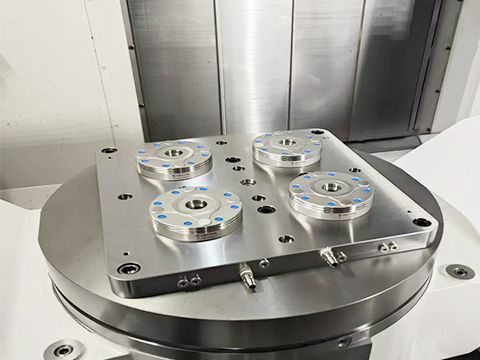
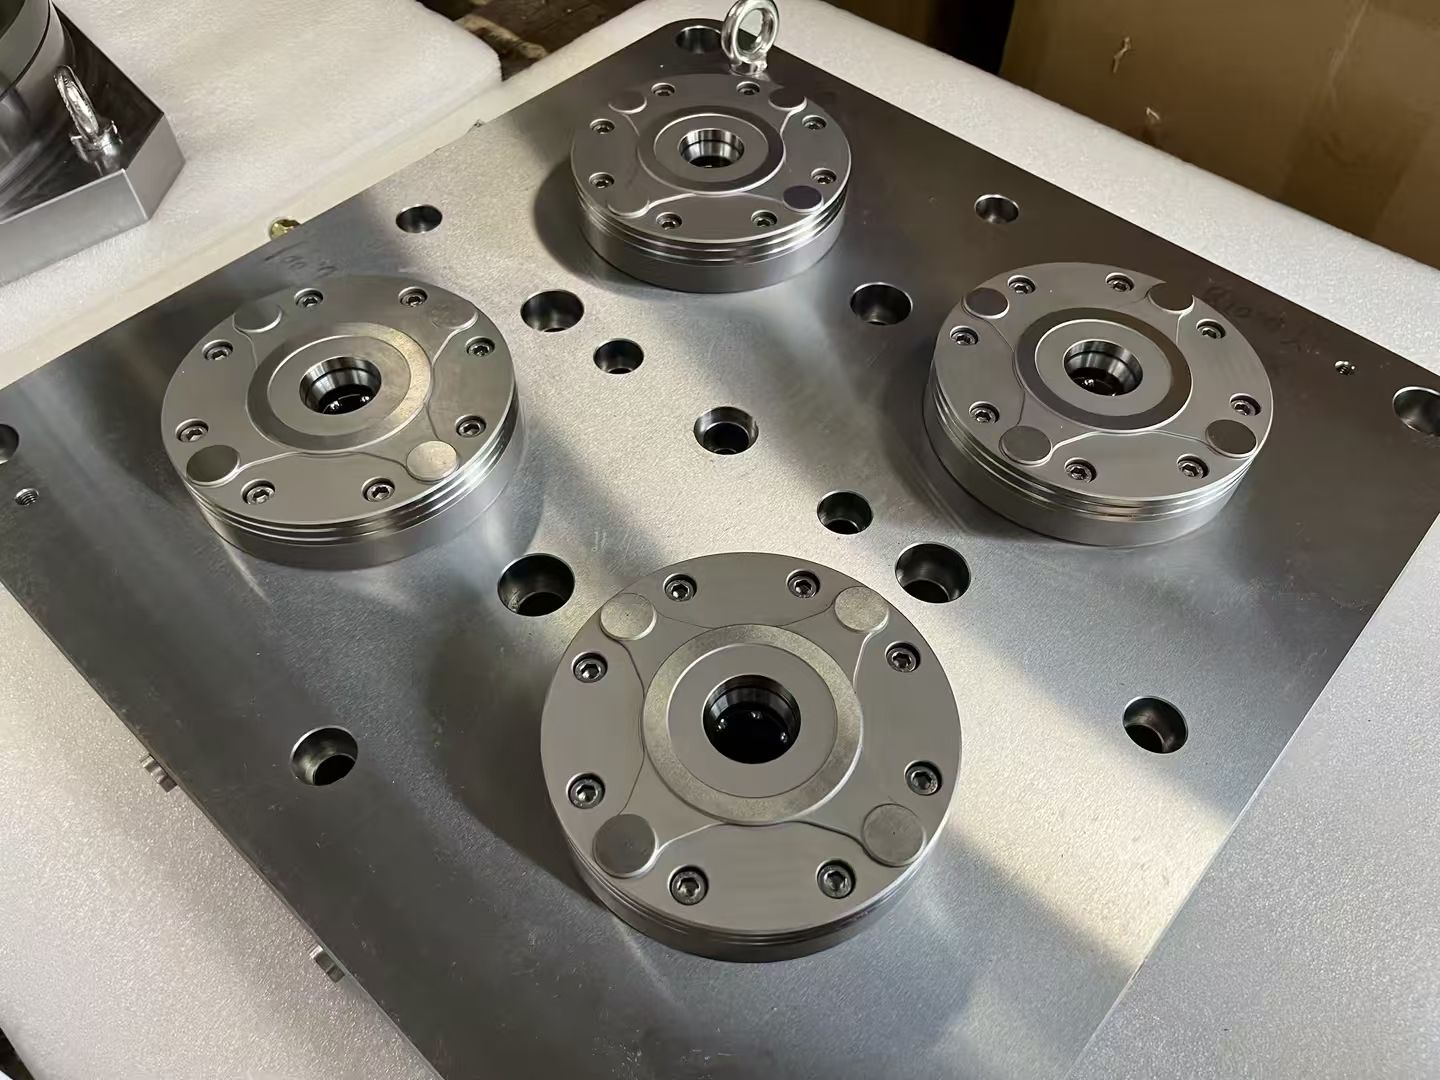
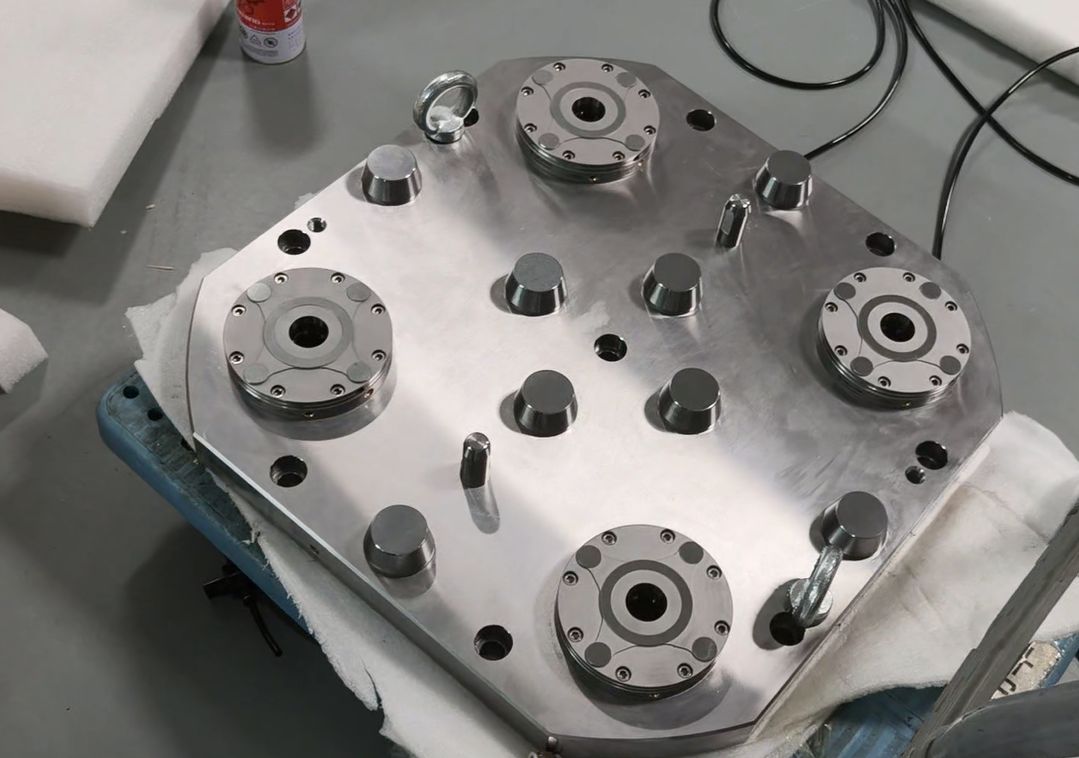
Daha büyük palet veya fikstür tabanını incelemek için altı istasyonlu düzen.
Hangi düzenin uygun olduğundan emin değil misiniz? Mevcut kurulumunuzu paylaşın.
Alıcı seçimi için danışınSayfa güncelleme tarihi . Bu ailenin katalog değerleri, 2026 NEXTAS endüstriyel hızlı değişim bağlama kataloğundan gelir. Çizimle belirlenen ölçüleri seçilen modelin çiziminden kontrol edin. Katalog talep edin. Fabrika, kataloglar ve fuarlar.
Alıcı, saplamayı mekanik olarak konumlayıp tutar; pnömatik modellerde hava kilidi açar. Modele özgü işlevler mekanizma ayrıntılarında, hava kaybı ve hücre kontrolleri kabul planındadır.
Alttan giriş, havayı tabla veya ara plaka içinden taşır; yandan giriş harici bağlantı kullanır. Hat yönlendirmesi karşılaştırması koruma ve bakım erişimini açıklar.
EDM, CMM, kaynak fikstürleri ve montaj hatları da değerlendirilebilir. Her istasyonun montajını, yükünü, ortamını ve referansını seçilen arayüz ve kabul yöntemiyle doğrulayın.
Oturma yüzeylerini temiz tutun; kontrol, hafif yağlama ve periyodik kaçak testini seçilen modelin kılavuzuna göre uygulayın. Belirtiler ve bakım adımları bakım bölümündedir.
Seçilen modül ve algılama devresinin geri bildirimini tanımlayın. Her sinyali ve eksik oturma, zaman aşımı, hareket izni, arıza ve geri dönüşü tüm hücre kabul planında doğrulayın.
Teknik özellikleri ve çizim sınırlarını birlikte kullanın. V1 verileri V2’ye taşınamaz; model adı tek başına montaj ölçüsü değildir.
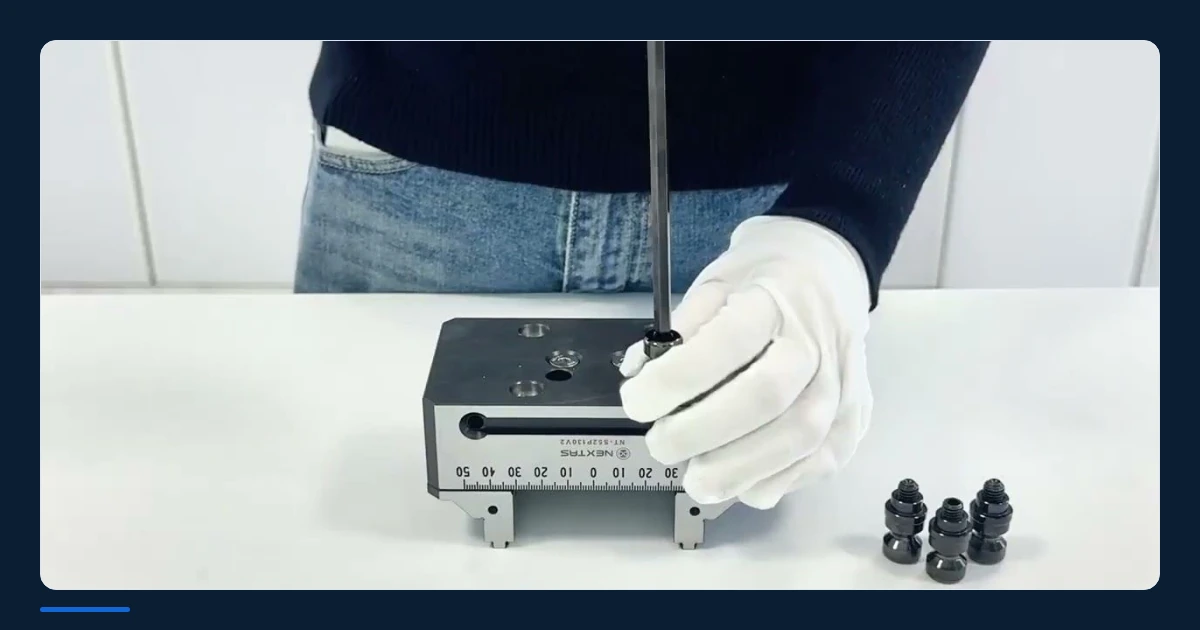
Alıcıyla eşleşen parça numarasını seçin; konumlama, dengeleme ve sıkma görevlerini ve adetlerini onaylı montaj çiziminden alın. Eşleştirme tablosunu ve saplamanın bağlantı ölçülerini kontrol edin.
Tezgâhı, palet veya fikstür ölçüsünü ve değişim hedefini paylaşın. Varsa çizim veya alıcı modelini ekleyin. Ek girdiler isteğe bağlı inceleme listesinde yer alır.
Hızlı teklif
Tezgâhınızı, palet veya fikstür ölçüsünü ve değişim hedefinizi paylaşın. Mühendislerimiz alıcı yerleşimini, eşleşen saplamaları ve mevcut çizimleri değerlendirebilir. Model belli değilse mevcut kurulumunuzla başlayın.