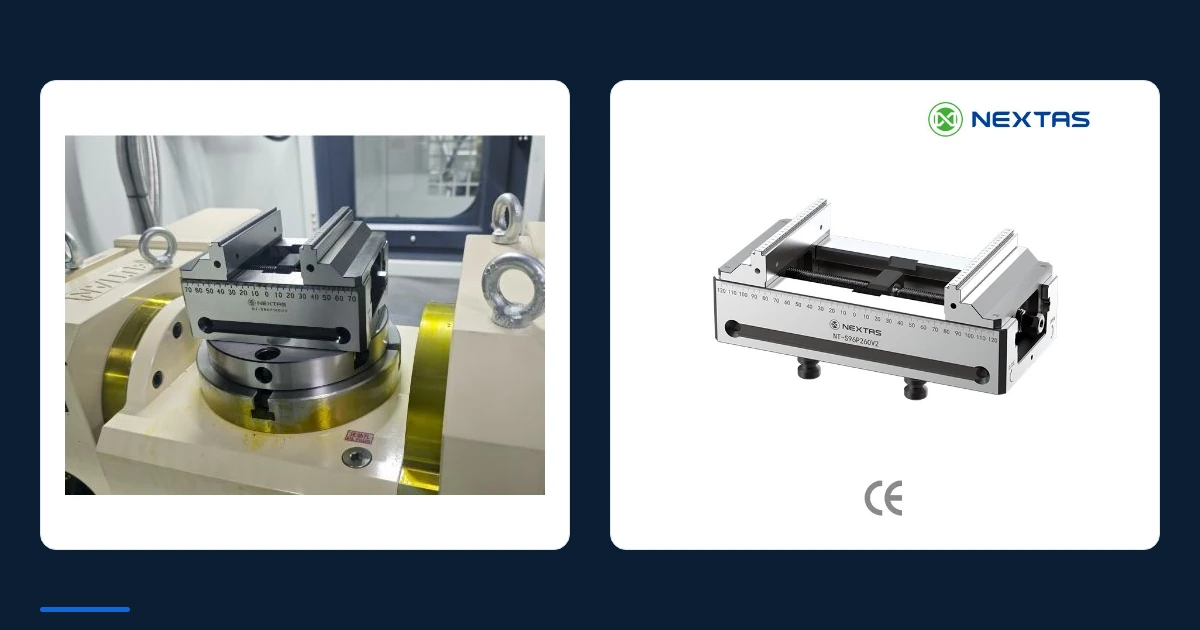
Montage en queue d’aronde 5 axes pour systèmes à changement rapide 52 mm / 96 mm
Libérez les faces à usiner avec une prise en queue d’aronde préparée.
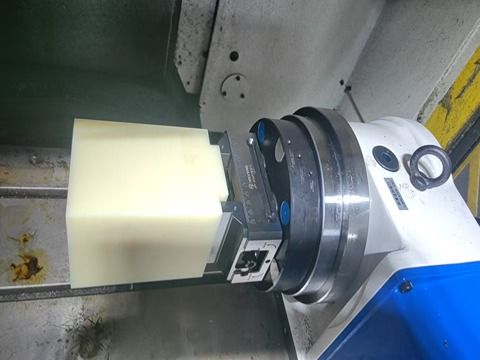
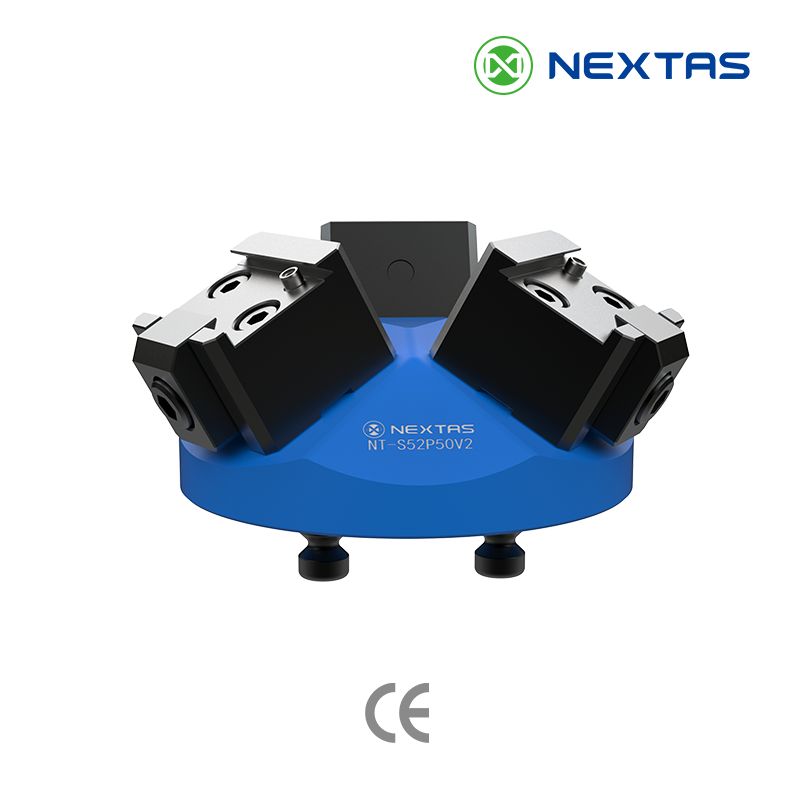
Dégagez davantage la pièce grâce à une prise en queue d’aronde à 45° usinée sur le brut. Comparez la famille P50 à un poste et la P90 à trois postes, puis choisissez la taille des mors et l’interface de montage selon le brut, les efforts de coupe et le dégagement dans la machine.
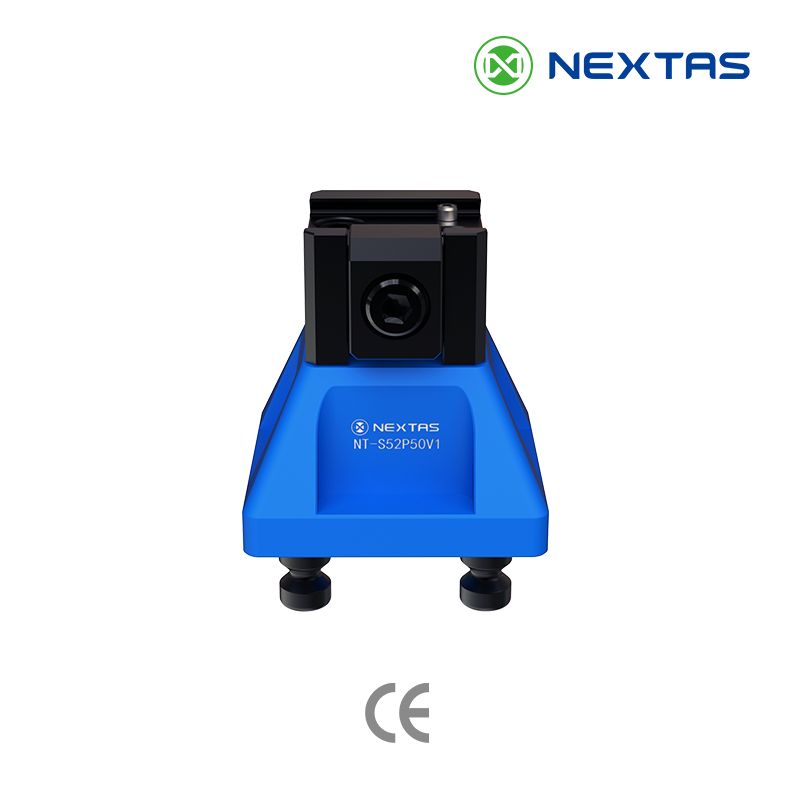
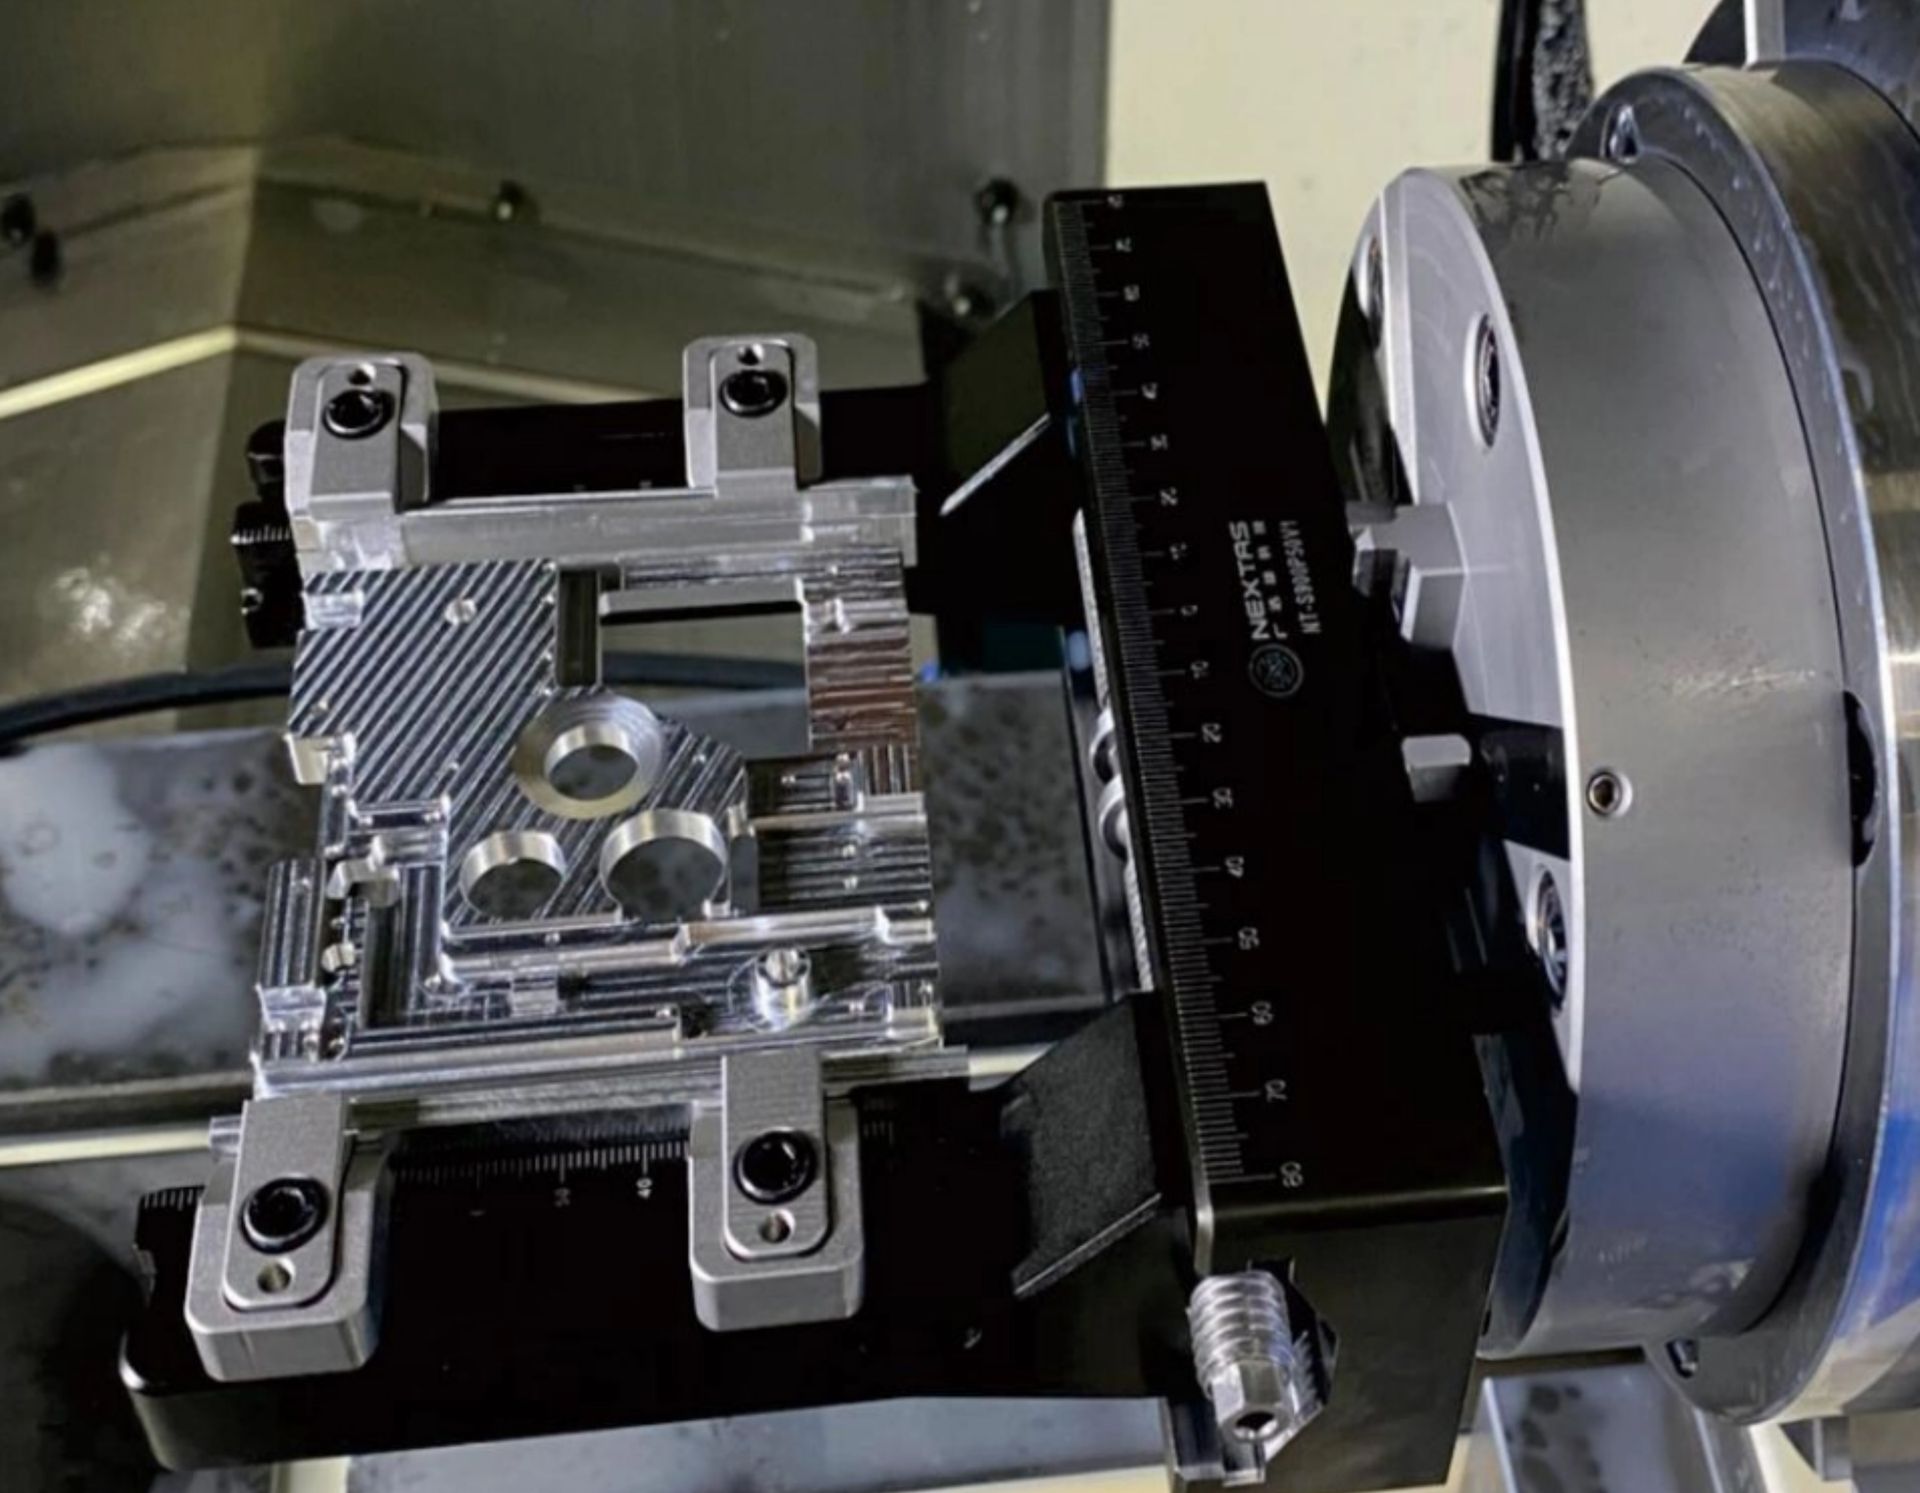
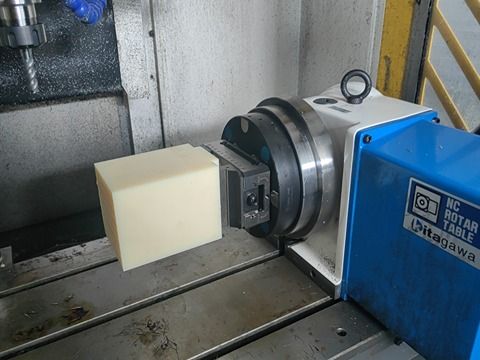
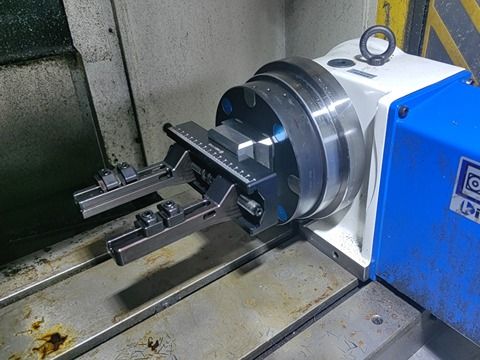
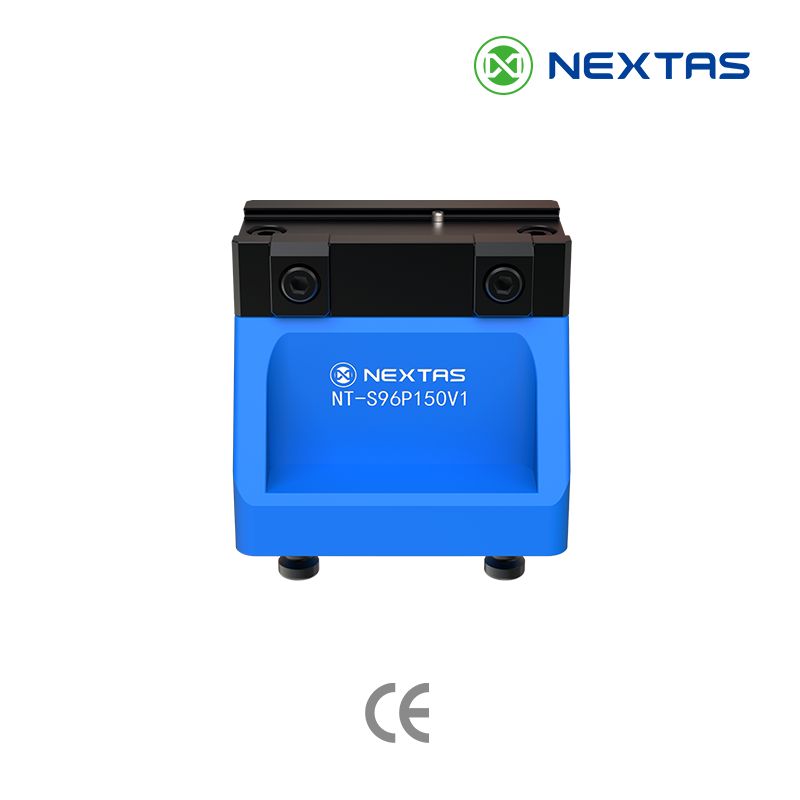
1 / 5Montage de bridage à queue d’aronde à un poste sur une base bleue avec pions de positionnement.
45°serrage en queue d’aronde
52 mm + 96 mmvoie d’interface
Accès cinq faces pour le travail 5 axes
Délai : confirmé après examen des plans, quantités et du périmètreMOQ: 1 unitéPaiement: T/T · L/CDocuments qualité définis au devisFournisseur audité sur MIC
Garder les faces accessibles
La prise sur le profil préparé sous la pièce laisse davantage de surface disponible pour l’usinage latéral et supérieur.
Choisir le nombre de postes
Utilisez un poste pour les bruts individuels ou étudiez trois postes si la famille de pièces se prête à un cycle commun.
Vérifier l’empilage de montage
Validez ensemble le montage, l’interface 52 ou 96 mm et l’enveloppe machine avant de figer la configuration.
Vous hésitez sur la configuration ? Décrivez votre installation avec les éléments dont vous disposez.
52 mm ou 96 mm : commencez par l’ajustement pièce et procédé
Restreignez la famille d’interface ci-dessous, puis utilisez la comparaison détaillée et les contrôles. L’ajustement final dépend du modèle choisi, du plan d’interface approuvé, de l’enveloppe machine, de la charge utile, de l’effort de coupe et de la validation du procédé.
Quand choisir le système 52
Commencez par des pièces compactes, un espace machine limité ou une implantation dense à plusieurs postes.
Quand choisir le système 96
Commencez ici lorsque des pièces plus grandes ou des passes plus lourdes demandent une base d’appui plus large.
Indiquez le modèle de machine, les dimensions de table, le volume de course 5 axes, et si le montage se fixe directement ou par une plaque point zéro déjà en place.
Géométrie de la pièce et accès latéral
Indiquez la matière, la taille du brut, le format de queue d’aronde souhaité (52 mm ou 96 mm), le nombre de faces par montage et les exigences d’état de surface.
État de surface et objectifs multi-postes
Indiquez la tolérance de répétabilité, le besoin d’un ou de trois postes, le temps visé par pièce et toute intégration de robot ou de stock de palettes prévue.
Caractéristiques techniques
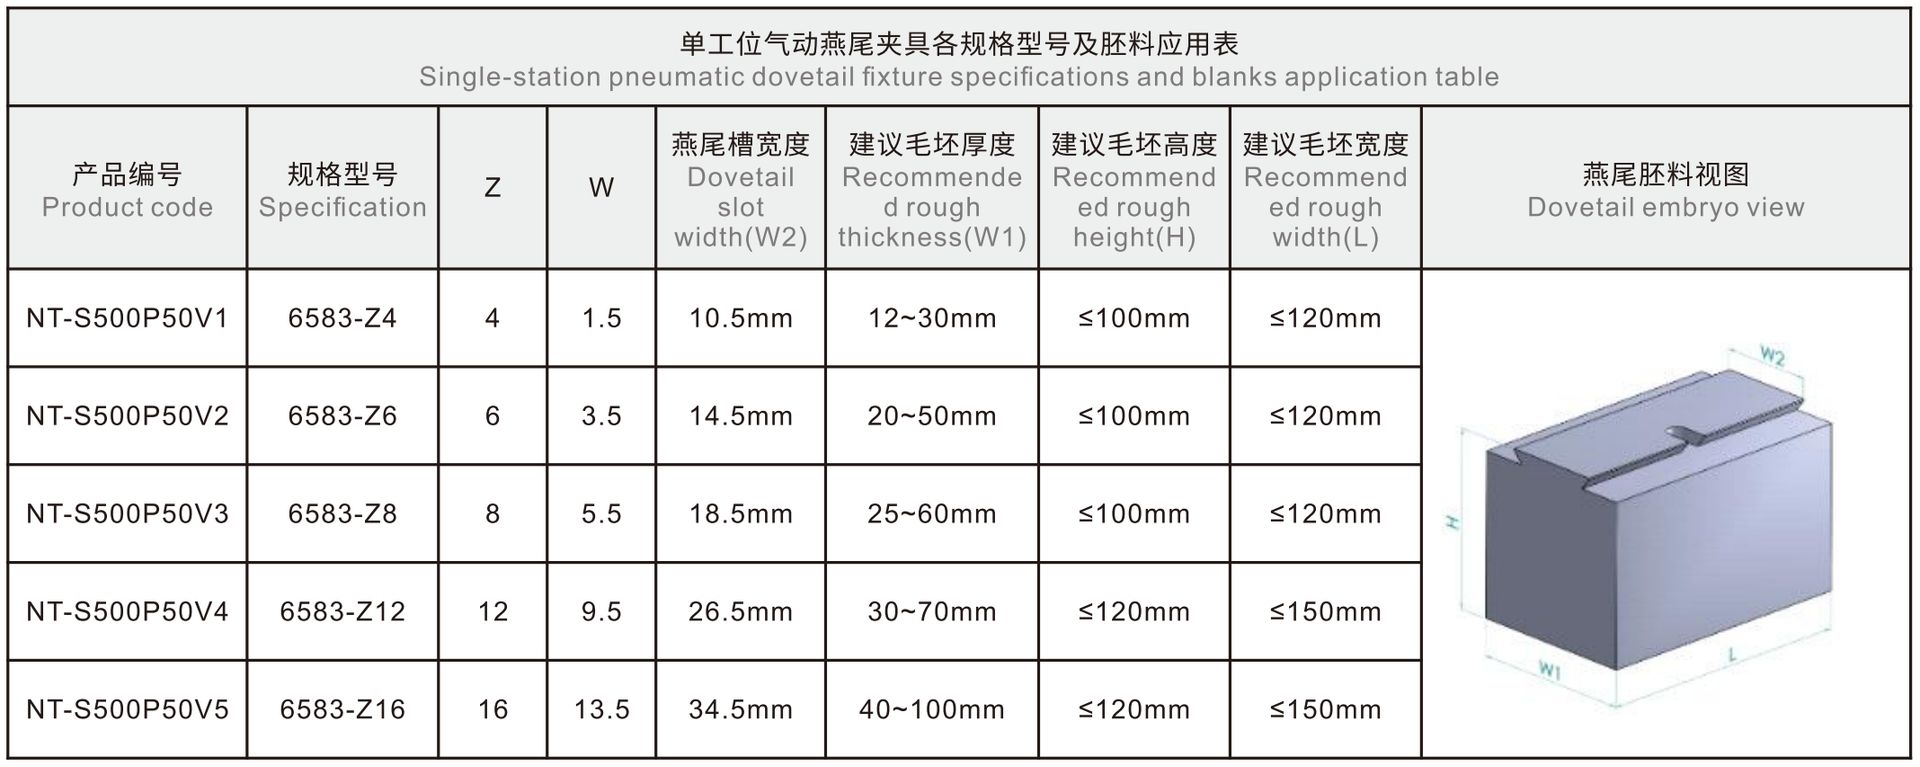
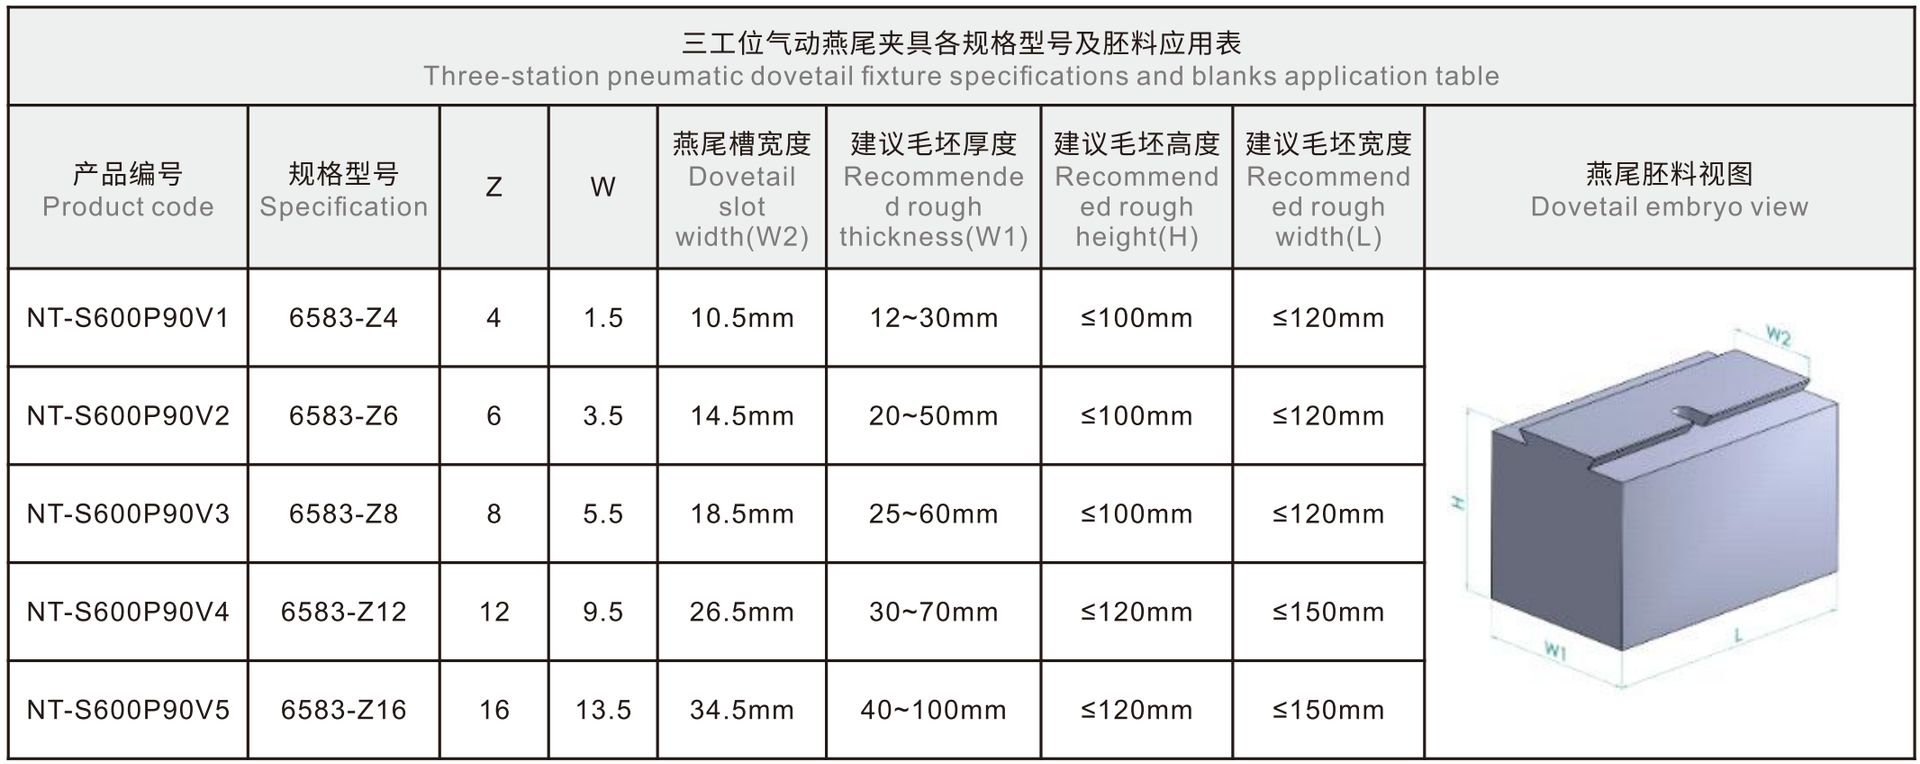
Les feuilles ci-dessous sont les tableaux de caractéristiques et d’application du brut des montages pneumatiques en queue d’aronde NT-S500P50 à un poste et NT-S600P90 à trois postes. Confirmez l’interface 52 mm ou 96 mm sur le plan du modèle choisi avant l’intégration.
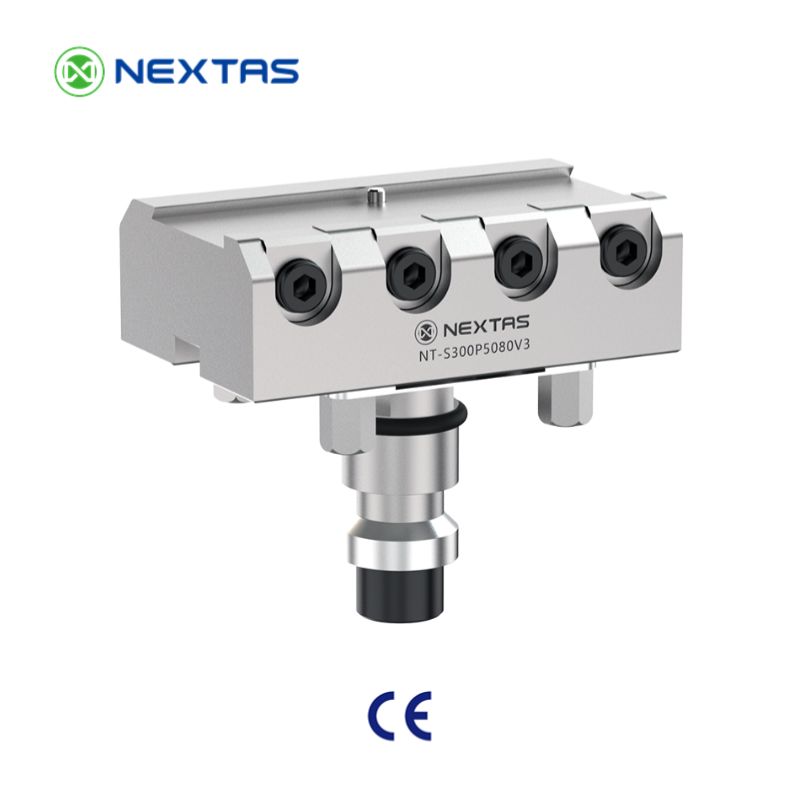
NEXTAS propose dans le catalogue 2025 deux familles de montages pneumatiques en queue d’aronde : la série NT-S500P50 à un poste pour les pièces compactes et la série NT-S600P90 à trois postes pour une cadence plus élevée. Les deux partagent la plateforme de mors 6583-Z, ce qui permet de changer la largeur de mors d’une machine à l’autre sans réapprendre le montage.
Matrice des modèles du catalogue, données techniques
Code produit
Mors en queue d’aronde
Largeur de mors
Épaisseur du brut
Longueur du brut
Largeur du brut
NT-S500P50 — Montage pneumatique en queue d’aronde, un poste · 4 kN de force de serrage · <0,02 mm de répétabilité · acier inoxydable trempé · 6,5 kg
NT-S500P50V1
6583-Z4
10,5 mm
12–30 mm
≤100 mm
≤120 mm
NT-S500P50V2
6583-Z6
14,5 mm
20–50 mm
≤100 mm
≤120 mm
NT-S500P50V3
6583-Z8
18,5 mm
25–60 mm
≤100 mm
≤120 mm
NT-S500P50V4
6583-Z12
26,5 mm
30–70 mm
≤120 mm
≤150 mm
NT-S500P50V5
6583-Z16
34,5 mm
40–100 mm
≤120 mm
≤150 mm
NT-S600P90 — Montage pneumatique en queue d’aronde, trois postes · >2,5 kN de force de serrage · ≤30 kg de charge par poste · acier inoxydable trempé · 6,5 kg
NT-S600P90V1
6583-Z4
10,5 mm
12–30 mm
≤100 mm
≤120 mm
NT-S600P90V2
6583-Z6
14,5 mm
20–50 mm
≤100 mm
≤120 mm
NT-S600P90V3
6583-Z8
18,5 mm
25–60 mm
≤100 mm
≤120 mm
NT-S600P90V4
6583-Z12
26,5 mm
30–70 mm
≤120 mm
≤150 mm
NT-S600P90V5
6583-Z16
34,5 mm
40–100 mm
≤120 mm
≤150 mm
Choisissez NT-S500P50 lorsque
Vous usinez un brut par cycle, vous avez besoin de la plus petite emprise pneumatique en queue d’aronde sur une table compacte, ou vous voulez un montage dédié à un poste pour les petites séries et les prototypes.
Choisissez NT-S600P90 lorsque
Vous voulez usiner trois pièces identiques ou proches par cycle afin d’augmenter le temps de broche, de réduire le temps de chargement par pièce et d’élever la cadence sur une seule table.
Choix du mors en queue d’aronde (série 6583-Z)
Les mors 6583-Z4 à Z16 couvrent des largeurs de queue d’aronde de 10,5 mm à 34,5 mm. Choisissez la taille selon l’épaisseur du brut et l’enveloppe de serrage : Z4/Z6 pour les plaques minces, Z12/Z16 pour une matière plus épaisse jusqu’à 100 mm.
Efficacité de l’usinage cinq faces
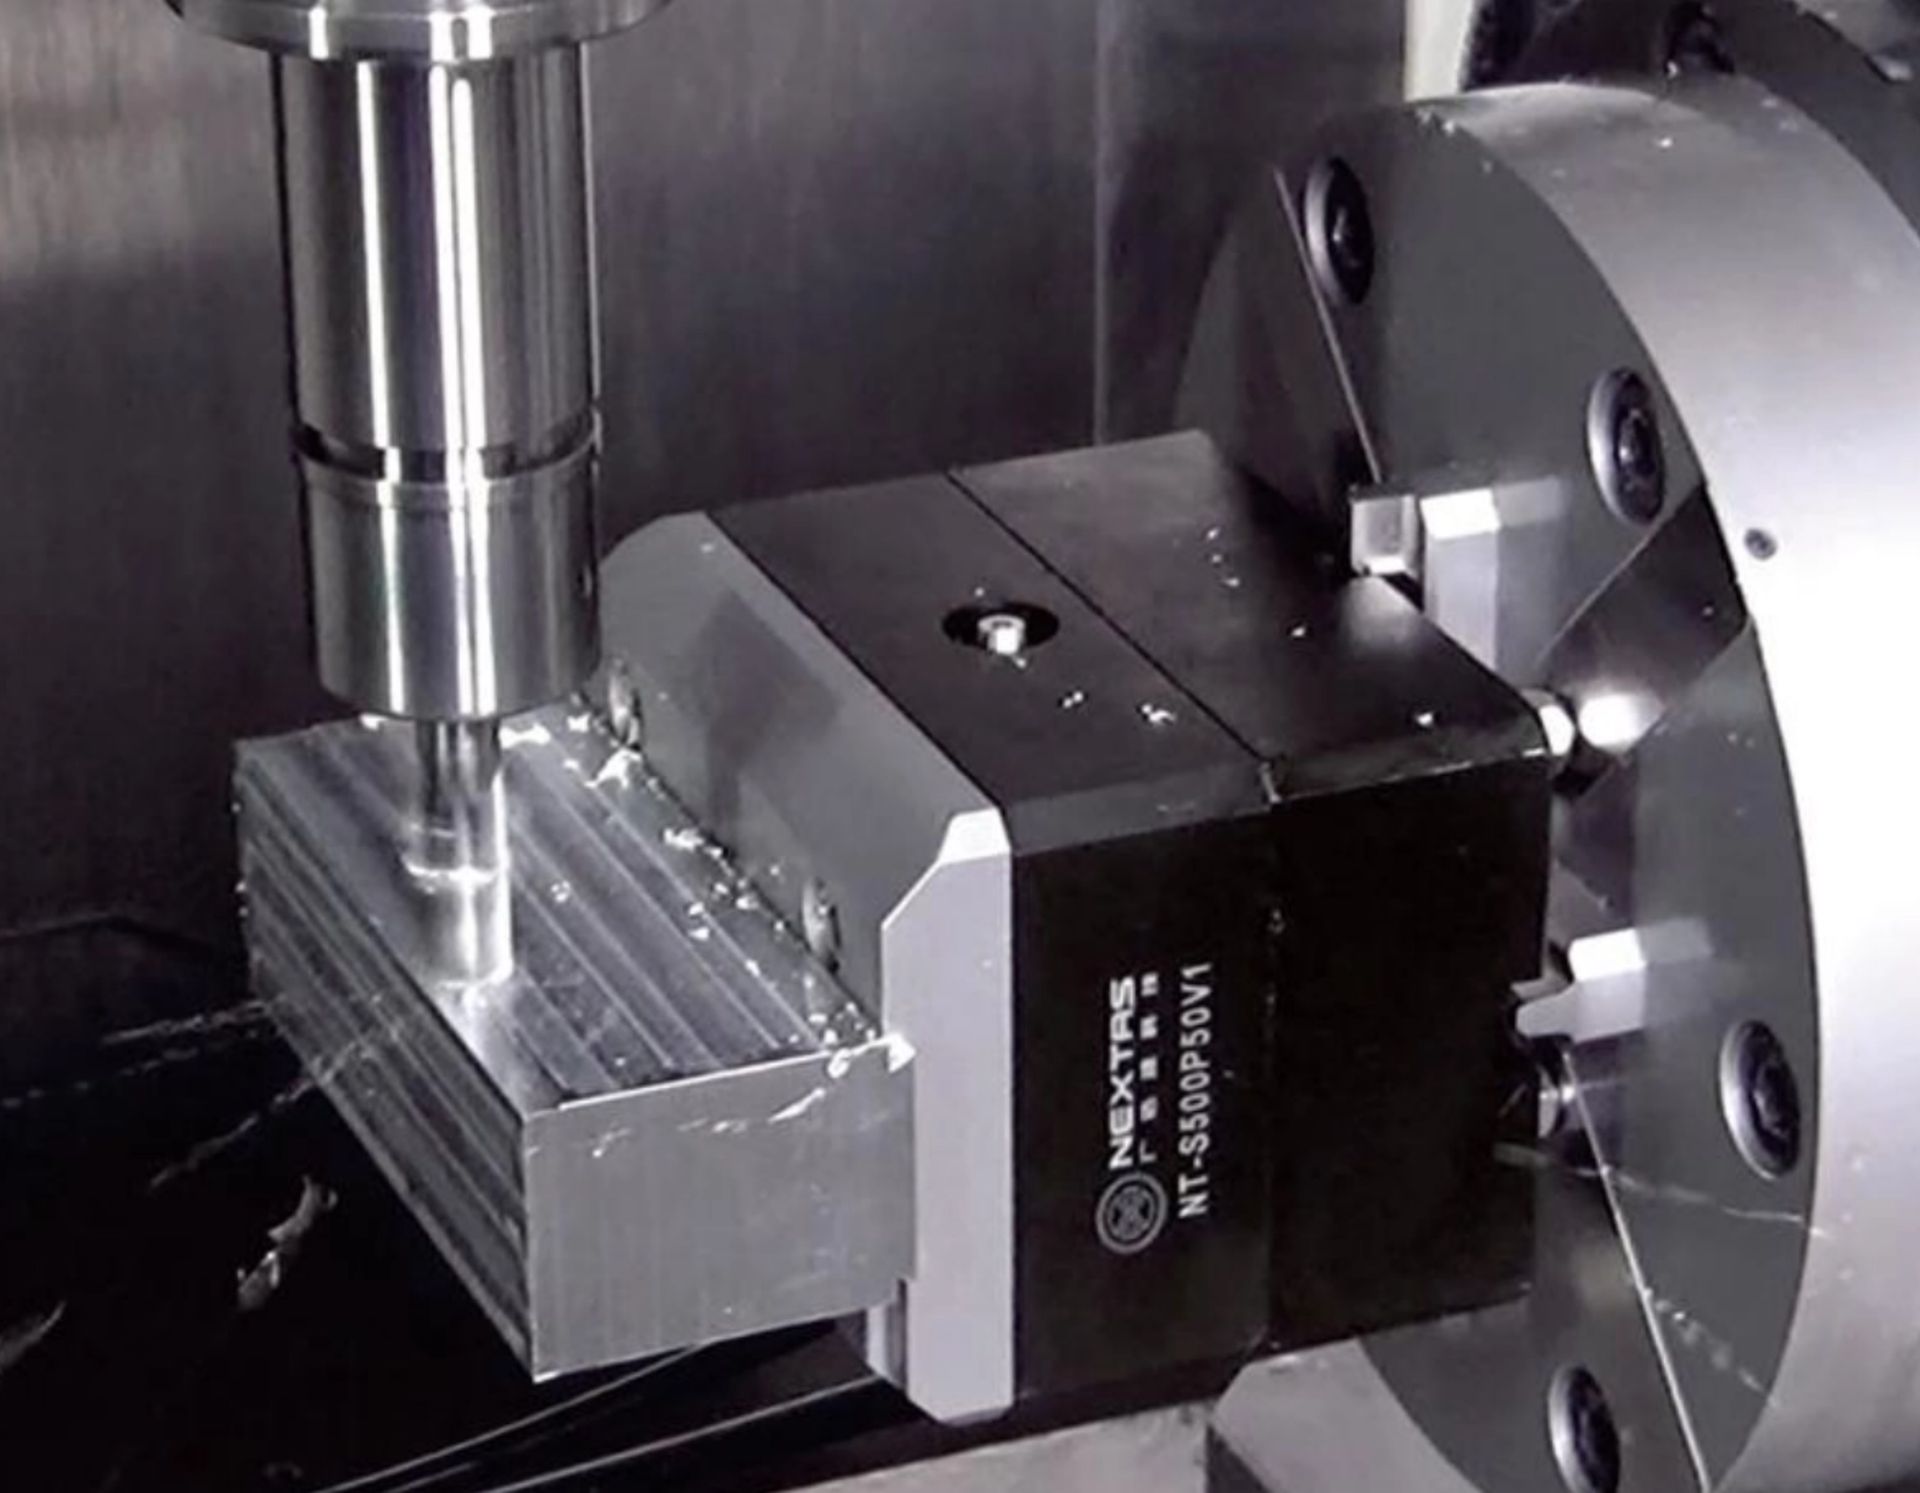
Le montage serre la pièce sur une petite queue d’aronde à 45° et laisse le dessus, l’avant, l’arrière et les deux côtés entièrement libres pour la coupe. Cela permet un usinage cinq faces réel en un seul montage et réduit la matière supplémentaire habituellement réservée à la prise, ce qui économise du temps et du brut.
Précision et répétabilité
Les montages utilisent des éléments de localisation et des surfaces de référence pour maîtriser l’assise au changement de pièce. La précision et l’état de surface réels dépendent encore de la queue d’aronde préparée, de la charge de fraise, du porte-à-faux, de la rigidité du montage et des contrôles de réception sur la machine.
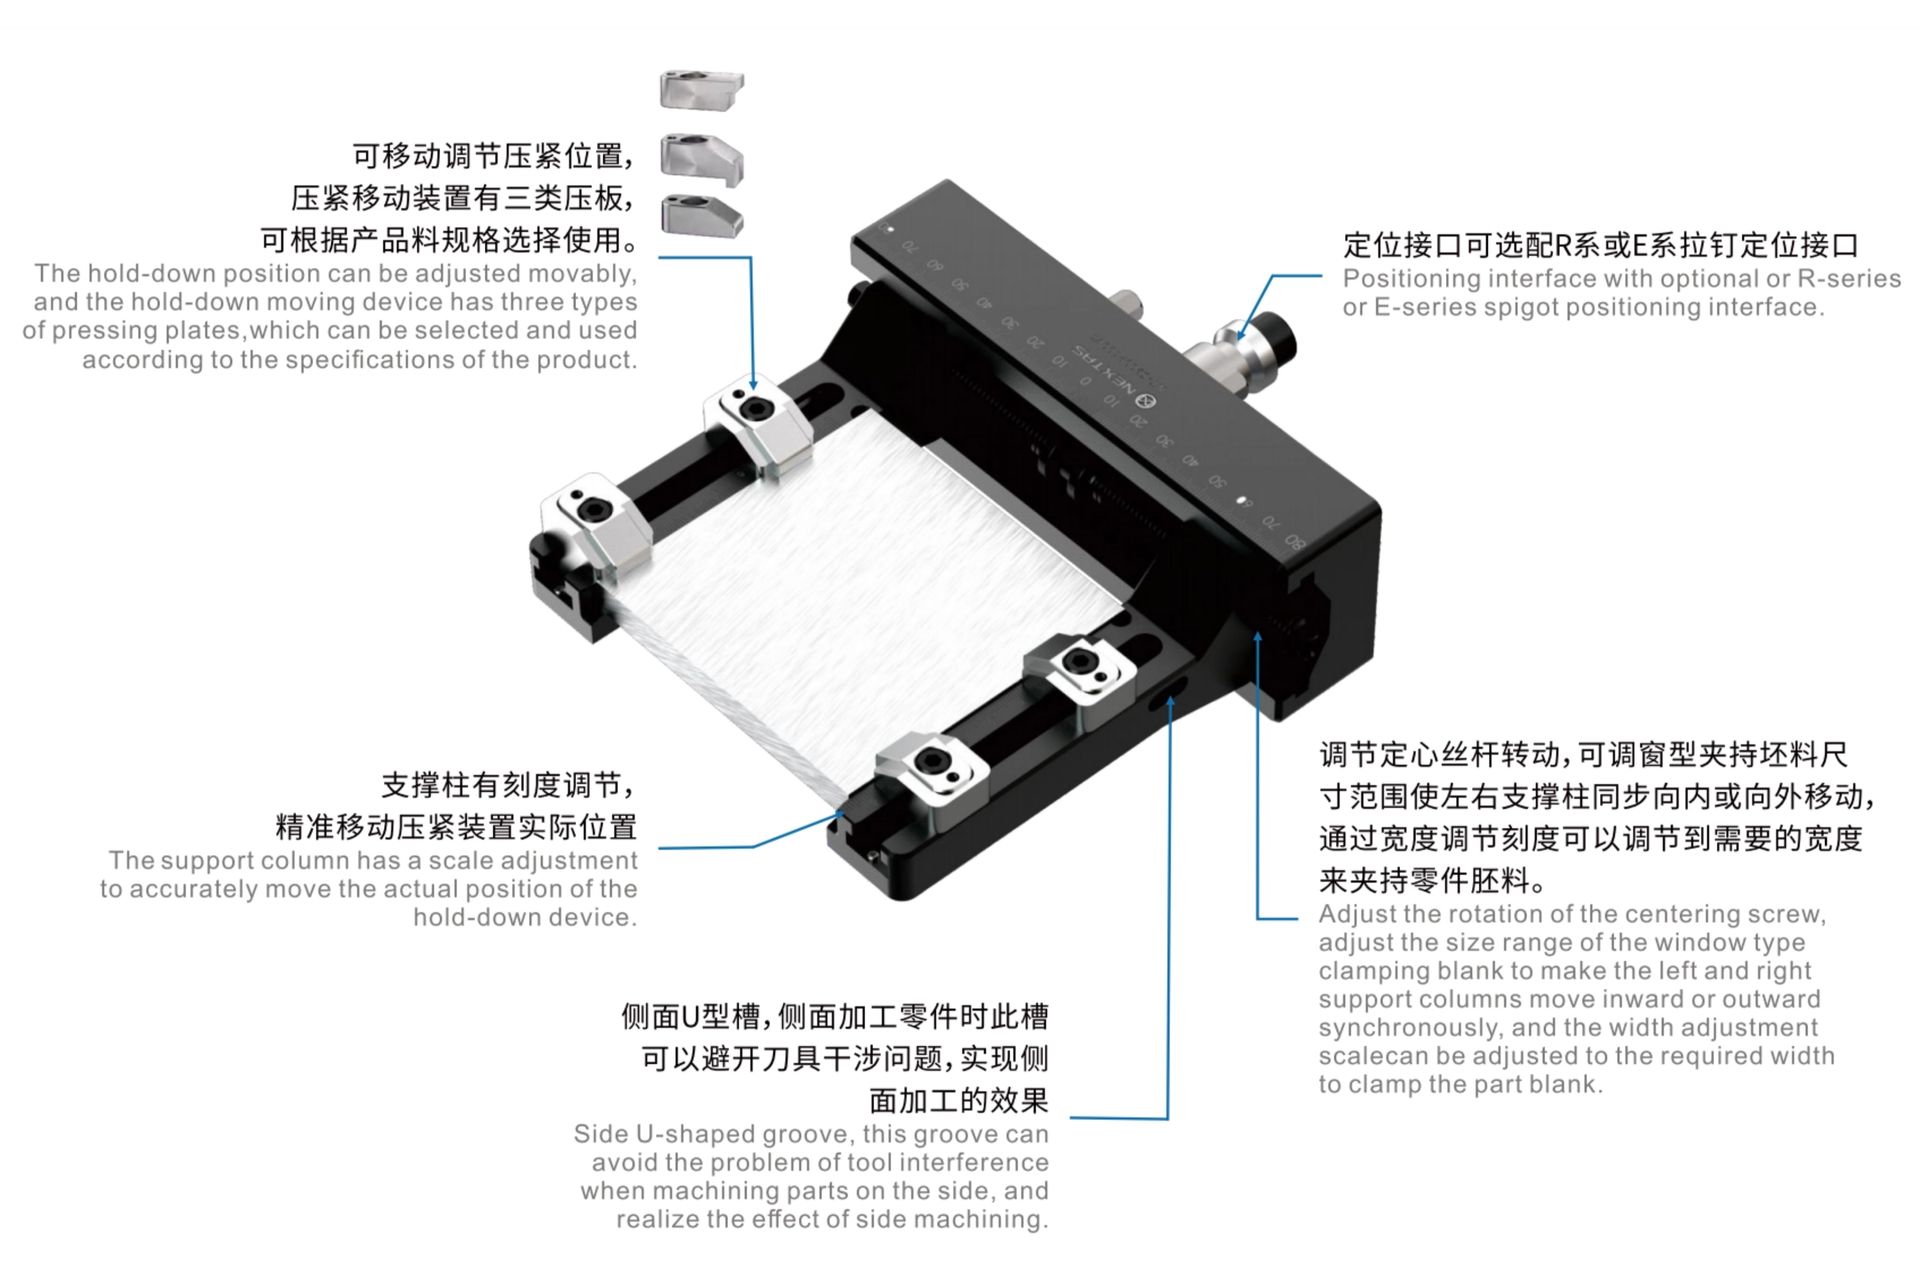
Serrage compact en queue d’aronde pour l’usinage de petites plaques sur machines 3, 4 et 5 axes.
Position de serrage réglable avec plaques de pression au choix.
Colonne d’appui avec graduation pour placer le serre-flan avec précision.
La rainure en U latérale évite l’interférence d’outil pendant l’usinage latéral.
Interfaces de positionnement optionnelles à pion 3R ou Erowa.
Modulaire et compatible point zéro
Le montage peut suivre une interface de 52 mm ou 96 mm. La compatibilité avec une plaque point zéro, un système à changement rapide ou une palette d’automatisation dépend du modèle choisi et du plan d’interface approuvé ; la densité de postes et le temps de changement restent liés à la machine et au procédé.
Applications et cas d’usage
Tôle mince sur une plaque pneumatique point zéro
Le montage travaille avec la plaque pneumatique point zéro et permet un serrage rapide et défini de produits en tôle mince dans l’automatisation industrielle. Une queue d’aronde préfraisée peut porter une assise contrôlée lorsque sa géométrie, ses faces de contact, l’état de serrage et le procédé sur machine sont validés pour la série.
Usinage 5 axes complexe
Un montage à vérifier pour le titane et l’aéronautique quand le procédé a besoin de plus d’une face dégagée. Le montage dégage cinq faces. Un seul montage ne tient que si la longueur d’outil, l’inclinaison et la course Z de la machine le permettent.
Changement rapide et automatisation
Une interface choisie de 52 / 96 mm peut porter les changements de série une fois le montage, le récepteur et l’ensemble palette vérifiés sur les plans approuvés. L’usage d’un changeur de palettes robotisé dépend de la charge utile, du dégagement, des commandes et de la validation de la cellule.
Étendue des matières
Choisissez la queue d’aronde préparée et les appuis selon la matière du brut et les coupes prévues. Le plan de pièce permet de revoir le profil, le contact et la taille du montage. Un essai de coupe vérifie stabilité et déformation.
Choix et intégration point zéro
Planifiez le serrage en queue d’aronde comme un système : taille du montage, base point zéro, stratégie palette ou automatisation, et évacuation des copeaux et du liquide de coupe pèsent sur la répétabilité réelle. Avant de préparer le brut, utilisez le guide de préparation et de contrôle du brut en queue d’aronde (guide en anglais) avec le plan du montage choisi pour prévoir la surépaisseur et vérifier le profil utile.
Système 52 ou système 96 : tableau de décision court
Système 52 ou système 96 : tableau de décision court
Critère
Système 52
Système 96
À vérifier
Taille de pièce et manutention
Pièces petites à moyennes ; densité de postes plus élevée sur une plaque compacte.
Pièces moyennes à grandes ; plus de surface de base pour un accostage stable sur palettes.
Enveloppe machine, taille de palette et mode de chargement (manuel ou robot).
Effort de coupe et rigidité
Pour le fraisage courant et l’ébauche légère. Gardez les efforts de trajectoire équilibrés.
Pour une ébauche plus lourde ou des matières plus dures, lorsque la base plus large apporte de la rigidité.
Débit d’enlèvement, longueur d’outil, risque de broutement.
Automatisation / palettisation
Une masse plus faible aide le robot et l’échange dans une cellule à grande variété de pièces.
Plus stable sur de grandes palettes ; préférable pour les cellules sans opérateur avec des pièces plus lourdes.
Compatibilité récepteur et palette, et répétabilité après les échanges.
Dégagement copeaux et liquide de coupe
Les implantations compactes serrent les postes : prévoyez l’évacuation des copeaux avec soin.
Plus d’espace pour les écrans, le soufflage et l’évacuation des copeaux.
Direction du liquide, risque d’accumulation de copeaux, routine de nettoyage.
Usages typiques
Du prototype à la série, petits carters, pièces à paroi fine ou en fenêtre, implantations denses.
Équerres plus grandes, alliages plus durs, coupes à couple plus élevé, production sur palette.
Tolérance visée, état de surface et temps de cycle.
Liste de points pour choisir le montage en queue d’arondeCliquez pour afficherCliquez pour masquer
Liste de points : choix et évaluation du montage en queue d’aronde
Vérifiez l’ajustement, la rigidité et l’aptitude à l’automatisation avant d’engager la chaîne de serrage en production.
Matière (aluminium / acier / titane) et débit d’enlèvement visé
Géométrie : paroi fine, cadre de fenêtre ou contours hauts
Tolérance visée et besoin d’échanger sans reprendre le référencement
Compatibilité et normes
Système 52 ou système 96 selon la charge et la densité de postes
Base ou palette point zéro (grille, dégagement, évacuation des copeaux)
Automatisation : manutention robot, changeur de palettes, capacité de tampon
Préparation de la queue d’aronde
Profil à 45° : profondeur et largeur reproductibles d’une série à l’autre
Ébavurez et contrôlez l’assise (pas de copeaux sur les faces de contact)
Ajoutez des butées ou des centreurs pour les opérations à couple élevé ou le fraisage latéral
Preuves et appui
Photos ou vidéos sur machine montrant le dégagement d’outil
Rapport de mesure ou extrait de contrôle pour les résultats multi-faces
Plan de rechange (vis et goupilles) et recommandation d’entretien
Aide-mémoire : choix • intégration • entretienCliquez pour afficherCliquez pour masquer
Aide-mémoire : choix • intégration • entretien
Le plan du modèle définit le profil de prise et son engagement. Les contrôles suivants complètent le choix de famille par la préparation du brut, l’intégration et l’entretien.
Choix : retenir la bonne configuration
Accès maximal cinq faces sur petites pièces
Commencez par…
Variante de système 52 mm ; vérifiez le plan du modèle choisi et le profil de prise pour l’accès d’outil requis.
Pourquoi cela aide
Une zone de prise compacte peut améliorer l’accès. Simulez l’outil complet, le porte-outil et le montage le long de la trajectoire prévue ; confirmez le dégagement sur la machine.
Bruts plus grands ou plus lourds
Commencez par…
Variante de système 96 mm ; confirmez la profondeur d’engagement et la force de serrage admise sur le plan du modèle choisi.
Pourquoi cela aide
Évaluez l’effort de coupe, le contact, l’appui et le porte-à-faux du brut réel. Validez la résistance à l’arrachement et la déformation par un usinage d’essai et un contrôle.
Matières tendres (aluminium, laiton, plastiques)
Commencez par…
Définissez profondeur de prise et couple d’après le plan du modèle, la matière et le contact réel ; ne réduisez pas la prise sur la seule base d’une matière tendre.
Pourquoi cela aide
Vérifiez marques, écrasement et tenue avant de fixer la surépaisseur du brut et les conditions de coupe.
Matières dures (acier, titane, Inconel)
Commencez par…
Utilisez le profil, la profondeur et l’engagement autorisés par le plan du modèle ; vérifiez les efforts, le porte-à-faux et les appuis.
Pourquoi cela aide
Validez la résistance à l’arrachement, le basculement et le comportement vibratoire par une passe d’essai et un contrôle.
Intégration : quoi préparer avant le montage
Choix de la fraise en queue d’aronde
Choix habituel
Utilisez la fraise en queue d’aronde à 45° recommandée ; adaptez le diamètre à la largeur de mors.
Conseil pratique
Une fraise usée ou d’angle incorrect laisse du jeu et réduit la force de prise.
Montage sur la plaque point zéro
Choix habituel
Pour un système de 52 ou 96 mm, confirmez avant l’assemblage les plans du montage et de la plaque, le schéma de goupilles, les vis et la hauteur.
Conseil pratique
Vérifiez les charges, l’accès d’outil et la réception machine. Mesurez le changement et le comportement de la référence avec la pièce et le procédé prévus.
Préparation de la pièce (fraisage de la queue d’aronde)
Choix habituel
Fraisez le profil en queue d’aronde à l’op. 1 (étau ou mors tendres) ; transférez sur le montage en queue d’aronde pour l’op. 2.
Conseil pratique
Gardez la coupe régulière : une variation de profondeur agit directement sur la force de prise et la référence Z.
Contrôle de dégagement 5 axes
Choix habituel
Simulez la trajectoire complète avec le modèle du montage pour confirmer l’absence de collision aux angles extrêmes.
Conseil pratique
La hauteur de mors fixe le dégagement Z minimal. Comptez le porte-outil et le nez de broche.
Entretien : garder une répétabilité stable
Usure des faces de mors par serrages répétés
Signe précoce
La force de prise baisse ; la pièce se déplace sous l’effort de coupe.
Prévention / correction rapide
Fixez les intervalles d’inspection et les critères de remplacement selon la notice et le plan de service du modèle, les cycles, la matière et l’usure mesurée. Faites approuver toute rectification des mors.
Copeaux tassés dans la rainure en queue d’aronde
Signe précoce
La pièce ne s’assoit pas complètement ; la référence Z remonte.
Prévention / correction rapide
Soufflez la rainure à l’air avant chaque chargement ; évitez l’arrosage dirigé dans la rainure.
Usure du filetage de la vis de serrage
Signe précoce
La vis paraît lâche au couple nominal ; la force de serrage n’est plus stable.
Prévention / correction rapide
Suivez la notice pour la lubrification du filetage et les critères de remplacement de la vis ; vérifiez l’évolution du rapport couple-force selon le plan de service.
Corrosion des faces de mors (liquide de coupe ou humidité)
Signe précoce
La piqûre réduit le frottement ; la pièce glisse sur les passes lourdes.
Prévention / correction rapide
Essuyez les mors en fin de poste ; rangez les montages inutilisés avec un léger film d’huile ou un emballage VCI.
Vous faut-il une recommandation de fraise, une simulation de dégagement ou une implantation de montage pour votre machine 5 axes ?
Une queue d’aronde à 45° propre et régulière fait la différence entre une pièce qui tient seulement et une pièce qui tient en série. Ces étapes aident à un serrage stable et à des temps de cycle prévisibles.
1. Usinez un profil à 45° régulier
Utilisez une fraise en queue d’aronde adaptée et gardez la profondeur régulière d’une série à l’autre. Ébavurez le profil pour que le montage s’assoie complètement.
2. Limitez la déformation de la pièce
Serrez près des zones rigides. Pour les pièces minces ou en fenêtre, utilisez des colonnes d’appui ou des plaques de pression afin d’éviter la flexion.
3. Validez par une passe d’essai
Lancez un programme court d’ébauche et de finition, puis contrôlez les références principales. Si besoin, ajoutez des butées ou des centreurs pour empêcher le glissement axial.
4. Gardez les interfaces propres
Les copeaux sont le premier ennemi de la répétabilité. Nettoyez la queue d’aronde et l’interface point zéro avant chaque échange.
Étape suivante
Décrivez le brut et la machine dans la demande ci-dessous ; les données connues suffisent pour commencer la revue du montage.
Même un bon montage en queue d’aronde à 45° perd en répétabilité si des copeaux, une déformation ou une charge d’outil excessive s’installent. Utilisez ce tableau pour diagnostiquer les problèmes les plus courants en serrage 5 axes et en montages point zéro.
La pièce glisse en ébauche
Cause probable
Profil en queue d’aronde irrégulier, serrage mal assis, ou efforts de coupe trop élevés.
Correction recommandée
Refraisez le profil à 45°, ébavurez et réduisez l’engagement d’outil ; ajoutez des butées ou des centreurs si besoin.
Marques de broutement
Cause probable
Rigidité insuffisante, porte-à-faux d’outil long, ou résonance à haut régime.
Correction recommandée
Passez au système 96 ou réduisez le porte-à-faux ; réglez avances et vitesses ; utilisez des outils plus courts et des trajectoires équilibrées.
Les parois minces se déforment
Cause probable
Serrage près de zones souples ou appui inégal sur des pièces en fenêtre.
Correction recommandée
Serrez plus près des nervures rigides ; utilisez des colonnes d’appui ou des plaques de pression ; vérifiez la déformation après une passe d’essai.
La hauteur Z se décale après l’échange
Cause probable
Copeaux sur la queue d’aronde ou sur l’interface point zéro ; film de liquide de coupe.
Correction recommandée
Nettoyez les deux interfaces à chaque échange ; ajoutez un soufflage ou une brosse au poste de chargement ; gardez les récepteurs secs et protégés.
Marques sur la queue d’aronde
Cause probable
Bavures, pression de serrage trop forte, ou mauvais état de surface.
Correction recommandée
Ébavurez et ajoutez un petit chanfrein d’entrée ; utilisez la force de serrage correcte ; envisagez des appuis sacrificiels sur la queue d’aronde.
La répétabilité se dégrade avec le temps
Cause probable
Usure, contamination ou goupilles de centrage endommagées.
Correction recommandée
Contrôlez les goupilles et les surfaces de contact ; remplacez les inserts usés ; planifiez un nettoyage et des contrôles périodiques.
Si vous produisez sans opérateur, associez ce montage à une plaque pneumatique point zéro et à un changeur de palettes afin que l’accostage reste le même d’un poste à l’autre.
La scène Dovetail Jaws est un montage en queue d’aronde distinct, pas un mors de cet étau pneumatique.
Une visualisation 3D de 39 secondes de deux voies de bridage. Les scènes à mors durs et mors doux sont des montages d’étau pneumatique. La scène intitulée Dovetail Jaws est un montage en queue d’aronde distinct, pas une option de mors de cet étau. La première image est l’étau de centrage pneumatique.
Quelle surépaisseur prévoir pour la prise en queue d’aronde ?
Le plan du modèle retenu doit définir l’angle, la profondeur, le contact et la surépaisseur du brut. Sans plan correspondant, n’appliquez pas une profondeur universelle. Vérifiez l’engagement, les efforts et la déformation par une passe d’essai avant de figer le brut.
Quelle est la différence principale entre les montages en queue d’aronde de 52 mm et de 96 mm ?
Les désignations 52 et 96 distinguent les variantes de montage et de taille. Choisissez selon la pièce et l’implantation prévue ; une base plus large ne certifie pas l’ajustement avec une autre plaque ou palette. Vérifiez le plan du modèle choisi, l’interface, la hauteur, les charges et l’accès d’outil, et validez le montage sur la machine prévue.
Puis-je utiliser ces montages en queue d’aronde sur une machine 3 axes ou 4 axes ?
Oui. Même sur des machines 3 axes ou 4 axes, le serrage en queue d’aronde améliore la rigidité et l’accès d’outil, et il accélère les changements, surtout pour une production à grande variété de pièces.
Quel angle de queue d’aronde et quelle fraise recommandez-vous ?
Les montages sont définis autour d’une queue d’aronde à 45°. Utilisez une fraise adaptée au brut et laissez un profil propre, sans bavure. En cas de doute, envoyez le plan et la matière : nous recommanderons une exécution de queue d’aronde déjà éprouvée.
Comment ce montage en queue d’aronde se compare-t-il à un étau autocentrant pour l’usinage cinq faces ?
Un étau autocentrant saisit deux faces parallèles. Cela bloque l’accès de l’outil et demande un brut plus haut. Un montage en queue d’aronde saisit un petit profil à 45° à la base. La prise tire le brut vers le bas et laisse cinq faces ouvertes pour l’usinage cinq faces.
Comment éviter l’arrachement de la pièce ou les vibrations en usinage agressif ?
Gardez un faible porte-à-faux, assurez une queue d’aronde régulière et ébavurée, et adaptez la taille du montage à la charge (système 96 pour les passes plus lourdes). Pour les opérations à couple élevé, ajoutez des butées ou des centreurs si besoin et validez le procédé par une passe d’essai et un contrôle.
Convient-il aux plaques minces ou aux pièces en fenêtre ?
Oui. Pour les pièces minces ou en fenêtre, utilisez les plaques de pression ou colonnes d’appui adaptées et placez le point de serrage près de la zone la plus rigide de la pièce afin de limiter la déformation.
Quelle répétabilité a l’échange de pièces avec une plaque point zéro ou une palette ?
La répétabilité dépend de la base point zéro et de la queue d’aronde usinée. Des interfaces propres et une queue d’aronde régulière tiennent l’assise définie. Contrôlez cette assise par rapport à votre tolérance.
Indiquez les dimensions et la matière du brut, le modèle de machine et les faces à usiner. Nous pourrons examiner la taille du montage, les mors et la fixation. L’interface peut encore être à choisir.
Demander les données produit et une aide à la sélection
Saisissez votre adresse e-mail professionnelle. Notre équipe d’ingénierie vérifiera le produit et enverra les données disponibles ou un conseil de sélection.
Demande reçue
Notre équipe d’ingénierie vous transmettra les données disponibles ou un conseil de sélection.