Aller au contenu principal
Changement de palettes pour production CNC

Changeur de palettes automatique (APC) pour CNC

Préparez le travail suivant pendant que la broche usine.

Préparez les montages hors machine et choisissez comment la palette rejoint l’usinage. NEXTAS propose des implantations manuelles et automatiques pour centres verticaux, avec échange frontal, latéral, à quatre postes ou par portique. Le choix dépend de la machine, de l’enveloppe de la palette et de sa masse totale en transfert.

Étudier mon changement de palettesOuvrir le catalogue produits 2026

Une adresse e-mail professionnelle est requise pour ouvrir le catalogue

La charge de transport et la capacité de levage de la base de positionnement sont deux colonnes du tableau d’implantation — dimensionnez les deux avec la palette, le montage et la pièce.

Face 200 kg · latéral / quatre stations 350 kg · portique 1 500 kg de transport
Références V4 / V6 / V8 · répétabilité catalogue < 0,005 mm
Double station manuelle ou implantations APC
Délai : confirmé après examen des plans, quantités et du périmètre MOQ: 1 unité Paiement: T/T · L/C Documents qualité définis au devis Fournisseur audité sur MIC

Préparer pendant l’usinage

Chargez la palette disponible hors machine pour préparer le montage pendant le cycle d’usinage en cours.

Choisir le mode d’échange

Gardez le transfert poussé par l’opérateur pour les travaux avec présence, ou étudiez un APC si le transfert automatique répond au programme de production.

Adapter l’implantation à la charge

Comparez la charge de transport, la capacité de la base de référence et l’accès machine avant de choisir le matériel.

Accéder par tâche

Commencez par le flux de travail, puis passez aux détails matériels

Utilisez les raccourcis ci-dessous si le projet concerne actuellement la sélection manuelle vs APC, les contraintes d'intégration machine ou la protection de la disponibilité après installation.

Transmission rapide au bureau d'études

Envoyez d'abord les contraintes de flux

  • Modèle machine, taille de table et dégagement utile.
  • Taille de palette, plage de poids de pièce et fréquence de réglage.
  • Objectif d’échange manuel ou durée visée avec moins d’interventions pour l’APC.
  • Besoin d'un point zéro, d'un magasin de palettes, d'un MES ou d'un lien robot.
Envoyer la demande de devis RFQ
Plus

Pour l’interface de palette, comparez les modules récepteurs point zéro, la plaque manuelle ou la référence compacte BDS. Pour une file plus longue, consultez le guide APC à deux palettes ou magasin multipalettes.

Manuel vs. automatique: choisir la bonne configuration

Confirmez la disponibilité des opérateurs et le budget initial d’automatisation avant de comparer les flux ci-dessous. Le gain de réglage et la dispersion de repositionnement restent à mesurer avec la palette, la charge et le protocole réels.

Changeur de palettes manuel

Une voie avec peu d’automatisation lorsqu’un opérateur est disponible pour chaque échange ; le coût du projet dépend de l’interface retenue.

Changeur de palettes automatique (APC)

Planifiez la file de palettes et l’intégration à la commande machine. Une durée accrue sans intervention exige la validation du procédé et de la sécurité de la cellule complète.

Manuel vs. automatique: choisir la bonne configuration: données techniques
Critère Manuel Automatique (APC)
Objectif typique Objectif à mesurer : temps de réglage et standardisation des montages Objectif à mesurer : temps de broche et durée possible avec moins d’interventions
Processus d’échange Échange assisté opérateur Cycle automatique avec capteurs et interverrouillages
Idéal pour Sous-traitance, prototypes, changements fréquents Lots, HMLV à l’échelle et production prolongée après validation complète de la cellule
Intégration Simple; signaux CNC minimaux PLC/IHM; I/O et protocoles réseau (selon modèle)

Choisir une voie concrète pour augmenter le temps de broche

Comparez l’échange manuel et automatique de palettes selon vos équipes, votre charge de travail et le budget disponible. NEXTAS vous aide à définir ensemble le matériel de transfert et les exigences d’intégration machine. Partez du temps de changement mesuré et de la capacité de production réellement exploitable, puis examinez la configuration proposée, l’investissement et le délai estimé.

Préparer hors machine, puis vérifier l’échange

  1. Charger la palette disponible

    Préparez le montage hors machine pendant l’usinage. Pour une production variée en petites séries, standardisez les références de palettes, étaux et colonnes selon les interfaces qualifiées.

  2. Transférer et contrôler l’appui

    Échangez selon la procédure manuelle ou automatique retenue, puis contrôlez l’appui avant le cycle. Mesurez temps d’échange et retour à la référence avec la palette et sa charge réelles.

Les applications montrent les formats de palettes ; le guide d’intégration définit charges, signaux, sécurité de cellule et entretien.

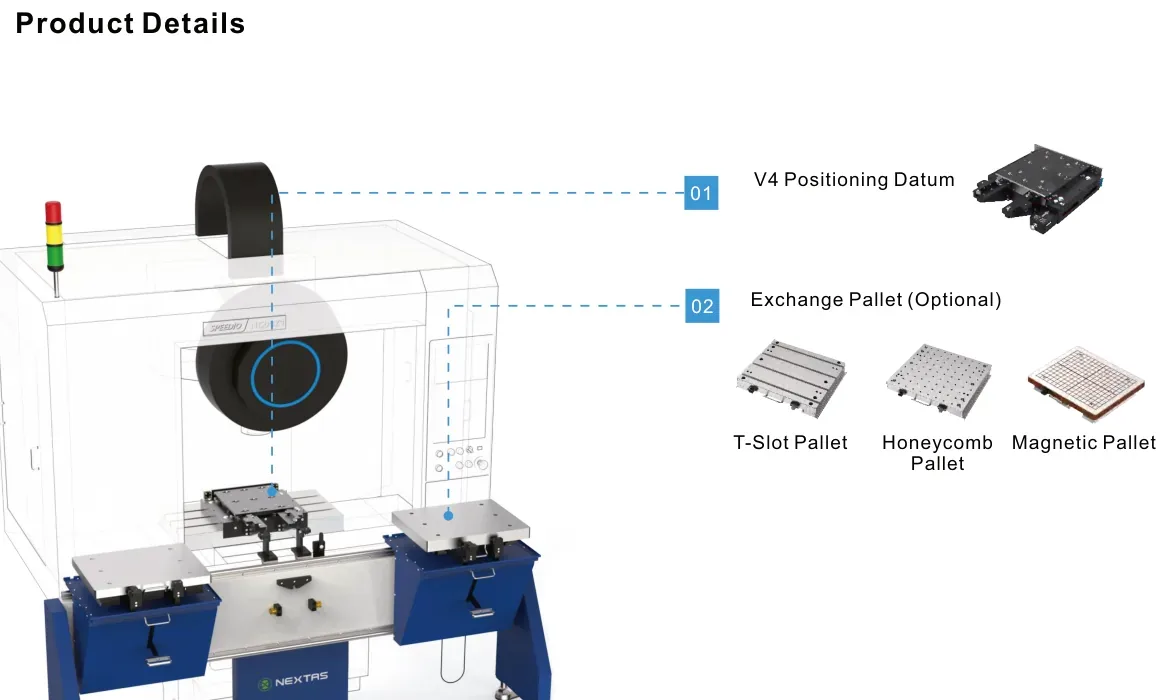
Options de palettes

Choisissez le dessus de palette selon la pièce, la charge et la stratégie de bridage : palettes à rainures en T pour un bridage flexible, palettes magnétiques pour certaines pièces plates, palettes en aluminium pour une manutention plus légère et palettes point zéro pour des changements répétables après validation. La standardisation des plaques peut réduire les réglages CNC et faciliter les flux de magasin de palettes.

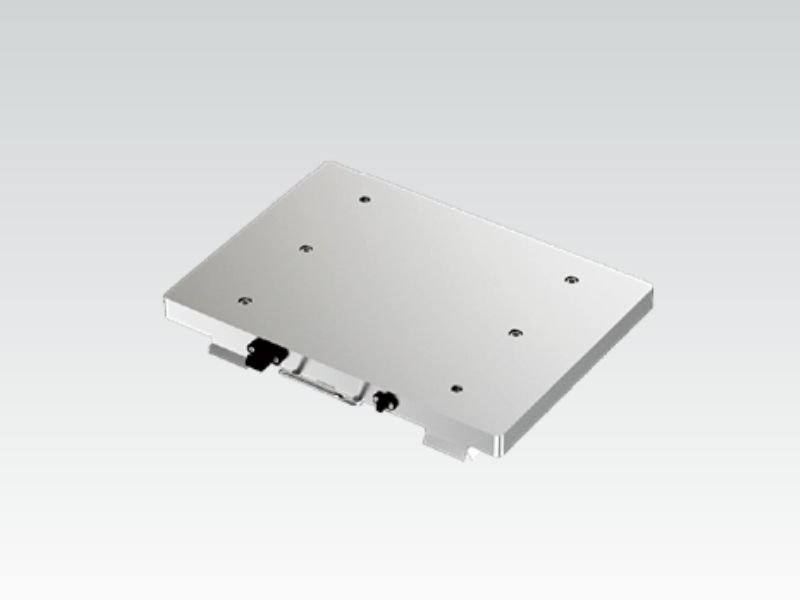
Palette en aluminium

Palette en aluminium

Pour alléger la palette

Matériau: alliage d’aluminium

Dimensions: adaptables à la course de la machine

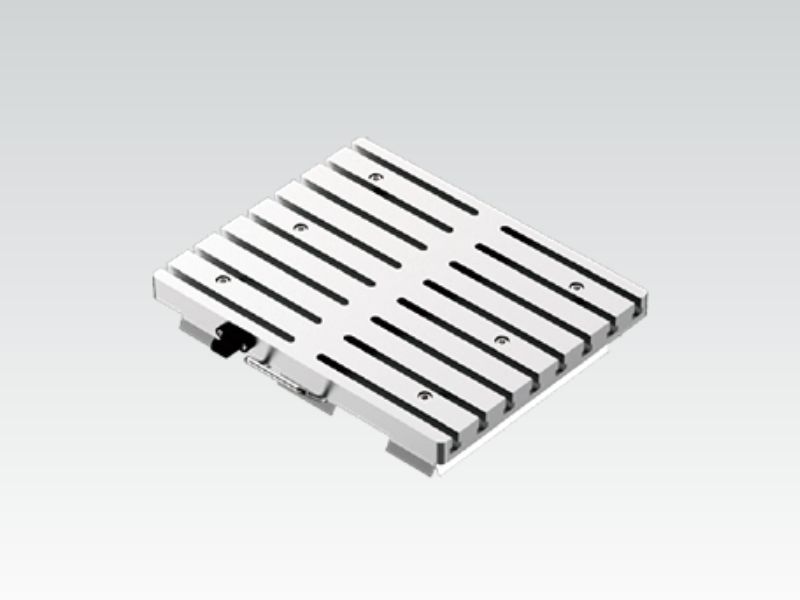
Palette à rainures en T

Palette à rainures en T

Pour combiner plusieurs bridages

Matériau: acier inoxydable martensitique

Dimensions: adaptables à la course de la machine

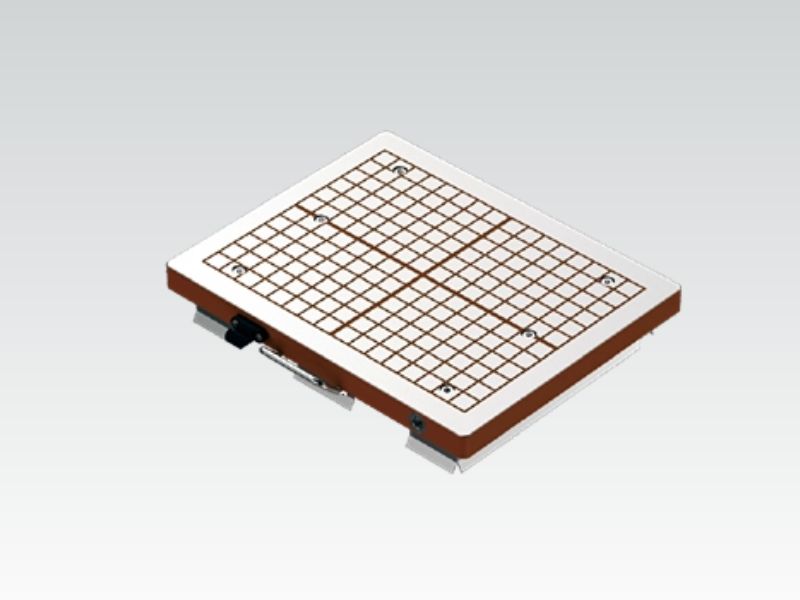
Palette magnétique

Palette magnétique

Pour les pièces planes

Matériau: acier inoxydable martensitique

Dimensions: adaptables à la course de la machine

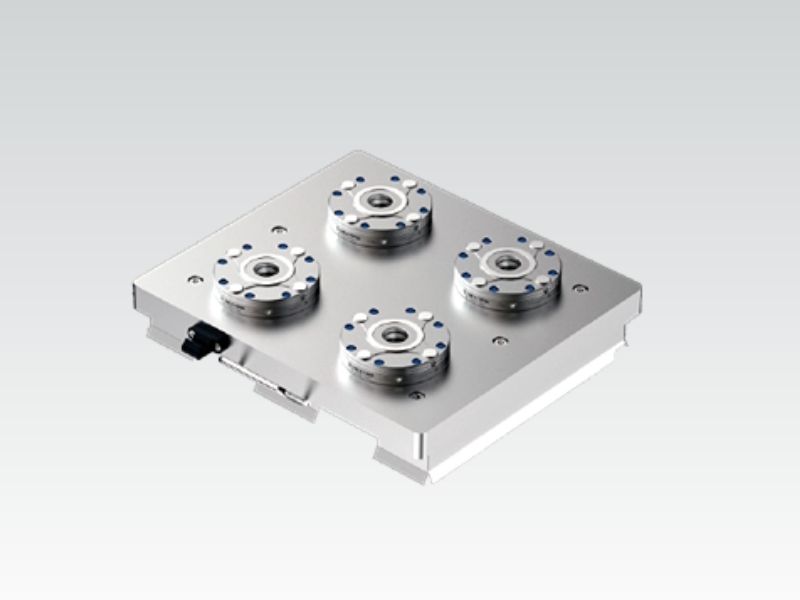
Palette zéro-point

Palette zéro-point

Pour une interface de référence répétable

Avec positionneur zéro-point

Matériau: acier inoxydable martensitique

Exemples d’implantation

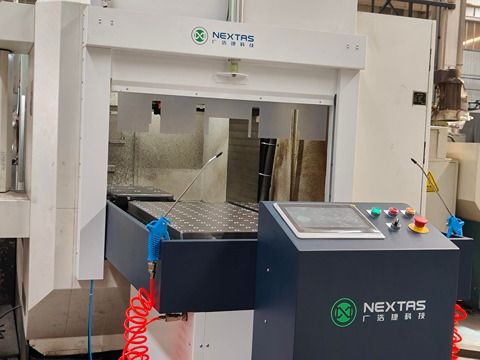
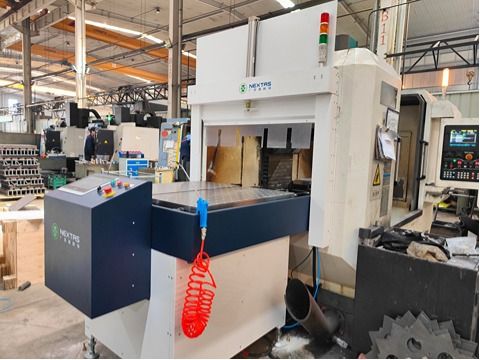
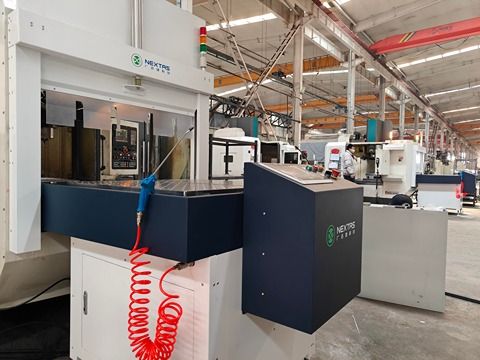
Ces images illustrent des configurations possibles, et non des études de production documentées. Les gains de temps, la durée avec moins d’interventions et la répétabilité doivent être mesurés sur l’installation validée.

Exemple d’implantation d’un changeur automatique de palettes 1 Exemple d’implantation d’un changeur automatique de palettes 2 Exemple d’implantation d’un changeur automatique de palettes 3

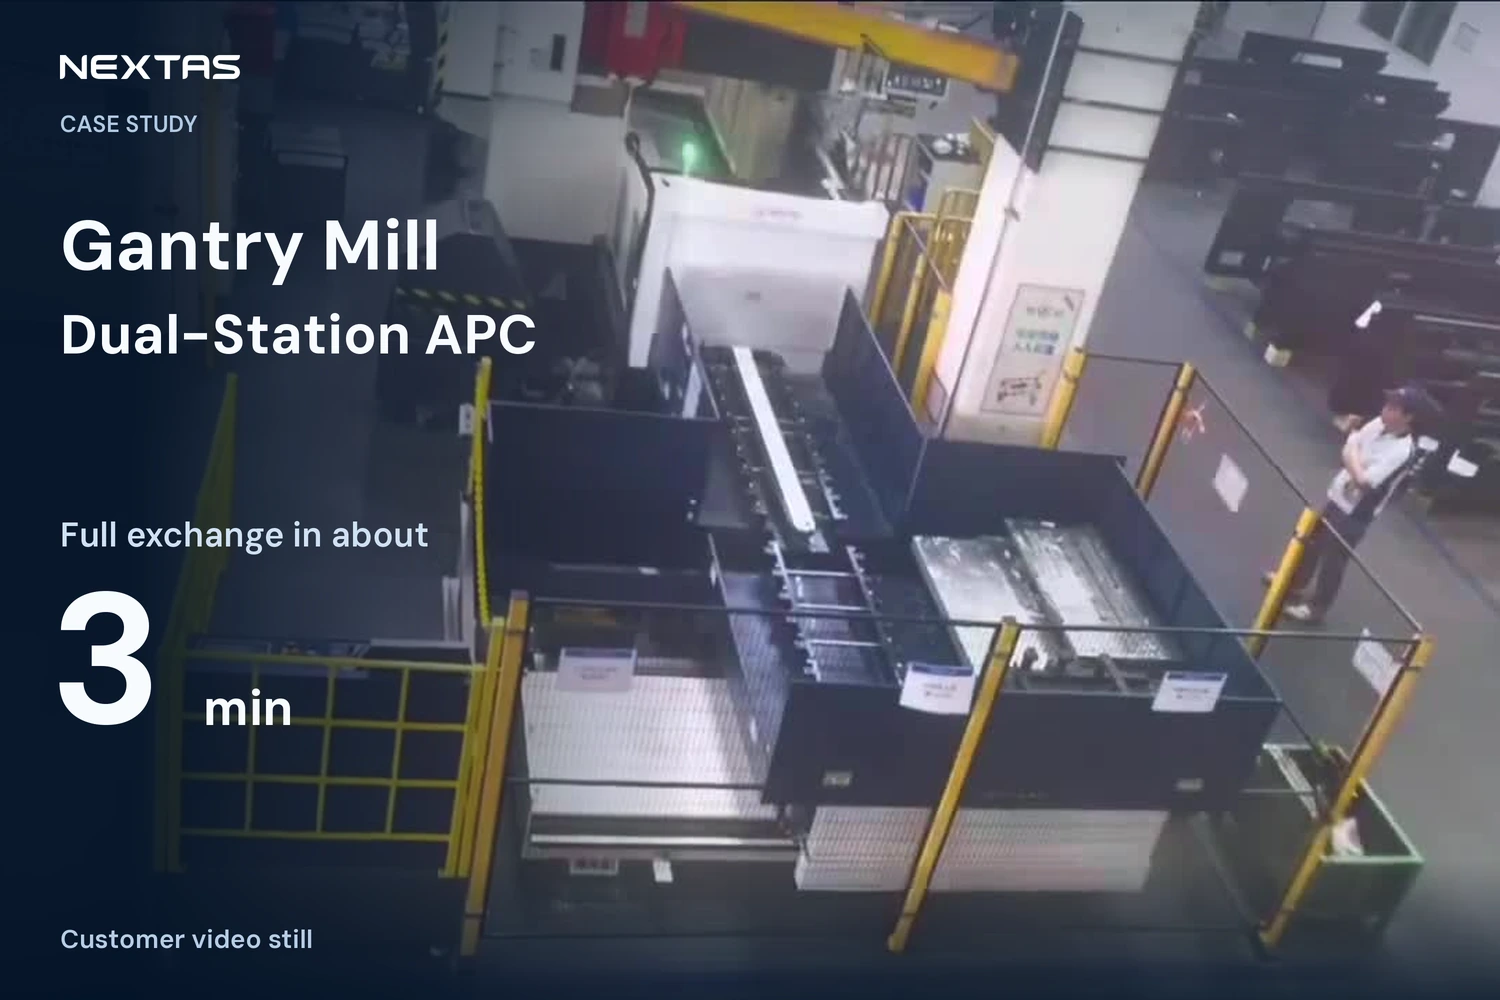
Automatiser l’usinage prismatique grand format : changeur de palettes à deux postes sur une fraiseuse portique CNC

Série de produits : changeur automatique de palettes (APC) et systèmes de bridage point zéro

Applications visées : centres de fraisage portique ou pont CNC, grandes bases de moules et matrices, cadres structuraux aéronautiques et semiconducteurs

Le défi : supprimer l’attente du pont roulant sur les grandes fraiseuses pont

Sur les grands centres de fraisage portique CNC, charger des plaques encombrantes et des pièces de structure directement sur la table laisse la broche à l’arrêt pendant chaque élingage, bridage, nettoyage des copeaux et palpage des décalages. Avec des changements de 15 à 45 minutes et des réglages jusqu’à 4 heures, le temps de coupe effectif dépasse rarement 4,5 heures par poste.

Enregistrement d’atelier d’un changeur de palettes à deux postes sur une fraiseuse portique CNC.

Regarder sur YouTube

La solution NEXTAS : bridage hors machine et transfert automatique en environ trois minutes

NEXTAS a conçu un changeur automatique de palettes à deux postes, à chargement frontal, intégré à la table et à la porte du carénage de la fraiseuse portique :

  • Navette de transfert croisé : un rail linéaire central lourd, avec baies gauche et droite hors machine, fait sortir la palette 1 (plaque finie) et la gare à droite pendant que la palette 2 (pièce structurale nervurée déjà préparée) entre depuis la gauche. L’échange lourd complet dure environ trois minutes. La vidéo est accélérée.
  • Le nettoyage des références et le contrôle de l’assise de la palette font partie de la séquence d’échange.
  • La surveillance de l’assise fournit un signal de contrôle à la séquence de commande. Les performances de positionnement sont vérifiées séparément sur le système installé.
  • Sécurité périmétrique et IHM : avec clôture complète, barrières immatérielles et porte verticale automatique, l’opérateur prépare la pièce suivante hors machine via le système de commande intelligent NEXTAS, avec TRS en temps réel et préalarme de défaut.
Lire le cas complet

Série de produits 2.1

Système de changeur de palettes manuel

Le changeur manuel permet de préparer un montage hors machine puis de transférer la palette selon une procédure validée. Mesurez le temps de réglage et vérifiez l’interface, la charge et la manutention pour le VMC et les pièces retenus. Si l’échange reste manuel, le matériel est le changeur de palettes manuel.

Avantages clés

  • Chargement et déchargement stables

    La conception flexible à double station prend en charge le chargement frontal ou latéral.

  • Chargement et traitement rapides

    Serrage et changement d’outillage avec un temps cible à confirmer pour la configuration retenue lors des essais de réception.

  • Efficacité accrue

    La préparation hors machine peut réduire certains temps d’attente ; mesurez la disponibilité obtenue sur le procédé réel.

  • Sécurité et économie de travail

    Le serrage externe peut déplacer une partie du réglage hors machine ; évaluez l’ergonomie, les efforts de manutention et les risques du poste.

Une vidéo NEXTAS en anglais présente l’application et le déroulement décrits sur cette page. La sélection du produit et les performances doivent être confirmées techniquement pour chaque projet.

Regarder sur YouTube

Spécifications techniques (Manuel)

Spécifications techniques (Manuel): données techniques
Système de commande Commande manuelle par poussée
Systèmes compatibles Interface machine/commande, E/S et sécurité à confirmer pour chaque projet.
Charge de transport 100 kg
Confirmation d’assise Contrôle d’étanchéité
Vérification de la charge Confirmer la masse de la palette, du montage et de la pièce ainsi que le centre de gravité ; la capacité de levage de la base n’est pas la charge de transport.
Spécification Référence de positionnement V4
Répétabilité de la base de positionnement < 0,005 mm
Force de serrage 60 000 N
Charge de levage max 600 kg
Série de produits 2.2

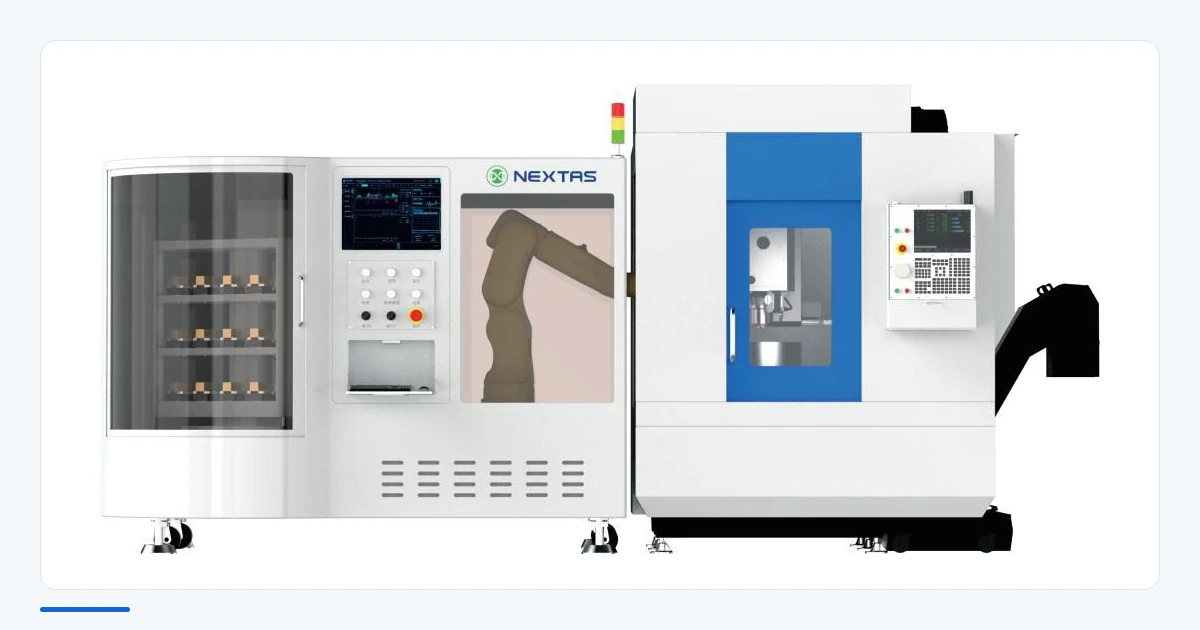
Système de changeur de palettes automatique

Un changeur de palettes automatique CNC automatise le cycle d’échange et peut contribuer à la disponibilité de la broche. Pour une production avec moins d’interventions, il faut vérifier la répétabilité et les interfaces, réaliser l’analyse des risques de la machine et de la cellule complètes, puis valider les protecteurs, les interverrouillages, les commandes de sécurité, les états sûrs et la reprise après défaut.

Une vidéo NEXTAS en anglais présente l’application et le déroulement décrits sur cette page. La sélection du produit et les performances doivent être confirmées techniquement pour chaque projet.

Regarder sur YouTube

Avantages clés

  • Unité de serrage externe robuste

    Structure rigide à haute résistance supportant des configurations lourdes. Encombrement compact avec protection intégrée.

  • Répétabilité à qualifier

    Utilise une interface point zéro ; la valeur catalogue et la répétabilité obtenue dépendent du modèle, de la palette, de la charge, de l’installation et de la méthode de mesure.

  • Compatibilité VMC à confirmer

    La marque seule ne prouve pas la compatibilité. Confirmez sur plans l’échange frontal ou latéral, la course, la palette, la charge, les E/S, le micrologiciel et les protections.

  • Contrôle intelligent intégré

    L’intégration à un MES ou à un système SCADA dépend des protocoles, de la liste de signaux et des interfaces validés pour le projet. Le chargement avec moins d’interventions exige en plus la validation de sécurité de la cellule complète et de sa récupération après défaut.

Spécifications techniques (Automatique)

Spécifications techniques (Automatique): données techniques
Système de commande NEXTAS
Compatibilité Interface machine/commande, E/S et sécurité à confirmer pour chaque projet.
Communication Protocole, points de données et échanges à confirmer pour l’interface CNC/PLC retenue.
Caractéristiques système Double station, édition produit, surveillance sortie, stats capacité
Vitesse de transport 300 mm/s
Charge de transport par configuration 200 kg en chargement frontal ; 350 kg en chargement latéral ou à quatre stations ; 1 500 kg pour le portique.
Base de positionnement V4 Force de serrage 60 000 N · capacité de levage 600 kg · répétabilité < 0,005 mm
Base de positionnement V6 Force de serrage 90 000 N · capacité de levage 900 kg · répétabilité < 0,005 mm
Base de positionnement V8 Force de serrage 120 000 N · capacité de levage 2 000 kg · répétabilité < 0,005 mm

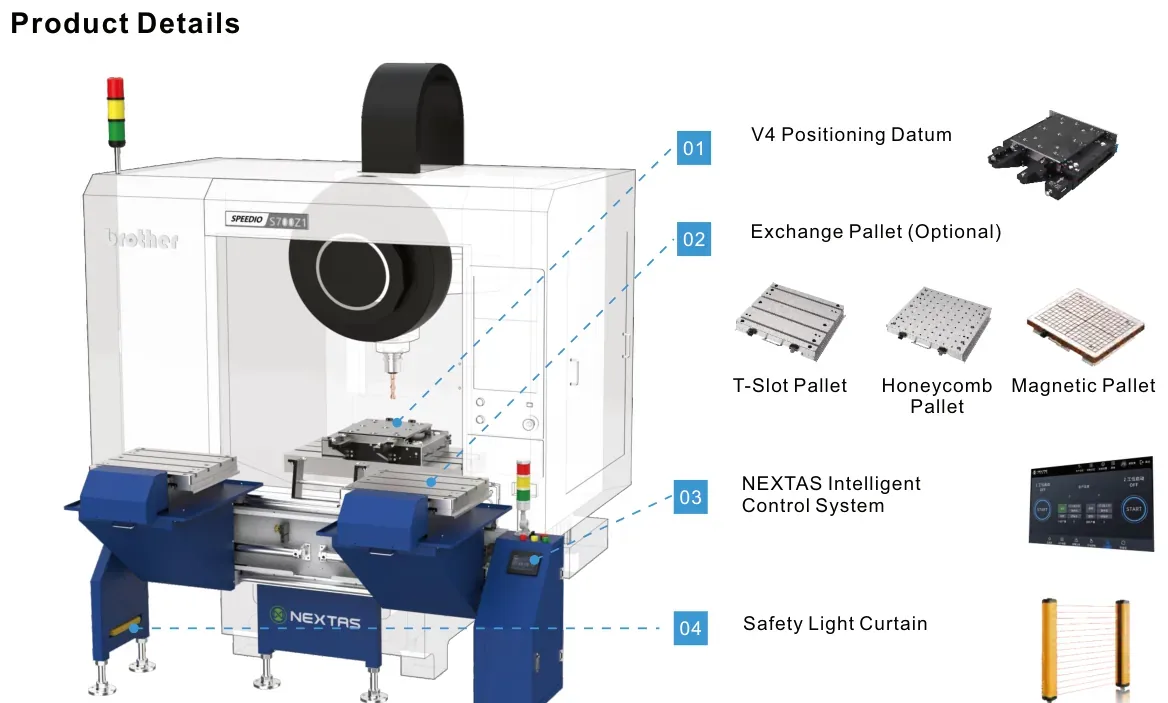
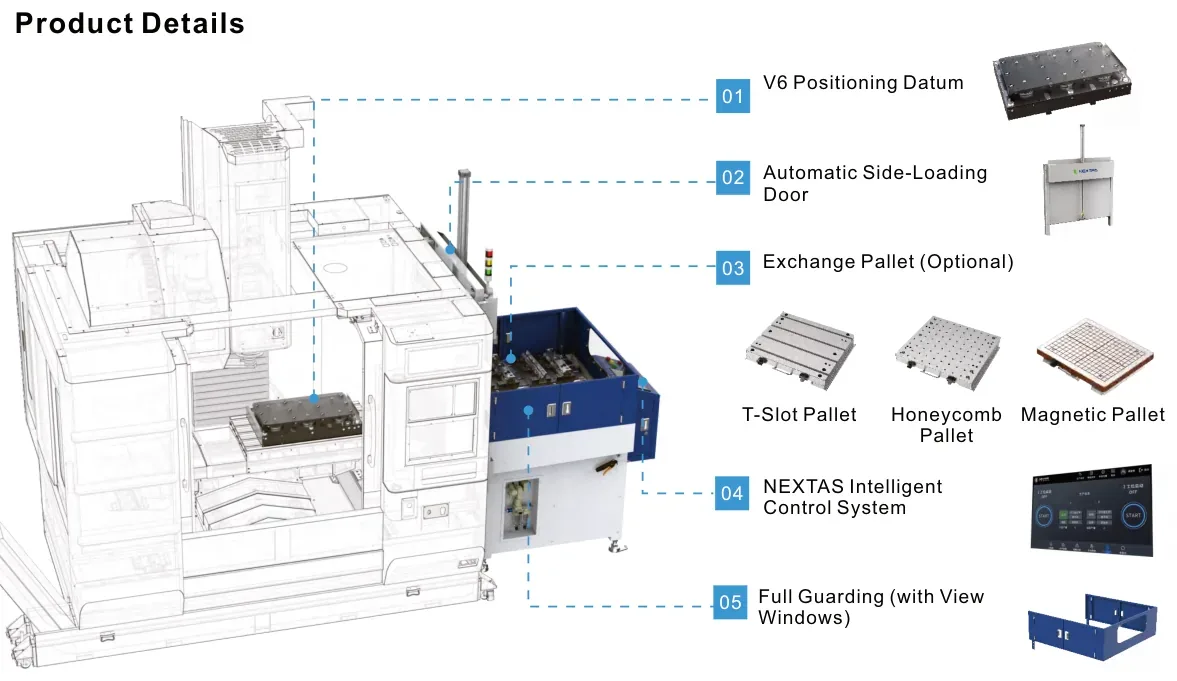
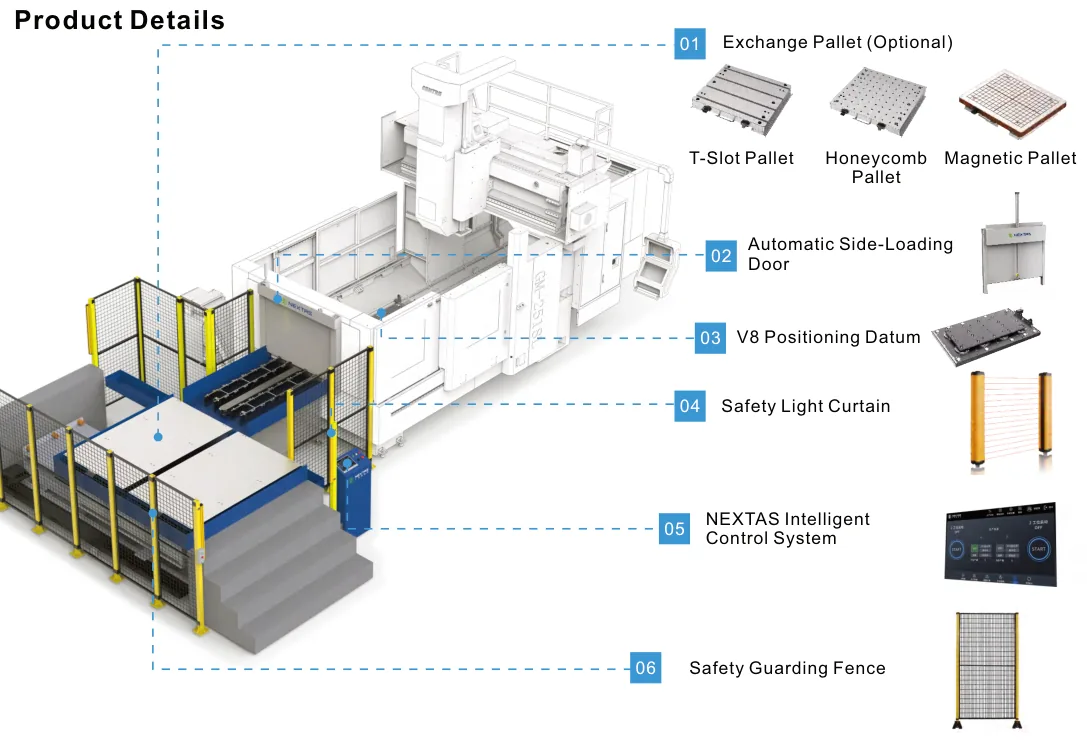
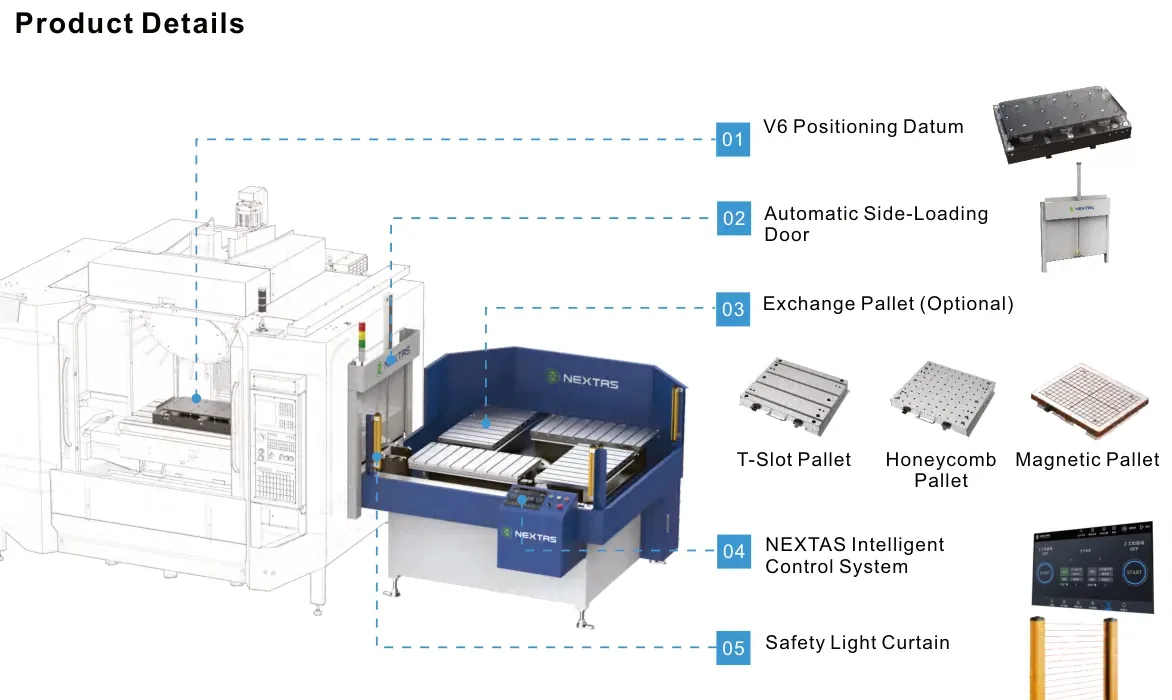
Configurations et charges du catalogue

Lignes de configuration du catalogue d’automatisation. La charge de transport et la capacité de levage de la base de positionnement restent dans des colonnes distinctes.

Configurations et charges du catalogue
ConfigurationCharge de transportBase de positionnementCapacité de levage
Deux postes, manuel100 kgV4600 kg
Deux postes, automatique à chargement frontal200 kgV4600 kg
Deux postes, automatique à chargement latéral350 kgV6900 kg
Deux postes, automatique en portique1 500 kgV82 000 kg
Quatre postes, automatique350 kgV6900 kg

Les classes de transport de l’introduction restent inchangées. La ligne manuelle est la configuration manuelle à deux postes du catalogue ; sa charge de transport de 100 kg n’est pas la capacité de levage de la base V4.

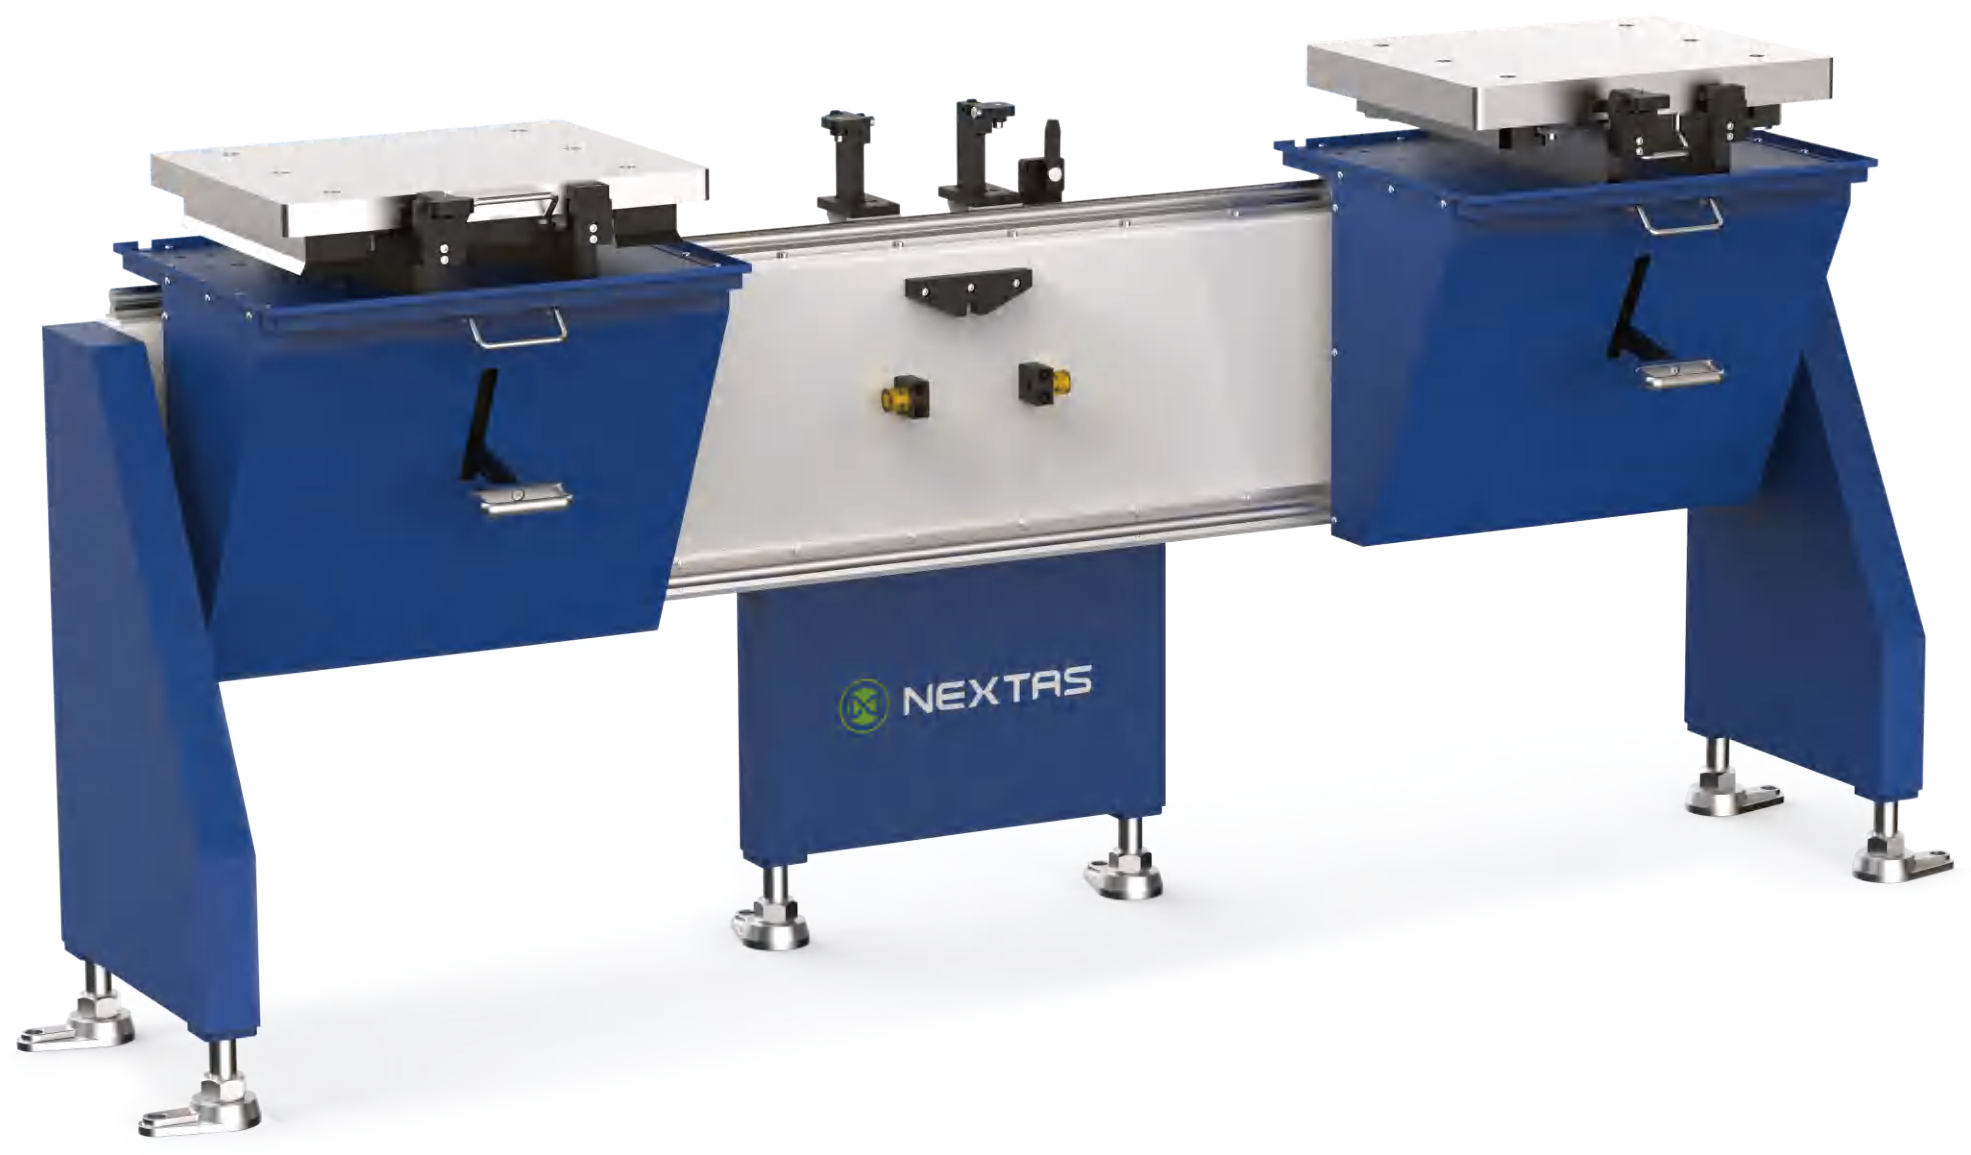
Schéma de catalogue du changeur de palettes manuel à deux postes
Configuration manuelle à deux postes.
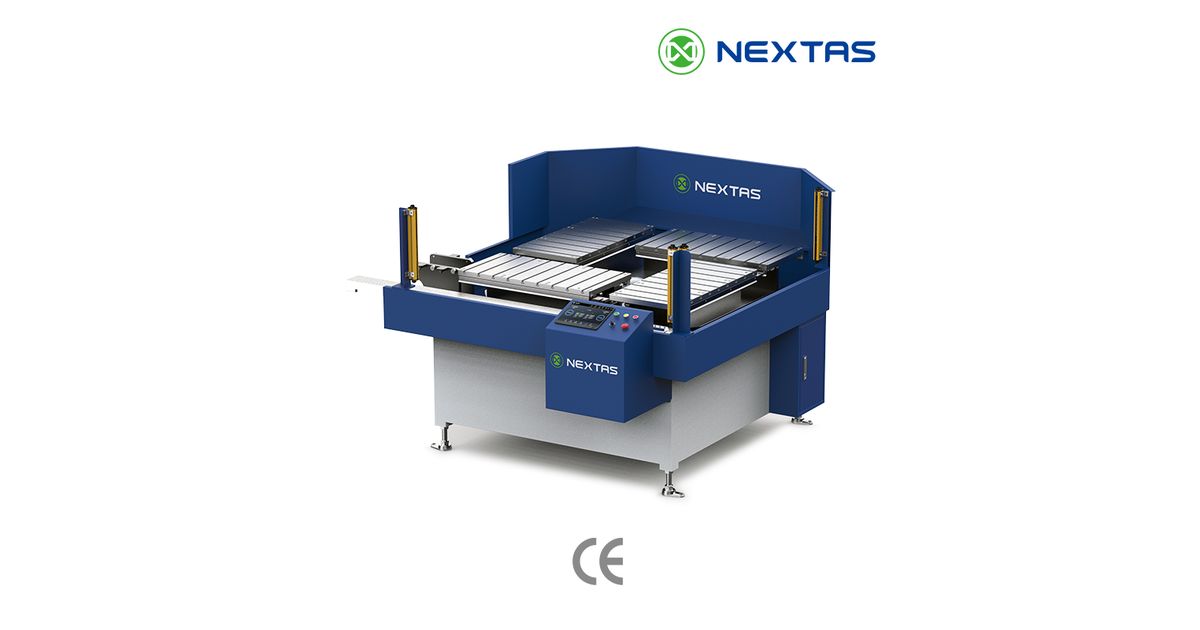
Schéma de catalogue du changeur automatique à chargement frontal
Configuration automatique à deux postes, chargement frontal.
Schéma de catalogue du changeur automatique à chargement latéral
Configuration automatique à deux postes, chargement latéral.
Schéma de catalogue du changeur automatique en portique
Configuration automatique à deux postes en portique.
Schéma de catalogue du changeur automatique à quatre postes
Configuration automatique à quatre postes.

Source catalogue : NEXTAS Off-Machine Pallet Changer System, Automation Solutions 2026, pages PDF 9–13 (pages imprimées 15–24). Demander le catalogue

Guide d’ingénierie et d’intégration pour changeurs automatiques de palettes

Vous intégrez un APC dans un magasin de palettes, une cellule robotisée ou un flux d’usinage avec moins d’interventions ? Ce guide aide à dimensionner la capacité, à définir les E/S et les interverrouillages, puis à estimer l’effet sur le cycle. La sécurité dépend de l’analyse des risques de la machine ou de la cellule complète, des protecteurs, des commandes de sécurité, des états sûrs et de la reprise après défaut ; les capteurs de présence ou de serrage ne constituent pas à eux seuls des fonctions de sécurité. Avant de fixer le nombre de palettes, confrontez la planification d’un APC à deux palettes et d’un magasin multipalettes (guide en anglais) à votre temps de coupe mesuré, à la répartition des travaux et à la capacité tampon requise.

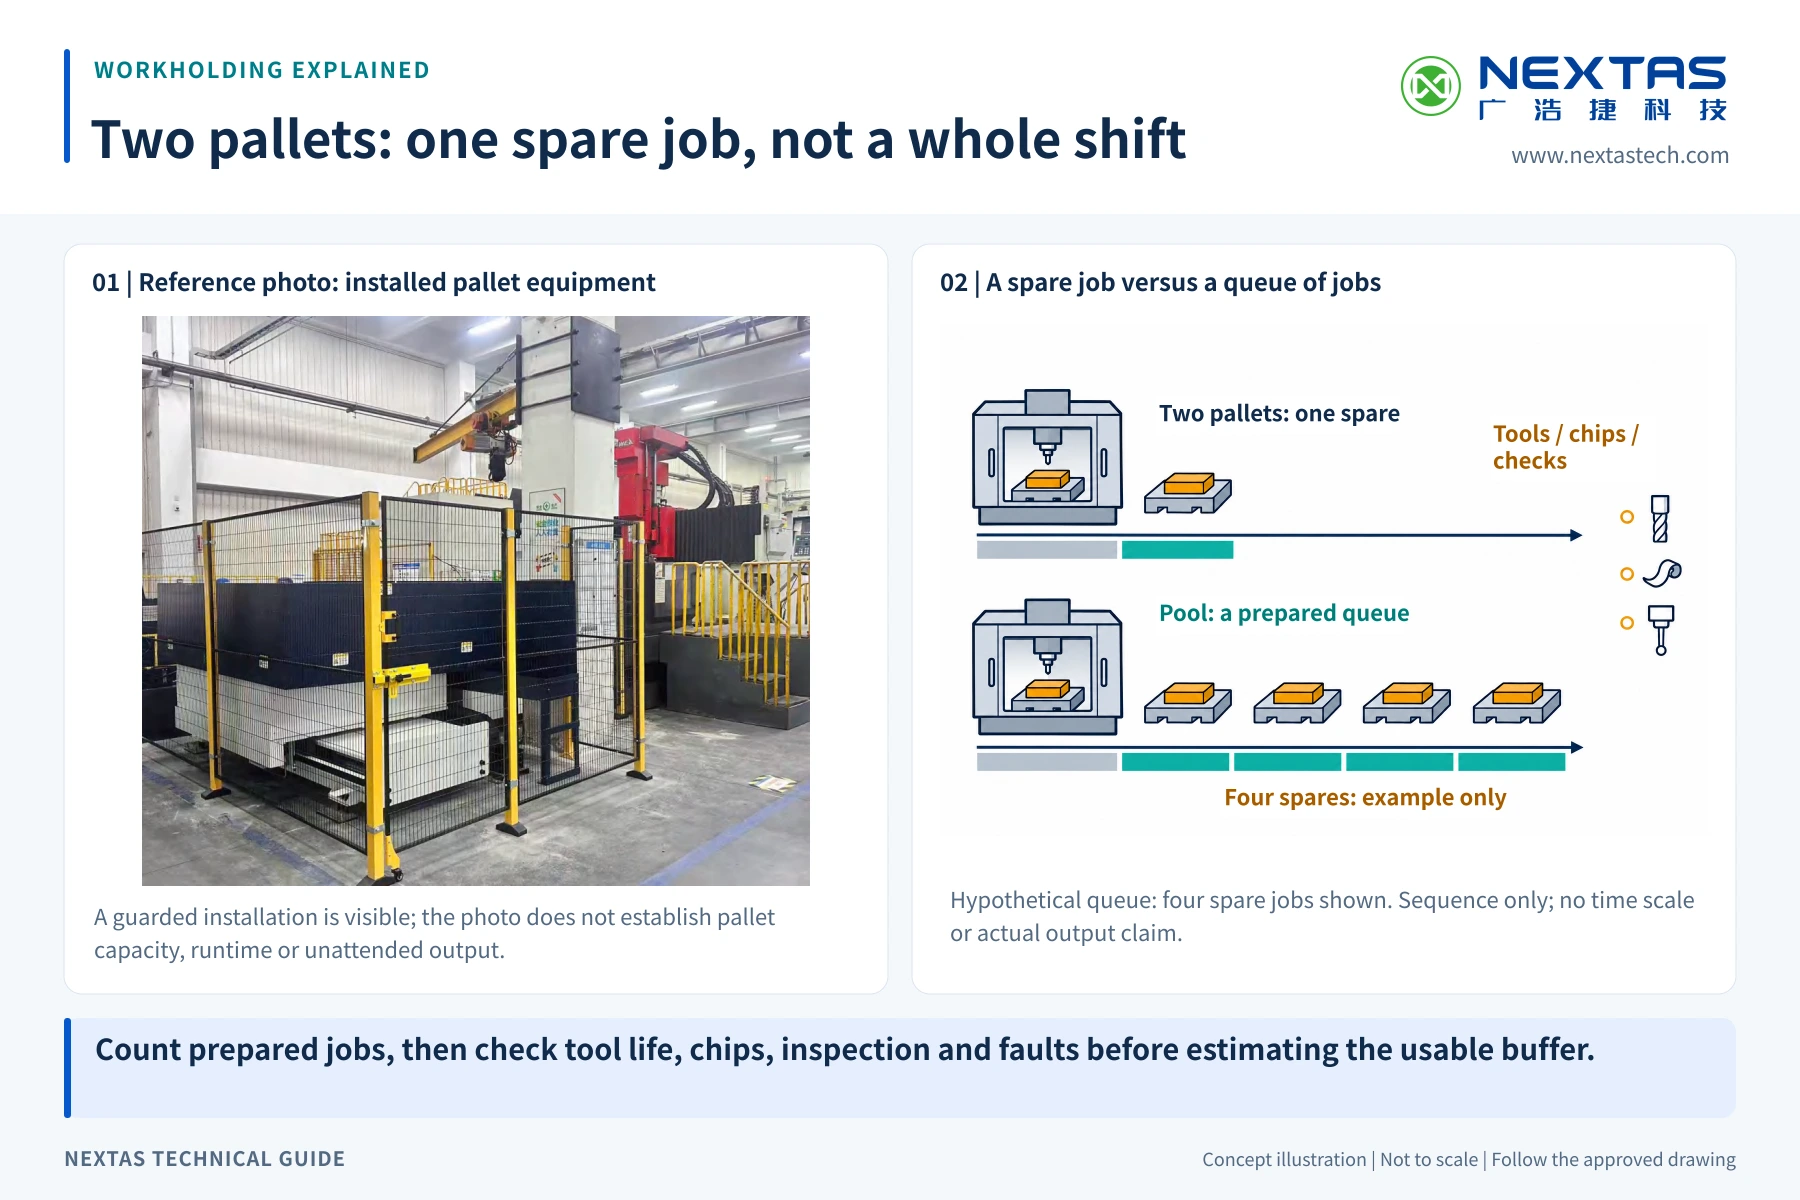
Photographie d’installation NEXTAS à côté de deux schémas qualitatifs de file d’attente : une machine avec une palette de réserve, puis une machine avec quatre palettes en attente à titre d’exemple. Les blocs de tâches futures sont alignés en dessous ; les icônes d’outil, de copeaux et de palpeur signalent des contraintes.
Deux palettes : une tâche en réserve, pas un poste complet La rangée supérieure comporte deux palettes au total : une tâche en cours et une palette de réserve préparée. La rangée inférieure utilise quatre tâches de réserve en attente comme exemple hypothétique, sans affirmer une capacité du système ou une autonomie. Les blocs gris et bleu-vert montrent uniquement l’ordre des tâches en cours et à venir ; aucune durée n’est à l’échelle. Les outils, les copeaux, le contrôle et les défauts peuvent interrompre plus tôt la file exploitable. La photographie d’installation originale et le schéma de principe ne prouvent ni compatibilité, ni fonctionnement sans surveillance, ni résultat de production réel. Ouvrir le schéma technique en taille originale

Dimensionnement: capacité & taille de palette

Définissez tôt taille de palette, charge utile et moment de basculement, surtout en 5 axes, pour que la précision reste stable dans la durée.

Taille de palette & standard supérieur
À définir
Surface utile, références, grille / rainures en T / point zéro
Pourquoi
Influence l’implantation des montages et la vitesse de changement
Charge utile (kg)
À définir
Palette + montage + pièce (avec liquide de coupe)
Pourquoi
Impact sur dynamique, paliers et accélérations sûres
Moment de basculement
À définir
Décalage du CG par rapport au plan de référence
Pourquoi
Clé pour la répétabilité sous forte charge de coupe
Répétabilité cible
À définir
Tolérance et besoin de re-référencement
Pourquoi
Détermine la stratégie de positionnement et de contrôle
Liquide de coupe & copeaux
À définir
Arrosage / TSC, type de copeaux, évacuation
Pourquoi
Conditionne étanchéité, capteurs et fiabilité
Scénario d’automatisation
À définir
Robot, magasin, FMS, taille de lot
Pourquoi
Définit la séquence et les confirmations

Entrées-sorties de commande et interverrouillages de sécurité

Les commandes et confirmations ordinaires aident à piloter le procédé, mais ne sécurisent pas à elles seules le changement de palette. Toute fonction de sécurité doit être définie par l’analyse des risques, conçue dans une architecture adaptée et validée avec ses états sûrs et sa reprise après défaut.

Palette présente
Implémentation possible
Capteur inductif, RFID ou clé mécanique
Remarques
Définir la redondance et la catégorie requises par l’analyse des risques ; un capteur de procédé ordinaire n’est pas une fonction de sécurité
Serrage OK
Implémentation typique
Pressostat + capteur de position
Remarques
Ne pas se baser uniquement sur la pression en sécurité
Desserrage OK
Implémentation typique
Capteur de position
Remarques
Requis avant mouvement d’axes / magasin
Porte / protection
Implémentation typique
Relais de sécurité / PLC
Remarques
Niveau de performance ou d’intégrité déterminé par l’analyse de risques et la conception de sécurité du projet
Pression hydrau/pneum OK
Implémentation typique
Pressostats redondants
Remarques
Tracer les tendances pour détecter les fuites
Robot/magasin prêt
Implémentation typique
E/S et logique de temporisation
Remarques
États sûrs et reprise validée après arrêt d’urgence

Modèle rapide du cycle et du retour sur investissement

Chiffrez le gain de temps de broche avec un modèle avant/après, utile pour comparer un APC à un échange manuel.

Temps de réglage actuel par ordre
Comment l’utiliser
Mise au point, bridage, palpage
Effet typique
Référence pour le calcul d’amortissement
Temps de changement palette
Comment l’utiliser
Changement et confirmations
Effet typique
Gain à mesurer sur la configuration retenue
Mix / taille de lot
Comment l’utiliser
Tester avec le mix réel
Effet à mesurer
Tâches terminées par poste et charge opérateur
Utilisation broche (%)
Comment l’utiliser
Comparer coupe et attente avant/après
Effet à mesurer
Variation de l’utilisation et de l’OEE
Coût main-d’œuvre & équipes
Comment l’utiliser
Inclure primes de nuit et heures supplémentaires
Effet à mesurer
À intégrer au modèle de coût et de capacité
Risque rebut / retouche
Comment l’utiliser
Établir une référence sur les erreurs de serrage ou de chargement
Effet à mesurer
Comparer le coût avant/après avec le même périmètre

Plan de maintenance préventive

Avant toute intervention, suivez la notice et la consignation du site, arrêtez l’équipement, isolez les énergies électrique, pneumatique, hydraulique et gravitaire, déchargez toute énergie accumulée et confirmez l’état sûr. La fréquence de chaque contrôle suit ensuite la documentation du modèle, l’intensité d’utilisation et l’analyse de criticité du site.

Avant la série ou après contamination
À vérifier
Nettoyer les surfaces de référence et retirer les copeaux
Pourquoi
La contamination peut déplacer l’assise de la palette
Selon le plan du modèle
À vérifier
Contrôler capteurs et câbles ; tester les confirmations
Pourquoi
Détecte les retours d’état incohérents avant la production
Après alarme ou dérive
À vérifier
Stabilité de pression, joints et chaîne d’interverrouillages
Pourquoi
Permet d’identifier les fuites ou la dérive avant la reprise
Selon le plan validé
À vérifier
Vérifier la répétabilité avec une palette étalon ou une sonde
Pourquoi
Établit une référence initiale mesurable pour la qualité
Lors d’une révision planifiée
À vérifier
Inspecter paliers, collecteurs et surfaces d’usure selon la documentation du modèle
Pourquoi
Permet de traiter l’usure avant une panne
Aide-mémoire: sélection • intégration • maintenanceCliquez pour afficherCliquez pour masquer

Aide-mémoire: sélection • intégration • maintenance

La comparaison manuelle/APC fixe le mode d’échange. Utilisez les points d’intégration ci-dessous pour préparer l’installation et la notice du modèle pour le plan de service.

Sélection: choisir la bonne configuration

Réduire certaines attentes broche sur un VMC
Commencez par…
Changeur de palettes automatique (APC) à deux stations avec échange séquencé par PLC.
Pourquoi c’est utile
La préparation hors machine peut réduire l’attente broche ; le temps d’échange est confirmé pour l’APC, la palette, les protections, la commande et les interverrouillages choisis.
Flexibilité à budget maîtrisé ou faible volume
Commencez par…
Changeur de palettes manuel avec récepteurs point zéro sur navette ou plateau tournant.
Pourquoi c’est utile
Réutilise une interface de référence comparable avec un investissement initial plus faible ; la répétabilité reste à qualifier sur l’installation réelle.
Pièces lourdes ou surdimensionnées
Commencez par…
Dimensionnez la palette pour votre pièce la plus lourde plus le poids du montage; vérifiez la capacité de charge de la table.
Pourquoi c’est utile
Un sous-dimensionnement provoque des erreurs de positionnement et une usure prématurée du mécanisme d’échange.
Cellules multi-machines desservies par robot
Commencez par…
APC avec protocole d’échange validé pour le robot, identification de palette (RFID ou code-barres) et gestion de file.
Pourquoi c’est utile
Peut soutenir des plages avec moins d’interventions après réception des interfaces, de la traçabilité, des fonctions de sécurité et des procédures de reprise de la cellule.

Intégration: à préparer avant l’installation

Taille de palette et capacité de charge
Choix typique
Adaptez les dimensions de la palette au plus grand montage et appliquez le facteur de charge dynamique prescrit pour le modèle et le cycle validés.
Astuce pratique
Vérifiez charge, centre de gravité et moment de basculement lors de la réception ; une surcharge peut dégrader le positionnement et accélérer l’usure.
Interface point zéro sur la palette
Choix typique
Sélectionnez les modules récepteurs après vérification du plan, de l’entraxe, de la hauteur, de la charge et de la trame de tirettes.
Astuce pratique
Un montage ne passe d’une palette à l’autre sans modification que si toutes les interfaces et tous les dégagements ont été vérifiés.
Échange PLC et code M
Choix typique
Affectez des codes M pour la demande d’échange, l’échange terminé, la lecture d’identifiant palette et les signaux de défaut.
Astuce pratique
Prévoyez une temporisation et une routine d’état sûr pour qu’un échange bloqué ne percute pas la broche.
Encombrement au sol et dégagement d’accès
Choix typique
Prévoyez le dégagement pour le rayon de débattement de la palette, la zone de chargement opérateur et l’enveloppe d’atteinte du robot.
Astuce pratique
Un dégagement insuffisant provoque des collisions à l’échange et complique le chargement des montages.

Maintenance : surveiller la répétabilité

Avant toute intervention : appliquez la notice et la consignation du site, arrêtez l’équipement, isolez les énergies électrique, pneumatique, hydraulique et gravitaire, déchargez toute énergie accumulée et confirmez l’état sûr.

Usure du mécanisme d’échange (cames, rails, galets)
Symptôme précoce
Le temps de cycle d’échange augmente; la dispersion de positionnement croît.
Prévention / correctif rapide
Lubrifiez et contrôlez le mécanisme selon le plan du modèle ; comparez le temps d’échange à la référence mesurée lors de la réception.
Usure des pions de localisation et récepteurs de palette
Symptôme précoce
La palette s’assoit avec du jeu; les cotes de première pièce dérivent.
Prévention / correctif rapide
Inspectez les pions et récepteurs selon le plan de maintenance validé ; remplacez-les lorsque le jeu sort du critère d’acceptation défini pour le projet.
Fuites des actionneurs hydrauliques ou pneumatiques
Symptôme précoce
Échange lent, verrouillage incomplet, huile au sol.
Prévention / correctif rapide
Contrôlez raccords et joints selon la documentation du modèle et après toute dérive ; définissez les pièces de rechange dans le plan de maintenance du site.
Contamination par copeaux et lubrifiant dans la zone d’échange
Symptôme précoce
La palette se bloque en cours d’échange; les surfaces de localisation se corrodent.
Prévention / correctif rapide
Installez des protections contre les copeaux et nettoyez les faces de référence selon la procédure d’arrêt sûr et les instructions du modèle avant de relancer l’échange.

Besoin d’aide pour dimensionner une palette, choisir entre manuel et automatique, ou intégrer à votre cellule robotisée?

Contactez-nous
Liste de contrôle pour sélectionner un changeur de palettes & guide de donnéesCliquez pour afficher

Liste de contrôle pour sélectionner un changeur de palettes & guide de données

Utilisez cette liste de contrôle pour définir vos besoins: taille de palette, charge utile, répétabilité, signaux de commande et interverrouillages. Elle accélère le chiffrage et réduit le risque d’intégration.

Spécifications clés

Type de système
Changeur manuel / automatique (selon modèle)
Options de palettes
Aluminium, rainures en T, magnétique, point zéro
Adaptation à l’automatisation
À configurer pour magasin de palettes ou robot après validation des interfaces et de la sécurité de la cellule
Répétition de réglage
Position répétable limite le re-réglage
Interface
Adaptable aux tables et perçages
Sécurité
Interverrouillages et stratégie de confirmation (selon système)

Astuce : partagez la matière, le modèle de machine et la cadence cible. Nous proposerons une configuration et des critères mesurables à valider.

Compatibilité et interfaces

  • Intégration possible à un système à point zéro après vérification du plan exact et mesure de la position entre machines.
  • Plusieurs interfaces supérieures peuvent être étudiées selon le bridage, les charges et les critères de réception.
  • Adapté à la forte variété avec échanges fréquents.

Résultats à mesurer avant et après

  • Temps de changement et temps de broche effectif.
  • Variabilité du réglage après standardisation.
  • Durée validée avec moins d’interventions manuelles.

Configuration du bridage

  • Spéc. palette: taille, interface et charge.
  • Intégration machine: perçage, protections et dégagements.
  • Flux de travail : file de palettes, identification et séquence sûre.

Preuves & validation

  • Plan de cellule avec flux palettes et zones sécurité.
  • Vidéo du cycle d’échange et vérification des repères.
  • Exemple de test de répétabilité après plusieurs échanges.

Livraison & support

  • Revue d’intégration: modèle machine et implantation.
  • Liste de contrôle de l’installation et de la mise en service et formation.
  • Plan de service: pièces de rechange et maintenance.

Pour comparer les fournisseurs

Envoyez une demande manuelle ou APC lorsque la machine et la palette cible sont déjà connues

Pour une comparaison de fournisseurs, regroupez les informations disponibles dans un seul dossier : la liste ci-dessous est facultative au premier échange et peut être complétée pendant l’étude.

Données utiles pour un RFQ rapide

  • Marque et modèle de machine, taille de table et commande
  • Taille de palette, masse pièce + montage, et nombre de palettes
  • Échange manuel, APC automatique, chargement robot ou magasin de palettes
  • Fenêtre de livraison visée et stade d’achat
Envoyer les données RFQ du changeur de palettes

Page mise à jour . Les valeurs de catalogue de cette famille proviennent du catalogue NEXTAS 2026 de changeurs de palettes hors machine et d’automatisation. Vérifiez les cotes définies par plan sur le plan du modèle choisi. Demander le catalogue. Usine, catalogues et salons.

Ressources produit

Questions fréquentes

01 Le montage suivant peut-il être préparé pendant que la machine usine ?

Un changeur automatique automatise l’échange de palettes sur une machine CNC et peut soutenir le réglage hors machine ainsi que des périodes avec moins d’interventions. La durée atteignable dépend de l’alimentation matière, des outils, des interverrouillages, de la gestion des défauts, de la sécurité et de la réception du système complet.

02 Quelles sont les spécifications clés de l'APC NEXTAS?

Le tableau des implantations distingue la charge transportée de la capacité de levage de la base de référence. Pour la palette et la machine retenues, nous définissons le temps d’échange et les contrôles de réception selon la séquence de commande.

03 Avec quels contrôleurs CNC l'APC est-il compatible?

La marque CNC, le modèle et la version de commande donnent le point de départ. Nous vérifions ensuite les E/S et le dialogue d’échange, définissons le périmètre d’intégration et identifions les adaptations d’interface nécessaires.

04 Quelles fonctions de sécurité sont incluses?

Le périmètre varie selon l’APC, la machine et l’implantation : aucun type de clôture ou de rideau immatériel n’est inclus par principe sur tous les projets. L’intégrateur doit réaliser l’analyse des risques de l’ensemble, définir protecteurs, interverrouillages et commandes de sécurité, puis valider les états sûrs et la reprise après défaut. Les capteurs d’assise ou de serrage sont des confirmations de procédé, sauf fonction explicitement conçue et validée pour la sécurité.

05 Comment l'APC gère-t-il la production mixte à faible volume (HMLV)?

Pendant que la machine usine une pièce, une autre palette peut être préparée sur une station externe selon les procédures de sécurité du site. Cette organisation peut réduire les arrêts de réglage ; le gain réel dépend du mélange de pièces, du cycle, de la main-d’œuvre et de la configuration validée.

06 À quoi ressemble le processus d'installation?

Le périmètre peut inclure l’évaluation du site, les interfaces mécaniques, électriques et de commande, l’analyse des risques, les essais de réception et la formation définie au devis. Les responsabilités et les documents remis doivent être confirmés pour chaque projet.

07 Comment évaluer le retour sur investissement d’un APC ?

Le retour d’un APC doit être modélisé à partir de la situation initiale du site, du mélange de pièces, des lots, des équipes, de la durée possible avec moins d’interventions, de l’intégration et du coût total. Le catalogue d’automatisation 2026 indique, sur la comparaison de cadence, une utilisation machine de 50 % à 90 %, un gain de capacité de 60 % à 200 % et un délai de 6 à 18 mois. Ce sont des chiffres de catalogue, pas une garantie pour cette cellule. Le cas 1 du catalogue sur cette page, un centre d’usinage vertical avec deux palettes, rapporte comme résultat de cas une productivité mensuelle en hausse de 66,7 % et un délai de 6 mois. Le cas 2 du catalogue, grandes pièces de précision en petites séries variées, indique le même équipement, un centre d’usinage vertical avec deux palettes, et rapporte une productivité mensuelle en hausse de 84 % et une baisse annuelle de coût de 456 000 yuans chinois (RMB). Ce sont des résultats de cas. Les pages suivantes indiquent une utilisation supérieure à 90 % comme formulation de catalogue. Le calcul de cet atelier part de sa propre situation initiale. Il se calcule à partir de la situation initiale, du mélange de pièces, des lots, des équipes, des heures avec moins d’interventions, de l’intégration et du coût total.

08 Où puis-je obtenir les fichiers CAO ou la documentation?

Veuillez nous contacter. Envoyez le modèle de machine, l’interface et l’application. Nous examinons la configuration et le périmètre de confidentialité, puis confirmons les fichiers 2D/3D disponibles, par exemple STEP/IGES ou les plans d’ensemble.

Devis rapide

Choisissez un changeur de palettes pour votre VMC

Indiquez le modèle de machine, les dimensions de palette et sa masse chargée. Nous pourrons comparer les implantations manuelles et automatiques et préciser les prochains contrôles d’interface. Commencez avec les données disponibles.

Modèle de machine ; dimensions de palette ; masse chargée. Échange manuel, automatique ou encore à choisir ?

Commencez par les informations disponibles. Ajoutez un lien de téléchargement autorisé pour les plans ou envoyez-les par e-mail. Envoyer les plans par e-mail

Notre équipe d’ingénierie examinera vos informations et vous indiquera les prochaines étapes.

Nous utilisons vos informations pour répondre à cette demande. Politique de confidentialité