Préparer le montage suivant hors machine
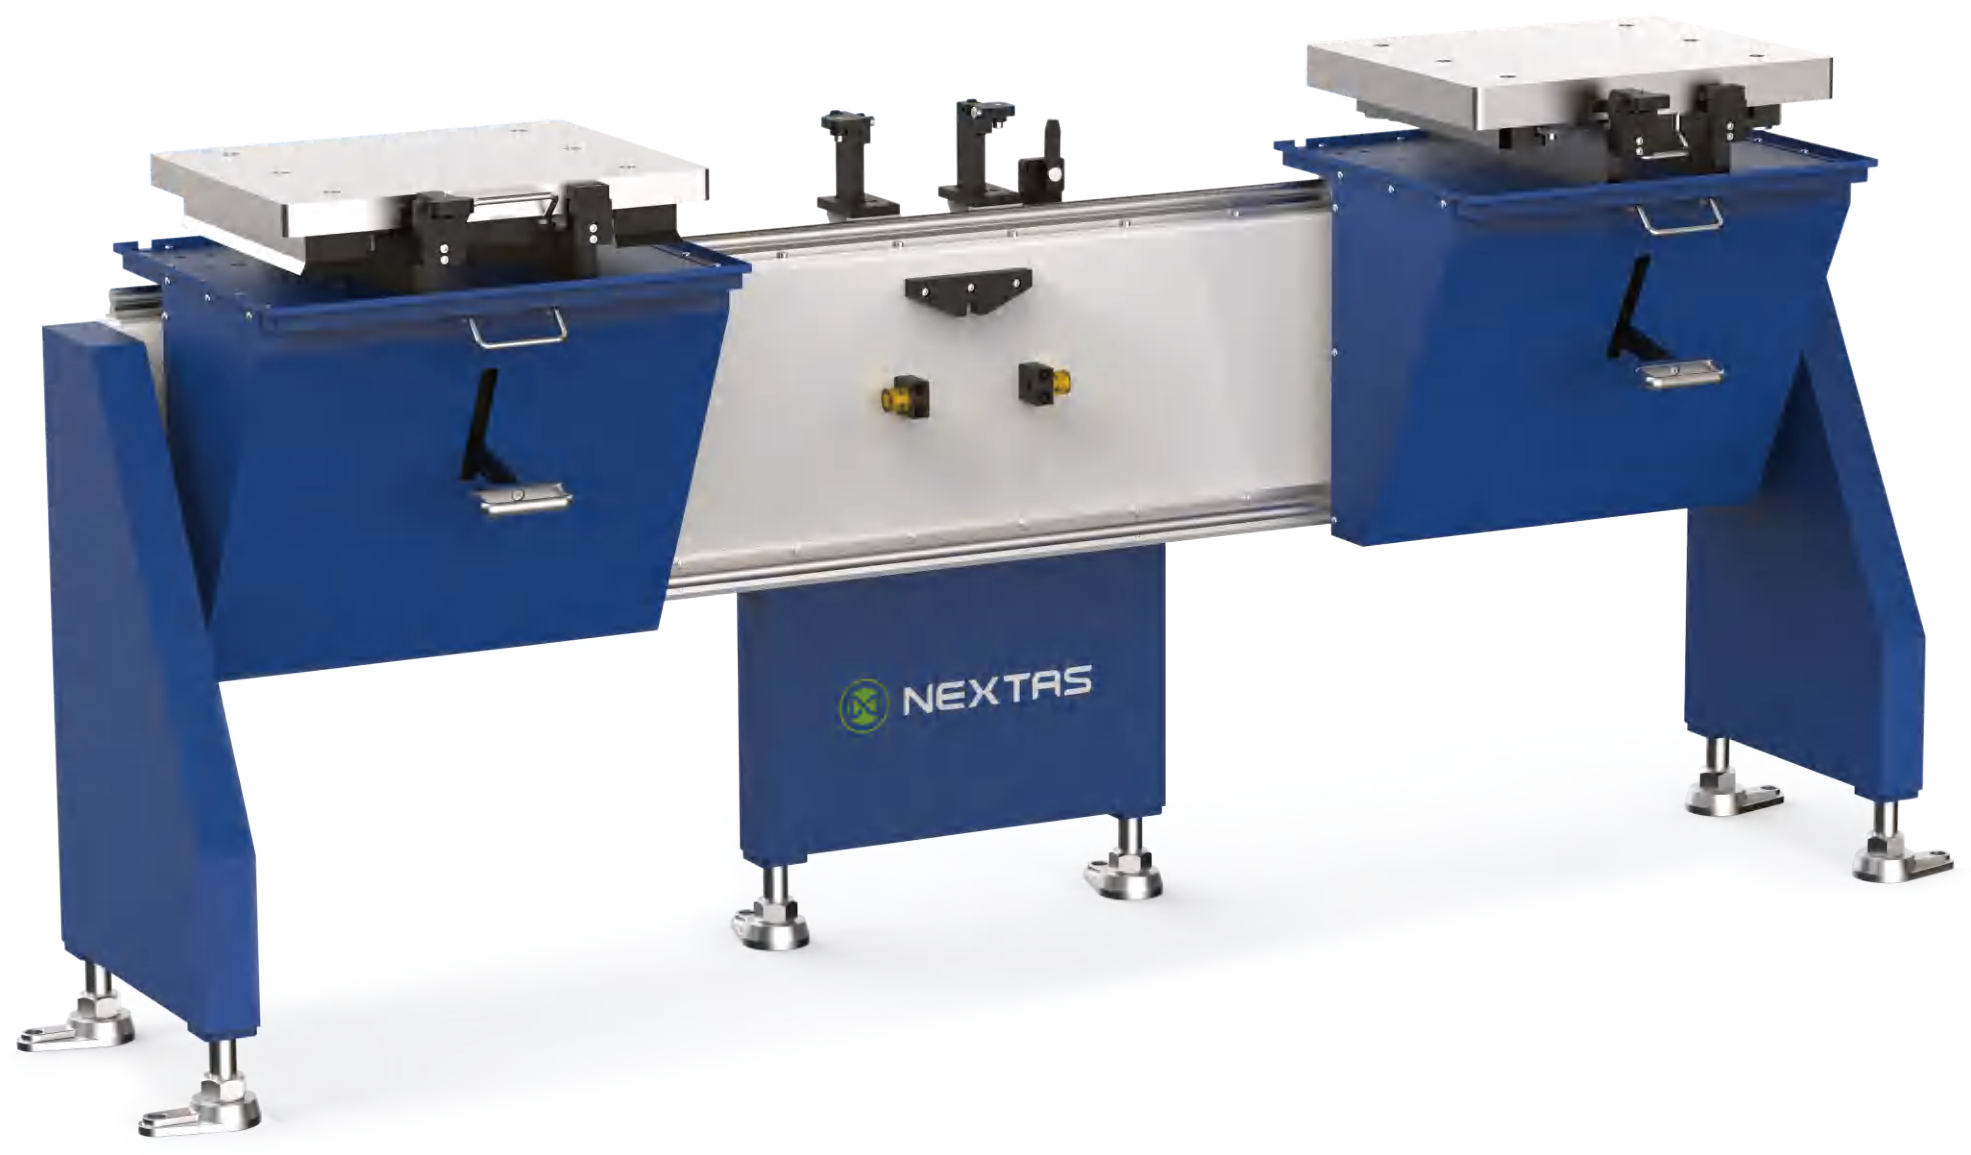
Des palettes et tirants appariés permettent de préparer les montages à l’écart de la broche.
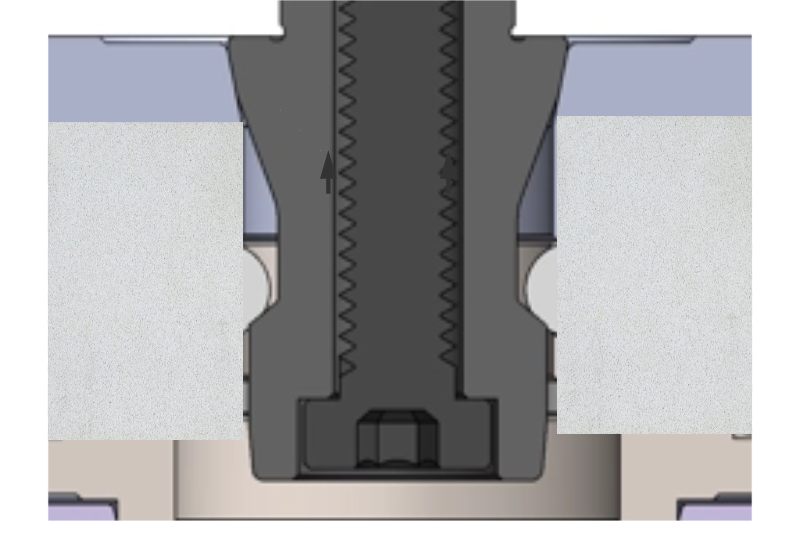
Intégrez le changement répétable à votre propre base de montage.
Le récepteur reste sur la machine ; vous changez le montage ou la palette qu’il reçoit. Les modules récepteurs NEXTAS s’intègrent à vos embases, colonnes et montages sur mesure. Modules individuels et blocs multipostes permettent d’adapter l’implantation à l’espace, aux appuis et au parcours de changement prévus.
Une adresse e-mail professionnelle est nécessaire pour ouvrir le catalogue.
La plaque finie ou un porte-pièce compact est déjà choisi ?
D’abord le joint en langage clair ? Voir Qu’est-ce qu’un point zéro.
Comparez l’implantation avant d’usiner la base sur mesure.
Des palettes et tirants appariés permettent de préparer les montages à l’écart de la broche.
Comparez les modules individuels et les blocs à deux, quatre ou six postes selon la géométrie du montage et les charges.
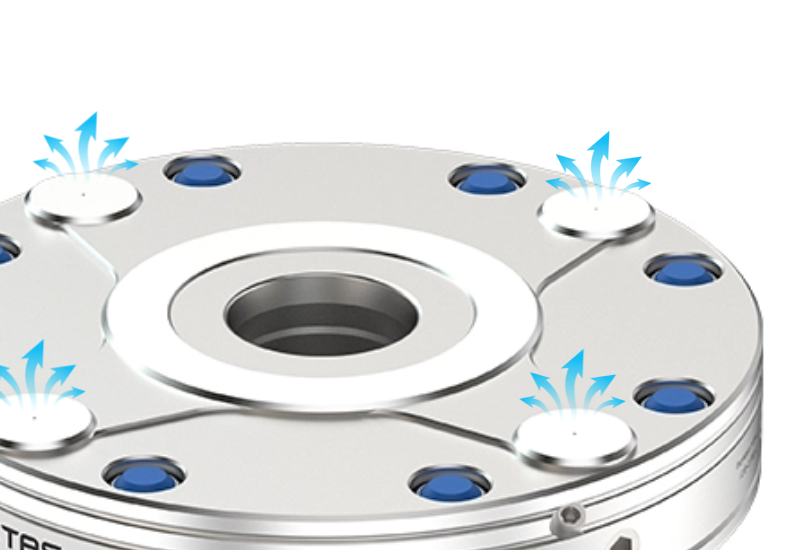
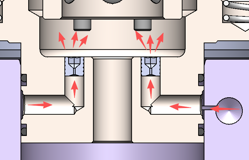
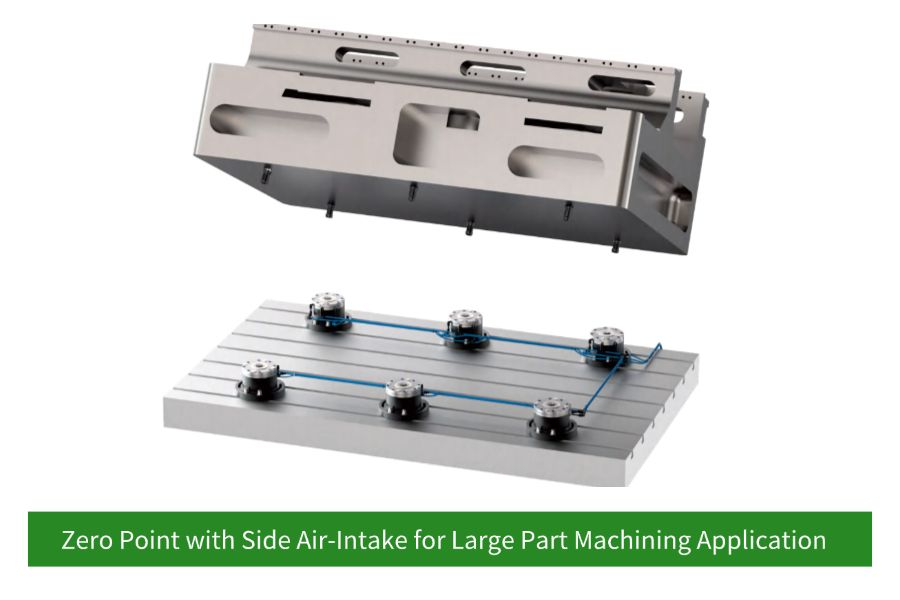
Les entrées par le bas ou le côté répondent à des bases différentes ; leur disponibilité dépend du récepteur choisi.
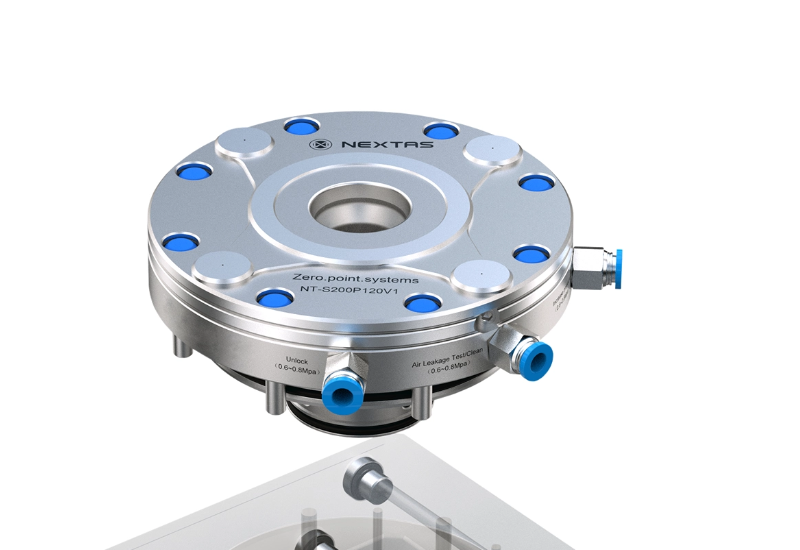
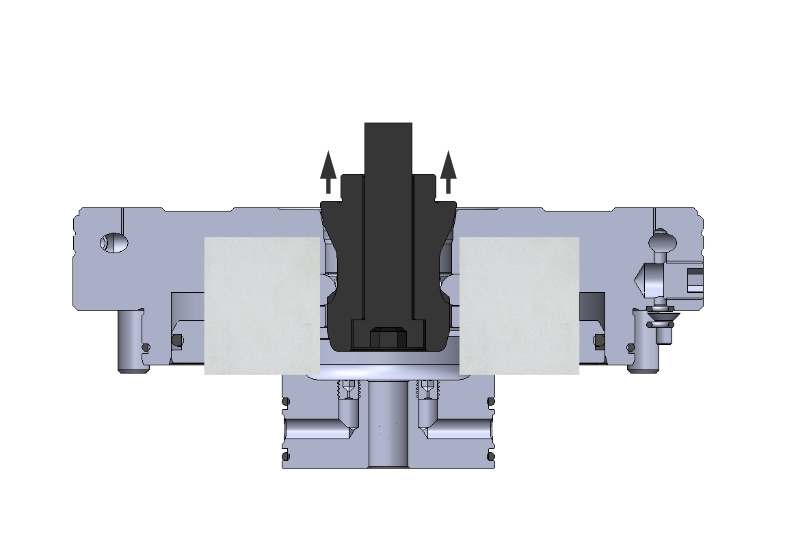
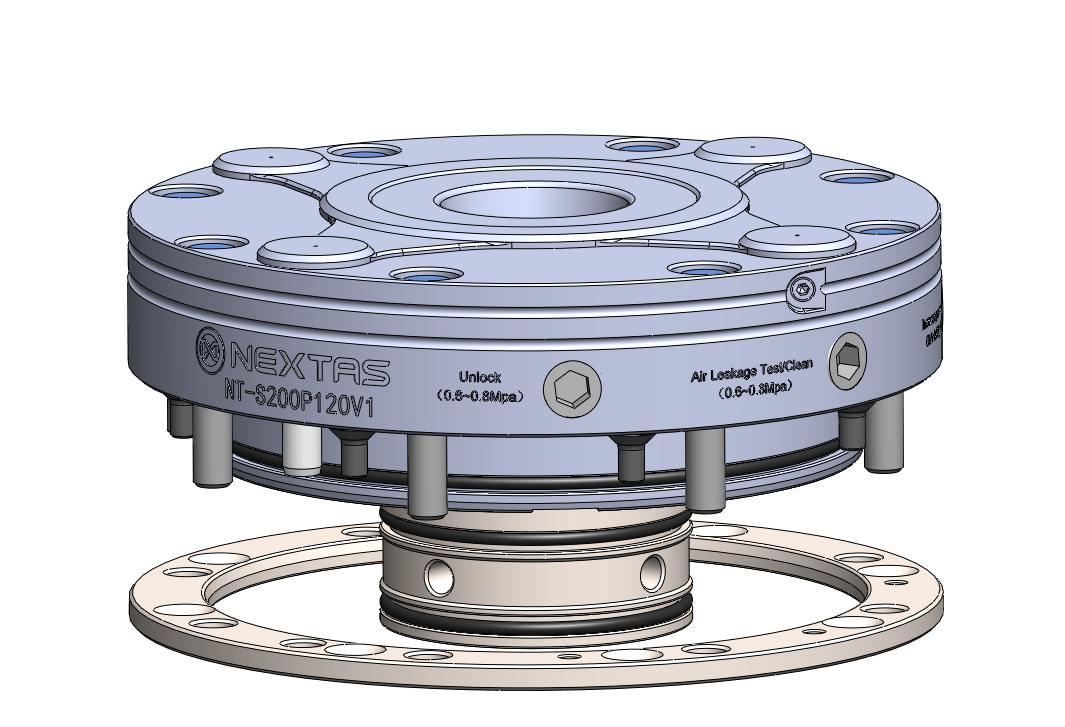
L’ensemble des fonctions suit le récepteur et le circuit d’air retenus. Vérifiez la levée, le retour d’appui, la bague de montage et la fixation sur ce plan.
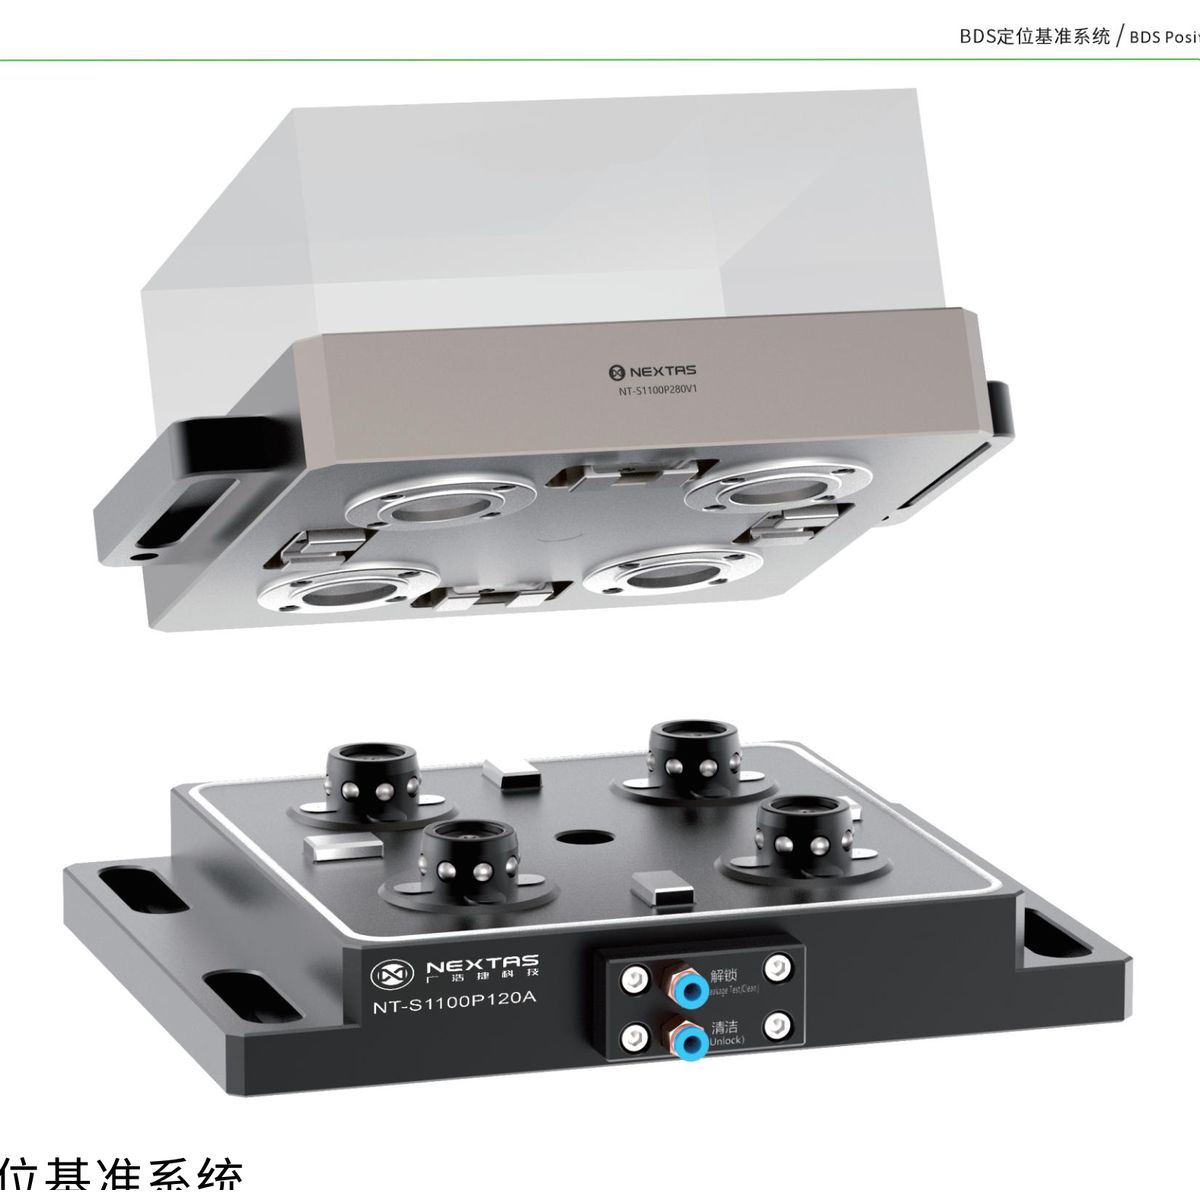
Cette présentation montre le module récepteur, les raccords d’air latéraux et un montage en image de synthèse. Les libellés sont en anglais ; comparer les cotes exactes, la force de serrage et la répétabilité dans les données du modèle retenu.
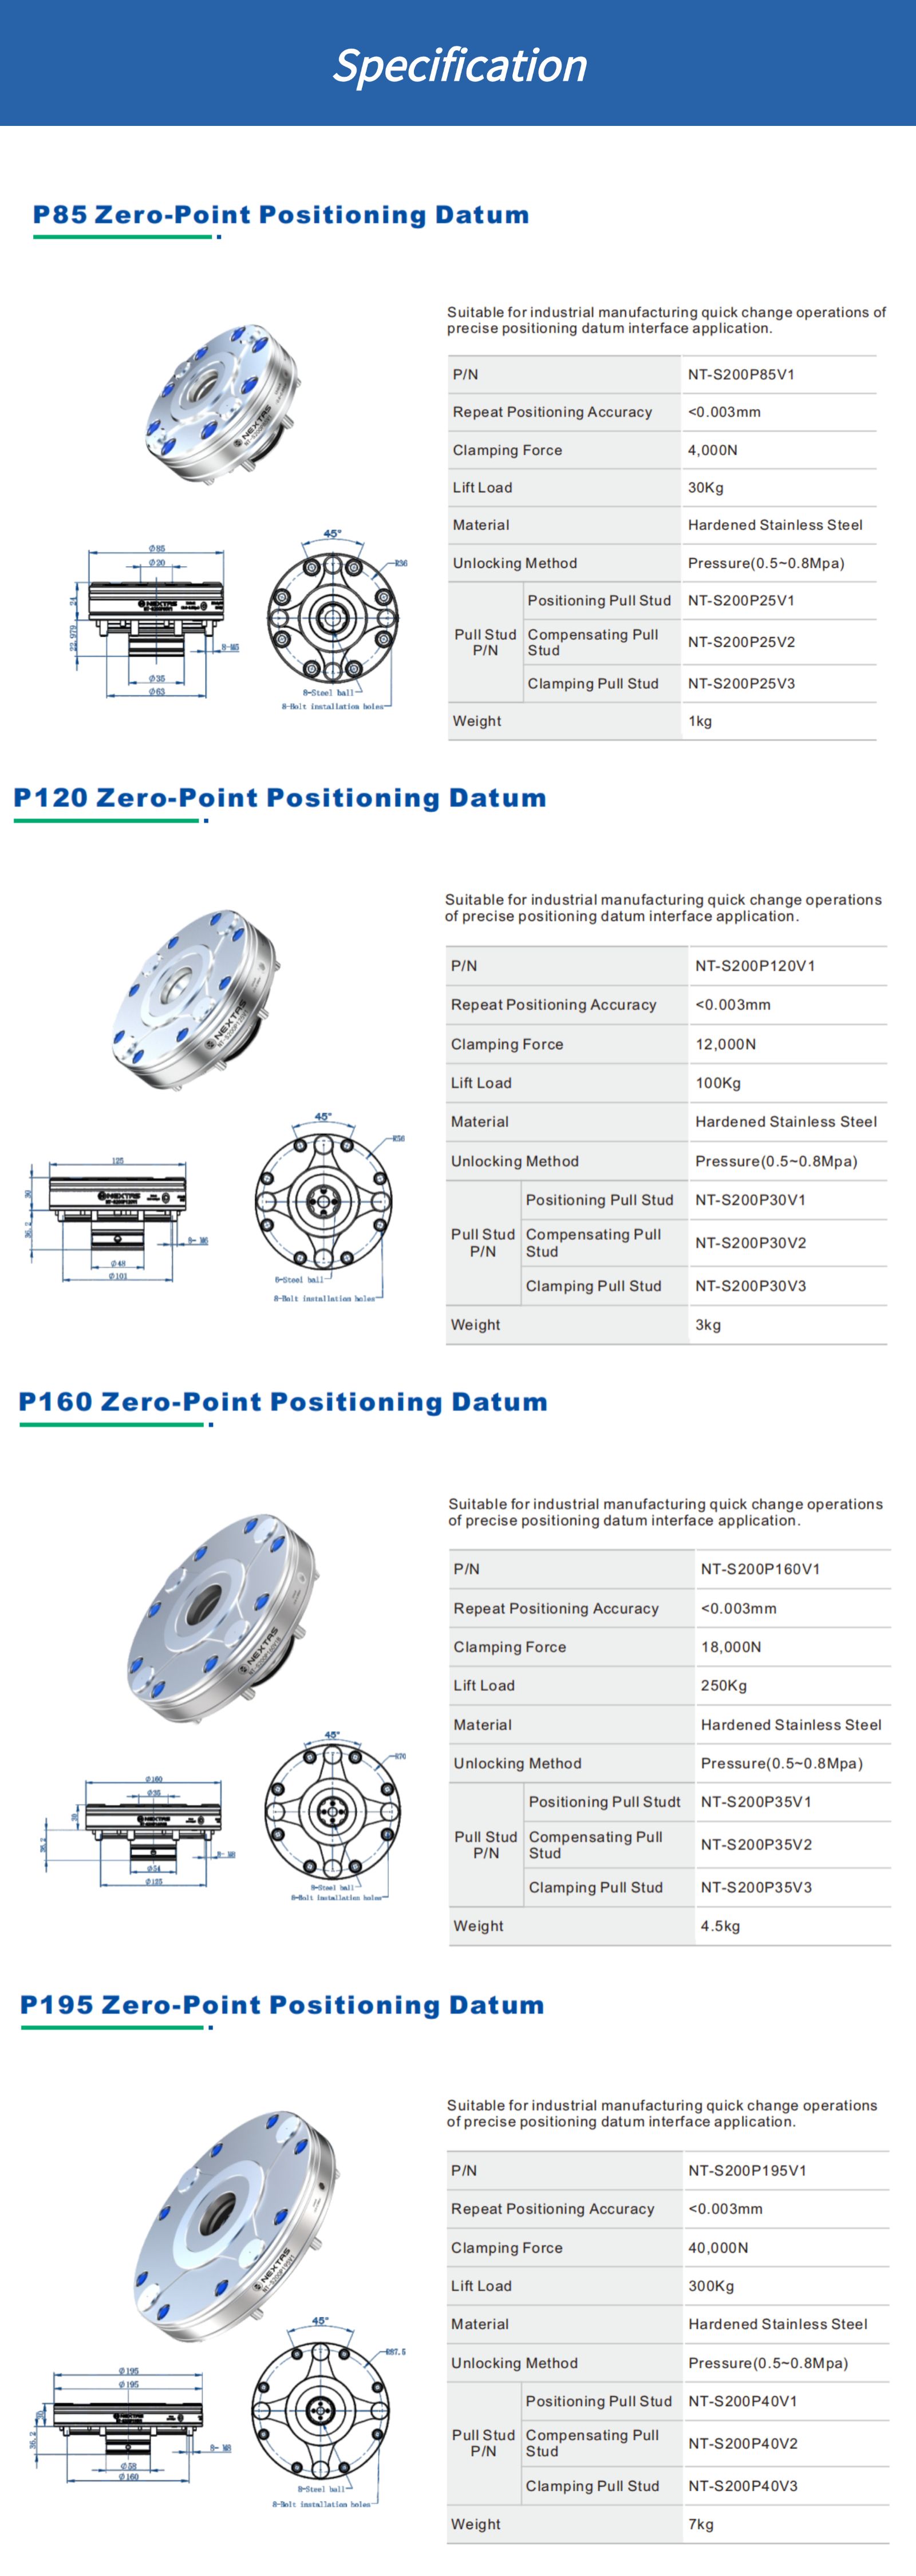
Système point zéro et serrage point zéro : données de ces modules récepteurs.
| Modèle | Dimension extérieure / D1 | Force de Serrage | Charge de Levage | Répétabilité |
|---|---|---|---|---|
| V1 — Récepteurs pneumatiques standard (déverrouillage par pression, positionnement conique) | ||||
| NT-S200P85V1 | 85 mm | 4 kN | 30 KG | <0,003 mm |
| NT-S200P120V1 | 125 mm | 12 kN | 100 KG | <0,003 mm |
| NT-S200P160V1 | 160 mm | 18 kN | 250 KG | <0,003 mm |
| NT-S200P195V1 | 195 mm | 40 kN | 300 KG | <0,003 mm |
| V2 — Récepteurs pneumatiques compacts (hauteur d’empilement réduite pour palettes et montages intégrés) | ||||
| NT-S200P85V2 | 110 mm (D1) | 5 kN | Non indiqué ; confirmer le plan | Non indiqué ; confirmer le plan |
| NT-S200P115V2 | 140 mm (D1) | 10 kN | Non indiqué ; confirmer le plan | Non indiqué ; confirmer le plan |
| NT-S200P148V2 | 185 mm (D1) | 18 kN | Non indiqué ; confirmer le plan | Non indiqué ; confirmer le plan |
Répétabilité, charge de levage et pression d’alimentation du V2 : prenez le plan retenu. Les diamètres sont dans le plan du modèle.
Choisissez le module individuel ou l’implantation multiposte selon la géométrie du montage et le parcours de changement.
Point de départ possible pour les montages compacts, le travail 5 axes, les étaux ou les palettes qui ont besoin d'une interface bas profil et d'un accès maintenance simple.
Une configuration possible lorsqu’un montage exige plusieurs points de bridage; la rigidité, l’entraxe et les charges doivent être calculés puis vérifiés.
L’entrée par le dessous place le raccordement d’air dans l’empilage de montage ; l’entrée latérale utilise un raccordement externe. Comparez le cheminement et l’accès de maintenance.
Table machine, zone de montage disponible, limite de hauteur d'empilement et si le montage est 3 axes, 4 axes ou 5 axes.
Masse du montage, famille de pièces, sévérité d'ébauche et si le montage doit circuler entre l'usinage et l'inspection.
Précisez si l’air peut passer par la table, par une sous-plaque ou uniquement par le côté, ainsi que les contraintes de protection et de maintenance.
Partagez vos objectifs de temps de changement, le nombre de palettes, les exigences de transfert robot et les signaux de confirmation serrage/desserrage dont vous avez besoin.
Planifiez avec NEXTAS les récepteurs, les tirettes correspondantes et les exigences de la base de montage. Indiquez votre machine, le nombre de palettes et la fréquence des changements afin que nos ingénieurs recommandent une implantation adaptée et chiffrent l’ensemble nécessaire. Utilisez cette proposition pour comparer l’investissement au temps machine que vous souhaitez récupérer.
Un système point zéro peut être pertinent lorsqu’une interface qualifiée est commune à plusieurs montages. Voici des pistes de modernisation à évaluer selon la machine et le procédé.
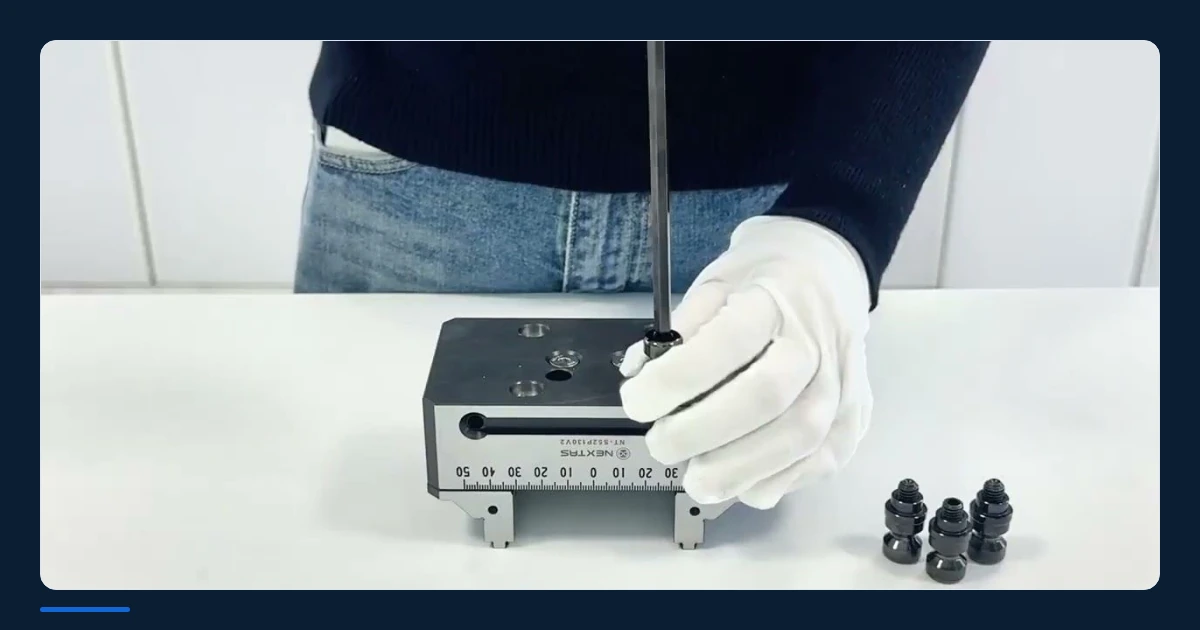
Un motif de récepteurs sur sous-plaque et des goujons adaptés aux étaux ou montages peuvent convenir aux petites séries et à une production diversifiée, après validation de l’interface et des efforts.
Une implantation compacte et un outillage de faible hauteur peuvent améliorer l’accès des outils; les courses, collisions et reprises de référence doivent être vérifiées.
Une palette commune et les signaux de serrage permettent de définir le transfert par robot ou APC. Le plan de réception de la cellule précise la validation complète.
Ces recommandations aident à préparer une interface palettisation / changement rapide. Le choix final dépend des efforts de coupe, des moments et des contraintes machine, partagez votre configuration, nous proposerons une implantation.
| Option | Cas à évaluer | Notes de tuyauterie | Notes d’automatisation |
|---|---|---|---|
| Entrée par le bas | L’air peut passer par la table ou la sous-plaque si les perçages et l’étanchéité sont prévus dans la conception. |
|
|
| Entrée latérale | Cette option peut convenir lorsqu’un passage sous table est impossible ou lors de l’adaptation d’une plaque existante. |
|
|
Suivez la notice d’installation et d’entretien du modèle retenu. Les contrôles ci-dessous servent à la mise en service et à l’entretien courant.
Pour l’architecture et le dimensionnement, utilisez le guide de choix. Pour les orifices et la protection des flexibles, consultez le comparatif des raccordements d’air.
Avant toute maintenance : appliquez la notice et la consignation du site, isolez les alimentations pneumatique ou hydraulique, purgez toute énergie résiduelle, soutenez la charge et confirmez l’état sûr.
Suivez la notice du modèle pour la lubrification légère et les contrôles périodiques de fuite, surtout en présence importante de copeaux et de liquide de coupe.
Besoin d’une recommandation de schéma de modules, d’un calcul de force d’appui ou d’un schéma de câblage de l’automate?
Contactez-nousAvant l’essai, convenez du procédé de référence, de la charge, de la séquence de changements, de la méthode de mesure et des critères de réception. Les caractéristiques techniques conservent les valeurs catalogue.
Pour les cellules APC ou robot, vérifiez chaque signal requis de serrage et d’appui, les réponses à l’appui incomplet et aux temporisations, l’inhibition des mouvements broche/robot, les protections, les interverrouillages, les défauts et la reprise à l’échelle de la cellule complète. Maintien mécanique par ressort et retours ordinaires d’état de procédé ne sont pas des fonctions de sécurité.
Préparer le prochain montage sur sa palette hors machine, puis le transférer sur la trame de récepteurs. Comparer le changement complet à la procédure de réglage actuelle.
Prévoir une interface de palette commune aux postes CNC et de contrôle. Vérifier fixation, dégagement, charge et références de chaque poste avant le transfert.
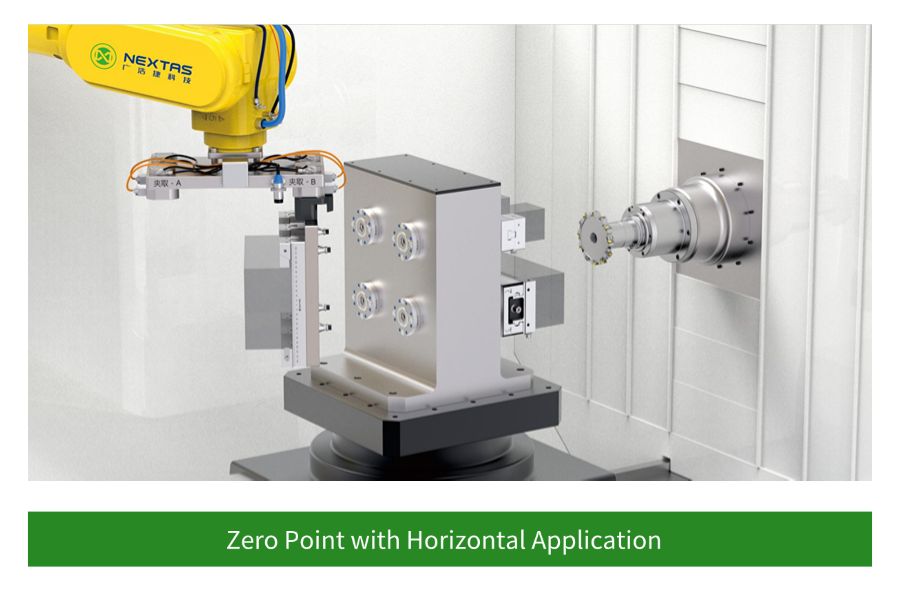
Associer la commande pneumatique côté récepteur à la confirmation de serrage pour un robot ou changeur de palettes. Valider la détection, les verrouillages et la séquence complète de changement pour la cellule retenue.
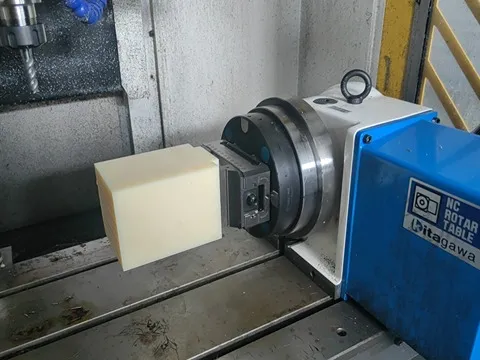
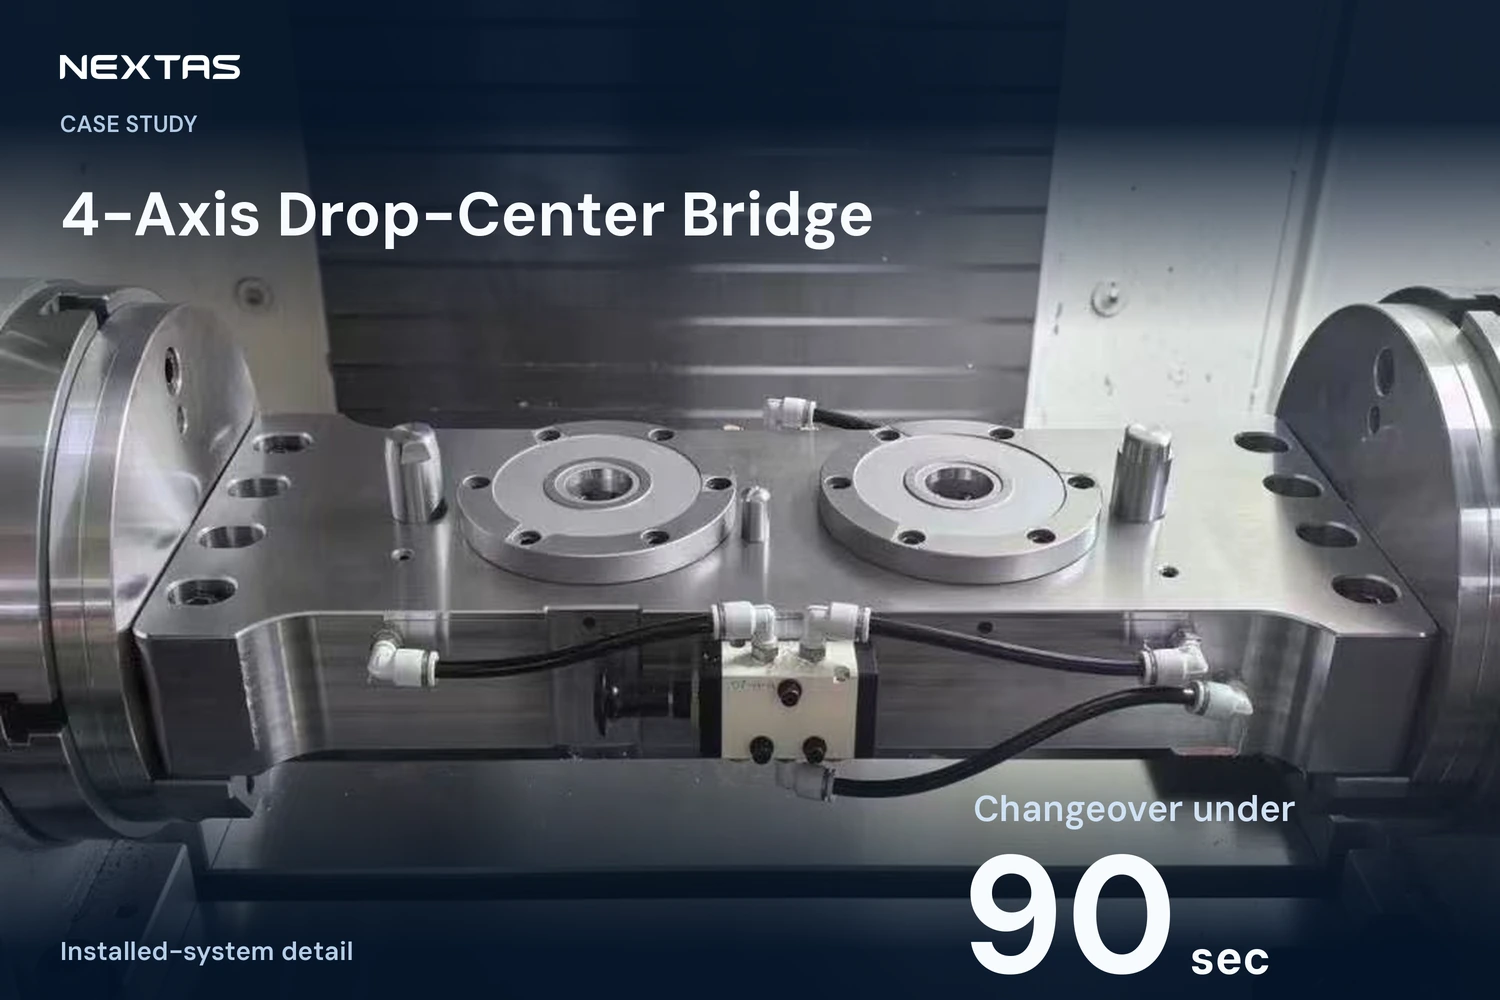
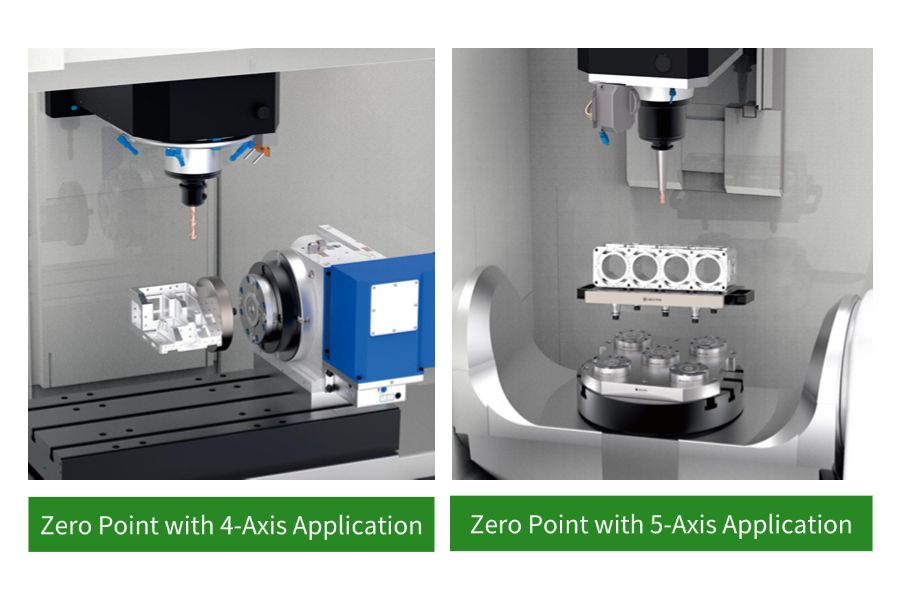
Examiner cette référence de montage sur axe rotatif pour l’accès outil, la hauteur d’empilage et le dégagement. Choisir récepteur, étau et interface selon le plan de projet et les efforts de coupe.
Pour les applications de palettisation ou d'automatisation multi-postes, nous proposons des configurations étendues et des modules de positionnement auxiliaires.
Contactez notre équipe pour les configurations personnalisées et les spécifications complètes de ces variantes.
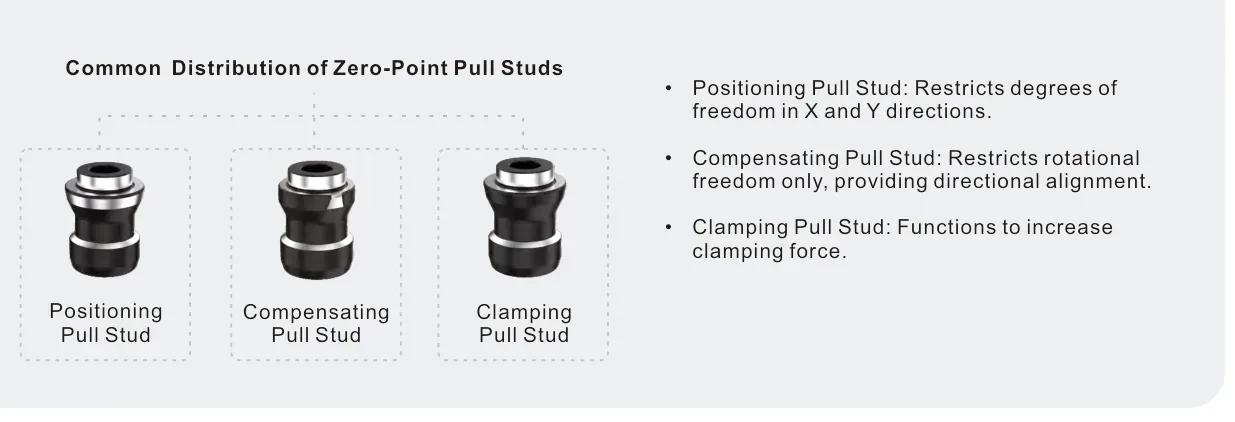
Choisissez les fonctions de tirants et les quantités nécessaires d’après le plan d’ensemble approuvé. Utilisez le tableau pour associer chaque tirant de positionnement (V1), de compensation (V2) ou de serrage (V3) à son récepteur. Les récepteurs V1 indiqués se déverrouillent par pression d’air.
| Réception | Force de bridage | Charge de levage | Tirant de positionnement | Tirant de compensation | Tirant de bridage | Masse |
|---|---|---|---|---|---|---|
| NT-S200P85V1 | 4 kN | 30 kg | NT-S200P25V1 | NT-S200P25V2 | NT-S200P25V3 | 1 kg |
| NT-S200P120V1 | 12 kN | 100 kg | NT-S200P30V1 | NT-S200P30V2 | NT-S200P30V3 | 3 kg |
| NT-S200P160V1 | 18 kN | 250 kg | NT-S200P35V1 | NT-S200P35V2 | NT-S200P35V3 | 4,5 kg |
| NT-S200P195V1 | 40 kN | 300 kg | NT-S200P40V1 | NT-S200P40V2 | NT-S200P40V3 | 7 kg |
Source catalogue : NEXTAS Industry Quick-Change Clamping System 2026, pages PDF 6–8 (pages imprimées 09–14). Demander le catalogue
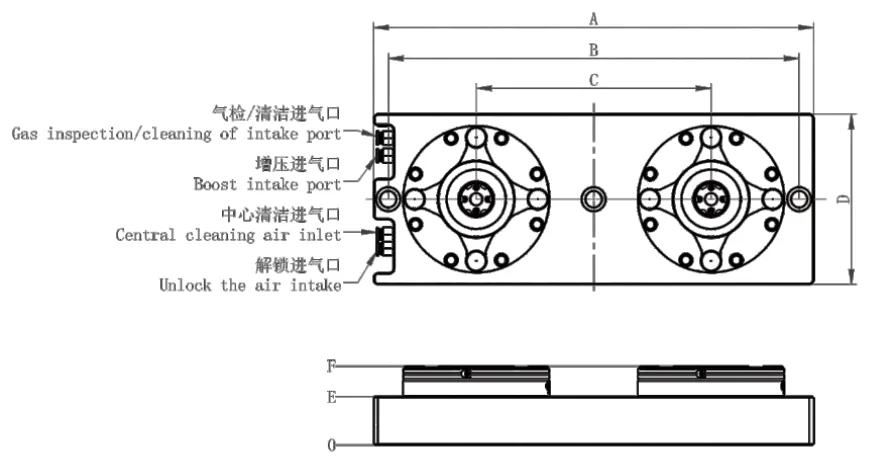
Lignes de la variante A des feuilles à deux, quatre et six postes. Les variantes B correspondantes figurent sur les mêmes feuilles et ne sont pas répétées ici. A et B sont des lettres de cote du catalogue, et non une seule longueur et une seule largeur.
| Postes | Article | Force de bridage | Charge de levage | A × B | Masse | Tirants |
|---|---|---|---|---|---|---|
| Deux postes | NT-S200P120ZH2A | 2 × 12 000 N | 2 × 100 kg | 375 mm × 350 mm | 19 kg | NT-S200P30V1–V3 |
| Deux postes | NT-S200P160ZH2A | 2 × 18 000 N | 2 × 250 kg | 430 mm × 390 mm | 30 kg | NT-S200P35V1–V3 |
| Quatre postes | NT-S200P120ZH4A | 4 × 12 000 N | 4 × 100 kg | 350 mm × 320 mm | 46 kg | NT-S200P30V1–V3 |
| Quatre postes | NT-S200P160ZH4A | 4 × 18 000 N | 4 × 250 kg | 380 mm × 350 mm | 56 kg | NT-S200P35V1–V3 |
| Six postes | NT-S200P120ZH6A | 6 × 12 000 N | 6 × 100 kg | 550 mm × 200 mm | 72 kg | NT-S200P30V1–V3 |
| Six postes | NT-S200P160ZH6A | 6 × 18 000 N | 6 × 250 kg | 580 mm × 200 mm | 108 kg | NT-S200P35V1–V3 |

Récepteurs individuels et compacts pour le changement direct de dispositifs de bridage.
| Famille | Utilisation | Référence |
|---|---|---|
| Changement direct de palette, d’étau, de mandrin ou de montage de bridage. | NT-S200P85V1 / 120V1 / 160V1 / 195V1 | |
| Interfaces de positionnement compactes pour cellules automatisées. | Consultez la page du référentiel de positionnement BDS ; vérifiez le plan du modèle retenu, la palette correspondante et les caractéristiques nominales. |

Systèmes plans et multifaces, et interfaces machine standardisées.
| Famille | Utilisation | Référence |
|---|---|---|
| 2 / 4 / 6 postes sur une base plane. | ZH2 / ZH4 / ZH6. NT-S200P120ZH2A / P160ZH2A et variantes ZH4A/B / ZH6A/B correspondantes. | |
| Configurations multifaces pour l’usinage horizontal. | WJ2 : quatre faces, deux postes par face. WJ4 : deux faces, quatre postes par face. NT-S200P120WJ2 / P160WJ2 / P120WJ4 / P160WJ4. | |
| Standardisation de l’interface machine. | 52 mm / 96 mm ; tableau complet des modèles sur la page des plaques de bridage à point zéro. |

Échange côté robot et confirmation d’état dans les cellules automatisées.
| Famille | Utilisation | Référence |
|---|---|---|
| Transfert côté robot et échanges automatisés. | Changement rapide d’outillage en bout de bras (EOAT) pour palettes légères et modules d’accostage. Vérifiez le modèle de coupleur et la correspondance de la palette / du tirant. | |
| Confirmation des états serré / desserré en cellule automatisée. | Récepteurs à point zéro à changement rapide prévus pour capteurs : confirmation par automate, interverrouillage du robot ou validation de cycles sans surveillance. |
Avant la sélection, vérifiez le plan du modèle retenu et l’interface correspondante.
Consultez la page du système de référence BDS et confirmez le plan du modèle retenu, la palette correspondante et les caractéristiques nominales avant la sélection.
Les mots point zéro, point de référence zéro et système de référence sont séparés sur leurs propres pages.
Le catalogue liste aussi des blocs récepteurs multipostes, des accouplements robot et des formats prêts pour capteur, pour standardiser les palettes et le transfert automatisé.
| Format de récepteur | Meilleur usage | Référence catalogue |
|---|---|---|
| Modules récepteurs unitaires | Étaux compacts, montages 5 axes, petites palettes et transfert entre machines lorsque la hauteur d’empilement doit rester basse. | NT-S200P85V1 / P120V1 / P160V1 / P195V1 (et variantes compactes V2 P85V2 / P115V2 / P148V2) |
| Modules combinés à deux stations | Palettes et plaques plus longues qui demandent plus d’appui qu’un récepteur seul. | NT-S200P120ZH2A / P120ZH2B / P160ZH2A / P160ZH2B |
| Modules combinés à quatre stations | Palettes et plaques plus grandes, où quatre points donnent plus d’appui et de stabilité. | NT-S200P120ZH4A / P120ZH4B / P160ZH4A / P160ZH4B |
| Modules combinés à six stations | Montages en tombstone, grands porteurs automatisés et palettes qui demandent six points d’appui. | NT-S200P120ZH6A / P120ZH6B / P160ZH6A / P160ZH6B |
| Accouplements point zéro | Échange rapide côté robot ou transfert, quand l’interface compacte compte plus que l’emprise sur la table. | Modèle d’accouplement et palette / tirant correspondant : confirmer sur le plan retenu. |
| Interfaces point zéro prêtes pour capteur | Cellules qui exigent une confirmation de bridage avant le mouvement de palette, la prise robot ou le redémarrage sans opérateur. | Famille de référence à changement rapide prête pour capteur |
Les modules point zéro NEXTAS utilisent des composants trempés et un mécanisme de serrage mécanique. Selon le modèle, une pression pneumatique ou hydraulique libère la tirette. La pression, la force, le temps de réponse et le comportement lors d’une fuite, d’une perte d’énergie ou d’un défaut de capteur doivent être confirmés dans la documentation du modèle et vérifiés lors de la réception.
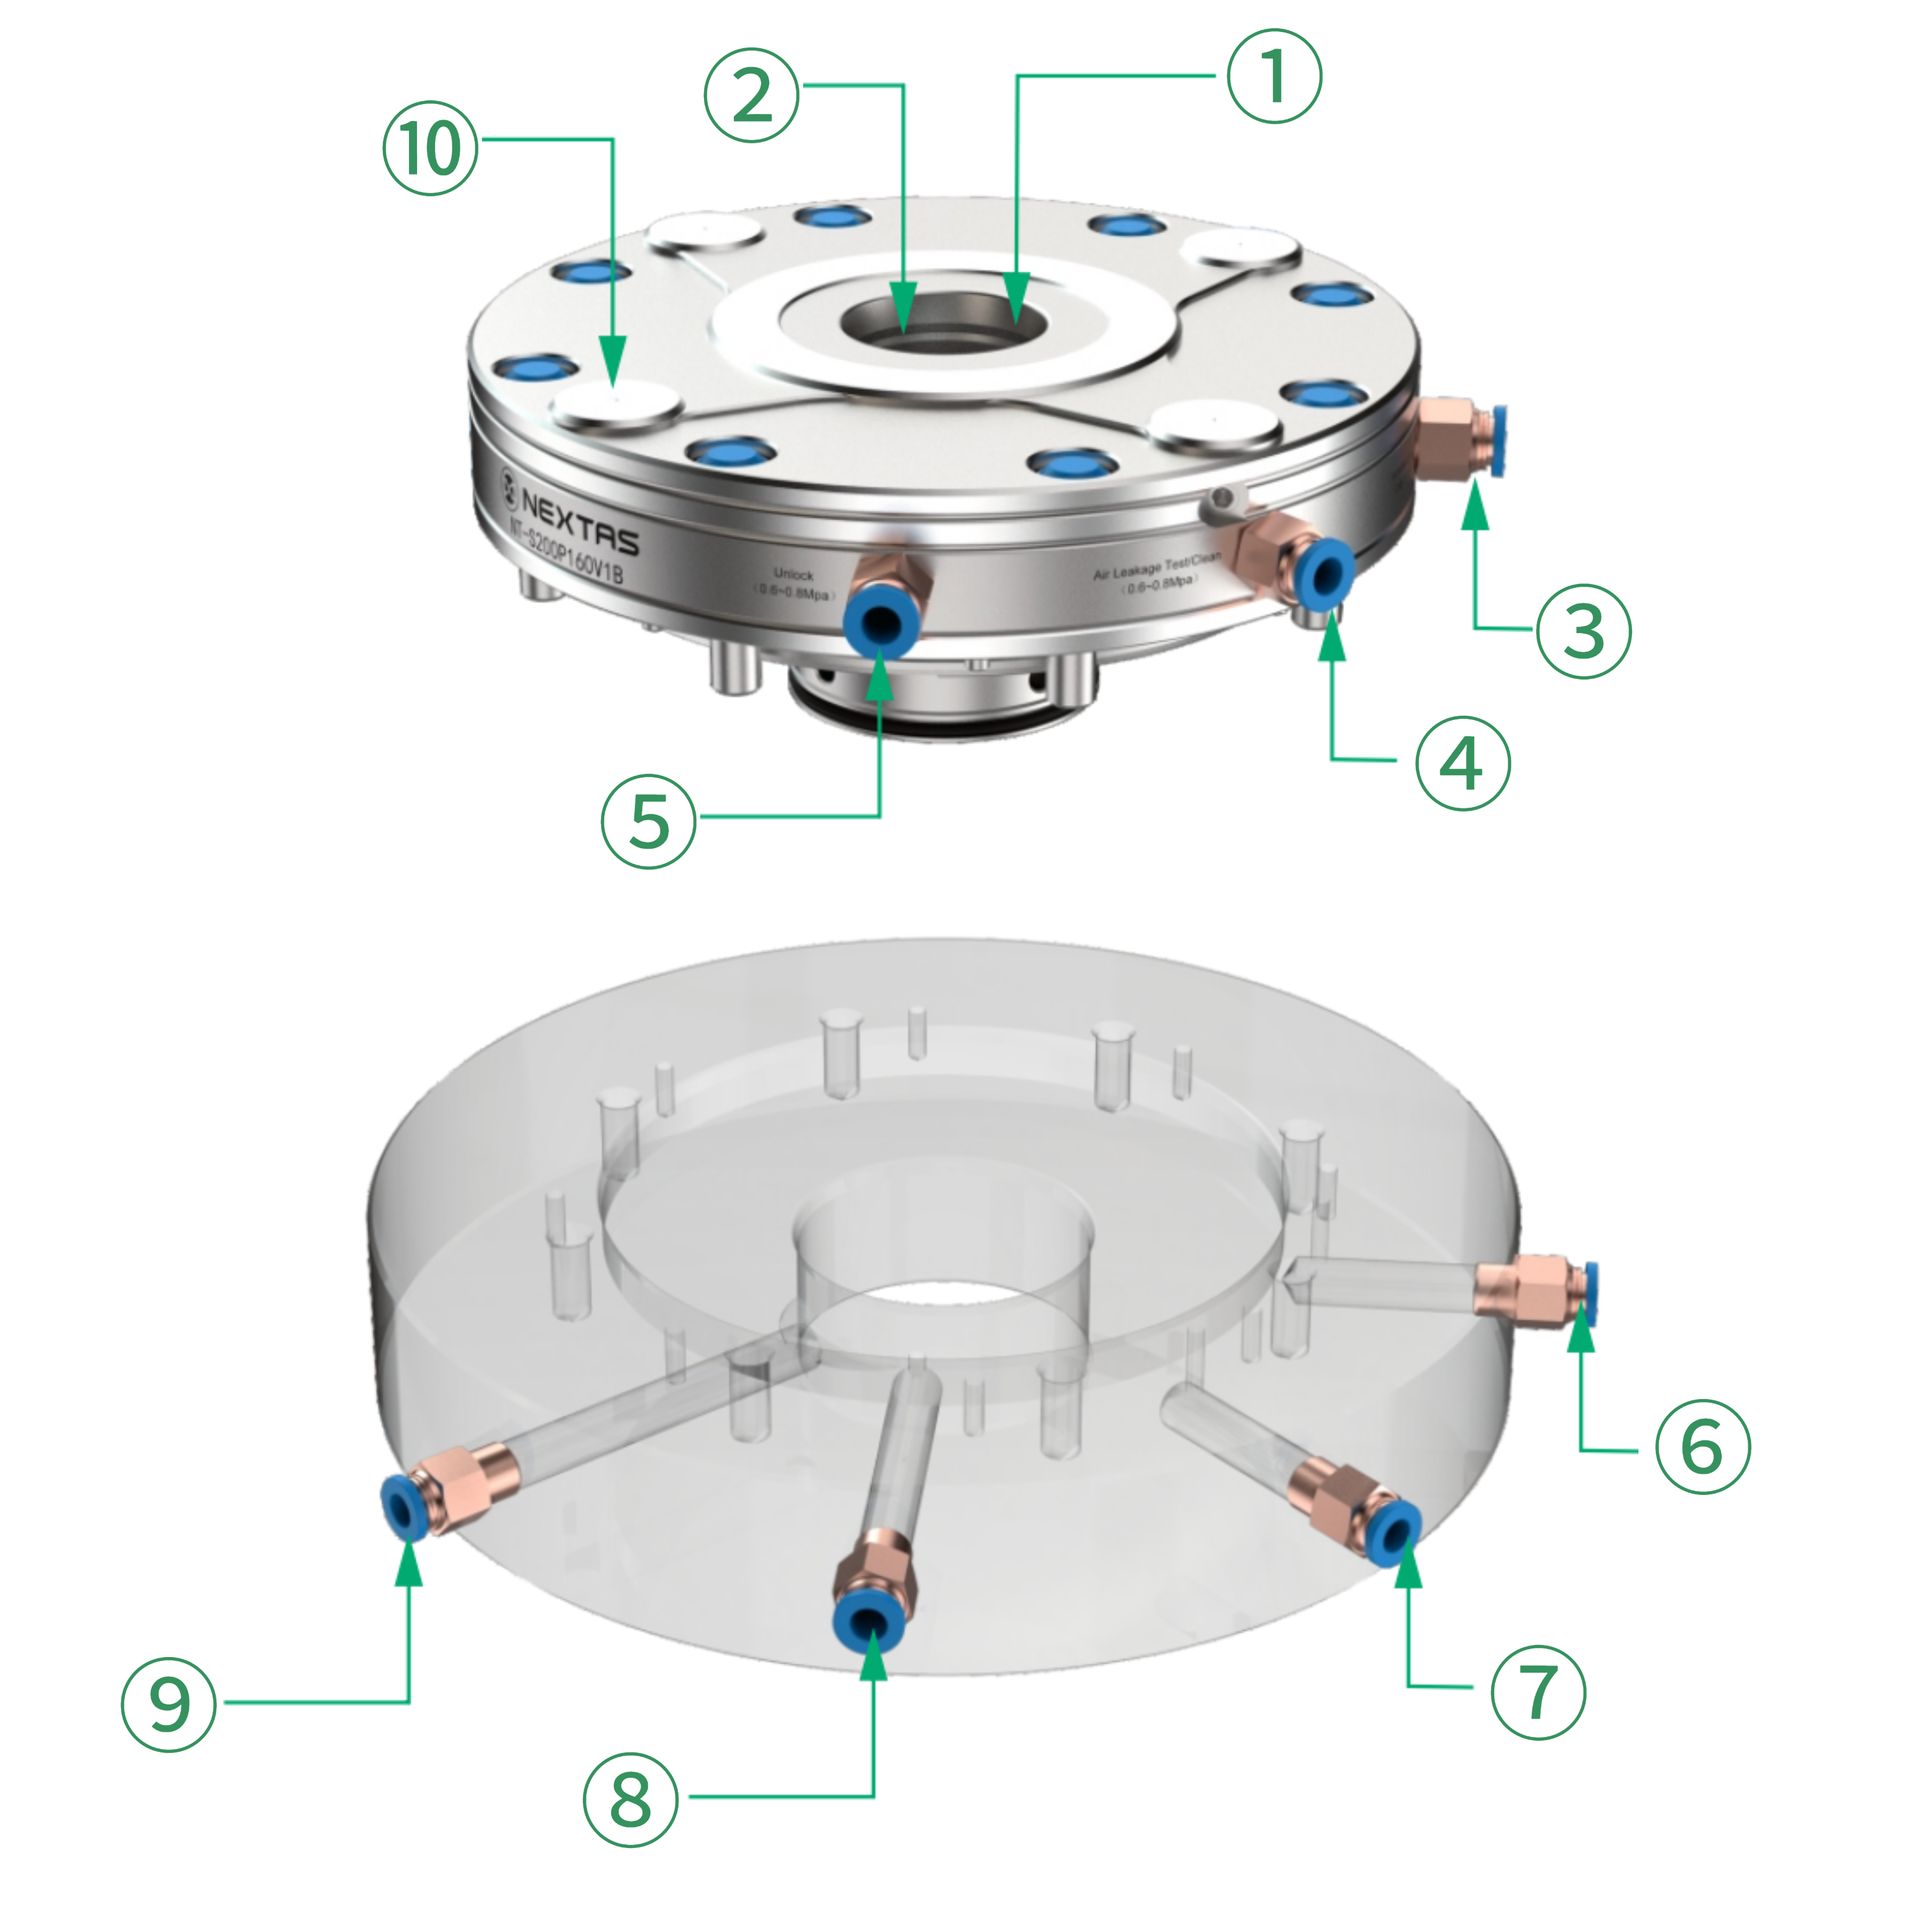
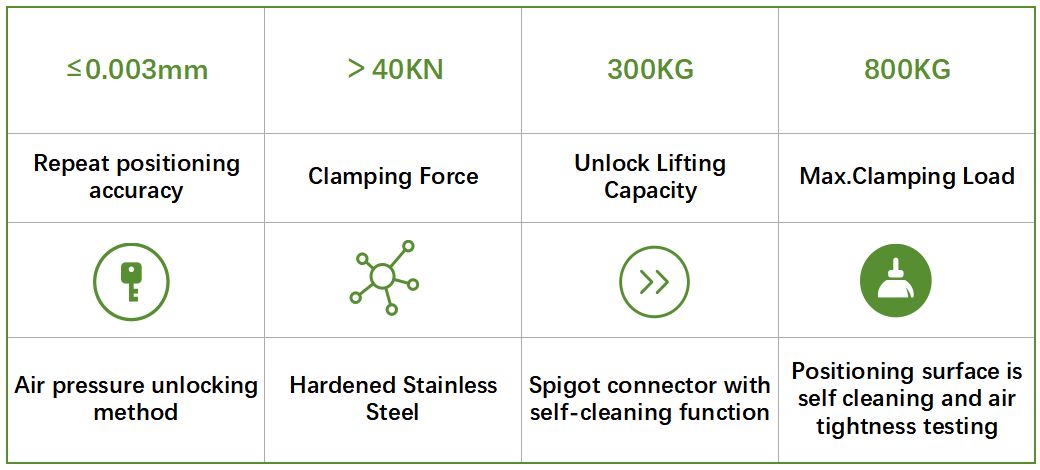
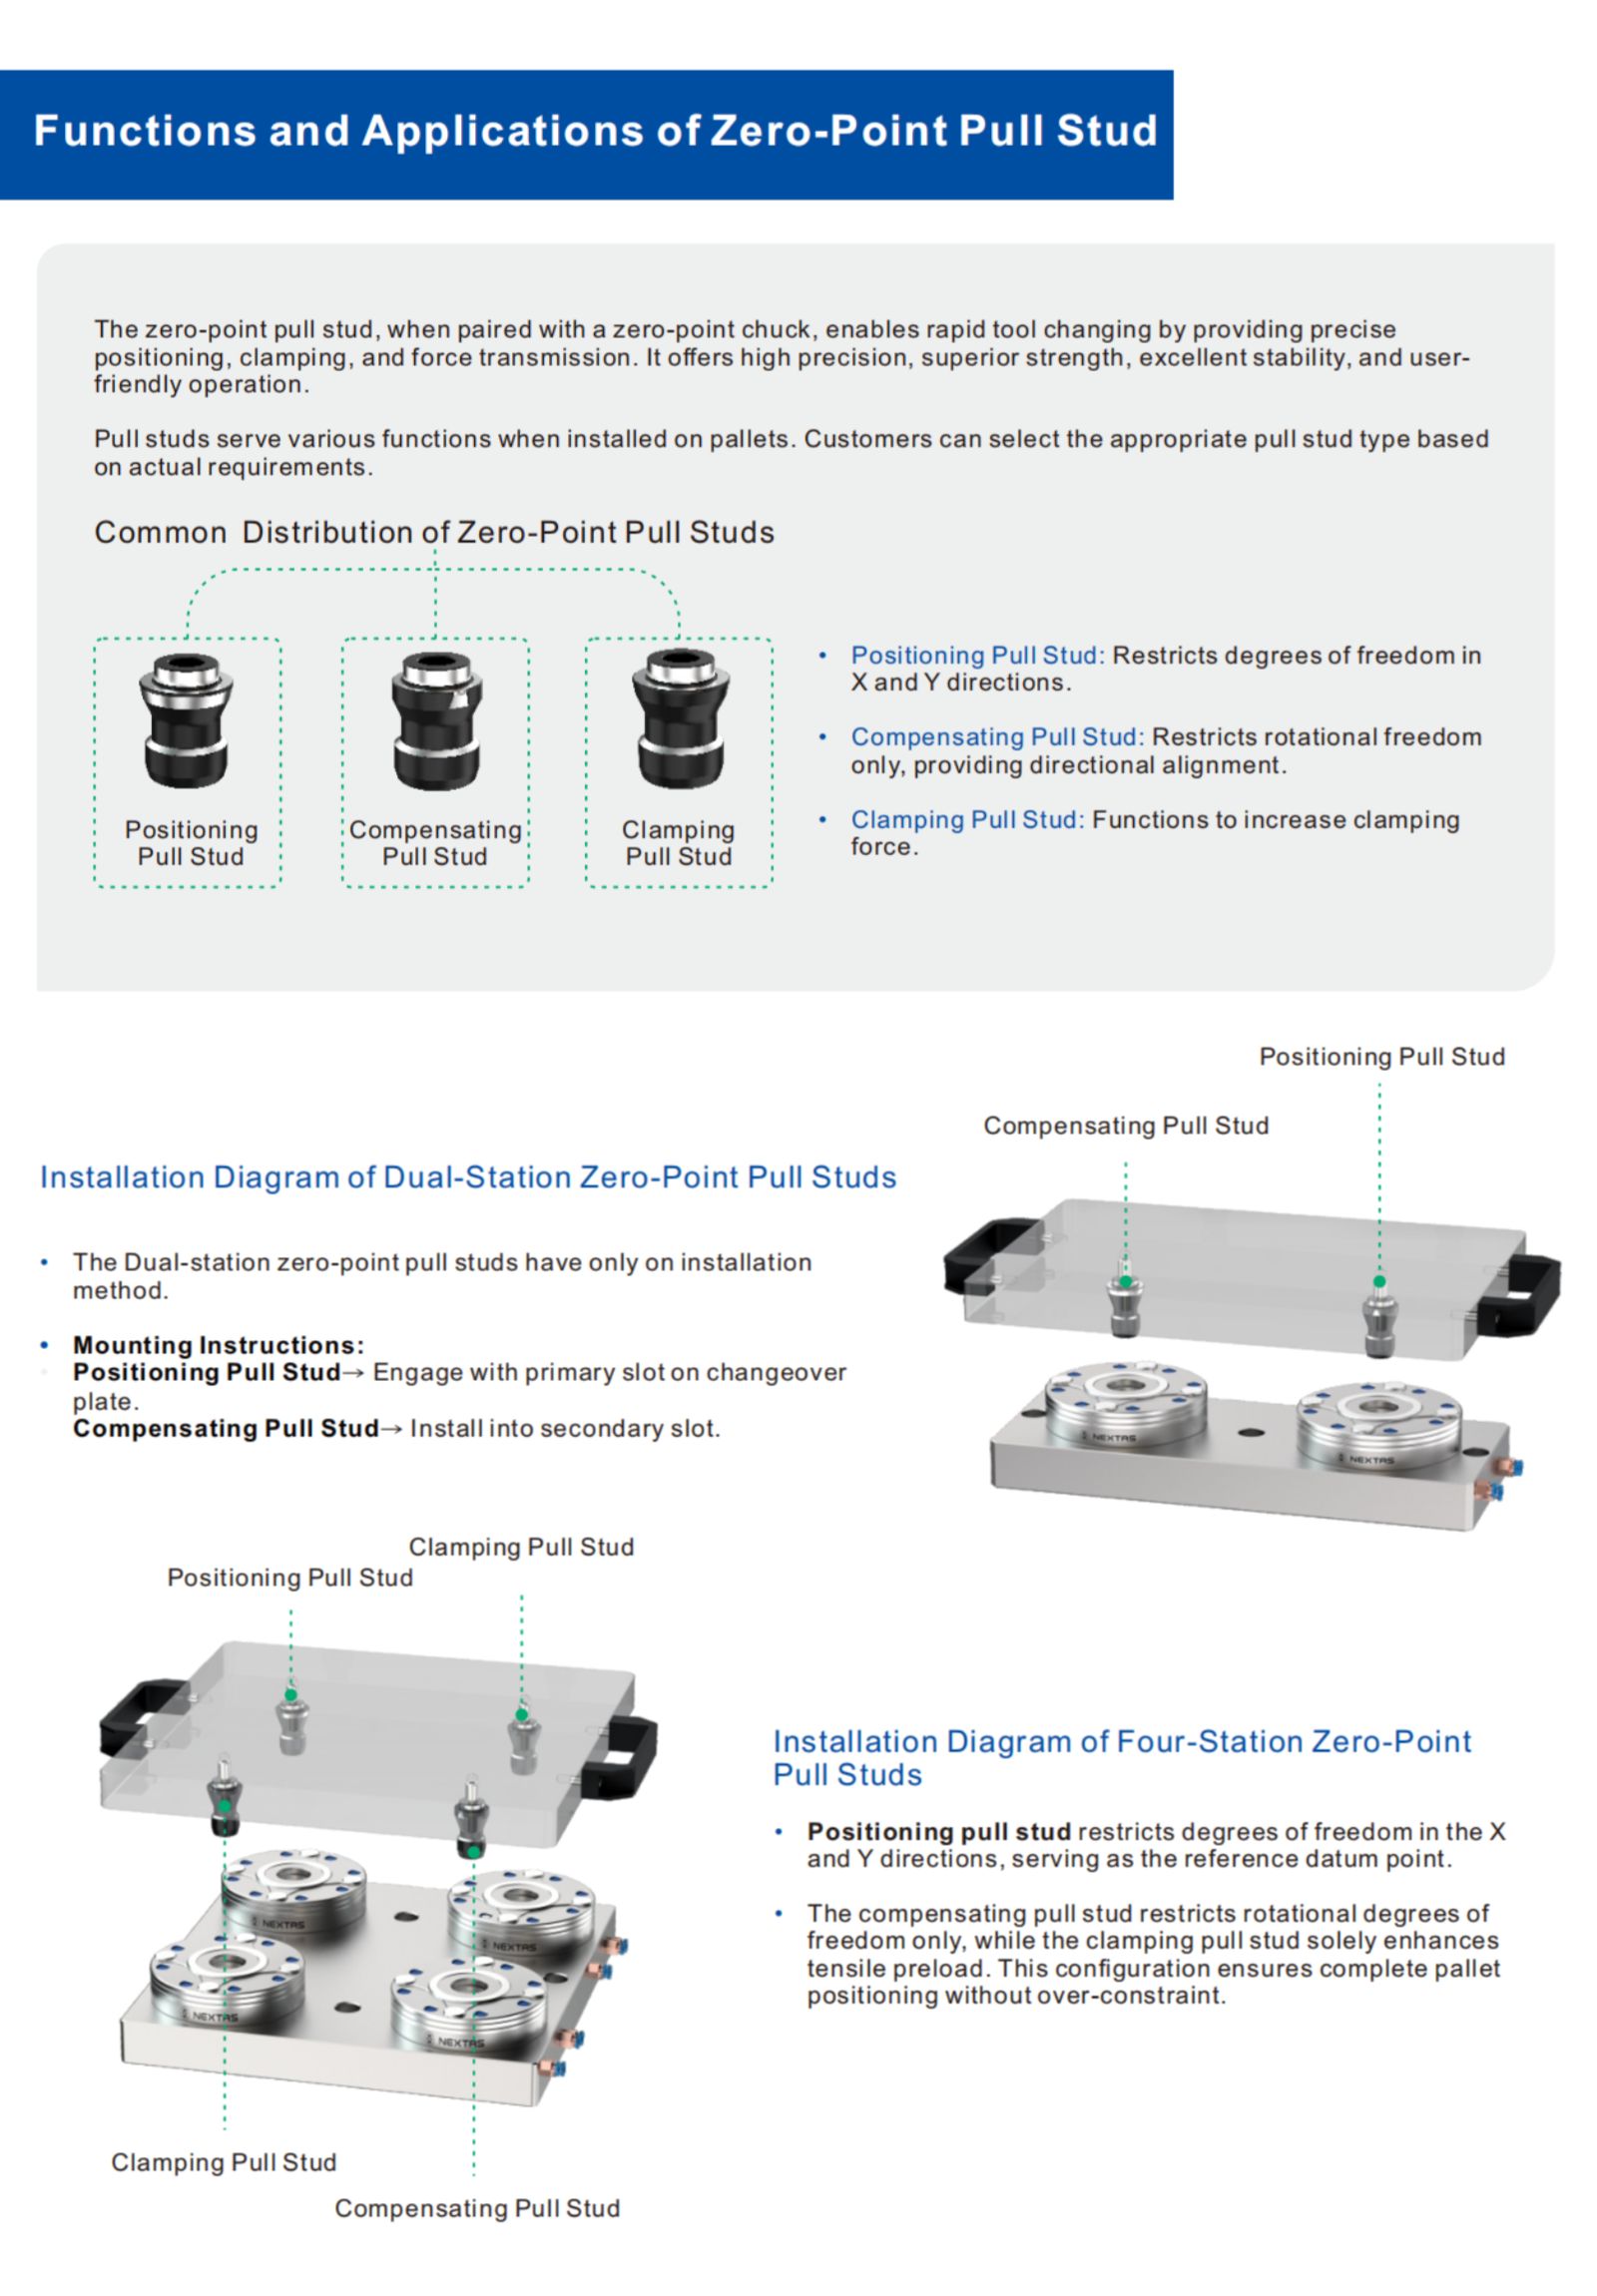
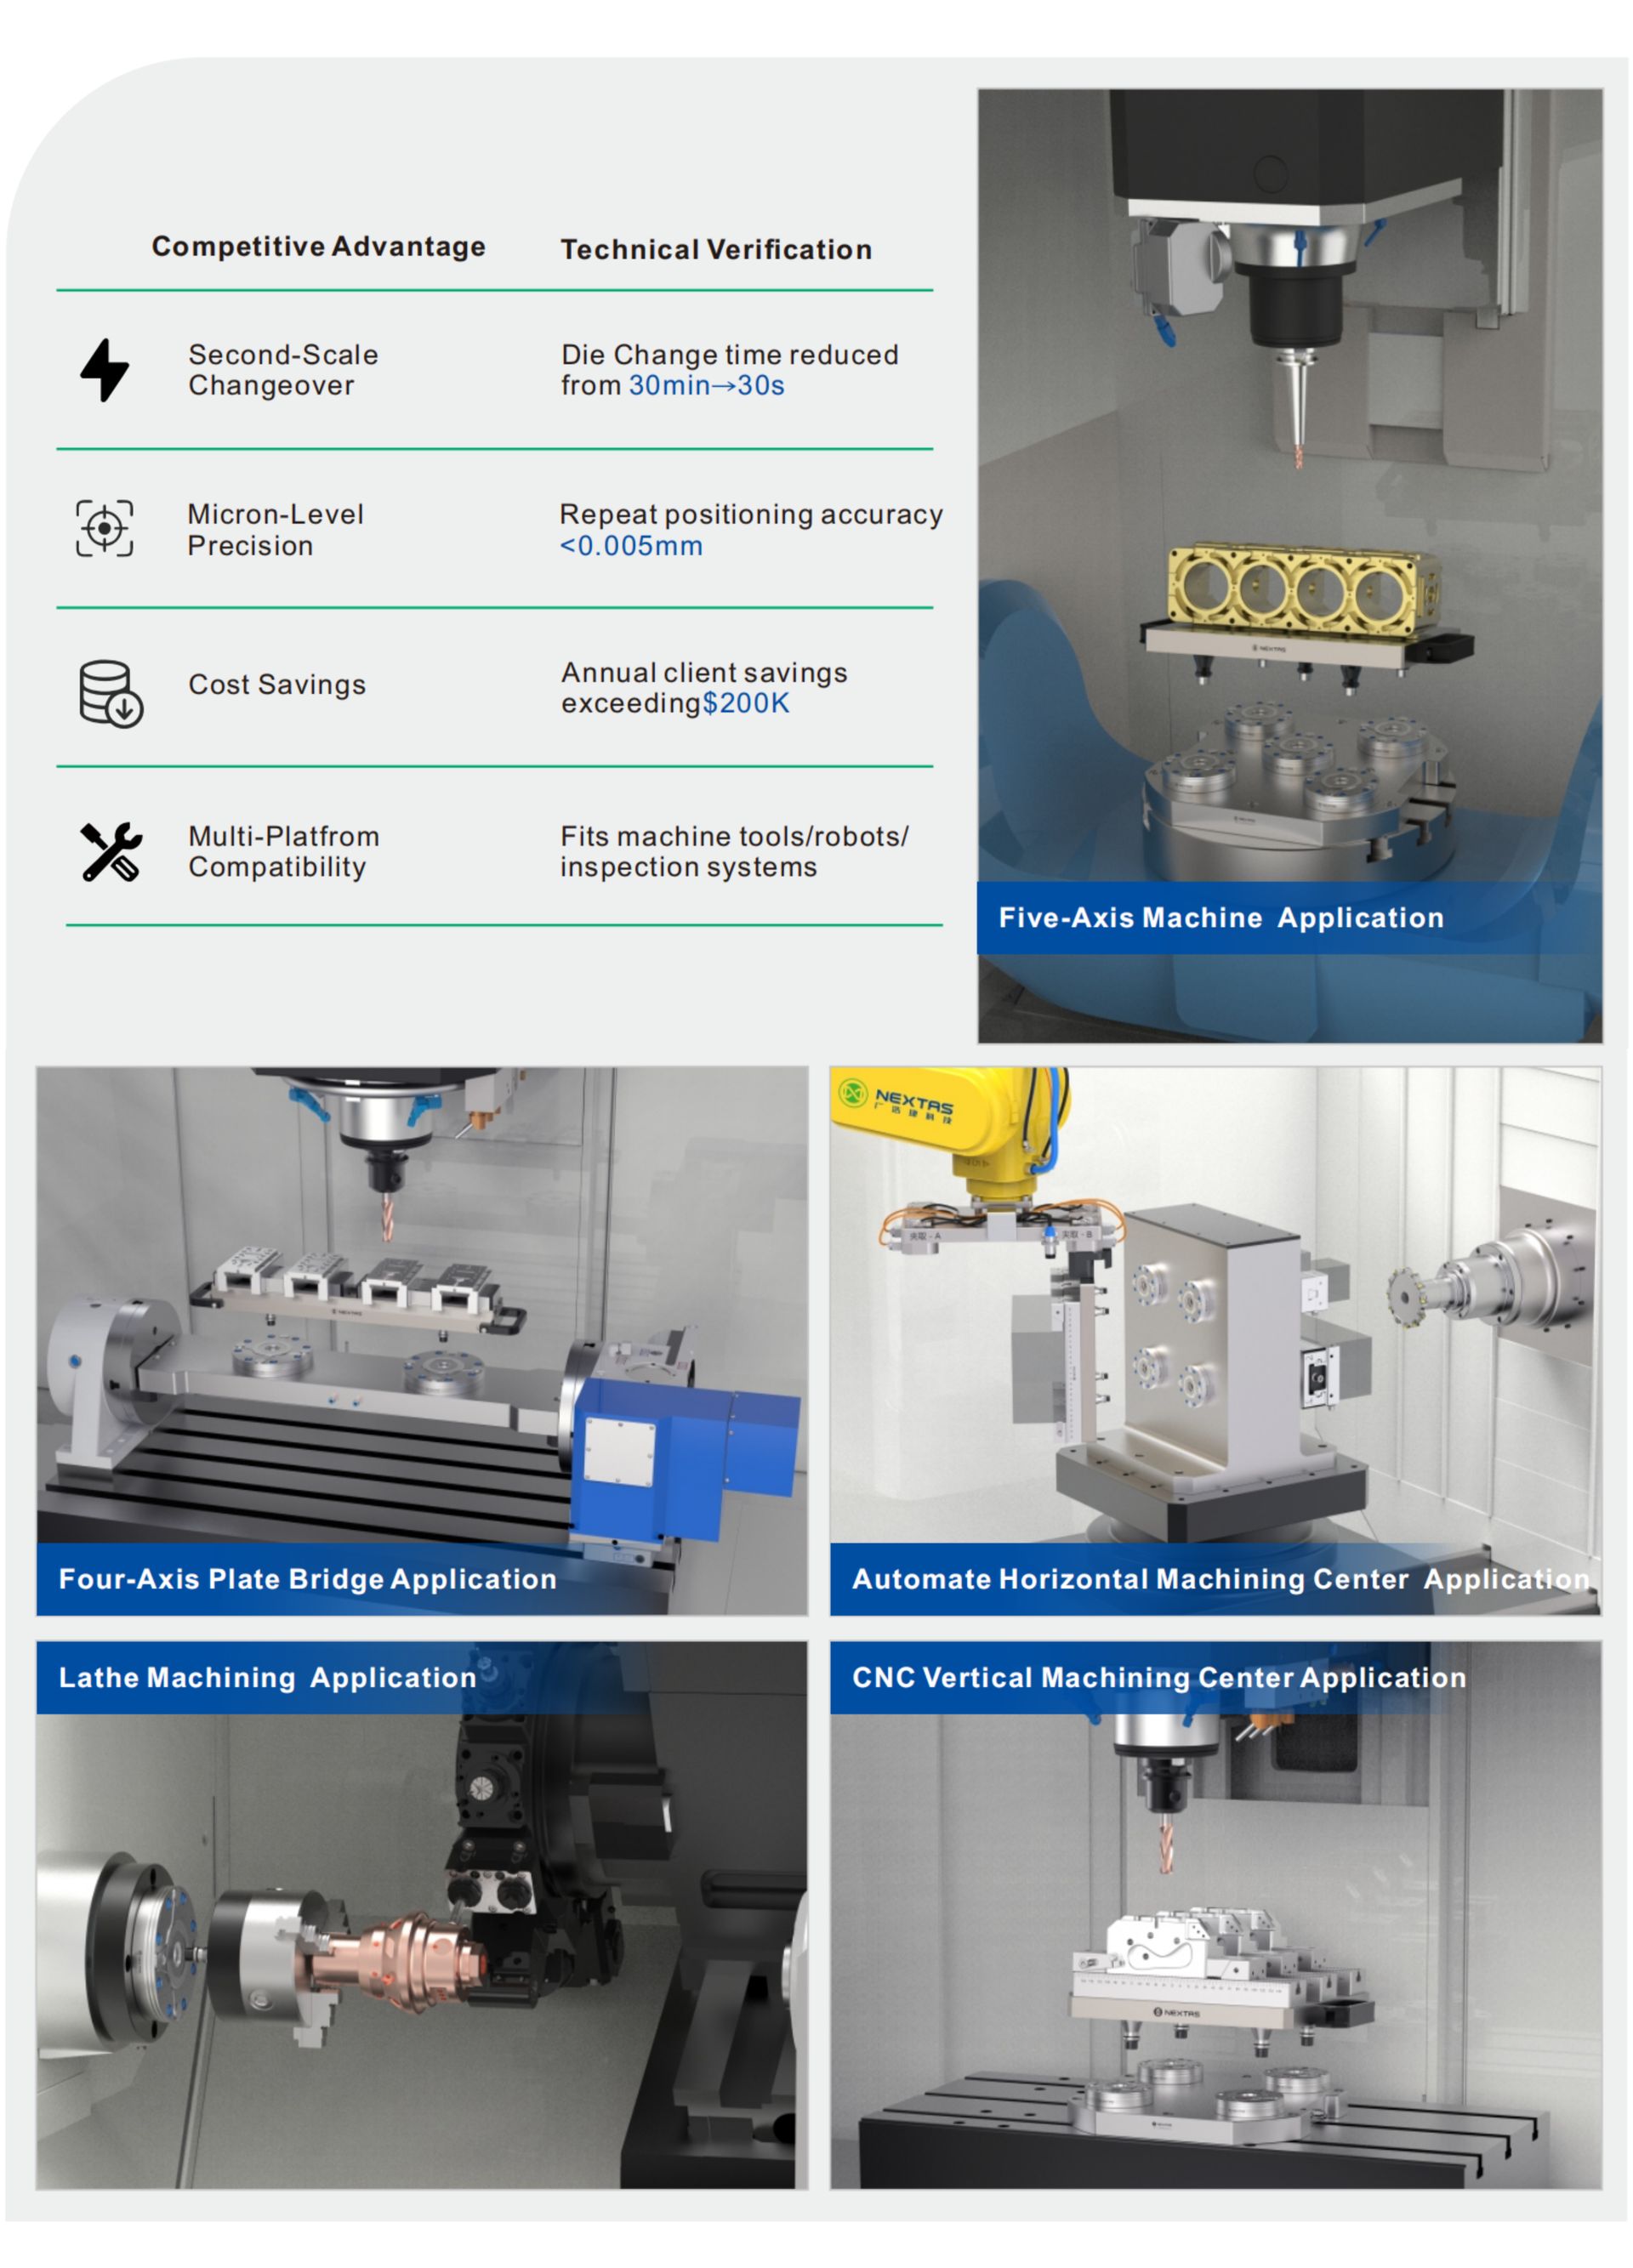
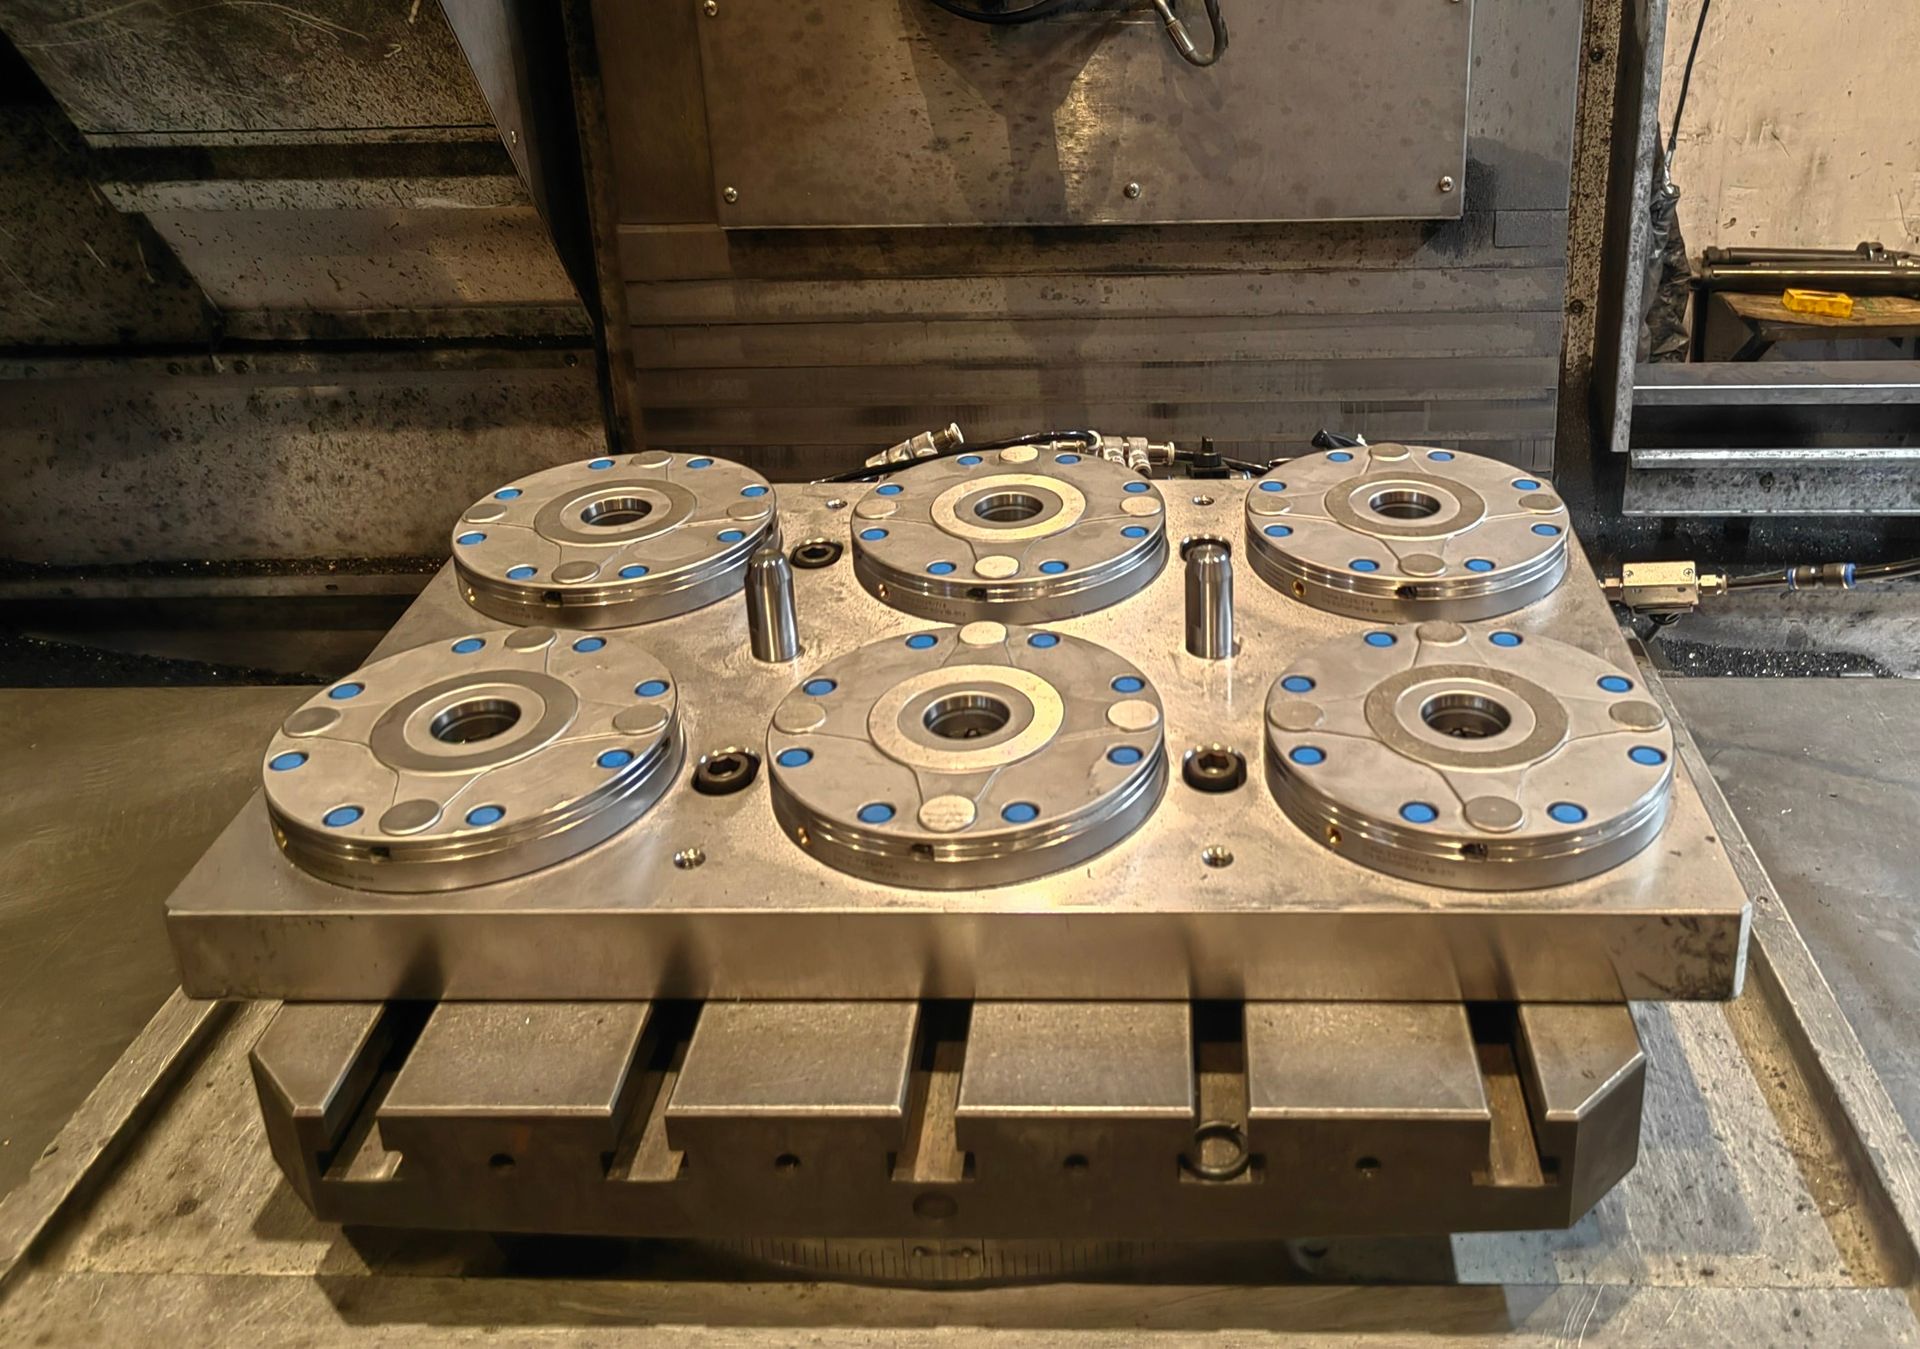
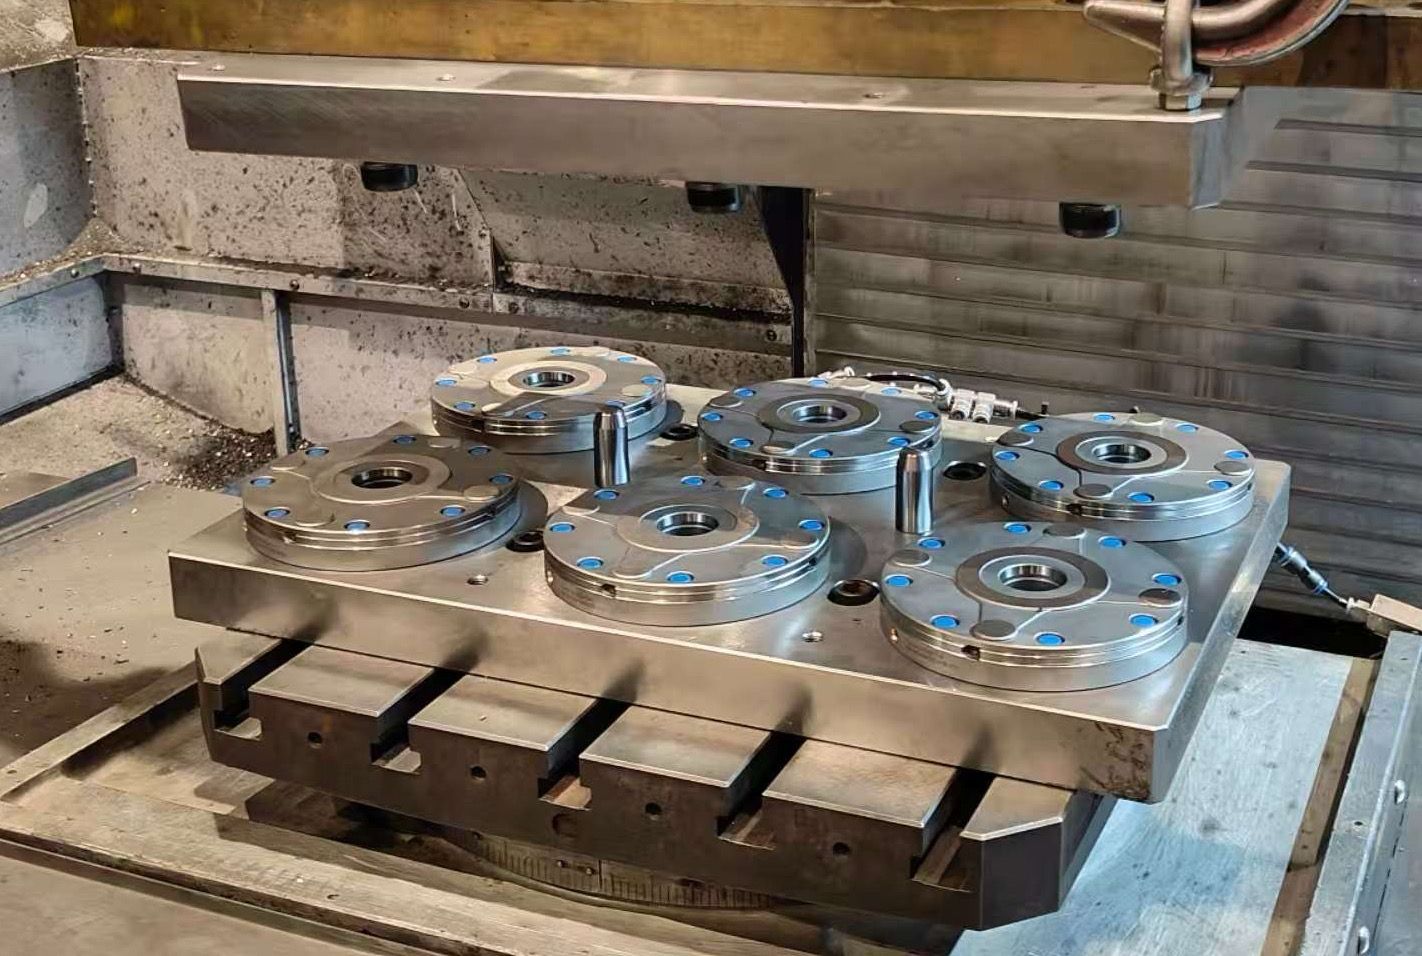
Les illustrations montrent des exemples d’implantation dans différentes machines-outils. Choisissez l’entrée par le dessous ou latérale d’après le plan du module retenu et vérifiez sur ce plan la position et les dimensions des raccordements ainsi que le dégagement des flexibles.
Avec le serrage point zéro, la répétabilité dépend du modèle, des matériaux, de la rectification, de l’installation, de la propreté et des essais fonctionnels. Définissez les conditions de réception et de contrôle périodique pour l’environnement réel de copeaux et de lubrifiant.
Comparer les implantations à deux, quatre et six postes pour l’accès, l’appui des montages et la gestion des palettes. Dimensionner chacune selon le plan du récepteur et le cas de charge complet.
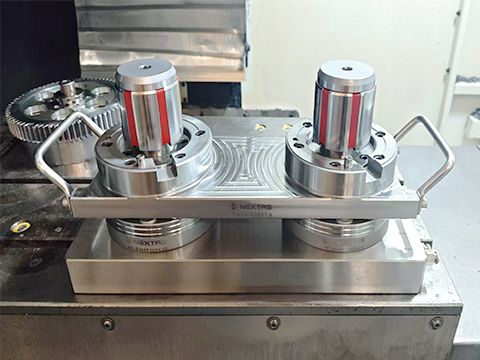
Une même base à deux postes, vide, avec un étau et avec un montage dédié. Comparer l’utilisation de la même trame de récepteurs pour ces configurations.
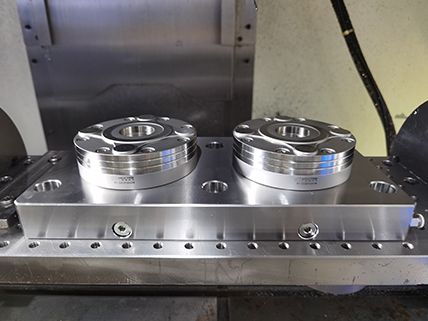
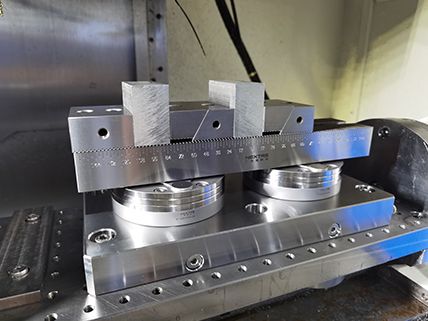
Implantation à quatre postes pour étudier les entraxes, les appuis et l’accès au chargement.
Vue de l’implantation à quatre stations
Voyez l’agencement des quatre récepteurs et des conduites d’air. Les dimensions de palette et les données machine nous aident à choisir l’implantation et les plans de modèle correspondants.
Envoyer l’implantation des récepteurs pour revue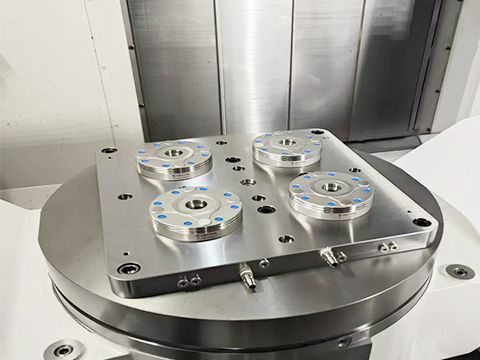
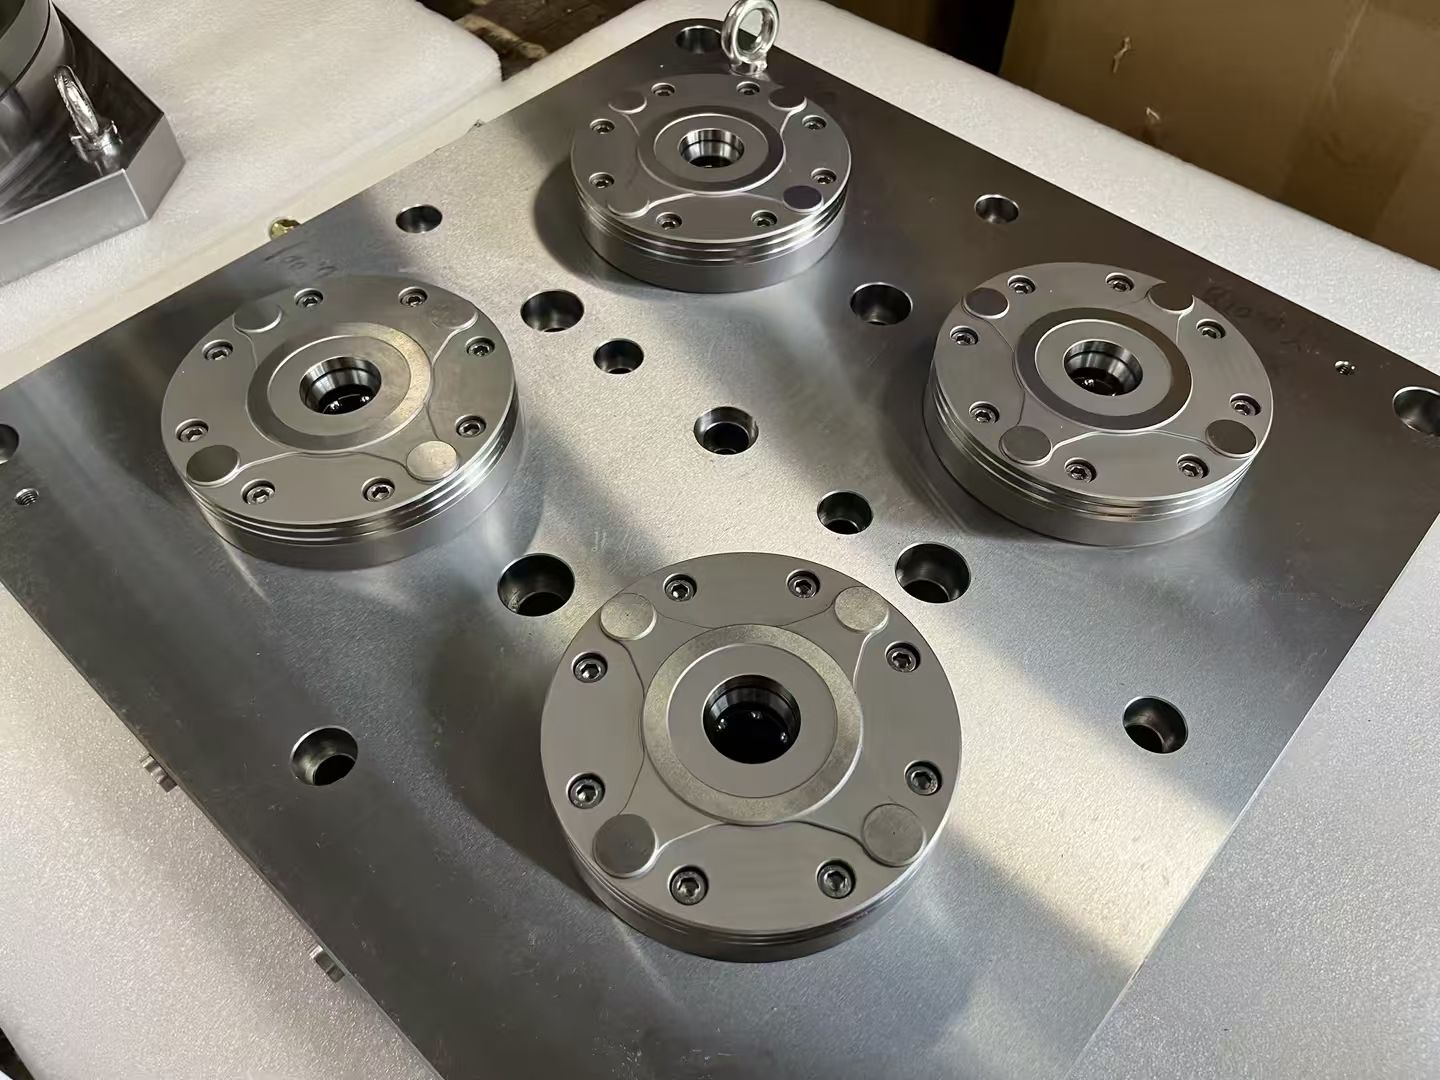
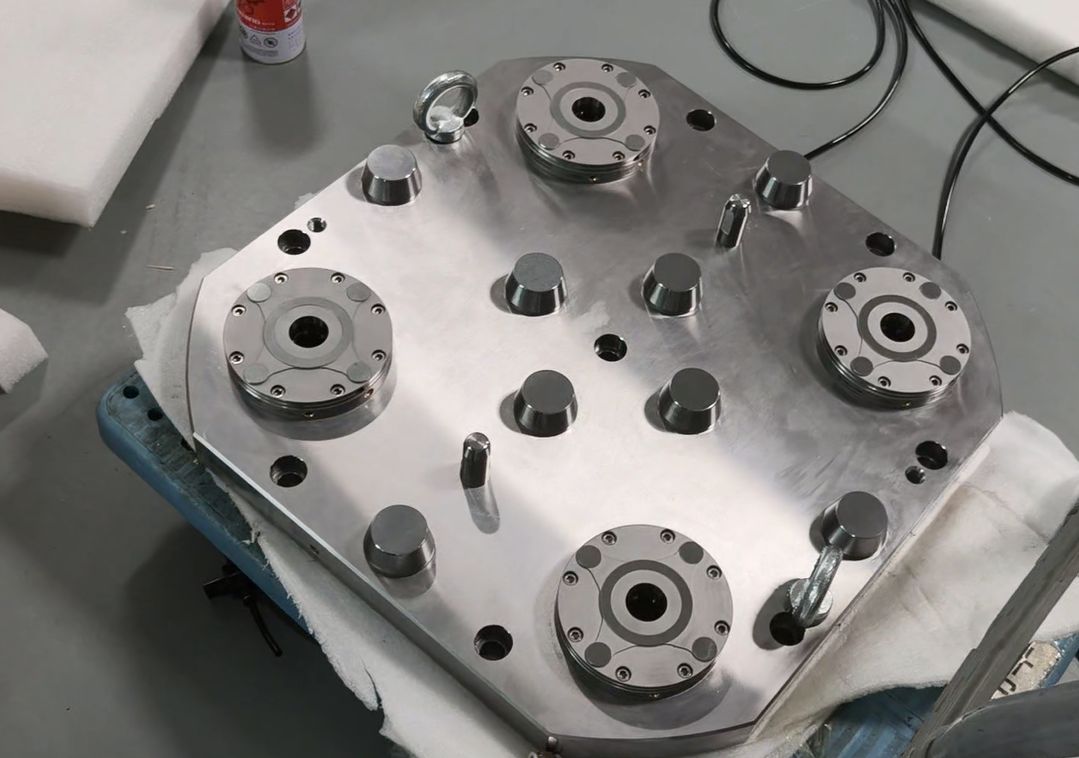
Implantation à six postes pour une base de palette ou de montage plus grande.
Vous hésitez sur la configuration ? Décrivez votre installation avec les éléments dont vous disposez.
Choisir mes récepteurs avec NEXTASLes masses de 3,4 kg, 5,4 kg et 6,9 kg indiquées pour NT-S200P85V2, NT-S200P115V2 et NT-S200P148V2 ne sont pas des charges de levage. Les indications de capteur — 5 kHz, détection 0 à 0,56 mm, DC 10–30 V et IP67 — ne donnent pas la pression d’alimentation du récepteur.
Répétabilité et charge de levage V2 : prenez le plan du modèle. D1 V2 = 110 / 140 / 185 mm ; 85 / 115 / 148 mm sont les cotes D2. La cote extérieure de plan du P120V1 est 125 mm.
Relevez la pression d’alimentation, la filtration, la qualité d’air, les vannes et le circuit de détection sur le plan retenu avant la mise en service.
Après l’appui, les ressorts tiennent. Sur les modèles pneumatiques, l’air déverrouille. Protection et verrouillages restent avec l’installation. Le comportement à la perte d’air est sur le plan du modèle.
Sources : catalogue NEXTAS Industry Quick-Change Clamping System 2026, pages PDF 6–7 (pages imprimées 10–11) pour les récepteurs V1 et page PDF 13 (page imprimée 24) pour le plan et le tableau V2. Demander le catalogue.
Page mise à jour . Les valeurs de catalogue de cette famille proviennent du catalogue NEXTAS 2026 de bridage industriel à changement rapide. Vérifiez les cotes définies par plan sur le plan du modèle choisi. Demander le catalogue. Usine, catalogues et salons.
Les ressorts serrent et l’air déverrouille sur les modèles pneumatiques. Confirmez la réponse à la perte d’air sur le plan ; les contrôles de réception de la cellule définissent la commande et la sécurité.
L’entrée par le bas passe dans l’empilage de montage ; l’entrée latérale utilise un raccord externe. Le comparatif des raccordements détaille cheminement et accès de maintenance.
Une utilisation en MMT, soudage, assemblage ou électroérosion peut être étudiée selon l’environnement, les interfaces, les charges, les matériaux et les critères du procédé. Qualifiez le parcours avec le plan de réception.
Suivez la notice du modèle et la consignation du site. Les contrôles d’entretien rassemblent lubrification prescrite, fuites, contamination et usure.
Raccordez les retours disponibles selon le modèle et la logique retenue. Les contrôles d’installation traitent le câblage ; le plan de réception valide la cellule complète.
Utilisez le guide d’architecture et de dimensionnement, puis les limites et cotes à confirmer sur plan. Les données absentes du V2 doivent être confirmées avant sélection.
Le plan d’ensemble approuvé détermine les fonctions et quantités à chaque position. Le tableau d’appariement permet ensuite de confirmer chaque référence. Vérifiez géométrie, dureté, finition, charge, dégagement, épaisseur du porte-montage et antirotation.
Commencez par les éléments disponibles sur la machine, le montage ou la palette. Les données techniques facultatives précisent les points à confirmer ensemble.
Pour transmettre un plan, vous pouvez aussi écrire au bureau d’études.
Indiquez le modèle de machine, les dimensions de table et si vous avez besoin d’un schéma de récepteurs simple, double ou quadruple. Incluez le cercle de boulonnage si vous convertissez depuis une autre marque point zéro.
Partagez la taille de palette ou de sous-plaque, le poids total du montage, la force de rappel requise par tirette et si les palettes transitent entre machines, MMT ou stockage.
Précisez la pression d’alimentation en air, si des capteurs de confirmation d’état de verrouillage sont nécessaires, le niveau d’automatisation prévu (manuel, chargé par robot ou FMS) et les objectifs de temps de changement de série.
Devis rapide
Indiquez la machine, les dimensions de la palette ou du montage et l’objectif de changement. Nos ingénieurs pourront étudier l’implantation, les tirants associés et les plans disponibles. Vous pouvez commencer par l’installation actuelle, même sans modèle choisi.