


Déverrouillage de palette commandé par la machine
Plaque à point zéro pneumatique
Libérez la palette à l’air. Préparez le montage suivant hors machine.
Intégrez le changement de montage à la séquence de commande de la machine. Ces plaques point zéro prêtes à monter se verrouillent par ressorts et se déverrouillent à l’air ; elles constituent une base pour le chargement par robot ou changeur de palettes. Vérifiez ensemble la plaque, les tirants, la détection et le circuit d’air avant le choix final.
Vérifier mon interface de paletteOuvrir le catalogue produits 2026
Une adresse e-mail professionnelle est requise pour ouvrir le catalogue
Pour les supports compacts A024/B024 : référence de positionnement BDS ; plaques manuelles : plaque de bridage à point zéro ; récepteurs individuels : systèmes de bridage à point zéro.
Sélection et sécurité : Choisissez ensemble la plaque et les tirants, puis vérifiez la charge et le circuit d’air de la cellule. Les ressorts maintiennent mécaniquement la palette ; ils n’assurent pas une fonction de sécurité. Voir l’intégration et les contrôles de sécurité.
Répétabilité<0,005 mm de répétabilité de la plaque · Voir données du modèle et contrôles de l’empilage installé.
Verrouillage par ressortLes ressorts serrent. L’air déverrouille. La force de serrage des plaques listées va de 9 000 N à 40 000 N. La charge de levage de NT-S96P400QD1 est 560 kg.
Déverrouillage par airL’air libère la palette pour son transfert par robot ou APC. Validez la séquence complète de changement de votre cellule.
Délai : confirmé après examen des plans, quantités et du périmètre
MOQ: 1 unité
Paiement: T/T · L/C
Documents qualité définis au devis
Fournisseur audité sur MIC
Intégrer le déverrouillage à la séquence de la cellule
L’actionnement pneumatique permet à la machine de commander le déverrouillage dans un cycle de changement de palette validé.
Préparer les montages hors machine
Organisez le travail suivant sur des palettes appariées pendant que le montage en cours reste sur la machine.
Choisir les fonctions utiles à l’implantation
Comparez les options de levage, de nettoyage et de surveillance propres au modèle avec les dimensions de la plaque et les charges prévues.
Guide de sélection et d’intégration
Liste de contrôle pratique pour choisir une plaque point-zéro pneumatique (déverrouillage par air, verrouillage par ressort) et l’intégrer à des palettes, APC et cellules robotisées. Le déverrouillage par air reste un point zéro : la liaison que la machine ouvre. L’élément que vous palpez est le point de référence zéro. Un corps compact et une palette mobile forment un système de référence, pas cette plaque. Si le plan utilise les trois mots, ouvrez la page qui correspond au mot du plan.
Besoin de palettisation? Associez la solution à notre Changeur de palette automatique.
Quand une plaque point zéro pneumatique est pertinente
- Vous cherchez à réduire les reprises de référence entre plusieurs opérations, par exemple fraisage, électroérosion et contrôle tridimensionnel.
- Vous étudiez un magasin de palettes sur centre d’usinage horizontal ou des montages 5 axes sur colonne de bridage.
- Objectif d’automatisation : transfert par robot, changeur de palette ou système de fabrication flexible, avec disponibilité définie par le projet.
- Principe mécanique : serrage par ressorts et déverrouillage par air ; confirmer le comportement de chaque défaut dans la documentation et l’analyse des risques de la cellule.
Points à confirmer avant achat
- Référence, géométrie et entraxe des tirants ou tirettes; ne pas déduire la compatibilité de la seule dimension nominale 52 mm ou 96 mm.
- Nombre de modules & implantation: 4 modules, 6 modules ou motif sur mesure.
- Répétabilité: valeur catalogue à confirmer pour le modèle, l’installation, la propreté et le protocole de réception.
- Force de serrage & rigidité: efforts de coupe, porte-à-faux et empilage.
- Pneumatique : confirmez la pression de déverrouillage à l’entrée de la plaque sur le plan et le circuit approuvés du modèle choisi, puis protégez les conduites.
- Automatisation : confirmation d’état, interverrouillages de procédé, protecteurs, fonctions de sécurité, soufflage éventuel et reprise après défaut.
Notes d’intégration et de validation
Interface palette et montage
Utilisez des tirettes correspondantes et approuvées sur chaque palette ou montage afin de préparer le travail hors machine et de poser puis brider sur chaque machine vérifiée. Confirmez la géométrie du récepteur, le schéma de fixation, l’orientation et la charge de chaque machine ; n’utilisez les pions de positionnement que selon le plan approuvé.
Intégration de l’air et des E/S
Utilisez de l’air comprimé propre et sec et placez un régulateur près de la machine. En automatisation, ajoutez le séquencement des vannes et la logique d’E/S pour que la machine ou le robot ne démarre que lorsque l’état de bridage est confirmé.
Contrôle de capabilité
Validez la répétabilité sur plusieurs cycles : brider et débrider, palper la référence et enregistrer les écarts. Utilisez les résultats pour évaluer si la plaque choisie, l’empilage et le procédé installé respectent la tolérance.
Résultats typiques visés par les clients
Utilisez les contrôles des résultats de production pour comparer le montage proposé au procédé actuel. Les résultats réels dépendent de la géométrie de la pièce, de l’empilage, des paramètres de coupe et de la séquence d’automatisation.
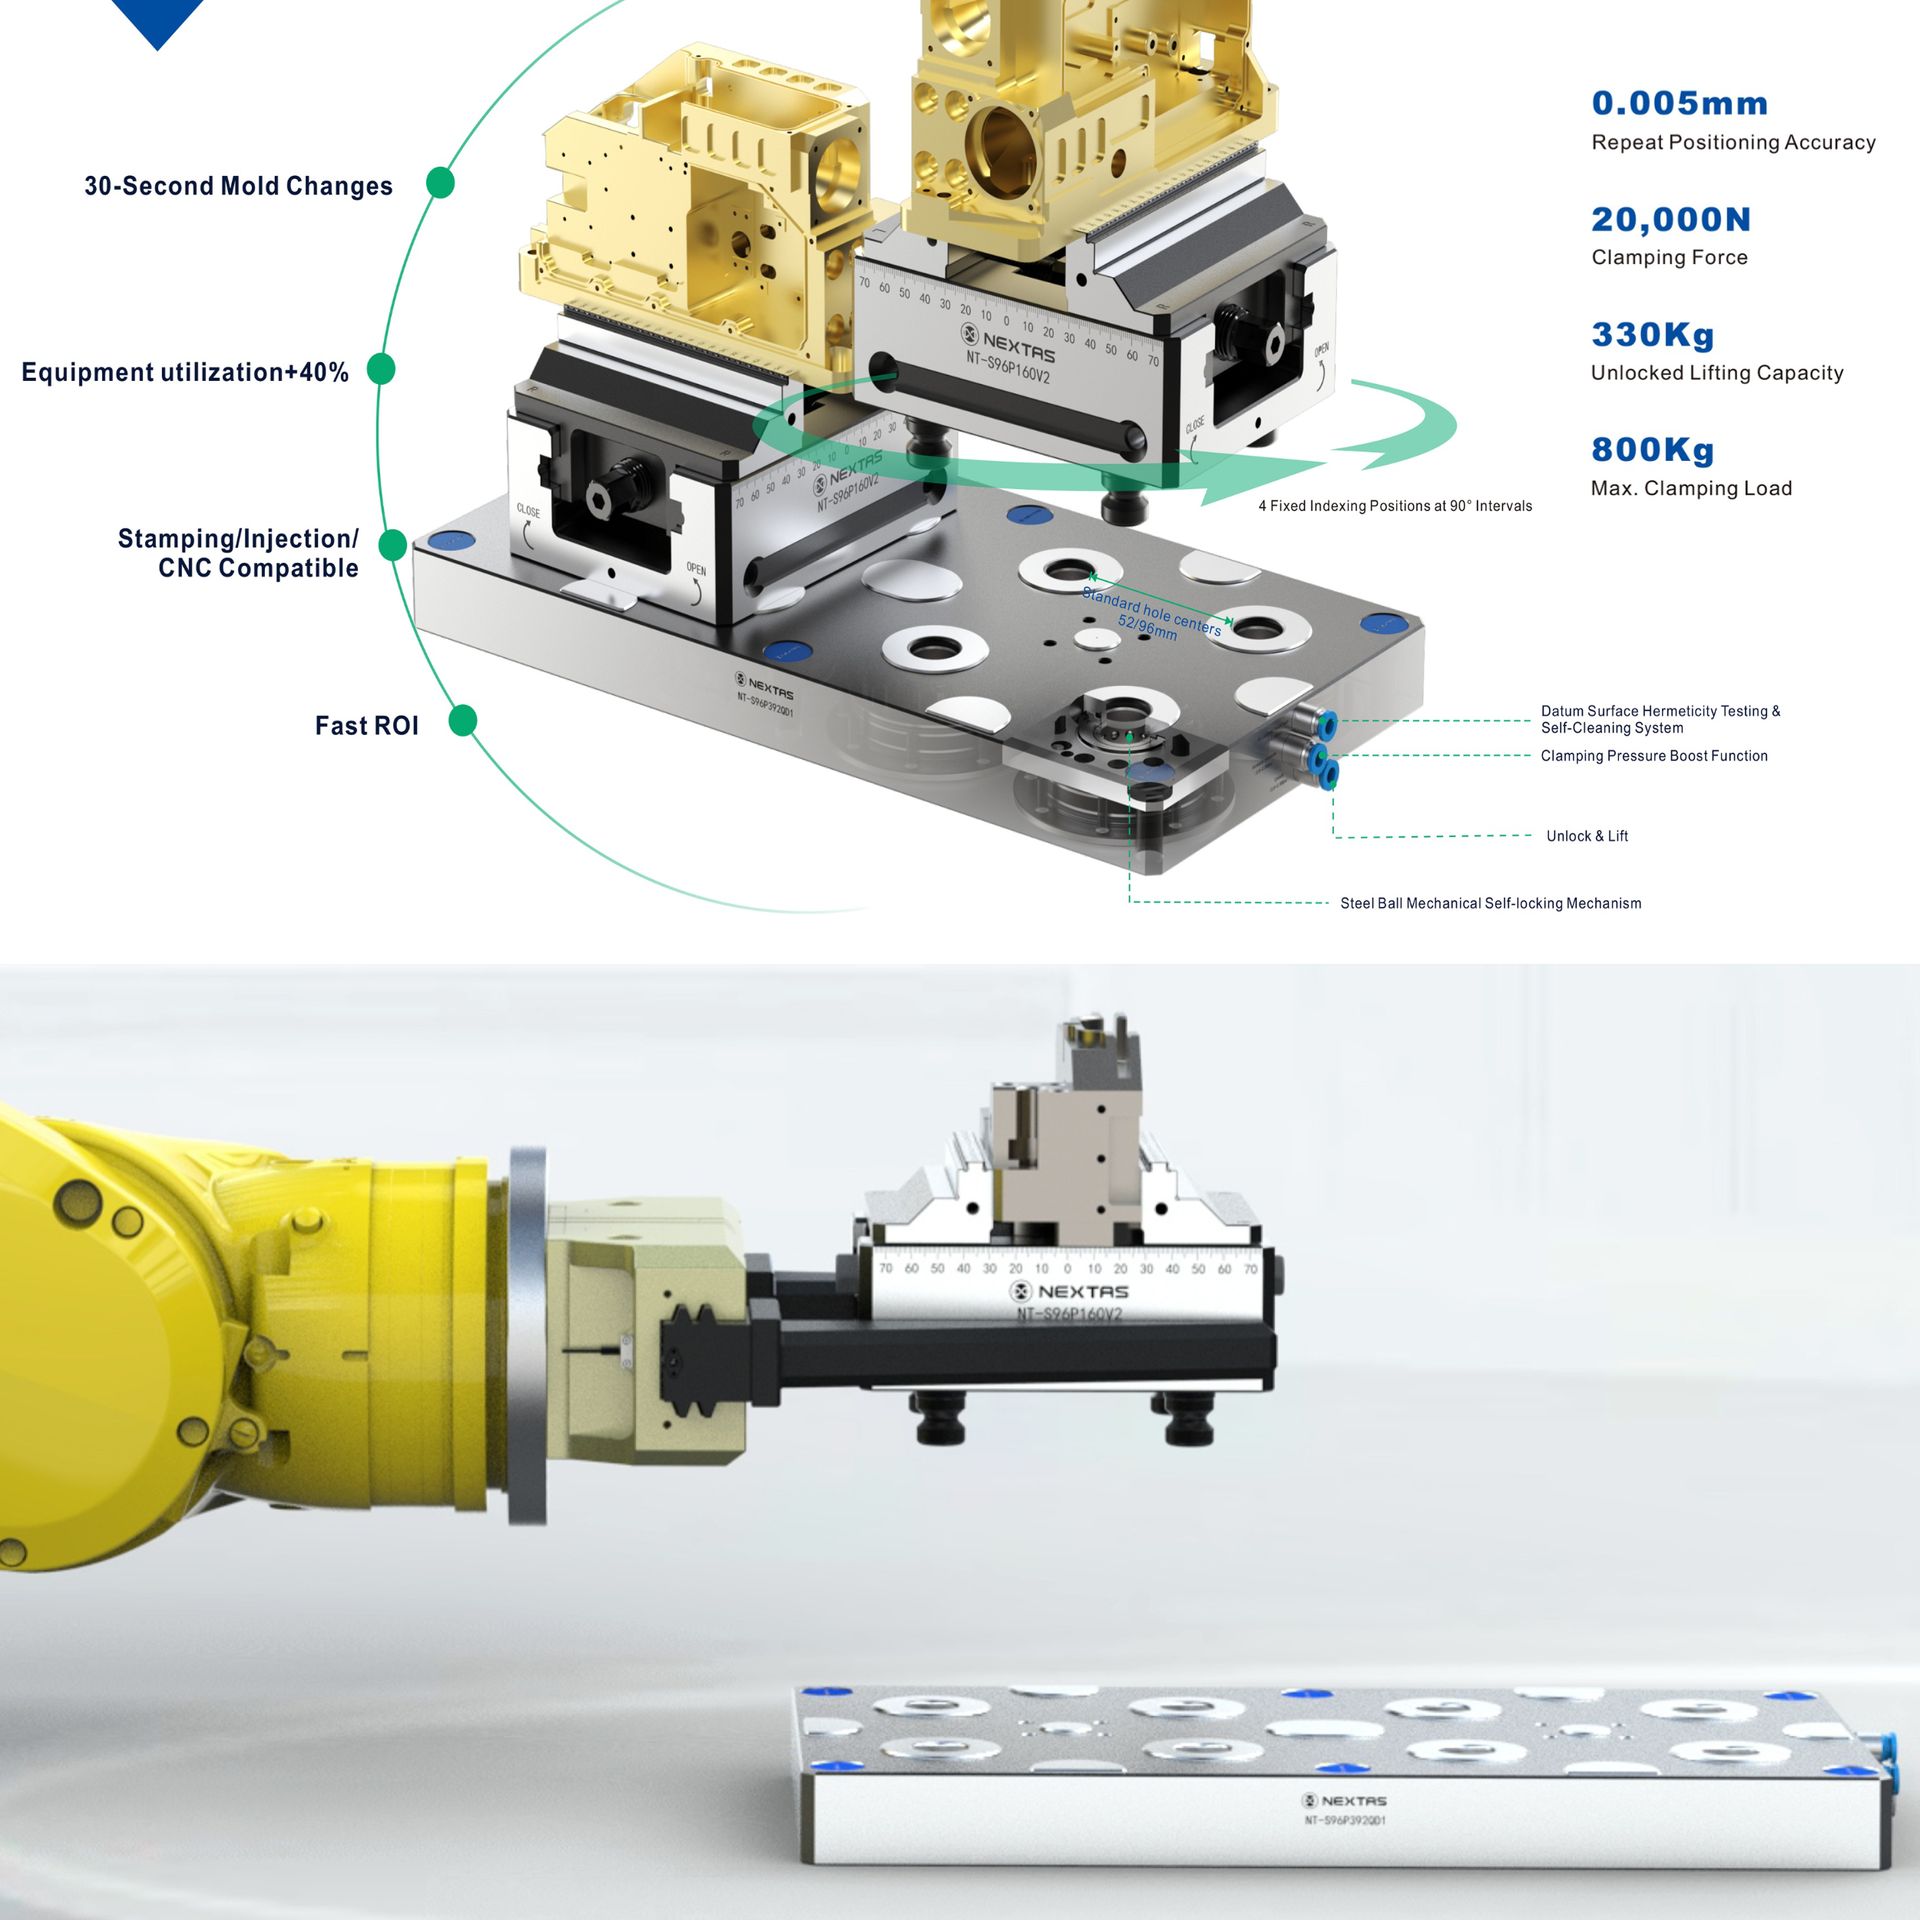
Caractéristiques principales
Verrouillage, déverrouillage et limites du modèle
- Verrouillage par ressort, déverrouillage pneumatique : Les ressorts verrouillent la palette. L’air comprimé la libère pour le changement.
- Interfaces 52 et 96 mm: l’entraxe seul n’établit pas la compatibilité. Confirmez la tirette, le cône, la fixation, l’orientation, la charge et la hauteur d’empilage sur plans.
- Répétabilité : Les modèles listés tiennent <0,005 mm de répétabilité. Ce chiffre concerne la plaque. L’empilage installé est distinct.
- Performance selon la gamme: Selon la taille de la palette, la force de serrage va de 9 000 N à 40 000 N et la charge de levage de 100 kg à 560 kg.
Nettoyage et surveillance
- Contrôles de procédé: les circuits de contrôle d’étanchéité et de soufflage, lorsqu’ils équipent le modèle, aident à détecter une assise anormale et à évacuer des débris ; une inspection et une logique de défaut restent nécessaires.
Options de configuration
- Serrage renforcé: lorsqu’elle est prévue pour le modèle, la fonction de renforcement peut augmenter la force de serrage. Son effet, la pression admissible et la capacité d’usinage doivent être confirmés dans la documentation de la référence retenue.
- Dégagement au déverrouillage: selon le modèle, un mécanisme peut soulever légèrement l’étau ou la palette. Confirmez cette fonction, la course et la charge admissible dans la documentation ; soutenez la charge et gardez toute personne hors de sa trajectoire avant la libération.
Résultats de production et contexte d'automatisation
Répétabilité catalogue
Mesurez la dispersion et les reprises de référence après plusieurs cycles de desserrage et de resserrage dans le procédé réel. Comparez au processus actuel selon le plan de contrôle ; plaque, empilage, montage et environnement déterminent le résultat installé.
Force de bridage à dimensionner
Vérifiez la capacité du modèle face aux efforts de coupe et au porte-à-faux. Confirmez circuit, surveillance du serrage, interverrouillages et analyse des risques ; une interruption d’air impose la réaction prévue et ne prouve pas que la cellule peut poursuivre le cycle.
Changement pneumatique
Chronométrez le cycle complet avant et après intégration, sans supposer de durée fixe. Incluez palette, vanne, capteurs, manutention, contrôle d’assise, reprise des références et séquence de sécurité validée.
Intégration à l’automatisation
Qualifiez les interfaces de chaque poste CNC, EDM ou de contrôle, ainsi que les options d’étanchéité et de nettoyage du modèle. Les signaux d’état restent des informations de procédé et ne remplacent ni protecteurs, ni interverrouillages, ni fonctions de sécurité, analyse des risques ou reprise après défaut.
Spécifications techniques et conception
Le tableau indique la répétabilité de positionnement, la force de serrage et la charge de levage pour chacun des six modèles.
Aperçu des spécifications de la gamme
Modèles de référence alignés sur le catalogue actuel. Des interfaces 52 mm et 96 mm sont disponibles pour les palettes automatisées, les montages et les changements préparés pour robot.
| Modèle | Standard de tirette | Répétabilité | Force de serrage | Charge de levage | Pression de déverrouillage | Tirette | Poids |
|---|---|---|---|---|---|---|---|
| NT-S52P125QD1 | 52 mm | <0,005 mm | 9 000 N | 100 kg | Confirmer le plan | NT-S52P16V1 | 3,5 kg |
| NT-S52P168QD1 | 52 mm | <0,005 mm | 9 000 N | 100 kg | Confirmer le plan | NT-S52P16V1 | 5,2 kg |
| NT-S52P229QD1 | 52 mm | <0,005 mm | 18 000 N | 200 kg | Confirmer le plan | NT-S52P16V1 | 6 kg |
| NT-S96P200QD1 | 96 mm | <0,005 mm | 20 000 N | 280 kg | Confirmer le plan | NT-S96P20V1 | 9 kg |
| NT-S96P250QD1 | 96 mm | <0,005 mm | 20 000 N | 280 kg | Confirmer le plan | NT-S96P20V1 | 12 kg |
| NT-S96P400QD1 | 96 mm | <0,005 mm | 40 000 N | 560 kg | Confirmer le plan | NT-S96P20V1 | 18 kg |
Les tableaux indiquent une répétabilité <0,005 mm. NT-S96P200QD1 et NT-S96P250QD1 : 280 kg de levage ; NT-S96P400QD1 : 560 kg. Les fiches ne précisent pas la pression de déverrouillage ; confirmez-la sur le plan et le circuit. Un bandeau système sur la page de la plaque pneumatique indique 0,005 mm de répétabilité, 20 000 N et 330 kg de levage déverrouillé. Ce bandeau n’est pas la ligne NT-S96P400QD1. La table P400 indique 40 000 N et 560 kg. La charge de levage ne vaut pas charge d’usinage ni capacité de la cellule.
Tous les modèles de référence utilisent des corps en acier inoxydable trempé, le déverrouillage pneumatique, une structure mécanique autobloquante, la pressurisation du serrage, l’autonettoyage du cône de référence, le test d’étanchéité et un indexage fixe 4 × 90°.
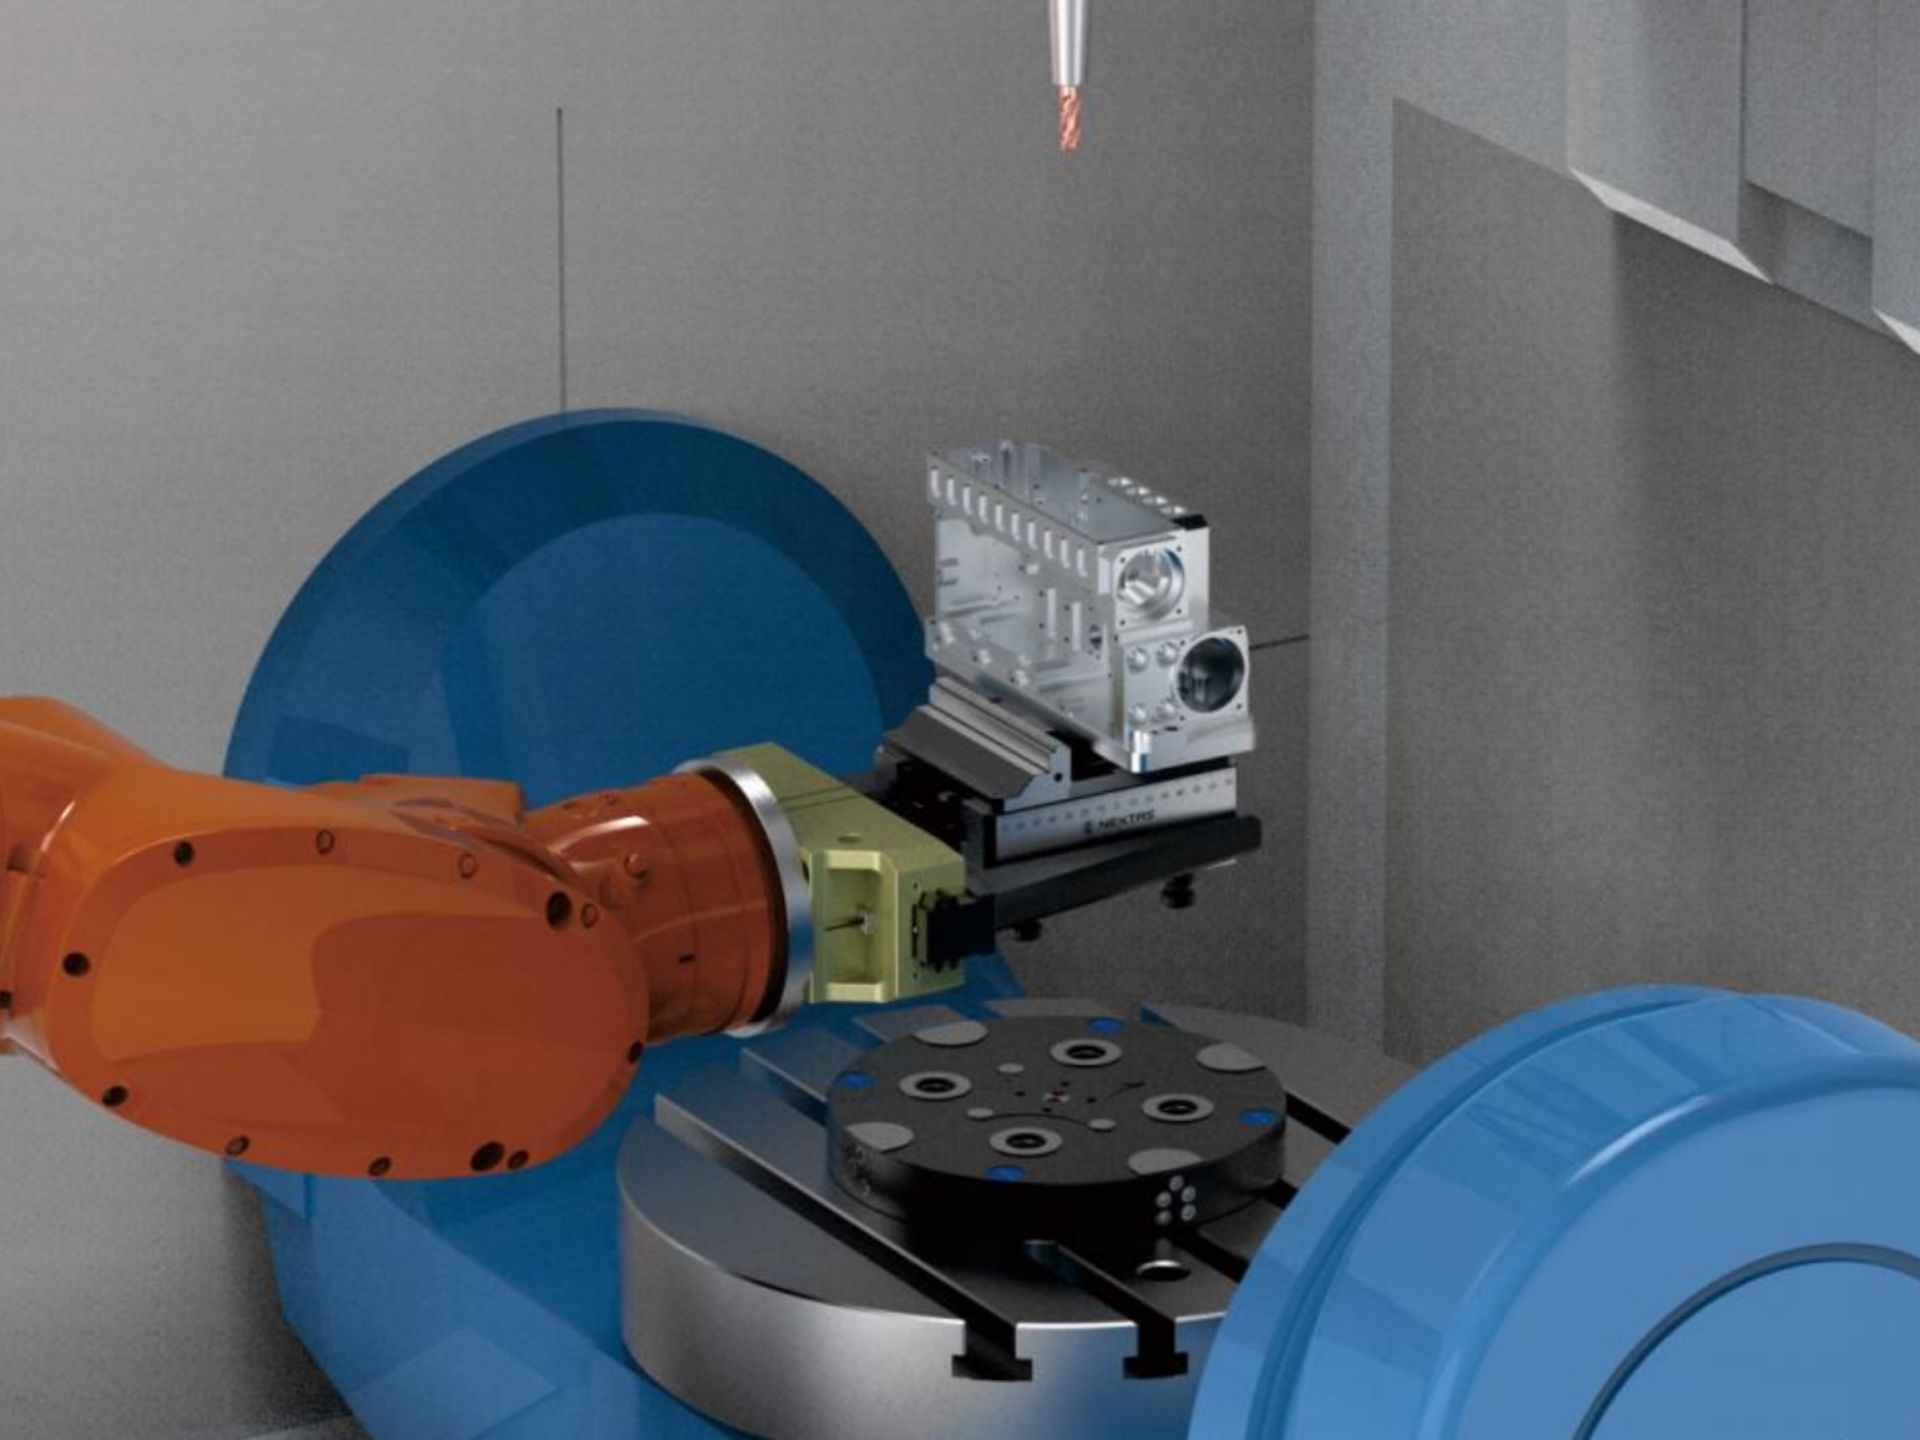
La précision par la conception
L’air ouvre le verrou, tandis que les ressorts internes actionnent les coulisseaux de serrage et retiennent la palette lorsque l’air de déverrouillage est coupé. Validez séparément la sécurité machine : vérifiez la réponse du modèle retenu à la perte d’air sur le plan approuvé, puis validez les protecteurs, les verrouillages et la réception de la machine ou de la cellule complète.
Conçu pour l'atelier moderne
Les plaques utilisent des composants trempés et des protections adaptées à l’environnement d’usinage. Les canaux de soufflage, lorsqu’ils équipent le modèle, aident à évacuer certains copeaux avant le serrage, mais ne remplacent ni l’inspection ni le nettoyage manuel des surfaces. La répétabilité doit être contrôlée selon la méthode de réception, notamment après contamination, maintenance ou changement de palette.
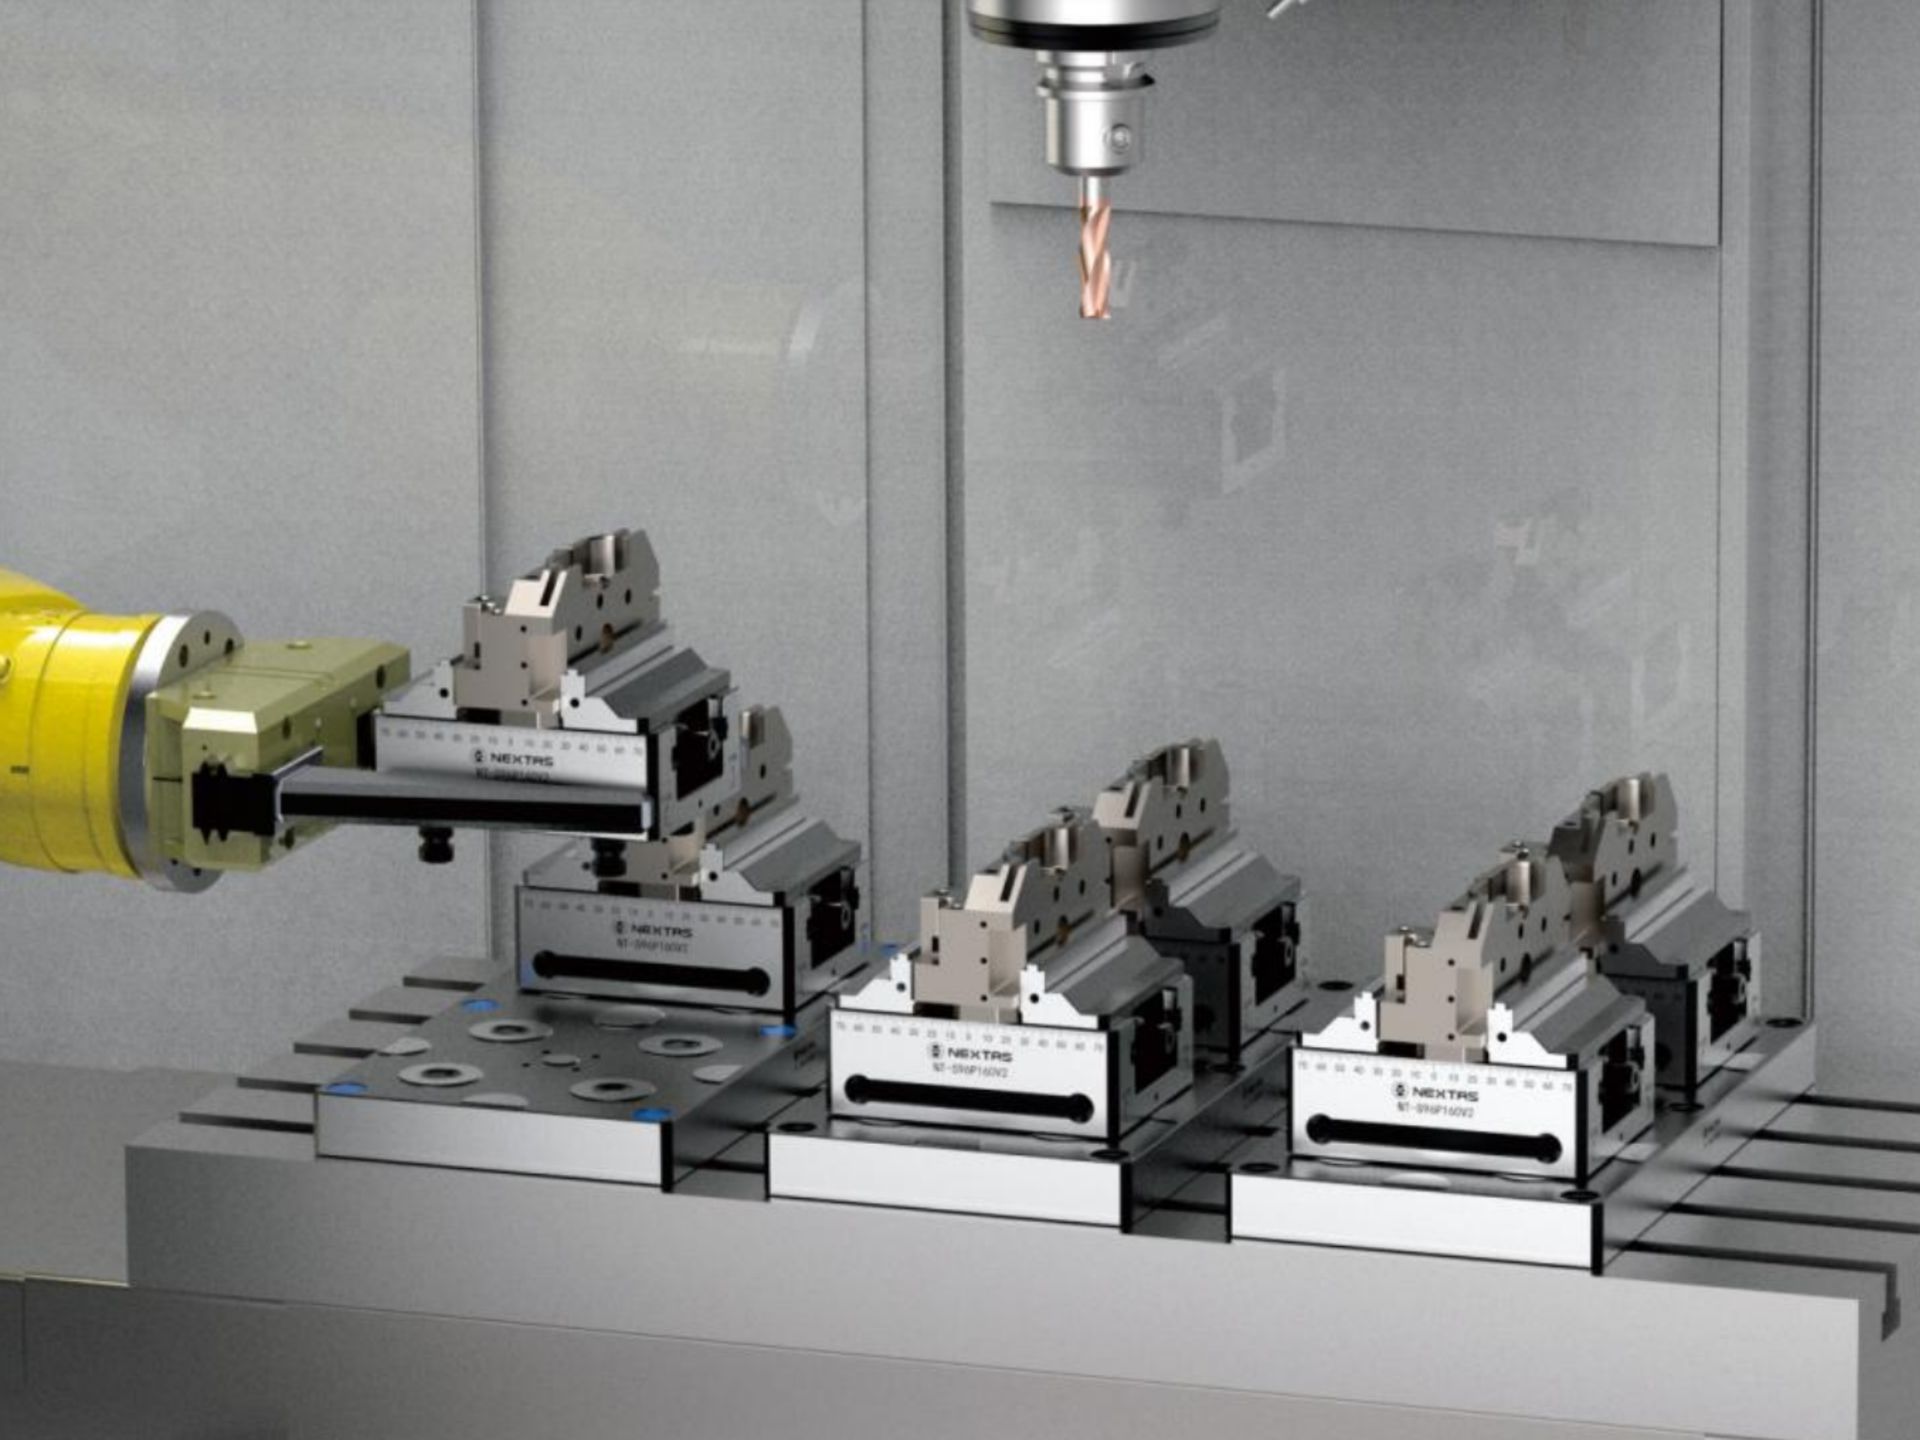
Transfert robotisé entre interfaces vérifiées
Un robot peut déplacer la palette entre fraisage, EDM et MMT lorsque ces postes utilisent la même interface de tirette. La marche sans surveillance dépend encore du modèle, du montage, du préhenseur, des capteurs, de la commande, de la protection, des verrouillages et d’une séquence de cellule déjà prouvée sur cette installation.
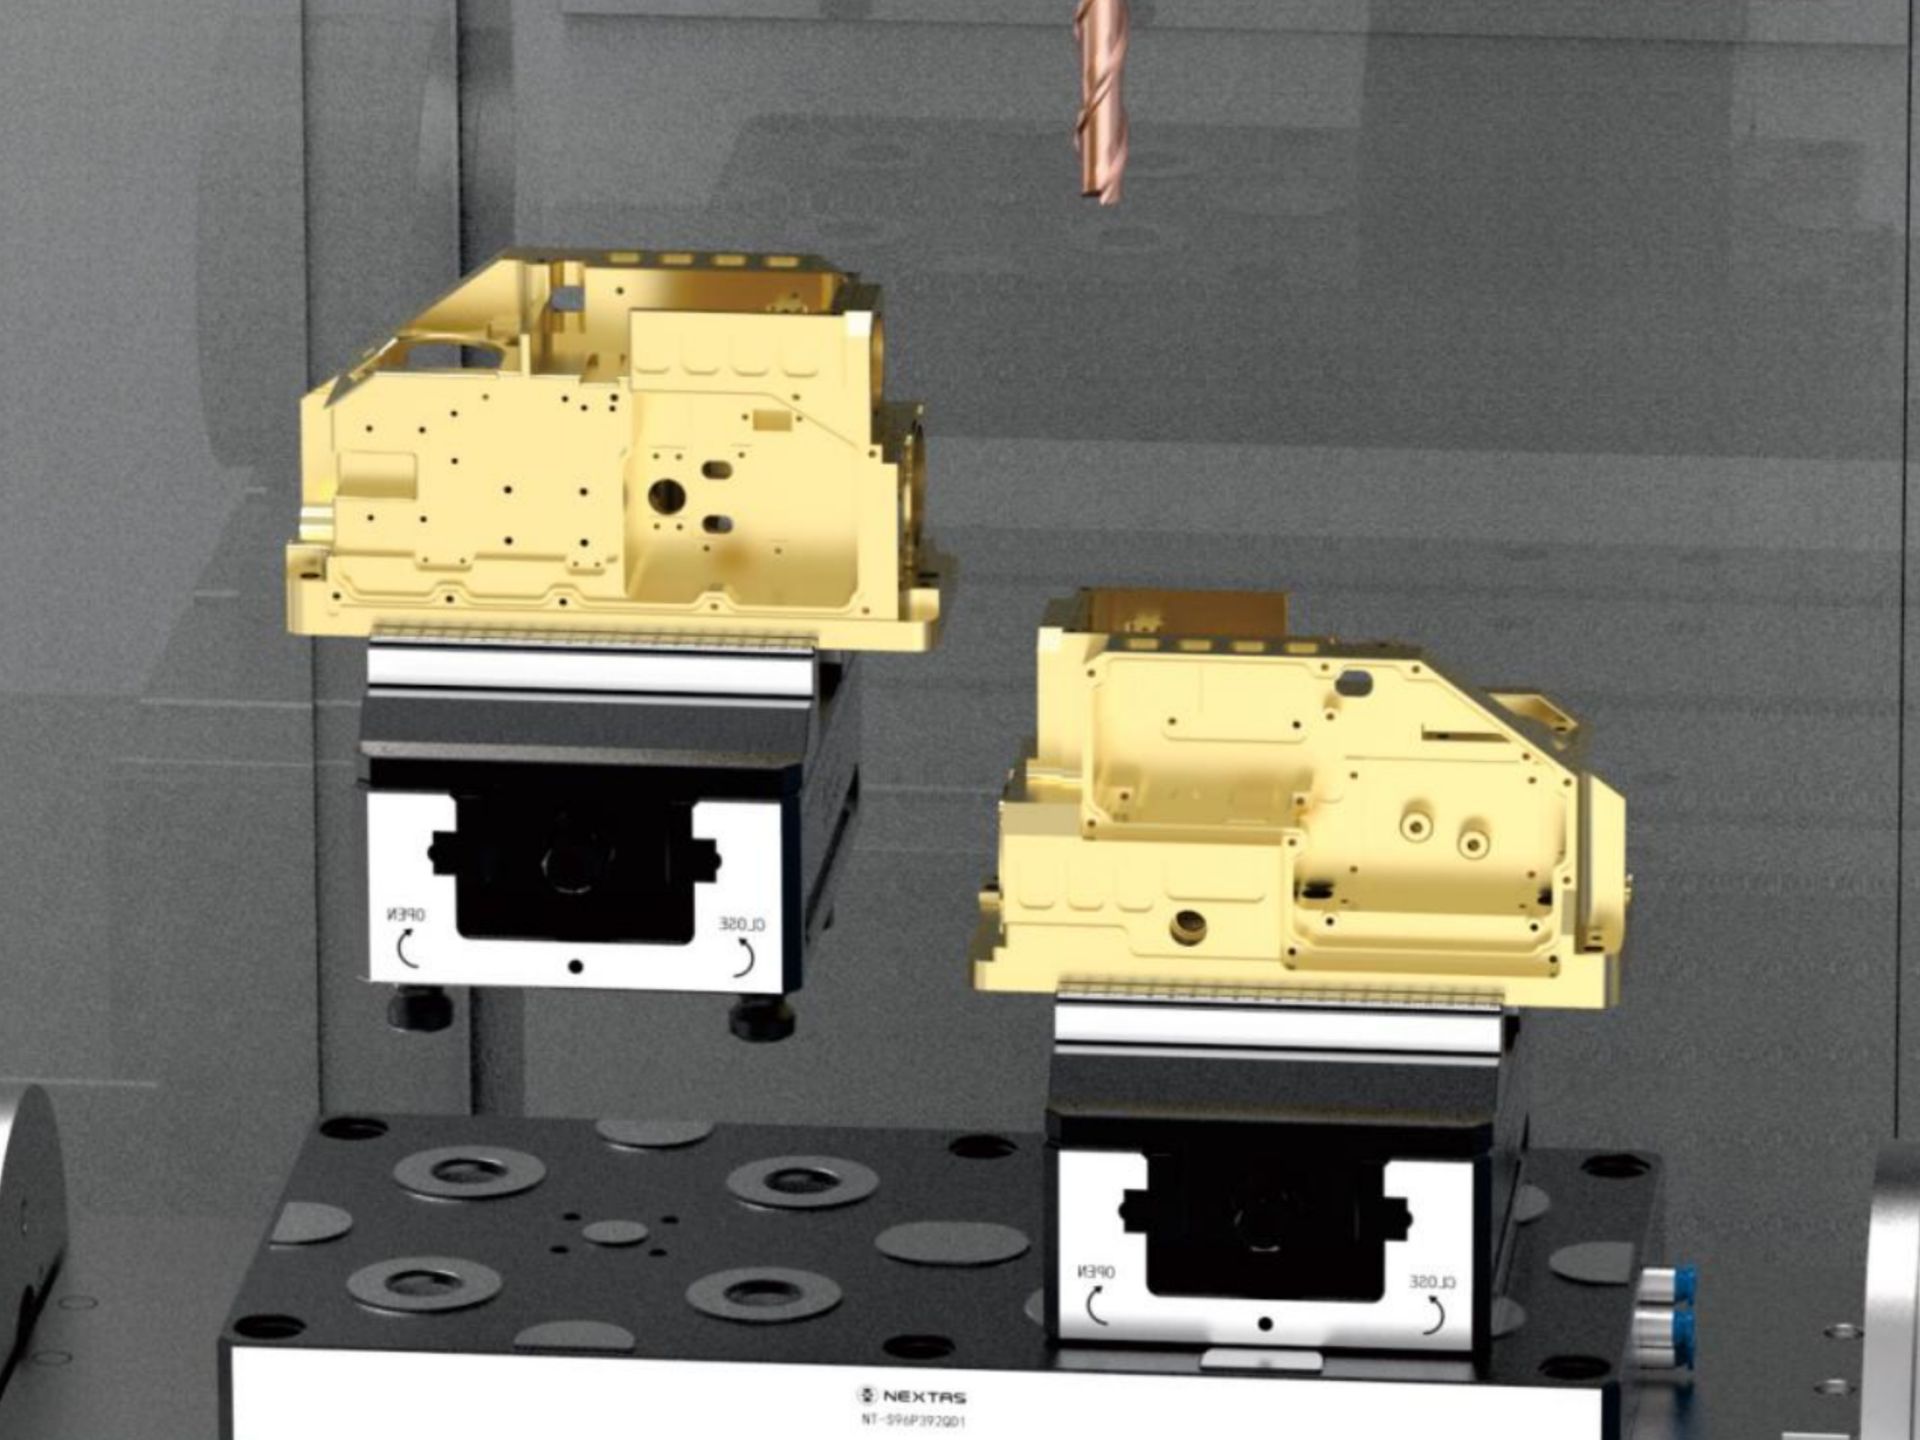
Intégration de l'automatisation
La plaque peut servir d’interface à un transfert robotisé lorsque le préhenseur, la masse, le centre de gravité, la tirette, le modèle de plaque et la séquence sont validés ensemble. Consultez le tableau des spécifications par modèle pour la force de bridage et la charge de levage du modèle ; ces valeurs ne dispensent pas du calcul de charge ni de l’essai de réception.
La répétabilité d’un transfert robotisé dépend de l’assise propre, des références, de la calibration, des tolérances cumulées et du contrôle périodique. Les signaux de pression ou de position sont des états de procédé : la cellule doit également intégrer protecteurs, interverrouillages, fonctions de sécurité, analyse des risques, gestion des défauts et procédure de reprise avant tout fonctionnement sans opérateur.
Installation, pneumatique & maintenance
Cette section rassemble fixation, air, nettoyage et entretien. La pression de déverrouillage et le circuit suivent le plan et la notice de la plaque retenue ; contrôlez la pression réellement délivrée à la plaque.
Installation & alignement (liste de contrôle rapide)
Avant toute installation, nettoyage ou maintenance : suivez la notice et la consignation du site, isolez les alimentations pneumatique et électrique, purgez l’énergie résiduelle, confirmez une pression nulle et placez la machine dans l’état sûr prescrit.
- 1Nettoyer la table machine et vérifier la surface d’appui de la plaque.
- 2Utiliser les pions prévus pour l’orientation initiale, puis vérifier la répétabilité par plusieurs cycles de remontage.
- 3Serrer les vis en croix; re-contrôler après le premier cycle thermique.
- 4Vérifier la hauteur des tirettes et l’empilage pour que chaque module s’assoie bien dans les cônes.
- 5Effectuer plusieurs cycles serrer/desserrer et palper une référence avant production.
Air comprimé & fiabilité
- Définir qualité d’air, filtration, séchage, régulation et pression selon la notice du modèle et les conditions mesurées à la machine.
- Protéger flexibles/coupleurs des copeaux et du liquide; prévoir une protection en cellule robotisée.
- En automatisation, utiliser la confirmation de serrage comme état de procédé dans une séquence validée, en complément des fonctions de sécurité de la cellule.
- Activer le soufflage des cônes si le modèle en est équipé, puis prévoir une inspection et un nettoyage manuel lorsque l’assise est douteuse.
- Planifier une inspection périodique des cônes, tirants et joints, surtout en environnement agressif.
Causes fréquentes d’instabilité (et solutions)
Copeaux dans les cônes
Soufflage et nettoyage, avec gestion adaptée des copeaux et du liquide de coupe.
Tirettes non conformes au modèle
Standardiser le type et le couple de montage sur toutes les palettes.
Pression faible / fuites
Contrôler régulateurs et raccords; vérifier la pression à la plaque.
Flexibilité du montage
Réduire le porte-à-faux, ajouter du support et valider la rigidité.
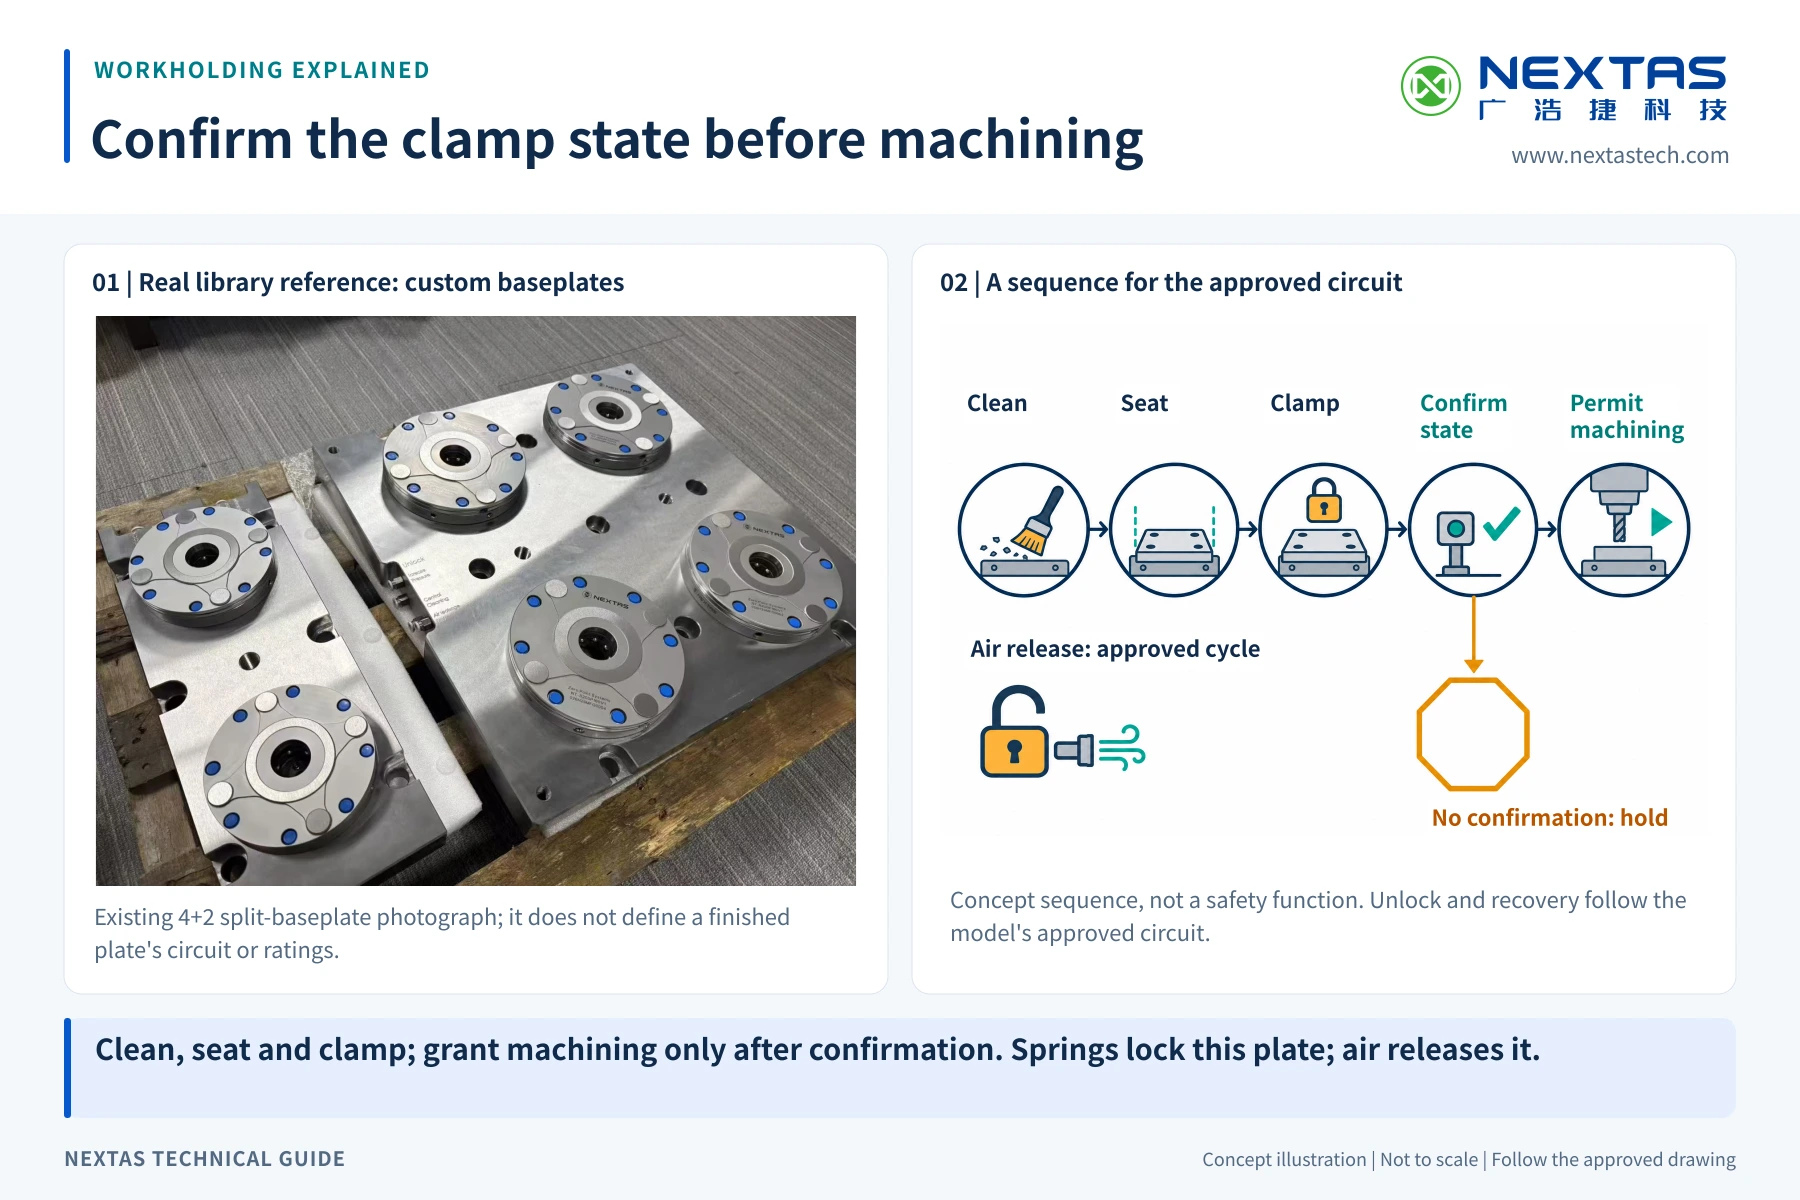
Où la plaque est utilisée
De la machine seule à une cellule automatisée, la configuration dépend des interfaces, des charges, des signaux, des défauts, des protecteurs et des critères de réception.
Centres d'usinage horizontaux (HMC)
Une réserve de palettes peut permettre de préparer des montages hors machine et de les charger dans un changeur. Le gain de disponibilité dépend du flux initial, du nombre de palettes, des temps de transfert, des contrôles et des arrêts de production.
Usinage 5 axes
Surélève la pièce afin d’améliorer l’accès de l’outil. Selon la géométrie, la machine et les dégagements validés, cela peut réduire le nombre de reprises de montage.
Cellules de production automatisées
Dans un système de fabrication flexible, les robots peuvent échanger des montages lorsque les interfaces et la séquence sont validées. Tout fonctionnement sans opérateur exige une réception complète de la cellule et des procédures de défaut et de reprise.
Inspection et contrôle qualité
Une interface compatible sur la MMT peut permettre de transférer la palette sans rebrider la pièce. Mesurez toutefois l’écart après transfert : cette méthode réduit certaines reprises de référence sans supprimer toutes les sources d’erreur.
Démonstration verticale de 41 secondes montrant un étau autocentrant et une plaque à point zéro pneumatique dans un montage automatisé. Les performances se vérifient dans les spécifications du modèle choisi et lors de la validation du procédé installé.
Regarder sur YouTubeCas clients associés
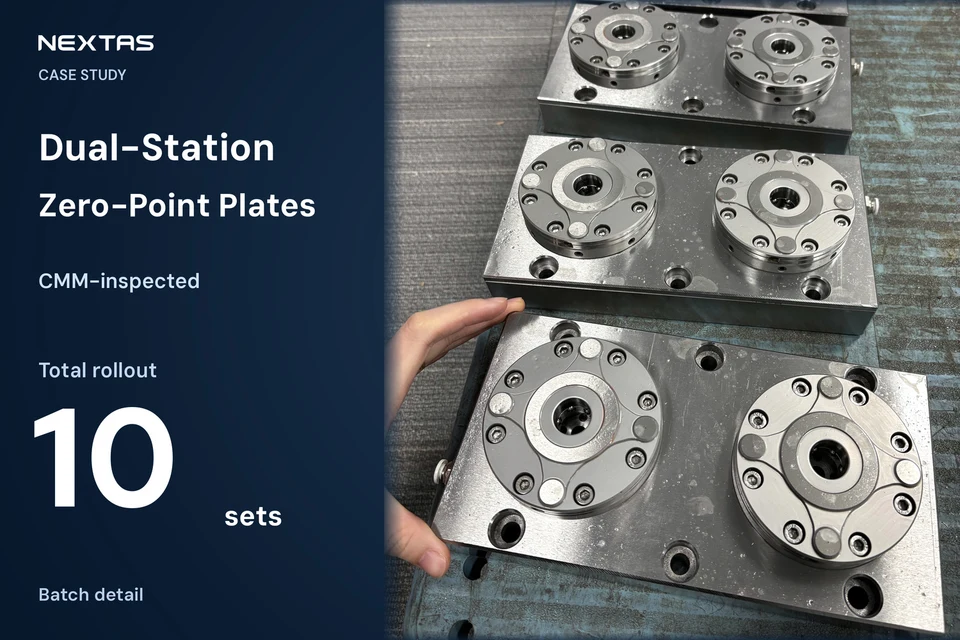
Au-delà des correctifs machine par machine : comment un déploiement point zéro de 10 palettes a uniformisé le bridage dans tout l’atelier
10 palettes standardisées, contrôle du référentiel à chaque poste
Lire le cas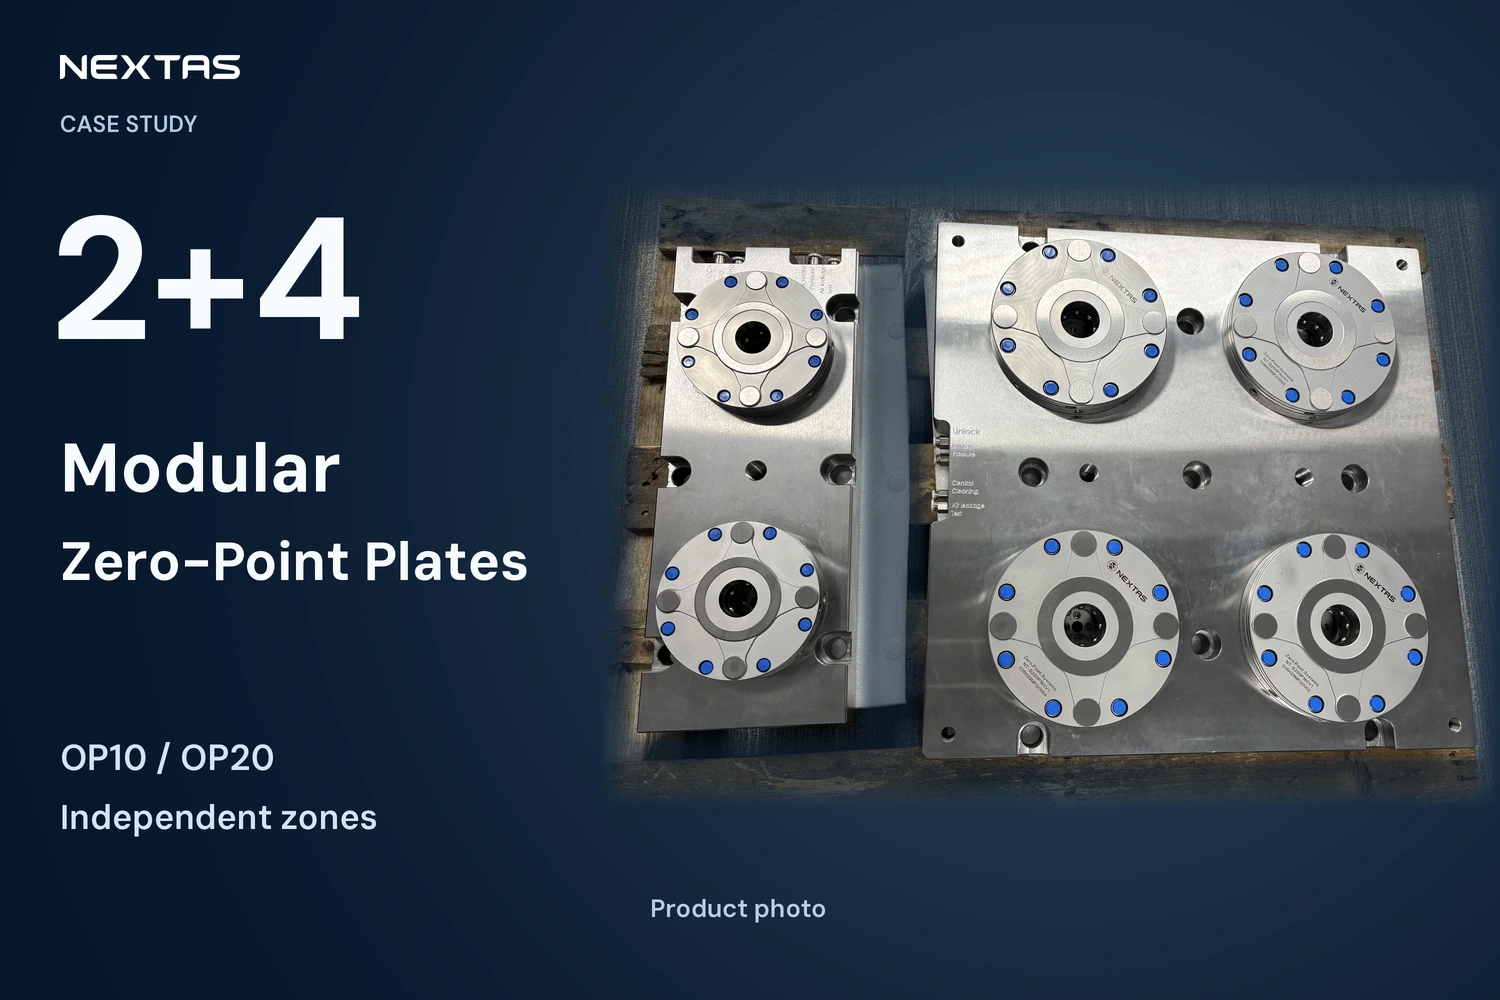
Modulariser la table du VMC : comment une implantation de semelle point zéro 2+4 a ouvert l’usinage flexible à fort mélange
Auparavant 45 minutes, maintenant moins de 2 minutes
Lire le cas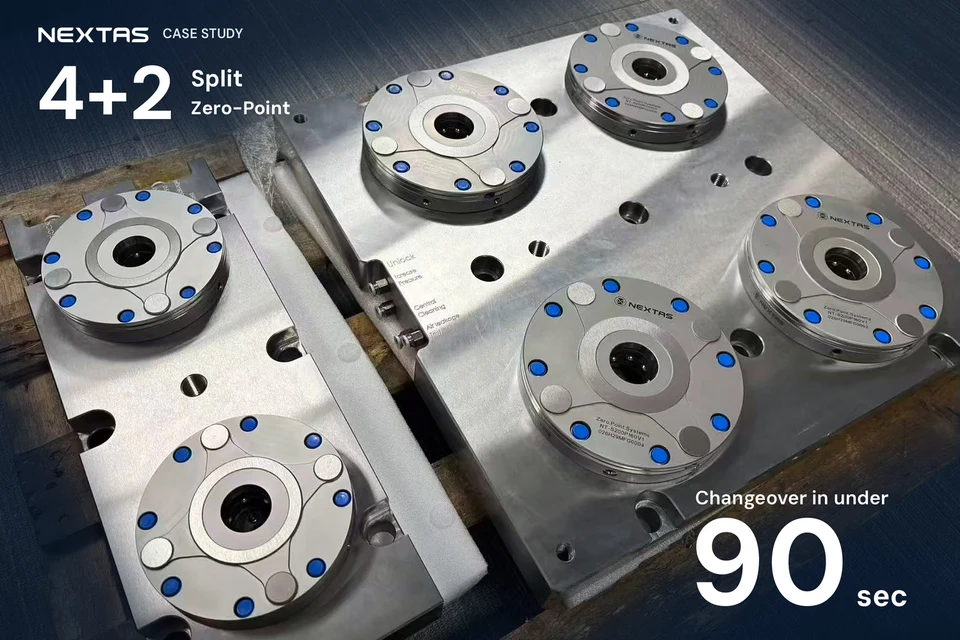
Pourquoi séparer une plaque de VMC en 4+2 ?
Changement de montage sous 90 secondes
Lire le cas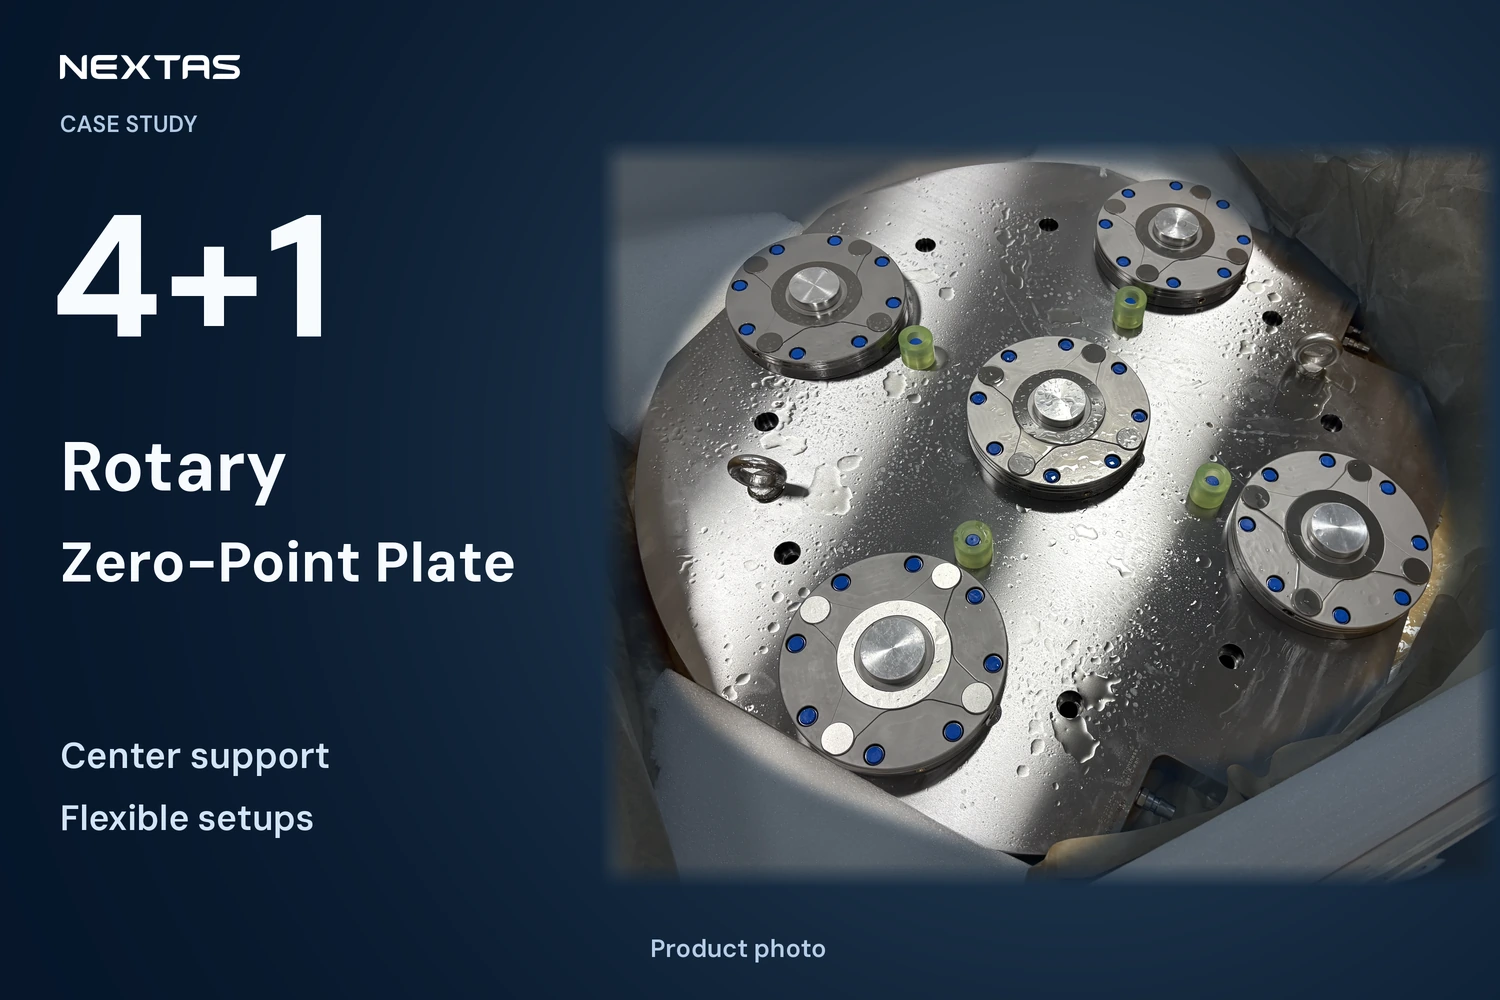
Exploiter le berceau 5 axes : comment une sous-plaque rotative point zéro « 4+1 » sur mesure a supprimé les goulets de préparation et la flexion au centre
De 50 minutes à moins de 90 secondes
Lire le casScénario d’intégration représentatif
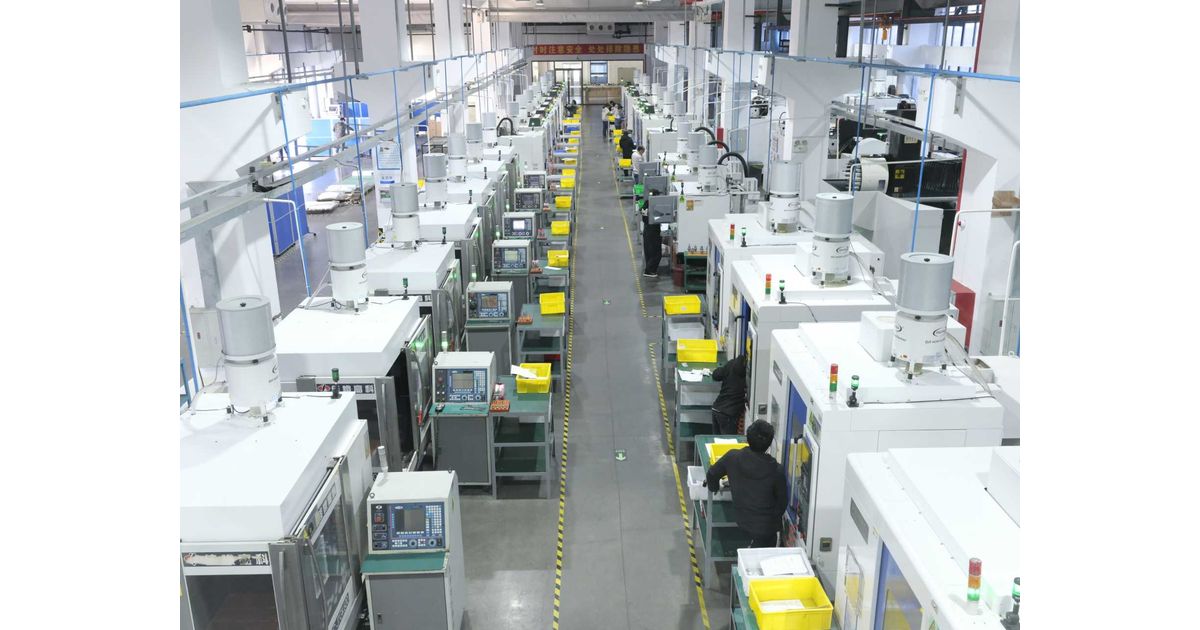
Ces images illustrent des configurations possibles de la plaque pneumatique. Elles ne constituent pas des études de cas documentées ni une preuve de gain, de disponibilité ou de précision pour un projet donné.
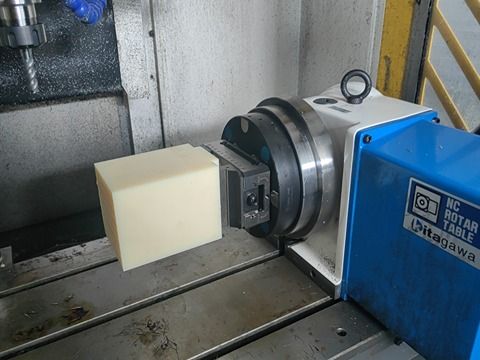
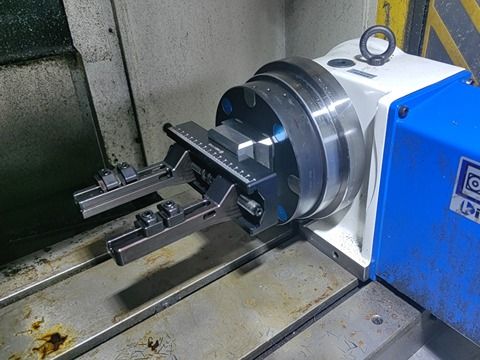
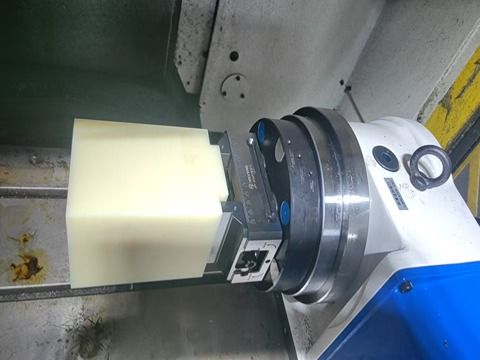
Page mise à jour . Les valeurs de catalogue de cette famille proviennent du catalogue NEXTAS 2026 de bridage industriel à changement rapide. Vérifiez les cotes définies par plan sur le plan du modèle choisi. Demander le catalogue. Usine, catalogues et salons.
Ressources produit
Ouvrir le catalogue produits 2026
L’e-mail professionnel ouvre le catalogue 2026 de cette famille.
Demander des fichiers CAO 3D
Indiquez la machine, l’usage prévu et le modèle de plaque si vous le connaissez. Nous vous aidons à choisir la configuration et confirmons les plans et fichiers CAO disponibles.
Questions fréquentes
Qu'est-ce qu'une plaque à point zéro pneumatique et à qui s'adresse-t-elle?
La plaque point zéro pneumatique est une interface de bridage CNC à étudier lorsque le déverrouillage commandé, le retour d’état et le transfert de palettes sont requis ; répétabilité, temps de changement et cellule sont validés pour le projet.
Quelles sont les spécifications clés?
Comparez la répétabilité de positionnement, la force de bridage et la charge de levage dans le tableau des modèles sous Spécifications techniques et conception. Confirmez la pression de déverrouillage sur le plan et le circuit pneumatique du modèle choisi.
Avec quelles machines est-elle compatible?
Elle peut être étudiée pour des centres CNC, des machines d’électroérosion et des machines à mesurer tridimensionnelles. La compatibilité dépend du modèle, de la table, de la fixation, de la tirette, de la charge, de la hauteur d’empilage et des conditions d’environnement ; elle doit être validée sur plans avant commande.
Comment la plaque à point zéro pneumatique est-elle installée?
Avant l’installation, arrêtez et consignez la machine selon la procédure du site, isolez les alimentations pneumatique et électrique, purgez l’énergie résiduelle, soutenez toute charge susceptible de bouger et empêchez le redémarrage. Comparez ensuite le plan du modèle à la table ou à la sous-plaque : fixation, références, tirettes, hauteur, charge et dégagements. Raccordez l’air selon la notice ; les pions ou autres éléments de localisation ne sont utilisés que s’ils figurent sur le plan validé.
Où puis-je obtenir des fichiers CAO ou de la documentation technique?
Indiquez le modèle ou la machine, l’usage prévu et les données souhaitées. Nos ingénieurs confirment les plans 2D, fichiers CAO, plans d’assemblage ou documents pneumatiques disponibles pour la configuration choisie et le périmètre de confidentialité.
Quelle est la différence entre le déverrouillage pneumatique et le serrage pneumatique?
L’air déverrouille. Les ressorts serrent. Ce n’est pas un serrage qui tient seulement tant que l’air est présent. Le maintien par ressort n’est pas une fonction de sécurité. La protection reste sur la cellule. Le comportement à la perte d’air est sur le plan de ce modèle.
Comment fonctionne la fonction "turbo" pour la force de serrage?
La fonction de renforcement, lorsqu’elle est disponible sur le modèle, applique la pression prévue par la documentation pendant la séquence de serrage. Son effet et la pression admissible doivent être confirmés par référence ; la capacité pour l’usinage lourd reste à valider selon la charge, l’entraxe, la plaque et les efforts de coupe.
Quel type d'entretien ces plaques pneumatiques nécessitent-elles?
Avant l’entretien, arrêtez et consignez la machine selon la procédure du site, isolez les alimentations pneumatique et électrique, purgez l’énergie résiduelle, soutenez toute charge susceptible de bouger et empêchez le redémarrage. Suivez ensuite l’intervalle du modèle pour inspecter les cônes, les tirettes, les joints et les circuits. Le soufflage intégré aide à évacuer certains débris, mais ne remplace pas l’inspection ni le nettoyage manuel des surfaces. La fréquence dépend du nombre de cycles, du lubrifiant, des copeaux et des conditions d’atelier.




Devis rapide
Demandez votre devis Plaque point zéro pneumatique
Présentez votre machine, votre pièce ou le modèle de plaque envisagé. Nos ingénieurs vous aident à choisir la configuration et précisent les informations nécessaires au devis.