Kurze Prüfung
Anlageflächen reinigen; Sitz und Niederzug prüfen
Was es beeinflusst
Wiederholgenauigkeit der Referenz, besonders nach Umrüstungen
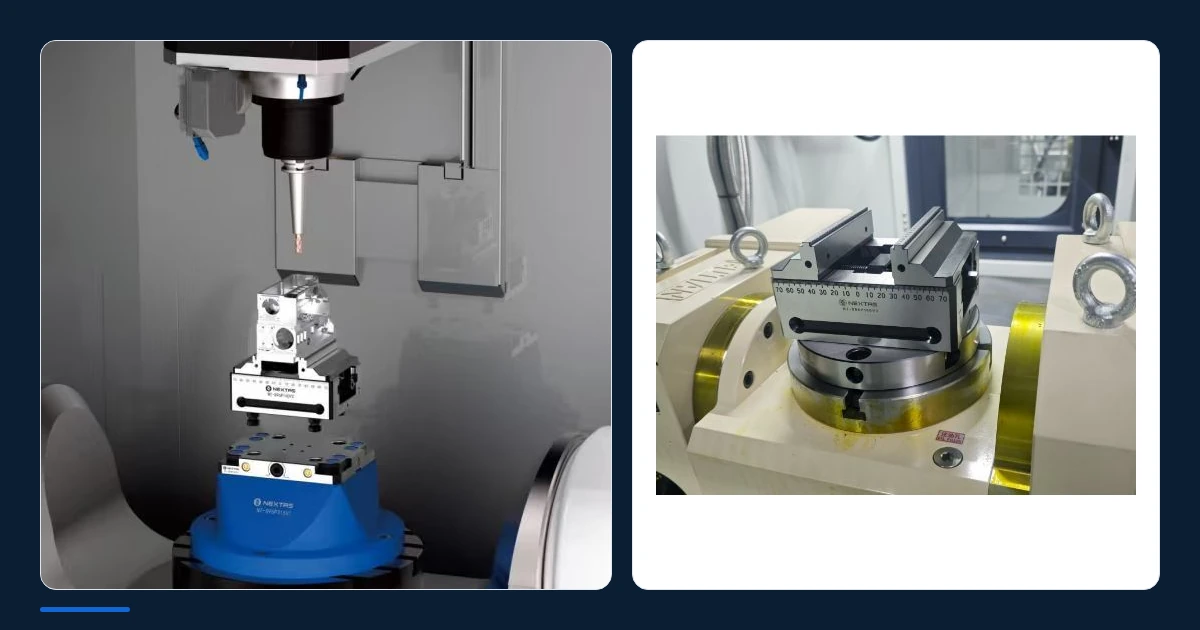
Mehr Freiraum für Ihre 5-Achs-Werkzeugbahnen
Halten Sie das Werkstück auf der Mittellinie und schaffen Sie Platz für das Werkzeug, wenn der Tisch schwenkt. Die NEXTAS-Spanner S52 und S96 verbinden manuelle Spindelbetätigung mit einem kompakten Grundkörper. Wählen Sie Montageraster, Backen und Spannbereich passend zu Ihren Bauteilen und Ihrer Maschine.
Geschäfts-E-Mail zum Öffnen des Katalogs erforderlich
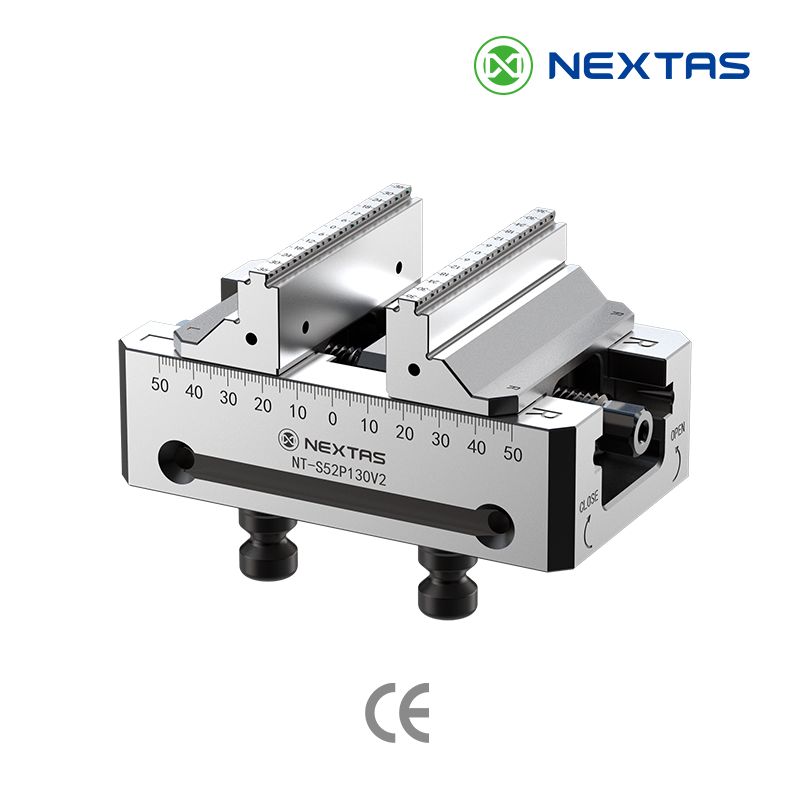
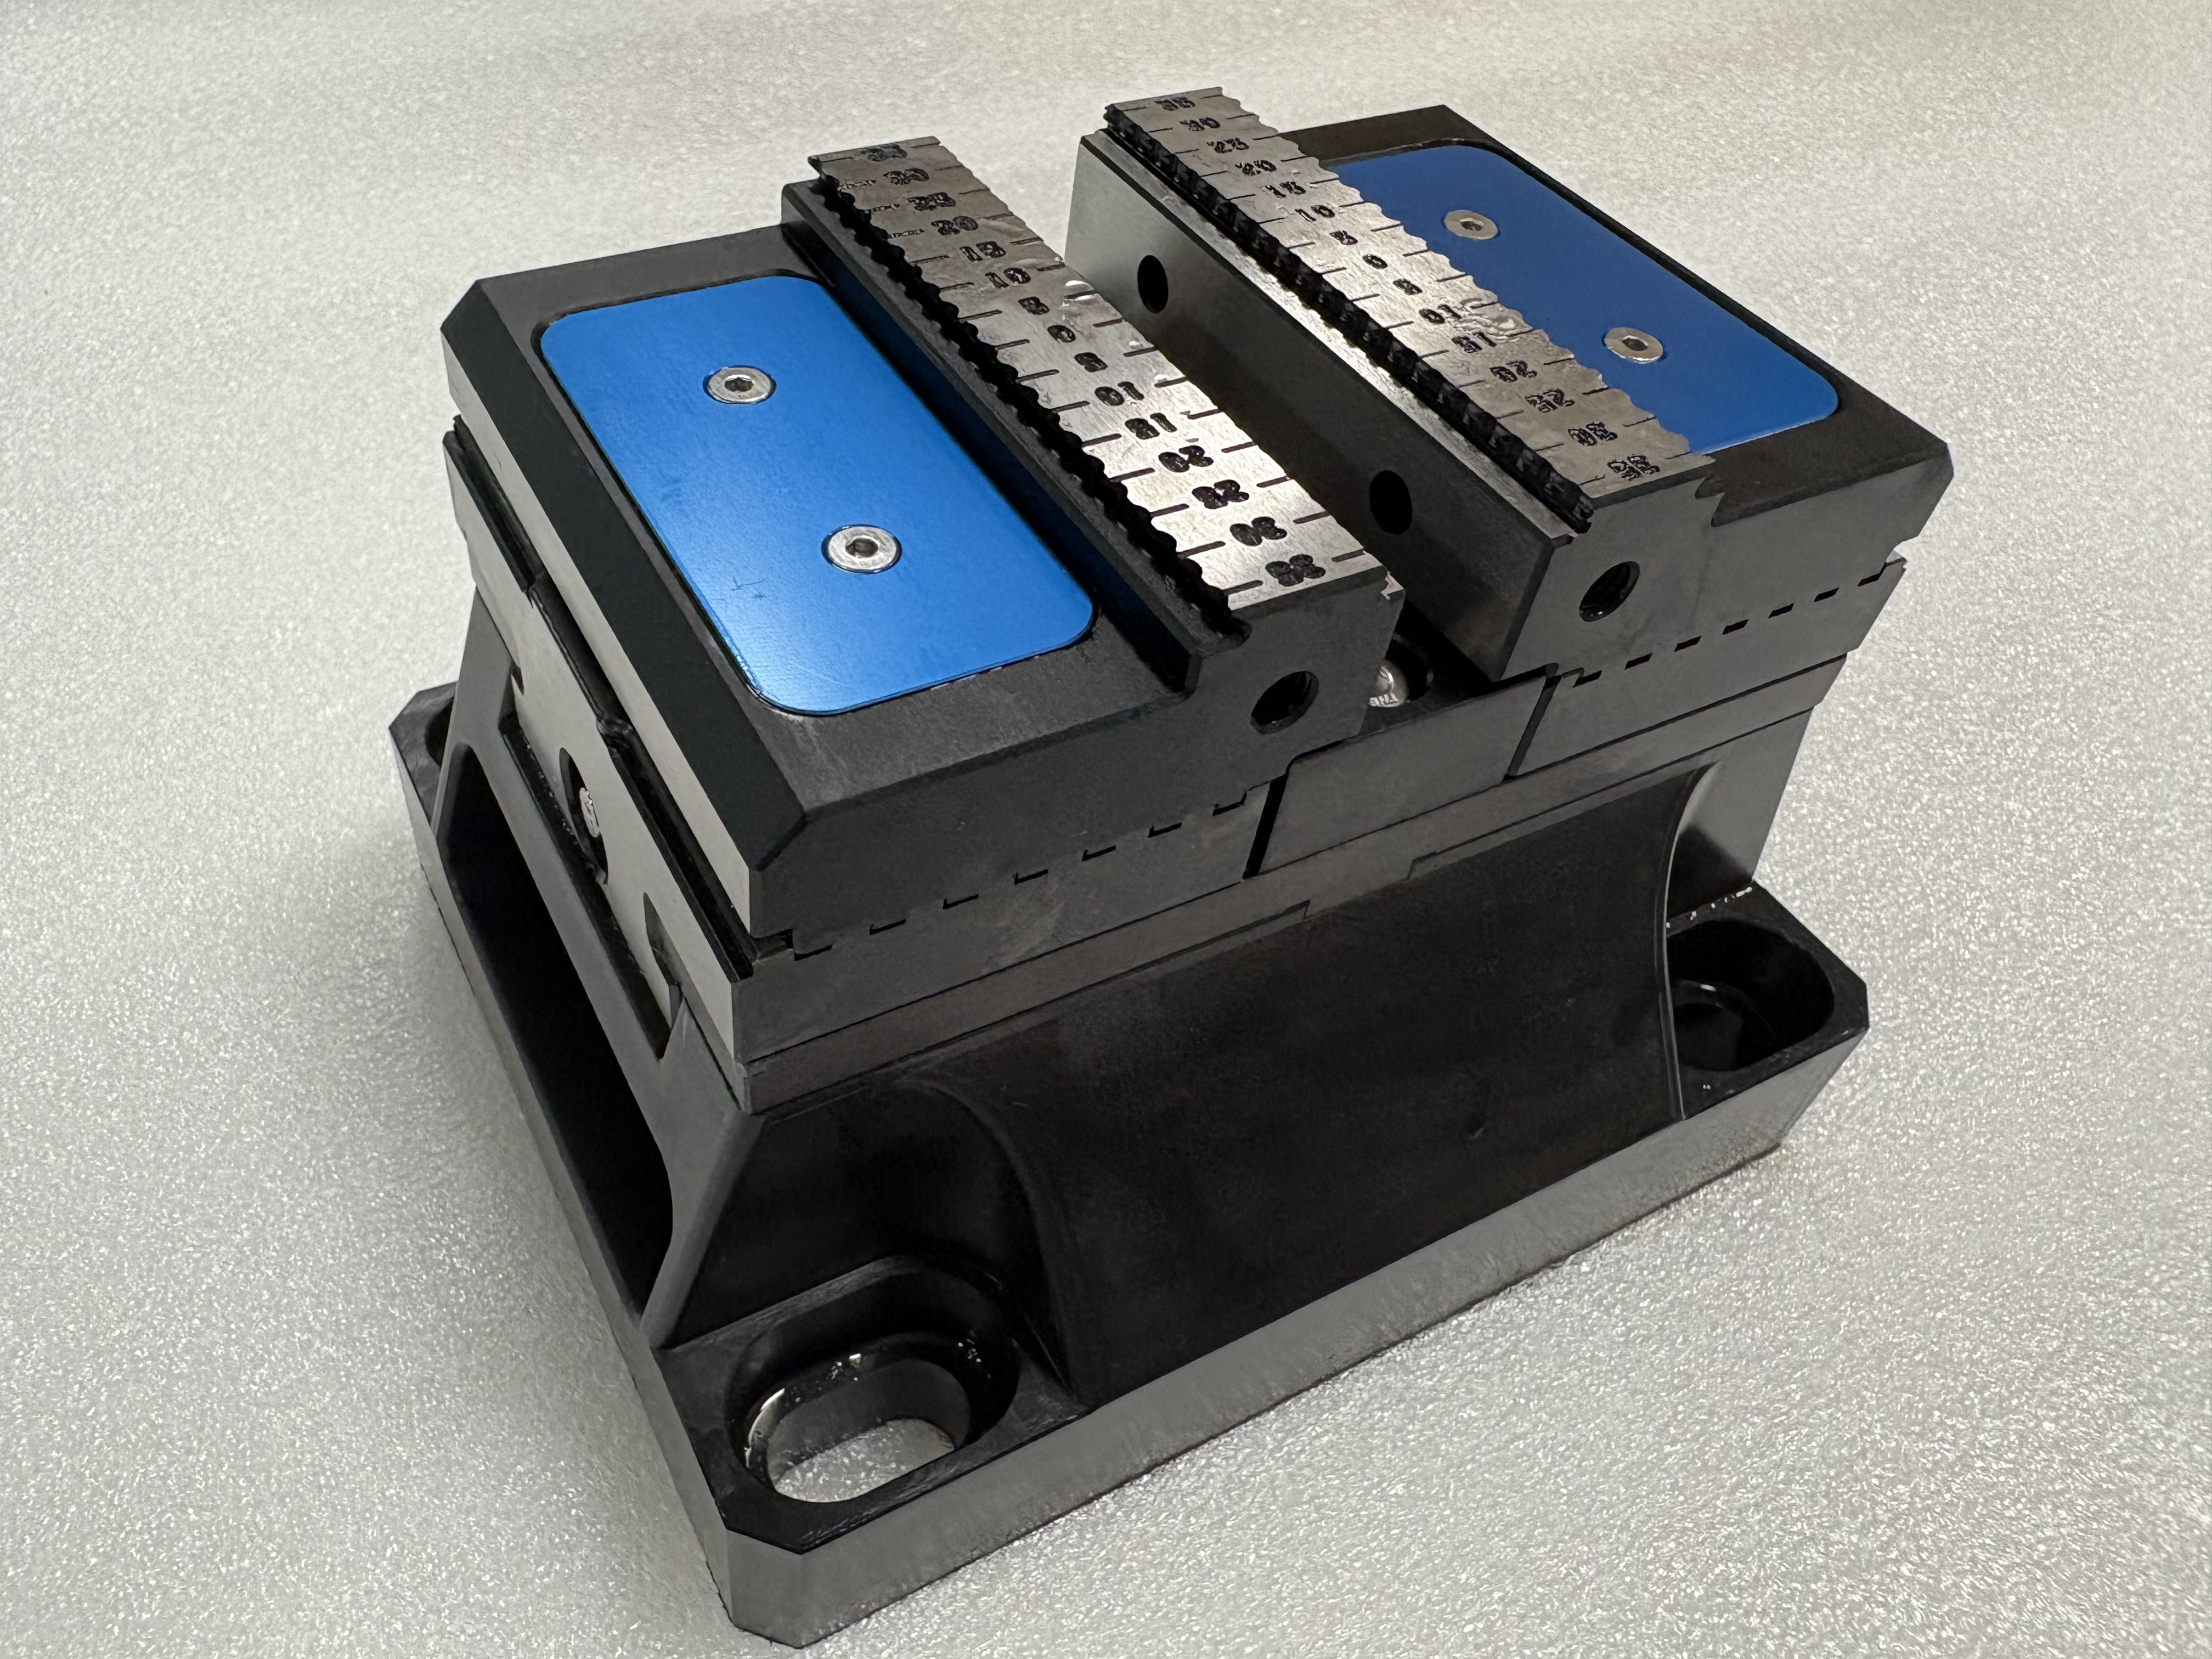
1 / 5Selbstzentrierender Schraubstock mit verzahnten Backen auf einer quadratischen Montagebasis.
Produktbild vergrößernDer kompakte Grundkörper lässt Platz um das Werkstück, auch bei geschwenktem Tisch.
Weiche, verzahnte und V-Backen stimmen den Kontakt auf unterschiedliche Formen und Oberflächen ab.
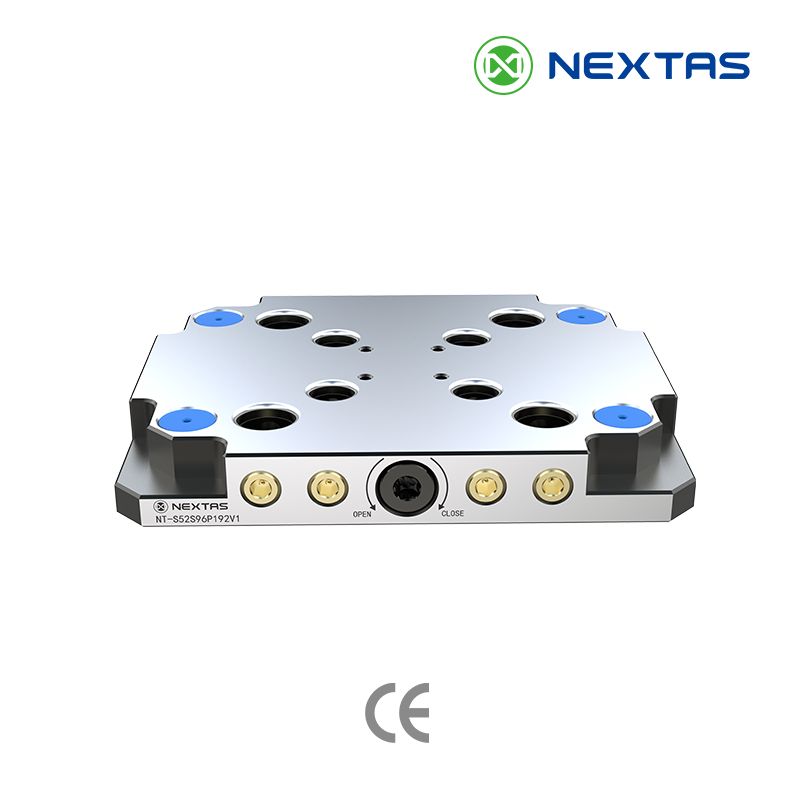
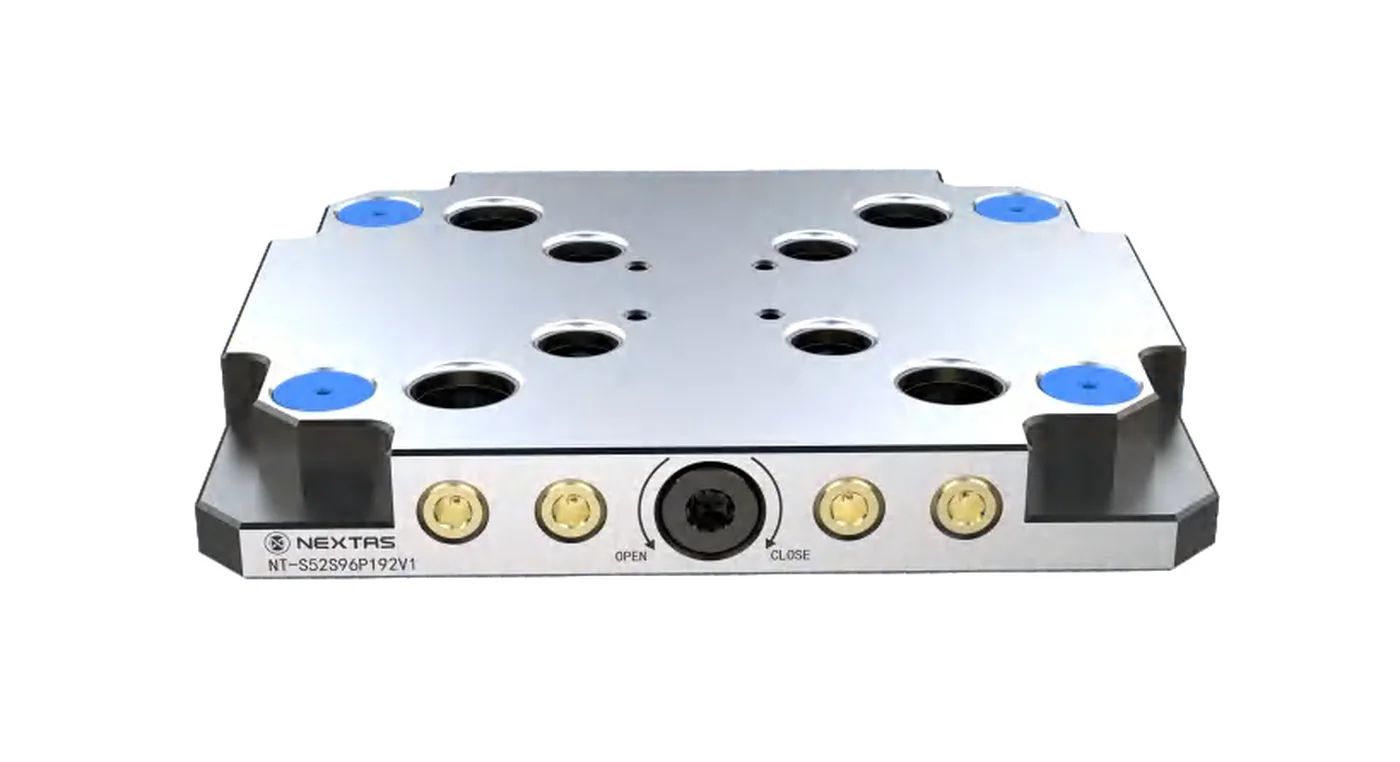
Wählen Sie das 52- oder 96-mm-Montageraster und prüfen Sie anschließend die Gegenplatte oder die Zeichnung für die Direktmontage.
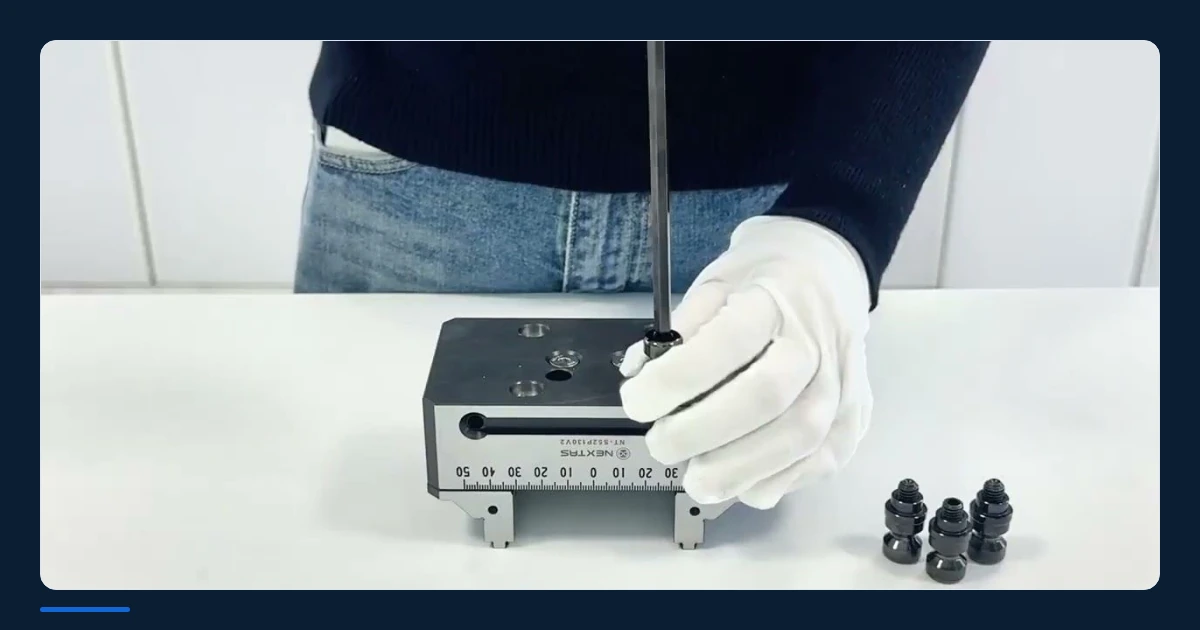
Eine 43-sekündige Produktvorführung: ein 5-Achs-Zentrischspanner auf einer Nullpunktplatte und der daraus folgende Werkzeugzugang.
Auf YouTube ansehenDen Zentrischspanner in der Anwendung sehen
So unterstützt der Spanner zentriertes Halten, den 5-Achs-Werkzeugzugang und die Übernahme der Aufspannung zwischen Maschinen oder Paletten.
Noch unsicher, welche Ausführung passt? Beschreiben Sie Ihre Aufspannung.
Spanner empfehlen lassenDie Gewindespindel zieht beide Backen zu einer Mittellinie. Backenkontakt, Rohteilform und Drehmoment legen die Lage des Teils fest.
| Familie | Spannbolzenabstand | Wiederholpositioniergenauigkeit | Spannkraft | Maximales Drehmoment | Werkstoff | Beispielmodelle |
|---|---|---|---|---|---|---|
| Zentrischspanner 52 | 52 mm | <0,02 mm | 14.000 N | 70 Nm | Gehärteter martensitischer rostfreier Stahl | NT-S52P105V2 / 130V2 / 170V2 / 210V2 |
| Zentrischspanner 96 | 96 mm | <0,02 mm | 20.000 N | 100 Nm | Gehärteter martensitischer rostfreier Stahl | NT-S96P160V2 / 210V2 / 260V2 / 310V2 / 360V2 |
Eine Liste für Modellgröße, Backensatz und Aufnahmeschnittstelle.
Stimmen Sie Backen, Kontaktfläche und Einspannlänge auf Werkstoff, Oberfläche und Schnittlast ab. Prüfen Sie die Montageschnittstelle und sehen Sie bei drehmomentstarken Schnitten eine Verdrehsicherung in der Backenkonstruktion vor.
Maßgeblich sind Hüllmaß, Schnittlast und Umrüsthäufigkeit.
| Modell | Geeignet für | Hinweise |
|---|---|---|
| NT-S52P170V2 | Kompakte Teile, 5-Achs-Freiraum, leichtere Drehaufspannungen | Schnelles Handling, geringere Masse, gut für dichte Anordnungen mehrerer Spanner |
| NT-S52P210V2 | Größere Teile, mehr Backenhub und ein größerer Spannbereich | Die Spannkraft bleibt bei 14 kN; für höhere Spannkraft ein S96-Modell wählen. |
Wenn Sie Zeichnung, Werkstoff und Zieltoleranz schicken, empfehlen wir Backenart und Haltestrategie.
Von einer Maschine bis zur Einführung mehrerer Spanner hilft NEXTAS Ihnen, die Baureihe S52 oder S96 auf Ihre Werkstücke und Ihren Beschaffungsplan abzustimmen. Geben Sie Backen, Montageanforderungen und Stückzahlen in einer Angebotsanfrage an. Unser Engineering-Team unterstützt Sie beim Vergleich geeigneter Konfigurationen und erläutert den vollständigen angebotenen Lieferumfang.
Senden Sie Länge, Breite, Höhe, Werkstoff, roh oder fertig bearbeitete Flächen und ob das Teil Zugang von fünf Seiten braucht.
Sagen Sie uns, ob Sie die Aufnahme 52 mm oder 96 mm, weiche Backen, gekerbte Backen, Schnellwechselbacken oder Nullpunktmontage bevorzugen.
Nennen Sie Zielmenge, Lieferregion, geforderte Wiederholgenauigkeit und ob Sie Zeichnungen, STEP-Dateien oder eine gepaarte Aufspannung brauchen.
5-ACHS-FERTIGUNG
Symmetrisches Spannen hält die Mittellinie über jede Drehung; der kompakte Körper hält die Spindel frei, wenn der Tisch kippt.
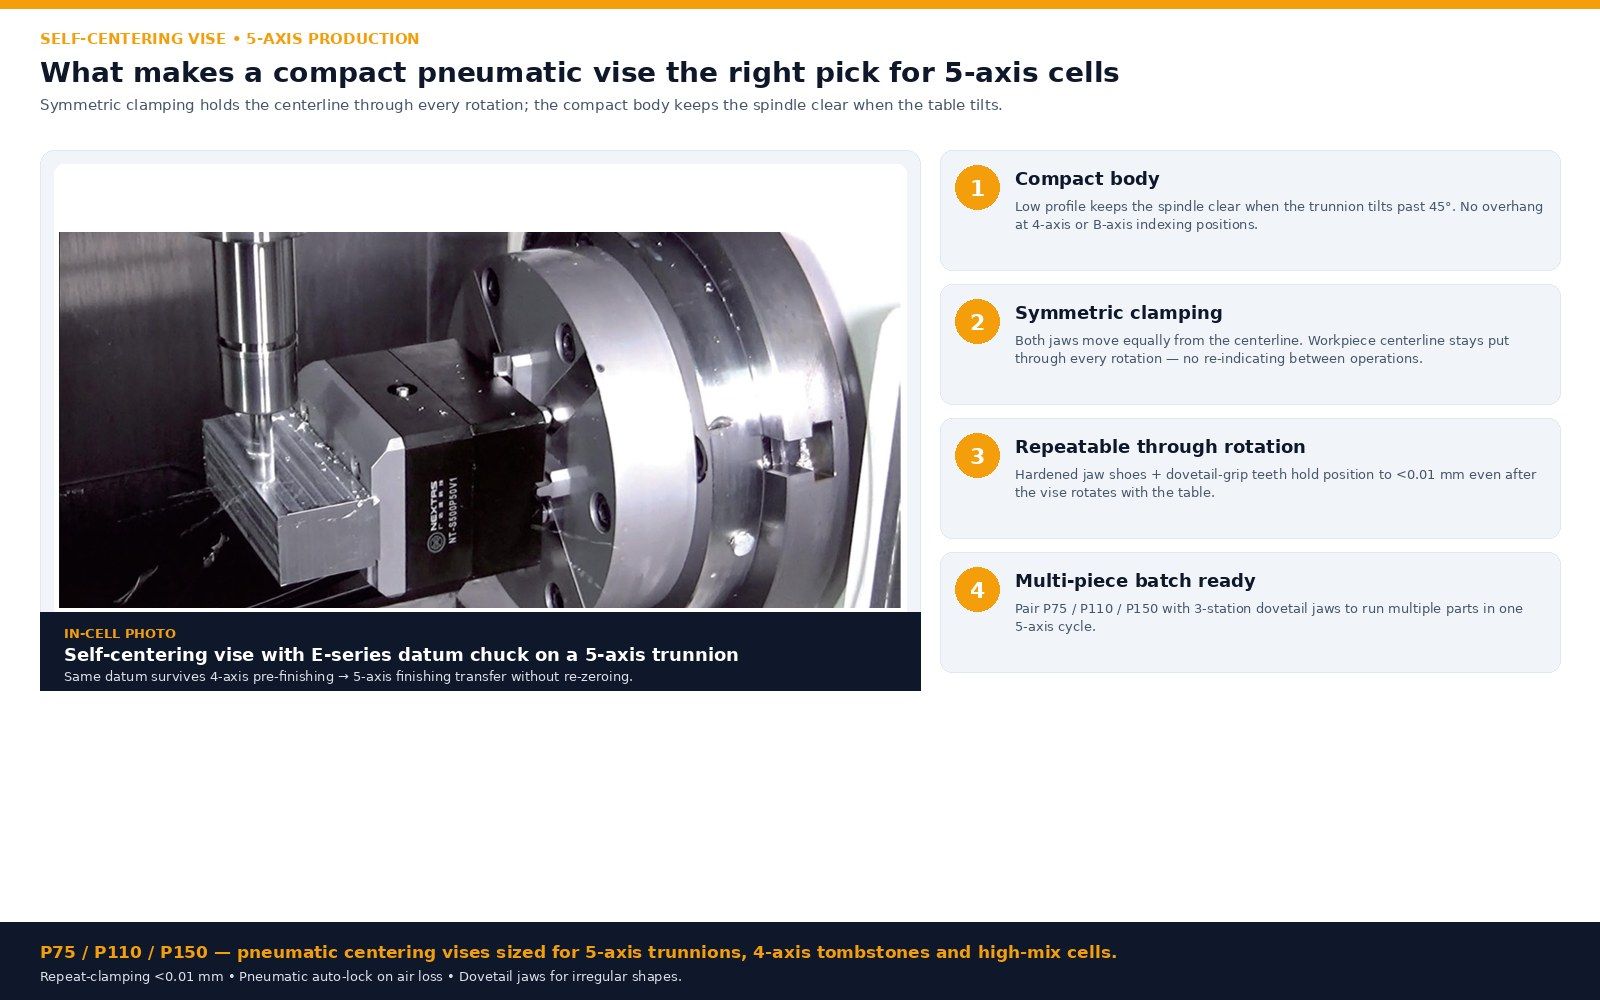
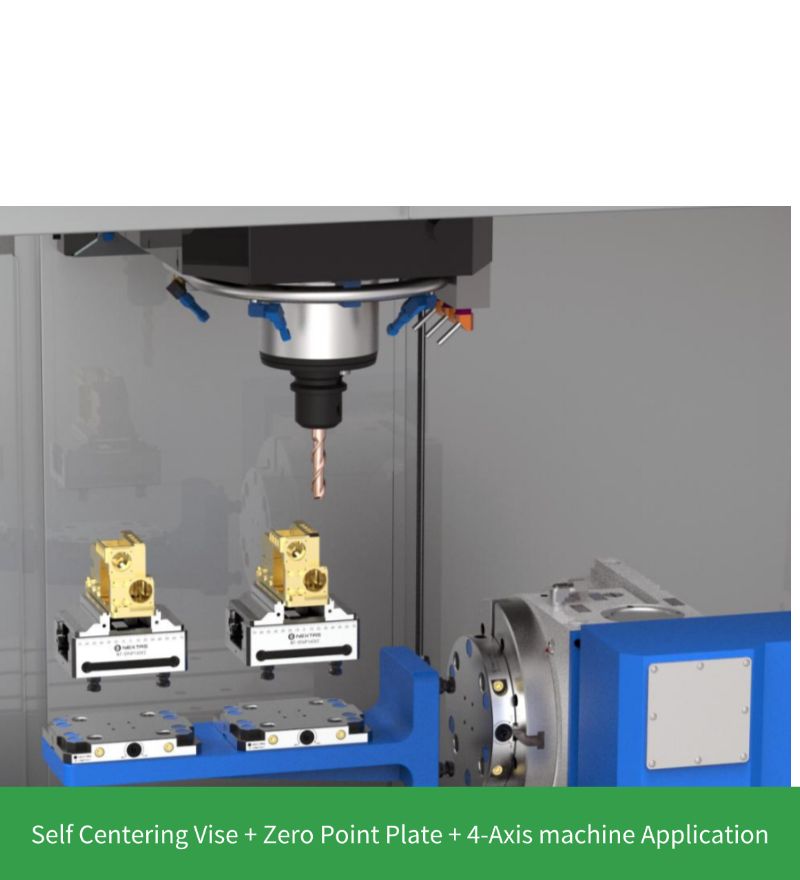
Der kompakte NEXTAS-Zentrischspanner lässt das Werkzeug bei der 5-Achs-Bearbeitung gut heran. Bei Laufrädern, Formen oder komplexen Strukturteilen bleibt das Werkzeug frei, und komplexe Flächen mit engen Toleranzen sind erreichbar.
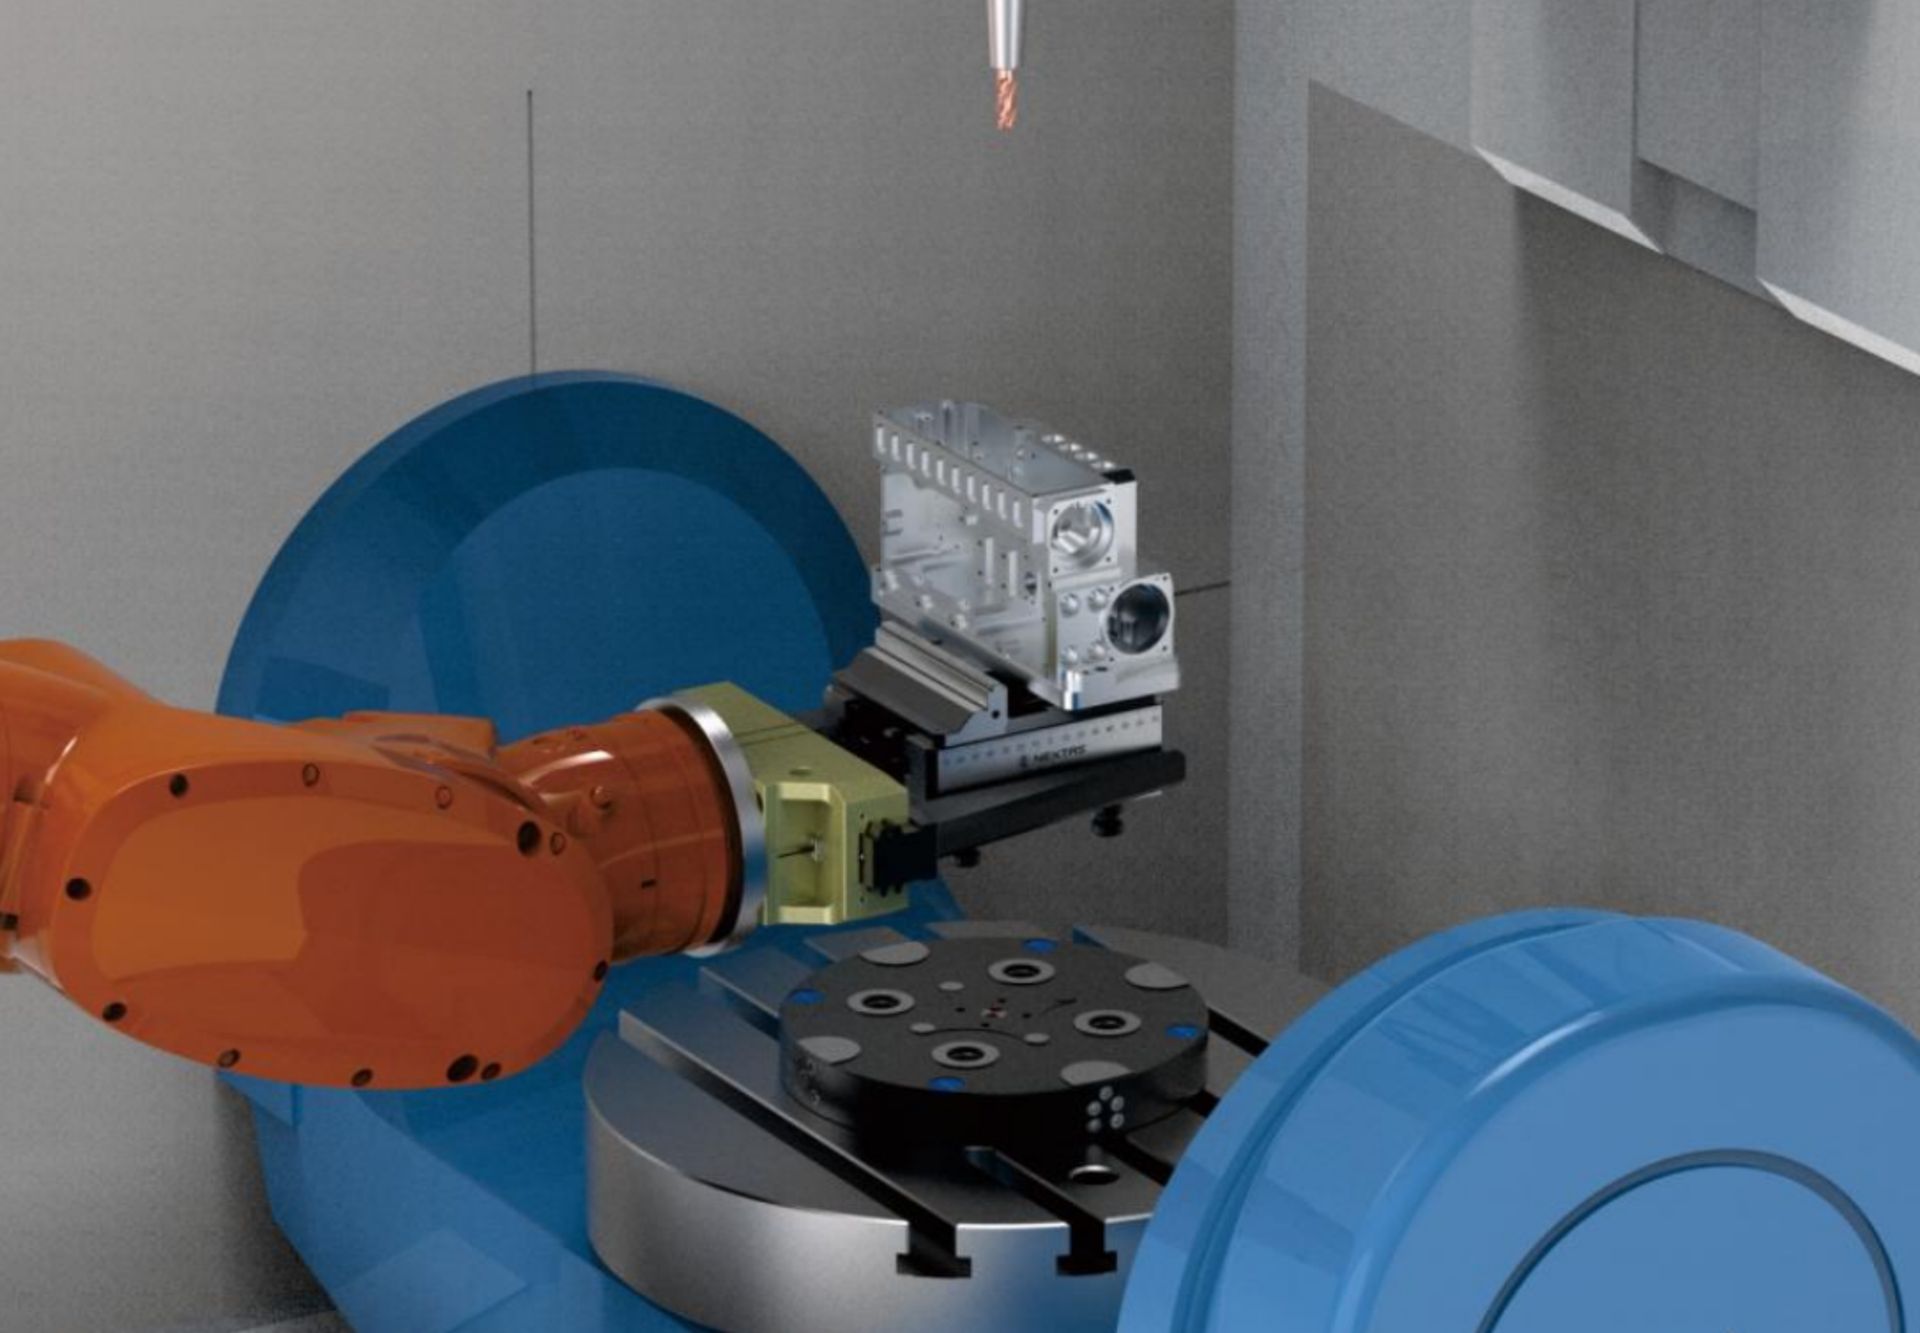
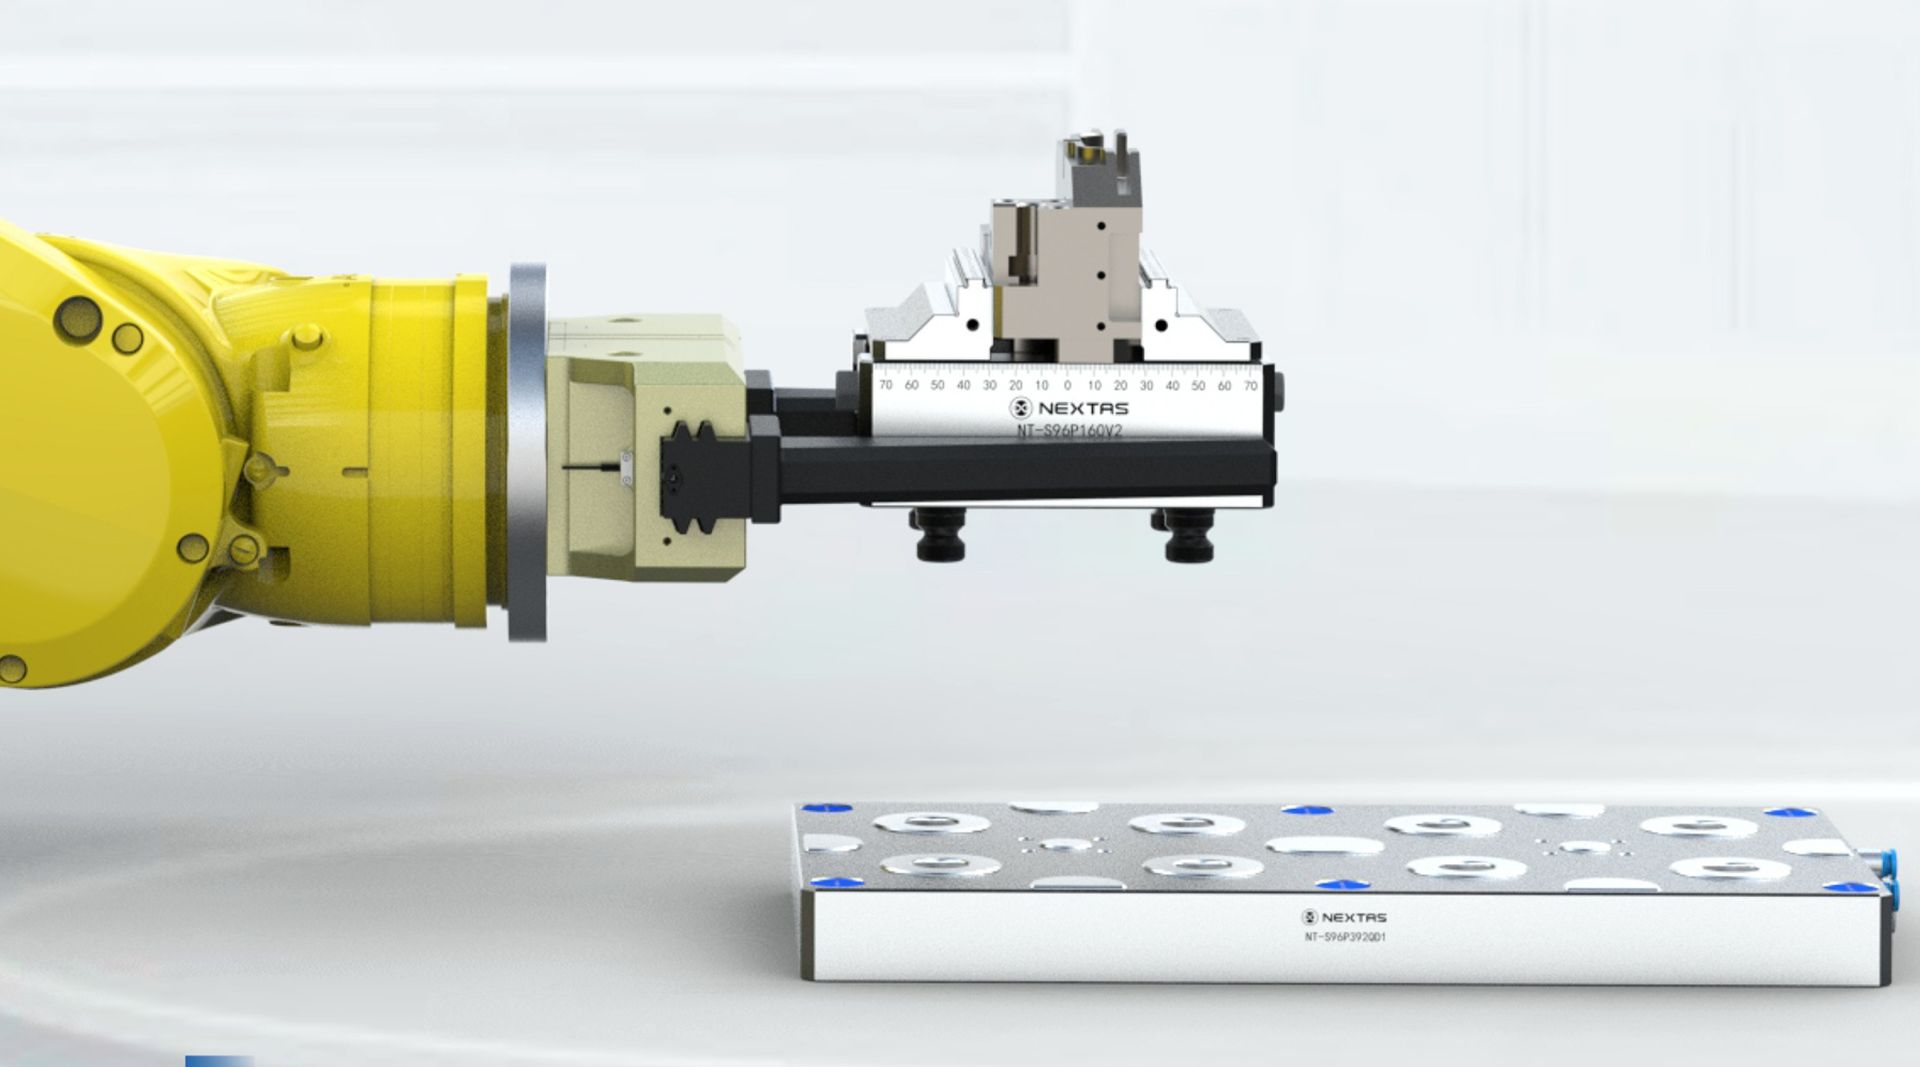
Dieses Konzept zeigt den Robotertransfer eines kompletten Spanners. Die aufgeführten S52/S96-Modelle spannen mit einer manuellen Spindel; automatische Backenbetätigung erfordert eine gesondert spezifizierte Ausführung. Wir prüfen Spanner, Greifer und Nullpunktschnittstelle anhand Ihres Beladeablaufs. Integration und Zellenabnahme.
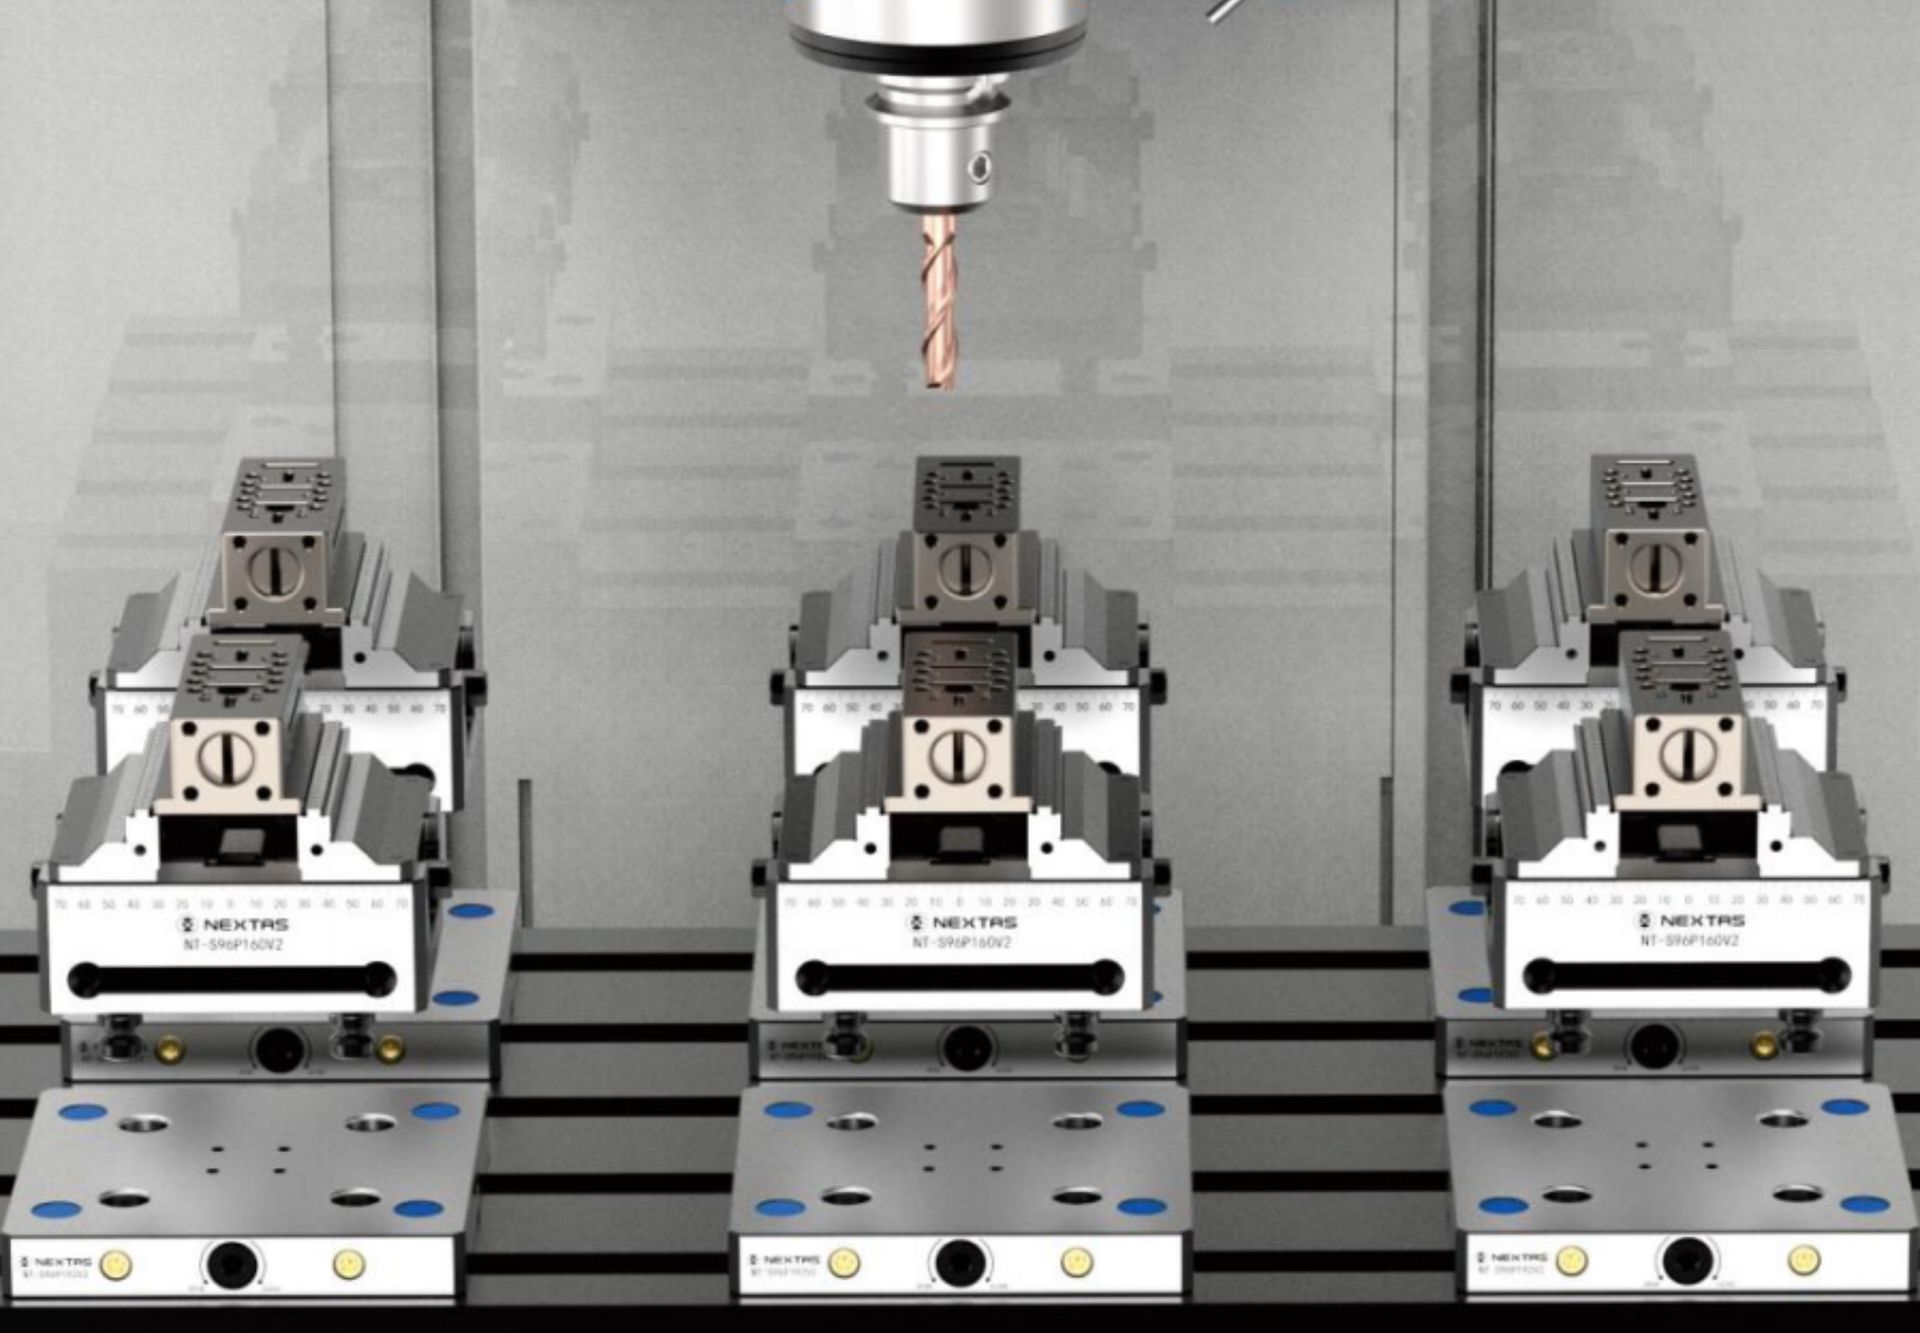
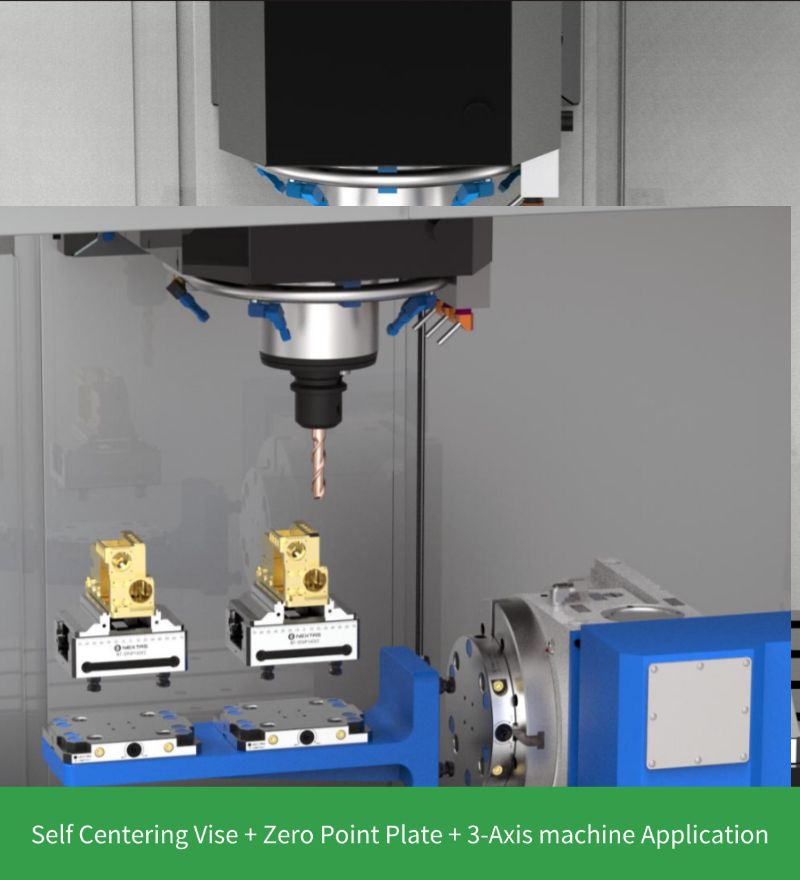
Mehrere Spanner auf dem Tisch des Bearbeitungszentrums lassen mehrere Werkstücke in einer Aufspannung bearbeiten und heben so die Ausbringung.
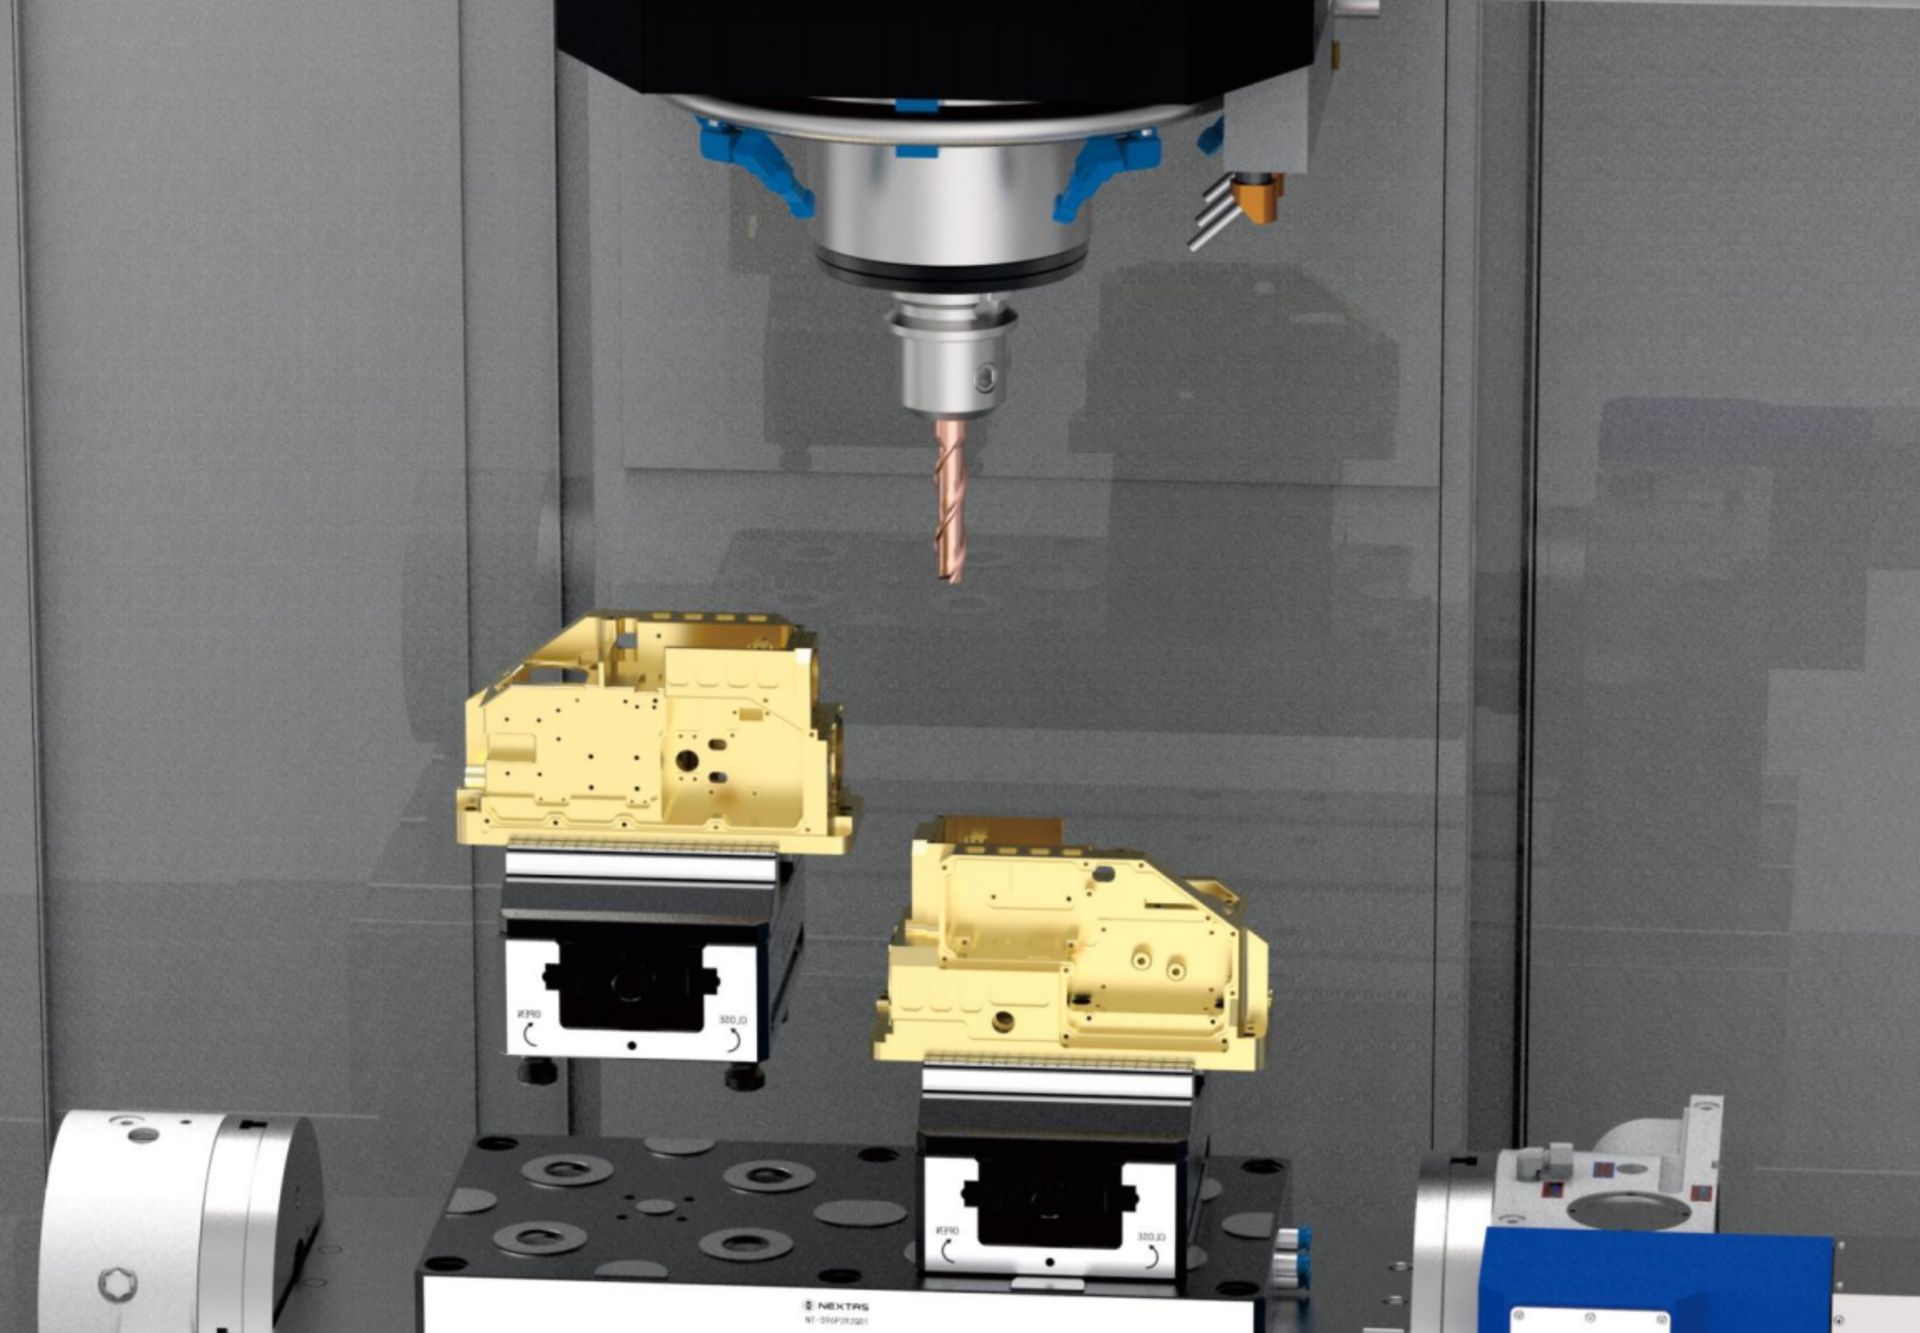
Sitzt der Spanner auf einer standardisierten Palette, kann außerhalb der Maschine vorbereitet werden. Die Stillstandszeit der Maschine geht zurück, die Nutzung steigt.
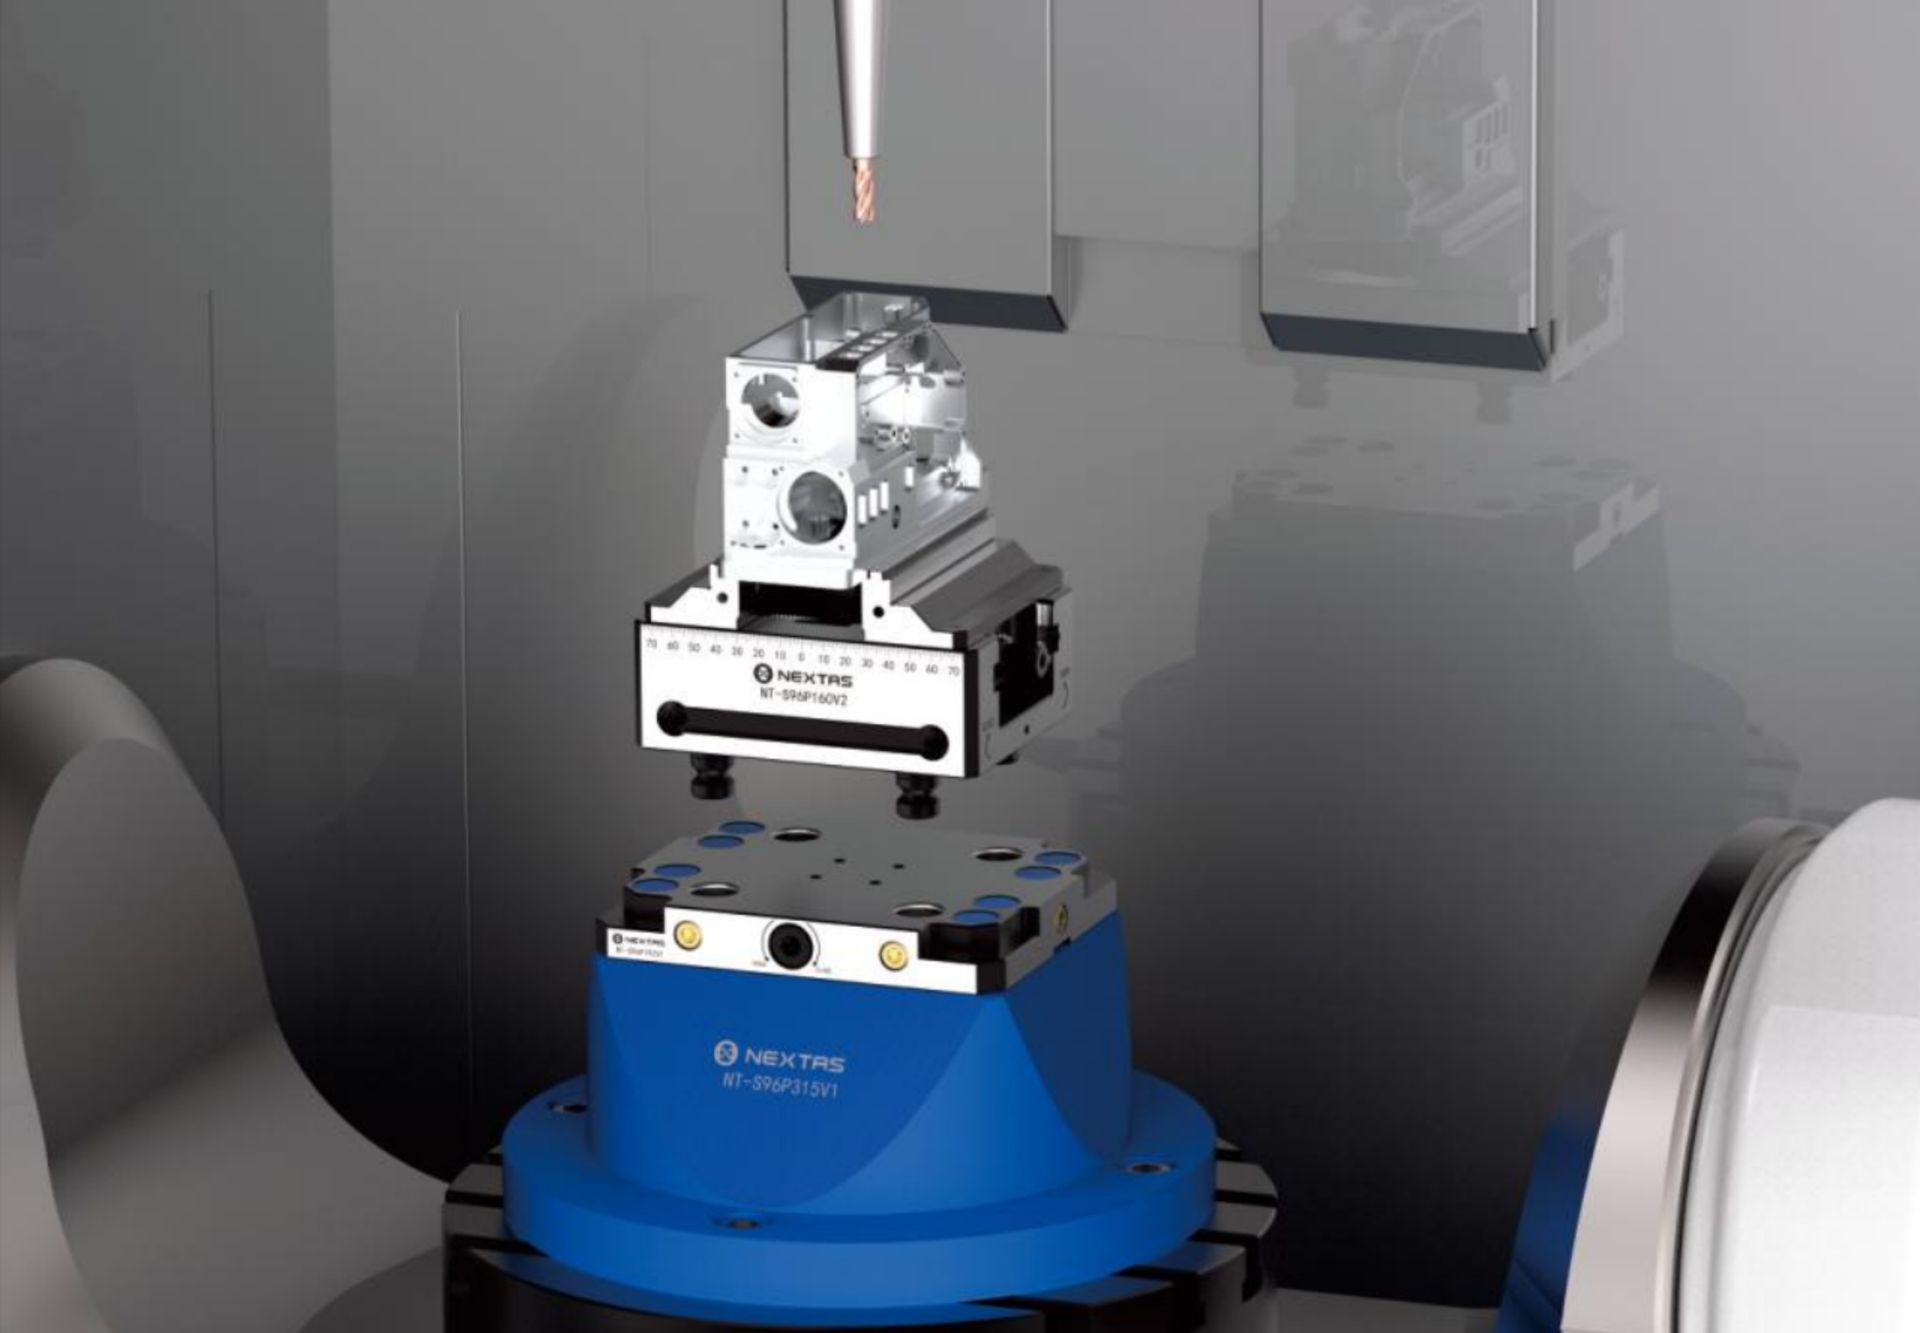
Mit Sonderbacken lassen sich unregelmäßige Werkstücke wie Guss- und Schmiedeteile fest spannen und erhalten eine stabile Bearbeitungsbasis.
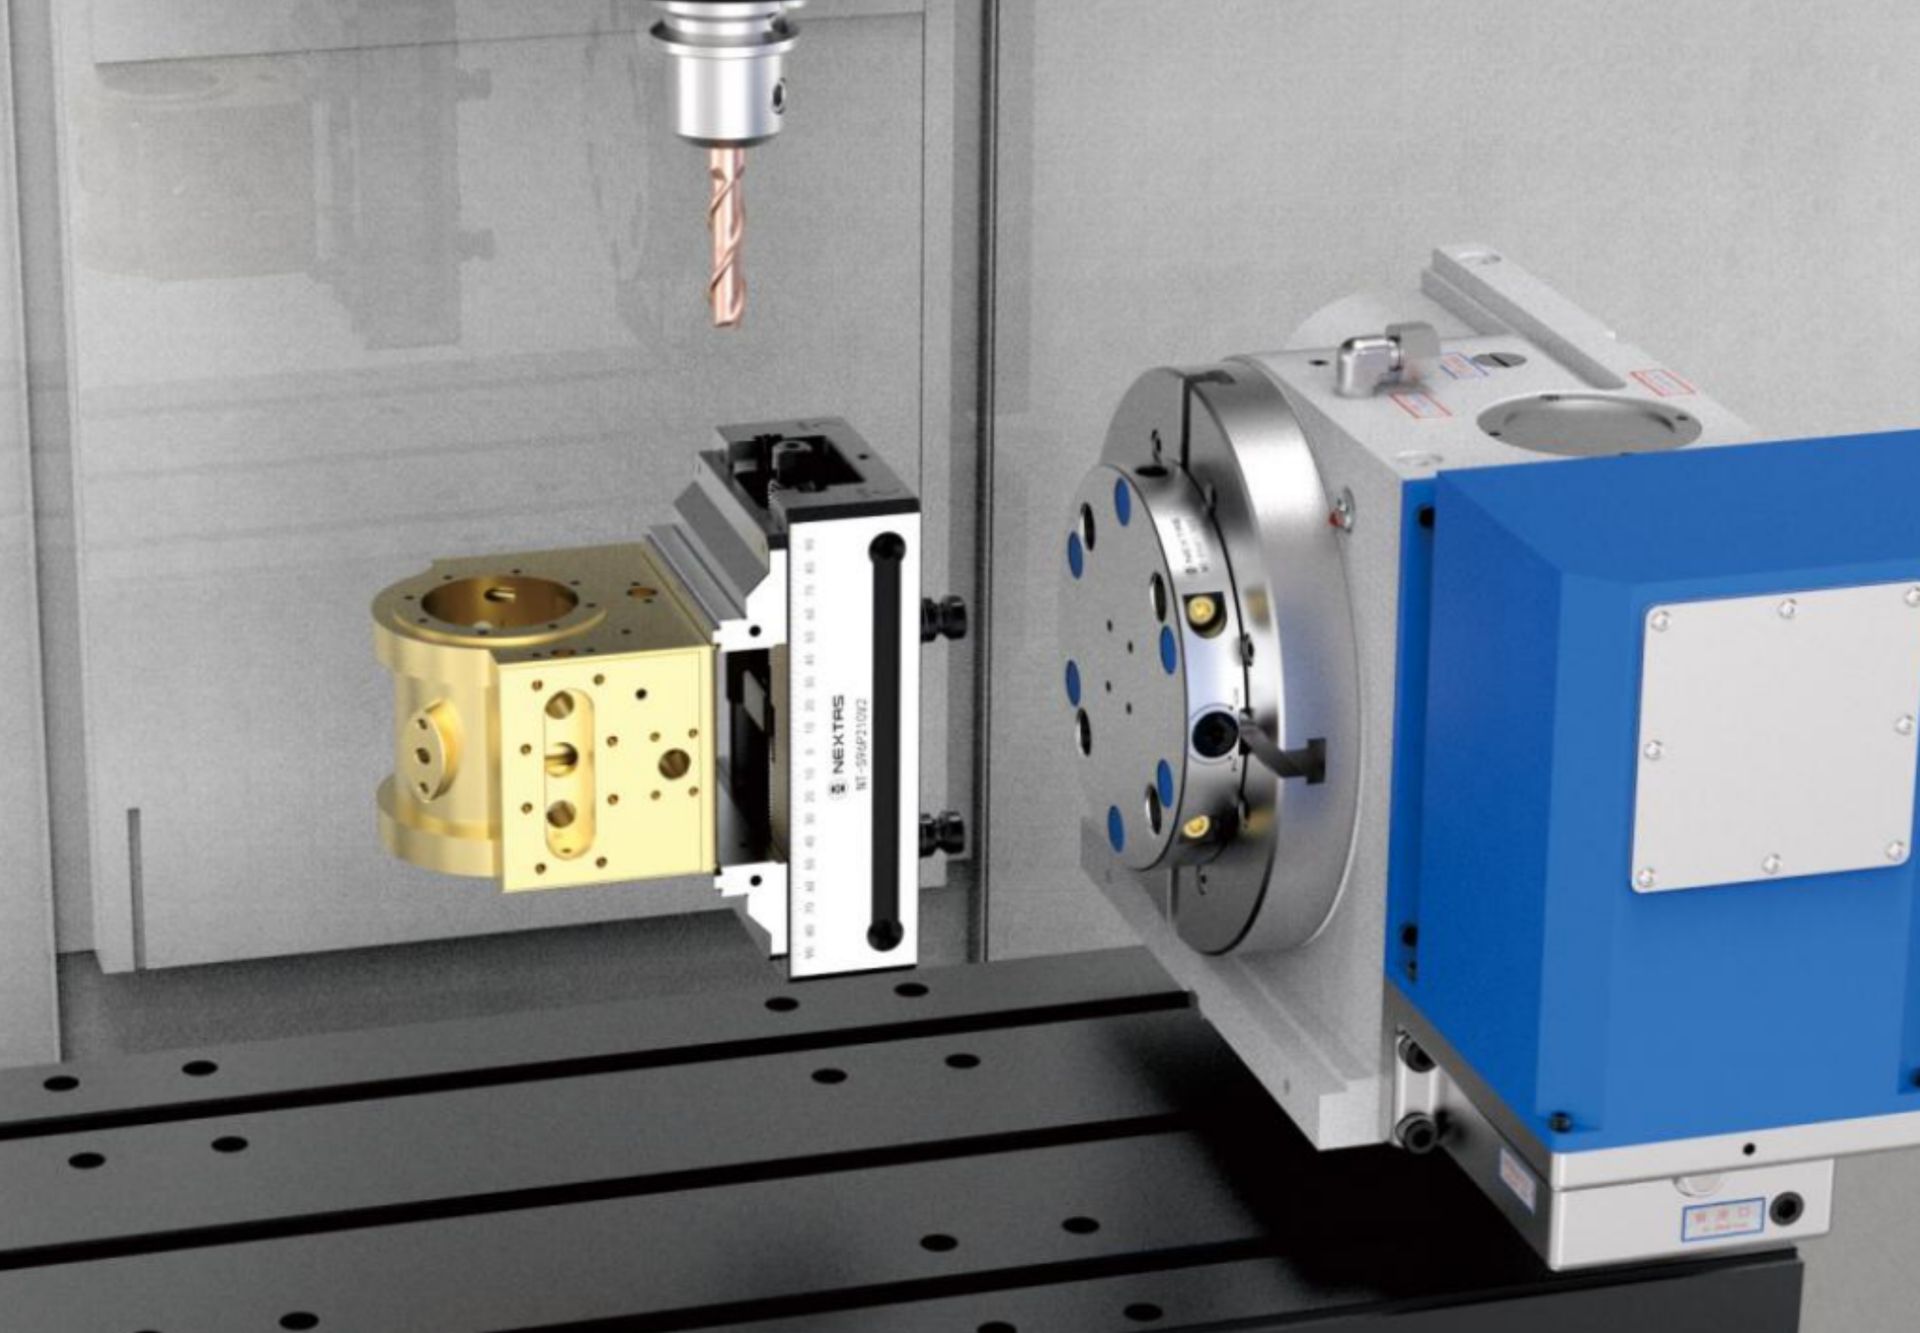
Prüfen Sie Masse, Drehhüllkurve und die zulässige Belastung des Rundtischs, bevor der Spanner für mehrseitige Bearbeitung auf die 4. Achse kommt.
V-Backen sind die genannte Option für Rundmaterial. Die Mittigkeit hängt weiter vom Backenzustand, der Einspannlänge und der Wiederholgenauigkeit auf der Zeichnung des gewählten Modells ab.
Wenn Sie komplexe Teile bearbeiten (Luftfahrt, Medizin, Präzisionsformen), hält dieser Ablauf den Zugang hoch und die Kollisionen niedrig.
Gekerbte Backen und höhere Spannkraft. Die Spannlänge für die Stabilität zurückhaltend halten.
Wechseln Sie auf weiche Backen oder Präzisionsauflagen. Tasten Sie kritische Merkmale an, um die Toleranzkette zu schützen.
70 mm erhöht, Auskragung 115→65 mm, Vorschub +35%
Fall lesen
20 gepaarte Spanner, Biss 3.5 mm, Amortisation unter 4 Monaten
Fall lesen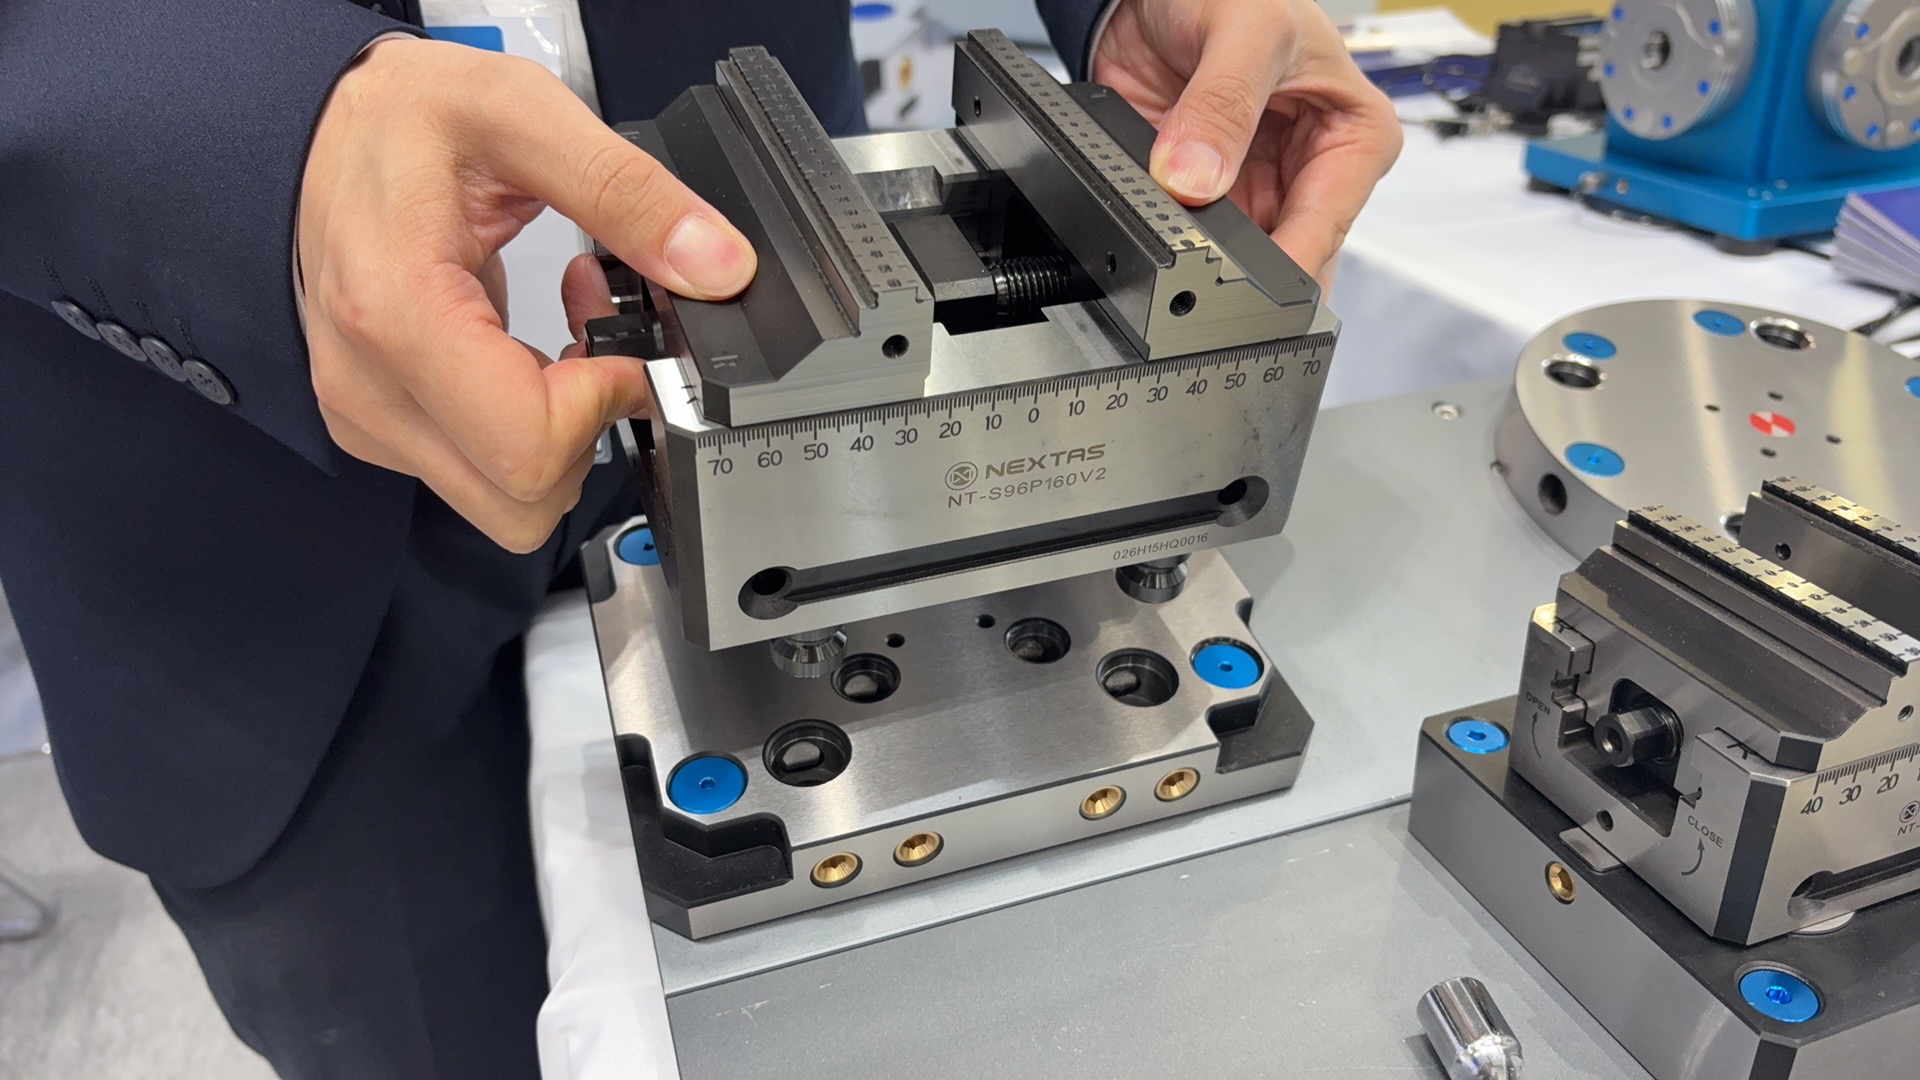
Ein dokumentierter Betrieb verkürzte die Umrüstzeit von 42 Minuten auf unter 2,5 Minuten.
Fall lesenDie Zentrischspanner-Familie S52 nutzt eine Backenbreite von 77 mm, die Familie S96 eine Backenbreite von 125 mm. Die Werte 52 mm und 96 mm bezeichnen das Montagemuster, nicht die Backenbreite. Vergleichen Sie in der Modellmatrix unten Gesamtlänge, Spannbereich und Modellgewicht, ohne zur PDF zurückzukehren.
| Produktcode | Backenbreite | Gesamtlänge | Höhe | Spannbereich | Maximales Drehmoment | Gewicht |
|---|---|---|---|---|---|---|
| NT-S52P105V2 | 77 mm | 105 mm | 87 mm | 0 ~ 95 mm | 70 Nm | 2,8 kg |
| NT-S52P130V2 | 77 mm | 130 mm | 87 mm | 0 ~ 120 mm | 70 Nm | 3,2 kg |
| NT-S52P170V2 | 77 mm | 170 mm | 87 mm | 0 ~ 160 mm | 70 Nm | 3,8 kg |
| NT-S52P210V2 | 77 mm | 210 mm | 87 mm | 0 ~ 200 mm | 70 Nm | 4,4 kg |
| NT-S96P160V2 | 125 mm | 160 mm | 111 mm | 0 ~ 150 mm | 100 Nm | 8,9 kg |
| NT-S96P210V2 | 125 mm | 210 mm | 111 mm | 0 ~ 200 mm | 100 Nm | 10,8 kg |
| NT-S96P260V2 | 125 mm | 260 mm | 111 mm | 0 ~ 250 mm | 100 Nm | 12,6 kg |
| NT-S96P310V2 | 125 mm | 310 mm | 111 mm | 0 ~ 300 mm | 100 Nm | 14,5 kg |
| NT-S96P360V2 | 125 mm | 360 mm | 111 mm | 0 ~ 350 mm | 100 Nm | 16,4 kg |
Weiche und harte Backen aus den Backenblättern S52 und S96. Die Spannkraft entspricht der Schraubstockfamilie. Das maximale Drehmoment jedes Modells steht in der Matrix oben.
| Artikel | Backe | Katalogmaß | Spannkraft | Gewicht |
|---|---|---|---|---|
| NT-S52P77V2 | Harte Backe | D1 77 mm × D2 51 mm × D3 34 mm | 14.000 N | 0,44 kg |
| NT-S52P77V1 | Weiche Backe | H1 29,1 mm × H2 5 mm × H3 4,5 mm; W1 44 mm × W2 10 mm × W3 34,5 mm; φD 6 mm | 14.000 N | 0,2 kg |
| NT-S96P125V2 | Harte Backe | D1 125 mm × D2 65 mm × D3 47 mm | 20.000 N | 1,3 kg |
| NT-S96P125V1 | Weiche Backe | H1 38,1 mm × H2 5 mm × H3 6 mm; W1 77,5 mm × W2 11 mm × W3 40 mm; φD 6 mm | 20.000 N | 0,6 kg |
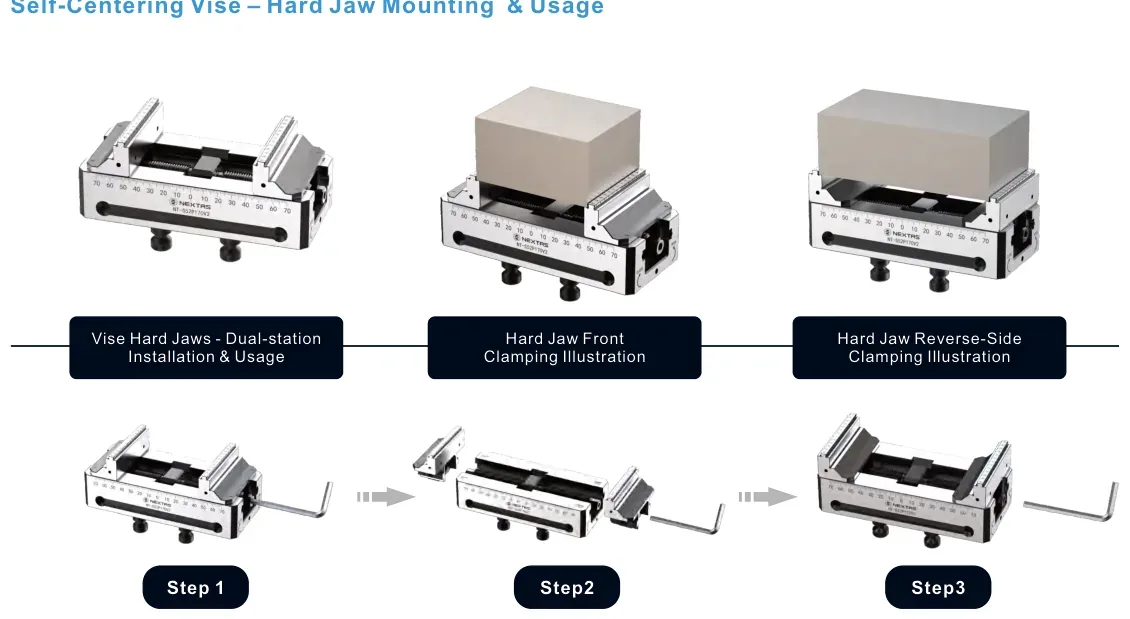
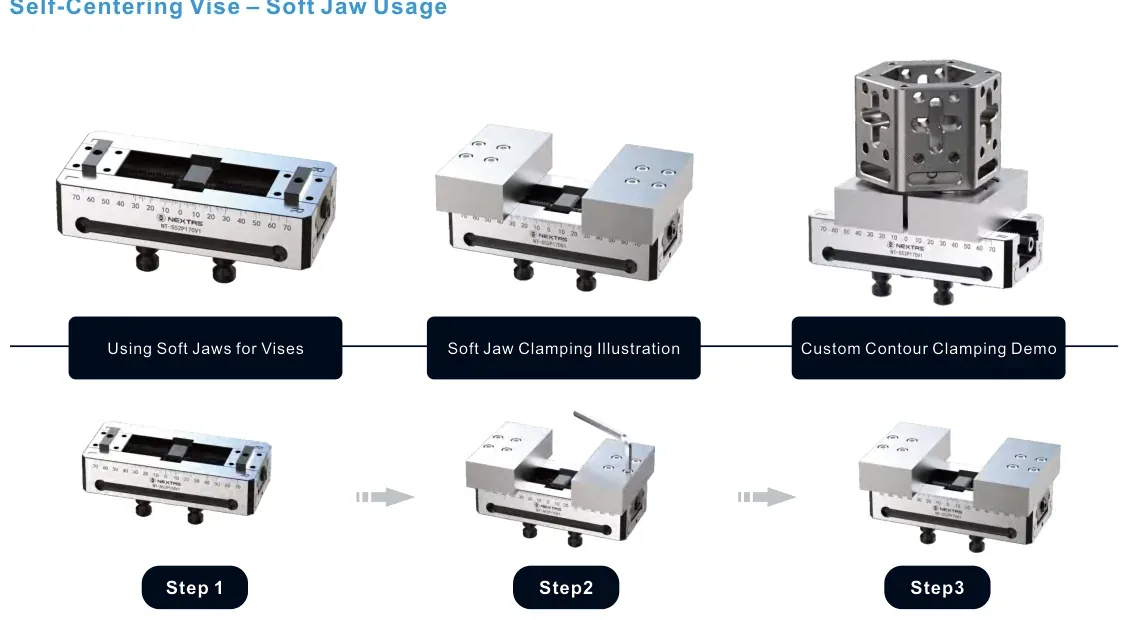
Katalogquelle: NEXTAS Industry Quick-Change Clamping System 2026, PDF-Seiten 24–26 (Druckseiten 45–50). Katalog anfordern
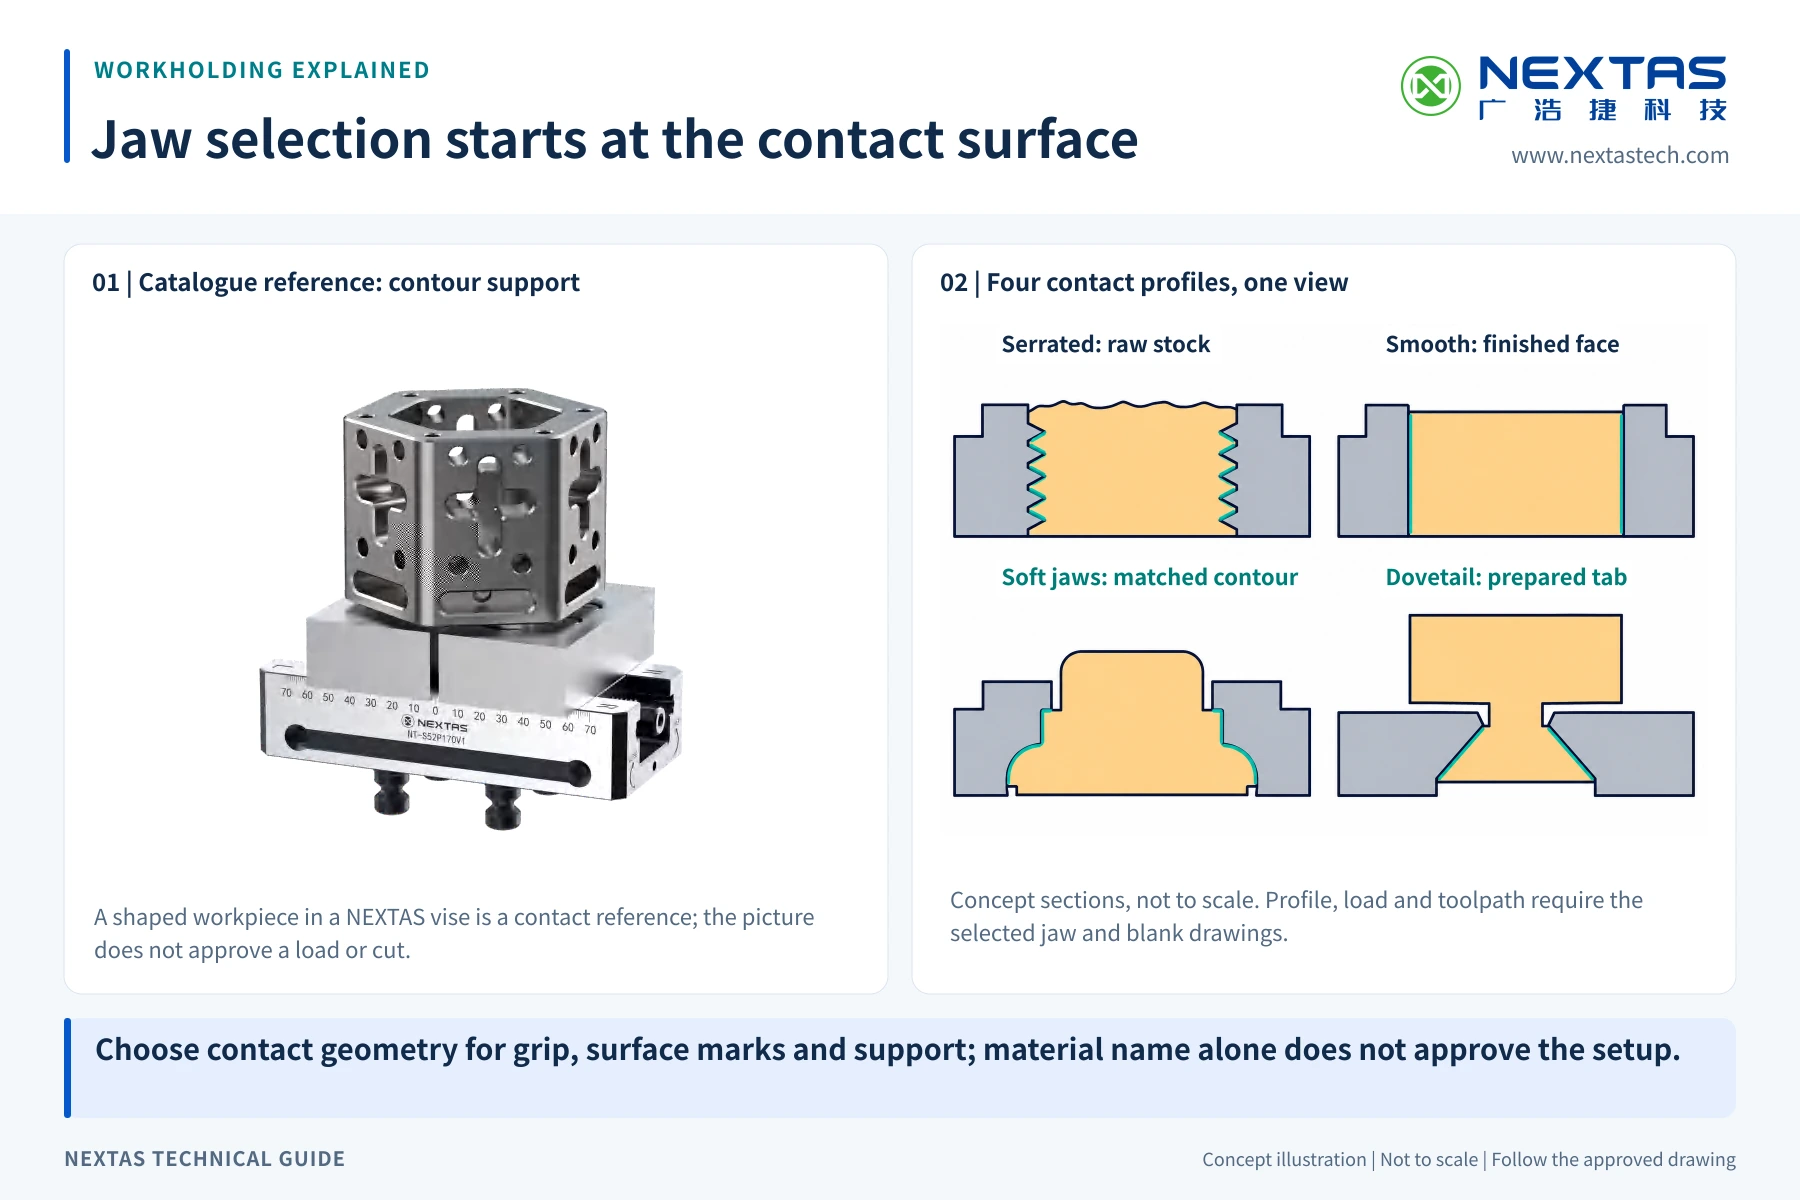
Ordnen Sie die Backenart dem Werkstoff, der Oberfläche und der Schnittlast zu. Die Matrix ist ein praktischer Start für die Backenwahl an einem 5-Achs-Zentrischspanner und für wiederholbare Automationsaufspannungen.
| Werkstück | Ziel / Bearbeitung | Empfohlene Backe und Haltemethode | Warum es trägt (Hinweise) |
|---|---|---|---|
| Rohteile, Guss/Schmiede (Stahl/Eisen) | Starkes Schruppen, hohes Drehmoment | Gekerbte Backen und längere Spannlänge | Die Kerbung greift in die Zunderschicht; die längere Anlage stabilisiert den Zugang des 5-Achs-Werkzeugs. |
| Aluminium / weiche Legierungen (fertige Oberflächen) | Schlichtfräsen mit sichtbaren Flächen | Bearbeitete weiche Backen (eigene Tasche) | Vorgearbeitete Taschen verteilen die Last und vermeiden Backenabdrücke; geeignet für wechselnde CNC-Frästeile. |
| Dünnwandige Teile (Ringe, Gehäuse) | Verzug begrenzen und die Toleranz halten | Weiche Backen plus Freistich / Stützauflagen | Eine begrenzte Kontaktfläche senkt die Verformung; tasten Sie nach dem Spannen eine Referenz für wiederholbare Versätze an. |
| Rundmaterial / Wellen | Mittellinie für die 5-Achs-Bearbeitung halten | V-Backen oder V-Blöcke auf weichen Backen | Zentriert Rundmaterial und verbessert die Konzentrizität bei mehrseitiger Bearbeitung. |
| Symmetrische prismatische Teile | Schnelle Umrüstung, wiederholbare Referenz | Standardbacken plus Anschlagstufe / Stopp | Eine gleichbleibende Anschlagfläche verbessert die Wiederholgenauigkeit von Teil zu Teil bei Paletten- und Roboterbeladung. |
| Harte Werkstoffe (Werkzeugstahl, Titan) | Rutschen bei starkem Schnitt begrenzen | Gekerbte oder gehärtete Backen plus zurückhaltende Einspanntiefe | Mehr Reibung und eine sicherere Einspanntiefe senken das Risiko von Mikrorutsch, der sich als Toleranzdrift zeigt. |
Wiederholgenauigkeit ist ein Systemergebnis (Schnittstelle, Spanner, Backen, Ablauf). Die Prüfungen unten halten die Spur, wenn Sie enge Toleranzen an der 5-Achs-Spannung suchen.
Der Katalog nennt einen gehärteten martensitischen Edelstahlkörper und eine Wiederholpositionierung <0,02 mm. Die Gewindespindel bewegt die beiden Backen auf eine gemeinsame Mittellinie; die tatsächliche Teilelage hängt von den Backenkontakten, der Werkstückgeometrie, der Montage und dem Anzugsmoment ab. Bestätigen Sie die Arbeitsreferenz durch Messung, besonders bei rauem oder unsymmetrischem Rohteil.
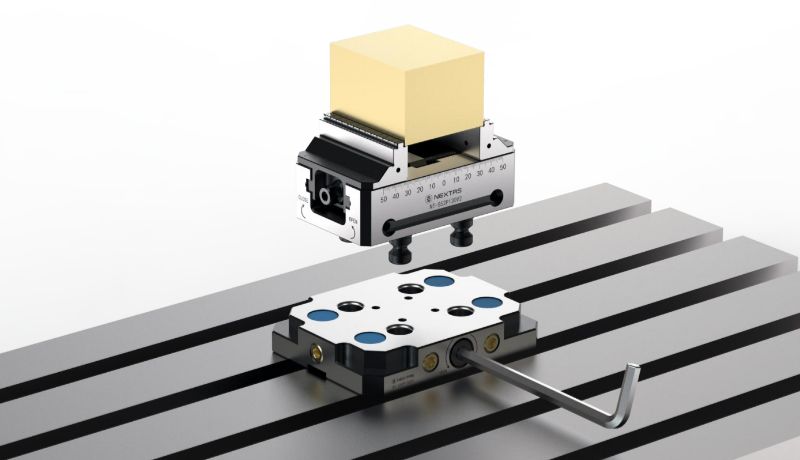
Standard- und Sonderbacken richten den Kontakt auf das Werkstück aus. Schnellwechselbacken erlauben einen Wechsel der Spannfläche, ohne den Spanner zu zerlegen.
Prüfen Sie Werkzeuglänge, Halter und Kollisionsfreiraum über den vollständigen Schwenkbereich. Ein kompakter Grundkörper kann kürzere Werkzeuge ermöglichen; die montierte Verbindung muss die Schnittlasten ausreichend steif aufnehmen.
Mehr Zusammenhang für Teams, die 5-Achs-Spannmittel und wiederholbare Aufspannungen prüfen.
Stellen Sie den ROI des Zentrischspanners aus gemessener Rüstzeit, Umrüsthäufigkeit, Personal, Nacharbeit, Stillstand, Projektkosten und einem kontrollierten Versuch selbst zusammen.
Wählen Sie den 5-Achs-Zentrischspanner, indem Sie Hüllmaß, Werkzeugzugang, Backenkontakt, Spanntiefe, Drehlast und einen sicheren Freigabeversuch beim ersten Schnitt prüfen.
Prüfen Sie beide Anschlusszeichnungen, den Lastpfad, die Abstützung, das Hüllmaß und die Abnahme, bevor Sie eine gemischte Anordnung 52 mm und 96 mm als zusammenpassend behandeln.
Maßzeichnungen, Backenhubbereiche und Aufnahmeschnittstellen für Spannermodelle 52 mm und 96 mm.
Nummerierte Bauteile und ihre Funktionen prüfen.
Zeichnung mit dem ausgewählten Modell und der freigegebenen Montageschnittstelle abgleichen.
Backenausrichtung und Werkstückzugang für die geplante Aufspannung prüfen.
Nutzen Sie diese Aufspannbeispiele aus der Werkstatt, um Maschinenraum, Freiraum der Drehachse, Backenkontakt und Teilezugang zu prüfen. Bestätigen Sie Modell, Backen und Schnittstelle anhand Ihrer Zeichnungen und Betriebsbedingungen.
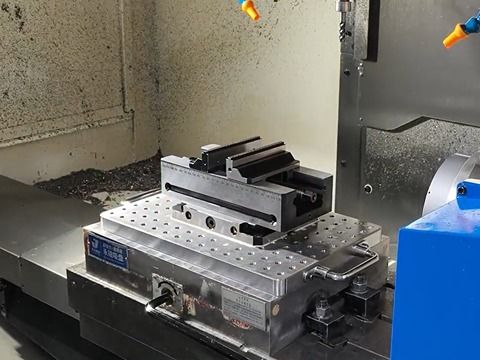
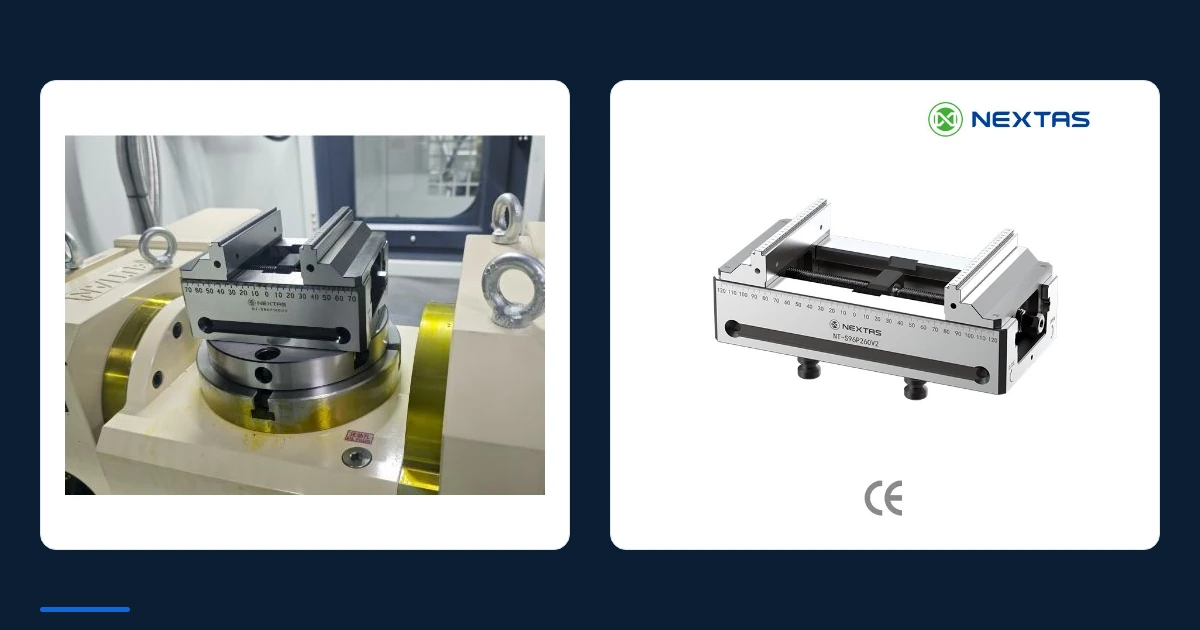
Ein Zentrischspanner sitzt auf einer Lochplatte im Bearbeitungszentrum. Prüfen Sie Lochbild, Positioniermethode, Aufbauhöhe und verfügbaren Hub, bevor Sie eine ähnliche Anordnung nutzen.
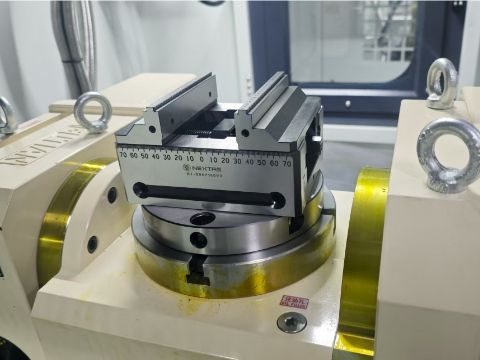
Der Spanner sitzt mit offenen Backen auf einer Drehachse. Prüfen Sie vor dem Schnitt die volle Hüllkurve für Spindel, Werkzeughalter und Backen.
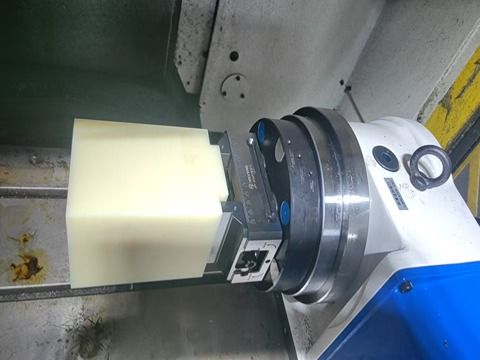
Ein Rechteckblock wird auf einer Drehachse mehrseitig zugänglich gehalten. Backenart, Einspanntiefe, Drehmoment und Abstützung hängen weiter von Werkstoff und Schnittlast ab.
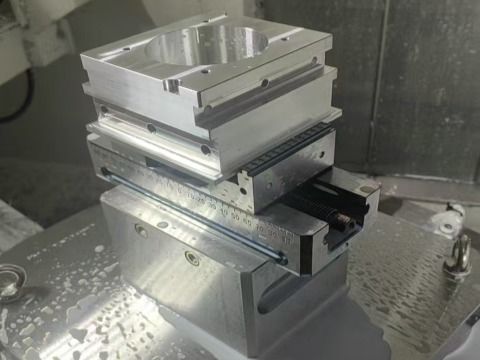
Ein Werkstück mit Tasche ist im Bearbeitungszentrum gespannt. Prüfen Sie Kontaktflächen, Abstützung, Referenzplan und Erstmuster am tatsächlichen Bauteil.
Dieselbe Backenreferenz kommt mit dem Spanner auf dem 5-Achs-Tisch zurück.
Wählen Sie die Backenart mit der Matrix Backe und Halt, und folgen Sie danach der Prüfliste unten. Bei schnitttstarkem Drehmoment gehört eine Verdrehsicherung in die Backenkonstruktion.
Ein kurzer, wiederholbarer Ablauf hilft dem Zentrischspanner, über Paletten, Schichten und Bediener stabile Ergebnisse zu halten.
Schnittstelle und Backenbett abwischen; Grat und Späne entfernen
Hinweis für 5-Achs / Automation: Behandeln Sie es wie eine Vorrichtung: Sauberkeit ist Wiederholgenauigkeit
Auf Tisch, Palette oder Nullpunkt setzen; das vorgegebene Anzugsmuster anwenden
Hinweis für 5-Achs / Automation: Wenn Sie ein Nullpunktsystem nutzen, richten Sie nicht bei jedem Wechsel neu aus
Mittellinie des Spanners einmal antasten oder ausrichten; als Werkstücknullpunkt oder Makro speichern
Hinweis für 5-Achs / Automation: Macht Beladung über mehrere Paletten und per Roboter vorhersehbar
Gleichbleibendes Drehmoment nutzen; vollen Backenkontakt prüfen
Hinweis für 5-Achs / Automation: Bei dünnen Wänden: weiche Backen plus Stützauflagen
Ein Referenzmerkmal antasten (Erstmuster)
Hinweis für 5-Achs / Automation: Versatz protokollieren; Drift nach dem Warmlauf beobachten
Bei langen Zyklen: nach Backenwechsel oder Werkzeugwechsel erneut prüfen
Hinweis für 5-Achs / Automation: Kleine Prüfungen verhindern große Ausschusslose
Einfache Pflege hält Gewindespindel, Backenführung und Kontaktflächen auf dem Niveau eines Präzisionsspannmittels.
Schicken Sie Spannermodell, Werkstückhüllmaß, Backenart und die Maschinen- oder Plattenzeichnung.
Das Lieferantenprofil bei Made-in-China nennt die Geschäftsart und eine Lieferantenprüfung durch Dritte für die Beschaffungsprüfung.
Seite aktualisiert . Die Katalogwerte dieser Familie stammen aus dem NEXTAS-Katalog 2026 für industrielle Schnellwechsel-Spanntechnik. Prüfen Sie zeichnungsabhängige Maße anhand der Zeichnung des gewählten Modells. Katalog anfordern. Werk, Kataloge und Messen.
Vergleichen Sie die Spannerfamilien 52 mm und 96 mm und fordern Sie danach den Katalog oder die STEP-Dateien an, die zu Ihrem Aufbaustapel passen.
Fordern Sie den aktuellen Katalog für die Familien S52 und S96 an. Die Technik bestätigt die passenden Modelle und den Umfang der angebotenen Angaben.
Produktkatalog per Geschäfts-E-Mail öffnenSenden Sie Maschinentyp, Hüllmaß, Werkstoff und ob der Spanner auf einer Nullpunktplatte sitzt, damit wir die passenden STEP-Dateien schneller zuordnen.
CAD-Dateien anfordernDie Gewindespindel bewegt beide Backen auf eine gemeinsame Mittellinie. Bei rauem, gegossenem oder unsymmetrischem Rohteil kann die Kontaktgeometrie die tatsächliche Referenz verschieben; die Selbstzentrierung richtet die theoretische Teilemitte nicht von selbst auf die Spindel aus. Wählen Sie passende Backen und Abstützungen und tasten oder messen Sie die Referenz am wirklich gespannten Teil.
Legen Sie Reinigung, Schmierstoff, Menge und Intervalle nach der Anleitung des gewählten Modells sowie nach Spänen, Kühlmittel und Takt fest. Schützen Sie Präzisionsflächen vor Stößen, prüfen Sie Backen- und Montagekontakte und kontrollieren Sie Referenz und Wiederholgenauigkeit nach Backenwechsel, Kollision oder auffälligen Messwerten erneut.
Ja. Die Modelle S52 und S96 lassen sich mit der entsprechenden NEXTAS-Nullpunktplatte kombinieren. Zuerst prüfen wir die Schnittstelle mit Zugbolzen und Befestigung, danach Einbauhöhe und Last. Für eine Fremdschnittstelle benötigen wir deren Zeichnung.
Die aufgeführten S52/S96-Katalogmodelle spannen manuell über eine Gewindespindel. Greifnuten und die 52-/96-mm-Nullpunktschnittstelle können den Transport des kompletten Spanners unterstützen; pneumatische oder hydraulische Backenbetätigung ist für diese Modelle nicht dokumentiert. Automatische Betätigung als gesonderte Konfiguration bestätigen. Spanner, Greifer, Antrieb, Sensorik, Schutz, Verriegelungen und Wiederanlauf als Gesamtzelle validieren, bevor mannloser Betrieb festgelegt wird.
Der Backenmechanismus hat eine Niederzuggeometrie: steigt die Spannkraft, werden die Backen zur Basis gezogen und nicht nach oben gedrückt. Das Werkstück liegt flach auf den Referenzflächen der Backen. Das stützt enge Parallelität und eine gleichmäßige Oberfläche beim Schnitt mit hohem Vorschub.
Für die Produktionsspannung auf CNC-Bearbeitungszentren mit manueller Gewindespindel für beide Backen. Wählen Sie das Modell nach Maschine, Werkstückhüllmaß und Backenart.
Ja. Die Backenauflagen sind Verschleißteile und werden getauscht, wenn die Spannfläche verschlissen ist oder der Backentyp wechselt (glatt, gekerbt oder weich). Gleichbleibendes Drehmoment und dieselbe Referenz beim Backenwechsel halten die Spannung von Aufspannung zu Aufspannung gleich.
Senden Sie Marke und Typ der Maschine, die Tisch- oder Palettenschnittstelle, Hüllmaß und Werkstoff, die gewünschte Backenart, ob der Spanner auf einer Nullpunktplatte 52 mm oder 96 mm oder direkt auf dem Tisch sitzt, die Stückzahl und ein eventuelles Erstmusterziel. Mit diesen Angaben empfehlen wir ein Modell und prüfen die Schnittstelle. Wir bestätigen, welche Zeichnungen und CAD-Dateien für die gewählte Konfiguration verfügbar sind.
Ihre Spannerkonfiguration und Ihr Angebot
Ihr Name, Ihre geschäftliche E-Mail-Adresse und eine kurze Projektbeschreibung reichen für den Einstieg. NEXTAS unterstützt Sie bei der Vorauswahl von Spanner, Backen und Befestigungsoptionen und erstellt Ihr Angebot.