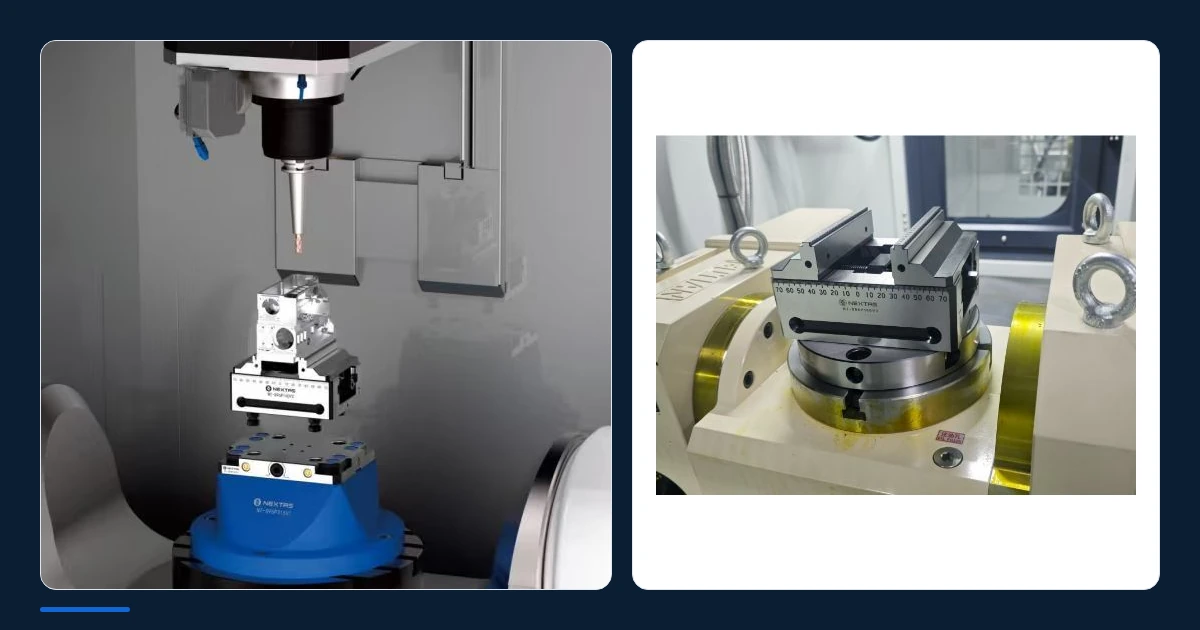
Prüfen Sie vor dem ersten Schnitt Backenkontakt, Aufbauhöhe und die gesamte bewegte Last. Die Produktseite zum 5-Achs-Zentrischspanner enthält die S52/S96-Modelldaten.
Die kurze Antwort: den bewegten Aufbau freigeben, nicht den Zentrischspanner allein
Ein kompakter Zentrischspanner kann mehr Flächen eines komplexen Teils zugänglich machen. Das macht ihn nicht automatisch passend für eine 5-Achs-Maschine. Freizugeben ist die bewegte Baugruppe: Tisch oder Schwenkeinheit, Platte oder Adapter, Zentrischspanner, Backen, Rohteil, Fertigteil, Werkzeughalter und Spindelnase.
Beginnen Sie mit der größten Kontur, die jedes Element einnehmen kann. Schließen Sie die Backen in vollständig geöffneter Stellung ein. Schließen Sie das Rohteil ein, bevor es zum kleineren Fertigteil wird. Ergänzen Sie die längste Werkzeugbaugruppe und jeden Messtaster, der im selben Programm verwendet wird. Führen Sie diese Konturen dann durch jede geplante Drehstellung. Eine freie Vorderansicht genügt nicht.
Der Zentrischspanner muss das Teil außerdem an einer Stelle halten, die das Werkzeug erreichen kann. Das hängt vom Backenkontakt, von der Einspanntiefe und von der Abstützung unter dem Schnitt ab. Addieren Sie danach die volle Masse und bestimmen Sie den gemeinsamen Schwerpunkt. Vergleichen Sie beides mit den Grenzen des Maschinenherstellers. Erst dann sollten Sie einen Trockenlauf und ein Erstteil planen.
Eine freigabefähige Auswahl beantwortet fünf Fragen:
- Bleiben Rohteil und Fertigteil im nutzbaren Maschinenraum?
- Erreicht jedes erforderliche Werkzeug den Schnitt, ohne den Aufbau zu treffen?
- Fassen die Backen genug tragfähiges Material für den geplanten Schnitt?
- Liegen Masse, Drehmoment und Auswuchtung innerhalb der Maschinengrenzen?
- Welche Ergebnisse aus Trockenlauf, Erstteil und Prüfung geben die Fertigung frei?
Die Werkstückhülle vom Rohteil bis zur Fertigform aufbauen
Die Werkstückhülle ist der Raum, den das Werkstück während des Auftrags einnimmt. Nutzen Sie den Rohling als eine Grenze und das Fertigmodell als eine andere. Eine Gussnase, eine Sägekante oder eine zusätzliche Materiallasche kann als Erstes Spindel, Tisch oder Umhausung treffen. Prüfen Sie nicht nur die endgültige CAD-Form.
Kennzeichnen Sie, welche Flächen bearbeitet werden müssen und welches Material zum Spannen bleiben muss. Ergänzen Sie jede Messtasterbewegung, jede Werkzeugwechselposition und jede Bewegung beim manuellen Beladen. Wird das Werkstück gedreht oder neu eingelegt, behandeln Sie jeden Aufbau als eigene Hülle. Zeigen Sie das Teil außerdem an den vom Programm genutzten Drehgrenzen, nicht nur bei null Grad.
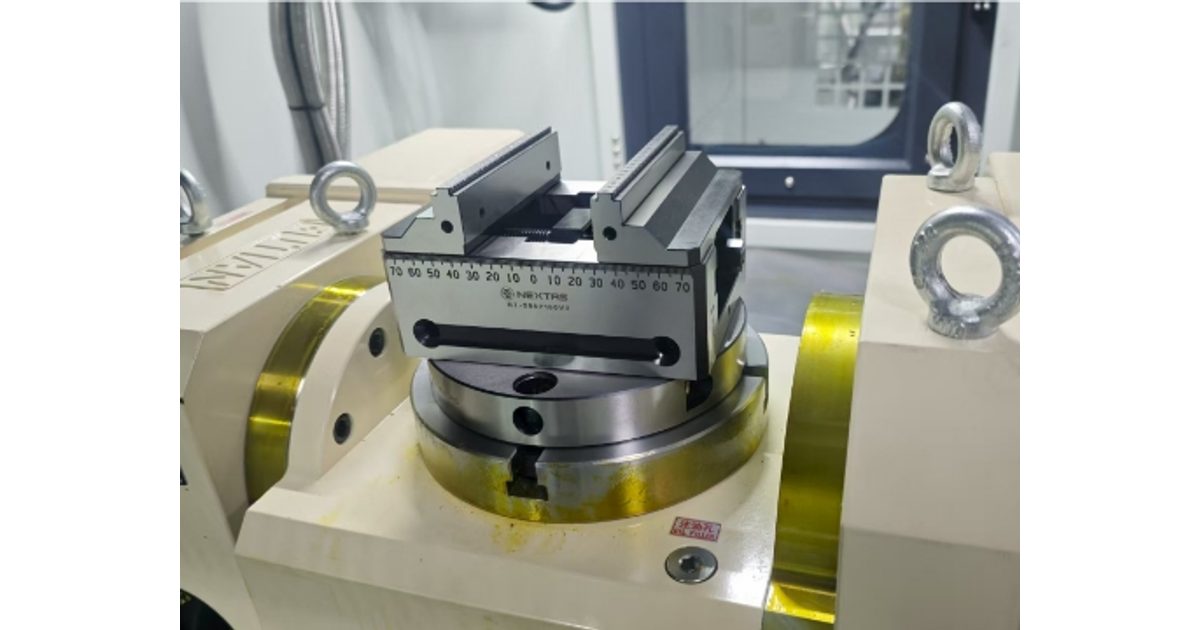
Eine brauchbare Freigangprüfung hält den kleinsten Abstand an jeder kritischen Stellung fest. Der Maschinenbetreiber legt den erforderlichen Abstand fest. Der Abstand muss die reale Streuung von Rohteil, Werkzeuglänge, Aufbau und Maschinenverhalten abdecken. NEXTAS kann die gelieferte Geometrie prüfen, doch Maschinenhersteller und Prozessverantwortlicher bleiben für die zulässige Bewegung verantwortlich.
Werkzeughalter und Spindelnase verfolgen, nicht nur die Werkzeugspitze
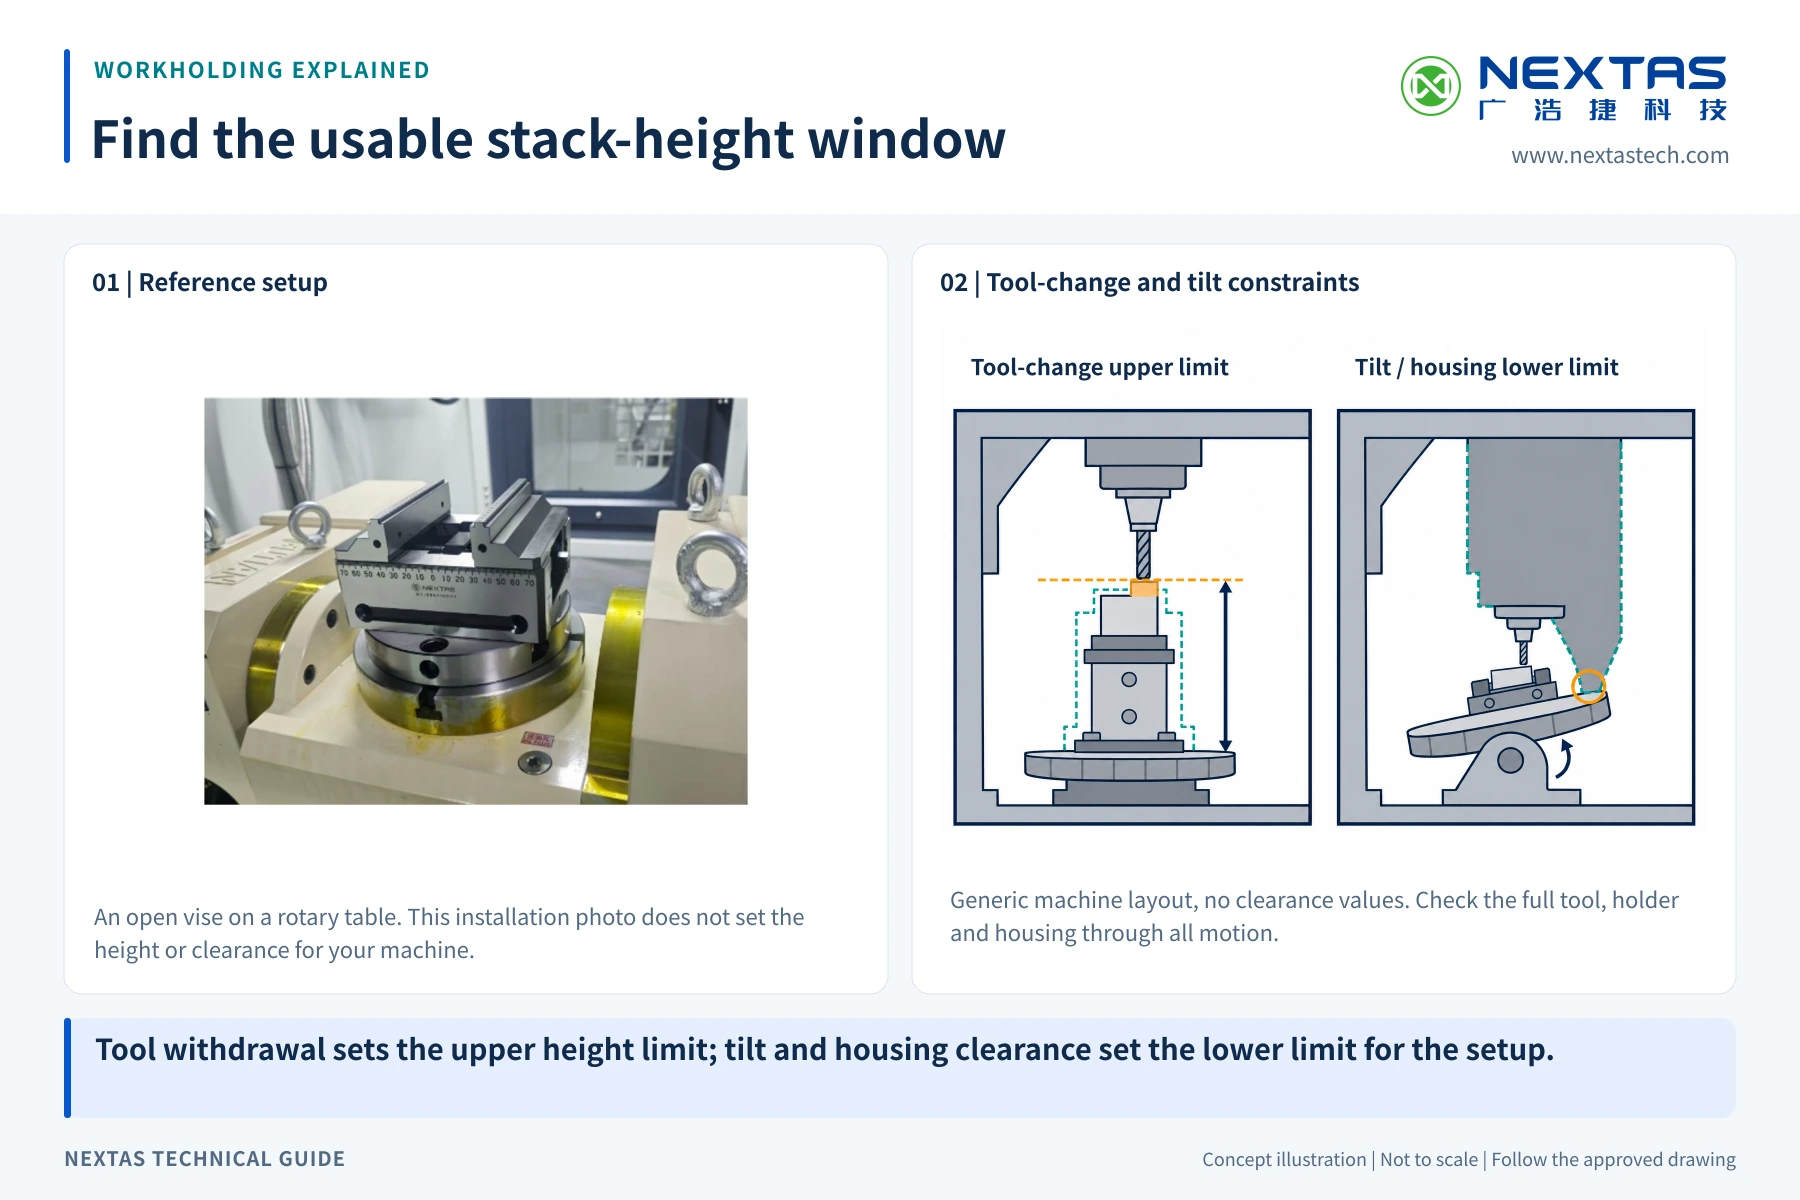
Viele Kollisionen an 5 Achsen entstehen oberhalb der Schneide. Ein kurzer Schaftfräser kann frei gehen, während sein Halter oder die Spindelnase Backe, Teil oder Adapter trifft. Nehmen Sie die vollständige Werkzeugbaugruppe in die Prüfung. Verwenden Sie die tatsächliche Ausspannlänge, den Halterdurchmesser und die Spindelkontur. Kann mehr als ein Werkzeug das Merkmal erzeugen, vergleichen Sie beide Zugangswege, bevor Sie das Teil auf einem höheren Aufbau anheben.
Prüfen Sie Anfahrt, Schnitt und Rückzug. Ein Halter kann den Schnitt passieren und beim Eintauchen trotzdem kollidieren. Ein Messtaster kann mehr Raum brauchen als das Schneidwerkzeug. Prüfen Sie bei steilen Schwenkwinkeln die hintere Backe, das Schraubengehäuse und den Weg der geöffneten Backen. Achten Sie bei Drehrichtungsumkehr darauf, dass kein Kabel, keine Luftleitung und kein Handhebel in die Bewegungszone gelangt.
Die Werkzeugfreiheit ist ein Kompromiss. Eine höhere Backe oder eine Erhöhung kann ein tiefer liegendes Merkmal freilegen, hebt das Teil aber an und verlegt den Schnitt weiter vom Tisch weg. Eine kürzere Backe kann die Freiheit verbessern, lässt aber weniger Kontakt. Lösen Sie ein blockiertes Merkmal nicht, indem Sie einen unbekannten Abstütz- oder Lastfall erzeugen.
Backenkontakt und Einspanntiefe aus dem Schnitt ableiten
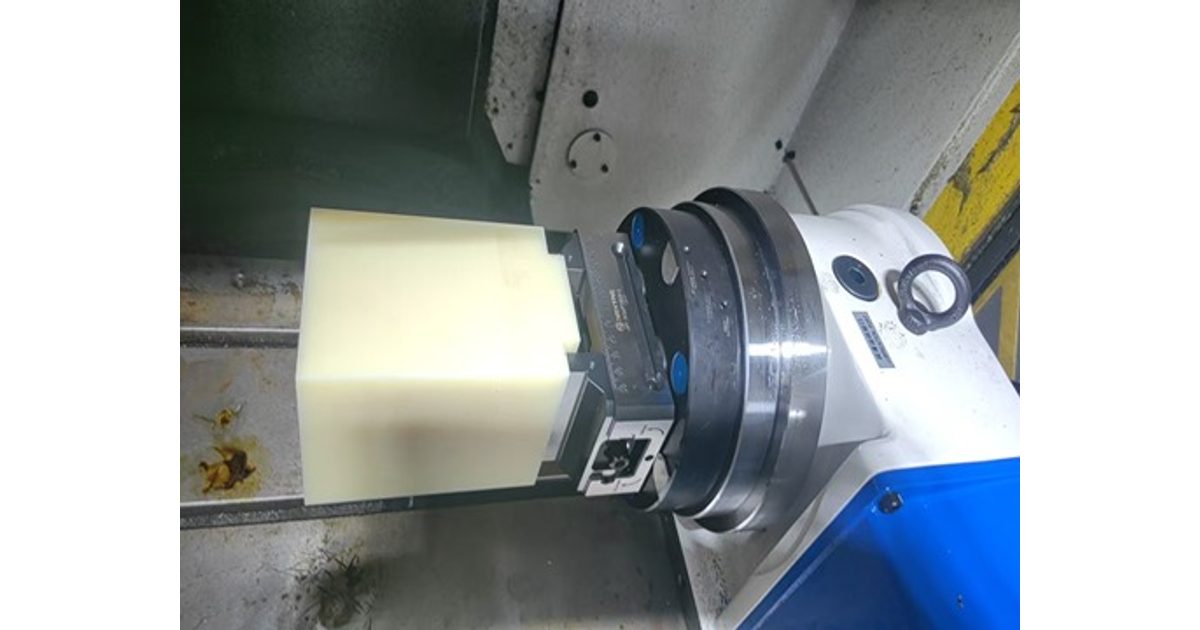
Die Einspanntiefe ist die senkrechte Materialhöhe, die von den Backen gehalten wird. Für ein komplexes Teil gibt es keine allgemeingültige Tiefe. Ein sicherer Plan hängt von Werkstoff, Kontaktform, Schnittrichtung, Werkzeuglast, Überhang, Backenart, Abstützung und zulässiger Spannkraft ab. „So wenig wie möglich halten“ ist keine Freigaberegel.
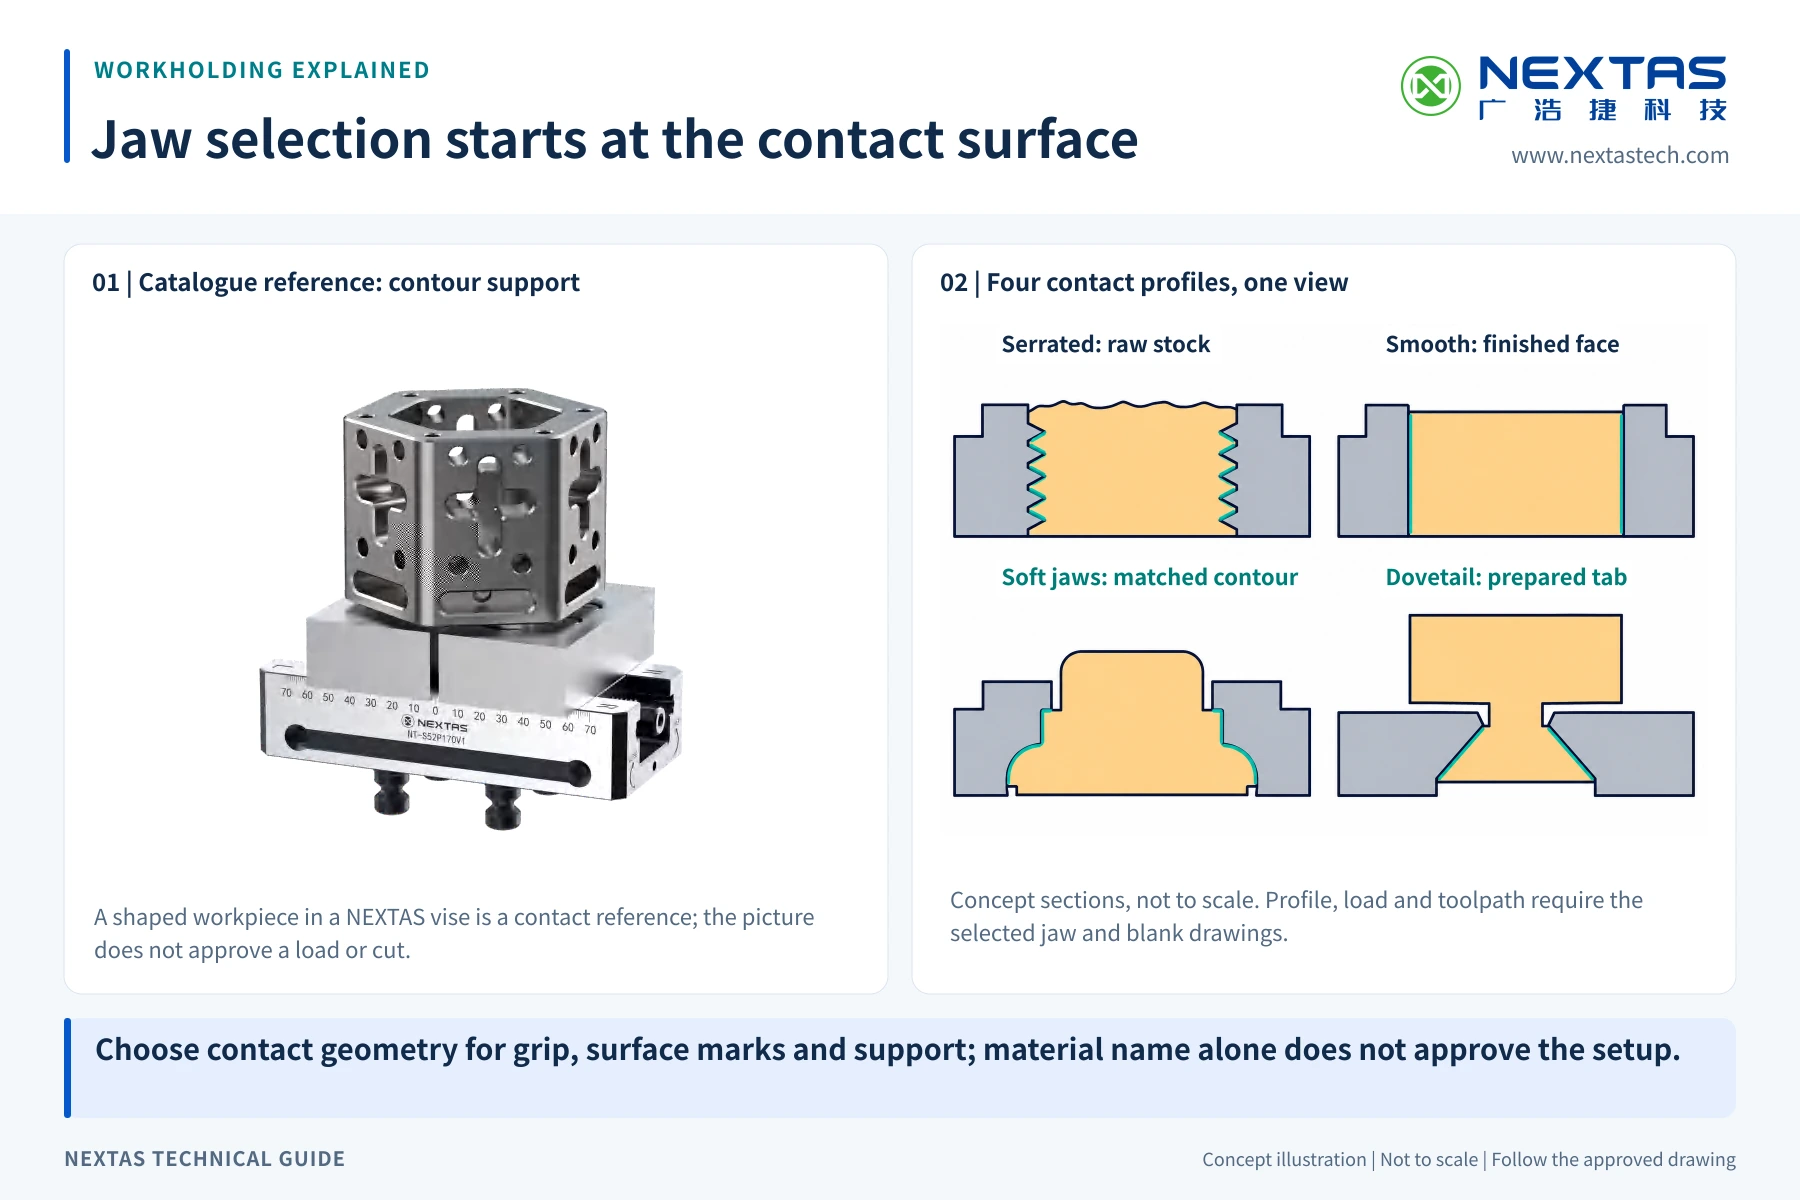
Zeichnen Sie zuerst den Backenkontakt auf dem Rohteil. Zeigen Sie Kontakthöhe, Kontaktlänge und Oberflächenzustand. Harte Backen können zu wiederkehrenden Rohteilformen passen, wenn ihr Kontakt verstanden ist. Weiche Backen lassen sich für ein besonderes Profil oder zum Schutz einer fertigen Fläche bearbeiten. Verzahnter Kontakt kann raues Rohmaterial stützen, verändert aber die Oberfläche und muss für dieses Teil freigegeben werden. Zwei Backen, die das Teil berühren, bedeuten nicht, dass der Kraftfluss tragfähig ist.
Halten Sie die Spannkraft an das gewählte Modell und die gewählte Backenanordnung gebunden. Die Zentrischspanner-Familie enthält unterschiedliche Baugrößen und Kraftangaben. Sie nennt außerdem die Wiederholpositionierung für benannte Hardware. Keiner der beiden Werte ist eine Fertigteiltoleranz oder eine Zusage, dass eine geringe Einspanntiefe den geplanten Schnitt übersteht. Das Teilergebnis hängt weiterhin von Maschine, Montage, Backe, Werkzeug, Programm und Prüfkette ab.
Dünne Wände brauchen besondere Sorgfalt. Die Spannkraft kann das Teil verschieben, bevor der Schnitt beginnt. Der Schnitt kann anschließend Material entfernen und diese Spannung lösen. Nutzen Sie Abstützung, wo der Prozess sie zulässt, wählen Sie eine Kontaktform, die die Last verteilt, und prüfen Sie das Teil gespannt und gelöst, wenn Verzug relevant ist. Sind Kontakt, Werkstoff oder Last unbekannt, stoppen Sie die Freigabe und klären Sie den Punkt.
Gesamte Drehlast und gemeinsamen Schwerpunkt prüfen
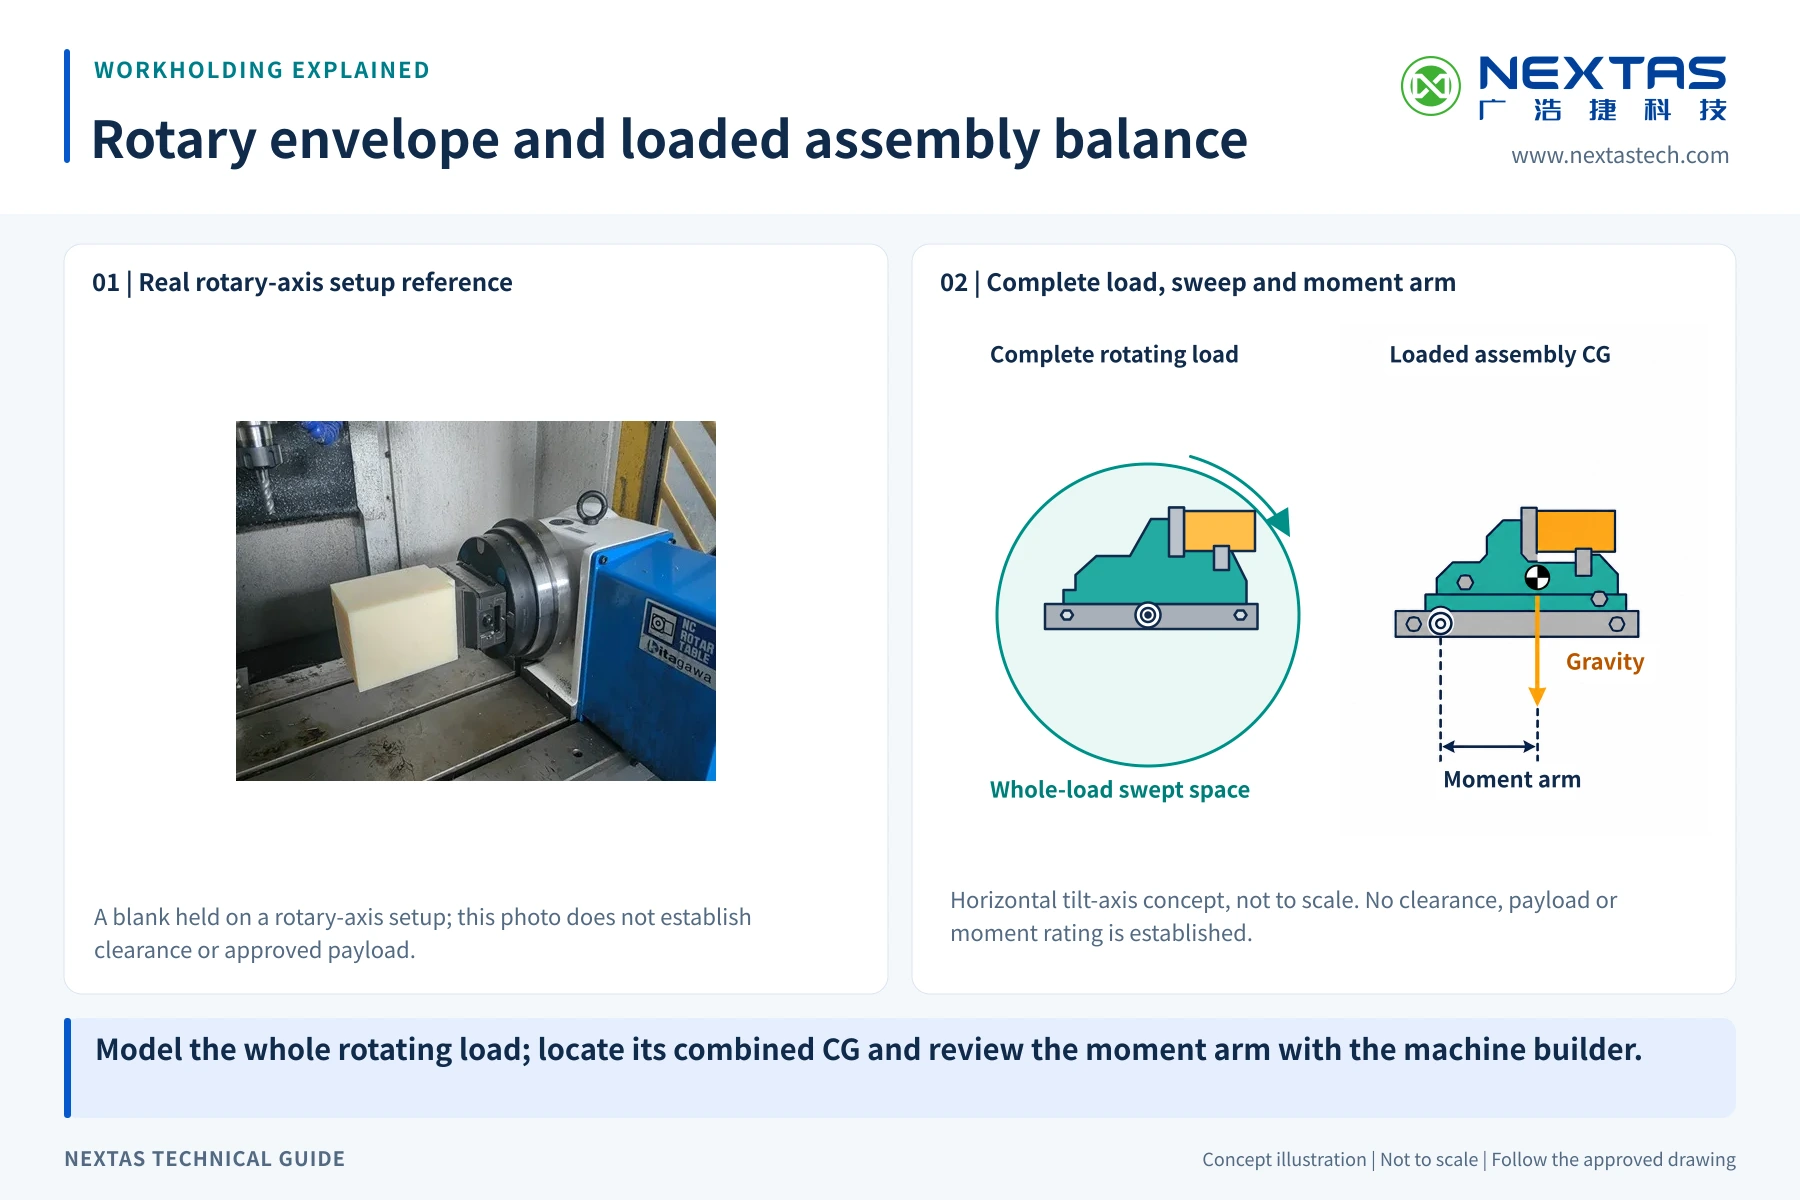
Die Nutzlast eines Rundtisches ist keine Gewichtsgrenze des Zentrischspanners. Addieren Sie Zentrischspanner, Backen, Teil, Adapter, Platte, Spannbolzen, Befestigungsmittel und jedes weitere Element, das sich mit der Achse dreht. Bestimmen Sie dann ihren gemeinsamen Schwerpunkt. Eine Last weit vom Drehzentrum erzeugt einen größeren Drehbedarf als dieselbe Masse nahe am Zentrum.
Nutzen Sie die Zeichnung des gewählten Modells, nicht ein Familienfoto. Die aktuellen NEXTAS-Produktdaten nennen zum Beispiel NT-S52P210V2 mit 77 mm Breite, 210 mm Länge, 87 mm Höhe und 4,4 kg. Sie nennen NT-S96P210V2 mit 125 mm Breite, 210 mm Länge, 111 mm Höhe und 10,8 kg. Beide nennen einen Spannbereich von 0–200 mm, gehören aber zu unterschiedlichen Kraft- und Montagefamilien. Diese Werte helfen, den Aufbau zu bemessen. Sie wählen den Zentrischspanner nicht für Sie aus.
| Benanntes Modell | Veröffentlichte Baugröße und Masse | Nutzen für den Einkauf |
|---|---|---|
| NT-S52P210V2 | 77 × 210 × 87 mm; 4,4 kg | Zeichnung, Backen, Teil und Schnittstellen in das Drehmodell aufnehmen. |
| NT-S96P210V2 | 125 × 210 × 111 mm; 10,8 kg | Masse oder Familienangabe nicht auf ein S52-Modell übertragen. |
Fragen Sie den Maschinenhersteller nach zulässiger Masse, Lage des Schwerpunkts, Drehmoment und Auswuchtregeln. Prüfen Sie jede Drehzahlreduzierung oder Positionsgrenze, die eine versetzte Last verlangt. Der Maschinenbetreiber muss das Ergebnis für die genaue Schwenkeinheit, den Tisch und das Programm freigeben.
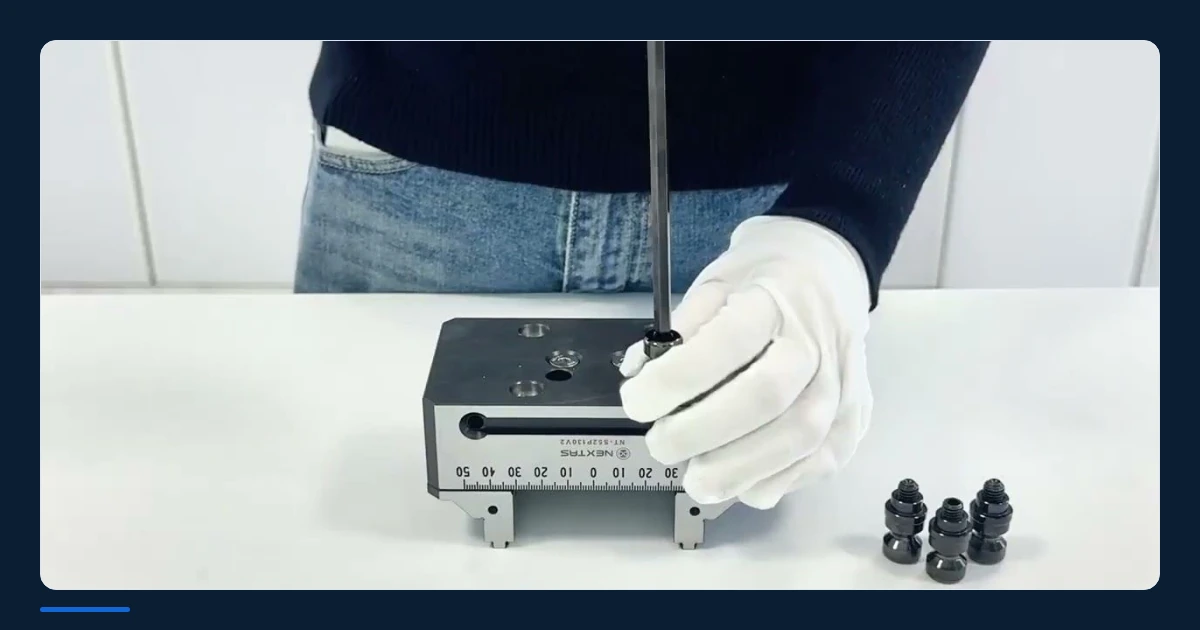
Das Einrichtvideo nur zur Orientierung nutzen
Eine praktische Ansicht von 1 Minute und 52 Sekunden zu Einricht- und Einstellschritten eines NEXTAS 5-Achs-Zentrischspanners.
Den ersten Schnitt in kontrollierten Schritten freigeben
Schließen Sie zuerst die Lücken auf dem Papier. Frieren Sie Teilerevision, Rohteilmaß, Maschine, Rundtisch, Montageaufbau, Zentrischspannermodell, Backen und Werkzeugliste ein. Kennzeichnen Sie den vorgeschlagenen Backenkontakt und die Einspanntiefe. Halten Sie die gesamte drehende Masse und den Schwerpunkt fest. Legen Sie Freigang, Prüfung und Teilegrenzen fest, bevor jemand das Programm startet.
Prüfen Sie zweitens die Bewegung außerhalb der Maschine. Nutzen Sie die beste verfügbare Geometrie von Maschine und Aufbau. Prüfen Sie Rohteil- und Fertigformen. Schließen Sie geöffnete Backen, Werkzeuge, Halter, Spindel, Messtaster und den Beladezugang ein. Eine benannte Person muss das Ergebnis freigeben. Eine Simulation kann viele Konflikte finden, belegt aber nicht, dass der reale Aufbau dem Modell entspricht.
Prüfen Sie drittens die tatsächliche Baugruppe. Reinigen und setzen Sie jede Schnittstelle nach der freigegebenen Methode. Bestätigen Sie Befestigungsmittel, Backenmontage, Rohteillage und Werkzeugdaten. Halten Sie Personen außerhalb des Gefahrenbereichs. Folgen Sie dem Verfahren des Maschinenherstellers und den Sicherheitsregeln der Werkstatt. Setzen Sie Schutzeinrichtungen oder normale Schutzfunktionen nicht außer Kraft, um eine bessere Sicht zu erhalten.
Fahren Sie die geplanten Stellungen nun ohne Schnitt und mit der vom Maschinenbetreiber festgelegten sicheren Geschwindigkeit an. Nutzen Sie den Einzelsatz oder einen anderen freigegebenen Einfahrmodus, wo er verlangt wird. Halten Sie das Werkzeug frei, bis Bewegung, Versätze und Drehrichtung bestätigt sind. Zerspanen Sie danach ein repräsentatives Erstteil unter schriftlich festgelegten Bedingungen. Prüfen Sie die vereinbarten Merkmale und achten Sie auf Teilbewegung, Backenabdrücke, schlechten Zugang und Spänestau.
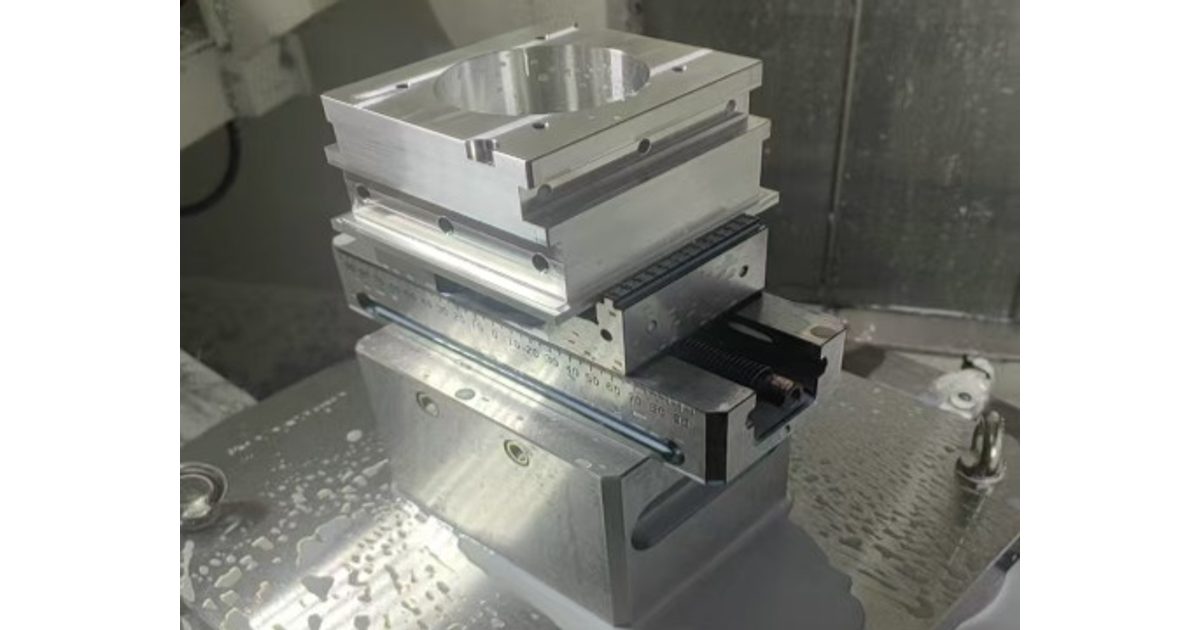
Geben Sie die Fertigung erst frei, wenn der Prozessverantwortliche das Erstteil akzeptiert und den Aufbau dokumentiert. Stoppen Sie, wenn ein Werkzeug eine ungeplante Anfahrt braucht, das Teil sich bewegt, die Maschinenlast unklar ist oder eine Grenze verfehlt wird. Überarbeiten Sie Zeichnung, Backen, Programm oder Aufbau und wiederholen Sie die betroffenen Prüfungen.
Geometrie und Freigabegrenzen für eine brauchbare Prüfung senden
Senden Sie NEXTAS das Teilemodell und die Zeichnung, die Rohteilgröße, den Werkstoff und die zu bearbeitenden Flächen. Ergänzen Sie die Zeichnungen von Maschine und Rundtisch, die Achsgrenzen, die Regeln zur Tischnutzlast und den geplanten Montageaufbau. Fügen Sie die gewählten Werkzeuge und Halter, eine Skizze des Backenkontakts, die Einspanntiefe, die Massen von Teil und Spannmittel sowie eine Schwerpunktschätzung bei. Nennen Sie den Freigangsabstand und die Erstteilgrenzen, die Ihr Team anwenden wird.
NEXTAS kann diese Eingaben mit der Zeichnung des gewählten Zentrischspanners vergleichen und offene Fragen benennen. Die endgültige Maschinenbewegung, die Schnittbedingungen, die Sicherheit und die Fertigungsfreigabe bleiben beim Maschinenhersteller, beim Integrator und beim Prozessverantwortlichen.
Brauchen Sie eine modellbezogene Prüfung?
Teilen Sie Teil, Rundtisch, Werkzeug und Backenplan
Wir können die gelieferte Geometrie mit einem benannten NEXTAS-Zentrischspanner abgleichen und die Zeichnungen sowie offenen Punkte nennen, die vor einem Angebot nötig sind.
Fragen, die Einkäufer vor dem ersten Schnitt stellen
Was soll ich senden, um den Freigang eines 5-Achs-Zentrischspanners zu prüfen?
Senden Sie das Teilemodell, die Rohteilgröße, die Fertigform, die Zeichnungen von Maschine und Rundtisch, die Zeichnungen von Zentrischspanner und Adapter, den Backenplan sowie die längsten Werkzeug- und Halterbaugruppen. Nennen Sie die Drehgrenzen und jeden Messtaster oder Lader, der denselben Raum befährt.
Wie viel Einspanntiefe genügt für ein komplexes 5-Achs-Teil?
Es gibt keine sichere allgemeingültige Tiefe. Der Griff muss zu Werkstoff, Kontaktform, Schnittrichtung, Backenart, Abstützung und zulässiger Spannkraft passen. Kennzeichnen Sie den vorgeschlagenen Kontakt auf der Teilezeichnung und geben Sie ihn über die Prozessprüfung und ein kontrolliertes Erstteil frei.
Entspricht die Wiederholpositionierung des Zentrischspanners der Fertigteilgenauigkeit?
Nein. Ein Zentrischspannerwert gehört zum benannten Modell und zur angegebenen Prüfung. Die Fertigteilgenauigkeit hängt außerdem von Maschine, Drehachsen, Montageaufbau, Backen, Teil, Werkzeugen, Programm, Temperatur und Prüfverfahren ab. Legen Sie die Teilegrenzen getrennt fest.
Wie soll die Last der Drehachse geprüft werden?
Addieren Sie die Masse von Zentrischspanner, Backen, Teil, Adaptern, Befestigungsmitteln und jeder Platte. Bestimmen Sie den gemeinsamen Schwerpunkt und prüfen Sie ihn gegen die vom Maschinenhersteller zugelassene Masse, das Moment und die Auswuchtregeln an den geplanten Stellungen. Vergleichen Sie nicht das Zentrischspannergewicht allein mit der Tischnutzlast.
Gibt ein kompakter Zentrischspanner jeden 5-Achs-Schwenkwinkel frei?
Nein. Teil, geöffnete Backen, Werkzeughalter, Spindelnase, Adapter, Tisch und Umhausung durchlaufen unterschiedliche Bahnen. Prüfen Sie die volle Geometrie an jeder indexierten oder simultanen Stellung des Programms und bestätigen Sie das Ergebnis an der realen Maschine mit sicherer Geschwindigkeit.
Was soll die Freigabeprüfung des ersten Schnitts enthalten?
Beginnen Sie mit Zeichnungs- und Simulationsprüfung und fahren Sie die geplanten Stellungen im Trockenlauf mit freiem Werkzeug an. Legen Sie einen freigegebenen Rohling ein, nutzen Sie die schriftliche Spannmethode, zerspanen Sie ein repräsentatives Erstteil und prüfen Sie die vereinbarten Merkmale. Geben Sie die Fertigung erst frei, nachdem der Verantwortliche die Ergebnisse akzeptiert und den Aufbau dokumentiert hat.