01Luft- und Raumfahrt
Komplexe 5-Achs-Bauteile
Achten Sie auf: Werkzeugkollision und Dünnwandverzug
Aerospace-Seite für die Spannvorrichtung öffnen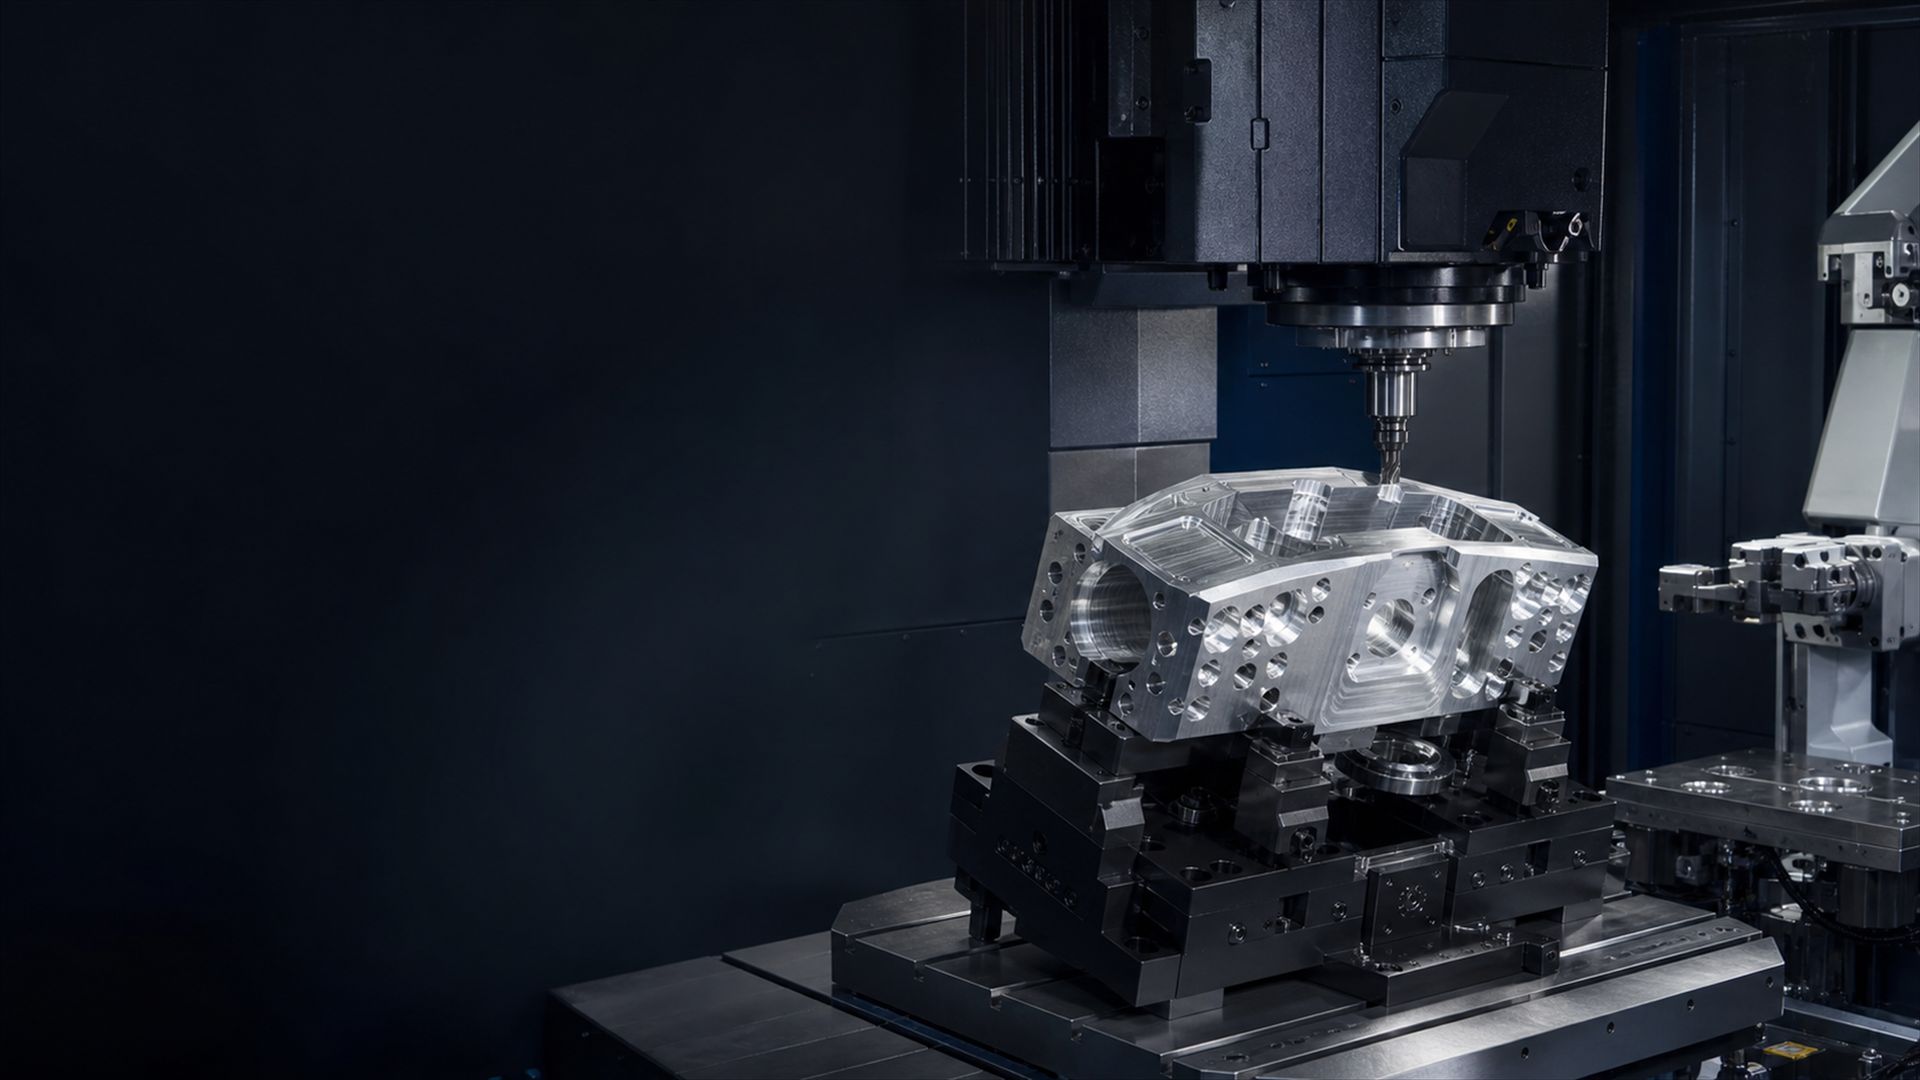
Anwendungstechnik / sechs Branchen
Finden Sie eine Spannlösung für Ihr Werkstück und Ihr Produktionsziel. Vergleichen Sie Bezugskontrolle, Werkzeugzugang und Umrüstoptionen und planen Sie den nächsten Schritt von der manuellen Aufspannung zur Automatisierung.
Ein Bezug, weniger Überraschungen
Richten Sie Positionierung, Spannung und Übergabe an den Flächen aus, die Ihre Werkstückgeometrie bestimmen. Führen Sie dieses Bezugskonzept vom ersten Arbeitsgang bis zur Prüfung fort.
Trennen Sie geometriebestimmende Flächen von den zum Spannen verfügbaren Bereichen.
Prüfen Sie Reichweite, Spindelfreiraum, Belastungsrichtung und den Späneabfluss an allen Kontaktflächen.
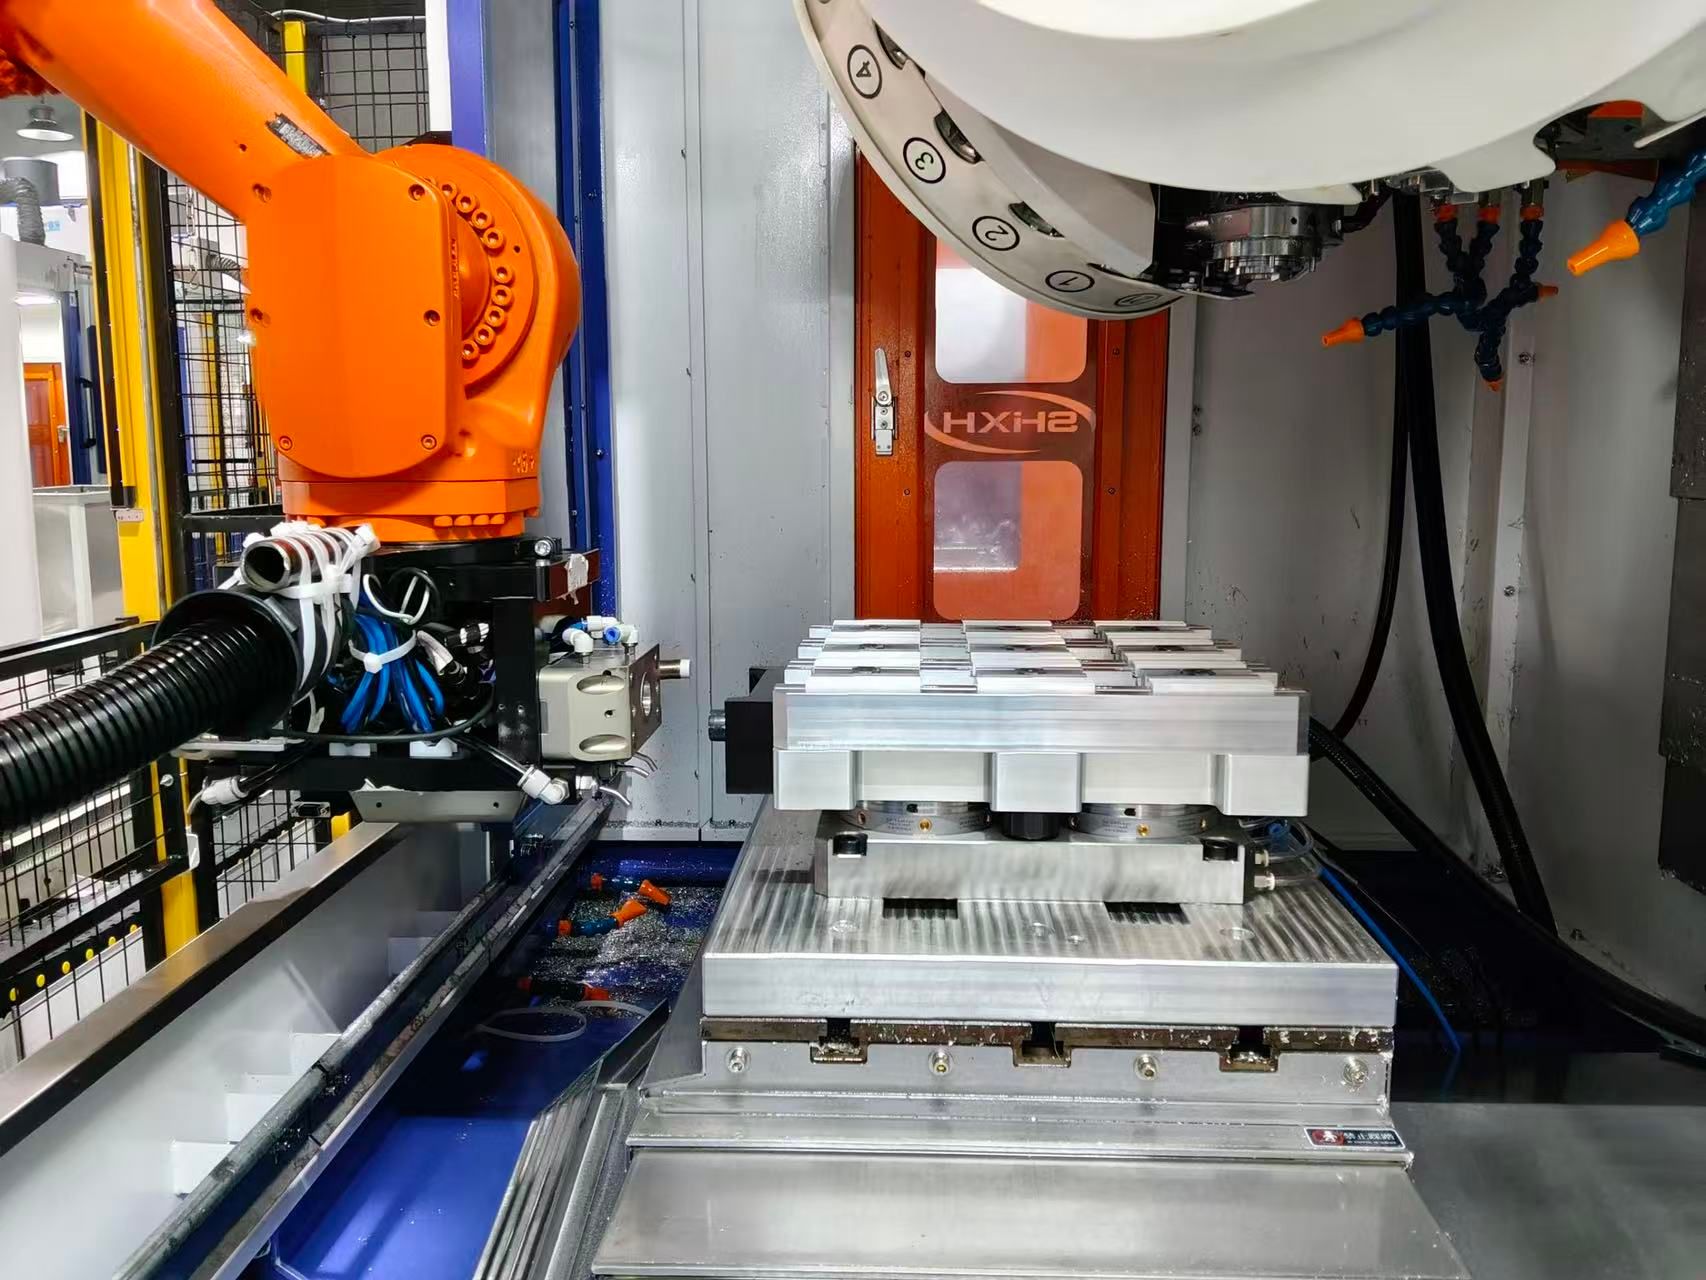
Erhalten Sie eine wiederholbare Schnittstelle für Umspannen, Prüfen, Palettieren oder spätere Roboterbeladung.
Auswahlmatrix
Vergleichen Sie Vorrichtungskonzepte für Ihre Bearbeitungsaufgabe, Belademethode und den nächsten Arbeitsgang.
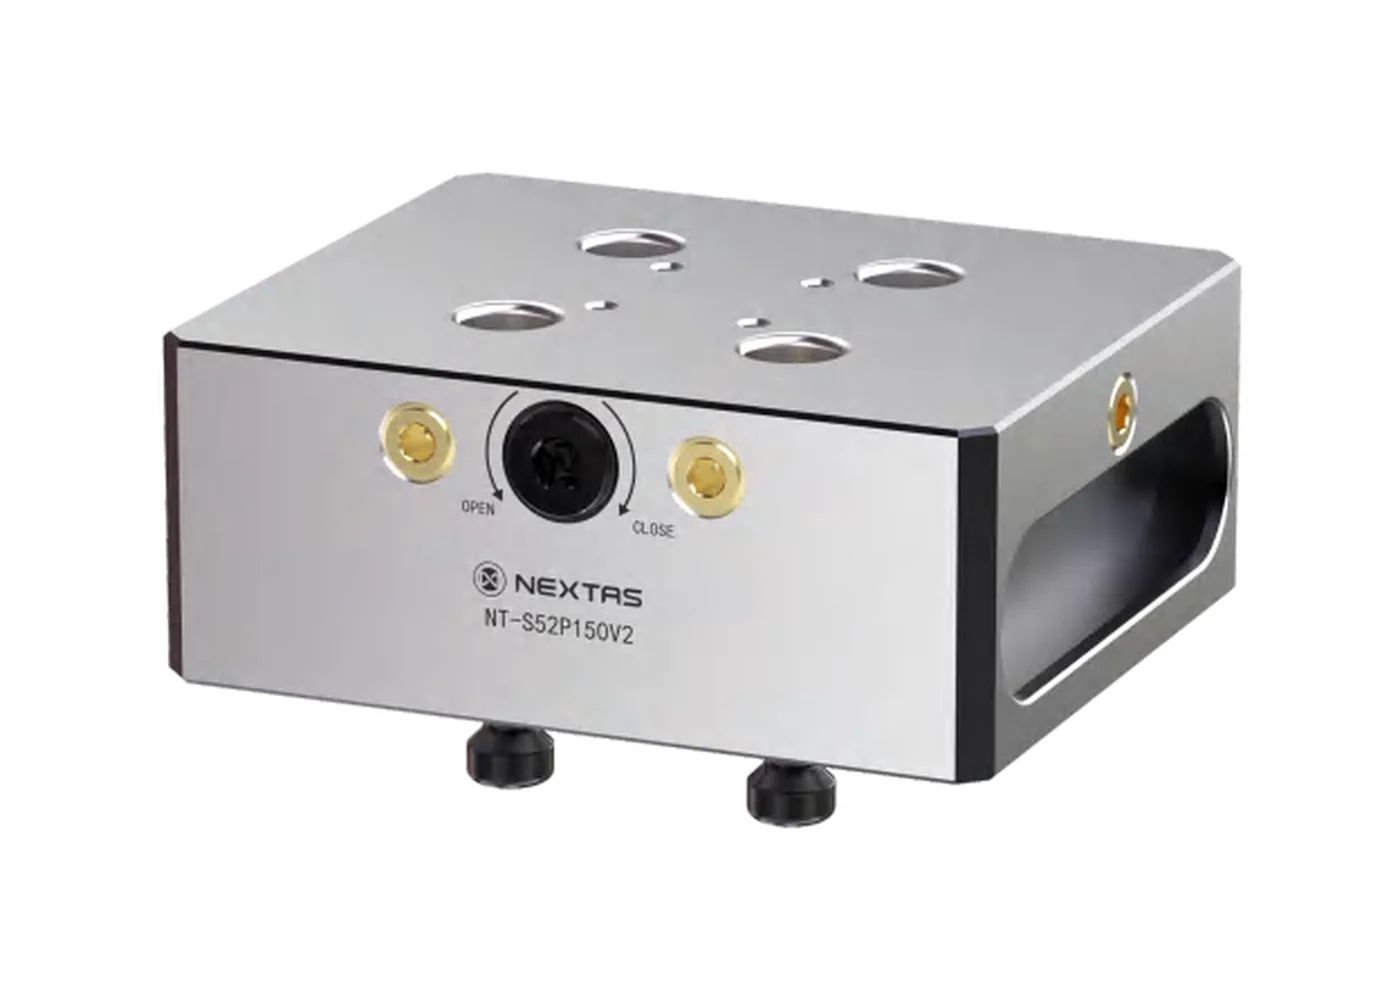
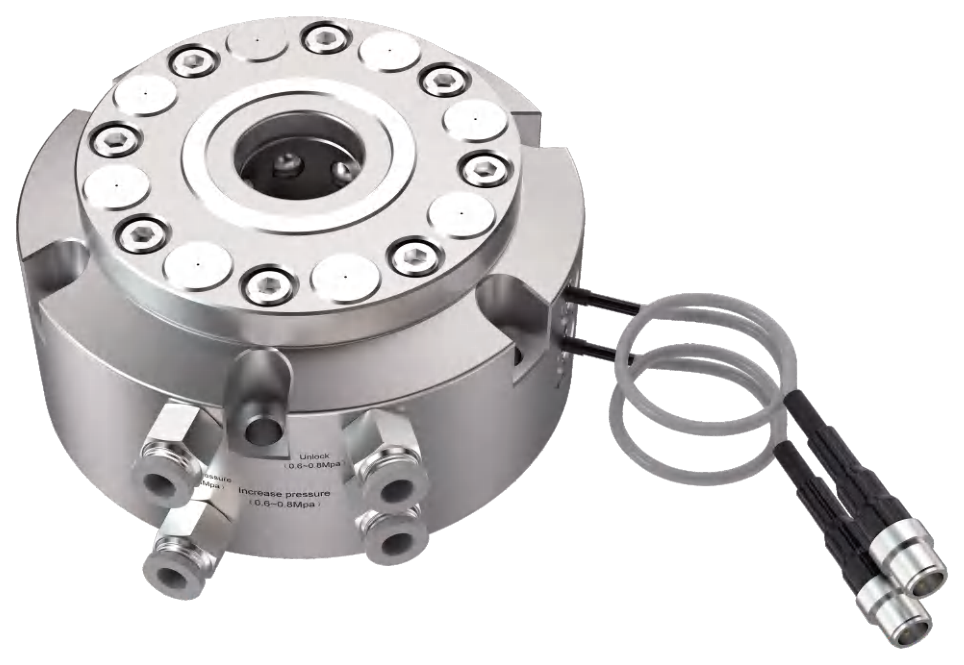
Vergleichen Sie die Schraubstockfamilie P75, P110 und P150 für die Backenspannung oder pneumatische Nullpunktplatten für Vorrichtungs- und Palettenwechsel.
| Bearbeitungsaufgabe | Hauptrisiko | Ausgangslösung |
|---|---|---|
| Komplexe 5-Achs-BauteileLuft- und Raumfahrt | Werkzeugkollision und Dünnwandverzug | Aerospace-Seite für die Spannvorrichtung öffnen |
| Gehäuse in WiederholserieAutomobilindustrie | Beladestreuung und Anlagenstillstand | Hydraulikvorrichtung + standardisierter Bezug |
| Kleine empfindliche BauteileMedizintechnik | Spannabdrücke und Geometrieverschiebung | Ausgewogene, flache Spannung |
| Übergabe Fräsen–EDMFormen- und Werkzeugbau | Bezugsverlust zwischen Arbeitsgängen | Spannfutterschnittstelle der E-Serie |
| Großformatige EV-KomponentenNeue Energien | Skalierung der Vorrichtung und Wechselkonstanz | Pneumatische Nullpunktplattform |
| Präzisionsbauteile für AnlagenHalbleitertechnik | Kettenmaßabweichung über Prüfprozesse | BDS-Positionierbezug |
Achten Sie auf: Werkzeugkollision und Dünnwandverzug
Aerospace-Seite für die Spannvorrichtung öffnenAchten Sie auf: Beladestreuung und Anlagenstillstand
Hydraulikvorrichtung + standardisierter BezugAchten Sie auf: Spannabdrücke und Geometrieverschiebung
Ausgewogene, flache SpannungAchten Sie auf: Bezugsverlust zwischen Arbeitsgängen
Spannfutterschnittstelle der E-SerieAchten Sie auf: Skalierung der Vorrichtung und Wechselkonstanz
Pneumatische NullpunktplattformAchten Sie auf: Kettenmaßabweichung über Prüfprozesse
BDS-PositionierbezugFertigungsnachweis
Besprechen Sie Ihre Anwendung mit einem Fertigungsteam, dessen Produktions- und Prüfressourcen im Lieferantenbewertungsbericht MIC-ASI2411114 dokumentiert sind.
Langfristiger Fokus auf CNC-Spanntechnik, Spannschnittstellen und Produktionsunterstützung.
Für den bewerteten Standort in Zhuhai im Lieferantenbewertungsbericht MIC-ASI2411114 dokumentiert.
Für das bewertete Werk in Zhuhai im Lieferantenbewertungsbericht MIC-ASI2411114 dokumentiert.
Die Angaben zur Zahl der Fertigungslinien und QA/QC-Prüfer beziehen sich auf das bewertete Werk in Zhuhai im Bericht MIC-ASI2411114.
Ablauf der Anwendungsprüfung
Prüfen Sie Zeichnung und Arbeitsgänge anhand des Maschinenarbeitsraums, der Schnittlasten und der geforderten Toleranzen. Bestimmen Sie die kritischen Bezugsflächen und den aktuellen Engpass.
Vergleichen Sie Standard- und Sonderlösungen nach Steifigkeit, Zugang, Übergabelogik, Wartung und Automatisierungsbedarf. Bestätigen Sie, welche Qualitäts- und Konformitätsunterlagen für das angebotene Produkt, den Fertigungsumfang, den Zielmarkt und die Käuferanforderungen gelten.
Bestätigen Sie Passung, Kollisionsfreiheit, Beladefolge, Spannverhalten, Wiederholgenauigkeit und Probeschnitt-Kriterien für das gewählte Produkt, die Maschine, das Werkstück und den Prozess.
Vor dem Senden der Zeichnung
Beginnen Sie mit einer Zeichnung oder klaren Fotos und einer kurzen Beschreibung der Bearbeitung. Ergänzen Sie das Maschinenmodell, falls es bekannt ist. Wir besprechen zuerst einen passenden Spannansatz und klären danach bei der Auslegung Bezüge, Lasten und Prüfanforderungen.
Ja. Ein zunächst manueller Prozess kann dieselbe Positionier- und Spannschnittstelle für spätere Paletten- oder Roboterbeladung behalten, wenn Zugang, Sensorik, Spänekontrolle und Medien früh berücksichtigt werden.
Nein. Beschreiben Sie zuerst Prozess und Risiko. Die Prüfung zeigt dann, ob Nullpunkttechnik, Schraubstock, Spannfutter, Automatisierung oder eine Sondervorrichtung der praktikable Weg ist.
Bereit für eine praktische Empfehlung?
Eine Vorauswahl ist nicht nötig – beginnen Sie mit Aufspannrisiko und Produktionsziel.