Die nächste Aufspannung extern vorbereiten
Passende Paletten und Zugbolzen verlagern die Vorrichtungsvorbereitung aus der Maschine.
Wiederholbare Wechsel in die eigene Vorrichtungsbasis integrieren
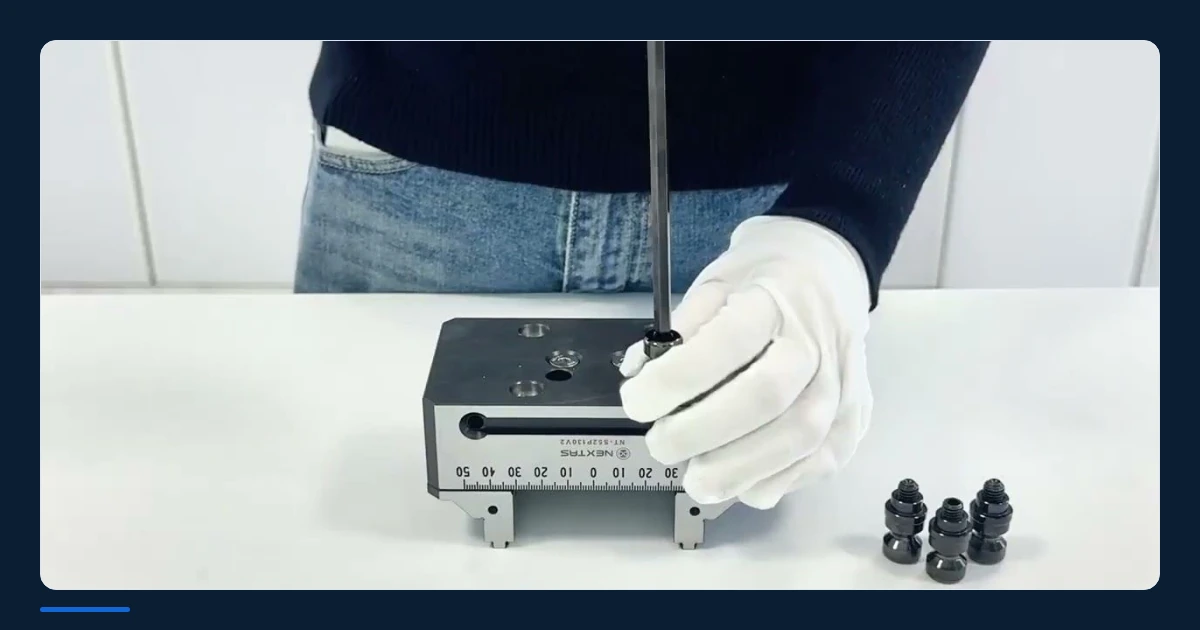
Die Aufnahme bleibt auf der Maschine; die Vorrichtung oder Palette darüber wird gewechselt. NEXTAS-Aufnahmemodule lassen sich in individuelle Grundplatten, Spannsäulen und Vorrichtungen integrieren. Einzelmodule sowie Mehrstationenblöcke passen das Layout an Arbeitsraum, Abstützung und den vorgesehenen Wechselablauf an.
Zum Öffnen des Katalogs ist eine geschäftliche E-Mail-Adresse erforderlich.
Die passende Aufnahme verbindet externe Vorbereitung mit einem für Ihre Maschine ausgelegten Wechselablauf.
Passende Paletten und Zugbolzen verlagern die Vorrichtungsvorbereitung aus der Maschine.
Vergleichen Sie Einzelmodule sowie Zwei-, Vier- und Sechsstationenblöcke anhand von Vorrichtungsgeometrie und Belastung.
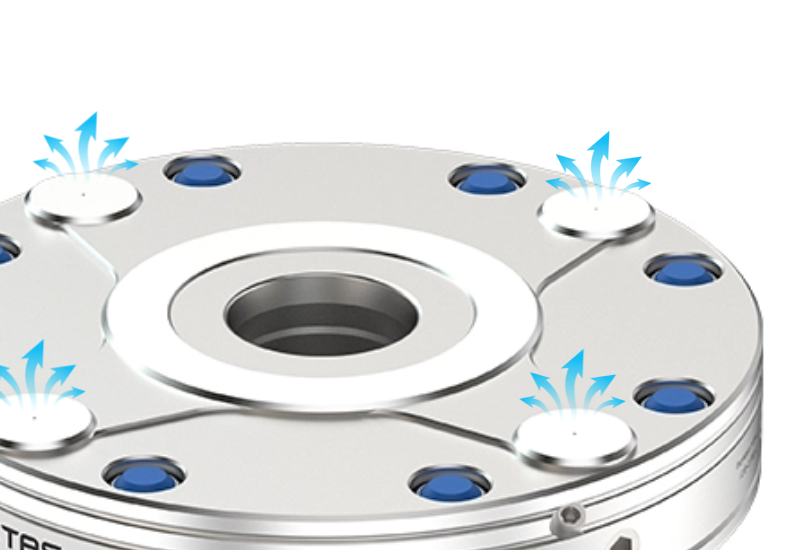
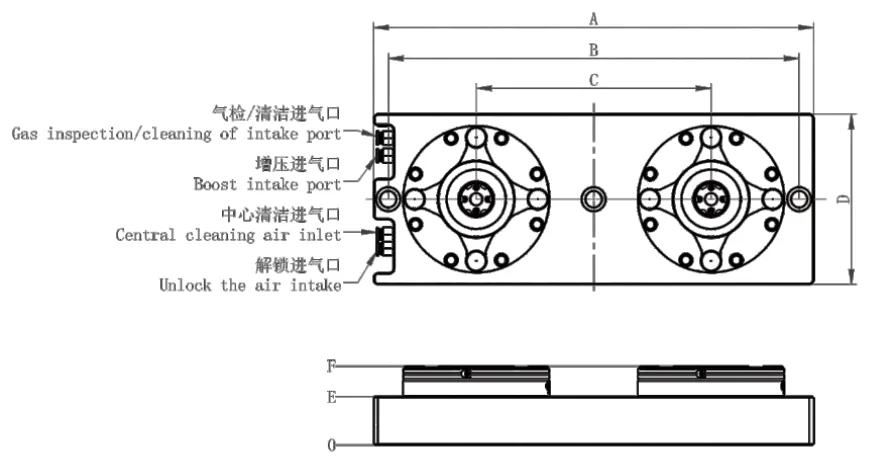
Boden- und Seitenanschlüsse ermöglichen unterschiedliche Grundplattenkonstruktionen; die Verfügbarkeit richtet sich nach der gewählten Aufnahme.
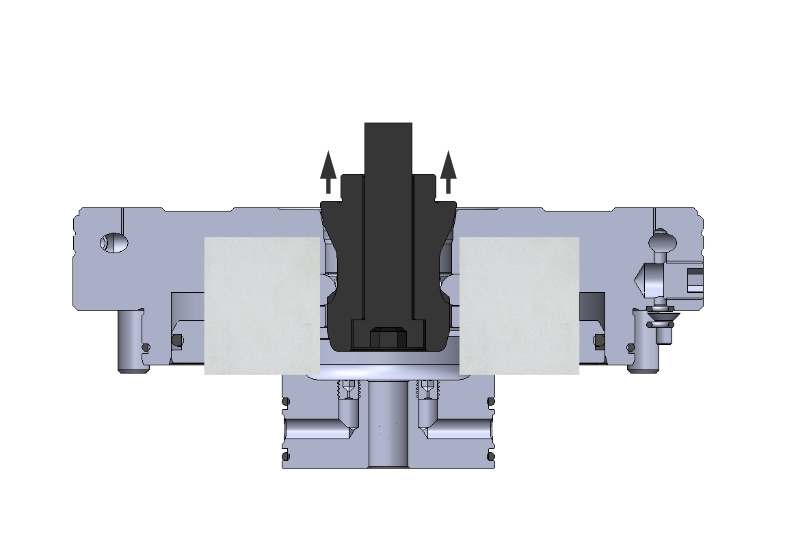
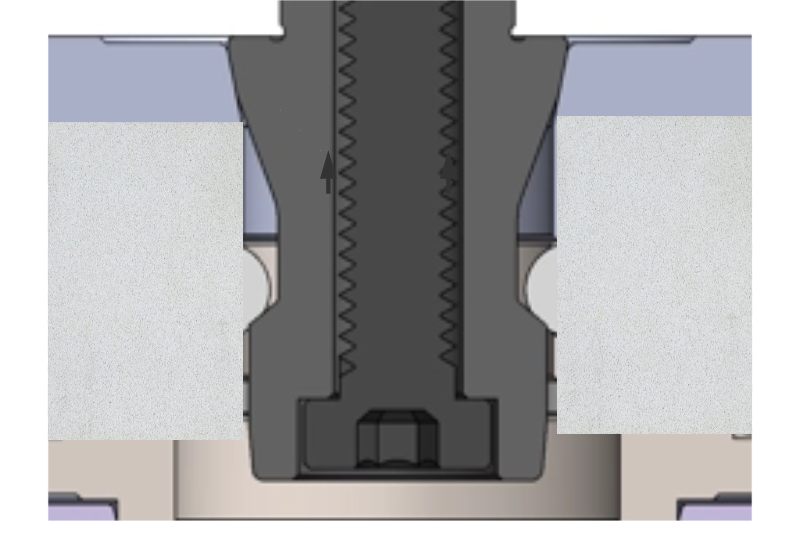
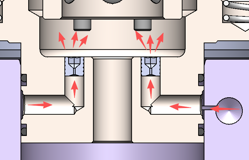
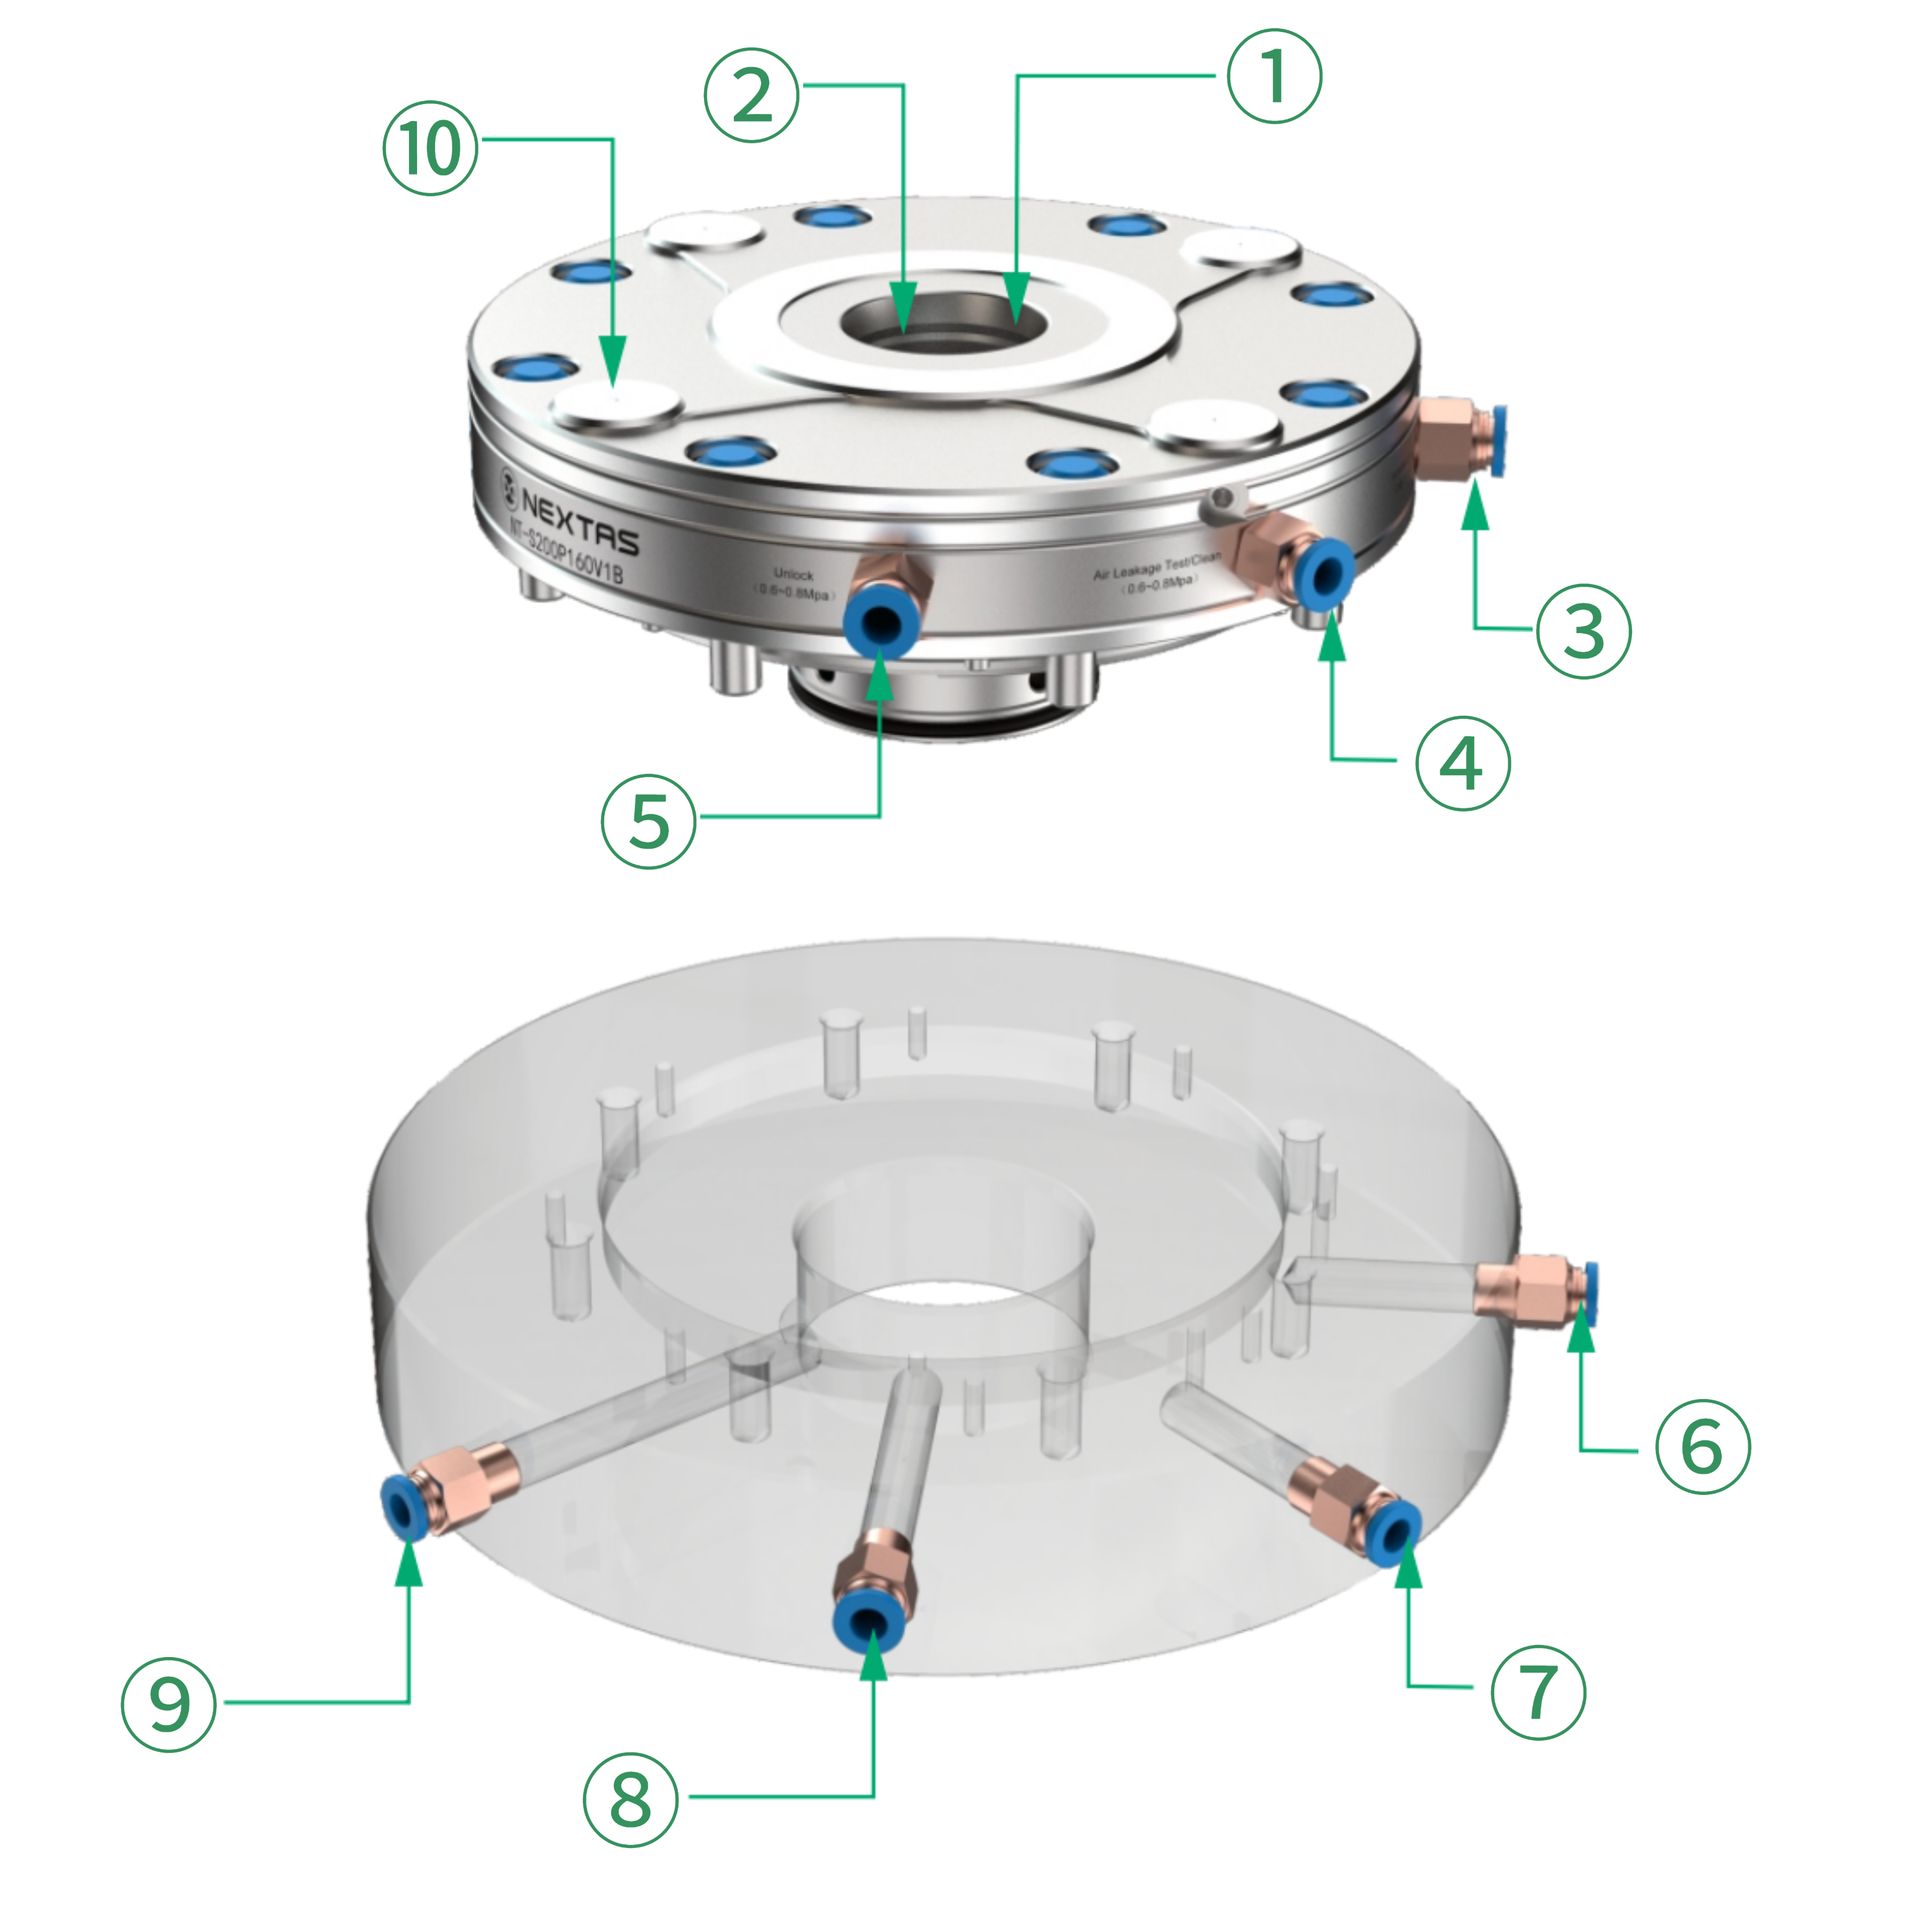
Der Funktionsumfang folgt der gewählten Aufnahme und dem Luftkreis. Hub, Sitzrückmeldung, Einbauring und Befestigung stehen auf dieser Zeichnung.
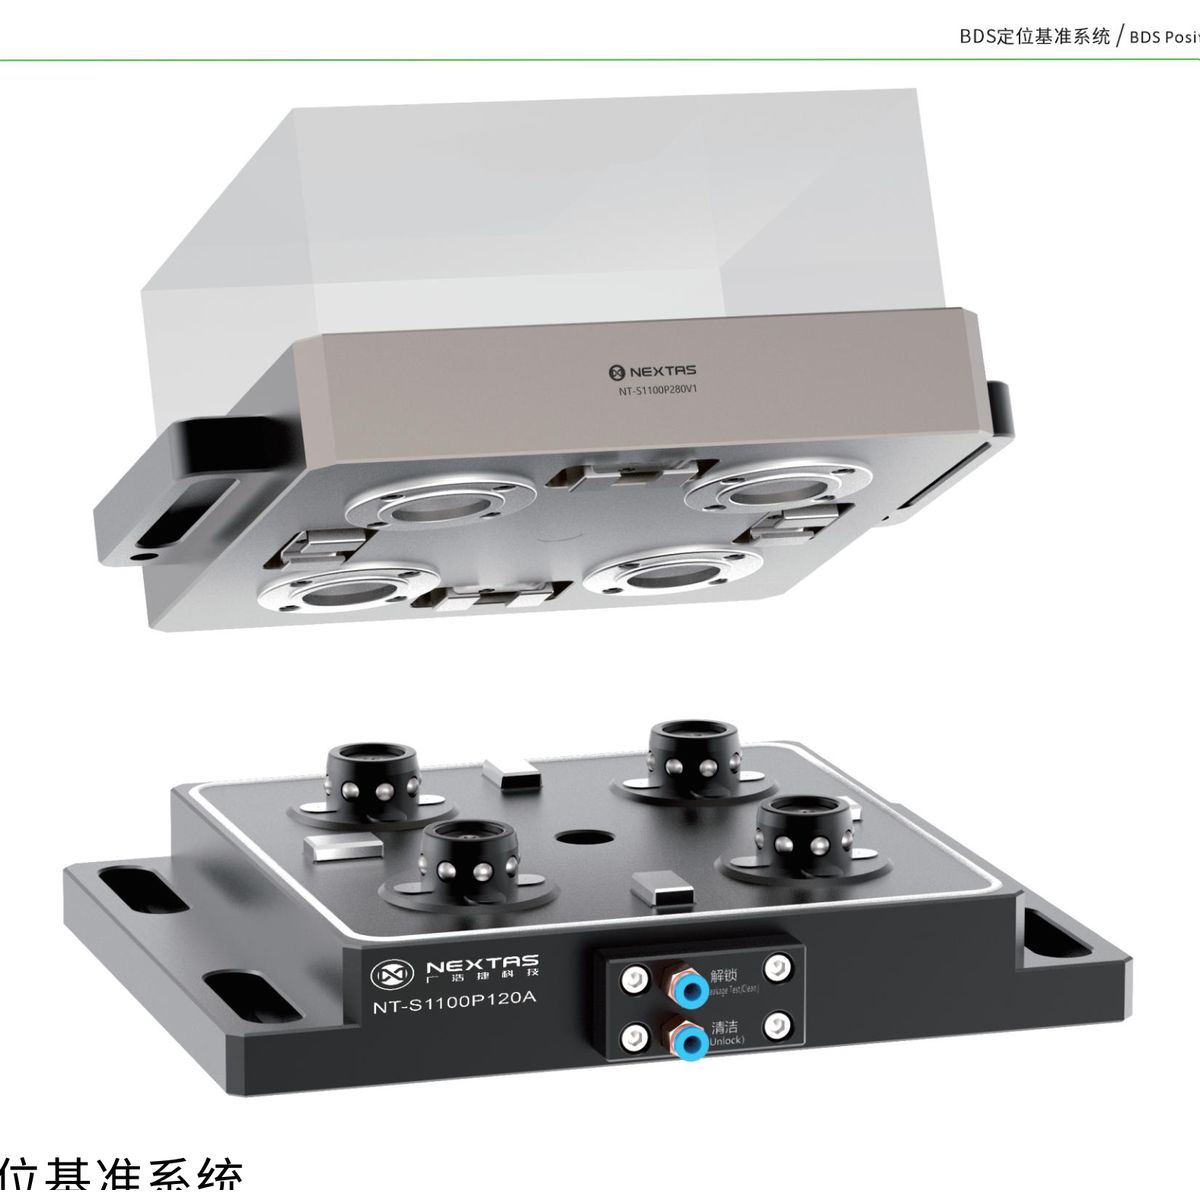
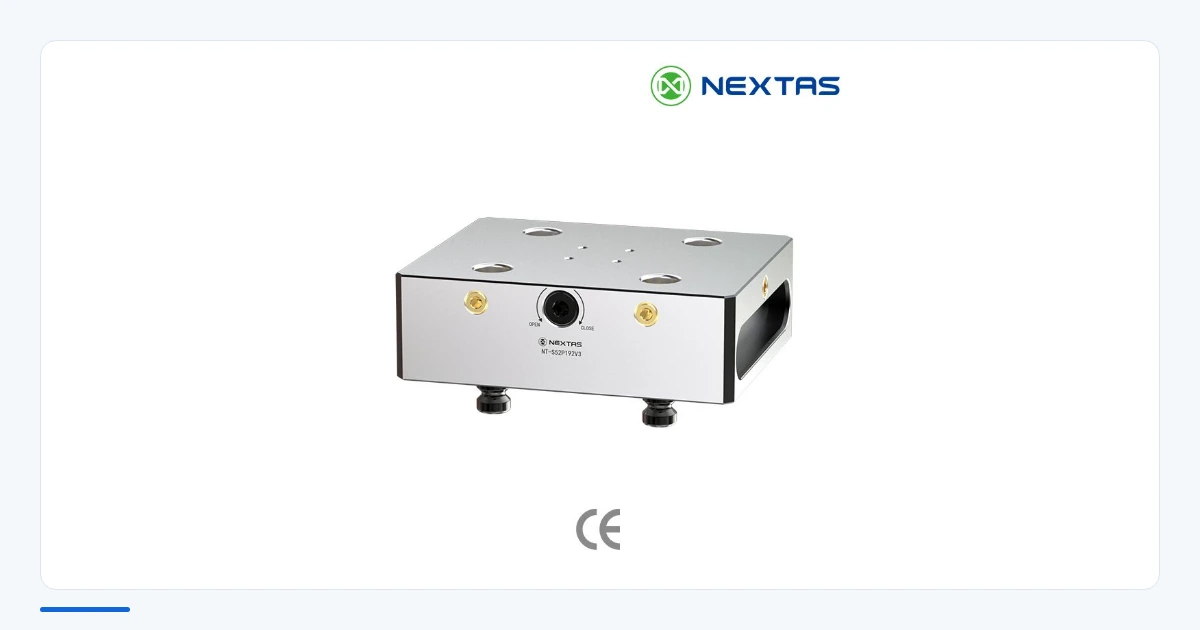
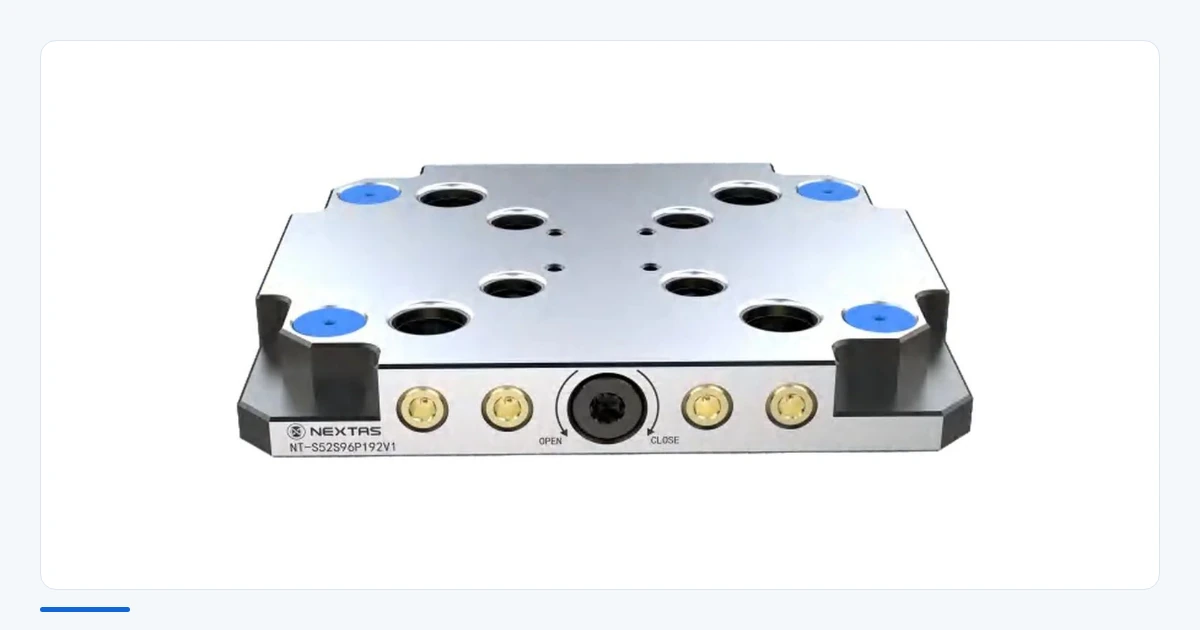
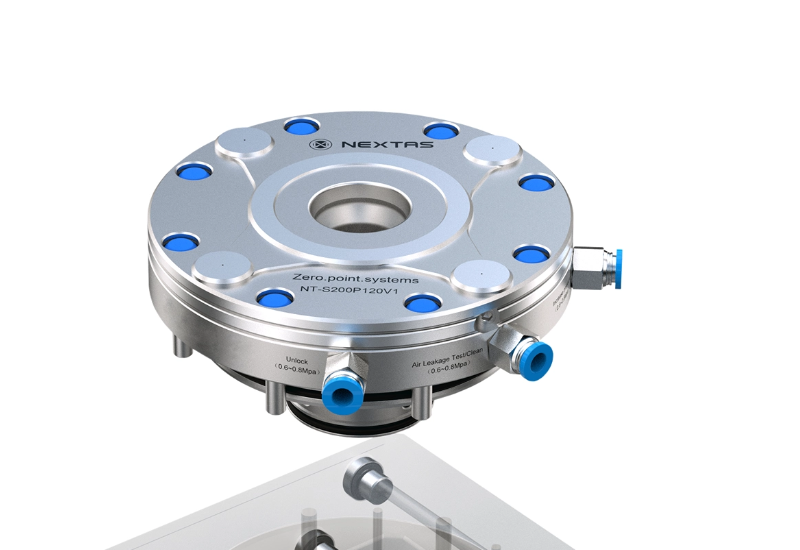
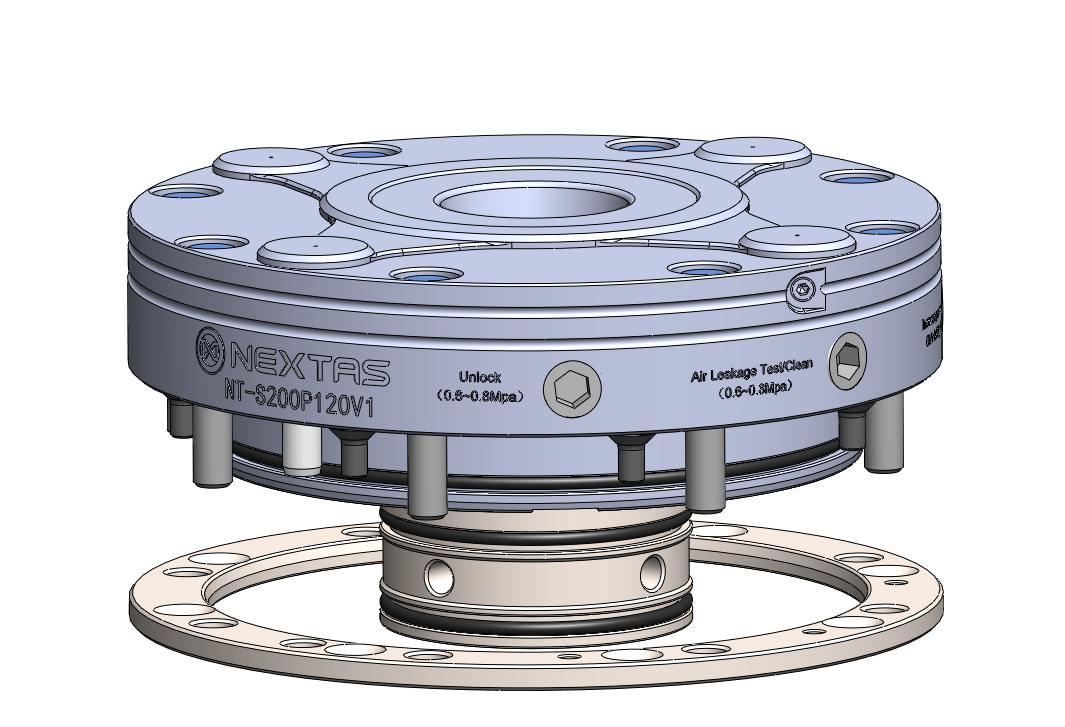
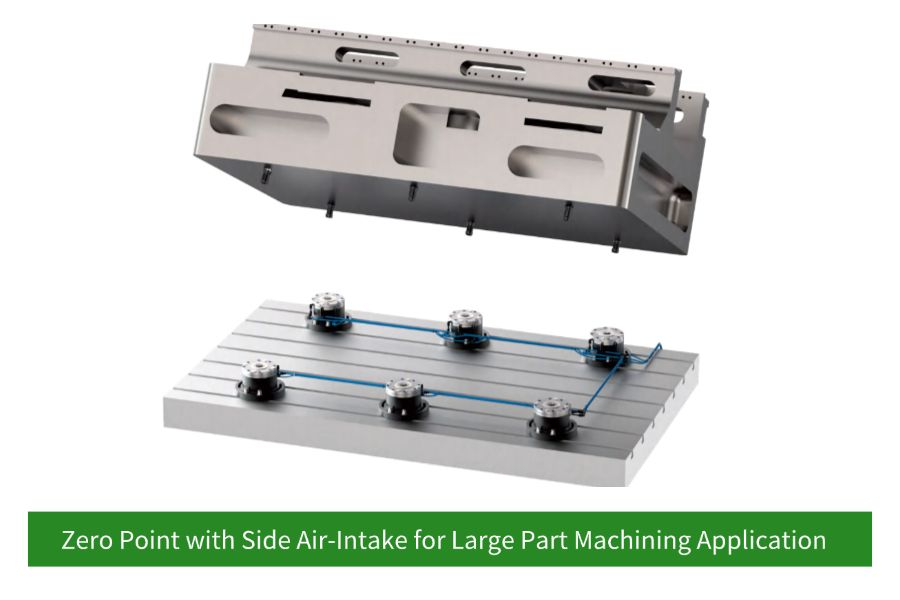
Die Produktübersicht zeigt das Aufnahmemodul, seitliche Luftanschlüsse und einen gerenderten Vorrichtungsaufbau. Die Bildbeschriftung ist Englisch; genaue Maße, Spannkraft und Wiederholgenauigkeit stehen in den Daten des gewählten Modells.
Nullpunktspannsystem und Nullpunktspannung: Daten dieser Aufnehmermodule.
| Modell | Außenmaß / D1 | Spannkraft | Hublast | Wiederholgenauigkeit |
|---|---|---|---|---|
| V1 — Standard-Pneumatik-Aufnahmen (Druck-Entriegelung, Kegel-Positionierung) | ||||
| NT-S200P85V1 | 85 mm | 4 kN | 30 KG | <0,003 mm |
| NT-S200P120V1 | 125 mm | 12 kN | 100 KG | <0,003 mm |
| NT-S200P160V1 | 160 mm | 18 kN | 250 KG | <0,003 mm |
| NT-S200P195V1 | 195 mm | 40 kN | 300 KG | <0,003 mm |
| V2 — Kompakte Pneumatik-Aufnahmen (reduzierte Einbauhöhe für integrierte Paletten und Vorrichtungen) | ||||
| NT-S200P85V2 | 110 mm (D1) | 5 kN | Nicht angegeben; Zeichnung prüfen | Nicht angegeben; Zeichnung prüfen |
| NT-S200P115V2 | 140 mm (D1) | 10 kN | Nicht angegeben; Zeichnung prüfen | Nicht angegeben; Zeichnung prüfen |
| NT-S200P148V2 | 185 mm (D1) | 18 kN | Nicht angegeben; Zeichnung prüfen | Nicht angegeben; Zeichnung prüfen |
Wiederholgenauigkeit, Hublast und Versorgungsdruck von V2 stehen auf der gewählten Zeichnung. Durchmesser stehen unter auf der Modellzeichnung.
Die meisten Wechselprobleme werden früher gelöst, wenn das Aufnahmemodul-Layout, die Leitungsführung und die Palettenplatzierung auf die Maschine und Werkstückfamilie abgestimmt werden, bevor die Spannvorrichtung endgültig festgelegt wird.
Ein Einzelmodul für kompakte Spannvorrichtungen, 5-Achs-Bearbeitung, Schraubstöcke oder Paletten mit niedrigem Profil und Wartungszugang.
Ein Kombiblock, wenn die Vorrichtung mehrere Spannpunkte, höhere Stützsteifigkeit oder ein dichteres Palettenlayout braucht.
Der Bodenanschluss führt die Luftverbindung innerhalb des Montageaufbaus; der Seitenanschluss nutzt eine externe Verbindung. Leitungsführung und Wartungszugang vergleichen.
Für die spätere Freigabe: optionale Projektangaben. Für den Einstieg genügen Maschine, Palettengröße und Wechselziel.
Planen Sie Aufnahmemodule, passende Spannbolzen und die Anforderungen an die Vorrichtungsbasis gemeinsam mit NEXTAS. Nennen Sie uns Maschine, Palettenanzahl und Wechselhäufigkeit, damit unsere Ingenieure ein praxisgerechtes Layout empfehlen und das benötigte Gesamtpaket anbieten können. Vergleichen Sie anhand dieses Vorschlags die Investition in die Aufspannung mit der Maschinenzeit, die Sie zurückgewinnen möchten.
Vergleichen Sie die folgenden Planungswege mit Ihrem Maschinen- und Werkstückspektrum. Eine Amortisation wird aus Investition, vollständiger Wechselzeit, Personalaufwand und gemessener Spindellaufzeit gegenüber der Ausgangslage berechnet.
Modulmuster auf die Zwischenplatte setzen und Zugbolzen an Schraubstöcke und Vorrichtungen setzen. Das deckt gemischte Lose und kurze Serien ab.
Modulabstände, Aufbauhöhe, Plattenspannweiten und Werkzeugwege gemeinsam prüfen. Freiräume über den vollständigen Bewegungsbereich bestätigen und den nötigen Ausrichtaufwand nach Wiedereinsetzen messen.
Integrieren Sie Spannstatus-Signale und standardisierte Paletten in die Zellensteuerung. Geben Sie unbeaufsichtigte Wechsel erst nach der Risikobeurteilung und Abnahme der vollständigen Zelle einschließlich Schutzmaßnahmen, Verriegelungen und Fehlerbehebung frei.
Die Layoutberechnung legt Modulanzahl und Auflagerpositionen anhand von Gesamtmasse, Schnittkräften, Momenten und Maschinenbedingungen fest. Die folgenden Formate sind Planungshilfen; der Nachweis erfolgt am vollständigen Aufbau.
Nach der Layoutauswahl werden Einbau und Betriebskreis geprüft. Die folgenden Hinweise behandeln Installation, Reinigung und zustandsabhängigen Service.
Layout, Modulgröße und Zugbolzen werden im Auswahlleitfaden festgelegt. Den vollständigen Lastfall und die Wechselabnahme dokumentiert die Evaluierungscheckliste.
Anlageflächen nach Handbuch leicht schmieren, sofern für das gewählte Modell vorgesehen. In späne- und kühlmittelintensiver Umgebung zusätzlich wischen und regelmäßige Dichtigkeitsprüfungen nach Modellanleitung und Zustand planen.
Benötigen Sie eine Modul-Layout-Empfehlung, eine Zugkraftberechnung oder einen SPS-Verdrahtungsplan?
Kontaktieren Sie uns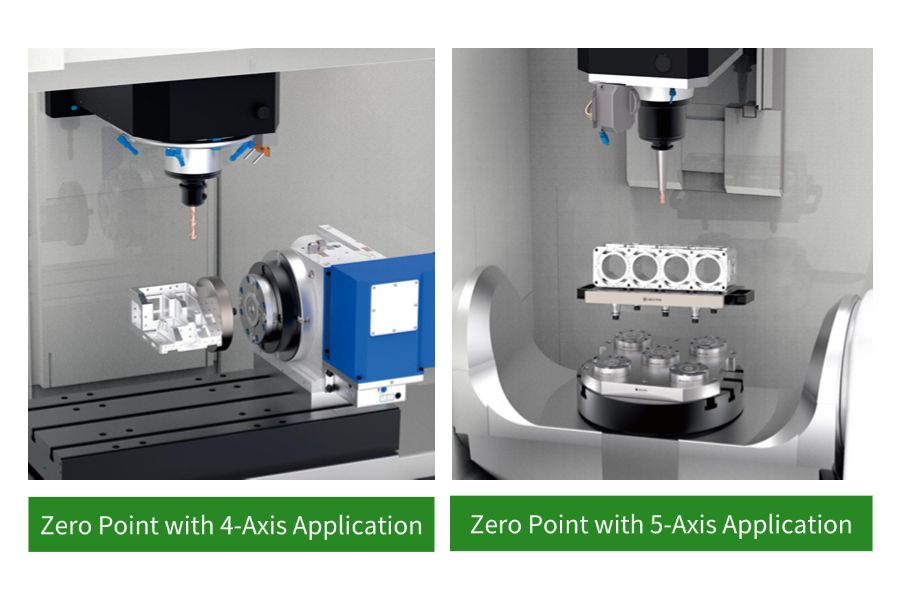
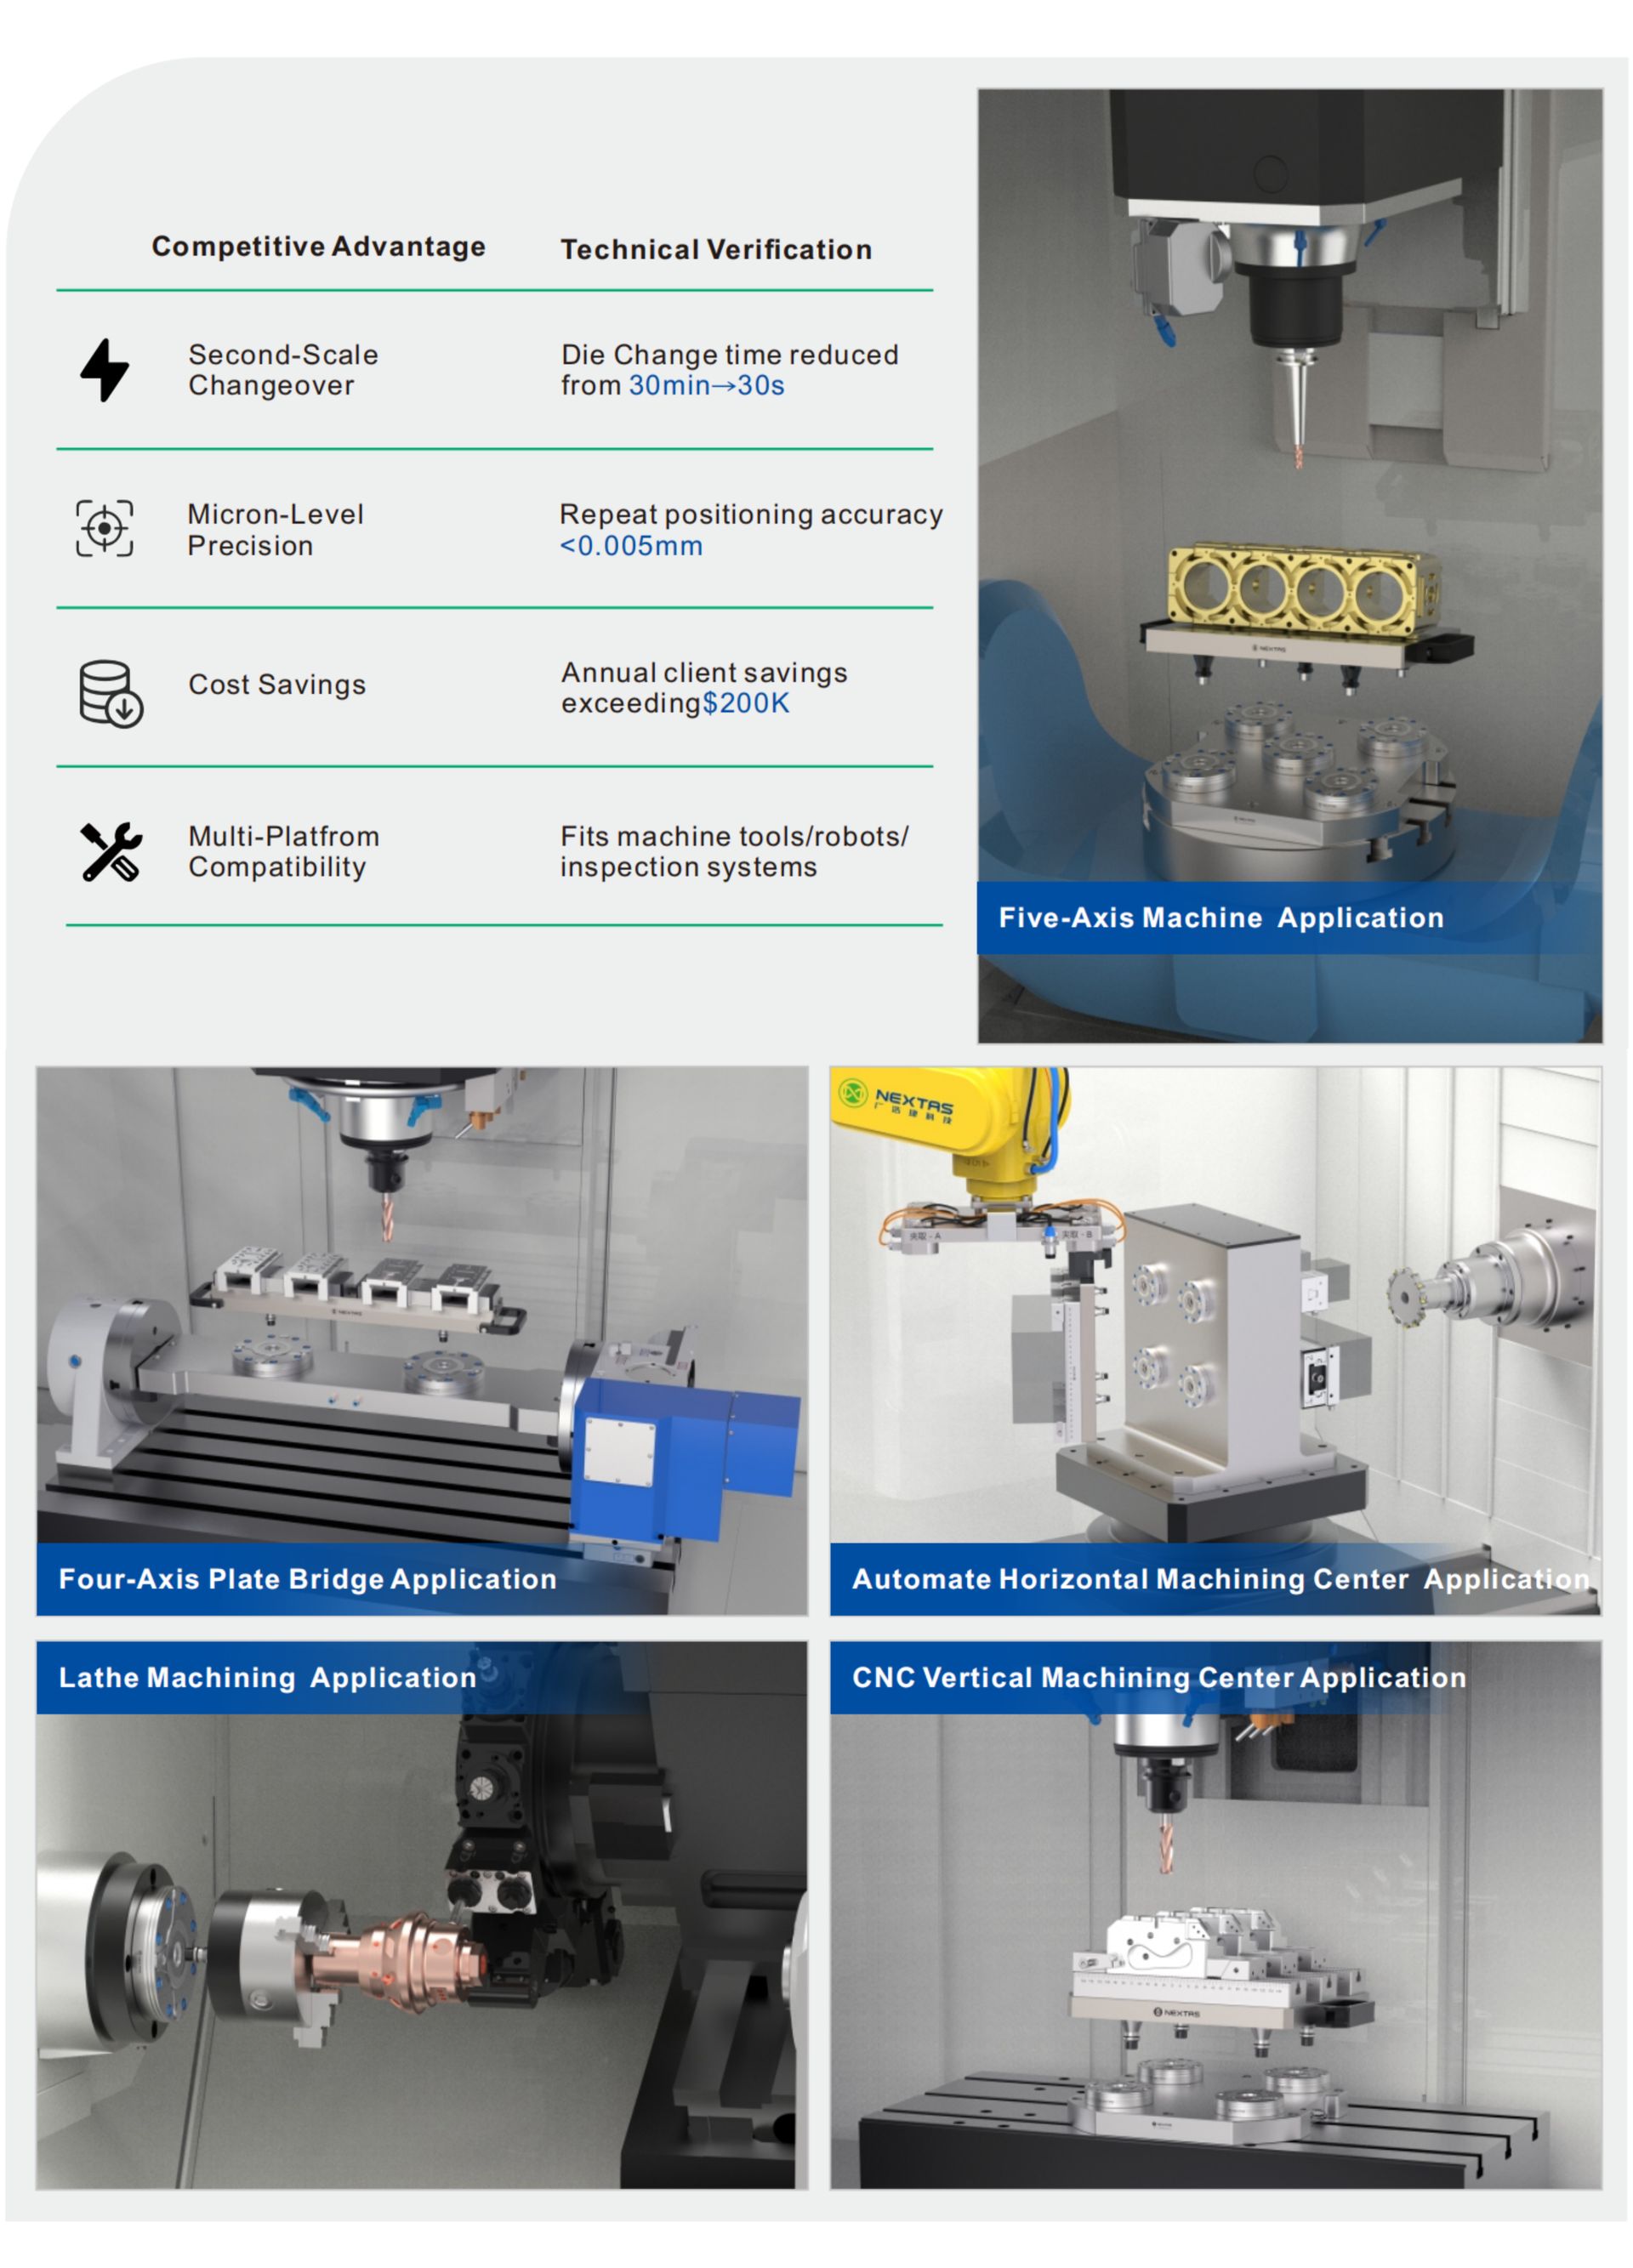
Die nächste Vorrichtung abseits der Spindel auf der Palette vorbereiten und auf das Aufnahmemuster wechseln. Den vollständigen Wechsel mit dem bisherigen Rüstablauf vergleichen.
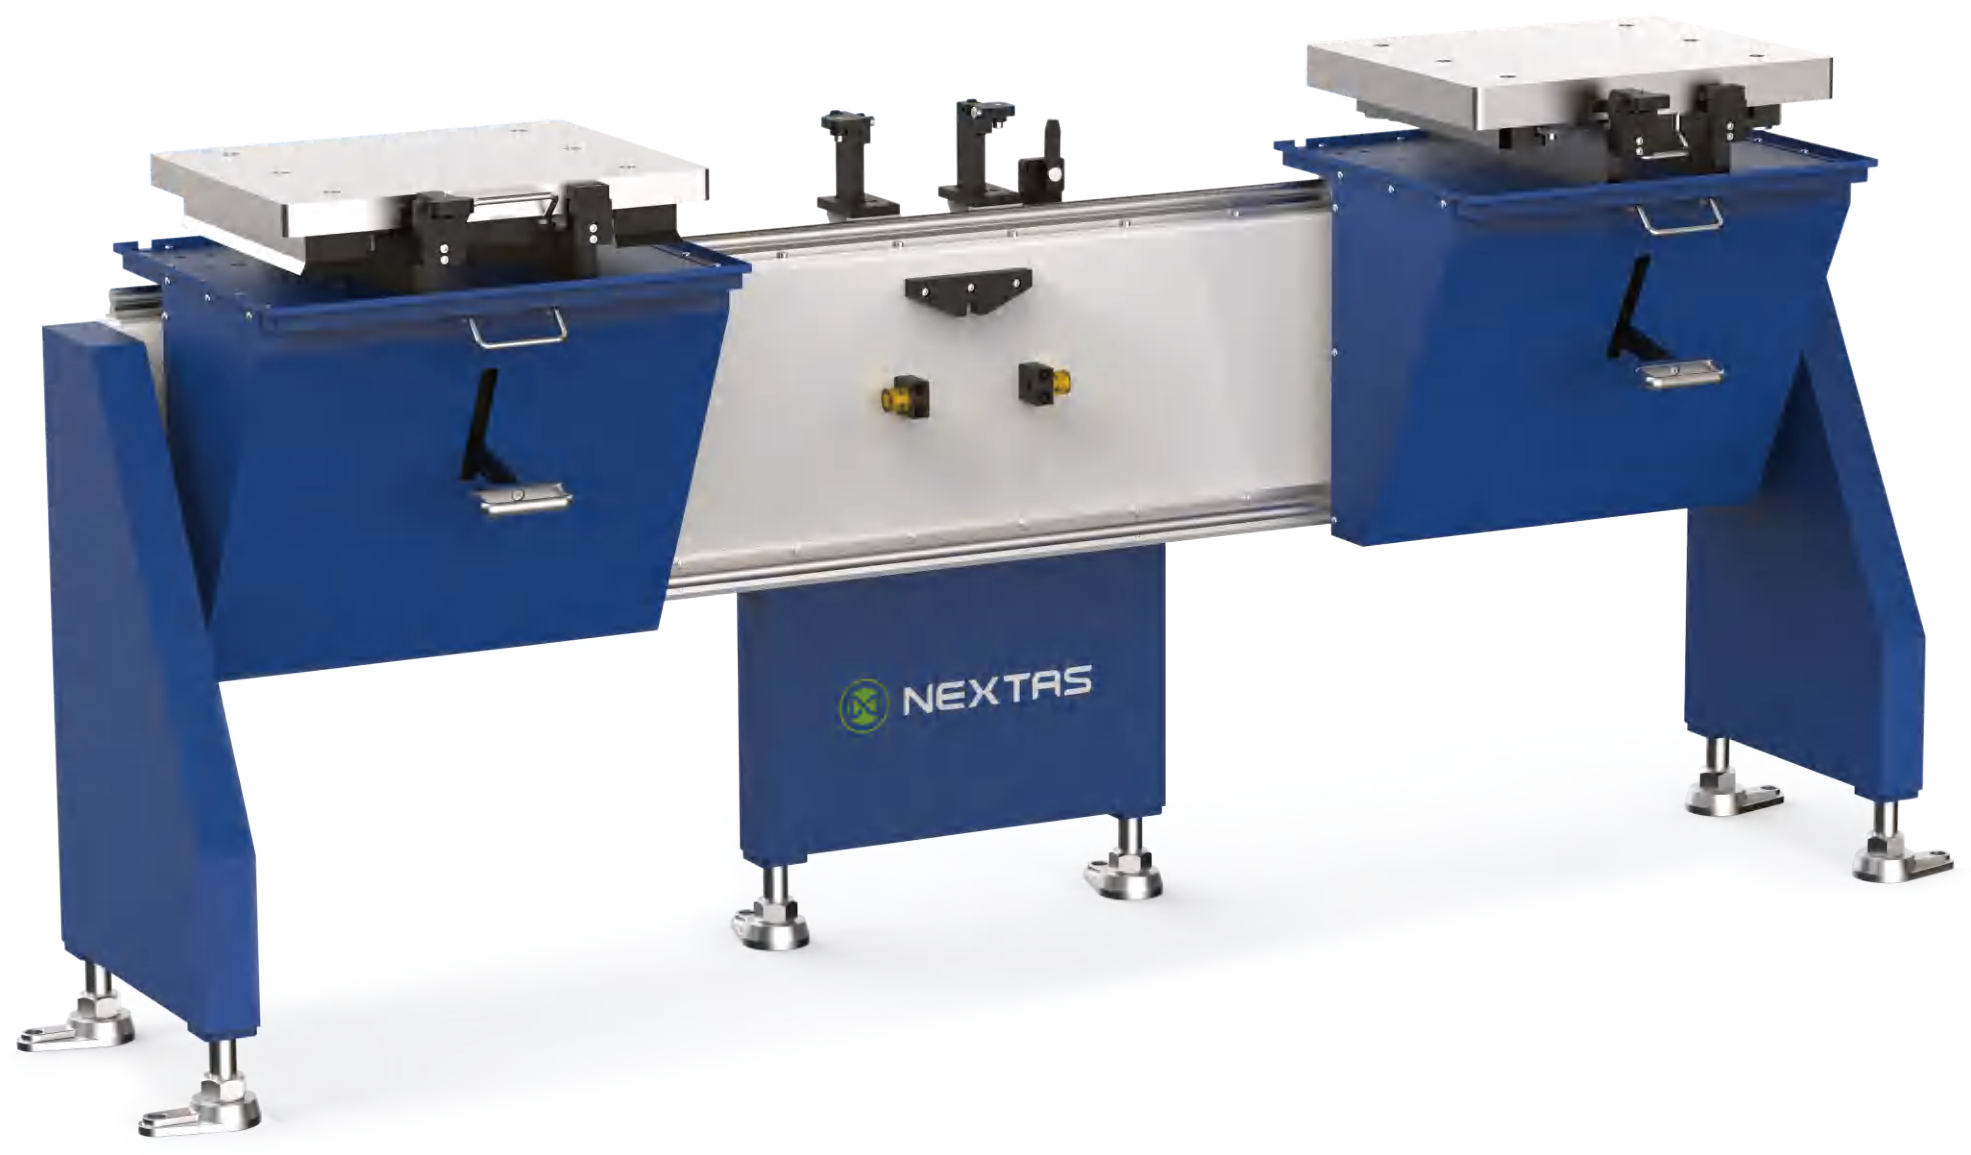
Eine gemeinsame Palettenschnittstelle für CNC- und Messstationen planen. Befestigung, Freiraum, Last und Bezug vor dem Transfer an jeder Station abstimmen.
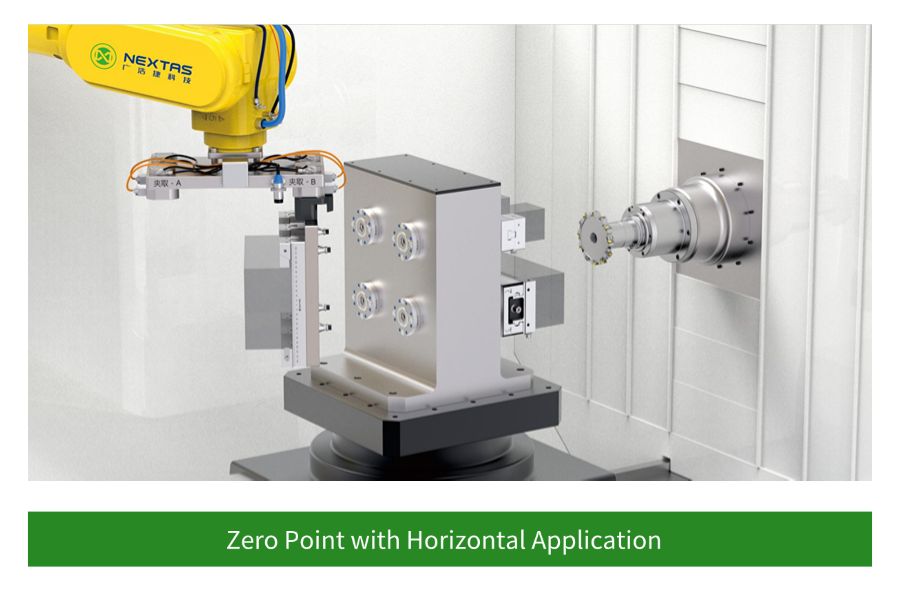
Pneumatische Steuerung auf der Aufnahmeseite mit Spannrückmeldung für Roboter oder Palettenwechsler verbinden. Sensorik, Verriegelungen und vollständige Wechselreihenfolge für die gewählte Zelle validieren.
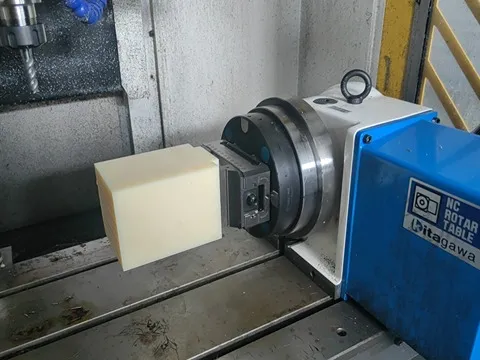
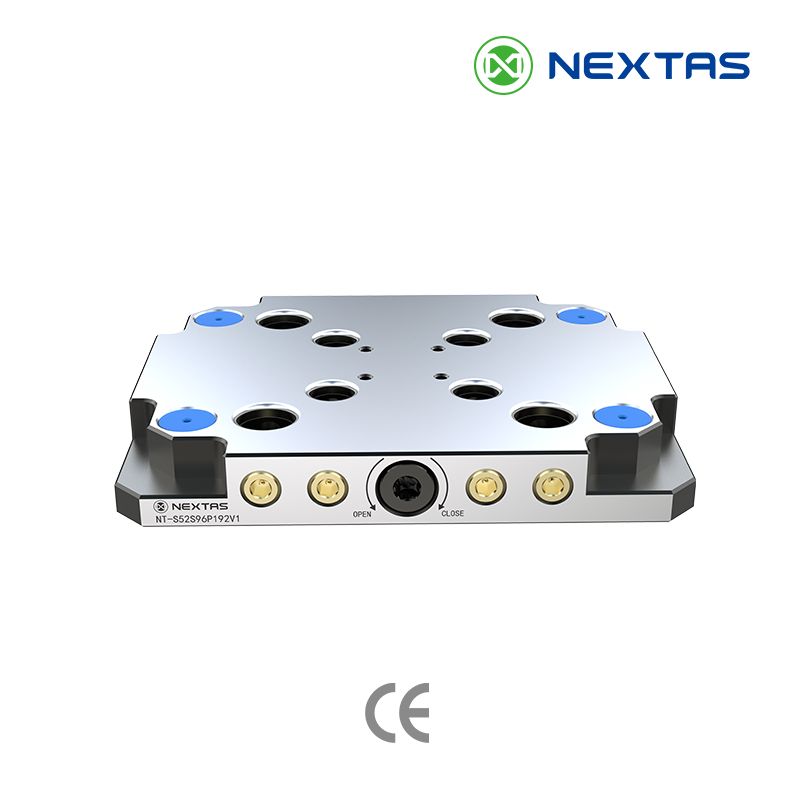
Diese Drehachsen-Montagereferenz dient zur Prüfung von Werkzeugzugang, Stapelhöhe und Freiraum. Aufnahme, Schraubstock und Schnittstelle anhand der Projektzeichnung und Zerspanlast wählen.
Für größere Paletten, Tombstones und automatisierungsfähige Aufspannträger bietet der Katalog 2025II mehrstationige Kombinationsblöcke (ZH-Reihe) und ergänzende Hilfspositioniermodule (WJ-Reihe) an.
| Format | Anwendung | Katalogcodes |
|---|---|---|
| Einzel-Aufnahmemodule | Kompakte Schraubstöcke, 5-Achs-Vorrichtungen, kleinere Paletten und maschinenübergreifender Transfer, wenn die Aufbauhöhe niedrig bleiben muss. | NT-S200P85V1 / P120V1 / P160V1 / P195V1 (und kompakte V2-Varianten P85V2 / P115V2 / P148V2) |
| Zwei-Stationen-Kombinationsmodule | Längere Paletten und Unterplatten, die mehr Auflagefläche erfordern als ein Einzelmodul leisten kann. | NT-S200P120ZH2A / P120ZH2B / P160ZH2A / P160ZH2B |
| Vier-Stationen-Kombinationsmodule | Größere Palettenlayouts mit vier Stützpunkten für hohe Steifigkeit und Stabilität. | NT-S200P120ZH4A / P120ZH4B / P160ZH4A / P160ZH4B |
| Sechs-Stationen-Kombinationsmodule | Tombstone-Anordnungen, große automatisierte Träger und Palettenformate mit sechs Stützpunkten. | NT-S200P120ZH6A / P120ZH6B / P160ZH6A / P160ZH6B |
| Nullpunkt-Kupplungen | Schnellwechsel auf der Roboter- oder Transferseite, wenn die kompakte Automationsschnittstelle wichtiger ist als die Tischfläche. | Kupplungsmodell und passende Palette / Zugbolzen: an der gewählten Zeichnung bestätigen. |
| Sensortaugliche Nullpunkt-Schnittstellen | Zellen, die eine Spannbestätigung vor Palettenbewegung, Roboteraufnahme oder unbemanntem Wiederanlauf brauchen. | Sensor-Nullpunkt-Schnellwechsel-Familie |
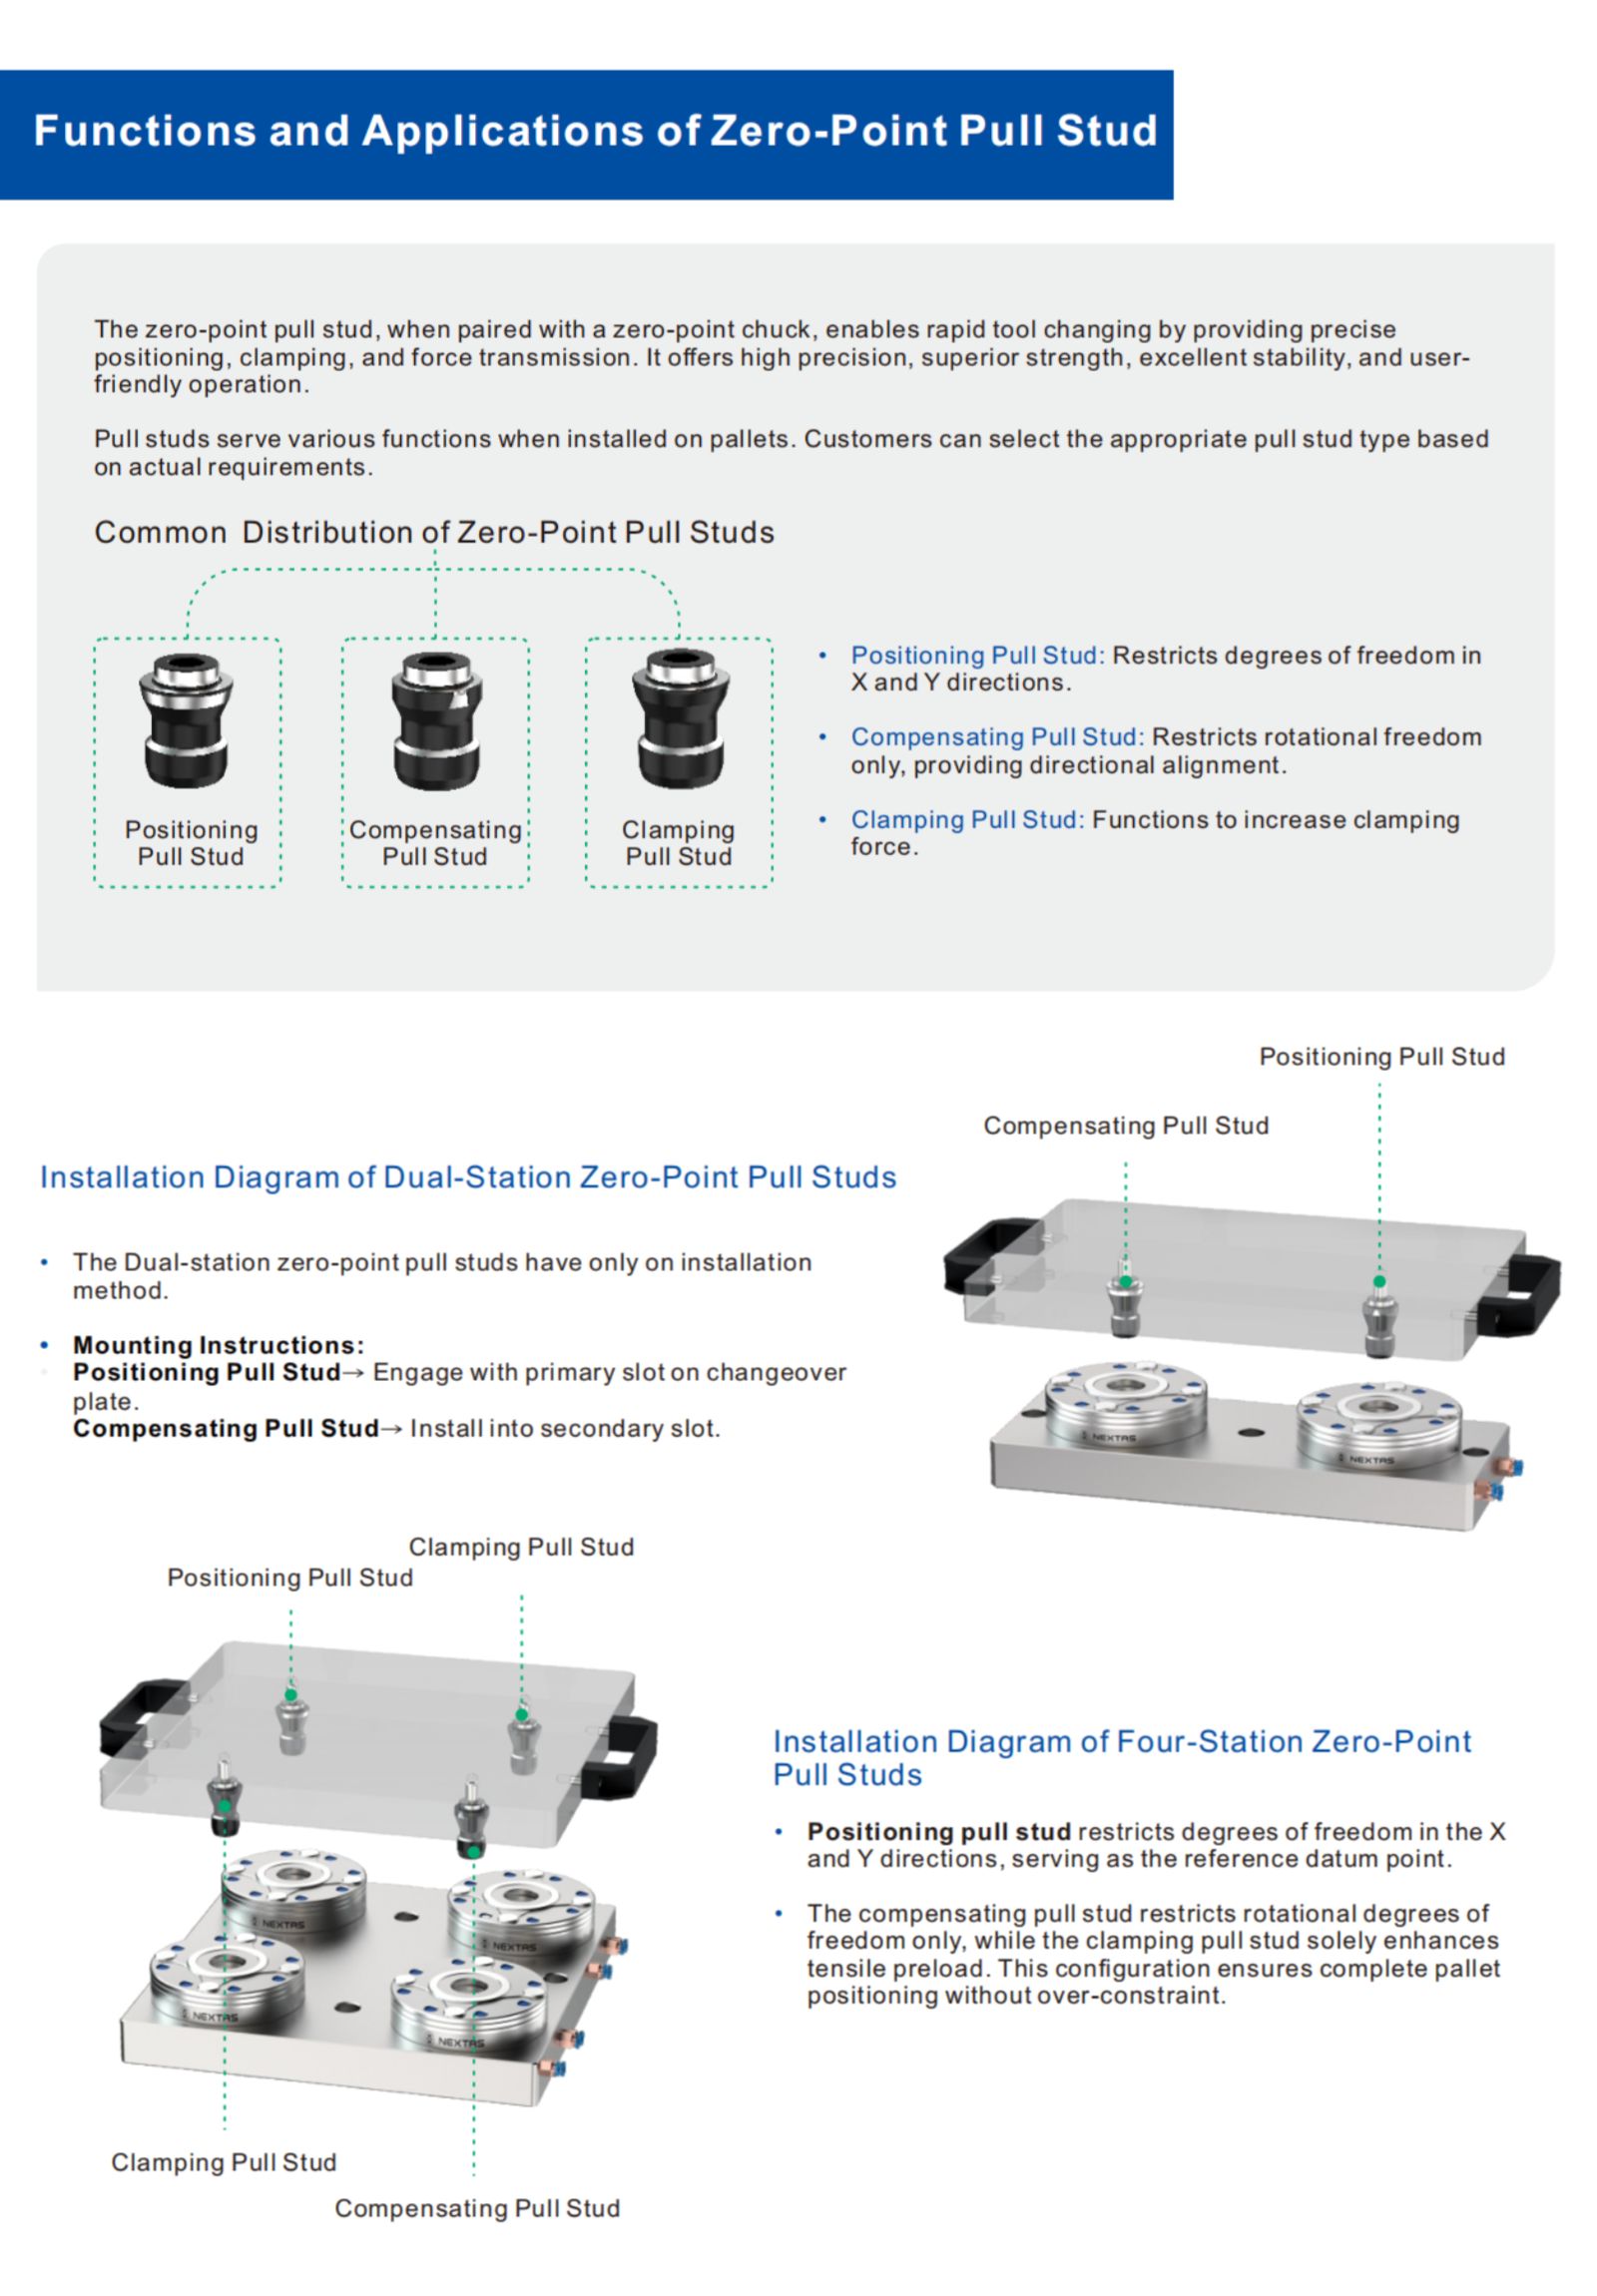
Wählen Sie die benötigten Zugbolzenfunktionen und Stückzahlen anhand der freigegebenen Zusammenbauzeichnung. Ordnen Sie mit der Tabelle jeden Positionier- (V1), Ausgleichs- (V2) oder Spannzugbolzen (V3) seiner Aufnahme zu. Die aufgeführten V1-Aufnahmen werden pneumatisch entriegelt.
| Aufnahme | Spannkraft | Hubkraft | Positionier-Zugbolzen | Ausgleichs-Zugbolzen | Spann-Zugbolzen | Gewicht |
|---|---|---|---|---|---|---|
| NT-S200P85V1 | 4 kN | 30 kg | NT-S200P25V1 | NT-S200P25V2 | NT-S200P25V3 | 1 kg |
| NT-S200P120V1 | 12 kN | 100 kg | NT-S200P30V1 | NT-S200P30V2 | NT-S200P30V3 | 3 kg |
| NT-S200P160V1 | 18 kN | 250 kg | NT-S200P35V1 | NT-S200P35V2 | NT-S200P35V3 | 4,5 kg |
| NT-S200P195V1 | 40 kN | 300 kg | NT-S200P40V1 | NT-S200P40V2 | NT-S200P40V3 | 7 kg |
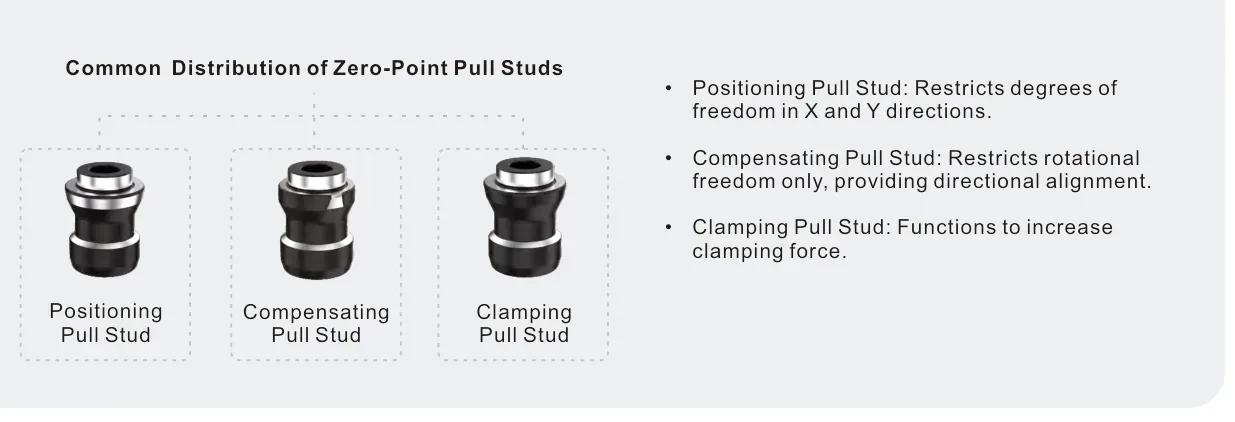
Katalogquelle: NEXTAS Industry Quick-Change Clamping System 2026, PDF-Seiten 6–8 (Druckseiten 09–14). Katalog anfordern
A-Varianten aus den Blättern für zwei, vier und sechs Stationen. Die zugehörigen B-Varianten stehen auf denselben Blättern und werden hier nicht wiederholt. A und B sind Katalogmaße, nicht eine einzige Länge und Breite.
| Stationen | Artikel | Spannkraft | Hubkraft | A × B | Gewicht | Zugbolzen |
|---|---|---|---|---|---|---|
| Zwei Stationen | NT-S200P120ZH2A | 2 × 12.000 N | 2 × 100 kg | 375 mm × 350 mm | 19 kg | NT-S200P30V1–V3 |
| Zwei Stationen | NT-S200P160ZH2A | 2 × 18.000 N | 2 × 250 kg | 430 mm × 390 mm | 30 kg | NT-S200P35V1–V3 |
| Vier Stationen | NT-S200P120ZH4A | 4 × 12.000 N | 4 × 100 kg | 350 mm × 320 mm | 46 kg | NT-S200P30V1–V3 |
| Vier Stationen | NT-S200P160ZH4A | 4 × 18.000 N | 4 × 250 kg | 380 mm × 350 mm | 56 kg | NT-S200P35V1–V3 |
| Sechs Stationen | NT-S200P120ZH6A | 6 × 12.000 N | 6 × 100 kg | 550 mm × 200 mm | 72 kg | NT-S200P30V1–V3 |
| Sechs Stationen | NT-S200P160ZH6A | 6 × 18.000 N | 6 × 250 kg | 580 mm × 200 mm | 108 kg | NT-S200P35V1–V3 |

Einzelne und kompakte Aufnahmen für den direkten Spannmittelwechsel.
| Familie | Einsatz | Referenz |
|---|---|---|
| Direkter Wechsel von Palette, Schraubstock, Spannfutter oder Vorrichtung. | NT-S200P85V1 / 120V1 / 160V1 / 195V1 | |
| Kompakte Positionierschnittstellen für Automatisierungszellen. | Siehe Seite zum BDS-Positionierdatum; ausgewählte Modellzeichnung, passende Palette und Nennparameter prüfen. |

Planare und mehrseitige Systeme sowie standardisierte Maschinenschnittstellen.
| Familie | Einsatz | Referenz |
|---|---|---|
| 2 / 4 / 6 Stationen auf einer ebenen Basis. | ZH2 / ZH4 / ZH6. NT-S200P120ZH2A / P160ZH2A und entsprechende ZH4A/B- / ZH6A/B-Varianten. | |
| Mehrseitige Anordnungen für die Horizontalbearbeitung. | WJ2: vier Seiten mit je zwei Stationen. WJ4: zwei Seiten mit je vier Stationen. NT-S200P120WJ2 / P160WJ2 / P120WJ4 / P160WJ4. | |
| Standardisierung der Maschinenschnittstelle. | 52 mm / 96 mm; vollständige Modellübersicht auf der Seite zur Nullpunkt-Spannplatte. |

Roboterseitiger Wechsel und Statusbestätigung in automatisierten Zellen.
| Familie | Einsatz | Referenz |
|---|---|---|
| Roboterseitiger Transfer und automatisierte Übergabe. | Schneller EOAT-Wechsel für leichte Paletten und Andockmodule. Kupplungsmodell sowie passende Palette / Zugbolzen prüfen. | |
| Bestätigung des Spann- und Lösestatus in automatisierten Zellen. | Nullpunkt-Schnellwechselaufnahmen mit Sensorvorbereitung für SPS-Bestätigung, Roboterverriegelung oder die Zyklusvalidierung im unbeaufsichtigten Betrieb. |
Vor der Auswahl die Zeichnung des gewählten Modells und die passende Schnittstelle prüfen.
Siehe die Seite zum BDS-Positionierbezug; vor der Auswahl die Zeichnung des gewählten Modells, die passende Palette und die Nenndaten bestätigen.
Die Wörter Nullpunkt, Nullreferenzpunkt und Bezugssystem stehen jeweils auf einer eigenen Seite.
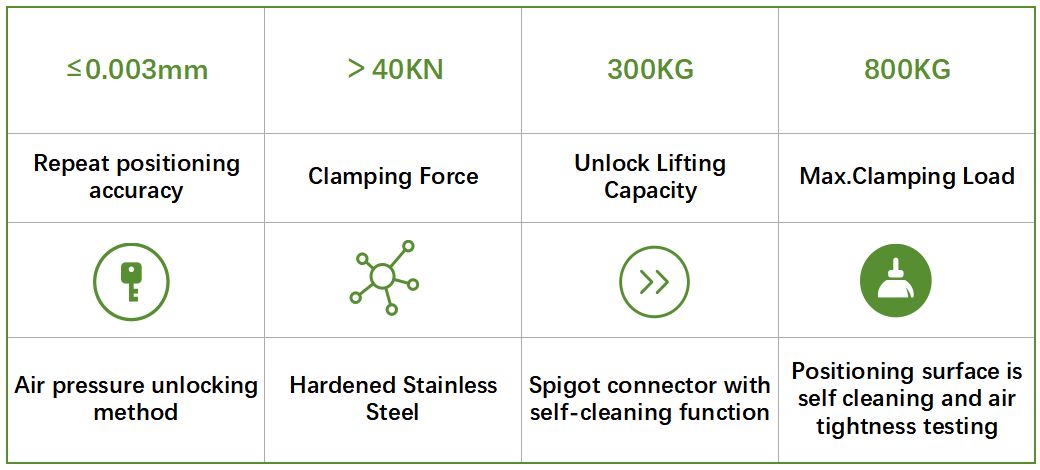
NEXTAS Nullpunktmodule bestehen aus gehärtetem Edelstahl und nutzen pneumatischen Druck zum Entriegeln vorgespannter Federn. Bei Druckabfall bleibt die Federkraft grundsätzlich anliegend. Spannkraft, Steifigkeit und erforderlicher sicherer Zustand werden für Modell, Schnittkräfte, Aufbau und Zelle festgelegt und über Risikobeurteilung sowie FAT/SAT nachgewiesen.
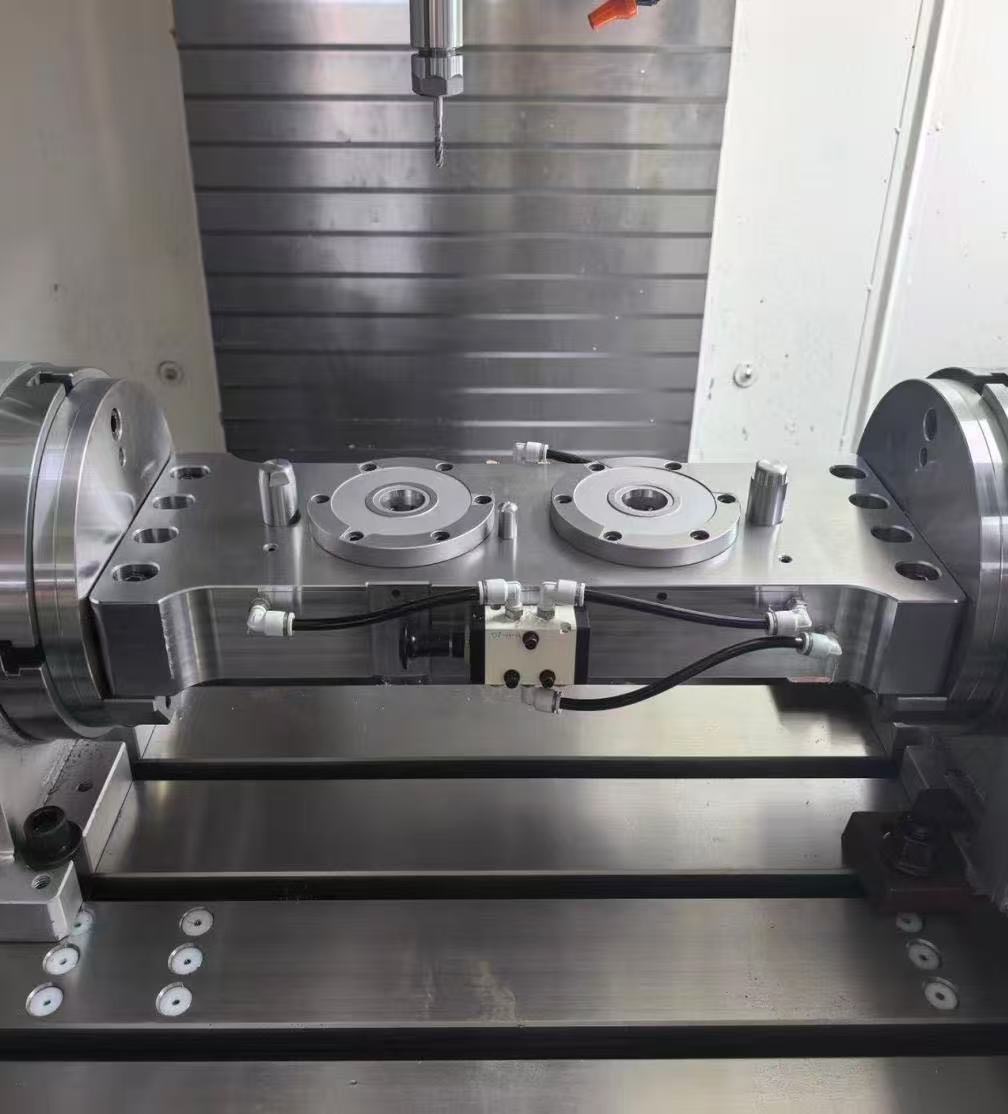
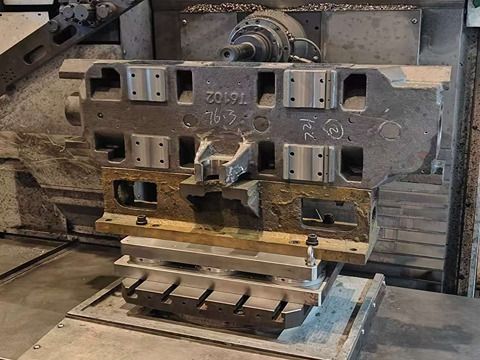
Die Abbildungen zeigen Anordnungsbeispiele in verschiedenen Werkzeugmaschinen. Wählen Sie Boden- oder Seitenanschluss anhand der Zeichnung des gewählten Moduls und prüfen Sie dort Anschlusspositionen, Maße und Schlauchfreiraum.
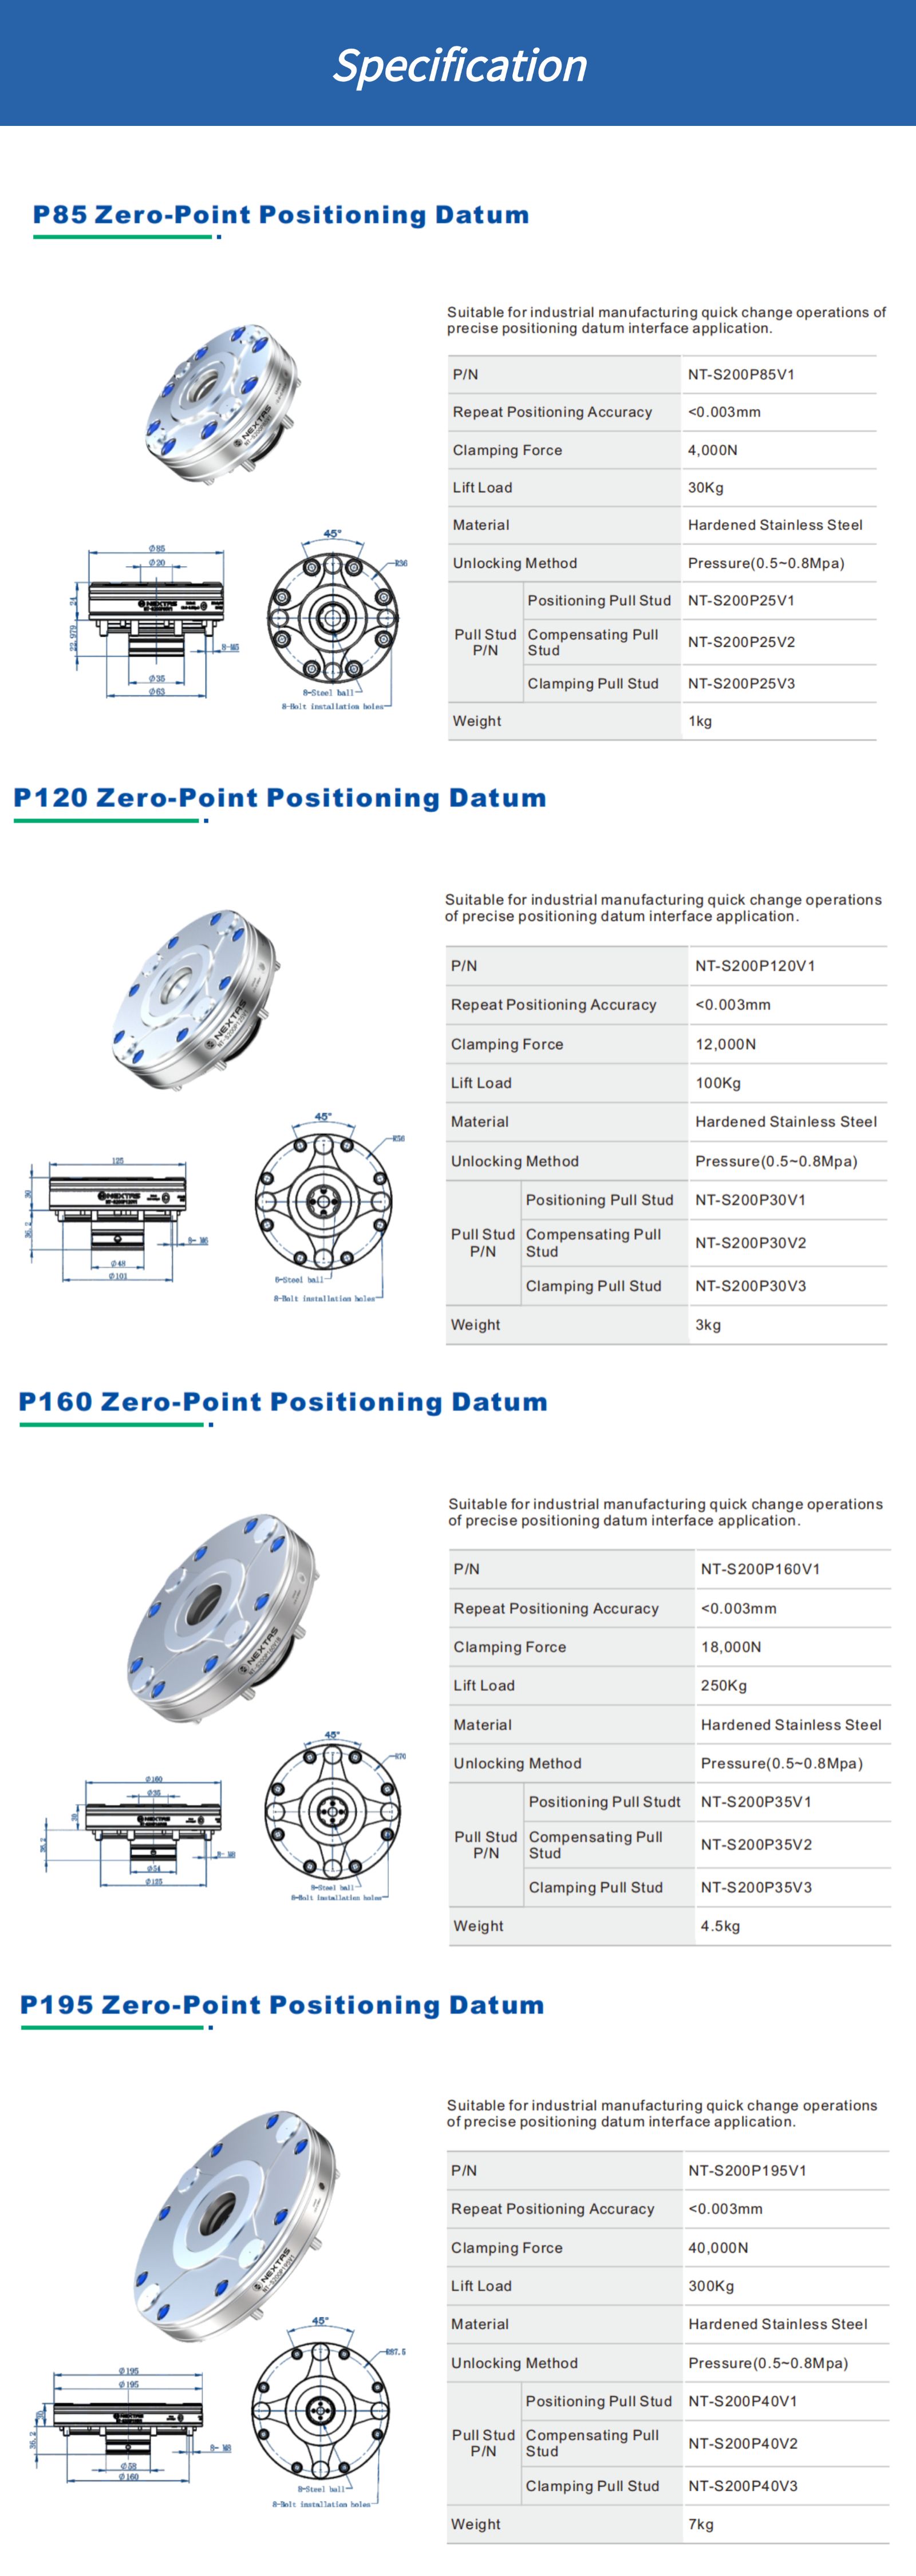
Die Kegelpositionierung und mechanische Selbsthemmung führen die Palette; Kugeln übernehmen die Verriegelung. Modellabhängige Luftkanäle reinigen Bezugsfläche und Zugbolzenbohrung. Ein dokumentiertes Sitzsignal prüft den erfassten Prozesszustand. Optionaler Seitenanschluss, Hub zum Entnehmen und Einbauring richten sich nach der gewählten Zeichnung.
Prüfen Sie Werkstoff, Kontaktflächen und Funktion anhand der ausgewählten Modellunterlagen. Legen Sie bei Späne- und Kühlmittelkontakt Prüfintervalle sowie Verschleiß- und Servicegrenzen fest und messen Sie die Wiederholgenauigkeit über den vollständigen Wechselzyklus.
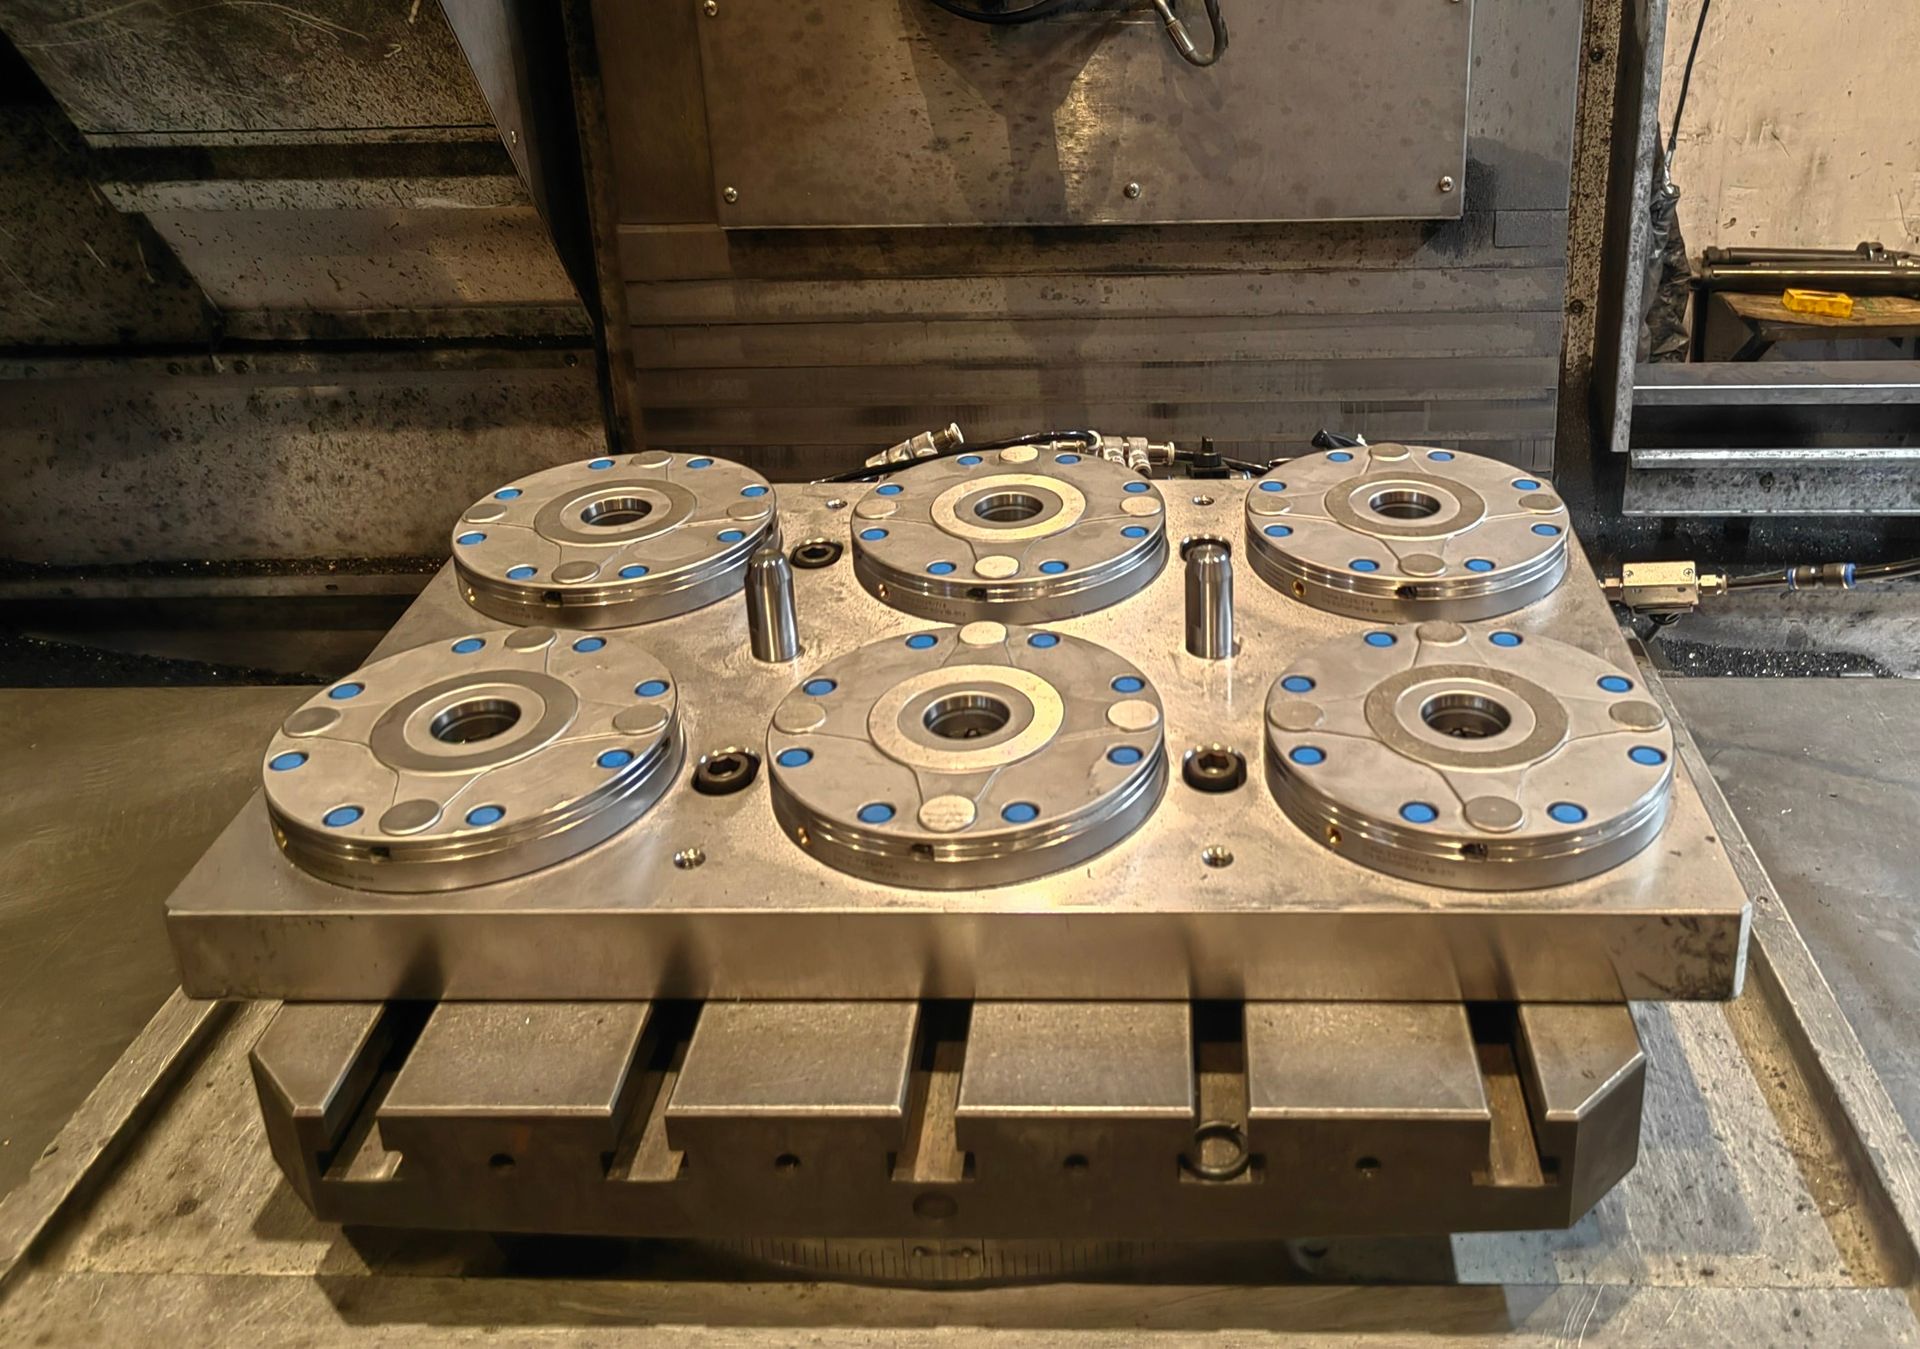
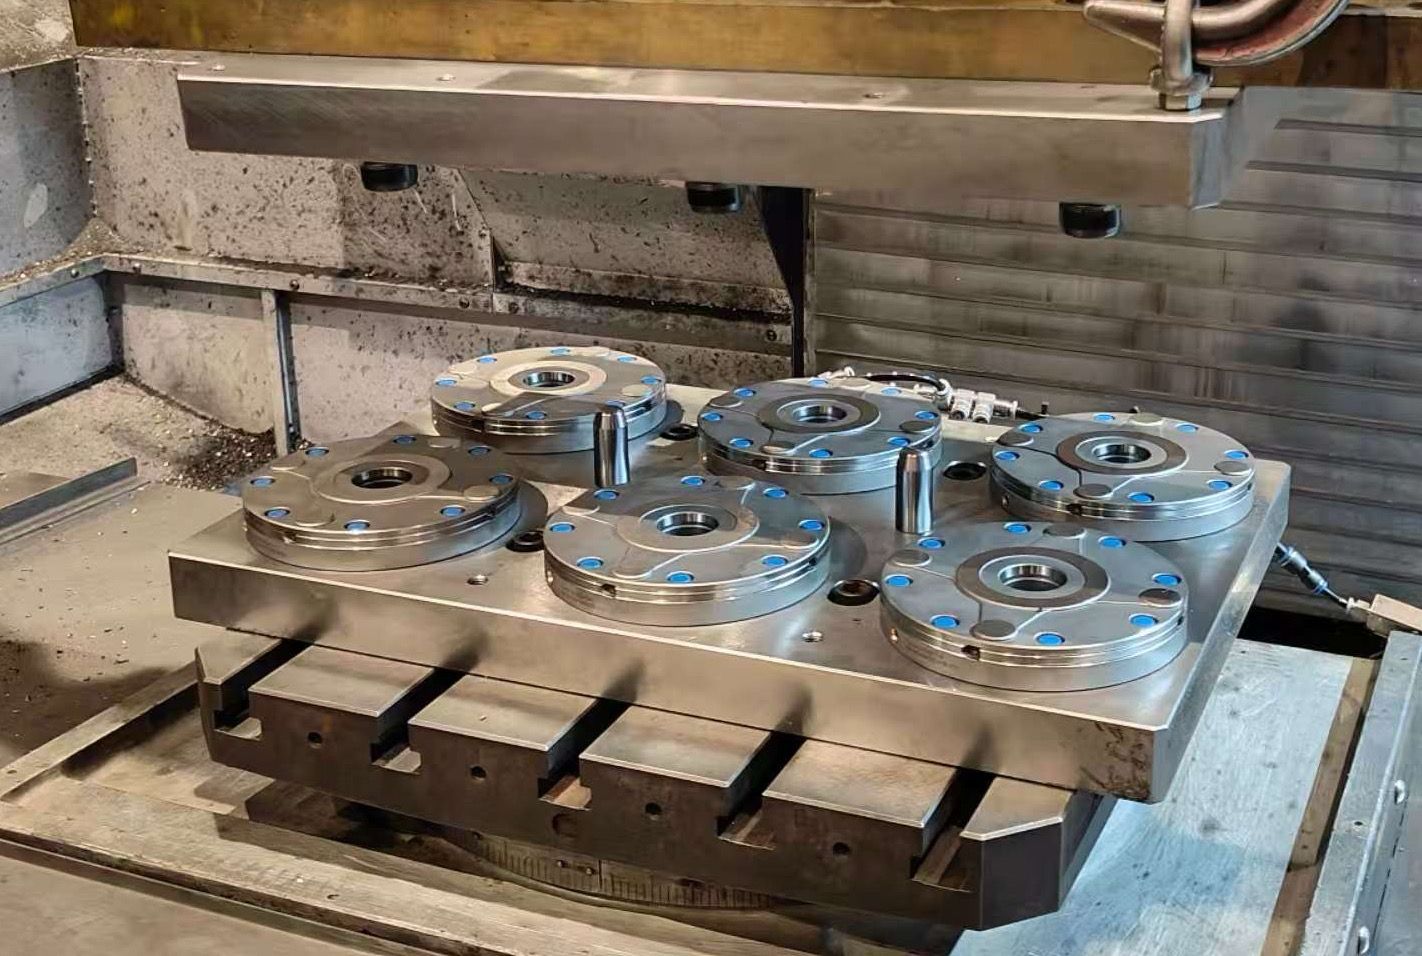
Zwei-, Vier- und Sechsstationen-Anordnungen hinsichtlich Vorrichtungszugang, Abstützung und Palettenplanung vergleichen. Jede Anordnung nach der gewählten Aufnahmezeichnung und dem vollständigen Lastfall auslegen.
Eine Zweistationen-Basis im unbeladenen Zustand, mit Schraubstock und mit Sondervorrichtung. Die Nutzung desselben Aufnahmemusters für unterschiedliche Spannmittel vergleichen.
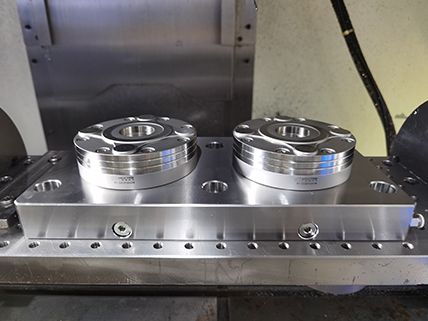
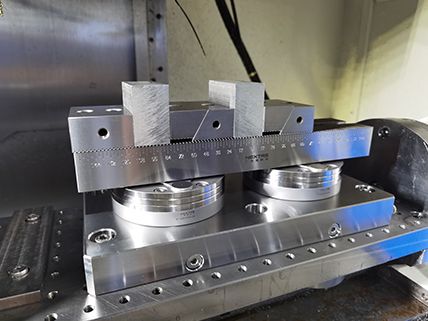
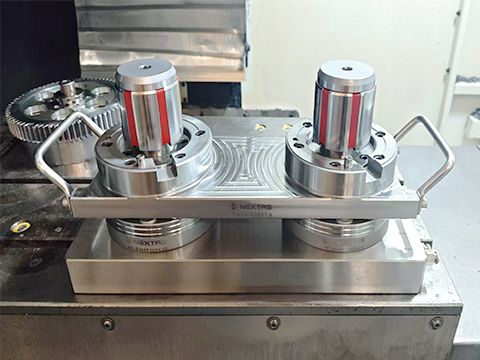
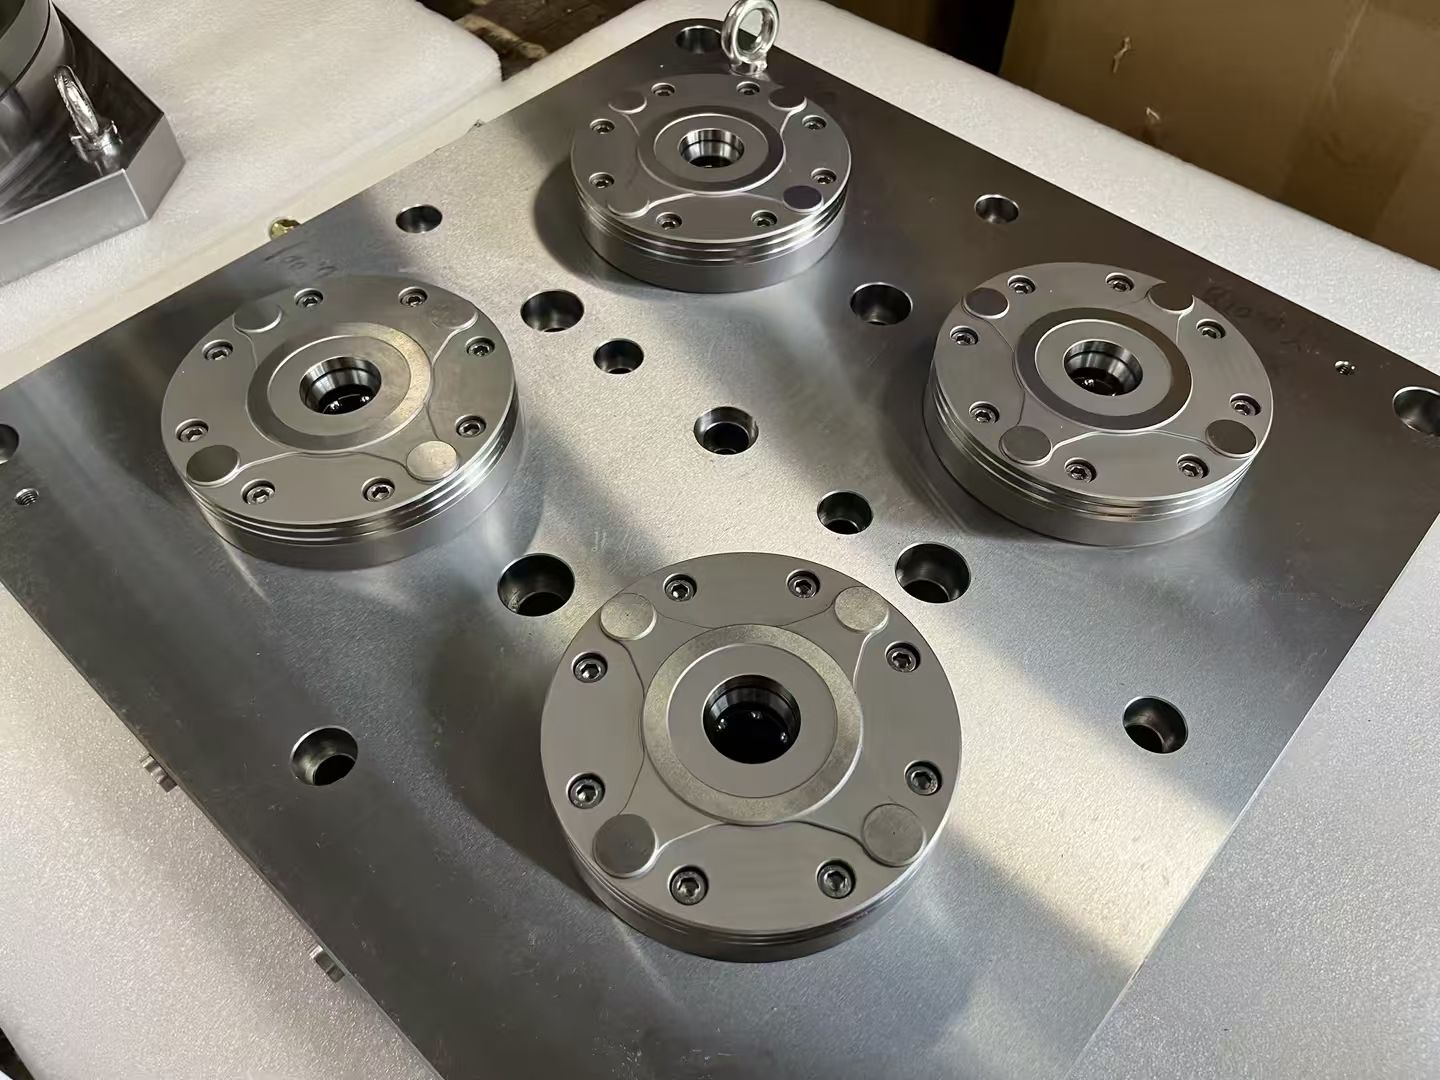
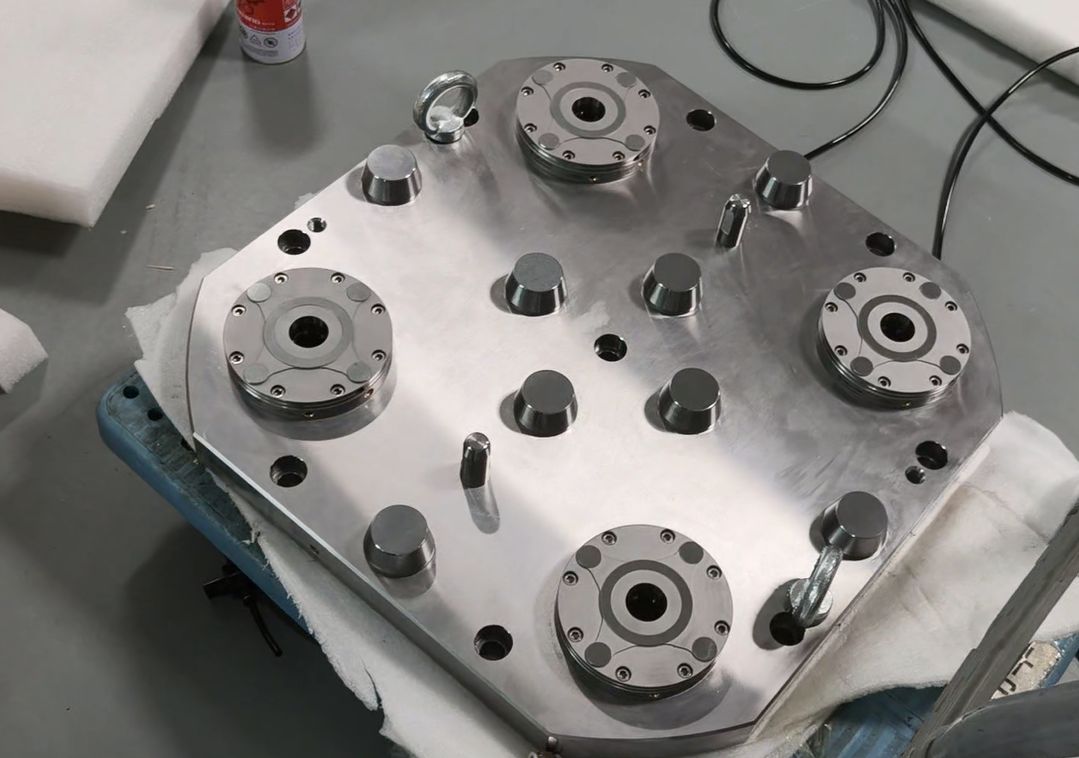
Vierstationen-Anordnung zur Prüfung von Aufnahmeabständen, Vorrichtungsabstützung und Ladezugang.
Ansicht der Vierstationen-Anordnung
Sehen Sie, wie die vier Aufnahmen und Luftleitungen angeordnet sind. Palettengröße und Maschinendaten helfen uns, die passende Anordnung und Modellzeichnungen auszuwählen.
Aufnahmeanordnung zur Prüfung senden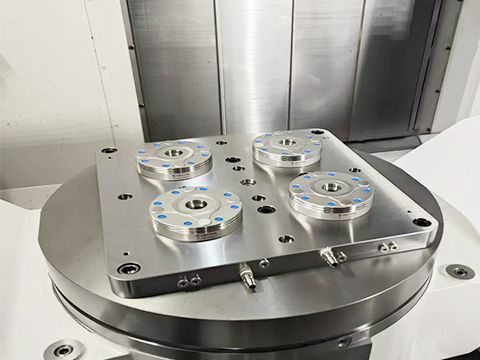
Sechsstationen-Anordnung für eine größere Paletten- oder Vorrichtungsbasis.
Noch offen, welche Aufnahme passt? Beschreiben Sie Maschine und Aufspannung.
Aufnahmemodule empfehlen lassenNennen Sie das Maschinenmodell, die Tischabmessungen und ob Sie ein Einzel-, Doppel- oder Vierfach-Aufnahmemuster benötigen. Geben Sie den Lochkreis an, falls Sie von einem anderen Nullpunkt-System umrüsten.
Teilen Sie Paletten- oder Unterplattengröße, Gesamtgewicht der Vorrichtung, benötigte Niederzugkraft pro Spannbolzen sowie ob Paletten zwischen Maschinen, KMG oder Lager transferiert werden.
Geben Sie Ihren Luftversorgungsdruck an, ob Verriegelungszustand-Sensoren benötigt werden, die geplante Automatisierungsstufe (manuell, roboterbeladen oder FMS) und Umrüstzeit-Zielwerte.
Wiederholgenauigkeit und Hublast von V2 stehen auf der Modellzeichnung. V2 D1 = 110 / 140 / 185 mm; 85 / 115 / 148 mm sind D2. Das äußere Zeichnungsmaß von P120V1 ist 125 mm.
Versorgungsdruck, Filtration, Luftqualität, Ventile und den Sensorkreis vor der Inbetriebnahme der gewählten Zeichnung entnehmen.
Nach dem Aufsetzen halten die Federn. Bei pneumatischen Modellen entriegelt Luft. Schutz und Verriegelungen bleiben bei der Anlage. Das Verhalten bei Luftausfall steht auf der Modellzeichnung.
Quellen: NEXTAS Industry Quick-Change Clamping System Katalog 2026, PDF-Seiten 6–7 (Druckseiten 10–11) für die V1-Aufnahmen und PDF-Seite 13 (Druckseite 24) für die V2-Zeichnung und die Modelltabelle. Katalog anfordern.
Seite aktualisiert . Die Katalogwerte dieser Familie stammen aus dem NEXTAS-Katalog 2026 für industrielle Schnellwechsel-Spanntechnik. Prüfen Sie zeichnungsabhängige Maße anhand der Zeichnung des gewählten Modells. Katalog anfordern. Werk, Kataloge und Messen.
Die geschäftliche E-Mail öffnet den Katalog 2026 für diese Familie.
Verfügbarkeit, Format und Umfang von 3D-Modellen und Montagezeichnungen für das ausgewählte Modell und Layout sowie Verwendungszweck und Vertraulichkeitsbedingungen vorab bestätigen.
Aufnahmen und passende Zugbolzen positionieren und verriegeln die Vorrichtung oder Palette. Federn halten, Druckluft entriegelt. Der Mechanismus ist modellbezogen; Luftverlustverhalten und vollständige Zellsicherheit gehören zur Abnahme.
Bottom-Inlet führt Luft durch den Montageaufbau, Side-Inlet über einen seitlichen Anschluss. Verfügbarkeit, Leitungsschutz und Wartungszugang stehen im Anschlussvergleich.
Häufige Anwendungen sind KMG-Messplätze, Schweißvorrichtungen, Montage-/Rüststationen und EDM. Ob ein schnellerer Wechsel den Durchsatz verbessert, wird am vollständigen Zyklus für den jeweiligen Prozess gemessen.
Reinigung, modellgerechte Schmierung und Dichtigkeitsprüfungen stehen unter Wartung. Richten Sie den Serviceplan nach Handbuch, Einsatzbedingungen und dokumentiertem Zustand aus.
Prüfen Sie die dokumentierten Anschlüsse und Signalrollen der gewählten Konfiguration unter Installation. Fehlerreaktion und Wiederanlauf werden bei der Abnahme der vollständigen Zelle validiert.
V1 nennt eine Wiederholpositionierung unter 0,003 mm. Wiederholgenauigkeit und Hublast von V2 sind zu bestätigen. Für V2 ist D1 110 / 140 / 185 mm; 85 / 115 / 148 mm sind D2. Das Außenmaß von P120V1 beträgt 125 mm. Weitere Katalog- und Zeichnungsgrenzen stehen unter Modellzeichnung; das Layout bestimmt die Auswahl.
Ordnen Sie Aufnahme und Zugbolzen anhand der Artikelnummer zu. Die freigegebene Zusammenbauzeichnung legt Positionier-, Ausgleichs- oder Spannfunktion sowie Stückzahl je Position fest. Geometrie, Härte und Oberfläche beeinflussen Verschleiß und Wiederholpositionierung; siehe Zuordnungstabellen.
Beginnen Sie mit Maschinenmodell, Paletten- oder Vorrichtungsgröße und Wechselziel. Die optionalen Projektangaben unterstützen die anschließende Prüfung; ein Aufnahmemodell muss noch nicht feststehen.
Schnelles Angebot
Nennen Sie Maschine, Paletten- oder Vorrichtungsgröße und das Ziel des Wechsels. Unsere Technik prüft Aufnahmelayout, passende Zugbolzen und verfügbare Zeichnungen. Ein Modell muss noch nicht feststehen – beschreiben Sie zunächst Ihre vorhandene Aufspannung.