E-Serie EDM-Automationsfutter für WEDM- und Prüftransfer
Einen Bezug vom Erodieren bis zur Prüfung mitführen
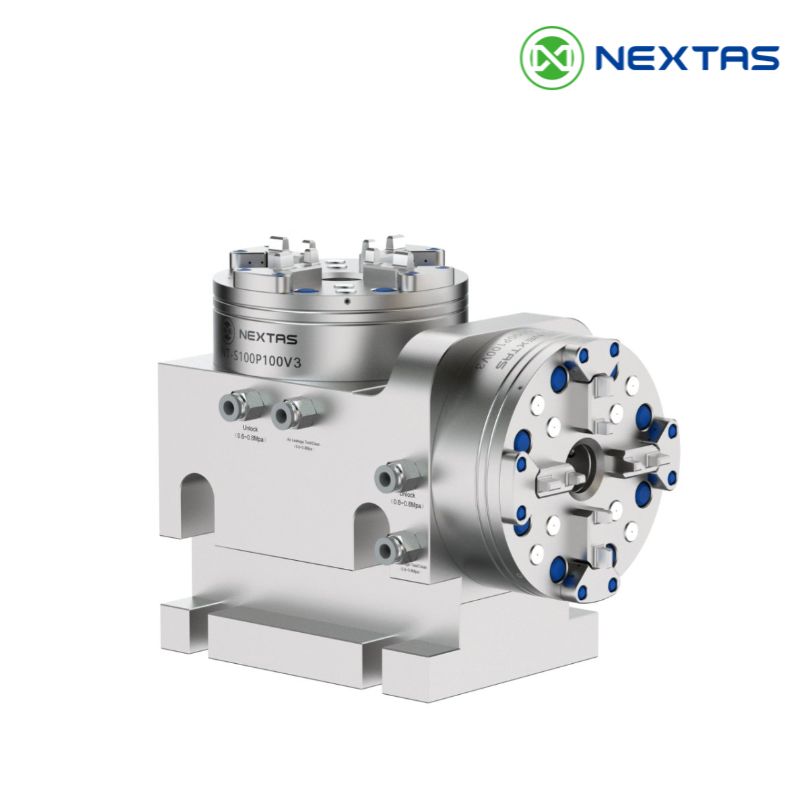
Werkstück oder Elektrode bleiben beim Wechsel zwischen Elektrodenvorbereitung, EDM, Drahterodieren, Schleifen und Prüfung im selben Halter. Vier pneumatisch entriegelte Spannfutterformen ermöglichen unterschiedliche Stationslayouts. Qualifizieren Sie die passende Kombination aus Halter und Spannzapfen für den vorgesehenen Übergabeweg.
Geschäfts-E-Mail zum Öffnen des Katalogs erforderlich
Modell-Wiederholgenauigkeit: Die vier aufgeführten Spannfutter des Modells 100 haben eine Katalog-Wiederholgenauigkeit von <0,003 mm. Stimmen Sie Halter, Zugbolzen und Maschinenschnittstelle ab und prüfen Sie die installierte Bezugsübergabe bei der Stationsabnahme.
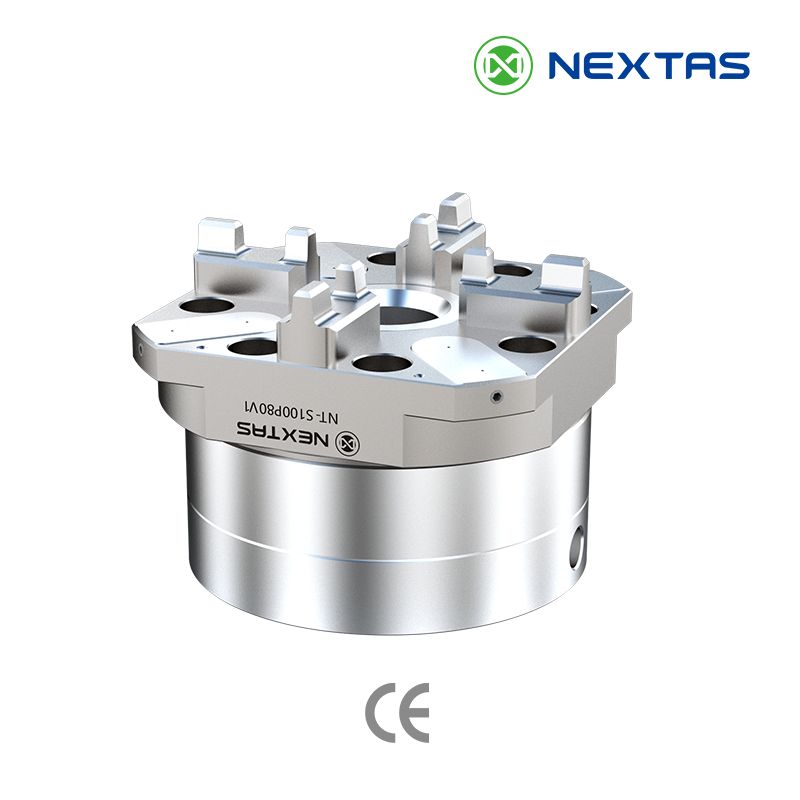
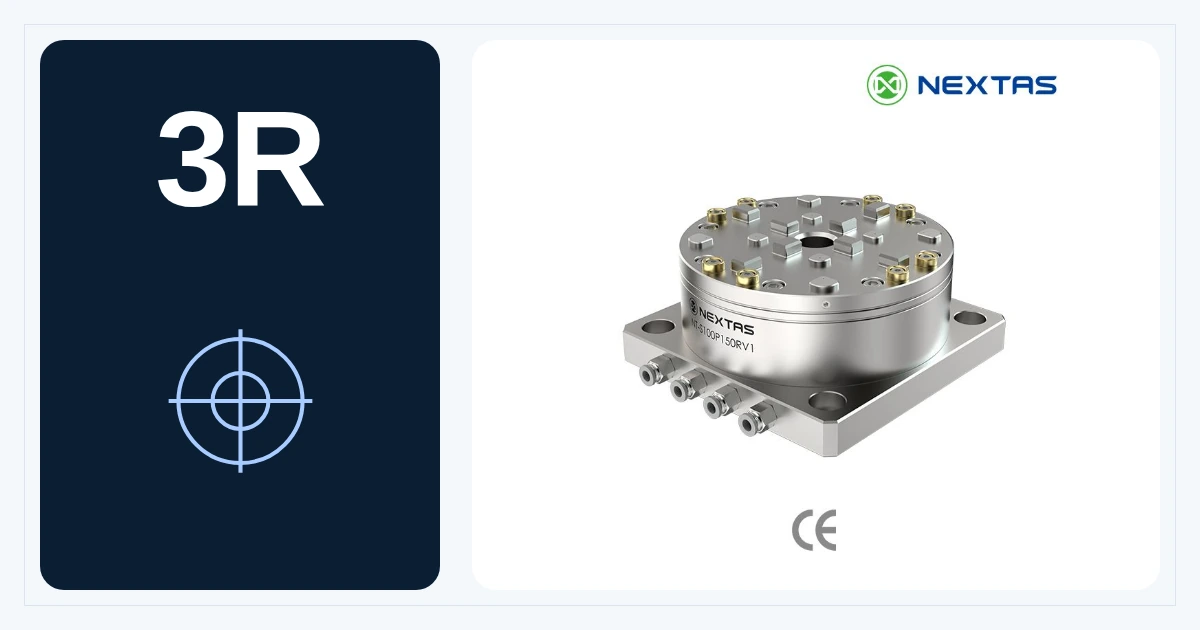
1 / 6Rundes Referenzspannfutter der E-Serie auf einem Montageflansch.
Wiederholte Einrichtarbeit reduzierenEine qualifizierte Halter-Spannzapfen-Kombination kann den Bezug zwischen Stationen übertragen und die externe Vorbereitung unterstützen.
Das Spannfutter an die Station anpassenStandard-, Vertikal-, Winkel- und kompakte EDM-Ausführungen bieten unterschiedliche Beladerichtungen und Aufstellflächen.
Anhand der Modelldaten auswählenVergleichen Sie die vier Modelle und fordern Sie die Zeichnungen für die benötigte Halter-Spannzapfen-Kombination an.
Lieferzeit: Nach Zeichnungs-, Mengen- und Umfangsprüfung bestätigtMOQ: 1 StückZahlung: T/T · L/CQualitätsnachweise im Angebot abgestimmtLieferant mit MIC-Audit
Die vier aufgeführten Modelle verbinden mechanisch selbstverriegelndes Spannen mit pneumatischem Lösen. Vergleichen Sie Bauformen, Spanndaten und Druck in den Tabellen. Mit der Integrationscheckliste planen Sie die Freigabe der Stationen und die FAT/SAT-Prüfung des vollständigen Prozesses.
Technische Daten
Die Katalogdaten gelten für die vier genannten Spannfuttermodelle der E-Serie unter den angegebenen Bedingungen. Prüfen Sie den gesamten Halteraufbau anhand der gewählten Zeichnung, der Prozesslasten und des Messplans.
Mechanisches selbstverriegelndes Bezugsfutter mit pneumatischem Lösen
Wiederholpositioniergenauigkeit
<0,003 mm
Spannkraft
>6.000 N (NT-S100P100V1 / V2 / V3), 4.000 N (NT-S100P80V1)
Spannlast
15 kg angegeben für NT-S100P80V1
Betriebsdruck
0,5–0,8 MPa
Zugbolzen-Nr.
Die Spannfuttertabellen nennen NT-S200P55V2, die Zubehörtabelle nennt NT-S100P55V2. Bestätigen Sie den bestellten Zugbolzencode, die Geometrie und die Spannfutterrevision an der freigegebenen Zeichnung.
Werkstoff
Gehärteter rostfreier Stahl
Gewichtsbereich
2,0 kg / 5,3 kg / 7,1 kg / 17,7 kg je nach Variante
Technische Daten, technische Angaben
Modell
Konfiguration
Wiederholgenauigkeit
Spannen
Druck
Gewicht
NT-S100P100V1
Modell 100, pneumatisches Spannfutter
<0,003 mm
>6.000 N
0,5–0,8 MPa
5,3 kg
NT-S100P100V2
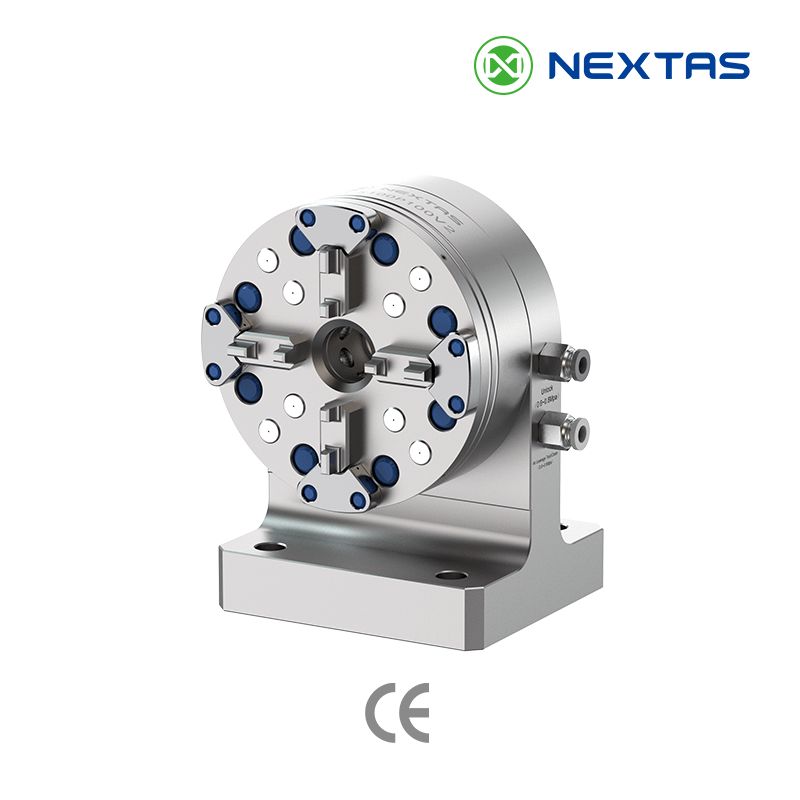
Modell 100, pneumatisches Spannfutter seitlich vertikal
<0,003 mm
>6.000 N
0,5–0,8 MPa
7,1 kg
NT-S100P100V3
Modell 100, pneumatisches Spannfutter im Winkel
<0,003 mm
>6.000 N
0,5–0,8 MPa
17,7 kg
NT-S100P80V1
Pneumatisches EDM-Spannfutter
<0,003 mm
4.000 N / 15 kg Last
0,5–0,8 MPa
2,0 kg
Variantenmatrix Modell 100
Halter, Schnittstelle und Bauform auswählen
Prüfen Sie an jeder Station den genauen Halter, Spannzapfen, die Spannfutterrevision und die maschinenseitige Zeichnung. Eine ITS-50- oder ER-036345-ähnliche Ausführung ersetzt diesen Abgleich nicht. Lochbild, Orientierung, Aufbauhöhe, Last, Schwerpunkt, Umgebung und Maschinenzugang gehören zu derselben Freigabe.
Kompakte Zelle mit wenig Tischfläche
Beginnen Sie mit …
Vergleichen Sie NT-S100P80V1 anhand der Katalogwerte Spannkraft 4.000 N, Spannlast 15 kg und Produktgewicht 2,0 kg. Die 15 kg sind keine pauschale Werkstück-, Roboter-, dynamische oder Zerspanungslast.
Warum das hilft
Prüfen Sie die gewählte Zeichnung gegen Beckenrand, Maschinenwege, Arbeitsraum, Aufspannstapel, Lastrichtung und den Zugang zur Wartung. Ein Freigangsergebnis wird nicht vorausgesetzt.
Standard-, Vertikal- oder Winkelausführung
Prüfschwerpunkt
Vergleichen Sie die vier Modelle nach Beladerichtung, Tischfläche, Beckenrand, Werkzeug- und Wartungszugang. Qualifizieren Sie Halter, Spannzapfen und rückführbare Meisterlehre für jede Station; der Bezug wird bei der Abnahme gemessen.
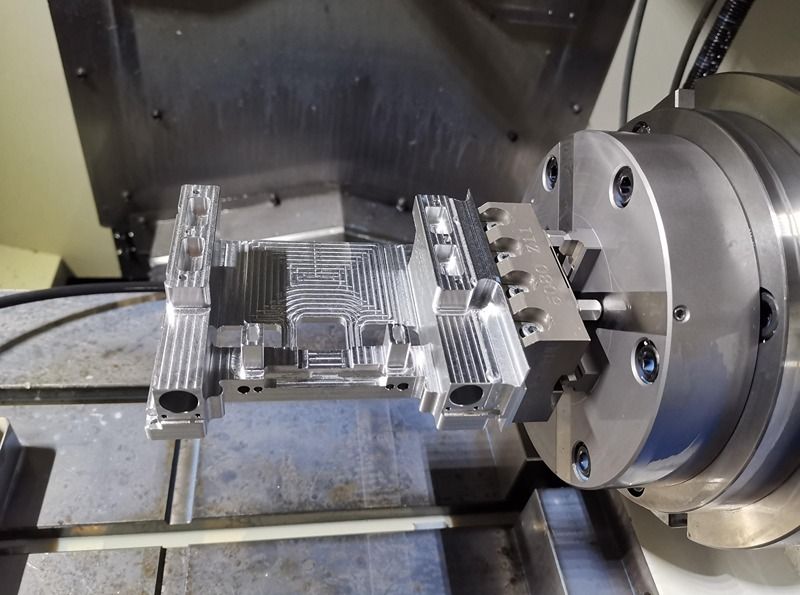
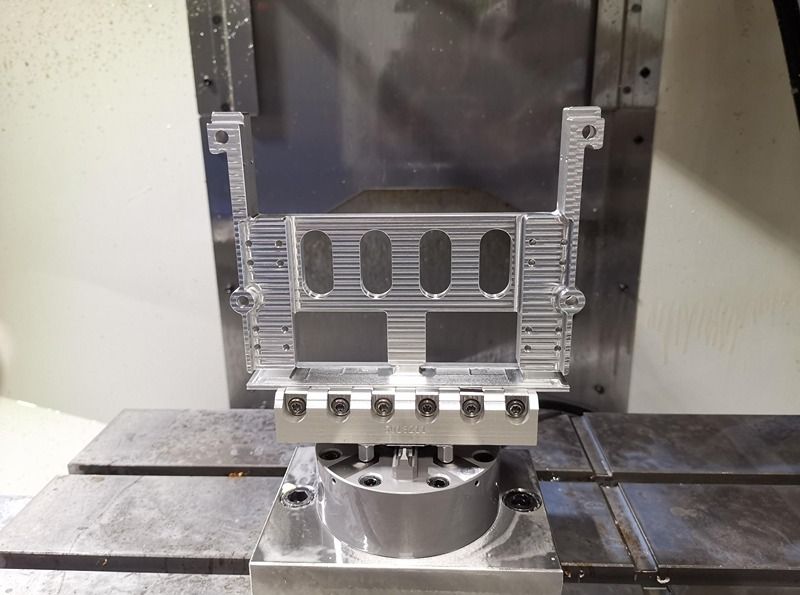
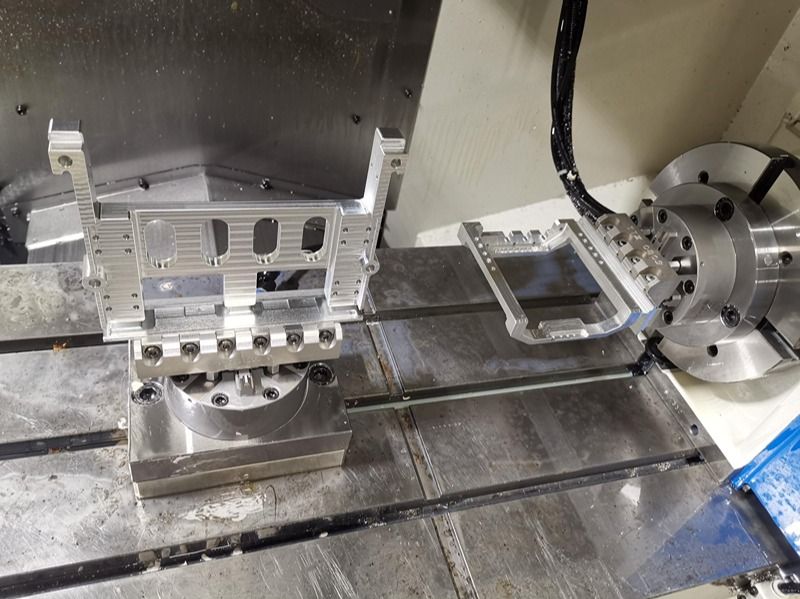
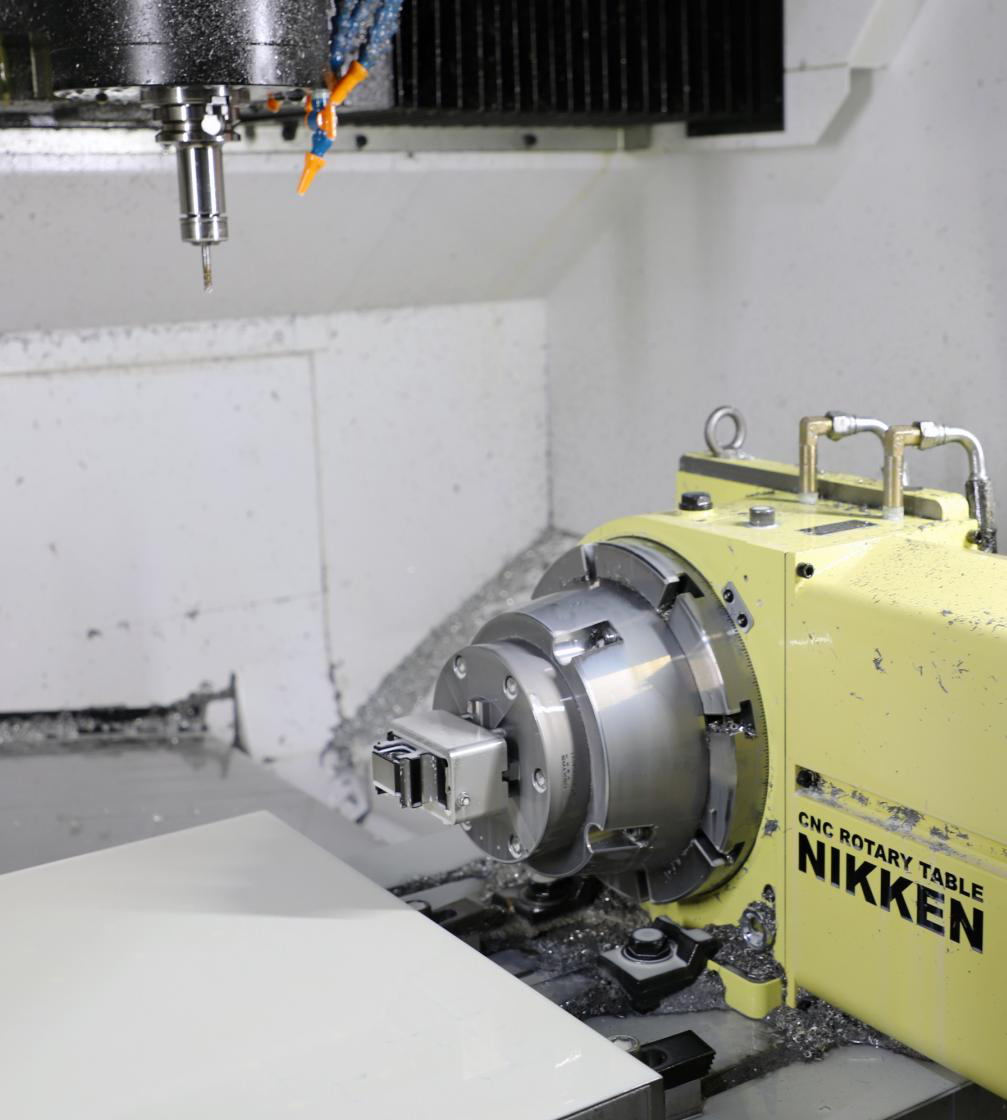
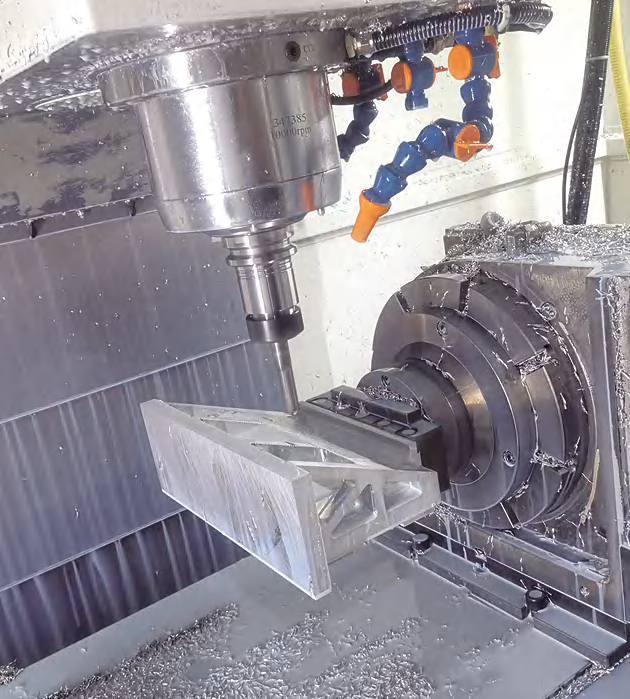
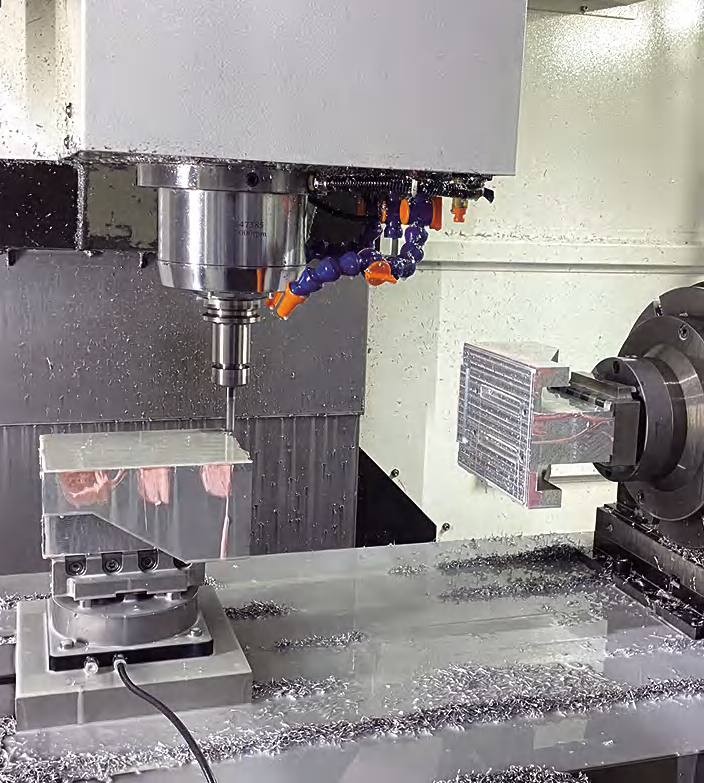
Referenzaufbauten für Rundachsen und die Montage auf dem Maschinentisch. Stimmen Sie Spannfutter, Halter und Maschinenbauraum auf die gewählte Konfiguration ab.
Einbauansichten aus dem Katalog
Die Katalogfotos zeigen Einbaulösungen. Stimmen Sie Spannfutter, Halter, Maschinenraum und Prozess mit der freigegebenen Zeichnung ab.
NEXTAS-Katalog 2026 · S. 35 — Spannfutter auf einer Drehachse unter der SpindelNEXTAS-Katalog 2026 · S. 35 — Werkstück auf einer Drehachse beim FräsenNEXTAS-Katalog 2026 · S. 35 — Spannaufbauten auf Maschinentisch und Drehachse
Zubehör und Integrationsdetails
Aufbau, Reinigung und Optionen
Der Katalog nennt eine Ausführung aus gehärtetem rostfreiem Stahl. Reinigung, Dichtheitsüberwachung, innere Kanäle, Abdichtung und Anschlussfunktionen können vom gewählten Modell und Kreis abhängen. Bestätigen Sie vor der Freigabe die freigegebene Zeichnung, die Anleitung, die Umgebung und den Bestellumfang.
Zubehörplatten, Zugbolzen und halterseitige Teile
Der Katalog führt Positionierplatten und eine Spannzugbolzen-Referenz neben den Spannfutterkörpern. Behandeln Sie jedes Teil als möglichen Bestellartikel und prüfen Sie vor der Freigabe Modell, Revision, Geometrie, Befestigung und die freigegebene Schnittstellenzeichnung.
Positionierplatten
Plattenausführungen und zugehörige Befestigungsteile.
Konfiguration / Detail: Bestätigen Sie Anzahl und Gewinde der Stützfüße an der freigegebenen Zeichnung NT-S100P50V1.; Werkstoff: gehärteter rostfreier Stahl; Gewicht: 0,03 kg
Spannzugbolzen
Halterseitiger Schnittstellenkandidat zur Prüfung an der Zeichnung.
Spannzugbolzen der E-Serie, technische Daten
Modell
Verwendung
Referenz
Passender Spannzugbolzen
Konfiguration / Detail: Im Katalog zugeordneter Zugbolzenkandidat für Konfigurationen des Modells 100. Prüfen Sie vor der Freigabe das genaue Spannfuttermodell, die Revision, die Haltergeometrie und die freigegebene Zeichnung.; Werkstoff: gehärteter rostfreier Stahl; Gewicht: 0,08 kg
Die Katalogdaten beschreiben die Komponente. Das Übergabeergebnis entsteht aus Halterplatte, Spannzapfen, Aufnahme und der Bezugsmessung an jeder Station.
Prozessbezogene Prüfschwerpunkte
Senkerodieren und Elektrodenvorbereitung
Prüfschwerpunkt
Graphit- und Dielektrikumseintrag bestimmen Reinigungsbedarf und Schutz. Einen vorhandenen Luftstoß mit Sichtprüfung und manueller Reinigung verbinden; die Sitzkontrolle bleibt getrennt.
Drahterodieren und Palettenumlauf
Prüfschwerpunkt
Den Lastfall von Palette oder Träger und die Übergaberichtung prüfen. Den automatischen Ablauf mit den dokumentierten Prozesssignalen in die validierte Zellensteuerung einbinden.
Schleifen und Koordinatenschleifen
Prüfschwerpunkt
Einen kurzen, steifen Halteraufbau vorsehen. Schwingungen, Bezugsversatz, erreichbare Toleranz und Oberfläche an der installierten Maschine beurteilen.
Hochgeschwindigkeitsfräsen von Elektroden
Prüfschwerpunkt
Wuchtzustand, dynamische Last, Steifigkeit und Werkzeugfreiraum gemeinsam prüfen. Schutz gegen Kühlmittelnebel und die modellbezogenen Reinigungsfunktionen einplanen.
KMG, Prüfung und Werkzeugbau
Prüfschwerpunkt
Jede Station und Messmethode qualifizieren. Die Kennung des Meisterhalters im Qualitätsplan führen; QS-Unterlagen, Übergabefolge und Termin projektbezogen abstimmen.
Automationsanschlüsse, Signale und bewährte Praxis
Pneumatisches Lösen
Typischer Anschluss
0,5–0,8 MPa am gewählten Spannfutter; den freigegebenen Kreis bestätigen.
Zweck
Öffnet die Spannung zum Be- und Entladen
Bewährte Praxis
Legen Sie Filterung, Trocknung, Entwässerung sowie Schlauch- und Ventilquerschnitte für das gewählte Modell und die Einsatzbedingungen fest.
Reinigung durch Luftstoß
Typischer Anschluss
Zeitgesteuerter Luftimpuls (Ventil / SPS)
Zweck
Liefert einen zeitgesteuerten Reinigungsschritt, wo das gewählte Modell und der Kreis ihn enthalten.
Bewährte Praxis
Wenn vorhanden, legen Sie Impuls, Wischen, Prüfung und Abnahme für den tatsächlichen Span- und Dielektrikumseintrag fest.
Spannbestätigung
Typischer Anschluss
Druckschalter oder Näherungssensor
Zweck
Liefert einen Prozesszustandseingang für die Steuerfolge.
Bewährte Praxis
Prüfen Sie die Diagnoseabdeckung und jede sicherheitsbezogene Funktion in der Risikobeurteilung der vollständigen Zelle. Gewöhnliche Druck- oder Näherungssignale sind nicht automatisch sicherheitsgerichtet.
Anwesenheits- und Sitzprüfung
Typischer Anschluss
Maschineneingang (E/A) / Verriegelung
Zweck
Liefert einen Prozessbeleg für Anwesenheit oder Sitz des Halters, wenn die gewählte Erfassung validiert ist.
Bewährte Praxis
Legen Sie Stopp, sicheren Zustand, Rücksetzen und Wiederanlauf in der validierten Maschinen- oder Zellenlogik fest.
Wartungszähler
Typischer Anschluss
SPS-Zähler / MES
Zweck
Serviceplanung für Dichtungen und Federn
Bewährte Praxis
Setzen Sie Prüfauslöser nach der freigegebenen Anleitung, der Zyklenzahl, der Umgebung, der Leckage, dem Ansprechverhalten und dem aufgezeichneten Zustand.
Produktansichten zur Prozessauswahl
Erodieren (elektroerosive Bearbeitung)
Produktansicht einer runden Spannfutterausführung. Die prozessbezogenen Prüfungen stehen in der Übersicht oben.
Hochgeschwindigkeitsfräsen
Spannfutteransicht zur Prüfung von Bauform und Halterzugang. Wucht und dynamische Lasten werden an der gewählten Aufspannung bewertet.
Schleifen und Koordinatenschleifen
Ansicht eines zylindrischen Bezugsfutters. Der kurze Aufbau wird im Zusammenhang mit Maschine und Schleifprozess geprüft.
Werkzeug- und Formenbau
Verschiedene Spannfutterformen für die Stationsplanung. Die Bilder zeigen Bauformen und keine gemessene Prozessleistung.
Produktansicht, 12 Sekunden
NEXTAS E-Serie-Spannfutter ansehen
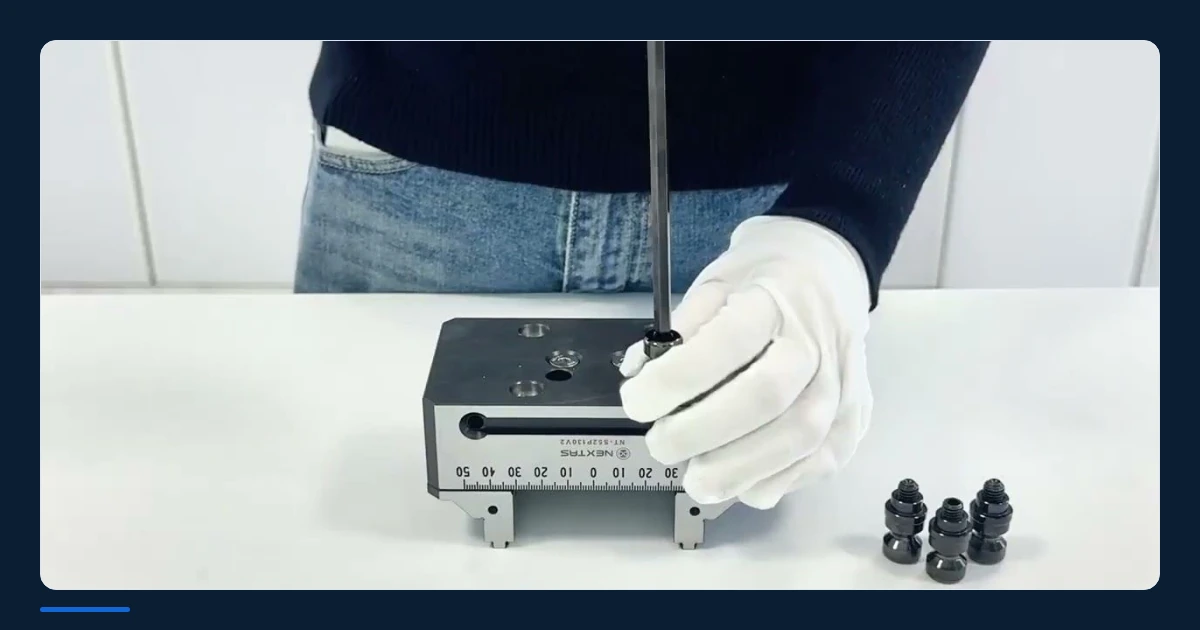
Sehen Sie den Körper des E-Serie-Spannfutters und seinen Aufbau auf dem Maschinentisch. Vergleichen Sie Modellabmessungen, Spanndaten und Wiederholgenauigkeit in den technischen Daten.
Senkrechte Produktansicht von NEXTAS: ein E-Serie-Spannfutter auf einem Maschinentisch.
Ausführliche Hinweise zu Integration und WartungZum Aufklappen klickenZum Zuklappen klicken
Ausführliche Hinweise zu Integration und Wartung
Die Systemauswahl legt die Schnittstelle fest. Hier stehen Installation, Luftversorgung, Medienverträglichkeit, Reinigung und Service; der vollständige Mess- und Sicherheitsplan bleibt unter Abnahme.
Die vollständige Halter-, Modell- und Freiraumprüfung steht unter Systemauswahl.
Installation und Betriebskreis
Befestigung auf dem Maschinentisch
Typische Wahl
Nutzen Sie nur den freigegebenen Adapter, das Lochbild, die Passstifte, das Anzugsmoment, die Ebenheitsmethode und die Maschinentischzeichnung des gewählten Modells.
Praktischer Hinweis
Die Platte nicht ohne technische Freigabe nachbearbeiten. Einbau, Belastung und Bezugsmessung werden mit dem vereinbarten Stichprobenumfang geprüft.
Luftversorgung und Wartungseinheit
Typische Wahl
Die vier gelisteten Modelle nennen 0,5–0,8 MPa. Legen Sie Luftaufbereitung und Kreiskomponenten nach der gewählten Zeichnung und dem Einsatzort fest.
Praktischer Hinweis
Bestätigen Sie Filterung, Trocknung, Entwässerung, Dielektrikumsschutz sowie Schlauch- und Ventilquerschnitte nach der freigegebenen Anleitung und den gemessenen Einsatzbedingungen.
Verträglichkeit mit dem Dielektrikum
Typische Wahl
Prüfen Sie den Dichtungswerkstoff gegen Ihr Erodieröl oder Ihr deionisiertes Wasser.
Praktischer Hinweis
Bestätigen Sie die Verträglichkeit von Elastomer und Dichtungssatz in der Dokumentation des gewählten Modells und im Bestellumfang. Leiten Sie die Verträglichkeit nicht aus dem Familiennamen ab.
Reinigung und Sitz
Prüfschwerpunkt
Reinigungsintervalle nach Dielektrikum, Graphit, Spänen und gemessenem Zustand festlegen. Einen vorhandenen Luftstoß durch Sichtprüfung und manuelle Reinigung ergänzen; vollständigen Sitz unabhängig bestätigen. Anschlüsse und Signalrollen bleiben getrennt von der mechanischen Installation.
Wartung und Fehlerdiagnose
Erodierschlamm auf den Sitzflächen
Frühes Anzeichen
Gemessener Bezugsversatz außerhalb der vereinbarten Regelgrenze des installierten Prozesses.
Vorbeugung / erste Maßnahme
Wenn vorhanden, kombinieren Sie eine validierte Spülung mit Sichtprüfung und manueller Reinigung in einem zustandsabhängigen Intervall.
Graphitstaub in den Pneumatikanschlüssen
Frühes Anzeichen
Träges Lösen, ungleichmäßige Öffnungszeit.
Vorbeugung / erste Maßnahme
Legen Sie die Filterung fest und prüfen Sie die Anschlüsse in einem Intervall nach der freigegebenen Anleitung, der Zyklenzahl, der Umgebung und dem gemessenen Ansprechen.
Abbau der Dichtung durch das Dielektrikum
Frühes Anzeichen
Langsames Schalten, sichtbares Austreten am Körper.
Vorbeugung / erste Maßnahme
Prüfen und ersetzen Sie Dichtungen nach der freigegebenen Anleitung, der Dielektrikumsverträglichkeit, der Leckage, dem Schaltverhalten und dem aufgezeichneten Zustand.
Wärmedehnung in beheizten Erodierbecken
Frühes Anzeichen
Die Elektrodenposition verschiebt sich nach dem Aufwärmen des Beckens.
Vorbeugung / erste Maßnahme
Legen Sie Stabilisierung und erneute Prüfung nach der gemessenen Becken- und Teiltemperatur mit der vereinbarten Abnahmemethode fest.
Fehlerdiagnose im Betrieb
Z verschiebt sich nach mehreren Zyklen
Wahrscheinliche Ursache
Mögliche Verschmutzung der Schnittstelle, Befestigung, Temperatur, Halter oder Zugbolzen, Kreis, Last oder eine Änderung der Messung.
Maßnahme
Stoppen Sie und prüfen Sie den vollständigen Stapel. Vergleichen Sie Reinigung, Befestigung, Temperatur, Last, Kreis und die Messprotokolle mit dem vereinbarten Regelplan.
Der Halter sitzt nicht vollständig
Wahrscheinliche Ursache
Mögliche Verschmutzung, beschädigte oder nicht passende Geometrie von Halter oder Zugbolzen, Befestigungsfehler oder unvollständiges Lösen.
Maßnahme
Stoppen Sie den Zyklus. Prüfen Sie den freigegebenen Halter, den Zugbolzen, die Schnittstelle, den Lösezustand und die Abnahmemethode, bevor Sie wieder verwenden.
Langsames oder unvollständiges Lösen
Wahrscheinliche Ursache
Möglicher Druck am Spannfutter, Leckage, Verengung, Verschmutzung, Ventil- oder Schlauchquerschnitt oder ein Fehler des gewählten Kreises.
Maßnahme
Stellen Sie den gewählten Kreiszustand 0,5–0,8 MPa wieder her, prüfen Sie Filterung und Entwässerung und vergleichen Sie Schlauch- und Ventilauslegung mit der freigegebenen Zeichnung.
Die Bewegung von Roboter oder Handhabung wird nicht sicher gesperrt
Wahrscheinliche Ursache
Die Sicherheitsfunktion der vollständigen Zelle, die Diagnose, die Fehlerantwort oder die Logik für Rücksetzen und Wiederanlauf fehlt oder ist nicht validiert.
Maßnahme
Stoppen Sie die Inbetriebnahme. Der Integrator muss Schutzeinrichtungen, sicherheitsbezogene Steuerungen, Fehlerzustände, den sicheren Zustand, Rücksetzen, Wiederanlauf und FAT/SAT validieren. Ein gewöhnlicher Sensor allein reicht nicht.
Risiko von Rost oder Verschmutzung
Wahrscheinliche Ursache
Unpassender Umgebungsschutz
Maßnahme
Prüfen Sie Werkstoff, Dichtungen, Anschlüsse, Leitungsführung, Abschirmung, Dielektrikumsverträglichkeit und Wartung für das gewählte Modell und die Umgebung.
Dichtungen, Federn, Halter, Spannzapfen und Anschlüsse nach freigegebener Anleitung und Zustandsaufzeichnung prüfen. Ersatzteilumfang für die gewählte Konfiguration vereinbaren.
Brauchen Sie vor der Freigabe eine Modellzeichnung, eine Prüfung der ITS-Passung, das Lochbild oder eine Kontrolle des Luftkreises?
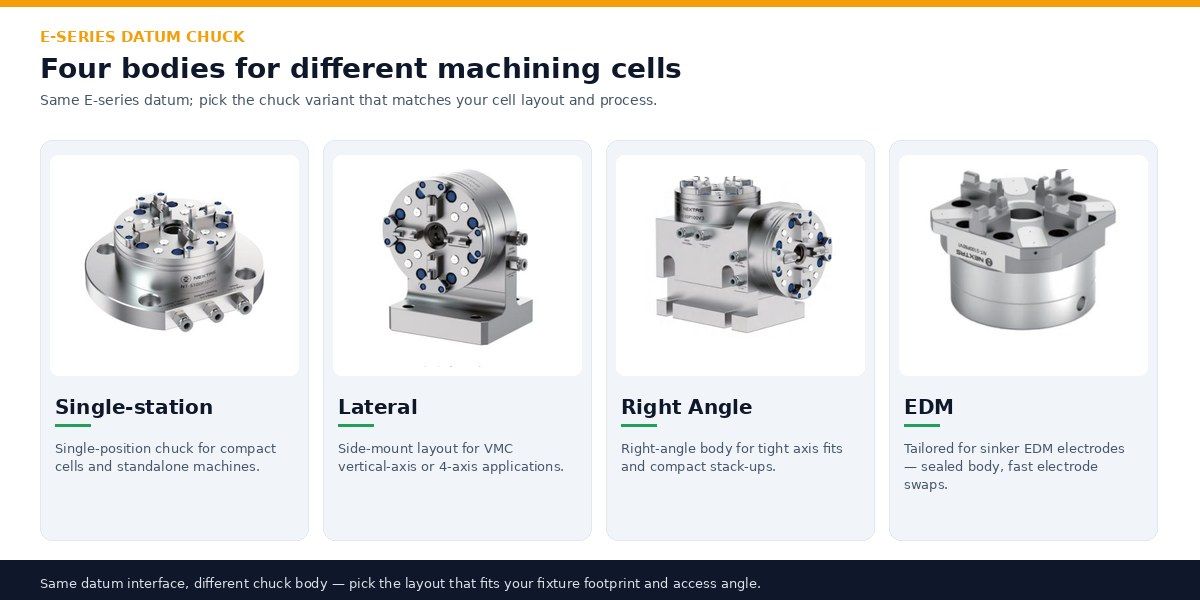
Vier Spannfutterkörper der E-Serie für unterschiedliche Zellen
Der Katalog nennt Varianten mit einer Station, seitlich, im Winkel und als EDM-Körper. Vergleichen Sie die Beladerichtung des Halters, die Stapelhöhe, den Werkzeugzugang und den Schlauchfreigang. Bestätigen Sie die endgültige Befestigung und die Halterschnittstelle an der freigegebenen Zeichnung des gewählten Modells.
Abnahme- und Inbetriebnahmeprüfungen
Prüfliste und Inbetriebnahmeplan
Nutzen Sie einen projektspezifischen Plan für Einkauf, FAT und SAT, um das gewählte Modell, Halter und Zugbolzen, die Befestigung, die Lasten, die Umgebung, den Kreis, die Fehlerzustände, die Wiederholmethode und die Abnahmekriterien der vollständigen Zelle zu prüfen.
Nutzen Sie ein rückführbares KMG, eine Messuhr oder eine vereinbarte Methode mit der qualifizierten Meisterlehre. Legen Sie Stichprobe, Last, Temperatur, Folge und Messunsicherheit im FAT/SAT-Plan fest.
Typisches Ziel
Verwenden Sie <0,003 mm nur als Katalog-Vergleichswert des gewählten Modells. Vereinbaren Sie das installierte FAT/SAT-Kriterium, die Zyklen, die Last, die Temperatur und die Messunsicherheit.
Spannzustand und Verhalten bei Luftverlust
So prüfen Sie
Prüfen Sie das gewählte Modell, die Lastrichtung, den Kreis, die überwachten Zustände und die festgelegten Fehler gegen die freigegebene Zeichnung und die Risikobeurteilung.
Typisches Ziel
Zeichnen Sie die modellspezifische Antwort und den sicheren Zustand der vollständigen Zelle auf. Der Halt bei Luftverlust allein ist keine Sicherheitsvalidierung.
Sauberkeit des Sitzes an der Schnittstelle
So prüfen Sie
Prüfen und wischen Sie die Kontaktfläche. Wo vorhanden, prüfen Sie den dokumentierten Reinigungszyklus und verifizieren Sie den Sitz danach getrennt.
Typisches Ziel
Der aufgezeichnete Oberflächenzustand, der Sitzbeleg und der gemessene Bezug erfüllen die vereinbarten projektspezifischen Abnahmekriterien.
Pneumatische Ansprechzeit
So prüfen Sie
Messen Sie am Spannfutter über den gewählten Bereich 0,5–0,8 MPa und die vereinbarten Kreisbedingungen.
Typisches Ziel
Die aufgezeichnete Spann- und Lösezeit erfüllt die vereinbarte Projektgrenze über die festgelegten Fälle von Druck, Last, Temperatur und Fehler.
Leckage und Dichtungszustand
So prüfen Sie
Nutzen Sie die freigegebene Lecksuchmethode, den Druck, die Haltezeit, das Medium und die Abnahmeschwelle.
Typisches Ziel
Erfüllt die vereinbarten projektspezifischen Kriterien für Abfall, Leckage und Ansprechen.
ITS-Kompatibilität
So prüfen Sie
Prüfen Sie an jeder Station den genau freigegebenen Halter, die Palette, den adaptiven Zugbolzen, die Revision, die Lage, die Last und die maschinenseitige Zeichnung.
Typisches Ziel
Genaue Geometrie, Sitz, Last, Stapelhöhe und der gemessene Bezug erfüllen die freigegebene Zeichnung und den Abnahmeplan.
Dokumentation
So prüfen Sie
Prüfbericht und Wartungshinweise anfordern
Typisches Ziel
Rückführbare QS-Aufzeichnungen für Ihr Qualitätssystem
Nehmen Sie in die Anfrage auf: genaue Maschinen- und Stationszeichnungen, Halter- und Palettennorm, den gewählten Zugbolzen, den Aufspannstapel, Lasten und Lage, die Erodier- oder Kühlmittelumgebung, Kreis und Anschlüsse, erwartete Zyklen, den Umfang von Erfassung und Steuerung, die Grenze der Risikobeurteilung und die vorgeschlagene FAT/SAT-Abnahmemethode.
Steuerung und Sicherheit der vollständigen Zelle
Der Integrator validiert Risikobeurteilung, Schutzeinrichtungen, sicherheitsbezogene Steuerungen, Fehlerzustände, sicheren Zustand sowie Rücksetzen und Wiederanlauf. Federhalt oder Halten bei Luftverlust allein ist keine Sicherheitsvalidierung. Gewöhnliche Spann-, Sitz- und Drucksignale sind Prozesssignale; jede Sicherheitsfunktion benötigt einen gesonderten Nachweis.
Seite aktualisiert . Die Katalogwerte dieser Familie stammen aus dem NEXTAS-Katalog 2026 für industrielle Schnellwechsel-Spanntechnik. Prüfen Sie zeichnungsabhängige Maße anhand der Zeichnung des gewählten Modells. Katalog anfordern. Werk, Kataloge und Messen.
Welche Wiederholpositioniergenauigkeit ist für die Varianten Modell 100 der E-Serie angegeben?
Der Katalog nennt <0,003 mm Wiederholpositionierung für NT-S100P100V1, NT-S100P100V2, NT-S100P100V3 und NT-S100P80V1. Diese Zahl gehört zum Spannfutter, nicht zum fertigen Prozess.
Wie arbeitet der Spannmechanismus, und welche Kraft ist angegeben?
Die vier Modelle entriegeln pneumatisch und verriegeln mechanisch. NT-S100P100V1, NT-S100P100V2 und NT-S100P100V3 nennen >6.000 N; NT-S100P80V1 nennt 4.000 N und 15 kg Spannlast. Diese 15 kg sind keine allgemeine Werkstück-, Roboter- oder dynamische Last. Die Indexierung beträgt 4 × 90°. Lastprüfung unter Systemauswahl, Luftverlust und Sicherheitsabnahme unter Abnahme.
Ist es für Halter und Paletten im Stil ITS 50 / ER-036345 vorgesehen?
Die Bezeichnung beschreibt einen möglichen Schnittstellenweg. Die Halter- und Stationsprüfung bestätigt den genauen Halter, Spannzapfen, das Spannfutter und den Montageaufbau vor der Freigabe.
Für welche Prozesse ist es am ehesten geeignet?
Senkerodieren, Drahterodieren, Elektrodenvorbereitung, Schleifen und Prüfung kommen infrage. Die Prozessübersicht nennt die jeweiligen Anforderungen; die Eignung wird für die gewählte Konfiguration geprüft.
Wie geht es in der Automation mit Spänen, Dielektrikum und Schmutz um?
Eine dokumentierte Luftstoßfunktion ergänzt die Reinigung; sie ersetzt keine unabhängige Sitzprüfung. Reinigungs- und Serviceablauf stehen unter Installation und Wartung.
Welche Luftqualität wird für stabile Zyklen ohne ständige Aufsicht empfohlen?
Die vier Modelle nennen 0,5–0,8 MPa. Luftaufbereitung, Entwässerung und Leitungsdimensionierung richten sich nach der gewählten Zeichnung und dem Einsatzort; siehe Luftversorgung und Betriebskreis.
Wie halte ich denselben Z-Bezug über mehrere Maschinen?
Qualifizieren Sie Halter, Spannzapfen und Meisterlehre an jeder Station. Die Schnittstellenprüfung und der Messplan legen Bezug, Prüfablauf und dokumentierte Stationsvergleiche fest.
Lässt es sich sicher mit Robotern oder Palettensystemen integrieren?
Die Integration benötigt einen geeigneten Aufbau und die Validierung der vollständigen Zelle. Federhalt und gewöhnliche Prozesssignale sind allein keine Sicherheitsfunktionen. Risikobeurteilung, Schutz, sichere Zustände, Rücksetzen und Wiederanlauf stehen unter Zellenabnahme.
Verwandte Produkte
Produkte, die einen geprüften Übergangsweg der E-Serie stützen können. Kompatibilität, Zykluszeit und Betrieb ohne Aufsicht hängen von den gewählten Schnittstellen und der validierten Zelle ab.
Starten Sie mit Name, geschäftlicher E-Mail, Maschine und dem Übergabeschritt, den Sie verbessern möchten. NEXTAS-Ingenieure helfen beim Vergleich der E-Serie-Konfigurationen und bei der Klärung des Angebotsumfangs.
Produktkatalog 2026 öffnen
Geben Sie Ihre geschäftliche E-Mail-Adresse ein, um den Produktkatalog 2026 sofort zu öffnen.