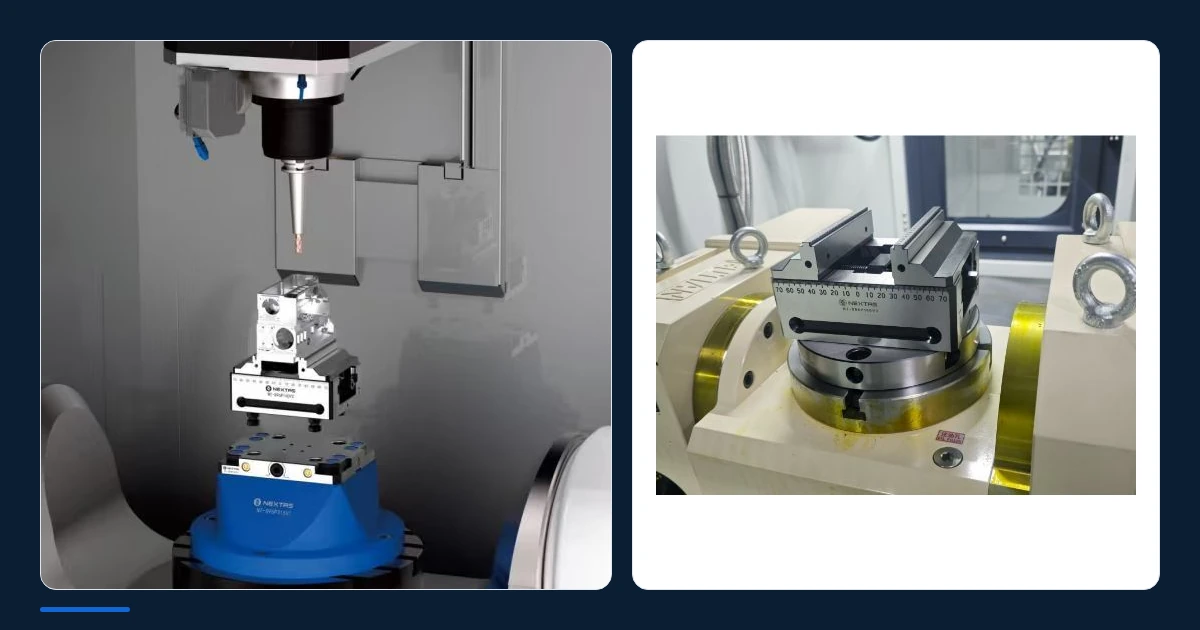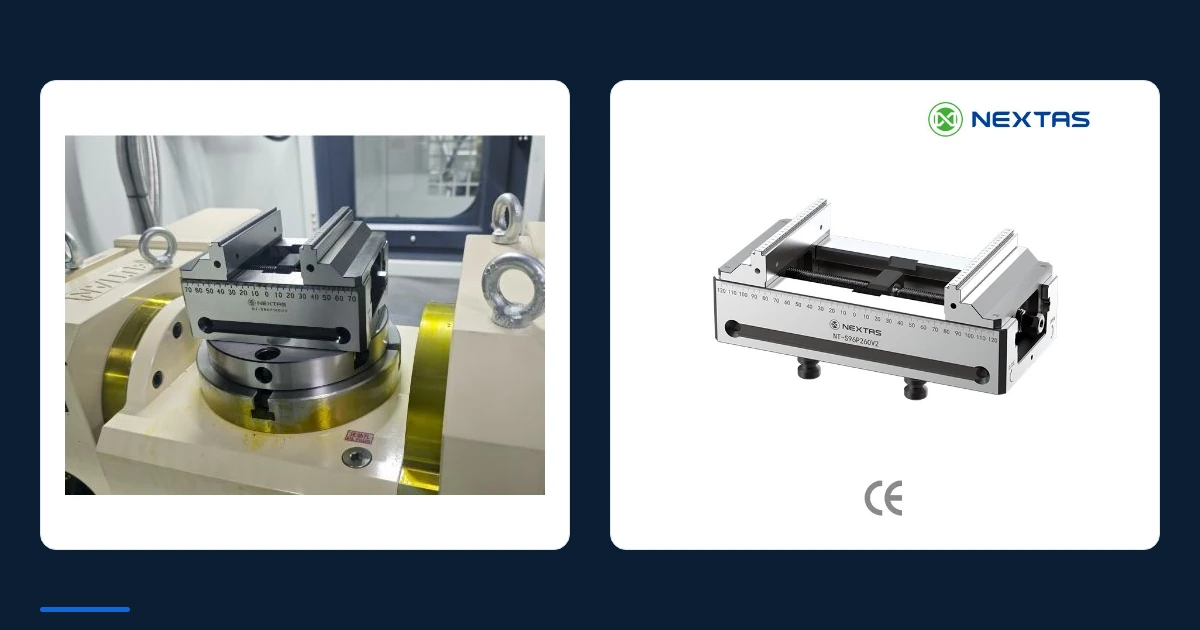
Den 5-Achs-Zentrischspanner gibt es auf der Produktseite. Hier geht es nur um die Wiederholgenauigkeit am Aufbau.
Kurzantwort: Prüfen Sie die Rückkehr nach erneutem Spannen, bevor Sie Fertigteile beurteilen. Halten Sie Maschine, Zentrischspanner, Aufnahme, Backen, Teil, Kontakttiefe, Spanneingabe, Messmethode und Temperaturzustand fest. Messen Sie dieselben Merkmale. Entspannen Sie das Teil vollständig, nehmen Sie es ab, setzen Sie es wieder auf, spannen Sie erneut und notieren Sie das Rohergebnis. Wiederholen Sie die vereinbarte Reihe, ohne Nullpunktversätze zu korrigieren. Prüfen Sie danach den gesamten Ablauf mit einem Probeschnitt.
Wiederholbarkeit ist die Streuung der Ergebnisse, wenn dieselbe Handlung unter festen Bedingungen wiederholt wird. Die Handlung ist hier das Einlegen und erneute Spannen eines Teils in einem eingebauten Zentrischspanner. Genauigkeit ist etwas anderes. Genauigkeit fragt, wie nah ein Ergebnis am geforderten Wert liegt. Ein Aufbau kann immer an dieselbe falsche Stelle zurückkehren. Er kann auch im Mittel nahe am Ziel liegen und dennoch mit zu großer Streuung zurückkehren.
Dieser Leitfaden prüft einen eingebauten Aufbau. Er lehrt nicht die Nachstellung des Spiels, die Demontage oder die Reparatur. Wenn die Prüfung Schaden, Lockerheit oder eine ungewöhnliche Bewegung findet, stoppen Sie. Verwenden Sie das kontrollierte Instandhaltungsverfahren des gewählten Modells oder fordern Sie beim Hersteller schriftliche Anweisungen an, bevor die Arbeit weitergeht.
Schreiben Sie zuerst die Prüffrage und die Abnahmegrenze
„Ist der Zentrischspanner präzise?“ ist für eine nützliche Prüfung zu weit. Schreiben Sie eine Frage, die Aufbau und Entscheidung nennt. Zum Beispiel: „Kehrt dieser eingebaute Zentrischspanner dieses Teil am gewählten Bezug innerhalb der in der Werkstatt festgelegten Grenze für erneutes Spannen zurück, bevor eine Prüfung der ersten Bearbeitung beginnt?“
Ein Bezug ist die Fläche, die Achse oder das Merkmal, mit dem das Teil ausgerichtet und gemessen wird. Nennen Sie ihn auf dem Prüfblatt oder auf der gekennzeichneten Zeichnung. Nennen Sie außerdem jedes gemessene Merkmal, die Richtung des Messwerts und die schriftliche Abnahmegrenze. Die Grenze muss aus der Zeichnung und dem Ablaufplan stammen. Übernehmen Sie eine Katalogzahl nicht in eine Fertigungsfreigabe, solange die Technik nicht gezeigt hat, dass sie zur gesamten Toleranzkette passt.
Vereinbaren Sie die Anzahl der Zyklen vor der Prüfung. Es gibt keine allgemeingültige Zahl. Eine kleine Vorprüfreihe kann ein offensichtliches Problem sichtbar machen. Eine kritische Freigabe kann mehr Stichproben und eine formale Fähigkeitsuntersuchung verlangen. Der Prozessverantwortliche legt den Plan nach dem Risiko des Teils, der Toleranz und den üblichen Werkstattregeln fest.
Legen Sie vor der Prüfung fest, wie die Ergebnisse beurteilt werden. Notieren Sie für jedes Merkmal Minimum, Maximum und Spannweite. Spannweite bedeutet Maximum minus Minimum. Entfernen Sie einen Ausreißer nicht ohne schriftlichen Grund.
Halten Sie den eingebauten Aufbau fest, damit die Prüfung eine Bedeutung hat
Legen Sie eine Aufbaukennung an. Notieren Sie Hersteller und Modell der Maschine, den Maschinenzustand, Modell und, soweit vorhanden, Seriennummer des Zentrischspanners, Aufnahmeplatte oder Adapter, Verbindungselemente, Backensatz, Backenstellung, Anschläge, Abstützungen, Teileidentität und Werkstoffzustand. Fotografieren Sie den Aufbau aus nützlichen Blickwinkeln.
Notieren Sie, wie die Spanneingabe aufgebracht wird. Notieren Sie bei einem manuellen Aufbau das freigegebene Werkzeug und die Eingabemethode. Notieren Sie bei einem kraftbetätigten Aufbau den freigegebenen Druck oder Befehlszustand und wie er geprüft wurde. Verwenden Sie nur die Anweisungen des gewählten Modells. Ein Wert aus einer anderen Spannerfamilie ist kein Ersatz.
Notieren Sie außerdem:
- die Ausrichtung des Teils und welche Fläche an welcher Backe anliegt;
- die Eingrifftiefe und jede Abstützung unter dem Teil;
- die Kontaktflächen, die sauber sein müssen;
- den Warmlaufzustand der Maschine und die letzte Zerspanung;
- Raum- oder Maschinentemperatur, wenn Wärme die Entscheidung beeinflussen kann;
- Bedienperson, Messmittel und Messmittelkennung; und
- den Stand von Programm und Nullpunktversatz für den späteren Probeschnitt.
Verbessern Sie den Aufbau nicht mitten in der Reihe. Ein Backenwechsel, eine gereinigte Kontaktstelle, eine neue Anschlagstellung, eine geänderte Spanneingabe oder eine Korrektur des Versatzes beginnt eine neue Prüfung. Schließen Sie die erste Reihe ab und kennzeichnen Sie die nächste mit einer neuen Aufbaukennung.
Reinigen und prüfen Sie, ohne die Prüfung zur Instandhaltung zu machen
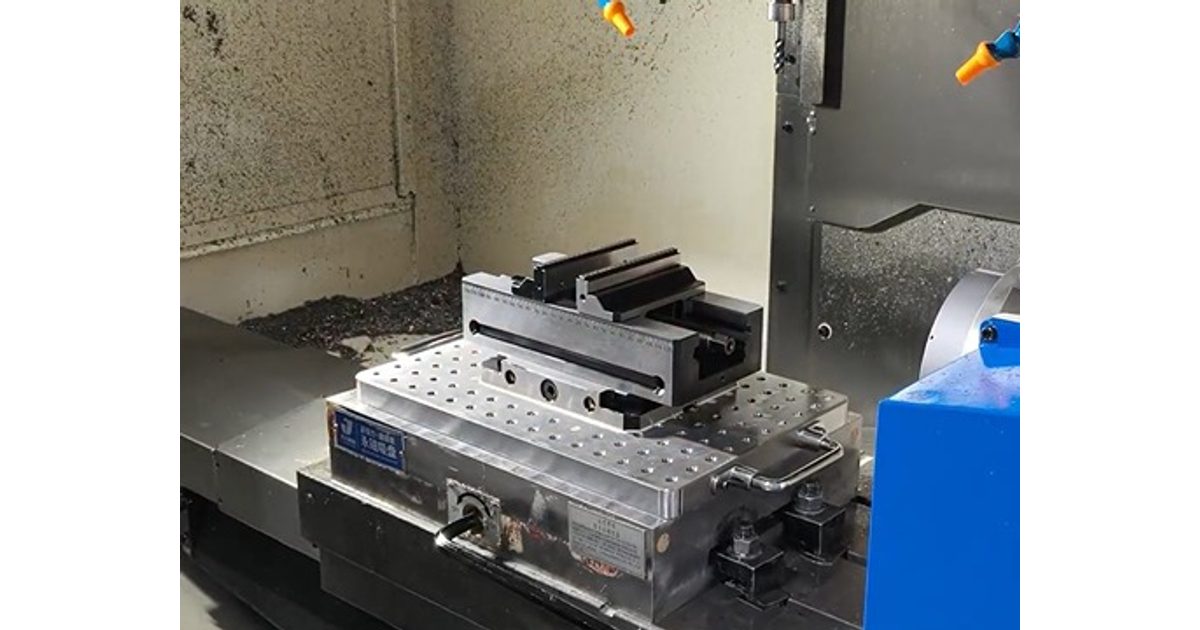
Befolgen Sie die Regeln des Maschinenherstellers für sicheren Zugang und Energiekontrolle, bevor Hände in den Arbeitsraum gelangen. Bringen Sie Spindel und Achsen in den freigegebenen sicheren Zustand. Verwenden Sie die freigegebene Reinigungsmethode und den persönlichen Schutz der Werkstatt. Richten Sie Späne oder Flüssigkeit nicht auf Personen, Dichtungen oder empfindliche Maschinenbereiche.
Reinigen Sie die genannten Auflage- und Kontaktflächen vor dem ersten Zyklus. Prüfen Sie auf festgesetzte Späne, Grate, beschädigte Backenflächen, lose sichtbare Verbindungselemente oder eine Beschädigung des Rohlings. Sehen Sie die Aufnahmeschnittstelle an, die ohne Abbau des Zentrischspanners geprüft werden kann. Das ist eine Sicht- und Funktionsvorprüfung, keine Zerlegung.
Wenn ein Grat zum derzeit normalen Zustand gehört, muss der Prozessverantwortliche entscheiden, ob dieser Zustand geprüft oder zuerst korrigiert wird. Entfernen Sie ihn nicht stillschweigend und nennen Sie das Ergebnis dann einen Ausgangszustand. Notieren Sie die Entscheidung. Wenn sich der Zentrischspanner ungewöhnlich anfühlt, eine Aufnahme locker ist oder der sichere Halt unsicher ist, stoppen Sie. Sammeln Sie nicht weiter Zyklen, nur um eine vollständige Tabelle zu füllen.
Wählen Sie ein stabiles Teil und erfassen Sie jeden Kontakt
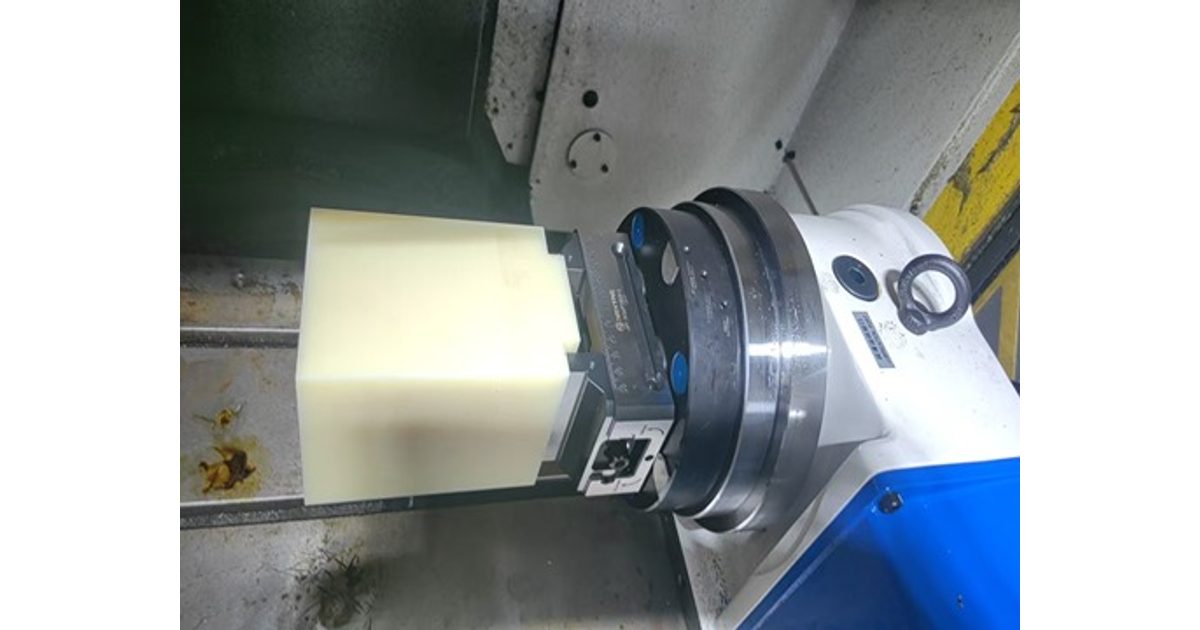
Verwenden Sie einen stabilen Prüfkörper oder einen repräsentativen Fertigungsrohling. Ein Prüfkörper ist ein bekanntes Stück, das für die Prüfung eines Ablaufs aufbewahrt wird. Er muss kein Labornormal sein, aber sauber, unbeschädigt und für wiederholtes Aufsetzen geeignet. Ein dünnes oder nachgiebiges Teil kann eigene Bewegung einbringen und den Zentrischspanner schwerer beurteilbar machen.
Kennzeichnen Sie die Ausrichtung des Teils. Bestimmen Sie die Backenkontakte, den Anschlagkontakt, die Abstützpunkte und die Eingrifftiefe. Bestätigen Sie, dass das Teil ohne Kippen aufliegt. Wenn weiche Backen verwendet werden, notieren Sie deren Änderungsstand und Zustand. Wechseln Sie zwischen den Zyklen nicht, welches Ende am Anschlag anliegt.
Verwenden Sie jedes Mal denselben Einlegeweg. Schließen Sie ein Hebezeug oder eine andere Hilfe ein, die der Auftrag braucht. Ein von Hand eingelegter Prüfkörper bildet ein schweres oder unhandliches Fertigungsteil möglicherweise nicht ab.
Erstellen Sie einen Messplan, den die nächste Schicht wiederholen kann
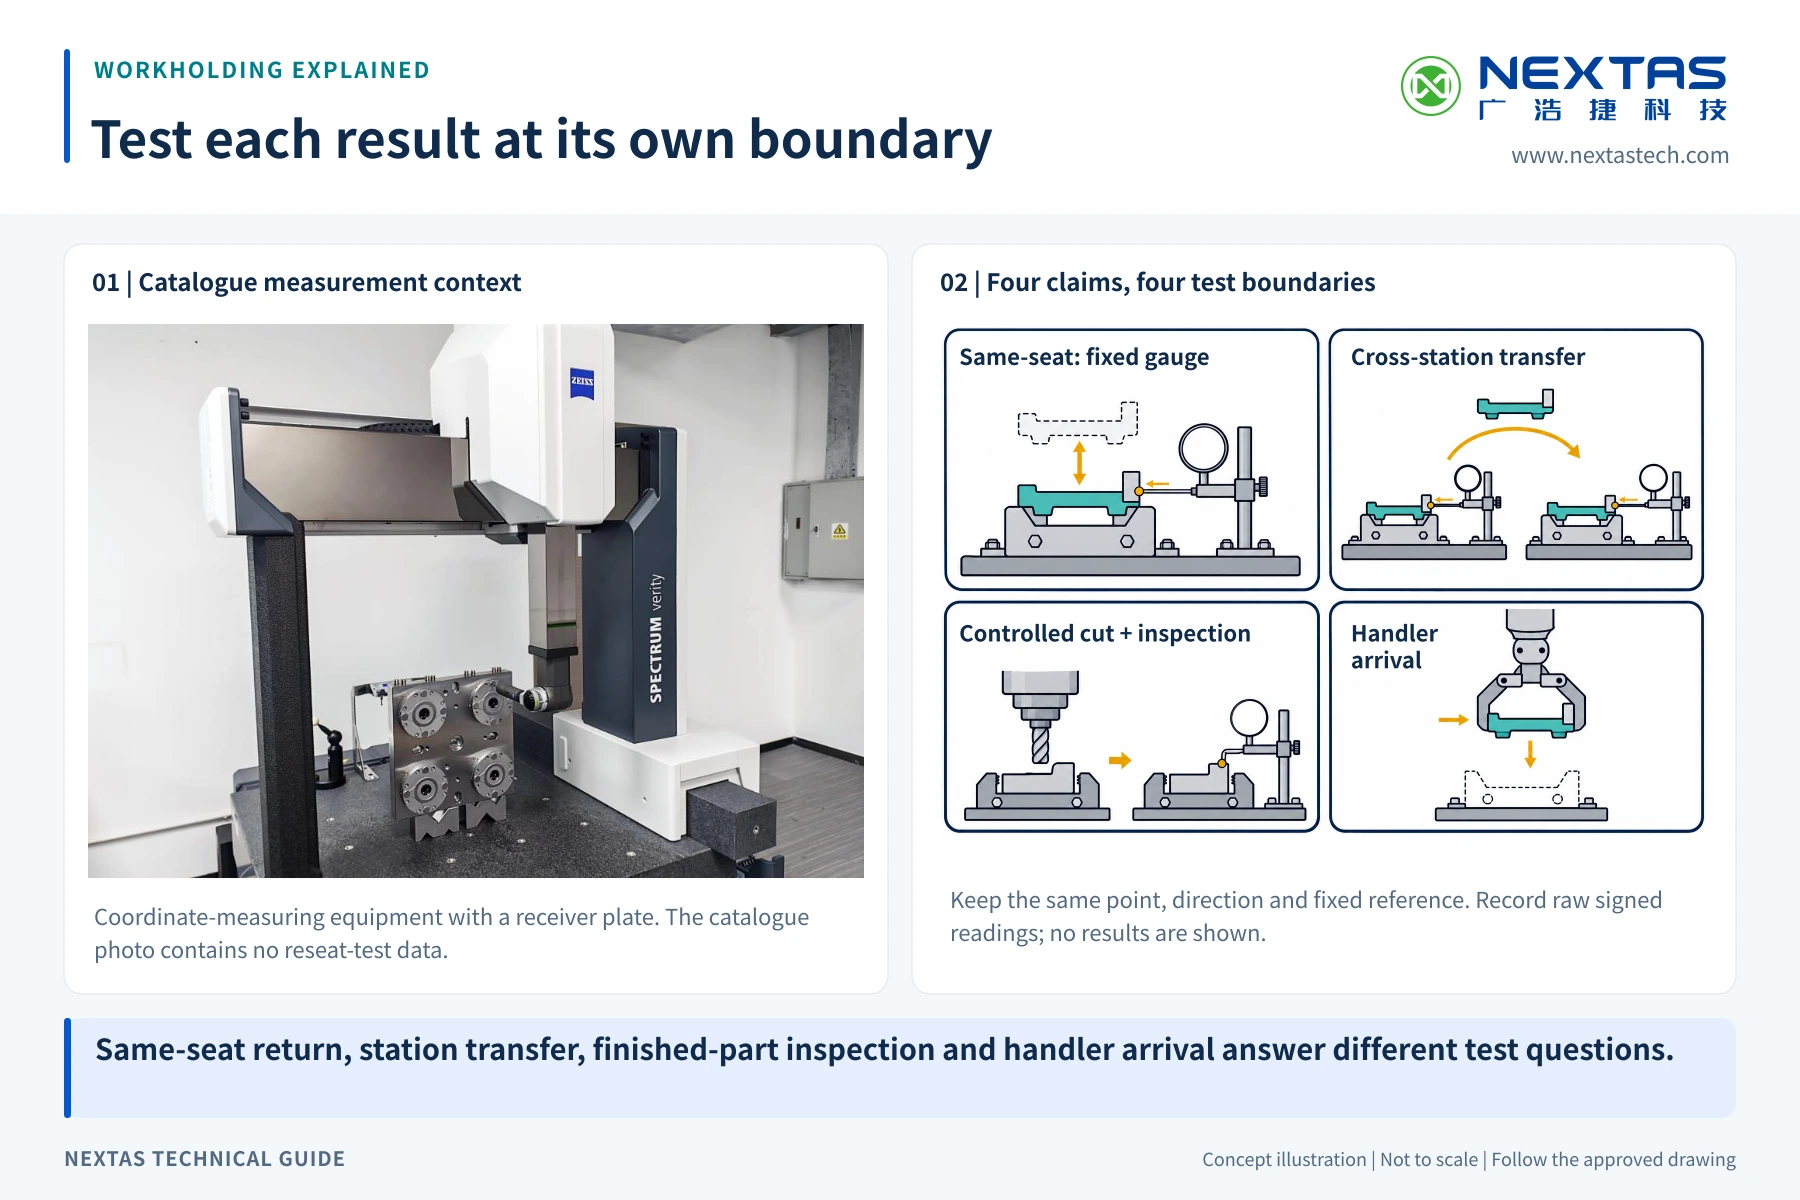
Wählen Sie ein Messmittel, das die maßgebliche Bewegung auflösen kann. Eine Messuhr kann zu einer zugänglichen Fläche passen. Ein Messtaster der Maschine kann zu einem Merkmal im Arbeitsraum passen. Ein Koordinatenmessgerät kann für ein entnommenes oder bearbeitetes Teil verwendet werden. Jede Methode misst eine andere Kette. Geben Sie deshalb genau an, was das Ergebnis einschließt.
Schreiben Sie für jedes Merkmal das Messmittel, den Kontaktpunkt, die Antastrichtung, soweit relevant die Messkraft oder die Tasterroutine und die Nullmethode. Verwenden Sie dieselbe Maschinenposition und dieselbe Antastrichtung. Vermeiden Sie Handkraft auf das Teil während eines Messwerts. Wenn ein Messständer oder ein Taststift sich bewegen kann, nehmen Sie seine Prüfung in den Plan auf.
Nehmen Sie nach dem ersten freigegebenen Einlegen einen Bezugsmesswert auf und notieren Sie ihn. Stellen Sie nicht jedes spätere Ergebnis auf der Anzeige auf null und verlieren Sie dadurch den Rohwert. Eine vorzeichenbehaftete Änderung gegenüber dem Bezug lässt sich leichter prüfen. Notieren Sie Zeit und Temperatur, wenn Drift möglich ist.
Wiederholen Sie die Messung, ohne die Spannung zu lösen, bevor Sie das Teil im Zyklus freigeben. Diese kurze Prüfung zeigt die Streuung von Messmittel und Ablesung. Wenn wiederholte Messwerte sich zu stark bewegen, während das Teil gespannt bleibt, verbessern Sie die Messmethode, bevor Sie den Zentrischspanner beurteilen.
Führen Sie die Reihe aus Reinigen, Einlegen, erneutem Spannen und Messen aus
Ein Zyklus mit erneutem Spannen bedeutet, das Teil vollständig zu entspannen, es von seinen Kontakten zu nehmen, es nach der festen Methode wieder einzulegen, die feste Spanneingabe aufzubringen und die genannten Merkmale zu messen. Nur Lockern und Nachziehen, ohne den Kontakt zu lösen, kann die Streuung des Aufsetzens verfehlen.
- Bestätigen Sie Aufbaukennung, sicheren Zustand, saubere Kontaktbedingung und die Prüfung des Messmittels.
- Legen Sie das gekennzeichnete Teil in der schriftlich festgelegten Ausrichtung ein und bringen Sie es an die genannten Kontakte.
- Spannen Sie mit der freigegebenen Eingabe. Fügen Sie keinen Schlag mit der Hand hinzu, außer die schriftliche Methode verlangt jedes Mal denselben Schlag.
- Messen Sie jedes Merkmal in der festen Reihenfolge und notieren Sie die vorzeichenbehafteten Rohwerte.
- Entspannen Sie vollständig und nehmen Sie das Teil ab. Notieren Sie Späne, Flüssigkeit oder ein Aufsetzereignis, bevor Sie reinigen.
- Wiederholen Sie, bis die vorher festgelegte Zyklenzahl erreicht ist oder eine Abbruchbedingung eintritt.
Ändern Sie während der Reihe keine Nullpunktversätze, Backenstellungen, Anschläge, Drücke oder die Methode der Bedienperson. Hören Sie nicht nach einer guten Gruppe von Messwerten auf. Wenn ein Ereignis einen Zyklus ungültig macht, behalten Sie die Zeile, vermerken Sie den Grund und folgen Sie dem Plan, ob ein Ersatzzyklus nötig ist.
Lesen Sie Streuung, Drift und Ausreißer getrennt
Streuung ist der Abstand zwischen dem höchsten und dem niedrigsten Messwert. Drift ist eine stetige Bewegung mit der Zyklenreihenfolge oder der Zeit. Ein Ausreißer ist ein Ergebnis, das weit von den übrigen liegt. Diese Muster führen zu unterschiedlichen Fragen. Keines beweist für sich eine Ursache.
| Beobachtetes Muster | Nächste kontrollierte Prüfung | Noch nicht schlussfolgern |
|---|---|---|
| Breite zufällige Streuung nach erneutem Spannen | Späne, Kontakt, Einlegeweg, Stabilität des Teils und Wiederholung der Messung prüfen | Dass die Spannspindel oder der Körper des Zentrischspanners die einzige Ursache ist |
| Stetige Bewegung mit der Zeit | Teil gespannt halten und Messwerte wiederholen; Maschinen- und Temperaturzustand prüfen | Dass allein das erneute Spannen die Drift verursacht hat |
| Ein gekennzeichneter Ausreißer | Ereignisnotiz, Kontaktzustand und Messmittelaufzeichnung prüfen | Dass die Zeile gelöscht werden kann, weil sie unbequem ist |
| Stabile Messwerte ohne Schnitt, aber bearbeitete Merkmale wandern | Werkzeug, Programm, Schnittlast, Wärme, Werkstoff und Prüfung prüfen | Dass das Ergebnis ohne Schnitt die Genauigkeit des Fertigteils bewiesen hat |
Vergleichen Sie Spannweite und jede Drift mit der vorher geschriebenen Grenze. Bewahren Sie die vollständige Datentabelle auf. Ein Mittelwert allein kann eine große Streuung verdecken. Wenn die Reihe nicht besteht, ändern Sie jeweils nur einen kontrollierten Faktor und beginnen Sie mit einer neuen Aufbaukennung. Der Tausch eines bekannten Teils, der Messmethode oder eines freigegebenen Backensatzes kann helfen, die Kette einzugrenzen, ohne den Zentrischspanner zu zerlegen.
Ergänzen Sie vor der Fertigungsfreigabe einen kontrollierten Probeschnitt
Eine bestandene Prüfung ohne Schnitt sagt, dass das eingelegte Teil für diesen Aufbau innerhalb der schriftlichen Grenze für erneutes Spannen zurückgekehrt ist. Sie beweist nicht das Bearbeitungsergebnis. Zerspanung bringt Werkzeugabdrängung, Spindelzustand, Programmbahn, Wärme, Werkstoffverhalten, Spannlast und Prüfstreuung hinzu.
Verwenden Sie das freigegebene Programm, die Werkzeuge, Versätze, Vorschübe, Drehzahlen und den Prüfplan für das gewählte Teil. Bestätigen Sie den Freiraum von Werkzeug und Drehachse vor der Bewegung. Führen Sie den üblichen Trockenlauf, den Einzelsatz, die risikoreduzierte Prüfung oder die Erstmusterkontrolle der Werkstatt aus, wie Maschine und Prozessverantwortlicher es verlangen. Dieser Artikel ersetzt diese Kontrollen nicht.
Wählen Sie Merkmale des Probeschnitts, die Bewegung in den maßgebenden Richtungen sichtbar machen können. Messen Sie sie mit dem freigegebenen Prüfplan. Führen Sie Messwerte ohne Schnitt beim erneuten Spannen und Ergebnisse am bearbeiteten Teil in getrennten Spalten. Wenn das Ergebnis ohne Schnitt besteht, das Ergebnis mit Schnitt aber nicht, untersuchen Sie den weiteren Bearbeitungsablauf. Korrigieren Sie die Prüfung des Zentrischspanners nicht mit einem Nullpunktversatz.
Geben Sie nur den Aufbau und den Teileumfang frei, der bestanden hat
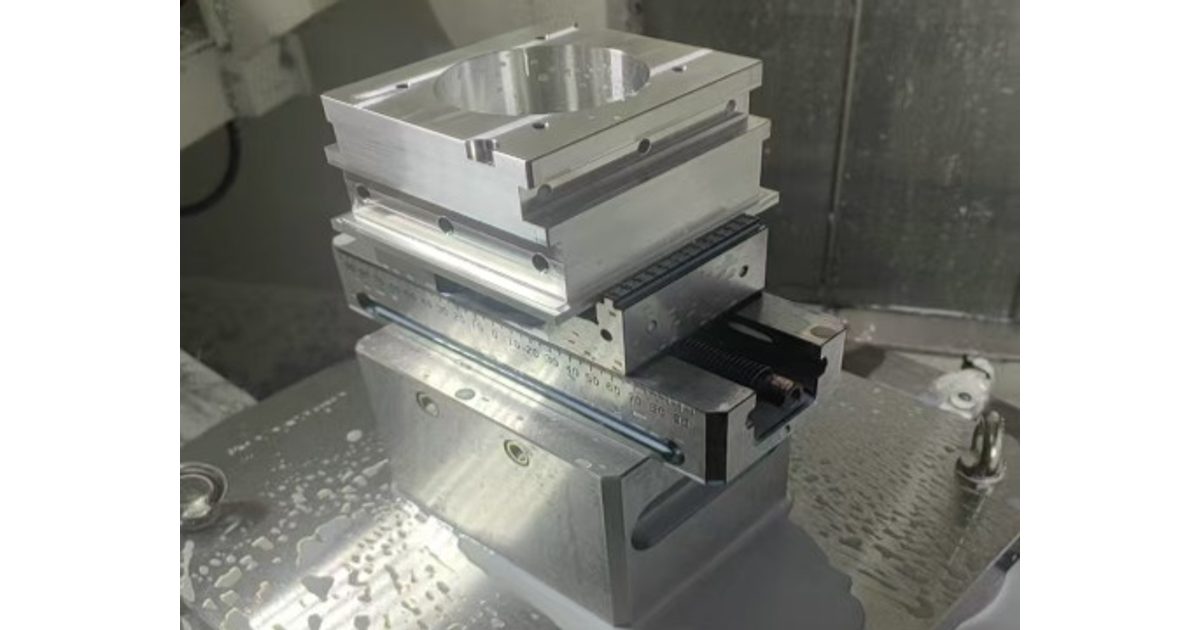
Der Freigabebeleg soll Aufbaukennung, Maschine, Zentrischspanner, Aufnahme, Backen, Teilefamilie, Spanneingabe, Kontaktplan, Messplan, Zyklenzahl, Rohmesswerte, Spannweite, Prüfung der Drift, Probeschnittergebnis, Grenze und die freigebende Person nennen. Fügen Sie Fotos und Messmittelaufzeichnungen bei, die Ihr Qualitätssystem verlangt.
Dass ein Teil auf einer Maschine besteht, beweist nicht dasselbe Ergebnis auf jeder Maschine, bei jedem Backensatz, jeder Eingrifftiefe oder jeder Teileform. Behandeln Sie jede Werkstoffänderung als neue oder überarbeitete Prüfung. Legen Sie einen Auslöser für eine Wiederholungsprüfung fest: Instandhaltung, Backenwechsel, Kollision, Abbau der Aufnahme oder ein anderes Ereignis, das der Prozessverantwortliche für wichtig hält.
Wenn der Aufbau nicht besteht und die Vorprüfung Verschleiß, Spiel, Schaden oder eine ungewöhnliche Bewegung findet, schließen Sie die Prüfung als nicht bestanden oder unvollständig. Übergeben Sie die Sache an den freigegebenen Instandhaltungsablauf. Mischen Sie Reparaturarbeit nicht in dieselbe Datenreihe und nennen Sie die letzten Zeilen nicht eine Fortsetzung.
Was Sie für eine Prüfung der Prüfplanung senden
Senden Sie Hersteller und Modell der Maschine, das gewählte Modell des Zentrischspanners, die Aufnahmezeichnung, Zeichnungen von Backen und Teil, den Werkstoff, die Eingrifftiefe, den Kontaktplan, die Toleranz des Teils, die geplante Messmethode und Ihren Entwurf der Abnahmegrenze. Fügen Sie vorhandene Aufbaudaten bei und geben Sie an, welche Maschine und welches Teil die Entscheidung abdeckt.
NEXTAS kann den Umfang der gewählten Spannmittel prüfen und fehlende Angaben zu Schnittstelle oder Backen benennen. Der Prozessverantwortliche bleibt verantwortlich für den Stichprobenplan, die sichere Prüfung, die Messmethode und die Fertigungsfreigabe. Kein Katalogbild und keine Prüfung aus der Ferne kann das Ergebnis auf Ihrer Maschine bescheinigen.
Häufige Fragen zur Wiederholbarkeitsprüfung am Zentrischspanner
Was bedeutet Wiederholbarkeit in dieser Prüfung?
Wiederholbarkeit ist die Streuung derselben gemessenen Merkmale, nachdem das Teil vollständig entspannt und unter festen Bedingungen erneut gespannt wurde. Sie ist nicht dasselbe wie die Genauigkeit des Fertigteils.
Kann ein Fertigungsteil anstelle eines Prüfkörpers verwendet werden?
Ja, wenn das Teil stabil, sauber und für wiederholtes Aufsetzen geeignet ist. Wählen Sie Merkmale, die die Werkstatt messen kann, ohne den Aufbau zu ändern. Notieren Sie Identität und Zustand des Teils, damit die Prüfung wiederholt werden kann.
Wie viele Zyklen mit erneutem Spannen sollen gefahren werden?
Es gibt keine allgemeingültige Zyklenzahl. Der Prozessverantwortliche soll die Zahl vor der Prüfung festlegen, anhand des Risikos und der anstehenden Entscheidung. Verwenden Sie genug Zyklen, um Streuung oder Drift sichtbar zu machen, und hören Sie nicht nach einem guten Ergebnis auf.
Sollen Nullpunktversätze zwischen den Zyklen angepasst werden?
Nein. Eine Änderung der Versätze kann Bewegung durch Aufsetzen oder Spannen verdecken. Halten Sie die vereinbarten Versätze während der Reihe fest und notieren Sie die Rohmesswerte. Korrigieren Sie den Ablauf erst, nachdem die Prüfung geschlossen ist.
Beweist eine gute Prüfung ohne Schnitt beim erneuten Spannen die Bearbeitungsgenauigkeit?
Nein. Eine Prüfung ohne Schnitt zeigt, wie das eingelegte Teil unter festen Bedingungen zurückkehrt. Ein kontrollierter Probeschnitt ist weiterhin nötig, um den gesamten Ablauf zu prüfen, einschließlich Maschine, Werkzeugen, Programm, Wärme, Werkstoff, Spannung und Prüfung.
Wann soll die Prüfung gestoppt und eine Instandhaltungsprüfung angefordert werden?
Stoppen Sie, wenn Sie Schaden, eine lockere Aufnahme, eine ungewöhnliche Bewegung oder ein ungewöhnliches Gefühl finden oder ein Zustand den sicheren Halt unsicher macht. Diese Prüfung umfasst keine Demontage. Verwenden Sie das kontrollierte Instandhaltungsverfahren des gewählten Modells oder fordern Sie schriftliche Anweisungen des Herstellers an, bevor Sie erneut prüfen.
Prüfen Sie den Aufbau, bevor Sie ihn messen
Teilen Sie Maschine, gewählten Zentrischspanner, Aufnahme, Backen, Teil, Spannplan, Toleranz und den Entwurf des Prüfblatts. Wir können Angaben zu den Spannmitteln kennzeichnen, die noch fehlen, bevor Ihre Werkstatt die Freigabeprüfung fährt.
Aufbauprüfung anfragen