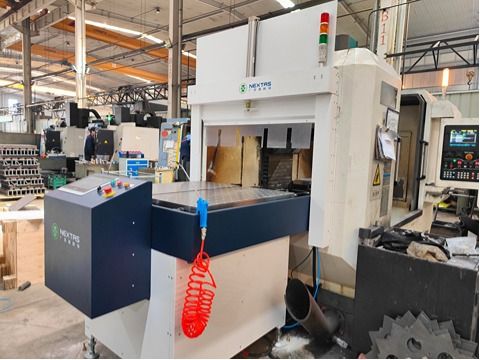
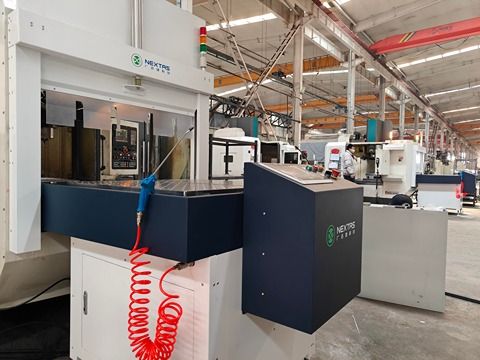
Palettenwechsel für die CNC-Fertigung

Automatischer Palettenwechsler (APC) für CNC

Den nächsten Auftrag vorbereiten, während die Spindel zerspant

Verlagern Sie die Vorrichtungsvorbereitung aus der Maschine und wählen Sie, wie die Palette zurück in den Arbeitsraum gelangt. NEXTAS bietet manuelle und automatische Wechselkonzepte für VMC-Projekte: Front-, Seiten-, Vierstationen- und Portalanordnungen. Entscheidend sind Maschine, beladene Palettenabmessungen und das beim Transfer bewegte Gesamtgewicht.

Palettenwechsler empfehlen lassenProduktkatalog per Geschäfts-E-Mail öffnen

Geschäfts-E-Mail zum Öffnen des Katalogs erforderlich

Transportlast und Hubkraft der Positionierbasis stehen in getrennten Spalten der Layouttabelle — beide gegen Palette, Vorrichtung und Werkstückmasse auslegen.

Front 200 kg · Seite / vier Stationen 350 kg · Portal 1.500 kg Transport
V4 / V6 / V8 Bezug · < 0,005 mm Katalog-Wiederholgenauigkeit
Manuelle Doppelstation oder APC-Bauformen
Lieferzeit: Nach Zeichnungs-, Mengen- und Umfangsprüfung bestätigt MOQ: 1 Stück Zahlung: T/T · L/C Qualitätsnachweise im Angebot abgestimmt Lieferant mit MIC-Audit

Rüsten und Zerspanen parallelisieren

Beladen Sie die freie Palette außerhalb der Maschine, während der aktuelle Bearbeitungszyklus läuft.

Das Wechselverfahren wählen

Für bediente Fertigung eignet sich der manuelle Schubwechsel. Prüfen Sie einen APC, wenn automatischer Transfer zum Produktionsplan passt.

Last und Layout aufeinander abstimmen

Vergleichen Sie Transportnutzlast, Tragfähigkeit der Positionierbasis und Maschinenzugang vor der Hardwareauswahl.

Technische Kern-Highlights

  • Kegelflächen-Positionierung: Bietet stabile Spannung und wiederholbare Ergebnisse.
  • Druckspannung: Kolbengetriebene mechanische Selbstverriegelung sorgt für hohe Spannkraft.
  • Luftdichtheitsprüfung: Eine modellbezogen dokumentierte Luftdichtheitsprüfung kann den Sitz überwachen und ein Prozesssignal an die CNC senden. Sie bestätigt allein weder Verriegelung noch Haltekraft oder die Genauigkeit des vollständigen Aufbaus.
  • Selbstreinigung: Dokumentierte Ausblasöffnungen können die Reinigung der Referenzflächen unterstützen. Verbleibende Späne, Anlagezustand und erreichbare Wiederholgenauigkeit im gewählten Aufbau prüfen.
Mehr

Manuell vs. Automatisch: die passende Palettenwechsler-Konfiguration

Klären Sie die Verfügbarkeit des Bedienpersonals und das anfängliche Automatisierungsbudget, bevor Sie die folgenden Abläufe vergleichen.

Manuelles Palettenwechselsystem

Ein Einstieg mit geringeren Anfangskosten, wenn für jeden Palettenwechsel ein Bediener verfügbar ist.

Automatisches Palettenwechselsystem (APC)

Planen Sie die Palettenwarteschlange und die Anbindung an die Maschinensteuerung, bevor Sie einen unbeaufsichtigten Betrieb vorsehen.

Manuell vs. Automatisch: die passende Palettenwechsler-Konfiguration – technische Daten
Auswahlkriterium Manuell Automatisch (APC)
Typisches Ziel Rüstzeit reduzieren & Vorrichtungen standardisieren Palettenwechsel, vollständige Zykluszeit und Zellabnahme planen
Wechselablauf Bedienerunterstützter Palettentausch Automatischer Zyklus mit Sensorik und Verriegelungen
Ideal für Lohnfertiger, Prototypen, häufige Teilewechsel Batch-Fertigung, HMLV in Serie, unbeaufsichtigte Bearbeitung
Integration Einfach; minimale CNC-Signale SPS/HMI; unterstützt I/O und Netzwerkprotokolle (modellabhängig)

Ein praxisgerechter Weg zu mehr Spindelzeit

Vergleichen Sie manuellen und automatischen Palettenwechsel anhand Ihrer Schichten, Auslastung und verfügbaren Mittel. NEXTAS unterstützt Sie dabei, Transferhardware und Anforderungen an die Maschinenintegration gemeinsam festzulegen. Gehen Sie von gemessenen Wechselzeiten und tatsächlich nutzbarer Produktionskapazität aus und prüfen Sie anschließend Konfiguration, Investition und voraussichtliche Lieferzeit.

Weiterführende Auswahlhilfen

Palettenvarianten

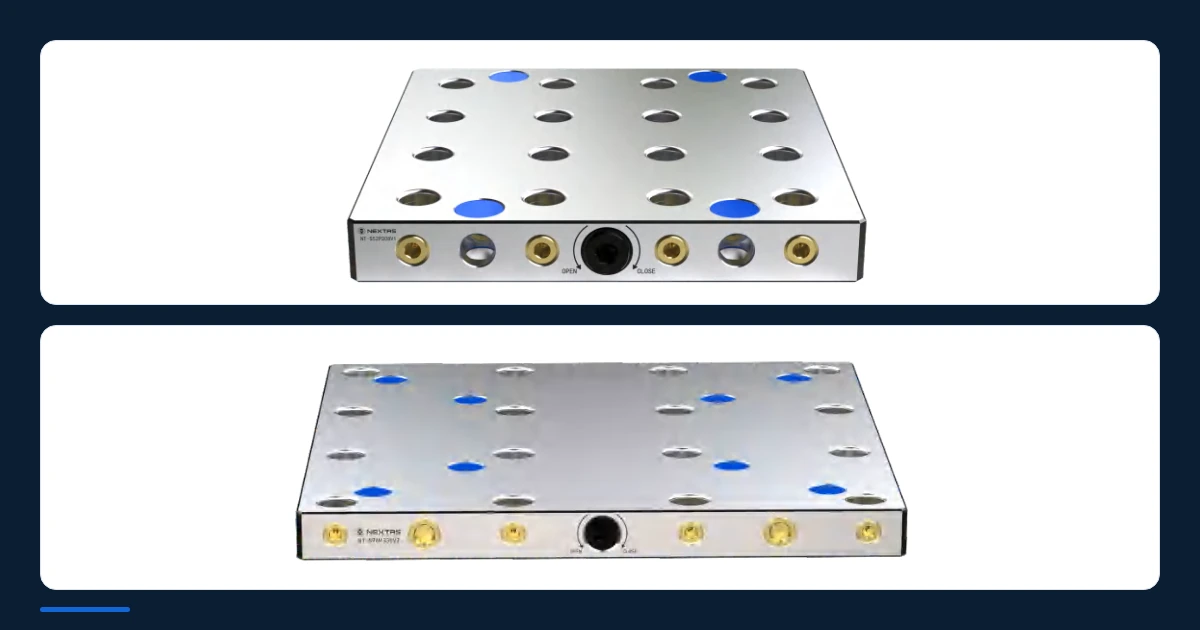
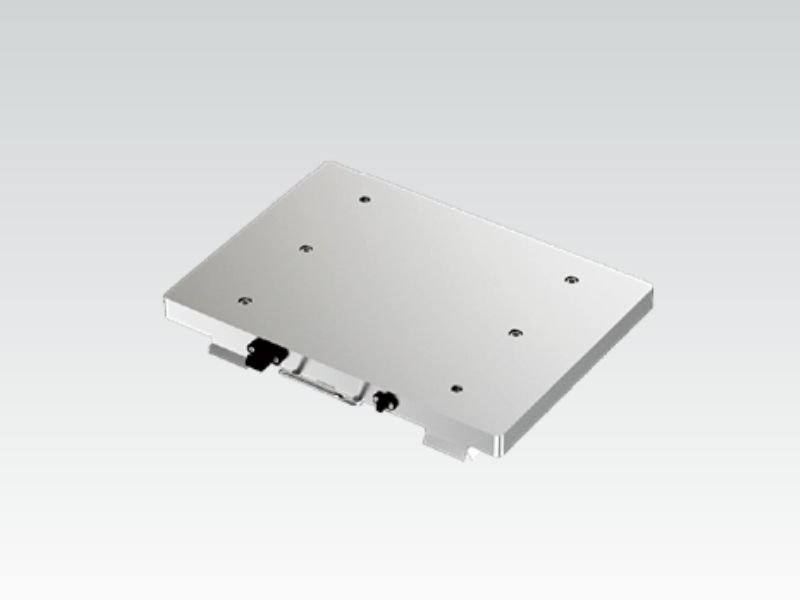
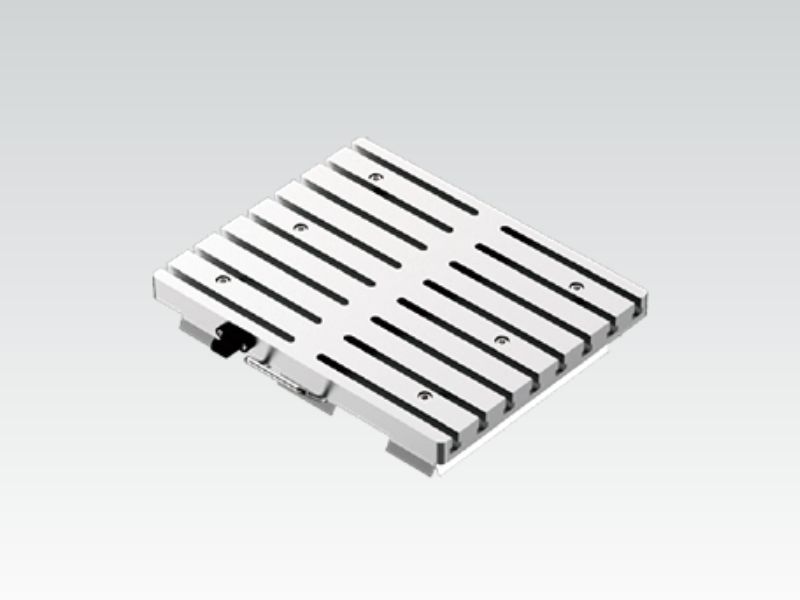
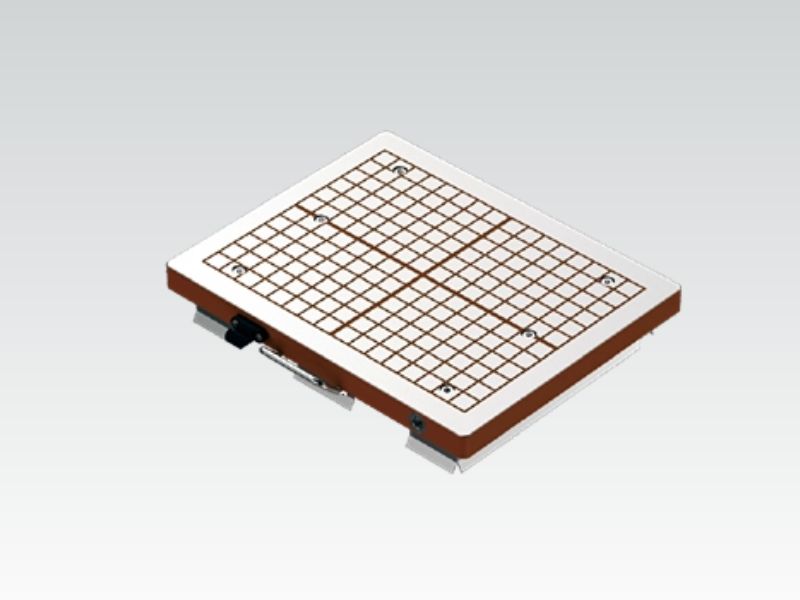
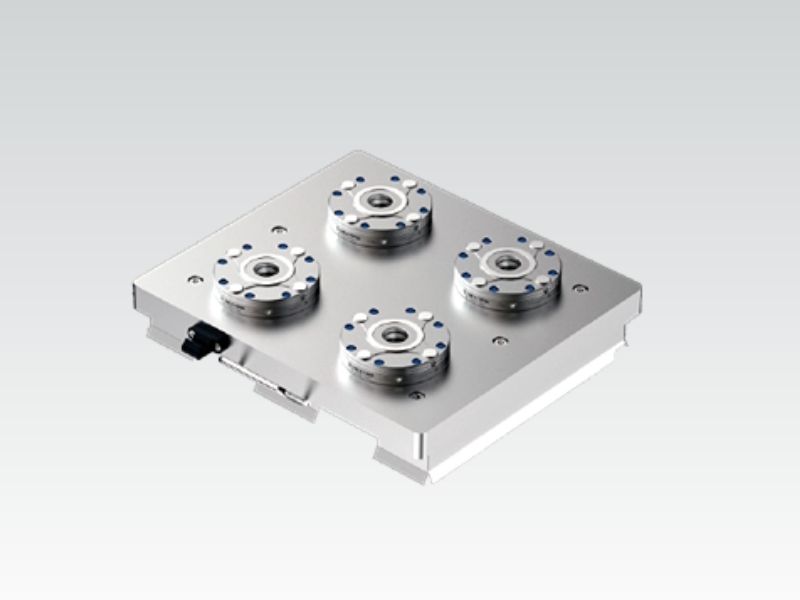
Wählen Sie die Palettenoberfläche passend zu Spannmitteln, Werkstück und Last: T-Nuten-Paletten für die ausgewählte Befestigung, Aluminium-Paletten für das erforderliche Handling und Nullpunkt-Paletten mit bestätigter Schnittstellenpaarung. Magnetpaletten erfordern geeigneten ferromagnetischen Werkstoff; wirksame Kontaktfläche, Materialdicke, Luftspalt und tatsächliche Schnittkräfte müssen mit dem ausgewählten Magnetsystem geprüft werden. Eine flache Form allein bestätigt keine Haltekraft. Messen Sie Belade- und Wechselzeit am vollständigen Aufbau.

Aluminium-Palette

Aluminium-Palette

Für ein geringeres Palettengewicht

Werkstoff: Aluminiumlegierung

Größe: An Maschinenverfahrweg anpassbar

T-Nuten-Palette

T-Nuten-Palette

Für unterschiedliche Spannmittel

Werkstoff: Martensitischer Edelstahl

Größe: An Maschinenverfahrweg anpassbar

Magnet-Palette

Magnet-Palette

Für flache Werkstücke

Werkstoff: Martensitischer Edelstahl

Größe: An Maschinenverfahrweg anpassbar

Nullpunkt-Palette

Nullpunkt-Palette

Für eine wiederholbare Referenzschnittstelle

Mit Nullpunkt-Positionierer

Werkstoff: Martensitischer Edelstahl

Anwendungsbeispiele

Von Job Shops mit mehreren Vorrichtungen bis hin zu automatisierten Fertigungszellen: Palettenwechselsysteme halten die Maschine im Schnitt. Typische Anwendungen sind Teilefamilien auf dedizierten Vorrichtungspaletten, mehrere SKUs über Nacht sowie standardisierte Rüstungen über mehrere Maschinen hinweg.

Praxisbeispiel 1: Automatischer Palettenwechsler Praxisbeispiel 2: Automatischer Palettenwechsler Praxisbeispiel 3: Automatischer Palettenwechsler

Großformatige prismatische Bearbeitung automatisieren: Doppelstationen-Palettenwechsler an einer CNC-Portalfräse

Produktserie: Automatischer Palettenwechsler (APC) und Nullpunktspannsysteme

Zielanwendungen: CNC-Portal- und Brückenfräszentren, große Form- und Gesenkbasen, strukturelle Luftfahrt- und Halbleiterrahmen

Die Aufgabe: Stillstand durch Kranwartezeit an großen Brückenfräsen beseitigen

An großen CNC-Portalfräszentren steht die Spindel still, solange sperrige Platten und Strukturteile direkt auf dem Maschinentisch geriggt, gespannt, von Spänen befreit und ausgerichtet werden. Dauern klassische Werkstückwechsel 15 bis 45 Minuten und Aufträge bis zu 4 Stunden, bleibt die effektive Schnittzeit selten über 4,5 Stunden je Schicht.

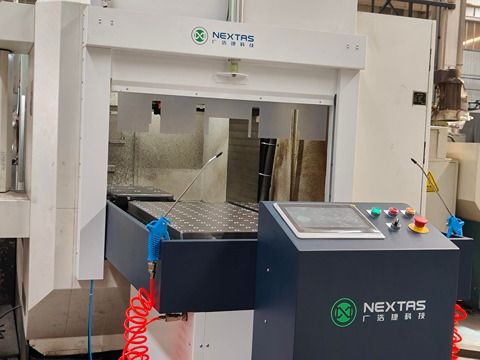
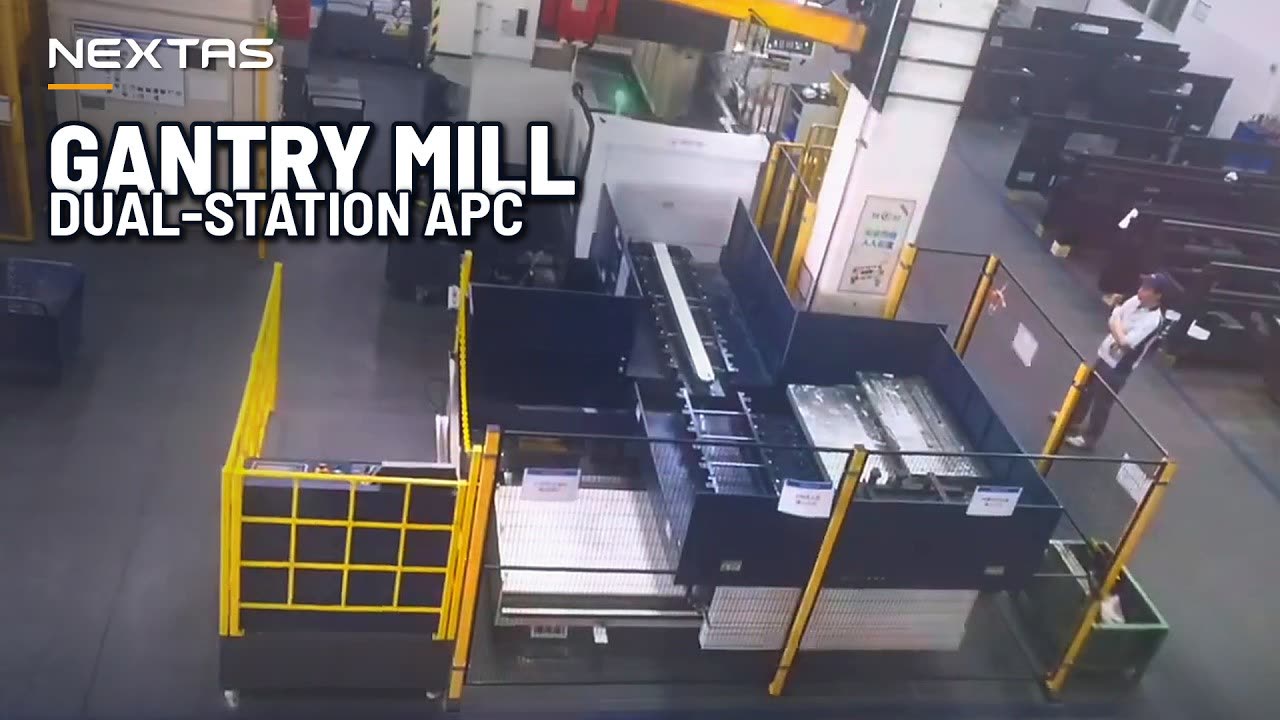
Werkstattaufnahme eines Doppelstationen-Palettenwechslers beim Palettenwechsel an einer CNC-Portalfräse.

Auf YouTube ansehen

Die NEXTAS-Lösung: Spannen außerhalb der Maschine und automatischer Transfer in etwa drei Minuten

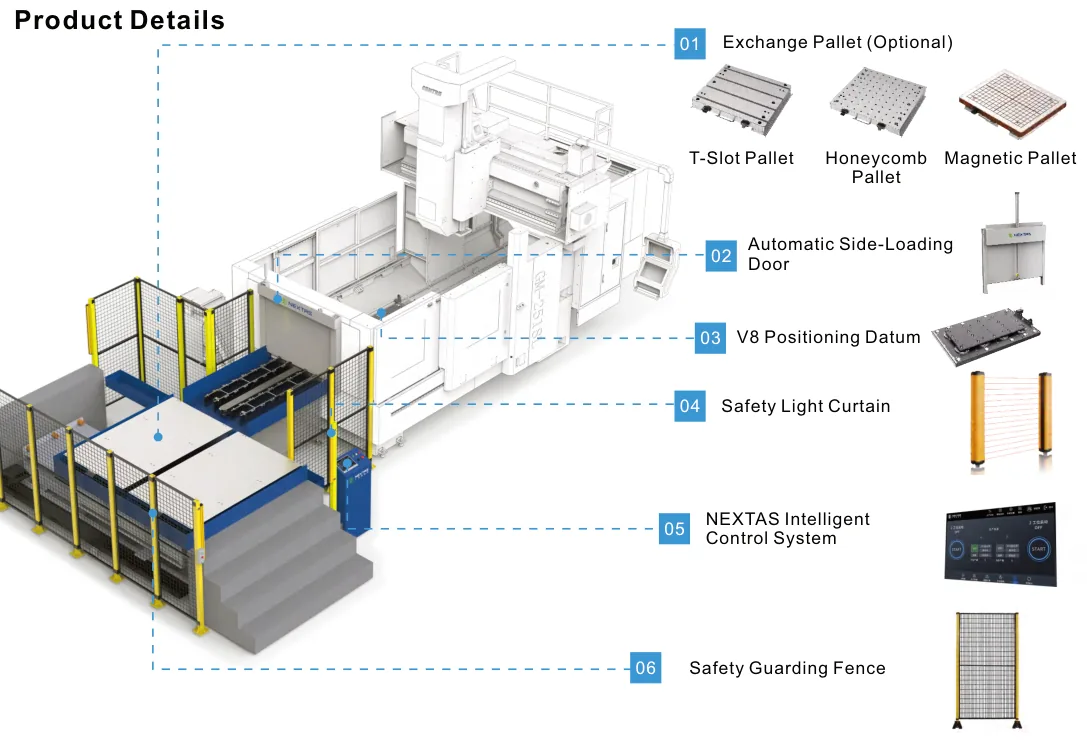
NEXTAS hat einen schlüsselfertigen Doppelstationen-Palettenwechsler mit Frontbeladung gebaut, der direkt mit dem Tisch und der Schutzkabinentür der Portalfräse verbunden ist:

  • Bidirektionaler Quertransfer: Eine schwere zentrale Linearschiene mit linker und rechter externer Bereitstellung lässt Palette 1 (fertige Platte) aus der Kabine auf die rechte Bucht fahren, während Palette 2 (vorbereitetes verripptes Strukturteil) von der linken Bucht einfährt. Der gesamte schwere Wechsel dauert etwa drei Minuten. Das Video ist beschleunigt.
  • Die Reinigung der Bezugsflächen und die Prüfung des Palettensitzes gehören zum Wechselablauf.
  • Die Sitzüberwachung liefert ein Signal zur Anlageprüfung für die Steuerungsfolge. Die Positionierleistung wird separat am installierten System geprüft.
  • Schutzumfang und HMI: Mit umlaufendem Schutzzaun, Lichtgittern und automatischer vertikaler Maschinentür bereiten Bediener die nächsten Aufträge außerhalb über das NEXTAS Intelligent Control System vor, inklusive Echtzeit-OEE und Vorab-Störmeldung.
Den vollständigen Fall lesen

Produktserie 2.1

Manueller Palettenwechsel

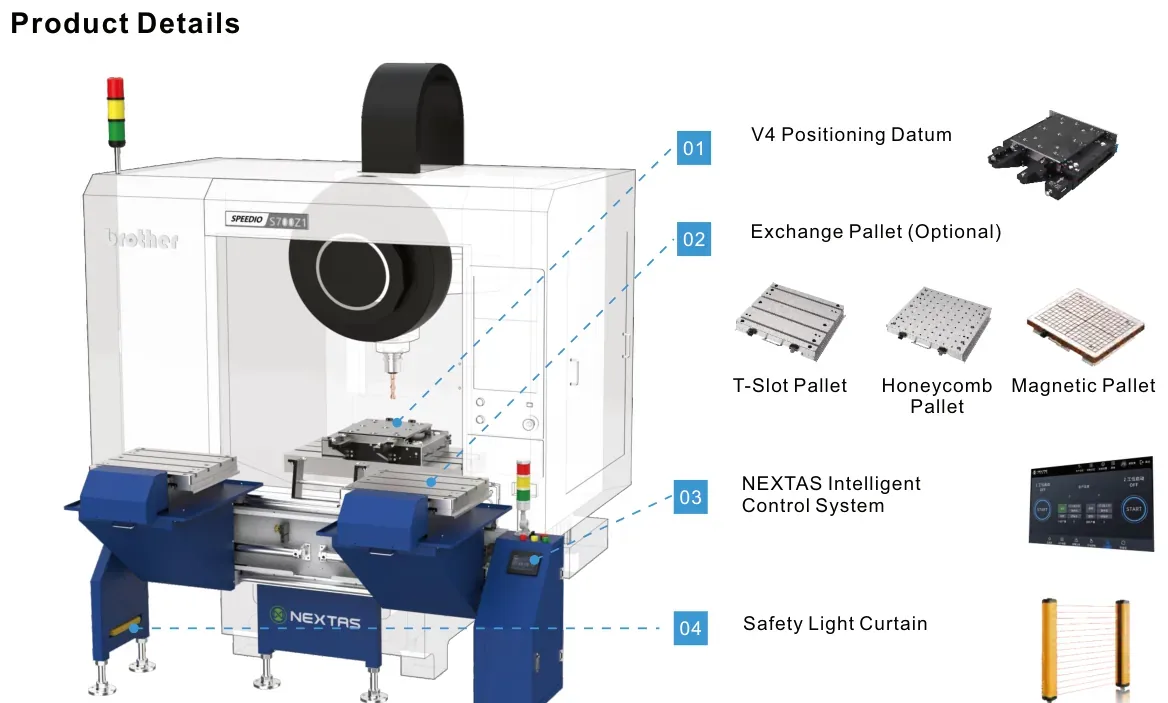
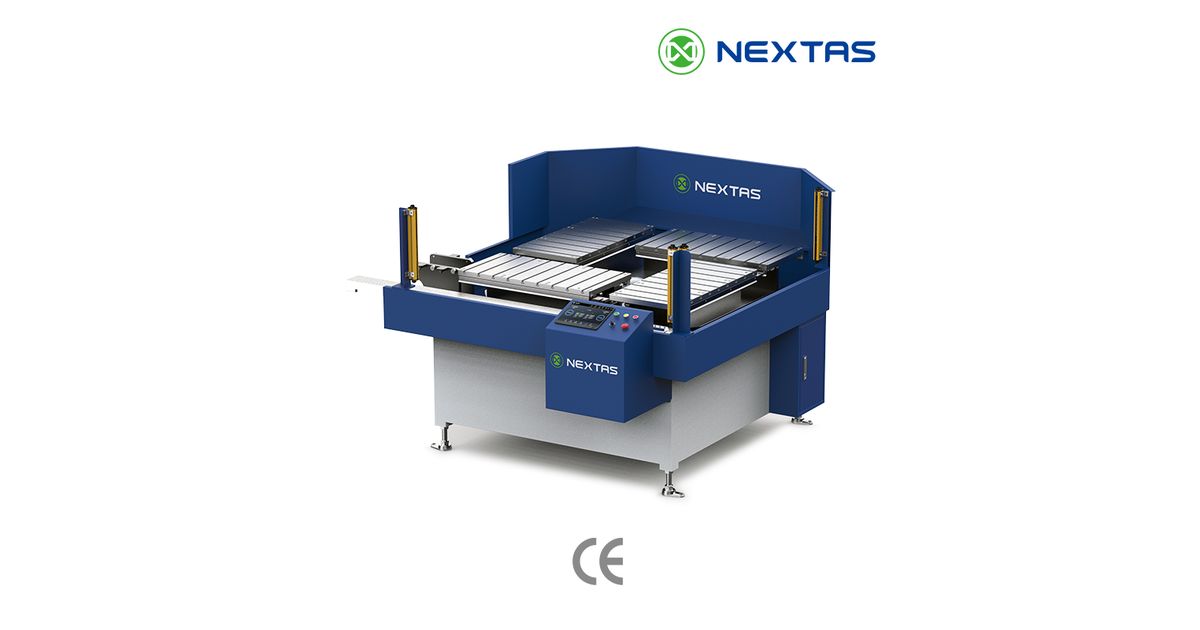
Der manuelle Palettenwechsler ist eine praxisnahe Lösung, um Rüstzeiten an einem vertikalen Bearbeitungszentrum (VMC) zu reduzieren. Vorrichtungen können außerhalb der Maschine auf der Palette gespannt werden; der Palettentausch erfolgt schnell – ideal für häufige Teilewechsel, Prototypen und Kleinserien. Bleibt der Wechsel manuell, ist das Gerät der manuelle Palettenwechsler.

Externe Vorbereitung und manueller Wechsel

Bereiten und spannen Sie die nächste Vorrichtung außerhalb der Maschine, während die aktuelle Palette bearbeitet wird. Bezug und vollständige Wechselzeit werden an der ausgewählten Konfiguration geprüft.

Die Bedienperson übernimmt den Transfer. Montage, Verriegelung und Prüfablauf richten sich nach der gewählten Anordnung; die Zweistationen-Ausführung wird auf einer eigenen Seite beschrieben.

Ein englischsprachiges NEXTAS Video zeigt den auf dieser Seite beschriebenen Anwendungs- und Arbeitsablauf. Produktauswahl und Leistungsdaten müssen für das konkrete Projekt technisch bestätigt werden.

Auf YouTube ansehen

Technische Daten (Manuell)

Technische Daten (Automatisch)
Technische Daten (Manuell) – technische Daten
Steuerungssystem Manuelle Schubsteuerung
Kompatible Systeme Maschinen-/Steuerungsschnittstelle für Modell, I/O und Sicherheitskonzept projektbezogen bestätigen.
Transportlast 100 kg
Sitzkontrolle Dichtheitsüberwachung
Lastprüfung Paletten-, Vorrichtungs- und Werkstückmasse sowie Schwerpunkt für die gewählte Maschine bestätigen; die Hublast der Positionierbasis ist nicht die Transportlast.
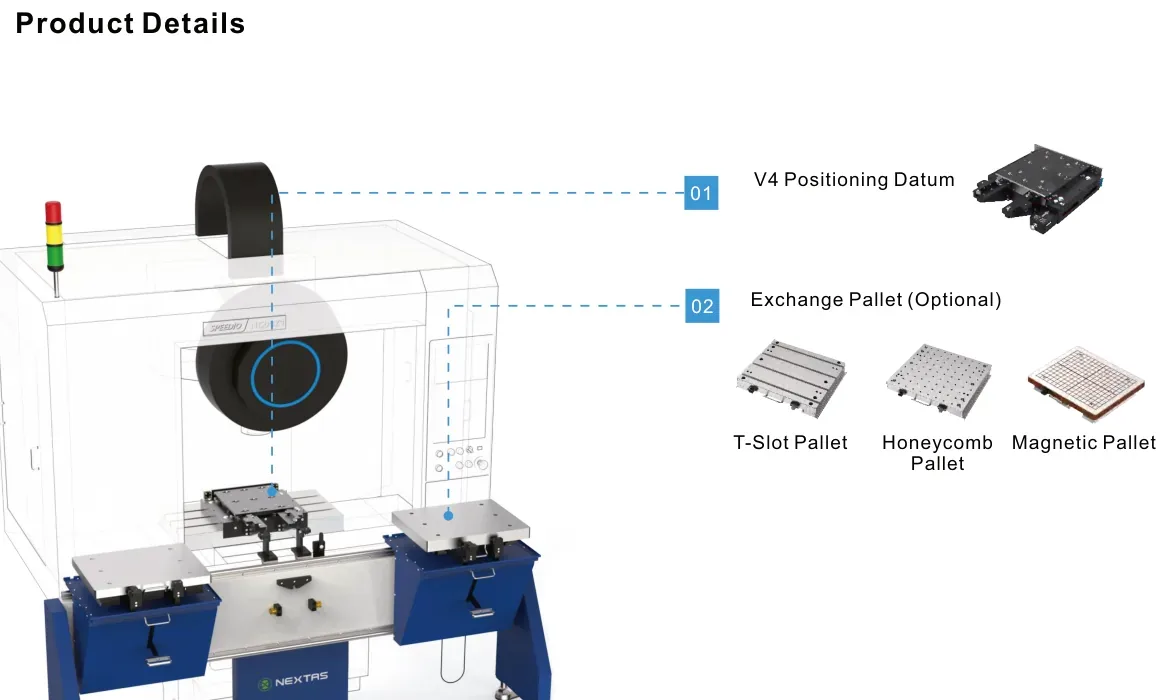
Spezifikation V4 Positionierreferenz
Wiederholgenauigkeit der Positionierbasis < 0,005 mm
Spannkraft 60.000 N
Max. Hebelast 600 kg
Produktserie 2.2

Automatischer Palettenwechsel

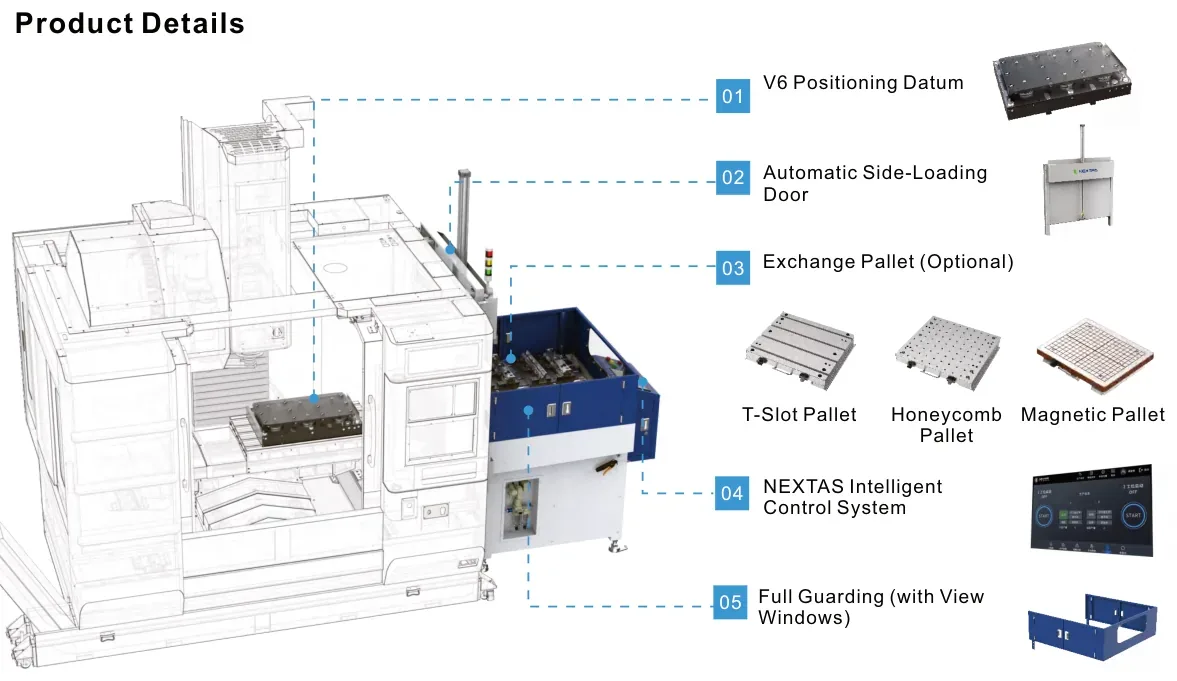
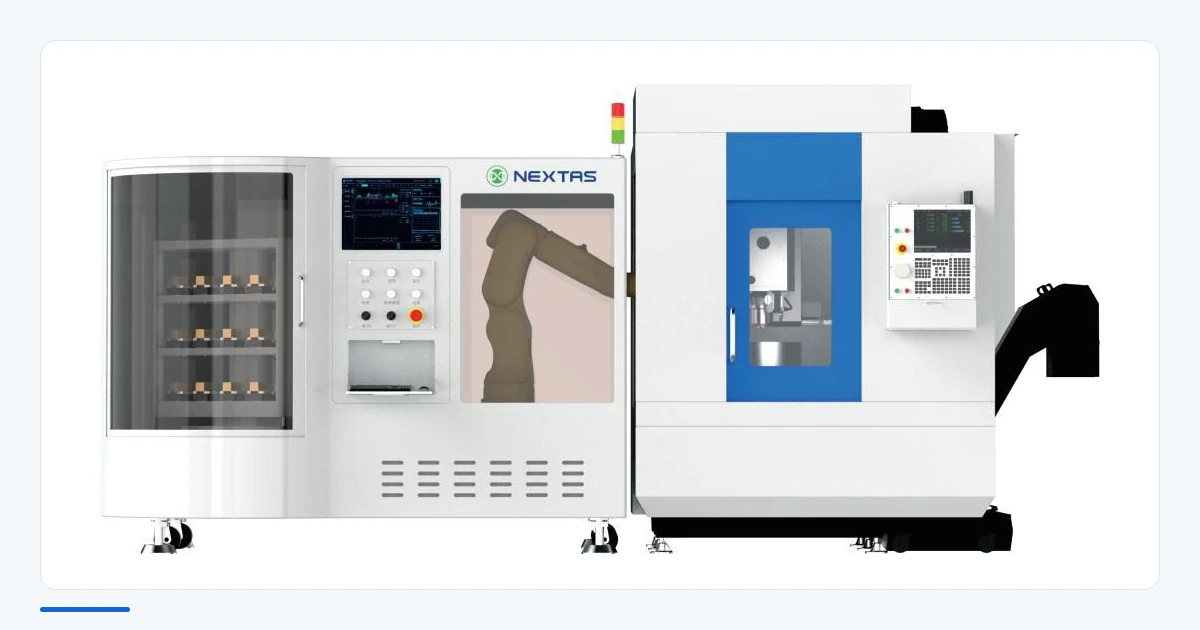
Ein automatischer Palettenwechsler (APC) automatisiert den Wechsel und nutzt Prozesssignale zur Bestätigung von Palettensitz und Spannzustand vor der Bearbeitung. Spindellaufzeit und unbeaufsichtigter Betrieb hängen von der vollständigen Zelle einschließlich Steuerungsintegration, Schutzeinrichtungen und Fehlerwiederanlauf ab.

Ein englischsprachiges NEXTAS Video zeigt den auf dieser Seite beschriebenen Anwendungs- und Arbeitsablauf. Produktauswahl und Leistungsdaten müssen für das konkrete Projekt technisch bestätigt werden.

Auf YouTube ansehen

Hauptvorteile

  • Robuste externe Spanneinheit

    Hochfeste starre Halterungsstruktur für kundenspezifische Schwerlastkonfigurationen. Kompakte Stellfläche mit integriertem Schutz.

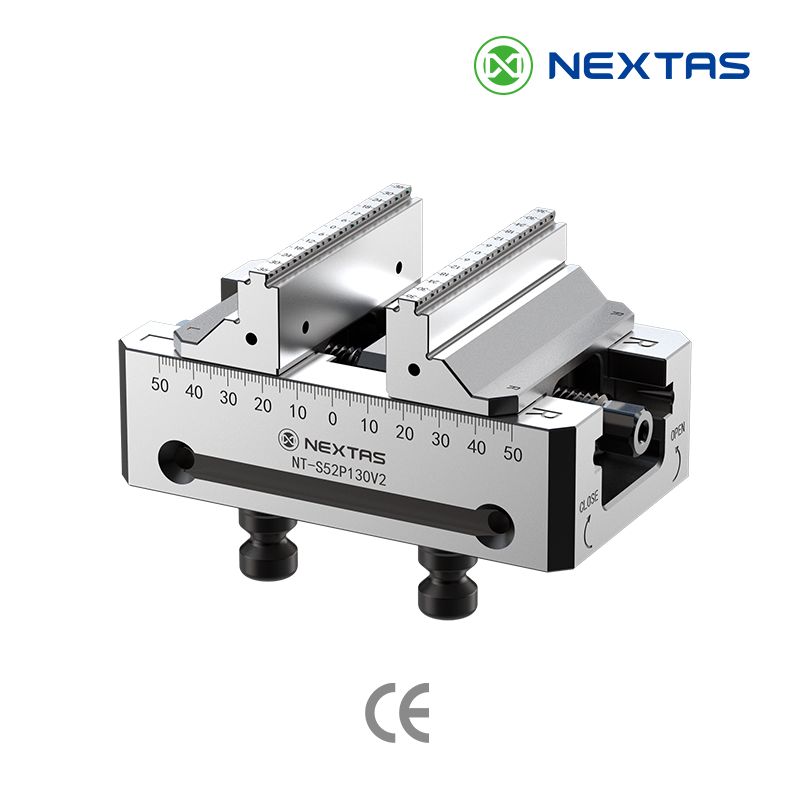
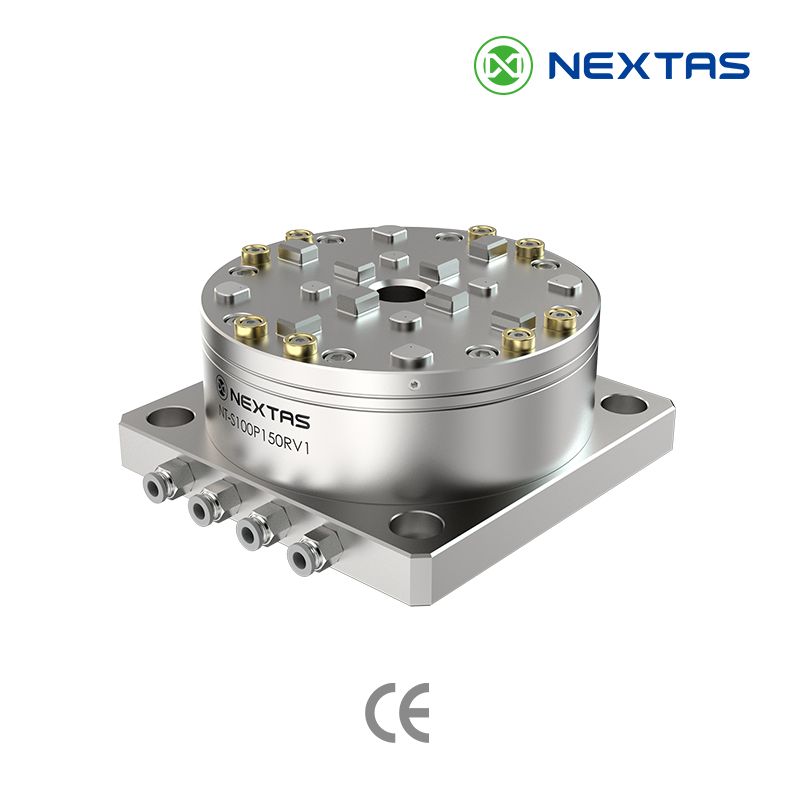
  • Katalog-Wiederholgenauigkeit der V4/V6/V8-Positionierbasis <0,005 mm; die eingebaute Anlage separat abnehmen

    Die Nullpunkt-Positionierbasis wird mit der passenden Palette und Befestigung ausgewählt. Prüfen Sie Palettensitz und installierte Wiederholgenauigkeit unter den dokumentierten Reinigungs-, Spann-, Last- und Messbedingungen; eine Prozessrückmeldung ersetzt die Messung nicht.

  • Breite BAZ-Kompatibilität

    Kompatibel mit zahlreichen BAZ-Marken. Unterstützt Front- oder Seitenwechsel mit anpassbaren Palettengrößen.

  • Intelligente integrierte Steuerung

    Eigenentwickeltes Steuerungssystem unterstützt MES/SCADA-Integration für unbeaufsichtigte automatische Beladung, Management und Datenvisualisierung.

Technische Daten (Automatisch)

Technische Daten (Manuell)
Technische Daten (Automatisch) – technische Daten
Steuerungssystem NEXTAS
Kompatibilität Maschinen-/Steuerungsschnittstelle für Modell, I/O und Sicherheitskonzept projektbezogen bestätigen.
Kommunikation Protokoll, Datenpunkte und Signalquittung für die gewählte CNC/SPS-Schnittstelle bestätigen.
Systemfunktionen Doppelstation, Produktbearbeitung, Ausstoßüberwachung, Kapazitätsstatistik
Transportgeschwindigkeit 300 mm/s
Transportlast nach Bauform 200 kg Frontbeladung; 350 kg Seitenbeladung oder Vierstationen-System; 1.500 kg Portalbauform.
V4-Positionierbasis 60.000 N Spannkraft · 600 kg Hublast · Wiederholgenauigkeit < 0,005 mm
V6-Positionierbasis 90.000 N Spannkraft · 900 kg Hublast · Wiederholgenauigkeit < 0,005 mm
V8-Positionierbasis 120.000 N Spannkraft · 2.000 kg Hublast · Wiederholgenauigkeit < 0,005 mm

Katalog-Bauformen und Lasten

Bauformzeilen aus dem Automatisierungskatalog. Transportlast und Hubkraft der Positionierbasis bleiben getrennte Spalten.

Katalog-Bauformen und Lasten
BauformTransportlastPositionierbasisHubkraft
Zwei Stationen, manuell100 kgV4600 kg
Zwei Stationen, automatische Front-Beladung200 kgV4600 kg
Zwei Stationen, automatisch, Seiten-Beladung350 kgV6900 kg
Zwei Stationen, automatische Portal-Bauform1.500 kgV82.000 kg
Vier Stationen, automatisch350 kgV6900 kg

Die Transportklassen in der Einleitung bleiben unverändert. Die manuelle Zeile ist die manuelle Zwei-Stationen-Bauform des Katalogs; ihre Transportlast von 100 kg ist nicht die Hubkraft von V4.

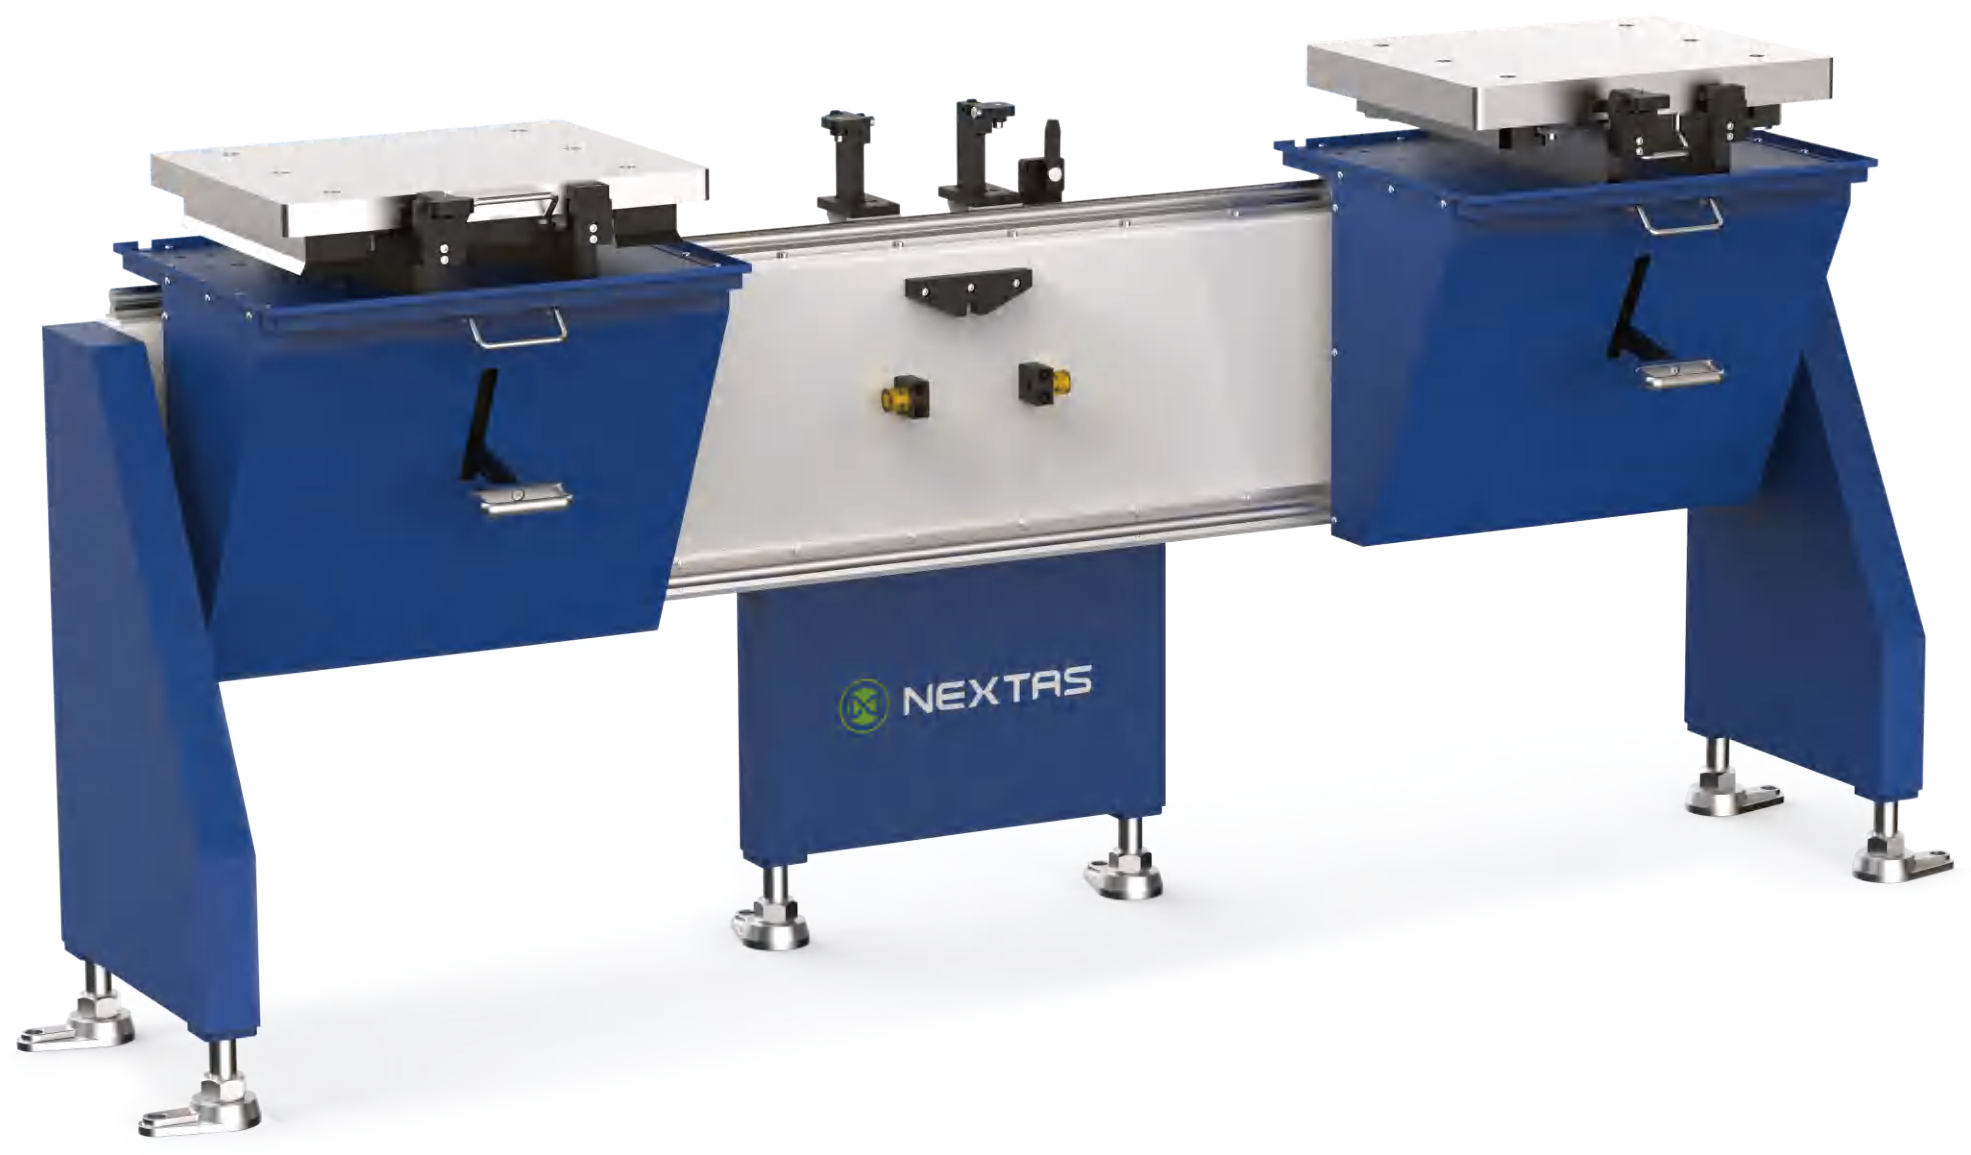
Katalog-Übersicht des manuellen Palettenwechslers mit zwei Stationen
Manuelle Zwei-Stationen-Bauform.
Katalog-Übersicht des automatischen Palettenwechslers mit Front-Beladung
Automatische Zwei-Stationen-Bauform mit Front-Beladung.
Katalog-Übersicht des automatischen Palettenwechslers mit Seiten-Beladung
Automatische Zwei-Stationen-Bauform mit Seiten-Beladung.
Katalog-Übersicht des automatischen Portal-Palettenwechslers
Automatische Zwei-Stationen-Bauform als Portal.
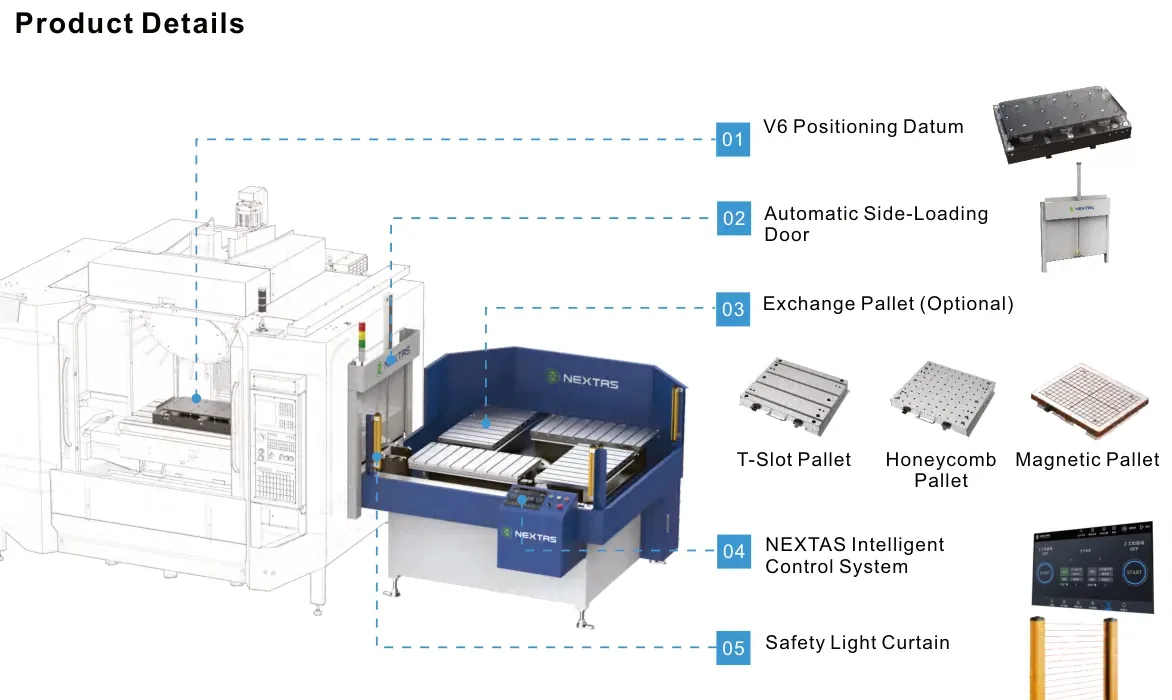
Katalog-Übersicht des automatischen Palettenwechslers mit vier Stationen
Automatische Vier-Stationen-Bauform.

Katalogquelle: NEXTAS Off-Machine Pallet Changer System, Automation Solutions 2026, PDF-Seiten 9–13 (Druckseiten 15–24). Katalog anfordern

Konstruktions- und Integrationsleitfaden für automatische Palettenwechsler

Planen Sie einen APC für Palettenpool, Roboterzelle oder unbeaufsichtigte Fertigung? Der Leitfaden hilft bei Kapazitätsauslegung, I/O-Signalquittung und Sicherheitsverriegelungen sowie beim Abschätzen des Zykluszeiteffekts – für hohe Wiederholgenauigkeit und geringe Integrationsrisiken. Bevor Sie die Palettenanzahl festlegen, vergleichen Sie die Planung von Zweipaletten-APC und Mehrpalettenpools mit Ihrer gemessenen Schnittzeit, Ihrem Auftragsmix und dem erforderlichen Puffer.

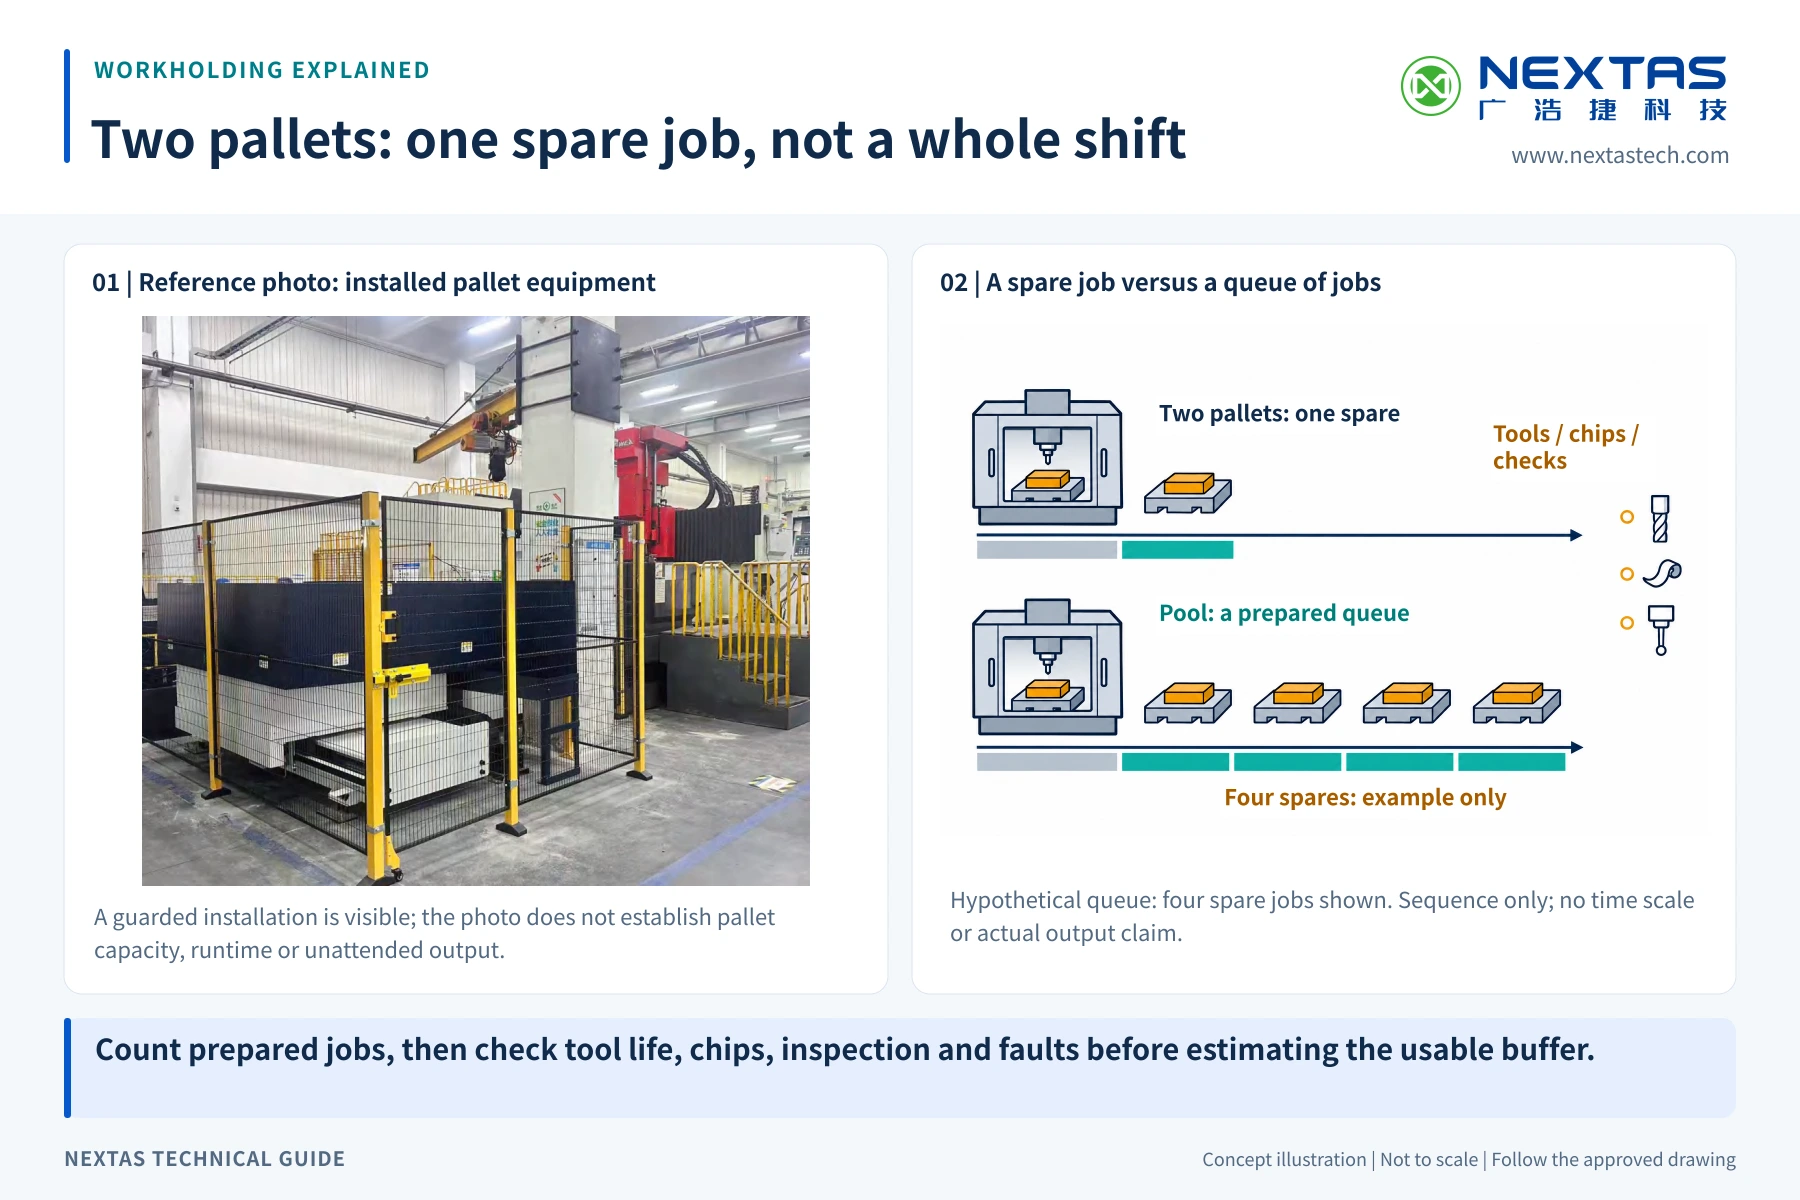
NEXTAS-Einbaufoto neben zwei qualitativen Warteschlangenschemata: eine Maschine mit einer Reservepalette und eine Maschine mit vier beispielhaften wartenden Paletten. Darunter stehen Blöcke für Folgeaufträge; Werkzeug-, Späne- und Tastersymbole zeigen Randbedingungen.
Zwei Paletten: ein Reserveauftrag, keine ganze Schicht Die obere Reihe umfasst insgesamt zwei Paletten: den aktuellen Auftrag und einen vorbereiteten Reserveauftrag. Die vier wartenden Reserveaufträge der unteren Reihe sind ein hypothetisches Beispiel, keine Aussage über Systemkapazität oder Laufzeit. Graue und türkisfarbene Blöcke zeigen nur die Reihenfolge aktueller und zukünftiger Aufträge; keine Dauer ist maßstäblich. Werkzeuge, Späne, Prüfung und Störungen können die nutzbare Warteschlange früher beenden. Das originale Einbaufoto und das Konzeptbild belegen weder Kompatibilität noch unbeaufsichtigten Betrieb oder tatsächliche Produktionsleistung. Technisches Schaubild in voller Größe öffnen

Kapazität & Palettengrößen-Worksheet

Palettengröße, Nutzlast und Kippmoment früh festlegen – besonders bei 5-Achs-Aufspannungen – damit Positionierung und Wiederholgenauigkeit stabil bleiben.

Palettengröße & Top-Standard
Festlegung
Nutzfläche, Referenzen, Raster / T-Nut / Nullpunkt
Warum wichtig
Bestimmt Flexibilität, Aufspannlayout und Rüstzeit
Nutzlast (kg)
Festlegung
Palette + Vorrichtung + Werkstück (inkl. Kühlschmierstoff)
Warum wichtig
Einfluss auf Dynamik, Lagerung und sichere Beschleunigung
Kippmoment
Festlegung
Schwerpunkt-Versatz zur Referenzebene (X/Y/Z)
Warum wichtig
Entscheidend für Wiederholgenauigkeit bei hohen Schnittkräften
Ziel-Wiederholgenauigkeit
Festlegung
Toleranz für Position und Nach-Indizieren
Warum wichtig
Definiert Referenzierung und Prüfkonzept
KSS & Späne
Festlegung
Fluten/IKZ, Späneform, Abfuhr
Warum wichtig
Relevant für Dichtungen, Sensorik, Langzeitstabilität
Automationsszenario
Festlegung
Roboter, Palettenpool, FMS, Losgröße
Warum wichtig
Legt Strategie und Bestätigungen fest

Steuerungs-I/O & Sicherheitsverriegelungen

Eine abgestimmte Signalquittung aus M-Codes, E/A und Bestätigungen unterstützt den Wechselablauf. Die erforderlichen Sicherheitsfunktionen, sicheren Zustände und Wiederanlaufbedingungen werden durch die Risikobeurteilung und Abnahme der vollständigen Zelle festgelegt.

Palette vorhanden
Typische Umsetzung
Anwesenheitssensor an der im Signalplan bezeichneten Übergabe- oder Aufnahmeposition; Sensortyp und Erfassungsbereich für die Konfiguration festlegen
Hinweise
RFID liest eine Paletten-ID; das beweist weder physischen Sitz noch Verriegelung. Anwesenheit, Sitz und Spannzustand mit getrennten, für die jeweilige Position bestätigten Signalen prüfen.
Spannung OK
Typische Umsetzung
Druckschalter + Positionssensor
Hinweise
Nicht nur Druck als Sicherheitskriterium verwenden
Entspannt OK
Typische Umsetzung
Positionssensor an der festgelegten Entriegelungsposition; Signalbedeutung im Schalt- und Ablaufplan bestätigen
Hinweise
Nur für die festgelegten Freigabe- und Palettentransferschritte nach bestätigter Lastübernahme verwenden. Bearbeitungsachsen erfordern üblicherweise einen bestätigten Spannzustand; alle Bewegungsfreigaben aus der geprüften Zellensequenz ableiten.
Tür/Schutzhaube
Typische Umsetzung
Sicherheitsrelais / PLC
Hinweise
Erforderliche Sicherheitsfunktionen und Leistungsstufe aus der Risikobeurteilung der gesamten Zelle ableiten
Hydraulik/Pneumatik Druck OK
Typische Umsetzung
Redundante Druckschalter
Hinweise
Druckverlauf loggen → Lecks früh erkennen
Roboter/Magazin bereit
Typische Umsetzung
Digitale I/O + Timeout-Logik
Hinweise
Sichere Zustände für Recovery nach E-Stop

Zykluszeit- & ROI-Schnellmodell

Spindellaufzeitgewinn mit einem Vorher/Nachher-Modell abschätzen – hilfreich für die Entscheidung APC vs. manuell.

Aktuelle Rüstzeit pro Auftrag
So nutzen
Antasten, Ausrichten, Spannen, Messen
Typischer Effekt
Basis für Amortisation
Palettenwechselzeit
So nutzen
Wechsel + Bestätigung
Typischer Effekt
Spindelstillstandszeit vor und nach der Integration messen
Losgröße / Mix
So nutzen
Hoher Mix profitiert am stärksten
Typischer Effekt
Mehr Aufträge/Schicht mit gleichem Personal
Spindelauslastung (%)
So nutzen
Schneiden vs. Stillstand
Typischer Effekt
OEE steigt durch palettierte Abläufe
Lohnkosten & Schichten
So nutzen
Überstunden/Nachtzuschläge einbeziehen
Typischer Effekt
Quantifiziert Einsparung + Mehroutput
Ausschuss/Nacharbeit
So nutzen
Fehlspannung/Fehlbeladung tracken
Typischer Effekt
Verriegelungen + Wiederholgenauigkeit reduzieren Risiko

Plan für vorbeugende Wartung

Erstellen Sie einen dokumentierten Wartungs- und Prüfplan nach den Anleitungen des ausgewählten APC, der Positionierbasis und der Versorgungskomponenten. Die folgenden Aufgaben sind Planungsbeispiele. Intervalle werden anhand der tatsächlichen Wechselzyklen, Lasten, Verschmutzung, Feuchtigkeit und Messwertentwicklung festgelegt; feste Kalenderperioden oder eine garantierte Wiederholgenauigkeit werden nicht vorausgesetzt.

Reinigung nach Einsatzbedingungen
Prüfen
Referenzflächen reinigen; Späne entfernen
Warum
Rückstände können den Sitz beeinflussen; tatsächlichen Zustand prüfen
Sensorprüfung nach dokumentiertem Plan
Prüfen
Sensorik/Kabel prüfen; Spann/Entspann-Bestätigung testen
Warum
Signalbedeutung, Schaltpunkt und dokumentierte Reaktion auf fehlende oder widersprüchliche Signale prüfen
Versorgungsprüfung nach Betriebsbedingungen
Prüfen
Druckstabilität prüfen; Dichtungen inspizieren; Verriegelungskette testen
Warum
Messwerte und Schaltzustände mit den festgelegten Grenzwerten vergleichen; Abweichungen untersuchen
Messprüfung nach Risiko und Messwerttrend
Prüfen
Wiederholgenauigkeit mit Prüfpalette/Probe verifizieren
Warum
Messbare Qualitätsbasis
Gesamtinspektion nach Modellanleitung
Prüfen
Gesamtinspektion: Lager, Manifold, Verschleißflächen
Warum
Zustand dokumentieren und erforderliche Reparaturen nach Modellanleitung festlegen

Die installierte Wiederholgenauigkeit wird über vollständige Entlade-, Reinigungs-, Belade- und Spannzyklen mit dokumentierter Messmethode abgenommen. Eine Spannrückmeldung bestätigt nur den im Signalplan beschriebenen Zustand. Ausblasen ist eine konfigurationsabhängige Reinigungsoption; Düsen, Versorgung und tatsächlichen Palettensitz prüfen. Paletten-ID, Warteschlange und gespeicherte Wechsel-, Bearbeitungs- oder Prüfereignisse werden projektspezifisch vereinbart.

Ordnen Sie M-Codes für Wechselanforderung, Wechselabschluss, Paletten-ID und Störungen zu. Prüfen Sie Timeout, blockierten Wechsel, sicheren Zustand und Wiederanlauf im validierten Sicherheitskonzept. Die Positionierbasis und Gegenpalette benötigen eine freigegebene Schnittstellenzeichnung mit Befestigung und zulässiger Last.

Layout- und SchnittstellenabnahmeZum Öffnen klickenZum Schließen klicken

Layout- und Schnittstellenabnahme

Automatische und manuelle Palettenwechsler entkoppeln die Rüstzeit von der Spindelzeit, indem Sie den nächsten Auftrag laden können, während der aktuelle noch läuft. Dieser Leitfaden hilft Ihnen bei der Wahl zwischen manueller und automatischer Konfiguration, der richtigen Palettendimensionierung für Ihre Teile und der Erhaltung eines zuverlässigen Palettenwechsels über Jahre der Produktionszyklen.

Die Gegenüberstellung führt zur manuellen oder automatischen Bauform. Die vollständige Palettenauslegung steht unter Integration.

Palettenabmessungen, dynamische Last, Schwerpunkt, Beschleunigung, Aufnahmegeometrie und Signalquittierung werden im Konstruktions- und Integrationsleitfaden gemeinsam geprüft. Stellfläche muss Schwenkradius, Bedienerzone und Roboterzugang einschließen.

Wartung für stabile Wiederholpositionierung

Verschleiß am Wechselmechanismus (Kurven, Schienen, Rollen)
Frühsymptom
Wechselzykluszeit steigt; Positionsstreuung nimmt zu.
Vorbeugung / Sofortmaßnahme
Schienen nach dem freigegebenen Schmierplan des ausgewählten Modells warten. Wechselzeit unter vergleichbarer Last messen; Prüfintervall nach tatsächlichen Zyklen, Betriebsbedingungen und Messwerttrend im Wartungsplan festlegen.
Verschleiß an Palettenpositionierstiften & Aufnahmen
Frühsymptom
Palette sitzt mit Spiel; Erstmustermaße driften.
Vorbeugung / Sofortmaßnahme
Prüfintervalle und Verschleißgrenzen für das gewählte System vereinbaren; Spiel oder Wiederholabweichungen vor weiterer Produktion untersuchen.
Hydraulik- oder Pneumatik-Aktuator-Leckagen
Frühsymptom
Langsamer Wechsel, unvollständige Verriegelung, Öl auf dem Boden.
Vorbeugung / Sofortmaßnahme
Verschraubungen und Dichtungen nach Modellanleitung sowie den tatsächlichen Druck-, Last- und Einsatzbedingungen prüfen; Intervall und Leckagebewertung dokumentieren. Verfügbare, freigegebene Ersatzteile und Austauschverfahren für das ausgewählte Modell vereinbaren.
Späne- und Kühlmittelkontamination in der Wechselzone
Frühsymptom
Palette klemmt beim Wechsel; Positionierflächen korrodieren.
Vorbeugung / Sofortmaßnahme
Späneschutz für den ausgewählten Wechselbereich prüfen. Reinigung der Paletten-Bezugsflächen nach Modellanleitung festlegen; vorhandene Ausblasoption, Düsen und Versorgung bestätigen und den tatsächlichen Sitz nach dem Reinigen prüfen.

Brauchen Sie Hilfe bei der Palettendimensionierung, der Wahl zwischen manuellem und automatischem Wechsler oder der Integration in Ihre Roboterzelle?

Kontaktieren Sie uns
APC-Auswahl und DatenÖffnen

APC-Auswahl und Daten

Nutzen Sie diese Checkliste, um Anforderungen festzulegen: Palettengröße, Nutzlast, Wiederholgenauigkeit, Steuerungssignale und Sicherheitsverriegelungen. Das beschleunigt das Angebot und reduziert Integrationsrisiken.

Kern-Spezifikationen

Systemtyp
Manueller / automatischer Palettenwechsler (modellabhängig)
Palettenoptionen
Aluminium-, T-Nut-, Magnet- und Nullpunkt-Paletten
Automatisierungsgrad
Ausgelegt für Palettenpool / Roboter / unbeaufsichtigte Workflows
Wiederholrüsten
Wiederholgenaue Palettenlage reduziert Neu-Nullen
Schnittstelle
Anpassbar an Maschinentische und Lochbilder
Sicherheit
Verriegelungen und Bestätigungsstrategie (systemabhängig)

Tipp: Teilen Sie Material, Maschinenmodell und Ziel-Taktzeit. Wir schlagen Konfiguration und messbare Ziele vor.

Kompatibilität & Standards

  • Integriert sich mit Nullpunkt-Systemen für wiederholgenaue Palettenlage über Maschinen hinweg.
  • Unterstützt mehrere Palettenoberflächen-Standards passend zur Spannstrategie.
  • Geeignet für Hochmix-Fertigung mit häufigen Palettenwechseln.

Messbare Ergebnisse (vorher → nachher)

  • Umrüstzeit reduziert: Stillstandszeit der Spindel vor und nach der Integration messen.
  • Standardisierung: konstante Palettenreferenzen reduzieren Setup-Streuung.
  • Unbeaufsichtigter Betrieb: weniger manuelle Eingriffe im Produktionsplan.

Spann-/Vorrichtungskonfiguration

  • Paletten-Spezifikation: Größe, Aufspannfläche und Last.
  • Maschinenintegration: Montagebild, Schutz und Freiräume.
  • Workflow: Paletten-Queue, Identifikation und sichere Spannfolge.

Nachweise & Proof

  • Zell-Layout mit Palettenfluss und Sicherheitszonen.
  • Demo-Video des Wechselzyklus und Referenzprüfung.
  • Beispiel-Messprotokoll zur Wiederholgenauigkeit nach mehreren Wechseln.

Lieferung & Support

  • Integrationsreview: Maschinenmodell und Layout zur Bestätigung.
  • Installations-/Inbetriebnahme-Checkliste und Bedienerschulung.
  • Serviceplan: empfohlene Ersatzteile und Wartungshinweise.

Noch offen, welche Bauform passt? Beschreiben Sie Ihre Maschine und Palette.

Palettenwechsler empfehlen lassen

Seite aktualisiert . Die Katalogwerte dieser Familie stammen aus dem NEXTAS-Katalog 2026 für maschinenexterne Palettenwechsler und Automation. Prüfen Sie zeichnungsabhängige Maße anhand der Zeichnung des gewählten Modells. Katalog anfordern. Werk, Kataloge und Messen.

Produktunterlagen

Häufig gestellte Fragen

01 Kann die nächste Vorrichtung vorbereitet werden, während die Maschine zerspant?

Ein automatischer Palettenwechsler automatisiert den Palettenwechsel an einer CNC-Maschine und kann Rüsten außerhalb der Maschine sowie längere unbeaufsichtigte Zeitfenster unterstützen. Die tatsächlich erreichbaren Stunden hängen von Materialversorgung, Werkzeugstandzeit, Verriegelungen, Fehlerbehandlung, Sicherheit und der Abnahme des Gesamtsystems ab.

02 Was sind die wichtigsten technischen Daten des NEXTAS APC?

Die Layouttabelle trennt Transportnutzlast und Hubkapazität der Referenzbasis. Für Ihre Palette und Maschine legen wir Wechselzeit und Abnahmeprüfungen anhand der Steuerungsfolge fest.

03 Mit welchen CNC-Maschinensteuerungen ist der APC kompatibel?

CNC-Marke, Modell und Steuerungsversion geben den Ausgangspunkt vor. Danach prüfen wir verfügbare Ein-/Ausgänge und den Wechsel-Handshake, legen den Integrationsumfang fest und bestimmen die Schnittstellenarbeiten an Ihrer Maschine.

04 Welche Sicherheitsfunktionen sind im APC-System enthalten?

APC-Systeme können Schutzzäune (Lichtvorhänge oder physische Barrieren) sowie Sensoren für Palettensitz, Spannstatus und Türposition vor dem Wechselzyklus enthalten. Vor roboter- oder unbeaufsichtigtem Betrieb sind Schutz, Verriegelungen, sicherer Halt und Fehlerwiederanlauf über die Risikoanalyse der gesamten Zelle und eine FAT/SAT oder gleichwertige Abnahme zu bestätigen.

05 Wie unterstützt der APC die Hochmix-/Kleinserienfertigung (HMLV)?

Der APC kann bei HMLV helfen: Während die Maschine Auftrag A bearbeitet, kann ein Bediener Auftrag B an der externen Ladestation rüsten. Diese 'Rüsten-während-der-Bearbeitung'-Vorgehensweise verlagert einen Großteil der Rüstzeit von der Spindel; der tatsächliche Stillstand hängt von Teilemix, Palettenzahl und Integration ab.

06 Wie sieht der Installations- und Integrationsprozess aus?

Die Integration umfasst in der Regel eine Standortbewertung, die mechanische Anbindung an das BAZ und die elektrische Anbindung an die CNC-Steuerung. Der Schulungsumfang für Bediener und Instandhaltung wird im Projektplan festgelegt; die Website gibt keine universelle Liefer- oder Terminzusage.

07 Wie sollte der wirtschaftliche Nutzen eines APC bewertet werden?

Die wirtschaftliche Bewertung eines APC muss aus Standort-Ausgangslage, Teilemix, Losgröße, Schichtmodell, möglichen unbeaufsichtigten Betriebsstunden, Integrationsumfang und Gesamtkosten modelliert werden. Im Automatisierungskatalog stehen auf der Taktvergleichsseite eine Maschinennutzung von 50 %–90 %, ein Kapazitätszuwachs von 60 %–200 % und eine Amortisationsspanne von 6–18 Monaten. Das sind Katalogzahlen, keine Zusage für diese Zelle. Katalog-Fall 1 auf derselben Seite, ein vertikales Bearbeitungszentrum mit Doppelpalettensystem, nennt als Fallergebnis eine monatliche Produktivität von plus 66,7 % und eine Amortisation von 6 Monaten. Katalog-Fall 2, Hochmix-/Kleinserienfertigung großer Präzisionsbauteile, nennt dieselbe Ausrüstung: ein vertikales Bearbeitungszentrum mit Doppelpalettensystem, plus 84 % monatliche Produktivität und eine jährliche Kostensenkung von 456.000 RMB. Das sind Fallergebnisse. Spätere Seiten nennen eine Nutzung über 90 % als Katalogformulierung. Die Rechnung für diesen Betrieb kommt aus der eigenen Ausgangslage. Sie wird aus Standort-Ausgangslage, Teilemix, Losgröße, Schichtmodell, unbeaufsichtigten Stunden, Integrationsumfang und Gesamtkosten gerechnet.

08 Wo erhalte ich CAD-Dateien oder technische Dokumentation?

Bitte kontaktieren Sie uns. Senden Sie Maschinenmodell, Schnittstelle und Anwendung. Wir prüfen die Konfiguration und den Vertraulichkeitsumfang und bestätigen die verfügbaren 2D-/3D-Dateien, etwa STEP-/IGES-Dateien oder Baugruppenzeichnungen.

Schnelles Angebot

Einen Palettenwechsler für Ihr VMC finden

Nennen Sie Maschinenmodell, Palettengröße und beladenes Gewicht. Wir vergleichen manuelle und automatische Anordnungen und legen die nächsten Schnittstellenprüfungen fest. Beginnen Sie mit den bereits verfügbaren Angaben.

Maschinenmodell; Palettengröße; Gewicht der beladenen Palette. Manueller oder automatischer Wechsel – oder noch offen?

Beginnen Sie mit den verfügbaren Angaben. Fügen Sie für Zeichnungen einen autorisierten Download-Link ein oder senden Sie sie per E-Mail. Zeichnungen per E-Mail senden

Unser Engineering-Team prüft Ihre Angaben und meldet sich zu den nächsten Schritten.

Wir verwenden Ihre Angaben, um diese Anfrage zu beantworten. Datenschutzerklärung