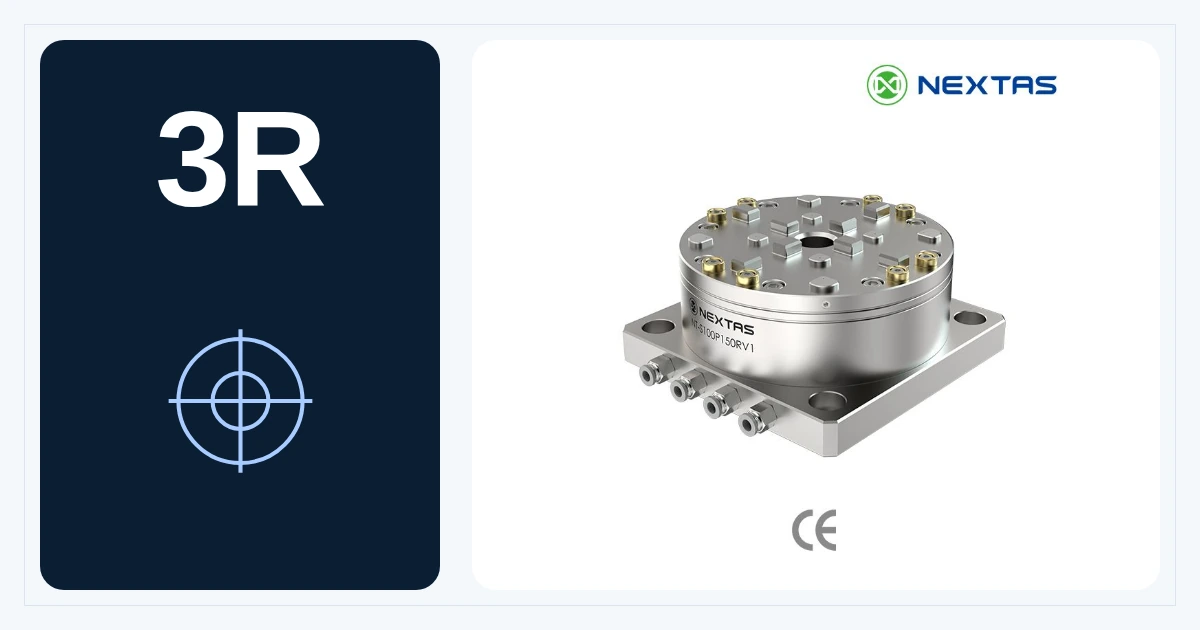
Höhere Spannkraft
NT-S100P150RV1
Leistungsstark pneumatisch · > 10.000 N
Technische Modelldaten ansehenDas Bezugsspannfutter für jede Station passend wählen
Wählen Sie das Bezugsspannfutter nach der Arbeitsweise der jeweiligen Station. Die R-Serie umfasst pneumatische, manuelle, seitlich vertikale, abgewinkelte und erhöhte Ausführungen für CNC, EDM, Voreinstellung und Prüfung. Stimmen Sie Spannfutter, Spannzapfen und Montageaufbau ab, bevor Sie die Referenzübergabe zwischen den vorgesehenen Stationen bewerten.
Geschäfts-E-Mail zum Öffnen des Katalogs erforderlich
Entscheiden Sie zuerst nach drei Grenzen: verfügbare Luft, Zugangsrichtung und die Spannkraftklasse, die der Prozess braucht. Spannfutter, Spannzapfen, Platte und Maschinenschnittstelle werden als ein Aufbau geliefert.
Pneumatische Fertigungsstation oder manueller Aufbau ohne Luft?
Standard, seitlich vertikal, rechtwinklig oder verlängerte Reichweite?
Allgemeine Übergabe oder der pneumatische Körper mit höherer Spannkraft?
Höhere Spannkraft
Leistungsstark pneumatisch · > 10.000 N
Technische Modelldaten ansehenSeitliche Montage
Seitlich vertikal pneumatisch · > 6.000 N
Technische Modelldaten ansehenAllgemeine Fertigung
Standard pneumatisch · > 6.000 N
Technische Modelldaten ansehenMehrachsiger Zugang
Rechtwinklig pneumatisch · > 6.000 N
Technische Modelldaten ansehenStation ohne Luft
Manueller Schnellwechsel · feste Indexierung
Technische Modelldaten ansehenBitte bereithalten: Ablaufkette, Luftversorgung, Aufspannbild, Freiraum, Haltergröße und Wechselziel.
Kompatibilität und Integration
Der Spannfutterkörper ist nur ein Teil des Ergebnisses. Legen Sie den passenden Spannzapfen, die steife Aufnahme, die Versorgung, den Freiraum und die Abnahmemethode für jede Station fest, die die Referenz teilt.
Datumfutter der R-Serie, passender Spannzapfen, Positionierplatte, Tischbild und Aufbauhöhe sind eine Baugruppe.
Für pneumatische Modelle planen Sie saubere Luft von 0,5–0,8 MPa und eine wartbare Führung. Prüfen Sie den Freiraum von Umhausung und Rundachse.
Legen Sie Nachspann-, Anlage- und Stationswechselprüfungen gegen Ihre eigene Prozesstoleranz fest, bevor Sie freigeben.
Pneumatische und manuelle Ausführungen haben unterschiedliche katalogisierte Spannzapfen. Prüfen Sie für jede Station die tatsächlich freigegebene Halter-Spannzapfen-Adapter-Kombination; eine direkte Übergabe setzt die passende Zeichnung und eine gemessene Referenzprüfung voraus.
Eine Referenzfamilie, mehrere Spannfutterausführungen und eine klarere Übergabe zwischen Maschinen und Stationen.
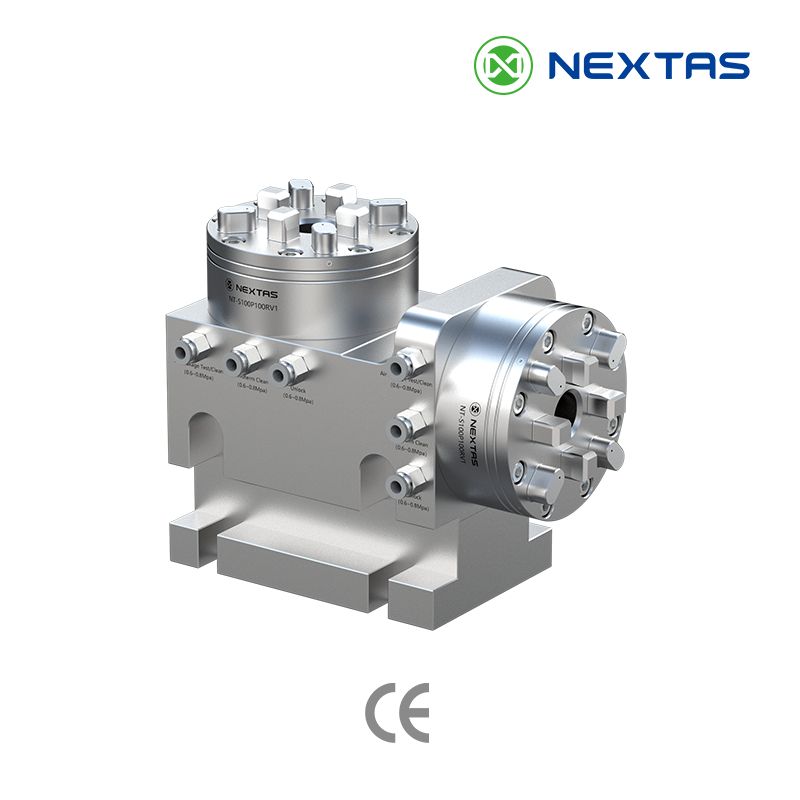
Die R-Serie ist eine Datumfutter-Familie für pneumatisches Spannen mit hoher Kraft, kompakte seitlich vertikale Montage, rechtwinkligen Zugang, manuellen Schnellwechsel und manuelle Verlängerungen. Damit lässt sich eine Positionierlogik vereinheitlichen und trotzdem an unterschiedliche Tischbilder, Rundachsen, Voreinstellplätze außerhalb der Maschine und Wechselabläufe anpassen.
Eine Referenzfamilie deckt CNC-Fräsen, EDM und Prüfung ab. Wählen Sie den Spannfutterkörper nach Prozess, Reichweite und danach, ob die Station Luft hat.
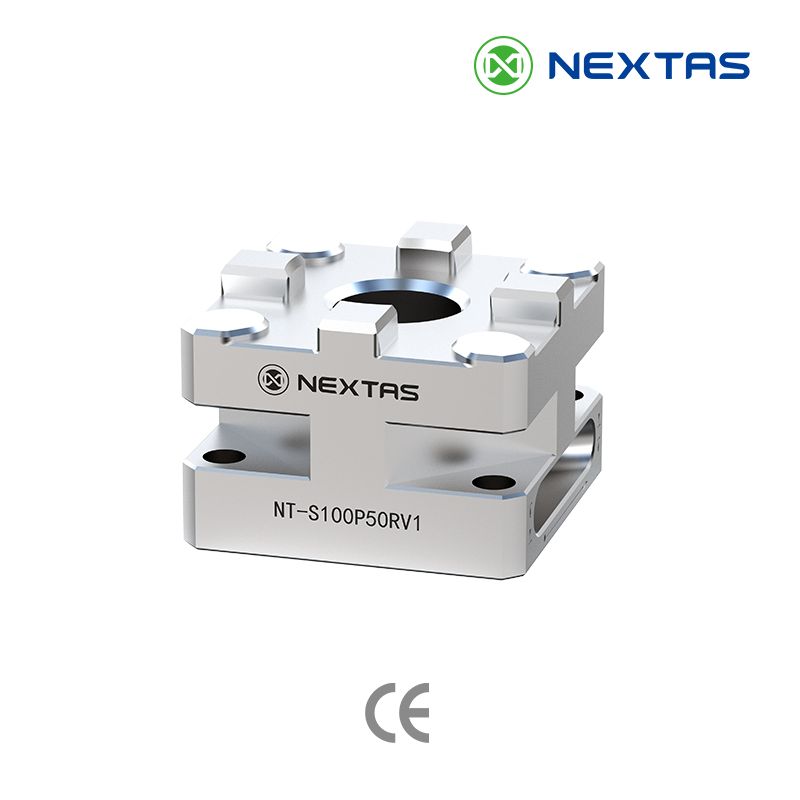
Die pneumatischen Varianten stehen im Katalog mit mechanischer Selbsthemmung, Selbstreinigung der Bezugsfläche, Dichtheitsprüfung der Positionierung und Innenbohrungsreinigung. Diese Funktionen sollen die wiederholbare Anlage und den Betrieb in der Fertigung stützen, besonders wenn Spannfutter wiederholt geladen, entladen und bei Kühlmittel und Spänen gereinigt werden.
Das manuelle Spannfutter bleibt sinnvoll, wenn Sie dieselbe Referenzidee ohne pneumatische Verrohrung brauchen. Es passt zum manuellen Schnellwechsel, und die Verlängerungen helfen, wenn um Vorrichtungen, Türme oder Maschinenhindernisse mehr Reichweite nötig ist.
VARIANTEN DER R-SERIE
Wählen Sie Spannfutter und Gegenstück nach Zeichnung. Pneumatische Modelle führen Spannzapfen NT-S100P57RV1; das manuelle NT-S100P56RV1 und seine Verlängerungen führen NT-S100P36RV1. Ein gemeinsamer Name der R-Serie begründet keine Austauschbarkeit.
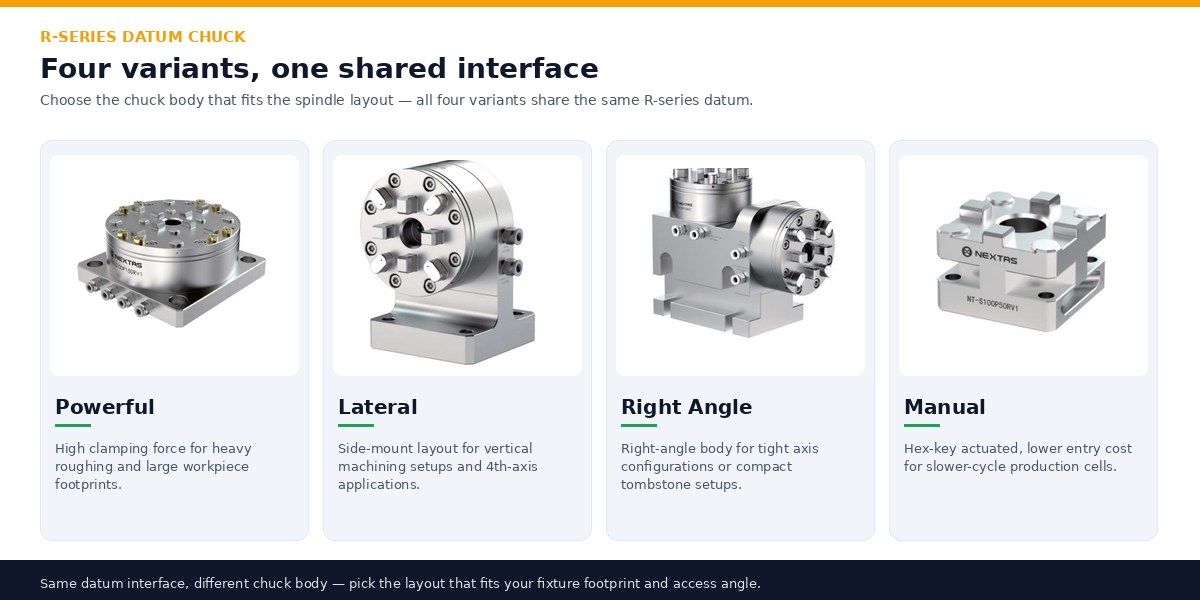
Modellbezogene Produktansicht
Die 19-sekündige Nahaufnahme zeigt Gehäuse, Druckluftanschlüsse und Modellkennzeichnung des NT-S100P150RV1. Vergleichen Sie Futter und passenden Zapfen anhand der Modelltabelle.
Modelle der R-Serie vergleichenUnten steht das im Katalog gezeigte Kernprogramm der R-Serie, einschließlich der korrigierten Zuordnung von Standard-Pneumatik und Rechtwinkelmodell sowie der passenden Spannzapfen und manuellen Verlängerungen.
| Modell | Ausführung | Wiederholgenauigkeit / Indexierung (Katalogwert) | Spannung / Funktion (Katalogwert) | Werkstoff | Passender Spannzapfen | Gewicht (Katalogwert) |
|---|---|---|---|---|---|---|
| NT-S100P150RV1 | Leistungsstarkes pneumatisches Spannfutter | < 0,003 mm | > 10.000 N | Gehärteter Edelstahl | NT-S100P57RV1 | 18 kg |
| NT-S100P100RV2 | Seitlich vertikales pneumatisches Spannfutter | < 0,003 mm | > 6.000 N | Gehärteter Edelstahl | NT-S100P57RV1 | 6,3 kg |
| NT-S100P100RV1 | Standard-Pneumatikspannfutter | < 0,003 mm | > 6.000 N | Gehärteter Edelstahl | NT-S100P57RV1 | 5 kg |
| NT-S100P100RV3 | Rechtwinkliges pneumatisches Spannfutter | < 0,003 mm | > 6.000 N | Gehärteter Edelstahl | NT-S100P57RV1 | 18 kg |
| NT-S100P56RV1 | Manuelles Spannfutter | 2–4 × 90° feste Indexierung | Manueller Schnellwechsel ohne Luftversorgung | Gehärteter Edelstahl | NT-S100P36RV1 | 0,8 kg |

Pneumatische und manuelle Spannfutterschnittstellen.
| Modell | Verwendung | Referenz (Katalogangabe) |
|---|---|---|
| Für pneumatische Spannfutter der R-Serie | Zubehör: pneumatischer Spannzapfen; Merkmal: passende Schnittstelle der pneumatischen Familie; Werkstoff: gehärteter Edelstahl; Gewicht (Katalogwert): 0,15 kg | |
| Für das manuelle Spannfutter und die manuellen Verlängerungen | Zubehör: manueller Spannzapfen; Merkmal: passende Schnittstelle der manuellen Familie; Werkstoff: gehärteter Edelstahl; Gewicht (Katalogwert): 0,15 kg |
Zusätzliche Reichweite innerhalb der manuellen Referenzfamilie.
| Modell | Verwendung | Referenz (Katalogangabe) |
|---|---|---|
| Mehr Reichweite innerhalb der manuellen Referenzfamilie | Zubehör / Verlängerung: manuelles Verlängerungsspannfutter; Merkmal: 6 in, Katalogmaß, 4.000 N, Katalogwert; Werkstoff: gehärteter Edelstahl; Gewicht (Katalogwert): 2 kg | |
| Mehr Freiraum für Vorrichtungstürme und beengte Zugänge | Zubehör / Verlängerung: manuelles Verlängerungsspannfutter; Merkmal: 10 in, Katalogmaß, 4.000 N, Katalogwert; Werkstoff: gehärteter Edelstahl; Gewicht (Katalogwert): 2,5 kg |

Kompakte, mittlere und größere Referenzaufbauten.
| Modell | Verwendung | Referenz (Katalogangabe) |
|---|---|---|
| Kompakte Positionierplatte für kleinere Referenzaufbauten | Zubehör: Positionierplatte der R-Serie; Merkmal: integrierter Schleifprozess, Katalogangabe hohe Genauigkeit / hohe Festigkeit; Werkstoff: gehärteter Edelstahl; Gewicht (Katalogwert): 0,15 kg | |
| Mittlere Positionierplatte, wenn mehr Auflagefläche nötig ist | Zubehör: Positionierplatte der R-Serie; Merkmal: integrierter Schleifprozess, Katalogangabe hohe Genauigkeit / hohe Festigkeit; Werkstoff: gehärteter Edelstahl; Gewicht (Katalogwert): 0,25 kg | |
| Größere Positionierplatte für schwerere Vorrichtungen und 4-Achs- / 5-Achs-Anwendungen | Zubehör: Positionierplatte der R-Serie; Merkmal: integrierter Schleifprozess, Katalogangabe hohe Genauigkeit / hohe Festigkeit; Werkstoff: gehärteter Edelstahl; Gewicht (Katalogwert): 1,1 kg |
Pneumatische Modelle stehen im Katalog mit Druckbetätigung 0,5–0,8 MPa, mechanischer Selbsthemmung, Selbstreinigung der Bezugsfläche, Dichtheitsprüfung und Funktionen zur Innenbohrungsreinigung. Bestätigen Sie den endgültigen Montageaufbau, die Luftführung und die Spannzapfenfamilie, bevor Sie über mehrere Maschinen vereinheitlichen.
Die Familie der R-Serie unterstützt unterschiedliche Maschinenanordnungen.

Behalten Sie eine Referenzlogik zwischen Fräsen, Senkerodieren und Messstationen.
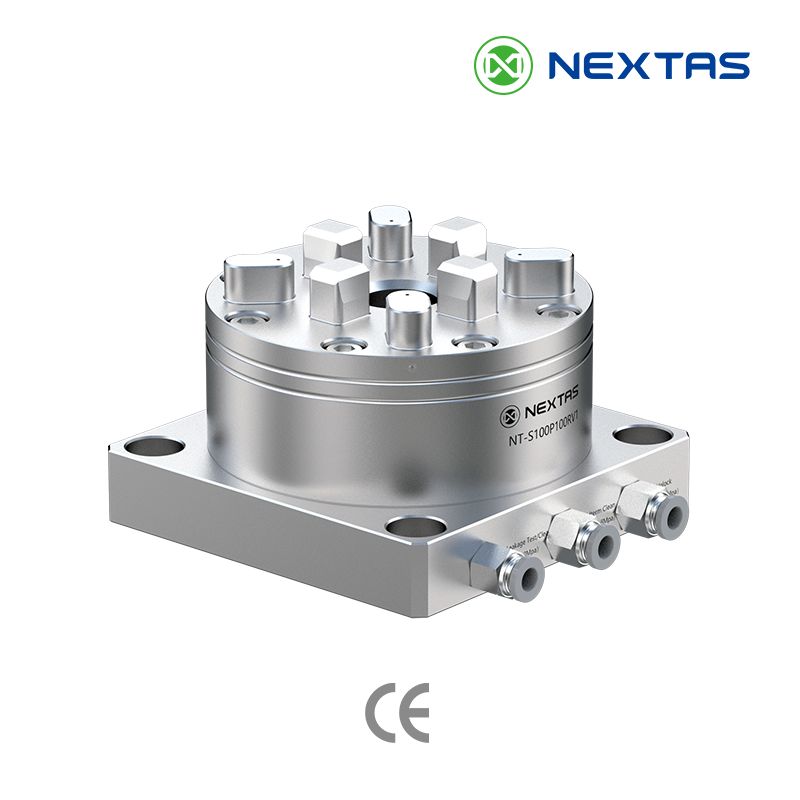
Pneumatische oder manuelle Varianten sind die Auswahl, wenn bei kurzen Serien weniger Neuaufbau an der Maschine nötig sein soll.
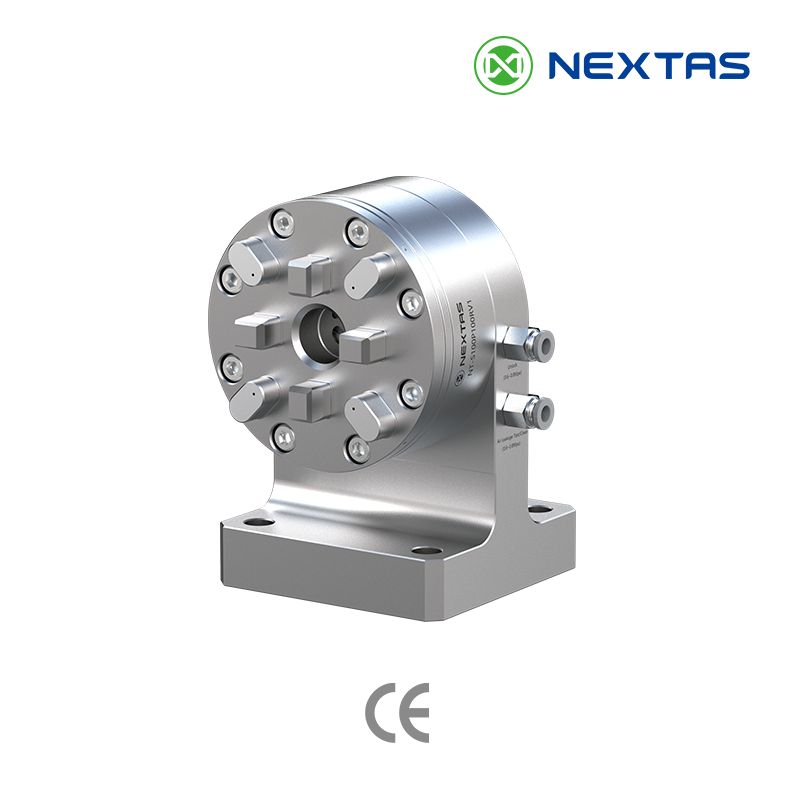
Seitlich vertikale und rechtwinklige Ausführungen helfen, wenn Vorrichtungszugang und Indexierlage wichtig sind.
Manuelle und Verlängerungsvarianten helfen, Aufbauten abseits der Spindel aufzubauen, zu übergeben und zu prüfen.
Planen Sie Fräsen, Senkerodieren und Prüfung mit einer für jede Station bestätigten Kombination aus Halter, Spannzapfen und gegebenenfalls Adapter. Ein gemeinsamer Serienname belegt keine direkte Austauschbarkeit zwischen manueller und pneumatischer Aufnahme.
Seitlich vertikale, abgewinkelte oder erhöhte Bauformen schaffen andere Zugangsrichtungen. Prüfen Sie beladene Hüllkurve, Werkzeugreichweite und die vollständige Montageschnittstelle an jeder Station.
Eine manuelle Aufnahme kann die Vorbereitung außerhalb der Maschine unterstützen. Der Transferweg wird erst nach Prüfung der Halter-, Spannzapfen- und Adaptergeometrie sowie der Bezugsmessung zwischen den Stationen freigegeben.
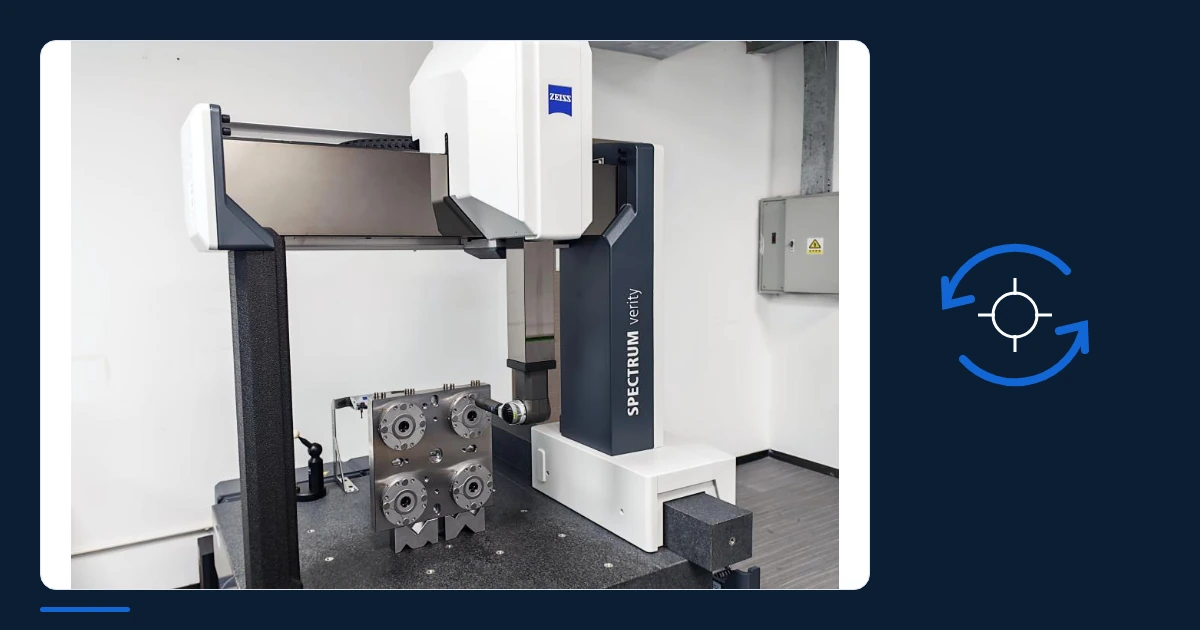
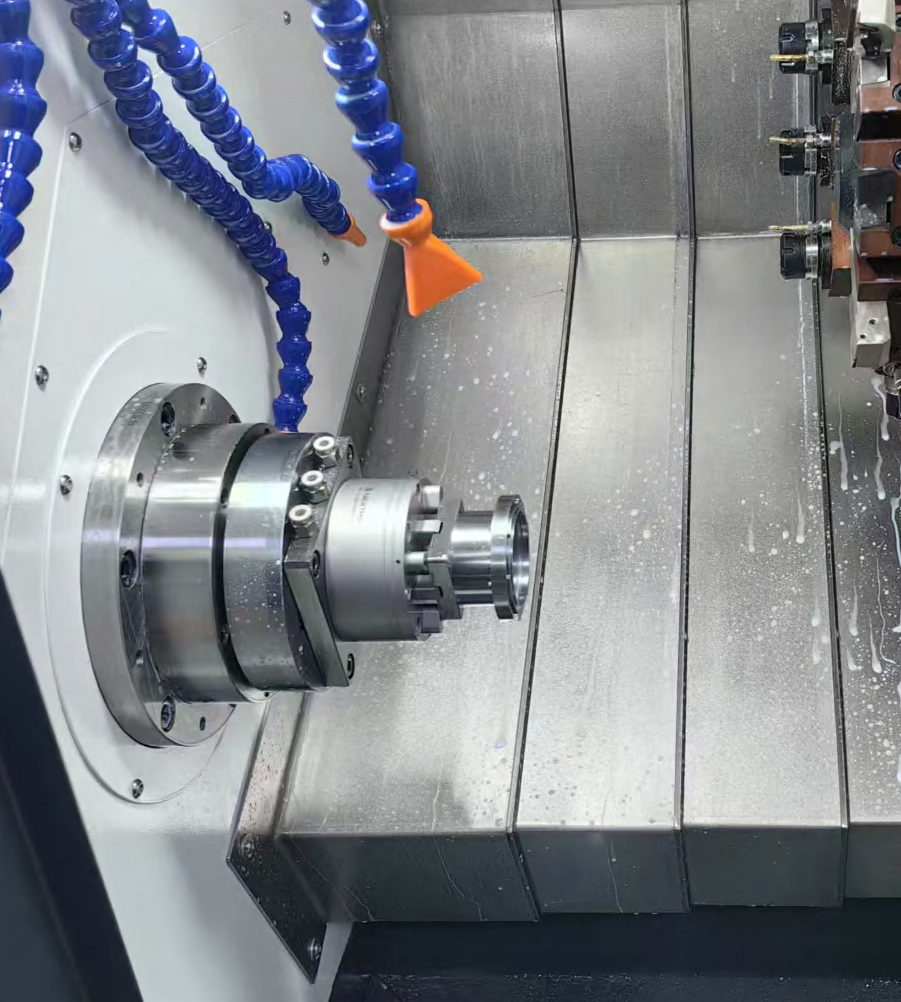
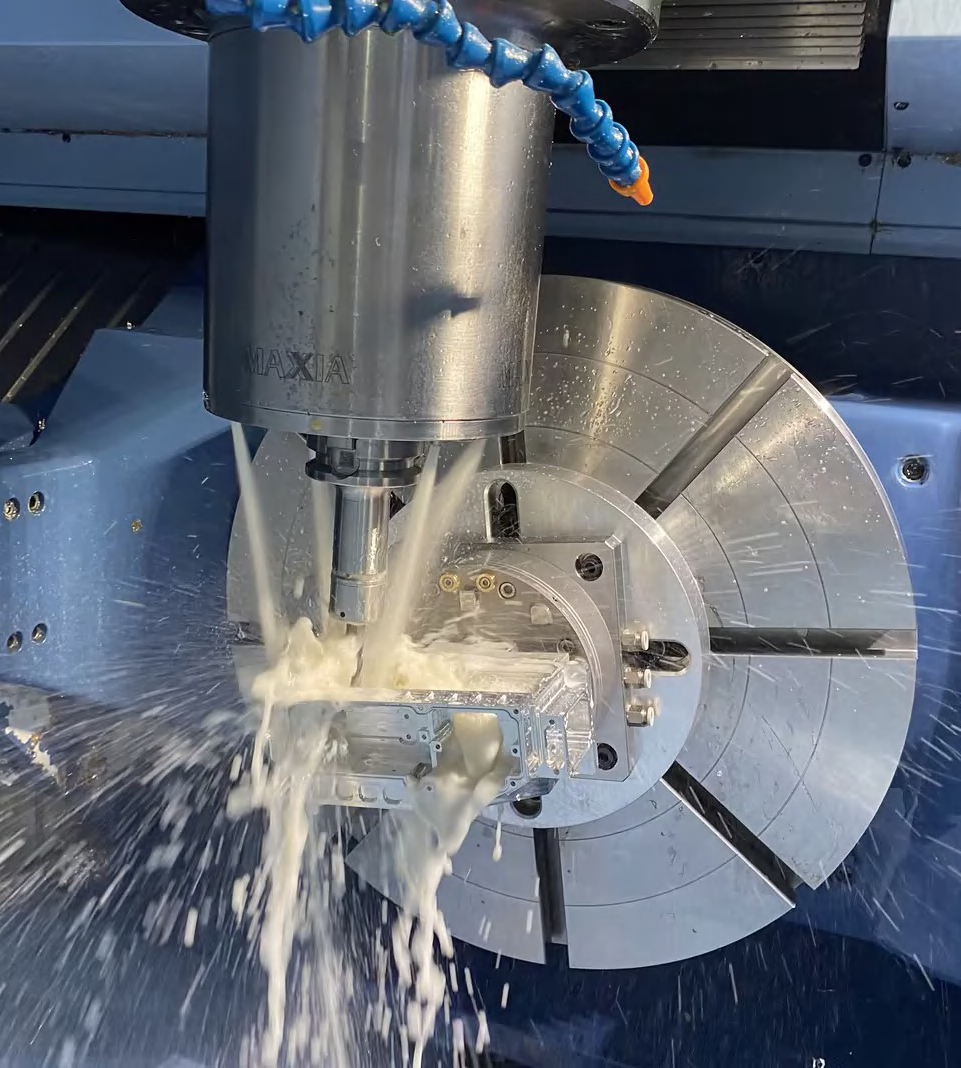
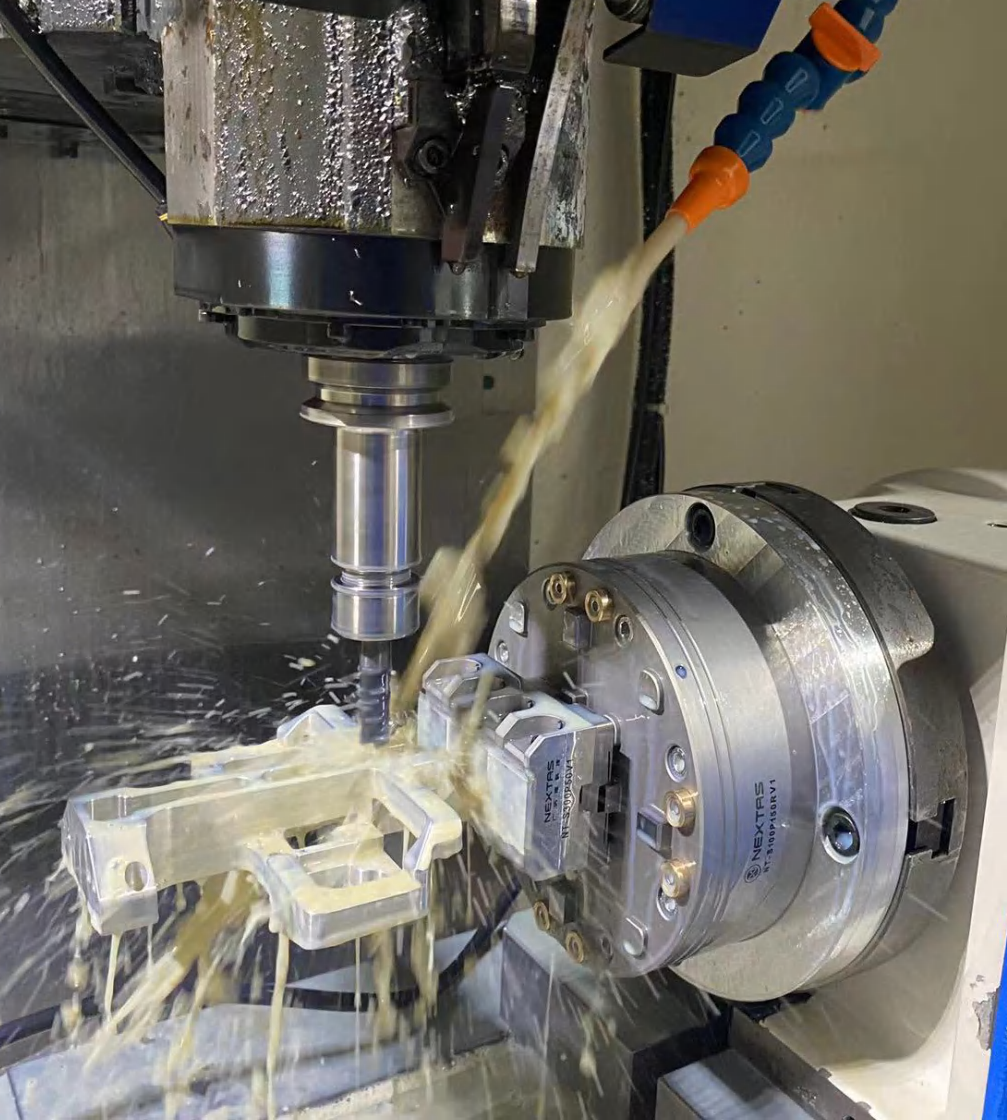
Die Katalogfotos zeigen Einbaulösungen. Stimmen Sie Spannfutter, Halter, Maschinenraum und Prozess mit der freigegebenen Zeichnung ab.
Mit Nachweis in Betrieb nehmen
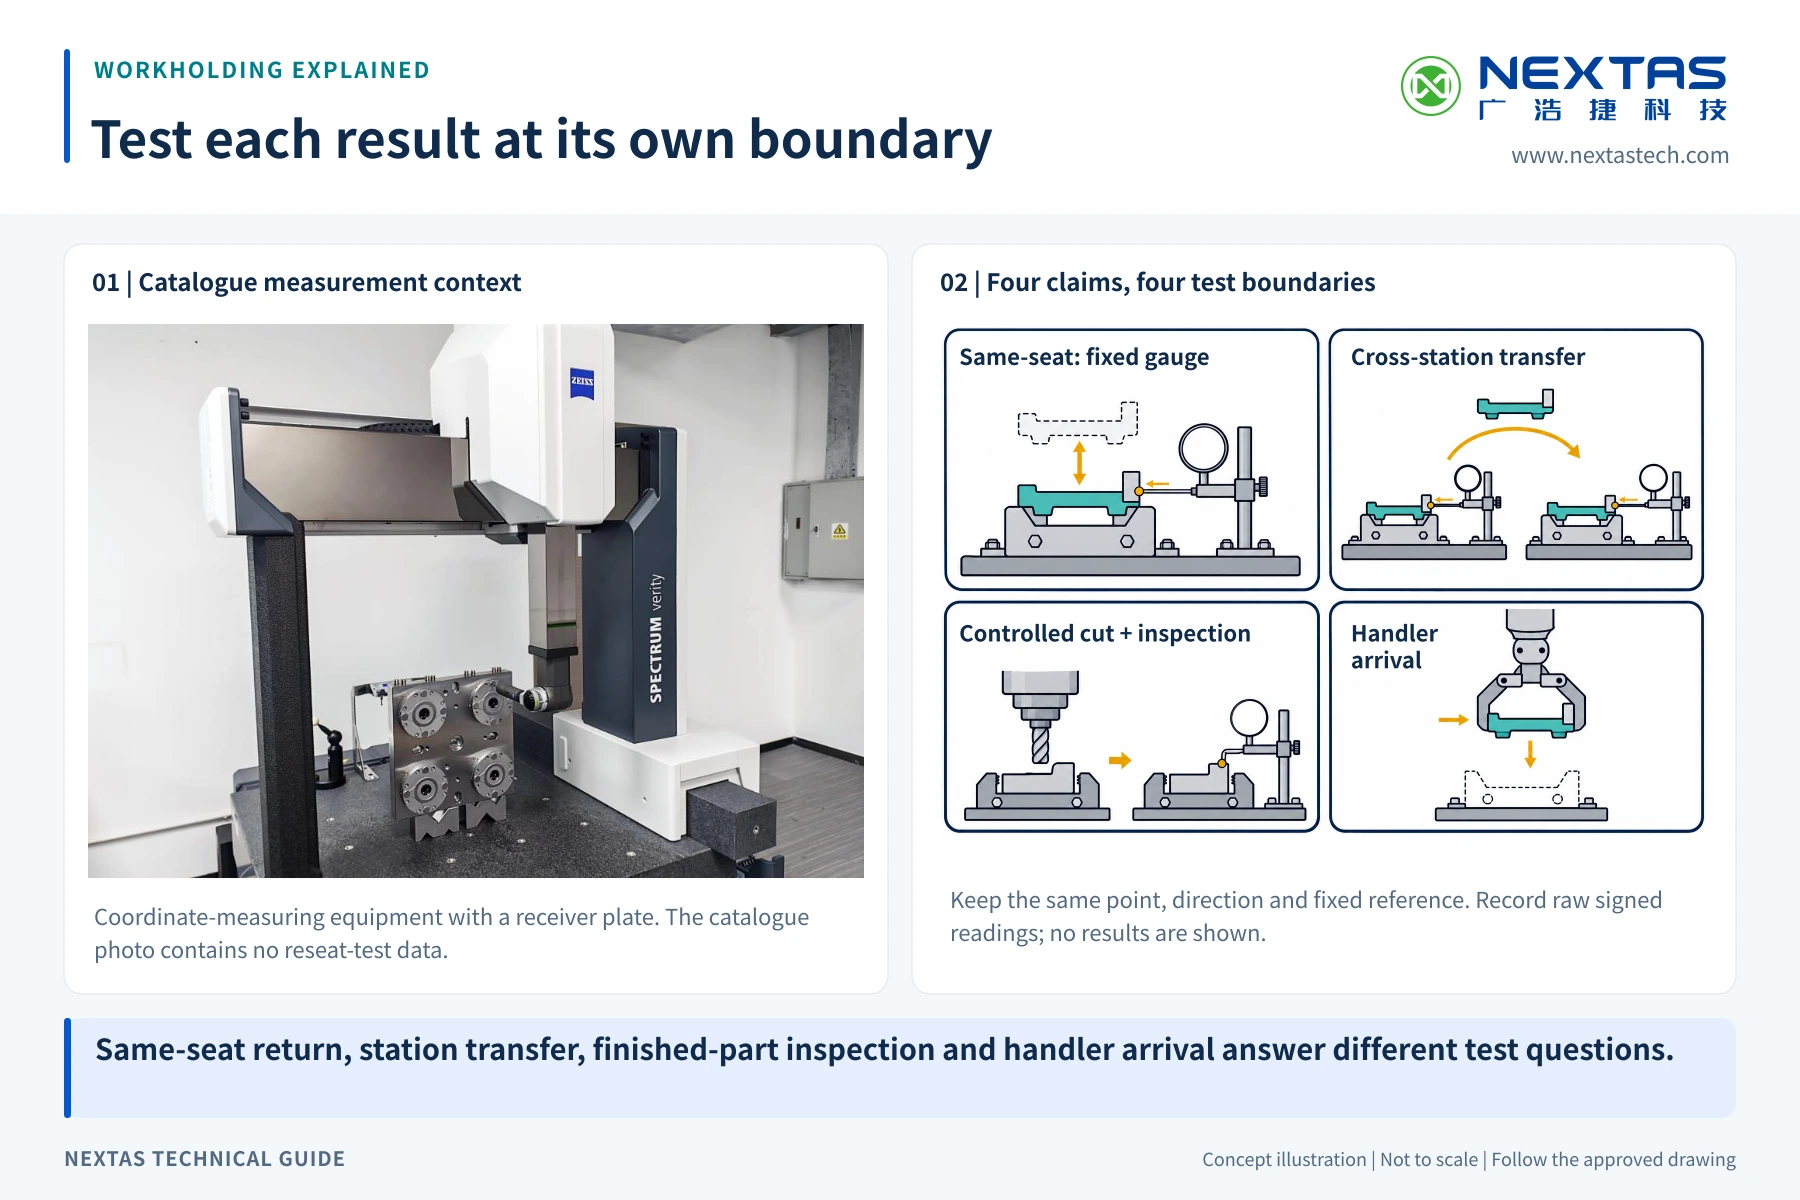
Nutzen Sie für jede Station einen dokumentierten Referenzaufbau. Prüfen Sie das montierte Spannfutter, den Spannzapfen, die Platte, die Versorgung und die Handhabung gegen die Toleranz Ihres eigenen Prozesses.
01 · Vorbereiten
Notieren Sie Modell, Spannzapfen, Platte, Befestiger und Luftführung und reinigen Sie die Bezugsflächen.
02 · Prüfen
Messen Sie die wiederholte Anlage und, wo relevant, die Bewegung zwischen Maschine, Platz und Prüfung.
03 · Freigeben
Geben Sie gegen die interne Toleranz frei und dokumentieren Sie Reinigung, Prüfung und Eskalation.
Wiederholtes Nachspannen: Messuhrwerte nach mehreren kontrollierten Neuauflagen aufnehmen.
Anlage der Schnittstelle: Keine Verschmutzung, kein Kippen, keine Grate und keinen unvollständigen Kontakt bestätigen.
Pneumatischer Betrieb: stabiles Takten mit sauberer Luft 0,5–0,8 MPa prüfen, wo die Ausführung pneumatisch ist.
Übergabeprüfung: Keine unerwartete Referenzverschiebung zwischen den vorgesehenen Stationen bestätigen.
Teilen Sie die Stationsanordnung und das Abnahmeziel für eine Konfigurationsprüfung.
Anfrage zur R-Serie startenSeite aktualisiert . Die Katalogwerte dieser Familie stammen aus dem NEXTAS-Katalog 2026 für industrielle Schnellwechsel-Spanntechnik. Prüfen Sie zeichnungsabhängige Maße anhand der Zeichnung des gewählten Modells. Katalog anfordern. Werk, Kataloge und Messen.
Der Katalog bietet einen Überblick über die Baureihe. Senden Sie die vorhandenen Angaben zu Maschine, Werkstück und Modell; unsere Anwendungstechnik hilft, die Konfiguration und die verfügbaren Zeichnungen oder CAD-Daten im vereinbarten Vertraulichkeitsrahmen zu klären.
Die Familie umfasst leistungsstarke pneumatische, seitlich vertikale pneumatische, rechtwinklige pneumatische, standardpneumatische, manuelle und manuelle Verlängerungs-Spannfutter sowie die passenden Spannzapfen für jede Schnittstelle.
NT-S100P150RV1, NT-S100P100RV2, NT-S100P100RV1 und NT-S100P100RV3 sind pneumatische Spannfutter. NT-S100P56RV1 ist das manuelle Spannfutter, NT-S100P56RV2 und NT-S100P56RV3 sind manuelle Verlängerungen.
Die pneumatischen Katalogmodelle sind mit einer Wiederholpositioniergenauigkeit unter 0,003 mm angegeben. Das eingebaute Ergebnis hängt vom passenden Spannzapfen, von der Aufnahme, von der Sauberkeit der Bezugsflächen und von der Wartung des Aufbaus ab.
Wählen Sie das seitlich vertikale Spannfutter, wenn der kompakte Wechsel von vier Seiten oder die seitliche Montage im Vordergrund steht. Wählen Sie das rechtwinklige Spannfutter, wenn Vorrichtungszugang, Mehrachsausrichtung oder die Zugänglichkeit von fünf Seiten wichtiger ist.
Ja. Das manuelle Spannfutter ist für den Schnellwechsel vorgesehen, wo keine Luftleitung verfügbar ist. Es eignet sich für Voreinstellung, Vorrichtungsvorbereitung, Prüfübergabe und flexible Aufbauten an der Maschine.
Die pneumatischen Katalogmodelle nutzen eine Druckbetätigung im Bereich 0,5–0,8 MPa. Planen Sie außerdem saubere Luft, eine steife Aufnahme und eine einfache Routine zum Reinigen der Bezugsflächen und inneren Schnittstellen.
Ja, die Seite ist auf System-3R-kompatible Referenzabläufe ausgerichtet. Bevor Sie über mehrere Stationen skalieren, bestätigen Sie Palette, Spannzapfen und Aufspannbild, die Sie vereinheitlichen wollen, damit die Austauschbarkeit beherrscht bleibt.
Ja. Wir helfen, Spannfutterkörper, Spannzapfentyp, Verlängerungslänge, Montageplatte und Einbauart zu Ihrem Maschinentisch, Ihrer Vorrichtungsplatte, Ihrem Voreinstellplatz oder Ihrer Prüfkette zu passen.
Schnelles Angebot
Nennen Sie die beteiligten Stationen, vorhandene Halter und die verfügbare Druckluftversorgung. Wir grenzen die Spannfutterform ein und prüfen, welche Schnittstellenangaben für ein Angebot noch benötigt werden.