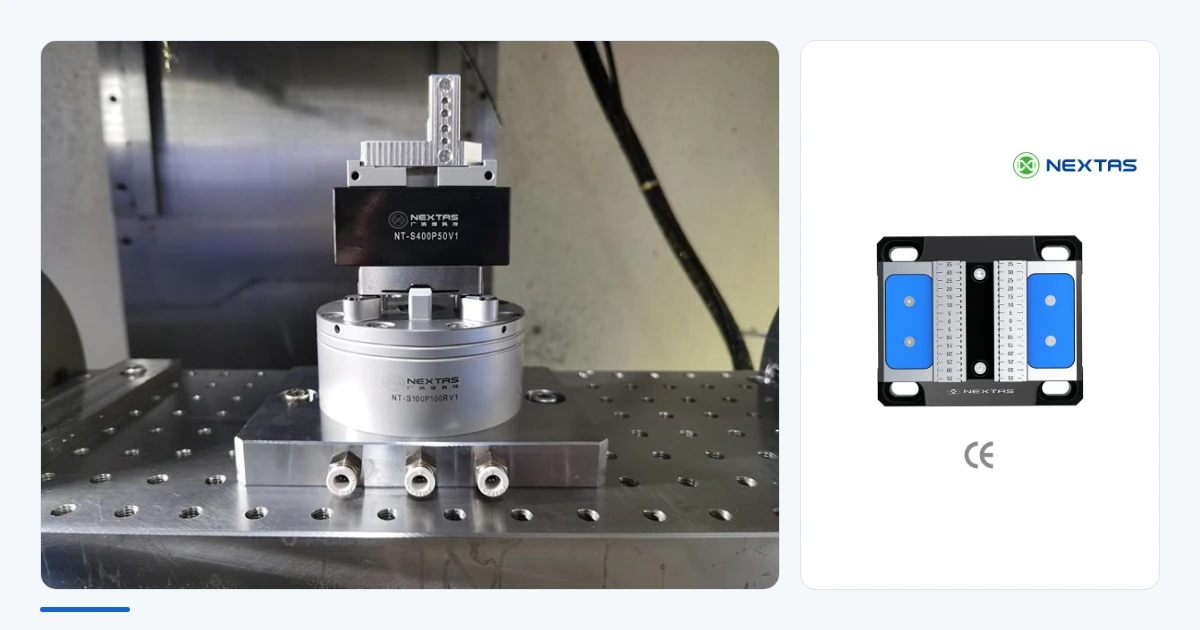
Einkaufsentscheidung
Geben Sie einen Pneumatikspanner nicht frei, weil er auf Befehl schließen kann. Geben Sie den gesamten Spannweg erst frei, wenn Luftkreis, Rückmeldung, SPS-Freigaben, Backen, Teil und Fehlerreaktion eine schriftliche Prüfung bestanden haben.
Vergleichen Sie die Modelle P75, P110 und P150 auf der Produktseite des pneumatischen CNC-Schraubstocks. Teilen Sie anschließend Angaben zu Werkstück, Maschine und benötigten Spannzustandssignalen mit, um ein Angebot für Ihre Konfiguration anzufragen.
Dies ist ein Konstruktions- und Prüfleitfaden. Es ist kein Kundenfall, kein Fertigungsergebnis und keine Freigabe einer vollständigen Maschinenzelle.
Beginnen Sie beim Luftweg, nicht beim M-Befehl
Ein Pneumatikspanner nutzt Druckluft, um seinen Spannmechanismus zu bewegen. Das macht eine automatische Betätigung möglich. Es macht die Luftversorgung nicht stabil und den Kreis nicht vollständig.
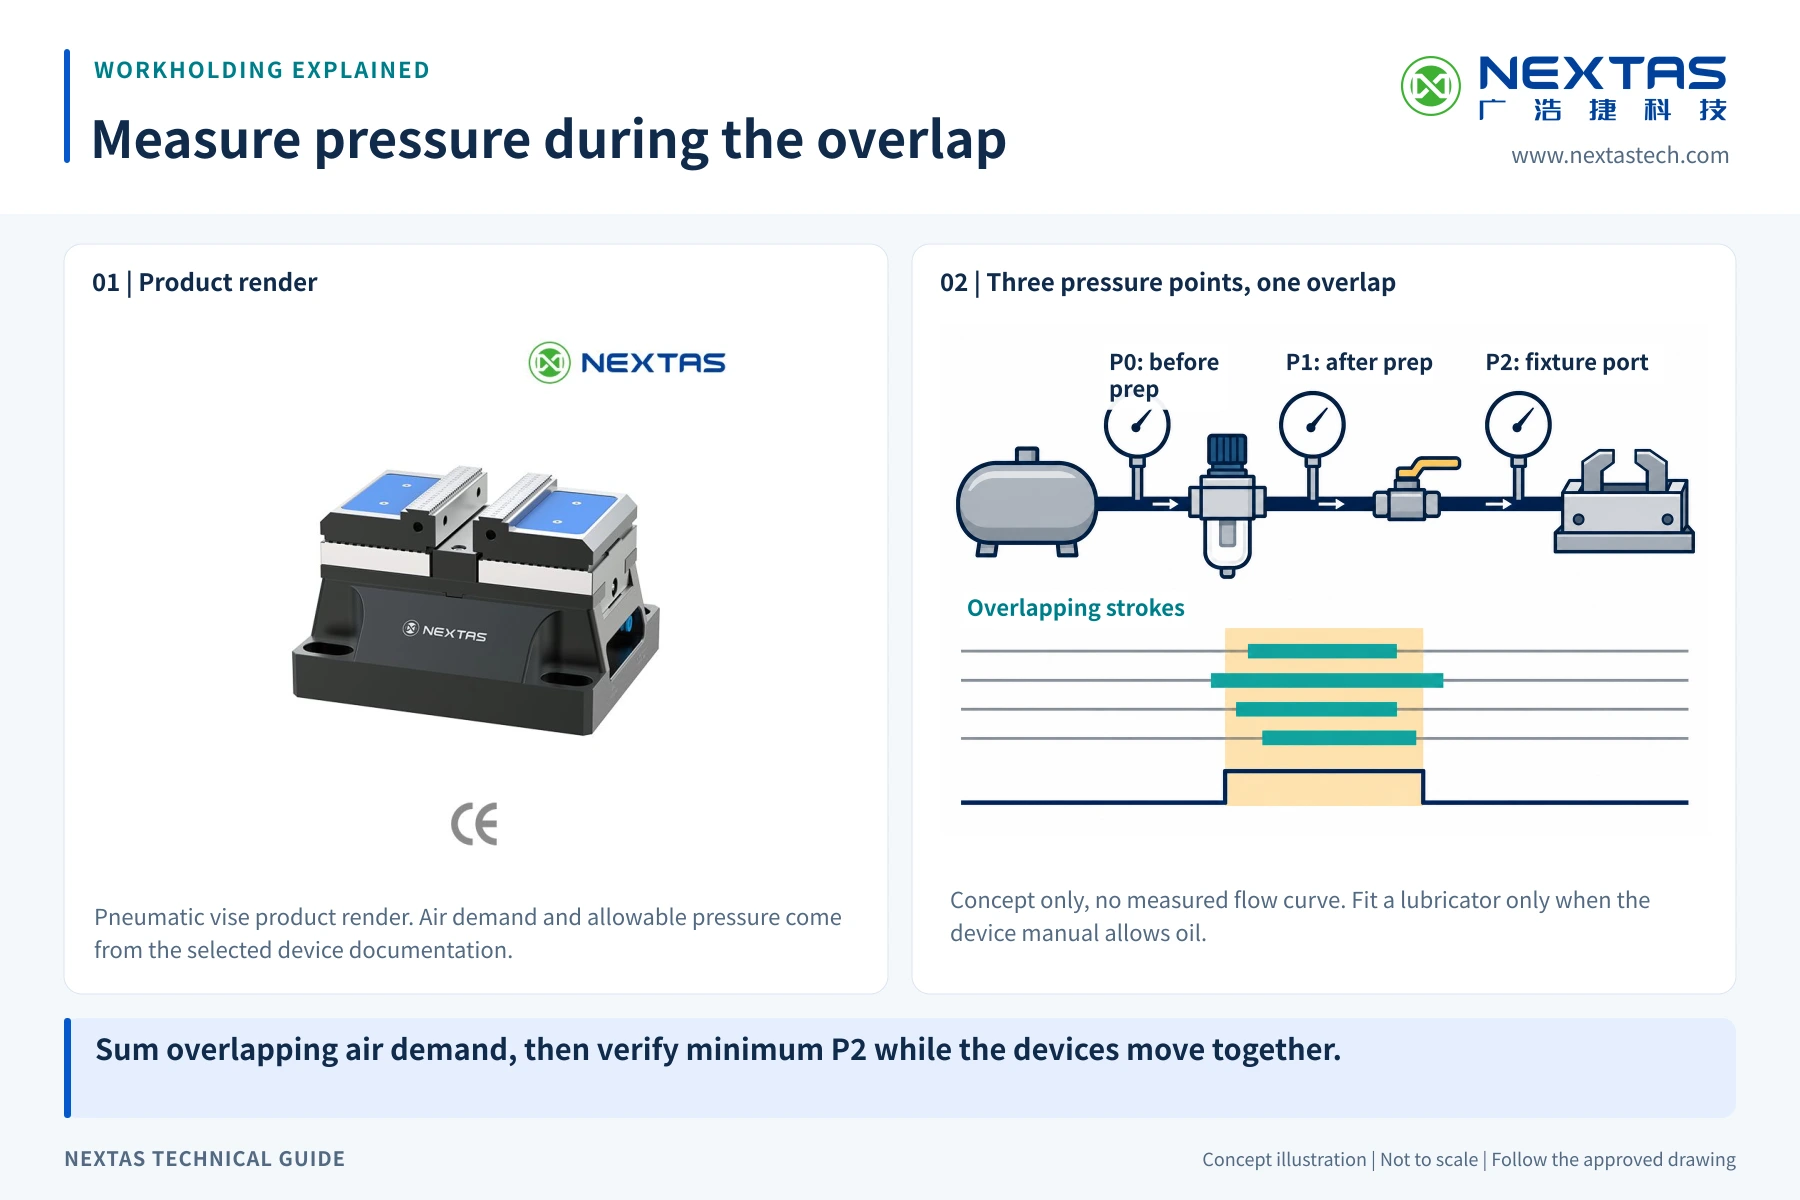
Zeichnen Sie den Weg von der Hallenleitung bis zum Pneumatikspanner. Nehmen Sie Absperrung, Wartungseinheit, Regler, Manometer, Ventil, Schlauch, Verschraubungen und Abluft auf. Zeigen Sie die Schlauchführung durch die Maschine. Prüfen Sie Quetschstellen, heiße Späne, Kühlmittel und bewegte Achsen.
Der Druck an der Hallenleitung ist nicht derselbe Druck am Pneumatikspanner während der Bewegung. Schlauchlänge, Ventildurchfluss, mehrere gleichzeitig bewegte Geräte und eine blockierte Abluft können die Reaktion ändern. Notieren Sie Versorgungsbereich und Durchfluss, die das gewählte Modell braucht. Nutzen Sie die angebotene Zeichnung oder die Produktdaten. Übernehmen Sie keinen Wert von einer anderen Pneumatikspannergröße.
Legen Sie auch die Zuständigkeit fest. Die Instandhaltung muss wissen, wer den Regler ändern darf, wie die Einstellung gesichert wird, wie Wasser abgelassen wird und wann eine Leckage ein Stoppgrund wird.
| Punkt im Luftweg | Frage | Aufzubewahrender Nachweis |
|---|---|---|
| Versorgung | Bleibt der Druck während der realen Folge im akzeptierten Bereich? | Protokollierte Prüfung an der Entnahmestelle |
| Ventil und Leitung | Kann der Kreis so bewegen und entlüften, wie es das Modell verlangt? | Schaltplan und zeitlich gemessene Prüfung |
| Wartungsweg | Sind Schläuche und Leitungen frei von Werkzeug, Spänen und Achsen? | Prüfung der Maschinenhülle |
| Einstellungen | Wer darf sie ändern, und wie wird eine Änderung festgehalten? | Gesperrtes Einrichtblatt |
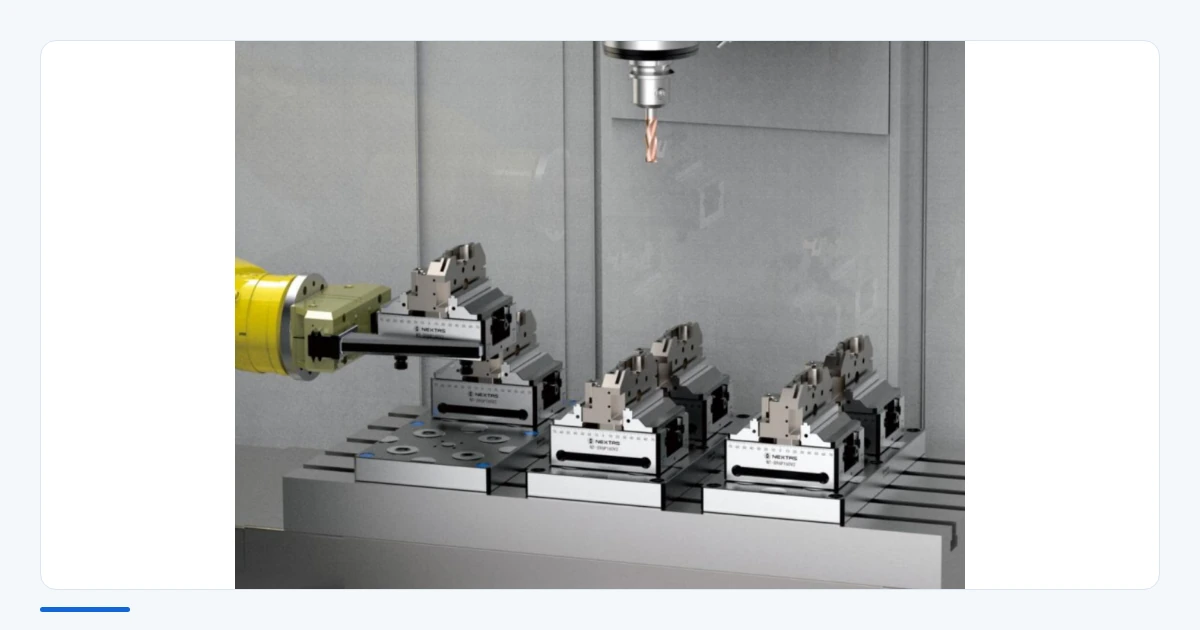
Legen Sie fest, was „gespannt“ in dieser Zelle bedeutet
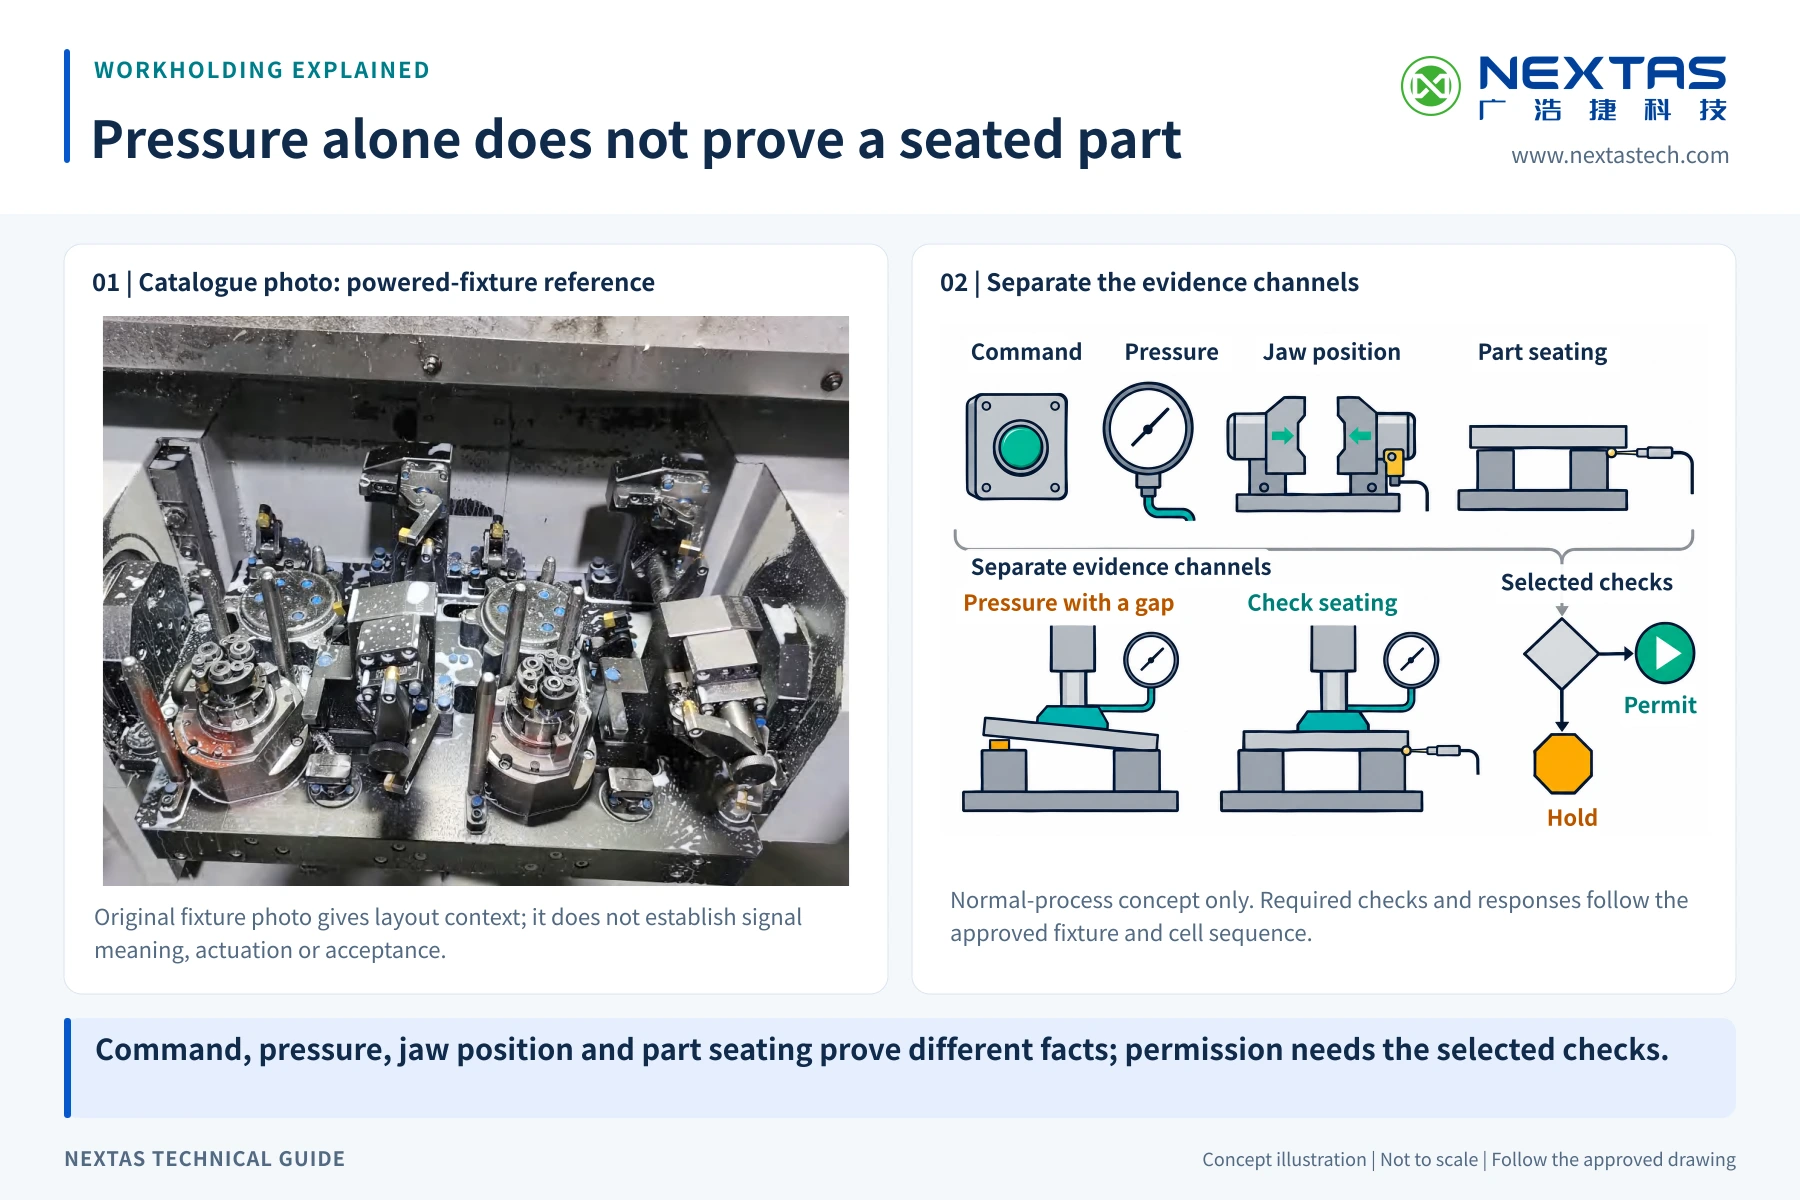
Eine Schließanforderung ist ein Bit. Ein akzeptierter Spannzustand ist eine technische Entscheidung. Das Team muss festlegen, welche Tatsachen vorliegen müssen, bevor die Bearbeitung beginnt.
Ein Druckschalter kann zeigen, dass der Druck seinen Schaltpunkt überschritten hat. Er zeigt möglicherweise nicht, dass die Backen die erwartete Stellung erreicht haben. Ein Positionsschalter kann Bewegung an einem Punkt zeigen. Er zeigt möglicherweise nicht, dass das Teil auf seiner Auflage sitzt. Ein Sensor für die Werkstückanwesenheit kann ein Teil finden, belegt aber möglicherweise keinen brauchbaren Backenkontakt.
Listen Sie jedes Signal und schreiben Sie einen klaren Satz dazu, was es belegt. Listen Sie danach, was es nicht belegt. So kann ein weiter Name wie „Pneumatikspanner in Ordnung“ keinen ungeprüften Zustand verdecken.
Bauen Sie eine kleine Signalmatrix
Der Steuerungstechniker soll die Bedeutung eines Signals nicht aus einer Verdrahtungsbezeichnung schließen müssen. Nutzen Sie eine Matrix, die den physikalischen Zustand, den Eingang, die Zeitüberwachung, die Freigabe und die Fehlerreaktion verbindet.
| Zustand oder Eingang | Was er belegen kann | Was er allein nicht belegt |
|---|---|---|
| Versorgung akzeptiert | Der Druck liegt über dem gewählten Schaltpunkt | Auflage des Teils oder Backenstellung |
| Offenstellung | Der gewählte Sensor für den offenen Zustand hat gewechselt | Der Roboterweg ist frei |
| Spannstellung | Der gewählte Sensor für den Spannzustand hat gewechselt | Der Griff genügt für den Schnitt |
| Teil vorhanden | Das Teil hat die Erfassungszone erreicht | Die Auflage ist sauber und das Teil sitzt |
| Roboter frei | Die Robotersteuerung meldet ihre vereinbarte Stellung | Alle anderen Gefahren der Zelle sind beherrscht |
Sensoranschlüsse und Rückmeldeoptionen unterscheiden sich nach Pneumatikspannermodell und Kreis. Bestätigen Sie, was die gewählte Hardware liefert. Hat ein geforderter Zustand keine direkte Rückmeldung, halten Sie den zusätzlichen Sensor oder das Prüfverfahren fest. Machen Sie aus einem fehlenden Signal keinen angenommenen Bestand.
Machen Sie die SPS-Quittung zu einer Kette von Freigaben
Eine SPS, also eine speicherprogrammierbare Steuerung, koordiniert die Ein- und Ausgänge der Maschine. Ein M-Befehl der CNC kann die SPS auffordern, den Pneumatikspanner zu öffnen oder zu schließen. Die SPS muss die vereinbarten Bedingungen trotzdem prüfen, bevor sie das Ventil ansteuert.
- Tauschanforderung. Die CNC erreicht den festgelegten Ladezustand.
- Öffnungsfreigabe. Widersprüchliche Maschinenbewegung ist nach der Zellenlogik gesperrt.
- Öffnungsanforderung und Nachweis. Das Ventil wechselt den Zustand. Die SPS wartet auf den geforderten Öffnungsnachweis.
- Roboterbeladung. Der Roboter setzt das Teil ab und erreicht seinen vereinbarten Freizustand.
- Spannanforderung und Nachweis. Die SPS gibt die Spannanforderung aus und prüft den geforderten Druck, die Stellung und den Teilenachweis.
- Taktfreigabe. Die Bearbeitung beginnt erst, wenn alle geforderten Zustände übereinstimmen und keine Zeitüberwachung aktiv ist.
Benennen Sie den Eigentümer jedes Bits. Geben Sie an, ob es eine Anforderung, eine Rückmeldung oder eine Freigabe ist. Ergänzen Sie jede Bewegung um eine Zeitüberwachung und einen Fehlercode. Die Rücksetzregel soll die Zelle auf einen bekannten Schritt zurückführen und den fehlenden Nachweis nicht überspringen.
Behandeln Sie fehlende oder widersprüchliche Rückmeldung als Fehler
Planen Sie Prüfungen für Zustände, die die normale Fertigung nie zeigen sollte. Der Spannbefehl kann an sein, während die Spannrückmeldung aus bleibt. Offen- und Spannrückmeldung können gleichzeitig erscheinen. Der Versorgungsdruck kann nach dem akzeptierten Zustand fallen. Der Eingang „Roboter frei“ kann vor dem Taktstart verschwinden.
Fehlt ein geforderter Nachweis oder widerspricht er sich, soll die Steuerung die nächste Freigabe sperren. Der genaue Stopp und die Reaktion der Energie hängen von der gesamten Zellenkonstruktion ab. Halten Sie den fehlgeschlagenen Schritt und den Eingangszustand in der Alarmliste fest, damit das Personal nicht raten muss.
Nehmen Sie nicht an, was der Pneumatikspanner nach einem Luftverlust tut. Manche Kreise können einen Zustand halten, manche können sich bewegen und manche können unbestimmt werden. Nutzen Sie die Unterlagen des gewählten Modells und den Pneumatikschaltplan. Prüfen Sie den realen Kreis nach dem Verfahren des Standorts.
Belegen Sie Backen und Teil, nicht nur das Gerät
Selbst richtige Signale belegen nicht, dass eine Backenkonstruktion zum Schnitt passt. Prüfen Sie das reale Teil, den Backenkontakt, die Griffhöhe, den Werkstoff, die Wanddicke und die Schnittlast. Berücksichtigen Sie die Wirkung von Spänen auf Auflage und Teileaufnahme.
Stellen Sie den Regler nur nach einem freigegebenen Prozessplan und den Daten des gewählten Modells ein. Mehr Druck ersetzt keine Abstützung durch die Backe. Zu wenig Griff kann Bewegung zulassen. Zu viel Eingang kann manche Teile markieren oder verformen. Der akzeptable Bereich muss aus der Prüfung des tatsächlichen Teils und Prozesses kommen.
Prüfen Sie die maßgeblichen Merkmale nach wiederholten Spannzyklen. Nehmen Sie einen geplanten Stopp und die Wiederaufnahme in die Stichprobe auf. Halten Sie den Backensatz, die Reglereinstellung, den Werkzeugweg, das Messverfahren und das Ergebnis fest.
Geben Sie den Spannweg mit Normal- und Fehlerprüfungen frei
Beginnen Sie mit der Dokumentenlenkung. Halten Sie das genaue Pneumatikspannermodell, die Montagezeichnung, die Backenzeichnung, den Luftschaltplan, die Ventildaten, die Sensorliste, die SPS-Revision und die Alarmliste zusammen. Kennzeichnen Sie jeden Wert, der noch auf eine Bestätigung durch Lieferant oder Standort wartet.
Fahren Sie die normale Folge mit repräsentativen Teilen. Notieren Sie Öffnungs- und Spannzeiten, den Versorgungszustand und jeden Rückmeldewechsel. Führen Sie danach jeweils einen geplanten Fehler ein. Nehmen Sie einen Sensoreingang weg, drosseln Sie die Versorgung innerhalb einer beherrschten Prüfung, verhindern Sie das volle Aufsitzen, unterbrechen Sie die Folge und starten Sie nach der schriftlichen Wiederanlaufmethode neu.
Der Zweck ist nicht, die Zelle zum Weiterlauf zu zwingen. Er besteht darin zu zeigen, dass ein fehlender Nachweis den nächsten Schritt sperrt und einen klaren Alarm erzeugt. Qualifiziertes Personal muss diese Prüfungen planen und beherrschen.
- Die genaue Anordnung von Pneumatikspanner, Ventil, Sensor und Backe stimmt mit den Unterlagen überein.
- Die Luftversorgung an der Entnahmestelle bleibt während der Folge im akzeptierten Bereich.
- Jeder Befehl, jede Rückmeldung und jede Freigabe hat eine klare Bedeutung.
- Zeitüberschreitungen und widersprüchliche Signale sperren den Taktstart.
- Der gewählte Fehlerzustand wird nach dem Verfahren des Standorts geprüft.
- Die Teileprüfung erfüllt die schriftlichen Prozessgrenzen des Standorts.
- Der Wiederanlauf kehrt in einen bekannten Zustand zurück, bevor automatische Bewegung wieder beginnt.
Sicherheitsgrenze der vollständigen Zelle
Ein Pneumatikspanner und seine Rückmeldungen geben keine CNC- oder Roboterzelle frei. Ein qualifizierter Maschinenhersteller oder Integrator muss Schutzeinrichtungen, Verriegelungen, sicheren Zugang, Energiebeherrschung, Roboterbewegung, Maschinenschnittstellen und den Wiederanlauf für den realen Standort validieren. Produktdaten unterstützen diese Arbeit; sie ersetzen nicht die Risikobeurteilung der Zelle.
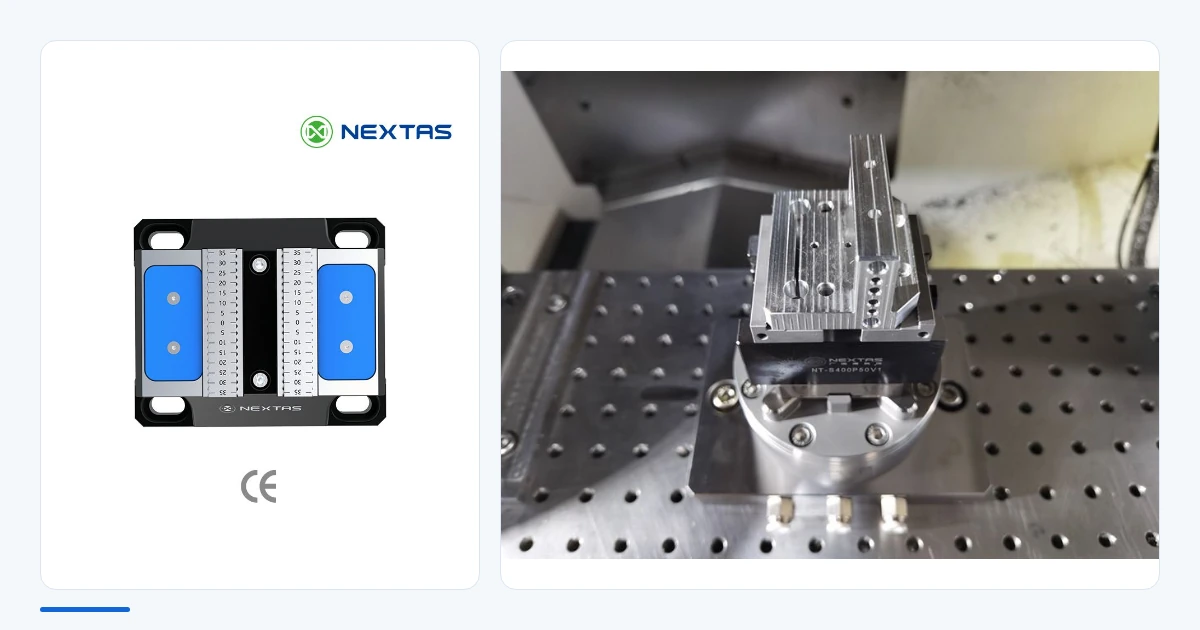
Eine zweiminütige Produktvorführung mit sichtbarem Öffnen, Schließen und Handhaben des Pneumatikspanners. Sie ist kein Abnahmeprotokoll der Produktion.
Das Video zeigt das sichtbare Öffnen, Schließen und Handhaben eines NEXTAS-Pneumatikspanners. Es beweist weder die Teileauflage noch die Zerspanleistung noch die Serienfreigabe. Es ist kein Nachweis der Zellenluftversorgung oder der Signalabnahme.
Was NEXTAS prüfen kann
NEXTAS führt Familien von Pneumatikspannern für die CNC-Automation auf, darunter mehrere Baugrößen. Modellspezifischer Druck, Kraft, Montage und Sensordaten müssen für das gewählte Angebot und die Zeichnung bestätigt werden.
Senden Sie für eine Schnittstellenprüfung die Zeichnungen von Teil und Backen, die erwartete Bearbeitungslast, den Maschinenraum, das Befestigungsbild, die verfügbaren Luftdaten, Ventil- und E/A-Daten, die Roboterfolge und die geforderte Rückmeldung. NEXTAS kann die Spannschnittstelle prüfen. Der Maschinenhersteller oder Integrator bleibt für Steuerung und Freigabe der vollständigen Zelle verantwortlich.
Fragen vor der Steuerungsfreigabe
Belegt ein Pneumatikspanner, dass ein Teil gespannt ist?
Nein. Ein Öffnungs- oder Schließbefehl fordert das Gerät nur zur Bewegung auf. Die Zelle braucht festgelegte Nachweise für den gewählten Pneumatikspannerzustand, die Auflage des Teils und die Freiheit des Roboters, bevor sie die Bearbeitung zulässt.
Kann ein CNC-M-Befehl jeden Pneumatikspanner steuern?
Ein M-Befehl kann eine Steuerungsanforderung starten, wenn CNC und SPS dafür eingerichtet sind. Der Ausgang muss trotzdem das gewählte Ventil betätigen und die geforderte Rückmeldung lesen. Prüfen Sie E/A der Maschine, Spannung, Ventil, Zeitverhalten und Logik, statt anzunehmen, dass jede Steuerung funktioniert.
Genügt ein Druckschalter, um das Spannen zu bestätigen?
Nicht für sich allein. Ein Druckschalter kann zeigen, dass der Druck seinen Schaltpunkt überschritten hat. Er belegt möglicherweise nicht Backenstellung, Teilanwesenheit oder brauchbaren Griff. Der Prüfplan muss angeben, was das Drucksignal belegt und welche weiteren Prüfungen nötig sind.
Was soll die Zelle tun, wenn der Luftdruck fällt?
Das Ergebnis hängt vom gewählten Pneumatikspanner und vom Pneumatikkreis ab. Bestätigen Sie den dokumentierten Zustand bei Versorgungsausfall und prüfen Sie diese Bedingung nach dem Verfahren des Standorts. Die Steuerung soll den Taktstart sperren, wenn der geforderte Spannnachweis fehlt oder sich widerspricht.
Welche Daten sollen wir für eine Prüfung des Pneumatikspanners senden?
Senden Sie die Zeichnungen von Teil und Backen, die Bearbeitungslasten, den Maschinenraum, die Befestigungsschnittstelle, die Daten der Luftversorgung, Ventil- und E/A-Daten, die geforderten Sensoren, die Roboterfolge und die geplante Fehlerreaktion. Nennen Sie das genaue Pneumatikspannermodell, wenn eines gewählt wurde.
Senden Sie ein Spannzustandsblatt
Teilen Sie Teil, Backen, Luftkreis und die E/A-Liste einer Maschine. Wir helfen zu erkennen, welche Pneumatikspannerschnittstellen bestätigt sind und welche noch einen Nachweis brauchen.