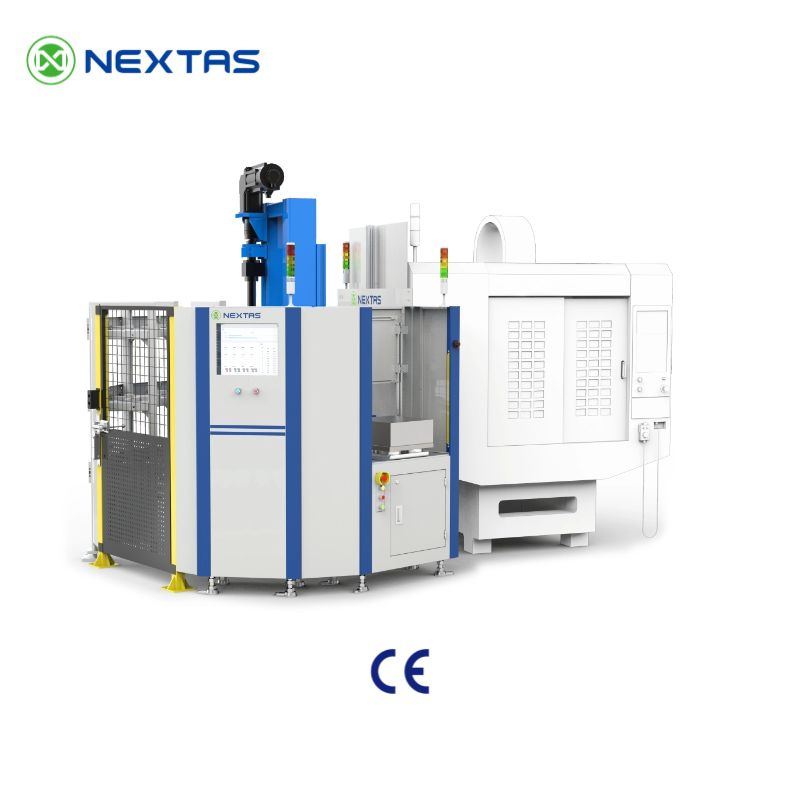
Planen Sie die automatisierte Palettenbeladung mit der passenden Schnittstelle. Vergleichen Sie die pneumatischen Nullpunktplatten, besprechen Sie Ihre Maschine mit NEXTAS oder fragen Sie eine Platte an – mit den Angaben, die bereits vorliegen.
Palettenhandling und wiederholgenaue Vorrichtungspositionierung verbinden
Eine pneumatische Nullpunktplatte bietet einem Roboter oder Palettenwechsler eine definierte Schnittstelle zum Beladen der Maschine mit einer Vorrichtung. Stimmen Sie die Platte auf Palette und Last ab und planen Sie Luftversorgung, Aufsitzprüfung und Verriegelungsbestätigung für diesen Aufbau.
Dieser Leitfaden vergleicht drei Modelle als Ausgangspunkt und erklärt Luftkreislauf, Spanabfuhr und dokumentierte Abnahmeprüfungen für eine automatisierte CNC-Zelle.
Schreiben Sie vor dem Lauf fünf Antworten auf:
- Welche Platte, welcher Bolzen und welche Palettenzeichnung gelten?
- Welchen Druck und welchen Durchfluss braucht der Plattenanschluss beim Entriegeln?
- Welches Gerät weist Anwesenheit nach, welches den Sitz und welches die Verriegelung?
- Wer besitzt jeden Befehl, und wie lange darf die Zelle warten?
- Wer sperrt die Bewegung, wenn eine Person im Gefahrenbereich steht?
Drei pneumatische Nullpunktplatten vergleichen
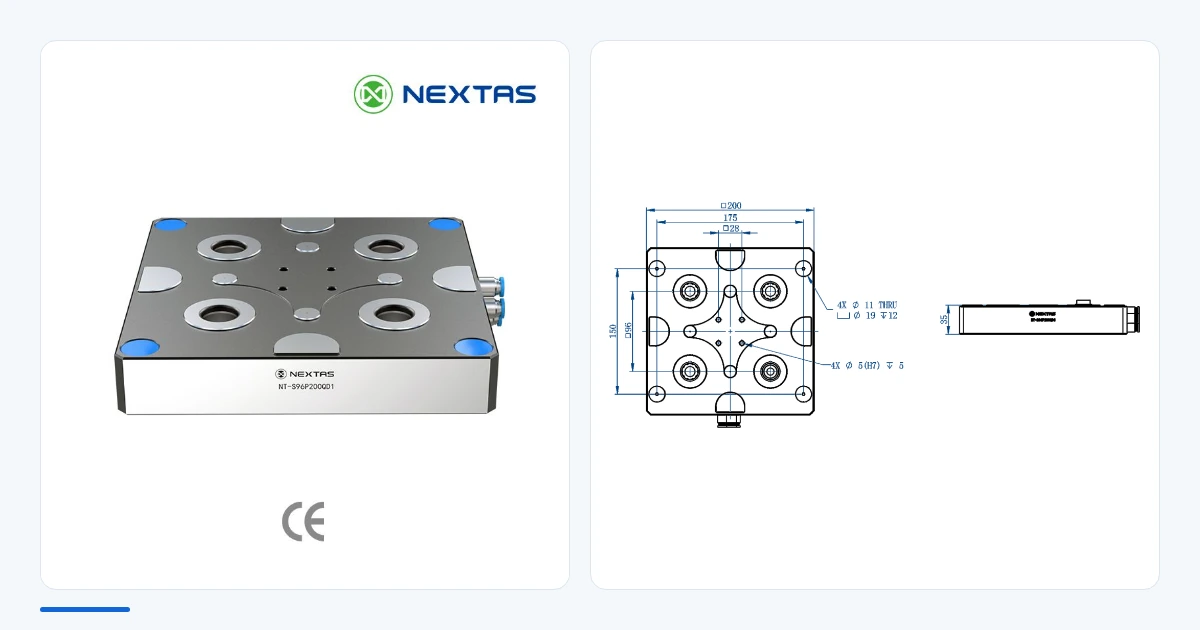
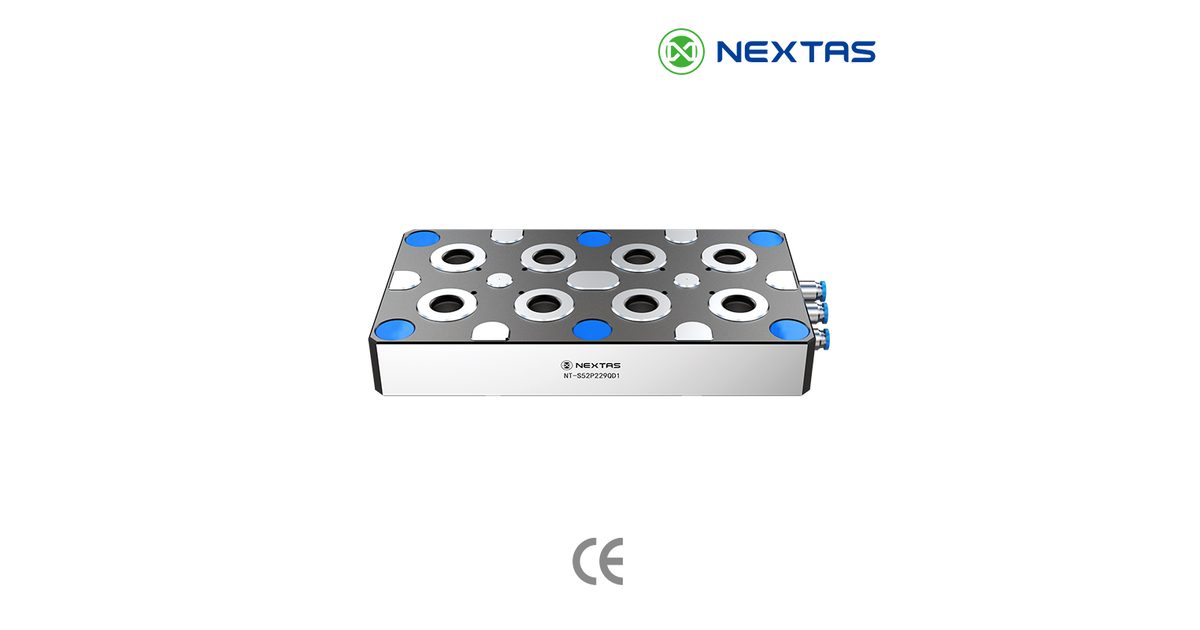
Diese drei Modelle sind ein Anfang. Der Entriegelungsdruck folgt der gewählten Zeichnung und Schaltung. Kraft und Hub bleiben in der Zeile der bestellten Platte. Die größte Zeile gilt nicht für eine kleinere Platte und nicht für die ganze Zelle.
| Modell | Teilung | Wiederholgenauigkeit | Spannkraft | Hublast |
|---|---|---|---|---|
| NT-S52P125QD1 | 52 mm | <0,005 mm | 9.000 N | 100 kg |
| NT-S52P229QD1 | 52 mm | <0,005 mm | 18.000 N | 200 kg |
| NT-S96P400QD1 | 96 mm | <0,005 mm | 40.000 N | 560 kg |
Die Hublast ist die Katalogzahl dieses Modells. Sie ist nicht die Zerspankraft und keine Freigabe für den beladenen Palettenstapel.
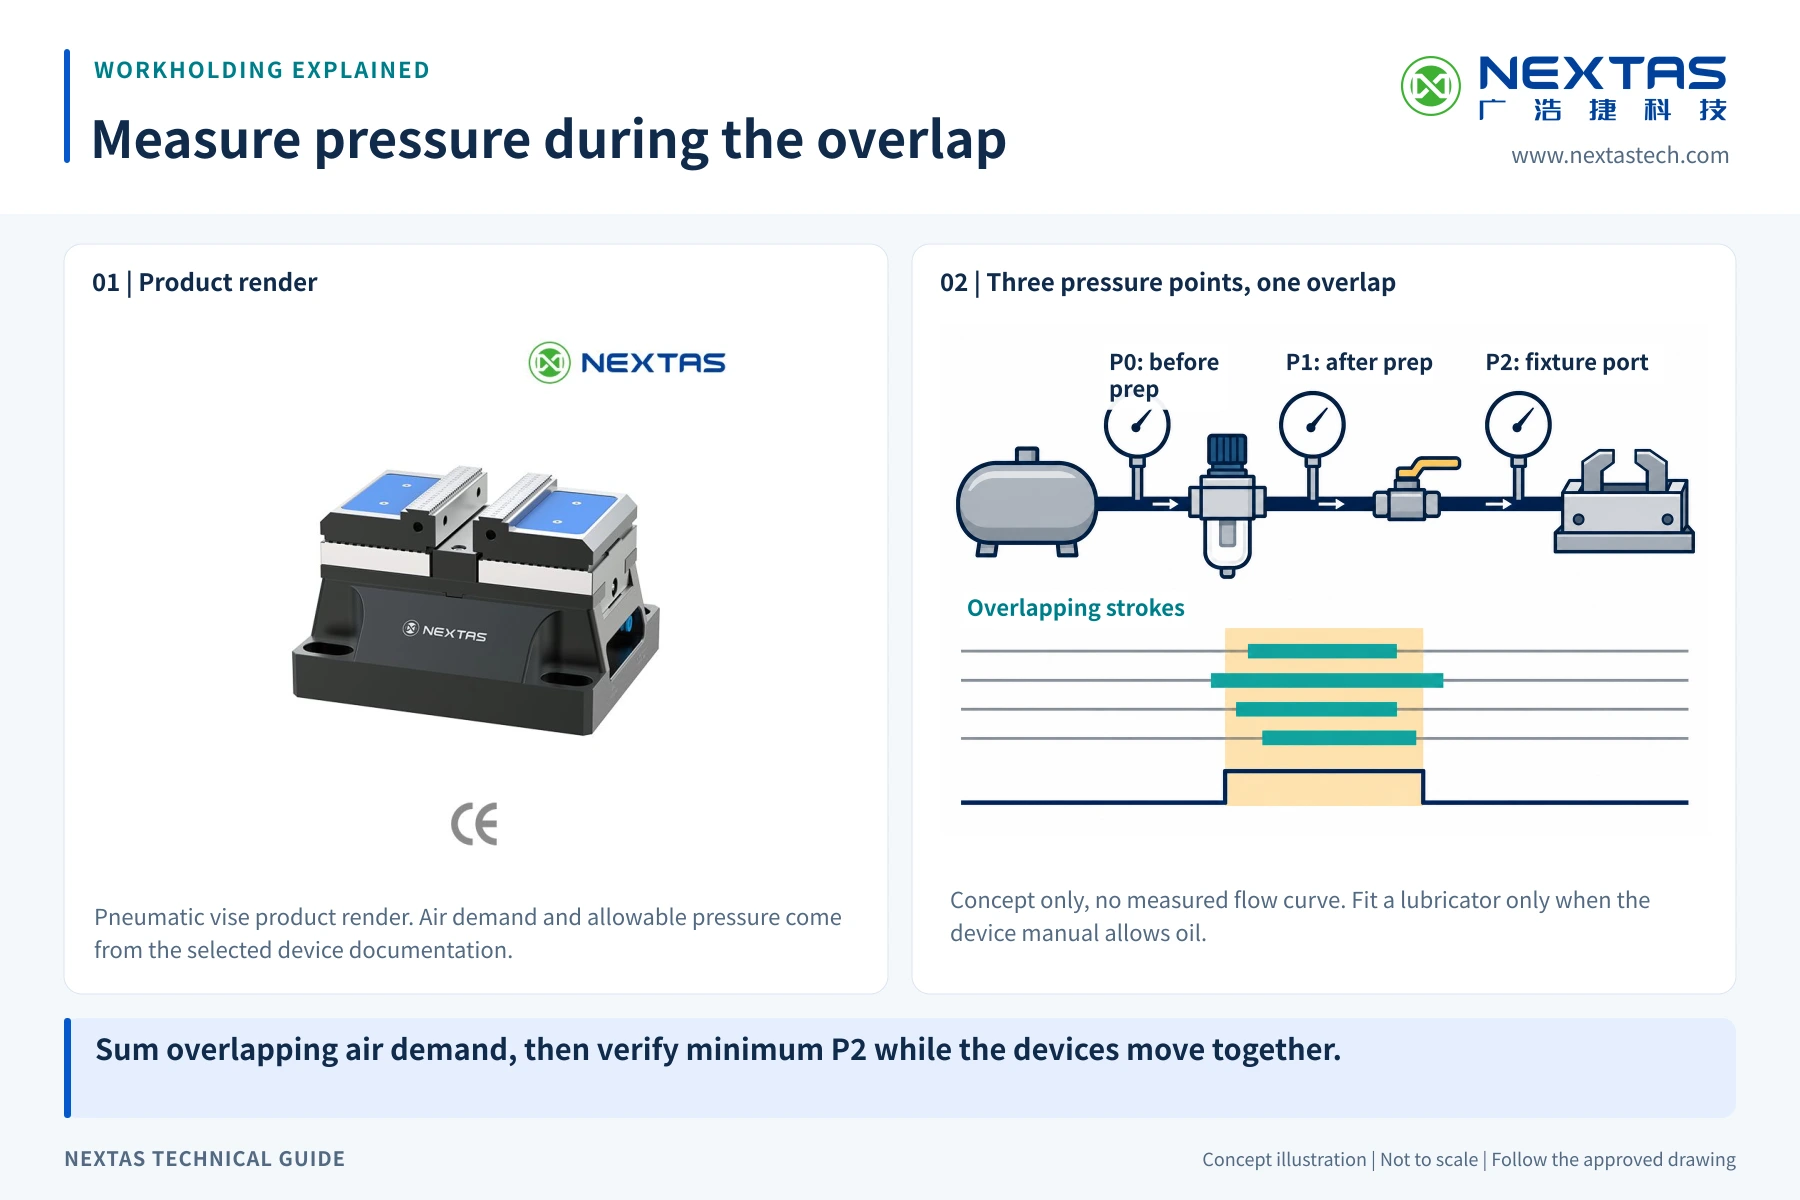
Den Druck am Plattenanschluss lesen
Ein Manometer an der Hallenwand ist nicht der Druck an der Platte, während die Schaltung sich bewegt. Ein langer Schlauch, ein enger Anschluss, ein verschmutzter Filter oder mehrere Geräte zugleich können ihn fallen lassen. Notieren Sie den Druck am Anschluss während der Entriegelung und vergleichen Sie ihn mit der Zeichnung des Modells.
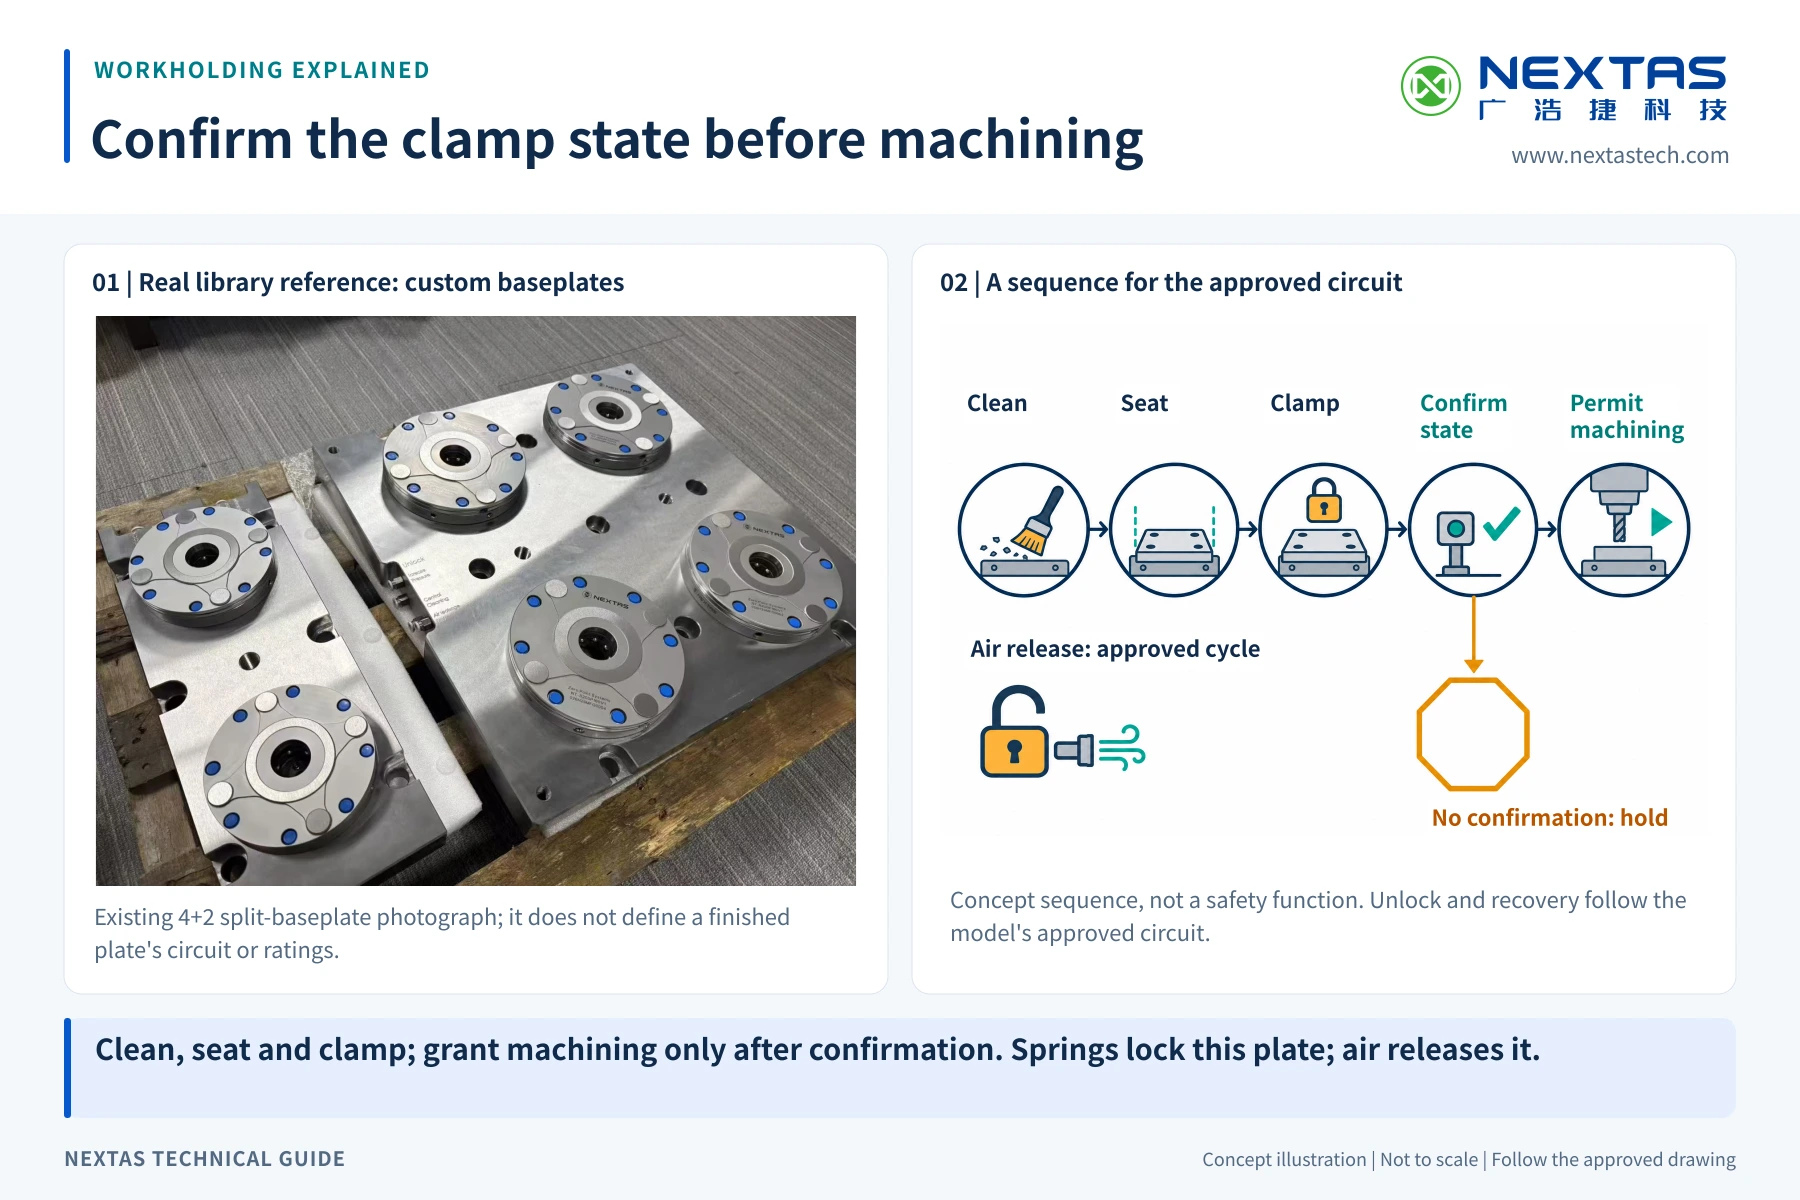
Anwesenheit, Sitz und Verriegelung sind drei Tatsachen
Ein Anwesenheitssignal kann nur bedeuten, dass Metall in der Nähe eines Schalters ist. Es heißt nicht, dass jeder Bolzen auf seiner Auflage liegt. Eine sitzende Palette ist noch nicht verriegelt. Ein Verriegelungsbefehl ist keine Verriegelung. Halten Sie die drei auseinander. Fassen Sie sie nicht zu einem unscharfen READY zusammen. Fehlt eines oder widersprechen sie sich, stoppen Sie.
Den Spänen einen Weg geben
Ein Span auf der Auflage hebt die Palette vom Sitz. Legen Sie fest, wohin Späne und Kühlmittel dürfen und wohin nicht. Ein Luftstoß kann lose Späne bewegen. Er beweist nicht, dass der Sitz sauber ist.
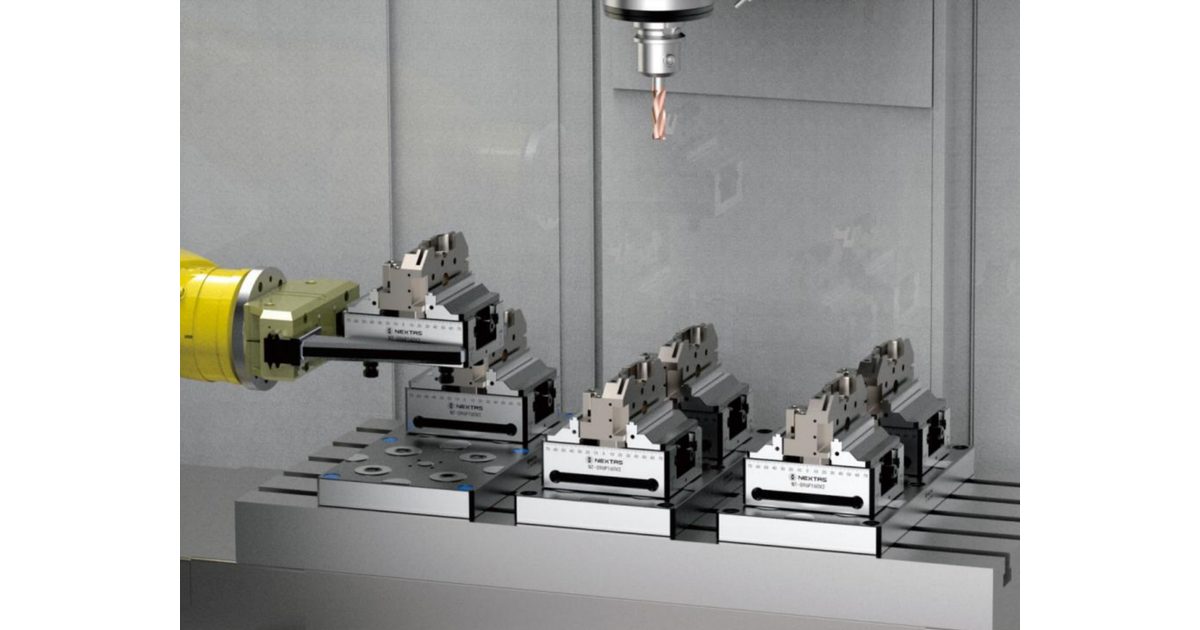
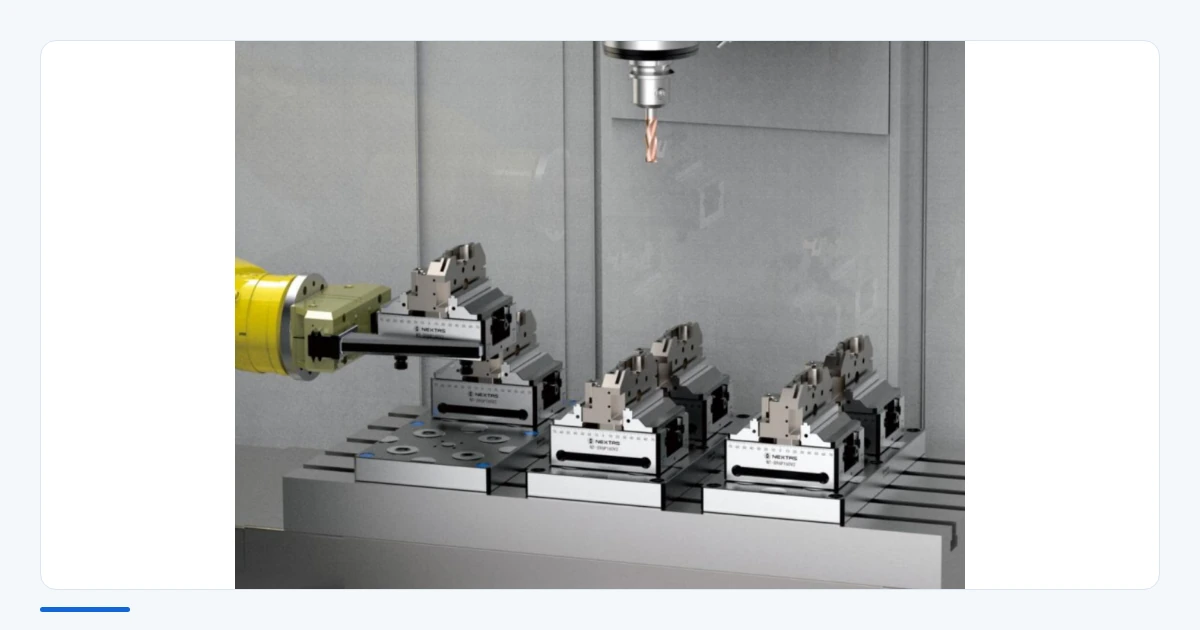
Der kurze Clip zeigt die Teile
Eine 41-sekündige Ansicht einer pneumatischen Nullpunktplatte und eines Zentrischspanners.
Auf YouTube ansehen
Ihre automatisierte Palettenbeladung planen
Beginnen Sie mit Maschinenmodell, Palettengröße und dem Ladeschritt, den Sie automatisieren möchten. Senden Sie vorhandene Platten-, Bolzen- oder Schnittstellenzeichnungen. NEXTAS kann geeignete Platten eingrenzen und die als Nächstes zu klärenden Luftversorgungs- und Signaldaten benennen.
Erst die Platte wählen, dann die Signale festlegen
Vergleichen Sie anhand der genauen Modellzeile oben Rastermaß, Spannkraft und Hublast. Prüfen Sie Schnittkräfte und Momente für die gesamte Baugruppe gesondert. Legen Sie mit der E/A- und Fehlerzustandsliste die Eingänge für Palettenanwesenheit, Aufsitzen und Verriegelung sowie Fehlerzustände und Zeitüberschreitungen fest.
Abnahmeprüfungen der Platte dokumentieren
Erfassen Sie den Druck am Plattenanschluss während des Entriegelns und benennen Sie Sensor und Eingang für Palettenanwesenheit, Aufsitzen und Verriegelung. Prüfen Sie das Halte- und Löseverhalten der gewählten Platte bei den vereinbarten Fehlern und bewahren Sie die Ergebnisse mit Zeichnung und Schaltplan auf.
Fehlerreaktion vor unbeaufsichtigtem Betrieb bestätigen
Fehlende oder widersprüchliche Zustandsbestätigungen müssen den Takt blockieren. Zeitgeber und Anschlussdruck ersetzen keine Bestätigung von Aufsitzen und Verriegelung. Der Zellenbauer muss vor unbeaufsichtigtem Betrieb nachweisen und dokumentieren, dass die Last im vereinbarten Fehlerzustand gehalten bleibt. Modellzeichnungen können Sie über die Seite der pneumatischen Nullpunktplatte anfordern.
Den nächsten Palettenwechsel planen
Die passende Platte für Ihre Automationszelle finden
Nennen Sie NEXTAS Ihre Maschine, Palette und das Ladeziel. Wir können geeignete Platten prüfen, die Schnittstelle klären und die nächsten Schritte für ein Angebot festlegen.