Zweck
Startet den Spannzyklus
Übliche Ausführung
SPS-Ausgang → Magnetventil (5/2 oder 3/2), mit Abluftdämpfer.
Pneumatisch oder hydraulisch spannen – für wiederkehrende Fertigungsaufgaben
Bei wiederholten Beladevorgängen entfällt das manuelle Festziehen. Die Familien P75, P110 und P150 umfassen pneumatische V1- und hydraulische V2-Modelle mit unterschiedlichen Spannbereichen und Spannkräften. Gehen Sie vom Werkstück und dem verfügbaren Maschinenraum aus und wählen Sie dafür Betätigung und Backen.
Geschäfts-E-Mail zum Öffnen des Katalogs erforderlich
Pneumatische V1- und hydraulische V2-Modelle übernehmen das Festspannen des Werkstücks ohne manuelles Anziehen.
Mit P75, P110 und P150 stimmen Sie Werkstückbereich, Schnittlast und Platzbedarf aufeinander ab.
Prüfen Sie Montage, Spannzustandsmeldung und Roboterzugang gemeinsam, bevor der automatische Ablauf festgelegt wird.
Noch unsicher, welche Ausführung passt? Beschreiben Sie Ihre Aufspannung.
Spannlösung empfehlen lassenDer Katalog führt drei Baugrößen des Zentrischspanners, jeweils pneumatisch und hydraulisch. Die Vorauswahl folgt der Werkstückhülle, der Schnittlast und dem Platz auf der Maschine.
| Modell | Produktcode | Antrieb | Arbeitsdruck | Wiederholbare Spanngenauigkeit | Spannkraft | Verstellbereich | Gewicht |
|---|---|---|---|---|---|---|---|
| P75 | NT-S75P75V1 | Pneumatisch | 0,5–0,8 MPa | <0,01 mm | 4.200 N | 0–125 mm | 7 kg |
| P75 | NT-S75P75V2 | Hydraulisch | 6 MPa | <0,01 mm | 9.000 N | 0–125 mm | 7,4 kg |
| P110 | NT-S110P110V1 | Pneumatisch | 0,5–0,8 MPa | <0,01 mm | 12.000 N | 0–200 mm | 23,2 kg |
| P110 | NT-S110P110V2 | Hydraulisch | 6 MPa | <0,01 mm | 30.000 N | 0–200 mm | 24,9 kg |
| P150 | NT-S150P150V1 | Pneumatisch | 0,5–0,8 MPa | <0,01 mm | 20.000 N | 0–250 mm | 41,6 kg |
| P150 | NT-S150P150V2 | Hydraulisch | 6 MPa | <0,01 mm | 45.000 N | 0–250 mm | 42 kg |
Für kleinere Teile, engen Roboterzugang oder einen Tisch mit wenig Platz.
Für allgemeine CNC-Arbeit und gemischte Teilefamilien, die mehr Bereich und Kraft als P75 brauchen und einen kleineren Körper als P150.
Die größte Baugröße ist der Ausgangspunkt für größere Werkstücke, höhere Schrupplasten und anspruchsvollere Automationszellen.
Eine Prüfliste zur Auswahl eines pneumatischen Zentrischspanners und zum Aufbau auf einer Roboterzelle, einer Palette oder einer Linie mit vielen Teilevarianten.
Wählen Sie die Backen danach, wie das Teil lagebestimmt wird (Außen, Bohrung oder eigenes Profil) und wie oft die Teilefamilie wechselt.
| Backe | Geeignet für | Hinweis |
|---|---|---|
| Harte Backen | Wiederholbares Spannen in der Automation und auf Paletten | Sitze sauber halten; Passfedern verwenden, um die Wiederholgenauigkeit bis 0,01 mm zu schützen. |
| Weiche Backen (im gespannten Zustand ausdrehen) | Eigene Profile, dünne Wände, sichtbare Flächen | Mit dem Spanndruck der Fertigung ausdrehen, damit der Rückfedereffekt kleiner bleibt. |
| Gekordelte / Greifbacken | Rohe Rohteile und schweres Schruppen | Nur dort einsetzen, wo Abdrücke zulässig sind; das Risiko des Herausziehens prüfen. |
| Prismenbacken | Rundes Material (Wellen, Buchsen, Zylinder) | Mit einer Sitzkontrolle kombinieren, damit der Roboter zuverlässig belädt. |
| Vorrichtungsbacken / Nester | Mehrteilbeladung und Abstimmung der Taktzeit | Spanabfuhr einplanen; Kühlmittelnester vermeiden, die den Sitz stören. |
Steuerbefehl und gemessenen Zustand am ausgewählten Spanner und Werkstück getrennt prüfen.
Nennen Sie das CNC-Maschinenmodell, den verfügbaren Luftdruck (typisch 0,5-0,8 MPa), die Zahl der Luftanschlüsse auf dem Tisch und ob es ein vertikales Zentrum, ein horizontales Zentrum oder eine Drehmaschine ist.
Nennen Sie die Werkstückform (rund, eckig, unregelmäßig), Werkstoff und Härte, die nötige Backenbreite (P75/P110/P150) und die Spannkraft gegen die Schnittlast.
Nennen Sie die Zielzykluszeit je Teil, die Losgröße, ob Pneumatik oder Hydraulik gewünscht ist, und ob mehrere Spanner oder eine Automation geplant sind.
Bei horizontalen Bearbeitungszentren sind Beladezugang und Späneabfuhr zu prüfen. Bei schweren Schnitten bestimmen Werkstückkontakt und Abstützung die zulässige Bearbeitung; der Automationsablauf wird an der vollständigen Zelle validiert. Die Einsatzmatrix unten führt die Auswahl zusammen.
Produktvorführung, zwei Minuten
Sehen Sie den Spannvorgang und den Einbau, und vergleichen Sie danach Luftversorgung, Backenbreite, Werkstückhülle und Zielzykluszeit mit den Konfigurationen P75, P110 und P150.
Auswahl und Integration ansehenNutzen Sie diese Matrix, um zu sehen, wo ein pneumatischer oder hydraulischer Spanner den größten Nutzen bringt, vor allem bei Betrieb ohne Bediener an der Maschine, auf Paletten und bei Roboterbeladung.
| Einsatz | Warum es passt | Sinnvolle Ergänzungen |
|---|---|---|
| Roboterbeladenes vertikales Zentrum (hoher Durchsatz) | Schnelles Spannen und Lösen verkürzt die Wartezeit und hält die Zykluszeit gleichmäßig. | Bestätigung Spann-OK (Druck/Position), harte Backen, Blasdüse für Späne. |
| Palettierte HMC- / APC-Linien | Wiederholbares Positionieren trägt Mehr-Op-Familien mit wenig erneutem Antasten. | Nullpunktspannplatte, einheitliche Passfedern, schnell wechselbare Backensätze. |
| 5-Achs- / Mehrseitenbearbeitung | Zentrischspannen vereinfacht symmetrische Teile und hilft, die Referenz stabil zu halten. | Niedrige Backen, im gespannten Zustand ausgedrehte weiche Backen, Backenlängen mit Kollisionsreserve. |
| Viele Varianten, kurze Lose | Schnelle Umrüstung und gleichmäßiges Spannen verbessern die Chance, dass das erste Teil sitzt. | Vorbearbeitete Weichbacken-Rohlinge, Prüfliste zur Inbetriebnahme, Backenbibliothek mit QR-Kennzeichnung. |
| Unterbrochener Schnitt / Formschruppen | Eine stabile Kraft hilft gegen Rattern bei schweren Schnitten und Zustellungen. | Höherer Druck innerhalb der Angabe, steife harte Backen, kühlmittelbeständige Abstreifer. |
| Serienfertigung Automobil und Elektronik | Gleichmäßiges Spannen stützt die statistische Prozessführung und hält die Maßdrift im Rahmen. | Druckregler mit Verriegelung, Prüflehre in festem Abstand, Ersatz-Dichtungssatz. |
Stabile Luft und einfache Pflege halten einen pneumatischen Spanner in der Automation berechenbar. Nutzen Sie dies als kurze Liste für Inbetriebnahme und Unterhalt. Für pneumatische Modelle dient der Leitfaden zu Luftmenge und FRL-Auslegung, um den gleichzeitigen Bedarf und den Druck am Vorrichtungseingang zu prüfen.
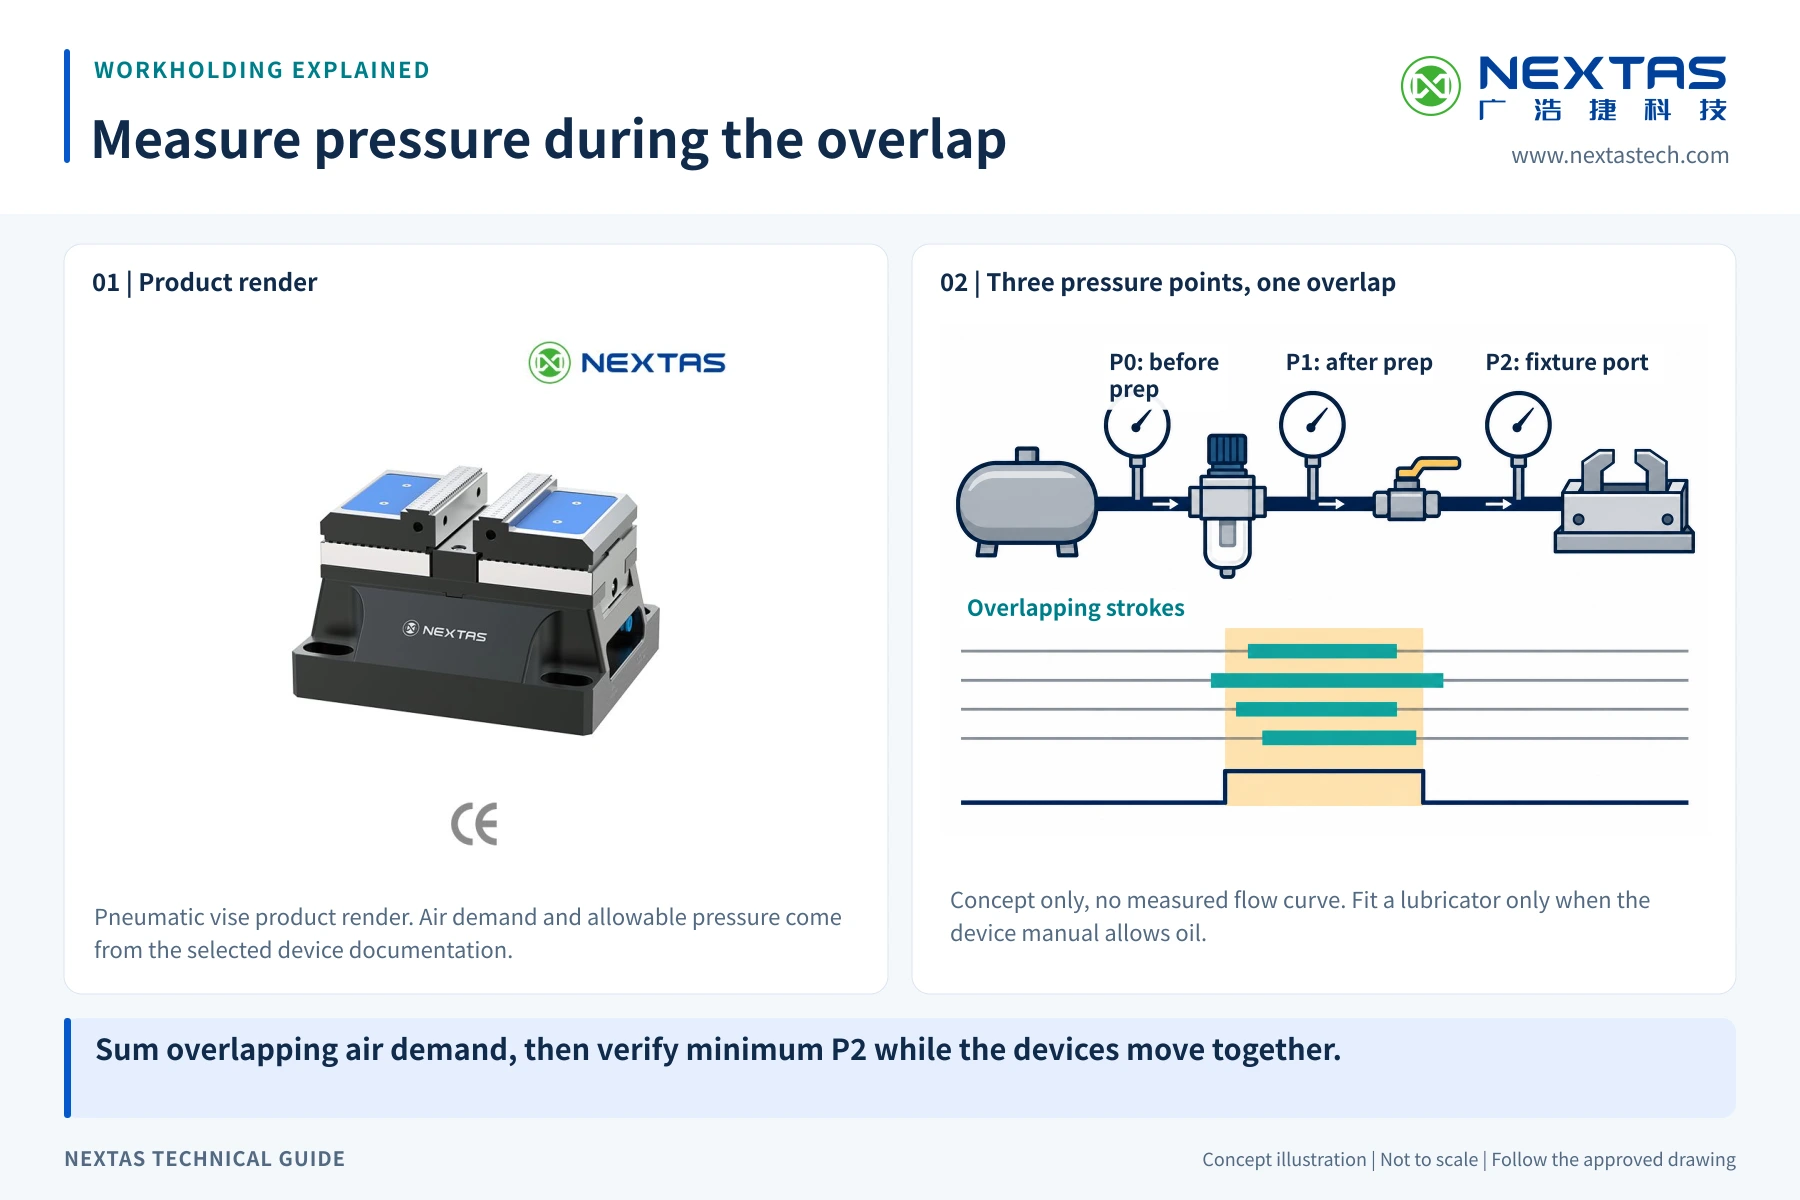
Nutzen Sie diese Prüfungen, um den Wartungsplan des gewählten Modells an die tatsächliche Taktzahl, die Späne und das Kühlmittel anzupassen. Vor dem unbeaufsichtigten Betrieb sind Validierung und Abnahme der vollständigen Zelle erforderlich.
BACKENWECHSEL
Zwei kurze Bildanleitungen für das Team an der Zelle: harte Backen umsetzen oder weiche Backen montieren, ohne jedes Mal das Handbuch zu ziehen.
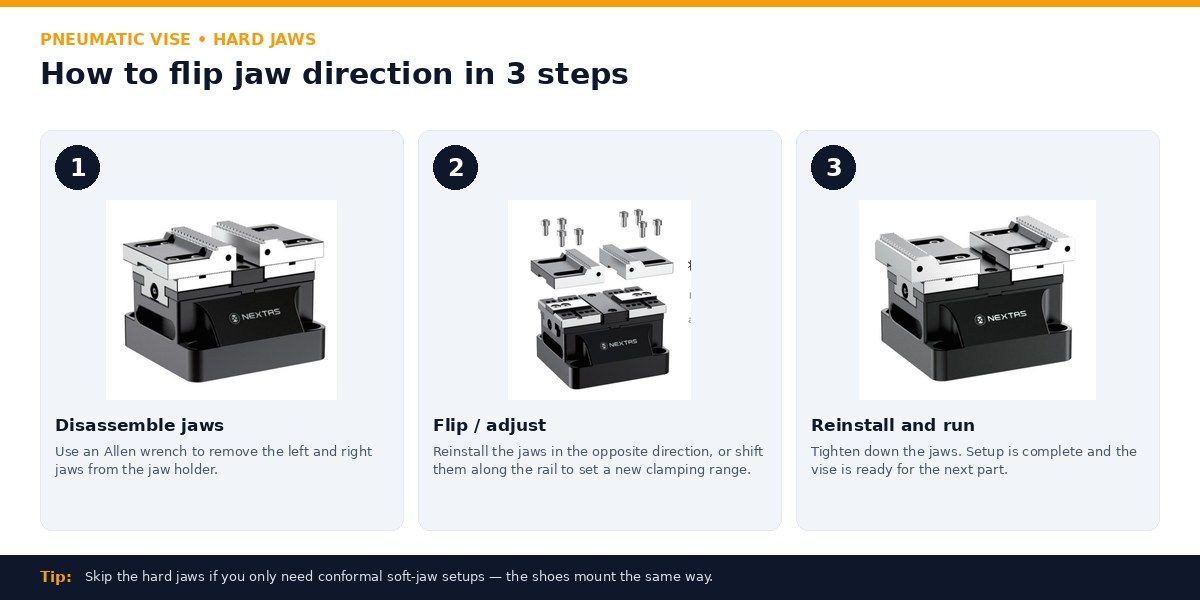
Harte Backen, 3 Schritte
Harte Backen umsetzen, um zwischen Spannen an der Vorder- und Rückseite zu wechseln oder einen anderen Spannbereich zu wählen.
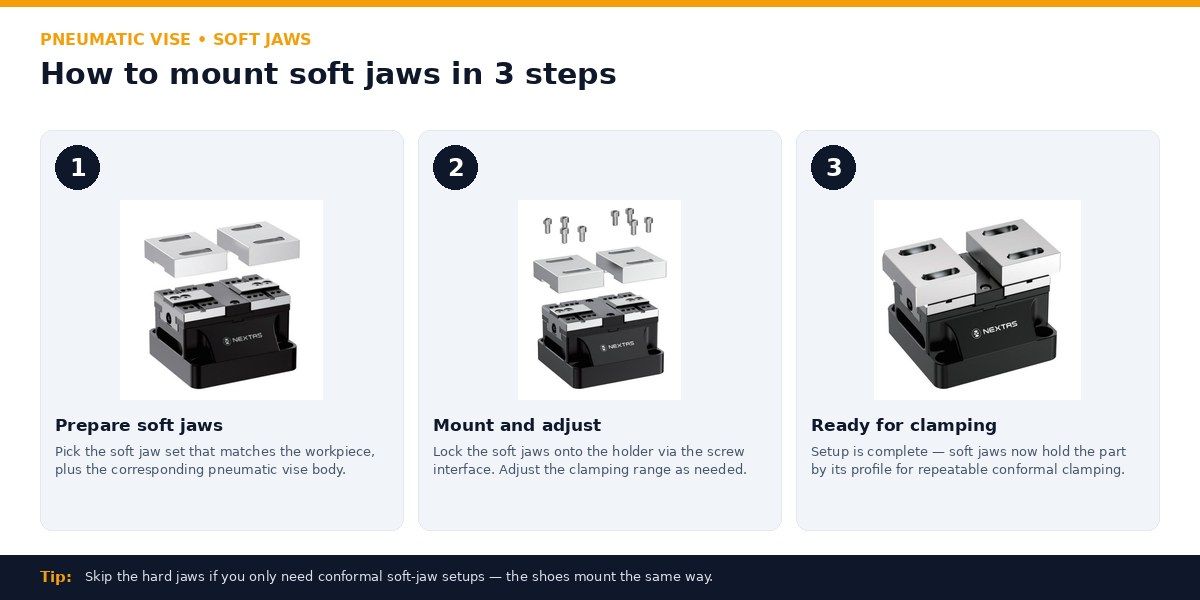
Weiche Backen, 3 Schritte
Profilfolgende weiche Backen montieren, damit das Teil an seiner Kontur gehalten wird, wiederholbar bei unregelmäßigen Formen.
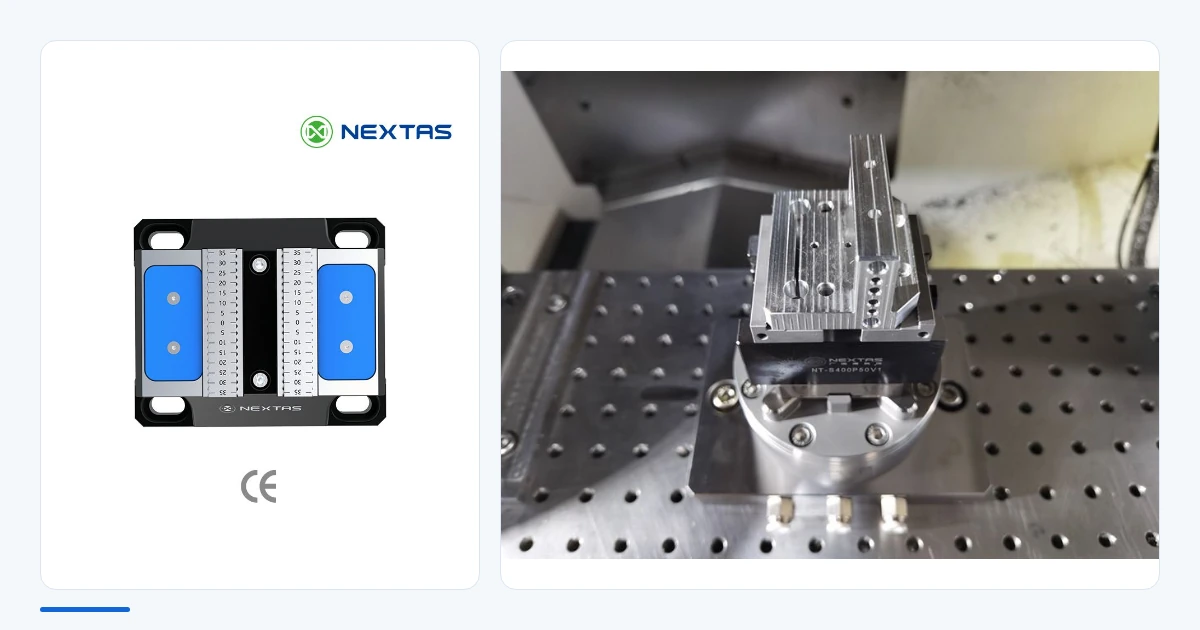
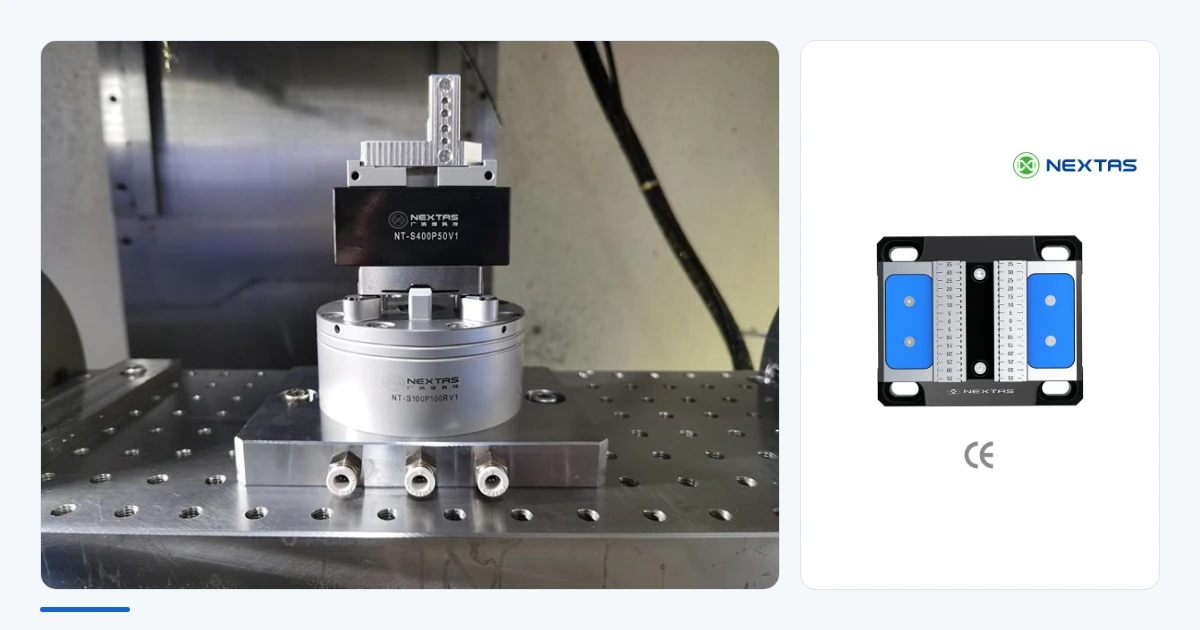
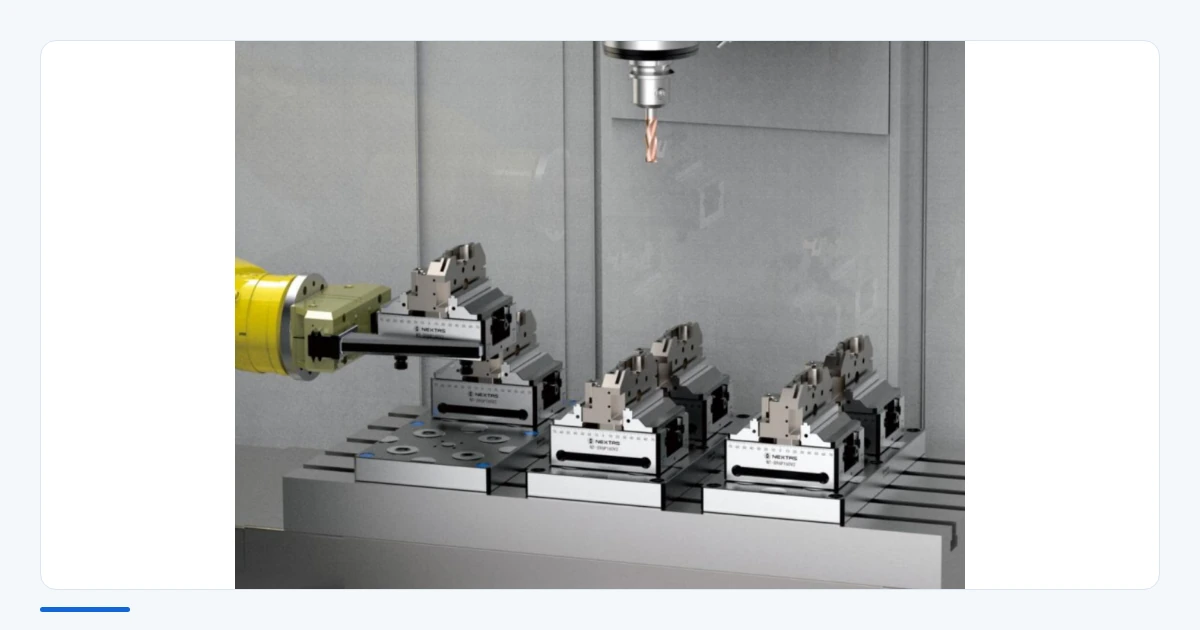
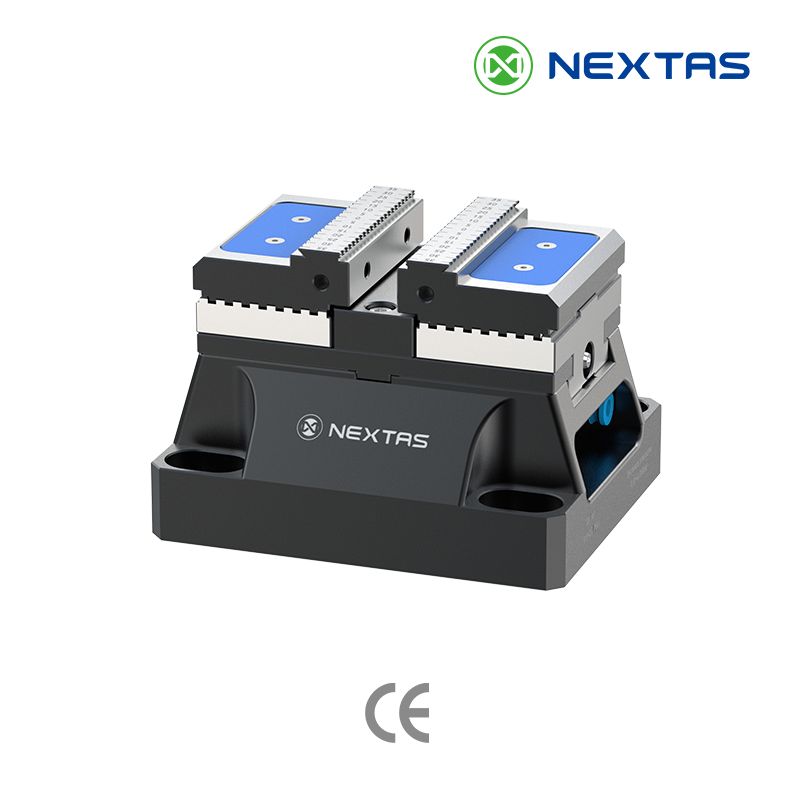
Ansichten des pneumatischen Zentrischspanners vom Produktfoto und aus Hallenaufbauten. Teil, Maschine und Ergebnis für den konkreten Auftrag separat bestätigen.
Seite aktualisiert . Die Katalogwerte dieser Familie stammen aus dem NEXTAS-Katalog 2026 für industrielle Schnellwechsel-Spanntechnik. Prüfen Sie zeichnungsabhängige Maße anhand der Zeichnung des gewählten Modells. Katalog anfordern. Werk, Kataloge und Messen.
Für wiederholtes CNC-Beladen gibt es P75, P110 und P150 als pneumatische V1- und hydraulische V2-Ausführung. Werkstück, Schnittlast und verfügbare Versorgung bestimmen Baugröße und Backen. Der Integrationsleitfaden hilft, Rückmeldungen, Verriegelungen und die Zellenabnahme für automatisches Beladen festzulegen.
Drei Baugrößen, P75, P110 und P150, mit Backenöffnung von 0–125 mm bis 0–250 mm. Die Spannkraft reicht von 4.200 N (P75 pneumatisch) bis 45.000 N (P150 hydraulisch), bei einer Wiederholgenauigkeit von <0,01 mm. Pneumatische Modelle arbeiten mit 0,5–0,8 MPa Druckluft; hydraulische Modelle mit 6 MPa.
Die Eignung für ein CNC-Bearbeitungszentrum, eine Fräsmaschine oder ein Palettensystem hängt von der Montagezeichnung, der Last, der Aufbauhöhe, den Medienanschlüssen, den Freiräumen und den Steuerungsschnittstellen ab. Prüfen Sie den gewählten Spanner und beide Seiten einer ITS- oder Nullpunktschnittstelle. Der Familienname allein belegt keine Kompatibilität.
Vergleichen Sie die Zeichnung des gewählten Modells mit Maschinentisch oder Palette, bevor Sie Nuten, Bohrungen, Passstifte und pneumatische oder hydraulische Anschlüsse festlegen. Bei der Inbetriebnahme Befestigung, Ausrichtung, Arbeitsdruck und Rückmeldung des Spannzustands prüfen.
Nennen Sie bei einem Spanner P75, P110 oder P150, ob Sie den pneumatischen Körper V1 oder den hydraulischen Körper V2 brauchen, dazu die Backenzeichnung und die Auflagefläche. Wir bestätigen die für diese Konfiguration verfügbaren STEP-, IGES- oder 2D-Dateien und führen sie im Angebot auf. Kontakt
Ein wesentlicher Punkt: Diese Familie bietet pneumatische und hydraulische Varianten im selben Zentrischspanner-Format. So lassen sich Werksmedien, Zielspannkraft und der Aufwand der Automation abwägen, ohne das Spannkonzept zu wechseln.
Im Katalog aufgeführte Modelle P75 / P110 / P150 sind mit <0,01 mm wiederholbarer Spannposition angegeben. Das stützt gleichmäßige automatisierte Umrüstungen.
Senden Sie Maschinenmarke und -modell sowie die Auflagefläche, die gewünschte Baugröße (P75 / P110 / P150), den Antrieb pneumatisch V1 oder hydraulisch V2, die Werkstückhülle, die Backenart, den verfügbaren Versorgungsdruck, die Stückzahl und einen eventuellen Sensorbedarf der Automation. Mit diesen Angaben empfehlen wir ein Modell und prüfen die Schnittstelle. Wir bestätigen, welche Zeichnungen und CAD-Dateien für die gewählte Konfiguration verfügbar sind.
Technische Anfrage
Nennen Sie Bauteil, Maschine und die verfügbare Druckluft- oder Hydraulikversorgung. Wir grenzen Modell und Backen ein und erstellen darauf aufbauend ein Angebot. Beginnen Sie mit den Angaben, die bereits vorliegen.