


Maschinengesteuerte Palettenentriegelung
Pneumatische Nullpunktspannplatte
Mit Druckluft entriegeln. Die nächste Aufspannung extern vorbereiten.
Binden Sie den Vorrichtungswechsel in den Maschinenablauf ein. Diese einbaufertigen Nullpunktplatten verriegeln durch Federkraft und entriegeln pneumatisch – als Ausgangspunkt für die Beladung mit Roboter oder Palettenwechsler. Stimmen Sie Platte, Zugbolzen, Sensorik und Luftkreis vor der endgültigen Auswahl auf die Zelle ab.
Palettenschnittstelle prüfen lassenProduktkatalog 2026 per Geschäfts-E-Mail öffnen
Geschäfts-E-Mail zum Öffnen des Katalogs erforderlich
Federverriegelte, pneumatisch gelöste Platten für Roboter und Palettenwechsler. Kompakte A024/B024-Träger: BDS-Referenzsystem; handbetätigte Platten: Nullpunkt-Spannplatte; einzelne Aufnahmen: Nullpunkt-Spannsysteme.
Auswahl und Sicherheit: Wählen Sie Platte und Zugbolzen gemeinsam und prüfen Sie Last sowie Luftkreis der Zelle. Die Federn halten die Palette mechanisch; sie stellen keine Sicherheitsfunktion bereit. Integration und Sicherheitsprüfungen ansehen.
Wiederholpositionierung<0,005 mm Wiederholpositionierung der Platte · Siehe Modelldaten und Prüfungen des montierten Aufbaus.
FederverriegelungFedern spannen. Luft entriegelt. Die Spannkraft der gelisteten Platten reicht von 9.000 N bis 40.000 N. Die Hublast von NT-S96P400QD1 beträgt 560 kg.
LuftentriegelungLuft gibt die Palette für den Transfer durch Roboter oder APC frei. Validieren Sie den vollständigen Wechselablauf Ihrer Zelle.
Lieferzeit: Nach Zeichnungs-, Mengen- und Umfangsprüfung bestätigt
MOQ: 1 Stück
Zahlung: T/T · L/C
Qualitätsnachweise im Angebot abgestimmt
Lieferant mit MIC-Audit
Die Entriegelung in den Zellenablauf einbinden
Pneumatische Betätigung ermöglicht die maschinengesteuerte Entriegelung für einen validierten Palettenwechsel.
Vorrichtungen extern vorbereiten
Mit passenden Paletten bereiten Sie den nächsten Auftrag vor, während die aktuelle Aufspannung auf der Maschine bleibt.
Funktionen für Ihr Layout auswählen
Vergleichen Sie die modellabhängigen Hub-, Reinigungs- und Überwachungsoptionen gemeinsam mit Plattengröße und Lastanforderungen.
Passende Anwendung
Diese Platte, wenn Vorrichtungswechsel die Spindel stoppen
Palettierte Spanntürme, roboterbeladene Vorrichtungen und Wiederholaufträge. Die Palette setzt auf die Spannbolzen auf.
Zuerst vergleichen
Spannbolzenfamilie, Stationszahl und Luftlogik
Die Wahl ist die Spannbolzenfamilie 52 / 96 mm, die Vorrichtungsfläche und ob die Zelle eine Spannzustandserfassung braucht.
Als Nächstes
Besprechen Sie Ihren Aufbau
Nennen Sie Maschine, Werkstück oder Vorrichtung und ein eventuell vorgesehenes Modell. Wir helfen bei der Konfigurationsauswahl und den nächsten Angaben.
Auswahl- & Integrationsleitfaden
Praxis-Checkliste zur Auswahl einer pneumatischen Nullpunktspannplatte (pneumatisch entriegelt, federkraftgespannt) und zur Integration in Palettensysteme, APCs und Roboterzellen. Die Luftentriegelung bleibt ein Nullpunkt: die Verbindung, die die Maschine öffnet. Das Merkmal, das Sie antasten, ist der Nullreferenzpunkt. Ein kompakter Grundkörper und eine bewegte Palette sind ein Bezugssystem, nicht diese Platte. Wenn die Zeichnung alle drei Wörter benutzt, öffnen Sie die Seite, die zum Wort auf der Zeichnung passt.
Für Palettenautomation kombinieren Sie das System mit unserem Automatischer Palettenwechsler.
Wann eine pneumatische Nullpunktspannplatte sinnvoll ist
- Sie benötigen reproduzierbares Wiederaufspannen in Mehr-Operation-Prozessen (z. B. Fräsen → Erodieren → Messen).
- Sie bauen palettierte Spanntechnik für HMC-Pallet-Pools oder 5-Achs-Vorrichtungen/Tombstones.
- Ziel sind unbeaufsichtigte Betriebsfenster; Sensorik, Verriegelungen, Fehlerwiederanlauf und Abnahme der Gesamtzelle sind dafür Bestandteil des Projekts.
- Mechanische Federverriegelung mit pneumatischem Entriegeln; Modell, Schaltung, Verhalten bei Druckverlust und den sicheren Zustand der vollständigen Maschine oder Zelle validieren.
Wichtige Punkte vor der Bestellung
- Zugbolzenstandard und Raster: Wählen Sie 52 mm oder 96 mm nach der Zeichnung des jeweiligen Modells. Prüfen Sie Zugbolzen, Montagebild und zulässige Last; das Raster allein bestätigt keine Kompatibilität.
- Modulanzahl & Layout: 4-Modul, 6-Modul oder kundenspezifische Muster nur für dokumentierte Ausführungen des gewählten Modells vorsehen; Modulpositionen, Palettengröße, Lasten und Schaltung anhand der freigegebenen Zeichnung bestätigen.
- Wiederholgenauigkeit: Katalogklasse <0,005 mm; die Abnahmebedingungen und der vollständige Wechselzyklus werden projektbezogen festgelegt.
- Spannkraft & Steifigkeit: Schnittkräfte, Überhang und Vorrichtungsaufbau bewerten.
- Pneumatik: Den Entriegelungsdruck am Platteneinlass anhand der freigegebenen Zeichnung und Schaltung des gewählten Modells bestätigen und die Schlauchführung schützen.
- Automation: Spann-/Löse-Bestätigung, Interlocks und Kegel-Reinigung per Luftstoß (Optionen).
Integrations- und Validierungshinweise
Paletten- und Vorrichtungsschnittstelle
Verwenden Sie auf jeder Palette oder Vorrichtung passende, freigegebene Zugbolzen, damit die Arbeit außerhalb der Maschine vorbereitet und auf jeder geprüften Maschine aufgesetzt und gespannt werden kann. Bestätigen Sie für jede Maschine die Aufnahmegeometrie, das Montagebild, die Ausrichtung und die Last; Passstifte nur so verwenden, wie die freigegebene Zeichnung sie festlegt.
Luft- und I/O-Integration
Luftversorgung und Betriebskreis nach Zeichnung des gewählten Modells auslegen. Die Signalfolge und die Grenzen gewöhnlicher Prozessrückmeldungen stehen unter Automationsintegration.
Prozessfähigkeitsprüfung
Prüfen Sie die Wiederholgenauigkeit über mehrere Zyklen: spannen und lösen, den Bezug antasten und die Abweichungen aufzeichnen. Bewerten Sie mit den Ergebnissen, ob die gewählte Platte, der Vorrichtungsaufbau und der installierte Prozess die Toleranz einhalten.
Typische Ergebnisse, die Kunden vergleichen
Nutzen Sie die Prüfungen der Produktionsergebnisse, um den vorgeschlagenen Aufbau mit dem aktuellen Prozess zu vergleichen. Die tatsächlichen Ergebnisse hängen von der Teilegeometrie, dem Vorrichtungsaufbau, den Schnittdaten und der Automationsfolge ab.
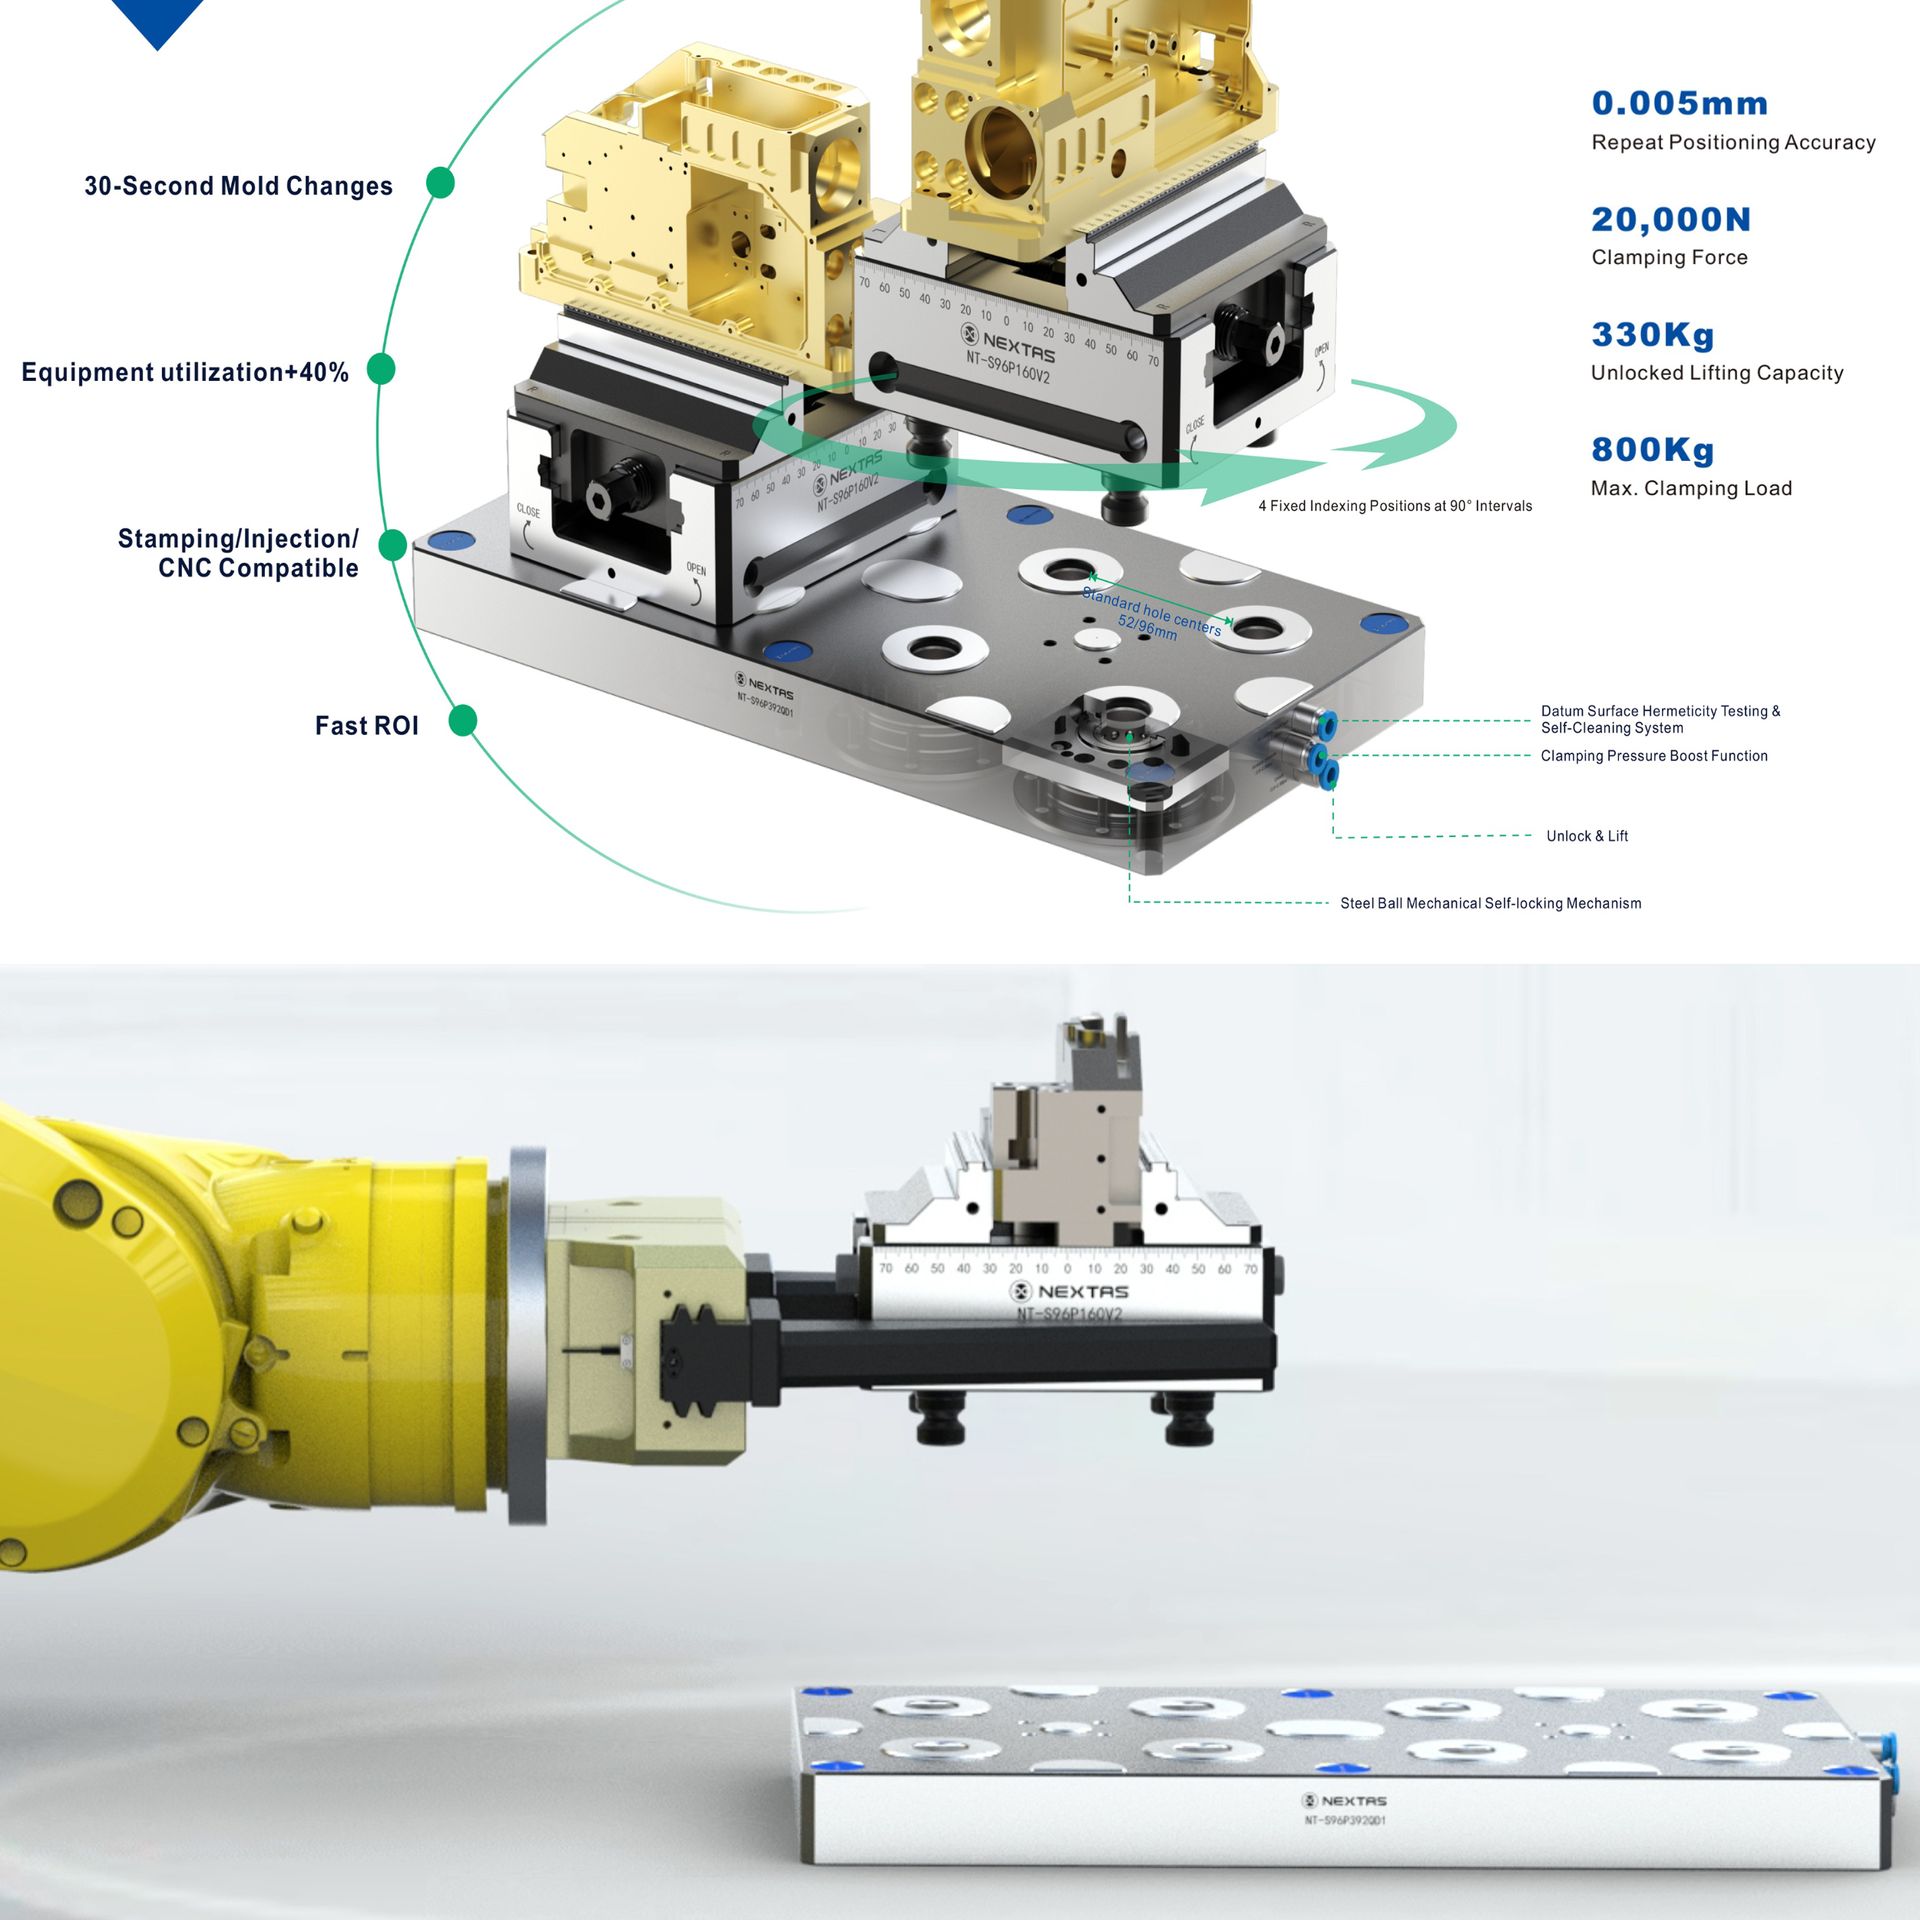
Hauptmerkmale
Verriegeln, lösen und Modellgrenzen
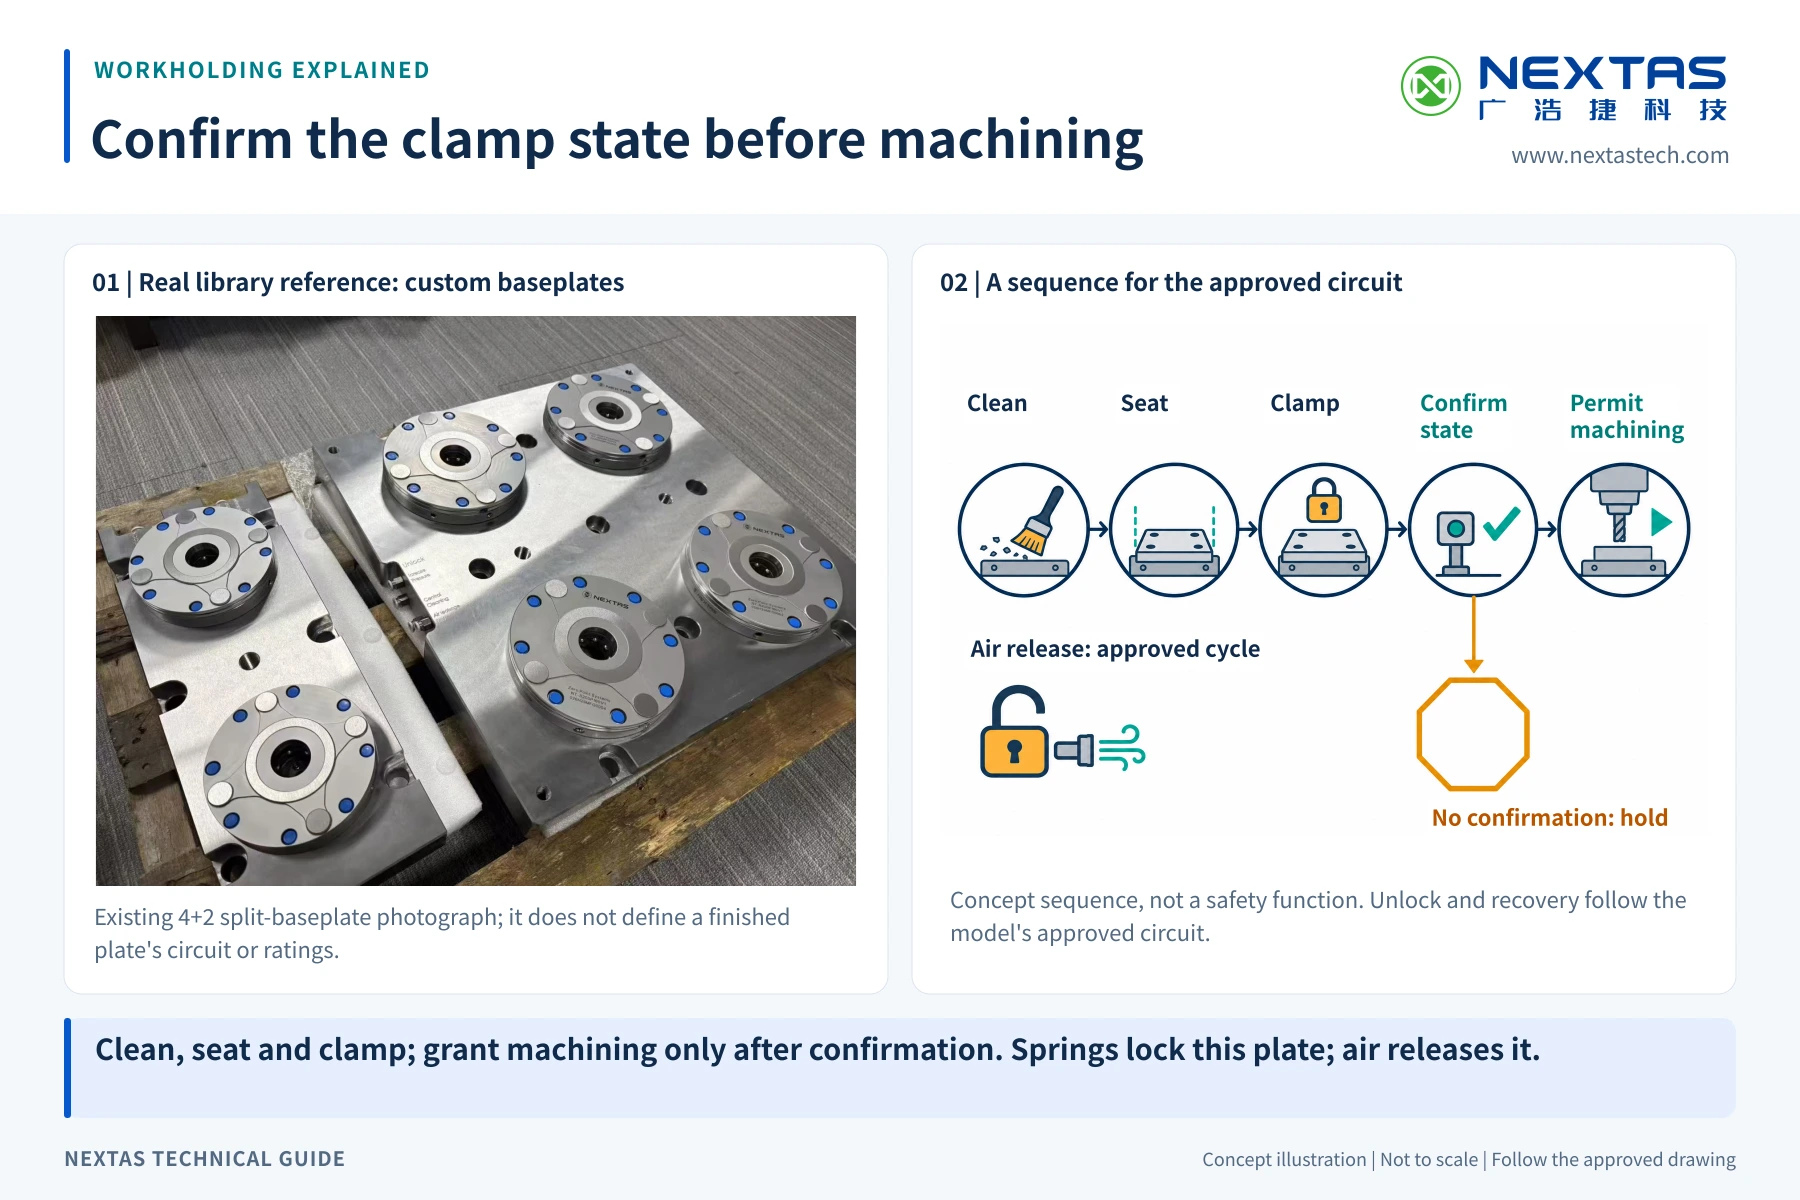
- Federverriegelung, pneumatische Entriegelung: Die Federn verriegeln die Palette. Druckluft entriegelt sie für den Wechsel.
- Standard-Kompatibilität: Das Raster 52/96 mm dient der Auswahl. Prüfen Sie die freigegebene Zeichnung des gewählten Modells, Montagegeometrie, Bauhöhe, Lasten und Freiräume; die Kompatibilität muss an der vorgesehenen Maschine bestätigt werden.
- Wiederholgenauigkeit: Die gelisteten Modelle erreichen <0,005 mm Wiederholpositionierung. Diese Angabe gilt für die Platte. Der montierte Aufbau ist getrennt.
- Leistungsbereich der Serie: Je nach Palettengröße reicht die Spannkraft von 9.000 N bis 40.000 N und die Hubkapazität von 100 kg bis 560 kg.
Reinigung & Überwachung
- Modellabhängige Reinigung und Überwachung: Dokumentierte Luftdichtheits- und Reinigungsoptionen am gewählten Modell bestätigen. Luftqualität, Abdichtung, Wartung und Abnahme auf Späne- und Kühlschmierstoffbedingungen abstimmen.
Konfigurationsoptionen
- Konfigurationsabhängige Spannkraftverstärkung: Eine zusätzliche Druckverstärkung ist nur für die dokumentierte Ausführung anzusetzen. Verfügbarkeit, Ablauf und zulässige Spannkraft anhand der ausgewählten Zeichnung und Schaltung bestätigen.
- Anheben beim Entriegeln: Entsprechend ausgeführte Modelle können die Palette oder den Schraubstock für das Handling anheben. Hub, Hublast, Schaltung, Sensorik und Freiräume der gewählten Konfiguration prüfen.
Produktionsergebnisse und Automatisierungskontext
Technische Daten & Design
Die Tabelle nennt Wiederholpositionierung, Spannkraft und Hublast für jedes der sechs Modelle.
Serienübersicht der technischen Daten
Referenzmodelle gemäß aktuellem Katalog. 52-mm- und 96-mm-Schnittstellen stehen für automatisierte Paletten-, Vorrichtungs- und Roboterwechselkonzepte zur Verfügung.
| Modell | Bolzenstandard | Wiederholgenauigkeit | Spannkraft | Hublast | Entriegelungsdruck | Spannbolzen | Gewicht |
|---|---|---|---|---|---|---|---|
| NT-S52P125QD1 | 52 mm | <0,005 mm | 9.000 N | 100 kg | Zeichnung prüfen | NT-S52P16V1 | 3,5 kg |
| NT-S52P168QD1 | 52 mm | <0,005 mm | 9.000 N | 100 kg | Zeichnung prüfen | NT-S52P16V1 | 5,2 kg |
| NT-S52P229QD1 | 52 mm | <0,005 mm | 18.000 N | 200 kg | Zeichnung prüfen | NT-S52P16V1 | 6 kg |
| NT-S96P200QD1 | 96 mm | <0,005 mm | 20.000 N | 280 kg | Zeichnung prüfen | NT-S96P20V1 | 9 kg |
| NT-S96P250QD1 | 96 mm | <0,005 mm | 20.000 N | 280 kg | Zeichnung prüfen | NT-S96P20V1 | 12 kg |
| NT-S96P400QD1 | 96 mm | <0,005 mm | 40.000 N | 560 kg | Zeichnung prüfen | NT-S96P20V1 | 18 kg |
Die Modelltabellen nennen <0,005 mm Wiederholgenauigkeit. NT-S96P200QD1 und NT-S96P250QD1 haben 280 kg Hublast; NT-S96P400QD1 hat 560 kg. Die Einzelblätter nennen keinen Entriegelungsdruck; Zeichnung und Schaltung bestätigen. Ein Systembanner auf der Pneumatikplatten-Seite nennt 0,005 mm Wiederholgenauigkeit, 20.000 N und 330 kg Hub im entriegelten Zustand. Dieses Banner ist nicht die Zeile NT-S96P400QD1. Die P400-Tabelle nennt 40.000 N und 560 kg. Hublast ist keine Zerspanlast oder Nutzlastfreigabe für die Gesamtzelle.
Die sechs Referenzmodelle nennen gehärtete Edelstahlkörper, pneumatische Entriegelung, mechanische Selbstverriegelung und 4 × 90° feste Indexierung. Spannkraftverstärkung, Reinigung, Luftdichtheitsüberwachung, Abdichtung und zusätzliche Funktionen anhand der ausgewählten Zeichnung, Schaltung und des Auftragsumfangs bestätigen.
Präzision durch Design
Druckluft öffnet die Verriegelung; interne Federn bewegen die Spannschieber und halten die Palette, wenn die Entriegelungsluft entfällt. Validieren Sie die Maschinensicherheit gesondert: Prüfen Sie das Verhalten des gewählten Modells bei Luftverlust anhand der freigegebenen Zeichnung und validieren Sie Schutzeinrichtungen, Verriegelungen und Abnahme für die vollständige Maschine oder Zelle.
Gebaut für die moderne Fertigung
Die Nullpunktspannplatten verwenden je nach Modell gehärtete Edelstahlkomponenten. Abdichtung und Luftkanäle zur Reinigung anhand der ausgewählten Zeichnung und des Auftragsumfangs bestätigen. Der Katalogwert von <0,005 mm ist modellbezogen; seine Erreichbarkeit wird mit festgelegter Sauberkeit, Last, Temperatur und Messmethode über den vollständigen Wechselzyklus abgenommen.
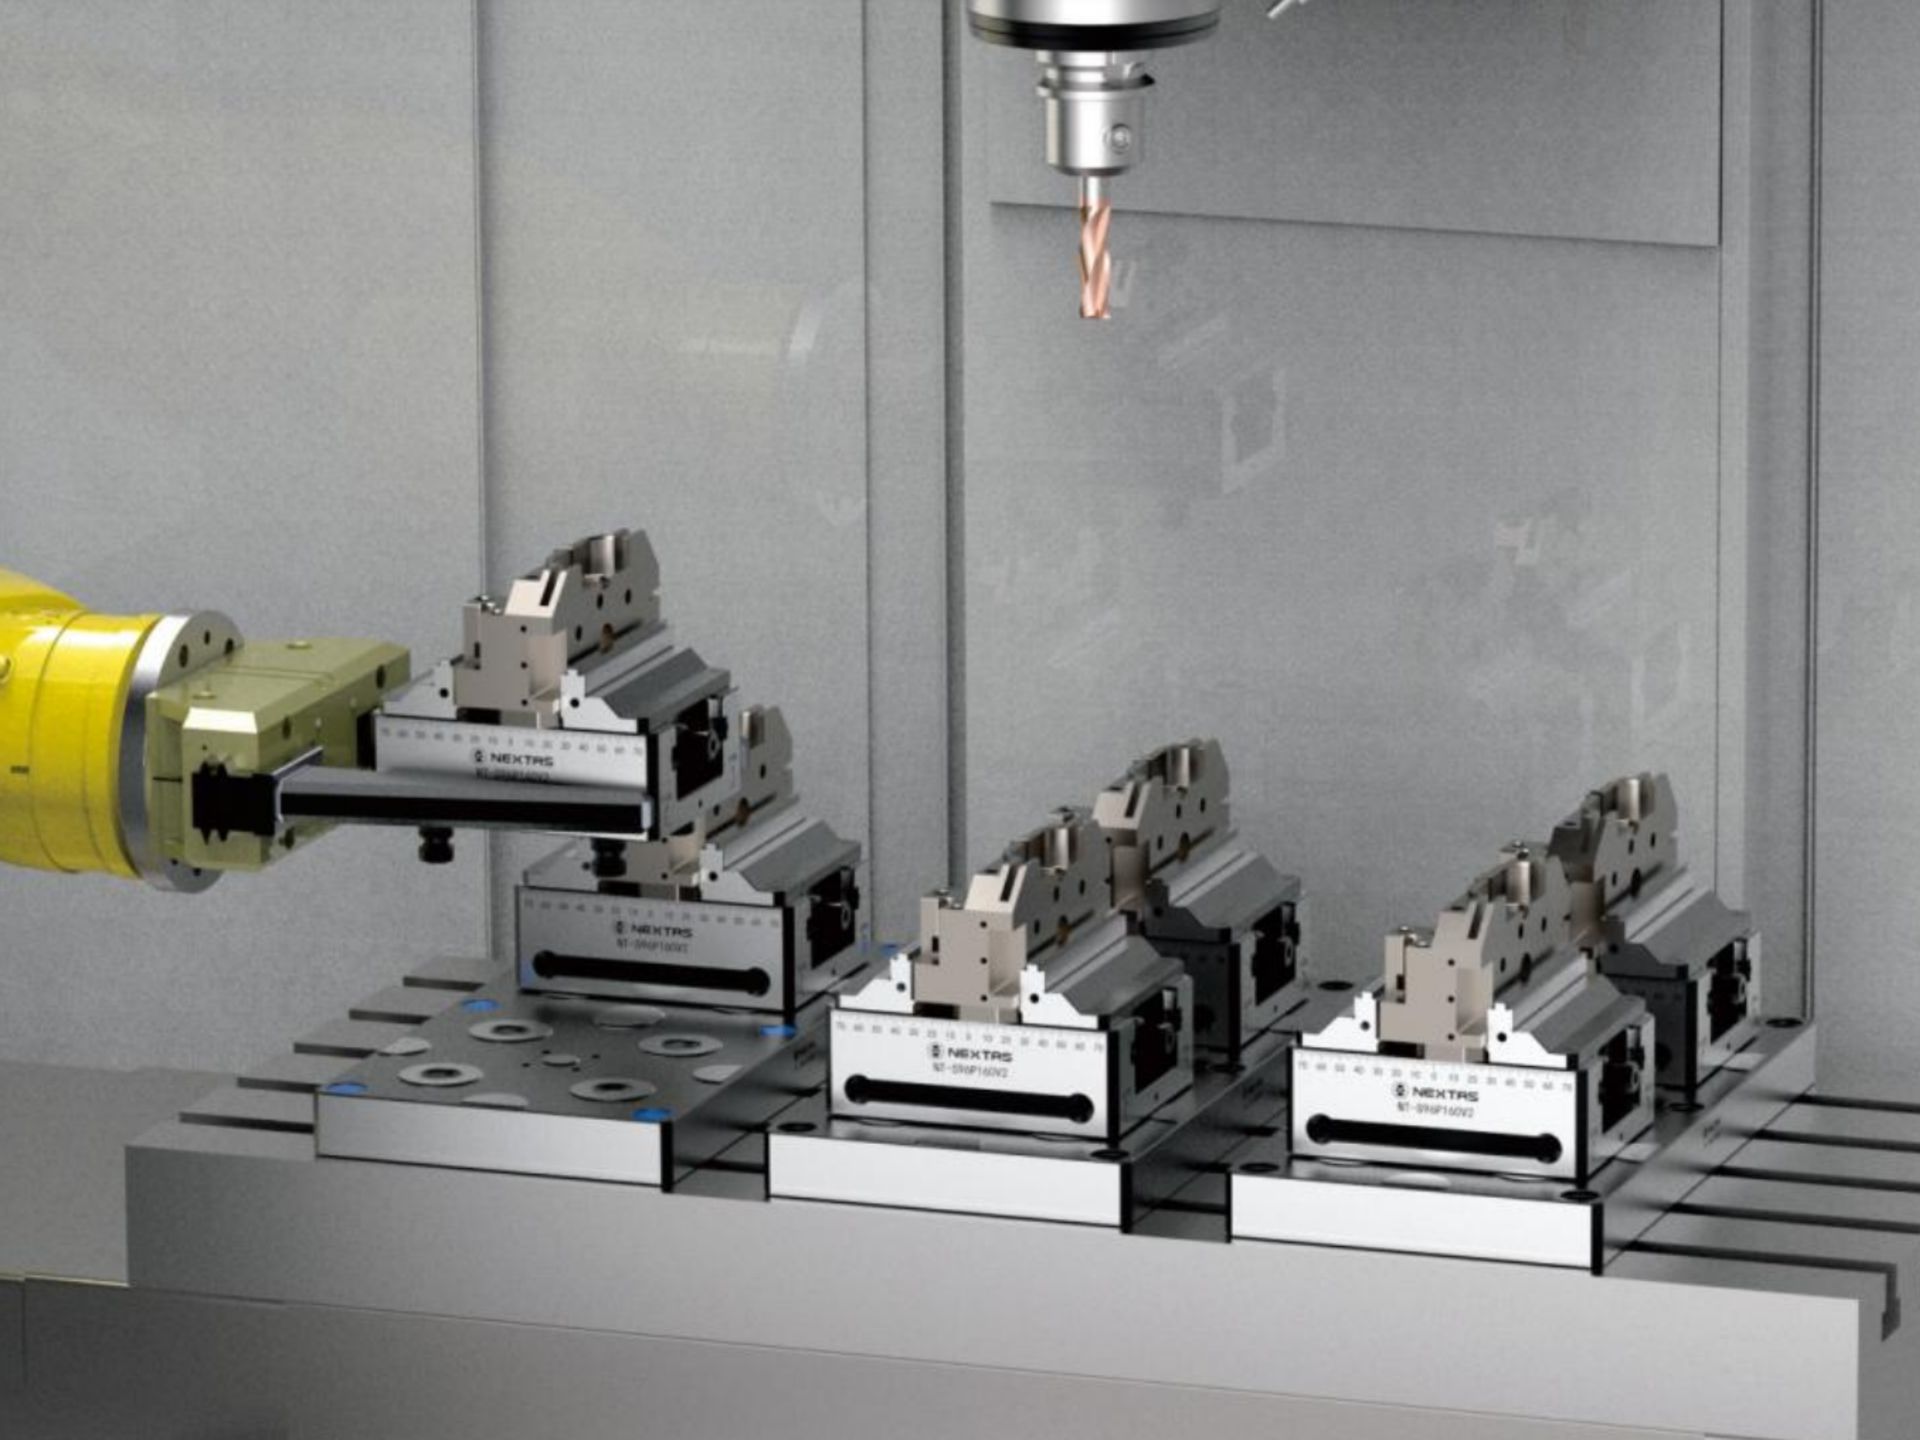
Robotertransfer über geprüfte Schnittstellen
Referenz für die Übergabe zwischen Stationen. Die vollständigen Schnittstellen- und Zellenprüfungen stehen unter Automationsintegration.
Integration in die Automatisierung
Die pneumatische Nullpunktspannplatte stellt eine mechanische und pneumatische Schnittstelle für Roboter- oder Palettenwechsel bereit. Prüfen Sie Spannkraft und Hublast des gewählten Modells in der Modellspezifikationstabelle; Auswahl, Medienführung, Signalabfolge und Wechselzeit werden für Palette, Roboter und Maschine gemeinsam ausgelegt.
Die Schnittstelle kann robotergestützte Abläufe und längere unbeaufsichtigte Betriebsfenster unterstützen. Die erreichbare Dauer hängt von Materialversorgung, Werkzeugstandzeit, Sensorik, Verriegelungen, Fehlererkennung, Fehlerwiederanlauf, Risikobeurteilung sowie FAT/SAT der gesamten Zelle ab.
Greifer, gesamte bewegte Last, Halter- und Palettenschnittstellen jeder Station sowie Roboterzugang und vollständige Wechselreihenfolge gemeinsam prüfen. Reinigungs- und Sitzsignale haben nur die für die gewählte Installation bestätigte Bedeutung. Die Luftversorgung und ein etwaiger Entriegelungsdruck ergeben sich aus Modellzeichnung und freigegebenem Schaltplan.
Montage, Pneumatik & Wartung
Praxis-Hinweise für die Inbetriebnahme einer pneumatisch entriegelten Nullpunkt-Palettenplatte und stabile Wiederholgenauigkeit im Dauerbetrieb.
Montage & Ausrichtung (Kurz-Checkliste)
- 1Maschinentisch reinigen und Auflagefläche auf Sauberkeit/Ebenheit prüfen.
- 2Passstifte/Dübel für die Erstausrichtung nutzen – Paletten sollen immer gleich orientiert sein.
- 3Befestigungsschrauben nach der freigegebenen Modellanleitung anziehen. Eine Prüfung oder ein Nachziehen nach Temperaturzyklen nur vorsehen, wenn die Anleitung diesen Ablauf und das Anzugsmoment festlegt.
- 4Zugbolzenhöhe und Vorrichtungsaufbau prüfen und vor der Fertigung bestätigen, dass jedes Modul vollständig in den Anlagekegeln sitzt.
- 5Mehrere Spann- und Lösezyklen fahren und einen Bezug antasten, um die Wiederholpositionierung vor der Fertigung zu bestätigen.
Druckluft & Betriebssicherheit
- Saubere, trockene, gefilterte Luft (nach Werksstandard) verwenden; Regler nahe an der Maschine.
- Schläuche/Kupplungen vor Spänen und Kühlschmierstoff schützen; Zugentlastung in Roboterzellen.
- Für Automatisierung: Interlock „Spannung bestätigt“, Start erst nach OK-Signal.
- Wenn das gewählte Modell einen Reinigungsluftstoß für die Kegel hat, ihn vor dem Spannen nutzen, um das Risiko von Späneabdrücken zu senken. Die Anlageflächen trotzdem prüfen und reinigen; der Luftstoß allein genügt nicht.
- Regelmäßig Kegel, Zugbolzen und Dichtungen inspizieren – besonders bei viel KSS.
Häufige Ursachen für Abweichungen (und Gegenmaßnahmen)
Späne in den Kegeln
Falls für das Modell dokumentiert, Luftstoß nutzen. Anlageflächen zusätzlich prüfen und reinigen; die Wartung auf Späne und Kühlschmierstoff abstimmen.
Uneinheitliche Zugbolzen
Den freigegebenen, passenden Bolzentyp und das angegebene Montagedrehmoment an jeder Vorrichtung oder Palette verwenden.
Druckabfall/Leckage
Regler, Kupplungen und Schläuche prüfen und den Druck an der Platte unter Last bestätigen.
Nachgiebiger Vorrichtungsaufbau
Den Überhang verringern und die Abstützung für die Schnittkraft ergänzen.
Anwendungen
Die folgenden Anwendungen dienen der Vorauswahl. Schnittstelle, Last, Freiraum und Prozess müssen für die konkrete Maschine oder Zelle bestätigt werden.
Horizontale Bearbeitungszentren (HMC)
Eine bestätigte Konfiguration kann Palettenpools in HMCs und das Rüsten außerhalb der Maschine unterstützen. Die Veränderung der Spindelwartezeit gegenüber dem bisherigen Ablauf am vollständigen Prozess messen.
5-Achs-Bearbeitung
Ein geprüfter Vorrichtungsaufbau kann den Zugang zu fünf Werkstückseiten verbessern und je nach Modell, Werkstück und Werkzeugweg die Zahl der Aufspannungen verringern.
Automatisierte Fertigungszellen
Die Schnittstelle kann Teil eines FMS oder einer robotergestützten Zelle sein. Vorrichtungswechsel und unbeaufsichtigte Betriebszeit müssen für das Gesamtsystem ausgelegt und validiert werden.
Qualitätskontrolle & KMG
Eine bestätigte Bezugsschnittstelle kann Umspannschritte beim Transfer von CNC zu KMG reduzieren. Schnittstelle, Ausrichtung, Messmethode und Prozessfähigkeit vor der Koordinatenübertragung prüfen.
Eine 41-sekündige Hochformat-Demonstration eines selbstzentrierenden Schraubstocks und einer pneumatischen Nullpunktplatte in einem automatisierten Aufbau. Leistungsdaten ergeben sich aus den Spezifikationen des gewählten Modells und der Validierung des installierten Prozesses.
Auf YouTube ansehenZugehörige Kundenfälle
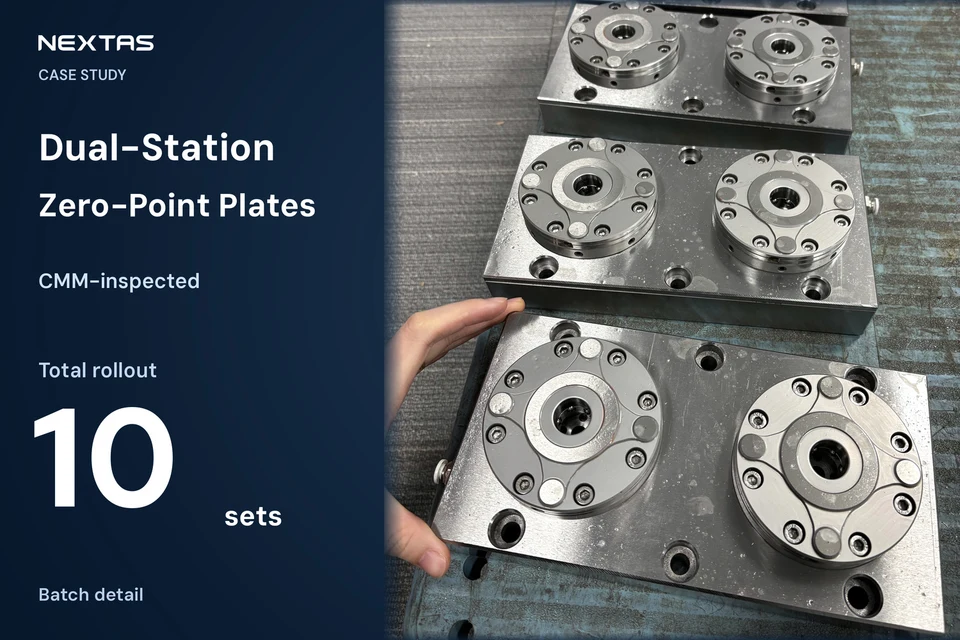
Über Einzelmaschinen-Lösungen hinaus: Wie eine 10-Paletten-Nullpunkt-Einführung die Werkstückspannung auf der gesamten Fertigungsfläche vereinheitlicht hat
10 standardisierte Paletten, Bezugsprüfung je Station
Fall lesen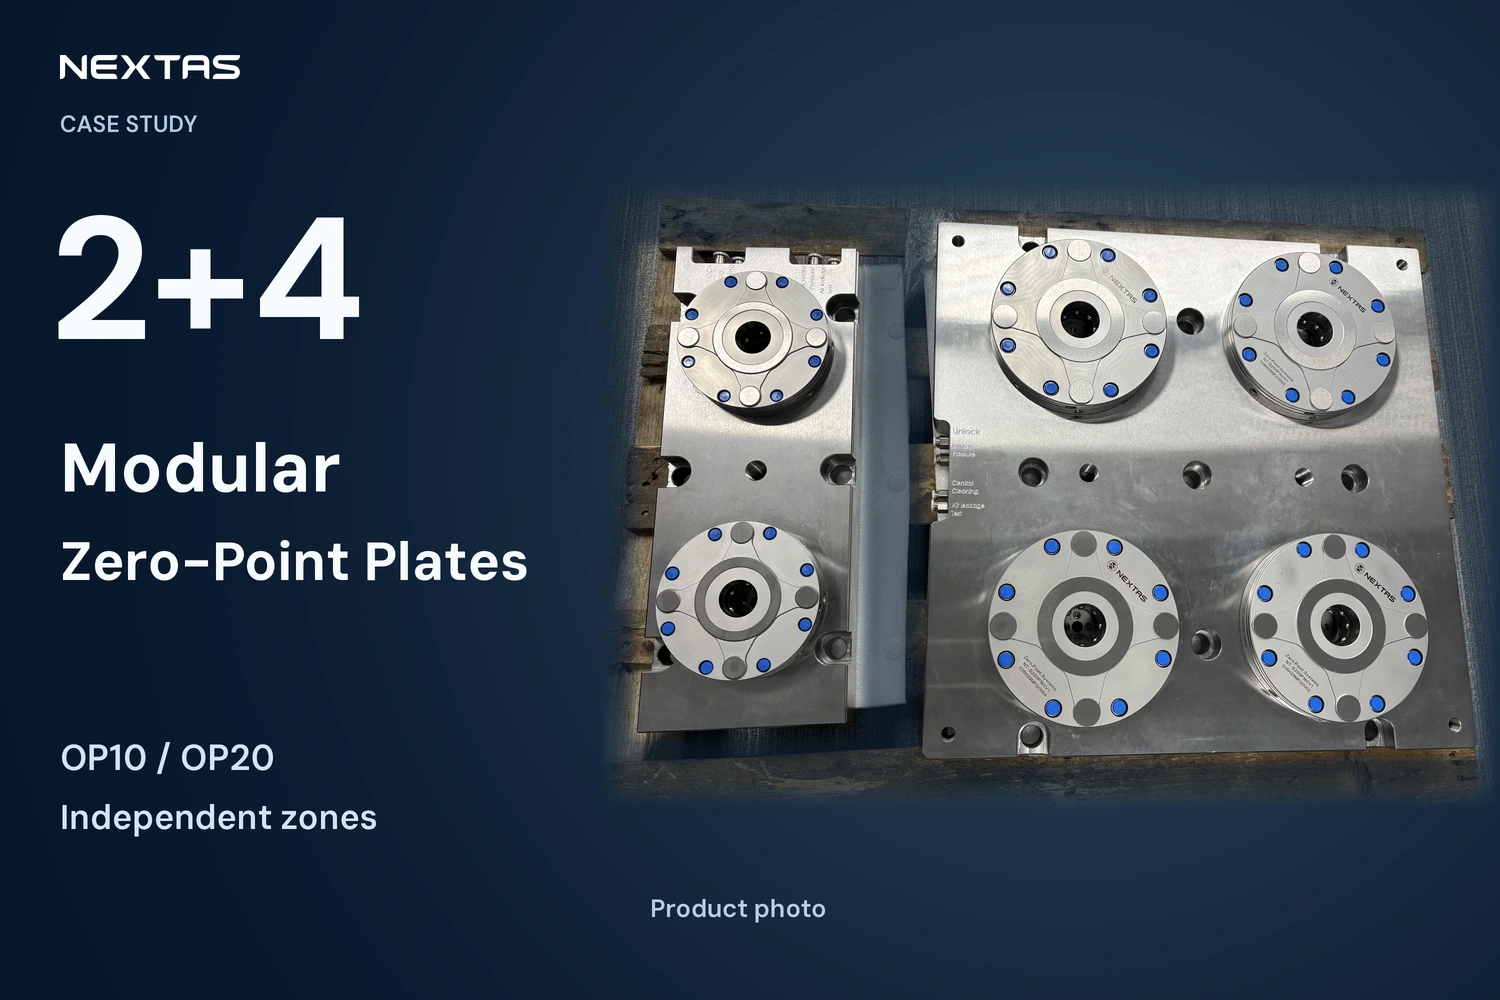
Den VMC-Tisch modularisieren: Wie ein 2+4-Nullpunkt-Subplattenlayout flexible High-Mix-Bearbeitung erschlossen hat
Zuvor 45 Minuten, jetzt unter 2 Minuten
Fall lesen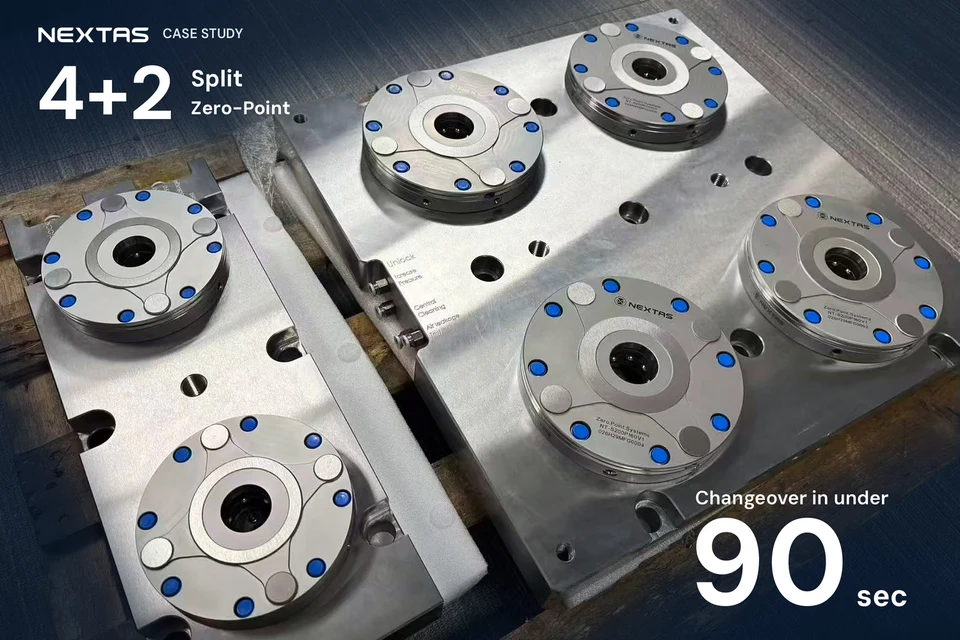
Warum die VMC-Platte in 4+2 teilen?
Vorrichtungswechsel unter 90 Sekunden
Fall lesen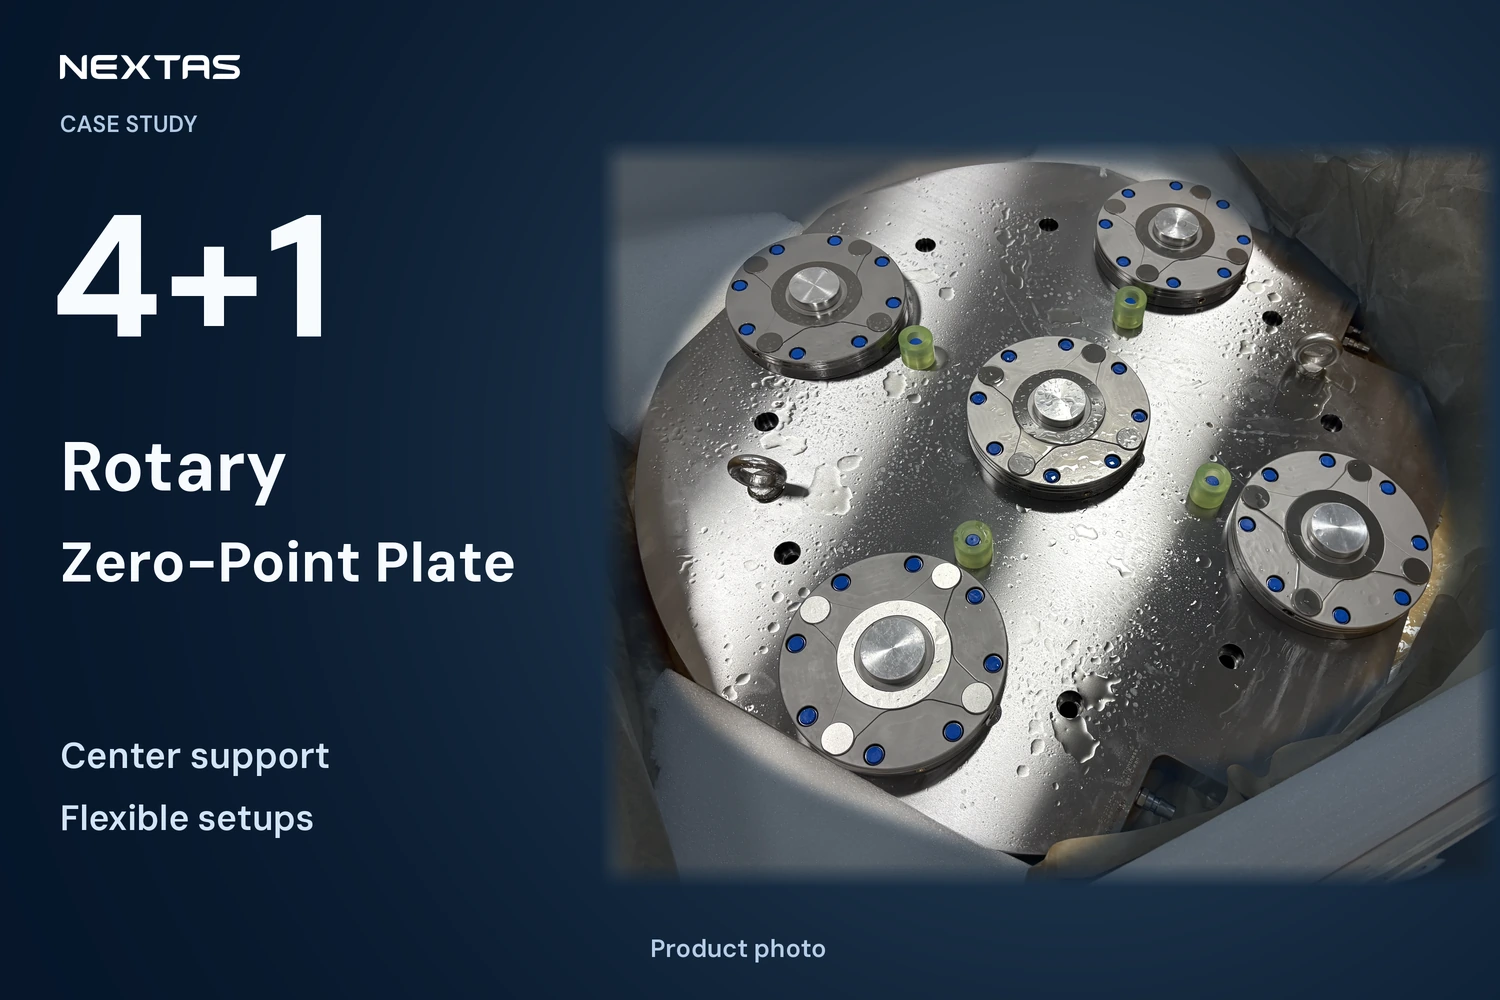
Die 5-Achs-Wiege ausnutzen: Wie eine kundenspezifische „4+1“-Nullpunkt-Drehplatte Rüstengpässe und Mittendurchbiegung beseitigt hat
50 Minuten auf unter 90 Sekunden
Fall lesenRepräsentatives Integrationsszenario
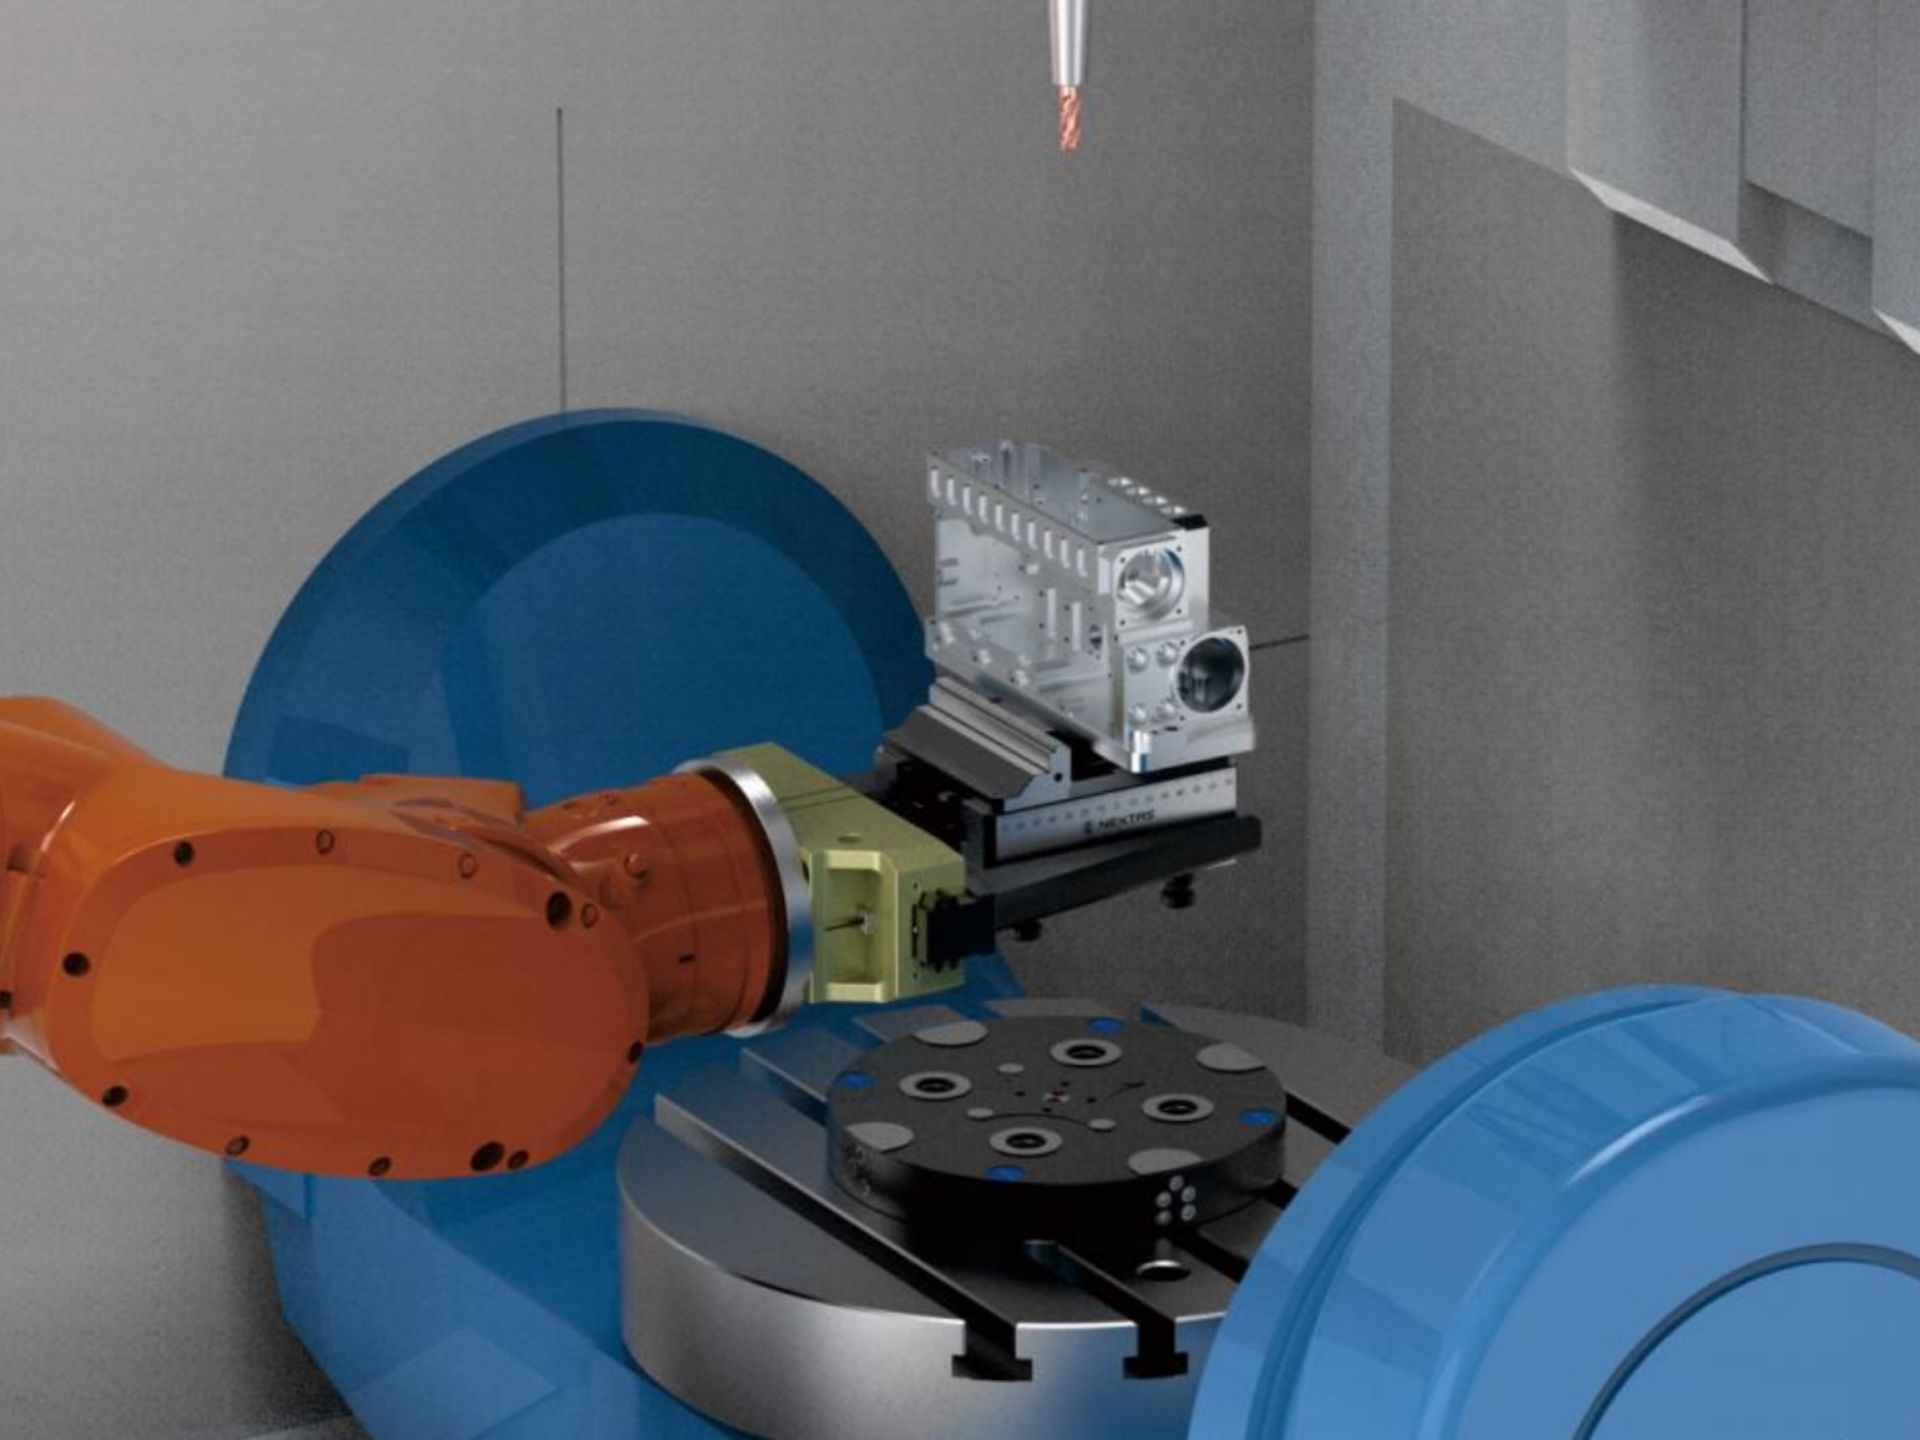
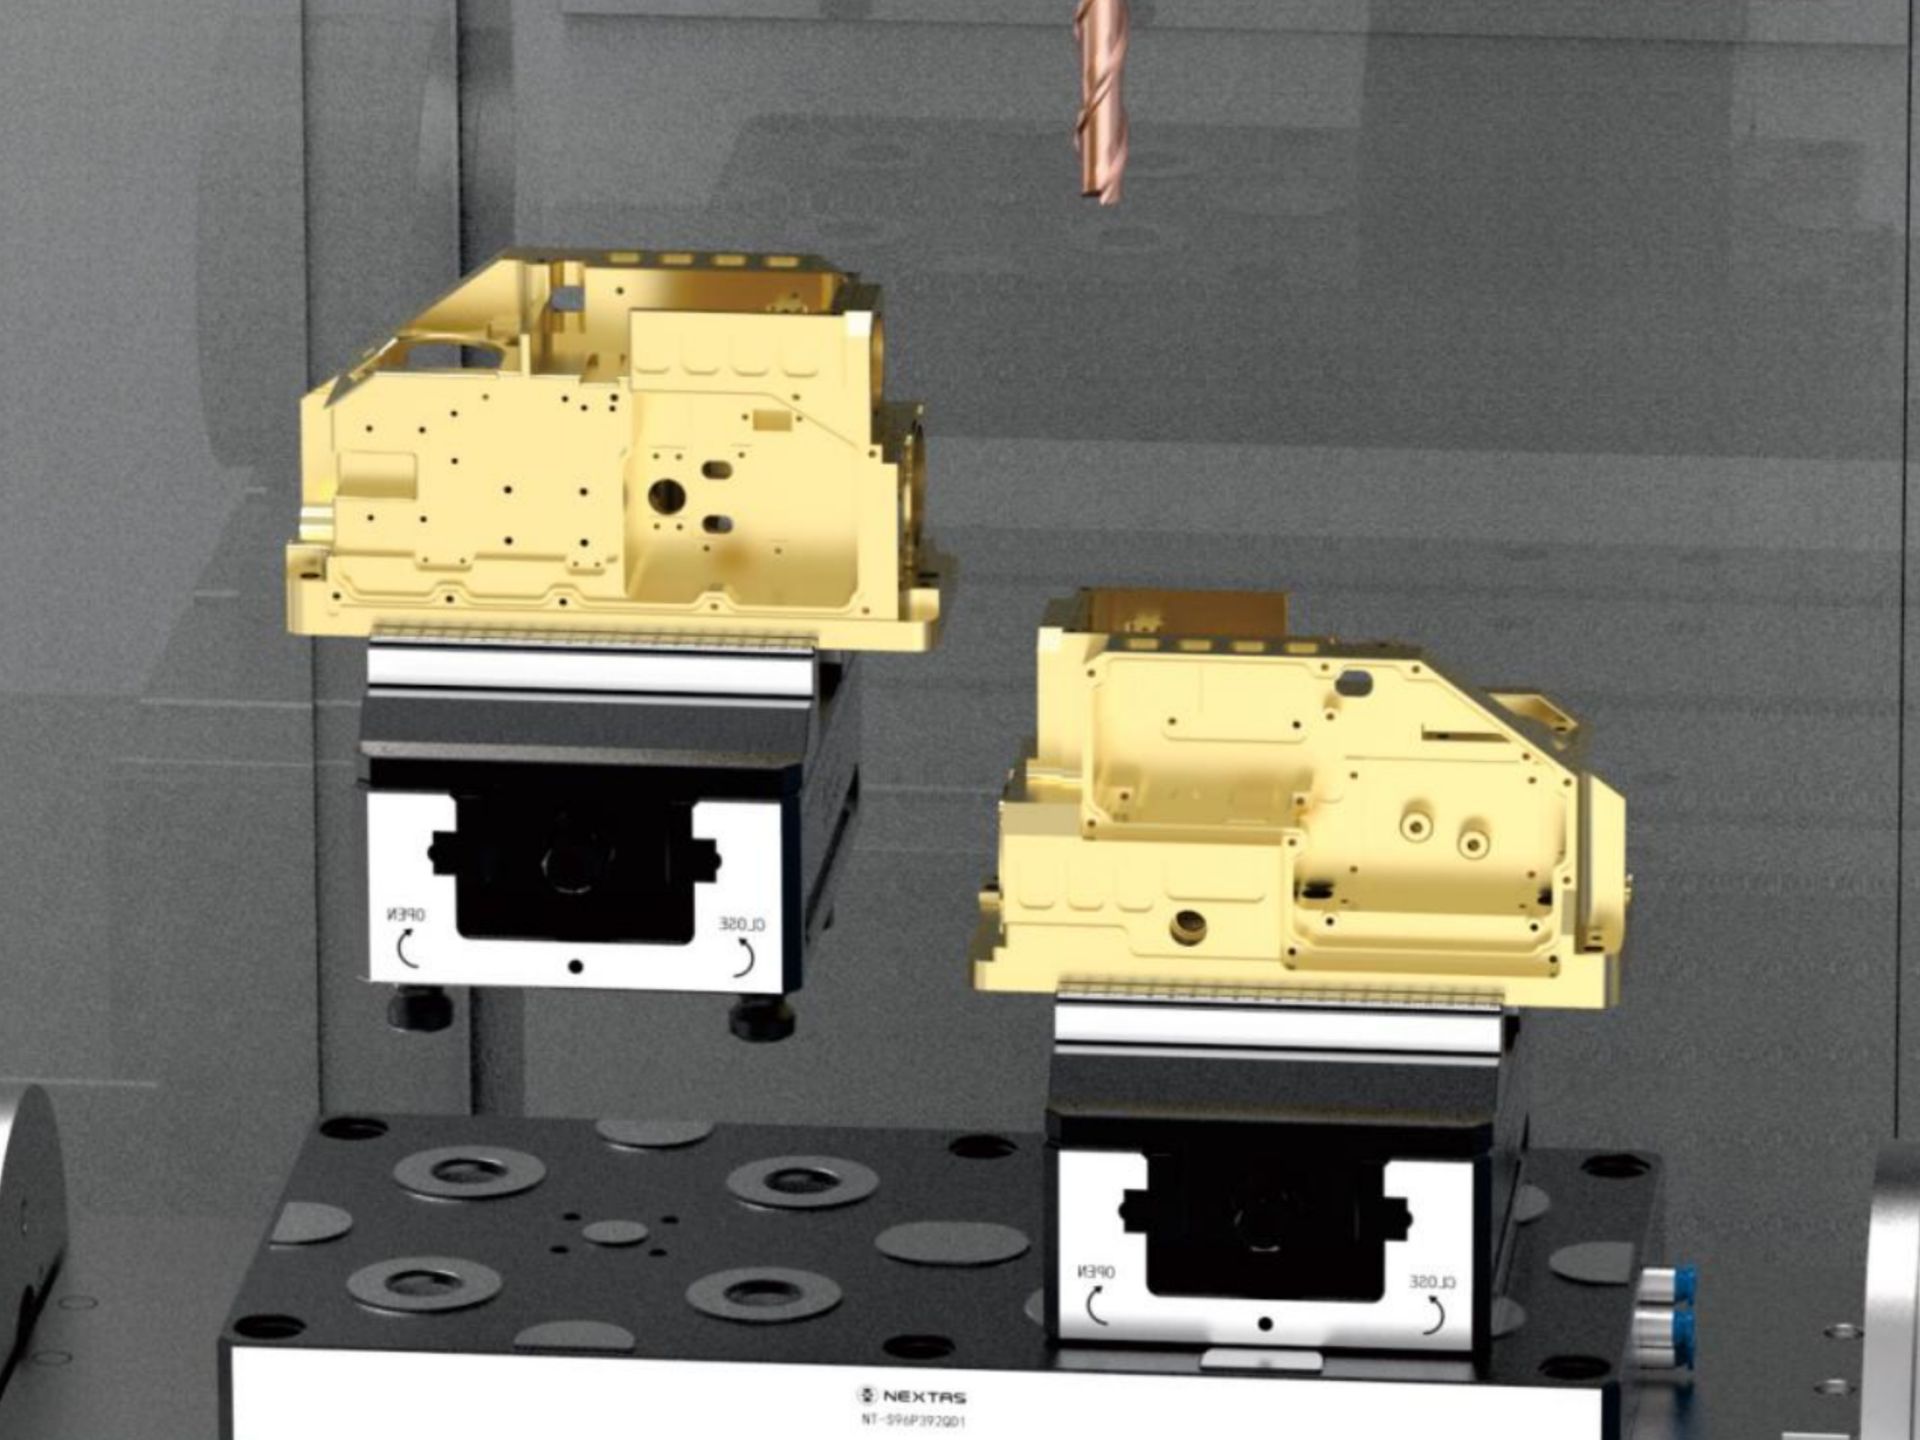
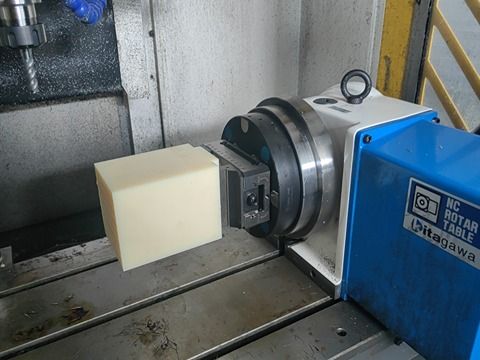
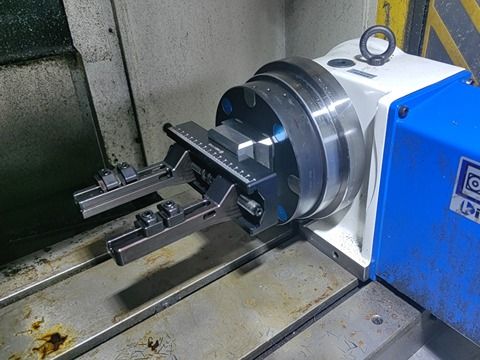
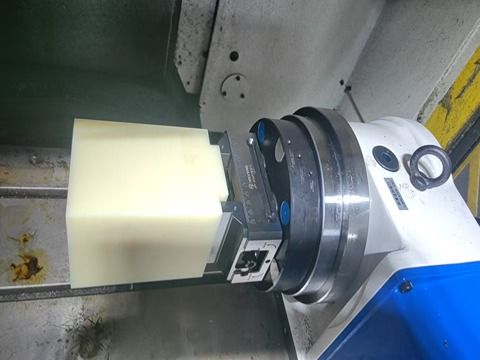
Die Abbildungen zeigen Spannvorrichtungen und blockförmige Werkstücke an einer CNC-Rundachse. Sie veranschaulichen mögliche Aufbauten; eine konkrete Kombination mit der gewählten pneumatischen Nullpunktspannplatte ist anhand der Zeichnungen zu bestätigen. Lasten, Bezugsübertragung und Werkzeugzugang am vollständigen Aufbau prüfen; Wechselzeit und Bearbeitungsstabilität im vorgesehenen Prozess messen.
Seite aktualisiert . Die Katalogwerte dieser Familie stammen aus dem NEXTAS-Katalog 2026 für industrielle Schnellwechsel-Spanntechnik. Prüfen Sie zeichnungsabhängige Maße anhand der Zeichnung des gewählten Modells. Katalog anfordern. Werk, Kataloge und Messen.
Produktunterlagen
Produktkatalog 2026 per Geschäfts-E-Mail öffnen
Die geschäftliche E-Mail öffnet den Katalog 2026 für diese Familie.
3D CAD-Daten anfordern
Nennen Sie Maschine, Einsatz und, soweit bekannt, das Plattenmodell. Wir unterstützen die Konfigurationsauswahl und bestätigen verfügbare Zeichnungen und CAD-Daten.
Häufig gestellte Fragen (FAQ)
Was ist eine pneumatische Nullpunktspannplatte und für wen ist sie gedacht?
Es ist eine Bezugsplatte mit pneumatischer Entriegelung für die wiederholbare Übergabe von Palette oder Vorrichtung. Sie ist vor allem relevant, wenn der Prozess häufige maschinengesteuerte Wechsel, Roboterbeladung oder einen geplanten Weg zur Palettenautomatisierung braucht.
Was sind die wichtigsten technischen Daten?
Vergleichen Sie Wiederholpositionierung, Spannkraft und Hublast in der Modelltabelle unter Technische Daten und Konstruktion. Den Entriegelungsdruck bestätigen Sie anhand der Zeichnung und des Pneumatikkreises des gewählten Modells.
Mit welchen Maschinen ist sie kompatibel?
Die Baureihe wird für 5-Achs-CNC-Zentren, Fräsmaschinen, Erodieranlagen und Koordinatenmessgeräte angeboten. Die konkrete Kompatibilität hängt von Bohrbild, Medienführung, Lasten, Bauraum und Steuerungsschnittstelle ab.
Wie wird die Nullpunktspannplatte installiert?
Bohrbild und Positioniermuster auf der Zeichnung prüfen, die montierte Platte auf Ebenheit und Ausrichtung prüfen und den pneumatischen Kreis dieser Zeichnung anschließen. Eine automatisierte Zelle braucht zusätzlich die Ventilfolge, die Logik des Spannzustands und die Verriegelungen von Maschine oder Roboter, bevor die Fertigung startet.
Wo erhalte ich CAD-Daten oder technische Dokumentation?
Nennen Sie Modell oder Maschine, Einsatz und benötigte Daten. Unsere Ingenieure bestätigen, welche 2D-Layouts, CAD-Daten, Montagezeichnungen oder Schaltungsunterlagen für die gewählte Konfiguration unter den vereinbarten Vertraulichkeitsbedingungen verfügbar sind.
Unterschied zwischen pneumatischem Öffnen und Spannen?
Luft entriegelt. Federn spannen. Das ist kein Spanner, der nur bei anstehender Luft hält. Der Federhalt ist keine Sicherheitsfunktion. Die Schutzeinrichtung bleibt bei der Zelle. Das Verhalten bei Luftausfall steht auf der Zeichnung dieses Modells.
Wie funktioniert die Turbo-Funktion?
Die Turbo-Funktion kann die Federkraft kurzzeitig erhöhen. Verfügbarkeit, zulässige Belastung und erforderliche Überwachung werden für das ausgewählte Modell und die Anwendung bestätigt.
Welche Wartung ist erforderlich?
Anlageflächen und Zugbolzen vor dem Beladen reinigen, Luftqualität und Leckage überwachen und Dichtungen, Verschraubungen und Verschleißflächen in einem Intervall prüfen, das zur realen Umgebung passt. Nicht allein auf eine Ausblasfunktion verlassen. Dichtkonzept und Wartungsvorgaben des gewählten Modells bestätigen, bevor es starkem Kühlschmierstoff oder abrasiven Spänen ausgesetzt wird.
Welchen Vorteil hat die Standardteilung 52/96 mm?
Die beiden Bezugsfamilien erleichtern es, Paletten und Vorrichtungen in der Fertigung zu vereinheitlichen. Die Kompatibilität verlangt trotzdem dieselbe Zugbolzengeometrie, dasselbe Lochbild, dieselbe Lastangabe, dieselbe Ausrichtung und dieselbe Aufbauhöhe. Die Teilung allein beweist nicht, dass zwei Bauteile austauschbar sind.
Was sollte ich für eine Anfrage zur pneumatischen Nullpunktplatte senden?
Beginnen Sie mit Maschine, Werkstück oder Vorrichtung, gewünschtem Wechselablauf und Stückzahl. Ergänzen Sie Modell, Zeichnung, Last und Pneumatikdaten, soweit bekannt. Wir klären fehlende Angaben, empfehlen eine Konfiguration und bestätigen verfügbare Zeichnungen und CAD-Daten.




Schnelles Angebot
Angebot für Pneumatische Nullpunktplatte anfordern
Nennen Sie Ihre Maschine, Ihr Werkstück oder das vorgesehene Plattenmodell. Unsere Ingenieure unterstützen die Auswahl und klären die Angaben für Ihr Angebot.