Typische Wahl
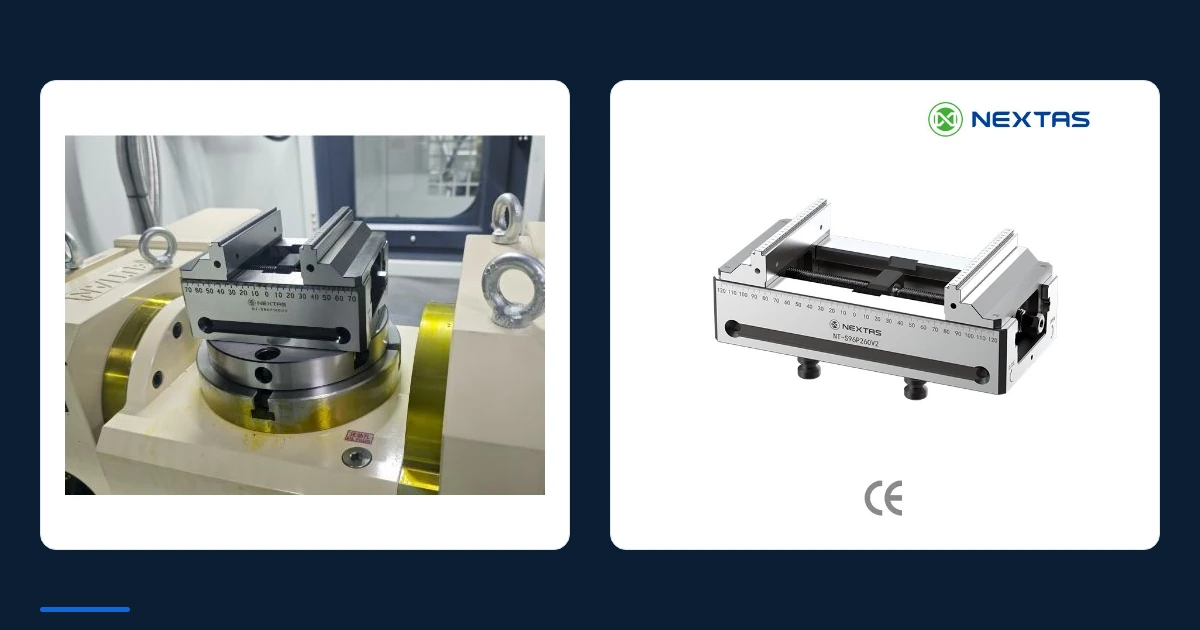
Den empfohlenen 45°-Schwalbenschwanzfräser verwenden; den Durchmesser an die Backenbreite anpassen.
Praxishinweis
Ein verschlissener oder falscher Fräserwinkel gibt Spiel und senkt die Greifkraft.
Mit vorbereitetem Schwalbenschwanzprofil mehr Bearbeitungsflächen freigeben
Ein vorbereitetes 45°-Schwalbenschwanzprofil hält die Basis und lässt mehr vom Werkstück für das Werkzeug frei. Vergleichen Sie die Einstationenfamilie P50 mit der Dreistationenfamilie P90. Wählen Sie Backengröße und Montageschnittstelle anhand von Rohteil, Schnittlasten und Maschinenfreiraum.
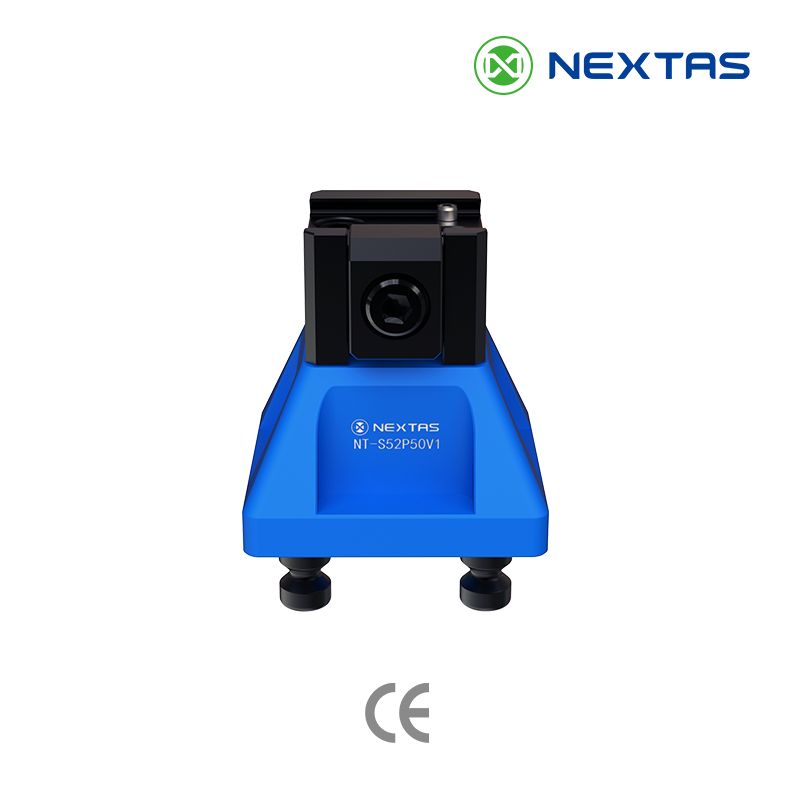
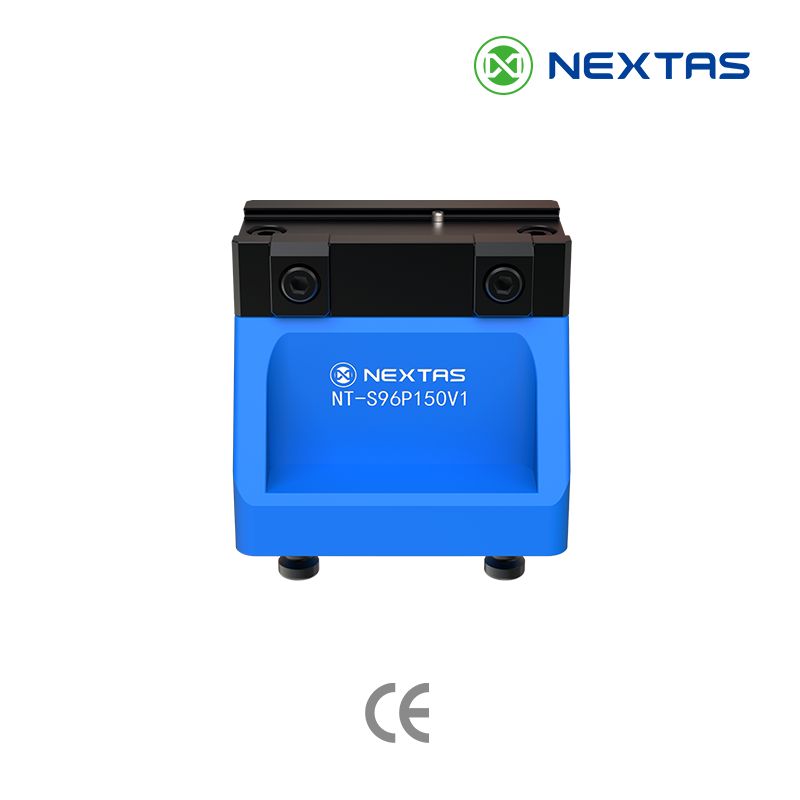
1 / 5Schwalbenschwanz-Spannvorrichtung mit einer Spannstelle auf einer blauen Basis mit Positionierbolzen.
Die Spannung am vorbereiteten Basisprofil lässt mehr Platz für die Bearbeitung von oben und von den Seiten.
Nutzen Sie eine Station für einzelne Rohteile oder prüfen Sie drei Stationen, wenn die Teilefamilie einen gemeinsamen Bearbeitungszyklus erlaubt.
Prüfen Sie Vorrichtung, 52- oder 96-mm-Schnittstelle und Maschinenfreiraum gemeinsam, bevor Sie die Aufspannung festlegen.
Noch unsicher, welche Ausführung passt? Beschreiben Sie Ihre Aufspannung.
Schwalbenschwanzvorrichtung empfehlen lassenStationen, Rohteil und Montage wählen
Beginnen Sie mit P50 für eine Station oder P90 für drei Stationen. Danach folgen Rohteil, Backen und die Montageschnittstelle; 52/96 mm ist keine Zuordnung zu einer bestimmten Stationszahl. Nutzen Sie die detaillierten Vergleichs- und Prüfpunkte. Die endgültige Passung hängt vom gewählten Modell, der freigegebenen Schnittstellenzeichnung, dem Maschinenraum, der Nutzlast, der Schnittlast und der Prozessfreigabe ab.
Bei Paletten mit mehreren Vorrichtungen die pneumatische Nullpunktspannplatte und automatischen Palettenwechsler zusammen mit Nutzlast, Maschinenfreiraum und dem freigegebenen Wechselablauf prüfen.
| Kriterium | System 52 | System 96 | Was zu prüfen ist |
|---|---|---|---|
| Teilegröße und Handhabung | Kleine bis mittlere Teile; höhere Stationsdichte auf einer kompakten Platte. | Mittlere bis größere Teile; mehr Basisfläche für stabiles Andocken auf Paletten. | Maschinenraum, Palettengröße und die Beladung (manuell oder Roboter). |
| Schnittlast und Steifigkeit | Für allgemeines Fräsen und leichteres Schruppen. Die Bahnkräfte ausgeglichen halten. | Für schwereres Schruppen oder zähere Werkstoffe, wenn die breitere Basis Steifigkeit gibt. | Zeitspanvolumen, Werkzeuglänge, Rattern. |
| Automation / Palettierung | Geringere Masse entlastet den Roboter und den Wechsel in einer Zelle mit hoher Teilevielfalt. | Stabiler auf größeren Paletten; für unbeaufsichtigte Zellen mit schwereren Teilen oft die passendere Wahl. | Aufnahme- und Palettenverträglichkeit sowie Wiederholgenauigkeit nach dem Wechsel. |
| Span- und Kühlmittelfreiraum | Kompakte Anordnungen sitzen eng; die Spanabfuhr bewusst planen. | Mehr Abstand für Abschirmungen, Luftstoß und Spanabfuhr. | Kühlmittelrichtung, Spanaufbau, Reinigungsablauf. |
| Typische Einsätze | Prototyp bis Serie, kleine Gehäuse, dünnwandige und fensterartige Teile, dichte Anordnungen. | Größere Konsolen, zähere Legierungen, Schnitte mit höherem Drehmoment, palettierte Fertigung. | Zieltoleranz, Oberfläche und Taktzeit. |
Passung, Steifigkeit und Automationsfähigkeit prüfen, bevor der Spannaufbau in die Serie geht.
P50 eignet sich für einzelne Rohteile; P90 bietet drei Stationen, wenn Teilefamilie und gemeinsamer Zyklus passen. Prüfen Sie anschließend Profil, Abstützung und Schnittlast, dann die freigegebene Schnittstelle und den Maschinenraum.
Nennen Sie das Maschinenmodell, die Tischmaße, den 5-Achs-Verfahrraum und ob die Schwalbenschwanzvorrichtung direkt oder über eine vorhandene Nullpunktspannplatte montiert wird.
Nennen Sie Werkstoff, Rohteilgröße, bevorzugtes Schwalbenschwanzformat (52 mm oder 96 mm), die Anzahl der Seiten je Aufspannung und die Anforderungen an die Oberfläche.
Nennen Sie die Wiederholtoleranz, ob Sie eine oder drei Stationen brauchen, die Zielzeit je Teil und eine geplante Roboter- oder Palettenanbindung.
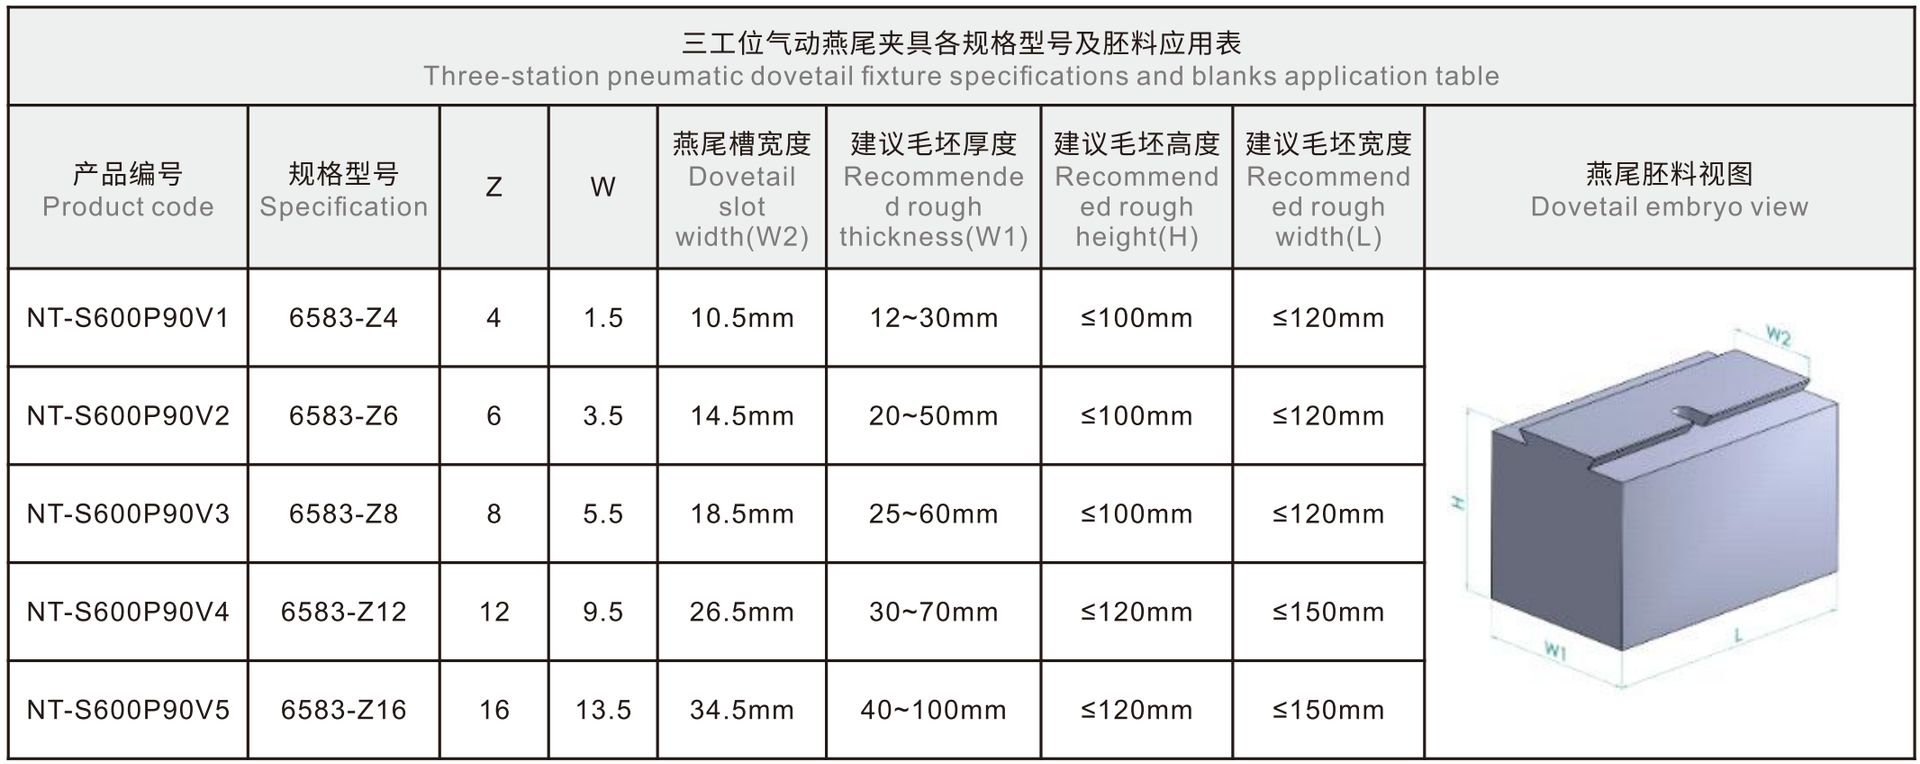
Die Blätter unten sind die Spezifikations- und Rohteil-Anwendungstabellen der pneumatischen Schwalbenschwanzvorrichtungen NT-S500P50 (eine Station) und NT-S600P90 (drei Stationen). Bestätigen Sie die 52-mm- oder 96-mm-Schnittstelle auf der Zeichnung des gewählten Modells vor der Integration.
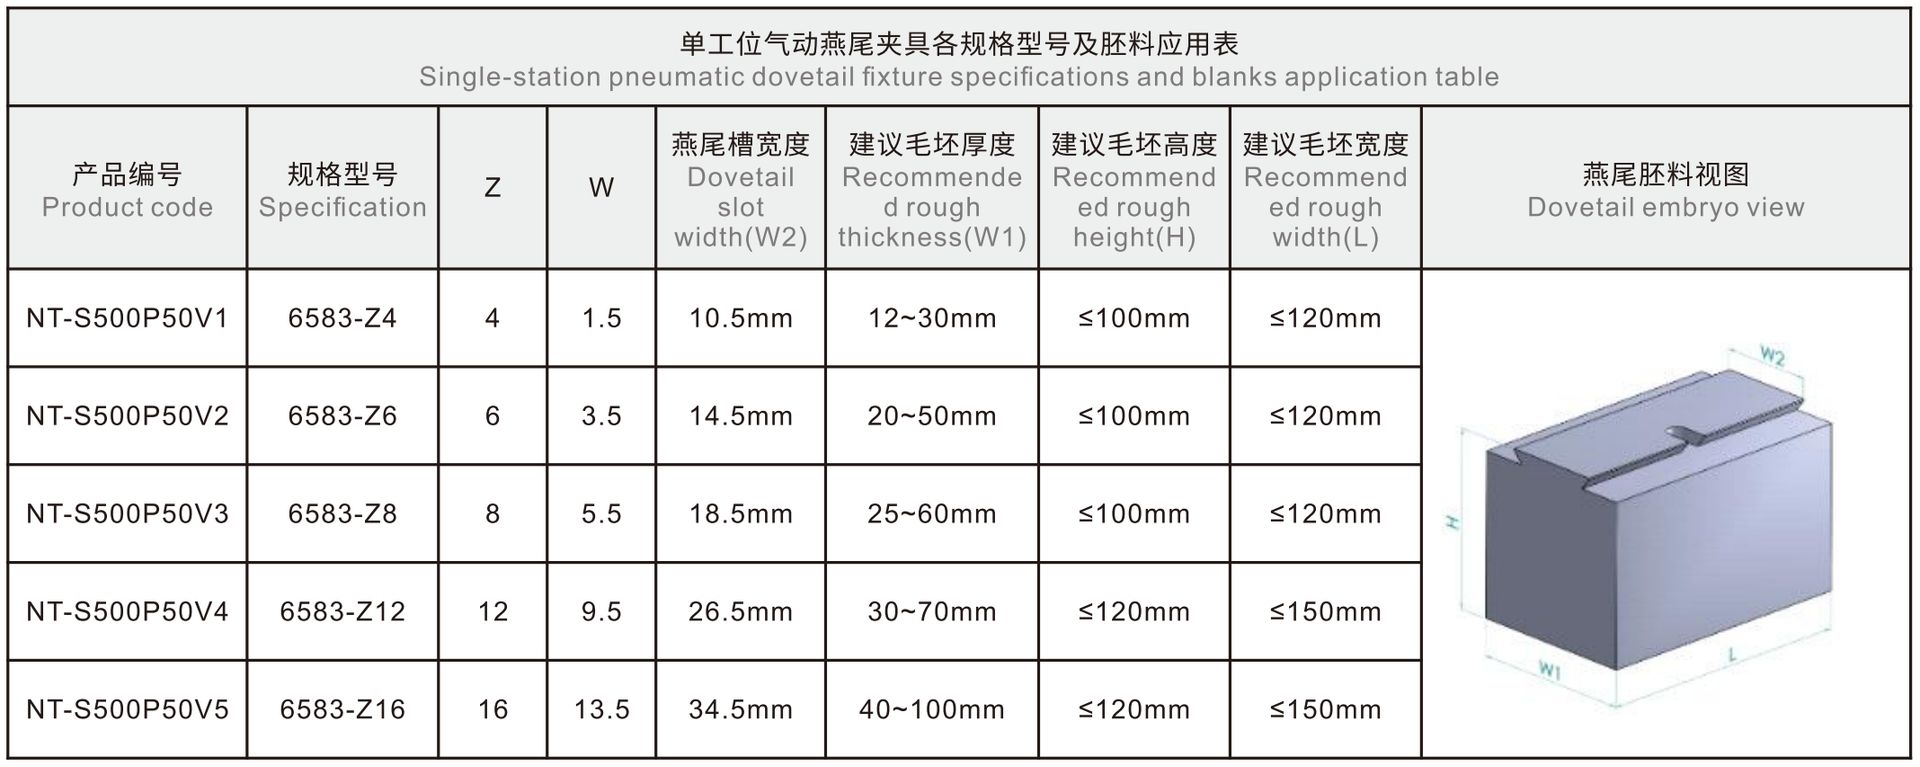 Spezifikationszeichnung vergrößern
 Spezifikationszeichnung vergrößern
NEXTAS führt im Katalog 2025 zwei Familien pneumatischer Schwalbenschwanzvorrichtungen: die Ein-Stationen-Baureihe NT-S500P50 für kompakte Teile und die Drei-Stationen-Baureihe NT-S600P90 für höheren Durchsatz. Beide nutzen die gemeinsame Schwalbenschwanzbacken-Plattform 6583-Z, sodass Backenbreiten maschinenübergreifend gewechselt werden können, mit klar definierter Backenzuordnung.
| Produktcode | Schwalbenschwanzbacke | Backenbreite | Rohteildicke | Rohteillänge | Rohteilbreite |
|---|---|---|---|---|---|
| NT-S500P50 — Pneumatische Schwalbenschwanzvorrichtung, eine Station · 4 kN Spannkraft · <0,02 mm Wiederholgenauigkeit · gehärteter rostfreier Stahl · 6,5 kg | |||||
| NT-S500P50V1 | 6583-Z4 | 10,5 mm | 12–30 mm | ≤100 mm | ≤120 mm |
| NT-S500P50V2 | 6583-Z6 | 14,5 mm | 20–50 mm | ≤100 mm | ≤120 mm |
| NT-S500P50V3 | 6583-Z8 | 18,5 mm | 25–60 mm | ≤100 mm | ≤120 mm |
| NT-S500P50V4 | 6583-Z12 | 26,5 mm | 30–70 mm | ≤120 mm | ≤150 mm |
| NT-S500P50V5 | 6583-Z16 | 34,5 mm | 40–100 mm | ≤120 mm | ≤150 mm |
| NT-S600P90 — Pneumatische Schwalbenschwanzvorrichtung, drei Stationen · >2,5 kN Spannkraft · ≤30 kg Last je Station · gehärteter rostfreier Stahl · 6,5 kg | |||||
| NT-S600P90V1 | 6583-Z4 | 10,5 mm | 12–30 mm | ≤100 mm | ≤120 mm |
| NT-S600P90V2 | 6583-Z6 | 14,5 mm | 20–50 mm | ≤100 mm | ≤120 mm |
| NT-S600P90V3 | 6583-Z8 | 18,5 mm | 25–60 mm | ≤100 mm | ≤120 mm |
| NT-S600P90V4 | 6583-Z12 | 26,5 mm | 30–70 mm | ≤120 mm | ≤150 mm |
| NT-S600P90V5 | 6583-Z16 | 34,5 mm | 40–100 mm | ≤120 mm | ≤150 mm |
Sie je Zyklus ein Rohteil bearbeiten, die kleinste pneumatische Schwalbenschwanzfläche auf einem kompakten Tisch brauchen oder eine eigene Ein-Stationen-Vorrichtung für kurze Lose und Prototypen wollen.
Sie je Zyklus drei gleiche oder ähnliche Teile fahren wollen, um die Spindellaufzeit zu erhöhen, die Be- und Entladezeit je Teil zu senken und den Durchsatz auf einem Maschinentisch zu steigern.
Die Backen 6583-Z4 bis Z16 decken Schwalbenschwanzbreiten von 10,5 mm bis 34,5 mm ab. Die Backengröße nach Rohteildicke und gewünschtem Spannbereich wählen: Z4/Z6 für dünne Platten, Z12/Z16 für dickeres Material bis 100 mm.
Die Vorrichtung spannt das Werkstück an einem kleinen 45°-Schwalbenschwanz. Oberseite, Vorderseite, Rückseite und beide Seiten bleiben für den Schnitt frei. So ist echte Fünfseitenbearbeitung in einer Aufspannung möglich, und das sonst zum Greifen nötige Zusatzmaterial entfällt. Das spart Zeit und Rohstoff.
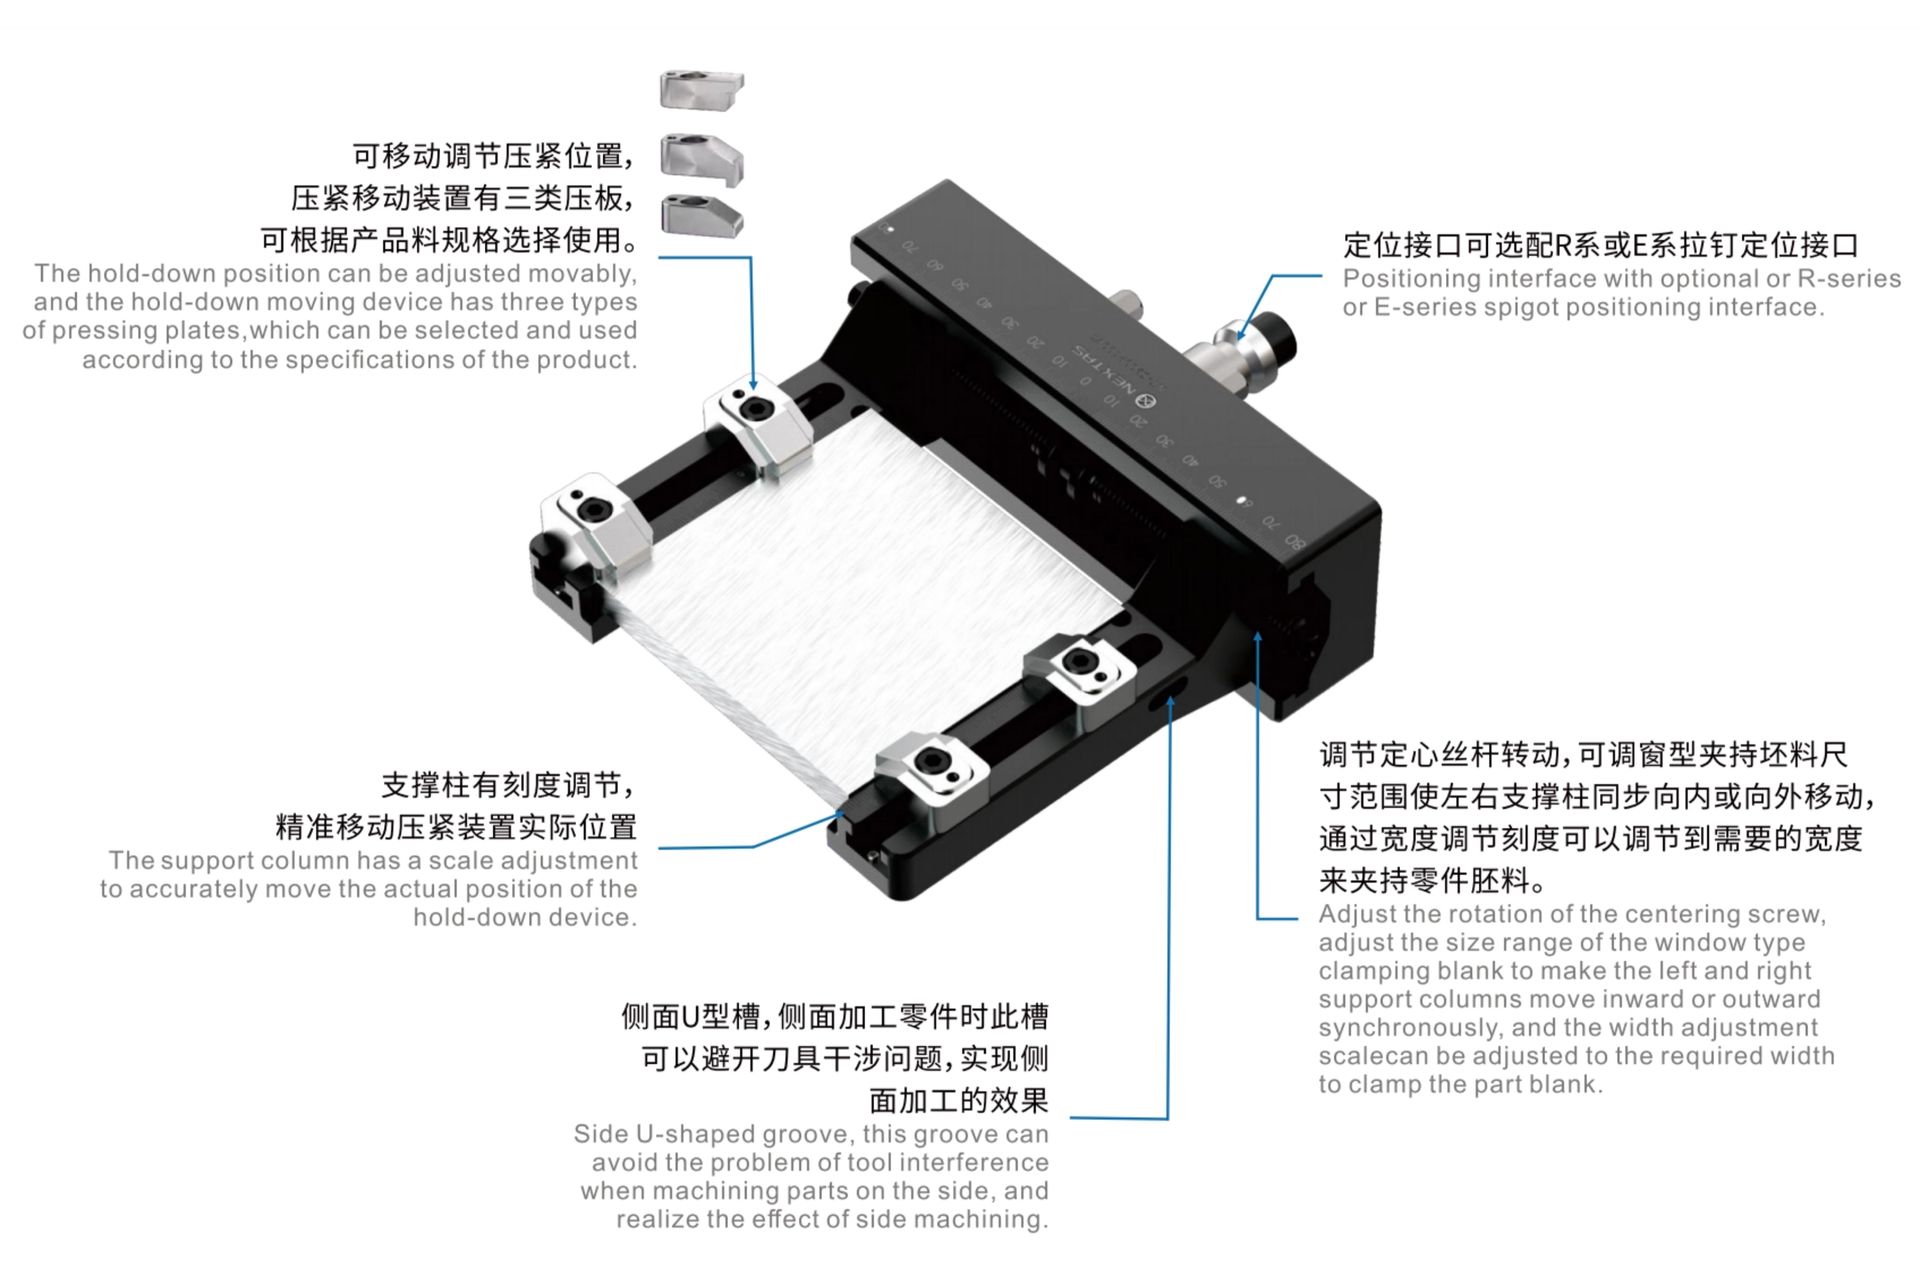
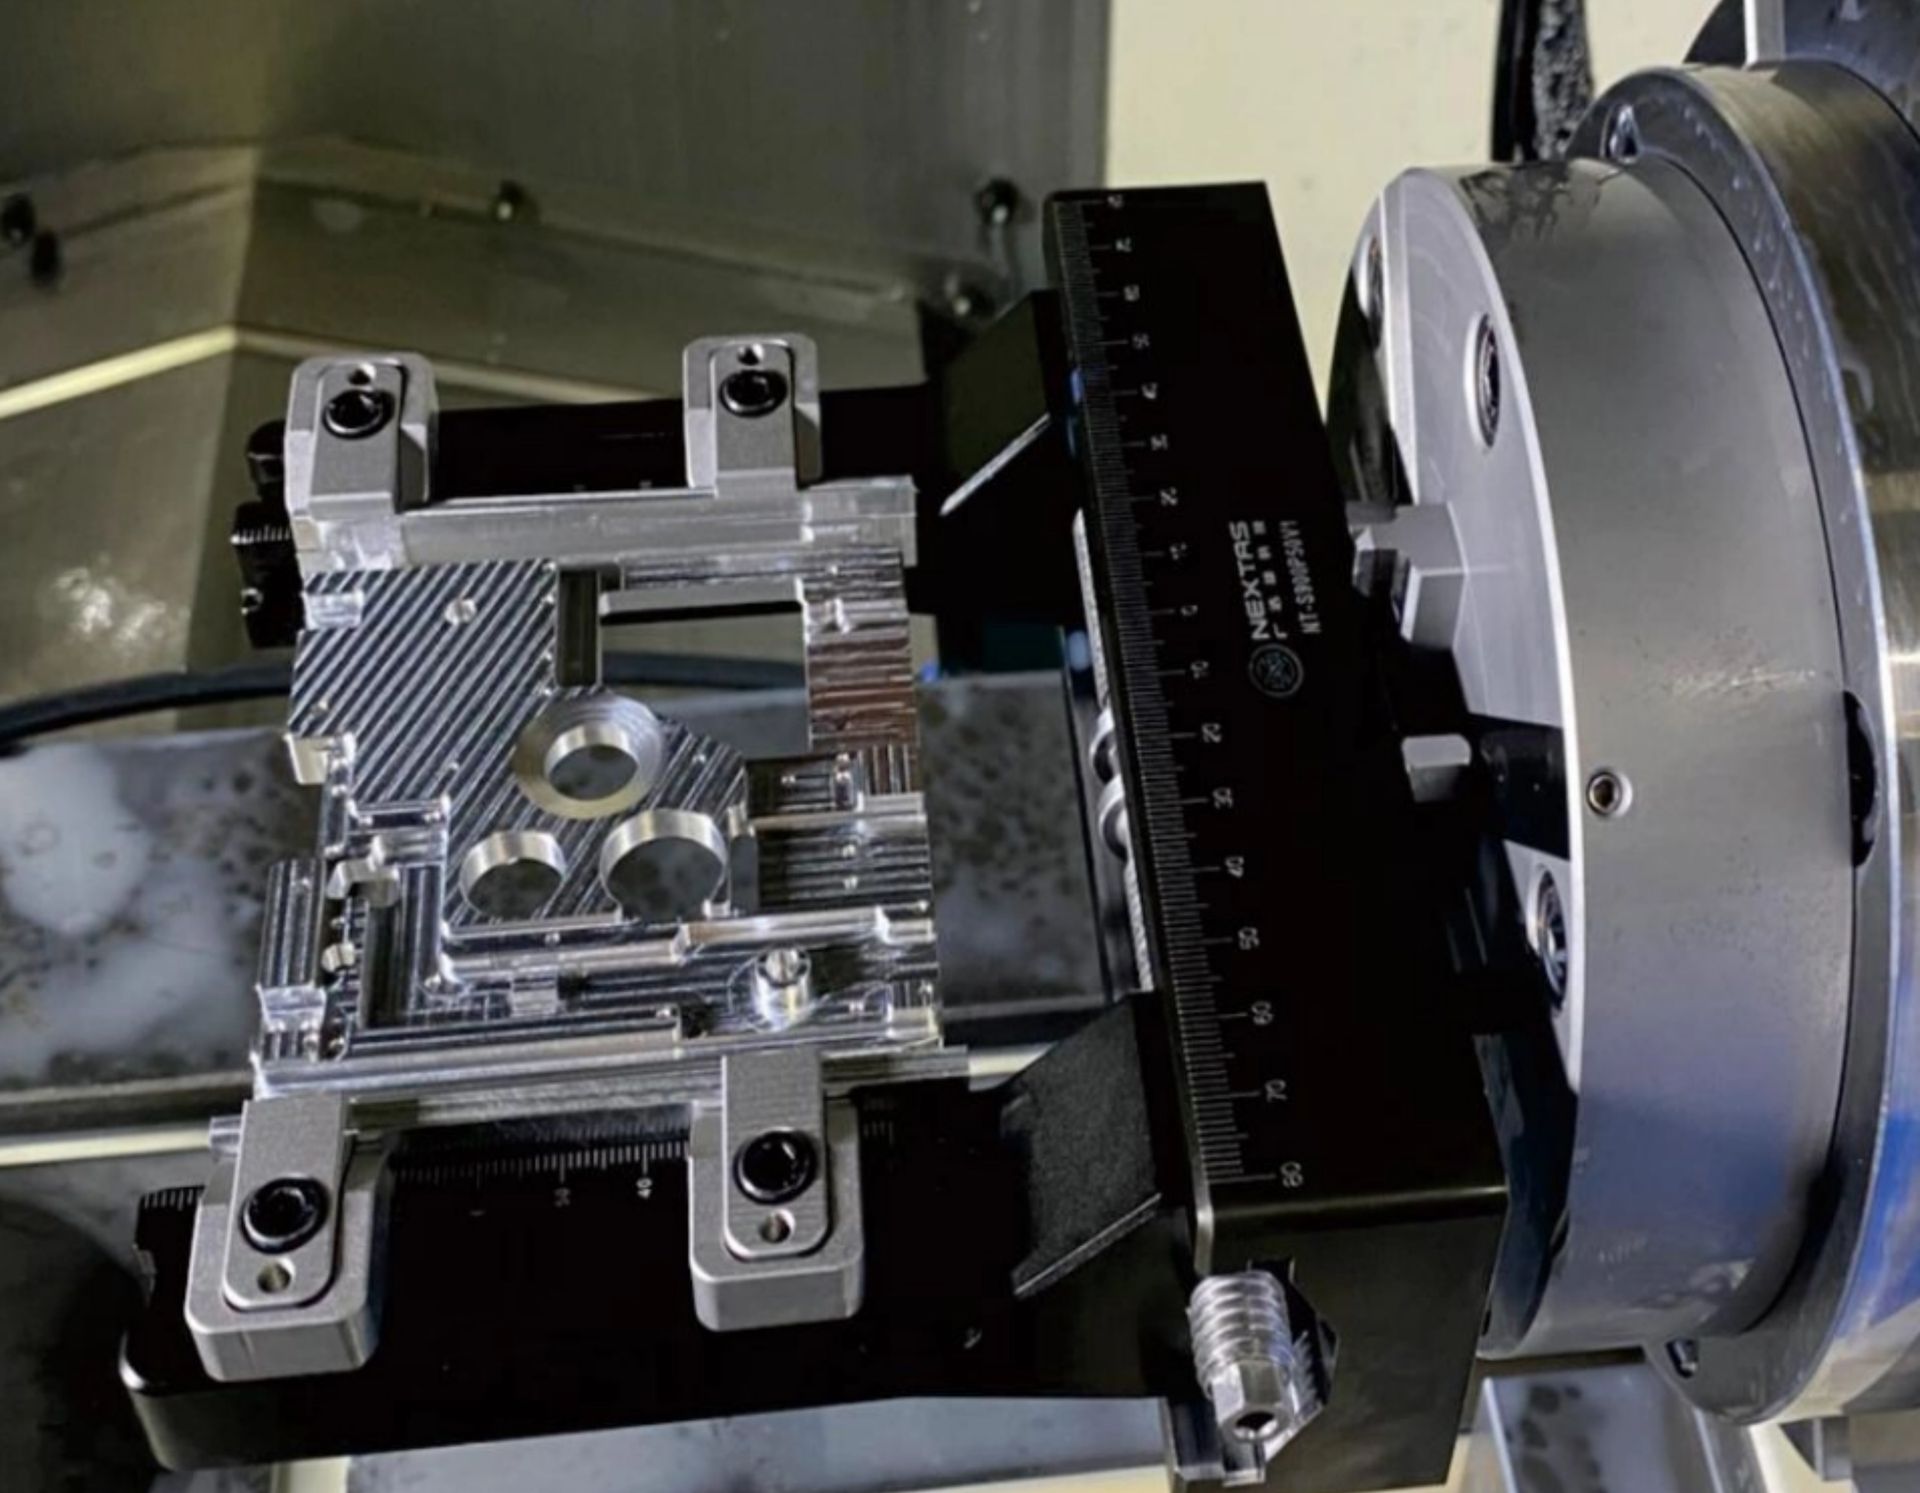
Die Vorrichtungen nutzen Positioniermerkmale und Bezugsflächen, um den Sitz beim Teilewechsel zu führen. Die tatsächliche Genauigkeit und Oberfläche hängen weiter vom vorbereiteten Schwalbenschwanz, der Fräserlast, dem Überhang, der Steifigkeit der Aufspannung und den Abnahmeprüfungen auf der Maschine ab.
Die Vorrichtung kann einem 52-mm- oder 96-mm-Schnittstellenweg folgen. Die Verträglichkeit mit einer Nullpunktspannplatte, einem Schnellwechselsystem oder einer Automationspalette hängt vom gewählten Modell und der freigegebenen Schnittstellenzeichnung ab. Stationsdichte und Wechselzeit bleiben maschinen- und prozessabhängig.
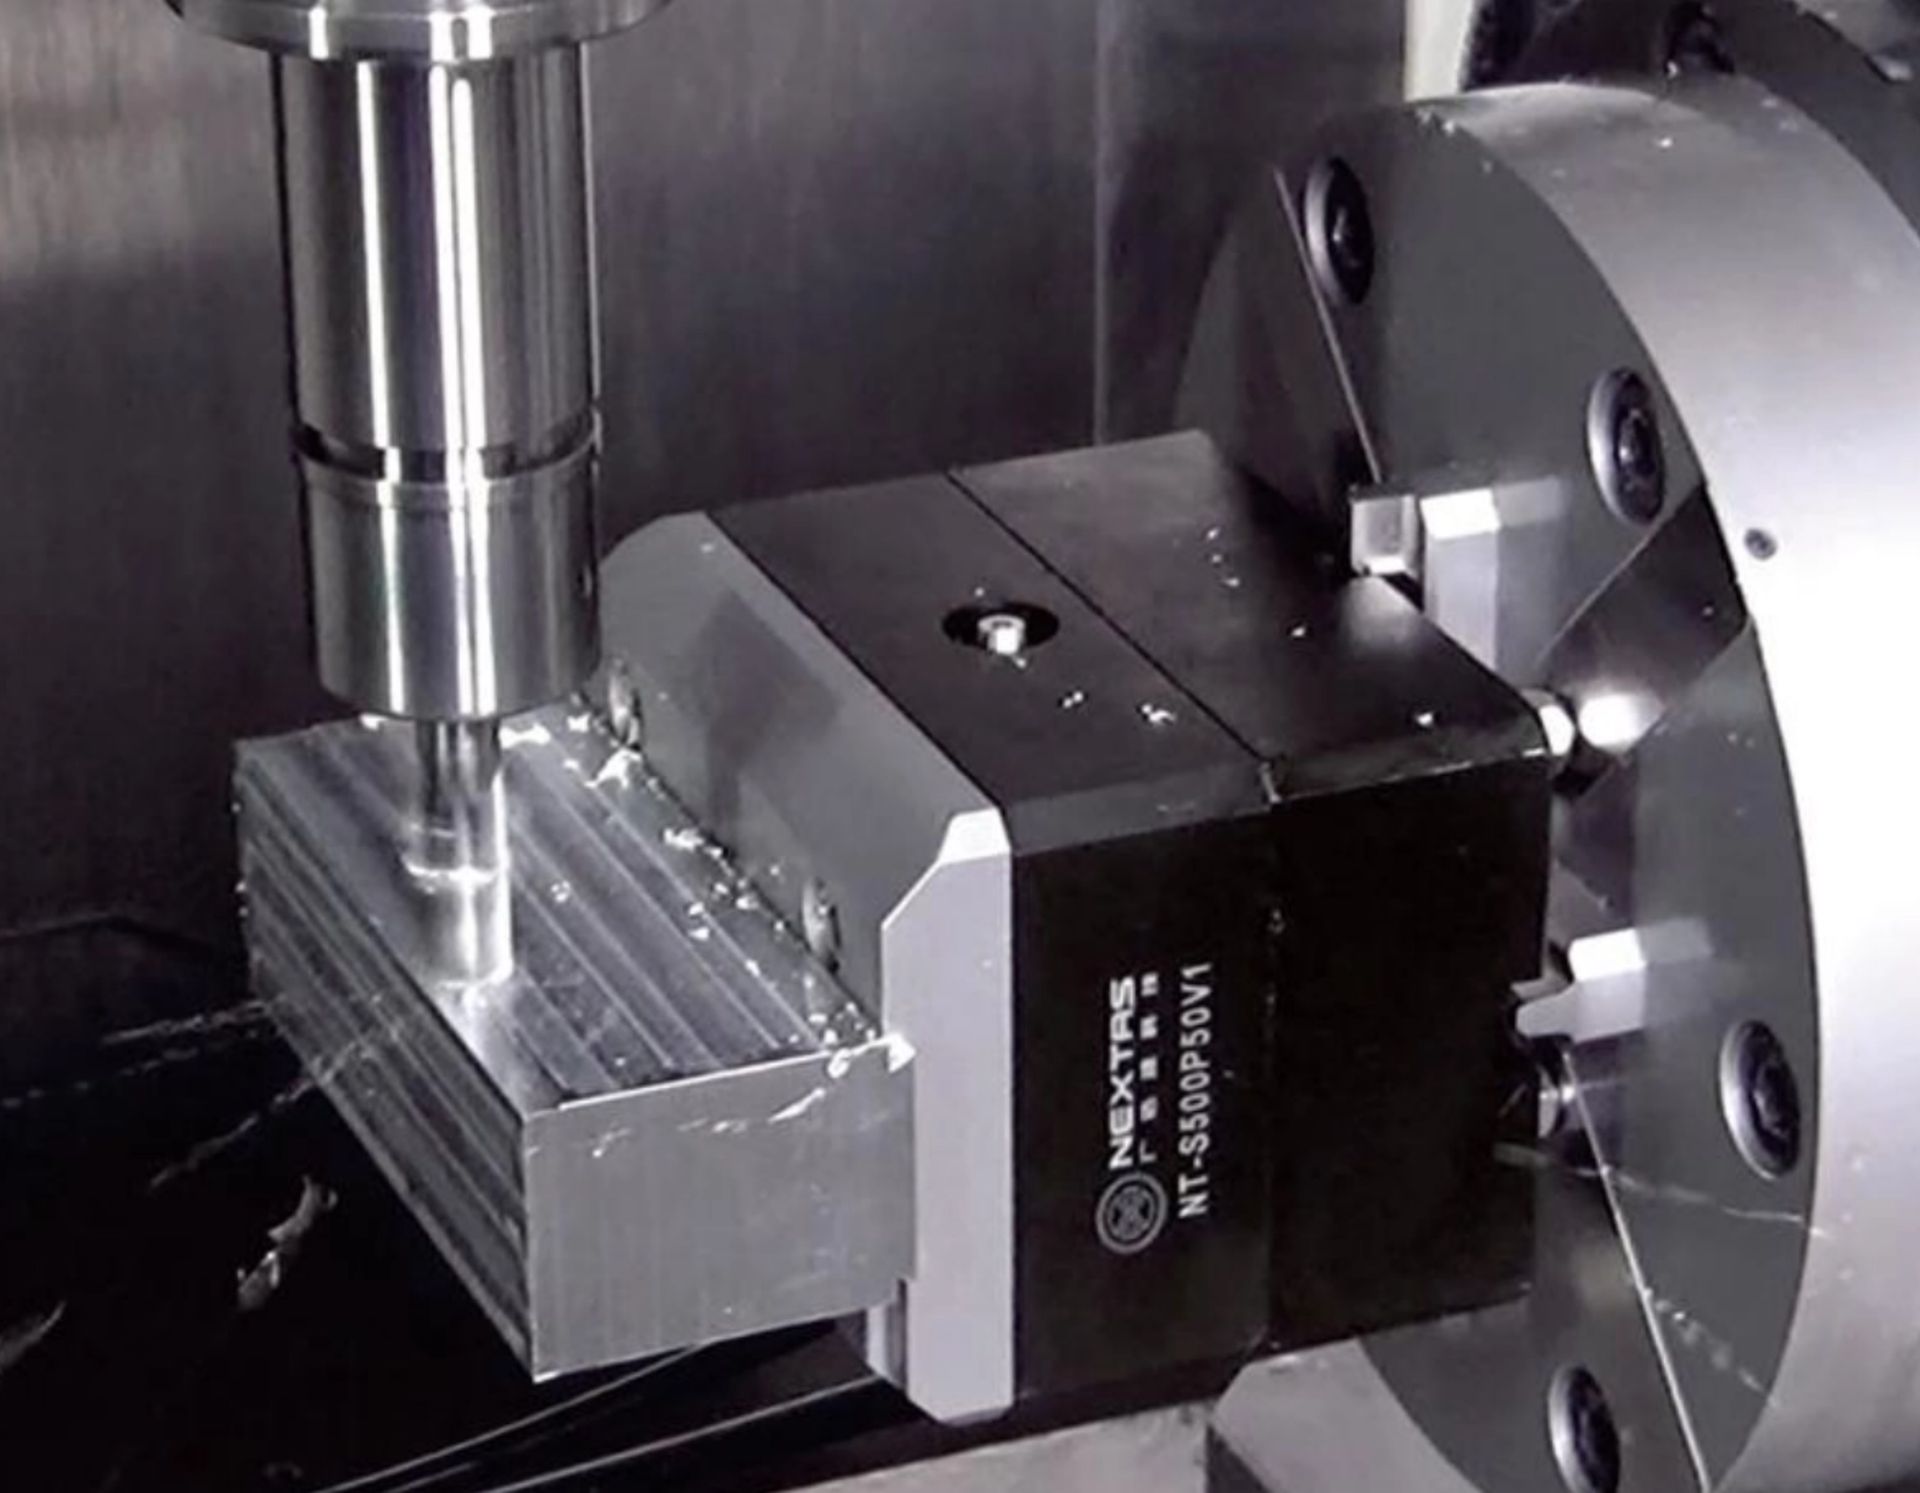
Die Vorrichtung arbeitet mit der pneumatischen Nullpunktspannplatte und spannt dünne Blechteile in der Industrieautomation schnell und definiert. Ein vorgefräster Schwalbenschwanz kann einen kontrollierten Sitz tragen, wenn Geometrie, Anlageflächen, Spannzustand und der Prozess auf der Maschine für den Lauf geprüft sind.
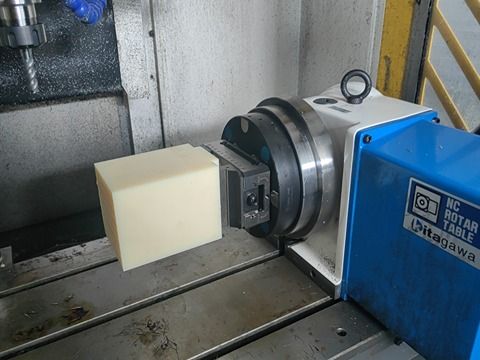
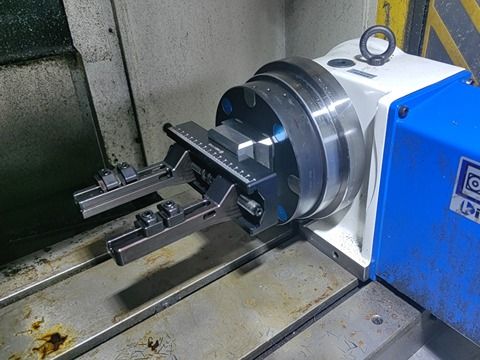
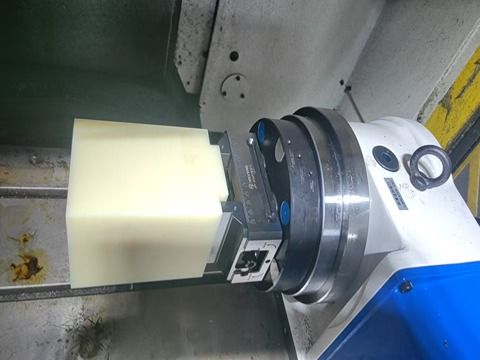
Eine Aufspannung, die bei Titan- und Luftfahrtteilen zu prüfen ist, wenn mehr als eine Fläche frei sein muss. Fünf Flächen liegen frei. Ob sie in einer Aufspannung gefräst werden können, hängt von Werkzeuglänge, Schwenkung und dem Z-Weg der Maschine ab.
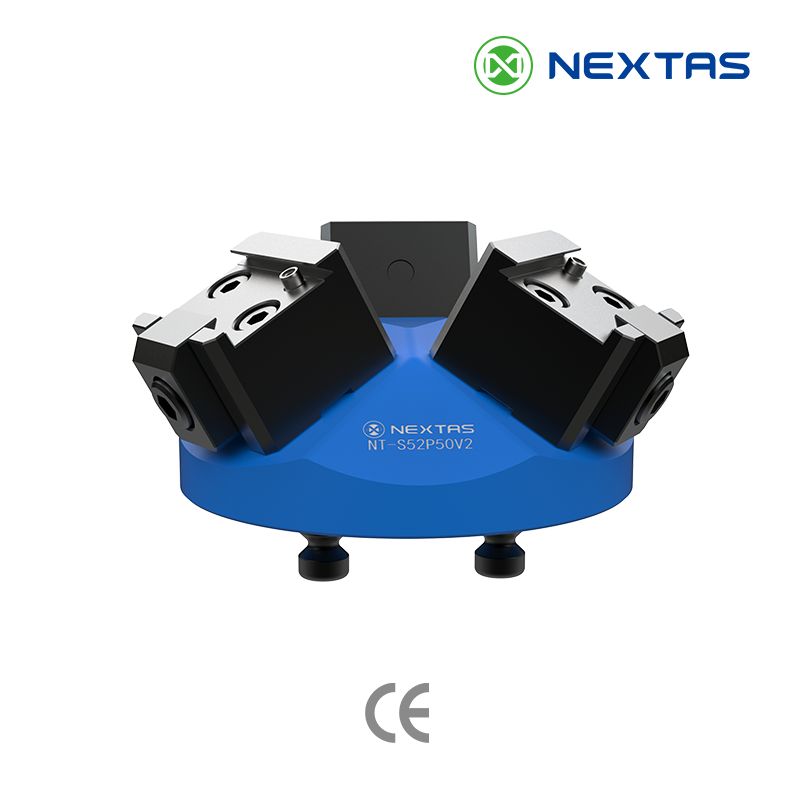
Eine gewählte 52- / 96-mm-Schnittstelle kann Auftragswechsel tragen, nachdem Vorrichtung, Aufnahme und Palettenstapel gegen die freigegebenen Zeichnungen geprüft sind. Der robotergestützte Palettenwechsel hängt von Nutzlast, Freiraum, Steuerung und der Zellenfreigabe ab.
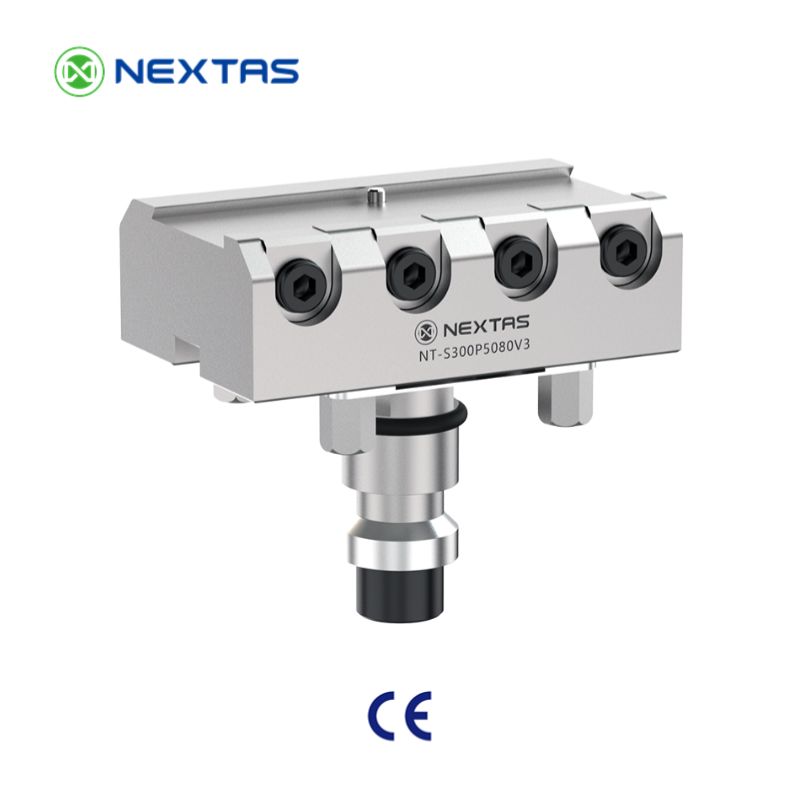
Wählen Sie vorbereiteten Schwalbenschwanz und Abstützung passend zu Rohteilwerkstoff und geplanten Schnitten. Anhand Ihrer Zeichnung prüfen wir Spannprofil, Kontakt und Vorrichtungsgröße. Ein Probeschnitt prüft Stabilität und Verformung.
Planen Sie die Schwalbenschwanzspannung als System: Vorrichtungsgröße, Nullpunktbasis, Paletten- oder Automationsstrategie sowie Span- und Kühlmittelabfluss beeinflussen die Wiederholgenauigkeit in der Praxis. Nutzen Sie vor der Rohteilvorbereitung den Leitfaden zur Schwalbenschwanz-Rohteilvorbereitung und Prüfung zusammen mit der gewählten Vorrichtungszeichnung, um das Aufmaß zu planen und das Arbeitsprofil zu prüfen.
Die 5-Achs-Schwalbenschwanzvorrichtung greift das Rohteil über ein 45-Grad-Profil und gibt fünf Seiten in einer Aufspannung frei. Der Spickzettel behandelt Tiefe und Werkstoffwahl, die Integration auf Nullpunktspannplatten und das Halten von Greifkraft und Oberfläche über lange Serien.
Stationen, Material und Montageschnittstelle werden unter Auswahl festgelegt. Für weiche Werkstoffe wie Aluminium, Messing und Kunststoffe sowie harte Werkstoffe wie Stahl, Titan und Inconel gelten Profilwinkel, Tiefe, Kontakt und Aufmaß der gewählten Zeichnung. Spannkraft, Abdrücke, Verformung und Halt unter Schnittlast mit dem realen Rohteil prüfen.
Brauchen Sie eine Fräserempfehlung, eine Freiraumsimulation oder eine Vorrichtungsanordnung für Ihre 5-Achs-Maschine?
KontaktEin sauberer, gleichmäßiger 45°-Schwalbenschwanz entscheidet, ob das Teil nur hält oder in Serie läuft. Diese Schritte helfen bei stabilem Spannen und planbaren Taktzeiten.
Einen passenden Schwalbenschwanzfräser verwenden und die Tiefe über die Lose gleich halten. Das Profil entgraten, damit die Vorrichtung voll aufsitzt.
Nahe an steifen Zonen spannen. Bei dünnen oder fensterartigen Teilen Stützsäulen oder Druckplatten nutzen, damit das Teil nicht biegt.
Ein kurzes Schrupp- und Schlichtprogramm fahren und die wesentlichen Bezüge prüfen. Bei Bedarf Anschläge oder Positionierer gegen axialen Schlupf ergänzen.
Nennen Sie Teilegröße, Werkstoff und Maschinenmodell. Wir schlagen eine erprobte 45°-Schwalbenschwanz-Aufspannung vor (Vorrichtungsgröße, Stationsanordnung und Nullpunktstapel), abgestimmt auf Toleranz und Taktzeit.
Auch eine gute 45°-Schwalbenschwanzvorrichtung verliert Wiederholgenauigkeit, wenn Späne, Verzug oder zu hohe Werkzeuglast dazukommen. Diese Tabelle zeigt die häufigsten Punkte bei 5-Achs-Schwalbenschwanzspannung und Nullpunktaufspannungen.
Wenn Sie unbeaufsichtigt fertigen, kombinieren Sie diese Vorrichtung mit einer pneumatischen Nullpunktspannplatte und einem Palettenwechsler, damit das Andocken über die Stationen gleich bleibt.
Die Szene Dovetail Jaws ist eine eigene Schwalbenschwanzvorrichtung, keine Backe am pneumatischen Schraubstock.
Eine 39-sekündige 3D-Darstellung zweier Spannwege. Die Szenen mit harten und weichen Backen sind pneumatische Schraubstockaufbauten. Die Szene mit der Beschriftung Dovetail Jaws ist eine eigene Schwalbenschwanzvorrichtung, keine Backenoption an diesem Schraubstock. Das erste Bild zeigt den pneumatischen Zentrierschraubstock.
Auf YouTube ansehenSeite aktualisiert . Nennen Sie Ihr gewähltes Modell oder Ihre Anwendung, um Maße, Schnittstellendetails und verfügbare technische Zeichnungen anzufragen. Technische Unterlagen und Auswahlhilfe anfordern. Werk, Kataloge und Messen.
Nennen Sie Werkstück, Maschine und geplante Aufspannung, um Unterstützung bei der Auswahl einer Schwalbenschwanz-Vorrichtung zu erhalten. Fordern Sie die für Ihre Anwendung verfügbaren Modelldaten an.
Nennen Sie das benötigte Vorrichtungsmodell oder, falls die Auswahl noch offen ist, Werkstück- und Maschinendaten. Wir bestätigen verfügbare 2D-/3D-Dateien für diesen Aufbau und etwaige Vertraulichkeitsanforderungen.
Winkel, Tiefe, Kontaktflächen und Rohteilaufmaß anhand der freigegebenen Zeichnung der gewählten Vorrichtung festlegen. Das vorbereitete Profil muss vollständig anliegen; prüfen Sie Halt, Verformung und Werkzeugzugang mit dem vorgesehenen Rohteil und einem Probeschnitt.
Die Bezeichnungen 52 und 96 unterscheiden Montage- und Größenvarianten. Wählen Sie nach Teil und geplanter Anordnung. Eine breitere Basis bestätigt nicht die Passung zu einer anderen Platte oder Palette. Prüfen Sie Zeichnung, Schnittstelle, Höhe, Lasten und Werkzeugzugang des gewählten Modells und geben Sie die Aufspannung auf der vorgesehenen Maschine frei.
Ja. Auch auf 3-Achs- und 4-Achs-Maschinen verbessert die Schwalbenschwanzspannung Steifigkeit und Werkzeugzugang und verkürzt Wechsel, besonders bei hoher Teilevielfalt.
Die Vorrichtungen sind auf einen 45°-Schwalbenschwanz ausgelegt. Einen passenden Fräser zur Rohteilgröße verwenden und ein sauberes, gratfreies Profil lassen. Wenn Sie unsicher sind, senden Sie Zeichnung und Werkstoff. Wir empfehlen eine erprobte Schwalbenschwanzausführung.
Ein Zentrischspanner greift zwei parallele Seiten. Das sperrt den Werkzeugzugang und braucht höheres Material. Die Schwalbenschwanzvorrichtung greift ein kleines 45°-Profil an der Basis. Der Griff zieht das Rohteil nach unten und lässt fünf Flächen für die Fünfseitenbearbeitung frei.
Den Überhang klein halten, den Schwalbenschwanz gleichmäßig und gratfrei ausführen und die Vorrichtungsgröße zur Last wählen (System 96 für schwerere Schnitte). Bei hohem Drehmoment Anschläge oder Positionierer ergänzen und den Prozess mit Probeschnitt und Messung freigeben.
Ja. Bei dünnen oder fensterartigen Teilen die passenden Druckplatten oder Stützsäulen nutzen und den Spannpunkt nahe an die steifste Zone des Teils legen, um Verzug zu begrenzen.
Die Wiederholgenauigkeit hängt von der Nullpunktbasis und vom gefrästen Schwalbenschwanz ab. Saubere Schnittstellen und ein gleichmäßiger Schwalbenschwanz halten den eingestellten Sitz. Diesen Sitz gegen Ihre Toleranz prüfen.
Schnelles Angebot
Senden Sie Rohteilabmessungen und Werkstoff, Maschinenmodell und die zu bearbeitenden Flächen. Wir prüfen Baugröße, Backen und Montageweg. Die Schnittstelle darf dabei noch offen sein.