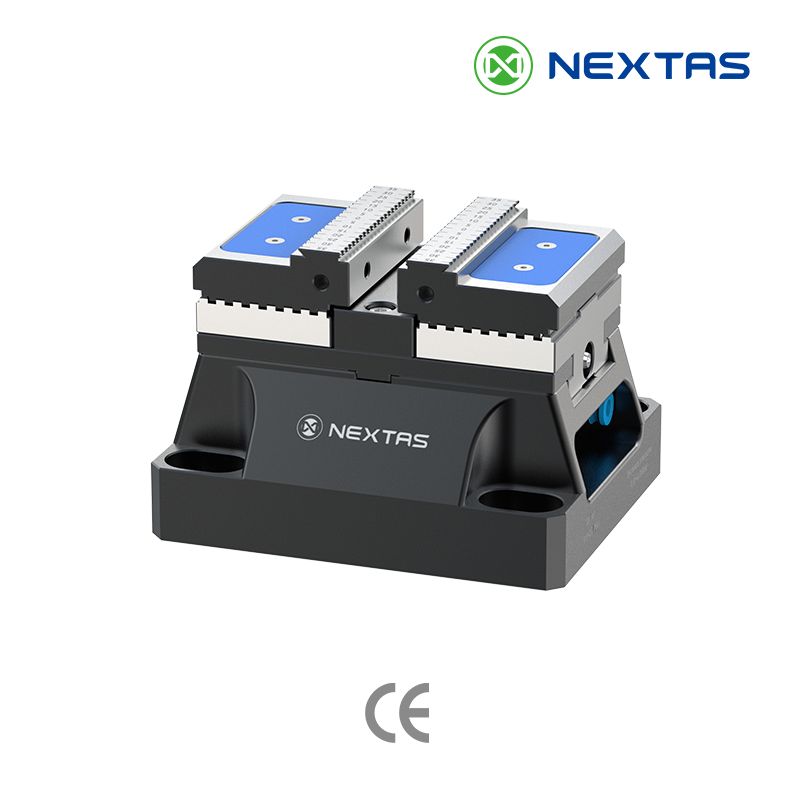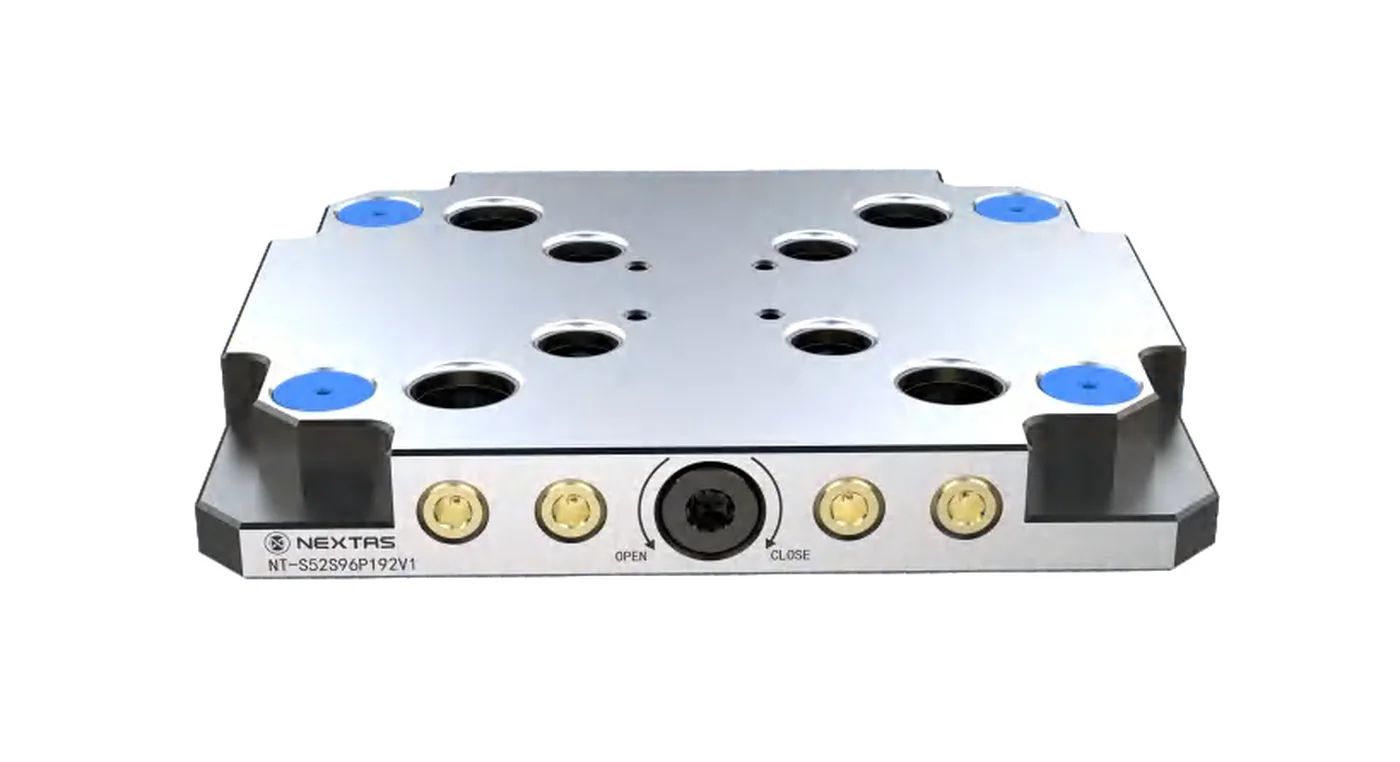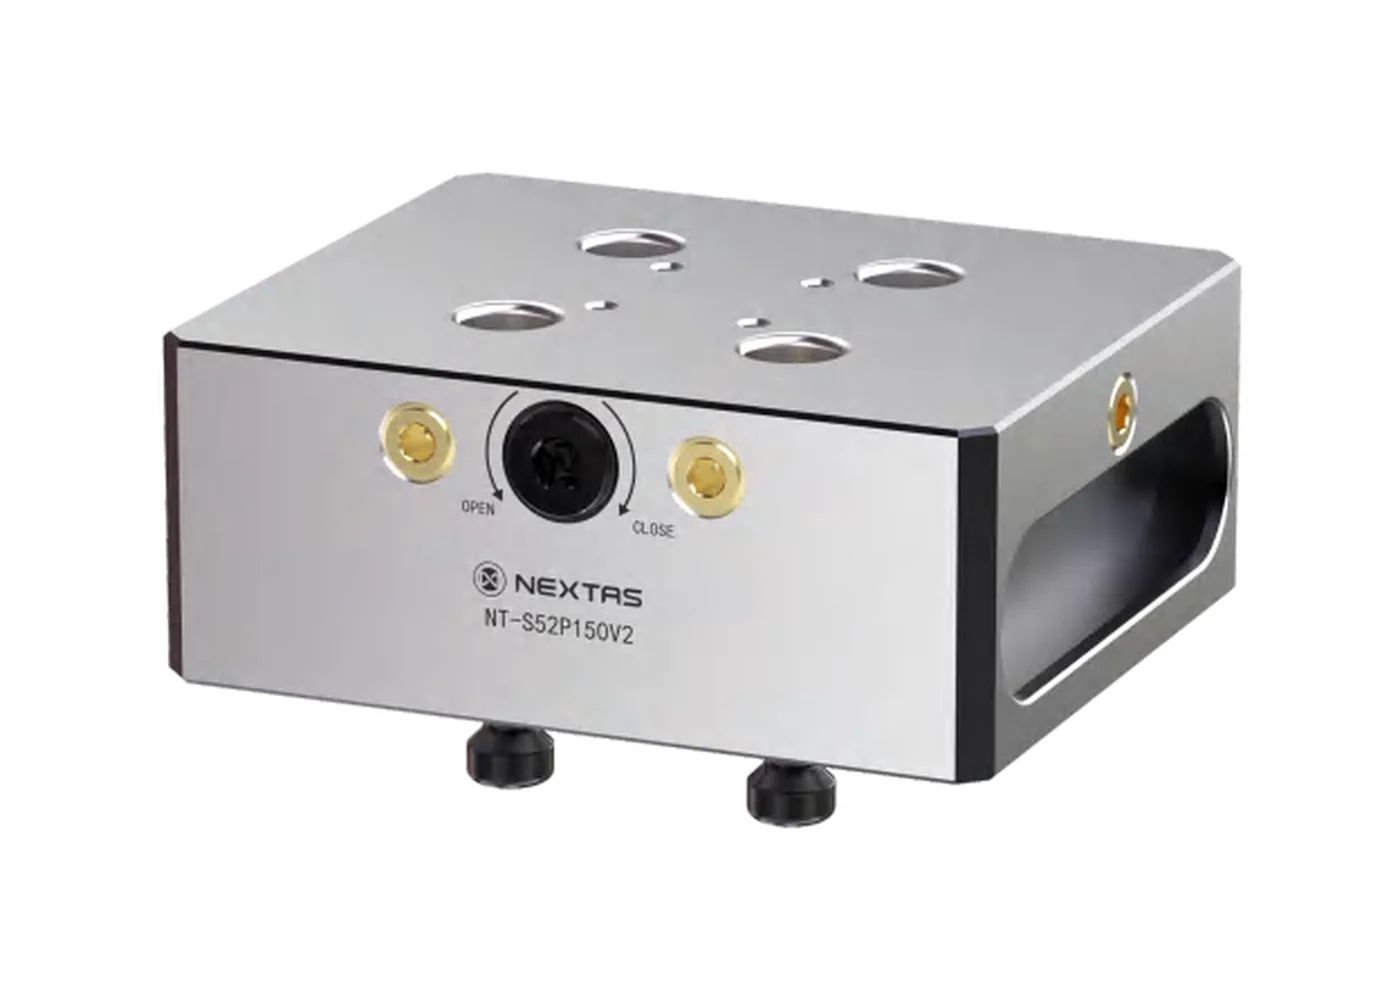
Schnellwechsel-Nullpunkt-Spannplatte
Die Vorrichtung wechseln. Den maschinenseitigen Bezug behalten.
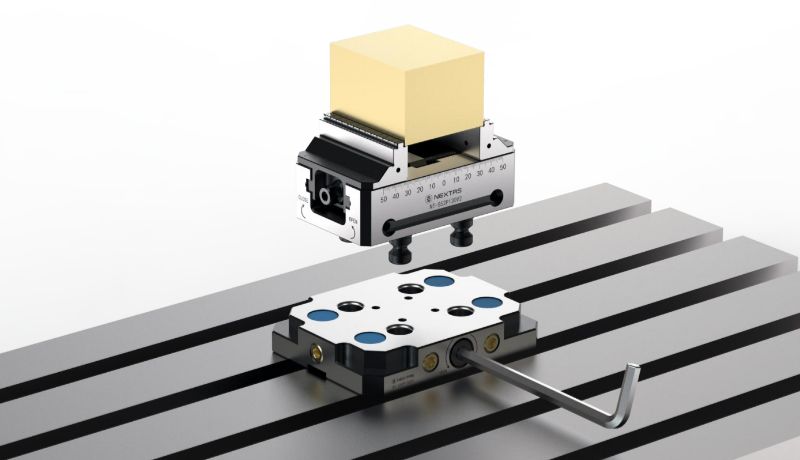
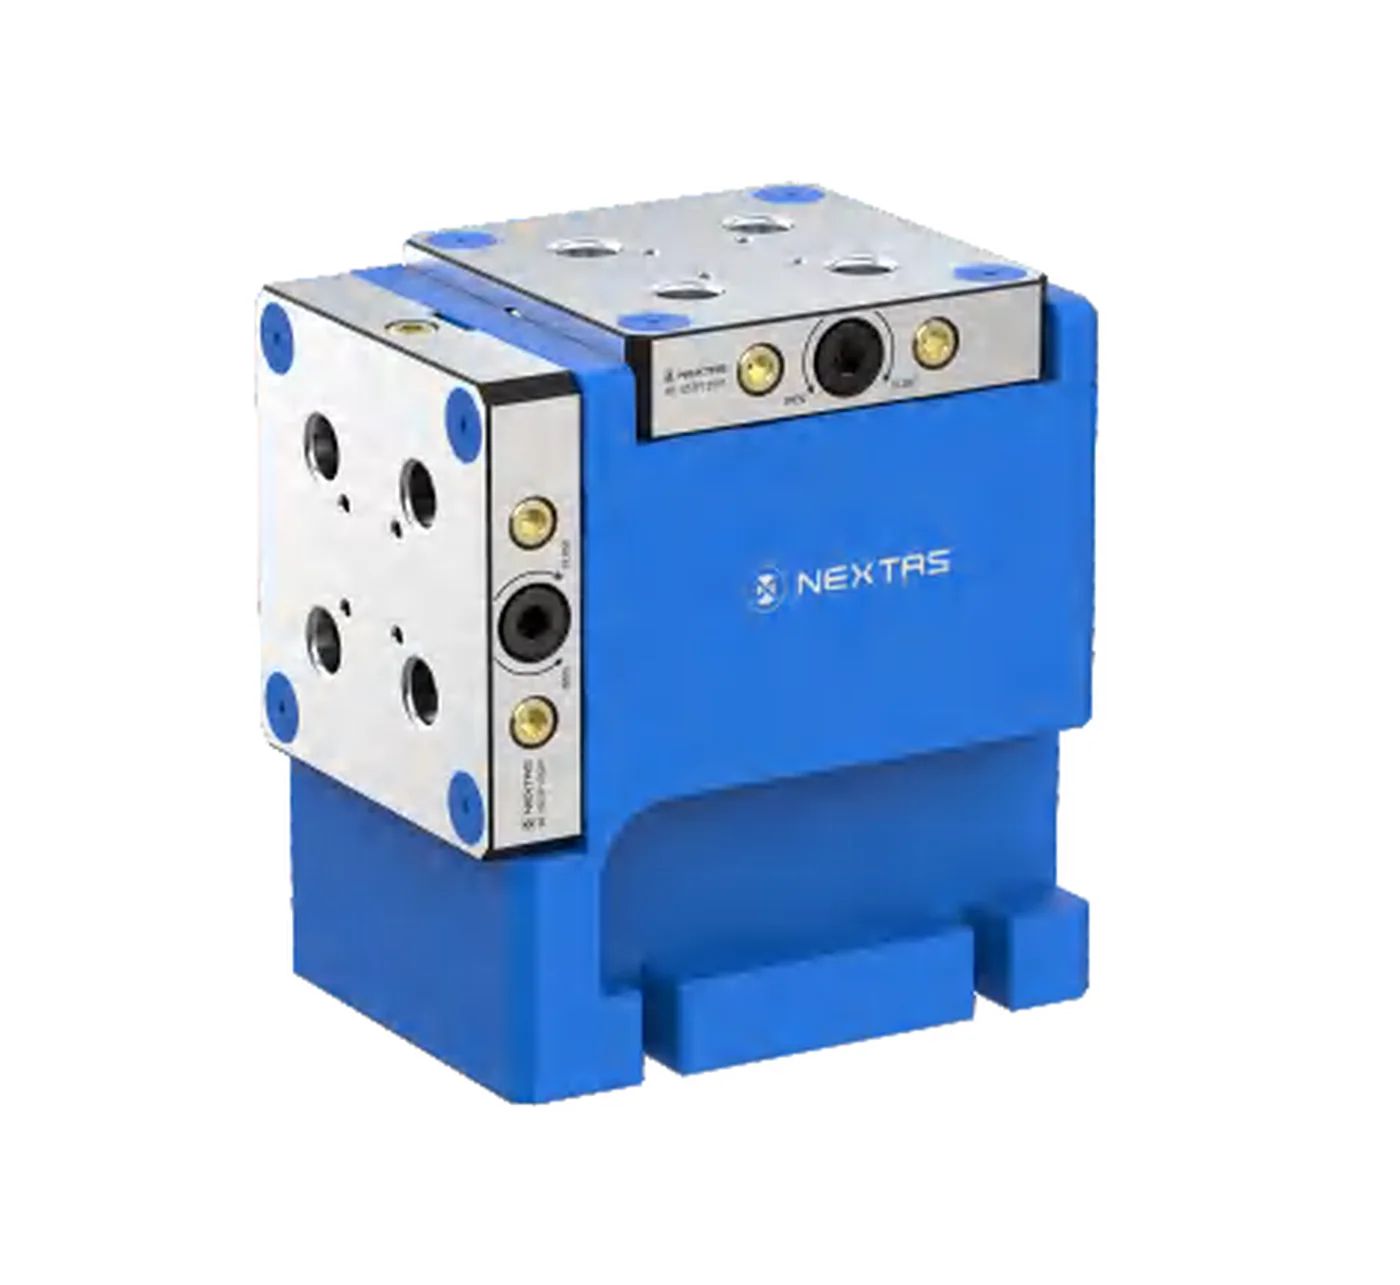
Die wiederholbar positionierende Basis bleibt auf der Maschine, während Sie Spanner, Paletten oder Vorrichtungen wechseln. Manuelle NEXTAS-Nullpunktplatten benötigen keinen Druckluftanschluss. Wählen Sie zunächst die 52- oder 96-mm-Familie und stimmen Sie dann Plattenformat, Zugang zum Entriegeln und Zugbolzen auf Ihre Aufspannung ab.
Geschäfts-E-Mail zum Öffnen des Katalogs erforderlich
Aufträge außerhalb der Maschine vorbereiten
Bauen Sie die nächste Vorrichtung auf ihrer Palette auf und setzen Sie sie auf eine nachweislich passende Platte um.
Die Platte an den Arbeitsraum anpassen
Vergleichen Sie Plattenformate anhand von Verfahrwegen, Vorrichtungsabstützung und Werkzeugfreiraum.
Mit manuellen Wechseln beginnen
Die Entriegelung von Hand hält die Bedienung einfach. Für eine maschinengesteuerte Entriegelung steht eine separate pneumatische Familie zur Prüfung bereit.
Entscheidungsleitfaden für die Nullpunktplatte
Beste Passung
Diese Platte, wenn der Maschinentisch einen wiederholbaren Bezugsstandard braucht
Für Schraubstöcke, Paletten und modulare Vorrichtungen die manuelle Platte mit passenden Spannbolzen und Montagezeichnungen prüfen. Wechselzeit und Bezugsprüfung des vollständigen Ablaufs mit der bisherigen Rüstung vergleichen.
Zuerst vergleichen
Überprüfen Sie 52 / 96 mm Serien, Plattengrundfläche und späteren Ausbauweg
Dieser Vergleich zeigt normalerweise, ob eine manuelle Bezugsplatte jetzt ausreichend ist oder ob später ein pneumatischer oder APC-bereiter Weg geplant werden sollte.
Als nächstes
Familie, Modelltabelle oder Angebot öffnen
Die drei Entscheidungen sind Familie, Modelltabelle und Angebot.
Diese Familie passt, wenn Schraubstock, Palette oder Vorrichtung auf einer fertigen Platte sitzt und wieder abgenommen wird, ohne die gesamte Aufspannung neu auszurichten. Das ist der einfachste Weg zu saubereren Wechseln jetzt, und ein späterer Ausbau in einen stärker automatisierten Nullpunktablauf bleibt offen.
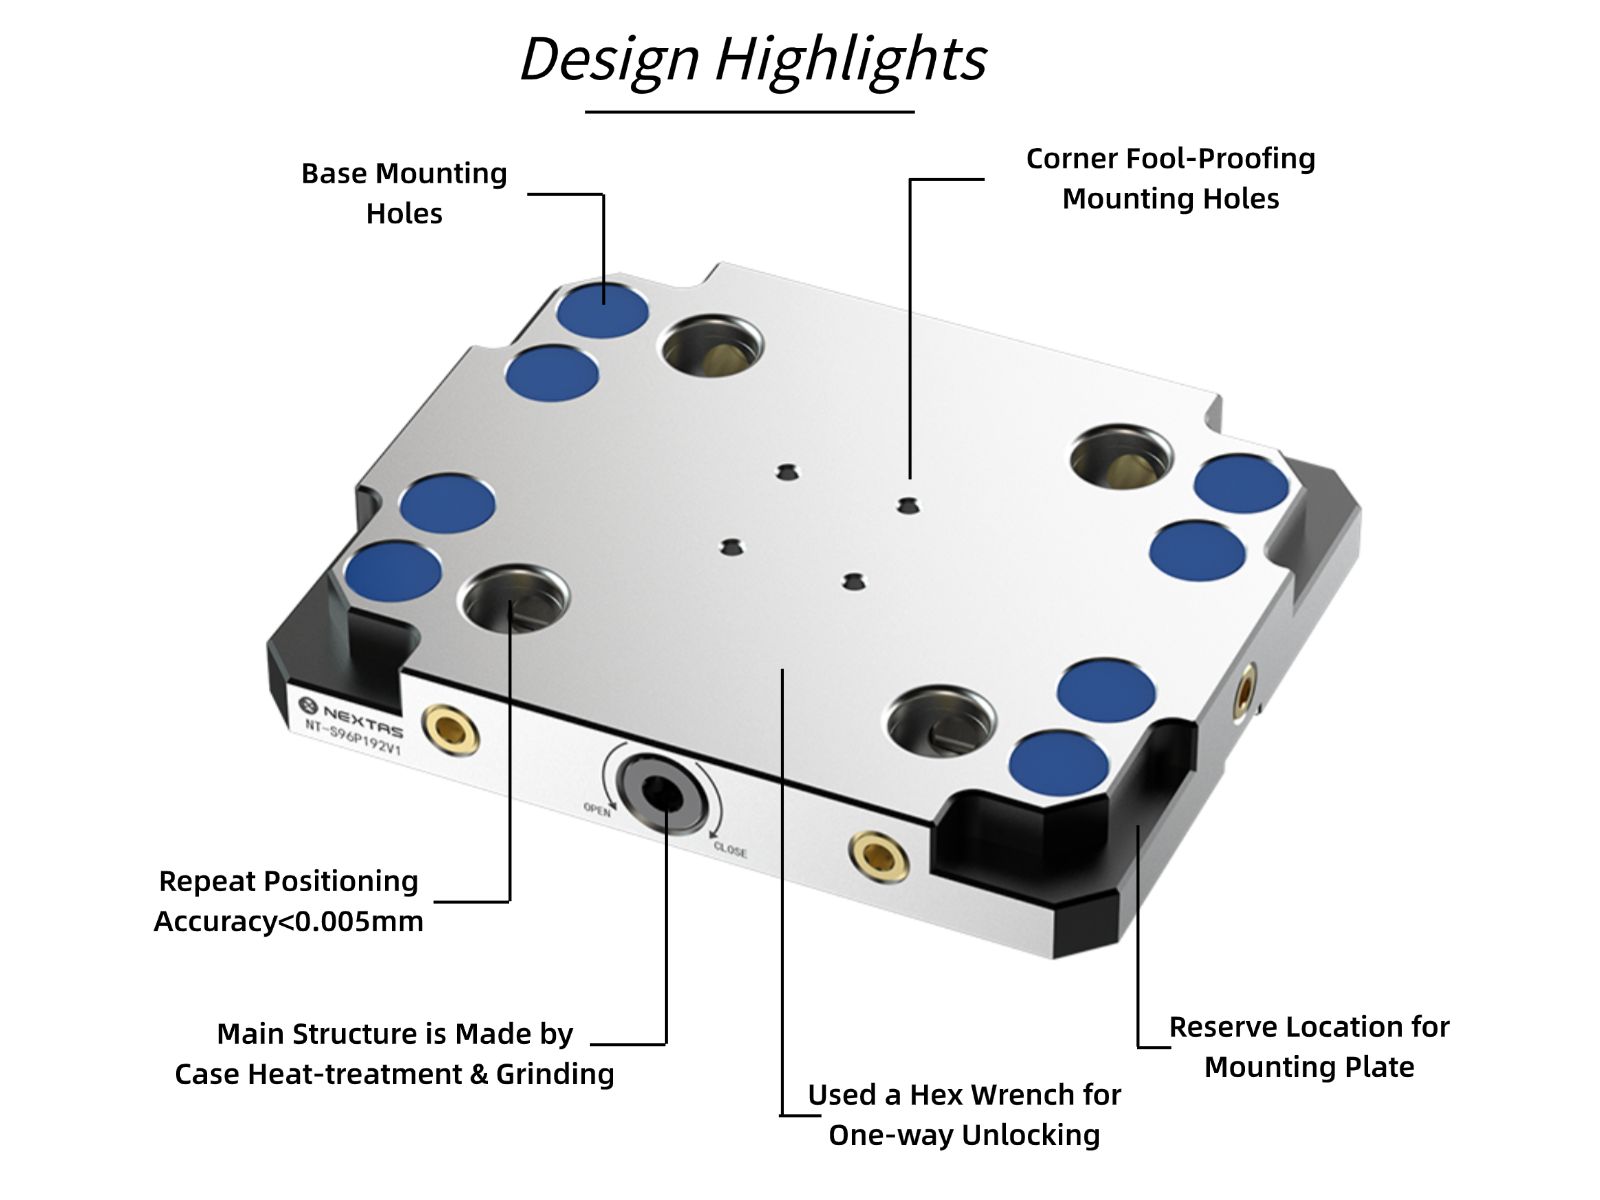
Diese Platte ist der mechanische Einstieg mit manueller Betätigung. Ein Luftanschluss ist nicht erforderlich. Sie ist fertig bearbeitet und kann aufgeschraubt werden. Die aufgeführten Familien 52 / 96 mm veröffentlichen eine Wiederholpositionierung von <0,005 mm. Wenn die Linie eine maschinengesteuerte Entriegelung für Roboter oder APC braucht, vergleichen Sie die separate pneumatische Nullpunktplatte. Wenn Sie lieber lose Aufnahmemodule in die eigene Grundplatte setzen, siehe Nullpunktspannsysteme.
AUSWAHLLEITFADEN
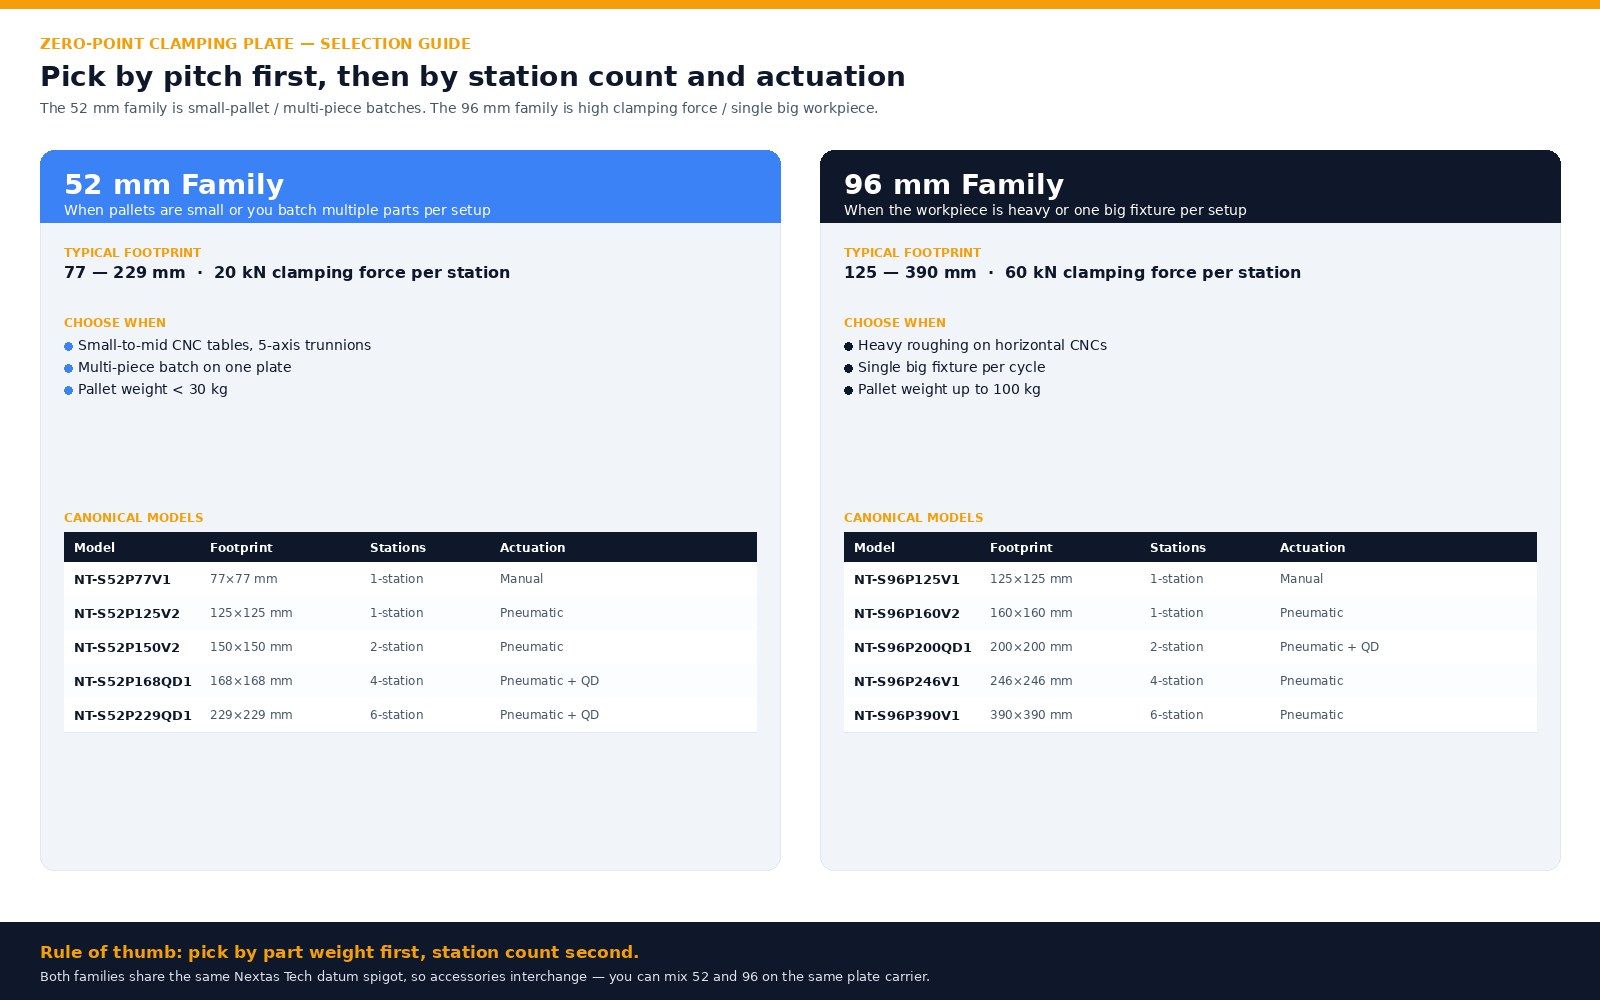
Zuerst die manuelle Bezugsfamilie 52 mm oder 96 mm wählen
Die auf dieser Seite genannten Produkte werden manuell entriegelt und brauchen keinen Druckluftanschluss. Wählen Sie die Bezugsfamilie nach Last, Grundfläche und der Paletten- oder Vorrichtungsschnittstelle, die Sie vereinheitlichen wollen. Als Backenzubehör gekennzeichnete Positionen sind keine Spannplatten; nicht bestätigte Konfigurationen brauchen die ausgewählte Zeichnung. Hintergrund bieten Nullpunkt, Nullreferenzpunkt und Bezugssystem sowie das Zusammenspiel der drei Bezugskonzepte.

Plattenspezifikationen und Modellmatrix
| Familie | Wiederholpositioniergenauigkeit | Spannkraft | Feste Indexierung | Werkstoff | Entriegelung | Passender Spannbolzen |
|---|---|---|---|---|---|---|
| 52 mm Nullpunkt-Schnellwechselplattenfamilie | <0,005 mm | 20.000 N | 4 × 90° | Gehärteter Edelstahl | Manuell | NT-S52P16V1 |
| 96 mm Nullpunkt-Schnellwechselplattenfamilie | <0,005 mm | 30.000 N | 4 × 90° | Gehärteter Edelstahl | Manuell | NT-S96P20V1 |
| Modulbild | 52 mm / 96 mm industrieller Modulabstand für Schraubstöcke, Platten und passende Paletten | |||||
Passen Sie den Plattengrundfläche an Verfahrwege und T-Nut-Bild an. Achten Sie auf Freiraum für Werkzeugbahnen, Kühlmittelfluss und Späneabfuhr. Bei häufigen Wechseln standardisieren viele Betriebe pro Maschine eine feste Bezugsplatte.
Manuelle Entriegelung prüfen: Passende Spannbolzen vollständig einsetzen und den manuellen Verriegelungs- und Entriegelungsablauf vor der Bearbeitung testen.
Alle 21 Plattenmodelle und das Schnittstellenzubehör vergleichenDie vollständigen Maße, die Spannkraft, den passenden Spannbolzen, das Gewicht und die Zubehörzeilen öffnen.
| Produktcode | Plattentyp | Familie | Spannkraft | Spannbolzen | Gewicht |
|---|---|---|---|---|---|
| NT-S52P125V1 | P125 Nullpunkt-Schnellwechselplatte | 52 mm | 20.000 N | NT-S52P16V1 | 2,8 kg |
| NT-S52P150V1 | P150 Nullpunkt-Schnellwechselplatte | 52 mm | 20.000 N | NT-S52P16V1 | 3 kg |
| NT-S52P150V2 | P150 Erhöhung 60, Nullpunkt-Schnellwechselplatte | 52 mm | 20.000 N | NT-S52P16V1 | 6,9 kg |
| NT-S52P150V3 | P150 Erhöhung 100, Nullpunkt-Schnellwechselplatte | 52 mm | 20.000 N | NT-S52P16V1 | 11,5 kg |
| NT-S52P222V1 | P222 Zweifachplatte | 52 mm | 20.000 N | NT-S52P16V1 | 4,2 kg |
| NT-S52P220V1 | P220 Vierfachplatte | 52 mm | 20.000 N | NT-S52P16V1 | 8,2 kg |
| NT-S52P290V1 | P290 Fünfachs-Dreifachplatte | 52 mm | 20.000 N | NT-S52P16V1 | 15 kg |
| NT-S52P125V2 | φ125 Nullpunkt-Schnellwechselplatte | 52 mm | 20.000 N | NT-S52P16V1 | 2,2 kg |
| NT-S52P160V1 | φ160 Nullpunkt-Schnellwechselplatte | 52 mm | 20.000 N | NT-S52P16V1 | 3,5 kg |
| NT-S52P250V1 | P250 erhöhter Sitz, Nullpunkt-Schnellwechselplatte | 52 mm | 20.000 N | NT-S52P16V1 | 9,1 kg |
| NT-S96P192V1 | P192 Nullpunkt-Schnellwechselplatte | 96 mm | 30.000 N | NT-S96P20V1 | 5,4 kg |
| NT-S96P315V1 | P315 erhöhter Sitz, Nullpunkt-Schnellwechselplatte | 96 mm | 30.000 N | NT-S96P20V1 | 16 kg |
| NT-S96P192V2 | P192 Nullpunkt-Schnellwechselplatte | 96 mm | 30.000 N | NT-S96P20V1 | 7,5 kg |
| NT-S96P330V1 | P330 Zweifachplatte | 96 mm | 30.000 N | NT-S96P20V1 | 10 kg |
| NT-S96P192V3 | P192 Erhöhung 60, Nullpunkt-Schnellwechselplatte | 96 mm | 30.000 N | NT-S96P20V1 | 11,7 kg |
| NT-S96P330V2 | P330 Vierfachplatte | 96 mm | 30.000 N | NT-S96P20V1 | 19,3 kg |
| NT-S96P192V4 | P192 Erhöhung 100, Nullpunkt-Schnellwechselplatte | 96 mm | 30.000 N | NT-S96P20V1 | 19,3 kg |
| NT-S96P176V1 | φ176 Nullpunkt-Schnellwechselplatte | 96 mm | 30.000 N | NT-S96P20V1 | 4,5 kg |
| NT-S96P246V1 | φ246 Nullpunkt-Schnellwechselplatte | 96 mm | 30.000 N | NT-S96P20V1 | 9,5 kg |
| NT-S96P390V1 | P390 Fünfachs-Dreifach-Indexierplatte | 96 mm | 30.000 N | NT-S96P20V1 | 37 kg |
| NT-S52P100V1 | P100 Positionier-Dreibackenfutter | 52 mm | 20.000 N | NT-S52P16V1 | 4,4 kg |
Positionierungsdorne und Indexierungszubehör
Viele Käufer halten bei der Platteneinheit an, aber der Katalog zeigt auch die passenden Positionierungsteile, die bestimmen, wie die Platte tatsächlich auf der Maschine verwendet wird.
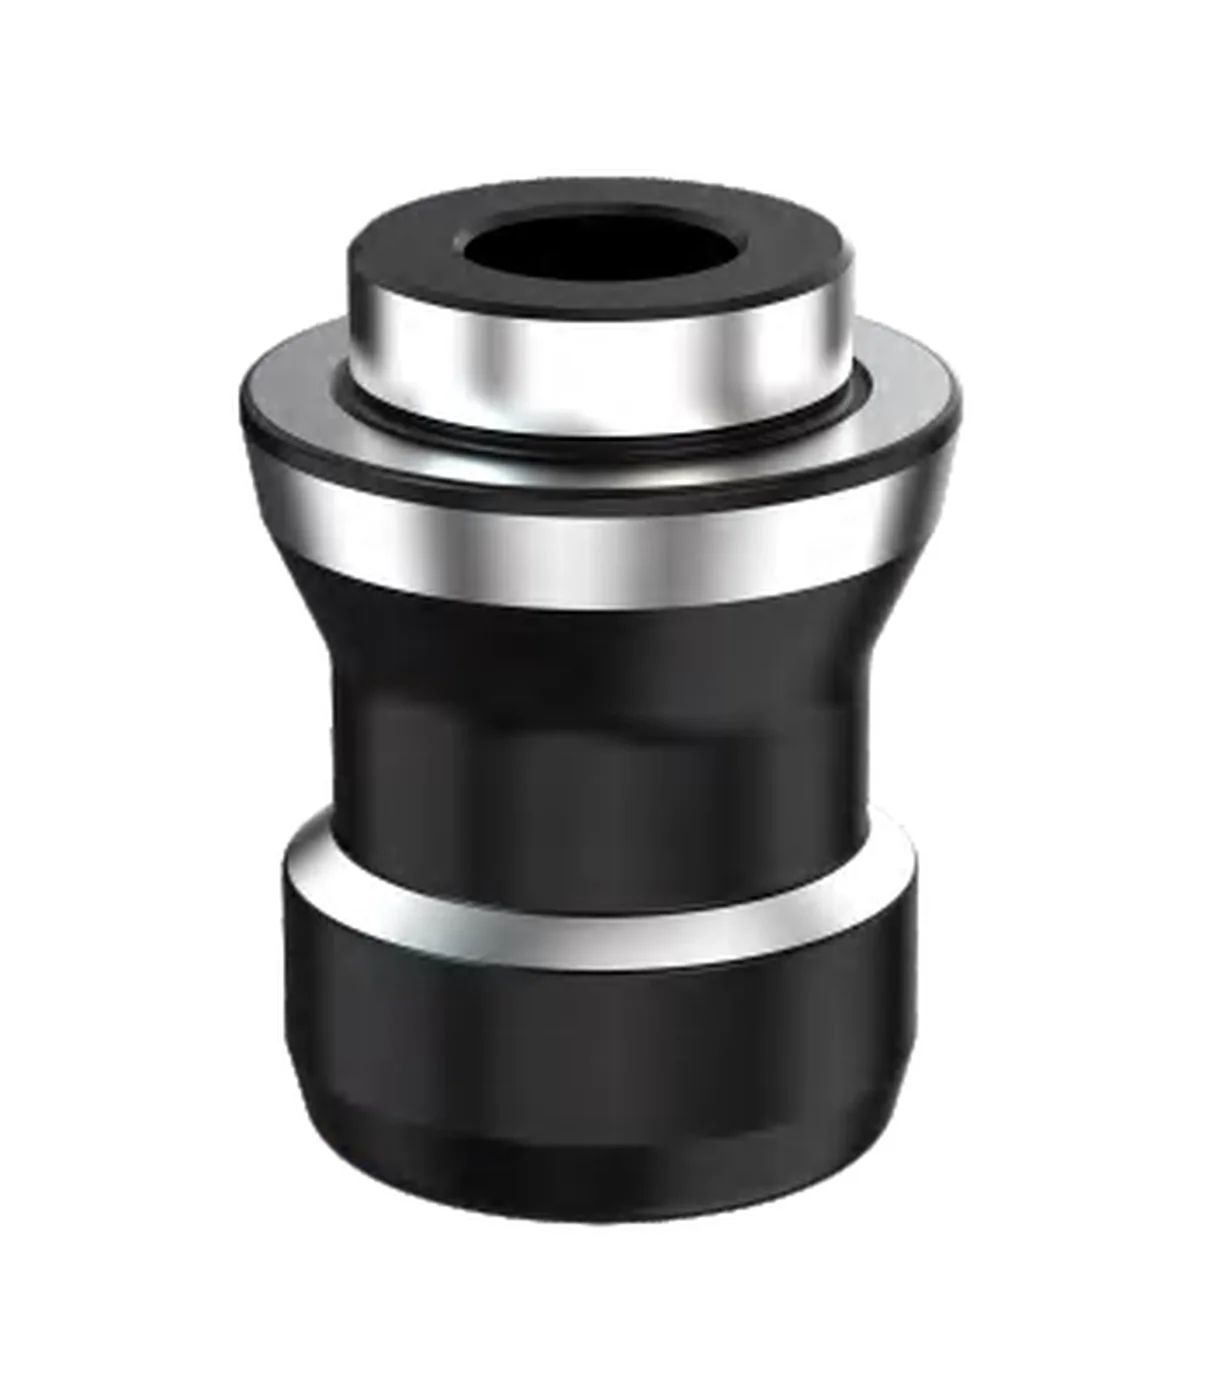
Positionierungsdorne
Passende Referenzteile nach Plattenfamilie und freigegebener Anschlusszeichnung auswählen.
| Modell | Einsatz | Referenz |
|---|---|---|
| 52-mm-Positionierungsdorn, NT-S52P16V1 mit der ausgewählten 52-mm-Platte anhand der aktuellen Paarungs- und Anschlusszeichnungen prüfen. | 52×52 mm, gehärteter Edelstahl, 0,15 kg | |
| 96-mm-Positionierungsdorn, Passendes Referenzteil für die 96-mm-Plattenfamilie. | 96×96 mm, gehärteter Edelstahl, 0,2 kg |
Indexierungszubehör
Positionieraufnahmen und Spannfutter für indexierte Spannaufgaben.
| Modell | Einsatz | Referenz |
|---|---|---|
| P32-Positionieraufnahme mit Verriegelung, Nützlich, wenn das Projekt eine indexierte Positionierungslogik benötigt, nicht nur eine flache Bezugsplatte. | <0,01 mm Spanngenauigkeit, 4 × 90° feststehende Indexierung | |
| Positionierendes Dreibackenfutter P100, Ermöglicht es der gleichen 52-mm-Schnittstelle, runde oder indexierte Spannaufgaben zu handhaben. | 4 × 90° feststehende Indexierung, manuelle Variante |
Positionierschnittstelle und Plattenaufbau
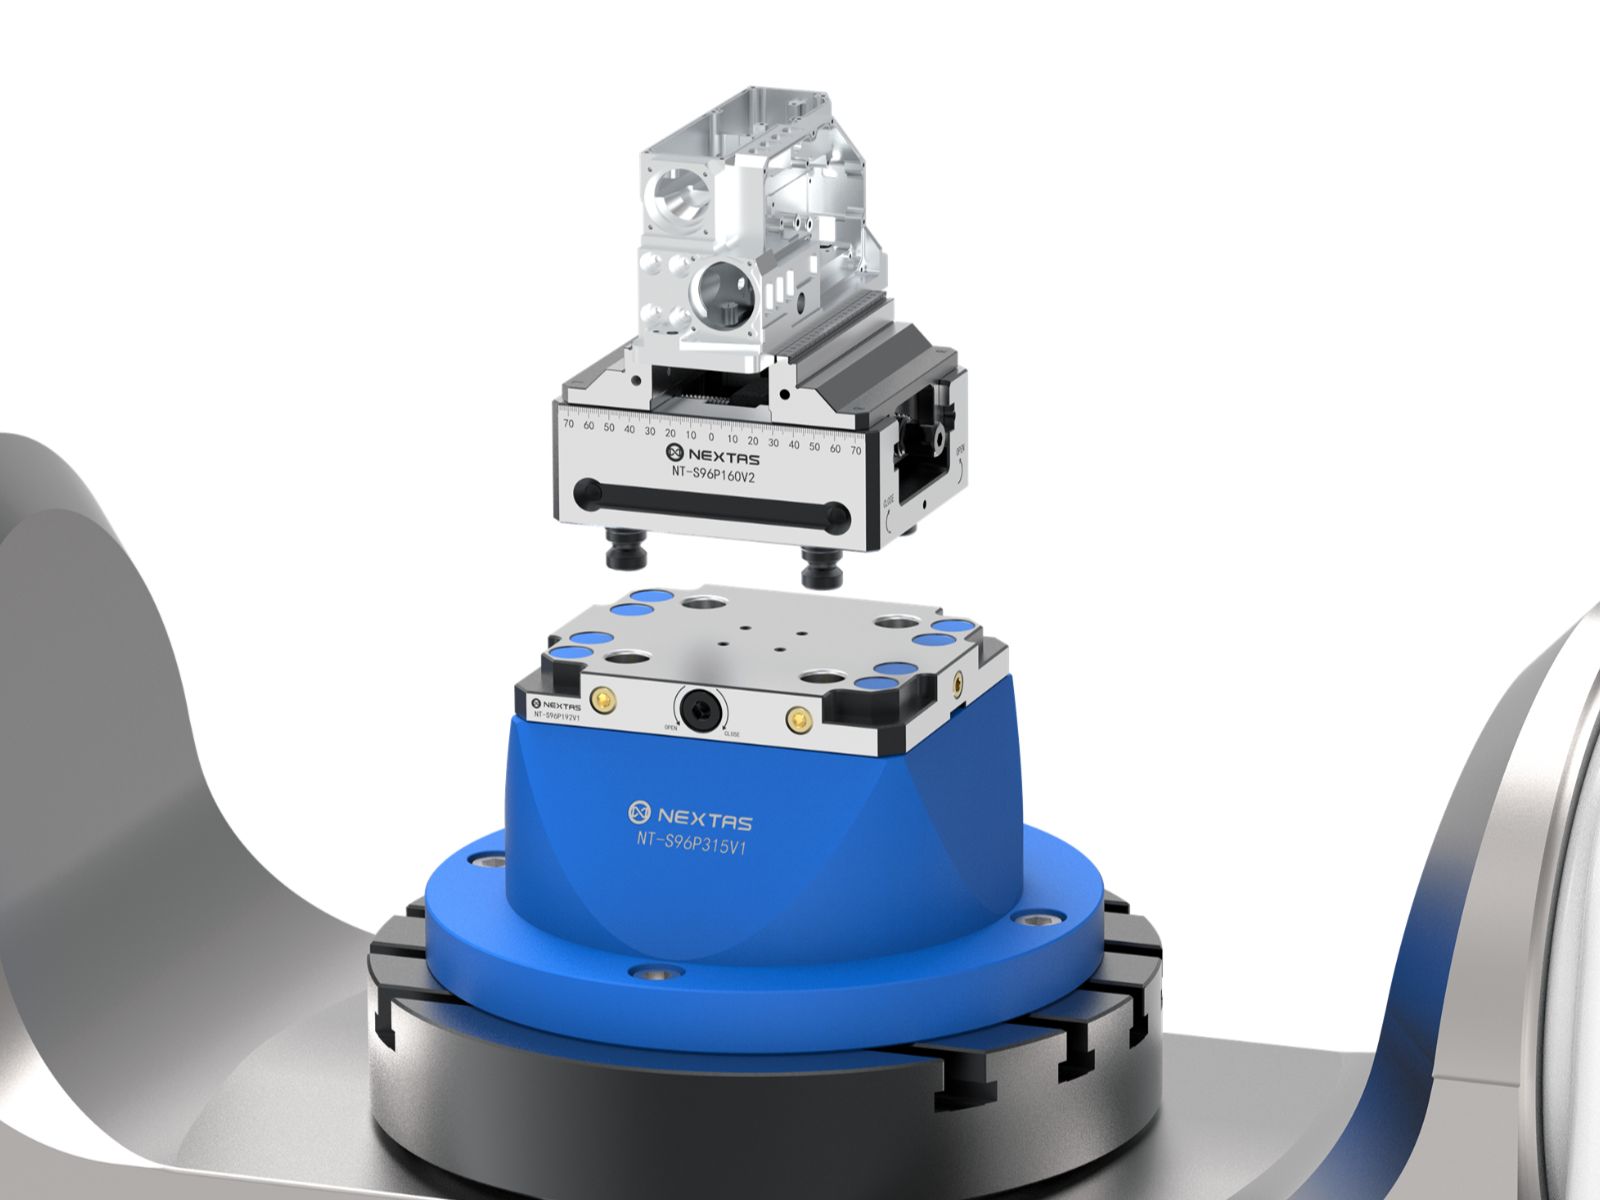
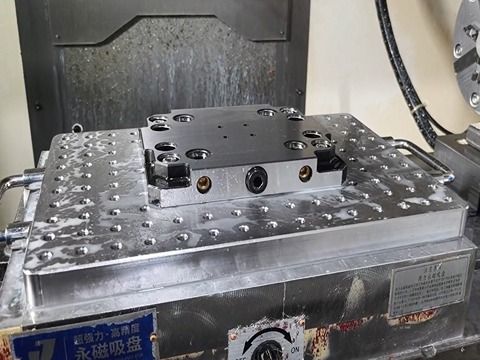
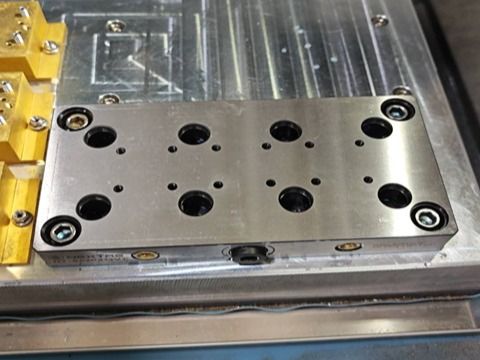
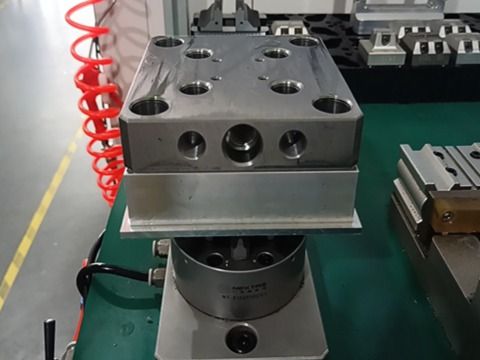
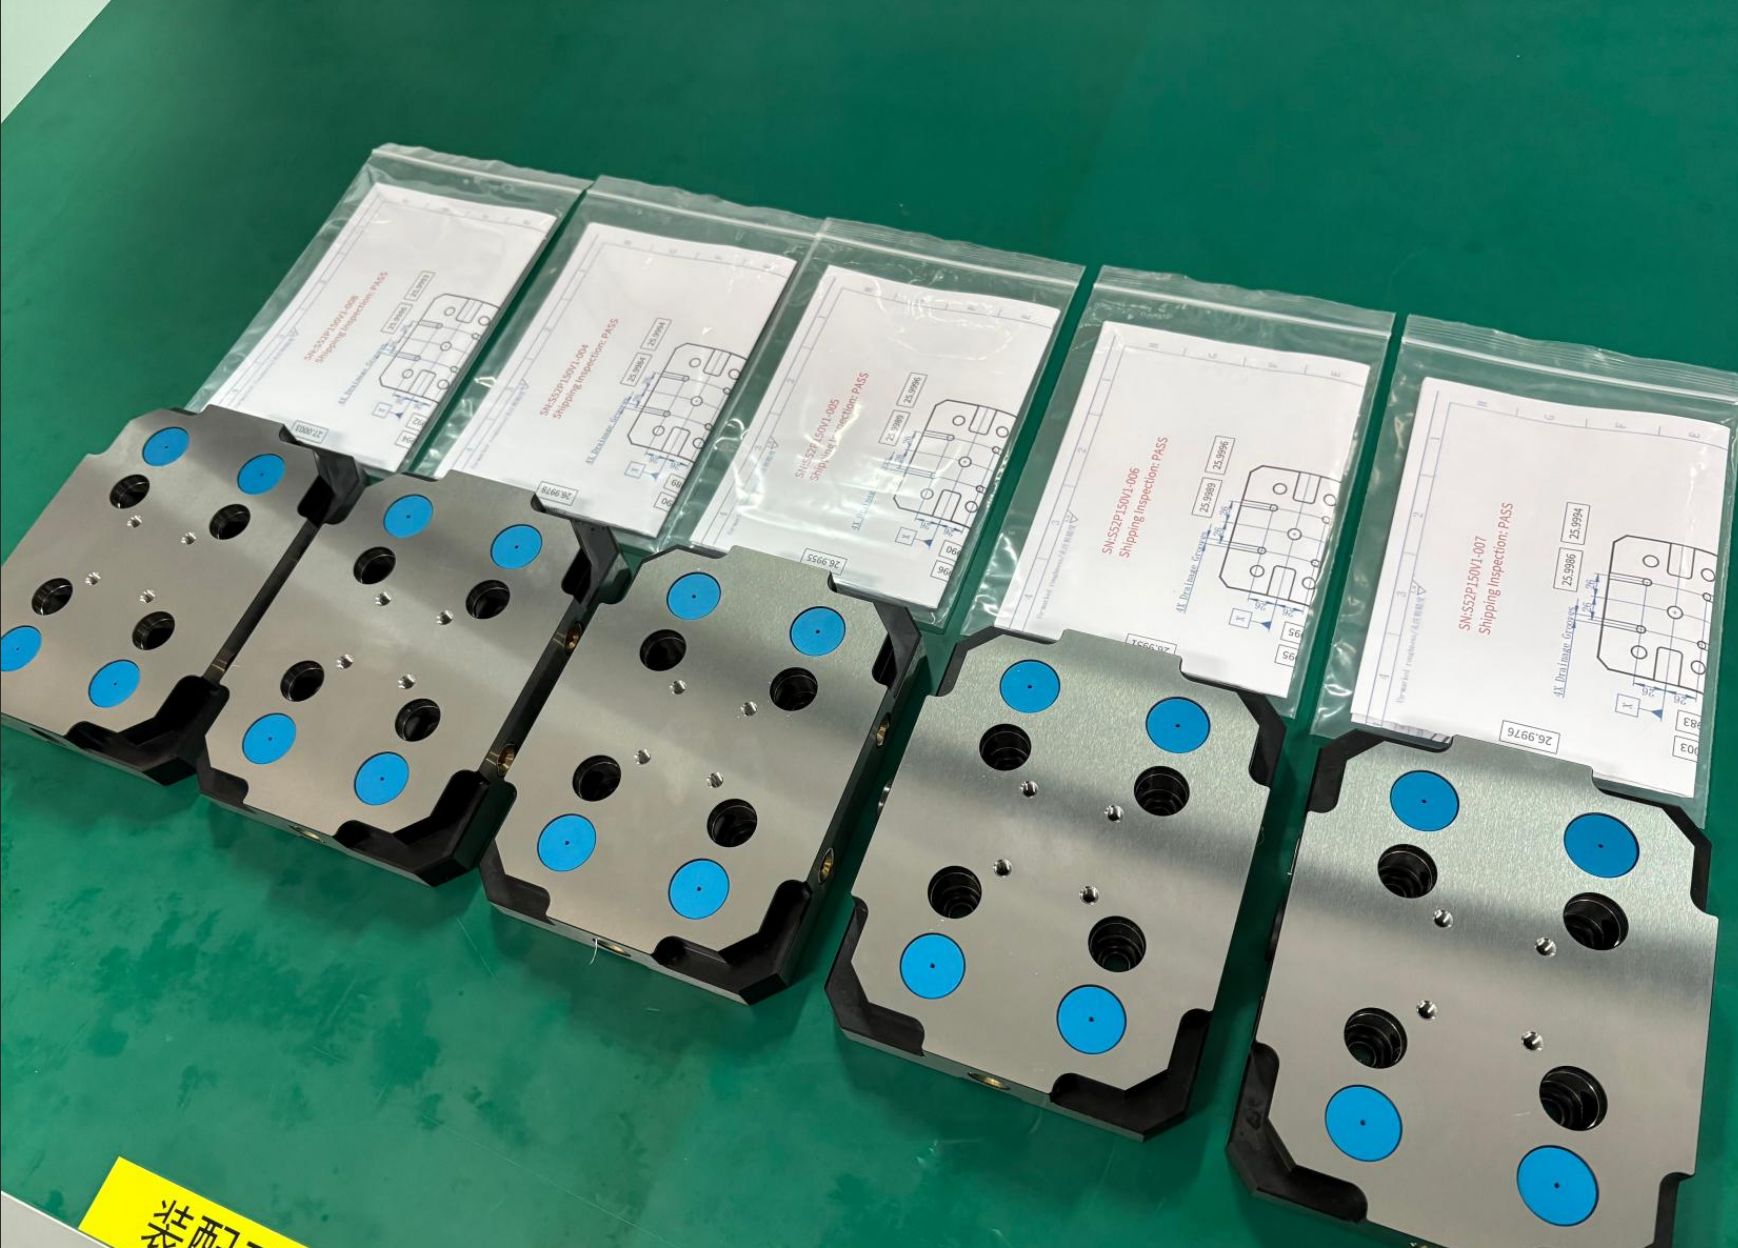
Die NEXTAS Nullpunkt-Spannplatte bildet die mechanische Verbindung zwischen Werkzeugmaschine und Spanntechnik. Die manuelle Plattenfamilie nutzt gehärtete Positionierschnittstellen und die 52-mm-/96-mm-Datumstandards als wiederholbare Basis für Schraubstöcke, Paletten und Vorrichtungen. Sie benötigt keine Druckluft; für maschinengesteuerte Entriegelung ist die separate pneumatische Plattenfamilie vorgesehen.
52 mm/96 mm Industriestandard-Moduldesign
Die Familien 52 mm und 96 mm sind Ausgangspunkte für die Schnittstellenauswahl. Aufnahme, passender Spannbolzen, Lochbild, Aufbauhöhe, Last und Werkzeugfreiraum anhand der gewählten Zeichnung prüfen. Die Familien verwenden unterschiedliche Spannbolzen; Fremdsystem-Kompatibilität und Austauschbarkeit von Zubehör müssen bestätigt werden. Pneumatische Entriegelung gehört zu einer separat dokumentierten Konfiguration.

Erleben Sie es in Aktion
Video einer manuellen Nullpunktplatte und ihres Wechselablaufs.
Auf YouTube ansehenVideo zum manuellen Nullpunktsystem
Das 14-sekündige Video zeigt die manuelle Platte und ihren Wechselablauf. Grenzen Sie Ihre Auswahl mit der Modelltabelle ein und fordern Sie die Schnittstellenzeichnung an.
EINSATZ
Wo manuelle Nullpunktplatten passen
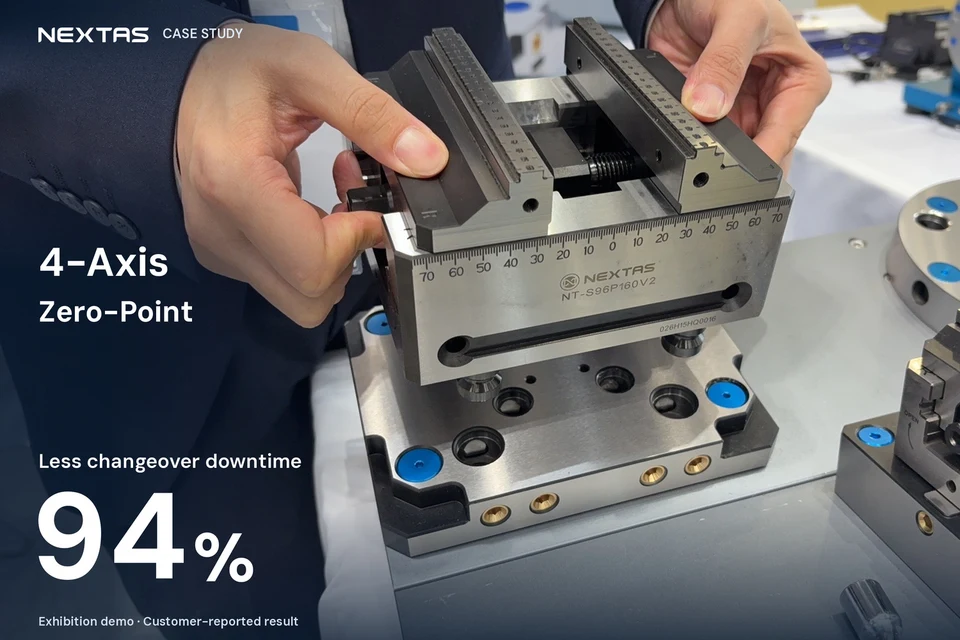
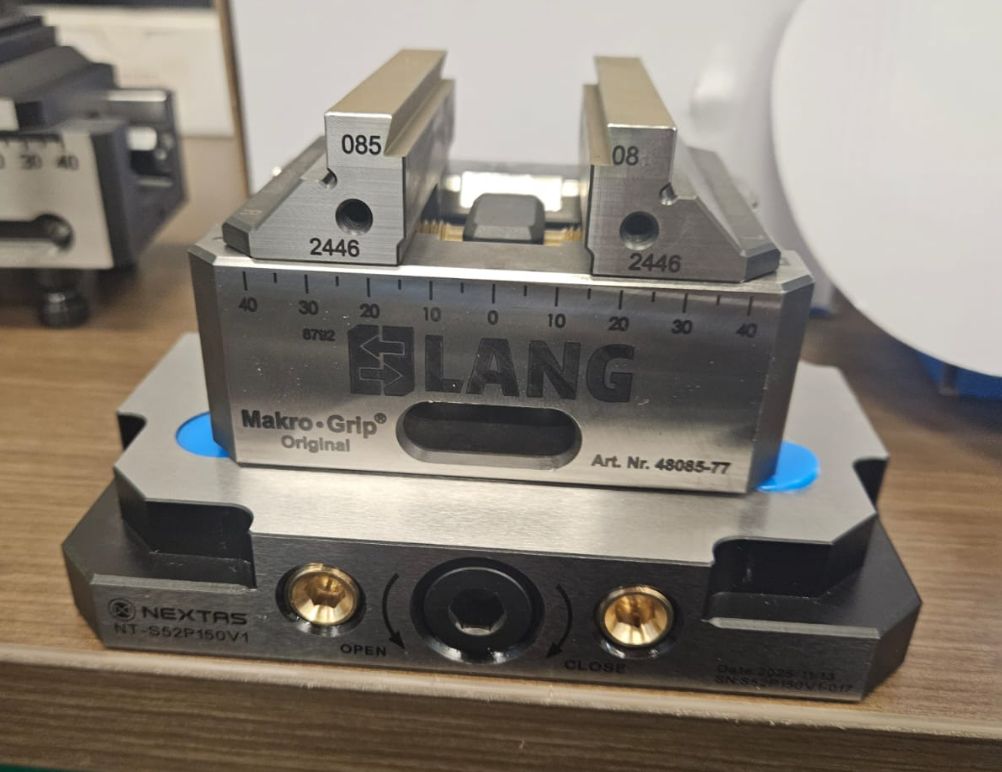
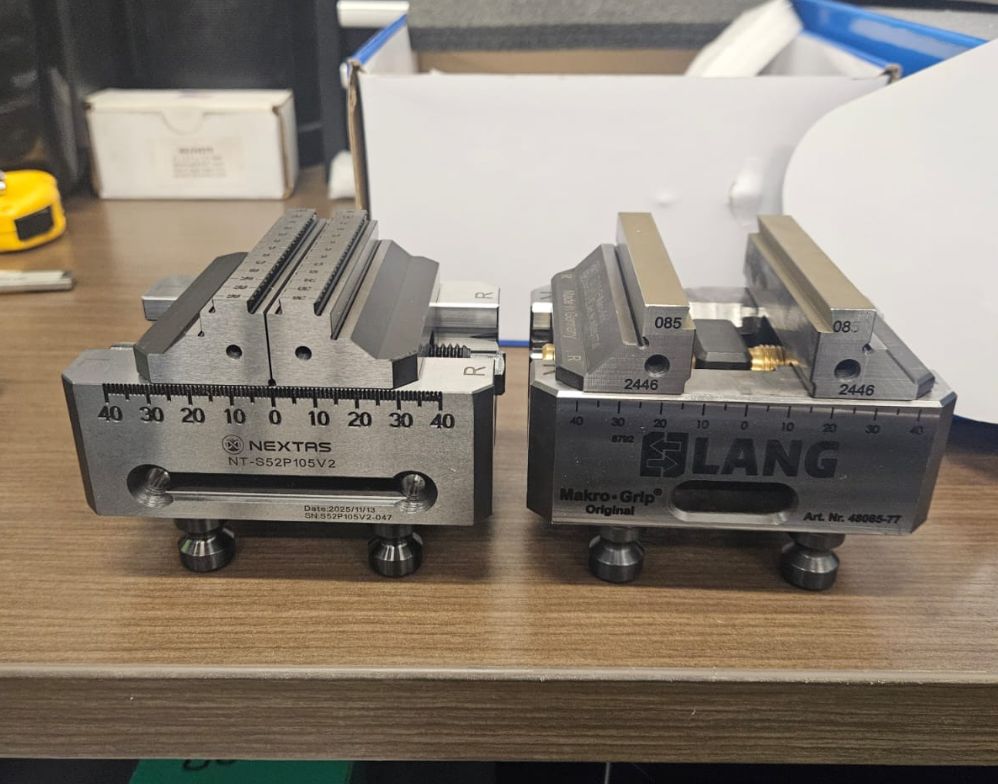
Potenzial mit selbstzentrierenden Schraubstöcken
Eine manuelle Nullpunkt-Spannplatte lässt einen selbstzentrierenden Schraubstock bei häufigen Auftragswechseln zu einem vorbereiteten Bezug zurückkehren. Prüfen Sie die Schnittstelle zwischen Schraubstock und Platte, die Wiederholgenauigkeit beim Wiedereinsetzen und die tatsächliche Wechselzeit an der vorgesehenen Maschine, bevor Sie den Werkstücknullpunkt in die Produktion übernehmen. Berücksichtigen Sie dabei Vorrichtung, Sauberkeit und festgelegten Arbeitsablauf.
Eignung für Maschine, Orientierung und vollständigen Aufbau prüfen
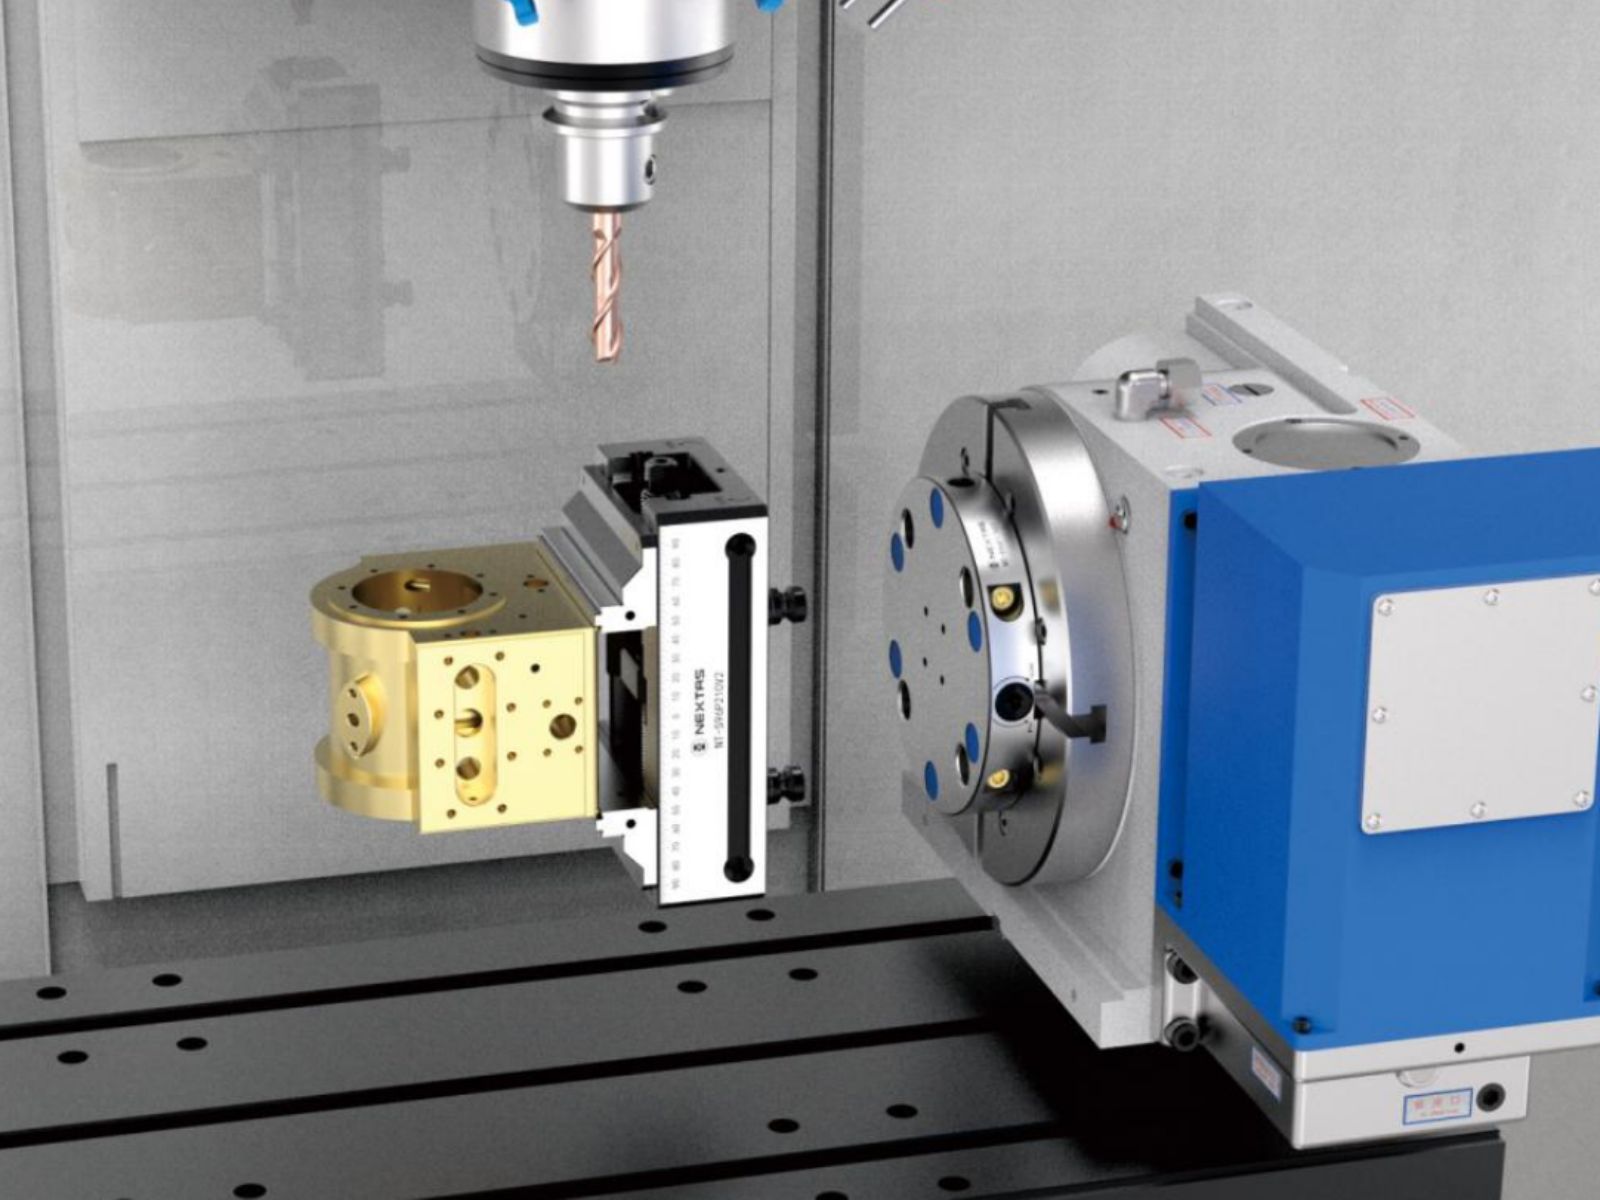
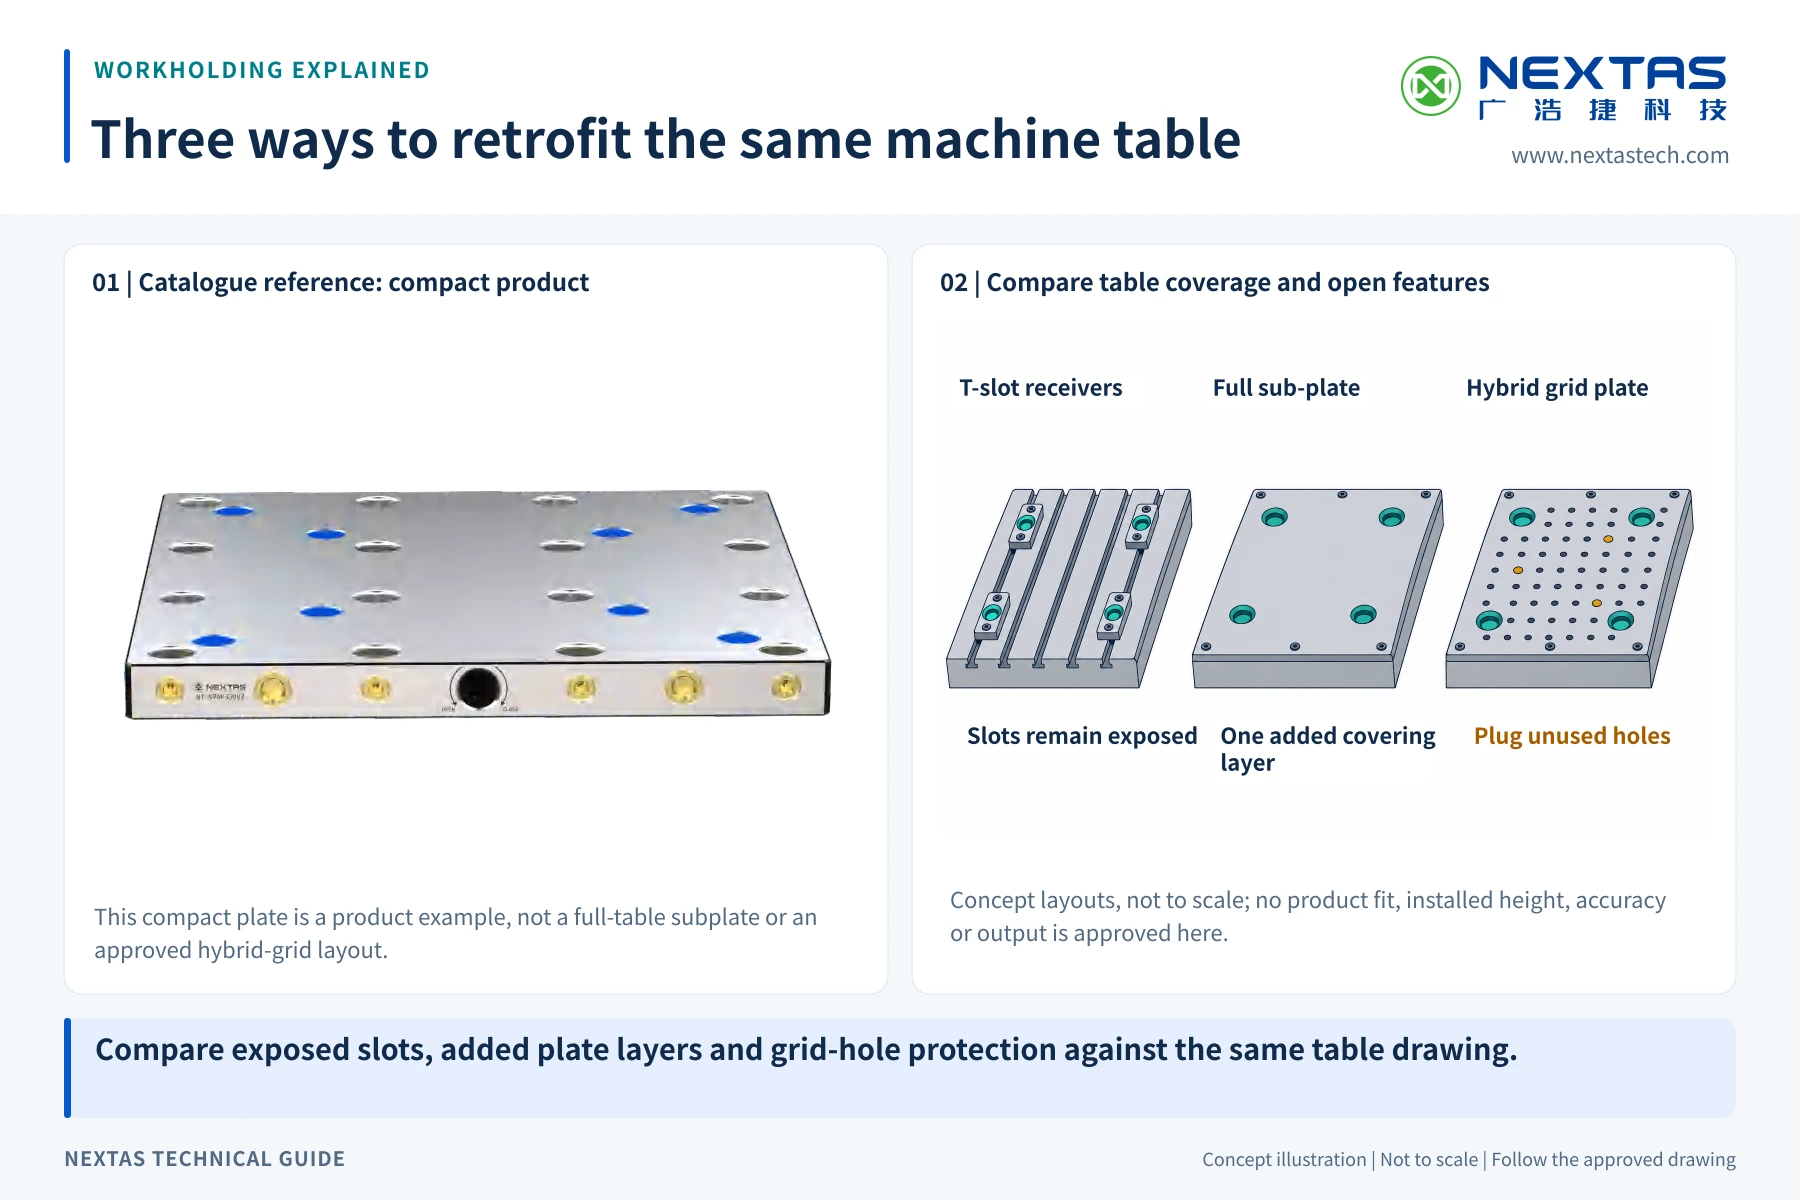
Eine manuelle Nullpunktbasis eignet sich für wiederkehrende Spanner-, Vorrichtungs- und Palettenwechsel an vertikalen und horizontalen Bearbeitungszentren sowie Rundachsen. Für die Plattenauswahl prüfen wir Befestigung, beladene Masse und den benötigten Werkzeugfreiraum.
Layout, Abstützung, Späneabfuhr und CNC–KMG-Übergabe werden im Konfigurationsplaner unter Auswahl, Installation und Wartung zusammengeführt.
Auswahl, Installation und Wartung
Eine ausgewählte Nullpunktspannplatte kann als Bezugsschnittstelle dienen, wenn Platte, Spannbolzen, Vorrichtung und Maschine zusammenpassen. Wiederholgenauigkeit, vollständige Wechselzeit und einen möglichen Palettierablauf an diesem Aufbau prüfen.
Prüfen Sie beladene Masse, Schwerpunkt und Kippmomente für die Einbaulage anhand der freigegebenen Grenzwerte von Platte und Maschine.
1) Plattengröße & Montage
Passen Sie den Plattengrundfläche an Verfahrwege und T-Nut-Bild an. Achten Sie auf Freiraum für Werkzeugbahnen, Kühlmittelfluss und Späneabfuhr. Bei häufigen Wechseln standardisieren viele Betriebe pro Maschine eine feste Bezugsplatte.
2) Modul-Layout & Raster
Wählen Sie das 52 mm- oder 96 mm-Raster anhand von Schnittkräften und Vorrichtungslayout. Prüfen Sie die Abstützung und Steifigkeit der montierten Baugruppe vor dem ersten Bearbeitungslauf.
3) Spannstrategie
Bei High-Mix-Fertigung zählen Schnellwechsel-Schraubstöcke und standardisierte Paletten. Für 4/5-Achsen-Arbeit sind Steifigkeit, Z-Höhe und wiederholgenaues Positionieren entscheidend – damit Teile ohne Umspannen von CNC zur KMG wechseln können.
Nullpunktplatte vs. klassische T-Nuten
| Worauf es ankommt | T-Nut-Aufspannungen | Nullpunkt-Spannplatte |
|---|---|---|
| Rüstzeit | Manuelles Ausrichten & Antasten | Wechselzeit mit der gewählten Schnittstelle und dem Reinigungs- und Prüfablauf am Einsatzort messen |
| Wiederholgenauigkeit | Bedienerabhängig | Werkstückbezug und Wiederholgenauigkeit nach vollständigem Wechsel mit der freigegebenen Messroutine prüfen |
| Skalierbarkeit | Schwer über Jobs hinweg zu standardisieren | Standard-Interface für Paletten, Schraubstöcke und Vorrichtungen |
| Prüf-/Messablauf | Oft ist Umspannen nötig | CNC → KMG auf derselben Palette / mit gleichem Nullpunkt |
Vergleichen Sie bei häufigen Auftragswechseln Investition, vollständige Wechselzeit, Personalaufwand und gemessene Spindellaufzeit mit der Ausgangslage. Prüfen Sie Maschinen-Lochbild, Vorrichtungslast und Freiraum am gewählten Aufbau; Amortisation und Bezugsstreuung bewerten Sie anhand des tatsächlichen Ablaufs.
Montage- & Wartungscheckliste
- Montieren & ausrichten: Platte auf dem Maschinentisch verschrauben und flächigen Kontakt prüfen. Empfohlene Drehmomente aus dem Katalog einhalten.
- Manuelle Entriegelung prüfen: Passende Spannbolzen vollständig einsetzen und den manuellen Verriegelungs- und Entriegelungsablauf vor der Bearbeitung testen.
- Hub prüfen: Öffnen/Schließen testen und sicherstellen, dass alle Module gleichmäßig einrasten.
- Schnittstellen sauber halten: Späne-Management ist entscheidend. Kurz abwischen oder ausblasen vor dem Laden verbessert die Wiederholgenauigkeit.
- Regelmäßige Checks: Dichtungen, Anlageflächen und Schrauben je nach Kühlmittel-/Spanbedingungen turnusmäßig prüfen.
Tipp: Wenn Sie später Palettenpools oder Automation planen, standardisieren Sie Raster und Palettenschnittstellen frühzeitig – das spart später Nacharbeit.
Konfigurations-Planer (Module, Raster und Einsatzfall)
Nutzen Sie diesen Planer, wenn Sie eine Nullpunkt-Spannplatte für CNC-Umrüstungen, Palettierung oder 5-Achs-Vorrichtungen auswählen. Ziel ist eine standardisierte Schnittstelle (Platte + Palette/Vorrichtung), ohne dabei Werkzeugfreiheit, Späneabfuhr und Luftführung zu vernachlässigen.
Wann die manuelle Platte bleibt und wann die pneumatische folgt
Diese Checkliste betrifft ausschließlich eine separat ausgewählte pneumatische Nullpunkt-Konfiguration, nicht die manuelle Platte. Bestätigen Sie Druck, Durchfluss, Luftqualität, Anschlüsse und Rückmeldungen anhand der aktuellen Zeichnung und Installationsunterlagen des gewählten Aufnahmemodells.
Fehlersuche bei Wiederholgenauigkeit & Spannproblemen
In der High-Mix-Fertigung addieren sich Kleinigkeiten: Späne auf Anlageflächen, ungleichmäßiges Anzugsmoment oder feuchte Luft. Diese Tabelle hilft, typische Symptome schnell einzuordnen.
Typischer Toleranz-Workflow (CNC → KMG → CNC)
Eine Nullpunkt-Spannplatte entfaltet ihren Nutzen, wenn sie Ihre standardisierte Bezugsschnittstelle wird – das Werkstück bleibt auf derselben Palette/Vorrichtung von der Bearbeitung zur Messung und zurück. So sinkt der Umspannfehler, und Wiederholgenauigkeit wird messbar.
- Datum-Strategie früh festlegen: A/B/C-Bezüge (oder ein Antast-Datum-Schema) definieren und konsequent in CNC-Programmen und Messabläufen nutzen.
- Auf der Palette bearbeiten: Schruppen + Schlichten mit denselben Lageelementen. Offsets und In-Process-Probing-Ergebnisse dokumentieren.
- Auf dem KMG prüfen – ohne Umspannen: Palette/Vorrichtung zum KMG bewegen und kritische Merkmale, True Position und Ebenheit prüfen – bezogen auf denselben Datensatz.
- Ergebnisse zurück in die CNC: Verschleiß-Offsets aktualisieren oder kontrollierte Korrekturen anwenden. Gleiche Spannfolge wiederholen, um Stabilität zu bestätigen.
- Fähigkeit dokumentieren: Spann-Wiederholgenauigkeit, Offset-Drift und Sitzvarianz verfolgen (besonders nach spanintensiven Operationen).
Häufige KMG-/Messmerkmale zur Prüfung (GD&T)
Wenn das Teil auf derselben Palette/Vorrichtung bleibt, lassen sich GD&T-Trends über Läufe verfolgen, Drift früh erkennen und Umspannrisiken reduzieren.
- True position (Positionslage) für Bohrungen, Stifte und Lochbilder
- Flatness (Ebenheit) von Referenzflächen / Dichtflächen
- Perpendicularity (Rechtwinkligkeit) zwischen Flächen und Bohrungen
- Parallelism (Parallelität) für Anlageflächen und Stapelmaße
- Concentricity / Koaxialität für Bohrungen
- Surface profile (Profil) an komplexen Konturen
- Runout (Rundlauf) – kreisförmig / total
- Re-seat variation nach Reinigung und erneuter Spannung
Auswahl • Integration • Wartung, SpickzettelZum Öffnen klickenZum Schließen klicken
Auswahl • Integration • Wartung, Spickzettel
Die folgenden Detailhinweise ergänzen die Montagecheckliste um freigegebene Tisch- und Adapterbearbeitung, Messverfahren und zustandsabhängigen Service.
Die Familienauswahl und der Konfigurationsplaner oben legen Format und Layout fest. Manuelle und pneumatische Ausführungen werden im eigenen Vergleich getrennt bewertet.
2) Integration: vor der Montage vorbereiten
3) Wartung: Wiederholgenauigkeit stabil halten
Brauchen Sie Hilfe bei der Wahl zwischen 52-mm- und 96-mm-Platten oder ein Montage-Layout für Ihren Tisch?
Kontaktieren Sie unsProduktdaten & Evaluierungs-Checkliste
Verwenden Sie die freigegebene Zeichnung und einen Versuch an der Maschine zur Abnahme der gewählten Platte. Dokumentieren Sie die folgenden Nachweise, bevor Sie den Aufbau freigeben.
Zeichnungs- und Montageprüfung
Dokumentieren Sie jede Zeichnungsabweichung, bevor Sie das Vorrichtungslayout freigeben. Geben Sie Werkstückmaterial, Maschinenmodell und Ziel-Taktzeit für die Bewertung an.
Prüfung bei der Probemontage
- Montieren Sie die freigegebenen Empfänger und Zugbolzen probeweise; bestätigen Sie vollständiges, kollisionsfreies Anliegen.
- Montieren Sie den vorgesehenen Schraubstock, die Schwalbenschwanzvorrichtung, das Spannfutter, den Spannturm oder die Sonderplatte und prüfen Sie den nutzbaren Bearbeitungsraum.
- Prüfen Sie die Bezugsübertragung an jeder zum Projekt gehörenden Bearbeitungs- oder Messstation.
Prozessänderung messen
- Erfassen Sie die Wechselzeiten vorher und nachher mit derselben Vorrichtung, demselben Bediener und denselben Start- und Endkriterien.
- Erfassen Sie Spindelwartezeit getrennt von der Schnittzeit, damit externe Vorbereitung nicht als Bearbeitungsgewinn gezählt wird.
- Vergleichen Sie Messungen wiederholter Aufspannungen über die vorgesehenen Stationen und Schichten mit den vereinbarten Abnahmegrenzen.
Spannkonfiguration
- Muster definieren: Empfängerpositionen, Stiftstandorte und Werkzeugsicherheit.
- Bezugsplan: wie die Platte auf Maschinentisch/Palette und Werkstückbezüge referenziert.
- Zugriffsplanung: 5-Seiten-Reichweite, Spanabfuhr und Kühlmittelfluss sicherstellen.
Nachweise & Beweis
- Plattenzeichnung mit Empfängermuster und Ebenheitsanforderungen.
- Fotos auf dem Maschinentisch zeigen Vorrichtungswechsel und Wiederholungsaufbau.
- Überprüfungscheckliste: Ebenheit, Parallelität und Wiederholungs-Spannprüfungen.
Lieferung & Support
- Standardgrößen verfügbar; benutzerdefinierte Muster für OEM-Vorrichtungen unterstützt.
- Verpackungsoptionen: Schutzkarton / Holzkasten für schwere Platten.
- Nach dem Verkauf: Anleitung zur Mustererweiterung und Planung von Ersatzstiften/Empfängern.
Abbildungen von Plattenkonfigurationen
Seite aktualisiert . Die Katalogwerte dieser Familie stammen aus dem NEXTAS-Katalog 2026 für industrielle Schnellwechsel-Spanntechnik. Prüfen Sie zeichnungsabhängige Maße anhand der Zeichnung des gewählten Modells. Katalog anfordern. Werk, Kataloge und Messen.
Produktunterlagen
Produktkatalog per Geschäfts-E-Mail öffnen
Die geschäftliche E-Mail öffnet den Katalog 2026 für diese Familie.
Plattenlayout & verfügbare CAD-Daten anfragen
Senden Sie die bereits vorliegenden Angaben zu Maschine, Werkstück und Plattenmodell. Unsere Anwendungstechnik hilft, die Konfiguration und die dafür verfügbaren Zeichnungen oder CAD-Daten einschließlich der Vertraulichkeitsanforderungen zu klären.
Häufig gestellte Fragen
01 Wie verkürzt die manuelle Nullpunkt-Spannplatte wiederholte Rüstvorgänge?
Die ausgewählte manuelle Platte kann als Bezugsschnittstelle dienen. Passende Vorrichtungen oder Paletten nach Reinigung erneut einsetzen, verriegeln und vollständiges Anliegen sowie Werkstückbezug mit der freigegebenen Messroutine prüfen. Den nötigen Ausrichtaufwand und die vollständige Wechselzeit gegenüber dem bisherigen Ablauf messen.
02 Welche Wiederholgenauigkeit kann ich von dieser Spannplatte erwarten?
Die Angabe <0,005 mm ist ein Katalog-Nennwert für die bestätigte Ausführung unter definierten Montage-, Reinigungs- und Messbedingungen. Die erreichbare Wiederholgenauigkeit hängt von Modell, Anlageflächen, Spannbolzen, Drehmoment und Messmethode ab und wird in Angebot oder Auftragsbestätigung festgelegt.
03 Welcher Werkstoff ist für die hier aufgeführten Platten angegeben?
Die hier aufgeführten Platten verwenden gehärtete Edelstahl-Positionierschnittstellen. Werkstoff, Oberflächenbehandlung und Masse der gewählten Ausführung anhand der Modellunterlagen bestätigen; eine abweichende Sonderausführung muss im Angebot ausdrücklich vereinbart werden.
04 Welche Wartung benötigt die manuelle Nullpunkt-Spannplatte?
Anlageflächen und Spannbolzen vor jedem Wiedereinsetzen reinigen, den manuellen Entriegelungsweg frei halten und Befestigungselemente sowie Kontaktflächen nach einem dokumentierten Plan prüfen. Diese manuelle Ausführung benötigt weder Druckluft noch Schläuche oder Pneumatikdichtungen.
05 Kann ich diese Platte auch für die Inspektion auf einem KMG verwenden?
Ja, wenn jede Station dieselbe bestätigte Platte, Spannbolzenfamilie, Orientierung und Montagelogik verwendet. Die Palette kann als gemeinsamer Träger dienen; jede CNC- oder KMG-Station benötigt dennoch eine eigene Ausrichtung und Abnahmeprüfung, bevor Offsets übertragen werden.
06 Sind diese Platten mit meinen vorhandenen selbstzentrierenden Schraubstöcken kompatibel?
Die Kompatibilität wird nicht allein anhand der Marke angenommen. Senden Sie Lochbild, Aufstandsfläche, Schrauben, zulässige Höhe und Kollisionsraum; die Anwendungstechnik bestätigt dann direkte Montage, Adapterbedarf, Spannbolzen und erreichbare Wechselzeit.
07 Wie prüfe ich den vollständig montierten Aufbau vor der Produktion?
Ein Katalogwert für Wiederholgenauigkeit belegt allein weder die Genauigkeit des eingebauten Gesamtaufbaus noch die Bauteiltoleranz. Legen Sie Bezug, Messmethode, Messunsicherheit und Abnahmegrenzen anhand der freigegebenen Zeichnungen fest. Prüfen Sie passende Platten, Spannbolzen und Adapter sowie vollständiges Anliegen und Ausrichtung. Messen Sie vollständige Entnahme-, Reinigungs-, Belade- und Verriegelungszyklen mit geeigneten kalibrierten Messmitteln; prüfen Sie jede Bearbeitungs- oder Messstation und dokumentieren Sie die Ergebnisse gegen die vereinbarten Abnahmegrenzen.
08 Benötigt diese manuelle Platte Druckluft?
Die bestätigte manuelle Plattenfamilie benötigt keine Druckluft. Die hier zum Vergleich aufgeführten QD1-Modelle sind separat ausgewählte pneumatische Ausführungen. Für maschinengesteuerte Entriegelung, Roboterbeladung oder Spannzustandsabfrage Modell, Versorgung, tatsächliche Rückmeldungen und vollständige Zelle gesondert prüfen.
Schnelles Angebot
Eine manuelle Platte für Ihre Maschine auswählen
Nennen Sie Maschine, Vorrichtungs- oder Palettengröße und das Ziel des Wechsels. Wir helfen bei der Auswahl der Plattenfamilie und prüfen die passenden Zugbolzen. Eine Modellnummer ist hilfreich, für den Einstieg aber nicht erforderlich.