
Sie wählen eine Nullpunktplatte? Vergleichen Sie vor der Modellwahl die Nachweise zu Werkstoff, Härte und Verschleiß. Dieser Leitfaden hilft Ihnen, Lieferantendaten in klare Bestellanforderungen und einen praktikablen Prüfplan zu übersetzen.
Beginnen Sie mit Unterlagen, die dem genauen Teil, der Zeichnung und dem Fertigungslos zugeordnet sind. Erfassen Sie nach dem Einbau einen sauberen Ausgangszustand. So kann Ihr Team Verschleiß einheitlich verfolgen und bei Erreichen einer vereinbarten Grenze handeln.
Produktvorführung
Vorführung einer manuellen Nullpunktplatte
Diese Vorführung von 14 Sekunden zeigt Form und Bedienung der manuellen Nullpunktplatte. Bestätigen Sie Werkstoff- und Härteanforderungen anhand von Unterlagen für das gewählte Modell und Fertigungslos.
Diese Vorführung von 14 Sekunden zeigt Form und Bedienung der manuellen Nullpunktplatte. Bestätigen Sie Werkstoff- und Härteanforderungen anhand von Unterlagen für das gewählte Modell und Fertigungslos.
Auf YouTube ansehen
Was HRC belegen kann und was nicht
HRC bedeutet Rockwell-Härte auf der Skala C. Ein Werkzeug drückt eine Diamantspitze in eine vorbereitete Stelle. Es misst die Änderung der Eindrucktiefe. Das Ergebnis zeigt die Härte an dieser Stelle unter der genannten Prüfung.
Das ist nützlich, aber eng. Ein HRC-Ergebnis nennt nicht die Legierung. Verschiedene Werkstoffe können denselben Wert erreichen. Eine Prüfung deckt nicht die ganze Platte ab. Sie zeigt auch nicht, wie tief eine harte Schicht reicht.
Härte und Zähigkeit sind nicht dasselbe. Härte ist die Fähigkeit, einem Eindruck zu widerstehen. Zähigkeit ist die Fähigkeit, nach einem Stoß einem Riss zu widerstehen. HRC ist keine Verschleißlebensdauerprüfung. Verschleiß ändert sich auch mit der Werkstoffpaarung, der Kontaktform und der Oberfläche. Last, Späne, Rost, freigegebenes Öl und der Einsatz zählen ebenfalls.
| Nachweis | Das kann er stützen | Das kann er allein nicht belegen |
|---|---|---|
| HRC-Prüfergebnis. | Zeigt die lokale Härte an den genannten Prüfstellen. | Belegt nicht die Legierung, die Schichttiefe, die ganze Platte oder die Verschleißlebensdauer. |
| Werkstoffzeugnis. | Nennt den berichteten Werkstoff für eine Schmelze oder ein Los. | Belegt nicht die Endhärte oder den Werkstatteinsatz. |
| Wärmebehandlungsnachweis. | Nennt das angewandte Verfahren für das genannte Los. | Belegt nicht jede wichtige Stelle ohne Prüfdaten. |
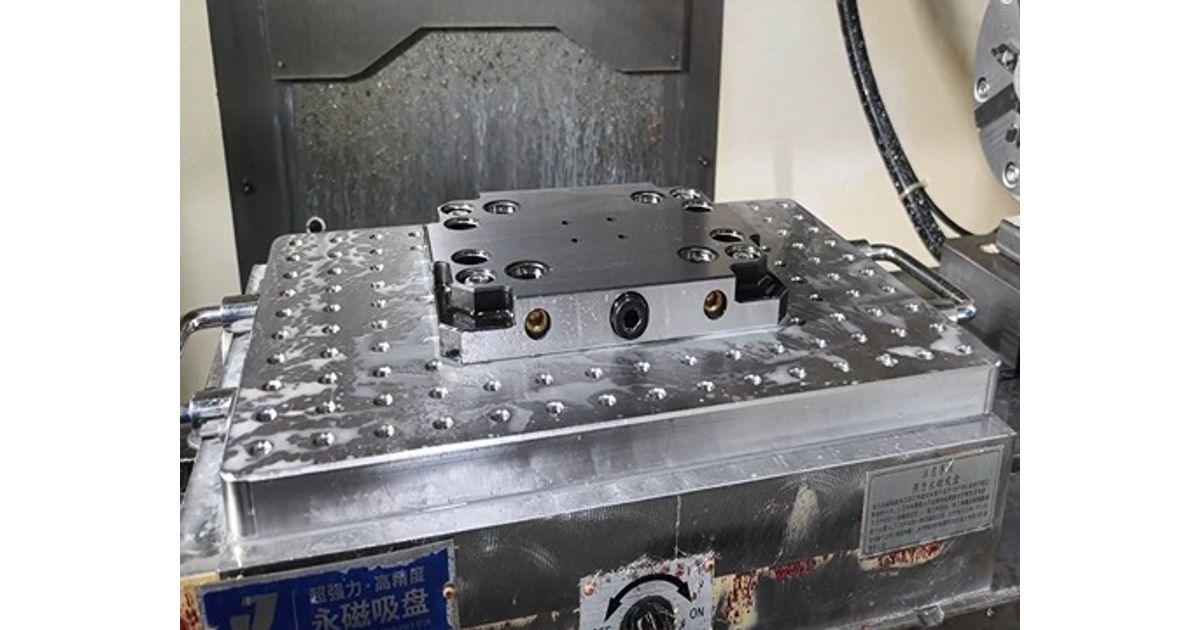
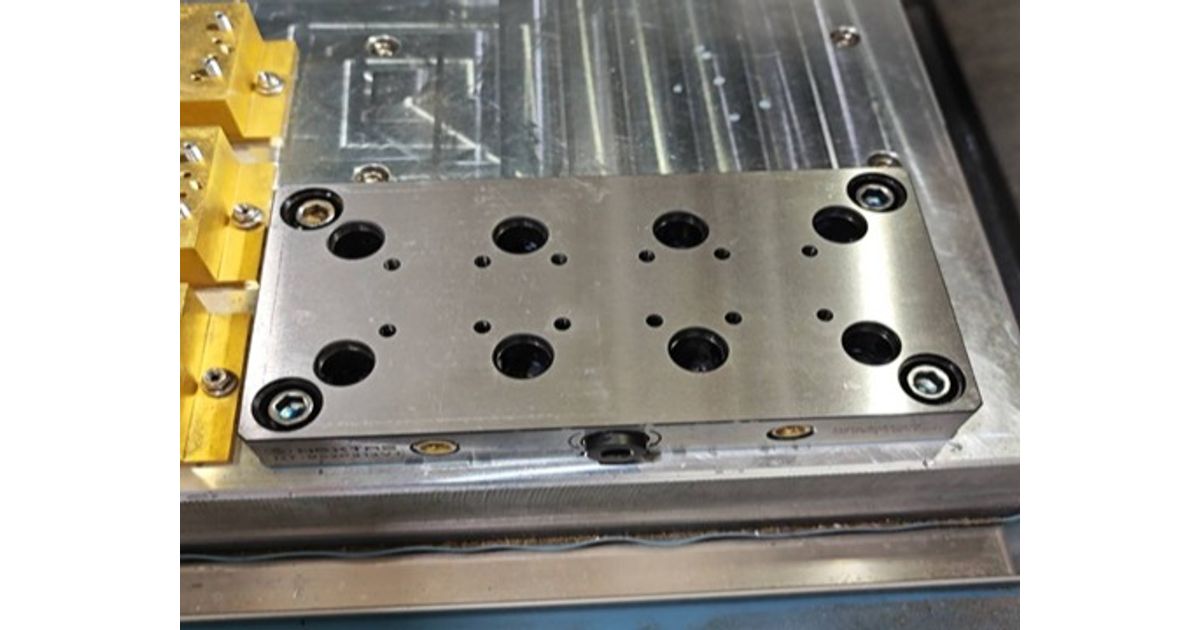
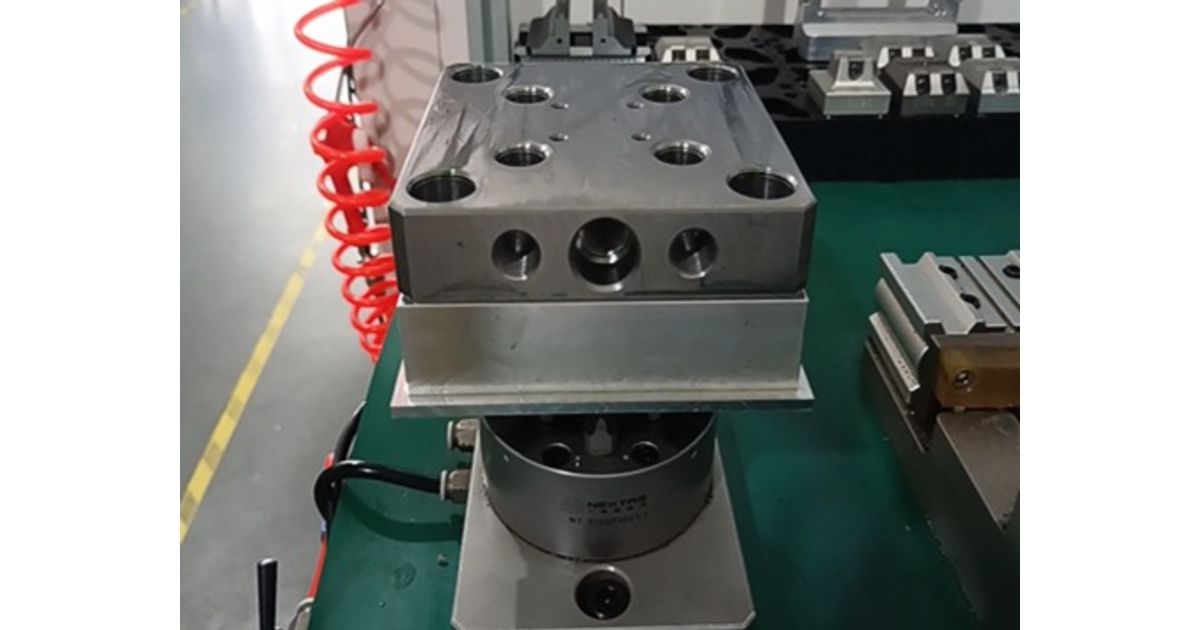
| Produktfoto oder Video. | Zeigt sichtbare Form, Bohrungen und den Oberflächenzustand. | Belegt nicht Güte, HRC, Tiefe, Last, Wiederholposition oder Verschleißlebensdauer. |
| Verschleißprüfbericht. | Zeigt die Veränderung an festgelegten Merkmalen in einem Werkstattablauf. | Belegt nicht die Ergebnisse für eine neue Maschine, eine neue Last oder einen anderen Pflegeplan. |
Fragen Sie, was geprüft wurde und wo die Prüfung stattfand. Fragen Sie, welches Teil und welches Los das Ergebnis besitzt. Eine Zahl ohne Bezug zum bestellten Teil ist kein Annahmebeleg.
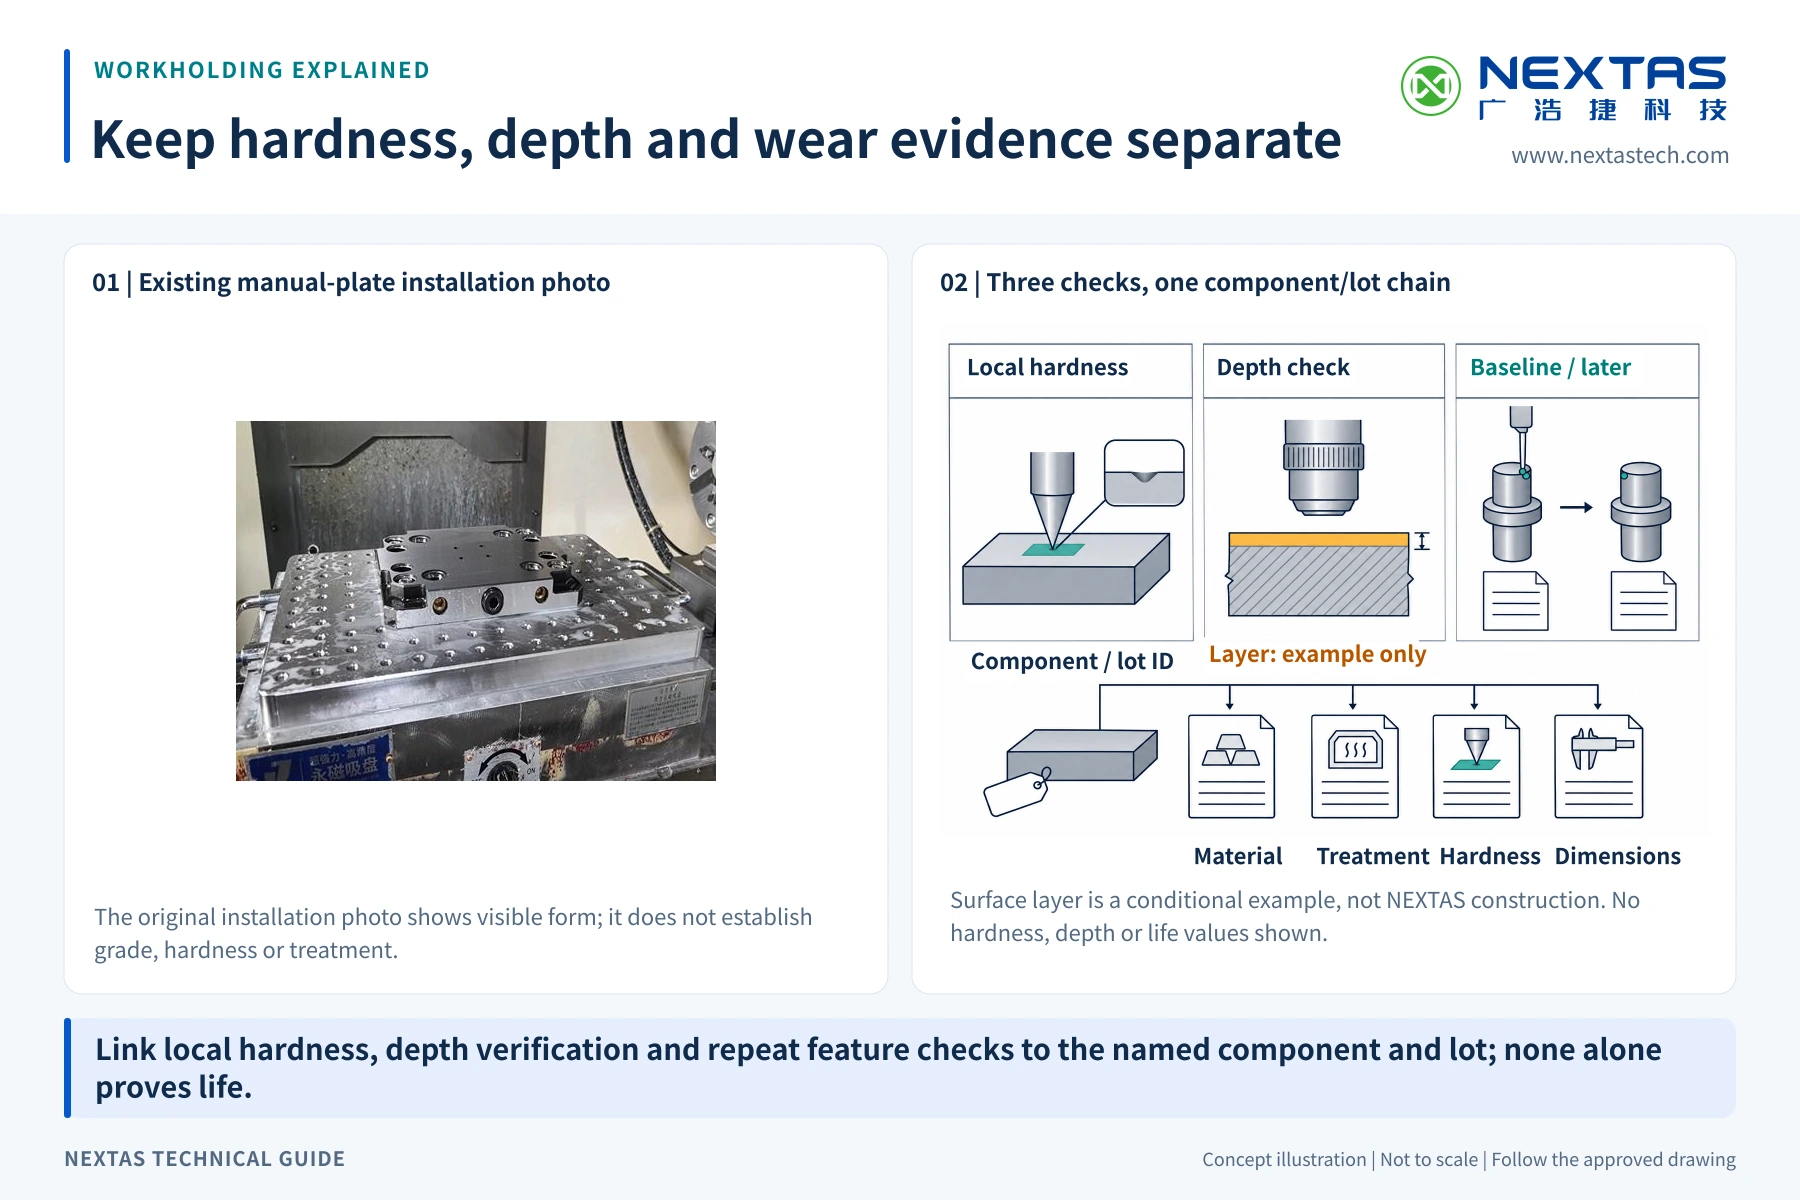
Jeden Nachweis an Bauteil und Los binden
Beginnen Sie mit dem genauen Gegenstand. Ein Plattensystem kann eine Grundplatte und Positionierteile haben. Es kann auch Spannteile, Einzugsbolzen, Positionierzapfen, Schrauben und Oberwerkzeuge enthalten. Diese Teile können andere Werkstoffe oder Behandlungen nutzen. Ein HRC-Wert für ein Teil deckt die übrigen nicht ab.
Die aktuelle Produktseite der manuellen NEXTAS-Nullpunktspannplatte nennt gehärteten rostfreien Stahl für die standardmäßigen manuellen Plattenfamilien 52 mm und 96 mm. Denselben Werkstoff nennt sie für deren Positionierzapfen. Das ist die Werkstoffangabe, die die Seite stützen kann. Die Seite nennt keine Güte, keinen HRC-Bereich, keinen Wärmebehandlungsweg, keine Härtetiefe und keine Losprüfung. Fordern Sie diese Punkte an, wenn die Bestellung sie braucht.
Nutzen Sie für die ganze Bestellung eine Kennungskette. Die Bestellung soll Modell und Zeichnungsstand nennen. Jeder Werkstoff- und Wärmenachweis soll eine Schmelzen-, Chargen- oder Loskennung zeigen. Der HRC-Bericht soll dieselbe Kennung nutzen und das geprüfte Teil nennen. Ein Pack- oder Prüfnachweis soll das gelieferte Teil mit dieser Akte verbinden.
Eine prüfbare Härteanforderung schreiben
Schreiben Sie die Härteregel, bevor die Bestellung freigegeben wird. Warten Sie nicht auf ein fehlgeschlagenes oder strittiges Ergebnis. Käufer und Lieferant sollen diese Punkte vereinbaren:
- Bauteil: Nennen Sie Modell, Teil, Zeichnung und Prüffeld.
- Zustand: Geben Sie an, wann geprüft wird. Das kann nach der abschließenden Wärmebehandlung und vor einer Beschichtung sein.
- Verfahren: Nennen Sie die Rockwell-Skala und das Prüfverfahren. Nutzen Sie ein anderes vereinbartes Verfahren, wenn der Bereich dünn oder gekrümmt ist.
- Stellen: Markieren Sie sichere Prüfstellen auf der Zeichnung. Halten Sie sie von wichtigen Positionierflächen fern.
- Stichprobe: Legen Sie Los, geprüfte Teile und Ablesungen je Teil fest. Stützen Sie die Anzahl auf das Projektrisiko.
- Annahme: Legen Sie den Annahmebereich, die Rundungsregel und die Wiederholungsschritte fest. Geben Sie an, wie ein Ausreißer behandelt wird.
- Nachweis: Nennen Sie das Prüfgerät, die Kalibrierkennung, die prüfende Person, das Datum und jedes Ergebnis. Fügen Sie die Loskennung hinzu.
Eine Rockwell-Prüfung hinterlässt einen kleinen Eindruck. Prüfen Sie keine wichtige Positionier- oder Dichtfläche. Markieren Sie sichere Prüffelder auf der Zeichnung. Ein fertiges Teil kann keine sichere Stelle haben. Vereinbaren Sie dann einen Prüfkörper oder ein anderes tragfähiges Verfahren. Geben Sie an, was dieses Ergebnis vertreten kann.
Auch die Form des Teils zählt. Eine Kante, eine dünne Wand oder eine Krümmung kann das Ergebnis verfälschen. Legen Sie diese Grenzen vor der Fertigung fest. Die Formulierung wie üblich prüfen ist keine klare Einkaufsregel.
Werkstoff und Wärmebehandlung gemeinsam prüfen
Ein Werkstoffname und ein HRC-Ergebnis beantworten zwei Fragen. Das Werkstoffzeugnis sagt, was in den Auftrag einging. Der Wärmebehandlungsnachweis sagt, wie das Los behandelt wurde. Die HRC-Prüfung kontrolliert gewählte Stellen. Bewahren Sie alle drei Nachweise auf.
Fragen Sie bei einem randschichtgehärteten Teil, wie tief die harte Schicht sein muss. Fragen Sie auch, wie diese Tiefe geprüft wird. Eine Oberflächen-HRC-Prüfung kann die Tiefe nicht belegen. Ein durchgehärtetes Teil braucht trotzdem festgelegte Prüfstellen. Die Bestellung soll auch angeben, welche Streuung zulässig ist.
HRC allein belegt weder Zähigkeit noch Rostbeständigkeit. Es belegt weder die Ermüdungslebensdauer noch eine stabile Form. Jeder Punkt braucht einen eigenen Nachweis, wenn er wichtig ist. Ein HRC-Bericht kann auch nicht belegen, dass die Platte eben blieb. Prüfen Sie Endmaß und Form in einem gesonderten Bericht.
Gegenteile brauchen eine eigene Prüfung. Unterschiedliche Werkstoffe oder HRC-Niveaus können Teil der Konstruktion sein. Die freigegebene Zeichnung oder der technische Nachweis soll erklären, warum. Ein niedrigerer HRC-Wert allein belegt nicht, dass ein Teil zuerst verschleißen soll.
Die Eingangsprüfung der Härte planen
Wählen Sie eine Dokumentenprüfung, eine Stichprobenprüfung oder beides. Stützen Sie die Wahl auf das Teilrisiko und die Losgröße. Frühere Lieferungen und die Kosten eines fehlerhaften Teils zählen ebenfalls. Keine Stichprobenzahl passt zu jeder Bestellung.
Prüfen Sie zuerst die Teilekennung. Gleichen Sie Modell, Zeichnung, Menge und Los mit der Lieferung ab. Die Werkstoff-, Wärme- und HRC-Nachweise müssen dasselbe Los nennen. Suchen Sie jede Ablesung, das Verfahren und die Prüfstelle. Ein schlichter Annahmestempel reicht nicht.
Wenn Sie das Teil prüfen, vereinbaren Sie zuerst sichere Stellen. Reinigen und bereiten Sie jede Stelle so vor, wie es das Verfahren verlangt. Nutzen Sie ein Gerät, das zur Form des Teils passt. Prüfen Sie, ob seine Kalibrierung noch gilt. Zeichnen Sie jedes Ergebnis auf, auch eines, das eine Wiederholungsprüfung einleitet. Verbergen Sie ein nicht bestandenes Ergebnis nicht in einem Mittelwert. Nutzen Sie nur die schriftliche Annahmeregel.
| Tor | Prüfung durch den Käufer | Anhalten und klären, wenn |
|---|---|---|
| Identität. | Modell, Zeichnung, Los und Menge abgleichen. | Anhalten, wenn ein Bericht nicht dem Teil zugeordnet werden kann. |
| Werkstoff. | Prüfen, dass das Zeugnis Werkstoff und Los nennt. | Anhalten bei falscher Güte, falschem Los oder unbenanntem Vormaterial. |
| Behandlung. | Prüfen, dass der Nachweis den vereinbarten Zustand und das Los nennt. | Anhalten, wenn das Verfahren oder die Teilekennung fehlt. |
| Härte. | Verfahren, Stellen, Stichprobenumfang und jedes Ergebnis prüfen. | Anhalten, wenn nur ein Prospektwert oder ein losgelöster Messwert vorliegt. |
| Wareneingang. | Sichtprüfung, Maß und vereinbarte HRC-Prüfungen aufzeichnen. | Anhalten bei Schaden, Rost, gemischten Kennungen oder einem nicht bestandenen Ergebnis. |
Halten Sie HRC- und Maßprüfungen auseinander. Ein Teil kann HRC bestehen und die Ebenheit oder die Montage verfehlen. Es kann die Formprüfung bestehen und trotzdem die richtige Loskennung vermissen. Geben Sie die Platte erst frei, wenn jedes festgelegte Tor bestanden ist.
Verschleißnachweise nach der Lieferung aufbauen
Die Verschleißlebensdauer kommt aus dem Einsatz. Sie folgt nicht aus HRC allein. Legen Sie nach Montage und Annahme einen sauberen Ausgangszustand fest. Fotografieren Sie die vereinbarten Kontaktflächen. Zeichnen Sie auch Merkmale auf, die Sie messen können. Ein Foto kann eine Maß- oder Wiederholpositionsprüfung nicht ersetzen.
Der Ausgangszustand kann Positionierflächen und Spannflächen umfassen. Er kann auch Einzugsbolzen, Positionierzapfen, Schrauben und gewählte Referenzprüfungen umfassen. Wenn die Wiederholposition wichtig ist, nennen Sie das Prüfteil und das Werkzeug. Geben Sie Prüfrichtung, Anlageschritte und Werkstattbedingungen an. Das Ergebnis gehört zu diesem Aufbau, nicht zu HRC allein.
Legen Sie die Prüfzeiten nach Einsatz und Risiko fest. Prüfen Sie einen neuen Ablauf anfangs häufiger. Das Team kann dann lernen, wo Späne sich sammeln oder Marken wachsen. Ändern Sie den Plan nur anhand schriftlicher Ergebnisse. Zählen Sie Wechsel oder Laufzeit, wenn das dem Pflegeplan hilft. Machen Sie aus der Zahl kein Lebensdauerversprechen.
Wenn sich ein Ergebnis ändert, reinigen Sie die Flächen und prüfen Sie erneut. Prüfen Sie Gegenteile, die Befestigung und frühere Schäden. Prüfen Sie jede Änderung von Last, Kühlmittel, Lagerung oder Reinigung. So lässt sich ein Span oder eine lose Befestigung von echtem Verschleiß trennen.
Hinweis- und Aussonderungsregeln festlegen, bevor Ergebnisse abdriften
Schreiben Sie drei Reaktionen: Hinweis, Sperre und Aussonderung. Ein Hinweis startet eine Reinigung und eine genauere Prüfung. Er kann auch den nächsten Prüfabstand verkürzen. Eine Sperre stoppt den normalen Einsatz, während eine Fachkraft das Teil prüft. Die Aussonderung entfernt das Teil, wenn eine schriftliche Grenze verfehlt wird.
Nutzen Sie die Zeichnung und die Werkstattgrenzen. Prüfen Sie ein Positioniermerkmal, das seine festgelegte Grenze verfehlt. Tun Sie dasselbe nach einer nicht bestandenen Wiederholpositionsprüfung. Stoppen Sie bei einem Riss, einem aufgeworfenen Eindruck oder Rost an einem wichtigen Kontakt. Prüfen Sie auch schlechte Gewinde, losen Sitz oder ein verschlissenes Gegenteil. Feine Reibmarken heißen Passungsrost. Prüfen Sie sie, wenn sie auf einer Kontaktfläche wachsen.
Legen Sie keinen festen Aussonderungszyklus ohne Prüfung fest. Werkstätten unterscheiden sich in Last, Spänen, Pflege und Zusammenstoßhistorie. Ein tragfähiger Servicenachweis sagt, was geprüft wurde und wer geprüft hat. Er nennt auch das Werkzeug, den Prüfzustand und die endgültige Entscheidung.
Besprechen Sie Ihre Platten- und Prüfanforderungen
Beginnen Sie mit der vorgesehenen Familie 52 mm oder 96 mm, Ihrem Einsatzfall und den benötigten Werkstoff- oder Härtenachweisen. Fügen Sie Modell, Menge und maschinenseitige Zeichnung hinzu, soweit vorhanden. Die Abstimmung kann bereits beginnen, während weitere Prüfdetails noch festgelegt werden.
Beschreiben Sie die Gegenaufnahme oder Palette, die Lastrichtung und die Werkstattbedingungen. NEXTAS kann helfen, veröffentlichte Angaben auf der aktuellen Produktseite von noch zu bestätigenden Projektanforderungen zu unterscheiden. Vereinbaren Sie die erforderlichen Unterlagen, Prüfstellen, Stichproben und Annahmegrenzen für das gewählte Modell und Los vor der Bestellfreigabe.
Sie wählen eine Platte für Ihren Einsatzfall?
Werkstoff- und Härteanforderungen besprechen
Teilen Sie uns Ihren Einsatzfall und die benötigten Unterlagen mit. Beginnen Sie mit den bekannten Angaben; stimmen Sie weitere Dokumente oder Prüfungen für das gewählte Modell und Los im Gespräch ab.
Häufig gestellte Fragen
Was belegt ein HRC-Wert an einer Nullpunktplatte?
Er zeigt die Rockwell-Härte der Skala C an der geprüften Stelle. Der Bericht muss Verfahren und Prüfbedingungen nennen. Er belegt nicht die Legierung, die Härtetiefe, die ganze Platte, die Verschleißlebensdauer, die Wiederholposition oder die Genauigkeit des Teils.
Kann ein Website-Foto die Plattenhärte bestätigen?
Nein. Ein Foto kann Form, Befestigung und Oberflächenzustand der Platte zeigen. Es kann weder Stahlgüte noch Wärmebehandlung, HRC, Härtetiefe oder Verschleißlebensdauer belegen. Fordern Sie Nachweise an, die an das genaue Modell und Los gebunden sind.
Welchen Werkstoff veröffentlicht NEXTAS für die manuelle Nullpunktplattenfamilie?
Die aktuelle NEXTAS-Seite nennt gehärteten rostfreien Stahl für die standardmäßigen manuellen Plattenfamilien 52 mm und 96 mm. Denselben Werkstoff nennt sie für deren Positionierzapfen. Die Seite nennt keine Stahlgüte, keinen HRC-Bereich, keinen Wärmebehandlungsweg, keine Härtetiefe und keine Losprüfung. Fordern Sie diese Punkte in der Bestellung an, wenn sie wichtig sind.
Welche Härtenachweise sollte ein Käufer anfordern?
Fordern Sie die freigegebene Zeichnung, das Werkstoffzeugnis, den Wärmebehandlungsnachweis und den Härtebericht für das genannte Modell und Los an. Der Bericht soll Skala, Verfahren und Prüfstellen zeigen. Er soll auch Gerät oder Kalibrierkennung, Stichprobenumfang, Oberflächenvorbereitung, jedes Ergebnis, das Datum und die Loskennung nennen.
Wie sollte ein Käufer den Verschleiß nach der Lieferung prüfen?
Beginnen Sie mit einem sauberen Ausgangszustand für die genannten Positionier- und Spannmerkmale. Wiederholen Sie dieselben Sicht- und Maßprüfungen nach einem festgelegten Plan. Nutzen Sie Zeichnungsgrenzen und Werkstattbedarf, um Hinweis, Sperre und Aussonderung zu definieren. Nutzen Sie keine universelle Zyklenzahl.
Bedeutet eine höhere HRC-Zahl längere Verschleißlebensdauer oder bessere Wiederholpositionierung?
Nein. Verschleiß hängt auch von der Werkstoffpaarung, der Härtetiefe, der Kontaktform, der Oberfläche, der Last, den Spänen, dem Rost, dem freigegebenen Öl, der Befestigung und der Pflege ab. Die Wiederholposition hängt auch vom vollständigen Aufbau ab. Prüfen Sie alle Nachweise, nicht eine HRC-Zahl.





