Beginnen Sie mit einer Frage: Wie viele Minuten wartet die Maschine auf Arbeit, die außerhalb der Maschine erledigt werden könnte? Ein manueller Palettenwechsler kann einen Teil des Entladens, Reinigens, Positionierens und Spannens mit dem laufenden Zerspanungszyklus überlappen. Er beseitigt nicht jeden Stopp, und er tauscht die nächste Palette nicht ohne Bediener.
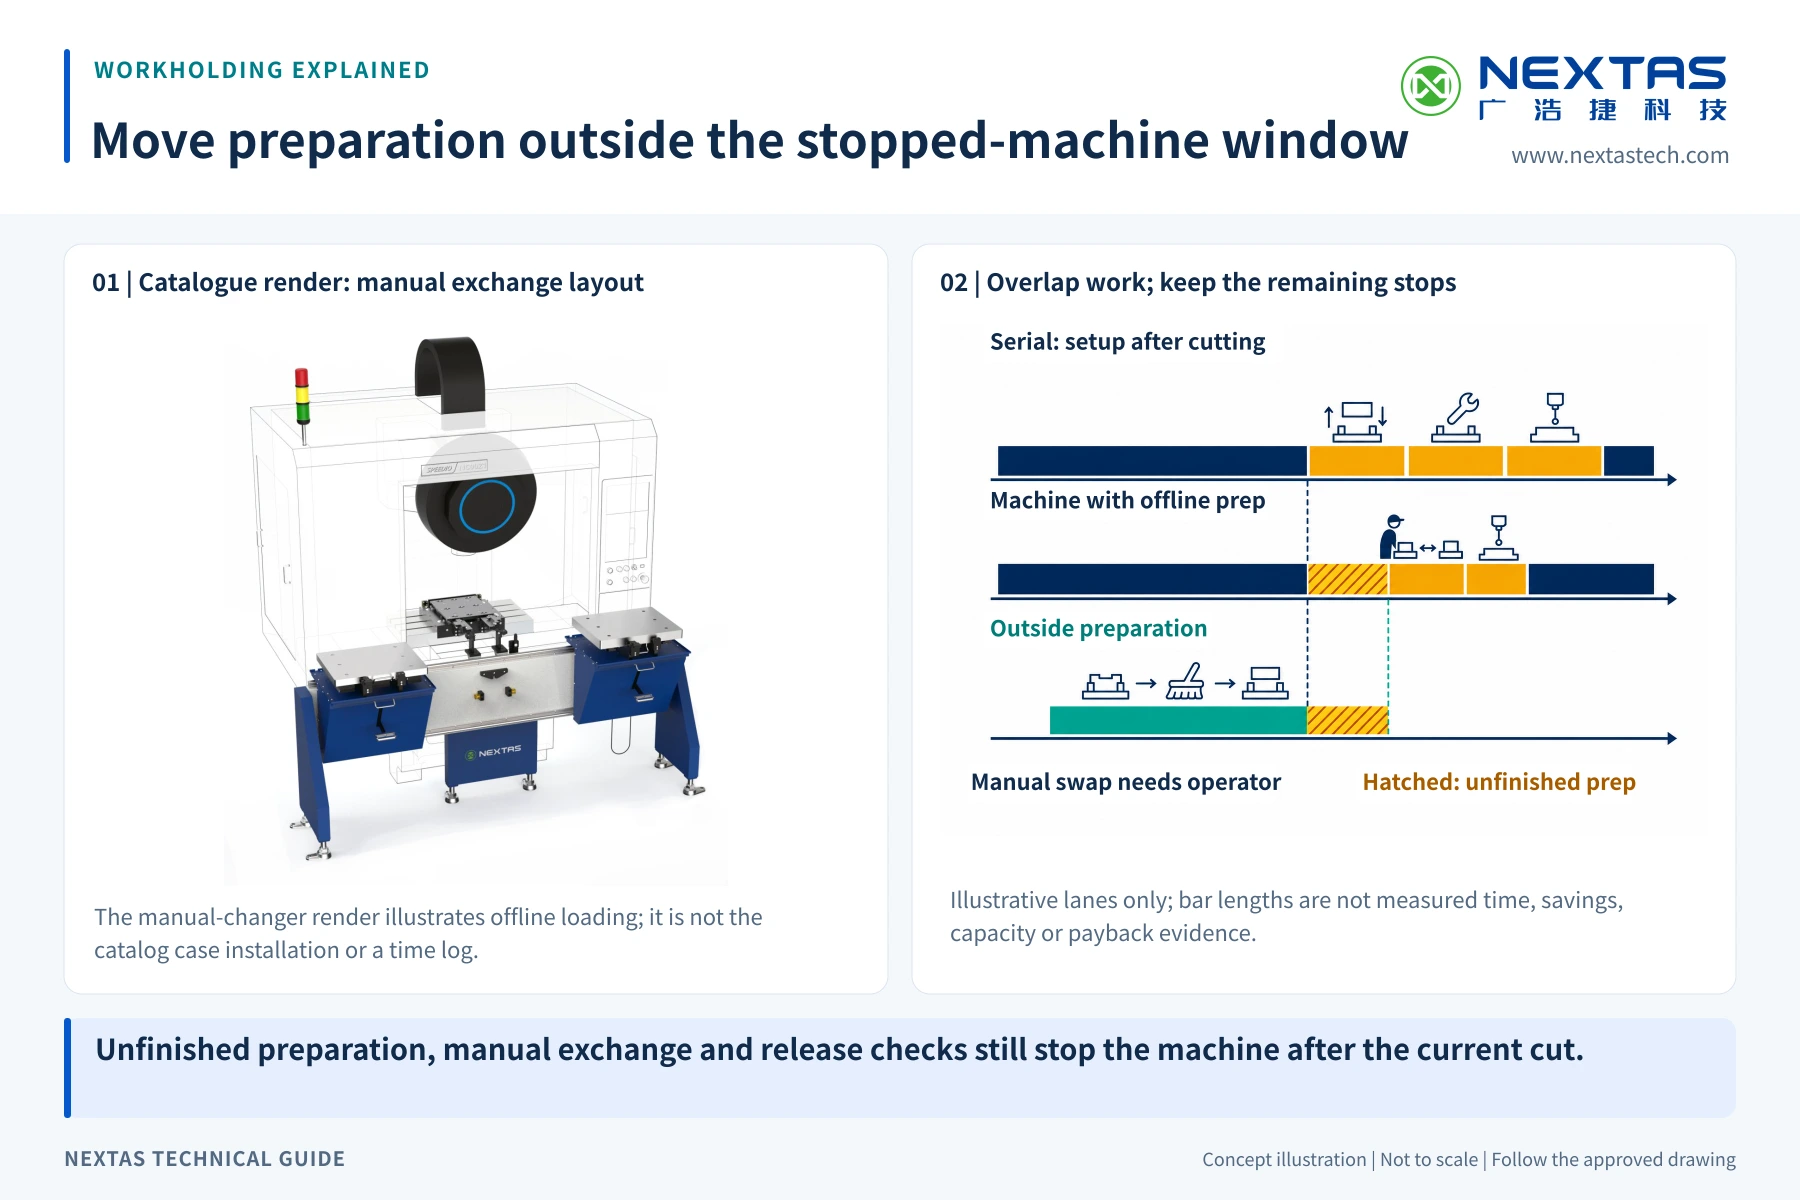
„Außenrüsten“ bedeutet, die nächste Palette außerhalb der Maschine vorzubereiten, während eine andere Palette zerspant wird. Der Gedanke hilft nur, wenn das nächste Rüsten fertig ist, bevor es gebraucht wird. Ein kurzer Zerspanungszyklus, ein langes Vorrichtungsrüsten oder ein ausgelasteter Bediener lassen wenig nutzbare Überlappung.
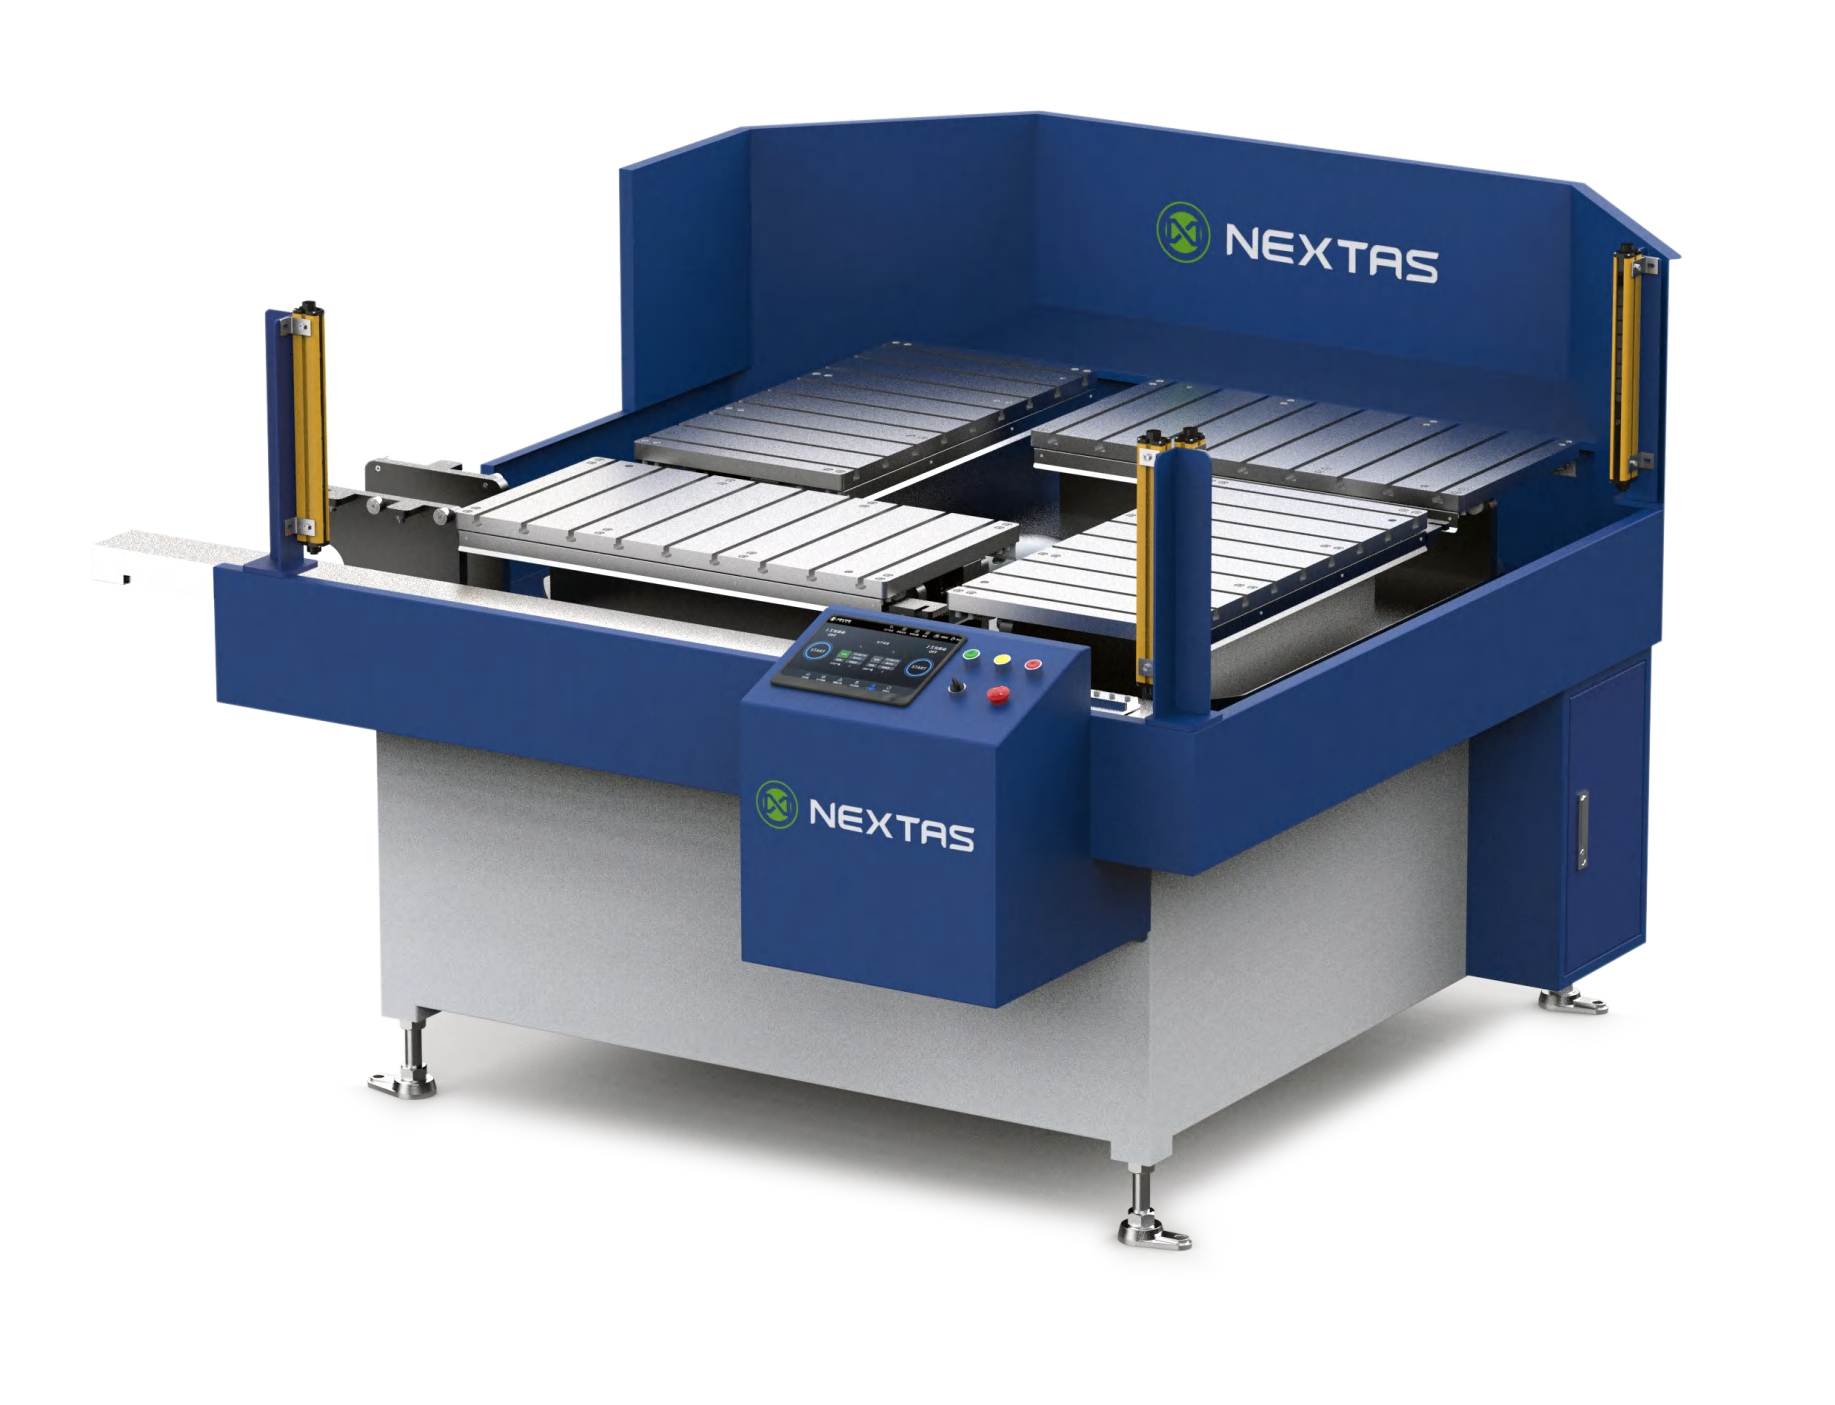
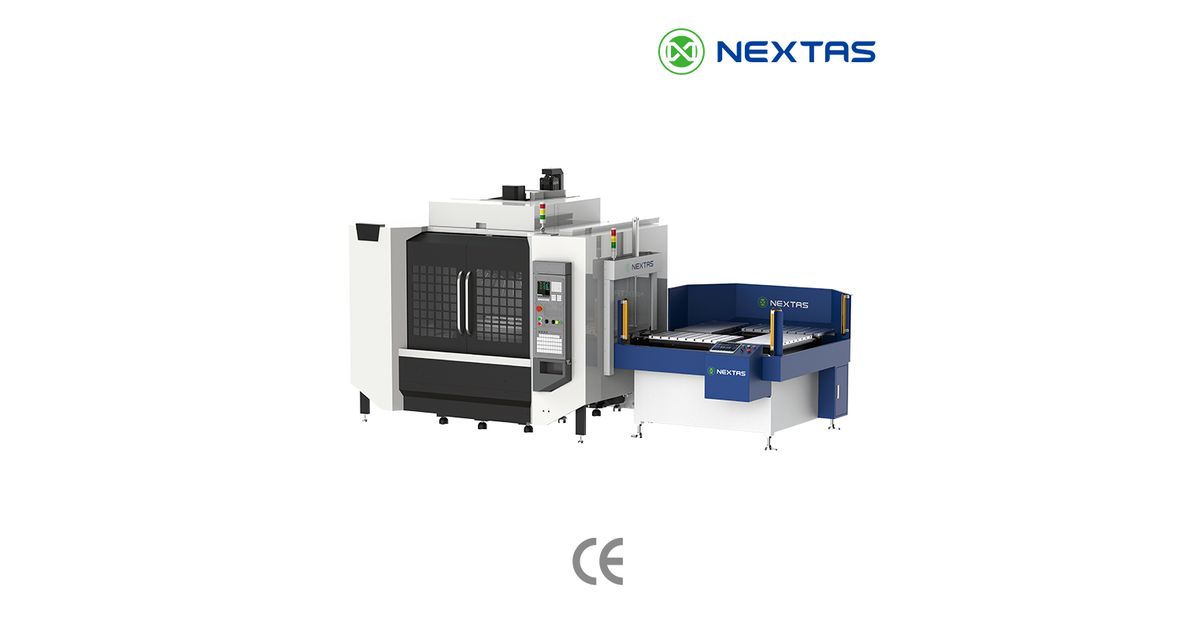
Dieser Artikel behandelt das Außenrüsten und wann ein manueller Wechsel passt. Der manuelle Palettenwechsler für eine Nachrüstung in der Lohnfertigung ist der Doppelstations-Palettenwechsler. Nennen Sie im Angebot Maschine, Palettenmaß und Last. Den Vergleich manueller und automatischer Bauformen finden Sie auf der Palettenwechsler-Seite. Die automatischen Transportklassen bleiben dort.
Freigegebene Ablaufvorführung
Den manuellen Wechselablauf ansehen
Diese Vorführung von 29 Sekunden zeigt den Mechanismus des manuellen Palettenwechsels und den Rüstablauf außerhalb der Maschine. Sie zeigt nur Hardware und Prozess. Sie legt keinen Software-Auftragsumfang fest und belegt weder Maschinenkompatibilität, Wechsel- oder Taktzeit, Ausbringung noch unbeaufsichtigten Betrieb.
Eine 29-sekündige Vorführung des manuellen Palettenwechselmechanismus und des Rüstablaufs außerhalb der Maschine.
Auf YouTube ansehen
Stoppt die Beladezeit wirklich die Spindel?
Messen Sie die Zeit des heutigen Ablaufs, bevor Sie Hardware wählen. Beginnen Sie, wenn die Zerspanung endet. Stoppen Sie die Uhr, wenn der nächste Zyklus starten kann. Trennen Sie die Arbeit, statt eine pauschale Zahl für die „Rüstzeit“ zu schreiben.
| Eingabe | Was Sie erfassen | Warum es zählt |
|---|---|---|
| Spann- und Beladezeit | Minuten, um das fertige Teil zu entnehmen, die Vorrichtung zu reinigen, das nächste Teil zu positionieren und zu spannen. | Das ist die Hauptarbeit, die aus der Maschine heraus verlagert werden kann. |
| Vollständiges Außenrüsten | Die gesamte Palettenarbeit, einschließlich Werkzeugen, Wendeschneidplatten, Antasten oder Prüfungen vor der Freigabe. | Es zeigt, ob die nächste Palette fertig sein kann, bevor die Zerspanung endet. |
| Zerspanungszyklus | Der tatsächliche Spindelzyklus des Auftrags, nicht ein angebotener Bestfall. | Das ist das Zeitfenster für die Überlappung. |
| Wechsel und Sitzprüfung | Zeit zum Entnehmen, Bewegen, Positionieren, Verriegeln und Bestätigen der Palette. | Diese Arbeit stoppt die Maschine auf einem manuellen Weg weiterhin. |
| Warteschlange und Wechsel | Wartende Aufträge, Palettenwechsel je Schicht, Teilemix und Bedienerabdeckung. | Ein Ablauf mit zwei Paletten bedient eine größere oder wechselnde Warteschlange möglicherweise nicht. |
Nutzen Sie drei einfache Zeilen im Arbeitsblatt:
- Verfügbare Überlappung ist der kleinere Wert aus Außenrüstzeit und Zerspanungszyklus.
- Verbleibender Stopp ist der manuelle Wechsel, die Sitz- und Freigabeprüfungen plus jede Außenarbeit, die nicht fertig wurde.
- Mögliche zurückgewonnene Zeit ist die heutige gestoppte Rüstzeit minus dem verbleibenden Stopp. Werten Sie ein negatives Ergebnis nicht als Einsparung.
Rechnen Sie das Modell für jede wesentliche Teilefamilie. Ein Mittelwert kann den Auftrag verdecken, der die Warteschlange bestimmt. Erfassen Sie auch Wartezeit durch Werkzeuge, Prüfung, Programme oder fehlendes Material. Ein Palettenwechsler kann diese Verluste nicht lösen.
Wann ein manueller Wechsel seinen Platz verdient
Ein manueller Weg verdient eine genauere Prüfung, wenn der Bediener die nächste Palette während eines nutzbaren Zerspanungsfensters vorbereiten kann. Teile und Vorrichtungen sollten stabil genug sein, um einen klaren Palettenstandard zu teilen. Die Beladestation muss außerdem sicher und gut erreichbar sein.
Gute Anzeichen
- Ein Bediener ist der Maschine oder dem Arbeitsbereich bereits zugeordnet.
- Das Außenrüsten endet in der Regel, bevor die laufende Zerspanung endet.
- Eine fertige Palette reicht für die geplante Auftragswarteschlange.
- Dieselben Regeln für Palette, Vorrichtung und Bezug können die gewählte Teilefamilie abdecken.
- Der Betrieb hat Platz für Bereitstellung, Reinigung und sicheres Palettenhandling.
Warnzeichen
- Das Ziel verlangt einen Palettenwechsel ohne anwesenden Bediener.
- Die Zerspanung endet, bevor die nächste Palette vorbereitet werden kann.
- Aufträge brauchen viele wartende Paletten, eine komplexe Einplanung oder häufige Prioritätswechsel.
- Die bewegte Last ist für die geplante manuelle Aufgabe oder das Hebehilfsmittel zu schwer.
- Maschinenzugang, Schutzumhausung oder Späneführung sind noch nicht festgelegt.
Ein manueller Wechsel kann einen langen Zerspanungszyklus zwischen Bedienerbesuchen stützen. Er erzeugt keinen unbeaufsichtigten Wechsel. Diese Unterscheidung muss in der Projektunterlage und im ROI-Blatt sichtbar bleiben.
Wann ein APC oder ein Roboter der bessere Weg ist
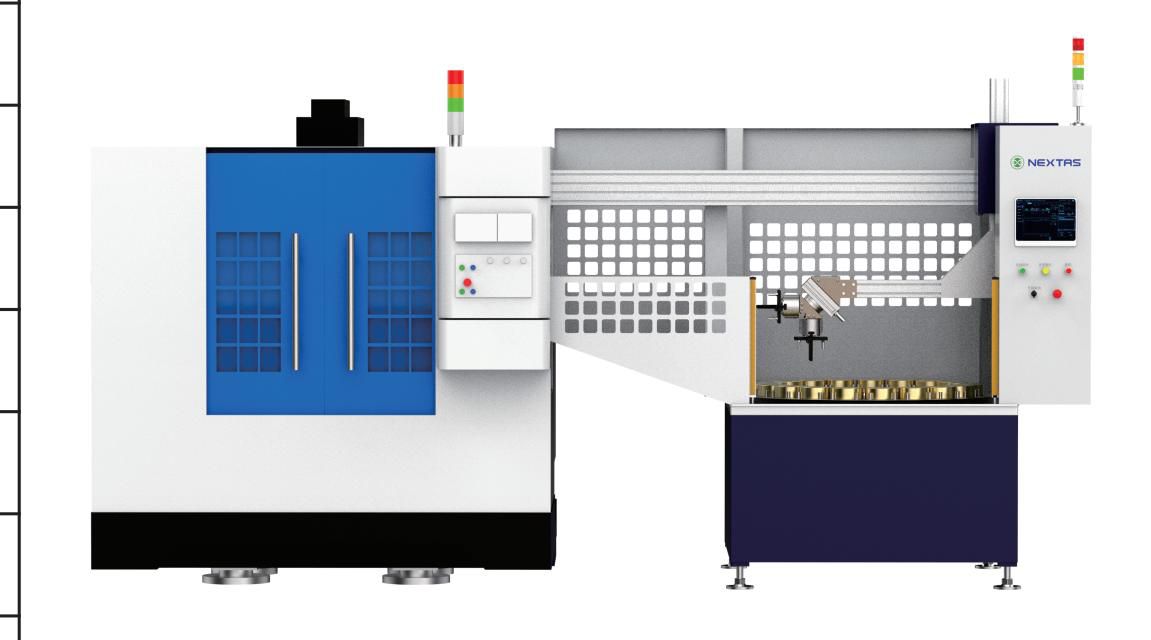
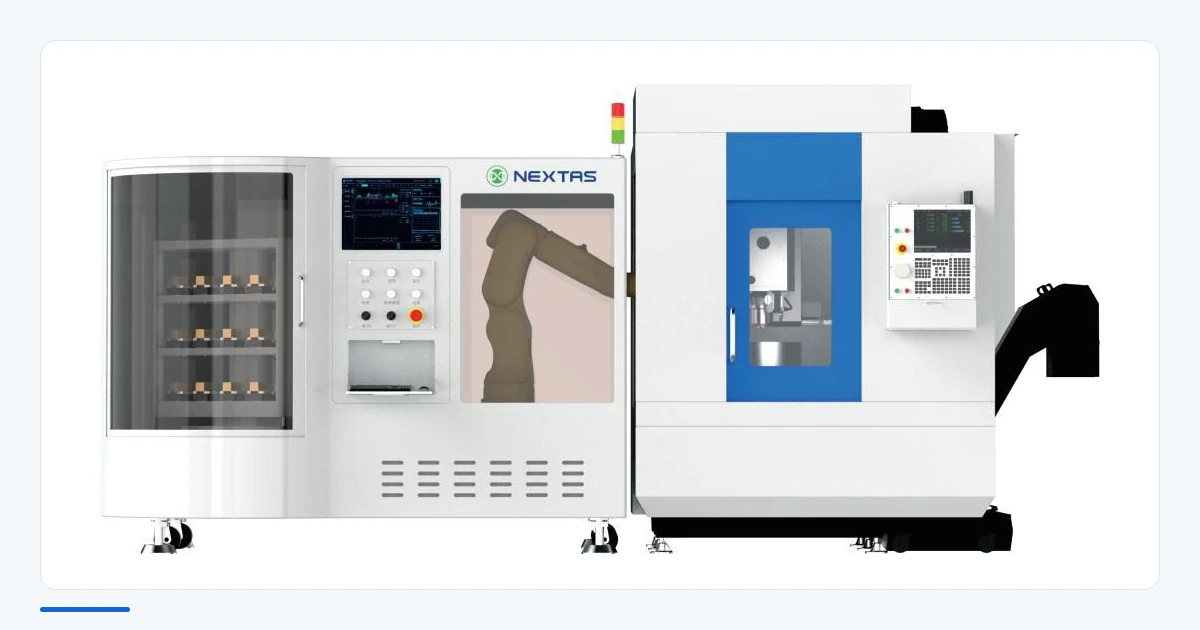
Ein APC ist ein automatischer Palettenwechsler. Er bewegt eine vollständige Palette zwischen einer Bearbeitungsposition und einer anderen Station. Eine Roboterzelle kann je nach Konzept ein Teil, eine Vorrichtung oder eine Palette bewegen. Beide Wege ergänzen Steuerungen, Schutzumhausung, Fehlerbehandlung und Freigabearbeit, die ein manueller Vergleich enthalten muss.
| Weg | Er kann passen, wenn | Nicht übersehen |
|---|---|---|
| Manueller Palettenwechsler | Ein Bediener ist anwesend, eine Palette kann bereitgestellt werden, und nutzbare Rüstarbeit überlappt die Zerspanung. | Manuelles Handling, Wechselstopp, Sitzprüfungen und Verfügbarkeit des Bedieners |
| Automatischer Palettenwechsler | Die vollständige Palette muss ohne Bediener wechseln, oder der Prozess braucht eine gesteuerte Palettenbereitstellung. | Maschinensignale, Palettenwarteschlange, Schutzumhausung, Wiederherstellung, Servicezugang und Abnahmeprüfungen |
| Roboterzelle | Teil oder Palette lassen sich wiederholbar greifen, und ein breiterer Automationsfall ist begründet. | Nutzlast und Reichweite, Greifernachweis, Vorrichtungszustand, Türen, Späne, Fehler und Sicherheit der vollständigen Zelle |
Ein Roboter ist nicht automatisch der Weg mit dem höchsten Wert. Ein APC ist nicht automatisch schneller. Ein manuelles System ist nicht automatisch günstiger, wenn alle Vorrichtungen, Paletten, Maschinenarbeiten und Bedieneraufgaben gezählt sind. Vergleichen Sie installierten Umfang und Standortergebnisse auf demselben Arbeitsblatt.
Passt er zur Maschine und zur Last?
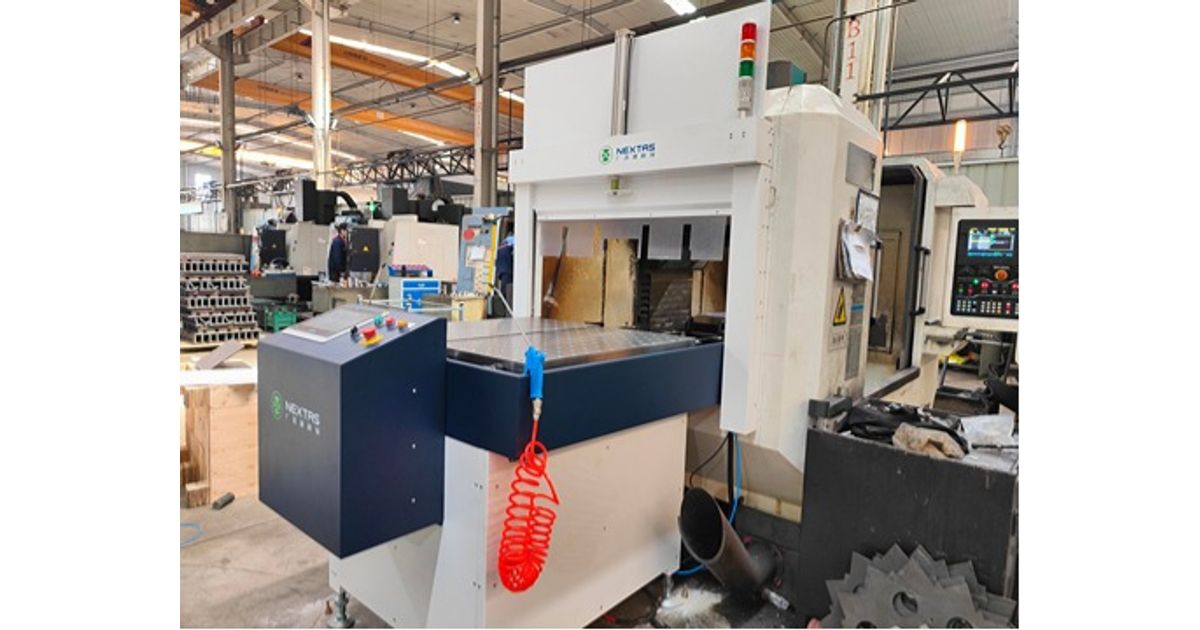
„Nachrüstung“ bedeutet keine universelle Passung. Beginnen Sie mit dem genauen Maschinenmodell und der Tischzeichnung. Prüfen Sie Tischgröße, T-Nuten oder Bohrbild, Verfahrwege, Türöffnung, Einhausung, Späneförderer, Serviceklappen und den Platz, den die Palette zum Bewegen braucht.
Berechnen Sie die vollständige bewegte Last. Zählen Sie Palette, Vorrichtung, Werkstück, Spannelemente und jede Transferhardware. Erfassen Sie Schwerpunkt und Überhang, nicht nur die Gesamtmasse. Prüfen Sie sowohl die Grenze des Maschinentisches als auch die Grenze des gewählten Wechslers.
- Zeichnen Sie den Palettenweg durch die Tür und innerhalb der Maschinenverfahrwege ein.
- Prüfen Sie Werkzeugreichweite und Stapelhöhe, nachdem Aufnahme und Palette ergänzt sind.
- Stellen Sie sicher, dass Schläuche, Kabel, Griffe und Hebehilfen außerhalb von Bewegung und Spänen bleiben.
- Lassen Sie sicheren Zugang für Reinigung, Prüfung, Service und manuelle Wiederherstellung.
- Legen Sie Montage-, Positionier-, Verriegelungs- und Steuerungsschnittstellen auf der Zeichnung fest.
Liegt die bewegte Last außerhalb einer sicheren manuellen Aufgabe, braucht das Projekt möglicherweise ein Hebehilfsmittel oder einen automatisierten Weg. Die Risikobeurteilung am Standort muss diese Grenze setzen.
Behandeln Sie die Palettenschnittstelle als System
Die Wiederholposition der Aufnahme ist nur ein Teil des Ergebnisses. Palette, Vorrichtung, Teileaufnahmen, Spannelemente, Kontaktflächen, Reinigungsverfahren und Temperatur können das fertige Merkmal alle verschieben. Ein veröffentlichter Komponentenwert ist kein Nachweis der Teilegenauigkeit.
Bestätigen Sie Palettenmaße, Bohrbild, Positioniergeometrie und Verriegelungsteile. Prüfen Sie, wie die Vorrichtung auf der Palette und wie die Palette auf der Aufnahme sitzt. Wird ein Nullpunktsystem vorgeschlagen, prüfen Sie Anordnung von Aufnahme und Einzugsbolzen, Lastrichtung, Stapelhöhe und die gewählte Tragfähigkeit auf den Zeichnungen.
Schreiben Sie für jeden Wechsel einen Reinigungs- und Prüfschritt. Späne auf einer Anlagefläche können den Sitz verändern. Der Freigabeplan soll festlegen, was die Bearbeitung verhindert, wenn die Palette nicht vollständig positioniert oder verriegelt ist. Nehmen Sie ein Signal oder eine Verriegelung nicht an, solange das bestellte Konzept es nicht zeigt.
Was die Freigabeprüfung belegen muss
Vereinbaren Sie die Prüfungen, bevor der Auftrag freigegeben wird. Beginnen Sie mit einem leeren Wechsel, dann prüfen Sie die reale Last aus Palette, Vorrichtung und Werkstück. Die genaue Stichprobenzahl und die Grenzen gehören in den Abnahmeplan des Einkäufers.
- Bestätigen Sie das gewählte Modell, die Zeichnung, die bewegte Masse, den Schwerpunkt und die zulässige Hüllkontur.
- Fahren Sie leere und beladene Wechsel und prüfen Sie dabei Freiraum, Handling und Sitzzustand.
- Wiederholen Sie Reinigen, Positionieren, Verriegeln und Lösen, dann prüfen Sie die vom Einkauf gewählten Punkte.
- Erzeugen Sie einen kontrollierten Zustand mit verschmutztem oder nicht sitzendem Sitz und belegen Sie die vereinbarte Reaktion.
- Prüfen Sie Türen, Schutzeinrichtungen, Steuerungen und manuelle Wiederherstellung gegen die Risikobeurteilung der Maschine oder Zelle.
- Prüfen Sie das Bedienerverfahren, das Hebehilfsmittel, die Maßnahmen an Quetschstellen und den Wartungszugang.
- Protokollieren Sie das Freigabeergebnis und behalten Sie eine wiederholbare Reinigungs- und Prüfvorschrift.
Ein Signal für Spannung oder Palettenanwesenheit kann die Steuerungsfolge unterstützen. Es ist nicht automatisch eine Sicherheitsfunktion. Der Maschinenbauer oder Integrator muss das vollständige Sicherheitskonzept prüfen, einschließlich Zugang, sicherem Stopp, Rücksetzen und Wiederherstellung.
Bauen Sie das ROI-Blatt aus Standortdaten
Beginnen Sie nicht mit einer zugesagten Einsparung oder einem Termin der Kostendeckung. Bauen Sie einen niedrigen, einen erwarteten und einen hohen Fall aus gemessenen Eingaben. Legen Sie die Quelle neben jede Zahl, damit Fertigung und Finanzen sie hinterfragen können.
| Gruppe | Einzutragende Eingaben |
|---|---|
| Zeit und Bedarf | Heutiges gestopptes Rüsten, verbleibender Stopp, Wechsel je Schicht, Schichten, Produktionstage, Teilemix und realer Bedarf an mehr Spindelstunden |
| Personal | Bedienerminuten innerhalb und außerhalb der Maschine, Abdeckung der Warteschlange, Handlinggrenzen und nötige Aufsicht |
| Installierter Umfang | Wechsler, Aufnahme, zusätzliche Paletten, Vorrichtungen, Maschinenarbeit, Steuerungen, Schutzumhausung, Hebehilfe, Fracht, Installation, Schulung und Ersatzteile |
| Laufender Umfang | Prüfung, Reinigung, Instandhaltung, Verschleißteile, Fläche und zusätzlicher Vorrichtungsbestand |
| Risiko und Hochlauf | Versuchszeit, zurückgewiesene Teile, Prozessänderungen, Supportbedarf und jeder Zeitraum vor der stabilen Freigabe |
Möglicher Jahreswert ist die Zahl zurückgewonnener Spindelstunden multipliziert mit dem Standortwert je nutzbarer Spindelstunde. Begrenzen Sie die Stunden auf den realen Bedarf. Zeit, die sich nicht verkaufen oder zum Abbau eines Produktionsbedarfs nutzen lässt, hat keinen automatischen Geldwert.
Vergleichen Sie diese Spanne mit investiertem Kapital und laufenden Kosten. Ändern Sie dann die Eingaben zu Zyklus, Warteschlange und Bedarf, um zu sehen, was die Antwort bestimmt. Das Ergebnis kann den manuellen Wechsel stützen, auf einen APC oder eine Roboterzelle zeigen oder zeigen, dass zuerst ein anderer Engpass zu lösen ist.
Senden Sie das Arbeitsblatt zur Wechselzeit
Senden Sie für eine Wegprüfung Maschinenmodell, Tisch- und Türzeichnungen, eine Flächenskizze, Paletten- und Vorrichtungsgröße, die vollständige bewegte Masse und den Schwerpunkt. Ergänzen Sie Spann- und Beladezeit, vollständige Rüstzeit, Zerspanungszyklus, Wechselzahl, Ziel der Warteschlange und Bedienerabdeckung.
Geben Sie an, ob der Prozess Paletten ohne Bediener wechseln muss. Listen Sie außerdem die Schnittstellenzeichnung, die kritischen Prüfpunkte und die Freigabegrenzen. Diese Fakten erlauben eine Antwort, die einen manuellen Weg, einen APC-Weg und eine Roboterzellenprüfung trennt, ohne eine feste Einsparung zu erfinden.
Vergleichen Sie manuellen Weg, APC und Roboter?
Prüfen Sie die Überlappung, bevor Sie Hardware wählen
Senden Sie das Arbeitsblatt und die Maschinenzeichnungen. Lassen Sie offene Passungsrisiken, Schnittstellenbedarf, installierten Umfang und Freigabenachweise getrennt auflisten.
Häufig gestellte Fragen
Was bedeutet Außenrüsten an einem CNC-Palettenwechsler?
Außenrüsten bedeutet, den nächsten Auftrag auf einer Palette außerhalb der Maschine zu entladen, zu reinigen, zu positionieren und zu spannen, während eine andere Palette bearbeitet wird. Nur Arbeit, die vor dem Ende der Zerspanung fertig ist, kann den Zerspanungszyklus überlappen.
Wann kann ein manueller Palettenwechsler sinnvoller sein als ein APC?
Ein manueller Weg kann passen, wenn bereits ein Bediener anwesend ist, die nächste Palette während der Zerspanung vorbereitet werden kann und der manuelle Wechsel die nötige Warteschlange erfüllt. Ein APC verdient eine Prüfung, wenn Paletten ohne Bediener wechseln oder in einer größeren Warteschlange warten müssen.
Kann ein manueller Palettenwechsler unbeaufsichtigte Bearbeitung stützen?
Er kann längere Zerspanung zwischen Besuchen stützen, den nächsten manuellen Palettenwechsel aber nicht ausführen. Ein unbeaufsichtigter Wechsel braucht einen geeigneten APC oder eine Roboterzelle plus geprüfte Steuerungen, Schutzumhausung, Fehlerbehandlung und Prozessprüfungen.
Welche Zahlen gehören in ein ROI-Blatt für den Palettenwechsler?
Erfassen Sie Spann- und Beladezeit, vollständige Außenrüstzeit, Zerspanungszyklus, Zeit für Wechsel und Freigabeprüfung, Wechsel je Schicht, Bedarf der Warteschlange, nutzbare Produktionstage, Bedienerzeit, installierte Kosten und laufende Kosten. Nutzen Sie Standortwerte und zeigen Sie eine Spanne.
Sichert ein Palettenwechsler die Genauigkeit des fertigen Teils zu?
Nein. Aufnahme, Palette, Vorrichtung, Teilelage, Spannung, Sauberkeit, Temperatur und Prüfverfahren beeinflussen das Ergebnis alle. Legen Sie eine Annahmegrenze für den vollständigen Prozess fest und belegen Sie sie mit wiederholten beladenen Wechseln.
Was sollte ich senden, um die Passung einer Nachrüstung zu bestätigen?
Senden Sie Maschinenmodell, Tisch- und Türzeichnungen, verfügbare Fläche, Paletten- und Vorrichtungsgröße, gesamte bewegte Masse, Schwerpunkt, Schnittstellendetails, Rüst- und Zykluszeiten, Ziel der Warteschlange und Annahmegrenzen.