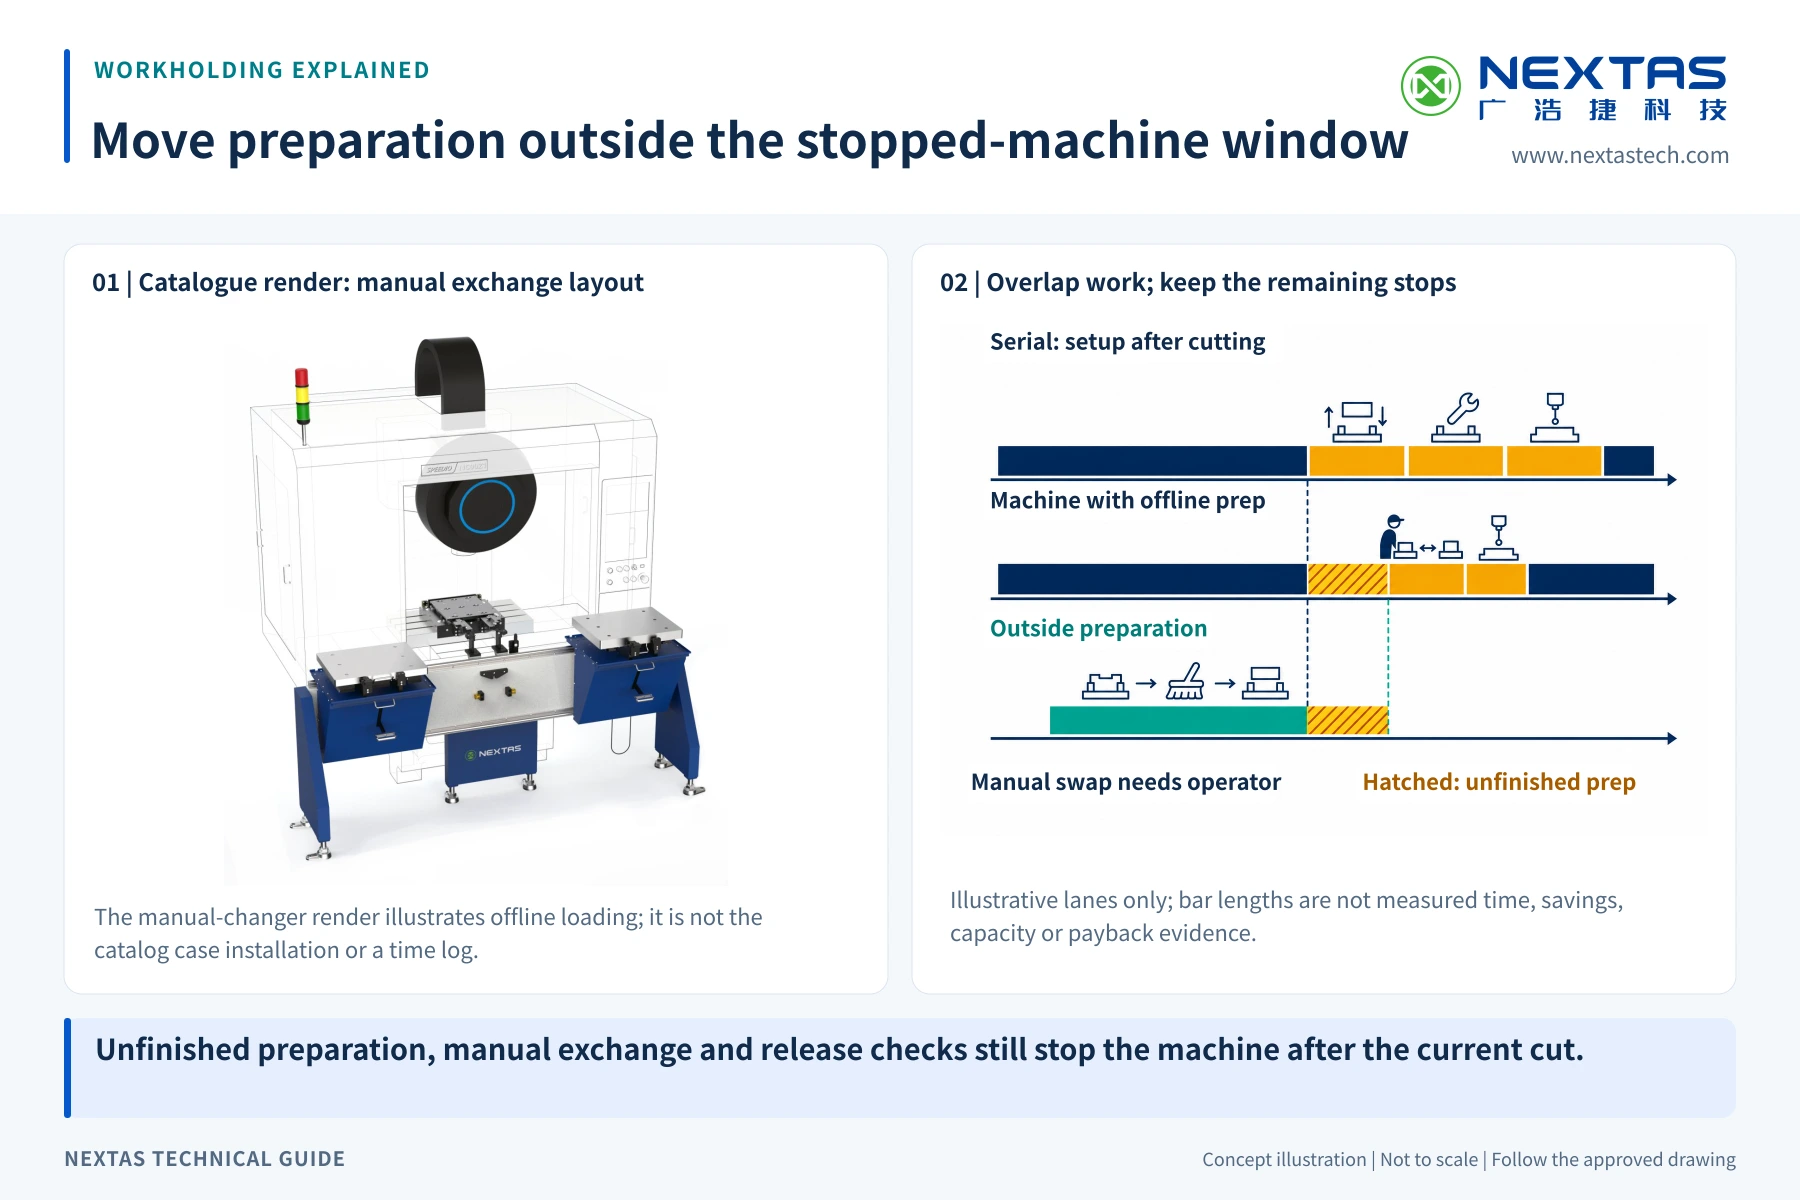
Tek bir soruyla başlayın: tezgâh, dışında yapılabilecek iş için kaç dakika bekliyor? Manuel bir palet değiştirici; boşaltma, temizleme, konumlama ve bağlamanın bir kısmını mevcut kesme çevrimiyle örtüştürebilir. Her duruşu kaldırmaz. Bir sonraki paleti operatör olmadan değiştirmez.
«Tezgâh dışı hazırlık», bir palet kesilirken sonraki paletin tezgâhtan uzakta hazırlanmasıdır. Bu fikir, sonraki hazırlık ihtiyaç duyulmadan bitebiliyorsa işe yarar. Kısa bir kesme çevrimi, uzun bir fikstür hazırlığı veya meşgul bir operatör, işe yarar örtüşmeyi azaltır.
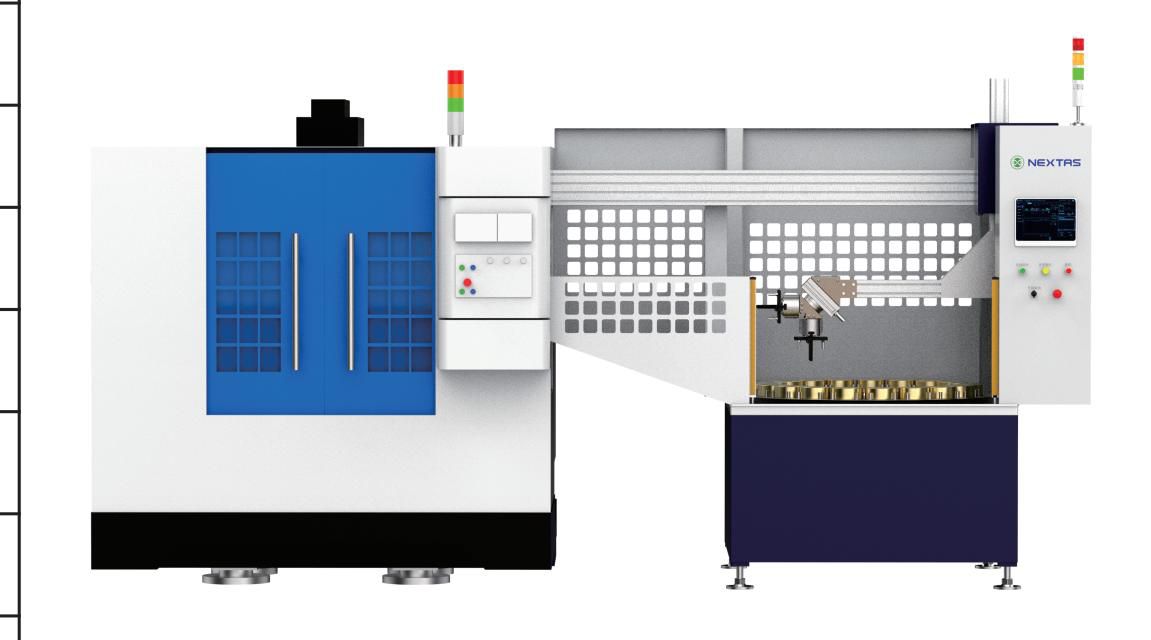
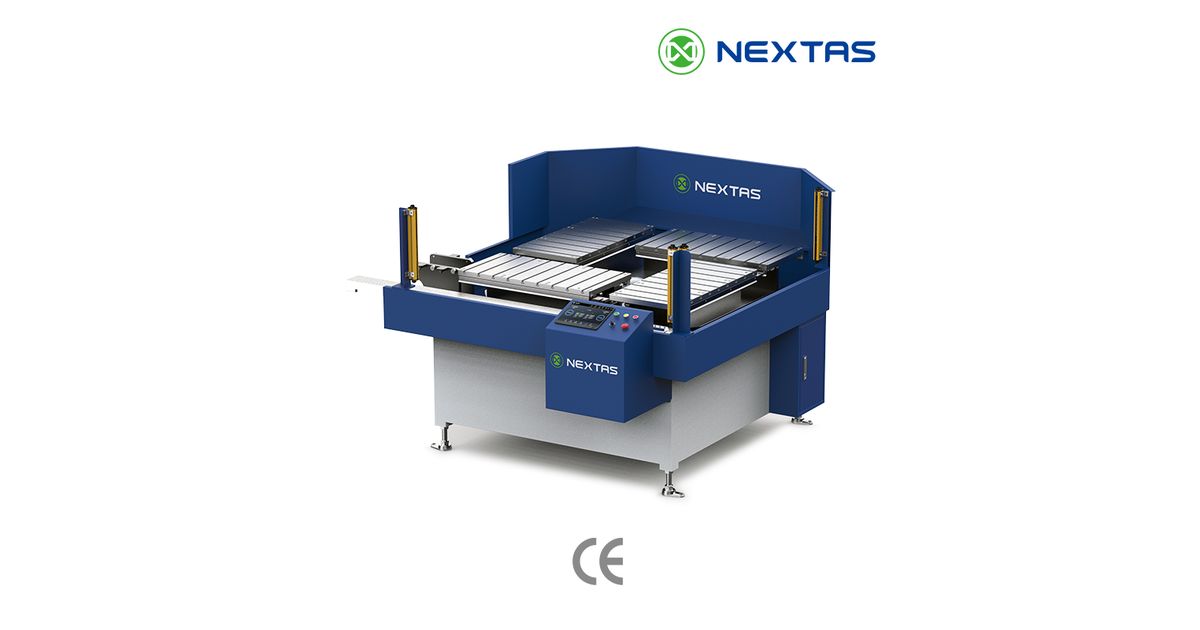
Bu not, tezgâh dışı değişimi ve ne zaman uyduğunu anlatır. Atölye tezgâhını modernize edecek manuel palet değiştirici, çift istasyonlu manuel palet değiştiricidir. Teklifle birlikte makineyi, palet ölçüsünü ve yükü gönderin. Manuel ve otomatik yerleşim karşılaştırması palet değiştirici sayfasındadır. Otomatik taşıma sınıfları orada kalır.
Onaylı iş akışı gösterimi
Manuel değişim akışını izleyin
Bu 29 saniyelik gösterim, manuel palet değişim mekanizmasını ve tezgâh dışı hazırlık akışını gösterir. Yalnızca donanım ve prosesi gösterir. Yazılım sipariş kapsamını tanımlamaz; tezgâh uyumunu, değişim veya çevrim süresini, çıktıyı ya da operatörsüz çalışmayı kanıtlamaz.
Manuel palet değişim mekanizmasının ve tezgâh dışı hazırlık akışının 29 saniyelik gösterimi.
YouTube’da izle
Yükleme süresi gerçekten iş milini mi durduruyor?
Donanım seçmeden önce mevcut prosesi süreyle ölçün. Kesme bittiğinde başlayın. Sonraki çevrim başlayabildiğinde kronometreyi durdurun. İşi tek bir geniş «hazırlık süresi» sayısına yazmak yerine ayırın.
| Girdi | Neyin kaydedileceği | Neden önemli |
|---|---|---|
| Bağlama ve yükleme süresi | Bitmiş parçayı almak, fikstürü temizlemek, sonraki parçayı konumlamak ve bağlamak için geçen dakika. | Tezgâh dışına alınabilecek asıl iş budur. |
| Tam dış hazırlık | Üretim onayından önce yapılan takım, kesici uç, ölçme veya kontroller dâhil tüm palet işi. | Sonraki paletin kesme bitmeden hazır olup olamayacağını gösterir. |
| Kesme çevrimi | Teklifteki en iyi durum değil, işin gerçek iş mili çevrimi. | Örtüşme için kullanılabilir süre penceresi budur. |
| Değişim ve oturma kontrolü | Paleti alma, taşıma, konumlama, kilitleme ve doğrulama süresi. | Bu iş, manuel yolda tezgâhı yine durdurur. |
| Kuyruk ve değişimler | Bekleyen işler, vardiya başına palet değişimi, parça karması ve operatör kapsaması. | İki paletli bir akış, daha büyük veya değişen bir kuyruğu karşılamayabilir. |
Çalışma sayfasında üç basit satır kullanın:
- Kullanılabilir örtüşme, dış hazırlık süresi ile kesme çevriminin küçük olanıdır.
- Kalan duruş; manuel değişim, oturma ve üretim onayı kontrolleri ile bitmemiş dış işin toplamıdır.
- Aday olarak geri kazanılan süre, bugünkü duran hazırlık süresinden kalan duruşun çıkarılmasıdır. Negatif bir sonucu tasarruf saymayın.
Modeli her ana parça ailesi için çalıştırın. Bir ortalama, kuyruğu yöneten işi gizleyebilir. Takım, kontrol, program veya eksik malzemeden doğan beklemeyi de kaydedin. Bir palet değiştirici bu kayıpları çözemez.
Manuel değişim ne zaman yerini hak eder
Operatör sonraki paleti yararlı bir kesme penceresinde hazırlayabiliyorsa manuel yol daha yakından bakılmayı hak eder. Parçalar ve fikstürler, açık bir palet standardını paylaşacak kadar kararlı olmalıdır. Yükleme istasyonu da güvenli ve kolay erişilir olmalıdır.
İyi işaretler
- Operatör zaten tezgâha veya çalışma alanına atanmıştır.
- Dış hazırlık genellikle mevcut kesme bitmeden tamamlanır.
- Planlanan iş kuyruğu için hazır bir palet yeterlidir.
- Aynı palet, fikstür ve referans kuralları seçilen parça ailesini kapsayabilir.
- Atölyede bekletme, temizleme ve güvenli palet taşıma için yer vardır.
Uyarı işaretleri
- Hedef, operatör yokken palet değişimi ister.
- Sonraki palet hazırlanamadan kesme biter.
- İşler çok sayıda kuyruk paleti, karmaşık planlama veya sık öncelik değişimi ister.
- Hareket eden yük, planlanan manuel iş veya kaldırma yardımı için fazla ağırdır.
- Tezgâh erişimi, koruma veya talaş kontrolü henüz tanımlanmamıştır.
Manuel değişim, operatör ziyaretleri arasında uzun bir kesme çevrimini destekleyebilir. Operatörsüz değişim yaratmaz. Bu ayrım, proje özetinde ve ROI tablosunda görünür kalmalıdır.
APC veya robot ne zaman daha doğru yoldur
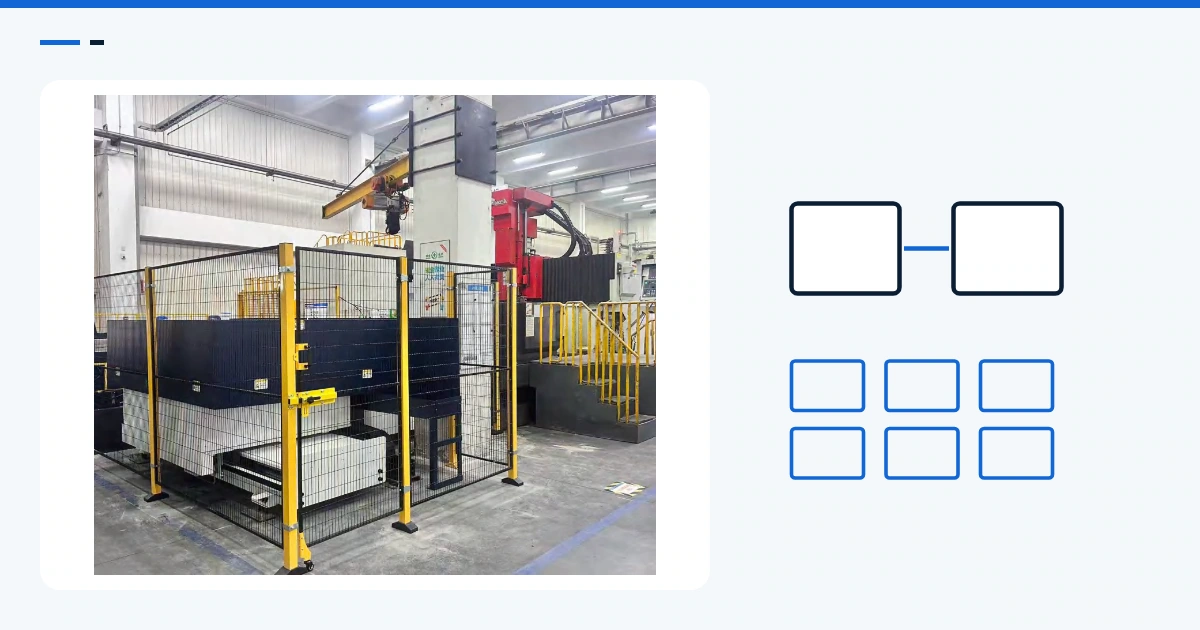
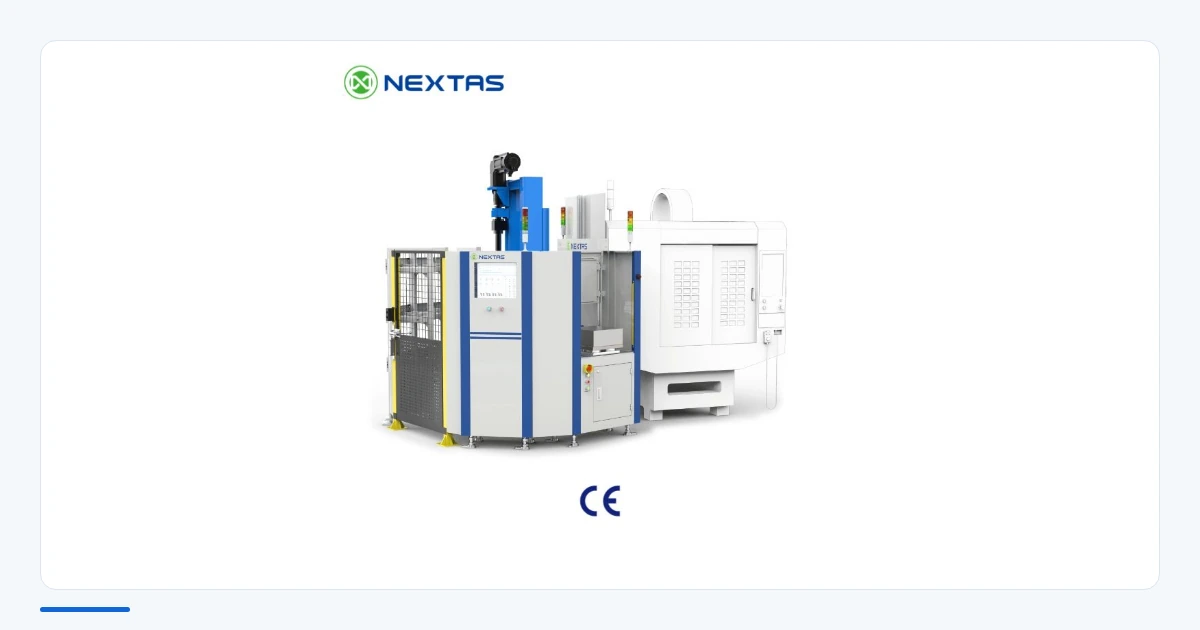
APC, otomatik palet değiştiricidir. Tam bir paleti işleme konumu ile başka bir istasyon arasında taşır. Bir robot hücresi, tasarıma göre parça, fikstür veya palet taşıyabilir. Her iki yol da manuel karşılaştırmanın içermesi gereken kontrol, koruma, arıza yönetimi ve üretim onayı çalışması ekler.
| Yol | Şu durumda uyabilir | Gözden kaçırmayın |
|---|---|---|
| Manuel palet değiştirici | Operatör yerindedir, bir palet hazır bekletilebilir ve yararlı hazırlık işi kesmeyle örtüşür. | Elle taşıma, değişim duruşu, oturma kontrolleri ve operatörün hazır bulunması |
| Otomatik palet değiştirici | Tam palet operatör olmadan değişmeli veya proses kontrollü palet bekletmesi istemelidir. | Tezgâh sinyalleri, palet kuyruğu, koruma, geri dönüş, servis erişimi ve kabul testleri |
| Robot hücresi | Parça veya palet tekrarlanabilir şekilde kavranabilir ve daha geniş bir otomasyon gerekçesi vardır. | Taşınan yük ve erişim, tutucu kanıtı, fikstür durumu, kapılar, talaş, arızalar ve hücrenin tamamının emniyeti |
Robot, otomatik olarak en yüksek değerli yol değildir. Bir APC otomatik olarak daha hızlı değildir. Tüm fikstürler, paletler, tezgâh işi ve operatör görevleri sayıldıktan sonra manuel sistem de otomatik olarak daha ucuz değildir. Kurulu kapsamı ve saha sonuçlarını aynı çalışma sayfasında karşılaştırın.
Tezgâha ve yüke uyar mı?
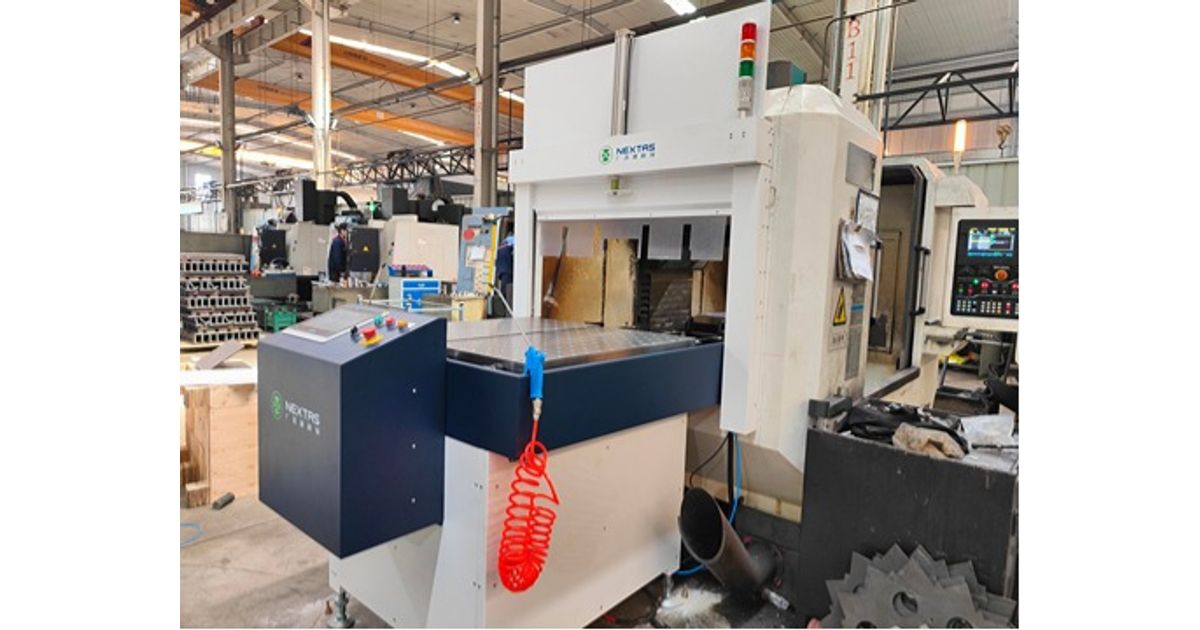
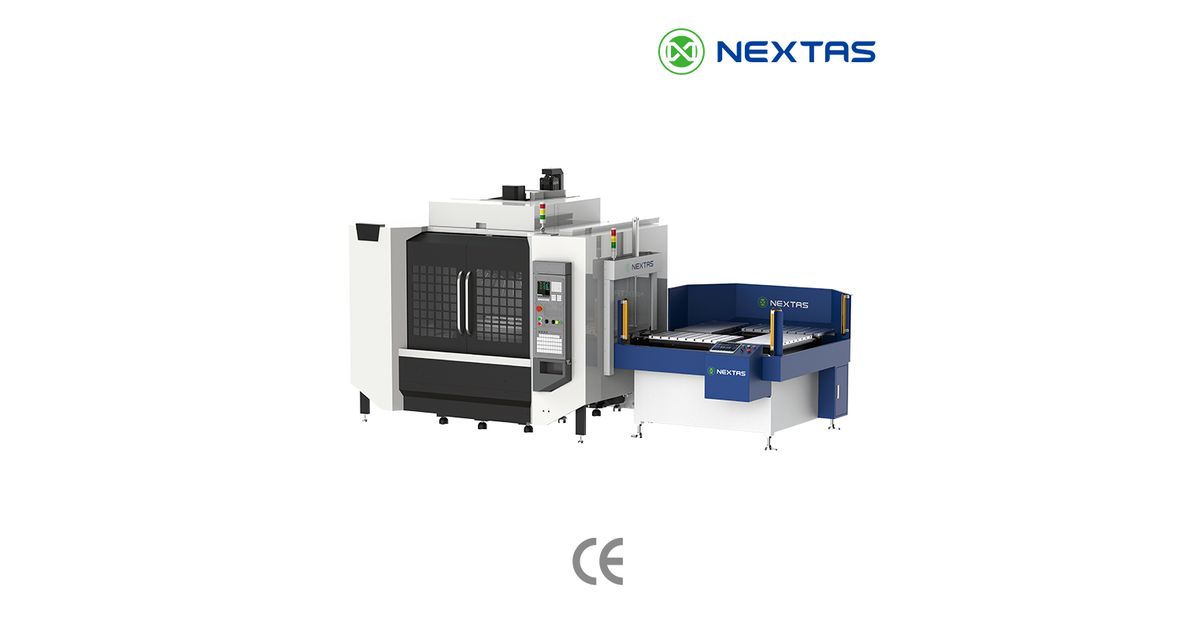
«Sonradan montaj», her tezgâha uyar anlamına gelmez. Tam tezgâh modeli ve tabla resmiyle başlayın. Tabla ölçüsünü, T kanallarını veya cıvata düzenini, stroku, kapı açıklığını, muhafazayı, talaş konveyörünü, servis panellerini ve paleti hareket ettirmek için gereken alanı kontrol edin.
Hareket eden tam yükü hesaplayın. Paleti, fikstürü, iş parçasını, bağlama elemanlarını ve varsa aktarma donanımını dâhil edin. Yalnızca toplam kütleyi değil, ağırlık merkezini ve taşmayı da kaydedin. Hem tezgâh tablası sınırını hem seçilen değiştirici sınırını kontrol edin.
- Palet yolunu kapıdan ve tezgâh stroku içinde işaretleyin.
- Alıcı ve palet eklendikten sonra takım erişimini ve yığın yüksekliğini kontrol edin.
- Hortumların, kabloların, tutamakların ve kaldırma yardımcılarının hareketten ve talaştan uzak kaldığını doğrulayın.
- Temizlik, kontrol, servis ve elle geri dönüş için güvenli erişim bırakın.
- Montaj, konumlama, kilitleme ve kontrol arayüzlerini resimde tanımlayın.
Hareket eden yük güvenli bir manuel işin dışındaysa proje bir kaldırma yardımı veya otomatik bir yol isteyebilir. Bu sınırı saha risk incelemesi koymalıdır.
Palet arayüzünü bir sistem olarak ele alın
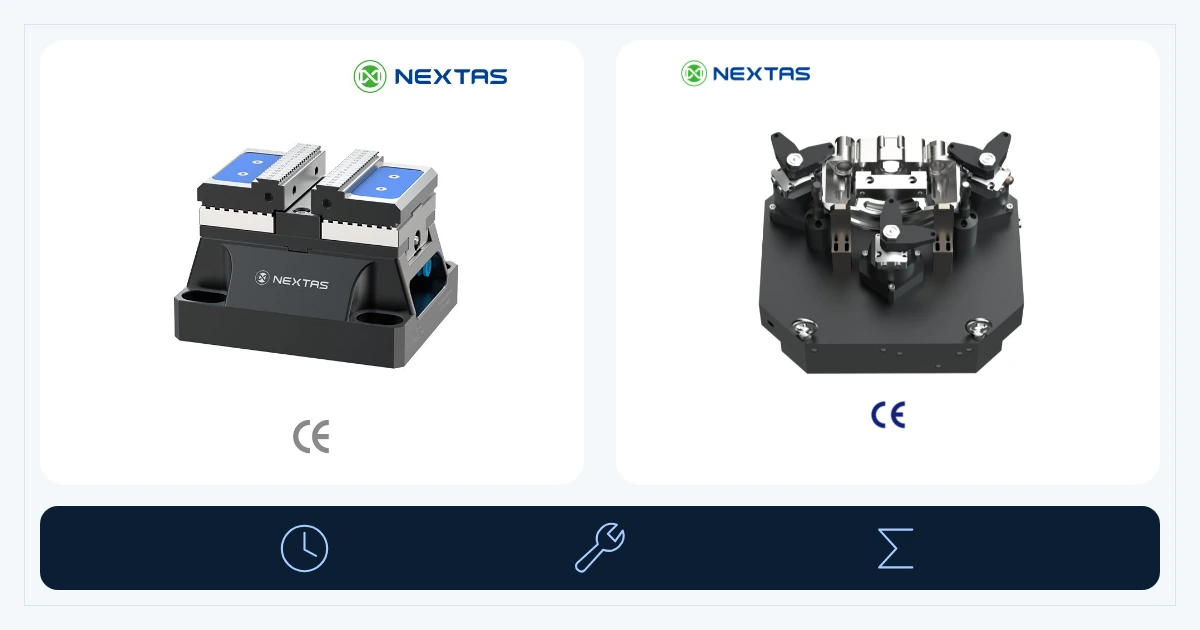
Alıcının tekrar konumu, sonucun yalnızca bir parçasıdır. Palet, fikstür, parça konumlayıcıları, bağlama elemanları, temas yüzeyleri, temizleme yöntemi ve sıcaklık, bitmiş unsuru kaydırabilir. Yayımlanmış bir bileşen değeri, parça doğruluğunu garanti etmez.
Palet ölçülerini, cıvata düzenini, konumlama geometrisini ve kilitleme parçalarını doğrulayın. Fikstürün palete ve paletin alıcıya nasıl oturduğunu kontrol edin. Bir sıfır noktası sistemi öneriliyorsa alıcı ve çekme saplaması düzenini, yük yönünü, yığın yüksekliğini ve seçilen kapasiteyi resimlerde doğrulayın.
Her değişim için bir temizleme ve kontrol adımı yazın. Konumlama yüzeyindeki talaş, oturmayı değiştirebilir. Üretim onayı planı, palet tam konumlanmadığında veya kilitlenmediğinde işlemeyi neyin engellediğini belirtmelidir. Sipariş edilen tasarım göstermeden bir sinyalin veya kilidin var olduğunu varsaymayın.
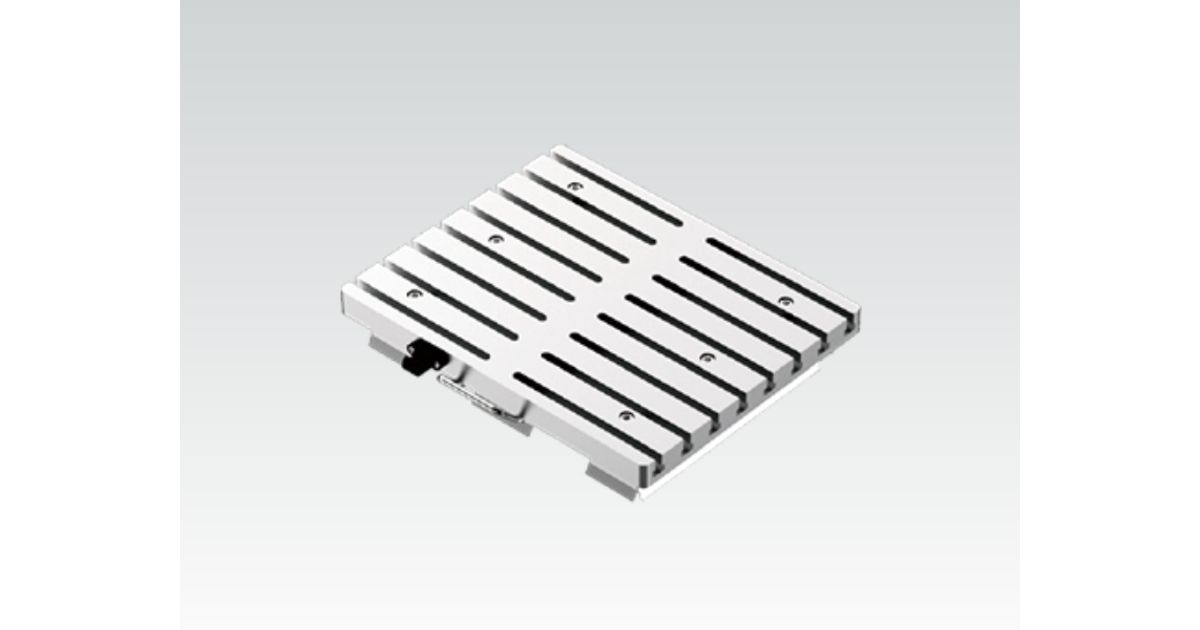
Üretim onayı testi neyi kanıtlamalıdır
Kontrolleri sipariş onaylanmadan önce kararlaştırın. Boş bir değişimle başlayın, ardından gerçek paleti, fikstürü ve iş parçası yükünü test edin. Tam numune sayısı ve sınırlar, alıcının kabul planına aittir.
- Seçilen modeli, resmi, hareket eden kütleyi, ağırlık merkezini ve izin verilen zarfı doğrulayın.
- Boşluk, taşıma ve oturma durumunu kontrol ederek boş ve yüklü değişimler çalıştırın.
- Temizleme, konumlama, kilitleme ve açma adımlarını tekrarlayın, ardından alıcının seçtiği noktaları kontrol edin.
- Kontrollü bir kirli oturma veya oturmama durumu oluşturun ve üzerinde anlaşılan tepkiyi kanıtlayın.
- Kapıları, koruyucuları, kontrolleri ve elle geri dönüşü tezgâh veya hücre risk incelemesine göre kontrol edin.
- Operatör yöntemini, kaldırma yardımını, sıkışma bölgesi kontrollerini ve bakım erişimini doğrulayın.
- Üretim onayı sonucunu kaydedin ve tekrarlanabilir bir temizleme ile kontrol rutini tutun.
Bir bağlama veya palet mevcut sinyali, kontrol sırasına yardım edebilir. Otomatik olarak bir emniyet işlevi değildir. Tezgâh üreticisi veya entegratör; erişim, güvenli duruş, sıfırlama ve geri dönüş dâhil tam emniyet kavramını doğrulamalıdır.
ROI tablosunu saha verisiyle kurun
Vaat edilen bir tasarruf veya başabaş tarihiyle başlamayın. Ölçülmüş girdilerden düşük, beklenen ve yüksek bir durum kurun. Üretim ve finansın itiraz edebilmesi için her sayının yanında kaynağını tutun.
| Grup | Girilecek girdiler |
|---|---|
| Süre ve talep | Bugünkü duran hazırlık, kalan duruş, vardiya başına değişim, vardiyalar, üretim günleri, parça karması ve daha fazla iş mili saati için gerçek talep |
| İşçilik | Tezgâh içi ve dışı operatör dakikaları, kuyruk kapsaması, taşıma sınırları ve gereken gözetim |
| Kurulu kapsam | Değiştirici, alıcı, ek paletler, fikstürler, tezgâh işi, kontroller, koruma, kaldırma yardımı, nakliye, kurulum, eğitim ve yedek parçalar |
| Yinelenen kapsam | Kontrol, temizleme, bakım, aşınan parçalar, zemin alanı ve ek fikstür stoğu |
| Risk ve devreye alma | Deneme süresi, reddedilen parçalar, proses değişiklikleri, destek ihtiyacı ve onaylanmış kararlı üretimden önceki süre |
Aday yıllık değer, geri kazanılan iş mili saatlerinin sahanın yararlı iş mili saati başına değeriyle çarpılmasıdır. Saatleri gerçek taleple sınırlayın. Satılamayan veya bir üretim ihtiyacını kapatmak için kullanılamayan sürenin otomatik nakit değeri yoktur.
Bu aralığı kurulu sermaye ve yinelenen maliyetle karşılaştırın. Ardından yanıtı neyin yönettiğini görmek için çevrim, kuyruk ve talep girdilerini değiştirin. Sonuç manuel değişimi destekleyebilir, bir APC veya robot hücresine işaret edebilir ya da önce başka bir darboğazın çözülmesi gerektiğini gösterebilir.
Değişim süresi çalışma sayfasını gönderin
Bir yol incelemesi için tezgâh modelini, tabla ve kapı resimlerini, zemin alanı krokisini, palet ve fikstür ölçüsünü, hareket eden tam kütleyi ve ağırlık merkezini gönderin. Bağlama ve yükleme süresini, tam hazırlık süresini, kesme çevrimini, değişim sayısını, kuyruk hedefini ve operatör kapsamını ekleyin.
Prosesin paletleri operatör olmadan değiştirmek zorunda olup olmadığını belirtin. Arayüz resmini, kritik kontrol noktalarını ve kabul ölçütlerini da listeleyin. Bu olgular, sabit bir tasarruf uydurmadan yanıtın manuel yolu, APC yolunu ve robot hücresi incelemesini ayırmasını sağlar.
Manuel, APC ve robot yollarını mı karşılaştırıyorsunuz?
Donanım seçmeden önce örtüşmeyi inceleyin
Çalışma sayfasını ve tezgâh resimlerini gönderin. Açık uyum risklerinin, arayüz ihtiyaçlarının, kurulu kapsamın ve üretim onayı kanıtının ayrı ayrı listelenmesini isteyin.
Sıkça Sorulan Sorular
CNC palet değiştiricide tezgâh dışı hazırlık ne anlama gelir?
Tezgâh dışı hazırlık, başka bir palet işlenirken sonraki işin palet üzerinde tezgâh dışında boşaltılması, temizlenmesi, konumlanması ve bağlanmasıdır. Kesme bitmeden tamamlanan iş, kesme çevrimiyle örtüşebilir.
Manuel palet değiştirici bir APC'den ne zaman daha anlamlı olabilir?
Operatör zaten yerindeyse, sonraki palet kesme sırasında hazırlanabiliyorsa ve manuel değişim gereken kuyruğu karşılıyorsa manuel yol uyabilir. Paletler operatör olmadan değişmeli veya daha büyük bir kuyrukta beklemeliyse APC incelenmeyi hak eder.
Manuel palet değiştirici operatörsüz işlemeyi destekleyebilir mi?
Ziyaretler arasında daha uzun kesmeyi destekleyebilir, ancak sonraki manuel palet değişimini yapamaz. Operatörsüz değişim; uygun bir APC veya robot hücresi ile doğrulanmış kontroller, koruma, arıza yönetimi ve proses kontrolleri ister.
Bir palet değiştirici ROI tablosuna hangi sayılar girer?
Bağlama ve yükleme süresini, tam dış hazırlık süresini, kesme çevrimini, değişim ve üretim onayı kontrol süresini, vardiya başına değişimi, kuyruk talebini, kullanılabilir üretim günlerini, operatör süresini, kurulu maliyeti ve yinelenen maliyeti kaydedin. Saha değerlerini kullanın ve bir aralık gösterin.
Bir palet değiştirici bitmiş parça doğruluğunu garanti eder mi?
Hayır. Alıcı, palet, fikstür, parça konumu, bağlama, temizlik, sıcaklık ve kontrol yöntemi sonucu birlikte etkiler. Tam proses için bir kabul sınırı koyun ve bunu tekrarlı yüklü değişimlerle kanıtlayın.
Sonradan montaj uyumunu doğrulamak için ne göndermeliyim?
Tezgâh modelini, tabla ve kapı resimlerini, kullanılabilir zemin alanını, palet ve fikstür ölçüsünü, hareket eden toplam kütleyi, ağırlık merkezini, arayüz ayrıntılarını, hazırlık ve çevrim sürelerini, kuyruk hedefini ve kabul sınırlarını gönderin.