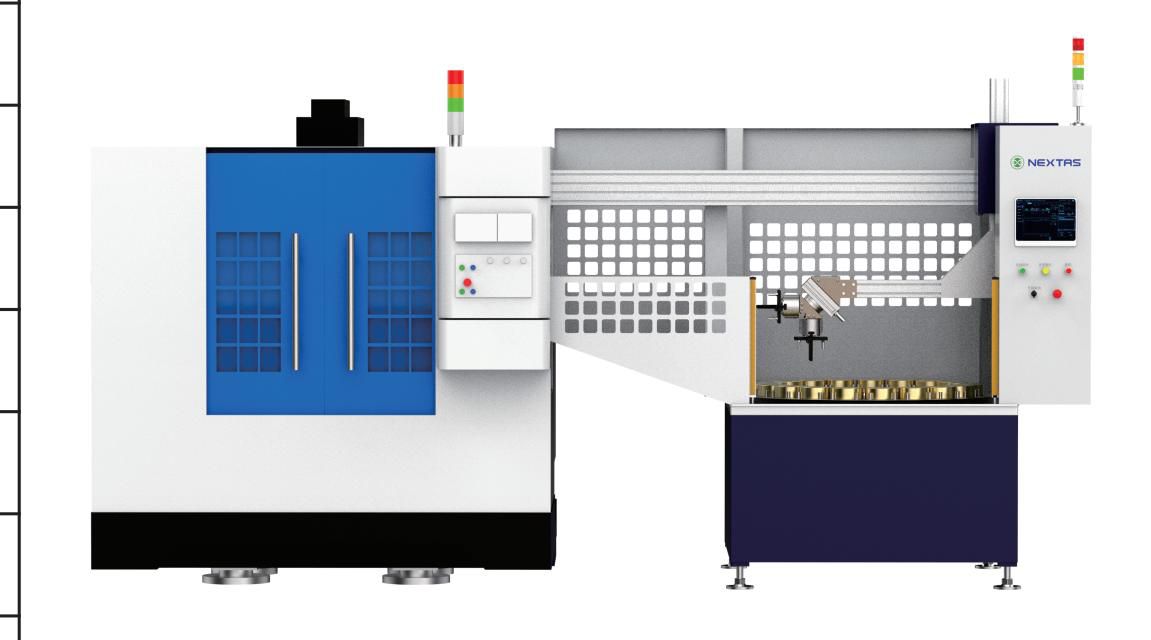
Empiece por una pregunta: ¿cuántos minutos espera la máquina un trabajo que podría hacerse fuera de ella? Un cambiador manual de palés puede solapar parte de la descarga, la limpieza, la localización y el amarre con el ciclo de corte en curso. No elimina todas las paradas y no cambia el siguiente palé sin un operario.
La preparación fuera de la máquina consiste en preparar el siguiente palé lejos de la máquina mientras otro palé se está cortando. La idea solo es útil cuando la siguiente preparación puede terminar antes de que haga falta. Un ciclo de corte corto, una preparación de utillaje larga o un operario ocupado pueden dejar poco solape útil.
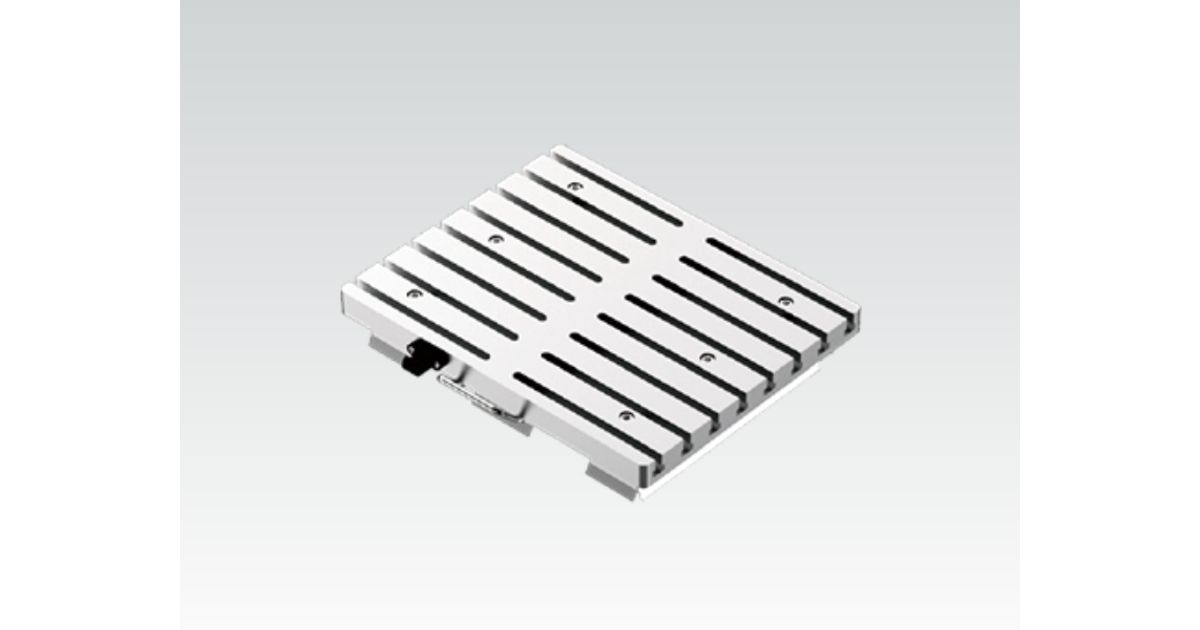
Esta nota trata el cambio fuera de máquina y cuándo encaja. El cambiador manual de palés para modernizar un centro de taller es el cambiador manual de doble estación. Envíe la máquina, el tamaño del palé y la carga con el presupuesto. Compare los diseños manual y automático en la página del cambiador. Las clases de transporte automáticas siguen allí.
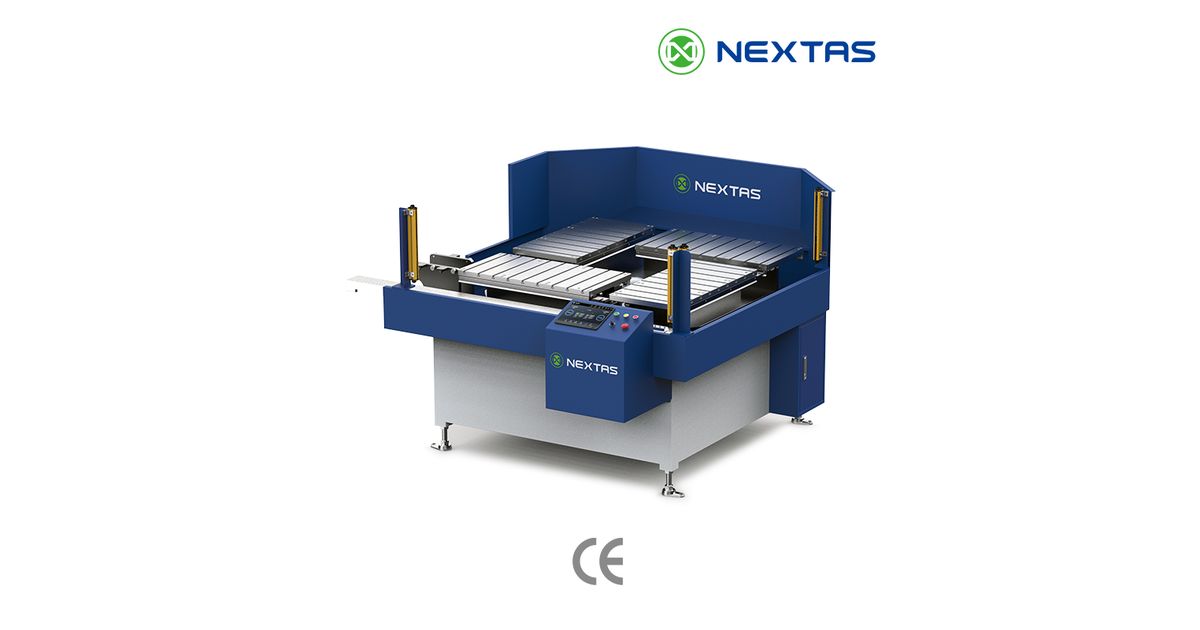
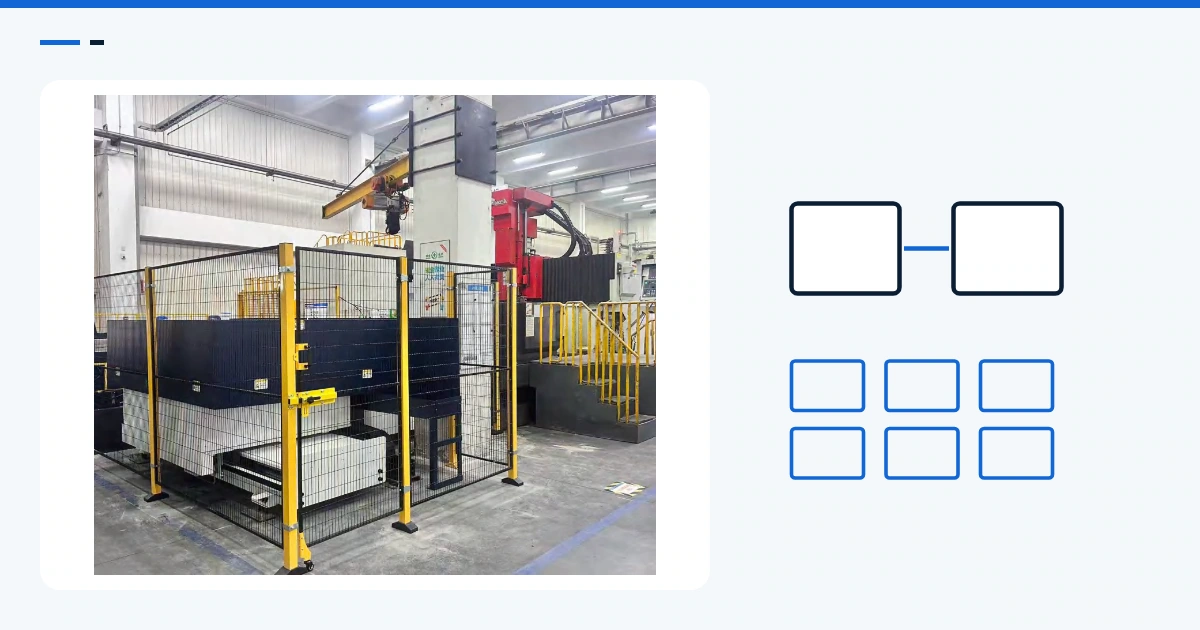
Demostración aprobada del flujo de trabajo
Vea el flujo de trabajo del intercambio manual
Esta demostración de 29 segundos muestra el mecanismo de intercambio manual de palés y el flujo de preparación fuera de la máquina. Demuestra solo hardware y proceso. No define el alcance de software del pedido ni demuestra la compatibilidad con la máquina, el tiempo de intercambio o de ciclo, la producción ni el funcionamiento sin operario. La narración está en inglés.
Demostración de 29 segundos del mecanismo de intercambio manual de palés y de la preparación fuera de la máquina. La narración está en inglés.
Ver en YouTube
¿El tiempo de carga mantiene parado el husillo?
Cronometre el proceso actual antes de elegir el hardware. Empiece cuando termina el corte. Pare el reloj cuando pueda empezar el siguiente ciclo. Separe el trabajo en lugar de anotar un único número amplio de «tiempo de preparación».
| Dato | Qué registrar | Por qué importa |
|---|---|---|
| Tiempo de amarre y carga | Minutos para retirar la pieza terminada, limpiar el utillaje, localizar la siguiente pieza y amarrarla. | Es el trabajo principal que puede salir de la máquina. |
| Preparación exterior completa | Todo el trabajo del palé, incluidas herramientas, plaquitas, palpado o controles hechos antes de autorizar la producción. | Muestra si el siguiente palé puede estar listo antes de que termine el corte. |
| Ciclo de corte | Ciclo real de husillo del trabajo, no un mejor caso de oferta. | Es la ventana de tiempo disponible para el solape. |
| Intercambio y comprobación de asiento | Tiempo para retirar, mover, localizar, bloquear y confirmar el palé. | Este trabajo sigue parando la máquina en una vía manual. |
| Cola e intercambios | Trabajos en espera, cambios de palé por turno, variedad de piezas y cobertura de operario. | Un flujo de dos palés puede no servir a una cola mayor o cambiante. |
Utilice tres líneas sencillas en la hoja:
- Solape disponible es el menor entre el tiempo de preparación exterior y el ciclo de corte.
- Parada restante es el intercambio manual, el asiento y las comprobaciones para autorizar la producción, más cualquier trabajo exterior que no se haya terminado.
- Tiempo candidato a recuperar es el tiempo de preparación parado actual menos la parada restante. No cuente un resultado negativo como un ahorro.
Ejecute el modelo para cada familia principal de piezas. Una media puede ocultar el trabajo que controla la cola. Registre también la espera causada por herramientas, inspección, programas o material ausente. Un cambiador de palés no puede resolver esas pérdidas.
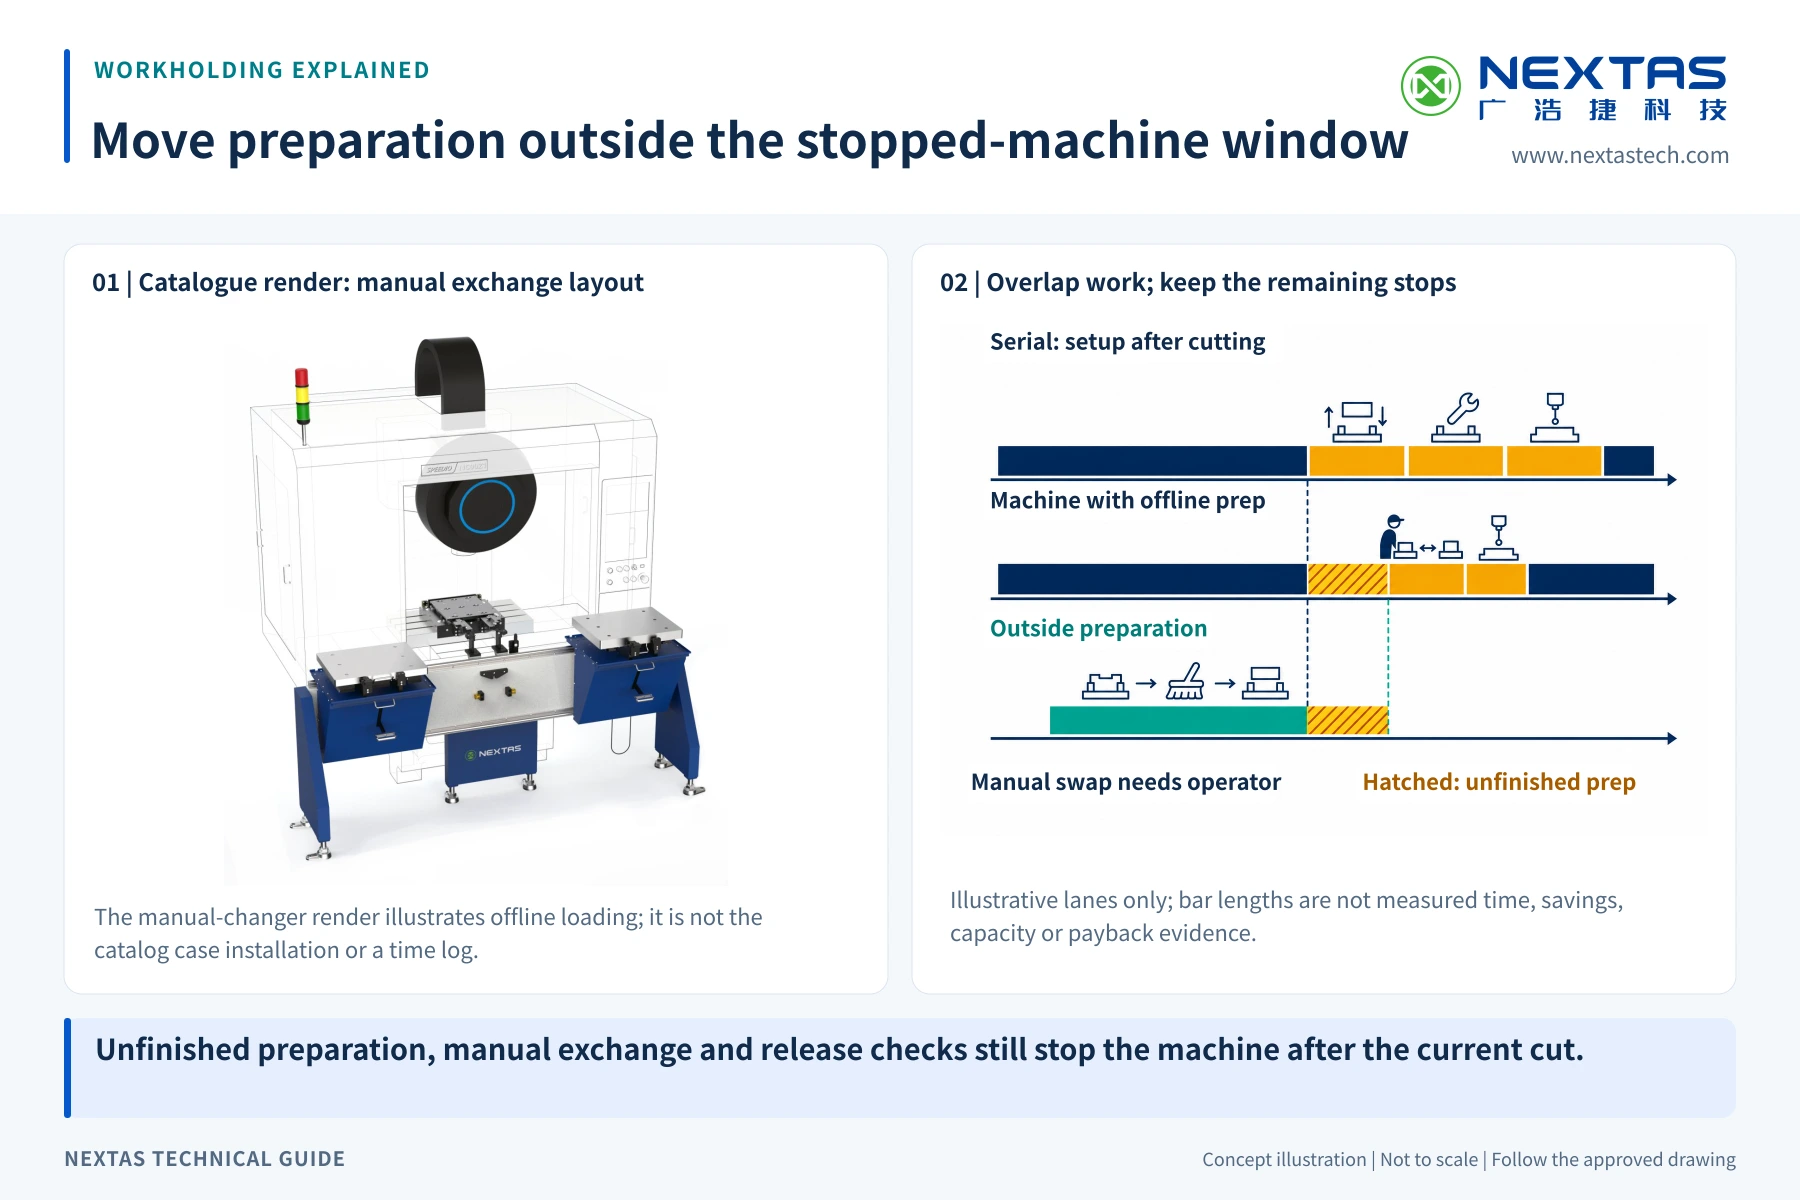
Cuándo merece la pena el intercambio manual
Una vía manual merece un examen más cercano cuando el operario puede preparar el siguiente palé durante una ventana de corte útil. Las piezas y los utillajes deben ser lo bastante estables para compartir un estándar claro de palé. La estación de carga también debe ser segura y fácil de alcanzar.
Señales favorables
- Ya hay un operario asignado a la máquina o a la zona de trabajo.
- La preparación exterior suele terminar antes de que acabe el corte en curso.
- Un palé listo basta para la cola de trabajos prevista.
- Las mismas reglas de palé, utillaje y referencia pueden cubrir la familia de piezas elegida.
- El taller tiene espacio para el acopio, la limpieza y la manipulación segura de palés.
Señales de alerta
- El objetivo exige intercambiar palés sin un operario presente.
- El corte termina antes de que pueda prepararse el siguiente palé.
- Los trabajos necesitan muchos palés en cola, una planificación compleja o cambios frecuentes de prioridad.
- La carga móvil es demasiado pesada para la tarea manual prevista o para la ayuda de elevación.
- El acceso a la máquina, los resguardos o el control de viruta no se han definido.
El intercambio manual puede sostener un ciclo de corte largo entre visitas del operario. No crea un intercambio sin operario. Esa distinción debe seguir visible en el informe del proyecto y en la hoja de ROI.
Cuándo conviene más un APC o un robot
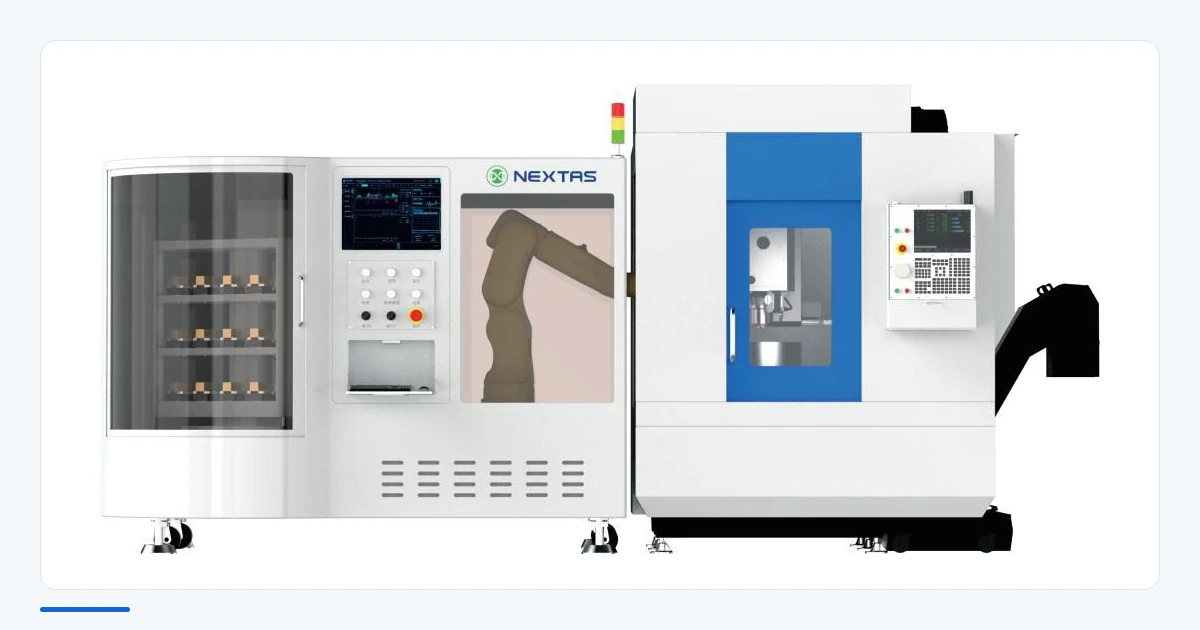
Un APC es un cambiador automático de palés. Mueve un palé completo entre una posición de mecanizado y otra estación. Una célula robotizada puede mover una pieza, un utillaje o un palé, según el diseño. Ambas vías añaden controles, resguardos, gestión de fallos y trabajo de validación del proceso que una comparación manual debe incluir.
| Vía | Puede encajar cuando | No pase por alto |
|---|---|---|
| Cambiador manual de palés | Hay un operario presente, se puede dejar un palé preparado y el trabajo útil de preparación se solapa con el corte. | Manipulación manual, parada de intercambio, comprobaciones de asiento y disponibilidad del operario |
| Cambiador automático de palés | El palé completo debe intercambiarse sin operario o el proceso necesita un acopio controlado de palés. | Señales de máquina, cola de palés, resguardos, recuperación, acceso de servicio y pruebas de aceptación |
| Célula robotizada | La pieza o el palé pueden agarrarse de forma repetible y hay un caso de automatización más amplio. | Carga útil y alcance, prueba de la pinza, estado del utillaje, puertas, viruta, fallos y seguridad de la célula completa |
Un robot no es automáticamente la vía de mayor valor. Un APC no es automáticamente más rápido. Un sistema manual no es automáticamente más barato después de contar todos los utillajes, palés, trabajos de máquina y tareas del operario. Compare el alcance instalado y los resultados del sitio en la misma hoja.
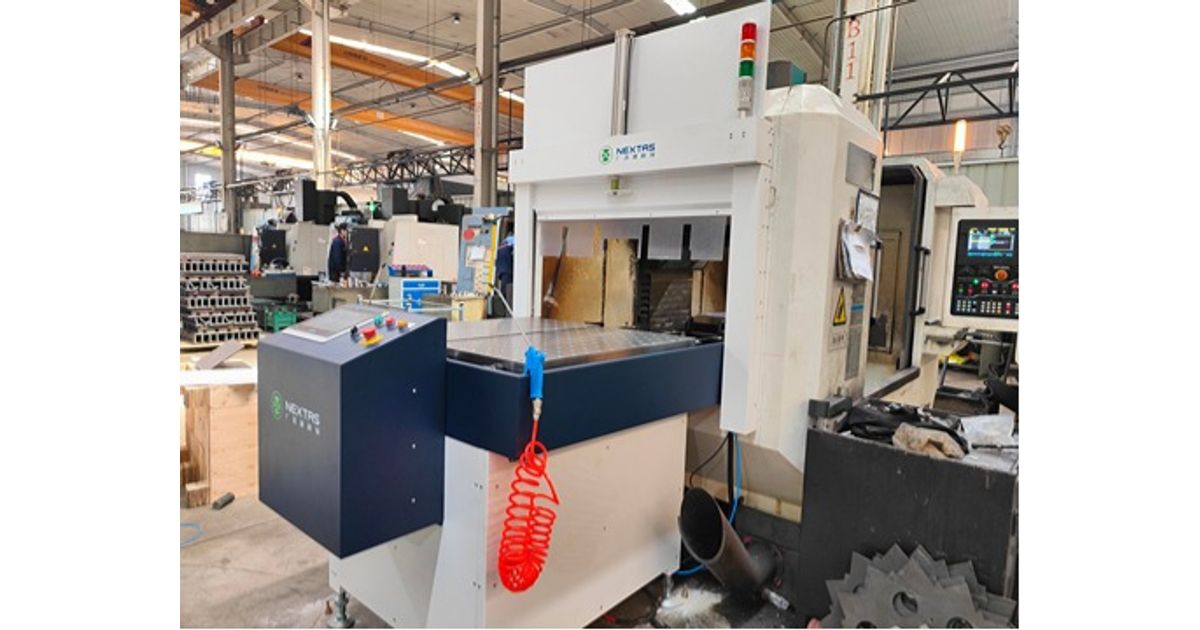
¿Encaja en la máquina y en la carga?
«Adaptación» no significa encaje universal. Empiece por el modelo exacto de máquina y el plano de la mesa. Compruebe el tamaño de la mesa, las ranuras en T o el patrón de tornillos, el recorrido, la apertura de puerta, el cerramiento, el transportador de viruta, los paneles de servicio y el espacio necesario para mover el palé.
Calcule la carga móvil completa. Incluya el palé, el utillaje, la pieza, los amarres y cualquier hardware de transferencia. Registre el centro de gravedad y el voladizo, no solo la masa total. Compruebe tanto el límite de la mesa de la máquina como el límite del cambiador seleccionado.
- Marque el recorrido del palé a través de la puerta y dentro del recorrido de la máquina.
- Compruebe el alcance de la herramienta y la altura del conjunto después de añadir el receptor y el palé.
- Confirme que mangueras, cables, asas y ayudas de elevación quedan fuera del movimiento y de la viruta.
- Deje un acceso seguro para la limpieza, la inspección, el servicio y la recuperación manual.
- Defina en el plano las interfaces de montaje, localización, bloqueo y control.
Si la carga móvil queda fuera de una tarea manual segura, el proyecto puede necesitar una ayuda de elevación o una vía automatizada. La revisión de riesgos del sitio debe fijar ese límite.
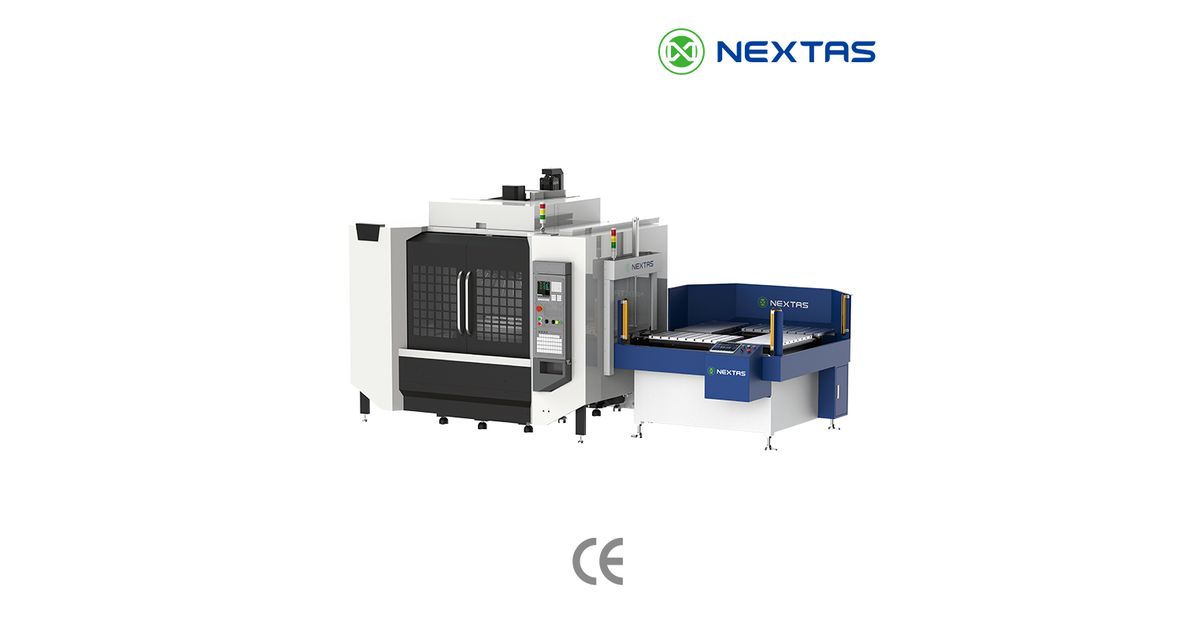
Trate la interfaz del palé como un sistema
La posición repetida del receptor es solo una parte del resultado. El palé, el utillaje, los localizadores de la pieza, los amarres, las superficies de contacto, el método de limpieza y la temperatura pueden desplazar la cota terminada. Un valor publicado de un componente no garantiza la precisión de la pieza.
Confirme las dimensiones del palé, el patrón de tornillos, la geometría de localización y las piezas de bloqueo. Compruebe cómo se coloca el utillaje sobre el palé y cómo se coloca el palé sobre el receptor. Si se propone un sistema de punto cero, verifique en los planos la disposición del receptor y de los espárragos de amarre, la dirección de la carga, la altura del conjunto y la capacidad seleccionada.
Escriba un paso de limpieza e inspección para cada intercambio. La viruta en una cara de localización puede cambiar el asiento. El plan de validación del proceso debe indicar qué impide mecanizar cuando el palé no está completamente localizado o bloqueado. No suponga que existe una señal o un enclavamiento hasta que el diseño pedido lo muestre.
Qué debe demostrar la prueba de aceptación del proceso
Acuerde las comprobaciones antes de aprobar el pedido. Empiece por un intercambio en vacío y después pruebe la carga real de palé, utillaje y pieza. El número exacto de muestras y los límites pertenecen al plan de aceptación del comprador.
- Confirme el modelo seleccionado, el plano, la masa móvil, el centro de gravedad y la envolvente admitida.
- Ejecute intercambios en vacío y en carga mientras comprueba holguras, manipulación y estado de asiento.
- Repita los pasos de limpiar, localizar, bloquear y liberar, y después inspeccione los puntos elegidos por el comprador.
- Cree un estado controlado de asiento sucio o de no asentado y demuestre la respuesta acordada.
- Compruebe puertas, resguardos, controles y recuperación manual frente a la revisión de riesgos de la máquina o de la célula.
- Verifique el método del operario, la ayuda de elevación, los controles de la zona de atrapamiento y el acceso de mantenimiento.
- Registre el resultado de la aceptación y mantenga una rutina repetible de limpieza e inspección.
Una señal de amarre o de palé presente puede ayudar a la secuencia de control. No es automáticamente una función de seguridad. El constructor de la máquina o el integrador deben validar el concepto completo de seguridad, incluido el acceso, la parada segura, el rearme y la recuperación.
Construya la hoja de ROI con datos del sitio
No empiece por un ahorro prometido ni por una fecha de equilibrio. Construya un caso bajo, uno esperado y uno alto a partir de datos medidos. Mantenga la fuente junto a cada número para que producción y finanzas puedan cuestionarlo.
| Grupo | Datos que hay que introducir |
|---|---|
| Tiempo y demanda | Preparación parada actual, parada restante, intercambios por turno, turnos, días de producción, variedad de piezas y demanda real de más horas de husillo |
| Mano de obra | Minutos de operario dentro y fuera de la máquina, cobertura de la cola, límites de manipulación y supervisión necesaria |
| Alcance instalado | Cambiador, receptor, palés adicionales, utillajes, trabajo de máquina, controles, resguardos, ayuda de elevación, flete, instalación, formación y repuestos |
| Alcance recurrente | Inspección, limpieza, mantenimiento, piezas de desgaste, espacio en planta e inventario adicional de utillajes |
| Riesgo y arranque | Tiempo de ensayo, piezas rechazadas, cambios de proceso, necesidades de soporte y cualquier periodo anterior a la producción estable aprobada |
Valor anual candidato es las horas de husillo recuperadas multiplicadas por el valor que el sitio asigna a cada hora útil de husillo. Limite las horas a la demanda real. El tiempo que no puede venderse ni usarse para cubrir una necesidad de producción no tiene un valor de caja automático.
Compare ese rango con el capital instalado y el coste recurrente. Después cambie los datos de ciclo, cola y demanda para ver qué controla la respuesta. El resultado puede apoyar el intercambio manual, señalar un APC o una célula robotizada, o mostrar que primero hay que corregir otro cuello de botella.
Envíe la hoja de tiempos de intercambio
Para una revisión de vía, envíe el modelo de máquina, los planos de mesa y de puerta, un croquis del espacio en planta, el tamaño del palé y del utillaje, la masa móvil completa y el centro de gravedad. Añada el tiempo de amarre y carga, el tiempo completo de preparación, el ciclo de corte, el número de intercambios, el objetivo de cola y la cobertura de operario.
Indique si el proceso debe intercambiar palés sin operario. Enumere también el plano de interfaz, los puntos críticos de inspección y los criterios de aceptación. Esos hechos permiten que la respuesta separe una vía manual, una vía APC y un estudio de célula robotizada sin inventar un ahorro fijo.
¿Está comparando las vías manual, APC y robot?
Revise el solape antes de elegir el hardware
Envíe la hoja y los planos de máquina. Pida que se listen por separado los riesgos abiertos de encaje, las necesidades de interfaz, el alcance instalado y la evidencia de aceptación.
Preguntas frecuentes
¿Qué significa la preparación fuera de la máquina en un cambiador de palés CNC?
La preparación fuera de la máquina consiste en descargar, limpiar, localizar y amarrar el siguiente trabajo en un palé fuera de la máquina mientras otro palé se está mecanizando. Solo el trabajo terminado antes de que acabe el corte puede solaparse con el ciclo de corte.
¿Cuándo puede tener más sentido un cambiador manual de palés que un APC?
Una vía manual puede encajar cuando ya hay un operario presente, el siguiente palé puede prepararse durante el corte y el intercambio manual cubre la cola requerida. Un APC merece revisión cuando los palés deben intercambiarse sin operario o esperar en una cola mayor.
¿Puede un cambiador manual de palés sostener un mecanizado sin operario?
Puede sostener un corte más largo entre visitas, pero no puede realizar el siguiente intercambio manual de palé. El intercambio sin operario necesita un APC o una célula robotizada adecuados, más controles, resguardos, gestión de fallos y comprobaciones de proceso validados.
¿Qué cifras pertenecen a la hoja de ROI de un cambiador de palés?
Registre el tiempo de amarre y carga, el tiempo completo de preparación exterior, el ciclo de corte, el tiempo de intercambio y de comprobación para autorizar la producción, los intercambios por turno, la demanda de cola, los días de producción útiles, el tiempo de operario, el coste instalado y el coste recurrente. Utilice valores del sitio y muestre un rango.
¿Un cambiador de palés garantiza la precisión de la pieza terminada?
No. El receptor, el palé, el utillaje, la localización de la pieza, el amarre, la limpieza, la temperatura y el método de inspección influyen en el resultado. Fije un límite de aceptación para el proceso completo y demuéstrelo con intercambios repetidos en carga.
¿Qué debo enviar para confirmar que la adaptación encaja?
Envíe el modelo de máquina, los planos de mesa y de puerta, el espacio disponible en planta, el tamaño del palé y del utillaje, la masa móvil total, el centro de gravedad, los detalles de interfaz, los tiempos de preparación y de ciclo, el objetivo de cola y los límites de aceptación.