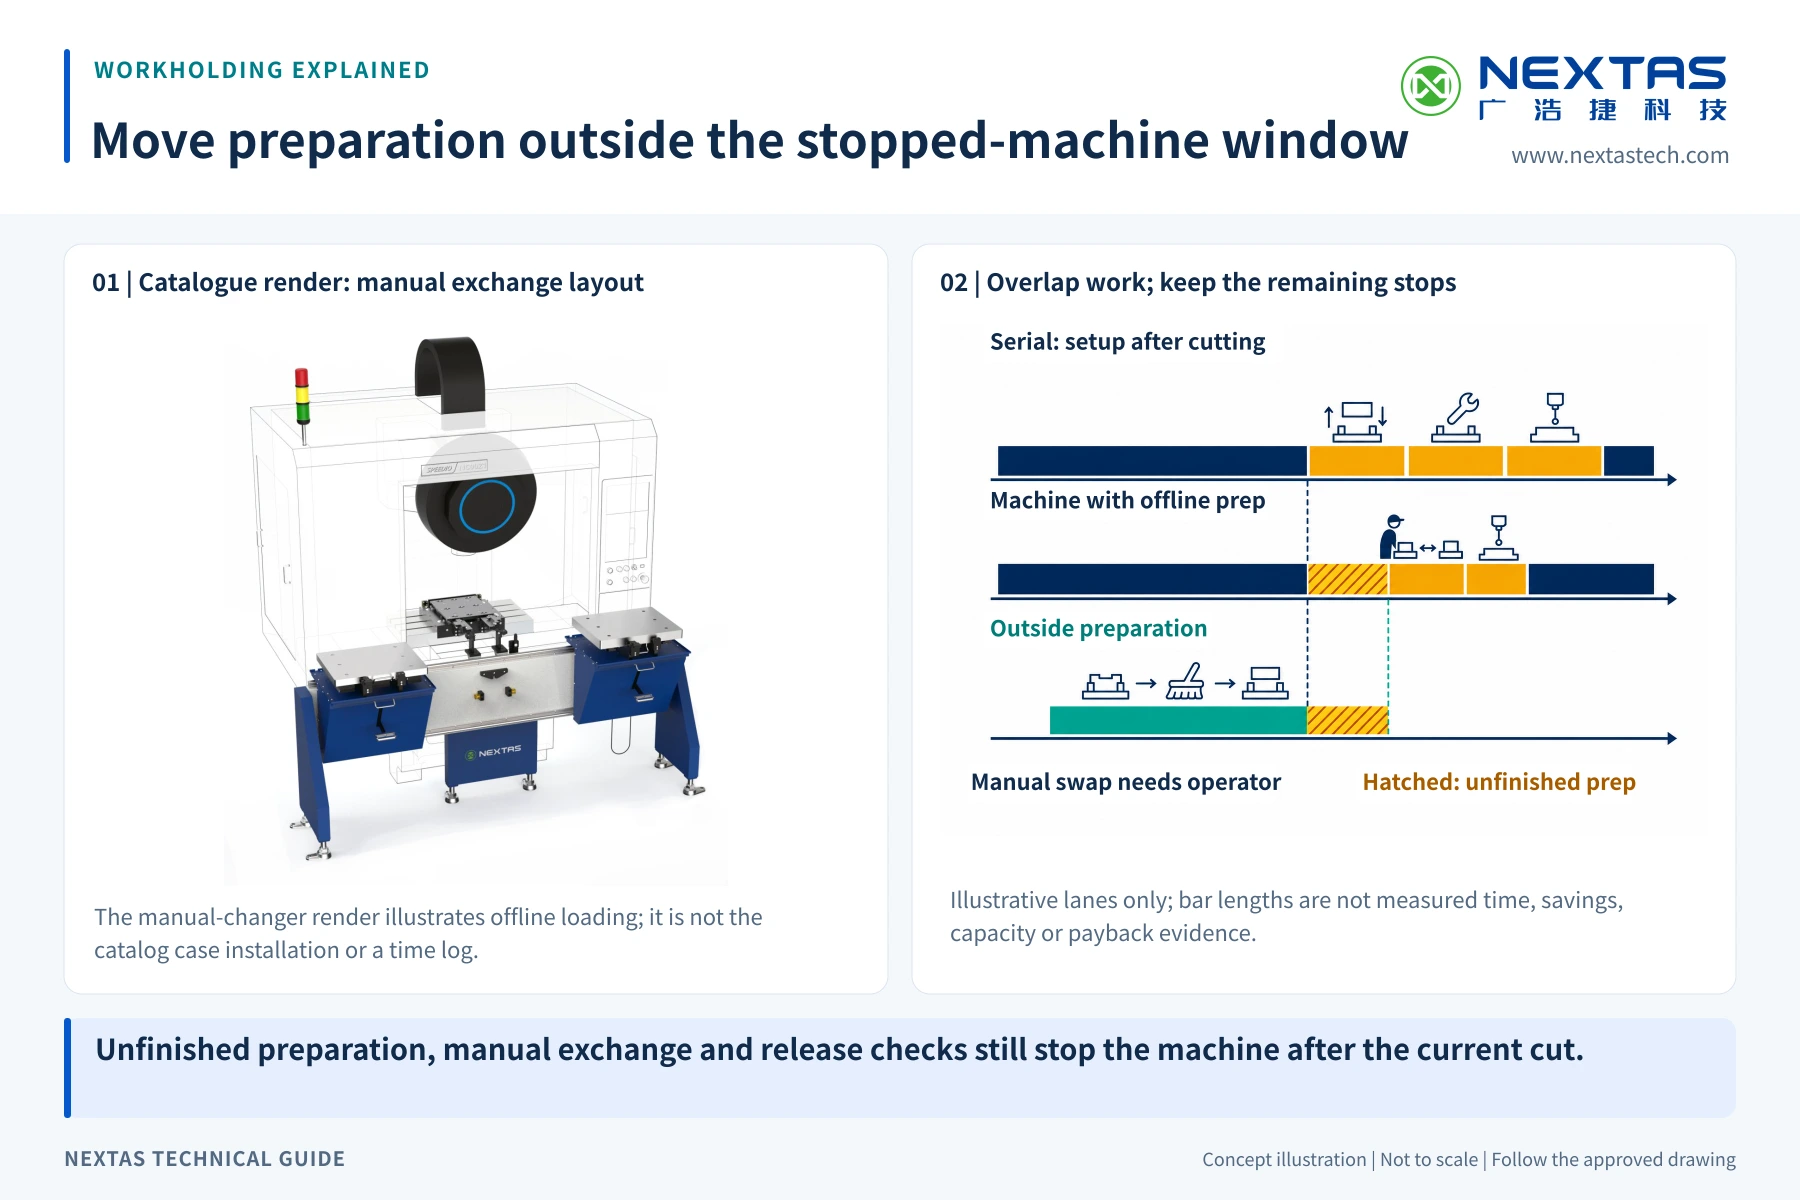
Zacznij od jednego pytania: ile minut maszyna czeka na pracę, którą można wykonać poza nią? Ręczny zmieniacz palet może nałożyć część rozładunku, czyszczenia, bazowania i mocowania na bieżący cykl skrawania. Nie usuwa każdego postoju i nie wymienia następnej palety bez operatora.
„Przygotowanie poza maszyną” oznacza przygotowanie następnej palety z dala od maszyny, gdy inna paleta jest skrawana. Pomysł jest użyteczny tylko wtedy, gdy następne przygotowanie kończy się, zanim będzie potrzebne. Krótki cykl skrawania, długie przygotowanie oprzyrządowania albo zajęty operator zostawiają mało użytecznego pokrycia.
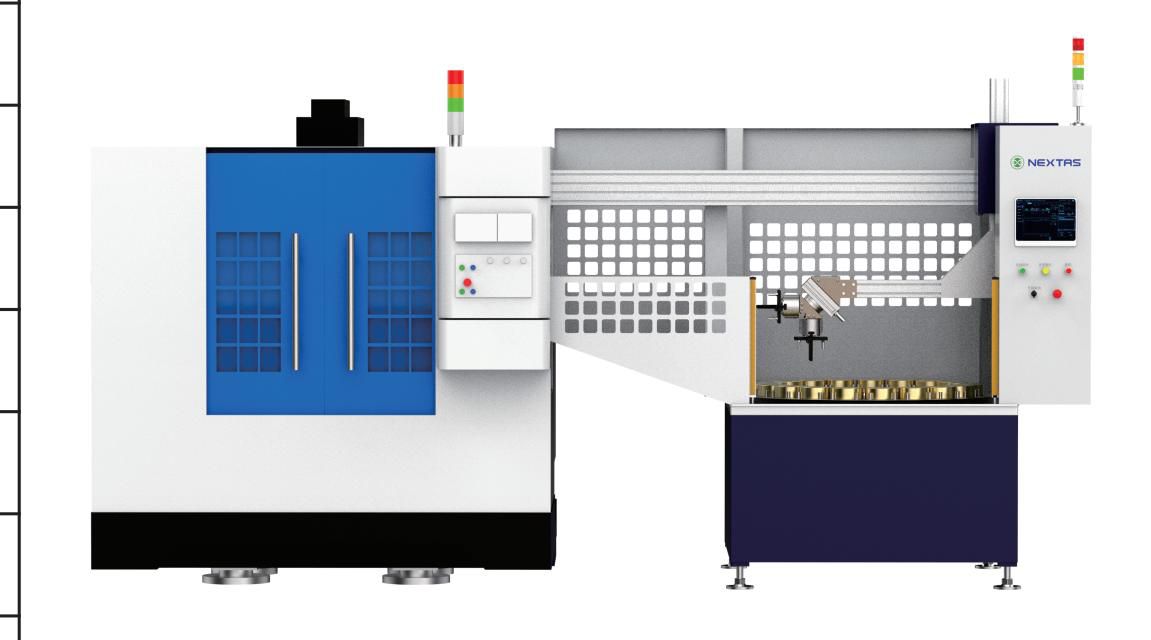
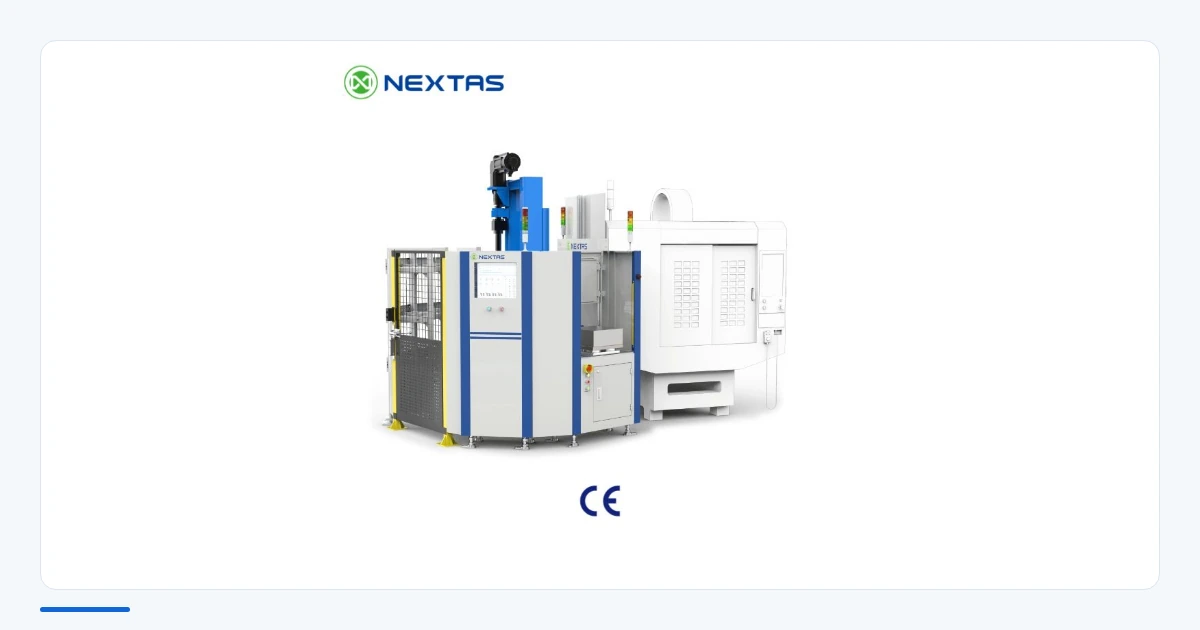
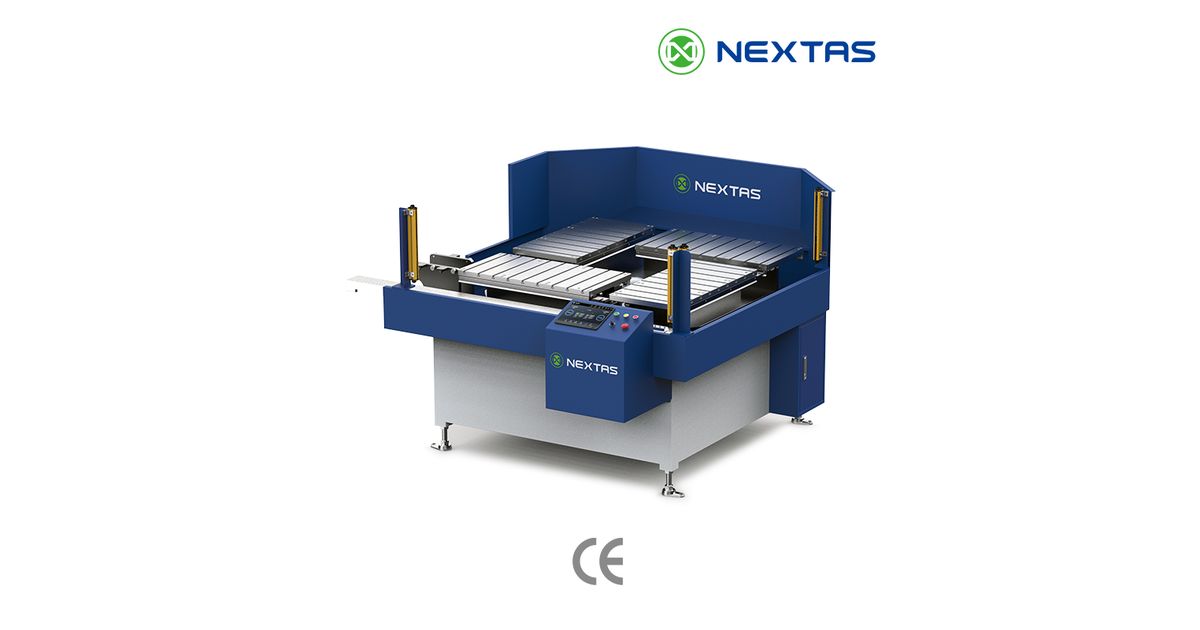
Ten artykuł omawia wymianę poza maszyną i to, kiedy pasuje. Ręczny zmieniacz palet do modernizacji centrum warsztatowego to ręczny zmieniacz dwustanowiskowy. Do wyceny podaj maszynę, wymiar palety i obciążenie. Porównanie układu ręcznego i automatycznego jest na stronie zmieniacza. Automatyczne klasy transportu zostają tam.
Zatwierdzony pokaz przebiegu
Obejrzyj ręczną wymianę palety
Ten 29-sekundowy pokaz przedstawia mechanizm ręcznej wymiany palet i przygotowanie poza maszyną. Pokazuje wyłącznie sprzęt i proces. Nie określa zakresu zamówienia oprogramowania i nie dowodzi zgodności maszyny, czasu wymiany ani cyklu, wydajności ani pracy bez operatora.
29-sekundowy pokaz mechanizmu ręcznej wymiany palet i przygotowania poza maszyną. Narracja jest po angielsku.
Obejrzyj w YouTube
Czy czas załadunku naprawdę zatrzymuje wrzeciono?
Zmierz obecny proces, zanim wybierzesz sprzęt. Zacznij, gdy kończy się skrawanie. Zatrzymaj czas, gdy może ruszyć następny cykl. Rozdziel pracę, zamiast zapisywać jedną ogólną liczbę „czasu przygotowania”.
| Dana | Co zapisać | Dlaczego to ważne |
|---|---|---|
| Czas mocowania i załadunku | Minuty na zdjęcie gotowego detalu, oczyszczenie oprzyrządowania, bazowanie następnego detalu i jego zamocowanie. | To główna praca, którą można przenieść poza maszynę. |
| Pełne przygotowanie na zewnątrz | Cała praca na palecie, łącznie z narzędziami, płytkami, sondowaniem albo kontrolami przed dopuszczeniem do produkcji. | Pokazuje, czy następna paleta może być gotowa przed końcem skrawania. |
| Cykl skrawania | Rzeczywisty cykl wrzeciona dla zlecenia, nie najlepszy przypadek z oferty. | To okno czasu dostępne na pokrycie. |
| Wymiana i kontrola osadzenia | Czas zdjęcia, przeniesienia, bazowania, zablokowania i potwierdzenia palety. | Ta praca nadal zatrzymuje maszynę na drodze ręcznej. |
| Kolejka i wymiany | Oczekujące zlecenia, wymiany palet na zmianę, asortyment detali i obecność operatora. | Przepływ z dwiema paletami może nie obsłużyć większej albo zmiennej kolejki. |
Użyj trzech prostych wierszy w arkuszu:
- Dostępne pokrycie to mniejsza z wartości: czas przygotowania na zewnątrz albo cykl skrawania.
- Pozostały postój to ręczna wymiana, osadzenie i kontrole dopuszczenia do produkcji oraz każda praca na zewnątrz, która nie została skończona.
- Szacowany odzyskany czas to obecny postój na przygotowaniu minus pozostały postój. Ujemnego wyniku nie licz jako oszczędności.
Policz model dla każdej głównej rodziny detali. Średnia może ukryć zlecenie, które steruje kolejką. Zapisz też oczekiwanie spowodowane narzędziami, kontrolą, programami albo brakiem materiału. Zmieniacz palet tych strat nie usunie.
Kiedy ręczna wymiana ma uzasadnienie
Droga ręczna zasługuje na bliższe spojrzenie, gdy operator może przygotować następną paletę w użytecznym oknie skrawania. Detale i oprzyrządowanie powinny być na tyle stabilne, aby dzielić jasny standard palety. Stanowisko załadunku musi też być bezpieczne i łatwo dostępne.
Dobre znaki
- Operator jest już przypisany do maszyny albo strefy pracy.
- Przygotowanie na zewnątrz zwykle kończy się przed końcem bieżącego skrawania.
- Jedna gotowa paleta wystarcza na planowaną kolejkę zleceń.
- Te same reguły palety, oprzyrządowania i bazy obejmują wybraną rodzinę detali.
- Zakład ma miejsce na odkładanie, czyszczenie i bezpieczną obsługę palet.
Znaki ostrzegawcze
- Cel wymaga wymiany palet bez obecnego operatora.
- Skrawanie kończy się, zanim da się przygotować następną paletę.
- Zlecenia wymagają wielu palet w kolejce, złożonego harmonogramu albo częstych zmian priorytetu.
- Ładunek ruchomy jest za ciężki do planowanej pracy ręcznej albo pomocy przy podnoszeniu.
- Dostęp do maszyny, osłony albo kontrola wiórów nie zostały określone.
Ręczna wymiana może wesprzeć długi cykl skrawania między wizytami operatora. Nie tworzy wymiany bez operatora. Ta różnica powinna zostać widoczna w notatce projektu i w arkuszu ROI.
Kiedy lepszy jest APC albo robot
APC to automatyczny zmieniacz palet. Przenosi kompletną paletę między pozycją obróbki a innym stanowiskiem. Gniazdo robotyczne może przenosić detal, oprzyrządowanie albo paletę, zależnie od projektu. Obie drogi dodają sterowanie, osłony, obsługę błędów i pracę odbiorczą, które porównanie z drogą ręczną musi uwzględnić.
| Droga | Może pasować, gdy | Nie pomiń |
|---|---|---|
| Ręczny zmieniacz palet | Operator jest obecny, jedną paletę można odłożyć, a użyteczna praca przygotowania pokrywa się ze skrawaniem. | Obsługi ręcznej, postoju wymiany, kontroli osadzenia i dostępności operatora |
| Automatyczny zmieniacz palet | Pełna paleta musi się wymienić bez operatora albo proces wymaga kontrolowanego odkładania palet. | Sygnałów maszyny, kolejki palet, osłon, odzyskiwania, dostępu serwisowego i prób odbioru |
| Gniazdo robotyczne | Detal albo paletę da się chwycić w powtarzalny sposób, a szersze uzasadnienie automatyzacji jest poparte. | Udźwigu i zasięgu, dowodu chwytaka, stanu oprzyrządowania, drzwi, wiórów, błędów i bezpieczeństwa całego gniazda |
Robot nie jest automatycznie drogą o najwyższej wartości. APC nie jest automatycznie szybszy. Układ ręczny nie jest automatycznie tańszy, gdy policzy się całe oprzyrządowanie, palety, prace przy maszynie i zadania operatora. Porównaj zainstalowany zakres i wyniki zakładu na tym samym arkuszu.
Czy pasuje do maszyny i obciążenia?
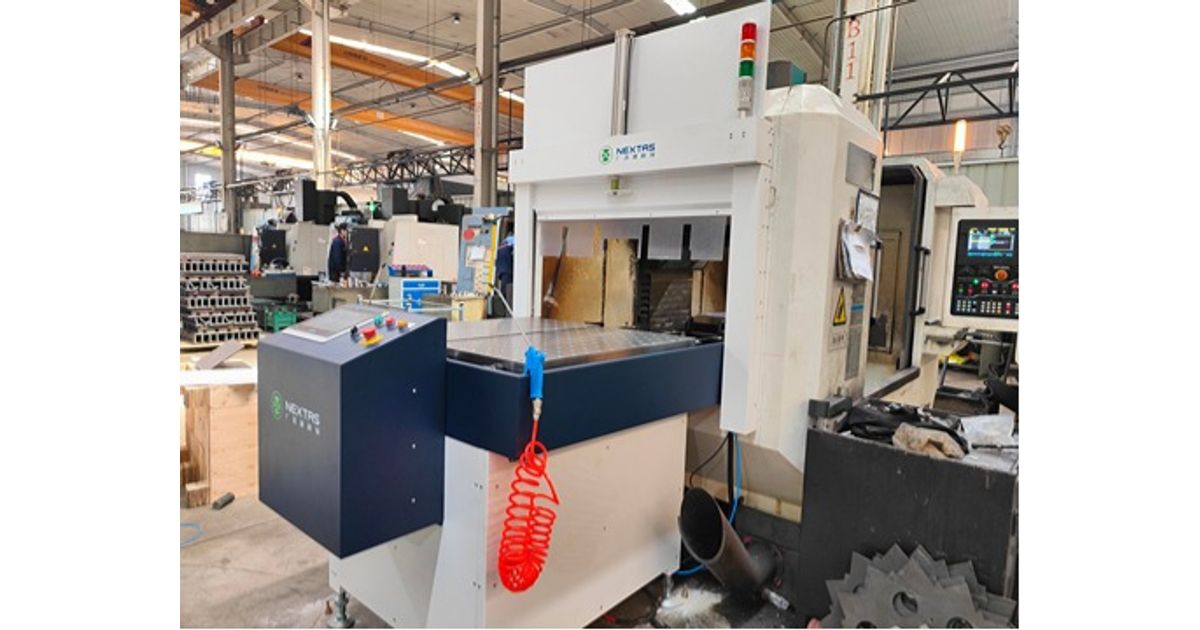
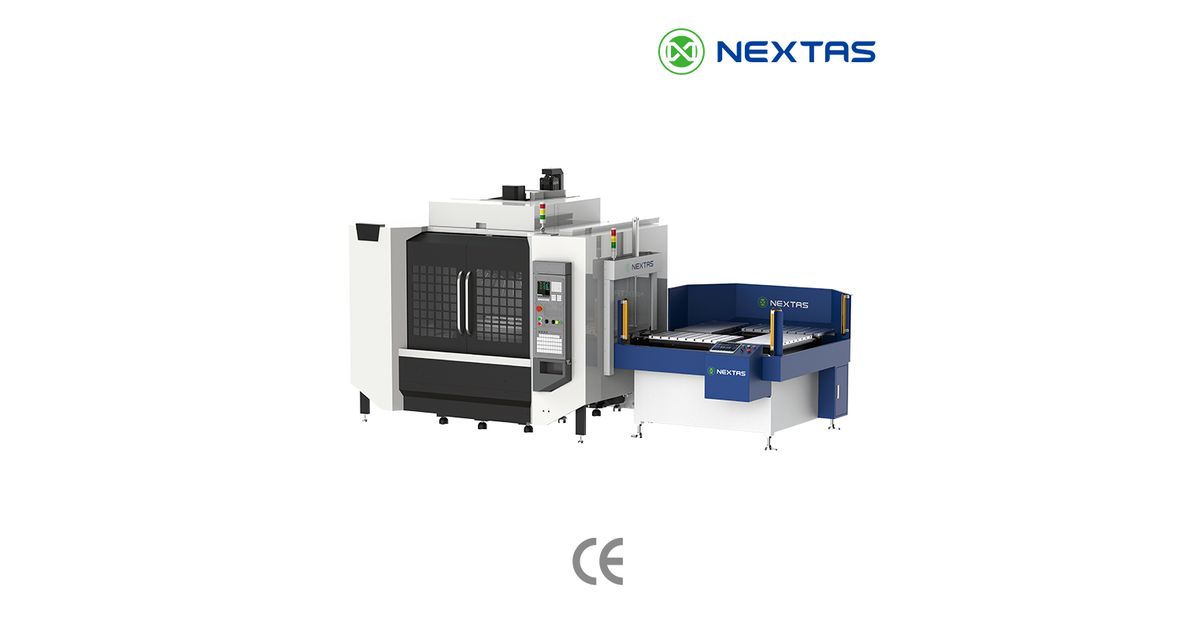
„Doposażenie” nie oznacza uniwersalnego dopasowania. Zacznij od dokładnego modelu maszyny i rysunku stołu. Sprawdź wymiary stołu, rowki teowe albo rozstaw śrub, przejazdy, otwarcie drzwi, obudowę, przenośnik wiórów, panele serwisowe i miejsce potrzebne do ruchu palety.
Policz pełny ładunek ruchomy. Uwzględnij paletę, oprzyrządowanie, detal, zaciski i sprzęt transferu. Zapisz środek ciężkości i wysięg, nie tylko masę całkowitą. Sprawdź zarówno limit stołu maszyny, jak i limit wybranego zmieniacza.
- Zaznacz drogę palety przez drzwi i w obrębie przejazdów maszyny.
- Sprawdź zasięg narzędzia i wysokość stosu po dodaniu modułu odbiorczego i palety.
- Potwierdź, że węże, przewody, uchwyty i pomoce przy podnoszeniu pozostają poza ruchem i wiórami.
- Zostaw bezpieczny dostęp do czyszczenia, kontroli, serwisu i ręcznego odzyskiwania.
- Określ na rysunku interfejsy montażu, bazowania, blokowania i sterowania.
Jeśli ładunek ruchomy wykracza poza bezpieczną pracę ręczną, projekt może potrzebować pomocy przy podnoszeniu albo drogi automatycznej. Granicę musi ustalić przegląd ryzyka w zakładzie.
Traktuj styk palety jako układ
Powtarzalna pozycja modułu odbiorczego to tylko jedna część wyniku. Paleta, oprzyrządowanie, bazowanie detalu, zaciski, powierzchnie styku, metoda czyszczenia i temperatura mogą przesunąć gotowy wymiar. Opublikowana wartość elementu nie gwarantuje dokładności detalu.
Potwierdź wymiary palety, rozstaw śrub, geometrię bazowania i elementy blokujące. Sprawdź, jak oprzyrządowanie jest ustawione na palecie i jak paleta jest ustawiona na module odbiorczym. Jeśli proponowany jest system mocowania w punkcie zerowym, sprawdź na rysunkach układ modułu odbiorczego i trzpieni wciągających, kierunek obciążenia, wysokość stosu i wybraną nośność.
Zapisz krok czyszczenia i kontroli przy każdej wymianie. Wióry na powierzchni bazującej mogą zmienić osadzenie. Plan dopuszczenia procesu do produkcji powinien podać, co blokuje obróbkę, gdy paleta nie jest w pełni zabazowana albo zablokowana. Nie zakładaj, że sygnał albo blokada istnieje, dopóki zamówiony projekt tego nie pokazuje.
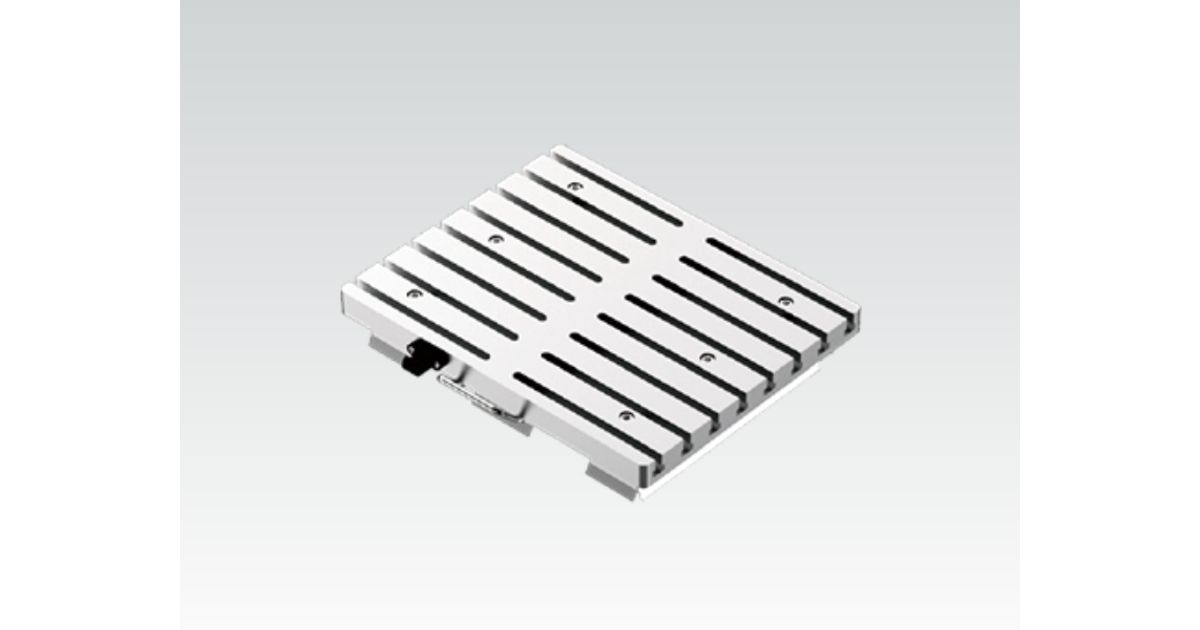
Czego musi dowieść próba odbioru
Uzgodnij kontrole, zanim zamówienie zostanie zatwierdzone. Zacznij od pustej wymiany, potem sprawdź rzeczywistą paletę, oprzyrządowanie i obciążenie detalem. Dokładna liczba próbek i granice należą do planu odbioru kupującego.
- Potwierdź wybrany model, rysunek, masę ruchomą, środek ciężkości i dopuszczalną obwiednię.
- Wykonaj wymiany puste i pod obciążeniem, sprawdzając prześwit, obsługę i stan osadzenia.
- Powtórz kroki czyszczenia, bazowania, blokowania i zwolnienia, potem skontroluj punkty wybrane przez kupującego.
- Wytwórz kontrolowany stan zabrudzonego albo niepełnego osadzenia i wykaż uzgodnioną reakcję.
- Sprawdź drzwi, osłony, sterowanie i ręczne odzyskiwanie względem przeglądu ryzyka maszyny albo gniazda.
- Zweryfikuj metodę operatora, pomoc przy podnoszeniu, zabezpieczenie strefy zgniecenia i dostęp do obsługi.
- Zapisz wynik odbioru i utrzymaj powtarzalną procedurę czyszczenia i kontroli.
Sygnał zacisku albo obecności palety może pomóc sekwencji sterowania. Nie jest automatycznie funkcją bezpieczeństwa. Producent maszyny albo integrator musi potwierdzić pełną koncepcję bezpieczeństwa, łącznie z dostępem, bezpiecznym zatrzymaniem, resetem i odzyskiwaniem.
Zbuduj arkusz ROI z danych zakładu
Nie zaczynaj od obiecanej oszczędności ani daty zwrotu. Zbuduj wariant niski, oczekiwany i wysoki ze zmierzonych danych. Przy każdej liczbie zostaw źródło, aby produkcja i finanse mogły je zakwestionować.
| Grupa | Dane do wpisania |
|---|---|
| Czas i popyt | Obecny postój na przygotowaniu, pozostały postój, wymiany na zmianę, zmiany, dni produkcji, asortyment detali i rzeczywisty popyt na dodatkowe godziny wrzeciona |
| Praca | Minuty operatora w maszynie i poza nią, pokrycie kolejki, limity obsługi i potrzebny nadzór |
| Zakres instalacji | Zmieniacz, moduł odbiorczy, dodatkowe palety, oprzyrządowanie, prace przy maszynie, sterowanie, osłony, pomoc przy podnoszeniu, fracht, instalacja, szkolenie i części zamienne |
| Zakres bieżący | Kontrola, czyszczenie, utrzymanie, części zużywalne, powierzchnia hali i dodatkowy zapas oprzyrządowania |
| Ryzyko i rozruch | Czas prób, odrzucone detale, zmiany procesu, potrzeby wsparcia i okres przed stabilnym odbiorem |
Szacowana wartość roczna to odzyskane godziny wrzeciona pomnożone przez wartość użytecznej godziny wrzeciona w zakładzie. Ogranicz godziny do rzeczywistego popytu. Czas, którego nie da się sprzedać ani użyć do zdjęcia potrzeby produkcyjnej, nie ma automatycznej wartości pieniężnej.
Porównaj ten przedział z kapitałem instalacji i kosztem bieżącym. Potem zmień dane cyklu, kolejki i popytu, aby zobaczyć, co steruje odpowiedzią. Wynik może wesprzeć wymianę ręczną, wskazać APC albo gniazdo robotyczne, albo pokazać, że najpierw trzeba usunąć inne wąskie gardło.
Wyślij arkusz czasu wymiany
Do przeglądu drogi wyślij model maszyny, rysunki stołu i drzwi, szkic powierzchni, wymiary palety i oprzyrządowania, pełną masę ruchomą i środek ciężkości. Dodaj czas mocowania i załadunku, pełny czas przygotowania, cykl skrawania, liczbę wymian, cel kolejki i obecność operatora.
Napisz, czy proces musi wymieniać palety bez operatora. Podaj też rysunek interfejsu, krytyczne punkty kontroli i granice odbioru. Te fakty pozwalają w odpowiedzi oddzielić drogę ręczną, drogę APC i studium gniazda robotycznego bez wymyślania stałej oszczędności.
Porównujesz drogę ręczną, APC i robota?
Sprawdź pokrycie czasów, zanim wybierzesz sprzęt
Wyślij arkusz i rysunki maszyny. Poproś, aby ryzyka dopasowania, potrzeby interfejsu, zakres instalacji i dowody odbioru były wymienione osobno.
Często zadawane pytania
Co oznacza przygotowanie poza maszyną na zmieniaczu palet CNC?
Przygotowanie poza maszyną oznacza rozładunek, czyszczenie, bazowanie i mocowanie następnego zlecenia na palecie poza maszyną, gdy inna paleta jest obrabiana. Z cyklem skrawania pokrywa się tylko praca skończona przed końcem skrawania.
Kiedy ręczny zmieniacz palet może mieć więcej sensu niż APC?
Droga ręczna może pasować, gdy operator już jest obecny, następną paletę da się przygotować w trakcie skrawania, a ręczna wymiana spełnia wymaganą kolejkę. APC warto rozważyć, gdy palety muszą się wymieniać bez operatora albo czekać w większej kolejce.
Czy ręczny zmieniacz palet może obsłużyć obróbkę bez stałej obecności operatora?
Może wydłużyć skrawanie między wizytami, ale nie wykona następnej ręcznej wymiany palety. Wymiana bez operatora wymaga odpowiedniego APC albo gniazda robotycznego oraz sprawdzonego sterowania, osłon, obsługi błędów i kontroli procesu.
Jakie liczby należą do arkusza ROI zmieniacza palet?
Zapisz czas mocowania i załadunku, pełny czas przygotowania poza maszyną, cykl skrawania, czas wymiany i kontroli dopuszczenia do produkcji, liczbę wymian na zmianę, popyt kolejki, użyteczne dni produkcji, czas operatora, koszt instalacji i koszt bieżący. Użyj wartości z zakładu i pokaż przedział.
Czy zmieniacz palet gwarantuje dokładność gotowego detalu?
Nie. Na wynik wpływają moduł odbiorczy, paleta, oprzyrządowanie, położenie detalu, mocowanie, czystość, temperatura i metoda kontroli. Ustal granicę odbioru dla całego procesu i potwierdź ją powtarzanymi wymianami pod obciążeniem.
Co wysłać, aby potwierdzić dopasowanie modernizacji?
Wyślij model maszyny, rysunki stołu i drzwi, dostępną powierzchnię, wymiary palety i oprzyrządowania, całkowitą masę ruchomą, środek ciężkości, dane interfejsu, czasy przygotowania i cyklu, cel kolejki oraz granice odbioru.