Commencez par une question : combien de minutes la machine attend-elle un travail qui pourrait se faire à l’extérieur ? Un changeur de palettes manuel peut recouvrir une partie du déchargement, du nettoyage, de la mise en position et du serrage avec le cycle de coupe en cours. Il ne supprime pas chaque arrêt, et il n’échange pas la palette suivante sans opérateur.
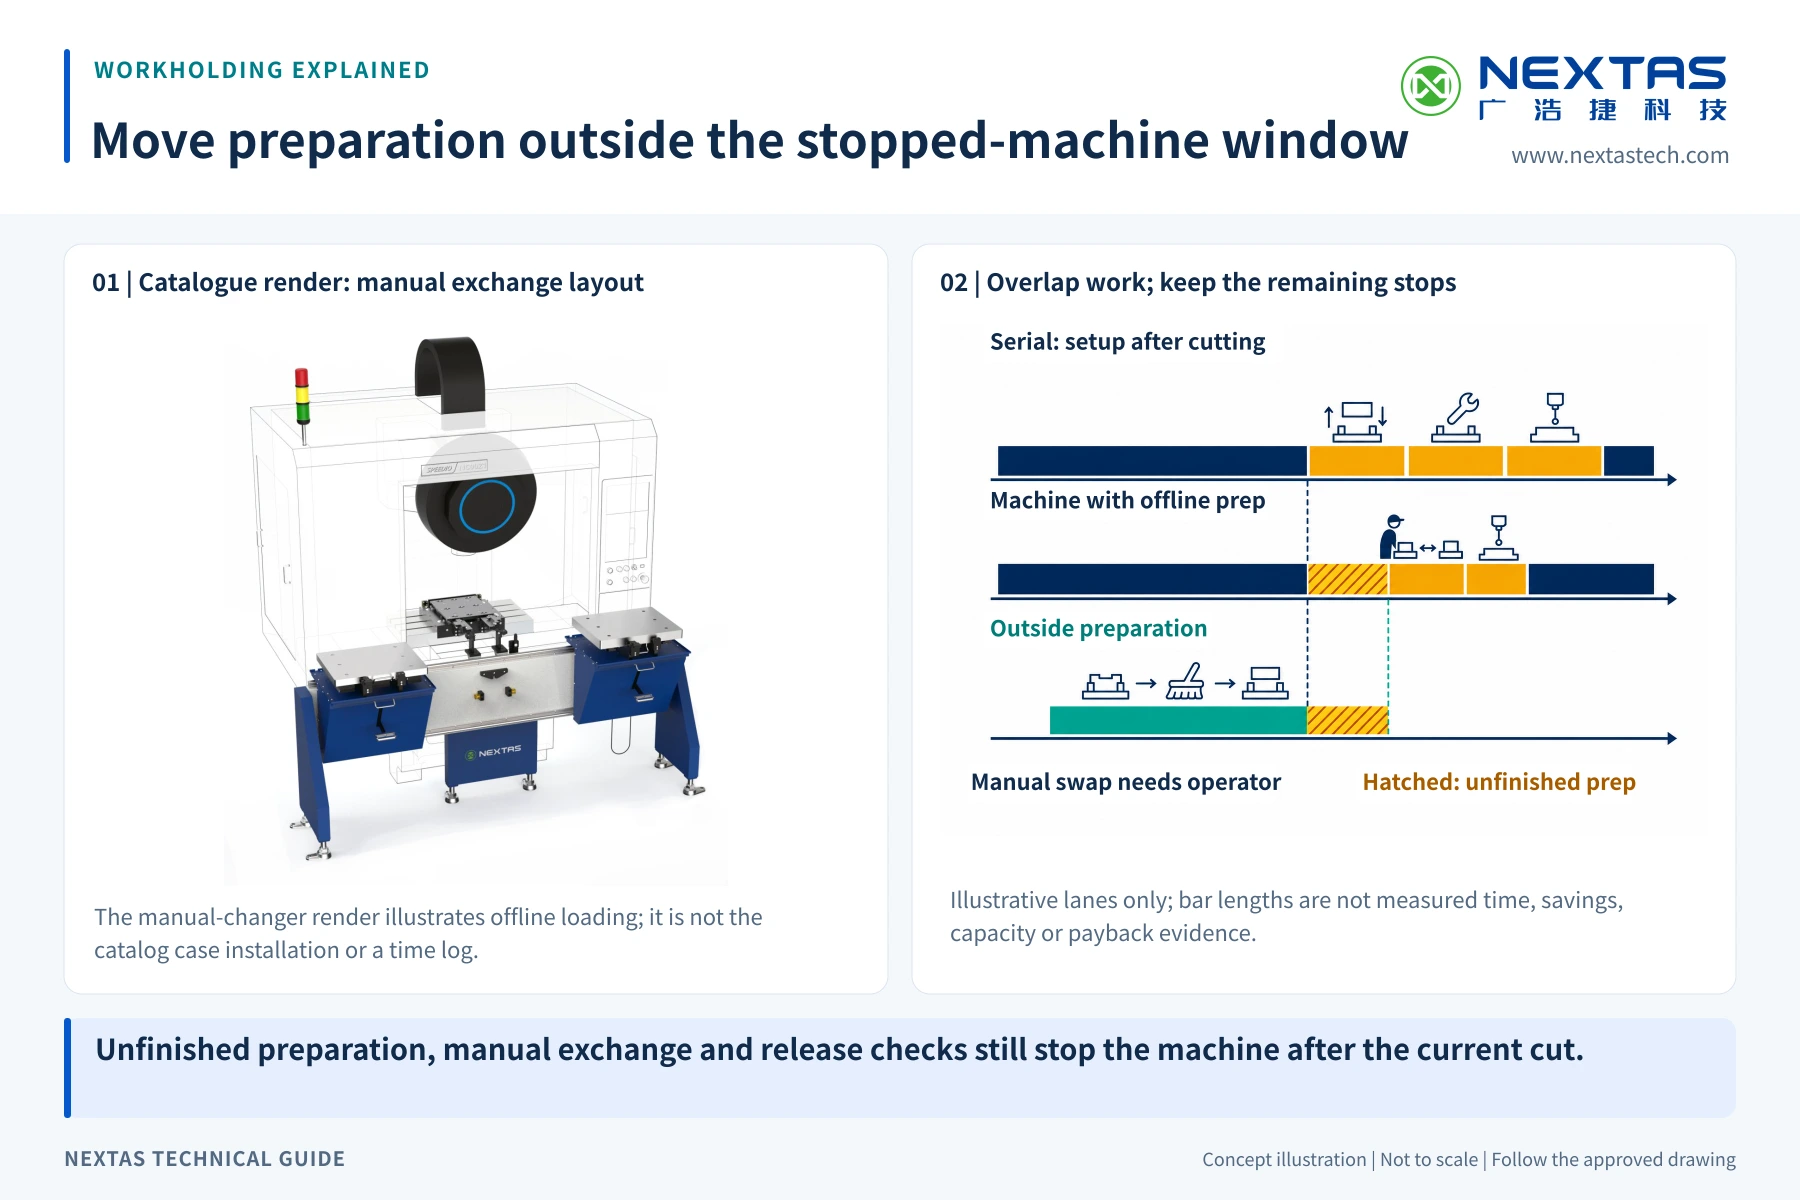
« Préparation hors machine » signifie préparer la palette suivante à l’écart de la machine pendant qu’une autre palette est en coupe. L’idée n’est utile que si la préparation suivante peut finir avant d’être nécessaire. Un cycle de coupe court, une longue préparation de montage ou un opérateur occupé laissent peu de recouvrement utile.
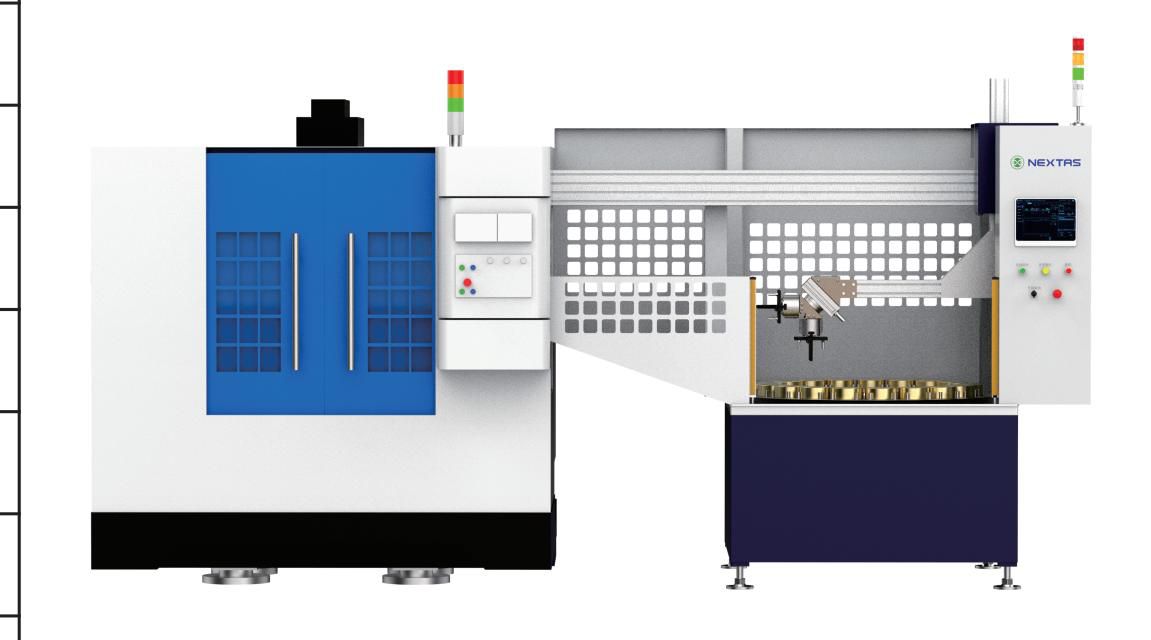
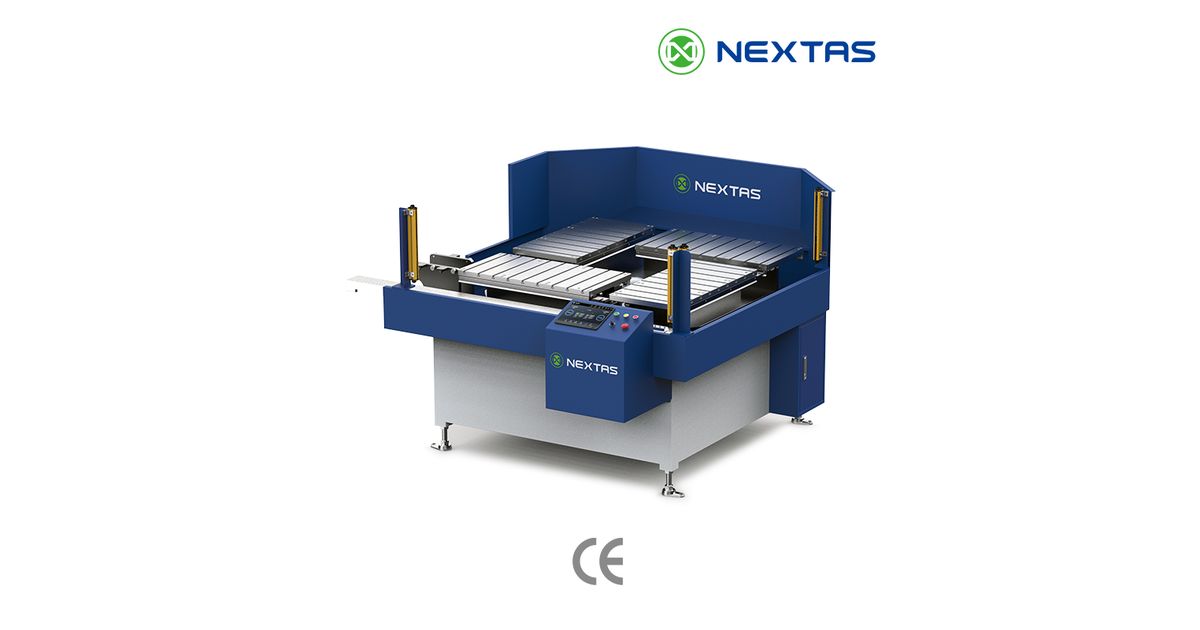
Cette note traite le changement hors machine et le moment où il convient. Le changeur de palettes manuel pour moderniser un centre d’atelier est le changeur manuel à double station. Envoyez la machine, la taille de palette et la charge avec le devis. Comparez les implantations manuelle et automatique sur la page du changeur. Les classes de transport automatiques y restent.
Démonstration approuvée du déroulement
Regardez le déroulement de l’échange manuel
Cette démonstration de 29 secondes montre le mécanisme d’échange manuel de palettes et la préparation hors machine. Elle montre seulement le matériel et le procédé. Elle ne définit pas le périmètre logiciel de la commande et ne prouve ni la compatibilité machine, ni le temps d’échange ou de cycle, ni le débit, ni une marche non surveillée.
Démonstration de 29 secondes du mécanisme d’échange manuel de palettes et de la préparation hors machine.
Regarder sur YouTube
Le temps de chargement arrête-t-il vraiment la broche ?
Chronométrez le procédé actuel avant de choisir le matériel. Commencez lorsque la coupe se termine. Arrêtez le chrono lorsque le cycle suivant peut démarrer. Séparez les travaux au lieu d’écrire un seul nombre large de « temps de préparation ».
| Donnée | Quoi relever | Pourquoi cela compte |
|---|---|---|
| Temps de serrage et de chargement | Minutes pour retirer la pièce finie, nettoyer le montage, mettre en position la pièce suivante et la serrer. | C’est le principal travail qui peut sortir de la machine. |
| Préparation complète à l’extérieur | Tout le travail de palette, y compris outils, plaquettes, palpage ou contrôles faits avant validation du procédé. | Cela montre si la palette suivante peut être prête avant la fin de la coupe. |
| Cycle de coupe | Cycle de broche réel de l’ordre, pas un meilleur cas annoncé au devis. | C’est la fenêtre de temps disponible pour le recouvrement. |
| Échange et contrôle d’assise | Temps pour retirer, déplacer, mettre en position, verrouiller et confirmer la palette. | Ce travail arrête encore la machine sur une voie manuelle. |
| File et échanges | Ordres en attente, échanges de palettes par poste, mélange de pièces et couverture opérateur. | Un flux à deux palettes peut ne pas servir une file plus grande ou changeante. |
Utilisez trois lignes simples dans la feuille :
- Recouvrement disponible : la plus petite valeur entre le temps de préparation extérieure et le cycle de coupe.
- Arrêt restant : échange manuel, contrôles d’assise et de validation du procédé, plus tout travail extérieur qui n’était pas fini.
- Temps candidat récupéré : le temps de préparation actuellement arrêté, moins l’arrêt restant. Ne comptez pas un résultat négatif comme un gain.
Faites tourner le modèle pour chaque famille de pièces principale. Une moyenne peut masquer l’ordre qui commande la file. Relevez aussi l’attente causée par les outils, le contrôle, les programmes ou la matière manquante. Un changeur de palettes ne peut pas résoudre ces pertes.
Quand un échange manuel trouve sa place
Une voie manuelle mérite un examen plus proche lorsque l’opérateur peut préparer la palette suivante pendant une fenêtre de coupe utile. Les pièces et les montages doivent être assez stables pour partager une règle de palette claire. Le poste de chargement doit aussi être sûr et facile d’accès.
Signes favorables
- Un opérateur est déjà affecté à la machine ou à la zone de travail.
- La préparation extérieure finit en général avant la fin de la coupe en cours.
- Une palette prête suffit pour la file d’ordres prévue.
- Les mêmes règles de palette, de montage et de repère peuvent couvrir la famille de pièces retenue.
- L’atelier a de la place pour le stockage temporaire, le nettoyage et une manutention de palettes sûre.
Signes d’alerte
- La cible exige un échange de palettes sans opérateur présent.
- La coupe se termine avant que la palette suivante puisse être préparée.
- Les ordres exigent beaucoup de palettes en file, un ordonnancement complexe ou des changements de priorité fréquents.
- La charge mobile est trop lourde pour la tâche manuelle prévue ou l’aide de levage.
- L’accès machine, les protecteurs ou la gestion des copeaux ne sont pas définis.
L’échange manuel peut accompagner un long cycle de coupe entre deux passages de l’opérateur. Il ne crée pas d’échange non surveillé. Cette distinction doit rester visible dans la note de projet et dans la feuille de ROI.
Quand un APC ou un robot est la meilleure voie
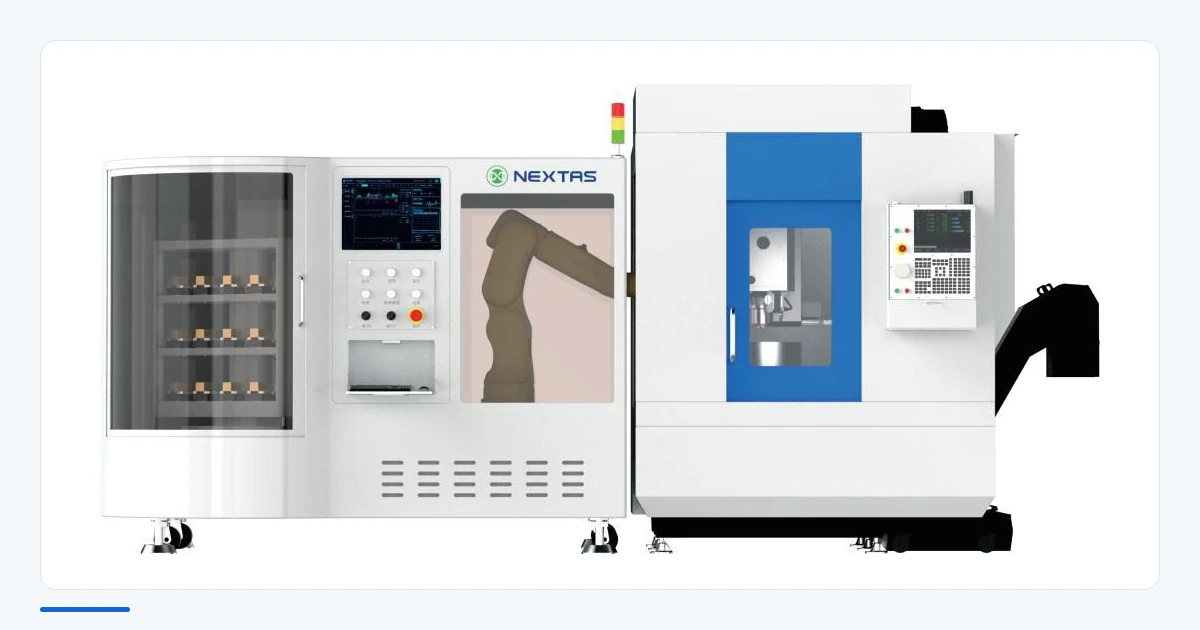
Un APC est un changeur de palettes automatique. Il déplace une palette complète entre une position d’usinage et un autre poste. Une cellule robot peut déplacer une pièce, un montage ou une palette, selon la conception. Les deux voies ajoutent des commandes, des protecteurs, une gestion des défauts et un travail de validation du procédé qu’une comparaison manuelle doit inclure.
| Voie | Elle peut convenir lorsque | Ne pas oublier |
|---|---|---|
| Changeur de palettes manuel | Un opérateur est présent, une palette peut être préparée à l’avance et un travail de préparation utile recouvre la coupe. | Manutention manuelle, arrêt d’échange, contrôles d’assise et disponibilité de l’opérateur |
| Changeur de palettes automatique | La palette complète doit s’échanger sans opérateur, ou le procédé exige une préparation de palettes commandée. | Signaux machine, file de palettes, protecteurs, reprise, accès maintenance et essais de réception |
| Cellule robot | La pièce ou la palette peut être prise de façon répétable et un dossier d’automatisation plus large est justifié. | Charge et portée, preuve du préhenseur, état du montage, portes, copeaux, défauts et sécurité de la cellule complète |
Un robot n’est pas automatiquement la voie à plus forte valeur. Un APC n’est pas automatiquement plus rapide. Un système manuel n’est pas automatiquement moins cher une fois tous les montages, palettes, travaux machine et tâches opérateur comptés. Comparez le périmètre installé et les résultats de site sur la même feuille.
L’ensemble tient-il sur la machine et dans la charge ?
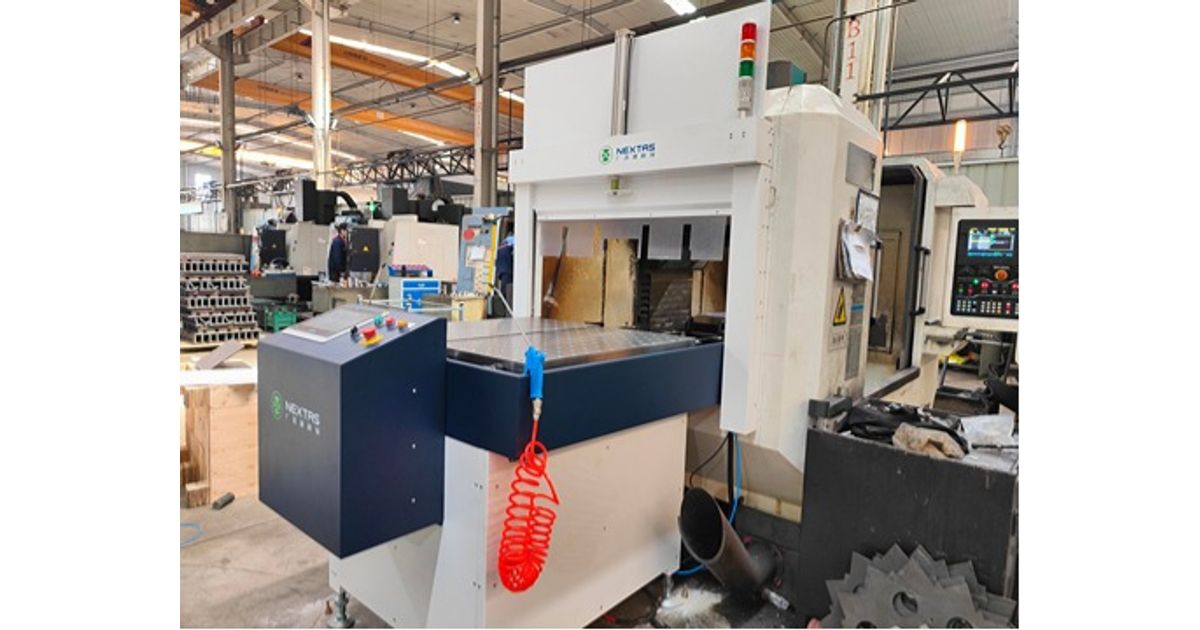
Une adaptation sur machine existante ne signifie pas une compatibilité universelle. Partez du modèle exact de machine et du plan de table. Vérifiez la taille de table, les rainures en T ou la trame de fixation, les courses, l’ouverture de porte, le carénage, le convoyeur à copeaux, les panneaux de maintenance et l’espace nécessaire pour déplacer la palette.
Calculez la charge mobile complète. Incluez la palette, le montage, la pièce, les bridages et tout matériel de transfert. Notez le centre de gravité et le porte-à-faux, pas seulement la masse totale. Vérifiez à la fois la limite de la table machine et la limite du changeur retenu.
- Tracez le parcours de la palette à travers la porte et dans les courses machine.
- Vérifiez la portée d’outil et la hauteur d’empilement après l’ajout du récepteur et de la palette.
- Confirmez que les flexibles, les câbles, les poignées et les aides de levage restent hors des mouvements et des copeaux.
- Laissez un accès sûr pour le nettoyage, le contrôle, la maintenance et la reprise manuelle.
- Définissez sur le plan les interfaces de fixation, de localisation, de verrouillage et de commande.
Si la charge mobile sort d’une tâche manuelle sûre, le projet peut exiger une aide de levage ou une voie automatisée. L’analyse de risques du site doit fixer cette limite.
Traitez l’interface de palette comme un système
La position de répétition du récepteur n’est qu’une partie du résultat. La palette, le montage, les éléments de localisation de la pièce, les serrages, les surfaces de contact, la méthode de nettoyage et la température peuvent tous déplacer la cote finie. Une valeur publiée de composant ne garantit pas la précision de la pièce.
Confirmez les dimensions de palette, la trame de fixation, la géométrie de localisation et les pièces de verrouillage. Vérifiez comment le montage est posé sur la palette et comment la palette est posée sur le récepteur. Si un système point zéro est proposé, vérifiez sur plans la disposition des récepteurs et des tirettes, la direction de charge, la hauteur d’empilement et la capacité retenue.
Écrivez une étape de nettoyage et de contrôle pour chaque échange. Des copeaux sur une face de localisation peuvent changer l’assise. Le plan de validation du procédé doit indiquer ce qui empêche l’usinage lorsque la palette n’est pas pleinement en position ou verrouillée. Ne supposez pas qu’un signal ou un verrouillage existe tant que la conception commandée ne le montre pas.
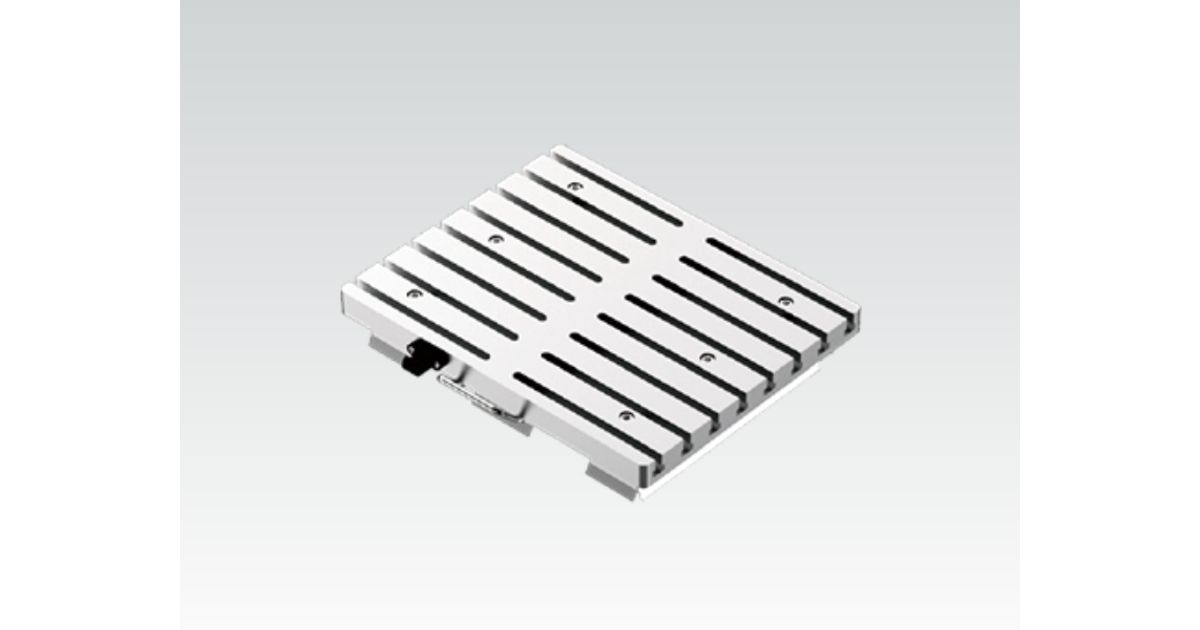
Ce que l’essai de validation du procédé doit prouver
Convenez des contrôles avant d’approuver la commande. Commencez par un échange à vide, puis essayez la charge réelle de palette, de montage et de pièce. Le nombre exact d’échantillons et les limites appartiennent au plan de réception de l’acheteur.
- Confirmez le modèle retenu, le plan, la masse mobile, le centre de gravité et l’enveloppe autorisée.
- Lancez des échanges à vide et en charge en contrôlant les dégagements, la manutention et l’état d’assise.
- Répétez les étapes de nettoyage, de mise en position, de verrouillage et de libération, puis contrôlez les points choisis par l’acheteur.
- Créez un état contrôlé d’assise sale ou non assise et prouvez la réponse convenue.
- Contrôlez les portes, les protecteurs, les commandes et la reprise manuelle par rapport à l’analyse de risques de la machine ou de la cellule.
- Vérifiez la méthode opérateur, l’aide de levage, les protections des zones de pincement et l’accès maintenance.
- Enregistrez le résultat de validation du procédé et conservez une routine répétable de nettoyage et de contrôle.
Un signal de serrage ou de présence palette peut aider la séquence de commande. Ce n’est pas automatiquement une fonction de sécurité. Le constructeur de machine ou l’intégrateur doit valider le concept de sécurité complet, y compris l’accès, l’arrêt sûr, le réarmement et la reprise.
Construisez la feuille de ROI avec les données du site
Ne partez pas d’une économie promise ni d’une date d’équilibre. Construisez un cas bas, un cas attendu et un cas haut à partir de données mesurées. Gardez la source à côté de chaque nombre pour que la production et la finance puissent le contester.
| Groupe | Données à saisir |
|---|---|
| Temps et demande | Préparation actuellement arrêtée, arrêt restant, échanges par poste, postes, jours de production, mélange de pièces et demande réelle d’heures de broche supplémentaires |
| Main-d’œuvre | Minutes opérateur dans et hors de la machine, couverture de la file, limites de manutention et surveillance nécessaire |
| Périmètre installé | Changeur, récepteur, palettes supplémentaires, montages, travaux machine, commandes, protecteurs, aide de levage, transport, installation, formation et pièces de rechange |
| Périmètre récurrent | Contrôle, nettoyage, maintenance, pièces d’usure, surface au sol et stock supplémentaire de montages |
| Risque et montée en cadence | Temps d’essai, pièces rejetées, changements de procédé, besoins d’assistance et toute période avant la production stable validée |
Valeur annuelle candidate : heures de broche récupérées multipliées par la valeur que le site donne à une heure de broche utile. Plafonnez les heures à la demande réelle. Un temps qui ne peut être vendu ni utilisé pour résorber un besoin de production n’a pas de valeur de trésorerie automatique.
Comparez cette fourchette au capital installé et au coût récurrent. Faites ensuite varier les données de cycle, de file et de demande pour voir ce qui commande la réponse. Le résultat peut soutenir l’échange manuel, orienter vers un APC ou une cellule robot, ou montrer qu’un autre goulot doit être traité d’abord.
Envoyez la feuille de temps d’échange
Pour une revue de voie, envoyez le modèle de machine, les plans de table et de porte, le croquis de surface au sol, la taille de palette et de montage, la masse mobile complète et le centre de gravité. Ajoutez le temps de serrage et de chargement, le temps de préparation complet, le cycle de coupe, le nombre d’échanges, la cible de file et la couverture opérateur.
Indiquez si le procédé doit échanger les palettes sans opérateur. Listez aussi le plan d’interface, les points de contrôle critiques et les critères d’acceptation. Ces faits permettent à la réponse de séparer une voie manuelle, une voie APC et une étude de cellule robot sans inventer une économie fixe.
Vous comparez les voies manuelle, APC et robot ?
Examinez le recouvrement avant de choisir le matériel
Envoyez la feuille et les plans machine. Demandez que les risques d’adaptation ouverts, les besoins d’interface, le périmètre installé et les preuves de validation du procédé soient listés séparément.
Questions fréquentes
Que signifie la préparation hors machine sur un changeur de palettes CNC ?
La préparation hors machine consiste à décharger, nettoyer, mettre en position et serrer l’ordre suivant sur une palette à l’extérieur de la machine pendant qu’une autre palette est usinée. Seul le travail terminé avant la fin de la coupe peut recouvrir le cycle de coupe.
Quand un changeur de palettes manuel peut-il être plus pertinent qu’un APC ?
Une voie manuelle peut convenir lorsqu’un opérateur est déjà présent, que la palette suivante peut être préparée pendant la coupe et que l’échange manuel répond à la file demandée. Un APC mérite une étude lorsque les palettes doivent s’échanger sans opérateur ou attendre dans une file plus grande.
Un changeur de palettes manuel peut-il accompagner un usinage non surveillé ?
Il peut accompagner une coupe plus longue entre les passages, mais il ne peut pas réaliser l’échange manuel de palette suivant. Un échange non surveillé exige un APC ou une cellule robot adaptés, plus des commandes, des protecteurs, une gestion des défauts et des contrôles de procédé validés.
Quels chiffres appartiennent à une feuille de ROI de changeur de palettes ?
Relevez le temps de serrage et de chargement, le temps complet de préparation hors machine, le cycle de coupe, le temps d’échange et de contrôle de validation du procédé, les échanges par poste, la demande de file, les jours de production utilisables, le temps opérateur, le coût installé et le coût récurrent. Utilisez les valeurs du site et montrez une fourchette.
Un changeur de palettes garantit-il la précision de la pièce finie ?
Non. Le récepteur, la palette, le montage, la mise en position de la pièce, le serrage, la propreté, la température et la méthode de contrôle influencent tous le résultat. Fixez une limite de réception pour le procédé complet et prouvez-la par des échanges en charge répétés.
Que dois-je envoyer pour confirmer l’adaptation sur la machine ?
Envoyez le modèle de machine, les plans de table et de porte, la surface au sol disponible, la taille de la palette et du montage, la masse mobile totale, le centre de gravité, les détails d’interface, les temps de préparation et de cycle, la cible de file et les limites de réception.