
Eine Werkstatt mit vielen unterschiedlichen Aufträgen sollte die Schnittstelle vereinheitlichen, nicht nur zweimal dieselbe Platte kaufen. Zur Schnittstelle gehören alle Teile, die die Vorrichtung positionieren und halten: die Maschinenplatte, die Aufnahme, der Einzugsbolzen, das Bohrbild, die Ausrichtung und das Oberwerkzeug. Ändert sich ein Teil ohne Prüfung, ist der gemeinsame Standard möglicherweise kein gemeinsamer Standard mehr.
Dieser Weg eignet sich, wenn dieselben Schraubstöcke, Paletten oder Vorrichtungsoberteile zwischen wiederkehrenden Aufträgen wechseln. Er kann wiederholte Ausrichtarbeit verringern und die Vorbereitung außerhalb der Maschine erleichtern. Er ersetzt nicht die Prüfung jeder Maschine, jeder Vorrichtung und jedes Ablaufs.
Klare Antwort
Eine manuelle Nullpunktspannplatte passt, wenn eine Fachkraft den Wechsel ausführt und eine feste Schnittstelle mehrere Aufträge bedienen kann. Nennen Sie das System nicht universell, bevor Zeichnungen, Lastpfad, Stapelhöhe und die Prüfung mit sauberem Wiedereinsetzen bestanden sind.
Welche Aufträge sollen dieselbe Plattenschnittstelle nutzen?
Listen Sie zuerst die Arbeit auf, die wechseln soll. Eine gute erste Gruppe hat eine stabile Teilefamilie, bekannte Schnittlasten und Oberwerkzeuge, die bereits zuverlässig arbeiten. Eine schlechte erste Gruppe mischt unbekannte Vorrichtungen, schwache Grundplatten und Teile, die sich beim Spanen noch bewegen.
Notieren Sie je Auftrag den Maschinentisch, den Rundtisch oder Spannturm, die obere Vorrichtung und das fertige Teil. Markieren Sie danach die Fläche oder den Punkt, der als Ortsreferenz dient. In der Technik heißt diese Referenz oft Bezug. Einfach gesagt ist es der bekannte Ort, von dem aus der übrige Aufbau gemessen wird.
| Prüfung | Warum es zählt | Brauchbarer Nachweis |
|---|---|---|
| Verfügbare Aufstellfläche | Platte und Lösewerkzeug müssen Tisch, Rundachse und Schutz frei lassen. | Zeichnung und Fotos des Maschinentisches |
| Basis des Oberwerkzeugs | Schraubstock oder Vorrichtung braucht genug Material und den passenden Schraubenzugang für Bolzen oder eine Adapterplatte. | Untersicht mit Lochtiefen |
| Stapelhöhe | Zusätzliche Höhe ändert Werkzeugreichweite, Steifigkeit und Verfahrweg. | Schnitt vom Tisch bis zum Teil |
| Lastpfad | Die Masse der Vorrichtung allein beschreibt weder Schnittkraft noch Überhang oder Kippmoment. | Masse des Teils, Schwerpunkt und Hauptrichtung des Schnitts |
| Transferweg | Der Wechsel zwischen einer CNC und einer Messmaschine fügt einen weiteren Ausrichtschritt hinzu. | Stationsliste und vom Käufer gesetzte Transfergrenze |
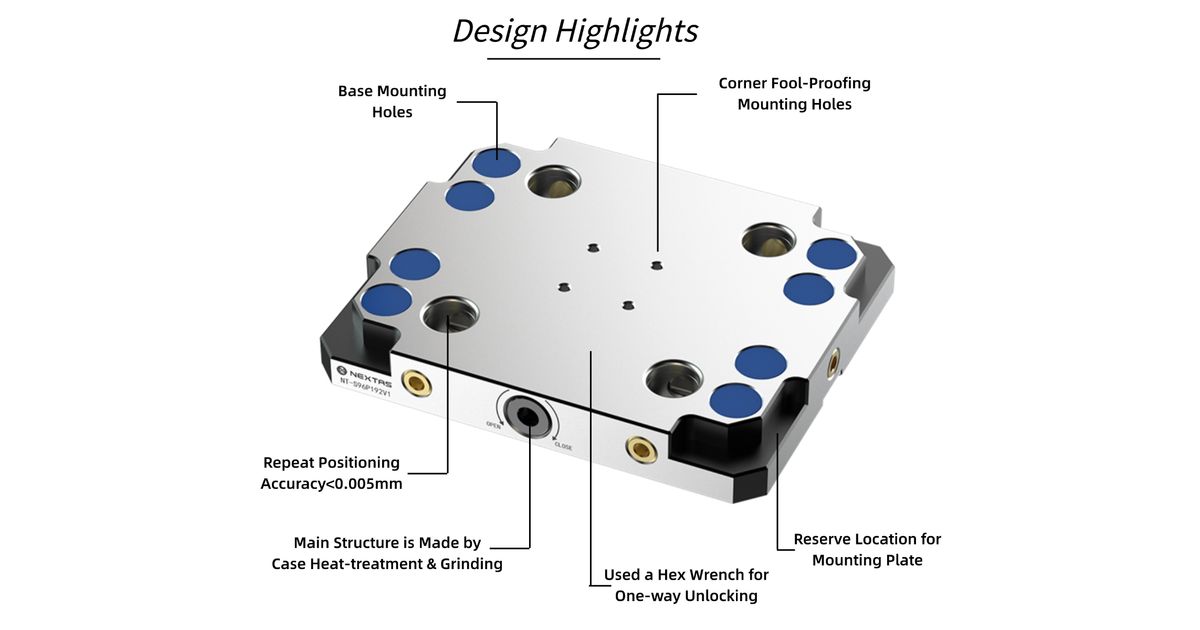
Die Entscheidung für die Familie 52 mm oder 96 mm
Die aktuelle Seite der manuellen NEXTAS-Platte nennt die Produktfamilien 52 mm und 96 mm. Die veröffentlichten Werte gelten für diese gelisteten Produkte, nicht für jede Platte und nicht für den vollständigen Bearbeitungsablauf.
Beide gelisteten Familien nutzen manuelles Lösen und eine Konstruktion aus gehärtetem rostfreiem Stahl. Manuelles Lösen hält den Aufbau einfach, solange eine Fachkraft anwesend ist. Es ist nicht die richtige Wahl, wenn die Maschine, der Palettenwechsler oder der Roboter das Lösen steuern und den Zustand bestätigen muss.
Lässt sich der vorhandene Schraubstock oder die Vorrichtung anpassen?
Manchmal, aber die Zeichnung entscheidet. Bohren Sie kein Bolzenbild in einen Schraubstock, nur weil scheinbar Platz vorhanden ist. Prüfen Sie zuerst Grundplattendicke, Schraubentiefe, Innenteile, Auflagefläche und den Zugang für das Lösewerkzeug.
- Vorhandene Basis nutzen nur dann, wenn der Hersteller oder eine technische Prüfung die neuen Bohrungen und Lasten freigibt.
- Adapterplatte ergänzen, wenn sie das Originalwerkzeug schützt, die Last verteilt oder den Schraubenzugang verbessert.
- Anderes Oberwerkzeug wählen, wenn der Adapter zu viel Höhe, Überhang oder verlorenen Verfahrweg erzeugt.
Das Wort kompatibel sollte erst nach einer bestandenen Zeichnungsprüfung stehen. Eine gemeinsame Teilung oder Nenngröße ist nur der Anfang. Bolzengeometrie, Aufnahmeform, Verbindungselemente und Lastgrenzen müssen ebenfalls passen.
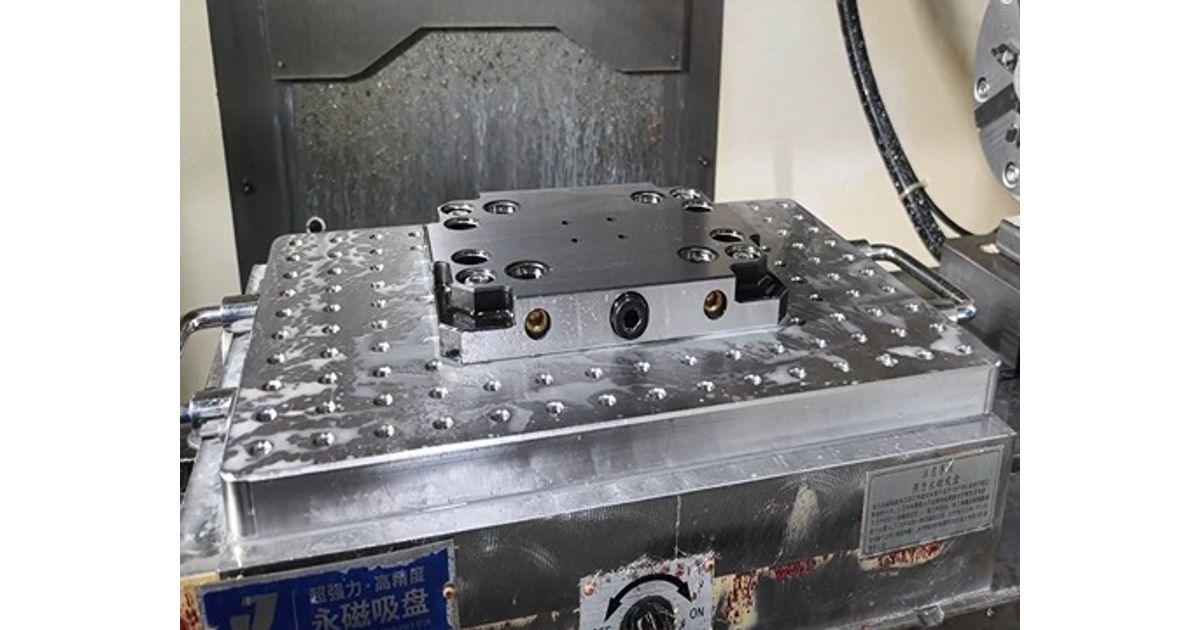
Was jede Station nachweisen muss
Die Wiederholpositionierung der Aufnahme ist nicht dasselbe wie die Genauigkeit des Teils. Das Gesamtergebnis hängt auch von der Plattenausrichtung, der Bolzenpassung, der Steifigkeit der Vorrichtung, der Teillage, dem Werkzeugverschleiß, der Temperatur und dem Messverfahren ab.
Legen Sie vor dem Versuch für jeden Schritt eine Grenze fest. Beginnen Sie mit einer sauberen Platte und einer bekannten Vorrichtung. Beladen, messen, entladen, reinigen und wieder einsetzen Sie den Aufbau mehrmals. Zeichnen Sie jedes Ergebnis auf, nicht nur den besten Wert.
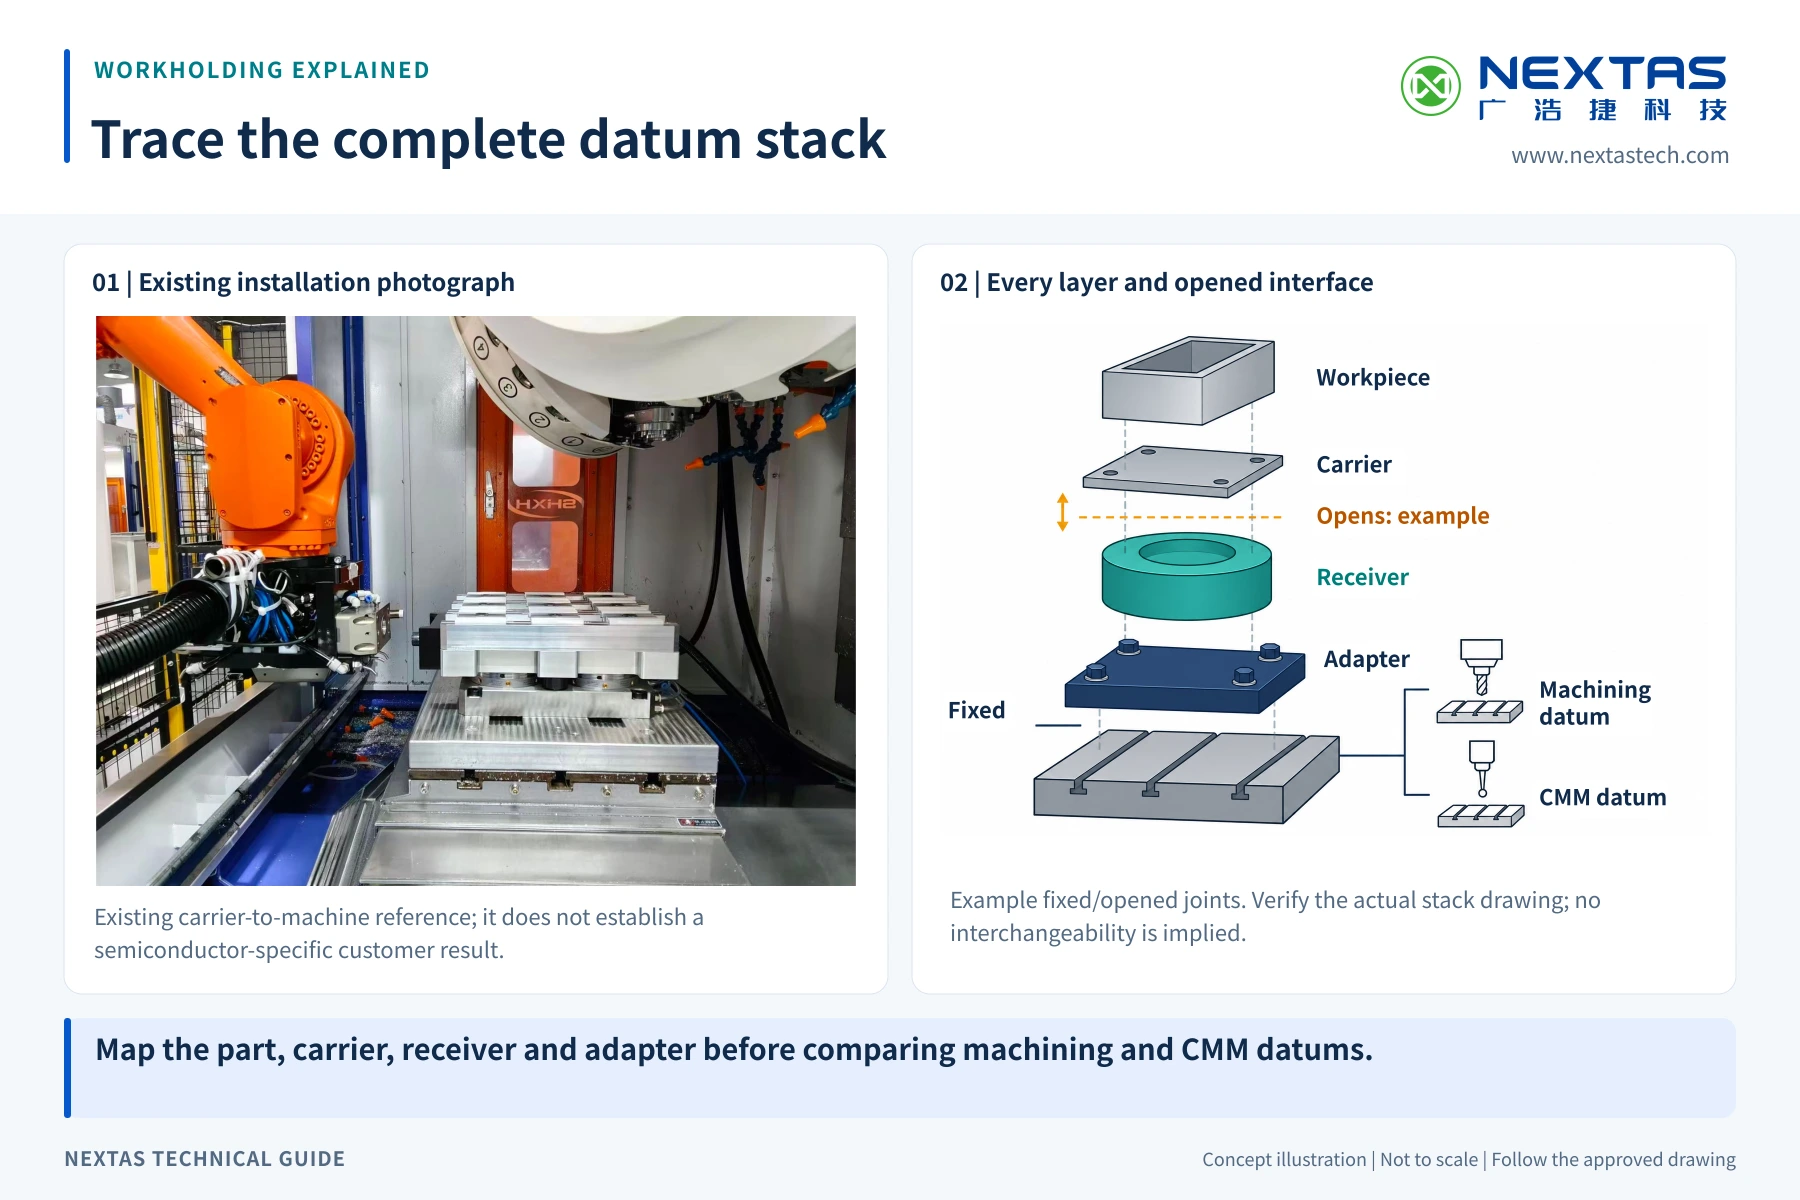
Wiederholen Sie die Prüfung danach auf jeder Maschine, die den Standard nutzen soll. Besucht der Träger auch eine Koordinatenmessmaschine, gilt diese Station als eigener Aufbau. Der Aufnahmewert allein kann die Verschiebung zwischen zwei verschiedenen Maschinen nicht belegen.
- Die Ausrichtung der Stammplatte auf jeder Maschine aufzeichnen.
- Bei jedem Wiedereinsetzen dieselben Reinigungs- und Anlageschritte nutzen.
- Bolzen, Anlageflächen und Verbindungselemente auf Schäden prüfen.
- Nach einem neuen Oberwerkzeug oder Adapter eine Erstmusterprüfung ausführen.
- Festlegen, wer eine Abweichung annehmen, einen Versatz zurücksetzen oder den Ablauf stoppen darf.
Wann manuelles Lösen nicht mehr passt
Manuelles Lösen passt zur bedienergeführten Vorbereitung und zur einfachen Vorbereitung außerhalb der Maschine. Eine pneumatische Nullpunktplatte sollte geprüft werden, wenn das Lösen von der Maschine oder der Zelle kommen muss oder der Ablauf eine Zustandsrückmeldung braucht.
Diese Änderung ist ein technisches Projekt, kein direktes Nachrüstversprechen. Luftqualität, Druck am Modul, Ventile, Signale, Fehlerreaktion, Schutz und der Sicherheitsplan brauchen eine Prüfung. Ein gewöhnliches Spannsignal belegt keine sicherheitsgerichtete Funktion.
Was gehört in die Standardisierungsübersicht?
Eine nützliche Prüfung beginnt bei den Lücken. Senden Sie die Zeichnung von Maschinentisch oder Rundachse, jede Zeichnung der Oberwerkzeugbasis, die Masse von Vorrichtung und Teil, die Hauptrichtung des Schnitts, die verfügbare Höhe und den Weg zwischen den Maschinen. Geben Sie an, ob das Lösen manuell bleibt oder später automatisch werden kann.
Nennen Sie auch die eigenen Grenzen für sauberes Wiedereinsetzen und den stationsübergreifenden Transfer. NEXTAS kann dann eine Plattenfamilie, mögliche Adapter und fehlende Nachweise prüfen. Die endgültige Passung und die Ergebnisse des Ablaufs bleiben vom gewählten Modell, den freigegebenen Zeichnungen und der Abnahmeprüfung abhängig.
Eine vielfältige Fertigung vereinheitlichen?
Die gemeinsame Schnittstelle vor dem Kauf abbilden
Senden Sie die Zeichnungen von Maschine, Oberwerkzeug und Transfer. Die Antwort sollte bestätigte Passung, offene Prüfungen und die Abnahme trennen.
Häufig gestellte Fragen
Bedeutet universell, dass jeder Schraubstock auf die Platte passt?
Nein. Universell beschreibt ein Standardisierungsziel, keine automatische Passung. Prüfen Sie vor der Freigabe die Basis des Schraubstocks, die Bolzengeometrie, das Bohrbild, die Auflagefläche, die Stapelhöhe und die Last.
Wie wähle ich zwischen den Familien 52 mm und 96 mm?
Beginnen Sie mit den Daten des gewählten Modells, der Aufstellfläche der Vorrichtung, der Schnittlast, der Stapelhöhe und der künftigen Maschinenliste. Entscheiden Sie nicht allein nach der Nenngröße. Die freigegebene Zeichnung und die Abnahmeprüfung sollen die endgültige Familie bestätigen.
Kann ich an einen vorhandenen Schraubstock Einzugsbolzen anbringen?
Nur nach einer Zeichnungsprüfung. Die Basis braucht genug Material, eine sichere Schraubentiefe, freien Innenraum und einen tragfähigen Lastpfad. Eine Adapterplatte kann sicherer sein, wenn diese Punkte nicht klar sind.
Belegt die Wiederholpositionierung der Aufnahme die Genauigkeit zwischen zwei Maschinen?
Nein. Sie beschreibt die Aufnahmeschnittstelle unter genannten Bedingungen. Der Transfer zwischen Maschinen umfasst auch die Plattenausrichtung, die Steifigkeit der Vorrichtung, die Teillage, die Temperatur und das Messverfahren.
Wann sollte eine Werkstatt stattdessen eine pneumatische Platte prüfen?
Prüfen Sie eine pneumatische Platte, wenn das Lösen von einer Maschine, einem Palettenwechsler oder einem Roboter gesteuert werden muss oder eine Zustandsrückmeldung nötig ist. Luftversorgung, Signale, Fehler, Schutz und Sicherheitsfunktionen sind dann als eine Zelle zu prüfen.
Nullpunktplatten vergleichen?
Nennen Sie Plattengröße, Maschinenschnittstelle und die Ziele für den Wechsel. Wir helfen bei der Prüfung von Standard- und Sonderanordnungen für wiederholbare Positionierung und kürzere Wechsel.
Anordnungsoptionen prüfen




