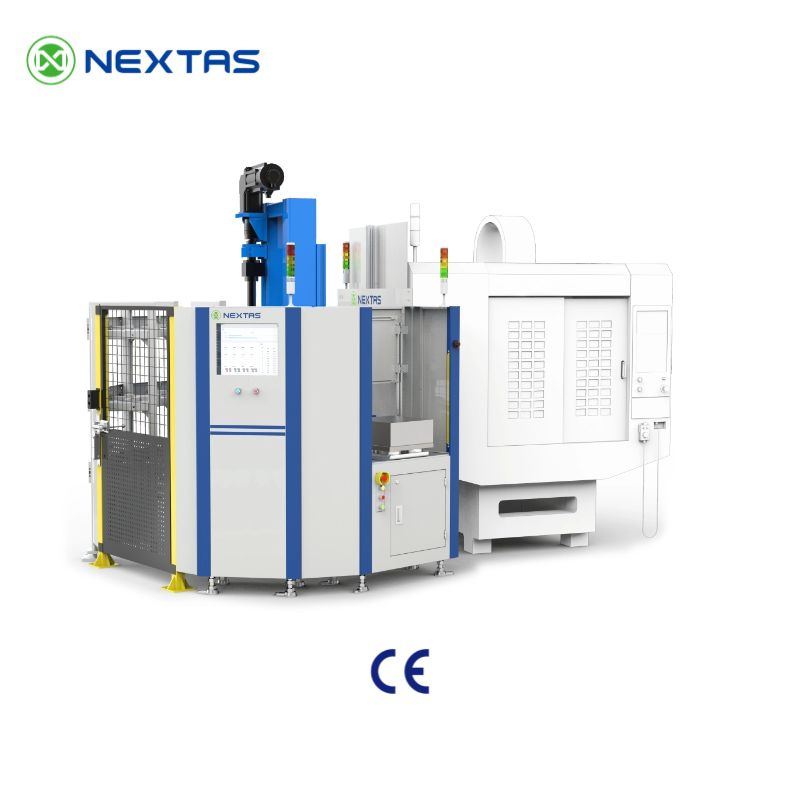
Zaplanuj automatyczny załadunek palet z odpowiednim interfejsem. Porównaj pneumatyczne płyty punktu zerowego, omów maszynę z NEXTAS lub poproś o ofertę płyty na podstawie dostępnych danych.
Połącz obsługę palet z powtarzalnym pozycjonowaniem przyrządu
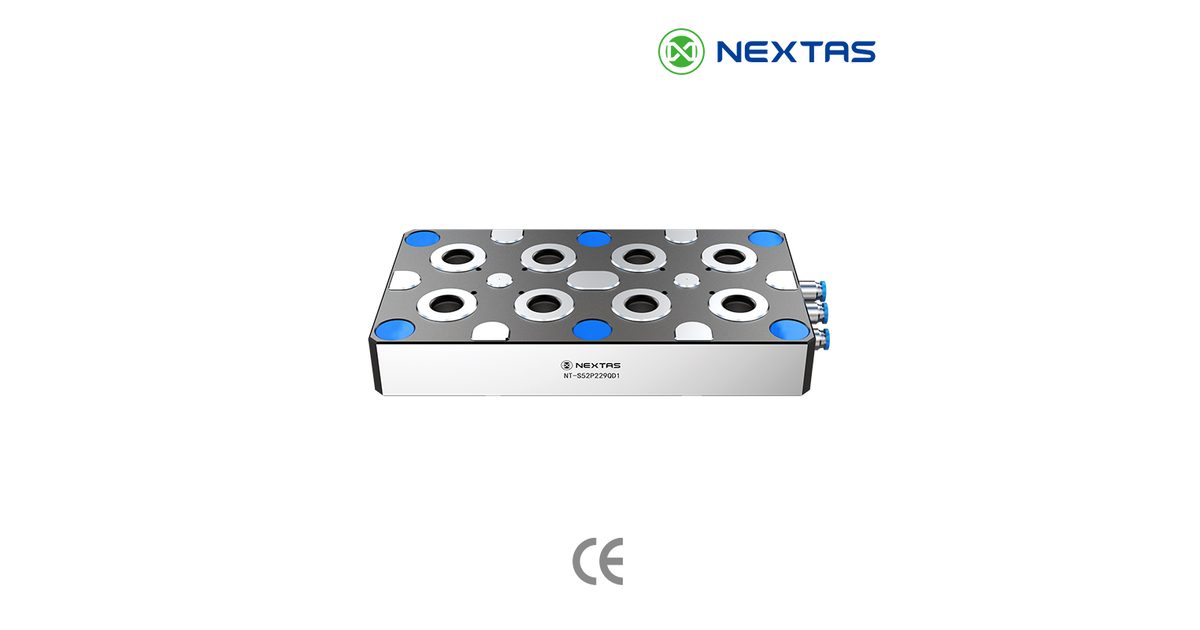
Pneumatyczna płyta punktu zerowego zapewnia robotowi lub zmieniarce palet określony interfejs do załadunku przyrządu na maszynę. Dobierz płytę do palety i obciążenia, a następnie zaplanuj zasilanie powietrzem, kontrolę osadzenia i potwierdzenie blokady dla tego układu.
Ten poradnik porównuje trzy modele wyjściowe oraz wyjaśnia przygotowanie obwodu pneumatycznego, odprowadzanie wiórów i zapis prób odbiorczych zautomatyzowanego gniazda CNC.
Zanim gniazdo ruszy, zapiszcie pięć odpowiedzi:
- Której płyty, którego trzpienia i którego rysunku palety używacie?
- Jakiego ciśnienia i jakiego przepływu potrzebuje przyłącze płyty przy odblokowaniu?
- Które urządzenie dowodzi obecności palety, które osadzenia, a które blokady?
- Kto ma każde polecenie i jak długo gniazdo może czekać?
- Kto zatrzymuje ruch, gdy człowiek jest w strefie zagrożenia?
Porównaj trzy pneumatyczne płyty punktu zerowego
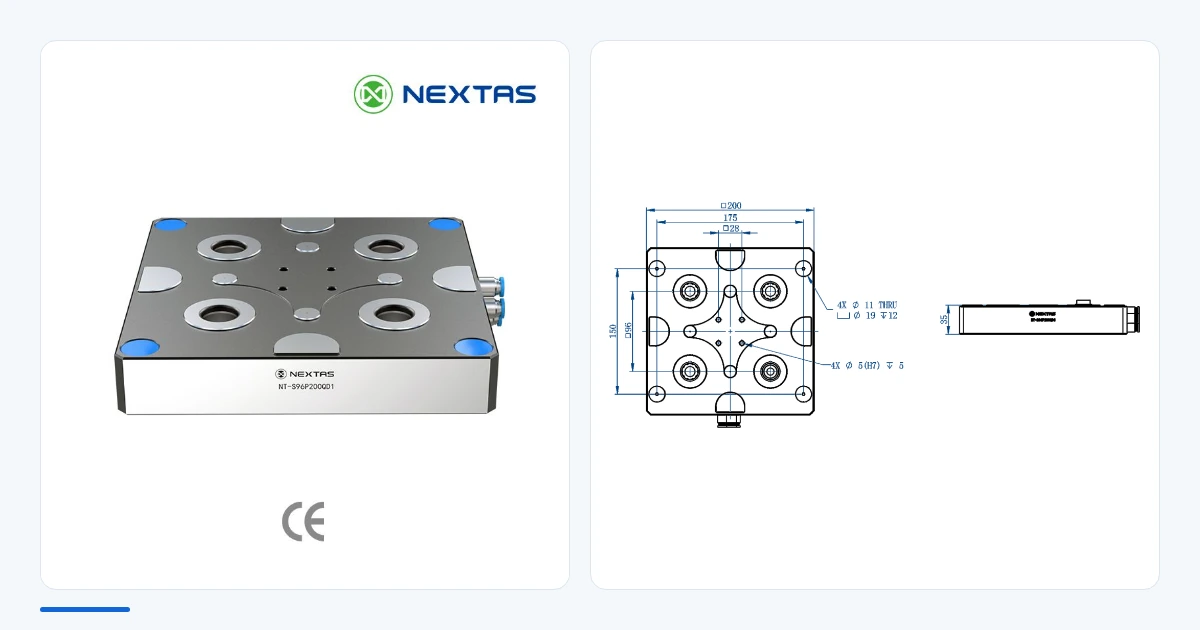
Te trzy modele są punktem startu. Ciśnienie odblokowania wynika z wybranego rysunku i obwodu. Siła i udźwig zostają w wierszu zamówionej płyty. Największy wiersz nie dotyczy mniejszej płyty ani całego gniazda.
| Model | Podziałka | Powtarzalność | Siła zacisku | Udźwig |
|---|---|---|---|---|
| NT-S52P125QD1 | 52 mm | < 0,005 mm | 9 000 N | 100 kg |
| NT-S52P229QD1 | 52 mm | < 0,005 mm | 18 000 N | 200 kg |
| NT-S96P400QD1 | 96 mm | < 0,005 mm | 40 000 N | 560 kg |
Udźwig to liczba katalogowa tego modelu. To nie jest obciążenie skrawaniem i nie jest zgodą na ruszenie załadowanego stosu palet.
Czytajcie ciśnienie przy przyłączu płyty
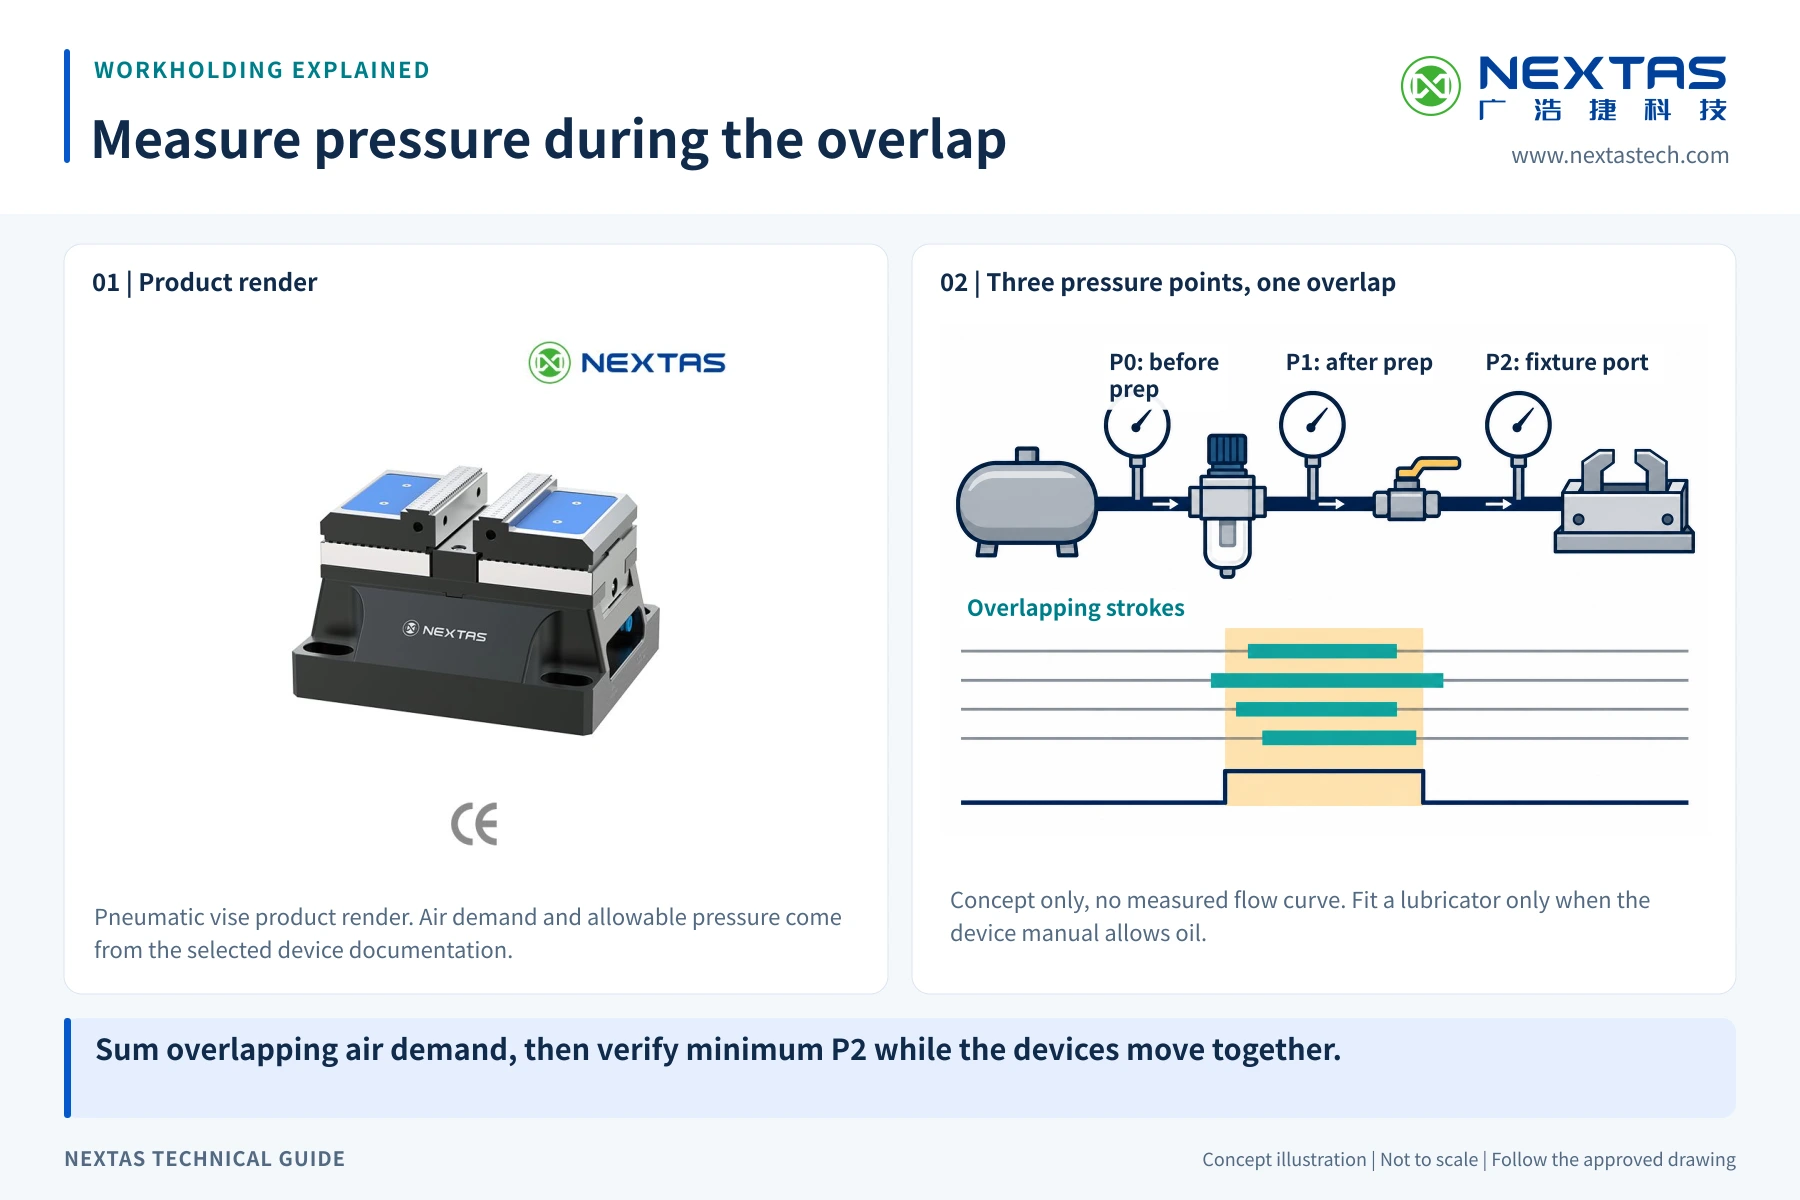
Manometr na ścianie hali to nie ciśnienie przy płycie, gdy obwód się rusza. Długi wąż, ciasne złącze, brudny filtr albo kilka urządzeń naraz mogą je obniżyć. Zapiszcie ciśnienie przy przyłączu w czasie odblokowania i porównajcie je z rysunkiem modelu.
Obecność, osadzenie i blokada to trzy fakty
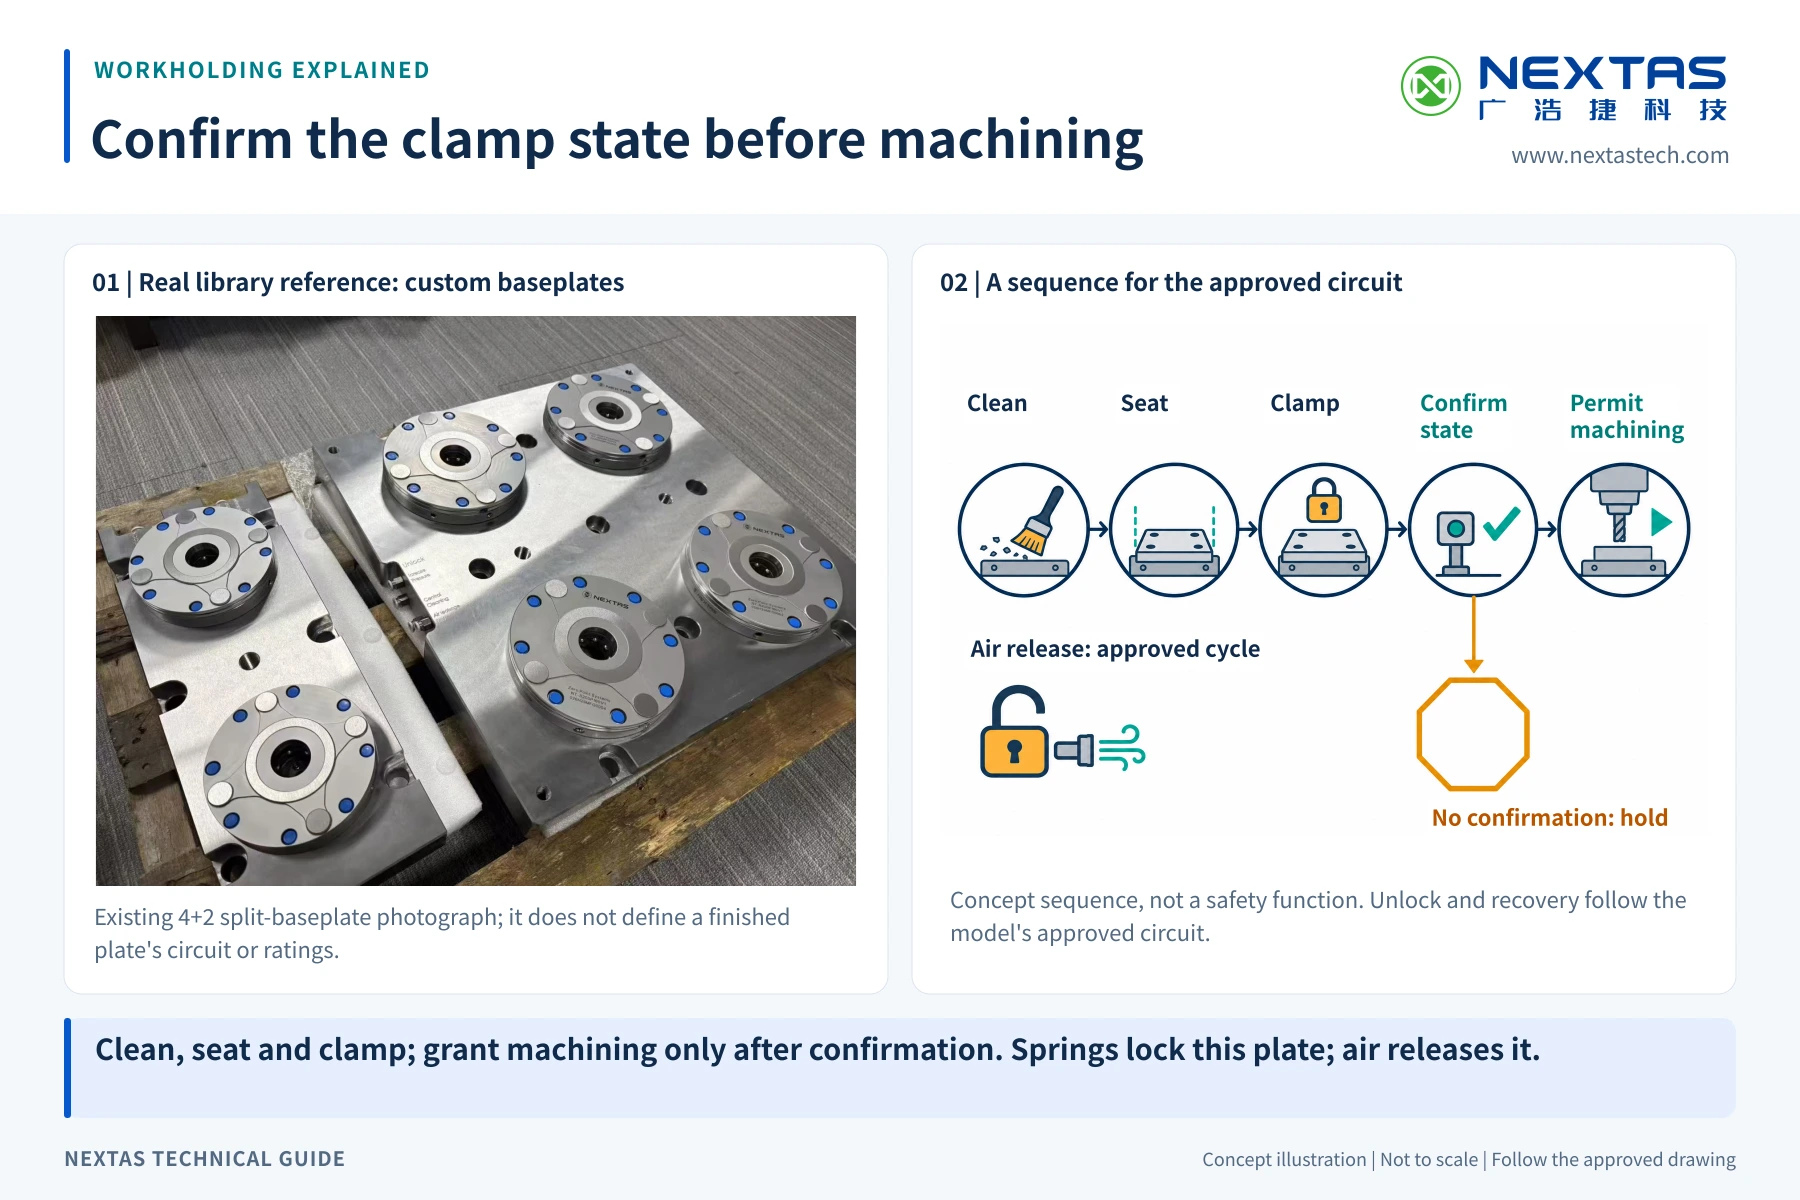
Sygnał obecności może znaczyć tylko tyle, że metal jest blisko czujnika. Nie znaczy, że każdy trzpień leży na swoim osadzeniu. Osadzona paleta nie jest jeszcze zablokowana. Polecenie blokady nie jest blokadą. Trzymajcie je osobno. Nie składajcie ich w jeden mglisty bit READY. Jeśli jednego brakuje albo sobie przeczą, zatrzymajcie.
Dajcie wiórom drogę
Wiór na powierzchni ustalającej podnosi paletę z osadzenia. Ustalcie, dokąd wióry i chłodziwo mogą iść, a dokąd nie. Przedmuch może ruszyć luźne wióry. Nie dowodzi, że osadzenie jest czyste.
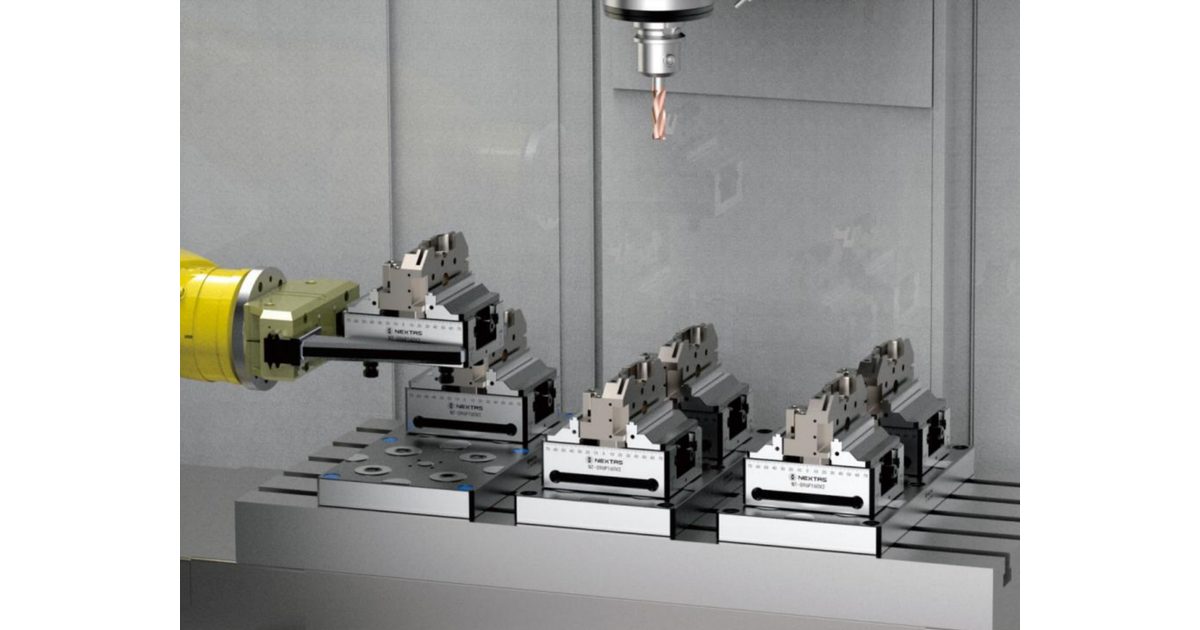
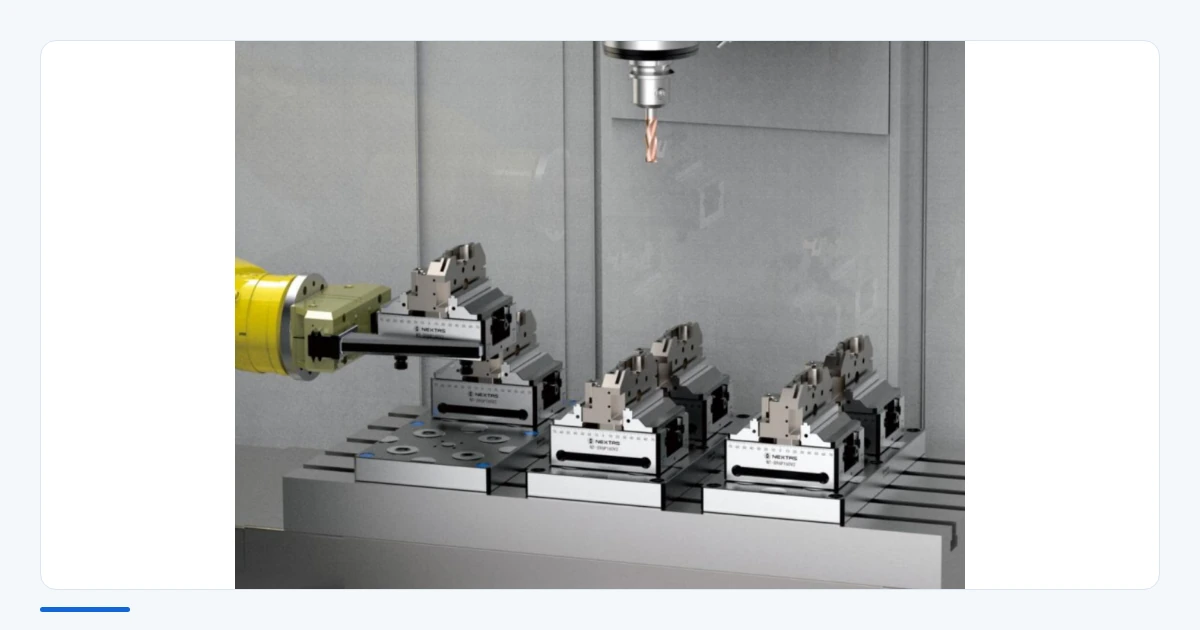
Krótki film pokazuje sprzęt
41-sekundowy widok pneumatycznej płyty mocującej w punkcie zerowym i imadła samocentrującego.
Obejrzyj w YouTube
Zaplanuj automatyczny załadunek palet
Zacznij od modelu maszyny, wymiarów palety i etapu załadunku, który chcesz zautomatyzować. Dołącz dostępne rysunki płyty, trzpienia lub interfejsu. NEXTAS pomoże wskazać odpowiednią płytę oraz dane zasilania i sygnałów do dalszego potwierdzenia.
Wybierz płytę, a następnie określ sygnały
Porównaj rozstaw, siłę zacisku i udźwig w wierszu dotyczącym dokładnie wybranego modelu. Siły i momenty skrawania sprawdź oddzielnie dla całego zespołu. Wykorzystaj listę we/wy i stanów usterek, aby określić wejścia obecności palety, osadzenia i blokady, stany usterek oraz czasy oczekiwania.
Zapisz wyniki odbioru płyty
Zapisz ciśnienie przy przyłączu płyty podczas odblokowania oraz wskaż urządzenie i wejście dla każdego stanu: obecność palety, osadzenie i blokada. Sprawdź utrzymanie zacisku i zwalnianie wybranej płyty przy uzgodnionych usterkach; zachowaj wyniki wraz z rysunkiem i schematem pneumatycznym.
Potwierdź reakcję na usterki przed pracą bez nadzoru
Brak potwierdzenia stanu lub sprzeczne sygnały muszą blokować cykl. Czasomierz i ciśnienie przy przyłączu nie zastępują potwierdzenia osadzenia i blokady. Przed pracą bez nadzoru integrator musi sprawdzić, czy ładunek pozostaje utrzymany w uzgodnionym stanie usterki, i zapisać wynik. Rysunki modelu można zamówić na stronie pneumatycznej płyty mocującej w punkcie zerowym.
Zaplanuj kolejną wymianę palety
Znajdź płytę do swojego zautomatyzowanego gniazda
Opisz NEXTAS maszynę, paletę i cel załadunku. Możemy ocenić kandydatów, wyjaśnić interfejs i określić kolejne kroki przygotowania oferty.