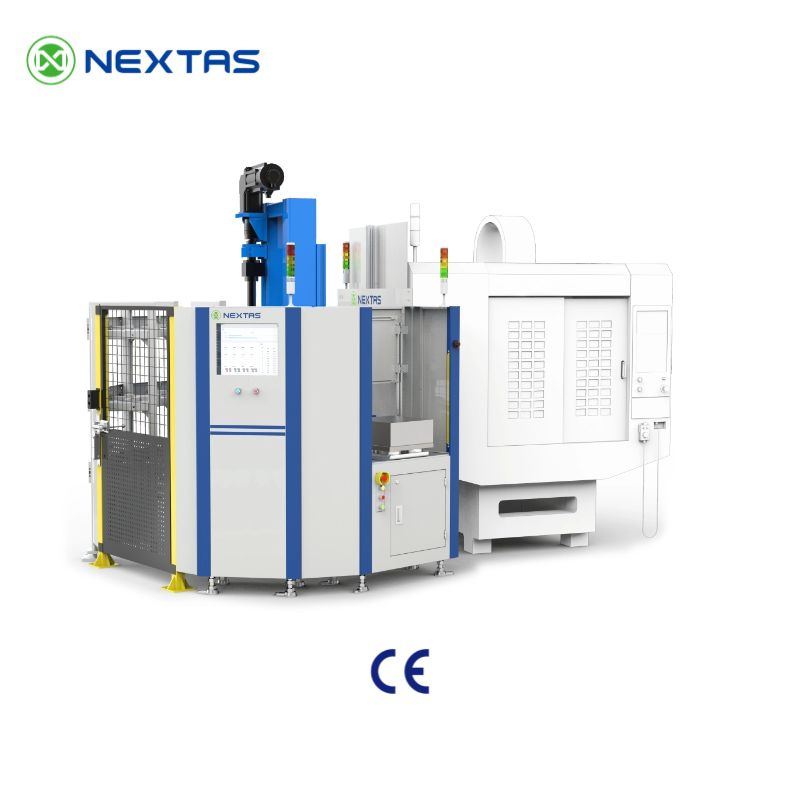
Préparez le chargement automatique des palettes avec la bonne interface. Comparez les plaques pneumatiques à point zéro, présentez votre machine à NEXTAS ou demandez un devis de plaque avec les informations disponibles.
Relier la manutention des palettes au positionnement répétable du montage
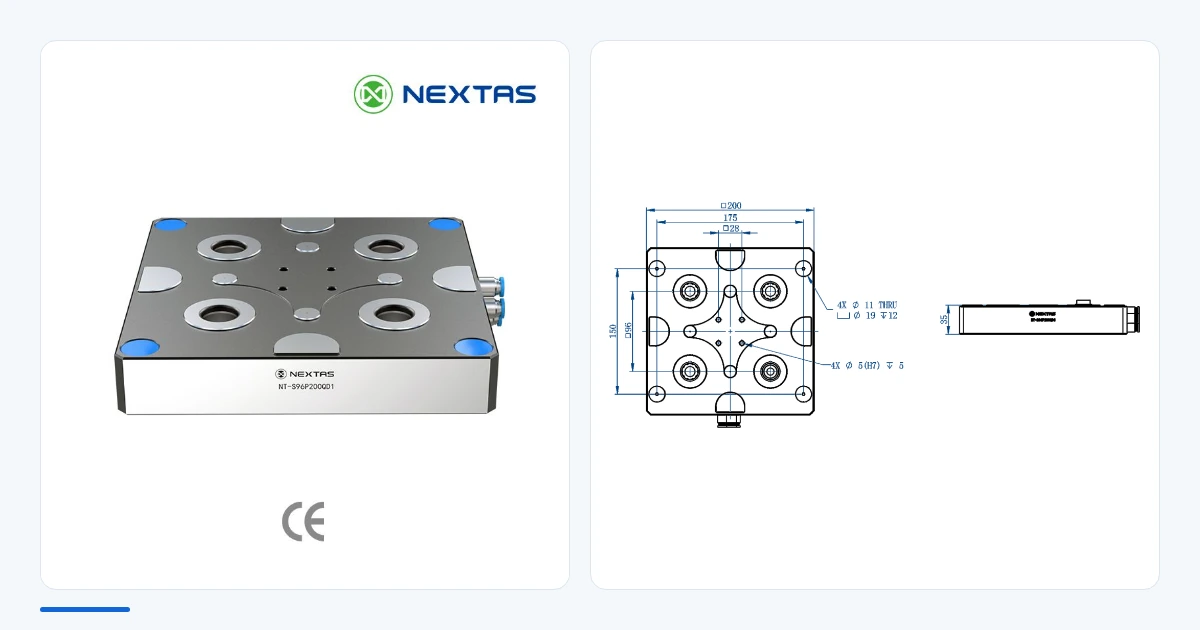
Une plaque pneumatique à point zéro offre au robot ou au changeur de palettes une interface définie pour charger le montage sur la machine. Choisissez la plaque selon la palette et la charge, puis préparez l’alimentation en air, le contrôle de l’appui et la confirmation du verrouillage pour cet ensemble.
Ce guide compare trois modèles de départ et explique comment préparer le circuit pneumatique, évacuer les copeaux et consigner les contrôles de réception d’une cellule CNC automatisée.
Avant de lancer la cellule, écrivez cinq réponses :
- Quelle plaque, quel pion et quel plan de palette utilisez-vous ?
- Quelle pression et quel débit le raccord de la plaque doit-il avoir pendant le déverrouillage ?
- Quel appareil prouve que la palette est présente, lequel prouve l’appui, lequel prouve le verrouillage ?
- Qui possède chaque ordre, et combien de temps la cellule peut-elle attendre ?
- Qui bloque le mouvement quand une personne est dans la zone dangereuse ?
Comparer trois plaques pneumatiques à point zéro
Ces trois modèles sont un point de départ. La pression de déverrouillage suit le plan et le circuit choisis. La force et la levée restent sur la ligne de la plaque commandée. La plus grande ligne ne s’applique pas à une plaque plus petite, ni à la cellule entière.
| Modèle | Pas | Répétabilité | Effort de bridage | Charge de levage |
|---|---|---|---|---|
| NT-S52P125QD1 | 52 mm | < 0,005 mm | 9 000 N | 100 kg |
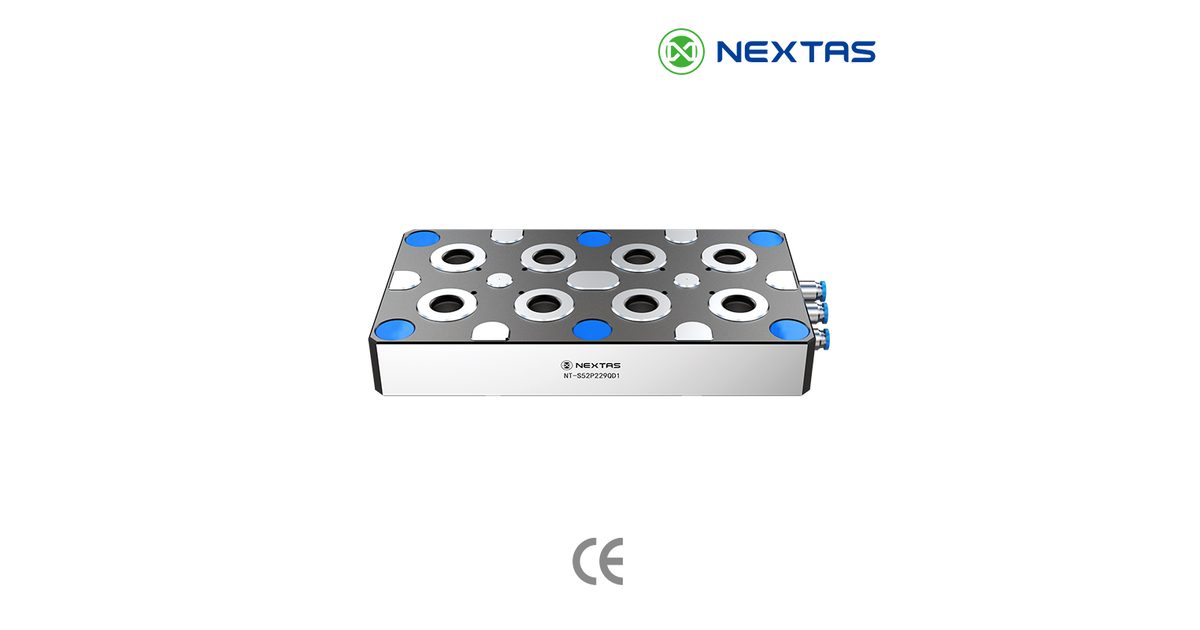
| NT-S52P229QD1 | 52 mm | < 0,005 mm | 18 000 N | 200 kg |
| NT-S96P400QD1 | 96 mm | < 0,005 mm | 40 000 N | 560 kg |
La charge de levage est le chiffre de catalogue de ce modèle. Ce n’est pas l’effort de coupe, et ce n’est pas une autorisation pour la pile de palettes chargée.
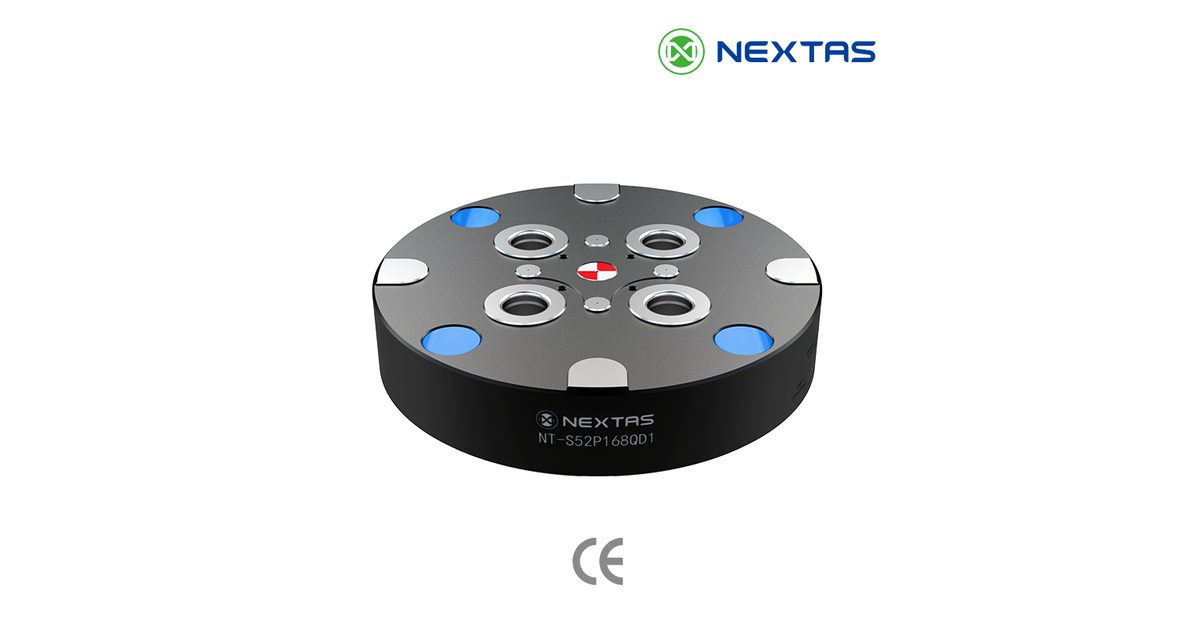
Lisez la pression au raccord de la plaque
Un manomètre sur le mur de l’atelier n’est pas la pression à la plaque pendant que le circuit bouge. Un tuyau long, un raccord étroit, un filtre sale ou plusieurs appareils en même temps peuvent la faire chuter. Notez la pression au raccord pendant le déverrouillage et comparez-la au plan du modèle.
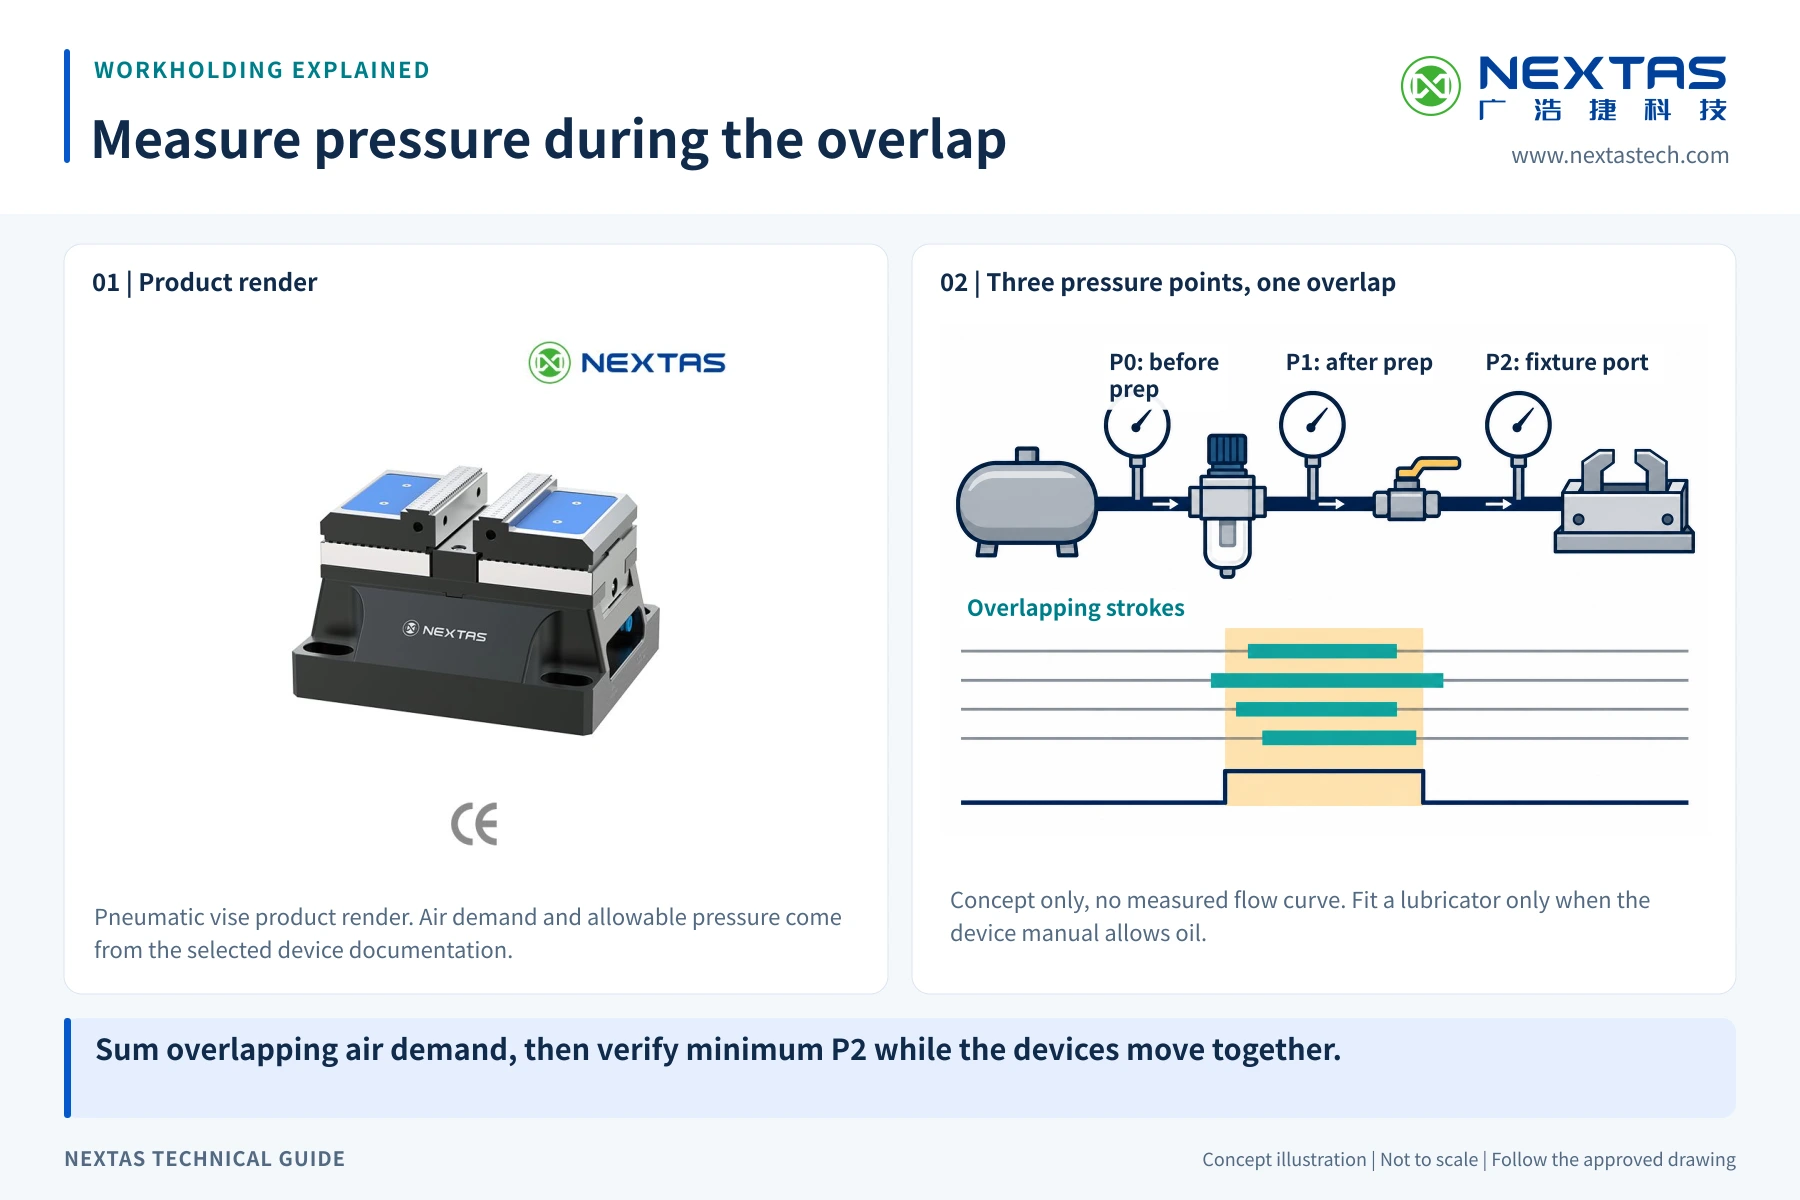
Présente, appuyée et verrouillée : trois faits
Un signal de présence peut vouloir dire seulement que du métal est près d’un détecteur. Il ne dit pas que chaque pion est sur son appui. Une palette appuyée n’est pas encore verrouillée. Un ordre de verrouillage n’est pas un verrouillage. Gardez les trois séparés. Ne les fondez pas dans un bit READY flou. S’il en manque un, ou s’ils se contredisent, arrêtez.
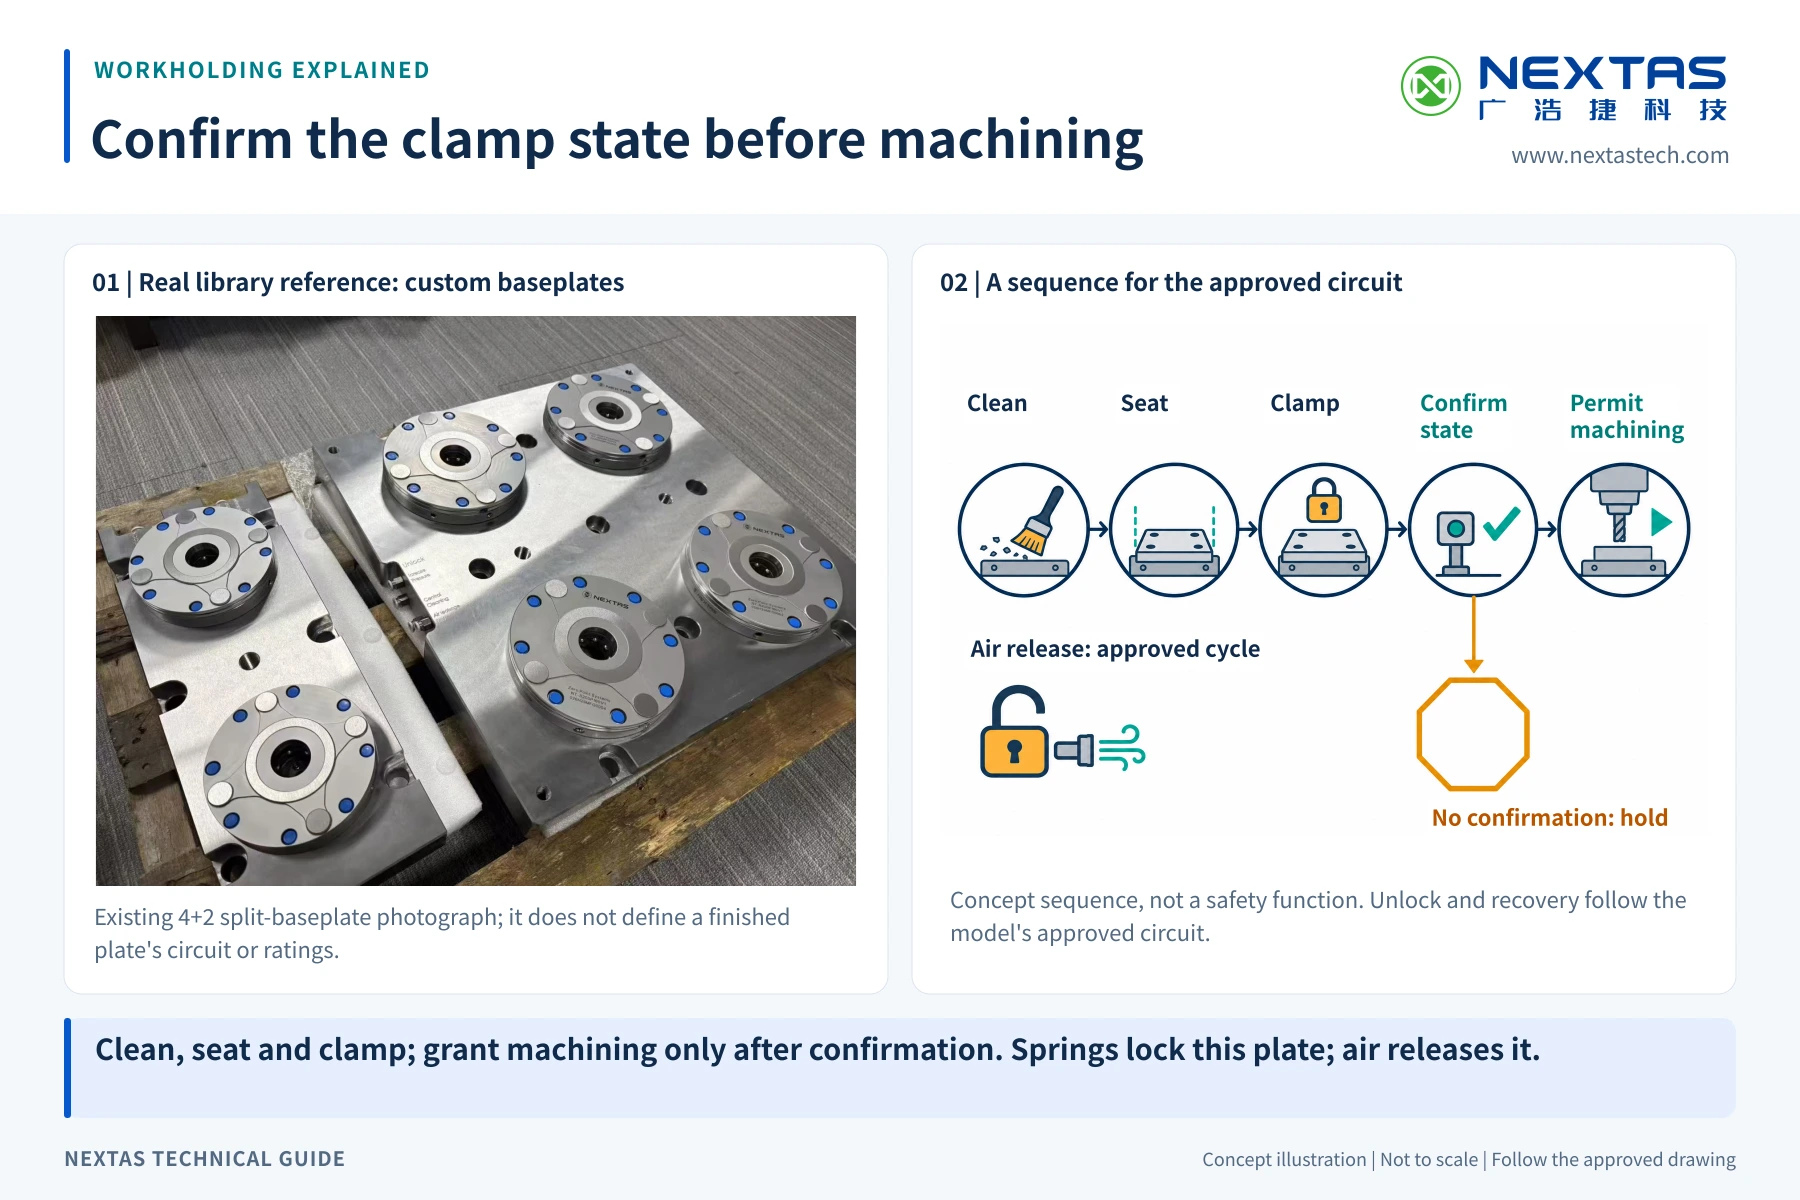
Donnez un chemin aux copeaux
Un copeau sur la face d’appui soulève la palette. Décidez où les copeaux et le liquide de coupe ont le droit d’aller, et où ils ne l’ont pas. Un souffle d’air peut déplacer des copeaux libres. Il ne prouve pas que l’appui est propre.
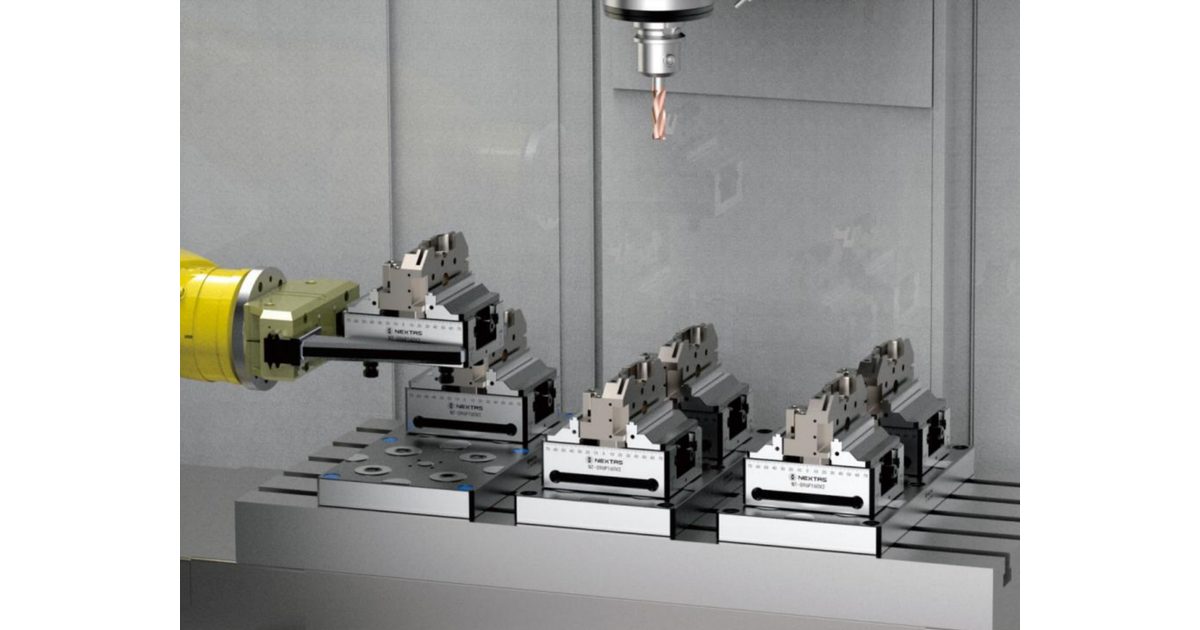
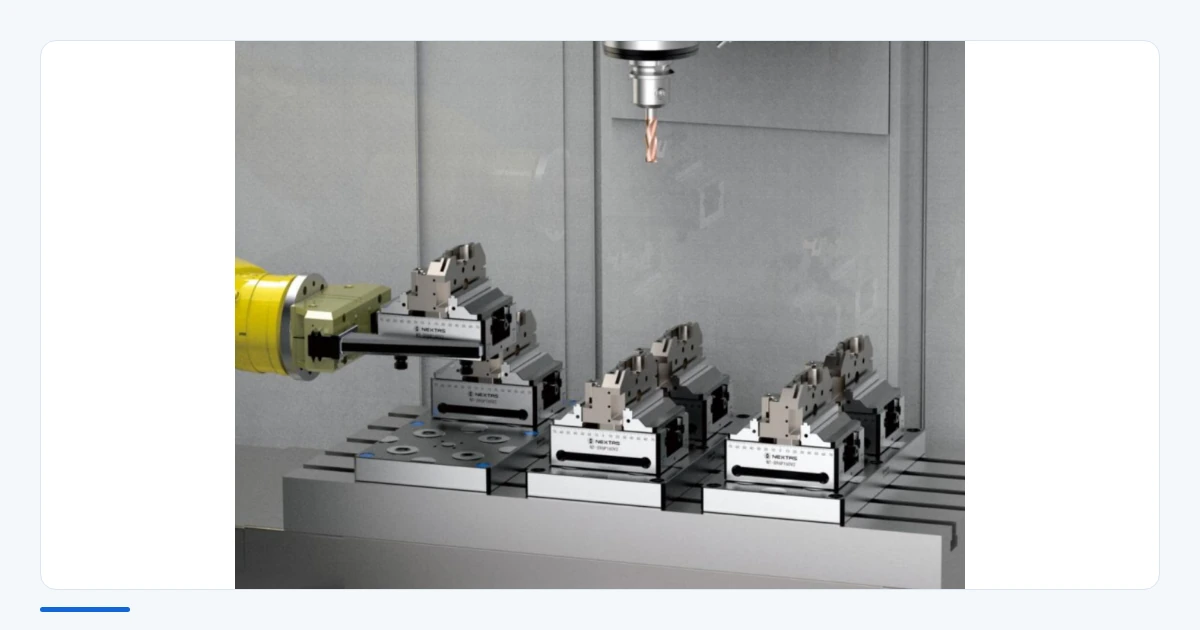
La courte vidéo montre le matériel
Vue de 41 secondes d’une plaque pneumatique à point zéro et d’un étau autocentrant.
Regarder sur YouTube
Préparer votre chargement automatique de palettes
Commencez par le modèle de machine, les dimensions de la palette et l’étape de chargement à automatiser. Joignez les plans de plaque, de pion ou d’interface déjà disponibles. NEXTAS peut présélectionner une plaque et préciser les données d’air et de signaux à confirmer ensuite.
Choisir la plaque, puis définir les signaux
Utilisez la ligne du modèle exact dans le tableau pour comparer entraxe, effort de bridage et charge de levage. Vérifiez séparément les efforts et moments de coupe de l’ensemble complet. Utilisez la liste E/S et états de défaut pour définir les entrées de présence de palette, d’appui et de verrouillage, les états de défaut et les délais.
Consigner les contrôles de réception de la plaque
Relevez la pression à l’orifice de la plaque pendant le déverrouillage et identifiez le dispositif et l’entrée correspondant à chaque état : palette présente, en appui et verrouillée. Testez le maintien et le desserrage de la plaque choisie lors des défauts convenus ; conservez les résultats avec le plan et le circuit.
Confirmer la réaction aux défauts avant le fonctionnement sans surveillance
Une confirmation d’état absente ou contradictoire doit bloquer le cycle. Une temporisation et la pression à l’orifice ne remplacent pas la confirmation de l’appui et du verrouillage. Avant le fonctionnement sans surveillance, l’intégrateur doit vérifier que la charge reste maintenue dans l’état de défaut convenu et consigner le résultat. Demandez les plans du modèle depuis la page de la plaque pneumatique à point zéro.
Préparez votre prochain changement de palette
Trouvez la plaque adaptée à votre cellule automatisée
Présentez à NEXTAS votre machine, votre palette et votre objectif de chargement. Nous pouvons examiner les plaques candidates, préciser l’interface et définir les prochaines étapes du devis.