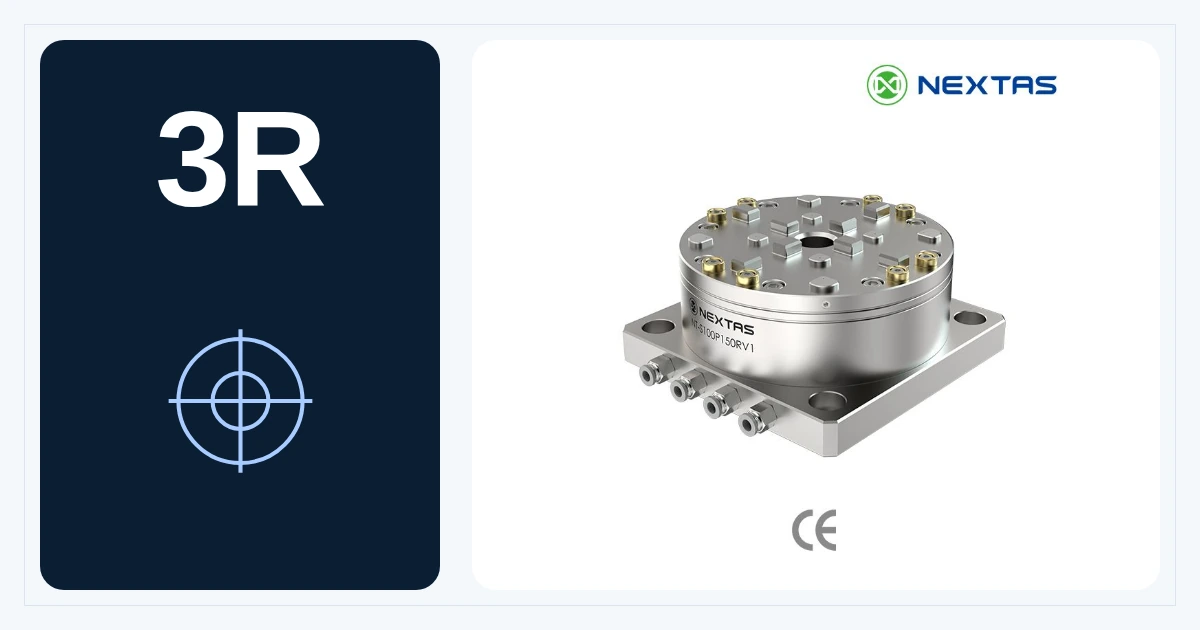
Wyższa siła zacisku
NT-S100P150RV1
Pneumatyczny o wyższej sile · > 10 000 N
Zobacz dane modeluDobierz uchwyt do sposobu pracy na danym stanowisku. Seria R obejmuje wykonania pneumatyczne, ręczne, boczno-pionowe, kątowe i przedłużone do CNC, EDM, ustawiania wstępnego oraz pomiarów. Zestaw uchwyt, trzpień i montaż, zanim porównasz wyniki transferu między planowanymi stanowiskami.
Najpierw trzy ograniczenia: dostępne powietrze, kierunek dostępu i klasa siły zacisku wymagana przez proces. Uchwyt, trzpień, płyta i interfejs maszyny są dostarczane jako jeden zespół.
Pneumatyczne stanowisko produkcyjne czy ręczny montaż bez powietrza?
Standard, bok pionowy, kąt prosty czy większy wysięg?
Zwykłe przekazanie czy korpus pneumatyczny o wyższej sile zacisku?
Wyższa siła zacisku
Pneumatyczny o wyższej sile · > 10 000 N
Zobacz dane modeluMontaż boczny
Pneumatyczny boczny pionowy · > 6 000 N
Zobacz dane modeluProdukcja ogólna
Pneumatyczny standardowy · > 6 000 N
Zobacz dane modeluDostęp wieloosiowy
Pneumatyczny kątowy · > 6 000 N
Zobacz dane modeluStanowisko bez powietrza
Ręczna szybka wymiana · stałe indeksowanie
Zobacz dane modeluNależy mieć przygotowane: łańcuch stanowisk, zasilanie powietrzem, układ mocowania, luz, wielkość oprawki i cel przezbrojenia.
Zgodność i integracja
Korpus uchwytu to tylko część wyniku. Należy ustalić pasujący trzpień, sztywną podstawę, zasilanie, luz i metodę odbioru dla każdego stanowiska, które ma współdzielić bazę.
Uchwyt serii R, pasujący trzpień, płyta pozycjonująca, układ stołu i wysokość zespołu tworzą jeden montaż.
Dla modeli pneumatycznych należy zaplanować czyste powietrze 0,5–0,8 MPa i prowadzenie dostępne do serwisu. Sprawdzić luz obudowy i osi obrotowej.
Przed zwolnieniem należy określić próby ponownego zacisku, przylegania i przekazania między stanowiskami względem tolerancji własnego procesu.
Pneumatyczne wykonania serii R wskazują trzpień NT-S100P57RV1, a ręczne — NT-S100P36RV1. Przeniesienie między nimi wymaga sprawdzenia właściwej oprawki, trzpienia, adaptera i rysunku montażowego; nie zakładaj bezpośredniej zamiany.
Jedna rodzina bazowania, kilka wykonań uchwytu i czytelniejsze przekazanie między maszynami i stanowiskami.
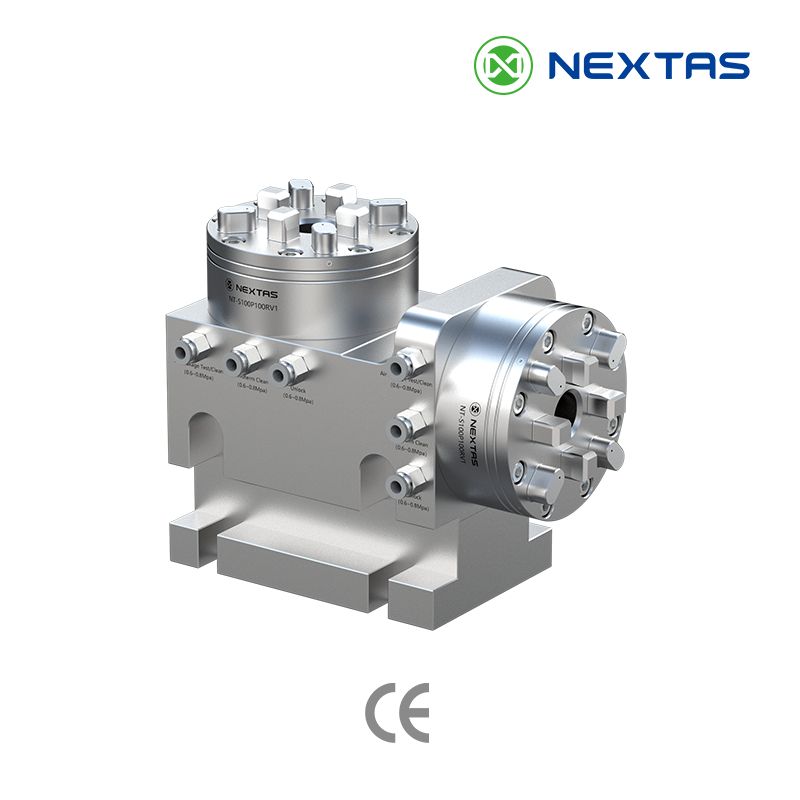
Seria R to rodzina uchwytów bazujących: pneumatyczny zacisk o wyższej sile, zwarty montaż boczny pionowy, dostęp kątowy, ręczna szybka wymiana i ręczne przedłużenia. Pozwala ujednolicić jedną logikę pozycjonowania i dopasować różne układy stołu, osie obrotowe, stanowiska przygotowania poza maszyną i przebieg przezbrojenia.
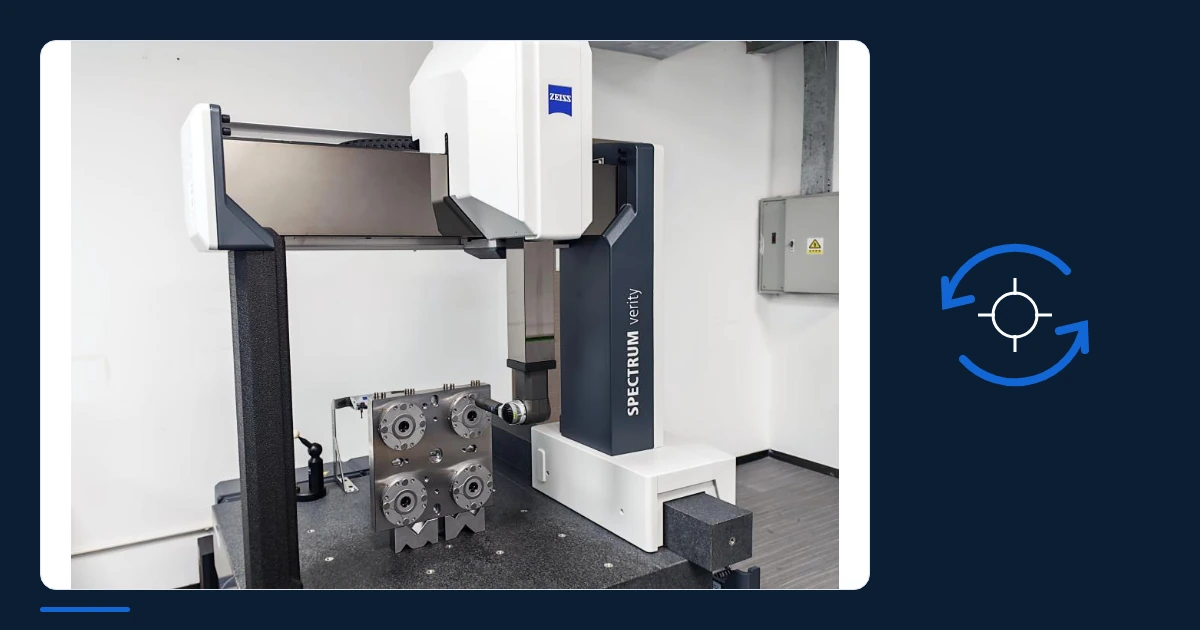
Jedna rodzina bazowania obejmuje frezowanie CNC, EDM i kontrolę. Korpus uchwytu dobiera się do procesu, wysięgu i tego, czy stanowisko ma powietrze.
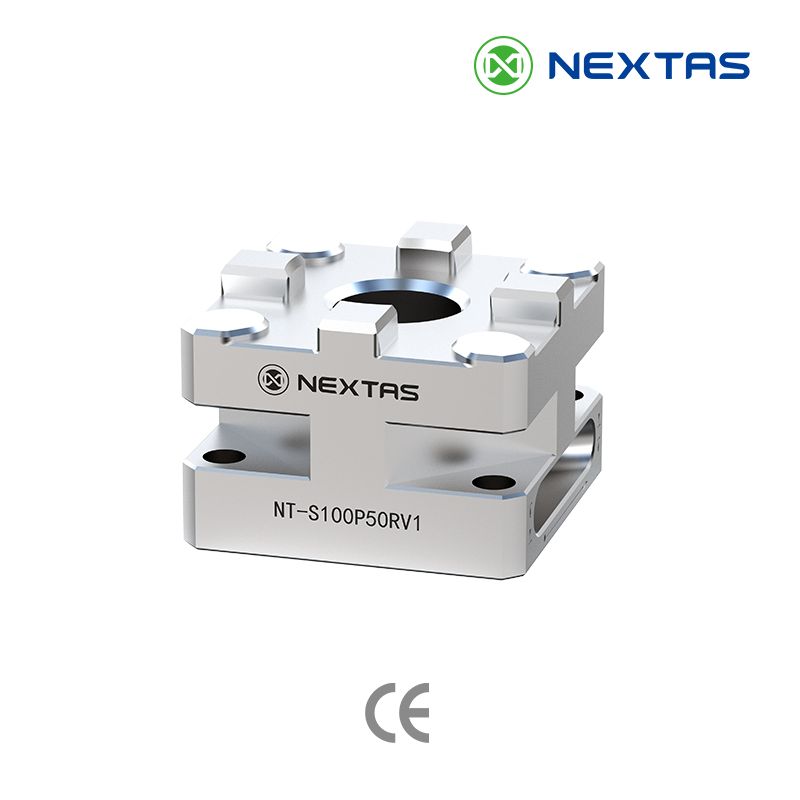
Odmiany pneumatyczne są w katalogu opisane z mechaniczną samoblokadą, samooczyszczaniem bazy pozycjonowania, próbą szczelności pozycjonowania i czyszczeniem otworu wewnętrznego. Te funkcje mają wspierać powtarzalne przyleganie i pracę w produkcji, zwłaszcza gdy uchwyty są wielokrotnie zakładane, zdejmowane i czyszczone przy chłodziwie i wiórach.
Uchwyt ręczny zostaje użyteczny, gdy ta sama idea bazowania ma działać bez instalacji pneumatycznej. Pasuje do ręcznej szybkiej wymiany, a przedłużenia pomagają, gdy wokół przyrządów, wież lub przeszkód maszyny potrzeba większego wysięgu.
ODMIANY SERII R
Uchwyt i element współpracujący należy dobrać według rysunku. Modele pneumatyczne podają trzpienie NT-S100P57RV1; ręczny NT-S100P56RV1 i jego przedłużenia podają NT-S100P36RV1. Wspólna nazwa serii R nie oznacza zamienności.
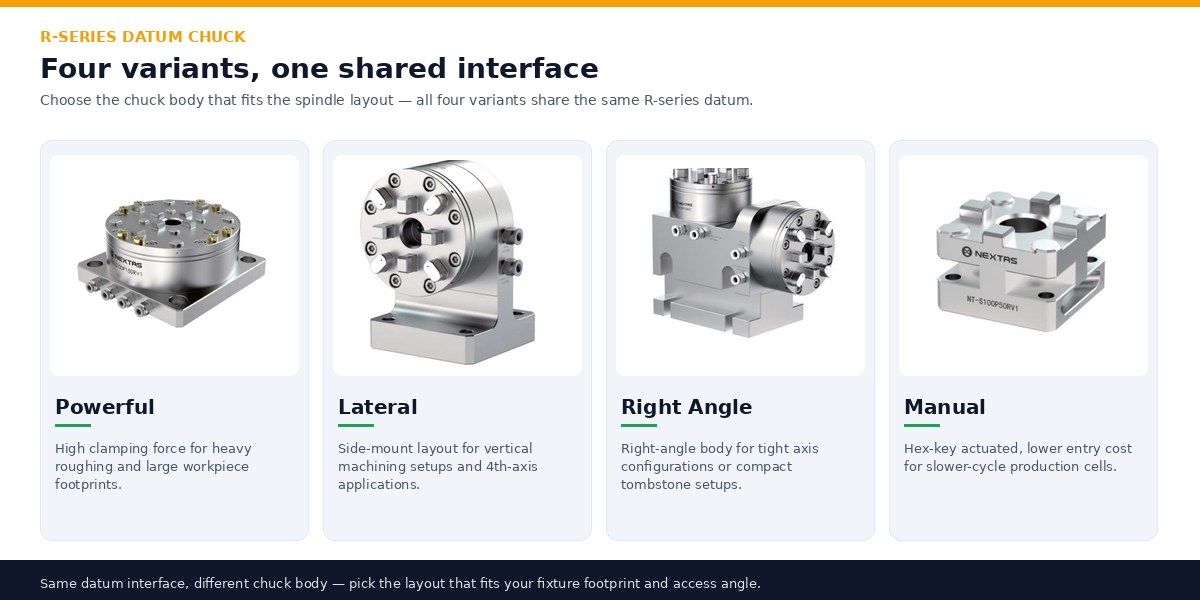
Widok wyrobu dla modelu
19-sekundowe zbliżenie pokazuje korpus NT-S100P150RV1, przyłącza pneumatyczne i oznaczenie modelu. Porównaj uchwyt i pasujący trzpień z tabelą modeli.
Porównanie modeli serii RPoniżej jest podstawowy zakres uchwytów bazujących serii R z katalogu, z poprawionym przypisaniem modelu pneumatycznego standardowego i kątowego oraz pasującymi trzpieniami i ręcznymi przedłużeniami.
| Oznaczenie | Wykonanie | Powtarzalność / indeksowanie (wartość katalogowa) | Zacisk / funkcja (wartość katalogowa) | Materiał | Pasujący trzpień | Masa (wartość katalogowa) |
|---|---|---|---|---|---|---|
| NT-S100P150RV1 | Uchwyt pneumatyczny o wyższej sile | < 0,003 mm | > 10 000 N | Hartowana stal nierdzewna | NT-S100P57RV1 | 18 kg |
| NT-S100P100RV2 | Uchwyt pneumatyczny boczny pionowy | < 0,003 mm | > 6 000 N | Hartowana stal nierdzewna | NT-S100P57RV1 | 6,3 kg |
| NT-S100P100RV1 | Uchwyt pneumatyczny standardowy | < 0,003 mm | > 6 000 N | Hartowana stal nierdzewna | NT-S100P57RV1 | 5 kg |
| NT-S100P100RV3 | Uchwyt pneumatyczny kątowy | < 0,003 mm | > 6 000 N | Hartowana stal nierdzewna | NT-S100P57RV1 | 18 kg |
| NT-S100P56RV1 | Uchwyt ręczny | 2–4 × 90° stałego indeksowania | Ręczna szybka wymiana bez zasilania powietrzem | Hartowana stal nierdzewna | NT-S100P36RV1 | 0,8 kg |

Interfejsy uchwytu pneumatycznego i ręcznego.
| Oznaczenie | Zastosowanie | Opis katalogowy |
|---|---|---|
| Do pneumatycznych uchwytów serii R | Akcesorium: trzpień uchwytu pneumatycznego; cecha: pasujący interfejs rodziny pneumatycznej; materiał: hartowana stal nierdzewna; masa (wartość katalogowa): 0,15 kg | |
| Do uchwytu ręcznego i ręcznych przedłużeń | Akcesorium: trzpień uchwytu ręcznego; cecha: pasujący interfejs rodziny ręcznej; materiał: hartowana stal nierdzewna; masa (wartość katalogowa): 0,15 kg |
Dodatkowy wysięg w ręcznej rodzinie bazowania.
| Oznaczenie | Zastosowanie | Opis katalogowy |
|---|---|---|
| Większy wysięg w ręcznej rodzinie bazowania | Akcesorium / przedłużenie: ręczny uchwyt przedłużający; cecha: 6 in, wartość katalogowa, 4 000 N, wartość katalogowa; materiał: hartowana stal nierdzewna; masa (wartość katalogowa): 2 kg | |
| Większy luz dla wież przyrządu i ograniczonego dostępu | Akcesorium / przedłużenie: ręczny uchwyt przedłużający; cecha: 10 in, wartość katalogowa, 4 000 N, wartość katalogowa; materiał: hartowana stal nierdzewna; masa (wartość katalogowa): 2,5 kg |

Zwarte, średnie i większe zespoły bazowania.
| Oznaczenie | Zastosowanie | Opis katalogowy |
|---|---|---|
| Zwarta płyta pozycjonująca do mniejszych zespołów bazowania | Akcesorium: płyta pozycjonująca serii R; cecha: zintegrowane szlifowanie, wartość katalogowa wysoka dokładność / wysoka wytrzymałość; materiał: hartowana stal nierdzewna; masa (wartość katalogowa): 0,15 kg | |
| Średnia płyta pozycjonująca, gdy potrzeba większej powierzchni podparcia | Akcesorium: płyta pozycjonująca serii R; cecha: zintegrowane szlifowanie, wartość katalogowa wysoka dokładność / wysoka wytrzymałość; materiał: hartowana stal nierdzewna; masa (wartość katalogowa): 0,25 kg | |
| Większa płyta pozycjonująca do cięższych przyrządów i zastosowań 4- oraz 5-osiowych | Akcesorium: płyta pozycjonująca serii R; cecha: zintegrowane szlifowanie, wartość katalogowa wysoka dokładność / wysoka wytrzymałość; materiał: hartowana stal nierdzewna; masa (wartość katalogowa): 1,1 kg |
Modele pneumatyczne są w katalogu z napędem ciśnieniowym 0,5–0,8 MPa, mechaniczną samoblokadą, samooczyszczaniem bazy, próbą szczelności i funkcjami czyszczenia otworu. Przed ujednoliceniem kilku maszyn należy potwierdzić montaż, prowadzenie powietrza i rodzinę trzpieni.
Dla każdej drogi CNC → EDM → przygotowanie → kontrola dobierz oprawkę, właściwy trzpień i adapter osobno do stanowiska. Przebieg transferu oraz pomiary bazy zaplanuj według planu odbioru.

Jedna logika bazowania między frezowaniem, drążeniem EDM i stanowiskami pomiaru.
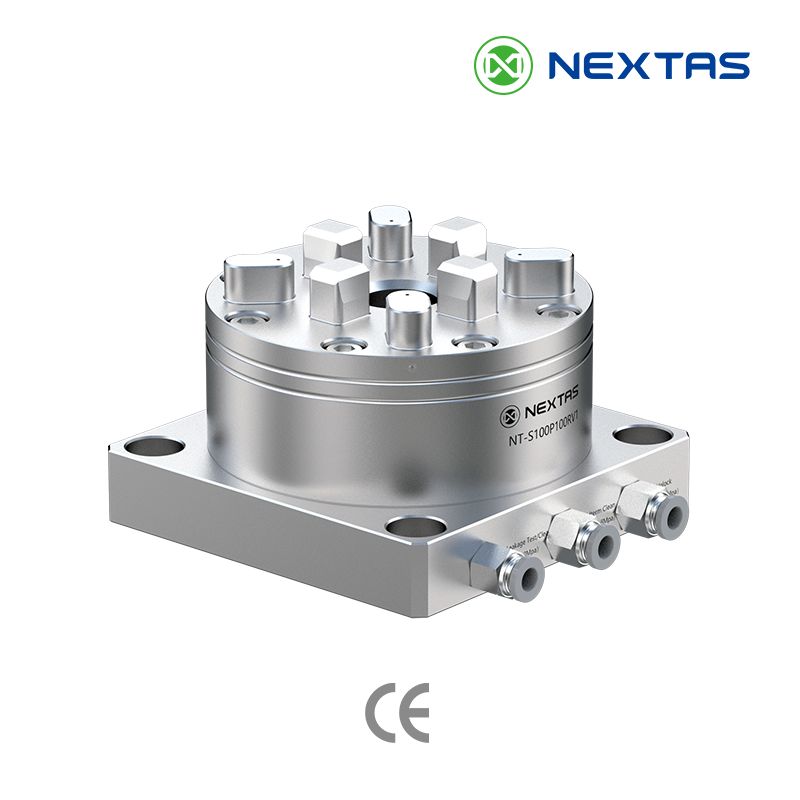
Odmiany pneumatyczne albo ręczne wybiera się, gdy przy krótkich seriach ma być mniej przebudowy na maszynie.
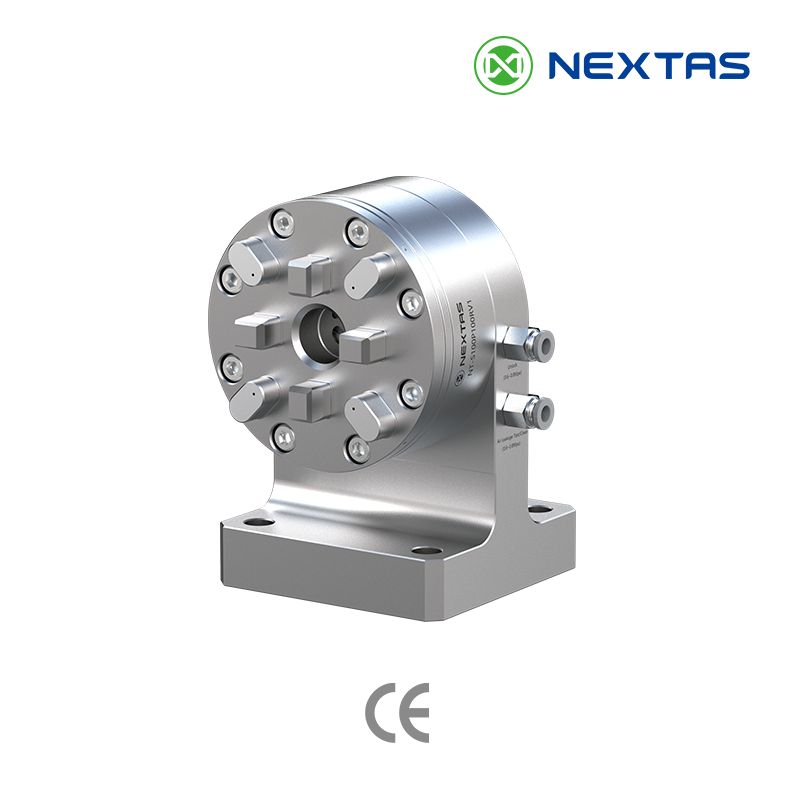
Wykonania boczne pionowe i kątowe pomagają, gdy liczy się dostęp do przyrządu i orientacja indeksowania.
Odmiany ręczne i przedłużenia pomagają składać, przekazywać i sprawdzać mocowanie z dala od wrzeciona.
Ten przebieg ujednolica jedną rodzinę bazowania między frezowaniem, drążeniem EDM i kontrolą. Uchwyt pneumatyczny zostaje na stanowisku produkcyjnym, a ręczny służy na stole przygotowania do złożenia i sprawdzenia oprawek przed przekazaniem.
Odmiany boczne pionowe i kątowe utrzymują logikę bazowania i otwierają dostęp wokół przyrządów obrotowych, kolumn mocujących albo układów obróbki wielu ścian.
W tym przebiegu obsługa składa i sprawdza mocowanie poza maszyną uchwytem ręcznym albo przedłużeniem, a potem przekazuje przygotowany zespół na bazę przy maszynie, z krótszym postojem wrzeciona i mniejszą liczbą błędów przebudowy.
Zdjęcia katalogowe pokazują układy montażowe. Sprawdź uchwyt, oprawkę, przestrzeń roboczą i proces na podstawie zatwierdzonego rysunku.
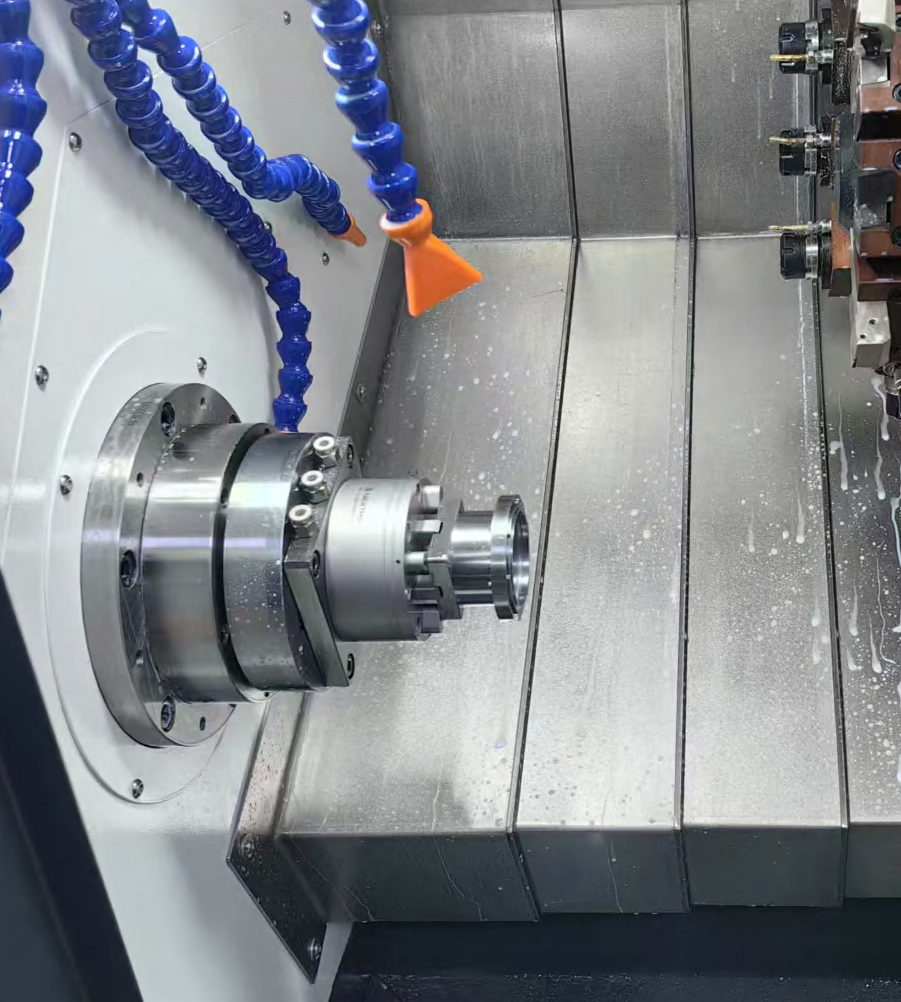
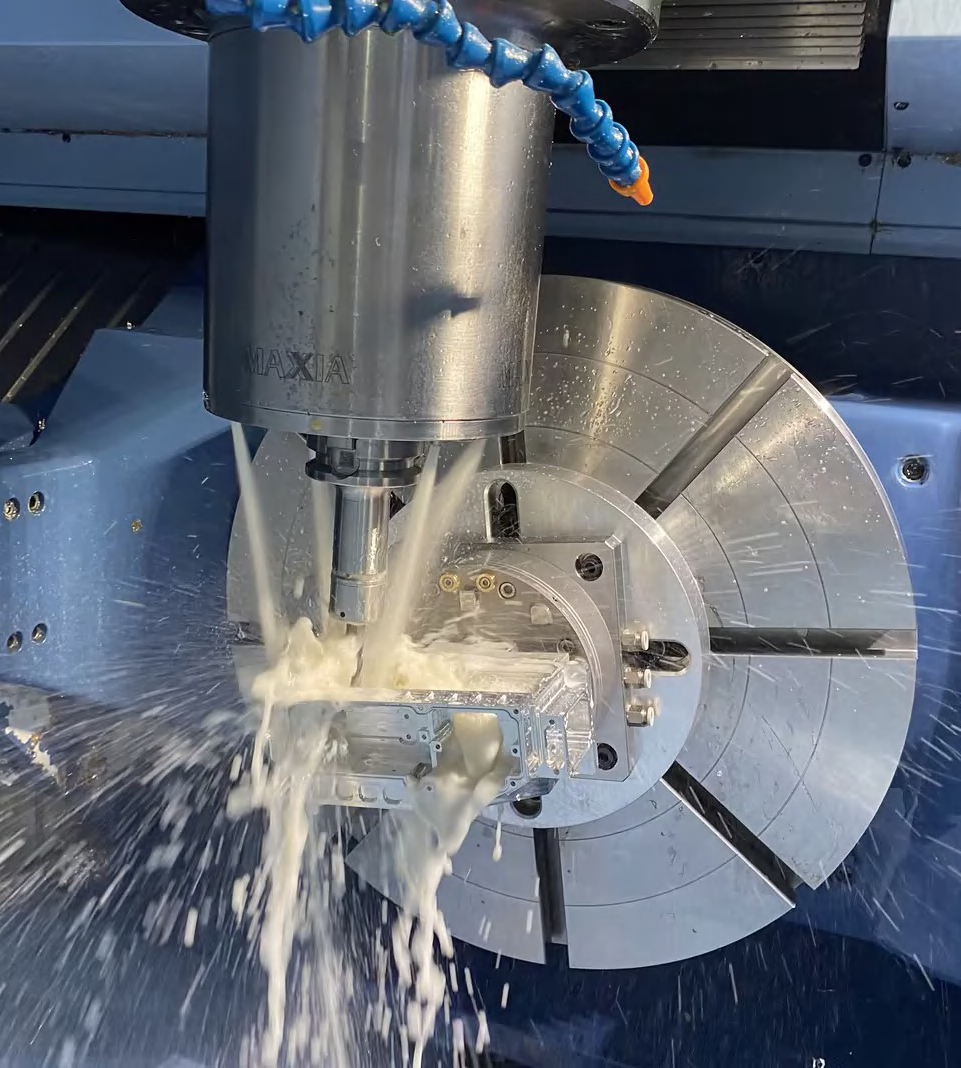
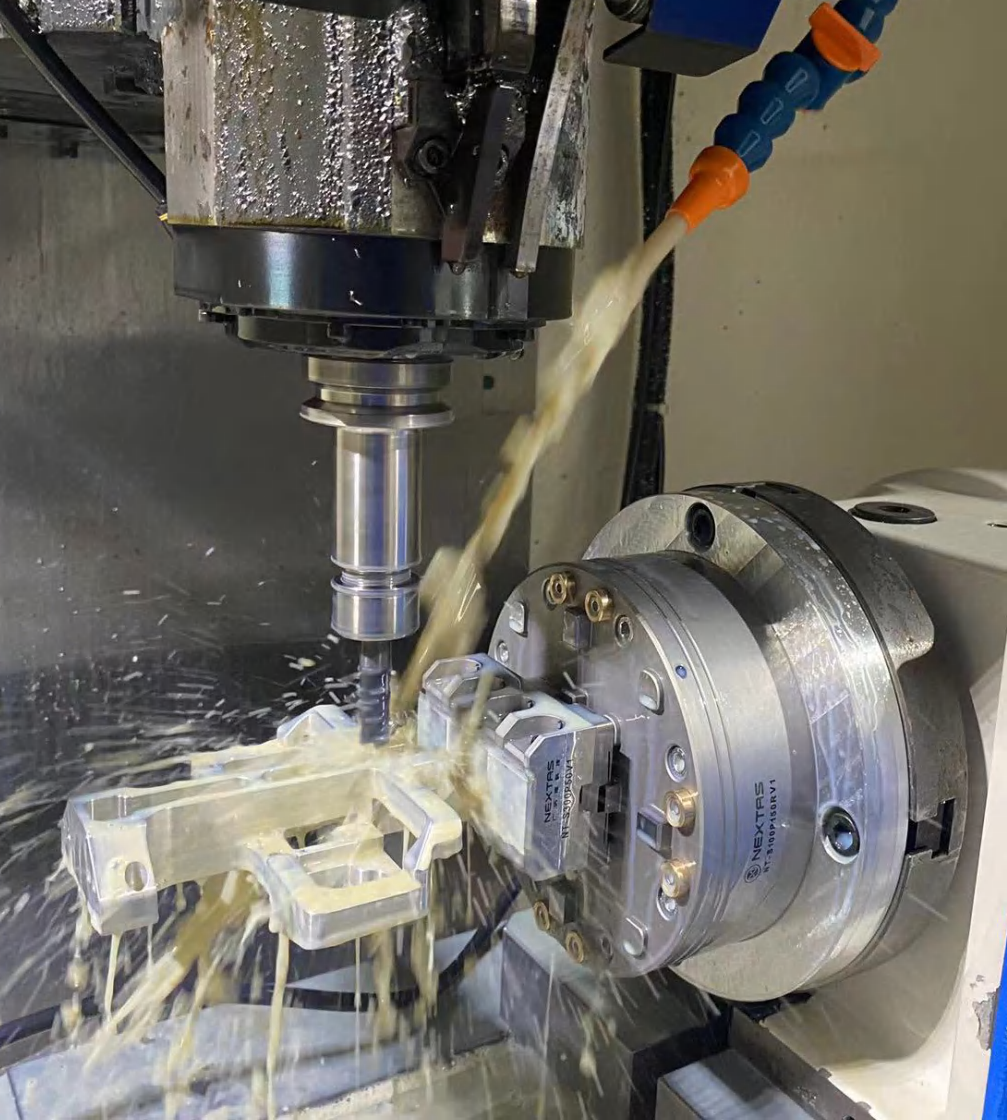
Uruchomienie z dowodem
Na każdym stanowisku należy stosować jeden udokumentowany zespół bazowania. Zmontowany uchwyt, trzpień, płytę, zasilanie i sposób obsługi sprawdza się względem tolerancji własnego procesu.
01 · Przygotować
Zapisać model, trzpień, płytę, łączniki i prowadzenie powietrza oraz oczyścić powierzchnie bazowe.
02 · Sprawdzić
Zmierzyć powtórne przyleganie oraz, gdy dotyczy, przesunięcie między maszyną, stołem i kontrolą.
03 · Zwolnić
Zatwierdzić względem tolerancji wewnętrznej, potem opisać czyszczenie, kontrolę i eskalację.
Powtórzenie zacisku: zapisać wskazania czujnika po kilku kontrolowanych ponownych osadzeniach.
Przyleganie interfejsu: potwierdzić brak zanieczyszczenia, bujania, zadziorów i niepełnego styku.
Praca pneumatyczna: sprawdzić stabilny cykl przy czystym powietrzu 0,5–0,8 MPa, gdy wykonanie jest pneumatyczne.
Sprawdzenie przekazania: potwierdzić brak nieoczekiwanego przesunięcia bazy między przewidzianymi stanowiskami.
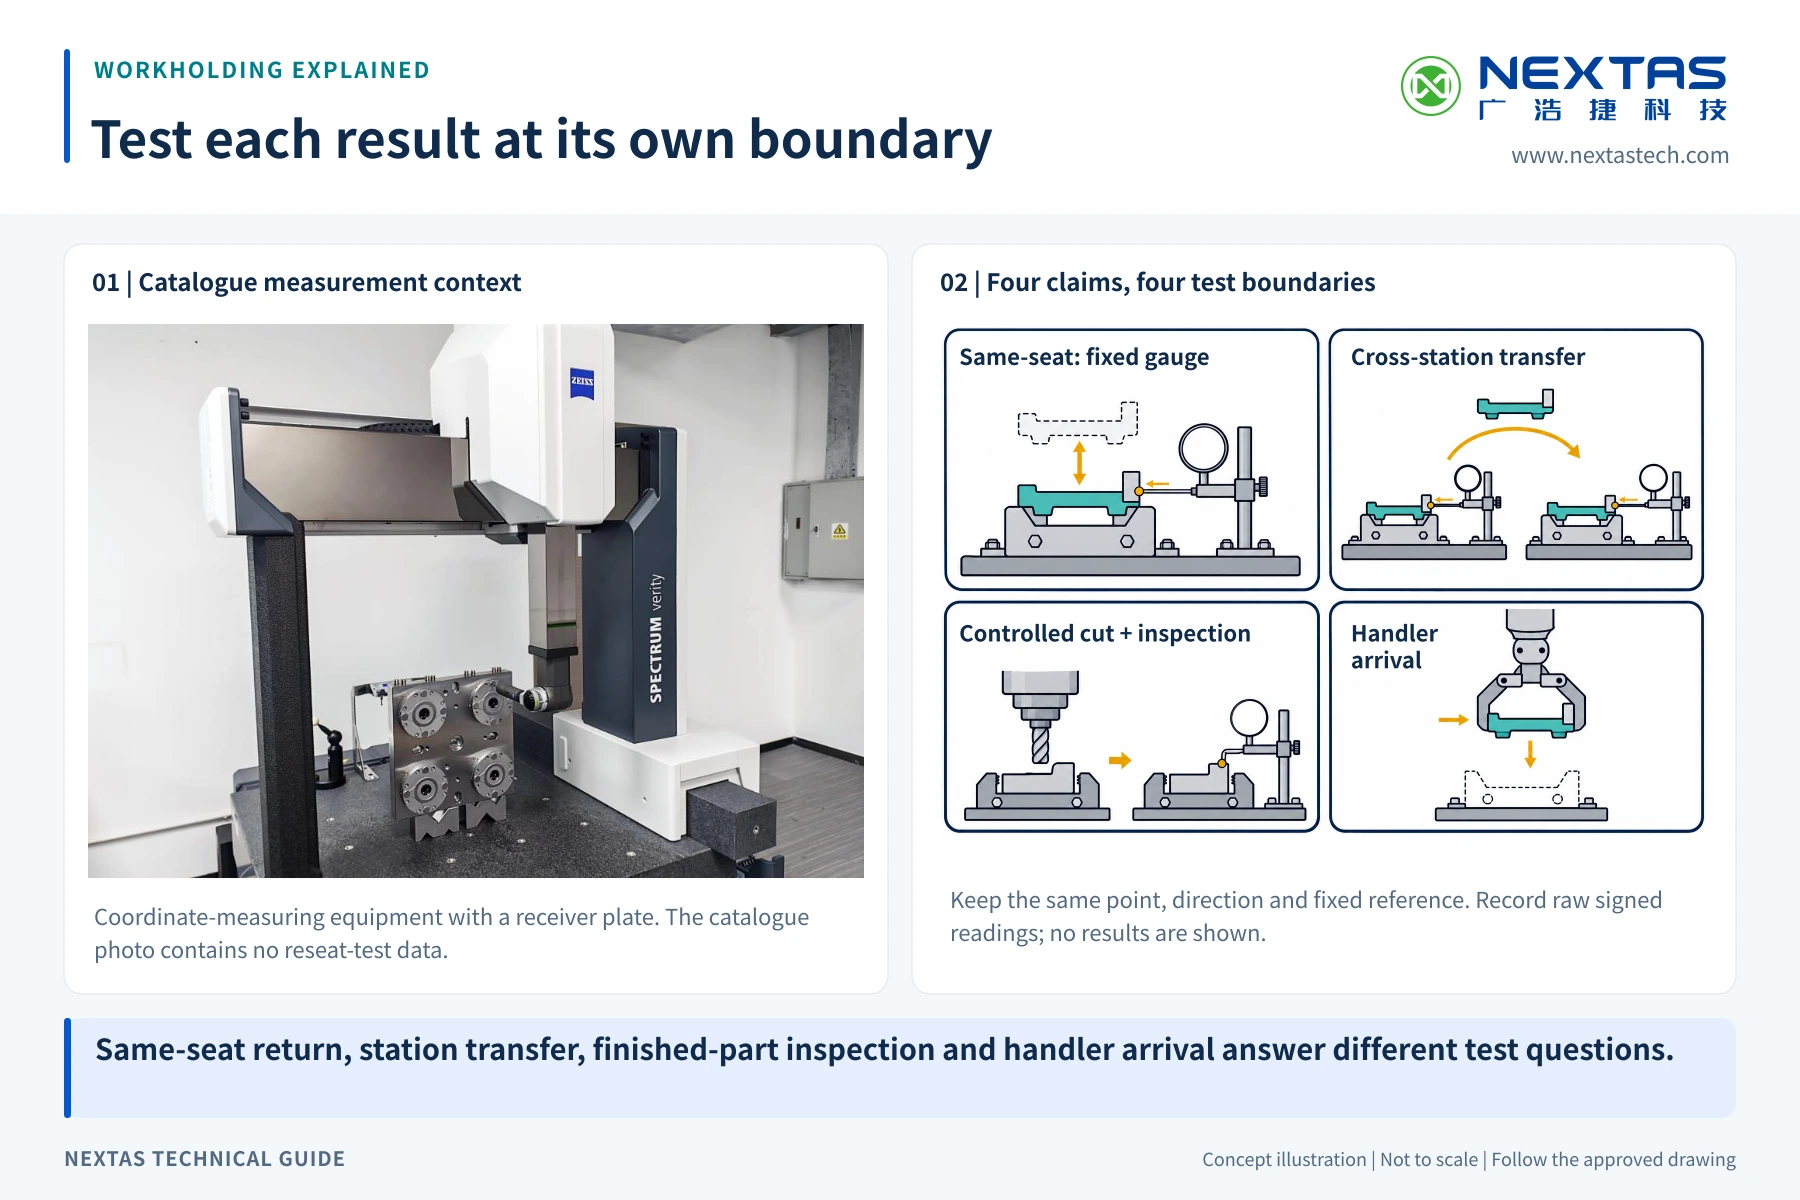
Przekazać układ stanowiska i cel odbioru do sprawdzenia konfiguracji.
Zacznij zapytanie o serię RAktualizacja strony . Wartości katalogowe tej rodziny pochodzą z katalogu NEXTAS 2026 przemysłowego mocowania szybkowymiennego. Wymiary określane na rysunku sprawdź na rysunku wybranego modelu. Poproś o katalog. Zakład, katalogi i targi.
Katalog przedstawia rodzinę produktów. Prześlij posiadane informacje o maszynie, detalu i modelu; nasi inżynierowie pomogą ustalić konfigurację oraz dostępne rysunki lub pliki CAD w uzgodnionym zakresie poufności.
Rodzina obejmuje uchwyty pneumatyczne o wyższej sile, boczne pionowe, kątowe, standardowe, ręczne i ręczne przedłużenia oraz pasujące trzpienie do każdego interfejsu.
NT-S100P150RV1, NT-S100P100RV2, NT-S100P100RV1 i NT-S100P100RV3 to uchwyty pneumatyczne. NT-S100P56RV1 to uchwyt ręczny, a NT-S100P56RV2 i NT-S100P56RV3 to ręczne przedłużenia.
Cztery katalogowe modele pneumatyczne mają powtarzalność pozycjonowania poniżej 0,003 mm. Ta wartość nie obejmuje wykonań ręcznych ani przedłużonych. Zestaw stanowiska i proces transferu zweryfikuj według wytycznych zgodności oraz planu odbioru.
Uchwyt boczny pionowy wybiera się, gdy celem jest zwarta wymiana z czterech stron albo montaż boczny. Uchwyt kątowy wybiera się, gdy ważniejszy jest dostęp do przyrządu, orientacja wieloosiowa albo dostęp do pięciu ścian.
Tak. Uchwyt ręczny jest przewidziany do szybkiej wymiany tam, gdzie nie ma przewodu powietrznego. Przydaje się do przygotowania, składania przyrządu, przekazania na kontrolę i elastycznego mocowania przy maszynie.
Katalogowe modele pneumatyczne wymagają powietrza 0.5–0.8 MPa. Prowadzenie czystego powietrza i dostęp opisuje przewodnik zgodności, a próby cykliczne i sprawdzenie powierzchni bazujących — plan odbioru.
Sprawdź konkretną oprawkę typu System 3R, trzpień, adapter i geometrię montażu względem wybranych rysunków. Pneumatyczne oraz ręczne uchwyty serii R mają różne numery trzpieni; sama nazwa rodziny nie potwierdza zamienności.
Tak. Można dobrać korpus uchwytu, typ trzpienia, długość przedłużenia, płytę montażową i sposób instalacji do stołu maszyny, płyty przyrządu, stołu przygotowania albo przebiegu kontroli.
Szybka wycena
Opisz stanowiska transferu, oprawki i dostępność powietrza. Pomożemy zawęzić wybór wykonania oraz określić dane interfejsu potrzebne do wyceny.