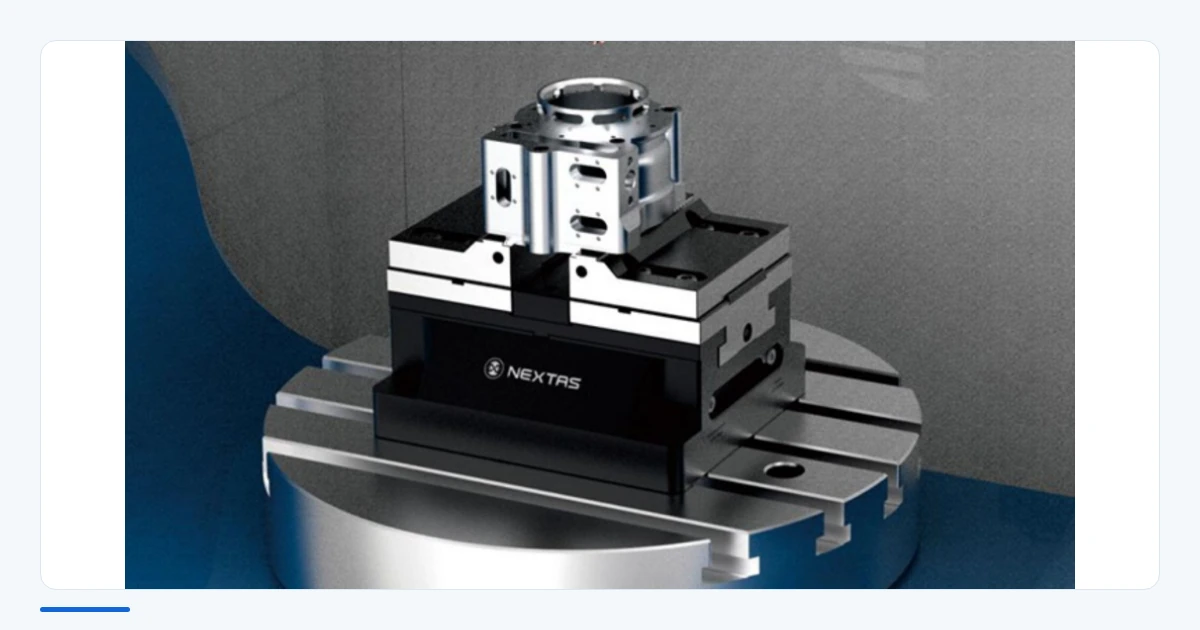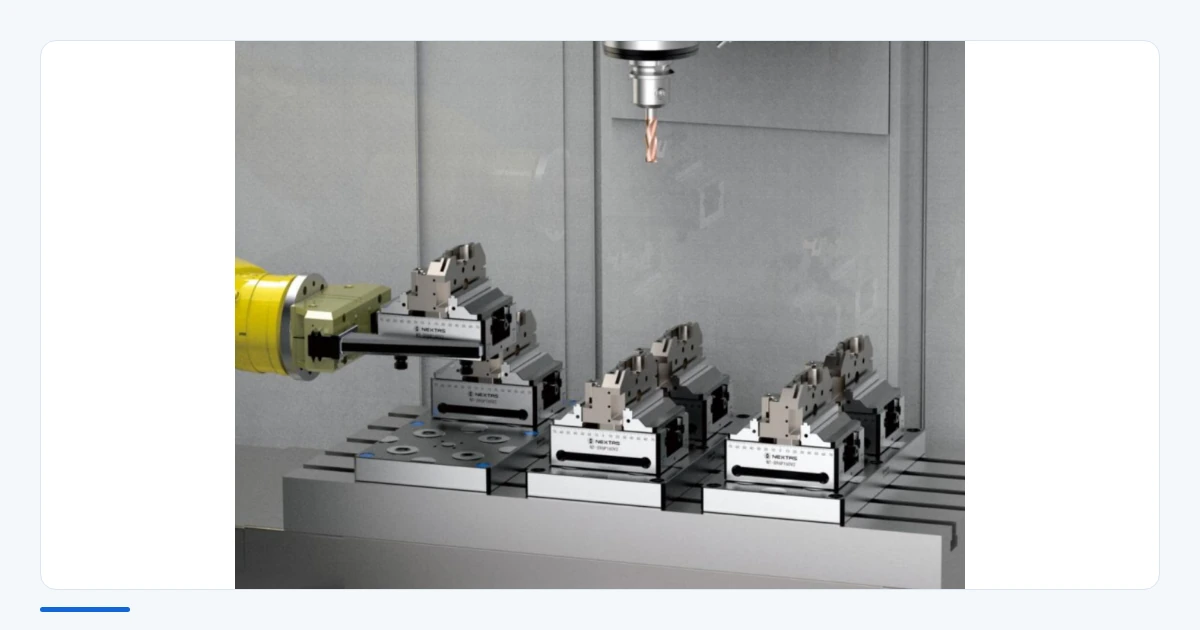
Решение закупщика
Не утверждайте пневматические тиски только потому, что они могут закрыться по команде. Утверждайте весь путь зажима только тогда, когда воздушный контур, подтверждение, разрешения ПЛК, губки, деталь и реакция на отказ прошли письменное испытание.
Сравните модели P75, P110 и P150 на странице пневматических тисков, затем передайте данные детали, станка и требования к подтверждению зажима для расчёта выбранной конфигурации.
Это руководство по конструкции и испытанию. Это не пример заказчика, не производственный результат и не допуск полной станочной ячейки.
Начните с воздушного контура, а не с М-кода
Пневматические тиски используют сжатый воздух, чтобы двигать механизм зажима. Это делает автоматическое срабатывание возможным. Это не делает подачу воздуха устойчивой и контур полным.
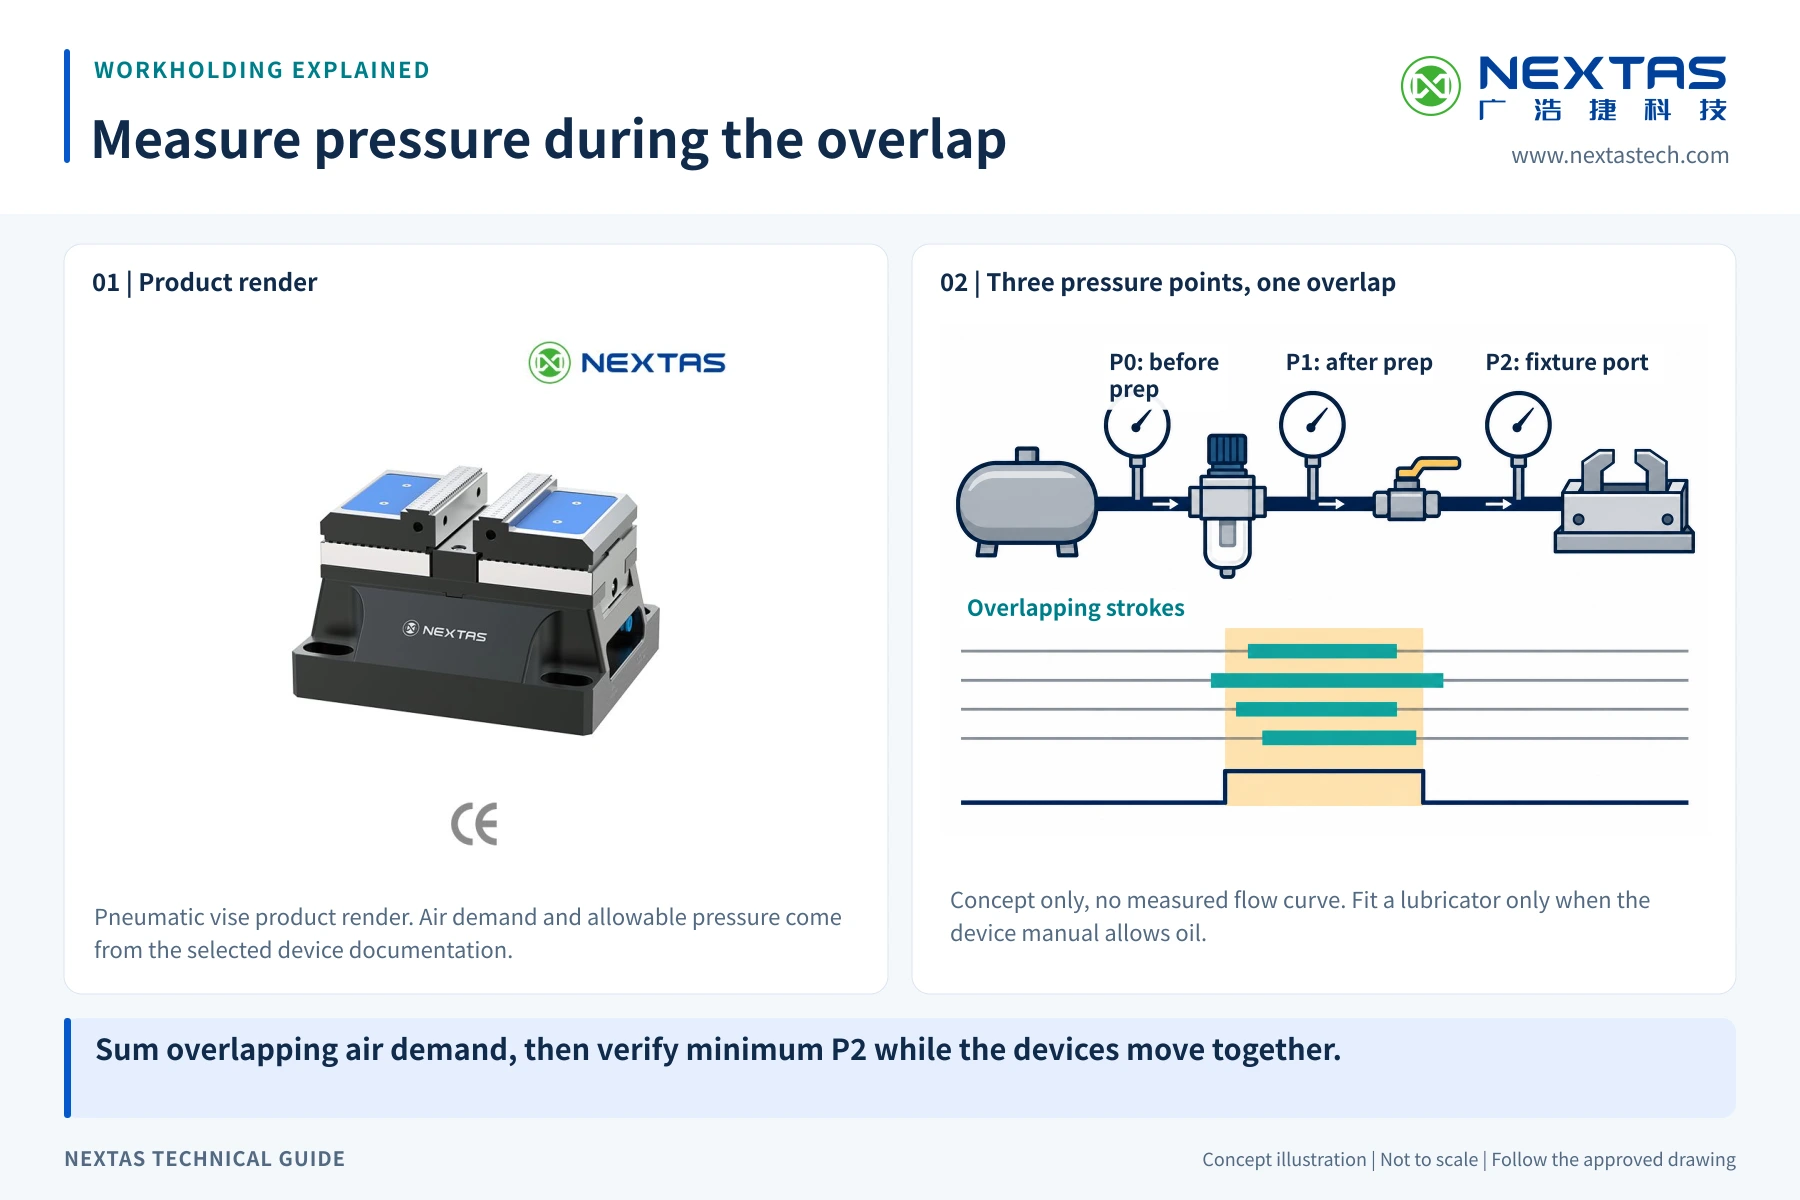
Начертите путь от цехового коллектора до тисков. Включите отсечной кран, блок подготовки воздуха, регулятор, манометр, распределитель, трубки, фитинги и выхлоп. Покажите трассу шланга через станок. Проверьте места пережима, горячую стружку, охлаждающую жидкость и подвижные оси.
Давление в цеховом коллекторе — это не давление у тисков во время движения. Длина трубки, расход распределителя, несколько устройств, которые движутся сразу, и перекрытый выхлоп могут изменить отклик. Запишите диапазон питания и расход, которые нужны выбранной модели. Используйте чертёж из предложения или данные изделия. Не копируйте значение с другого размера тисков.
Назначьте и ответственность. Служба ремонта должна знать, кто может менять регулятор, как настройка запирается, как сливается вода и когда утечка становится причиной остановки.
| Элемент воздушного контура | Вопрос | Какое подтверждение хранить |
|---|---|---|
| Питание | Остаётся ли давление в принятом диапазоне во время реальной последовательности? | Записанное испытание в точке потребления |
| Распределитель и трубки | Может ли контур двигаться и выбрасывать воздух так, как требует модель? | Схема контура и испытание с замером времени |
| Путь обслуживания | Свободны ли шланги и провода от инструмента, стружки и осей? | Разбор габарита станка |
| Настройки | Кто может их менять и как изменение записывается? | Заблокированный лист наладки |
Определите, что в этой ячейке значит «зажато»
Команда закрытия — это один бит. Принятое состояние зажима — инженерное решение. Группа должна решить, какие факты нужны до начала обработки.
Реле давления может показать, что давление пересекло свою уставку. Оно может не показать, что губки дошли до ожидаемого положения. Датчик положения может показать движение в одной точке. Он может не показать, что деталь села на свою базу. Датчик наличия детали может найти деталь, но может не доказать пригодный контакт губок.
Перечислите каждый сигнал и напишите одно ясное предложение о том, что он доказывает. Затем перечислите, чего он не доказывает. Так широкое имя вроде «тиски в норме» не спрячет непроверенное условие.
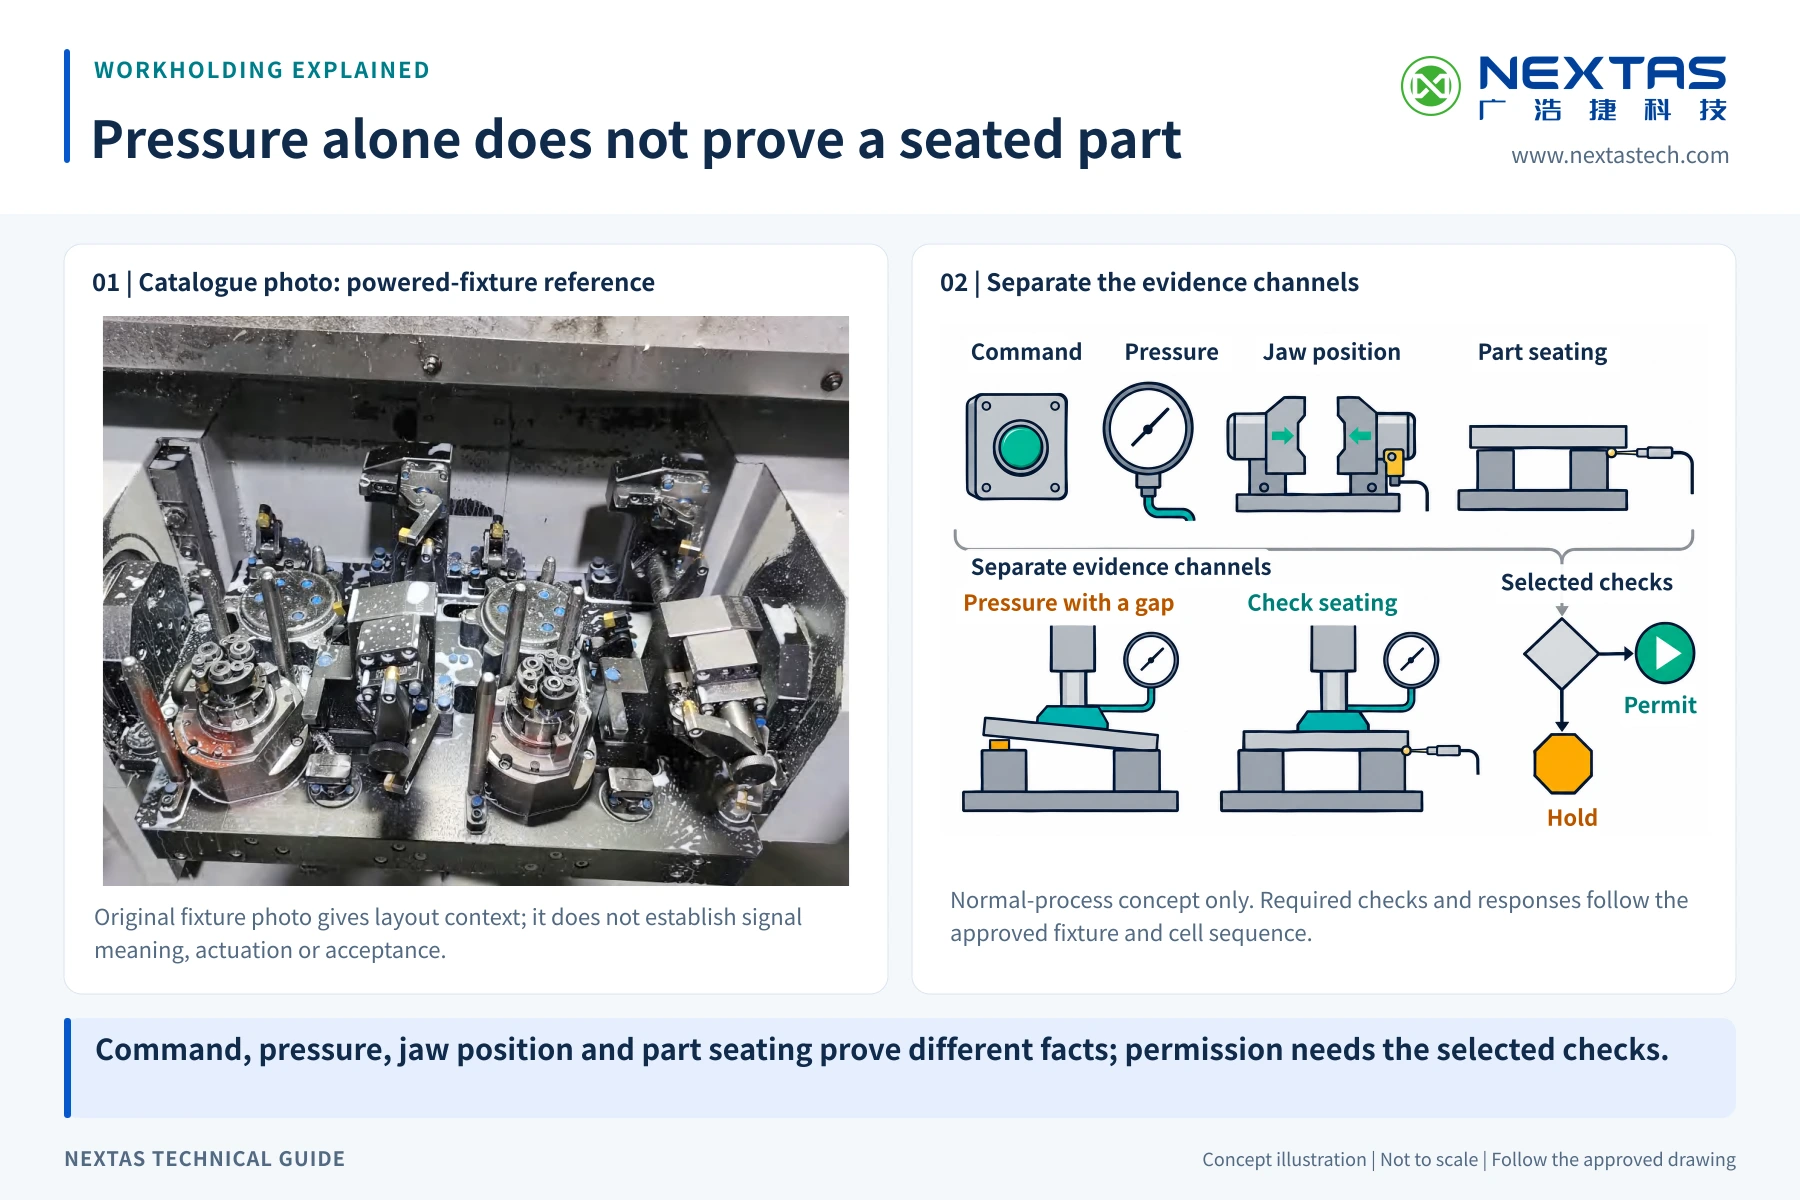
Соберите небольшую матрицу сигналов
Инженер по управлению не должен выводить смысл сигнала из подписи на проводке. Используйте матрицу, которая связывает физическое состояние, вход, ограничение по времени, разрешение и реакцию на отказ.
| Состояние или вход | Что оно может доказать | Чего оно одно не доказывает |
|---|---|---|
| Питание принято | Давление выше выбранной точки переключения | Посадку детали или положение губок |
| Открытое положение | Выбранный датчик открытого состояния изменился | Траектория робота свободна |
| Положение зажима | Выбранный датчик состояния зажима изменился | Захват достаточен для реза |
| Деталь на месте | Деталь дошла до зоны обнаружения | База чистая, и деталь села |
| Робот отведён | Управление робота сообщает согласованное положение | Остальные опасности ячейки под контролем |
Отверстия датчиков и варианты подтверждения различаются по модели тисков и контуру. Подтвердите, что даёт выбранное оборудование. Если у требуемого состояния нет прямого подтверждения, запишите добавленный датчик или метод испытания. Не превращайте отсутствующий сигнал в предполагаемый проход.
Сделайте обмен с ПЛК цепью разрешений
ПЛК, или программируемый логический контроллер, согласует входы и выходы станка. М-код системы ЧПУ может попросить ПЛК открыть или закрыть тиски. ПЛК всё равно должен проверить согласованные условия, прежде чем включить распределитель.
- Запрос обмена. Система ЧПУ достигает заданного состояния загрузки.
- Разрешение открытия. Противоречащее движение станка блокируется логикой ячейки.
- Запрос открытия и доказательство. Распределитель меняет состояние. ПЛК ждёт требуемое доказательство открытия.
- Загрузка роботом. Робот ставит деталь и достигает согласованного отведённого состояния.
- Запрос зажима и доказательство. ПЛК выдаёт запрос зажима и проверяет требуемые давление, положение и доказательство детали.
- Разрешение цикла. Обработка начинается только тогда, когда все требуемые состояния согласованы и ни одно ограничение по времени не активно.
Назовите владельца каждого бита. Укажите, это запрос, подтверждение или разрешение. Добавьте к каждому движению ограничение по времени и код отказа. Правило сброса должно вернуть ячейку к известному шагу, а не пропустить недостающее доказательство.
Считайте отсутствующее или противоречивое подтверждение отказом
Запланируйте испытания состояний, которых обычное производство не должно показывать никогда. Команда зажима может быть включена, пока подтверждение зажима остаётся выключенным. Подтверждения открытия и зажима могут появиться вместе. Давление питания может упасть после принятого состояния. Вход «робот отведён» может исчезнуть до пуска цикла.
Когда требуемое доказательство отсутствует или противоречит себе, управление должно блокировать следующее разрешение. Точный останов и ответ по энергии зависят от конструкции всей ячейки. Храните неудачный шаг и состояние входов в записи тревоги, чтобы персоналу не приходилось гадать.
Не предполагайте, что делают тиски после потери воздуха. Одни контуры могут удерживать состояние, другие могут двигаться, третьи могут стать неопределёнными. Используйте документы выбранной модели и пневматическую схему. Испытайте реальный контур по процедуре площадки.
Докажите губки и деталь, а не только устройство
Даже верные сигналы не доказывают, что конструкция губок подходит к резу. Разберите реальную деталь, контакт губок, высоту захвата, материал, толщину стенки и нагрузку резания. Учтите влияние стружки на базу и на съём детали.
Ставьте регулятор только по утверждённому плану технологии и данным выбранной модели. Большее давление не заменяет опору губками. Слишком слабый захват может допустить движение. Слишком большой вход может оставить след или деформировать некоторые детали. Приемлемый диапазон должен выйти из испытания реальной детали и технологии.
Проверьте значимые элементы после повторных циклов зажима. Включите в выборку плановую остановку и восстановление. Запишите комплект губок, настройку регулятора, траекторию инструмента, метод измерения и результат.
Допустите путь зажима нормальными испытаниями и испытаниями отказа
Начните с управления документами. Держите вместе точную модель тисков, чертёж крепления, чертёж губок, схему воздуха, данные распределителя, перечень датчиков, ревизию ПЛК и перечень тревог. Отметьте любое значение, которое ещё ждёт подтверждения поставщика или площадки.
Выполните нормальную последовательность на представительных деталях. Запишите времена открытия и зажима, состояние питания и каждый переход подтверждения. Затем вводите по одному запланированному отказу. Снимите вход датчика, ограничьте питание в управляемом испытании, не дайте полной посадке, прервите последовательность и перезапустите по письменной методике восстановления.
Цель не в том, чтобы заставить ячейку продолжать. Цель — показать, что недостающее доказательство блокирует следующий шаг и создаёт ясную тревогу. Квалифицированный персонал должен планировать эти испытания и управлять ими.
- Точная схема тисков, распределителя, датчика и губок совпадает с документами.
- Подача воздуха в точке потребления остаётся в принятом диапазоне во время последовательности.
- У каждой команды, каждого подтверждения и каждого разрешения один ясный смысл.
- Ограничения по времени и противоречивые сигналы блокируют пуск цикла.
- Выбранное состояние отказа испытывается по процедуре площадки.
- Контроль детали отвечает письменным пределам технологии площадки.
- Восстановление возвращает известное состояние до возобновления автоматического движения.
Граница безопасности полной ячейки
Пневматические тиски и их подтверждение не допускают ячейку станка с ЧПУ или робота. Квалифицированный изготовитель станка или интегратор должен проверить ограждения, блокировки, безопасный доступ, управление энергией, движение робота, стыки со станком и восстановление для реальной площадки. Данные изделия поддерживают эту работу; они не заменяют оценку риска ячейки.
Двухминутный показ изделия с видимым открытием, закрытием и обращением с пневматическими тисками. Это не протокол производственной приёмки.
Видео показывает видимое открытие, закрытие и обращение с пневматическими тисками NEXTAS. Оно не доказывает прилегание детали, результат резания и допуск серии. Это не запись приёмки воздуха ячейки или сигналов.
Что может проверить NEXTAS
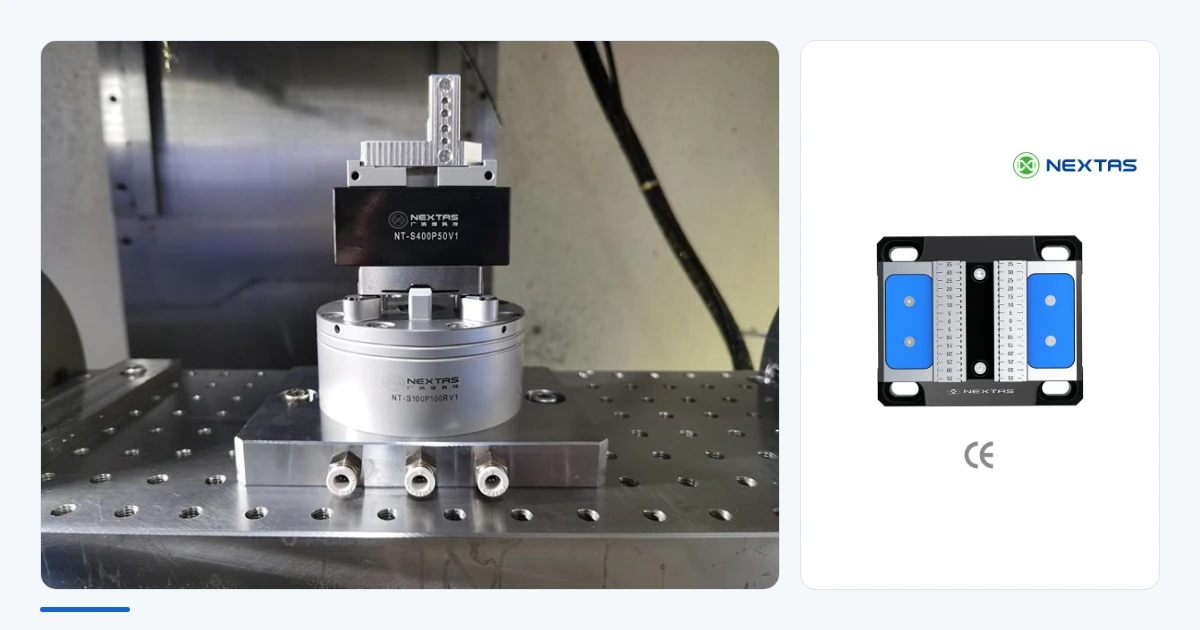
NEXTAS указывает семейства пневматических тисков для автоматизации станков с ЧПУ, включая несколько размеров корпуса. Давление, силу, крепление и данные датчиков конкретной модели нужно подтвердить для выбранного предложения и чертежа.
Для проверки стыка отправьте чертежи детали и губок, ожидаемую нагрузку обработки, пространство станка, схему крепления, имеющиеся данные воздуха, данные распределителя и входов-выходов, последовательность робота и требуемое подтверждение. NEXTAS может проверить стык зажима. Изготовитель станка или интегратор остаётся ответственным за управление и допуск полной ячейки.
Вопросы перед допуском управления
Доказывают ли пневматические тиски, что деталь зажата?
Нет. Команда открытия или закрытия только просит устройство двигаться. Ячейке нужно определённое доказательство выбранного состояния тисков, посадки детали и отвода робота, прежде чем разрешить обработку.
Может ли М-код системы ЧПУ управлять любыми пневматическими тисками?
М-код может начать запрос управления, когда система ЧПУ и ПЛК настроены для этого. Выход всё равно должен включить выбранный распределитель и прочитать требуемое подтверждение. Проверьте входы и выходы станка, напряжение, распределитель, выдержки и логику, а не предполагайте, что каждый контроллер сработает.
Достаточно ли реле давления, чтобы подтвердить зажим?
Не само по себе. Реле давления может показать, что давление пересекло свою уставку. Оно может не доказать положение губок, наличие детали или пригодный захват. План проверки должен указать, что доказывает сигнал давления и какие ещё проверки нужны.
Что должна сделать ячейка, если давление воздуха упадёт?
Результат зависит от выбранных тисков и пневматического контура. Подтвердите документированное состояние при потере питания, затем испытайте это условие по процедуре площадки. Управление должно блокировать пуск цикла, когда требуемое доказательство зажима отсутствует или противоречит себе.
Какие данные отправить для проверки пневматических тисков?
Отправьте чертежи детали и губок, нагрузки обработки, пространство станка, стык крепления, данные воздушного питания, данные распределителя и входов-выходов, требуемые датчики, последовательность робота и запланированную реакцию на отказ. Укажите точную модель тисков, если она уже выбрана.
Отправьте один лист состояния зажима
Передайте деталь, губки, воздушный контур и перечень входов и выходов одного станка. Мы поможем указать, какие стыки тисков подтверждены, а каким ещё нужно доказательство.