Быстрая передача проекта
Сообщите парк станков, поток паллет и планируемое время работы без оператора
Подготовьте единый запрос для выбранного варианта по полному списку данных проекта.
Быстрая связь
Нужны чертежи или быстрый ответ? WhatsApp / электронная почта.
Парк станков и интерфейсы
Определите, какие станки будут совместно использовать загрузочный модуль и какие интерфейсы нужно подключить.
Логика паллет и склада
Укажите семейство оснастки и объём работы, который ячейка должна вмещать между подходами оператора.
Цифровой контур и персонал
Определите задачи оператора и производственные системы, которым потребуется обмен данными.
Быстрый подбор
Какой маршрут автоматизации подойдёт вашему цеху первым?
Сравните практичные стартовые точки ниже, чтобы решить: первый этап — это компактная загрузочная ячейка, плотный палетный буфер, более длинный охват передачи или уже более широкое обсуждение ГПС (FMS).
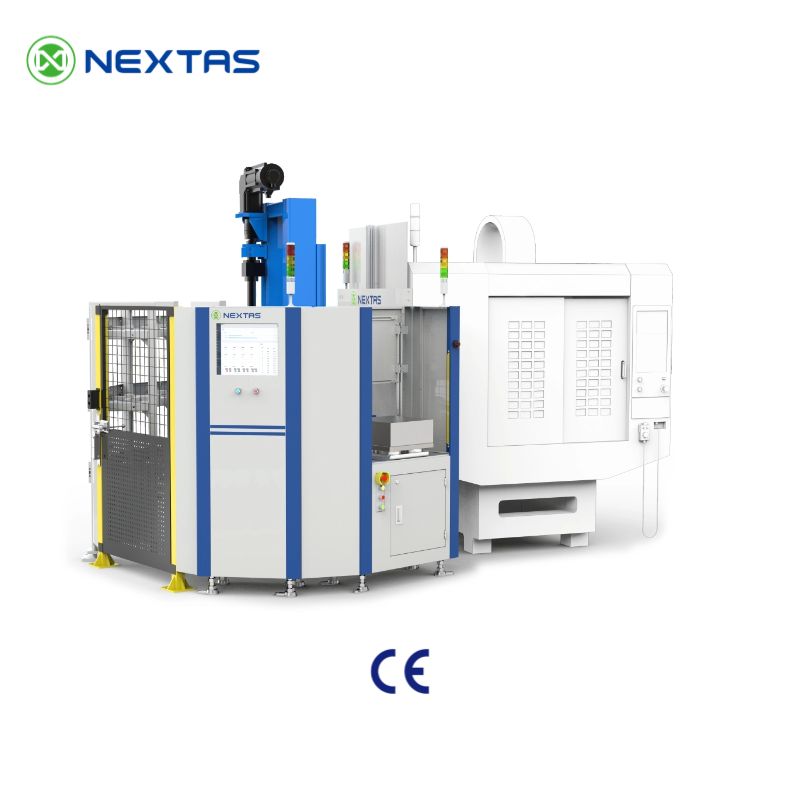
Выбирайте вертикальный магазин, когда
Нужен компактный первый шаг, один-два станка, офлайн-подготовка паллет и последовательный переход от ручной загрузки.
Выбирайте карусельный склад, когда
Нужно больше позиций паллет на ограниченной площади и плотный буфер для смешанных заданий без длинной линейной планировки.
Выбирайте портальную систему, когда
Нужен более длинный охват передачи, доступ сверху или более чистый способ согласовать загрузку нескольких станков.
Начинайте планирование ГПС, когда
Количество станков, нагрузка на планирование, отслеживание паллет и координация MES / WMS уже стали узким местом, а не просто скорость загрузки.
Что прислать перед рекомендацией компоновки автоматизации
Подготовьте единый запрос для выбранного варианта по полному списку данных проекта.
Линейка автоматизационных модулей
Практичный обзор концепций из каталога, наиболее важных для планирования проектов в обрабатывающих ячейках с ЧПУ.
Автоматизированный модуль NTS-V4
Компактная концепция автоматизации для многономенклатурного мелкосерийного производства, где один станок должен продолжать работу, пока палеты подготавливаются и передаются по контролируемому циклу.
- 4 позиции хранения палет
- Грузоподъемность до 650 кг
- Скорость перемещения 300 мм/с
- Повторяемость базы позиционирования <0,005 мм
Модуль автоматизации NTS-V12
Более крупная палетная ячейка для предприятий, которым нужны оптимизация площади, перемещение паллет в пределах грузоподъёмности выбранной модели и интегрированное расписание по большему числу семейств деталей.
- 12 позиций хранения палет
- Грузоподъемность до 500 кг
- Скорость перемещения 800 мм/с
- Диапазон испытания на герметичность ±0,01 мм
Модуль автоматизации NTS-VS2
Концепция совместной работы двух станков с 6-осевым роботом, системой управления и компактным складом для выпуска широкой номенклатуры малыми партиями.
- 16 позиций хранения палет
- Работа с 6-осевым промышленным роботом
- Нагрузка захвата до 120 кг
- Повторяемость базы позиционирования <0,005 мм
От автономной ячейки к координации, готовой для FMS
Каталог показывает серию автоматизации как нечто большее, чем просто загрузчик. Она объединяет дашборды, интеллектуальное расписание, координацию оборудования и промышленную коммуникацию, чтобы данные ячейки могли поступать в MES, отчеты и процессы прослеживаемости.
Четыре уровня планирования
- Уровень представления: дашборд цифрового двойника, мобильный дашборд и центр отчетов.
- Уровень принятия решений: APS-планирование, балансировка нагрузки, оптимизация маршрутов и обработка исключений.
- Уровень исполнения: управление роботом, диспетчеризация AGV, модуль обработки и складской модуль.
- Промышленный уровень: OPC UA, Profinet, EtherCAT и Modbus для планирования интеграции.
Функции, которые чаще всего запрашивают в проектах
Интегрированное расписание: динамическое планирование, оптимизация в реальном времени и адаптивная корректировка под меняющийся микс заказов.
Прослеживаемость: статус детали, оснастки и инструмента можно связать с позицией на складе и производственным заказом.
Работа без постоянного присутствия оператора: буфер палет, подтверждаемые состояния загрузки и согласованный поток материала снижают необходимость ручного вмешательства.
Масштабируемая архитектура: начать с одного станка или одной ячейки, затем расширить до хост-управления, центрального склада или логики AGV.
Путь внедрения по этапам проекта
Для выбранного этапа согласуйте общие интерфейсы и правила работы до добавления станков или склада.
Первый этап на одной ячейке
Стандартизировать сначала: интерфейс базирования с нулевой точкой, размеры паллет и допустимое окно работы без постоянного присутствия оператора после оценки рисков и приёмки ячейки.
Загрузочный модуль один-к-двум
Стандартизировать сначала: ориентацию оснастки, логику захвата и офлайн-последовательность загрузки.
Смешанная ячейка один-к-трём
Стандартизировать сначала: правила семейств паллет, приоритет планирования и обработку исключений.
Координация ГПС на уровне линии
Стандартизировать сначала: владение данными, контрольные точки прослеживаемости и правила потока материала.
Где серия автоматизации подходит лучше всего
Эти проектные направления хорошо соответствуют сценариям, показанным в каталоге.
Загрузочные модули для одного-двух станков
Подходят для предприятий, которые хотят сделать практичный первый шаг к безоператорной загрузке без полной перестройки линии.
Ячейки смешанного производства для одного-трех станков
Полезны, когда нескольким станкам нужна общая логика палет или оснастки при сохранении разделения семейств деталей.
Гибкие линии под управлением хост-компьютера
Подходят для заводов, которым нужны централизованное планирование, полная прослеживаемость и координированные данные между складом, обработкой и контролем.
Массово-кастомизированное производство
Такую компоновку можно рассматривать при большом количестве вариантов, малых партиях и ограниченной площади.
Строительные блоки автоматизации
Что находится внутри работающей ячейки автоматизации
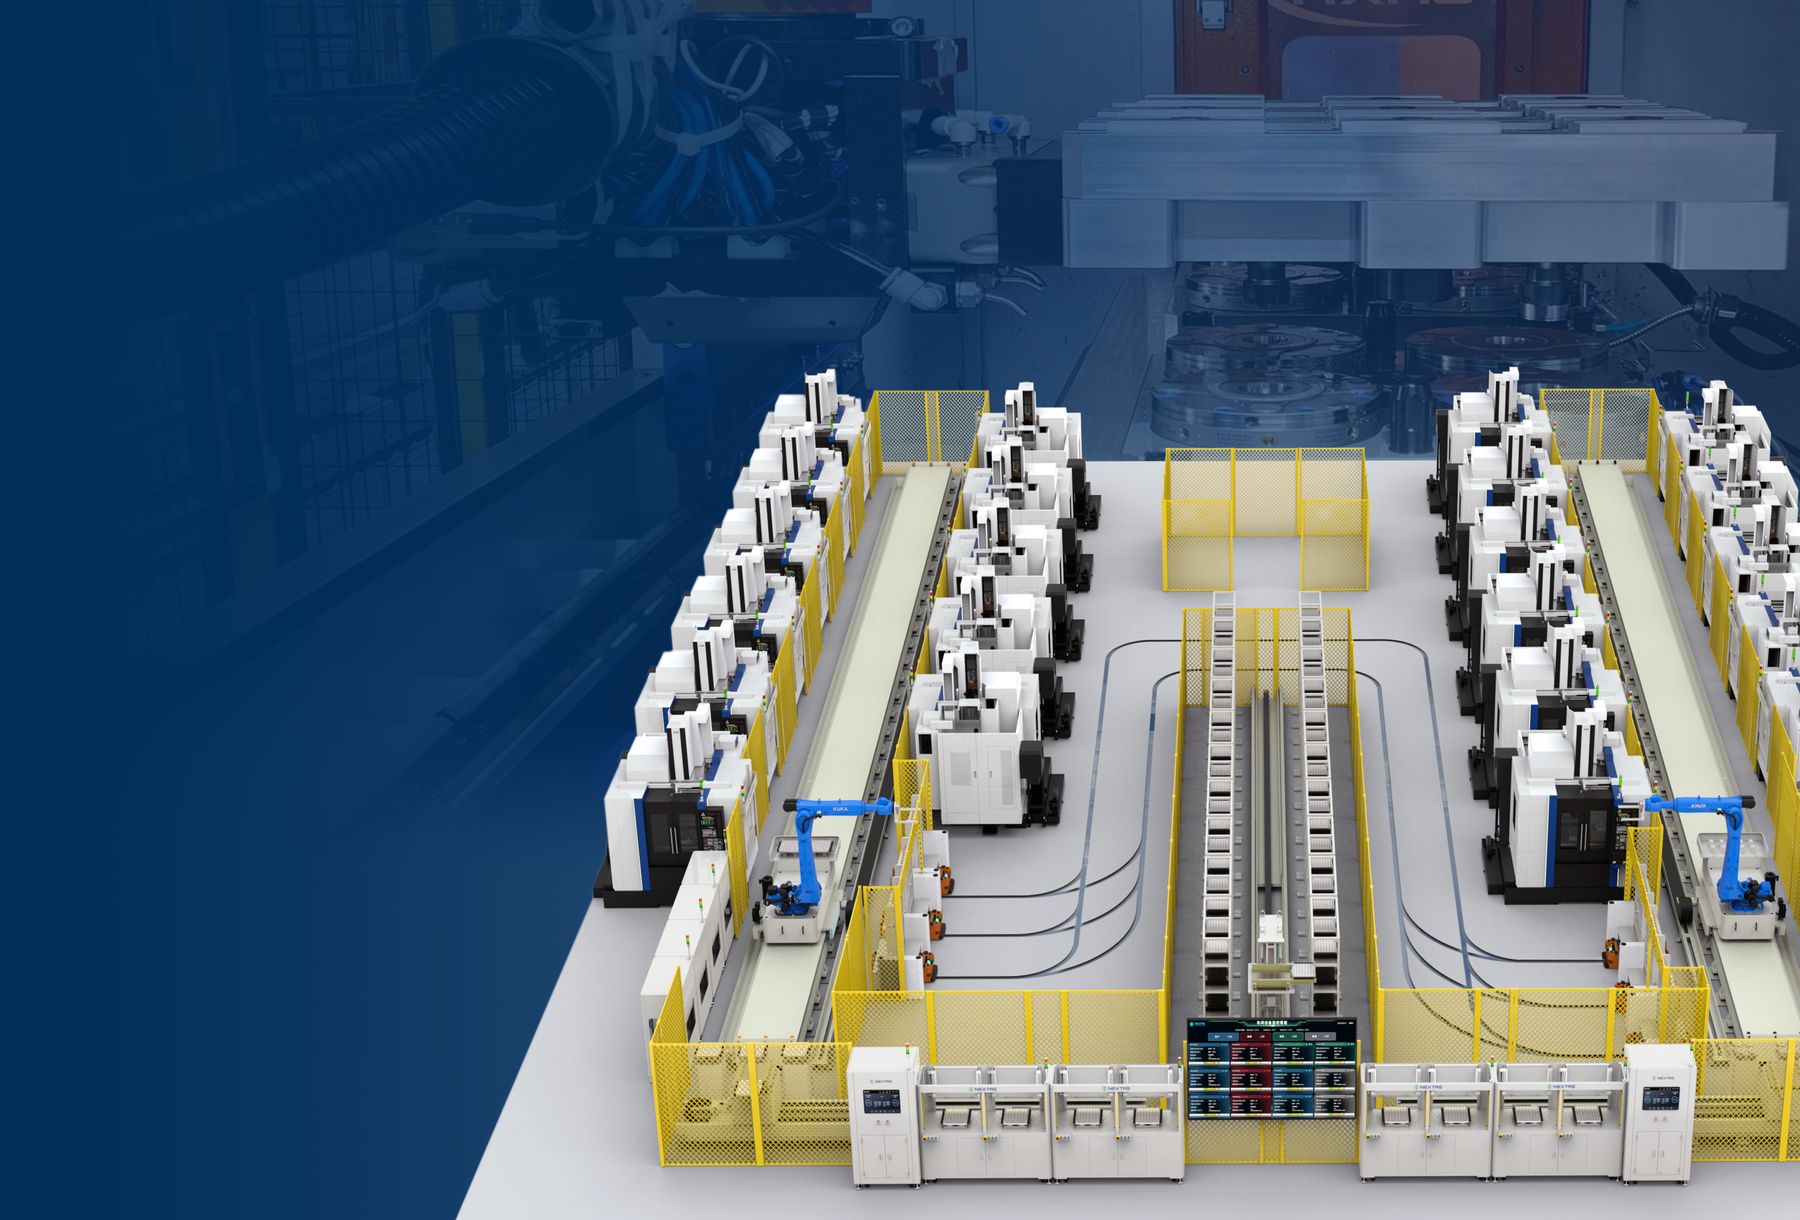
Возможные блоки системы включают паллетные склады, роботы-загрузчики, конвейеры и пары «станок–ячейка». Состав выбирают по потоку деталей, площади и требованиям безопасности.
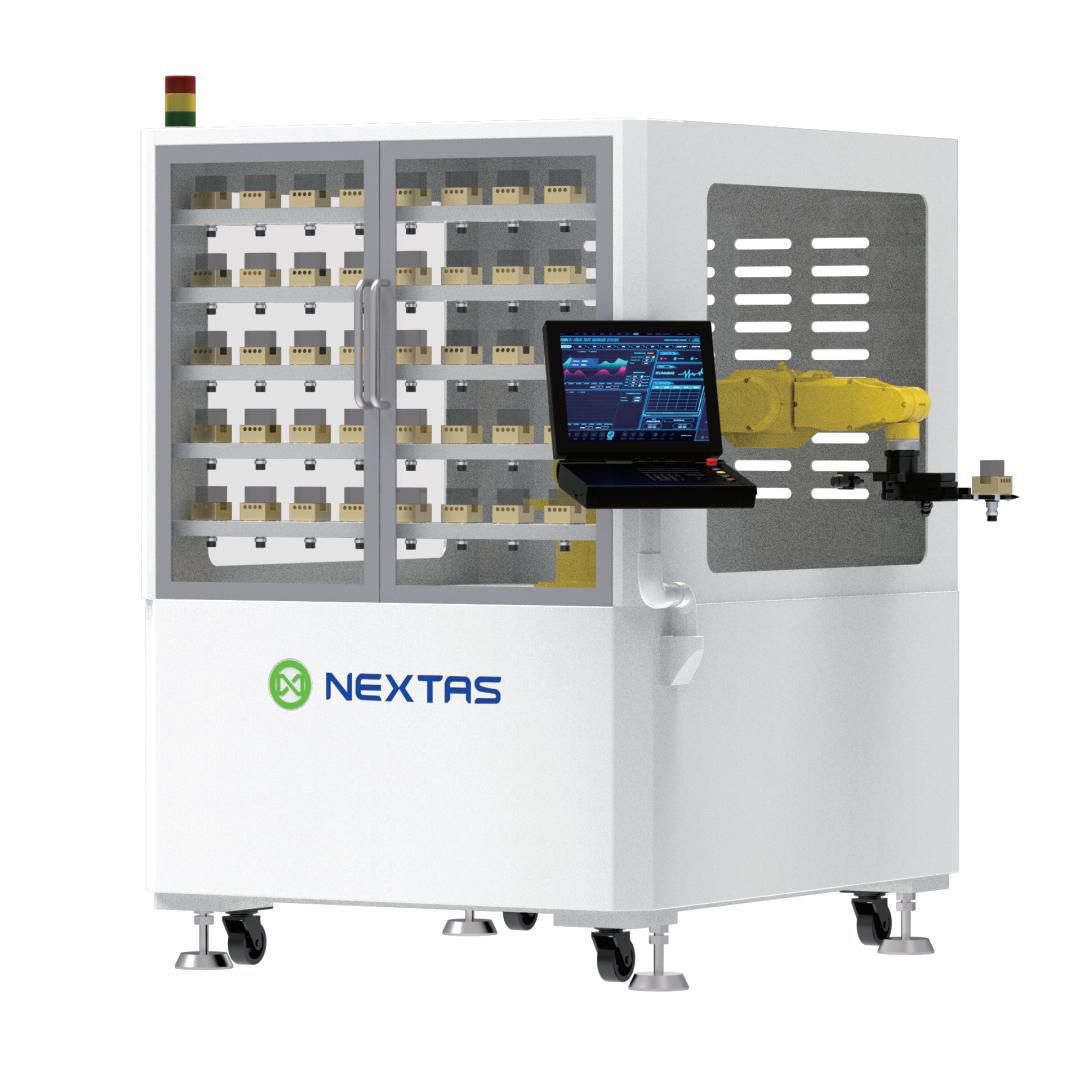
Палетный склад-башня
Вертикальный стеллаж с HMI хранит подготовленные паллеты между вмешательствами оператора. Достижимое время работы зависит от инструмента, программы, контроля и обработки отказов.
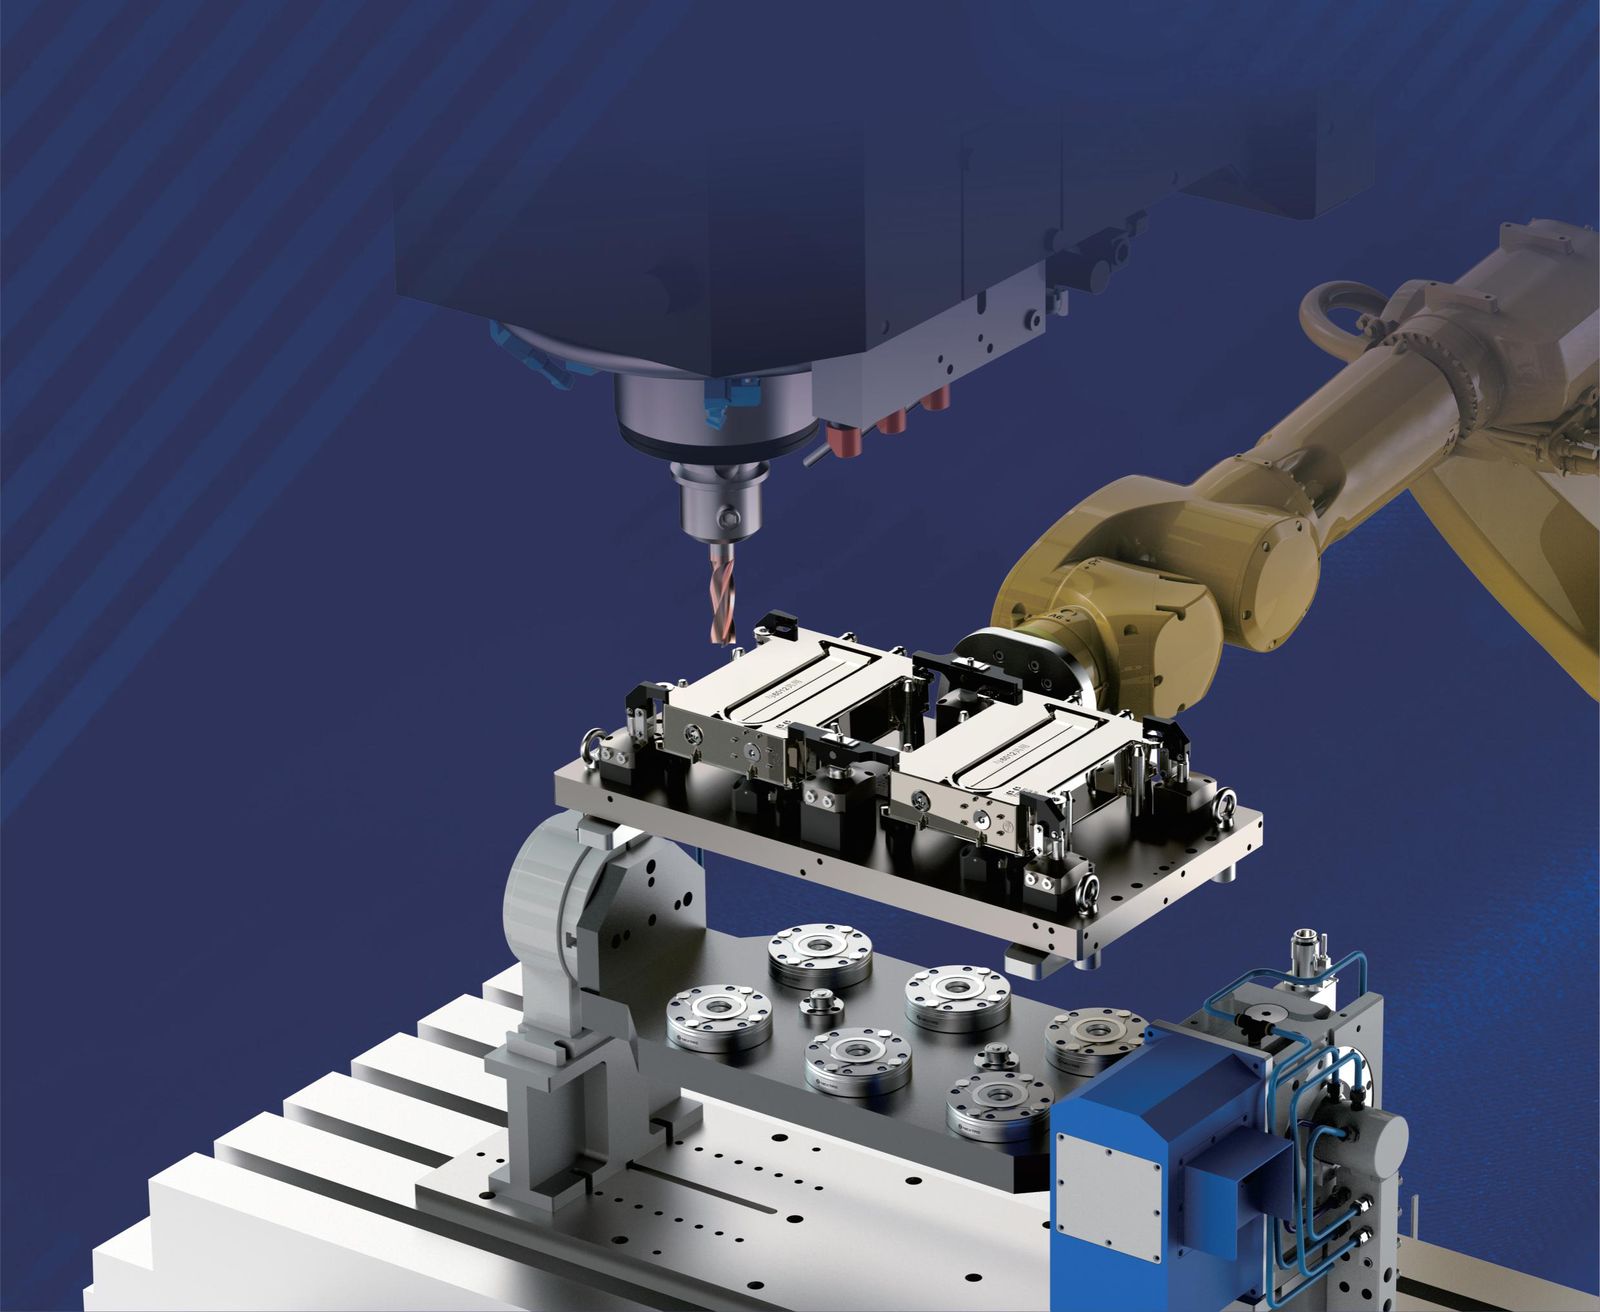
Роботизированная станция загрузки
6-осевой манипулятор с захватом оснасточной колонны или паллеты. Повторяемость захвата и совместимость с системой базирования подтверждают в составе ячейки.
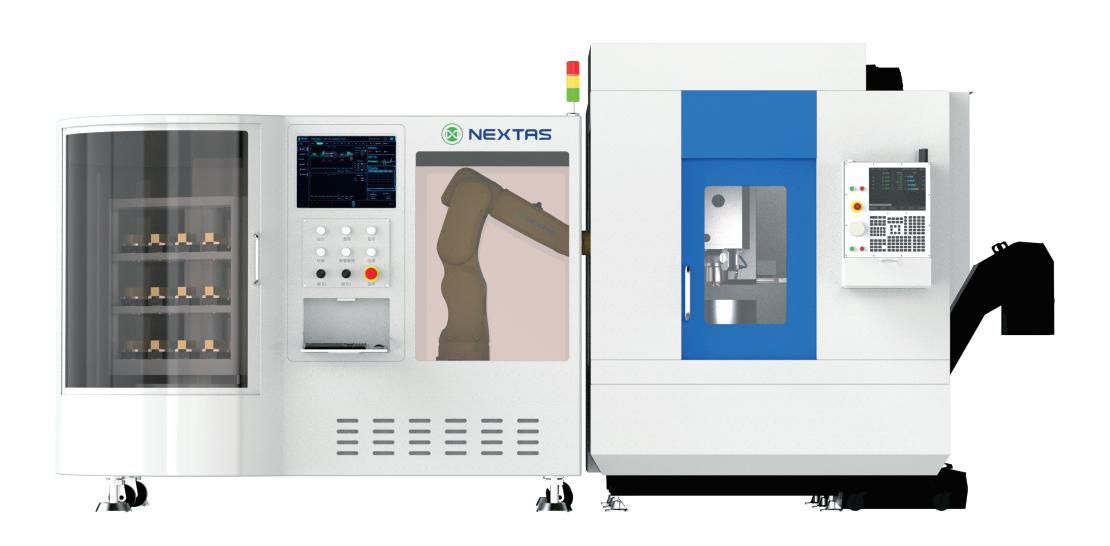
Робот + ЧПУ интегрированы
Робот, шкаф управления и станок с ЧПУ могут поставляться как согласованная ячейка. Объём предварительной сборки и испытаний фиксируют в предложении.
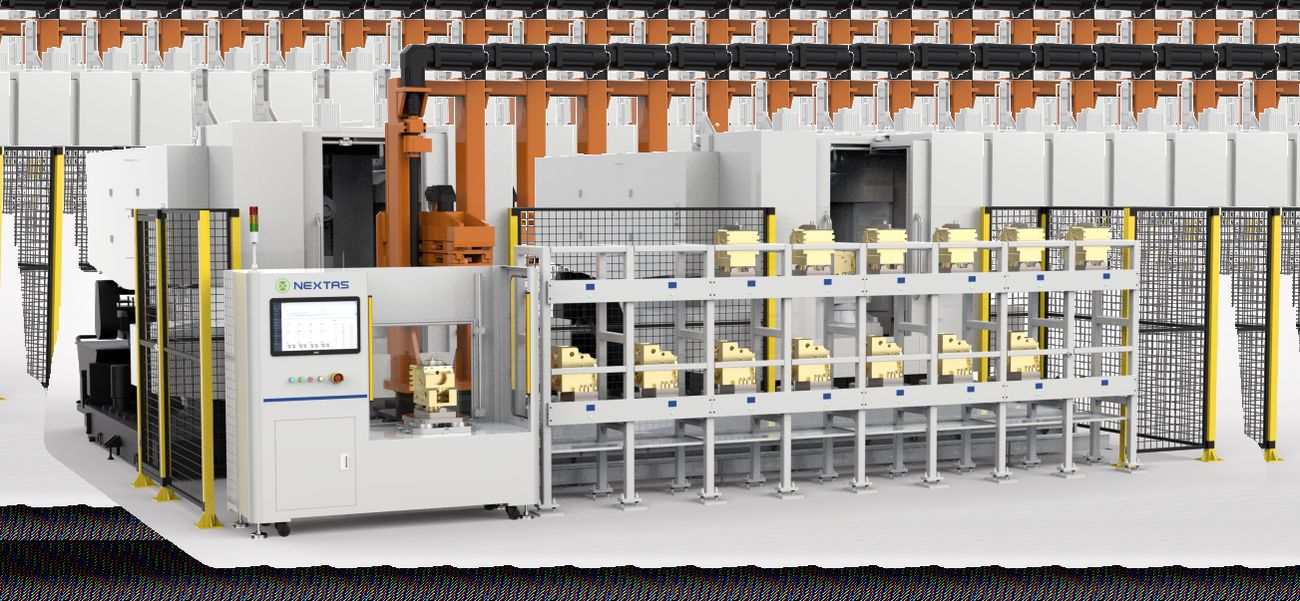
Многопозиционный конвейер
Палетный конвейер с несколькими рабочими позициями. Подходит для малых партий с высокой номенклатурой.
Интеграция палет и робота
Как палеты и роботы выглядят на площадке
Два вида интеграции палет и робота с остальным цехом — потолочный челнок для больших объёмов и пара станок-ячейка для поэтапного развёртывания.
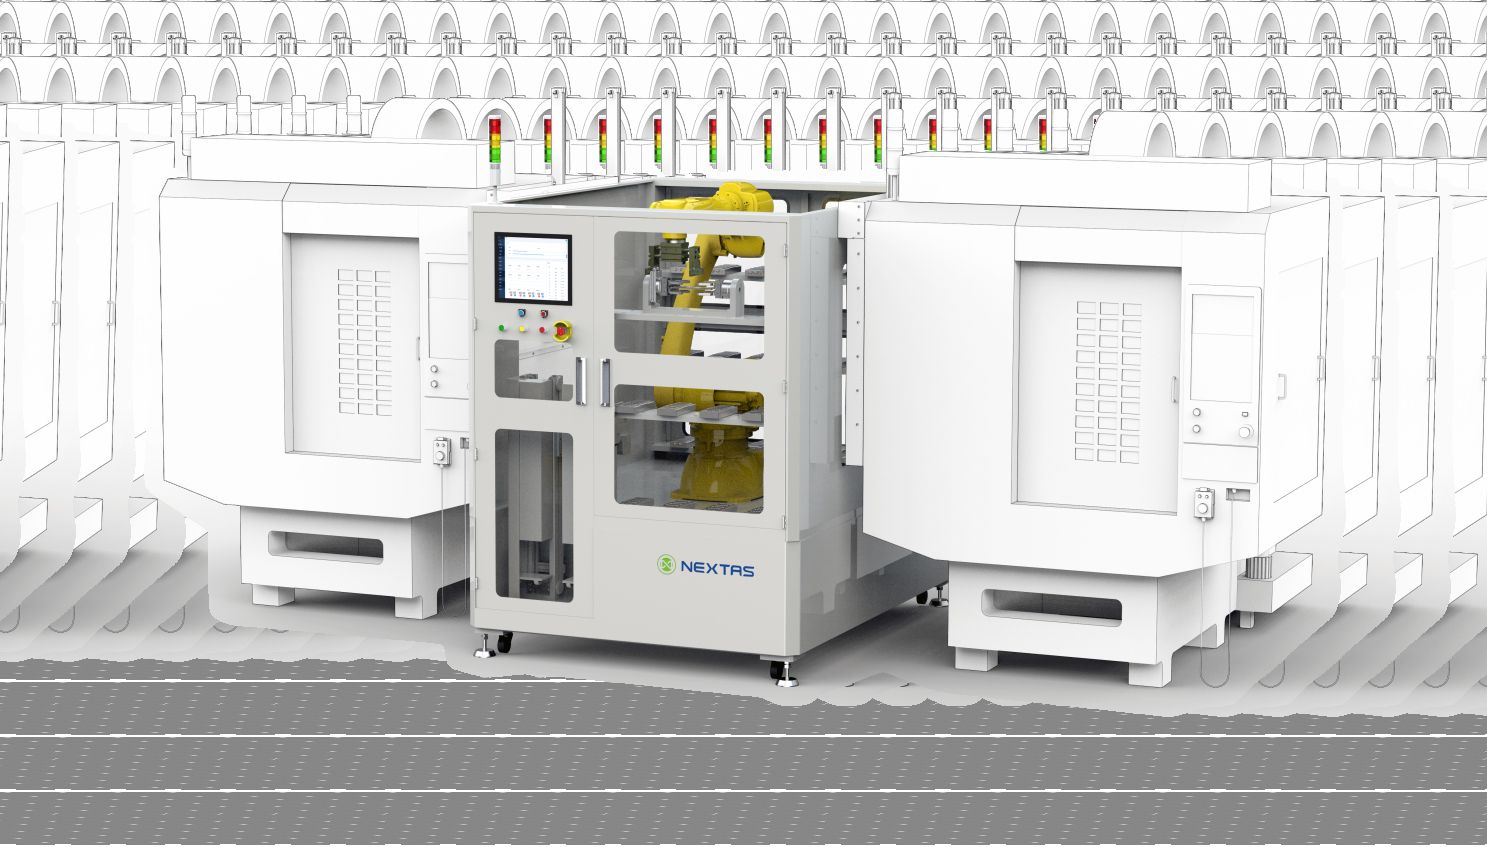
Потолочный палетный челнок
Потолочный челнок переносит палеты между станциями без занятия пола. Подходит для тесных цехов.
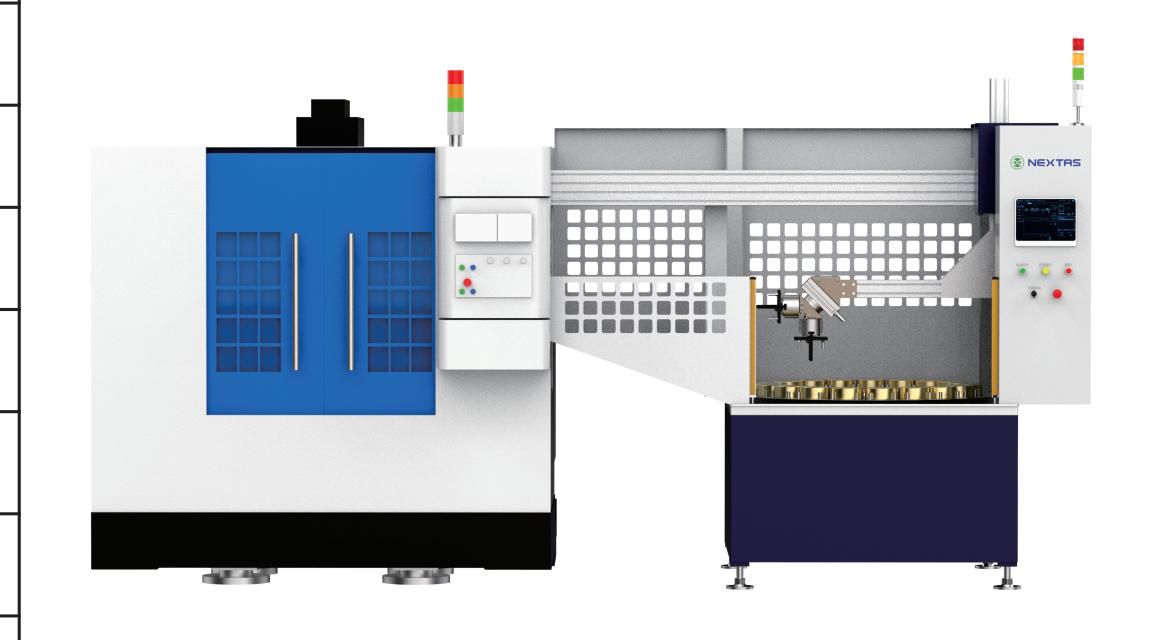
Пара станок-ячейка
Один станок с ЧПУ в паре со смежной ячейкой автоматизации. Один из вариантов поэтапной автоматизации существующего цеха; риски оценивают по конкретной компоновке.
Что подготовить перед обсуждением проекта автоматизации
- Модели и количество станков, марка и семейство ЧПУ, тип шпинделя, открывание двери, ограничения по нагрузке и текущая загрузка; один, два или три станка на загрузочный модуль
- Диапазон размеров и масса деталей, размеры и масса паллет, семейство оснастки, частота переналадки и существующая стандартизация
- Целевой график смен, планируемые часы без оператора, стабильность такта, цель снижения трудозатрат и количество буферных мест
- Цифровой контур первого этапа: автономная работа, панель данных, MES, ERP, APS, WMS, RFID, управление инструментом или прослеживаемость
- Доступная площадь, зона безопасности, роботизированная подача или подключение AGV и потребности склада; предпочтение вертикальному, карусельному или портальному решению
- Ожидаемый эффект и окупаемость: снижение трудозатрат, рост времени полезной работы оборудования, увеличение производительности или улучшение прослеживаемости
- Предпочтительный первый этап: компактная ячейка, поток палет, роботизированная подача или полная дорожная карта гибкой производственной системы (FMS)
- Существующий стандарт базирования или система нулевой точки, уже применяемая в цехе
Часто задаваемые вопросы
Серия автоматизации подходит только для крупных заводов?
Нет. Логика каталога начинается с компактных модулей и развивается до более крупных концепций FMS, поэтому малые и средние производители могут внедрять проект поэтапно в зависимости от бюджета и номенклатуры.
Можно ли подключить систему к MES, ERP или складскому ПО?
Возможность подключения к MES, ERP или складскому ПО зависит от контроллеров, протоколов, структуры данных и согласованного объёма интеграции.
С чего лучше начать, если сейчас большая часть работы выполняется вручную?
Большинство производителей начинают со стандартизации палет, оснастки и потока загрузки вокруг одного-двух станков. Это дает менее рискованный путь к более широкой автоматизации позже.
Какой типичный срок поставки от подтверждения заказа до отгрузки?
Срок зависит от конфигурации. Инженерная команда подтверждает его в предложении после проверки чертежа или BOM, количества, исполнения, интерфейсов и объёма контроля. Сайт не гарантирует фиксированный срок.
Какая контрольно-измерительная и качественная документация поставляется с каждой единицей?
Контрольные, материальные, калибровочные и трассировочные документы зависят от продукта, конфигурации, метода приёмки и объёма заказа. В предложении или подтверждении указывается комплект документов; сайт не обещает полный отчёт к каждой единице.
Этот сайт связан с NEXTAS CO., LTD?
Да. Этот сайт является специализированным международным сайтом для решений NEXTAS по зажиму заготовок. Информация о продуктах, инженерная поддержка и производственные возможности поддерживаются NEXTAS CO., LTD, с фокусом на точную оснастку для станков с ЧПУ, системы нулевой точки, самоцентрирующиеся тиски и индивидуальные решения для зажима.
Нужна поддержка по проекту?
Обсудим ваш проект оснастки или автоматизации
Отправьте список станков, текущий способ переналадки и целевую производительность. Мы поможем оценить, что будет лучшим первым шагом: компактный модуль, палетная концепция или более широкое направление FMS.