Доступ к верхней и боковым граням
Зажим за подготовленный профиль основания оставляет открытой большую часть заготовки.
Освободите обрабатываемые грани, закрепив заготовку за подготовленный профиль
Подготовленный профиль «ласточкин хвост» 45° оставляет инструменту доступ к большей части заготовки. Сравните однопозиционное семейство P50 и трёхпозиционное P90, затем подберите губки и монтажный интерфейс по заготовке, нагрузкам резания и свободному пространству станка.
Зажим за подготовленный профиль основания оставляет открытой большую часть заготовки.
Одна позиция подходит для отдельной заготовки; три имеет смысл рассматривать для семейства деталей с общим циклом.
Согласуйте приспособление, интерфейс 52 или 96 мм и рабочую зону станка до утверждения наладки.
Не уверены в конфигурации? Расскажите о вашей наладке.
Сначала выберите основание
Сузьте семейство интерфейса ниже, затем используйте подробное сравнение и проверки. Окончательное соответствие зависит от выбранной модели, утверждённого чертежа интерфейса, пространства станка, полезной нагрузки, нагрузки резания и приёмки процесса.
Начните с компактных деталей, малого пространства в станке или плотной компоновки нескольких постов.
Начните здесь, когда более крупные детали или более тяжёлое резание требуют более широкого основания.
Для паллет с несколькими приспособлениями проверьте пневматическую плиту с нулевой точкой и автоматический сменщик паллет вместе с полезной нагрузкой, просветом станка и утверждённой последовательностью обмена.
Укажите модель станка, размеры стола, пространство ходов 5 осей и то, ставится ли приспособление прямо или через уже имеющуюся плиту с нулевой точкой.
Укажите материал, размер заготовки, предпочтительный формат «ласточкин хвост» (52 мм или 96 мм), число сторон за одну установку и требования к поверхности.
Укажите допуск повторяемости, нужен ли один или три поста, целевое время на деталь и планируемую связь с роботом или складом паллет.
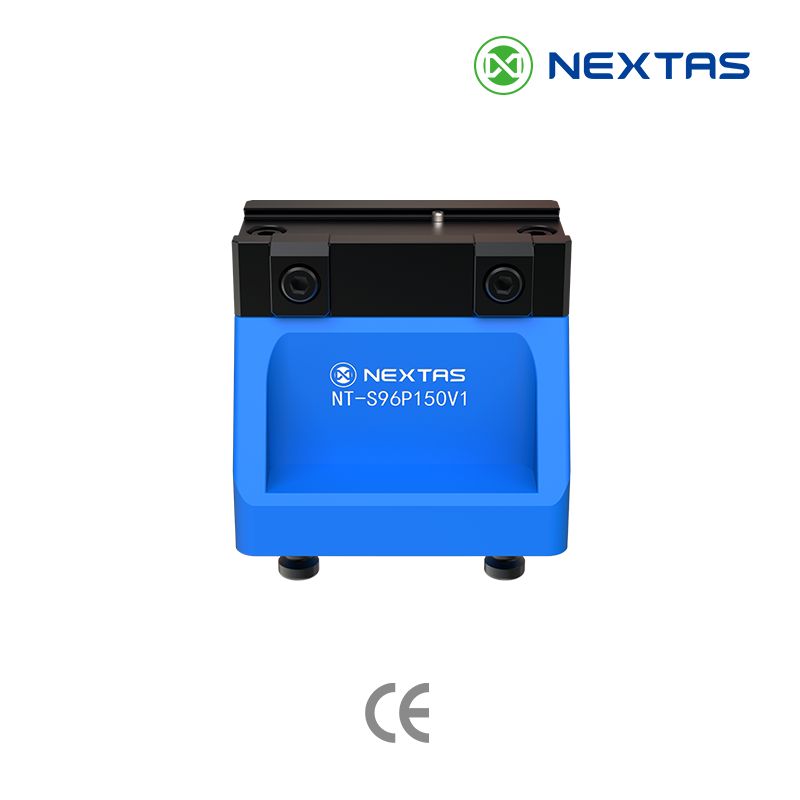
Листы ниже — таблицы характеристик и применения заготовки пневматических приспособлений «ласточкин хвост» NT-S500P50 на один пост и NT-S600P90 на три поста. До интеграции подтвердите интерфейс 52 мм или 96 мм на чертеже выбранной модели.
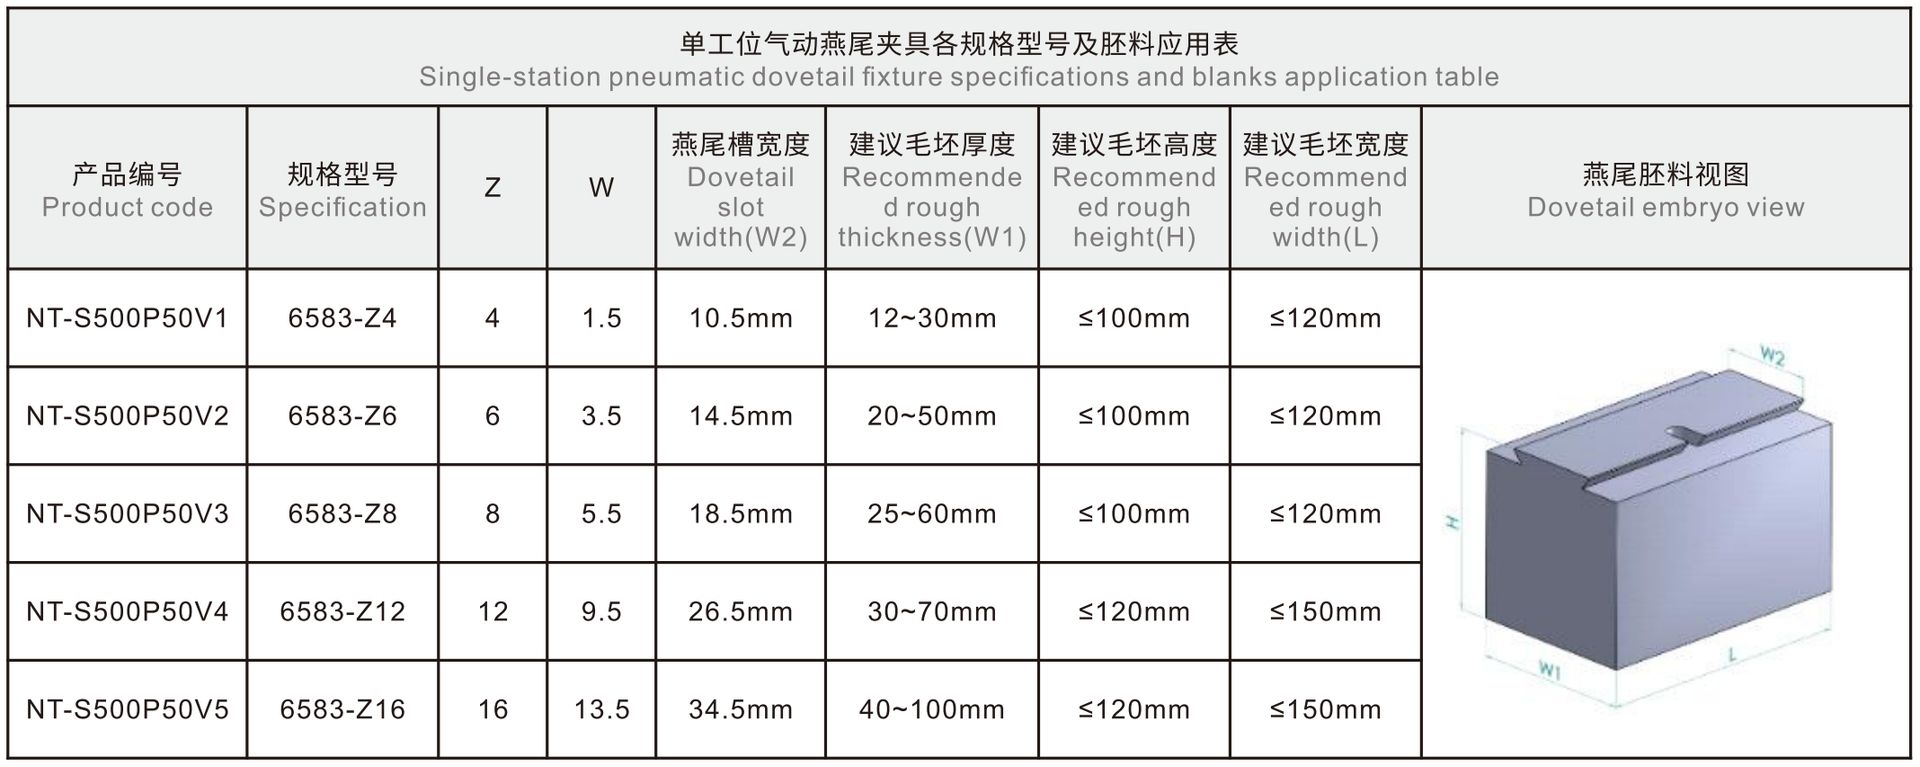 Увеличить чертёж с характеристиками
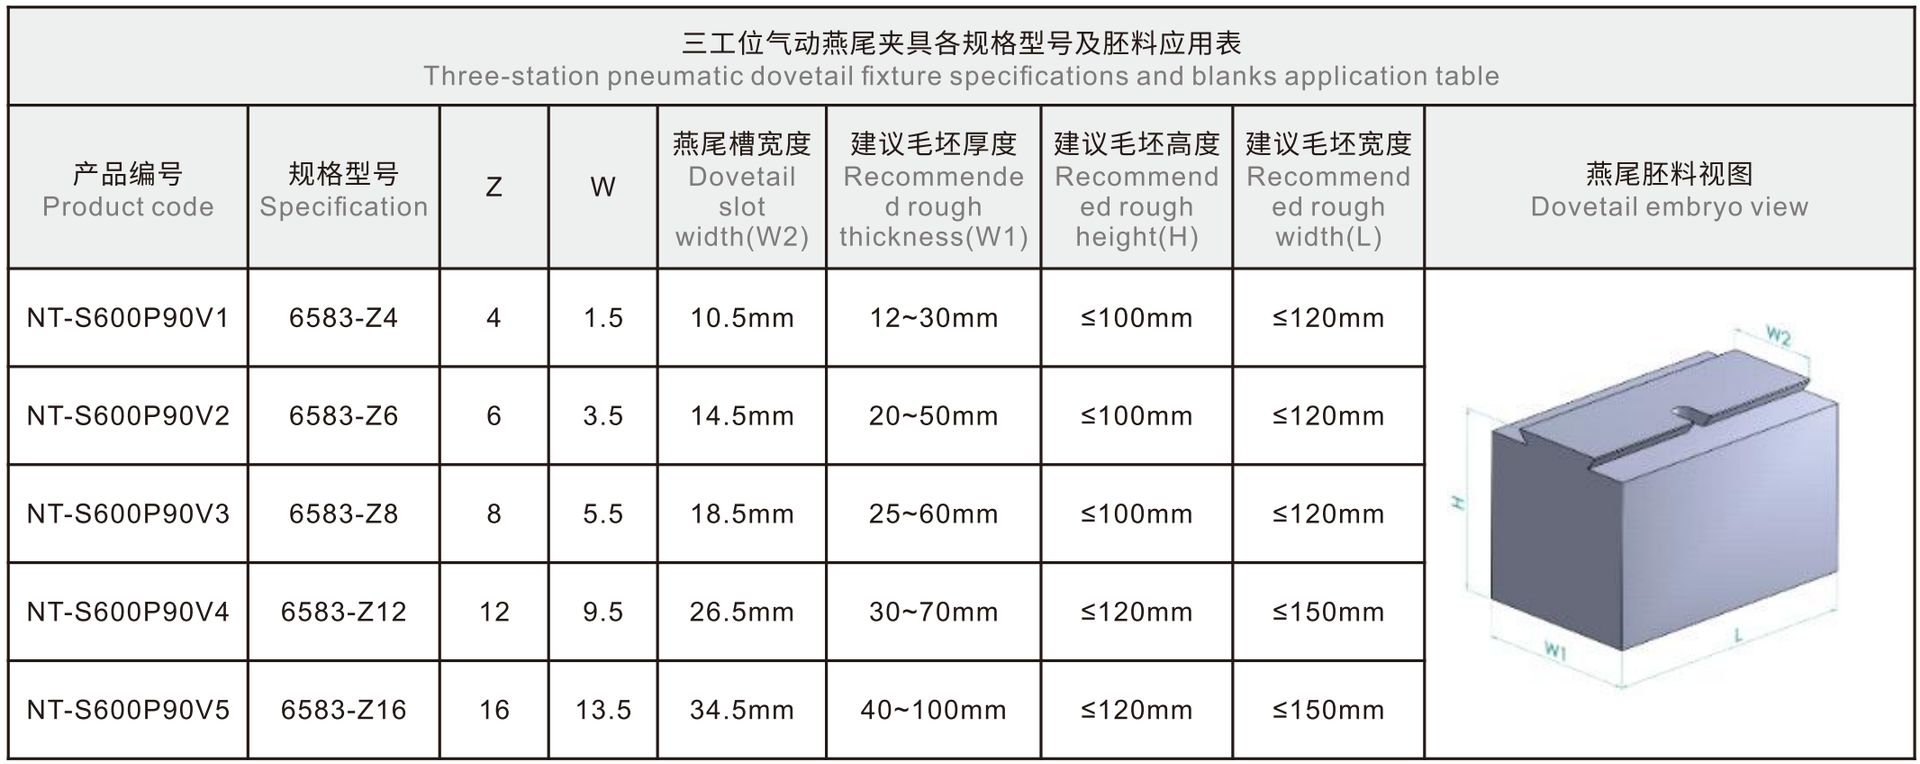 Увеличить чертёж с характеристиками
NEXTAS указывает в каталоге 2025 два семейства пневматических приспособлений «ласточкин хвост»: серию NT-S500P50 на один пост для компактных деталей и серию NT-S600P90 на три поста для более высокой производительности. Обе используют общую платформу губок 6583-Z, поэтому ширину губки можно менять между станками, не изучая приспособление заново.
| Код изделия | Губка «ласточкин хвост» | Ширина губки | Толщина заготовки | Длина заготовки | Ширина заготовки |
|---|---|---|---|---|---|
| NT-S500P50 — Пневматическое приспособление «ласточкин хвост», один пост · 4 кН усилие зажима · <0,02 мм повторяемость · закалённая нержавеющая сталь · 6,5 кг | |||||
| NT-S500P50V1 | 6583-Z4 | 10,5 мм | 12–30 мм | ≤100 мм | ≤120 мм |
| NT-S500P50V2 | 6583-Z6 | 14,5 мм | 20–50 мм | ≤100 мм | ≤120 мм |
| NT-S500P50V3 | 6583-Z8 | 18,5 мм | 25–60 мм | ≤100 мм | ≤120 мм |
| NT-S500P50V4 | 6583-Z12 | 26,5 мм | 30–70 мм | ≤120 мм | ≤150 мм |
| NT-S500P50V5 | 6583-Z16 | 34,5 мм | 40–100 мм | ≤120 мм | ≤150 мм |
| NT-S600P90 — Пневматическое приспособление «ласточкин хвост», три поста · >2,5 кН усилие зажима · ≤30 кг нагрузка на пост · закалённая нержавеющая сталь · 6,5 кг | |||||
| NT-S600P90V1 | 6583-Z4 | 10,5 мм | 12–30 мм | ≤100 мм | ≤120 мм |
| NT-S600P90V2 | 6583-Z6 | 14,5 мм | 20–50 мм | ≤100 мм | ≤120 мм |
| NT-S600P90V3 | 6583-Z8 | 18,5 мм | 25–60 мм | ≤100 мм | ≤120 мм |
| NT-S600P90V4 | 6583-Z12 | 26,5 мм | 30–70 мм | ≤120 мм | ≤150 мм |
| NT-S600P90V5 | 6583-Z16 | 34,5 мм | 40–100 мм | ≤120 мм | ≤150 мм |
За цикл обрабатывается одна заготовка, на компактном столе нужна наименьшая площадь пневматического «ласточкиного хвоста» или нужен отдельный однопостовый зажим для коротких серий и прототипов.
Нужно вести три одинаковые или близкие детали за цикл, чтобы увеличить время работы шпинделя, сократить время загрузки и выгрузки на деталь и поднять производительность на одном столе.
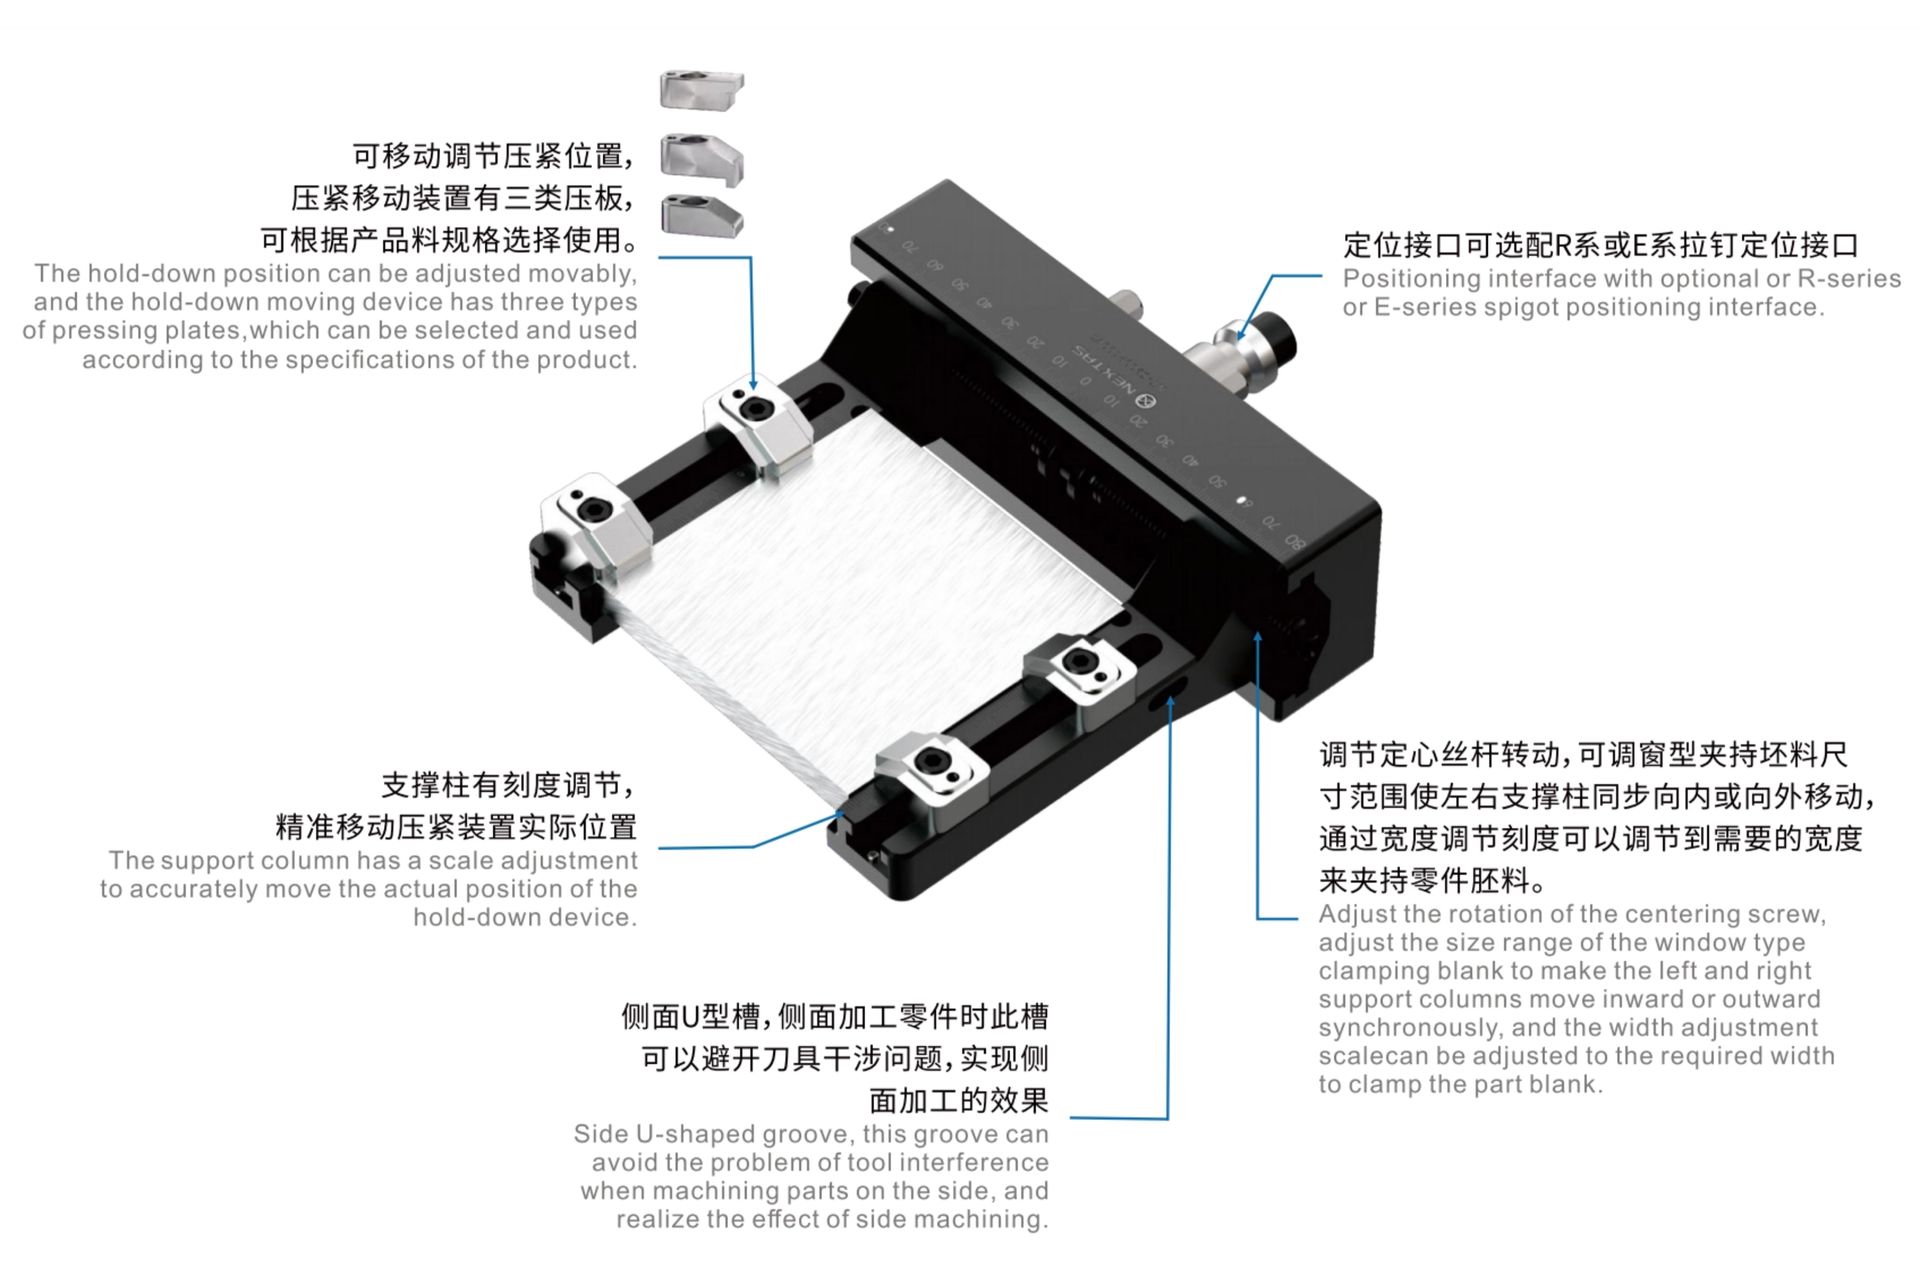
Губки от 6583-Z4 до Z16 покрывают ширину «ласточкина хвоста» от 10,5 мм до 34,5 мм. Размер губки выбирайте по толщине заготовки и нужному контуру зажима: Z4/Z6 для тонких плит, Z12/Z16 для более толстого материала до 100 мм.
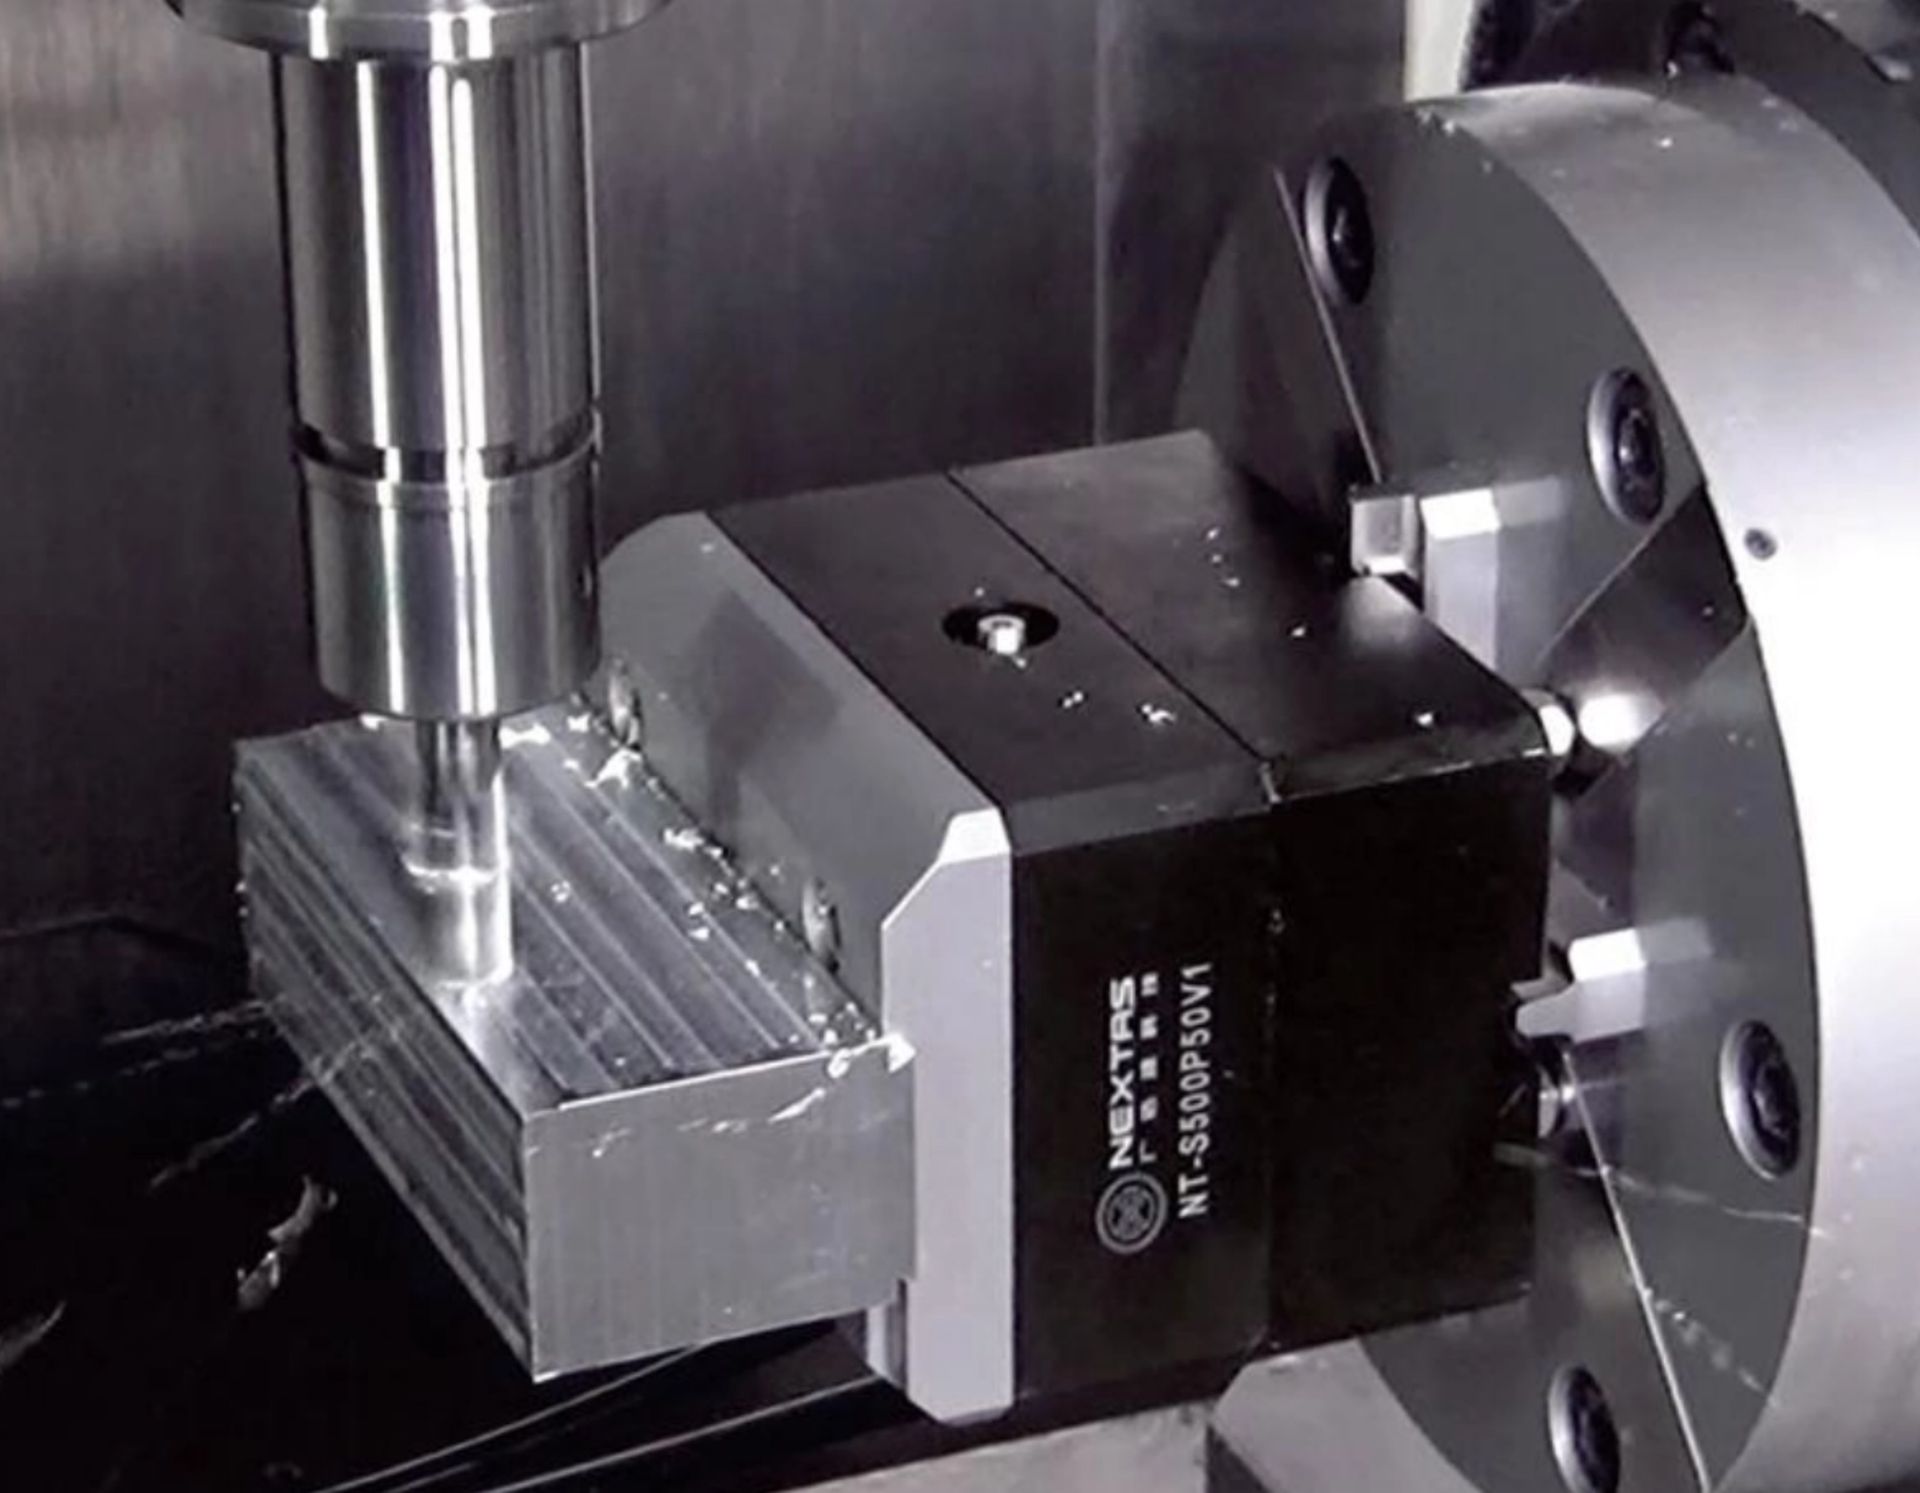
Приспособление зажимает деталь по малому «ласточкину хвосту» 45° и оставляет верх, перед, зад и две стороны полностью открытыми для резания. Так пять сторон обрабатываются за одну установку, а дополнительный материал, обычно нужный для захвата, сокращается. Это экономит время и заготовку.
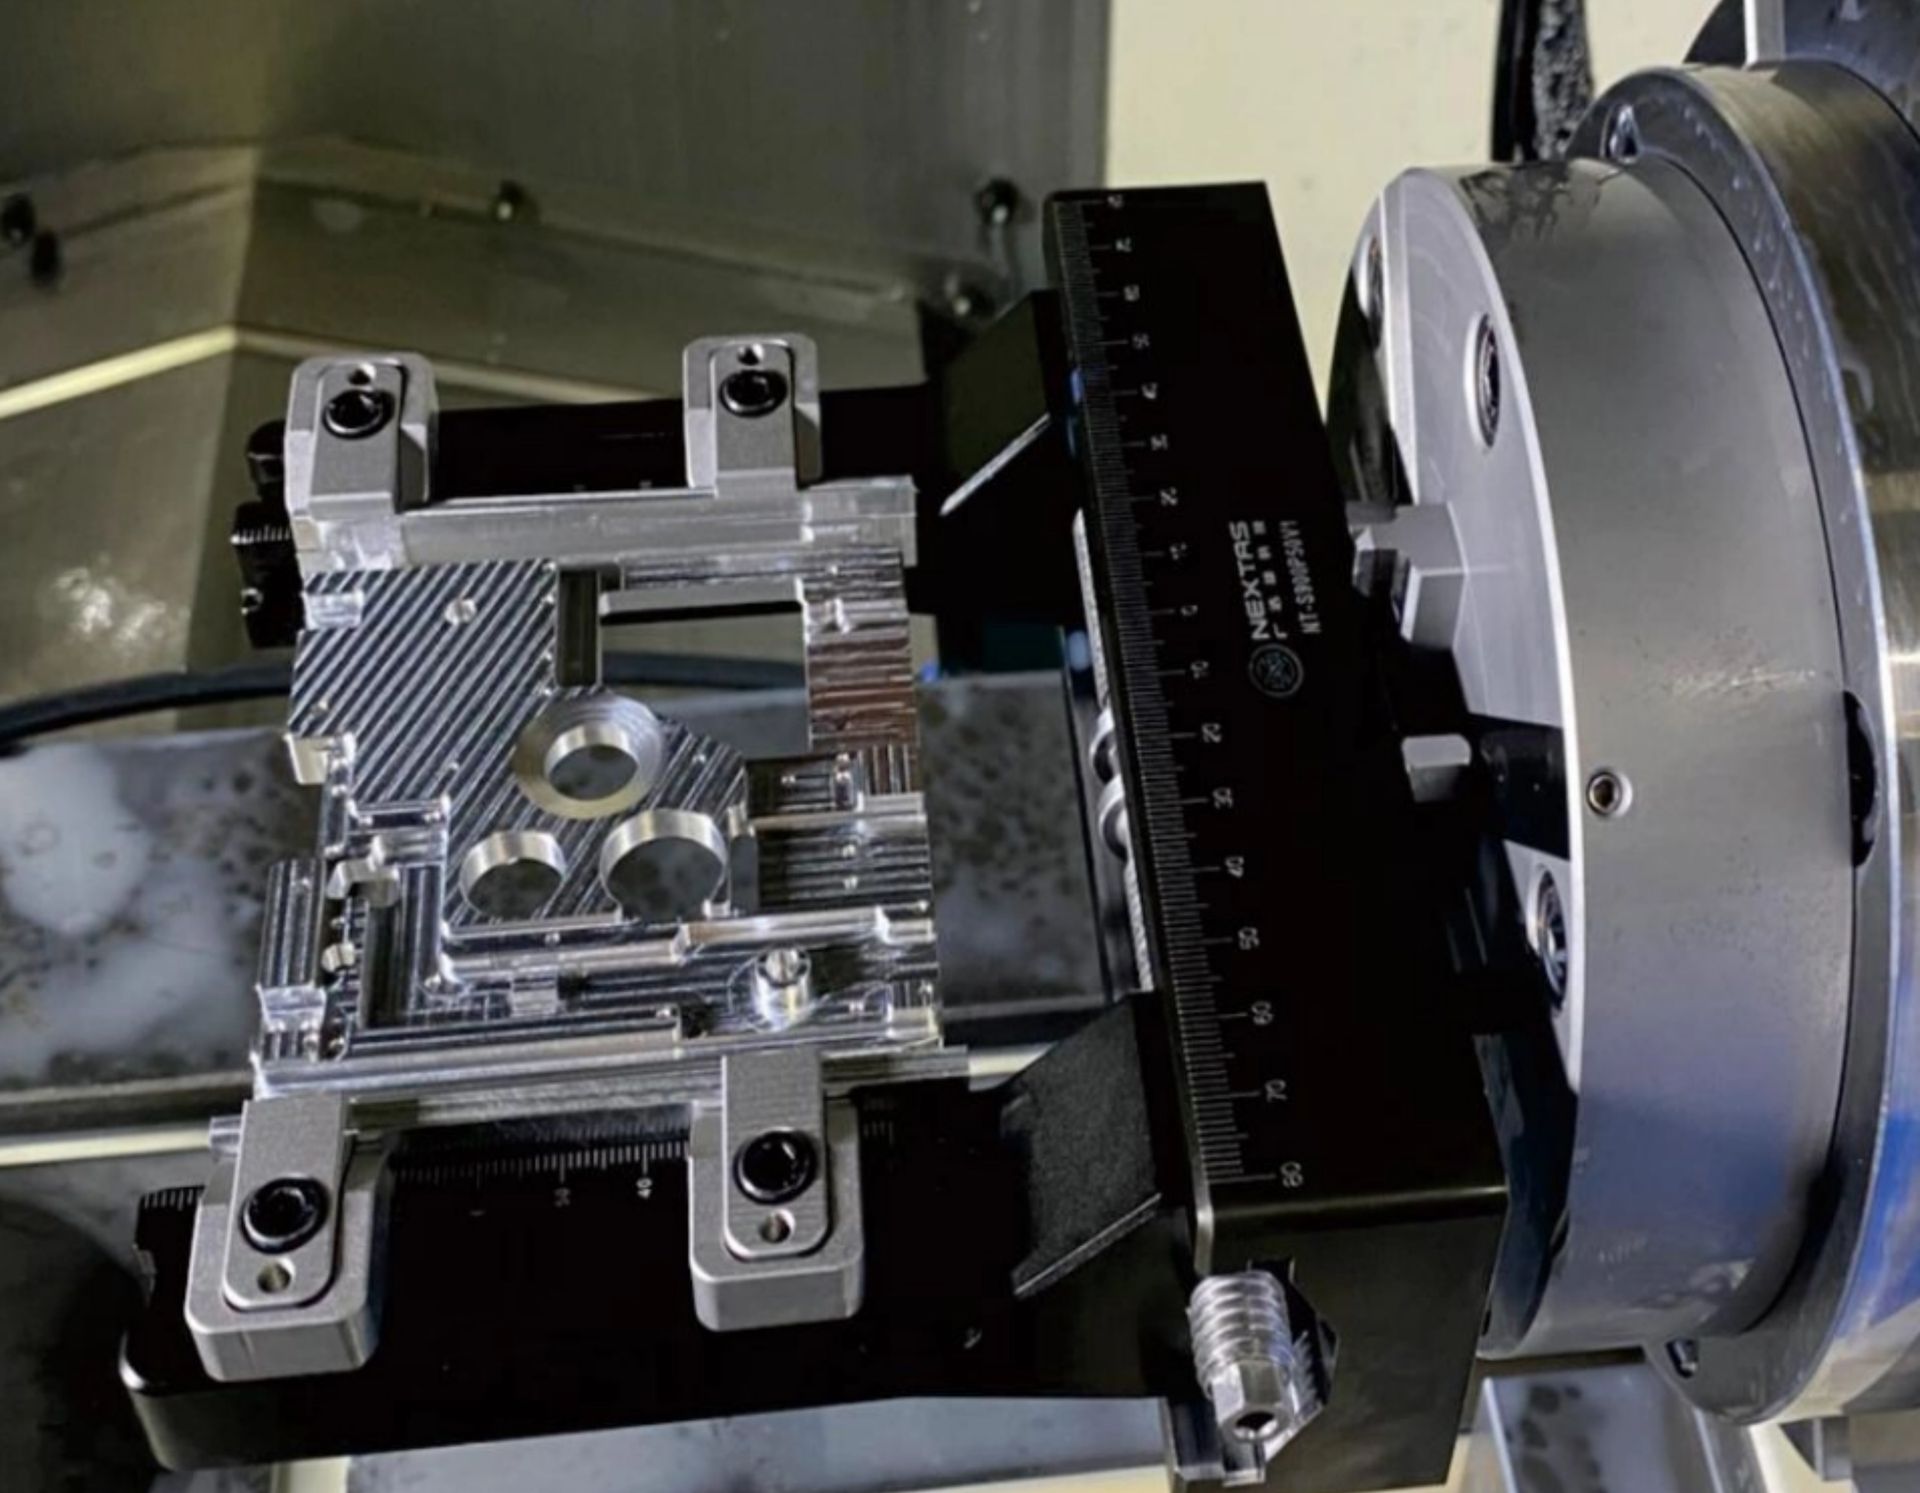
Приспособления используют элементы базирования и опорные поверхности, чтобы вести посадку при смене детали. Фактическая точность и поверхность по-прежнему зависят от подготовленного «ласточкина хвоста», нагрузки фрезы, вылета, жёсткости установки и приёмочных проверок на станке.
Приспособление может идти по интерфейсу 52 мм или 96 мм. Совместимость с плитой с нулевой точкой, системой быстрой смены или паллетой автоматизации зависит от выбранной модели и утверждённого чертежа интерфейса; плотность постов и время смены остаются зависимыми от станка и процесса.
Приспособление работает с пневматической плитой с нулевой точкой и даёт быстрый определённый зажим тонколистовых изделий в промышленной автоматизации. Предварительно фрезерованный «ласточкин хвост» может держать контролируемую посадку, когда его геометрия, контактные грани, состояние зажима и процесс на станке проверены для запуска.
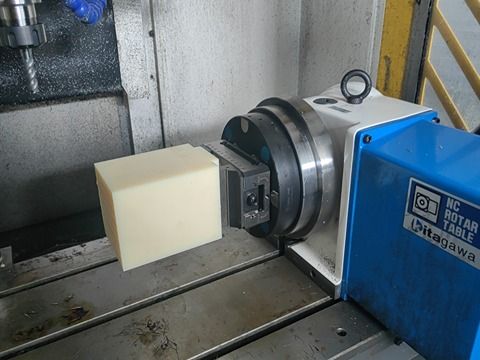
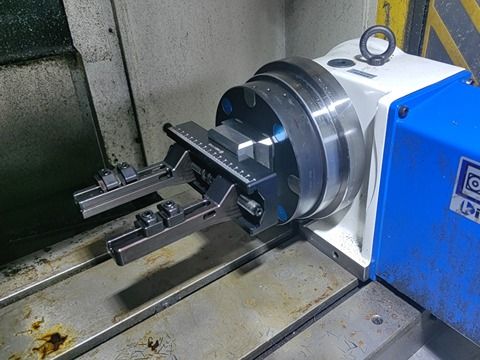
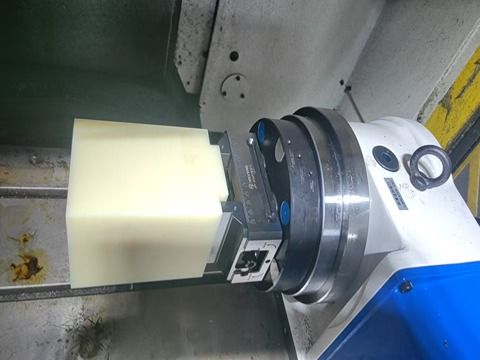
Установку стоит проверить для титана и авиационных деталей, когда процессу нужно больше одной открытой грани. Приспособление открывает пять граней. Одна установка возможна только если длина инструмента, наклон и ход Z станка это позволяют.
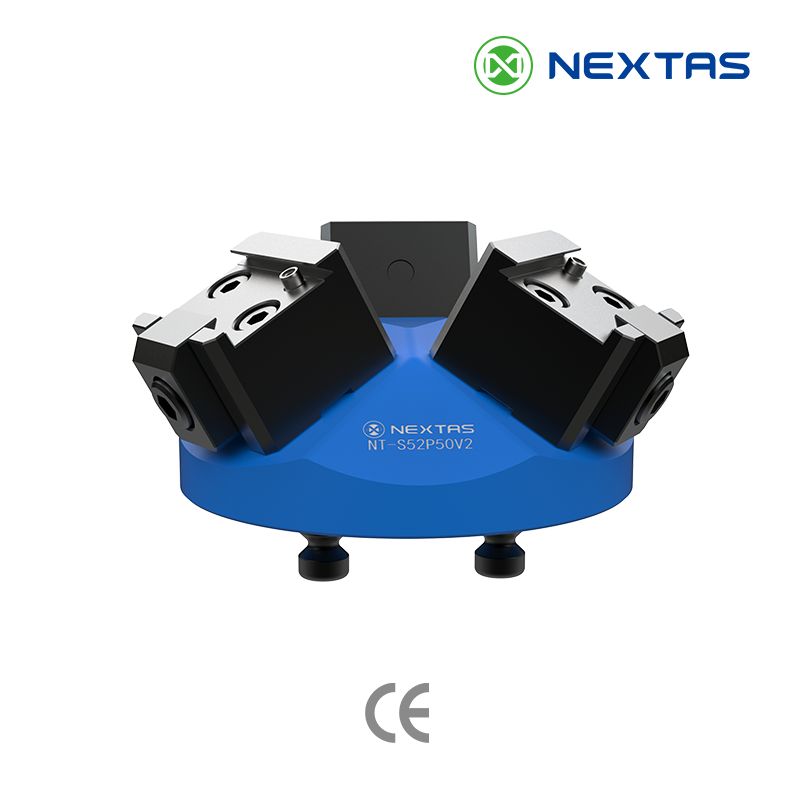
Выбранный интерфейс 52 / 96 мм может нести смену задания после проверки приспособления, приёмника и комплекта паллеты по утверждённым чертежам. Роботизированная смена паллет зависит от полезной нагрузки, просвета, управления и приёмки ячейки.
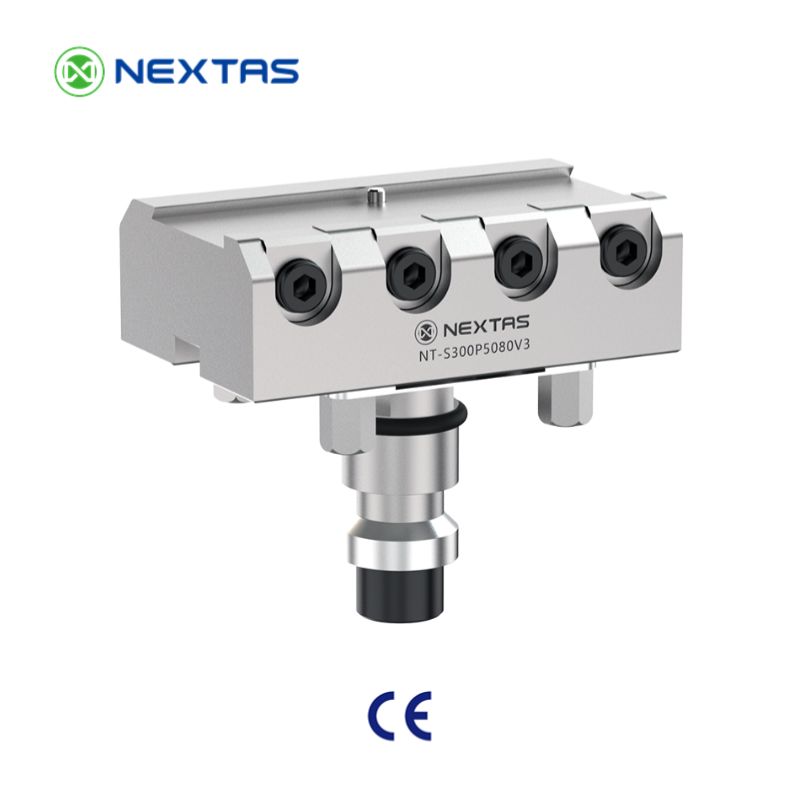
Выберите подготовленный ласточкин хвост и опоры под материал заготовки и планируемое резание. По чертежу детали рассмотрим профиль захвата, контакт и размер приспособления. Пробное резание проверит устойчивость и деформацию.
Планируйте зажим «ласточкин хвост» как систему: размер приспособления, основание с нулевой точкой, стратегия паллеты или автоматизации, а также отвод стружки и СОЖ влияют на повторяемость на практике. Перед подготовкой заготовки используйте руководство по подготовке и контролю заготовки с «ласточкиным хвостом» (руководство на английском) вместе с чертежом выбранного приспособления, чтобы заложить припуск и проверить рабочий профиль.
| Критерий | Система 52 | Система 96 | Что проверить |
|---|---|---|---|
| Размер детали и обращение | Детали от малых до средних; выше плотность постов на компактной плите. | Детали от средних до крупных; больше площади основания для устойчивой стыковки на паллетах. | Пространство станка, размер паллеты и способ загрузки (вручную или робот). |
| Нагрузка резания и жёсткость | Для обычного фрезерования и более лёгкого чернового. Держите силы на траектории уравновешенными. | Для более тяжёлого чернового или более твёрдых материалов, где более широкое основание добавляет жёсткости. | Съём материала, длина инструмента, риск вибрации. |
| Автоматизация / паллетизация | Меньшая масса помогает роботу и обмену в ячейке с широкой номенклатурой. | Устойчивее на крупных паллетах; чаще выбирают для работы без оператора с более тяжёлыми деталями. | Совместимость приёмника и паллеты и повторяемость после обменов. |
| Просвет для стружки и СОЖ | Компактные компоновки ставят посты тесно; отвод стружки планируйте отдельно. | Больше вариантов зазора для экранов, обдува и отвода стружки. | Направление СОЖ, риск накопления стружки, порядок очистки. |
| Типичные задачи | От прототипа к серии, небольшие корпуса, тонкостенные и оконные детали, плотные компоновки. | Более крупные кронштейны, более твёрдые сплавы, резание с большим моментом, производство на паллетах. | Целевой допуск, поверхность и время цикла. |
Проверьте соответствие, жёсткость и пригодность к автоматизации, прежде чем цепочка зажима пойдёт в серию.
5-осевое приспособление «ласточкин хвост» захватывает заготовку профилем 45 градусов и открывает пять сторон для обработки за одну установку. Памятка охватывает глубину и выбор материала, интеграцию на плиты с нулевой точкой и сохранение силы захвата и поверхности на длинных сериях.
Позиционность, материал, опору и монтаж выбирайте в разделе подготовки. Глубину и контакт профиля 45° определяет чертёж выбранных губок и приспособления. Перейти к подбору.
Нужна рекомендация фрезы, моделирование просвета или компоновка приспособления для 5-осевого станка?
Написать намЧистый ровный «ласточкин хвост» 45° отделяет «держит» от «идёт в серию». Эти шаги помогают получить устойчивый зажим и предсказуемое время цикла.
Используйте соответствующую фрезу «ласточкин хвост» и держите глубину одинаковой от партии к партии. Снимите заусенец, чтобы приспособление село полностью.
Зажимайте ближе к жёстким зонам. Для тонких или оконных деталей используйте опорные колонки или прижимные пластины, чтобы избежать изгиба.
Запустите короткую программу черновой и чистовой обработки, затем проверьте основные базы. При необходимости добавьте упоры или фиксаторы против осевого сдвига.
Стружка — самый частый противник повторяемости. Очищайте «ласточкин хвост» и интерфейс нулевой точки перед каждым обменом.
Укажите размер детали, материал и модель станка. Мы предложим проверенный зажим «ласточкин хвост» 45° (размер приспособления, компоновку постов и комплект нулевой точки) под ваш допуск и такт.
Даже хороший зажим «ласточкин хвост» 45° теряет повторяемость, если появляются стружка, деформация или чрезмерная нагрузка инструмента. Эта таблица помогает разобрать самые частые вопросы 5-осевого зажима «ласточкин хвост» и установок с нулевой точкой.
Если идёт работа без оператора, соедините это приспособление с пневматической плитой с нулевой точкой и сменщиком паллет, чтобы стыковка была одинаковой на постах.
Сцена Dovetail Jaws — отдельное приспособление «ласточкин хвост», а не губка этих пневматических тисков.
39-секундная 3D-визуализация двух способов зажима. Сцены с жёсткими и мягкими губками — это пневматические тиски. Сцена с подписью Dovetail Jaws — отдельное приспособление «ласточкин хвост», а не вариант губок этих тисков. Первый кадр — пневматические центрирующие тиски.
Смотреть на YouTubeСтраница обновлена . Укажите выбранную модель или задачу, чтобы запросить размеры, сведения об интерфейсе и доступные инженерные чертежи. Запросить инженерные данные. Завод, каталоги и выставки.
Укажите деталь, станок и планируемую установку, чтобы получить помощь в выборе приспособления «ласточкин хвост». Запросите доступные данные модели для вашей задачи.
Сообщите нужную модель приспособления или данные детали и станка, если выбор ещё не сделан. Подтвердим доступные файлы 2D/3D для этой схемы крепления и требования конфиденциальности.
Подготовьте профиль 45° с глубиной, шириной зацепления и припуском по чертежу выбранного приспособления и губок. Подтвердите прилегание, опору заготовки и допустимую нагрузку пробным резанием; универсальная глубина для всех моделей не установлена.
Обозначения 52 и 96 различают монтажные и размерные варианты. Выбирайте по детали и планируемой компоновке; более широкое основание не подтверждает посадку на другую плиту или паллету. Проверьте чертёж выбранной модели, интерфейс, высоту, нагрузки и доступ инструмента и подтвердите установку на намеченном станке.
Да. И на станках с 3 и 4 осями зажим «ласточкин хвост» улучшает жёсткость и доступ инструмента и ускоряет смены, особенно при широкой номенклатуре.
Приспособления построены вокруг «ласточкина хвоста» 45°. Используйте соответствующую фрезу под заготовку и оставьте чистый профиль без заусенца. Если нет уверенности, пришлите чертёж и материал: мы предложим проверенное исполнение «ласточкина хвоста».
Самоцентрирующиеся тиски захватывают две параллельные стороны. Это закрывает доступ инструмента и требует более высокой заготовки. Приспособление «ласточкин хвост» захватывает малый профиль 45° у основания. Захват тянет заготовку вниз и оставляет пять граней открытыми для обработки пяти сторон.
Держите малый вылет, сделайте ровный «ласточкин хвост» без заусенца и согласуйте размер приспособления с нагрузкой (система 96 для более тяжёлых проходов). При высоком моменте добавьте упоры или фиксаторы и подтвердите процесс пробным проходом и контролем.
Да. Для тонких или оконных деталей используйте подходящие прижимные пластины или опорные колонки и ставьте точку зажима ближе к самой жёсткой зоне детали, чтобы ограничить деформацию.
Повторяемость зависит от основания с нулевой точкой и от фрезерованного «ласточкина хвоста». Чистые интерфейсы и ровный «ласточкин хвост» держат заданную посадку. Проверьте эту посадку по своему допуску.
Быстрый расчёт
Пришлите размер и материал заготовки, модель станка и обрабатываемые грани. Рассмотрим размер приспособления, губки и способ крепления. Интерфейс можно определить при обсуждении.