


Разжим палеты по команде станка
Пневматическая плита нулевой точки
Разжимайте воздухом, готовьте следующую наладку вне станка
Включите смену приспособления в последовательность управления станком. Готовые плиты нулевого базирования запираются пружинами и разжимаются воздухом — их можно рассматривать для загрузки роботом или сменщиком палет. До окончательного выбора согласуйте плиту, шпильки, датчики и пневмосхему ячейки.
Проверить интерфейс палетыОткрыть каталог продукции 2026
Для открытия каталога требуется рабочая электронная почта
Плиты с пружинной фиксацией и пневматическим разжимом для роботов и устройств смены палет. Компактные носители A024/B024: система базирования BDS; ручные плиты: плита зажима нулевой точки; отдельные приёмники: системы зажима нулевой точки.
Подбор и безопасность: Выбирайте плиту и шпильки совместно, затем проверьте нагрузку и пневмоконтур ячейки. Пружины удерживают паллету механически; это не функция безопасности. См. интеграцию и проверки безопасности.
Повторяемость<0,005 мм повторяемости плиты · См. данные модели и проверки установленной сборки.
Пружинный замокПружины зажимают. Воздух разжимает. Усилие зажима перечисленных плит — от 9 000 Н до 40 000 Н. Нагрузка подъёма NT-S96P400QD1 — 560 кг.
Разжим воздухомВоздух освобождает палету для переноса роботом или APC. Проверьте полную последовательность смены в вашей ячейке.
Срок: подтверждается после проверки чертежей, количества и объёма работ
MOQ: 1 шт
Оплата: T/T · L/C
Документы по качеству согласуются в запросе
Поставщик с аудитом MIC
Разжим в составе цикла ячейки
Пневматический привод позволяет управлять разжимом в проверенном цикле смены палет.
Подготовка приспособлений вне станка
Согласованные палеты позволяют готовить следующее задание, пока текущая наладка остаётся на станке.
Функции под вашу компоновку
Сравните доступные для выбранной модели подъём, очистку и контроль вместе с размерами плиты и нагрузкой.
Руководство по подбору и интеграции
Практический чек-лист для выбора пневматической плиты нулевого базирования (разблокировка воздухом, фиксация пружинами) и интеграции в паллетные системы, APC и роботизированные ячейки. Разблокировка воздухом — это по-прежнему нулевая точка: стык, который открывает станок. Элемент, который вы щупаете, — точка нулевого отсчёта. Компактный корпус и подвижная паллета — это система базирования, не эта плита. Если на чертеже все три слова, откройте страницу, которая соответствует слову на чертеже.
Нужна паллетизация? Совместите с нашим Автоматический сменщик паллет.
Когда пневматическая плита нулевого базирования, правильный выбор
- Нужна повторяемая переустановка в цепочке операций (фрезерование → EDM → CMM).
- Вы строите паллетизацию оснастки для горизонтального обрабатывающего центра с паллетным накопителем или пятиосевой обработки на оснасточных колоннах и приспособлениях.
- Цель, работа без постоянного присутствия оператора: смена оснастки роботом, APC или FMS.
- Сохранение усилия при потере давления: зажим держат пружины, а воздух нужен только для разжима.
Что важно уточнить перед покупкой
- Стандарт тягового штифта и шаг: выбирайте 52 мм или 96 мм по чертежу конкретной модели. Проверьте тяговые штифты, схему крепления и допустимую нагрузку; одного совпадения шага недостаточно для подтверждения совместимости.
- Количество модулей и компоновка: 4-модульная, 6-модульная или кастомная схема под размер паллеты.
- Номинальная повторяемость: <0,005 мм для указанной модели по каталогу; результат подтверждают после монтажа.
- Усилие зажима и жёсткость: силы резания, вылет и суммарная высота оснасточной сборки.
- Пневматика: давление разжима на входе плиты подтвердите по утверждённому чертежу и схеме выбранной модели; защитите пневмолинии.
- Автоматизация: подтверждение зажима, блокировка, продувка и очистка конусов.
Примечания по интеграции и проверке
Интерфейс палеты и оснастки
Используйте соответствующие утвержденные тяговые штифты на каждой палете или оснастке, чтобы готовить работу вне станка и устанавливать с зажимом на каждом проверенном станке. Подтвердите геометрию приемника, схему крепления, ориентацию и нагрузку для каждого станка; установочные пальцы применяйте только так, как задано утвержденным чертежом.
Интеграция воздуха и ввода-вывода
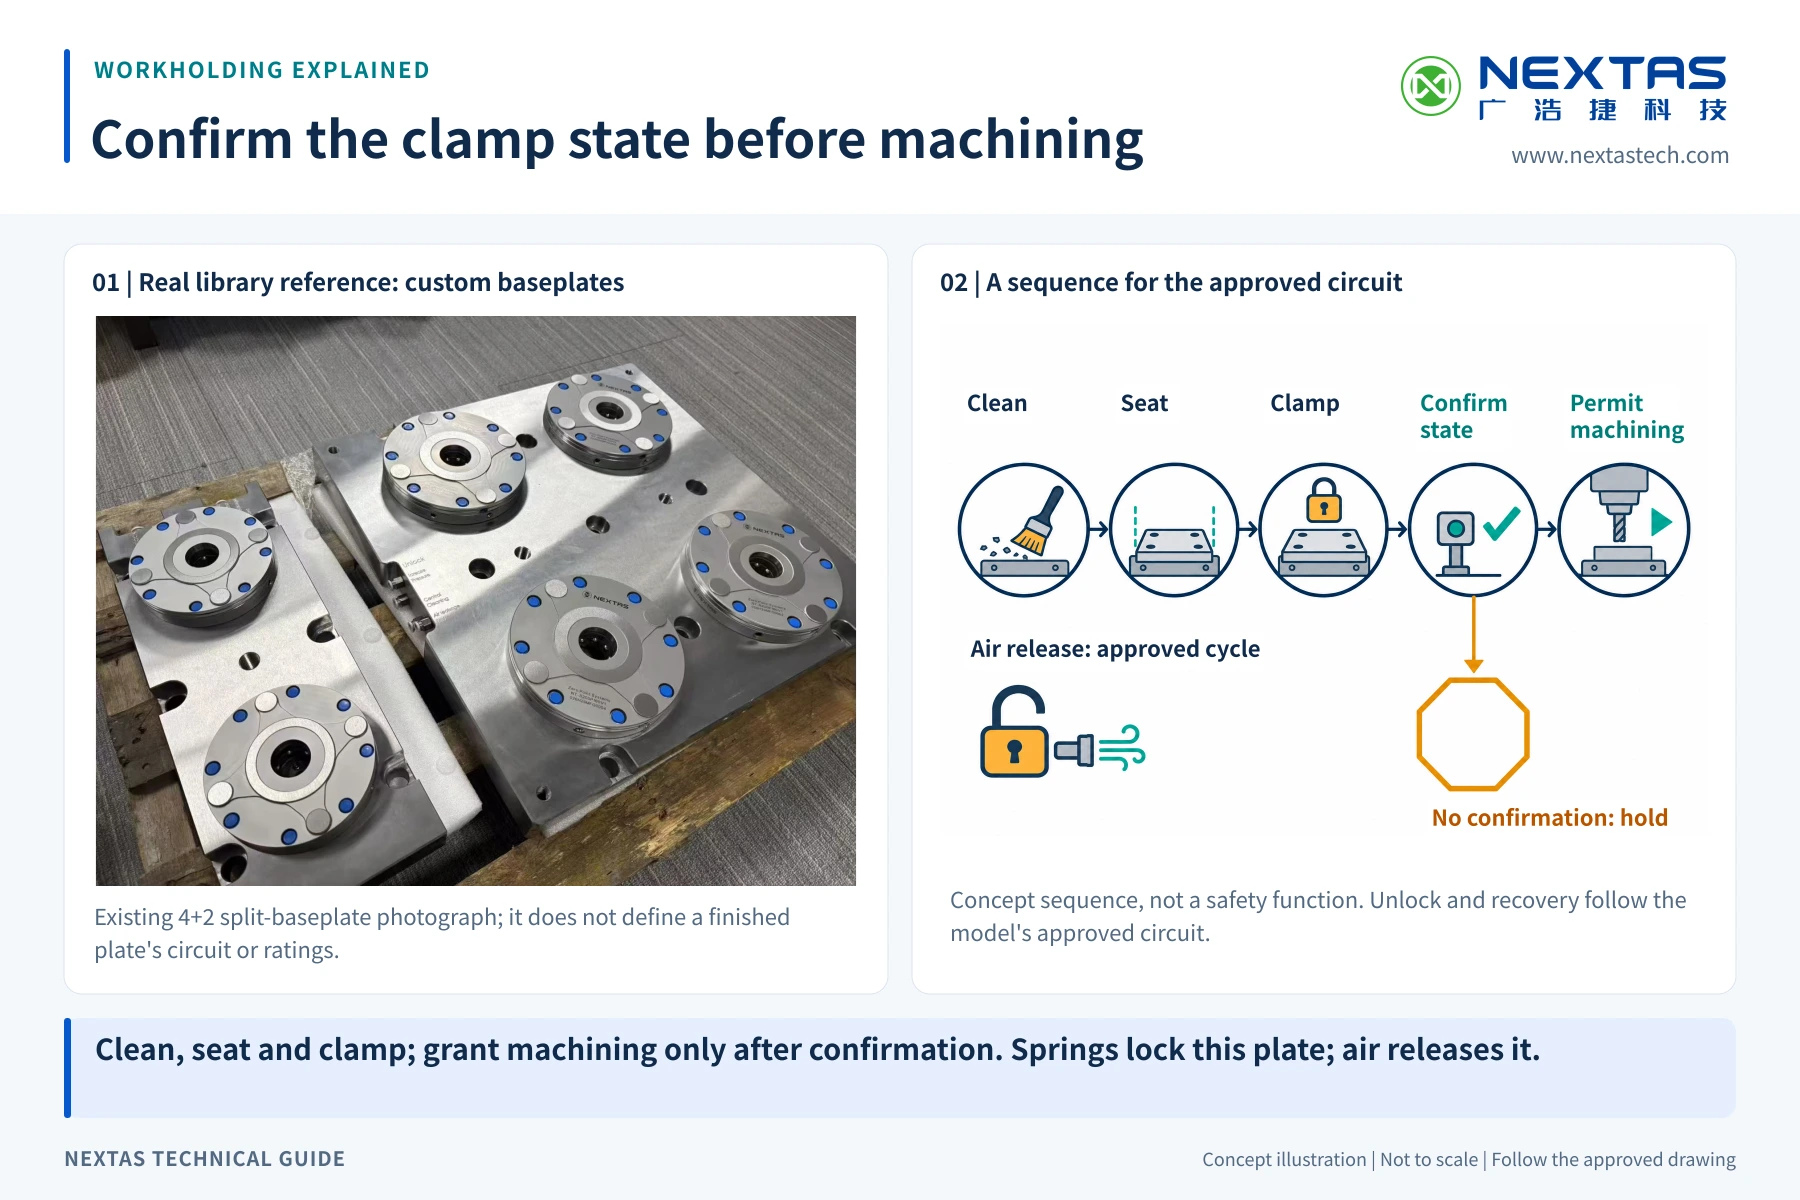
Используйте чистый сухой сжатый воздух и поставьте регулятор рядом со станком. Для автоматизации добавьте последовательность клапанов и логику ввода-вывода, чтобы станок или робот запускались только после подтверждения состояния зажима.
Проверка возможности процесса
Проверьте повторяемость за несколько циклов: зажать и разжать, измерить базу щупом и записать отклонения. По результатам оцените, выполняют ли выбранная плита, комплект оснастки и установленный процесс требование по допуску.
Типичные результаты, которые сравнивают заказчики
Используйте проверки производственных результатов, чтобы сравнить предлагаемую установку с текущим процессом. Фактический результат зависит от геометрии детали, комплекта оснастки, режимов резания и последовательности автоматизации.
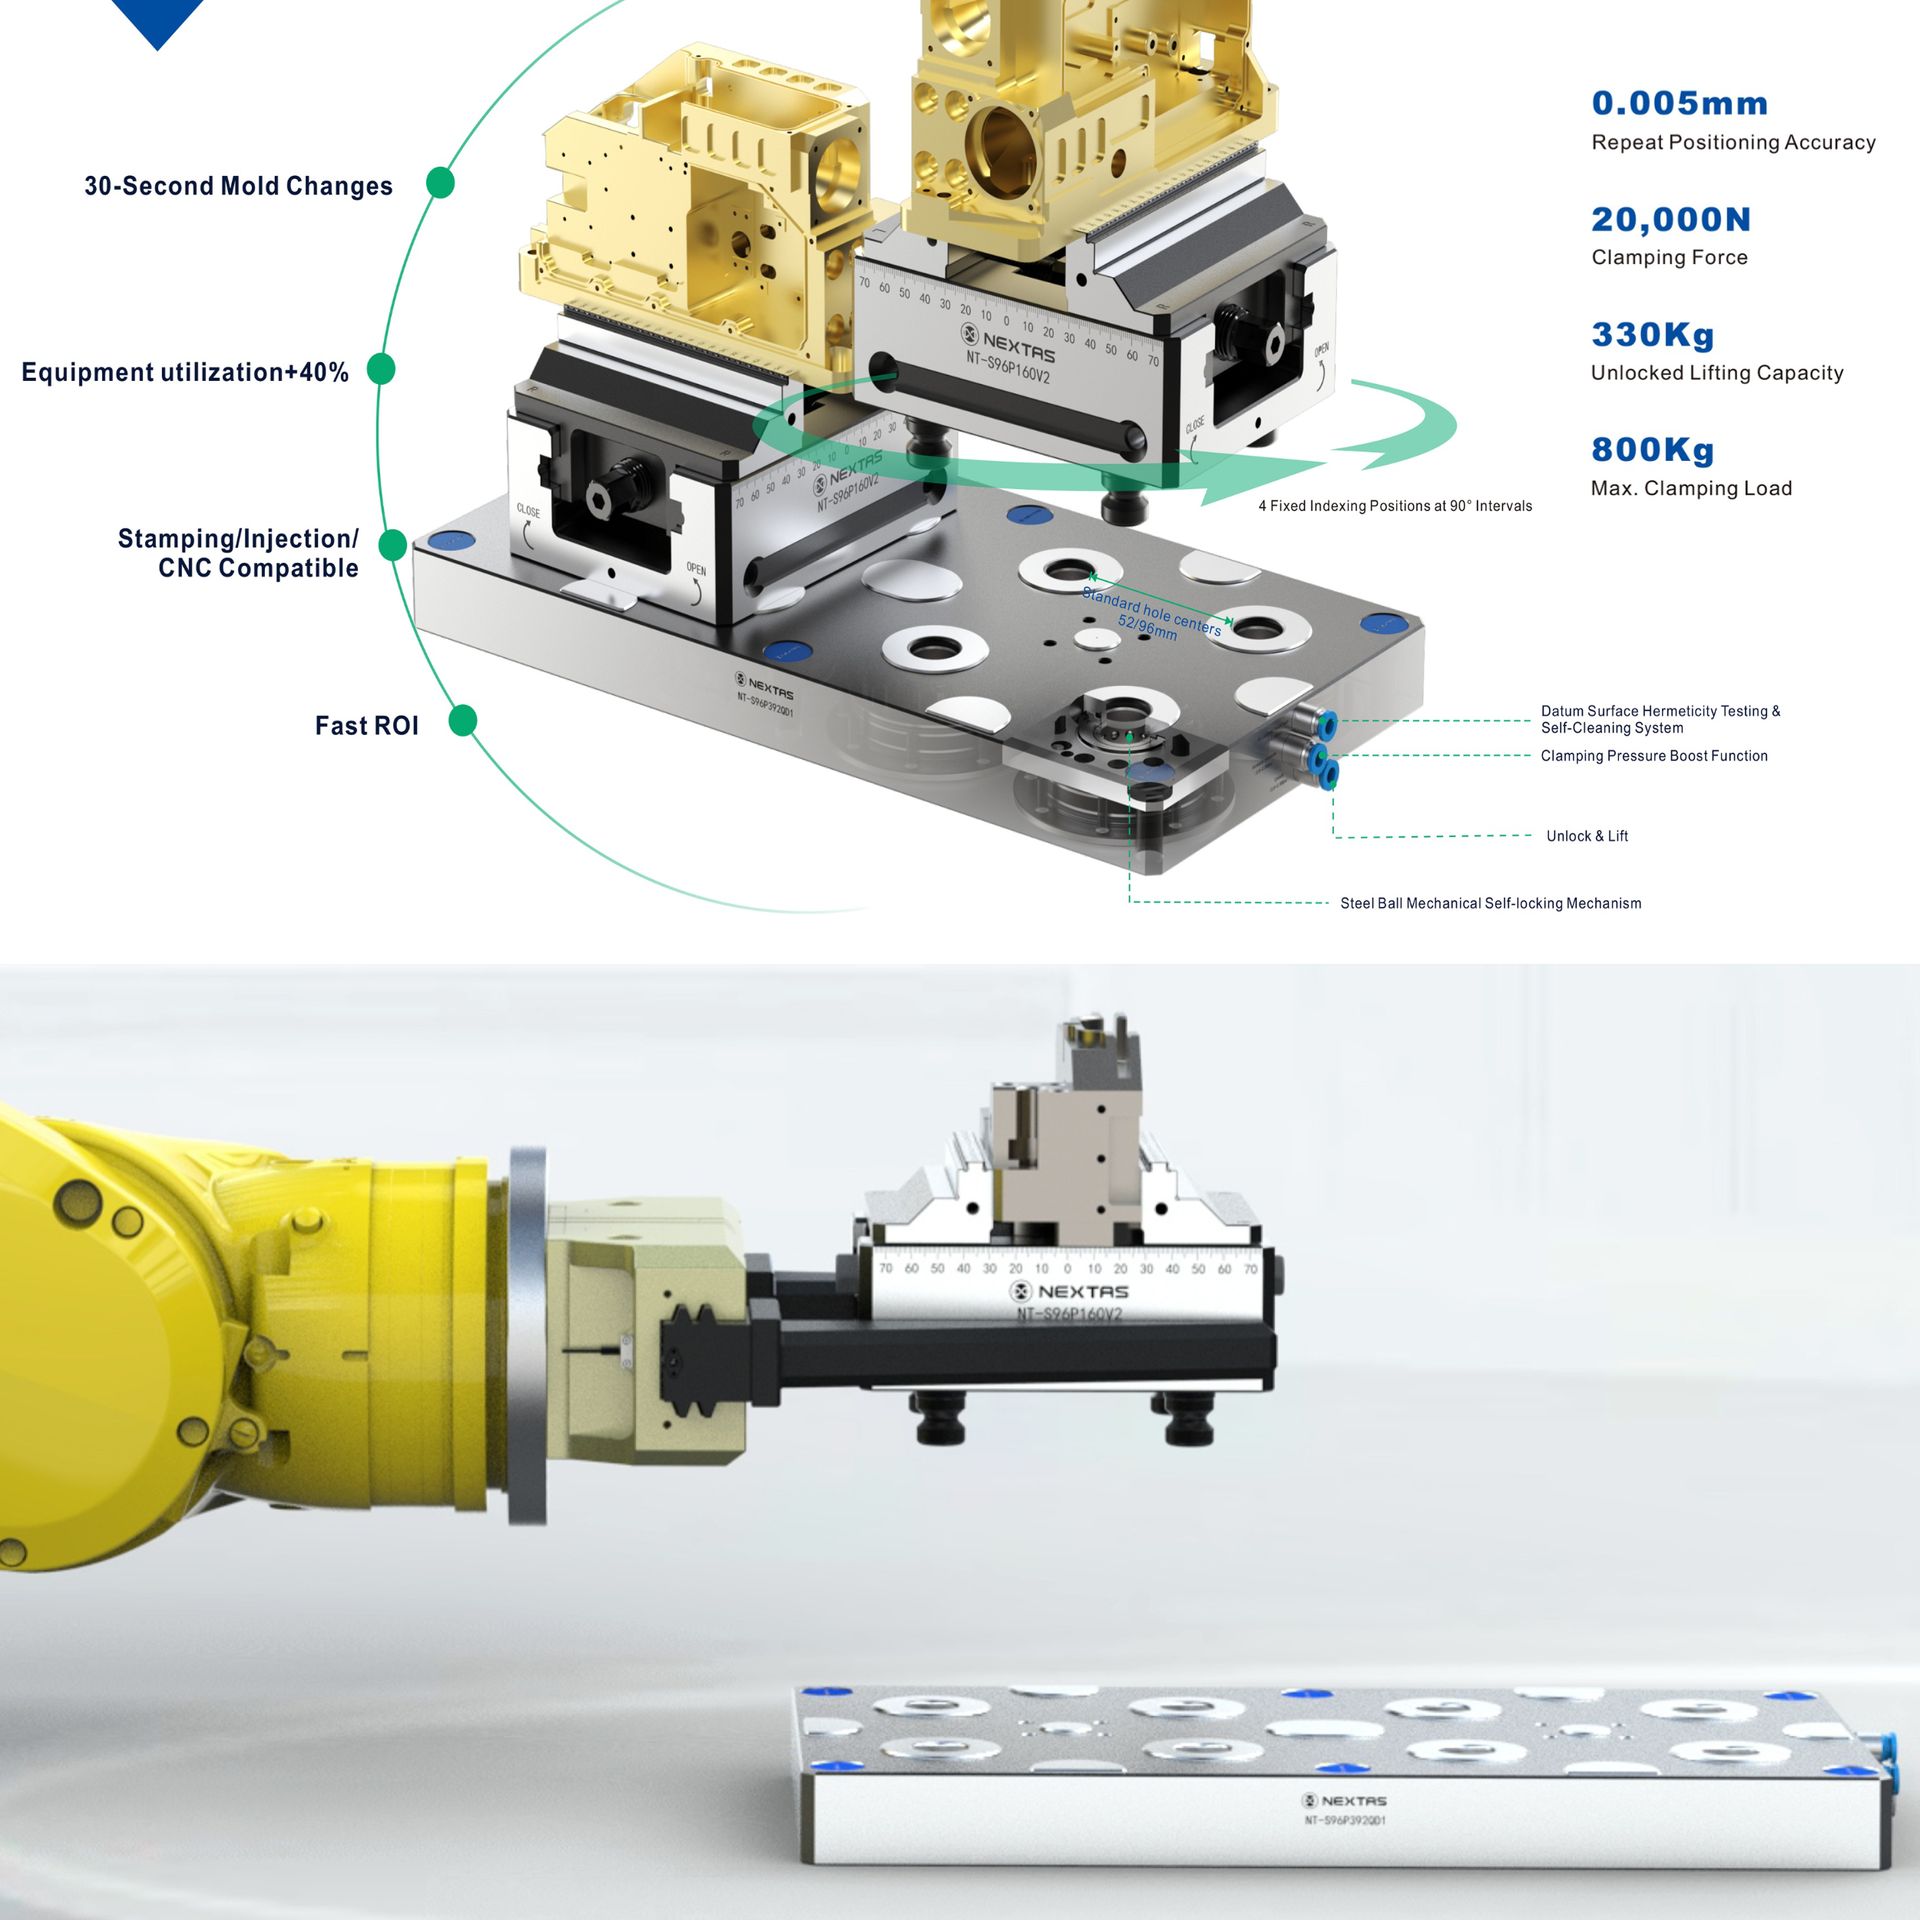
Основные характеристики
Зажим, разжим и ограничения модели
- Пружинная блокировка, пневматическое разблокирование: Пружины фиксируют паллету. Сжатый воздух освобождает её для смены.
- Стандартная совместимость: Доступны схемы 52/96 мм; совместимость с оснасткой другого бренда подтверждают по чертежам, штревелям, высоте сборки и допустимой нагрузке.
- Повторяемость: У перечисленных моделей повторяемость <0,005 мм. Это число относится к плите. Установленный комплект проверяют отдельно.
- Рабочий диапазон серии: В зависимости от размера паллеты усилие зажима составляет от 9 000 Н до 40 000 Н, а грузоподъемность, от 100 кг до 560 кг.
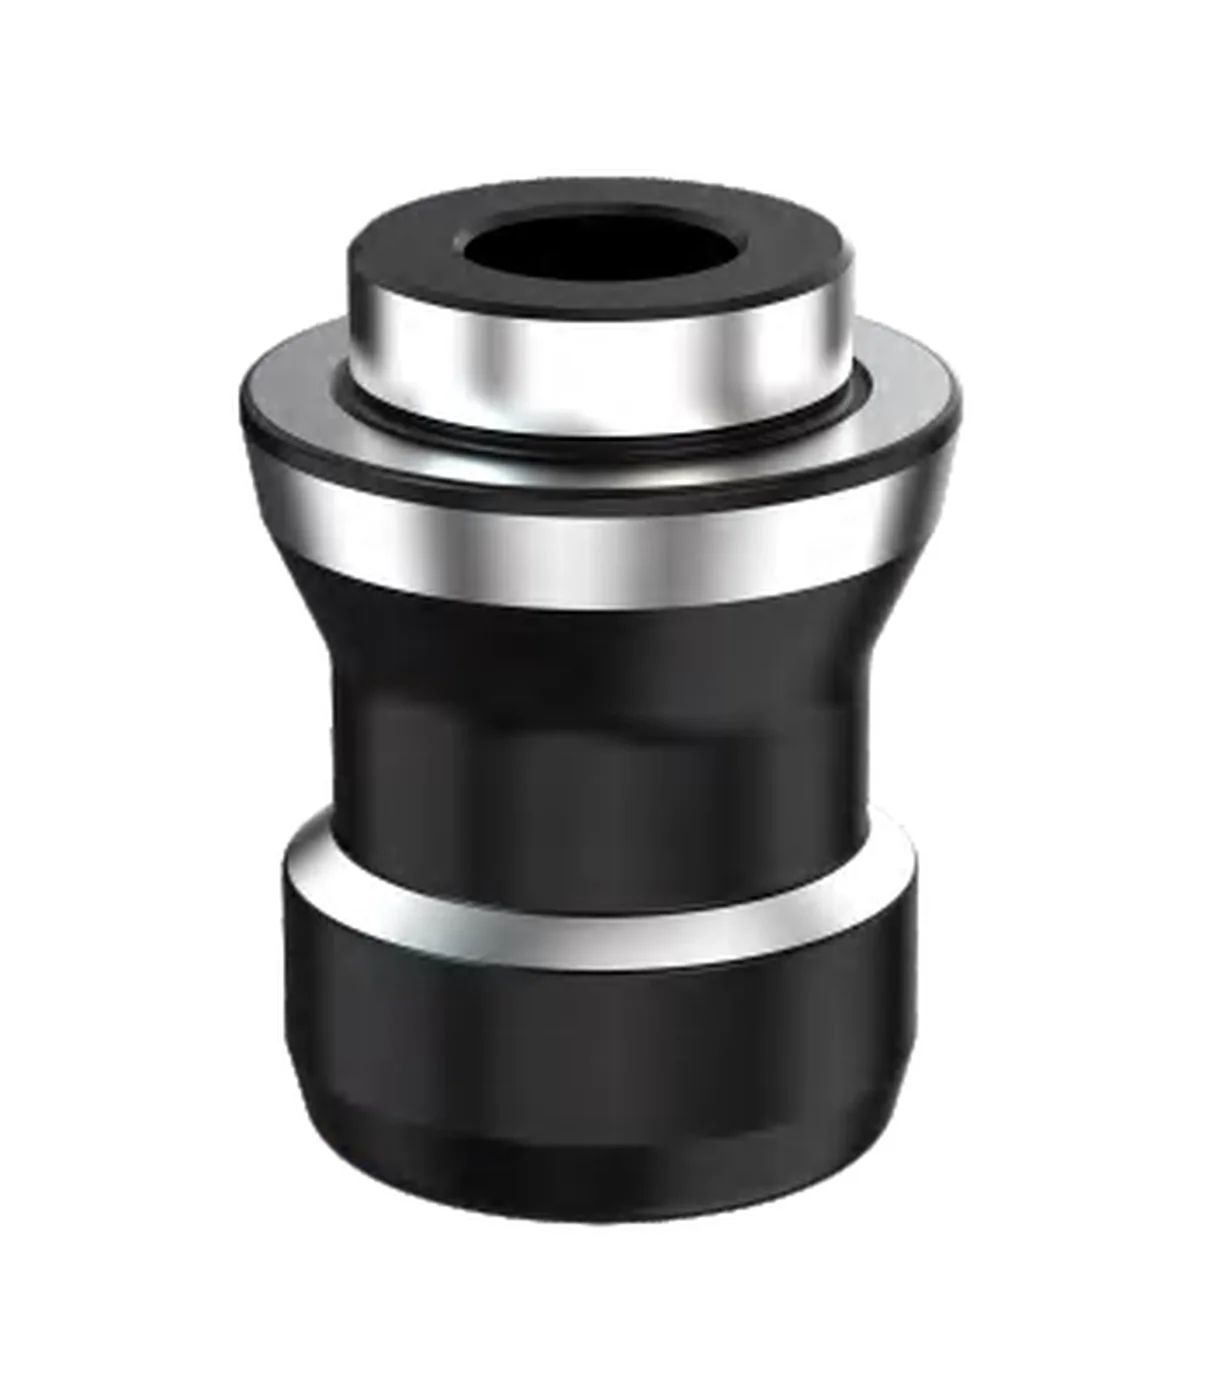
Очистка и контроль
- Повышенная надежность: Оснащена функциями проверки герметичности и очистки для стабильной работы.
Варианты комплектации
- Усиленный зажим: Функция пневматического наддува (турбо) усиливает зажим, повышая жесткость.
- Удобство эксплуатации: Автоматический подъем тисков/паллеты при разблокировке для удобства снятия.
Проверьте выбранную конфигурацию
Усилие, подъём, очистку и доступный контроль проверяйте для конкретной модели в таблицах и функциональных разделах. При приёмке измерьте полный цикл смены с реальной палетой и согласованными сигналами.
Технические характеристики и конструкция
В таблице указаны повторяемость позиционирования, усилие зажима и подъёмная нагрузка для каждой из шести моделей.
Сводка спецификаций серии
Референсные модели, соответствующие актуальному каталогу. Интерфейсы 52 мм и 96 мм доступны для автоматизированных паллет, приспособлений и роботизированной смены оснастки.
| Модель | Стандарт штифта | Повторяемость | Усилие зажима | Грузоподъемность | Давление разблокирования | Штифт | Вес |
|---|---|---|---|---|---|---|---|
| NT-S52P125QD1 | 52 мм | <0,005 мм | 9 000 Н | 100 кг | Уточнить по чертежу | NT-S52P16V1 | 3,5 кг |
| NT-S52P168QD1 | 52 мм | <0,005 мм | 9 000 Н | 100 кг | Уточнить по чертежу | NT-S52P16V1 | 5,2 кг |
| NT-S52P229QD1 | 52 мм | <0,005 мм | 18 000 Н | 200 кг | Уточнить по чертежу | NT-S52P16V1 | 6 кг |
| NT-S96P200QD1 | 96 мм | <0,005 мм | 20 000 Н | 280 кг | Уточнить по чертежу | NT-S96P20V1 | 9 кг |
| NT-S96P250QD1 | 96 мм | <0,005 мм | 20 000 Н | 280 кг | Уточнить по чертежу | NT-S96P20V1 | 12 кг |
| NT-S96P400QD1 | 96 мм | <0,005 мм | 40 000 Н | 560 кг | Уточнить по чертежу | NT-S96P20V1 | 18 кг |
Таблицы моделей указывают повторяемость <0,005 мм. Нагрузка подъёма NT-S96P200QD1 и NT-S96P250QD1, 280 кг, NT-S96P400QD1, 560 кг. Давление разжатия в листах не задано: уточните по чертежу и схеме. Баннер системы на странице пневмоплиты указывает 0,005 мм повторяемости, 20 000 Н и 330 кг подъёма в разжатом состоянии. Этот баннер не является строкой NT-S96P400QD1. Таблица P400 указывает 40 000 Н и 560 кг. Нагрузка подъёма не равна нагрузке резания или грузоподъёмности всей ячейки.
Во всех референсных моделях используются корпуса из закаленной нержавеющей стали, пневматическое разблокирование, механическая самоблокирующаяся структура, усиление зажима, самоочистка базового конуса, проверка герметичности и фиксированная индексация 4 × 90°.
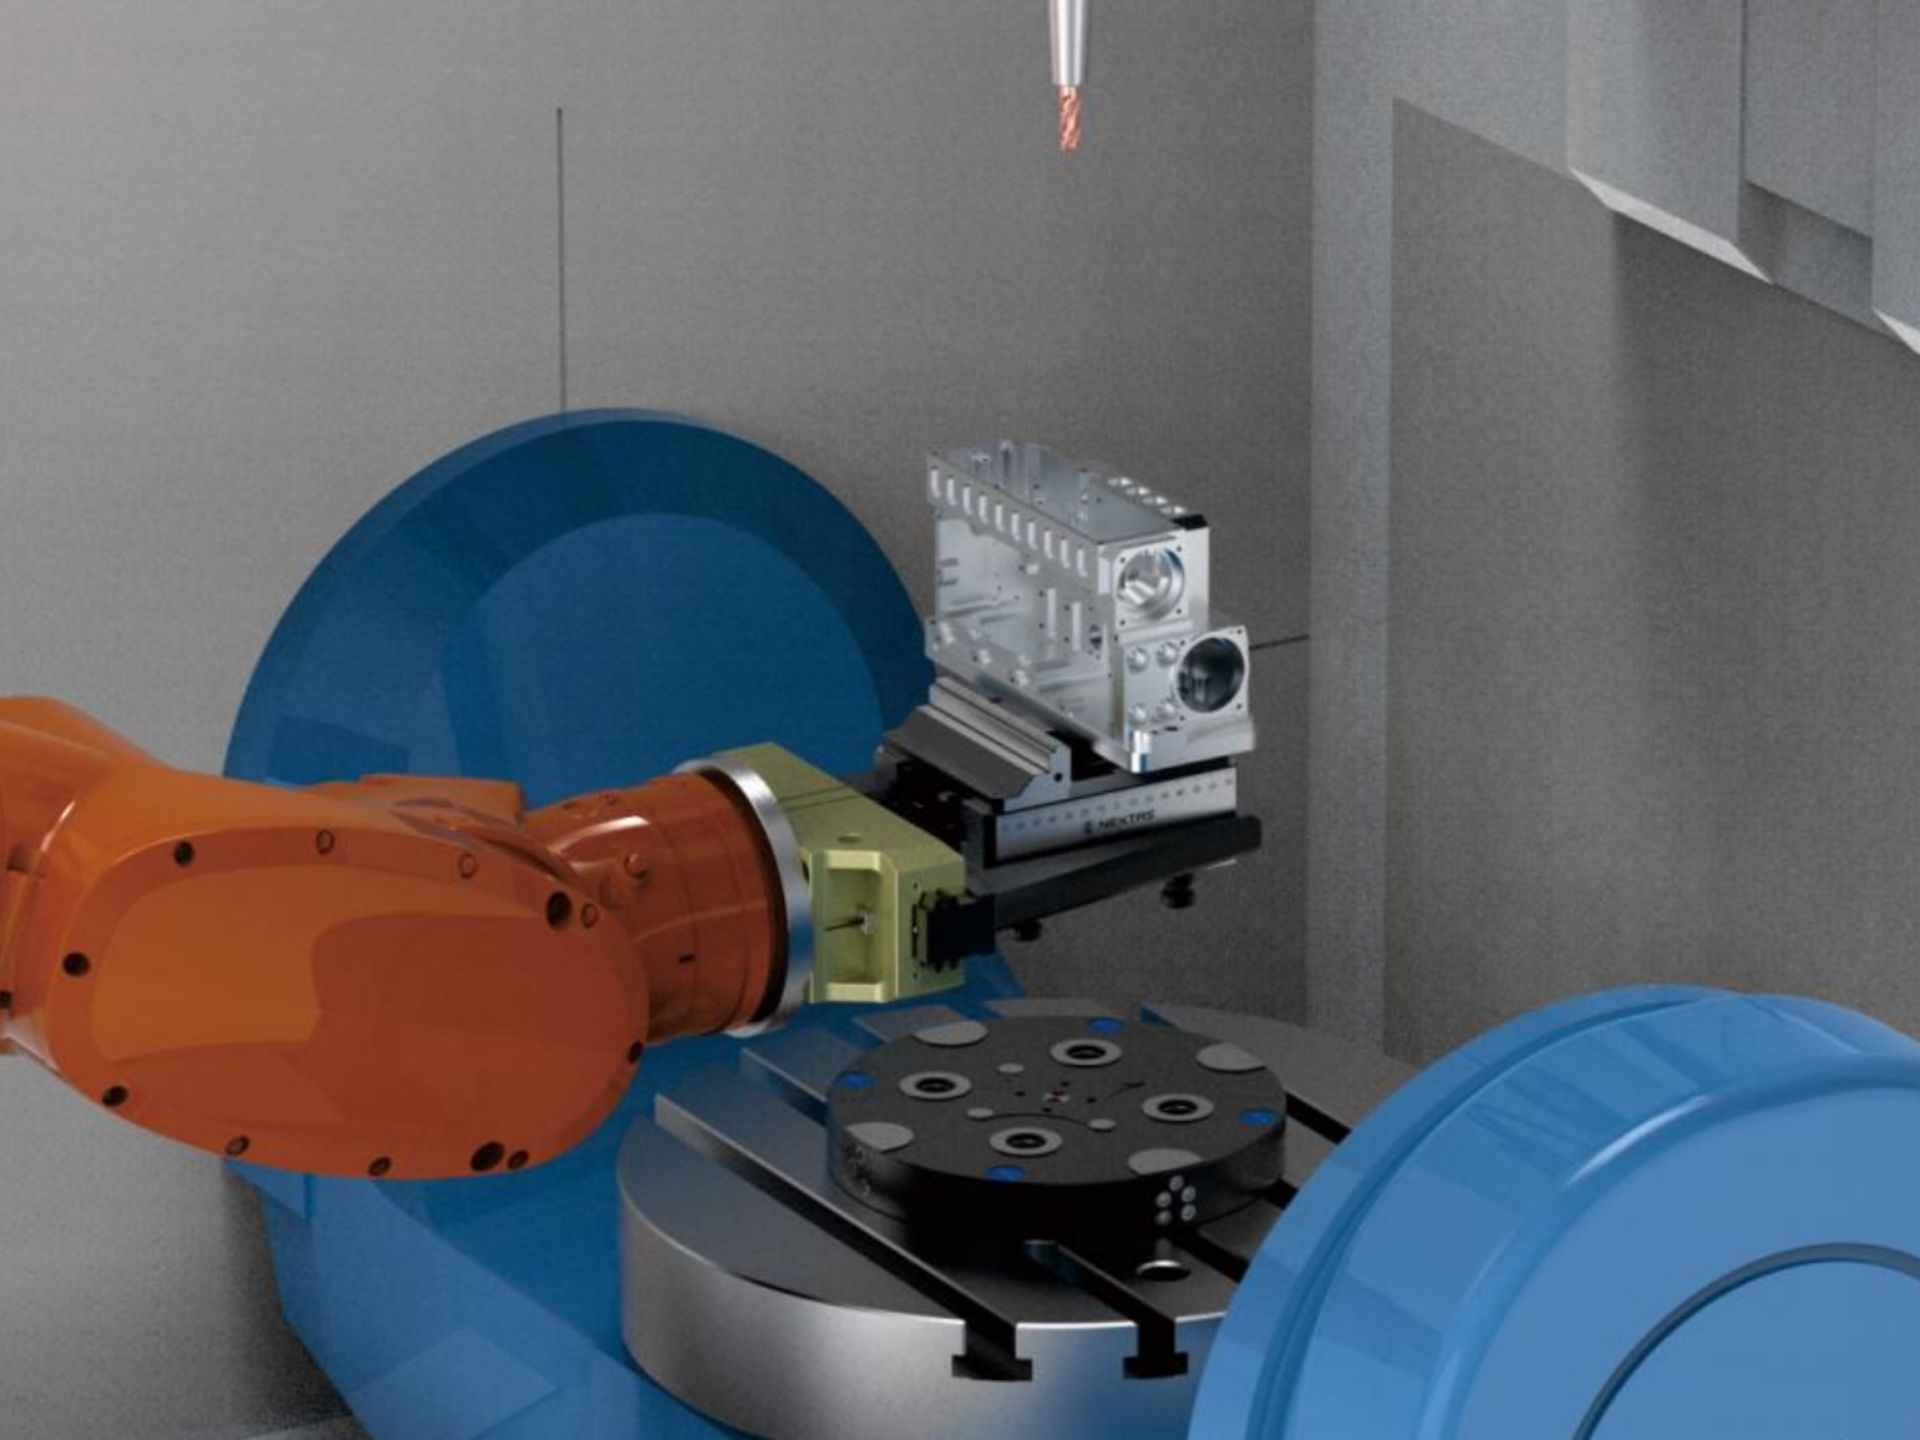
Точность в конструкции
Воздух открывает замок, а внутренние пружины перемещают зажимные ползуны и удерживают паллету после снятия воздуха разжима. Безопасность станка проверяйте отдельно: сверьте реакцию выбранной модели на потерю воздуха с утверждённым чертежом, затем подтвердите ограждения, блокировки и приёмку станка или ячейки в сборе.
Создано для современного цеха
Плиты нулевого базирования рассчитаны на работу в производственной среде со стружкой и СОЖ. Защищённый внутренний механизм и встроенные каналы продувки помогают очищать установочные конусы перед зажимом. Для указанных моделей заявлена повторяемость до 0,005 мм; фактический результат зависит от чистоты баз, монтажа и согласованного метода контроля.
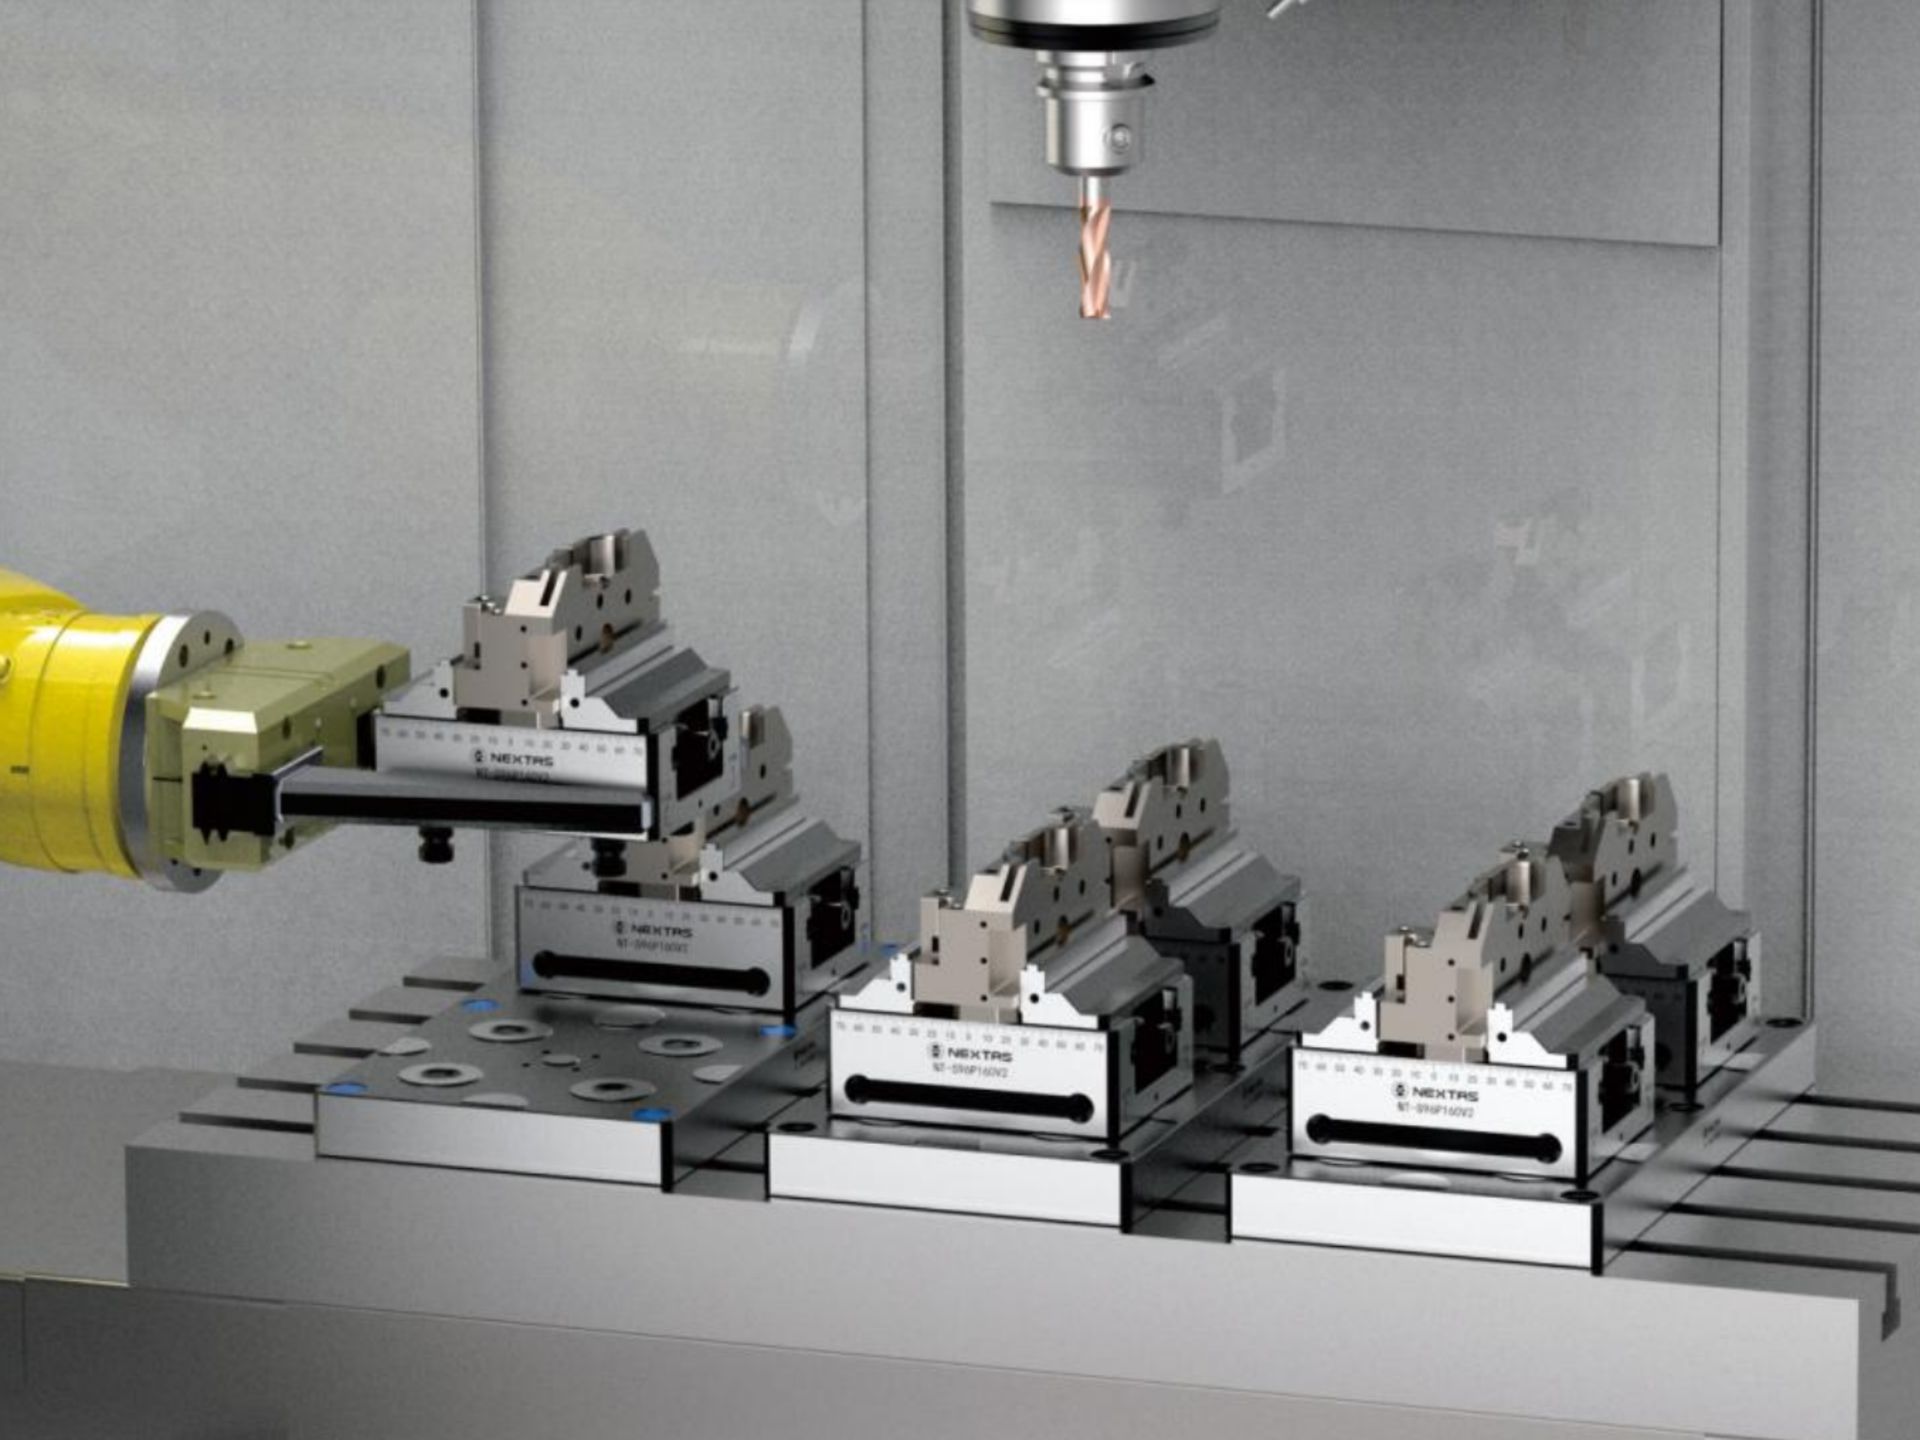
Передача роботом через один интерфейс
Робот может переносить паллету между фрезерованием, EDM и КИМ, если эти станции используют один интерфейс штревеля. Работа без оператора по-прежнему зависит от модели, оснастки, захвата, датчиков, управления, ограждения, блокировок и последовательности ячейки, уже проверенной на этой установке.
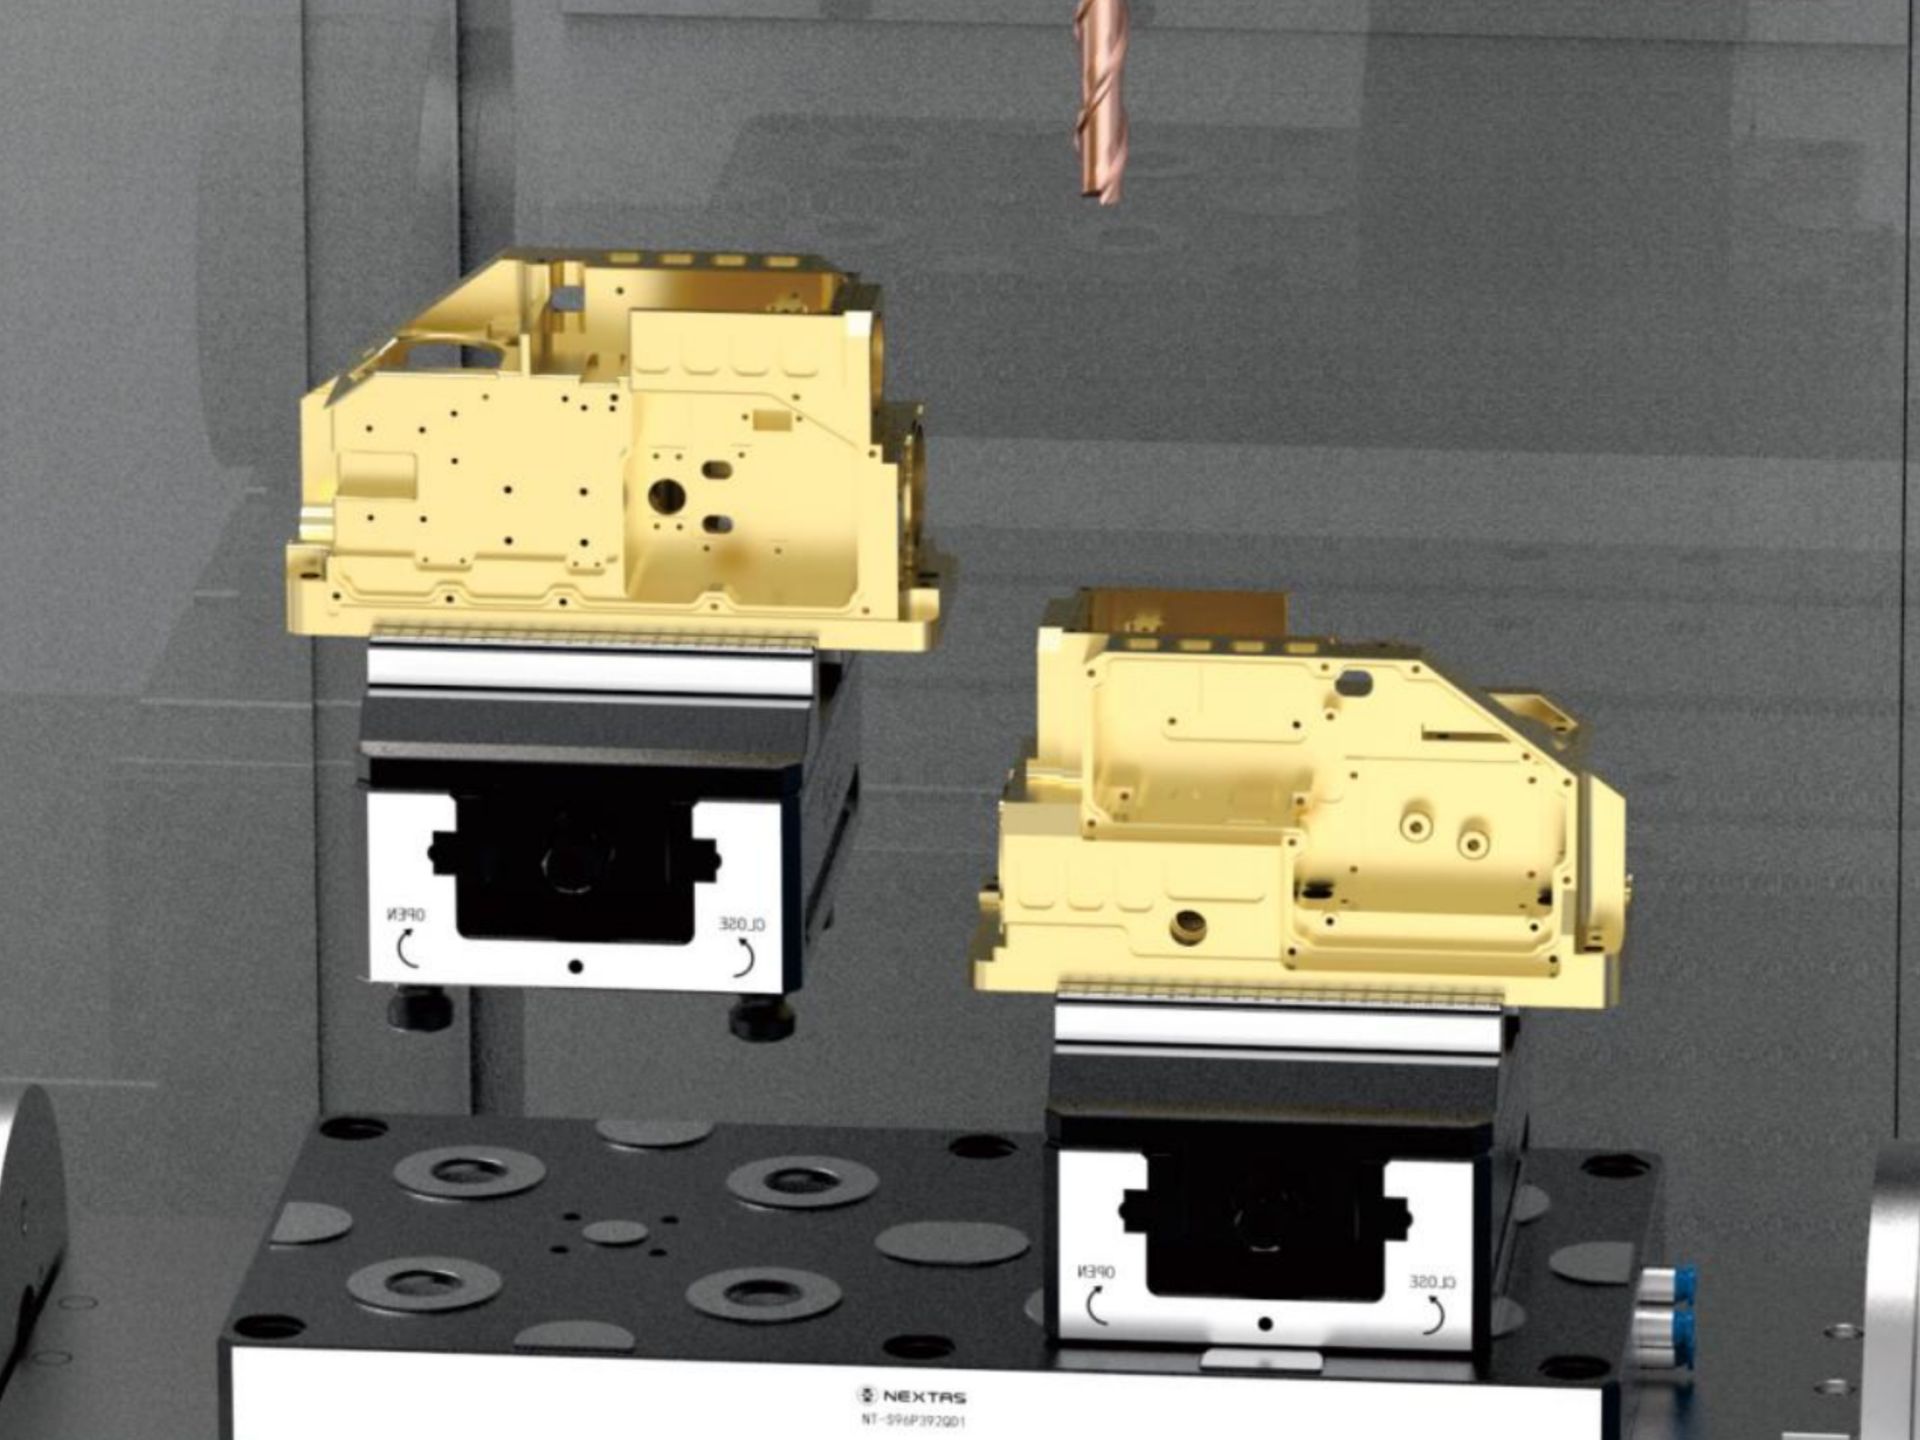
Интеграция с автоматизацией
Робот может ставить оснастку или паллету на эту плиту. Усилие зажима и нагрузку подъёма выбранной плиты берите из таблицы характеристик моделей.
Время без оператора зависит от подачи материала, стойкости инструмента, датчиков и того, как ячейка выходит из останова.
Монтаж, пневматика и обслуживание
Практические рекомендации по запуску пневматической плиты нулевого базирования и сохранению повторяемости в длительной работе.
Монтаж и ориентация (быстрый чек-лист)
- 1Очистите стол станка и проверьте посадочную поверхность под плиту.
- 2Используйте установочные штифты/дюбели для первичной ориентации паллет.
- 3Затягивайте болты крест-накрест; перепроверьте после первого теплового цикла.
- 4Проверьте высоту тягового штока и суммарную высоту оснасточной сборки, чтобы модули полностью сели в конусы.
- 5Сделайте несколько циклов зажать/разжать и проверьте базу щупом перед серией.
Воздух и надежность
- Используйте чистый сухой фильтрованный воздух (стандарт предприятия). Регулятор, рядом со станком.
- Защитите шланги/быстросъемы от стружки и СОЖ; в робот-ячейках делайте разгрузку.
- Для автоматизации нужна блокировка: обработка начинается только после сигнала «зажим подтверждён».
- Если предусмотрено, включайте продувку очистки конусов перед зажимом.
- Планируйте периодический осмотр конусов, тяговых штифтов и уплотнений, особенно при работе с агрессивной СОЖ.
Частые причины нестабильности
Стружка в конусах
Продувка + очистка на смене; контроль стружкоудаления.
Разные тяговые штифты
Стандартизируйте тип и момент установки на всей оснастке.
Падение давления / утечки
Проверьте регулятор, шланги и соединения; измерьте давление на плите.
Гибкость оснастки
Уменьшите вылет, добавьте опору и проверьте жесткость под силы резания.
Где применяется плита
Сценарии ниже показывают применение на одном станке и в автоматизированной ячейке; каждую конфигурацию проверяют по интерфейсу, нагрузке, управлению и безопасности.
Горизонтальные обрабатывающие центры (HMC)
Подходит для паллетных схем HMC после проверки интерфейса, массы и зазоров; следующую оснастку можно готовить вне станка.
5-осевая обработка
Поднимает заготовку над столом, обеспечивая свободный доступ инструмента ко всем пяти сторонам детали, исключая лишние переустановки.
Автоматизированные производственные ячейки
Может служить интерфейсом паллет в ГПС/FMS. Роботизированную смену разрешают только после проверки захвата, датчиков, ограждений, блокировок и приёмки всей ячейки.
Контроль качества и измерения
Используйте ту же базу нулевой точки на вашей КИМ. Перемещайте детали напрямую с ЧПУ на проверку без перебазирования, исключая ошибки.
41-секундная вертикальная демонстрация самоцентрирующихся тисков и пневматической плиты нулевой точки в автоматизированной установке. Характеристики оценивают по спецификации выбранной модели и проверке установленного процесса.
Смотреть на YouTubeСвязанные кейсы заказчиков
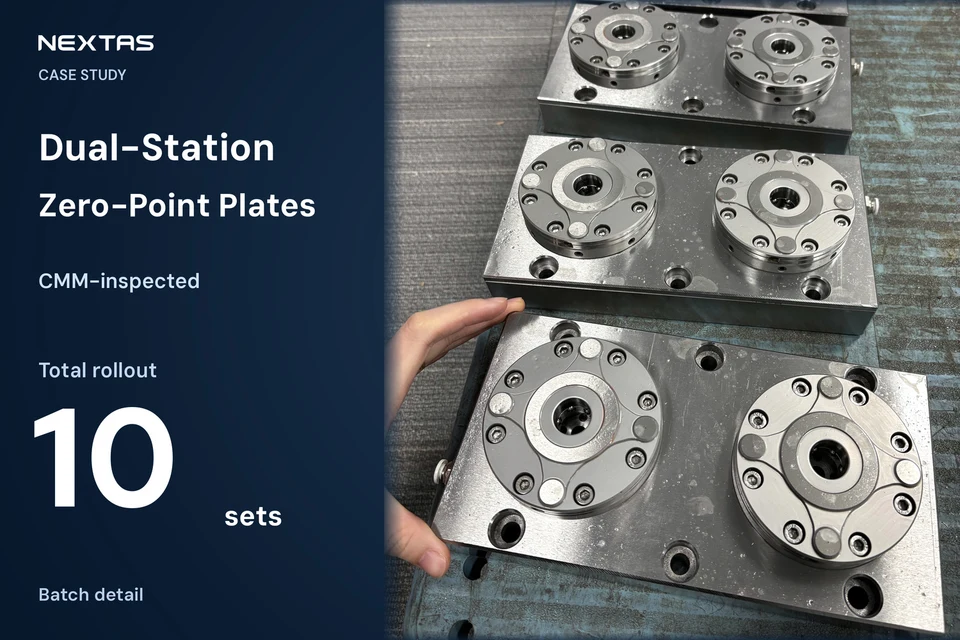
Дальше точечных доработок: как внедрение нулевой точки на 10 палетах унифицировало крепление на всём цехе
10 стандартных паллет, проверка базы на каждой станции
Читать случай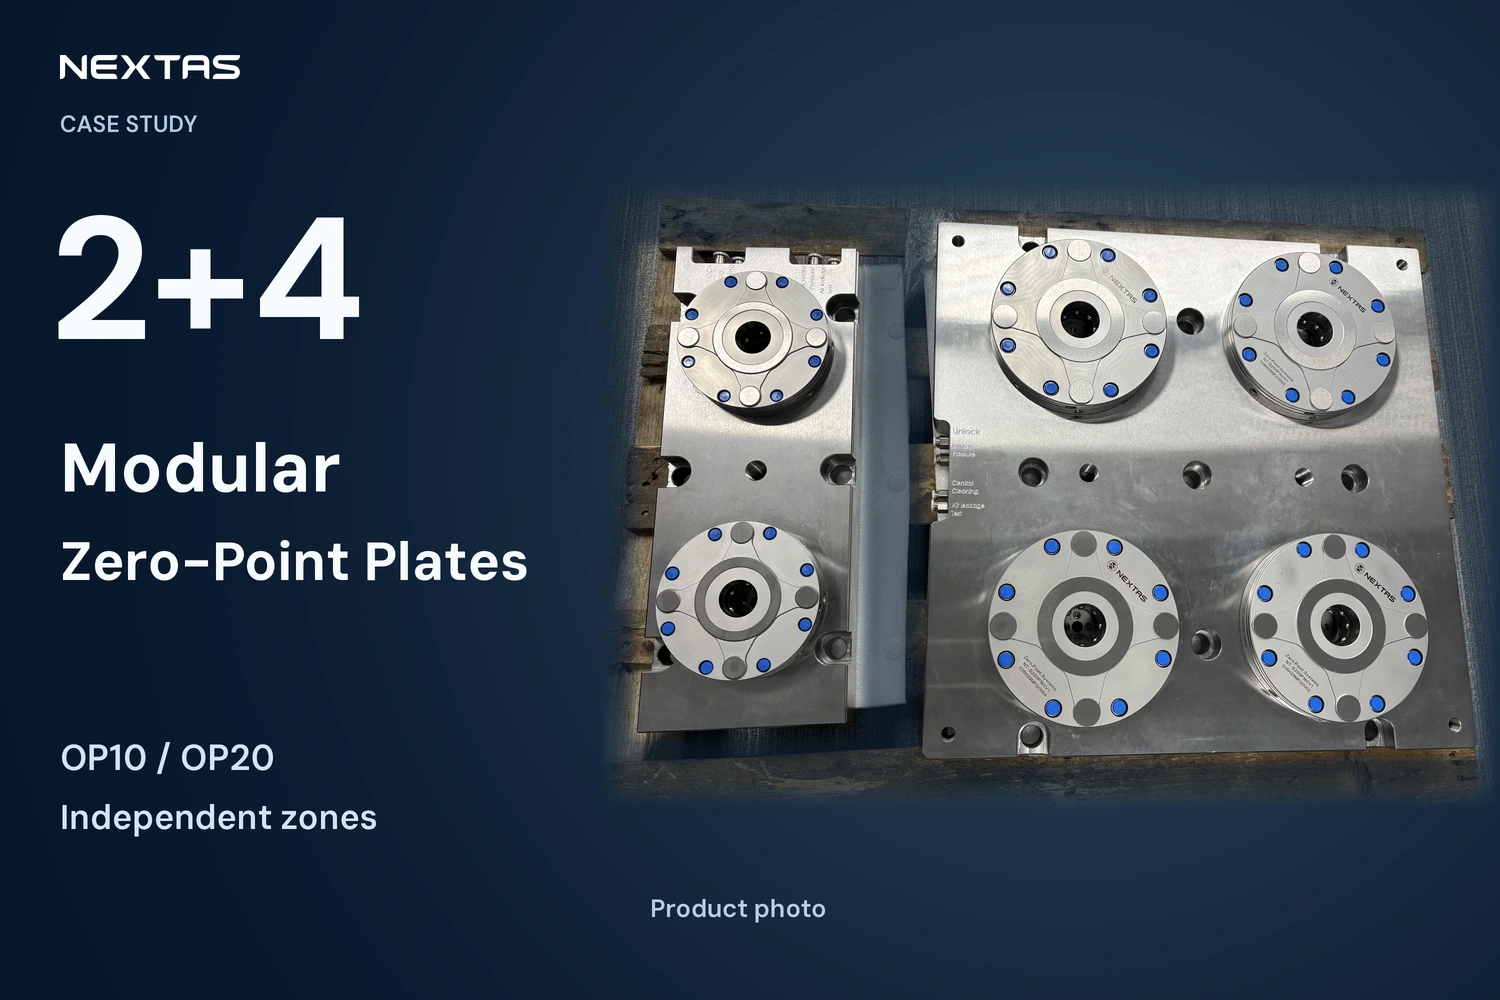
Модульный стол VMC: как компоновка нулевой плиты 2+4 открыла гибкую обработку высокого микса
Раньше 45 минут, теперь менее 2 минут
Читать случай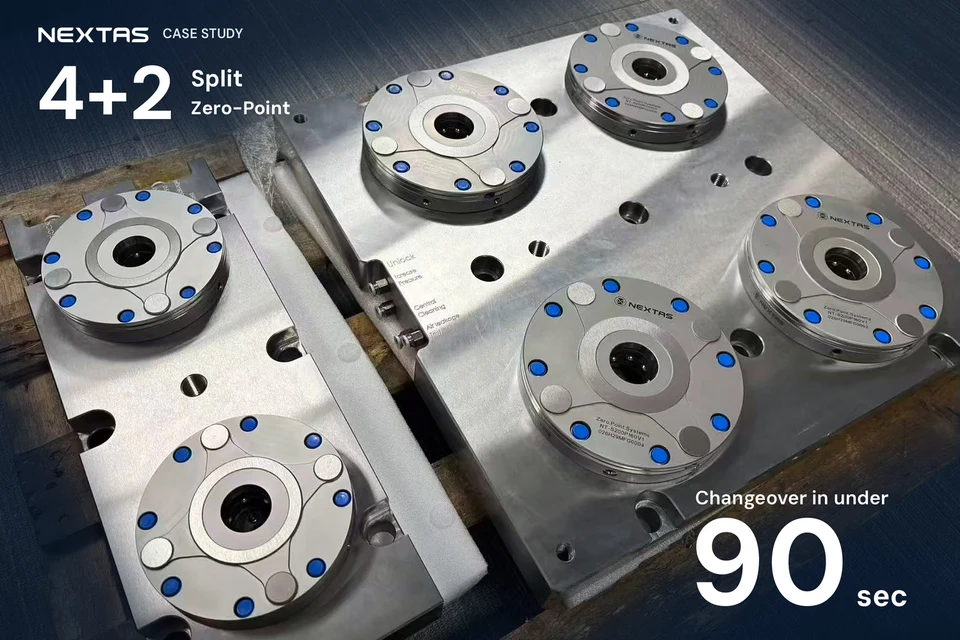
Зачем делить плиту VMC на схему 4+2?
Смена оснастки менее 90 секунд
Читать случай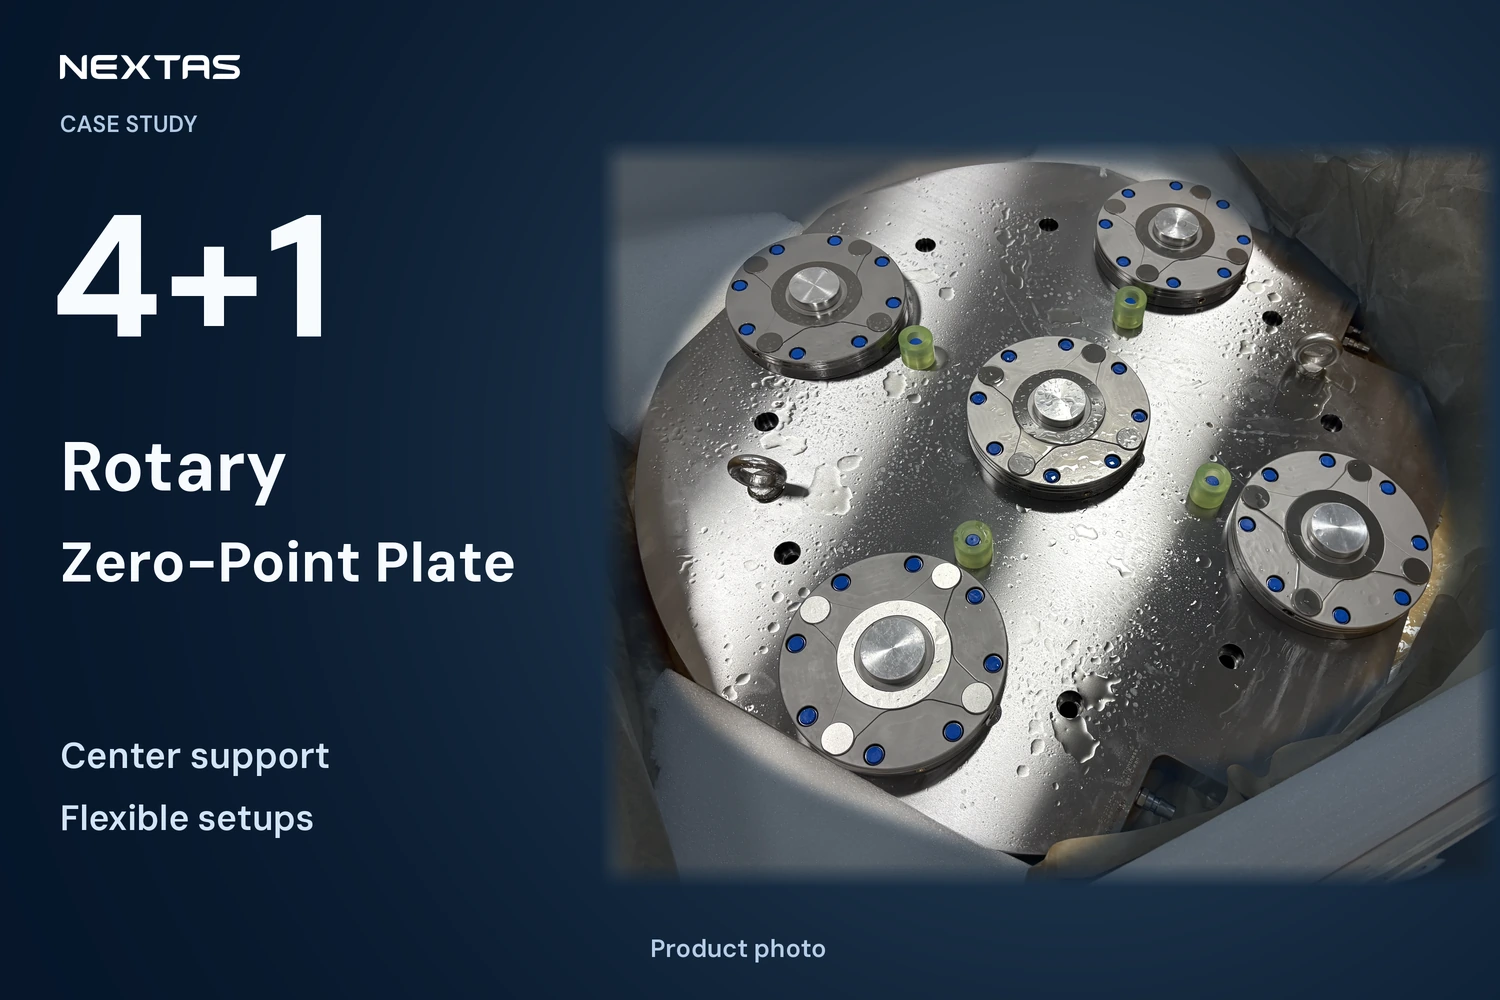
Использовать 5-осевую люльку: как заказная поворотная плита нулевой точки «4+1» убрала узкие места переналадки и прогиб в центре
С 50 минут до менее чем 90 секунд
Читать случайПредставительный сценарий интеграции
Пневматическая плита может ускорить переналадку и увеличить доступное время обработки. Фактический результат зависит от исходного процесса, схемы паллет, номенклатуры деталей и дисциплины работы; фиксированный процент не гарантируется.
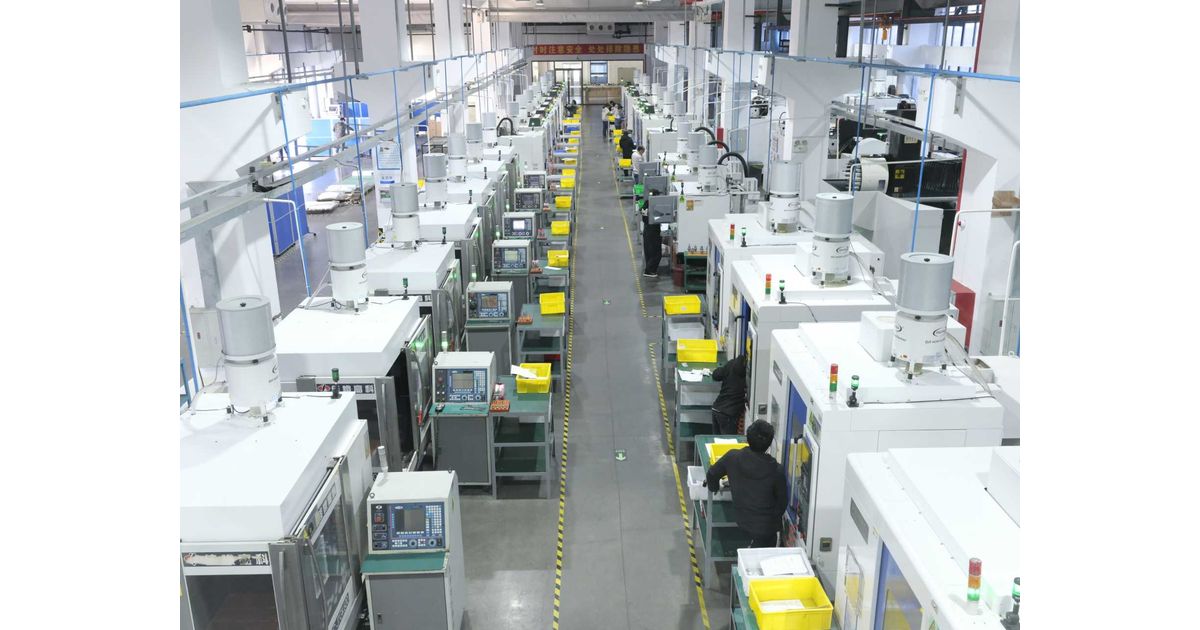
Страница обновлена . Каталожные значения этого семейства взяты из каталога NEXTAS 2026 промышленной быстросменной зажимной оснастки. Размеры, задаваемые чертежом, уточняйте по чертежу выбранной модели. Запросить каталог. Завод, каталоги и выставки.
Материалы по продукту
Часто задаваемые вопросы
Что такое пневматическая плита нулевой точки и для кого она?
Это базовая плита с пневматическим разжимом для повторяемой передачи паллет или оснастки. Она уместна, когда процессу нужны частые смены по команде станка, загрузка роботом или запланированный переход к паллетной автоматизации.
Каковы основные характеристики?
Сравните повторяемость позиционирования, усилие зажима и нагрузку подъёма в таблице моделей раздела Технические характеристики и конструкция. Давление разжима подтвердите по чертежу и пневматической схеме выбранной модели.
С какими станками она совместима?
Плиту можно рассматривать для 5-осевых и фрезерных станков, ЭЭО и КИМ. Совместимость подтверждают по монтажной схеме, высоте, нагрузке, пневматике и требуемой точности.
Как устанавливается плита?
Плиту устанавливают по чертежу выбранной модели, используя согласованные отверстия и установочные штифты. До запуска проверяют плоскостность, крепёж, давление, клапан, трубки и контроль состояния.
Где получить CAD-файлы или документацию?
Укажите модель или станок, применение и необходимые данные. Наши инженеры подтвердят доступные 2D-планы, CAD-файлы, сборочные чертежи или пневмосхемы для выбранной конфигурации с учётом условий конфиденциальности.
В чем разница между пневматическим открытием и зажимом?
Воздух разжимает. Пружины зажимают. Это не зажим, который держит только пока есть воздух. Удержание пружиной не является функцией безопасности. Ограждение остаётся за ячейкой. Поведение при потере воздуха указано на чертеже этой модели.
Как работает "турбо-функция" усилия зажима?
Турбо-функция доступна не для каждой модели. Она использует согласованный импульс давления для дополнительного притяга; рабочее давление, длительность и допустимое усилие берут из документации подтверждённой конфигурации.
Какого обслуживания требуют эти плиты?
Очищайте конусы и штревели перед каждой установкой, контролируйте утечки и состояние уплотнений по руководству выбранной модели. Интервалы осмотра зависят от циклов, загрязнения и условий эксплуатации; продувка не заменяет осмотр.




Быстрый расчёт
Запросить расчёт цены: Пневматическая плита с нулевой точкой
Расскажите о станке, детали или рассматриваемой модели плиты. Наши инженеры помогут подобрать конфигурацию и уточнят данные для расчёта предложения.