Fabrikautomation
Automatisierungsserie
Flexible Zellen, Palettenfluss und FMS-fähige Produktionskonzepte für moderne CNC-Fertigungen
Die NEXTAS Automatisierungsserie richtet sich an Hersteller, die ihre Spindellaufzeit erhöhen wollen, ohne sofort eine starre Sonderlinie aufzubauen. Auf Basis des Automationskatalogs konzentriert sich die Serie auf Palettenbereitstellung, Roboterhandling, zentrale Feinplanung, Rückverfolgbarkeit und einen skalierbaren Ausbau von einer Maschine bis zum integrierten flexiblen Fertigungssystem.
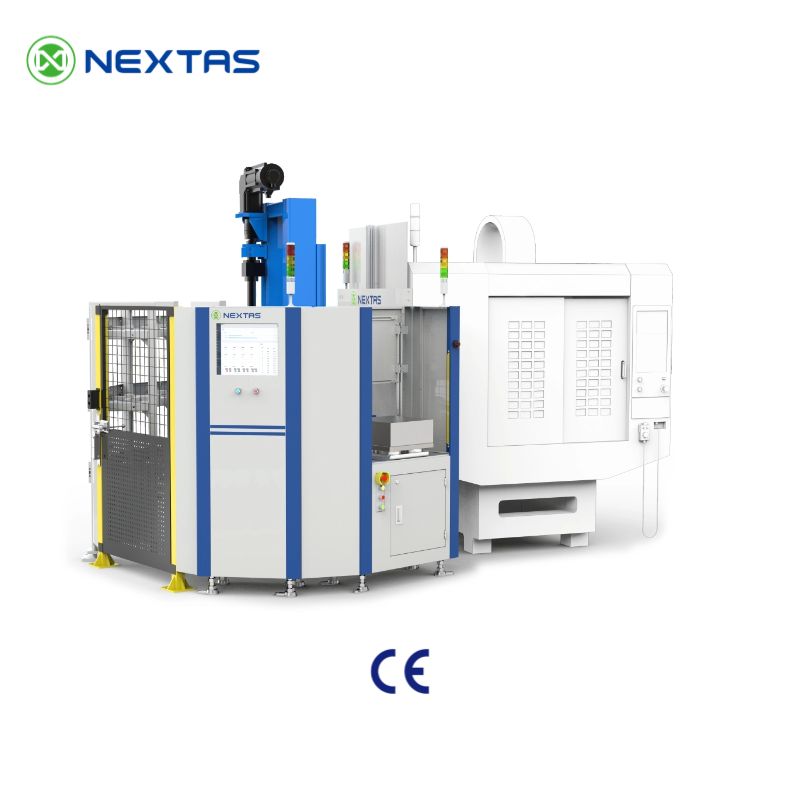
Für variantenreiche KleinserienAusgelegt für häufige Umrüstungen, Offline-Vorbereitung und flexible Feinplanung.
Von der Einzelzelle zum FMSDeckt kompakte Beladeeinheiten, Roboterzellen und Linienkoordination ab.
Digitale IntegrationspfadeUnterstützt Dashboards, MES-Anbindung und industrielle Kommunikation.
Lieferzeit: Nach Zeichnungs-, Mengen- und Umfangsprüfung bestätigt
MOQ: 1 Stück
Zahlung: T/T · L/C
Qualitätsnachweise im Angebot abgestimmt
Lieferant mit MIC-Audit
Welche Aufgaben diese Serie löst
- Wartezeiten zwischen Jobs reduzieren: Vorbereitung, Pufferung und Teilehandling von der Spindel entkoppeln.
- Gemischte Fertigung standardisieren: Paletten-, Vorrichtungs- und Datenfluss für häufige Modellwechsel vereinheitlichen.
- Einen Ausbaupfad schaffen: Mit einer kompakten Zelle starten und später auf AGV, Lager oder FMS-Logik erweitern.
Schnelle technische Übergabe
Senden Sie zuerst Maschinenmix und Zielzeit für den unbeaufsichtigten Betrieb
- Maschinenmodelle, Türlimits und ob ein Lader mehrere Maschinen bedient.
- Palettengröße, Gewichtsbereich und erwarteter Pufferbedarf.
- Bevorzugte Speicherroute: vertikales Palettenlager, Rotationsmagazin, Portal, AGV oder umfassendere FMS-Planung.
- Bedarf für Dashboardsichtbarkeit oder tiefere MES / APS / WMS-Anbindung.
Schnellauswahl-Leitfaden
Welche Automationsroute passt zuerst zu Ihrer Fabrik?
Vergleichen Sie die praktischen Startpunkte unten, um zu entscheiden, ob Phase 1 eine kompakte Zelle, ein dichter Palettenpuffer, eine größere Transferspanne oder eine breitere FMS-Planungsdiskussion sein soll.
Vertikales Palettenlager wählen, wenn
Sie einen kompakten ersten Schritt, ein oder zwei Maschinen, Offline-Palettenvorbereitung und einen sauberen Weg weg vom manuellen Laden wünschen.
Rotationslager wählen, wenn
Sie mehr Palettenplätze auf begrenzte Grundfläche benötigen und dichte Pufferung für gemischte Jobs ohne großes Linien-Layout wünschen.
Portal-Automatisierung wählen, wenn
Sie eine längere Transferspanne, Oberzugang oder einen sauberen Weg zur Koordination des Ladens über mehrere Maschinen in einem Bereich benötigen.
FMS-Planung starten, wenn
Maschinenanzahl, Planungsdruck, Palettenverfolgung und MES / WMS-Koordination bereits der Engpass statt reiner Ladegeschwindigkeit werden.
Was vor dem Automationslayout-Vorschlag senden
Bereiten Sie anhand der vollständigen Projektcheckliste eine gemeinsame Anfrage für die gewählte Automationslösung vor.
Planungscheckliste vor dem Ausbau
Vor der Inbetriebnahme einer Zelle ist zuerst zu standardisieren: Bezugssystem, Palettenweg, Maschinenverfügbarkeit und Datenumfang. Das verwandelt eine Automationsidee in ein Projekt, das wirklich wachsen kann.
Was vor Projektstart zu bestätigen ist
- Maschine + Lastbereich: echtes Werkstückgewicht, Palettengröße, Grenzen der Maschinentür und ob ein Lader mehrere Maschinen bedienen muss.
- Bezugsschnittstelle: ob kompakte BDS-Paletten, größere Nullpunkt-Module oder gemischter Standard zwischen manuellen und automatisierten Stationen.
- Speicherlogik: vertikales Palettenlager, Rotationsmagazin, Portalweg oder liniennaher Puffer je nach Grundfläche und Teilefamilien-Mix.
- Datenumfang: nur Dashboard-Sichtbarkeit oder breitere MES / APS / WMS-Verbindung für Planung, Materialfluss und Rückverfolgbarkeit.
Empfohlene Systemkombinationen
Systeme im Überblick
Ein praxisnaher Überblick über die Katalogkonzepte, die für die Projektplanung in CNC-Fertigungszellen besonders relevant sind.
NTS-V4
Kompaktes Automationskonzept für variantenreiche Kleinserienfertigung, bei der eine Maschine weiterlaufen soll, während Paletten in einem kontrollierten Kreislauf vorbereitet und übertragen werden.
- 4 Palettenspeicherplätze
- Handlingkapazität bis 650 kg
- Material-Handling-Geschwindigkeit 300 mm/s
- Wiederholgenauigkeit der Positionierbasis <0,005 mm
NTS-V12
Eine größere palettenbasierte Zelle für Betriebe, die Flächenoptimierung, eine modellgerecht ausgelegte Handhabung und integrierte Feinplanung über mehrere Teilefamilien hinweg benötigen.
- 12 Palettenspeicherplätze
- Handlingkapazität bis 500 kg
- Handlinggeschwindigkeit 800 mm/s
- Eine luftbasierte Sitzabfrage ist modell- und konfigurationsabhängig. Erfassungsbereich, Druck- oder Durchflussauswertung, Schaltschwellen und Prüfverfahren festlegen und im vollständigen Aufbau abnehmen.
NTS-VS2
Ein Konzept für die Zusammenarbeit von zwei Maschinen mit Sechsachsroboter, intelligenter Steuerung und kompaktem Lagersystem für massenindividualisierte Fertigung.
- 16 Palettenspeicherplätze
- Sechsachs-Industrieroboter-Handling
- Greiferlast bis 120 kg
- Wiederholgenauigkeit der Positionierbasis <0,005 mm
Ausbaupfad nach Projektphase
Vereinbaren Sie für die gewählte Projektphase gemeinsame Schnittstellen und Betriebsregeln, bevor Sie Maschinen oder Lager ergänzen.
Schneller Einzelzellen-Gewinn
Standardisieren Sie zuerst: Nullpunkt-Schnittstelle, Palettengröße und gewünschte Dauer des unbeaufsichtigten Betriebs.
Eins-zu-zwei Ladeeinheit
Standardisieren Sie zuerst: Vorrichtungsorientierung, Aufnahmelogik und Offline-Beladesequenz.
Eins-zu-drei gemischte Zelle
Standardisieren Sie zuerst: Palettenfamilien-Regeln, Planungspriorität und Ausnahmebehandlung.
FMS Linien-Koordination
Standardisieren Sie zuerst: Dateneigentümerschaft, Rückverfolgbarkeits-Checkpoints und Materialfluss-Regeln.
Von der Einzelzelle zur FMS-fähigen Koordination
Der Katalog positioniert die Automatisierungsserie als mehr als nur einen Belader. Dashboards, intelligente Feinplanung, Anlagenkoordination und industrielle Kommunikation schaffen die Basis, damit Zellendaten in MES-, Berichts- und Rückverfolgbarkeitsprozesse einfließen können.
Vier Planungsebenen
- Präsentationsebene: Digital-Twin-Dashboard, mobiles Dashboard und Berichtszentrale.
- Entscheidungsebene: APS-Planung, Lastverteilung, Pfadoptimierung und Ausnahmebehandlung.
- Ausführungsebene: Robotersteuerung, AGV-Dispatching, Bearbeitungsmodul und Lagermodul.
- Industrieebene: OPC UA, Profinet, EtherCAT und Modbus für die Integrationsplanung.
Häufig angefragte Projektfunktionen
Integrierte Feinplanung: dynamische Planung, Echtzeitoptimierung und adaptive Anpassung bei wechselnden Auftragsmixen.
Rückverfolgbarkeit: Status von Teil, Vorrichtung und Werkzeug kann mit Lagerplatz und Auftrag verknüpft werden.
Unbeaufsichtigter Betrieb: Palettenpufferung, bestätigbare Beladezustände und koordinierter Materialfluss reduzieren manuelle Eingriffe.
Skalierbare Architektur: von einer Maschine oder Zelle starten und später auf Host-Rechner, Zentrallager oder AGV-Logik ausbauen.
Welche Projekte zur Serie passen
Diese Projektrichtungen passen gut zu den im Katalog gezeigten Anwendungsbildern.
Beladeeinheiten für ein bis zwei Maschinen
Ideal für Betriebe, die einen praktischen ersten Schritt in unbeaufsichtigtes Beladen machen wollen, ohne die ganze Linie umzubauen.
Gemischte Produktionszellen für ein bis drei Maschinen
Sinnvoll, wenn mehrere Maschinen eine gemeinsame Paletten- oder Vorrichtungslogik nutzen sollen, Teilefamilien aber getrennt bleiben müssen.
Host-gesteuerte flexible Linien
Passend für Werke mit Bedarf an zentraler Planung, vollständiger Rückverfolgbarkeit und koordinierter Datennutzung zwischen Lager, Bearbeitung und Prüfung.
Massenindividualisierte Produktion
Eine starke Richtung für viele Varianten, kleine Losgrößen und begrenzte Hallenfläche.
Automatisierungs-Bausteine
Bausteine einer betriebsbereiten Automationszelle
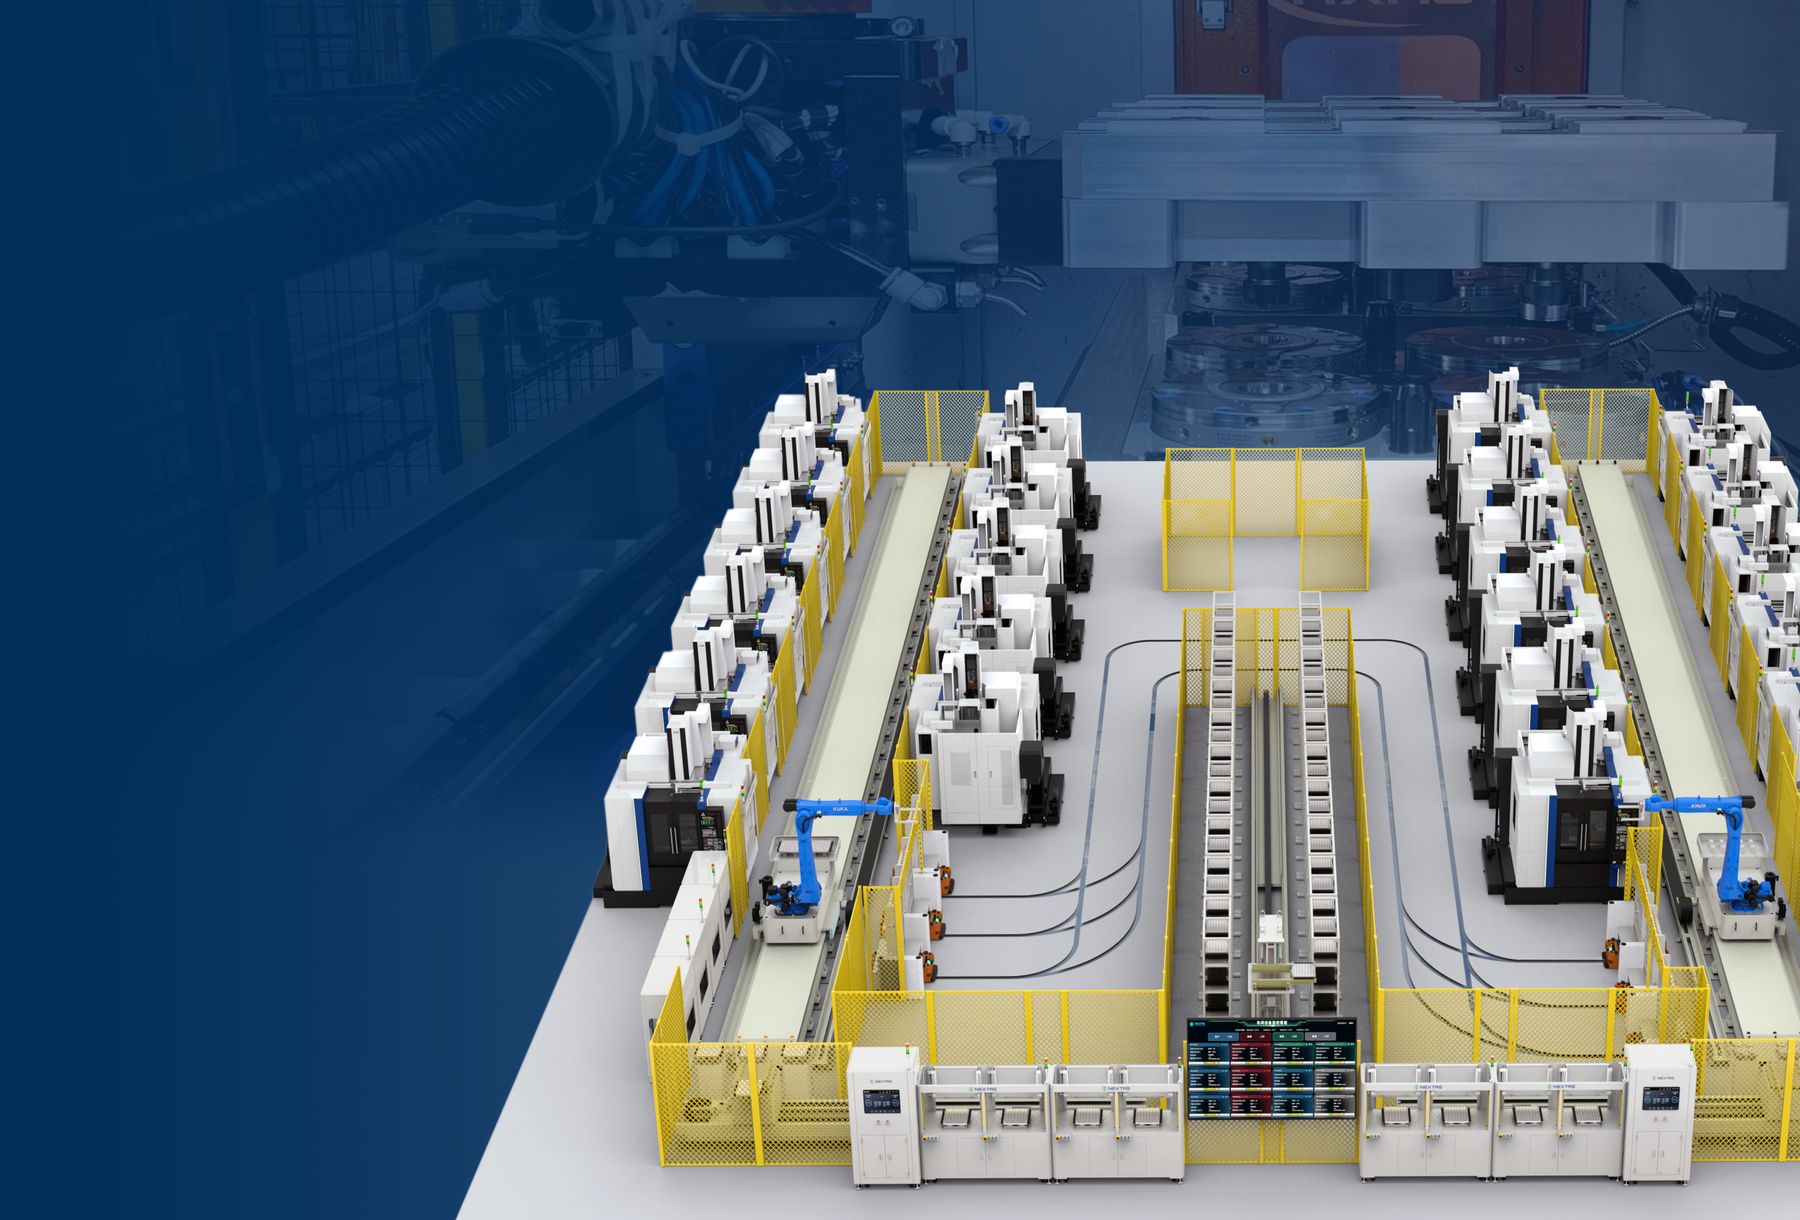
Die Abbildungen zeigen Planungs- und Konfigurationsbausteine wie Palettenspeicher, Roboterlader, Förderer und Maschinen-Zellen-Kombinationen. Prüfen Sie die ausgewählte Kombination anhand von Hallenlayout, Maschinenzugang, Palettenweg und Steuerungsschnittstellen.
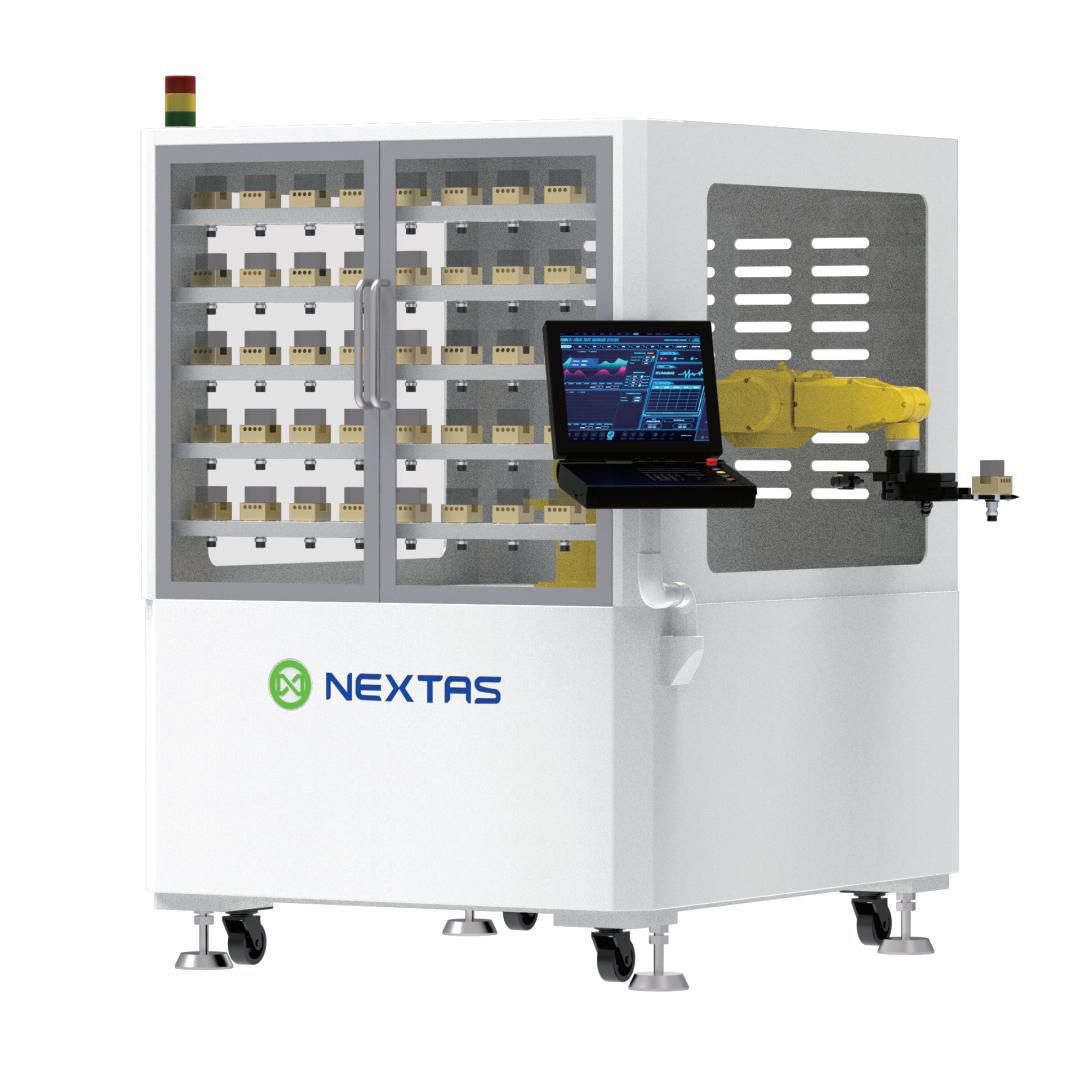
Palettenspeicher-Turm
Vertikales Regal mit HMI für gelagerte Paletten — der unbeaufsichtigte Puffer, der Spindeln zwischen Bedienereingriffen am Laufen hält.
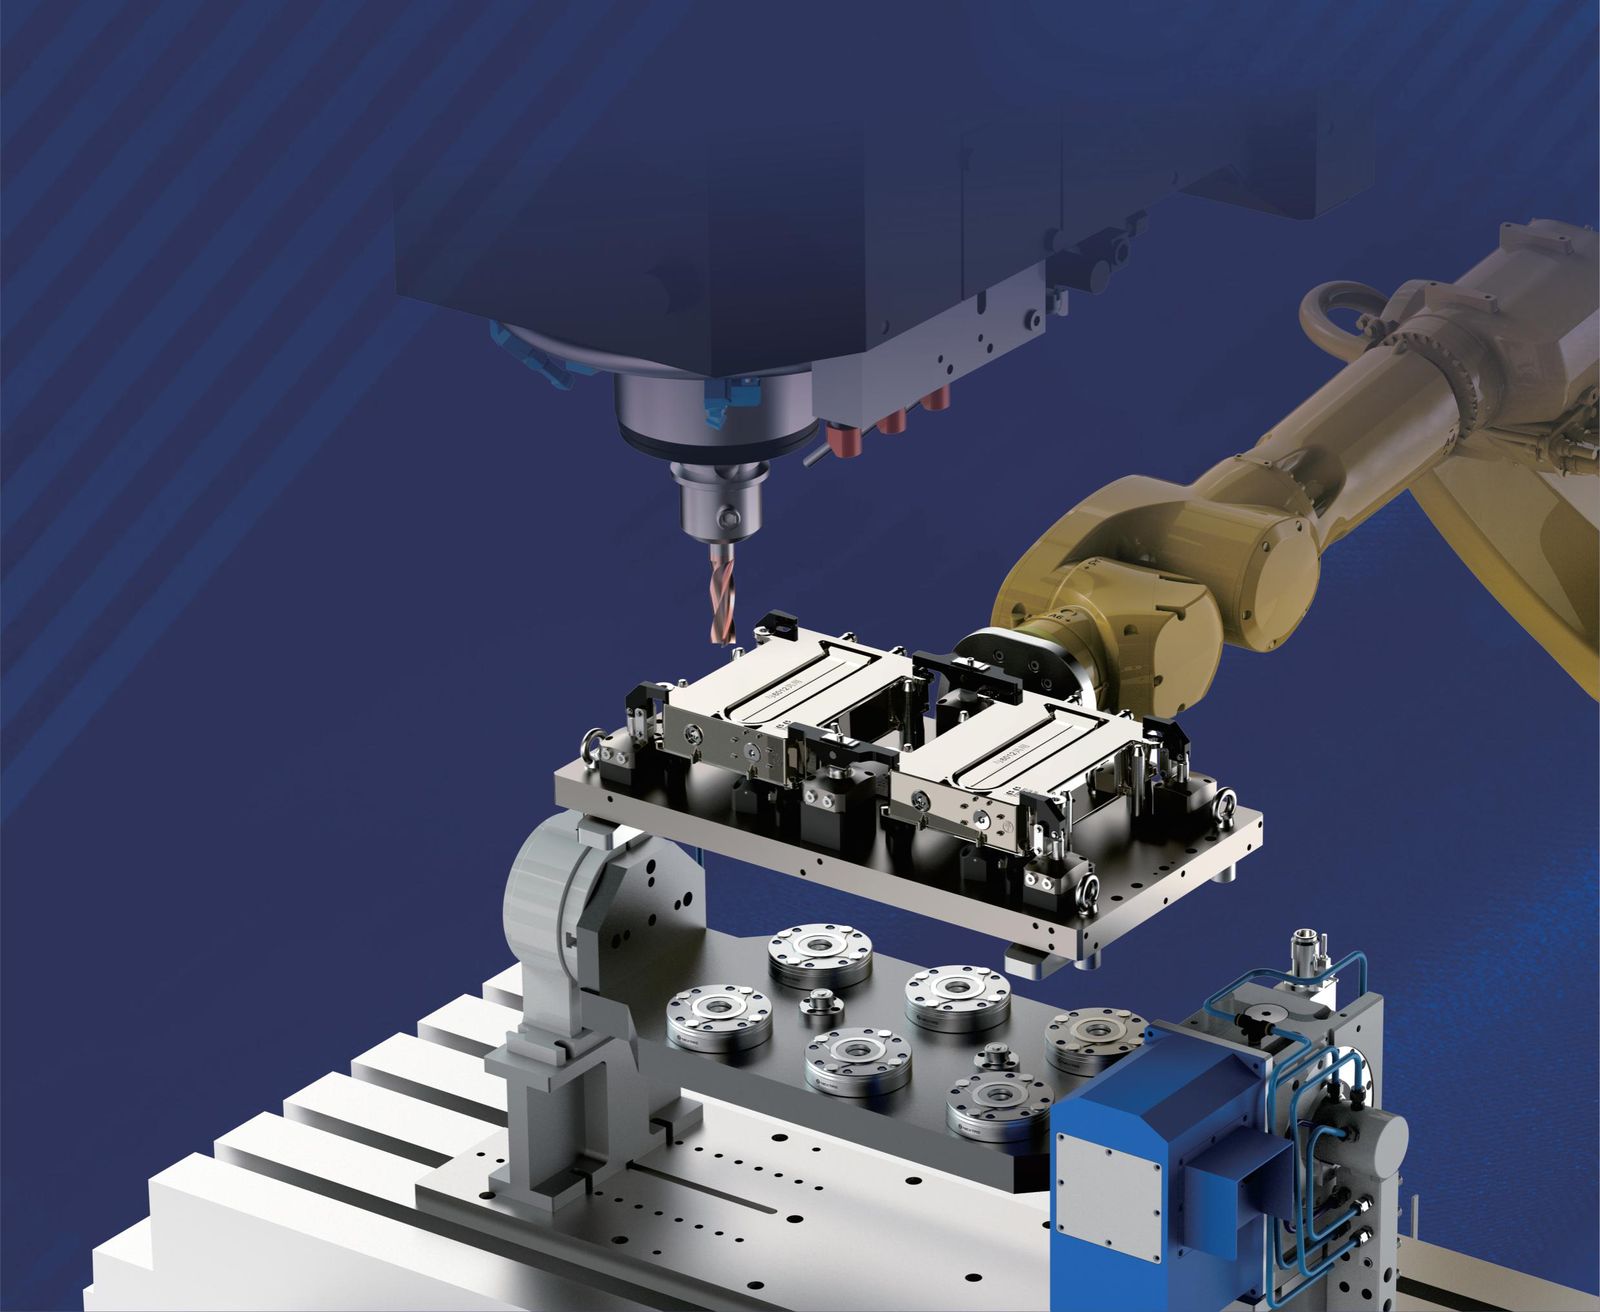
Roboter-Beladestation
6-Achs-Arm mit Tombstone- oder Palettenaufnahme. Schnell, wiederholbar, kompatibel mit demselben Bezugssystem wie an der Offline-Rüststation.
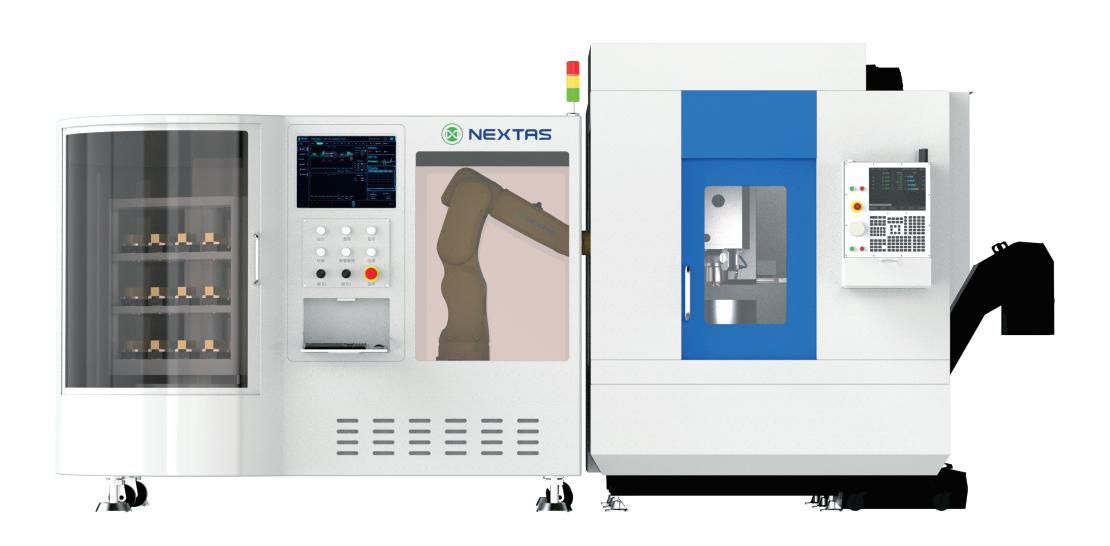
Roboter + CNC integriert
Roboter, Schaltschrank und CNC gemeinsam planen. Lieferumfang, Verdrahtung, Schnittstellentests, Schutzmaßnahmen und Abnahme vor Lieferung bestätigen.
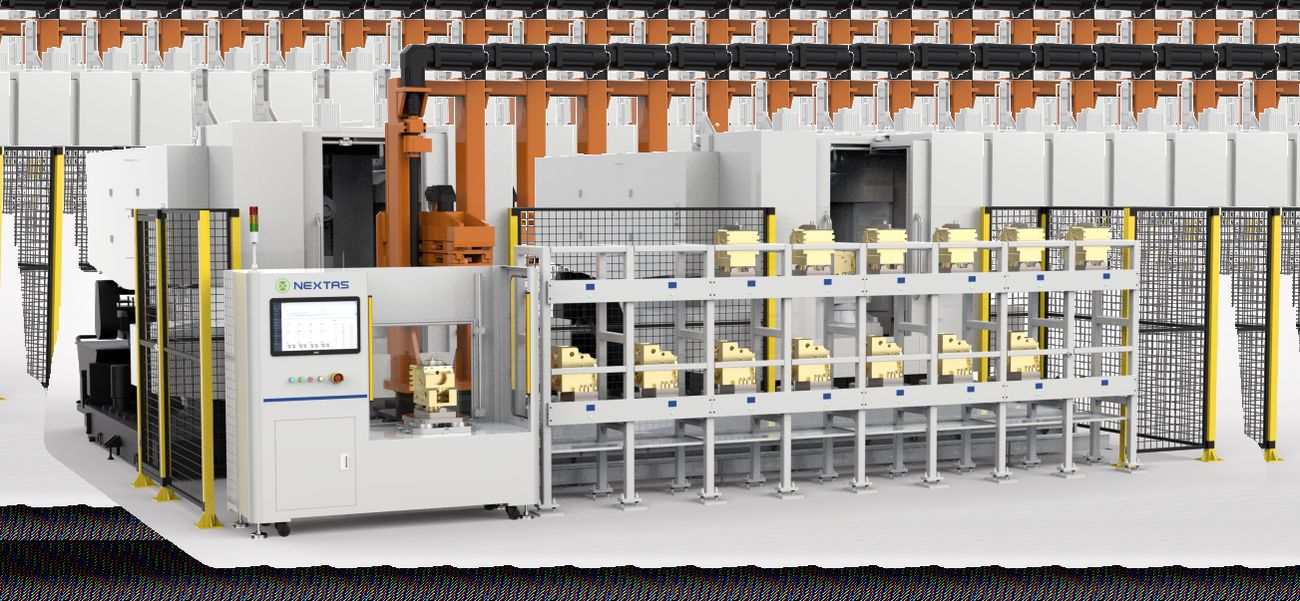
Mehrstationen-Förderer
Palettenförderer mit mehreren Arbeitspositionen. Passt, wenn Losgrößen klein, Varianten aber hoch sind.
Paletten- & Roboterintegration
Wie Paletten- und Robotersysteme in das Hallenlayout integriert werden
Zwei Integrationsbeispiele zeigen, wie Paletten- und Robotersysteme in das Hallenlayout eingebunden werden: ein Decken-Paletten-Shuttle für höhere Stückzahlen und eine Einzelmaschine mit angegliederter Zelle für die schrittweise Einführung.
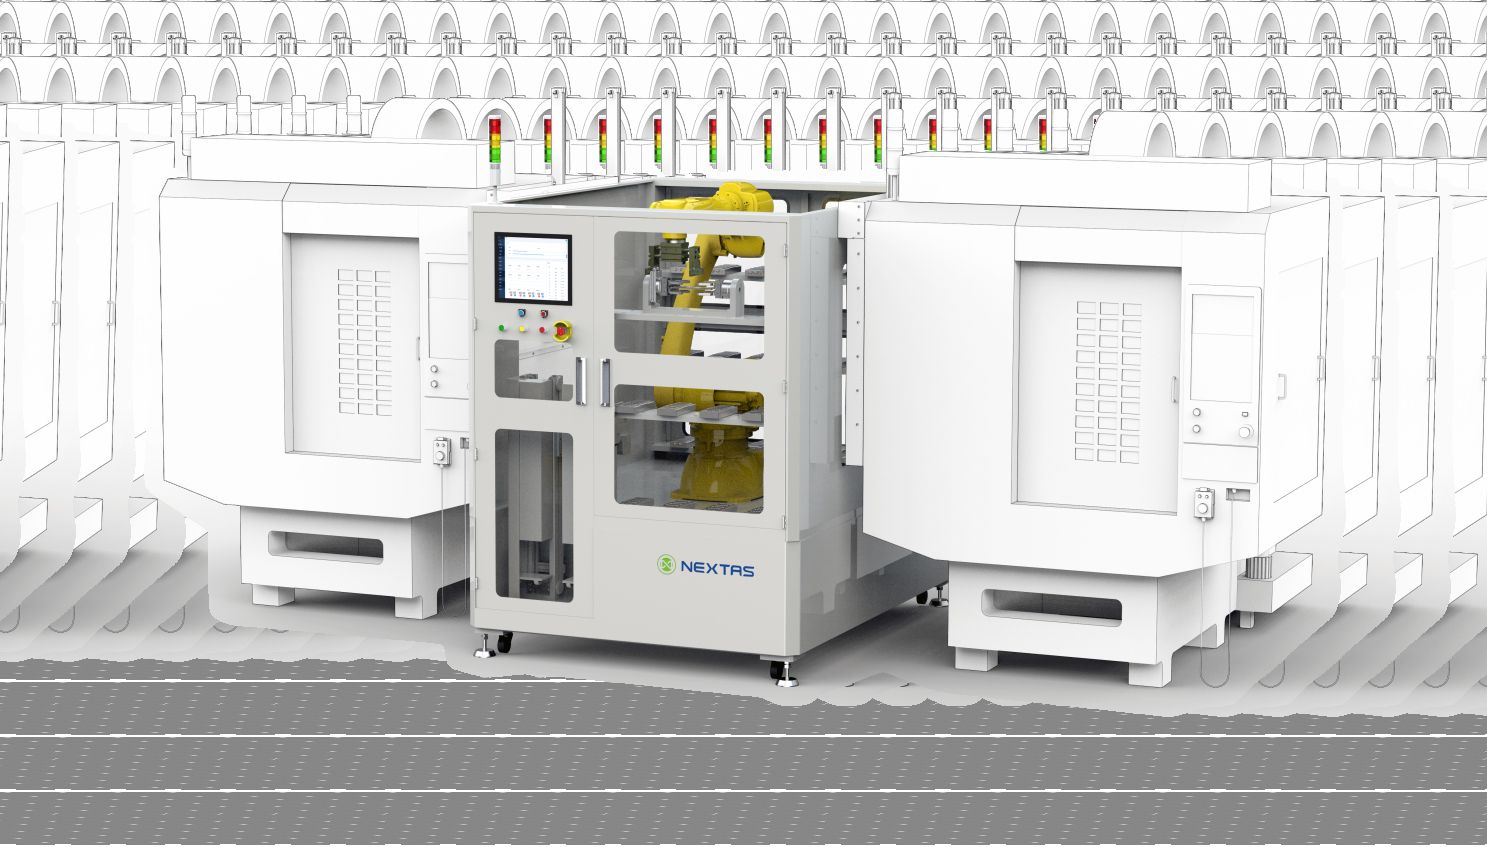
Oberer Paletten-Shuttle
Ein oberhalb angeordneter Shuttle überträgt Paletten zwischen Stationen. Stützflächen, lichte Höhe, Wartungszugang und geschützten Fahrbereich im Layout bestätigen.
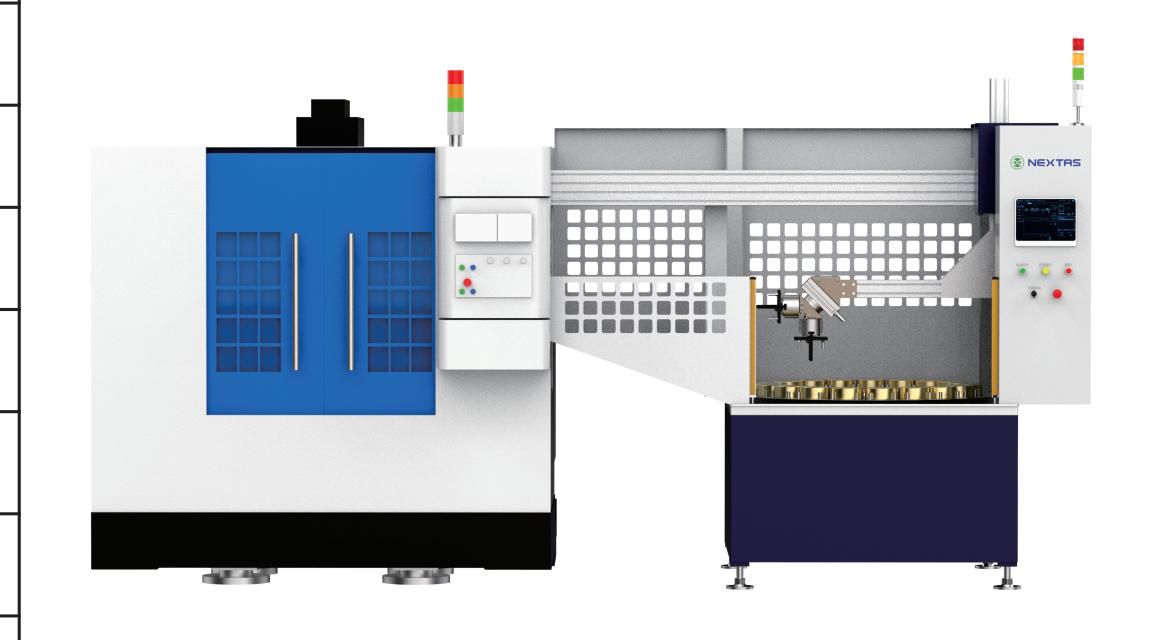
Maschine mit angegliederter Zelle
Eine einzelne CNC-Maschine mit angegliederter Automationszelle. Eine schrittweise, prüfbare Einführung der Automatisierung.
Diese Projektdaten vorbereiten
- Maschinenmodelle und Anzahl, Steuerungsmarke und -familie, Spindeltyp, Türöffnung, Lastgrenzen und aktuelles Beladekonzept; soll eine Einheit eine, zwei oder drei Maschinen bedienen?
- Teilegrößenbereich und Einzelteilgewicht, Palettenabmessungen und -gewicht, Vorrichtungsfamilie, Wechselhäufigkeit und vorhandene Standardisierung
- Ziel-Schichtmodell, angestrebte unbeaufsichtigte Betriebsstunden, Taktstabilität, gewünschte Personalentlastung und benötigte Pufferplätze
- Digitaler Umfang ab Phase eins: eigenständiger Betrieb, Dashboard, MES, ERP, APS, WMS, RFID, Tool-Management oder Rückverfolgbarkeit
- Verfügbare Stellfläche, Sicherheitsbereich, Roboter- oder AGV-Anbindung und Puffer-/Lagerbedarf; vertikales Lager, Rotationslager oder Portal-/Traversensystem bevorzugt?
- Erwartete ROI-Richtung: Personalentlastung, Laufzeitgewinn, Kapazitätsaufbau oder Rückverfolgbarkeit
- Bevorzugte erste Phase: kompakte Zelle, Palettenfluss, Roboterhandling oder ein vollständiger FMS-Ausbauplan
- Bereits genutzter Bezugs- oder Nullpunktstandard in der Fertigung
Häufig gestellte Fragen
Ist die Automatisierungsserie nur für große Fabriken gedacht?
Nein. Die Kataloglogik startet bei kompakten Einheiten und wächst bis zu größeren FMS-Konzepten. Auch kleine und mittlere Hersteller können das Projekt daher passend zu Budget und Teilemix schrittweise aufbauen.
Lässt sich das System mit MES, ERP oder Lager-Software verbinden?
Verbindungen zu MES, ERP oder Lagersoftware hängen von Steuerungen, Protokollen, Datenverantwortung und dem vereinbarten Integrationsumfang ab. Datenmodell, Schreibrechte, Fehlerverhalten und Abnahmetests sind vor der Bestellung festzulegen; ein Dashboard allein bestätigt keine vollständige Integration.
Was ist der beste erste Schritt, wenn wir heute noch weitgehend manuell arbeiten?
Die meisten Hersteller beginnen damit, Paletten, Vorrichtungen und Beladefluss rund um ein oder zwei Maschinen zu standardisieren. Das senkt das Risiko und schafft einen sauberen Ausbaupfad für spätere Automatisierung.
Wie ist die typische Lieferzeit von der PO-Bestätigung bis zum Versand?
Die Lieferzeit ist konfigurationsabhängig. Engineering bestätigt sie im Angebot nach Prüfung von Zeichnung oder Stückliste, Menge, Ausführung, Schnittstellen und Prüfumfang. Die Website garantiert keinen pauschalen Liefertermin.
Welche Prüf- und Qualitätsdokumente werden mit jeder Einheit mitgeliefert?
Prüf-, Material-, Kalibrier- und Rückverfolgbarkeitsunterlagen hängen von Produkt, Konfiguration, Abnahmemethode und Auftragsumfang ab. Angebot oder Auftragsbestätigung nennen die enthaltenen Unterlagen; die Website verspricht keinen vollständigen Bericht für jede Einheit.
Ist diese Website mit NEXTAS CO., LTD verbunden?
Ja. Diese Website ist die dedizierte internationale Website für NEXTAS Spanntechnik. Produktinformationen, technische Unterstützung und Fertigungskompetenzen werden von NEXTAS CO., LTD unterstützt, mit Fokus auf präzise CNC-Spanntechnik, Nullpunktspannsysteme, selbstzentrierende Schraubstöcke und kundenspezifische Vorrichtungen.
Technische Beratung
Ihr Projekt besprechen
Senden Sie uns Maschinenliste, aktuelles Rüstkonzept und Zielausbringung. Wir helfen einzuschätzen, ob der beste erste Schritt eine kompakte Automationseinheit, ein Palettenkonzept oder eine breitere FMS-Richtung ist.
Schnelles Angebot
Angebot für Automation anfordern
Senden Sie diese drei Angaben für eine erste Prüfung. Für ein belastbares Angebot und eine Konfigurationsempfehlung können weitere Werkstück-, Zeichnungs- und Schnittstellendaten erforderlich sein.