Szybkie przekazanie projektu
Podaj miks maszyn, trasę palet i planowany czas pracy z ograniczoną obsługą
Przygotuj jedno zapytanie dla wybranej ścieżki na podstawie pełnej listy danych projektu.
Grupa maszyn i interfejsy
Określ, które maszyny będą współdzielić jednostkę załadunkową i jakie interfejsy trzeba połączyć.
Logika palet i magazynowania
Wskaż rodzinę oprzyrządowania i ilość pracy, którą gniazdo ma pomieścić między wizytami operatora.
Zakres cyfrowy i obsada
Ustal zadania pozostające po stronie operatora oraz systemy produkcyjne, które mają wymieniać dane.
Poradnik szybkiego dopasowania
Która ścieżka automatyzacji pasuje do Twojej fabryki najpierw?
Porównaj poniżej praktyczne punkty początkowe, aby zdecydować, czy faza pierwsza powinna być kompaktową komórką załadunku, gęstym buforem palet, szerszym zakresem transferu czy szerszą dyskusją na temat planowania FMS.
Wybierz automatyzację przechowni, gdy
Chcesz kompaktowy pierwszy krok, jedną lub dwie maszyny, przygotowanie palet poza maszyną i czystszą ścieżkę z dala od ładowania ręcznego.
Wybierz magazyn obrotowy, gdy
Potrzebujesz więcej pozycji palet w ograniczonej przestrzeni i chcesz gęste buforowanie dla mieszanych prac bez dużego układu linii.
Wybierz automatyzację kratownicy, gdy
Potrzebujesz dłuższego zakresu transferu, dostępu od góry lub czystszego sposobu koordynacji załadunku na wielu maszynach w jednym obszarze.
Zacznij planowanie FMS, gdy
Liczba maszyn, presja harmonogramowania, śledzenie palet i koordynacja MES / WMS już stają się wąskim gardłem zamiast czystej prędkości załadunku.
Co wysłać, zanim zarekomendujemy układ automatyzacji
Przygotuj jedno zapytanie dla wybranej ścieżki na podstawie pełnej listy danych projektu.
Przegląd jednostek automatyzacji
Praktyczny przegląd koncepcji z katalogu, które są najważniejsze przy planowaniu projektu dla gniazd obróbczych CNC.
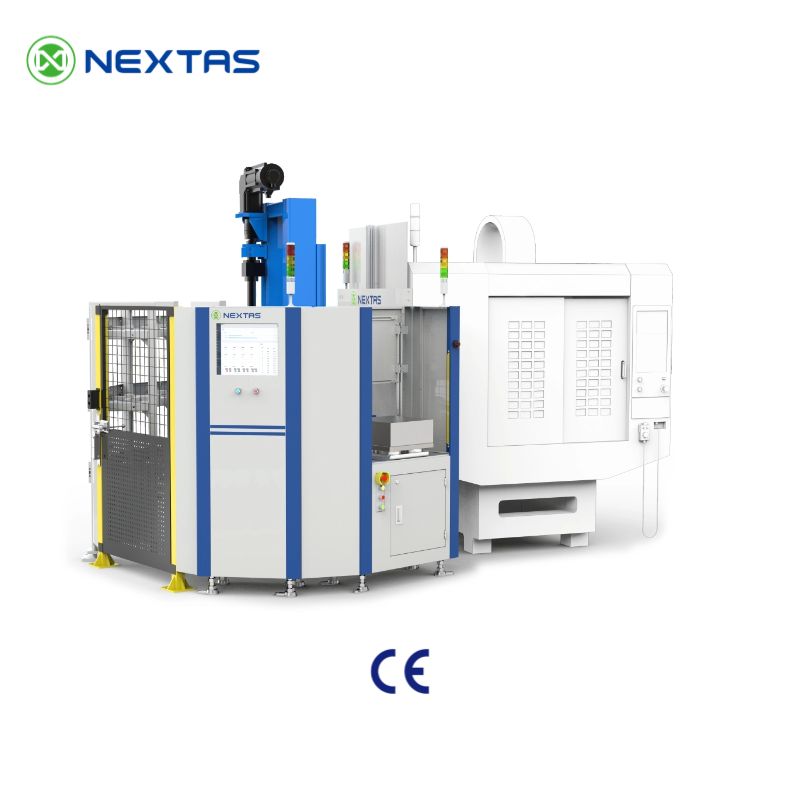
Jednostka zautomatyzowana NTS-V4
Kompaktowa koncepcja automatyzacji dla produkcji wielu wariantów w małych seriach, w której jedna maszyna ma pracować bez przerwy, a palety są przygotowywane i przekazywane w kontrolowanej pętli.
- 4 miejsca magazynowania palet
- Udźwig manipulacyjny do 650 kg
- Prędkość manipulacji 300 mm/s
- Powtarzalność bazy pozycjonującej <0,005 mm
Jednostka automatyzacji NTS-V12
Większe gniazdo paletowe dla zakładów, które potrzebują lepszego wykorzystania przestrzeni, transportu dopasowanego do wybranego modelu i zintegrowanego harmonogramowania dla większej liczby rodzin detali.
- 12 miejsc magazynowania palet
- Udźwig manipulacyjny do 500 kg
- Prędkość manipulacji 800 mm/s
- Zakres testu szczelności powietrznej ±0,01 mm
Jednostka automatyzacji NTS-VS2
Koncepcja współpracy dwóch maszyn z robotem 6-osiowym, inteligentnym sterowaniem i kompaktowym magazynem dla produkcji masowo personalizowanej.
- 16 miejsc magazynowania palet
- Obsługa robotem przemysłowym 6-osiowym
- Udźwig chwytaka do 120 kg
- Powtarzalność bazy pozycjonującej <0,005 mm
Katalogowe odniesienie sprzętowe
Te parametry broszury pomagają kupującym zrozumieć praktyczną obudowę sprzętu przed omówieniem marki robota, oprogramowania lub koordynacji na poziomie linii.
| Format referencyjny | Notatki sprzętowe z katalogu | Co powinien wywnioskować kupujący |
|---|---|---|
| Jednostka automatyzacji przechowni | Potwierdzić udźwig i zasięg robota dla wybranego ramienia, chwytaka, detalu i oprzyrządowania; przykład NTS-VS2 podaje 120 kg obciążenia chwytaka, nie uniwersalny udźwig. | Mocna opcja na pierwszą komórkę, gdy projekt startuje z kompaktowymi nośnikami i koordynacją jeden-do-dwóch maszyn. |
| Logika regałów przechowni | Określić użyteczne pozycje palet, ich obrys, identyfikację i blokady drzwi; potwierdzić końcowy układ magazynu. | Przydatne, gdy już na starcie liczy się zapobieganie kolizjom, identyfikowalność detali i buforowanie w małym obrysie. |
| Jednostka magazynu obrotowego | Katalogowy NTS-V12 ma 12 pozycji palet. Inne pojemności, osłony i czujniki wymagają zatwierdzonej konfiguracji. | Lepsze dopasowanie, gdy realnym wąskim gardłem jest gęste magazynowanie, a nie sam ruch robota. |
| Jednostka automatyzacji portalowej | Potwierdzić drogę, prędkość z obciążeniem, interfejsy, zabezpieczenia i odzyskiwanie po błędzie; czas pracy ciągłej wymaga walidacji całej celi. | To punkt wyjścia dla dłuższych tras transferu; czas pracy bez nadzoru wymaga oceny ryzyka i odbioru kompletnej celi. |
Od samodzielnej celi do koordynacji gotowej pod FMS
Rozwiązanie może łączyć obsługę palet, harmonogramowanie, panele produkcyjne i wymianę danych z MES. Rzeczywisty zakres integracji potwierdzamy po sprawdzeniu sterowania oraz dostępnych interfejsów.
Cztery warstwy planowania
- Warstwa prezentacji: panel cyfrowego bliźniaka, panel mobilny i centrum raportów.
- Warstwa decyzyjna: harmonogramowanie APS, bilansowanie obciążenia, optymalizacja ścieżek i obsługa wyjątków.
- Warstwa wykonawcza: sterowanie robotem, dyspozycja AGV, moduł obróbki i moduł magazynu.
- Warstwa przemysłowa: OPC UA, Profinet, EtherCAT i Modbus do planowania integracji.
Funkcje najczęściej wymagane w projektach
Zintegrowane harmonogramowanie: harmonogramowanie dynamiczne, optymalizacja w czasie rzeczywistym i adaptacyjne korekty przy zmieniającym się miksie zleceń.
Identyfikowalność: status detalu, oprzyrządowania i narzędzia może być powiązany z lokalizacją magazynową i zleceniem produkcyjnym.
Praca z ograniczoną obsługą: buforowanie palet i potwierdzane stany załadunku mogą ograniczyć ręczne interwencje dopiero po walidacji osłon, blokad, czujników i procedur odzyskiwania po błędzie.
Skalowalna architektura: start od jednej maszyny lub jednej celi, a później rozbudowa o sterowanie nadrzędne, magazyn centralny lub koordynację AGV.
Gdzie seria automatyzacji sprawdza się najlepiej
Te kierunki projektowe dobrze pokrywają się z zastosowaniami pokazanymi w katalogu.
Jednostki załadunkowe dla jednej lub dwóch maszyn
Dobre dla zakładów, które chcą zrobić praktyczny pierwszy krok w stronę bezobsługowego załadunku bez przebudowy całej linii.
Mieszane cele produkcyjne dla jednej do trzech maszyn
Przydatne tam, gdzie kilka maszyn ma współdzielić standardową logikę palet lub oprzyrządowania przy zachowaniu rozdziału rodzin detali.
Elastyczne linie sterowane komputerem nadrzędnym
Pasują do zakładów potrzebujących centralnego planowania, pełnej identyfikowalności i skoordynowanych danych między magazynem, obróbką i kontrolą.
Produkcja masowo personalizowana
Mocny kierunek dla zakładów z wieloma wariantami, małymi seriami i ograniczoną przestrzenią.
Ścieżka wdrażania wg etapu projektu
Dla wybranego etapu uzgodnij wspólne interfejsy i zasady pracy przed dodaniem maszyn lub magazynu.
Szybka wygrana z jedną komórką
Najpierw ustandaryzuj: interfejs mocowania w punkcie zerowym, rozmiar palety oraz docelowe godziny pracy bez nadzoru.
Jednostka załadunku jeden-do-dwóch
Najpierw ustandaryzuj: orientację oprzyrządowania, logikę chwytania i sekwencję przygotowania poza maszyną.
Mieszana komórka jeden-do-trzech
Najpierw ustandaryzuj: reguły rodzin palet, priorytety harmonogramowania i obsługę wyjątków.
Koordynacja na poziomie linii FMS
Najpierw ustandaryzuj: własność danych, punkty kontrolne identyfikowalności i zasady przepływu materiału.
Bloki automatyzacji
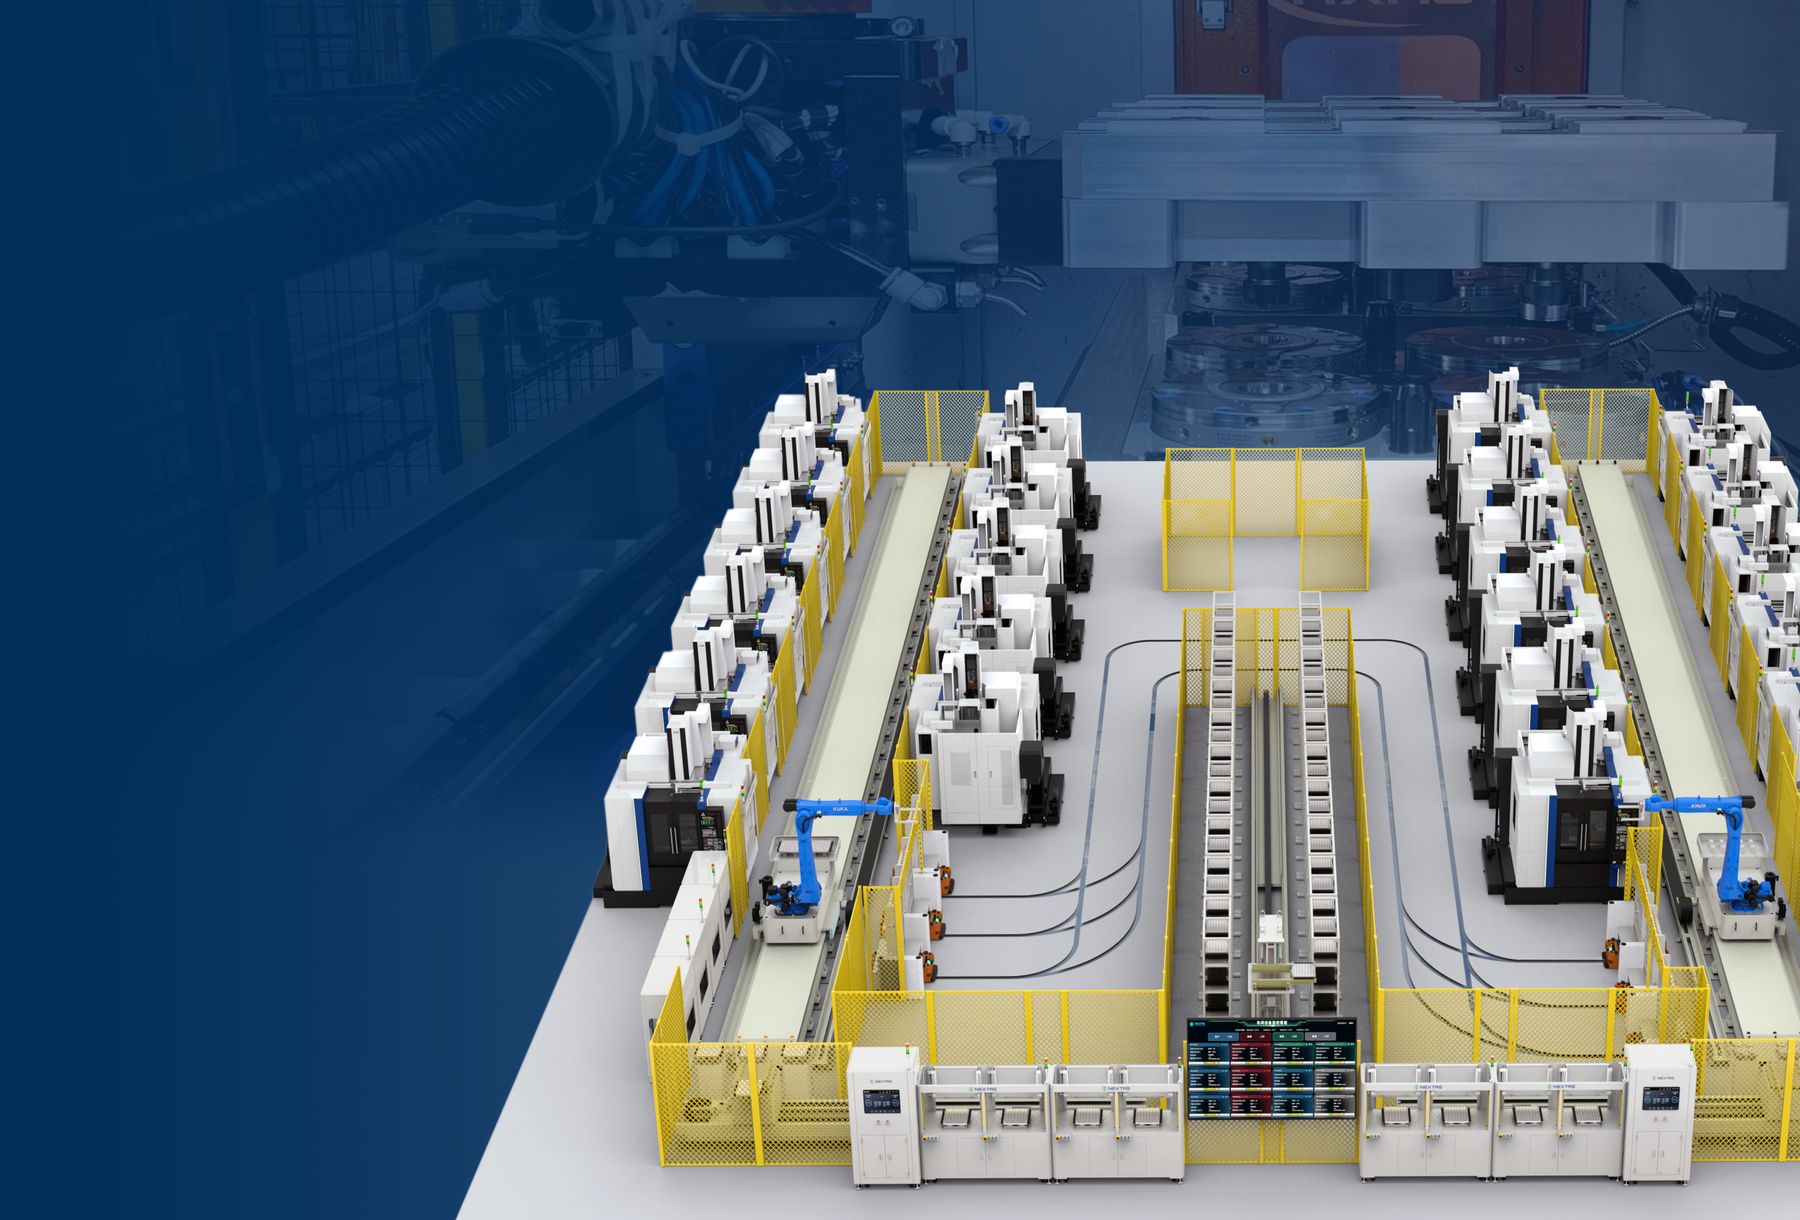
Elementy typowej celi automatyzacji
Projekt może łączyć magazyn palet, obsługę robotyczną, przenośniki i pary maszyna–cela. Dobór elementów zależy od układu hali, masy nośników, cyklu i koncepcji bezpieczeństwa.
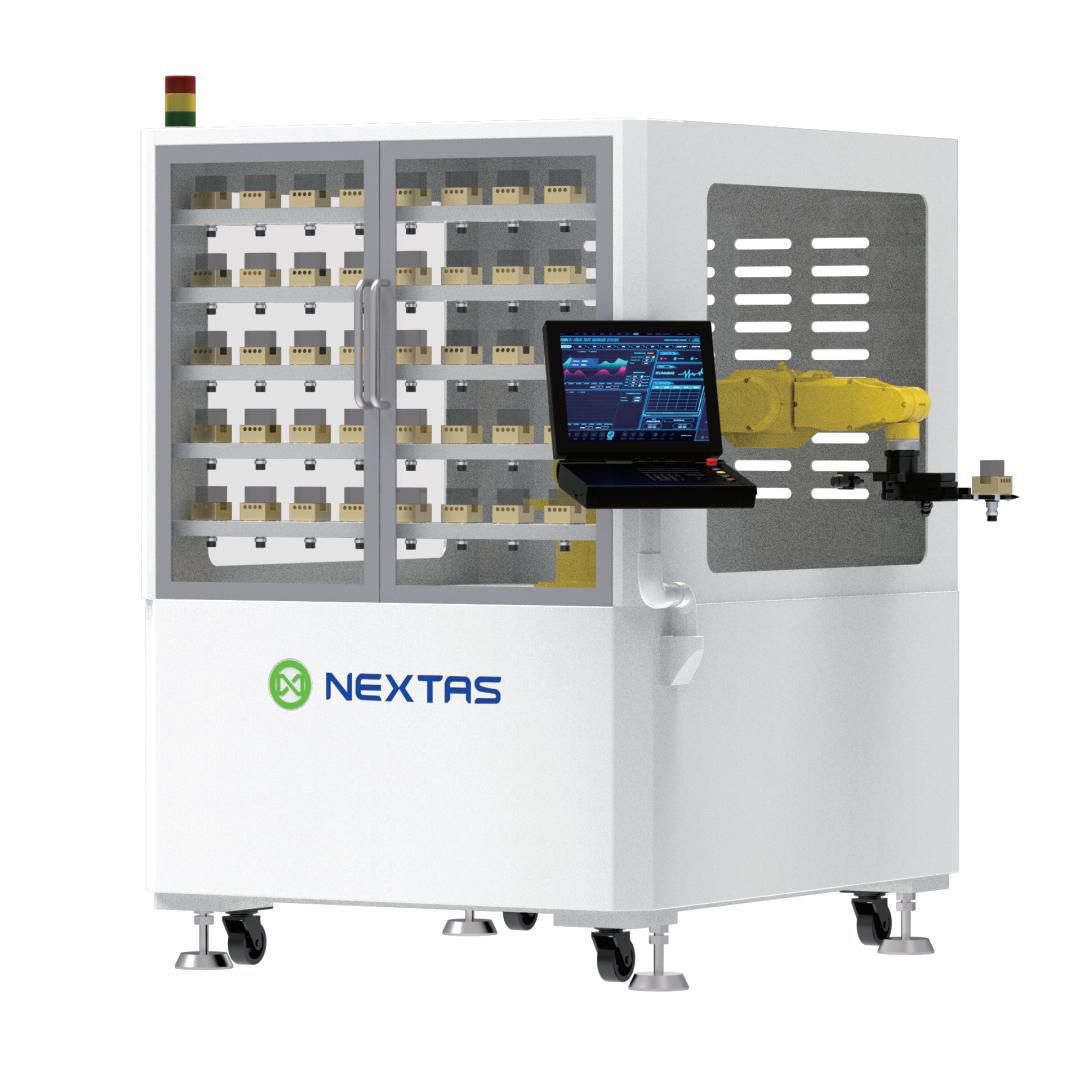
Wieża magazynowa palet
Pionowy regał z interfejsem HMI może ograniczyć ręczne przeładunki. Rzeczywisty czas pracy z ograniczoną obsługą zależy od pojemności, stabilności procesu i zatwierdzonej koncepcji bezpieczeństwa.
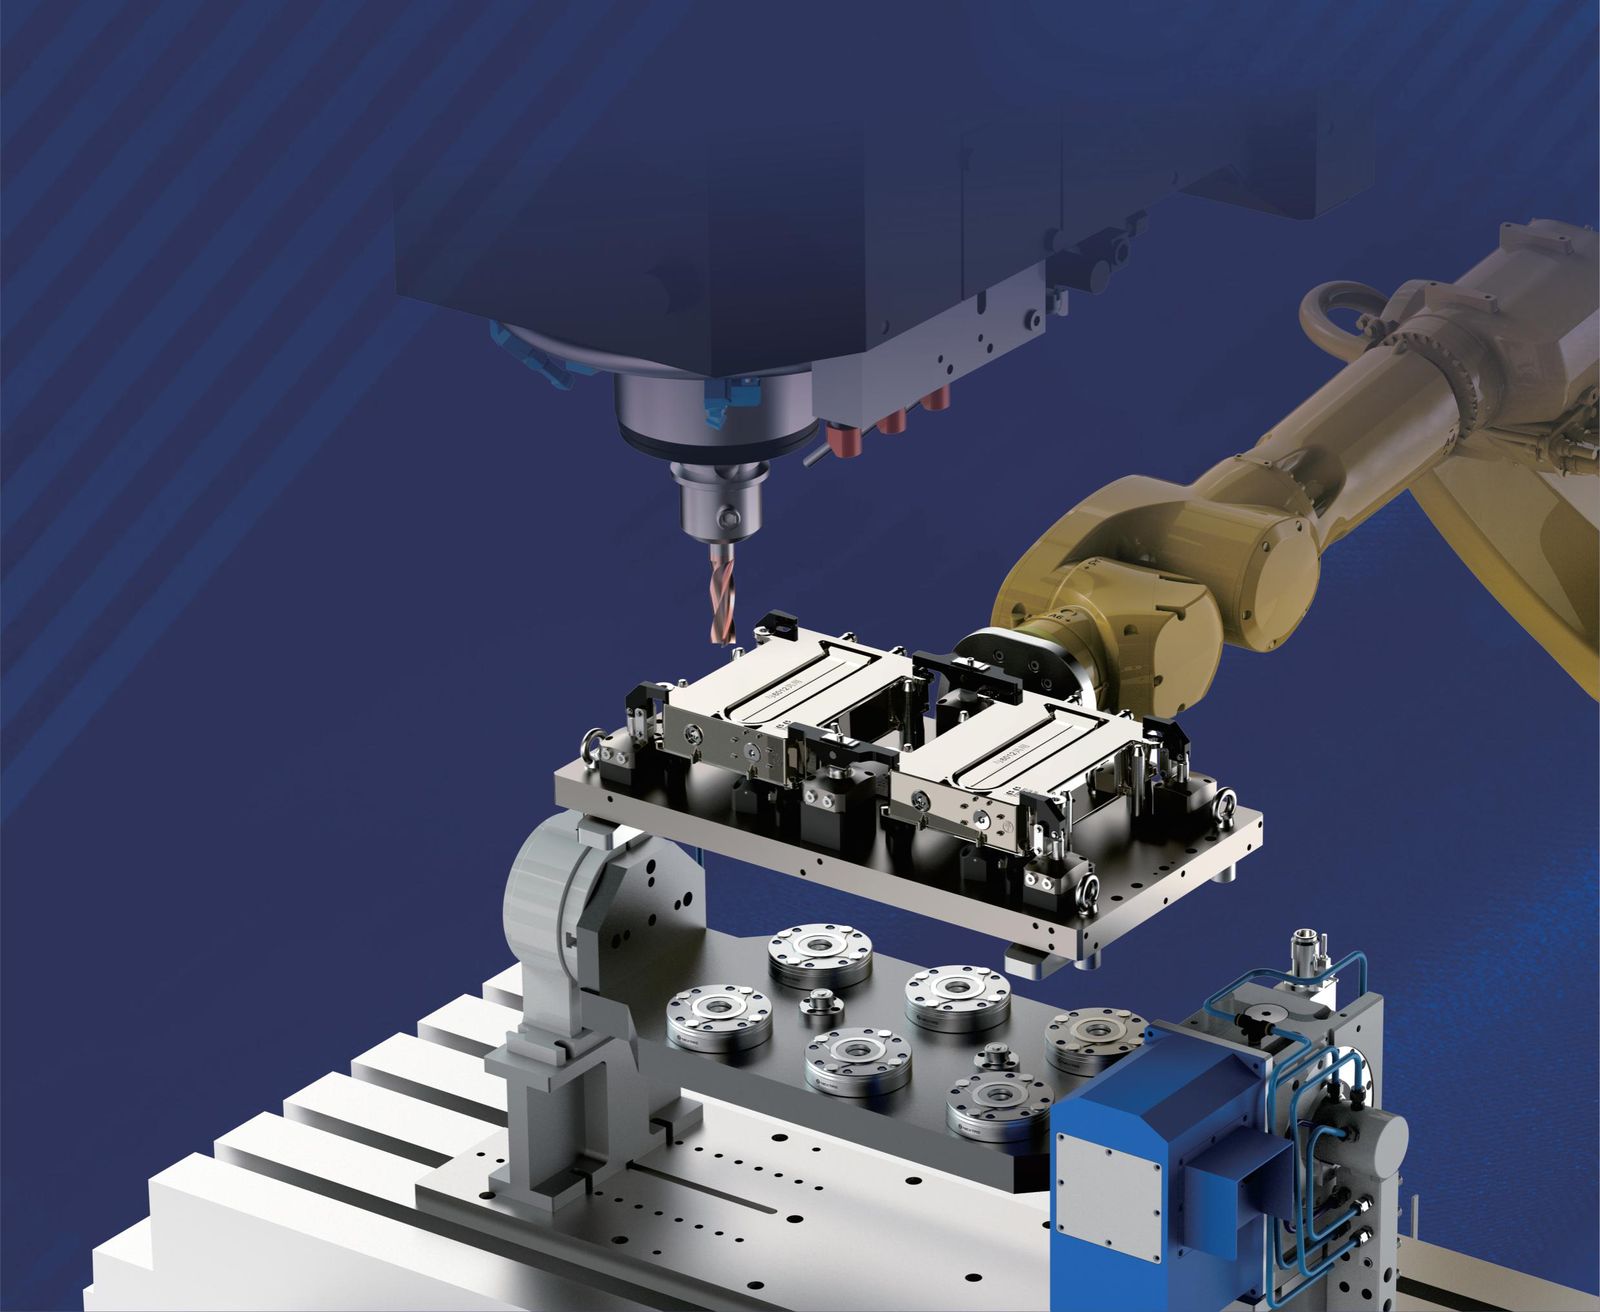
Stacja załadunku robota
Ramię 6-osiowe z chwytakiem kolumny mocującej lub palety. Interfejs chwytaka, baza pozycjonująca i sekwencja ruchu są potwierdzane dla projektu.
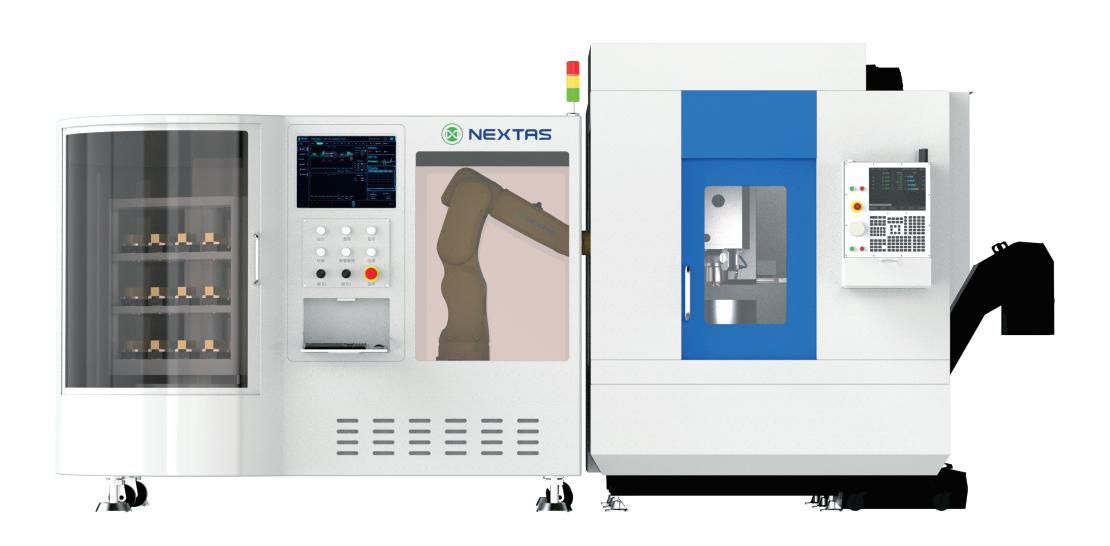
Zintegrowana cela robot–CNC
Robot, szafa sterownicza i maszyna CNC mogą tworzyć jedną celę. Zakres okablowania, testów, zabezpieczeń i odbioru jest ustalany indywidualnie.
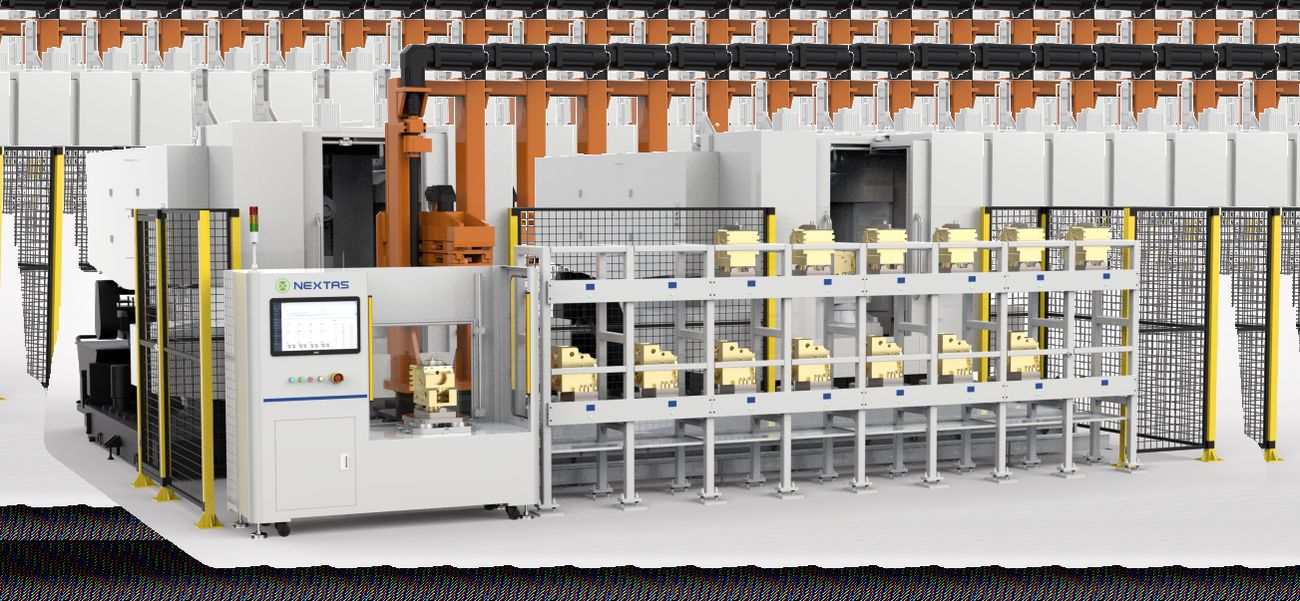
Przenośnik wielostacyjny
Przenośnik palet z kilkoma pozycjami roboczymi. Pasuje, gdy partie są małe, ale zmienność duża.
Integracja palet i robota
Jak włączyć transport palet do układu hali
Przykłady pokazują podwieszony transport palet dla dłuższych tras oraz parę maszyna–cela dla etapowego wdrożenia automatyzacji.
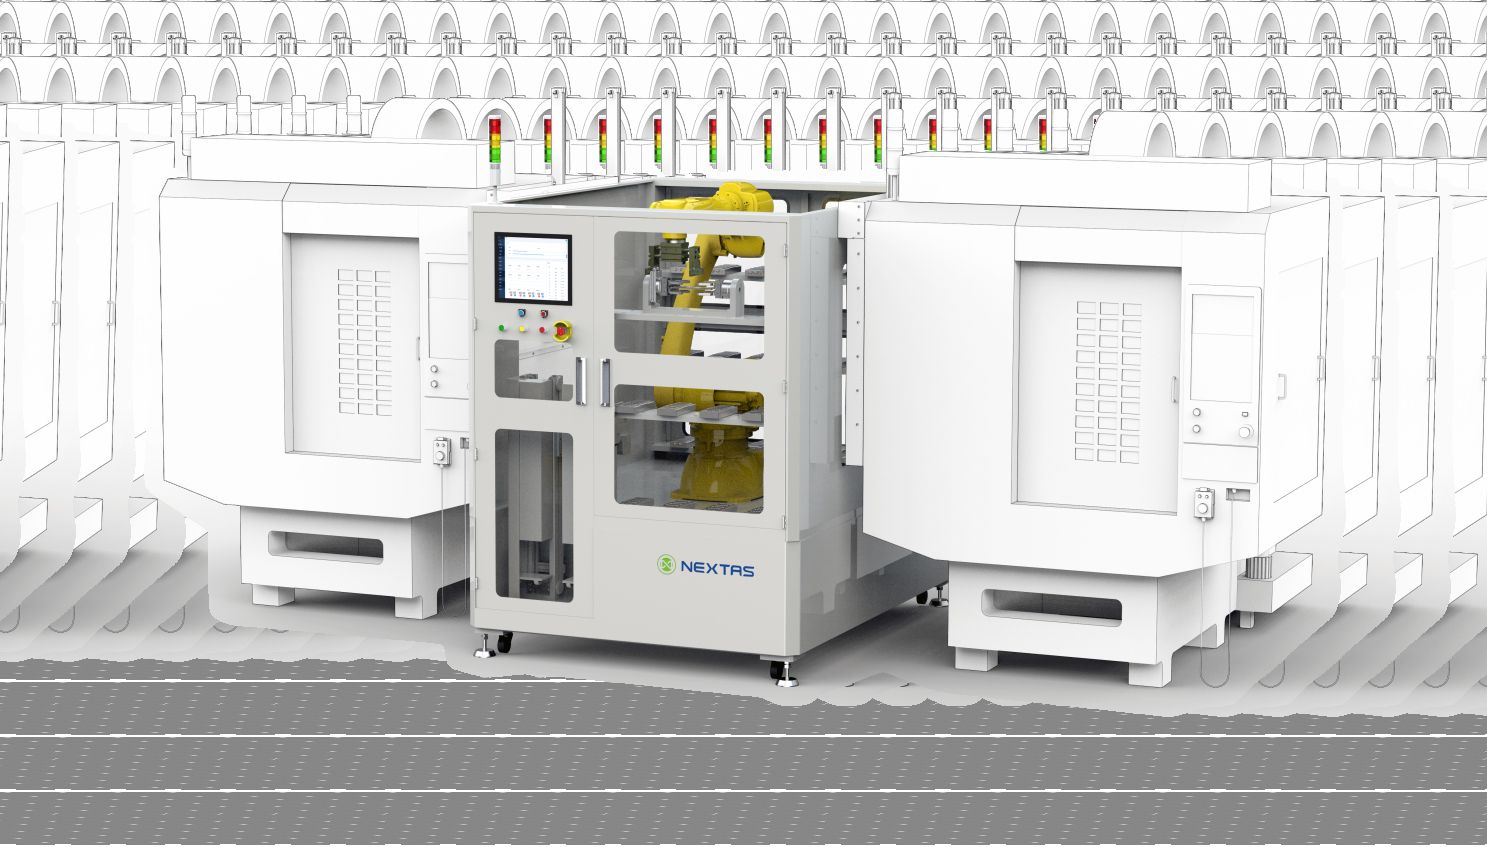
Podwieszony transporter palet
Transporter przenosi palety między stacjami bez zajmowania powierzchni podłogi. Przydatność zależy od wysokości hali, dróg serwisowych i wymagań bezpieczeństwa.
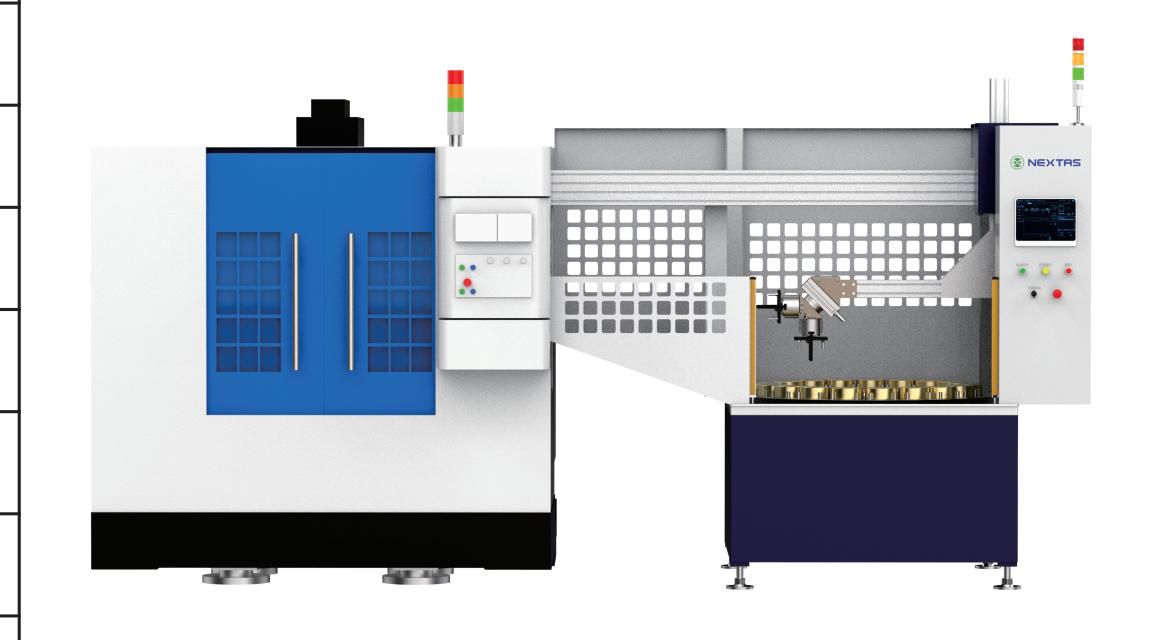
Para maszyna-cela
Pojedyncza CNC sparowana z sąsiednią celą automatyzacji. Najmniej ryzykowny sposób fazowego wprowadzania automatyzacji.
Co przygotować przed rozmową o projekcie automatyzacji
- Modele i liczba maszyn, marka i rodzina sterowania, typ wrzeciona, otwarcie drzwi, dopuszczalne obciążenia i obecny załadunek; obsługa jednej, dwóch czy trzech maszyn przez jednostkę
- Zakres wymiarów i masa detali, wymiary i masa palet, rodzina oprzyrządowania, częstotliwość przezbrojeń oraz istniejąca standaryzacja
- Docelowy układ zmian, planowane godziny bez operatora, stabilność taktu, cel ograniczenia pracy ręcznej i liczba miejsc buforowych
- Zakres cyfrowy od pierwszego etapu: praca samodzielna, panel danych, MES, ERP, APS, WMS, RFID, zarządzanie narzędziami lub identyfikowalność produkcji
- Dostępna powierzchnia, strefa bezpieczeństwa, obsługa robotem lub połączenie z AGV i potrzeby magazynowe; preferowany magazyn pionowy, obrotowy albo układ portalowy
- Oczekiwany kierunek zwrotu z inwestycji: mniej pracy ręcznej, większa dostępność maszyn, wzrost zdolności lub lepsza identyfikowalność
- Preferowana pierwsza faza: kompaktowe gniazdo, przepływ palet, obsługa robotyczna lub etapowy plan FMS
- Istniejący standard bazowania lub punktu zerowego używany już na hali
Przyjęcie projektu
Wyślij swoją automatyzację bezpośrednio
W projektach automatyzacji kolejnym krokiem jest zwykle krótki opis projektu. Prześlij listę maszyn, zakres detali i oczekiwane okno pracy bez nadzoru, a sprawdzimy, czy lepiej pasuje kompaktowa cela, przepływ palet, załadunek robotyczny czy szerszy plan FMS. Ostateczny zakres zależy od oceny ryzyka i odbioru całej instalacji.
- Model maszyny i marka sterowania
- Wymiary, masa i rodziny detali
- Układ zmian i oczekiwane okno pracy bez nadzoru
- Stosowany standard baz, palet lub oprzyrządowania
Poproś o planowanie automatyzacji
Formularz przesyła kontekst strony razem z zapytaniem, dzięki czemu zespół od razu rozpozna, że dotyczy ono Serii Automatyzacji.
Lista kontrolna planowania przed skalowaniem automatyzacji
Zanim komórka ruszy produkcyjnie, najcenniejsza praca to zwykle standaryzacja: logika baz, trasy palet, dostępność maszyn i zakres danych. To właśnie zamienia pomysł na automatyzację w projekt, który da się realnie rozbudować.
Co potwierdzić przed startem projektu
- Okno maszyny i obciążenia: rzeczywista masa detalu, rozmiar palety, ograniczenia drzwi maszyny oraz to, czy jeden podajnik ma obsługiwać kilka maszyn.
- Interfejs bazowy: czy używać kompaktowych palet BDS, większych modułów zero-point, czy mieszanego standardu między stanowiskami ręcznymi a zautomatyzowanymi.
- Logika magazynowa: magazyn pionowy, obrotowy, układ bramowy lub bufory przy linii — zależnie od przestrzeni i miksu rodzin detali.
- Zakres danych: sama widoczność w panelu produkcyjnym czy szersze połączenie z MES / APS / WMS dla harmonogramowania, przepływu materiału i identyfikowalności.
Zalecane kombinacje systemu
Najbardziej niezawodne wdrożenia łączą właściwy format automatyzacji z odpowiednią strategią baz i palet, a nie wyłącznie sprzęt robotyczny.
Kompaktowa komórka automatyzacji
Automatyzacja przechowni + baza pozycjonująca BDS, gdy celem jest kompaktowy interfejs transferu, stabilne punkty chwytania i szybsza zmiana modelu na mniejszych nośnikach.
Standaryzacja grupy maszyn
Automatyczny zmieniacz palet + systemy mocowania w punkcie zerowym, gdy jedna lub kilka maszyn wymaga powtarzalnego przygotowania poza maszyną i wyższego wykorzystania wrzeciona.
Ścieżka przygotowania pod FMS
Wspólny standard baz + biblioteka palet + logika APS / MES / WMS, gdy rzeczywistym celem jest koordynacja wielu maszyn i identyfikowalna produkcja z ograniczoną obsługą, po walidacji bezpieczeństwa.
Najczęściej zadawane pytania
Czy system automatyzacji jest przeznaczony tylko dla dużych zakładów?
Nie musi być. Zakres można rozpocząć od kompaktowego gniazda dla jednej maszyny i rozbudowywać etapami. Dobór zależy od przepływu detali, miejsca, sterowania, budżetu oraz wymagań bezpieczeństwa.
Czy system można połączyć z MES, ERP lub oprogramowaniem magazynowym?
Możliwość integracji zależy od sterowania maszyny, dostępnych interfejsów, wymagań dotyczących danych i zakresu projektu. Po analizie tych informacji można określić obsługiwane panele, harmonogramowanie, komunikację przemysłową oraz połączenie z MES lub innym systemem nadrzędnym.
Od czego zacząć, jeśli większość pracy nadal jest wykonywana ręcznie?
Najpierw warto ustandaryzować palety, oprzyrządowanie i sposób załadunku przy jednej maszynie. Po pomiarze czasu, błędów i dostępności można bezpieczniej ocenić kolejny etap automatyzacji.
Jaki jest typowy czas realizacji od potwierdzenia zamówienia do wysyłki?
Termin zależy od konfiguracji. Dział inżynierii potwierdza go w ofercie po analizie rysunku lub BOM, ilości, wariantu, interfejsów i zakresu kontroli. Strona nie gwarantuje stałego terminu.
Jaka dokumentacja kontrolna i jakościowa jest dostarczana z każdą jednostką?
Dokumenty kontroli, materiałowe, kalibracyjne i identyfikowalności zależą od produktu, konfiguracji, metody odbioru i zakresu zamówienia. Oferta lub potwierdzenie określa, co jest wliczone; strona nie obiecuje pełnego raportu do każdej sztuki.
Czy ta strona jest powiązana z NEXTAS CO., LTD?
Tak. Ta strona jest dedykowaną międzynarodową stroną rozwiązań mocujących NEXTAS. Informacje produktowe, wsparcie inżynieryjne i możliwości produkcyjne są wspierane przez NEXTAS CO., LTD, ze szczególnym naciskiem na precyzyjne mocowanie CNC, systemy mocowania w punkcie zerowym, imadła samocentrujące i niestandardowe rozwiązania mocujące.
Potrzebujesz wsparcia projektowego?
Zaplanuj swój układ automatyzacji z NEXTAS
Prześlij listę maszyn, obecną metodę przezbrajania i docelową wydajność. Pomożemy ocenić, czy najlepszym pierwszym krokiem będzie kompaktowa jednostka, koncepcja palet czy szerszy kierunek FMS.