Beginnen Sie mit der Maschinenwartezeit, die für Ihren Betrieb am stärksten ins Gewicht fällt. Messen Sie den Verlust und prüfen Sie Teilefamilie, Vorrichtungen, Maschinen und Auftragsdaten. So können Sie entscheiden, ob ein FMS oder ein kleinerer Automatisierungsschritt die sinnvollere Investition ist.
Bestimmen Sie mit diesem Bereitschaftstest den nächsten Schritt: fehlende Prozessdaten vorbereiten, einen begrenzten Piloten festlegen oder ein Projekt mit Lieferanten besprechen. Stützen Sie Entscheidungen zu Einsparungen und Schnittstellen auf die gemessene Ausgangslage und die Pilotergebnisse.
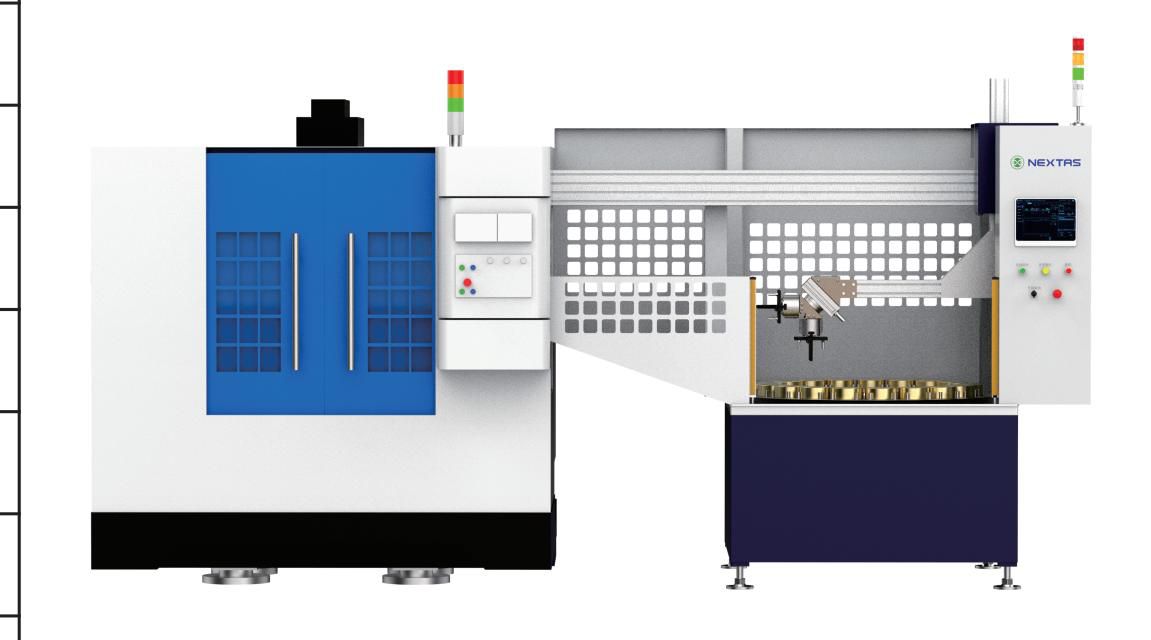
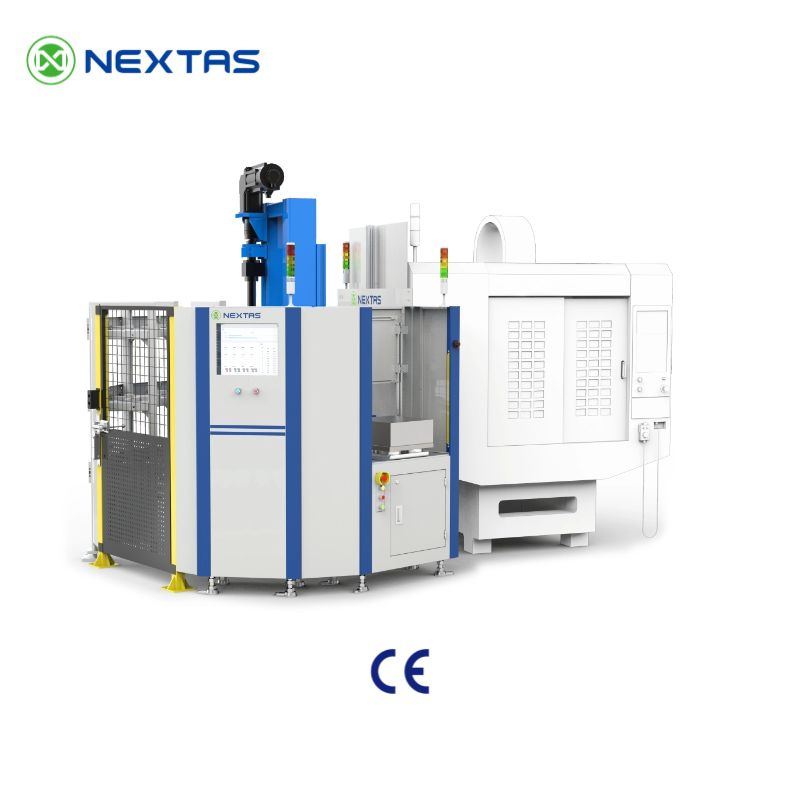
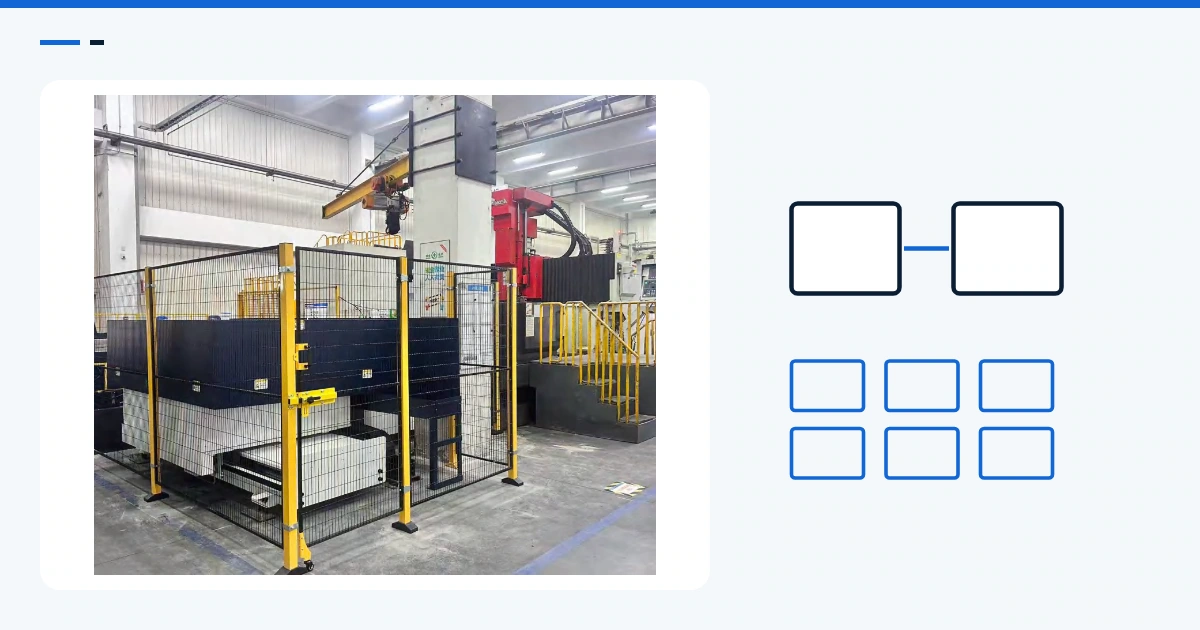
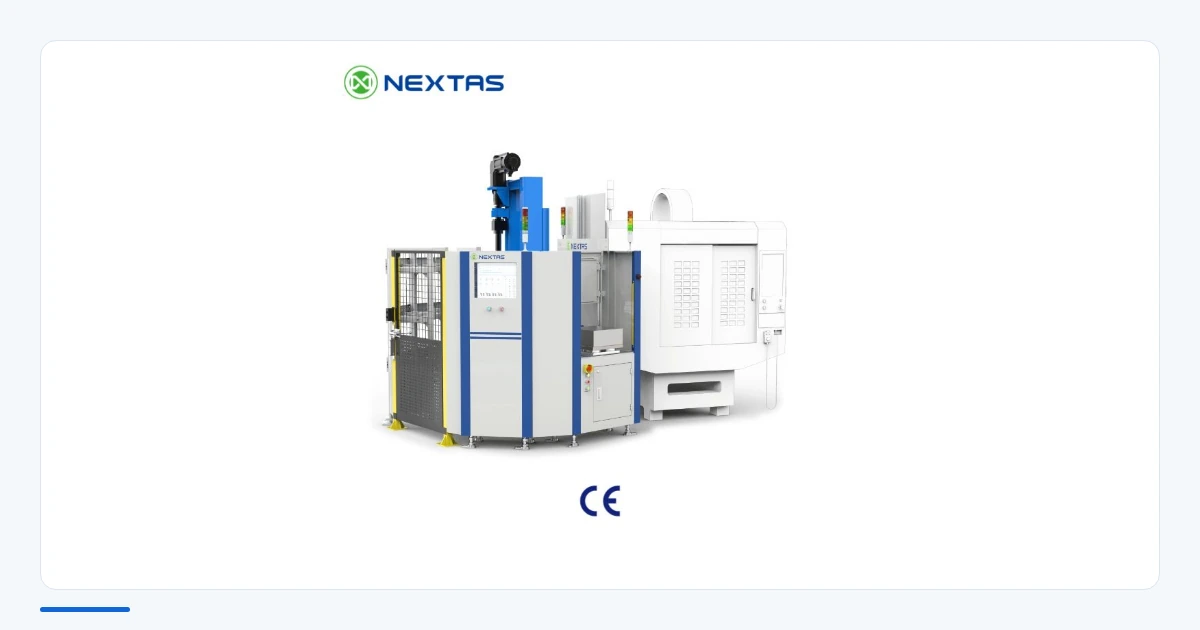
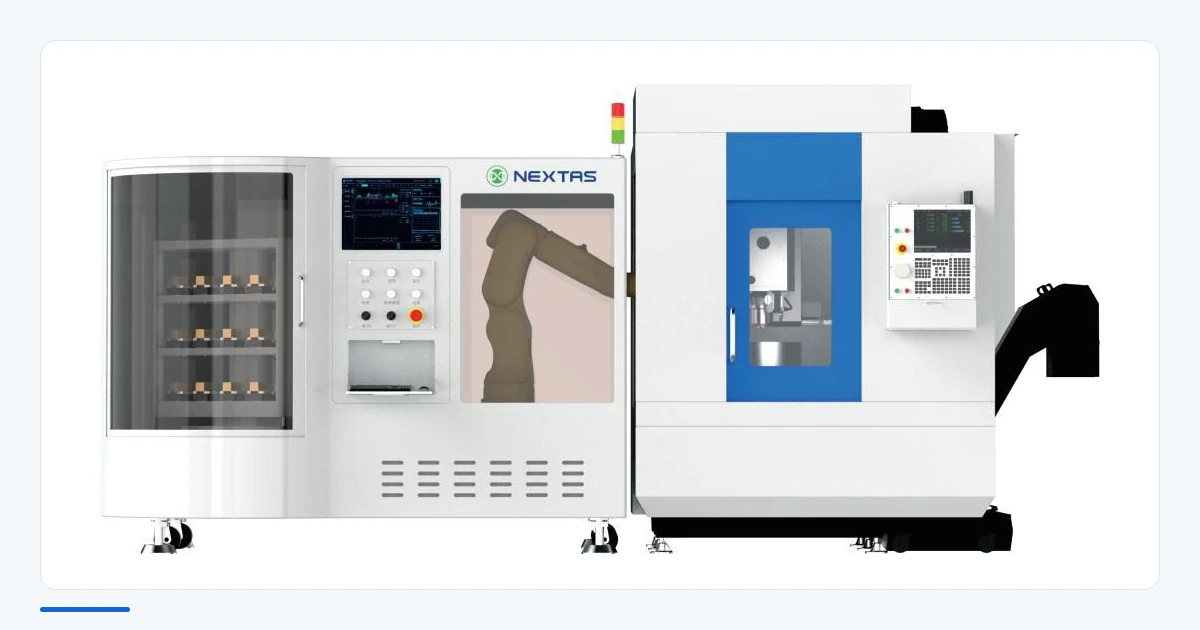
Freigegebener Hardwareüberblick
Den Clip nutzen, um den physischen Ablauf zu erkennen
Darstellung des Materialflusses durch eine FMS-Zelle. Der Projektvorschlag definiert enthaltene Software, Hardware und Schnittstellen sowie die Prüfungen zur Leistungsbestätigung.
FMS-Materialfluss im Überblick, 45 Sekunden.
Auf YouTube ansehen
Wo liegt die verlorene Zeit?
Beginnen Sie nicht mit einem Zellenlayout. Beginnen Sie mit einer Zeitstudie des realen Teilemix und normaler schlechter Tage. Trennen Sie Schnittzeit von Wartezeit. Ein Wochenmittel kann kurze Aufträge, seltene Fehler und Umrüsttage verdecken.
| Messgröße | So erfassen Sie sie | Was sie zeigen kann |
|---|---|---|
| Spindelwartezeit. | Minuten nach Ursache, Maschine, Teilefamilie und Schicht. | Zeigt, ob Beladen, Rüsten oder die Auftragswarteschlange die tatsächliche Grenze ist. |
| Manuelle Handarbeit. | Beladen, Reinigen, Messen, Vorrichtung einstellen und Daten eingeben. | Zeigt, welche Aufgaben von der Maschine weg verlagert werden könnten. |
| Stopps und Fehler. | Alarm, Zeit, Zellzustand und den Verantwortlichen für den Wiederanlauf protokollieren. | Zeigt, was vor einem Betrieb mit wenig Personal gefunden und behoben sein muss. |
| Gutteilausbringung. | Gutteile, Nacharbeit und Ausschuss nach einer Prüfvorschrift zählen. | Liefert eine Faktenbasis für eine spätere Nutzenprüfung. |
| Verzug in Warteschlange und Bestand. | Aufträge protokollieren, die auf Programme, Werkzeuge, Rohteile, Paletten oder Prüfungen warten. | Zeigt, ob eine Steuerungsplattform den Verzug adressieren könnte. |
Eine einzelne CNC braucht möglicherweise nur einen automatischen Palettenwechsler. Prüfen Sie ein FMS, wenn gemeinsame Aufträge, Paletten, Werkzeuge oder Prüfungen Wartezeit über mehr als eine Maschine hinweg verursachen.
Die fünf Bereitschaftsprüfungen
Jede Prüfung braucht einen Nachweis, eine Zeichnung oder einen benannten Verantwortlichen. Eine Vermutung ist keine Freigabe.
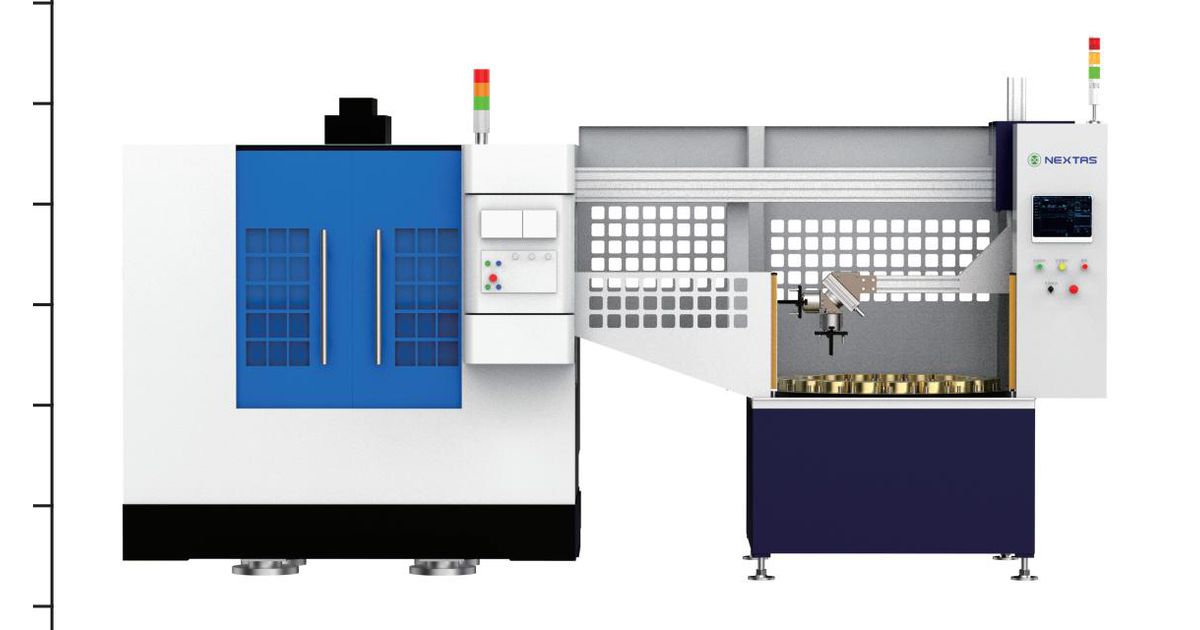
- Stabile Teilefamilie. Rohteile, Bezüge, Greifflächen, Programme und Prüfregeln sind unter Kontrolle. Wenn das Personal die Methode während des Laufs noch ändert, warten Sie.
- Bekannte Spannroute. Jedes Teil hat eine festgelegte Vorrichtung oder Palette, einen Reinigungsschritt und eine Prüfung des Spannzustands. Ein Komponentenwert belegt nicht das bearbeitete Teil.
- Fakten zur Maschinenanbindung. Listen Sie die genaue CNC-Steuerung, den Softwarestand, die Optionen und die Signale. Eine Marke oder ein Stecker belegt keine Anbindung.
- Nutzbare Auftragsdaten. Kontrollieren Sie die Kennungen von Teil, Programm, Werkzeug, Vorrichtung und Palette. Benennen Sie die Quelle der Auftragsliste und den Verantwortlichen für jedes Feld.
- Verantwortliche für die Prüfung. Benennen Sie, was Betrieb, Qualität, IT und Zellenteam liefern, prüfen, freigeben und zurücksetzen müssen.
Sicherheit ist eine eigene Pflicht für die vollständige Zelle. Ein normales Prozesssignal ist nicht von sich aus eine sicherheitsgerichtete Funktion. Das endgültige Konzept braucht eine Risikobeurteilung am Standort, sicheren Zugang sowie geprüfte Stopp- und Wiederanlaufzustände.
Bringen Sie ein Datenpaket zur Lieferantenprüfung mit
Ein brauchbares Datenpaket lässt den Lieferanten Lücken finden, bevor ein Angebot zu einer Zusage wird. Enthalten sein sollten:
- Maschinenmodell, Steuerungsmodell, Softwarestand, Optionsliste und verfügbare Schnittstellendokumente;
- repräsentative Teilezeichnungen, Rohteilzustand, Jahres- und Losbedarf, Arbeitsfolge und Prüfplan;
- Vorrichtungs- und Palettenzeichnungen, Nutzlast, Schwerpunkt, Spannverfahren und Reinigungsbedarf;
- Namensregeln für Programm, Werkzeug, Vorrichtung und Palette sowie die heutige Quelle der Auftragsprioritäten;
- Schichtmodell, Bedieneraufgaben, typische Alarme, Grenzen der Werkzeugstandzeit und Schritte zum Wiederanlauf;
- Regeln für Netzwerk, Nutzerzugriff, Sicherung, Cybersicherheit und Fernsupport;
- die oben genannten Ausgangsmessgrößen und das vom Einkauf vorgeschlagene Annahmeverfahren.
Kennzeichnen Sie Unbekanntes als unbekannt. Das ist besser als ein Angebot voller pauschaler Zusagen zu Anbindung oder Ausbringung.
Was muss der kleinste Pilot belegen?
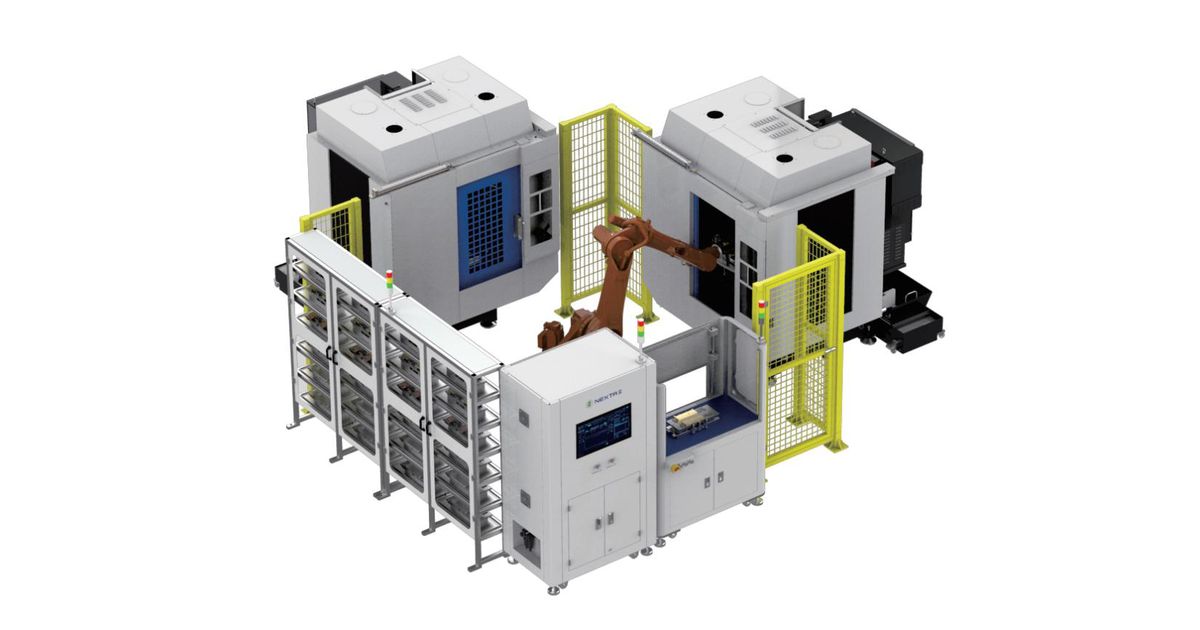
Der kleinste sinnvolle Pilot hat keine feste Maschinenzahl. Nehmen Sie den kleinsten Umfang, der die reale Verzögerung, den Datenfluss und die Steuerungsschritte prüfen kann. Ein Betrieb braucht vielleicht einen Weg durch eine CNC. Ein anderer braucht eine gemeinsame Auftragsliste.
| Frage | Prüfnachweis | Zu vereinbarende Grenze |
|---|---|---|
| Kann der Auftrag mit den richtigen Daten starten? | Auftrag, Teil, Programm, Vorrichtung und Palettenkennung zurückverfolgen. | Regeln für fehlende, kopierte und geänderte Daten festlegen. |
| Können CNC und Zelle jeden Schritt abschließen? | Signale, Zustandswechsel, Wartebedingungen, Alarme und Rücksetzrechte prüfen. | Jeden gesperrten Zustand und jeden Zeitüberschreitungszustand auflisten. |
| Kann der Teileweg sich wiederholen? | Teile nach dem eigenen Prüfplan des Einkäufers prüfen. | Zeichnungspunkte und Stichprobenregel benennen. |
| Kann das Team Fehler beheben? | Fehlerprüfungen fahren und den sicheren Wiederanlauf protokollieren. | Benennen, wer zurücksetzen darf und wann die Arbeit beginnen darf. |
| Hat der Pilot den gemessenen Verlust verringert? | Dieselben Zeit- und Ausbringungsregeln vorher und nachher verwenden. | Ziel, Prüfzeitraum und ausgeschlossene Einflüsse festlegen. |
Machen Sie aus einer Schätzung keine Zusage. Das Angebot soll Prüfungen vor dem Versand von Standortprüfungen trennen. Es soll Stichprobe, Geräte, Prüfzusammenhang und den Verantwortlichen für die Freigabe benennen.
Ein ROI-Blatt aus den eigenen Daten des Betriebs
Die Amortisation ist ein Ergebnis, keine Eingabe. Nutzen Sie Kosten, die der Betrieb belegen kann. Trennen Sie den Basisfall vom günstigsten Fall.
Eingaben für ein Blatt
- angenommene Projektkosten einschließlich Integration, Schutzumhausung, Schulung, Ersatzteilen und interner Arbeit;
- heutige und im Pilot bestätigte Spindelwartezeit nach Ursache;
- heutige und im Pilot bestätigte Stunden manueller Handarbeit;
- verrechnete Personalkosten und der Wert, den der Betrieb einer zurückgewonnenen Spindelstunde gibt;
- Kosten für Gutteile, Nacharbeit und Ausschuss nach einer Prüfvorschrift;
- neue Kosten für Software, Service, Energie, Netzwerk, Instandhaltung und Werkzeuge;
- geplanter Bedarf und der Anteil, den die geprüfte Teilefamilie tatsächlich abdecken kann.
Nutzen Sie ein klares Modell. Addieren Sie die vereinbarte Änderung der Personalkosten, den Spindelgewinn und die Änderung der Qualitätskosten. Ziehen Sie dann die neuen monatlichen Betriebskosten ab. Teilen Sie die vollständigen Projektkosten durch diesen geprüften Nettonutzen. Ist der Nutzen noch nicht bekannt, ist auch der Amortisationszeitpunkt nicht bekannt.
Wann ist ein kleiner Betrieb nicht bereit?
- Der Engpass wechselt jede Woche. Stabilisieren Sie Bedarf, Arbeitsfolge oder Prozess, bevor Sie ein bewegliches Ziel automatisieren.
- Teil- und Vorrichtungskennungen sind informell. Eine Steuerungsplattform kann keine Daten einplanen, die der Betrieb nicht identifizieren kann.
- Bediener korrigieren den Prozess nach Gefühl. Schreiben und prüfen Sie zuerst die normale Methode und ihre Grenzen.
- Werkzeugstandzeit, Späne oder Prüfung stoppen den Lauf zuerst. Lösen Sie das kürzere Betriebsfenster, bevor Sie weitere wartende Arbeit hinzufügen.
- Die Maschinenschnittstelle wird nur angenommen. Beschaffen Sie die genauen Handbücher, die Signalliste und die Verantwortungsgrenze.
- Niemand ist für Fehler oder den sicheren Wiederanlauf verantwortlich. Benennen Sie Personen, Rechte und Prüfung, bevor Sie weniger Aufsicht anfragen.
- Die Wirtschaftlichkeit beginnt mit einem Lieferantenprozentsatz. Ersetzen Sie ihn durch die eigene Ausgangsmessung des Betriebs und eine Pilotmessung.
Eine Entscheidung „noch nicht“ kann Geld sparen. Sie gibt dem Betrieb außerdem eine klare Arbeitsliste.
Machen Sie aus der Ausgangsmessung eine Go/No-Go-Unterlage
Senden Sie NEXTAS die bereits verfügbaren Zeitstudien, Teilelisten, Daten der CNC-Steuerung, Vorrichtungs- und Palettendaten, Fehlerprotokolle, Schichtpläne und Prüfziele. Wir können fehlende Angaben prüfen und einen praktikablen Pilotversuch besprechen. Das Angebot legt den vorgeschlagenen Umfang, die Schnittstellen und die Abnahmeprüfungen fest.
FMS-Bereitschaftsprüfung anfragen
Fragen kleiner Fertigungsbetriebe vor einem FMS
Ist ein FMS immer günstiger als eine weitere CNC-Maschine?
Nein. Eine zusätzliche CNC erhöht die Zerspanungskapazität, während ein FMS Wartezeit verringern oder gemeinsame Arbeit koordinieren kann. Vergleichen Sie beide Optionen mit demselben gemessenen Bedarf sowie denselben Arbeits-, Stillstands-, Qualitäts- und Supportkosten.
Welche Daten sollte ein kleiner Fertigungsbetrieb vor einer FMS-Prüfung erfassen?
Erfassen Sie Schnittzeit, Wartezeit, Be- und Entladearbeit, Rüstarbeit, typische Fehler, Gutteilausbringung, Ausschuss und Nacharbeit, Schichtmodell, Teilefamilien, Werkzeuggrenzen sowie die genauen Maschinen- und Steuerungsstände.
Können vorhandene CNC-Maschinen an ein FMS angebunden werden?
Möglich, aber die Maschinenmarke allein belegt das nicht. Prüfen Sie die genaue Steuerung, die installierten Optionen, die verfügbaren Signale, den Tür- und Zyklusablauf, die Netzwerkregeln, das Sicherheitskonzept und die für jede Schnittstelle verantwortliche Stelle.
Wie groß sollte der erste FMS-Pilot sein?
Wählen Sie den kleinsten Umfang, der den realen Engpass sowie die erforderlichen Daten- und Steuerungsübergaben prüfen kann. Maschinenzahl, Teilefamilie, Prüfdauer und Annahmegrenzen sind projektspezifisch.
Welche Nachweise sollten eine Freigabeentscheidung stützen?
Nutzen Sie eine unterschriebene Ausgangsmessung, ein stabiles Teile- und Prozesspaket, ein Schnittstellenregister, einen Fehler- und Wiederanlaufplan, eine Risikobeurteilung, ein Pilot-Abnahmeblatt und ein ROI-Modell aus den eigenen Kosten des Betriebs. Eine Darstellung oder eine Lieferantenschätzung ist kein Nachweis eines Betriebsergebnisses.
FMS für Ihren Betrieb besprechen
Nennen Sie die betroffenen Maschinen und Teile, die Wartezeiten im Ablauf und die bereits vorhandenen Daten. Wir helfen Ihnen, fehlende Messungen zu erkennen und eine praktikable erste Untersuchung festzulegen.
FMS-Bereitschaftsprüfung anfragen