Zacznij od oczekiwania maszyn, które najbardziej obciąża Twój zakład. Zmierz stratę, a następnie sprawdź rodzinę detali, oprzyrządowanie, maszyny i dane zleceń, aby wybrać między FMS a mniejszym krokiem automatyzacji.
Ten test gotowości pomoże wybrać następny krok: uzupełnienie danych procesu, określenie zakresu pilotażu lub omówienie projektu z dostawcami. Decyzje o oszczędnościach i interfejsach oprzyj na zmierzonej sytuacji wyjściowej i wynikach pilotażu.
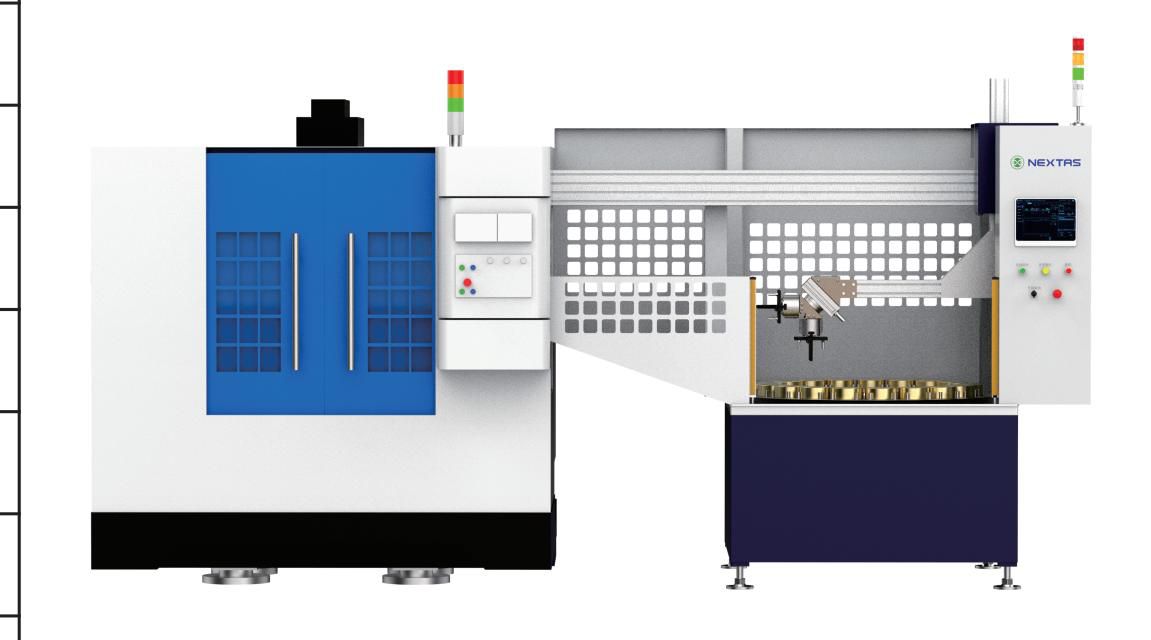
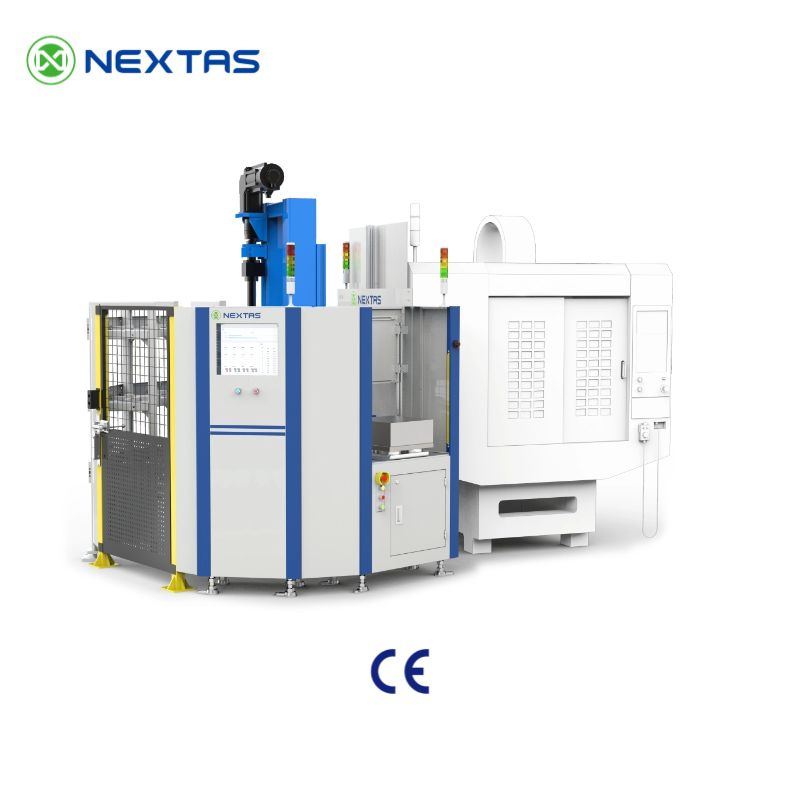
Zatwierdzony przegląd sprzętu
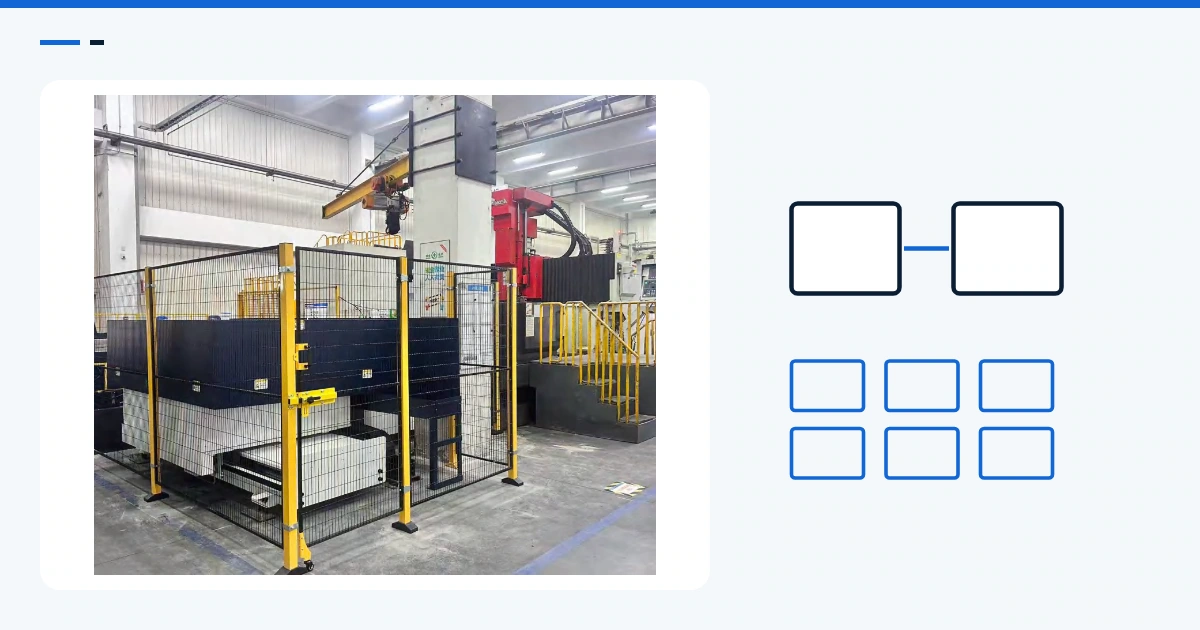
Użyj nagrania, aby rozpoznać fizyczny przepływ
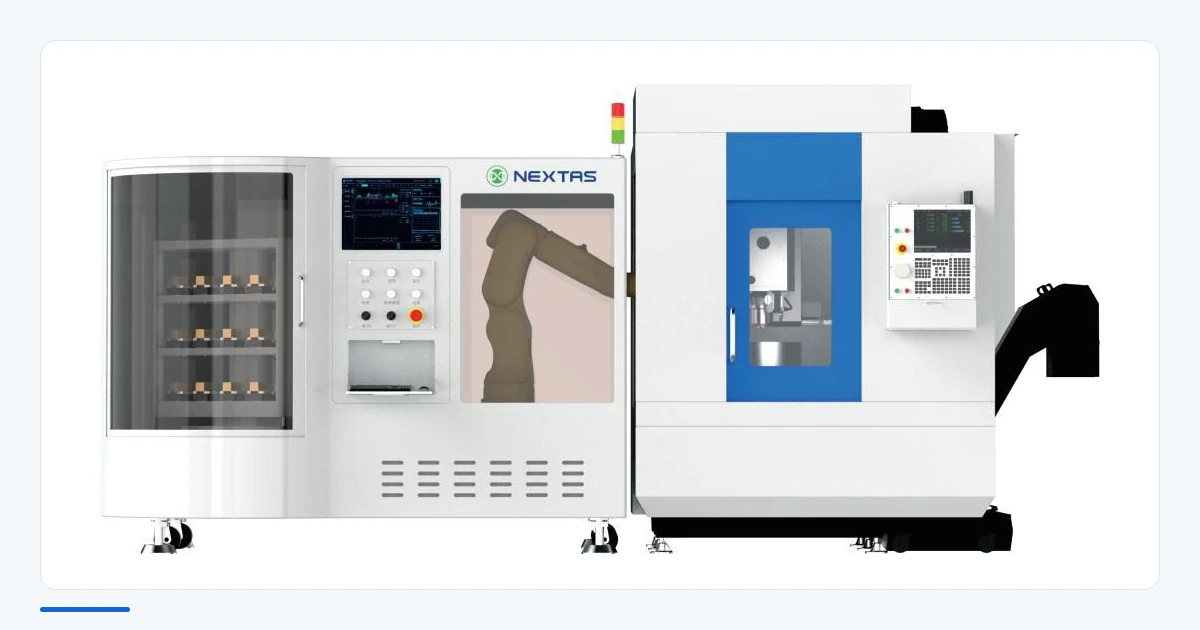
Ilustracja przepływu pracy przez gniazdo FMS. Propozycja projektu określa oprogramowanie, sprzęt i interfejsy w dostawie oraz kontrole potwierdzające działanie.
Przegląd przepływu gniazda FMS, 45 sekund.
Obejrzyj w YouTube
Gdzie jest stracony czas?
Nie zaczynaj od układu gniazda. Zacznij od chronometrażu rzeczywistego asortymentu detali i zwykłych dni z zakłóceniami. Oddziel czas skrawania od czasu oczekiwania. Średnia tygodniowa może ukryć krótkie zlecenia, rzadkie błędy i dni przezbrojeń.
| Miara | Jak to zapisać | Co może ujawnić |
|---|---|---|
| Oczekiwanie wrzeciona. | Minuty według przyczyny, maszyny, rodziny detali i zmiany. | Pokazuje, czy ograniczeniem jest załadunek, przezbrojenie czy kolejka zleceń. |
| Praca ręczna przy detalu. | Załadunek, czyszczenie, pomiar, ustawienie oprzyrządowania i wprowadzanie danych. | Pokazuje, które zadania można przenieść poza maszynę. |
| Zatrzymania i błędy. | Zapisz alarm, czas, stan gniazda i osobę odpowiedzialną za wznowienie. | Pokazuje, co trzeba wykryć i usunąć przed pracą przy mniejszej obsadzie. |
| Liczba dobrych sztuk. | Policz sztuki zgodne, poprawki i braki według jednej reguły kontroli. | Daje podstawę faktów do późniejszego sprawdzenia zysku. |
| Opóźnienia kolejki i zapasu. | Zapisz zlecenia wstrzymane przez programy, narzędzia, półfabrykaty, palety albo kontrole. | Pokazuje, czy platforma sterowania mogłaby skrócić to opóźnienie. |
Jedna maszyna CNC może potrzebować tylko automatycznego zmieniacza palet. Rozważ FMS, gdy wspólne zlecenia, palety, narzędzia albo kontrole powodują czas oczekiwania na więcej niż jednej maszynie.
Pięć bramek gotowości
Każda bramka wymaga zapisu, rysunku albo wskazanego właściciela. Przypuszczenie nie jest zaliczeniem.
- Stabilna rodzina detali. Półfabrykaty, bazy, powierzchnie chwytu, programy i reguły kontroli są pod kontrolą. Jeśli personel nadal zmienia metodę w trakcie serii, poczekaj.
- Znana droga mocowania. Każdy detal ma ustalone oprzyrządowanie albo paletę, krok czyszczenia i kontrolę stanu zamocowania. Jedna wartość katalogowa nie dowodzi wyniku na obrobionym detalu.
- Fakty połączenia z maszyną. Wypisz dokładne sterowanie CNC, poziom oprogramowania, opcje i sygnały. Marka albo wtyczka nie dowodzą połączenia.
- Użyteczne dane zlecenia. Kontroluj identyfikatory detalu, programu, narzędzia, oprzyrządowania i palety. Wskaż źródło listy zleceń i właściciela każdego pola.
- Właściciele prób. Wskaż, co zakład, jakość, informatycy i zespół gniazda muszą dostarczyć, sprawdzić, podpisać i zresetować.
Bezpieczeństwo jest osobnym obowiązkiem całego gniazda. Zwykły sygnał procesu nie jest domyślnie funkcją o poziomie bezpieczeństwa. Projekt końcowy wymaga oceny ryzyka w zakładzie, bezpiecznego dostępu oraz sprawdzonych stanów zatrzymania i ponownego uruchomienia.
Przynieś pakiet danych na przegląd u dostawcy
Dobry pakiet danych pozwala dostawcy znaleźć luki, zanim oferta stanie się obietnicą. Dołącz:
- model maszyny, model sterowania, poziom oprogramowania, listę opcji i dostępne dokumenty interfejsu;
- reprezentatywne rysunki detali, stan półfabrykatu, zapotrzebowanie roczne i wielkość partii, marszrutę oraz plan kontroli;
- rysunki oprzyrządowania i palet, masę, środek ciężkości, metodę mocowania i potrzeby czyszczenia;
- zasady nazewnictwa programu, narzędzia, oprzyrządowania i palety oraz obecne źródło priorytetów zleceń;
- układ zmian, zadania operatora, typowe alarmy, limity trwałości narzędzia i kroki wznowienia;
- zasady sieci, dostępu użytkowników, kopii zapasowych, cyberbezpieczeństwa i zdalnego wsparcia;
- powyższe miary bazowe oraz proponowaną przez kupującego metodę odbioru.
Oznacz nieznane pozycje jako nieznane. To lepsze niż oferta wypełniona ogólnymi obietnicami połączenia albo wydajności.
Czego ma dowieść najmniejszy pilotaż?
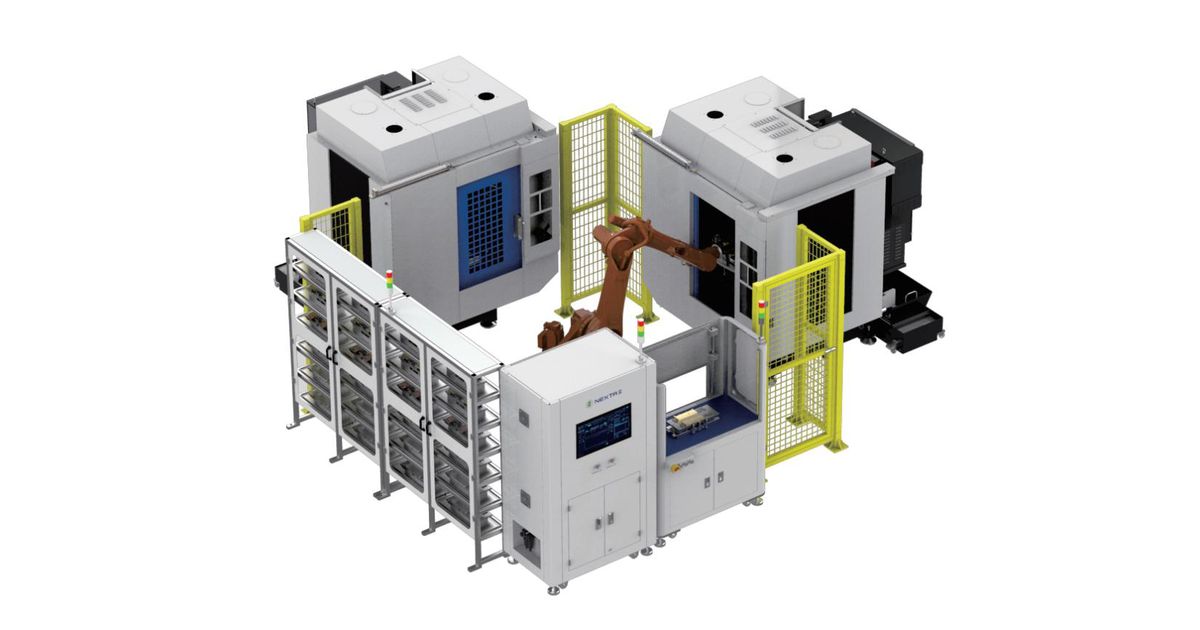
Najmniejszy użyteczny pilotaż nie ma z góry ustalonej liczby maszyn. Użyj najmniejszego zakresu, który sprawdzi rzeczywiste opóźnienie, przepływ danych i kroki sterowania. Jeden zakład może potrzebować jednej ścieżki przez jedno CNC. Inny może potrzebować wspólnej listy zleceń.
| Pytanie | Dowód z próby | Granica do uzgodnienia |
|---|---|---|
| Czy zlecenie startuje z właściwymi danymi? | Prześledź identyfikatory zlecenia, detalu, programu, oprzyrządowania i palety. | Ustal reguły dla danych brakujących, skopiowanych i zmienionych. |
| Czy CNC i gniazdo kończą każdy krok? | Sprawdź sygnały, zmiany stanu, oczekiwania, alarmy i prawa resetu. | Wypisz każdy stan zablokowany i każdy stan po przekroczeniu czasu. |
| Czy marszruta detalu się powtarza? | Skontroluj detale według własnego planu prób kupującego. | Nazwij punkty rysunkowe i regułę próbki. |
| Czy zespół potrafi usunąć błędy? | Wykonaj próby błędów i zapisz bezpieczne wznowienie. | Wskaż, kto może resetować i kiedy praca może ruszyć. |
| Czy pilotaż zmniejszył zmierzoną stratę? | Użyj tych samych reguł czasu i wydajności przed zmianą i po niej. | Ustal cel, czas próby i pozycje wyłączone z porównania. |
Nie zamieniaj szacunku w obietnicę. Oferta powinna rozdzielić próby przed wysyłką od prób w zakładzie. Powinna wskazać próbkę, narzędzia, stan próby i osobę zatwierdzającą.
Arkusz ROI zbudowany z własnych danych zakładu
Okres zwrotu jest wynikiem, nie daną wejściową. Użyj kosztów, które zakład potrafi wykazać. Oddziel wariant bazowy od wariantu najlepszego.
Dane do umieszczenia na jednym arkuszu
- przyjęty koszt projektu, łącznie z integracją, osłonami, szkoleniem, częściami zamiennymi i pracą własną;
- obecne i potwierdzone w pilotażu oczekiwanie wrzeciona według przyczyny;
- obecne i potwierdzone w pilotażu godziny pracy ręcznej przy detalu;
- koszt pracy z narzutami oraz wartość przypisana odzyskanej godzinie wrzeciona;
- koszty dobrych sztuk, poprawek i braków według jednej reguły kontroli;
- nowe koszty oprogramowania, serwisu, energii, sieci, utrzymania i oprzyrządowania;
- planowany popyt oraz udział, który sprawdzona rodzina detali naprawdę może pokryć.
Użyj jednego jasnego modelu. Dodaj uzgodnioną zmianę kosztów pracy, zysk czasu wrzeciona i zmianę kosztów jakości. Potem odejmij nowy miesięczny koszt eksploatacji. Podziel pełny koszt projektu przez ten sprawdzony zysk netto. Jeśli zysk nie jest jeszcze znany, data zwrotu też nie jest znana.
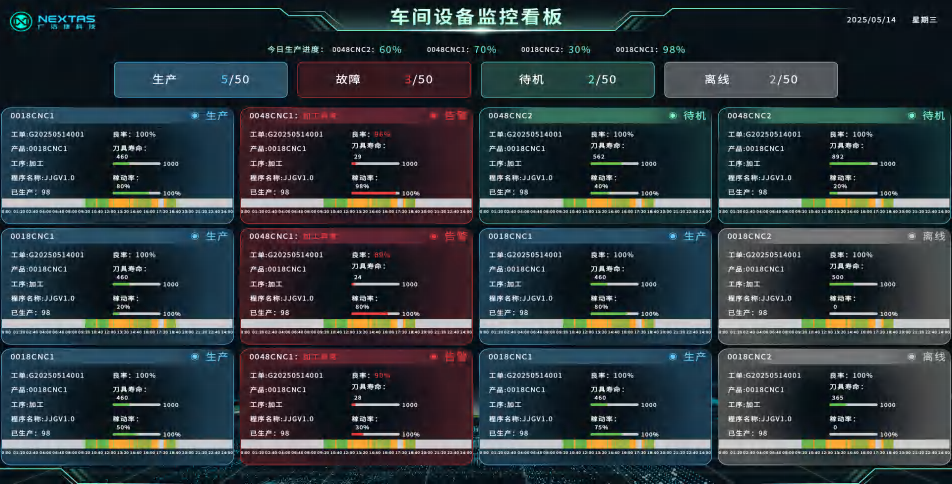
Kiedy mała fabryka nie jest gotowa?
- Wąskie gardło zmienia się co tydzień. Ustabilizuj popyt, marszrutę albo proces, zanim automatyzujesz cel, który wciąż się przesuwa.
- Identyfikatory detali i oprzyrządowania są nieformalne. Platforma sterowania nie ułoży harmonogramu z danych, których zakład nie potrafi zidentyfikować.
- Operatorzy korygują proces na wyczucie. Najpierw zapisz i sprawdź zwykłą metodę oraz jej granice.
- Trwałość narzędzia, wióry albo kontrola zatrzymują serię wcześniej. Najpierw rozwiąż to krótsze okno pracy, zanim dodasz więcej pracy w kolejce.
- Interfejs maszyny jest tylko założony. Zdobądź dokładne instrukcje, listę sygnałów i granicę odpowiedzialności.
- Nikt nie odpowiada za błędy ani bezpieczne wznowienie. Wskaż osoby, uprawnienia i próbę, zanim poprosisz o mniejszy nadzór.
- ROI zaczyna się od procentu podanego przez dostawcę. Zastąp go własnym stanem bazowym zakładu i pomiarem z pilotażu.
Wybór „jeszcze nie” może oszczędzić pieniądze. Daje też zakładowi jasną listę prac.
Zamień stan bazowy w notatkę decyzji
Wyślij do NEXTAS dostępny chronometraż, listę detali, dane sterowania CNC, dane oprzyrządowania i palet, dziennik błędów, plan zmian i cele prób. Możemy przeanalizować brakujące informacje i omówić wykonalny pilotaż. Oferta określi proponowany zakres, interfejsy i próby odbiorowe.
Poproś o przegląd gotowości FMS
Pytania małych producentów przed FMS
Czy FMS jest zawsze tańszy niż zakup kolejnej maszyny CNC?
Nie. Dodatkowa maszyna CNC zwiększa zdolność skrawania, a FMS może skrócić oczekiwanie albo koordynować wspólną pracę. Porównaj oba warianty przy tym samym zmierzonym popycie, koszcie pracy, przestojach, jakości i kosztach wsparcia.
Jakie dane mały producent powinien zebrać przed analizą FMS?
Zapisz czas skrawania, czas oczekiwania, pracę załadunku i rozładunku, pracę przezbrojenia, typowe błędy, liczbę dobrych sztuk, braki i poprawki, układ zmian, rodziny detali, limity narzędzi oraz dokładne wersje maszyny i sterowania.
Czy istniejące maszyny CNC można połączyć z FMS?
Możliwe, ale sama marka maszyny tego nie dowodzi. Sprawdź dokładne sterowanie, zainstalowane opcje, dostępne sygnały, sekwencję drzwi i cyklu, zasady sieci, projekt bezpieczeństwa oraz stronę odpowiedzialną za każdy interfejs.
Jak duży powinien być pierwszy pilotaż FMS?
Użyj najmniejszego zakresu, który sprawdzi prawdziwe wąskie gardło oraz wymagane uzgodnienia danych i sterowania. Liczba maszyn, rodzina detali, czas próby i granice odbioru zależą od projektu.
Jakie dowody powinny wesprzeć decyzję o kontynuacji?
Użyj podpisanego stanu bazowego, stabilnego pakietu detalu i procesu, rejestru interfejsów, planu błędów i ponownego uruchomienia, przeglądu ryzyka, arkusza odbioru pilotażu oraz modelu ROI zbudowanego z własnych kosztów zakładu. Wizualizacja albo szacunek dostawcy nie są dowodem wyniku pracy.
Porozmawiajmy o FMS dla Twojego zakładu
Wskaż obrabiarki i detale, miejsca powstawania przestojów oraz dane, którymi już dysponujesz. Pomożemy ustalić brakujące pomiary i określić praktyczny zakres pierwszej analizy.
Poproś o ocenę gotowości do FMS