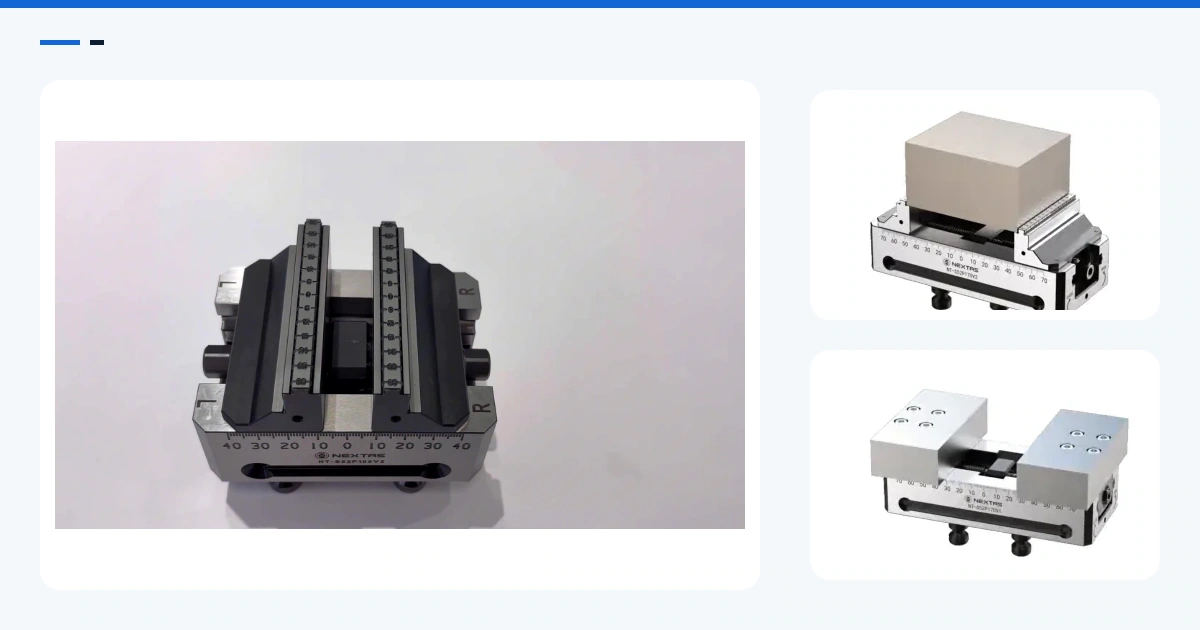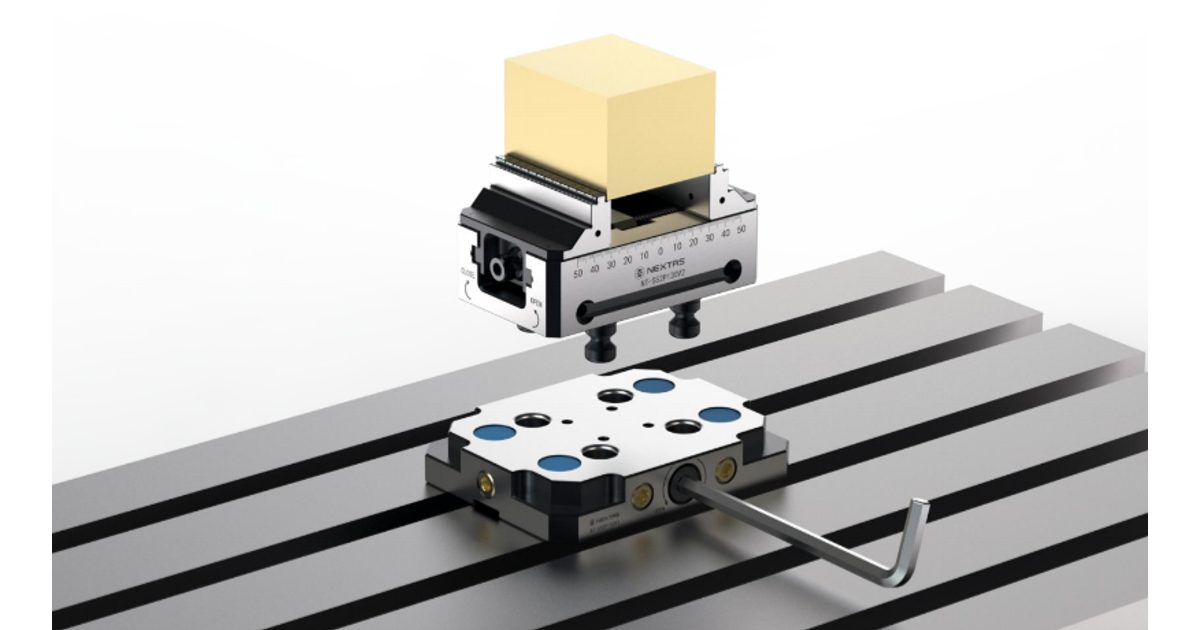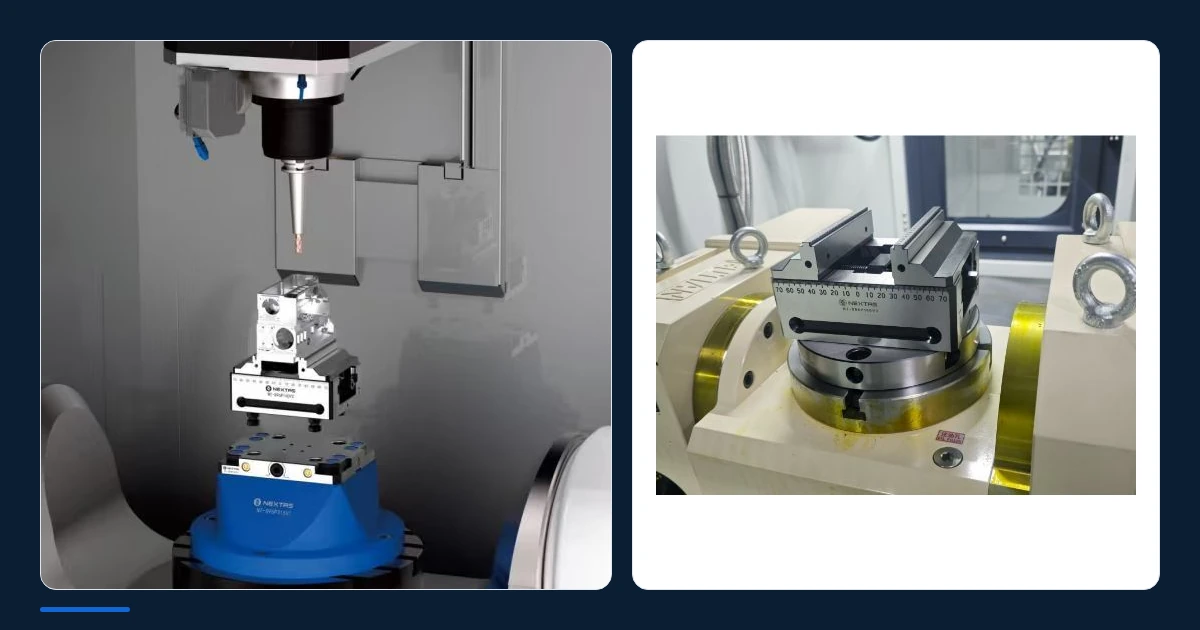
Перед первым резом проверьте контакт губок, высоту оснастки и всю подвижную массу. Характеристики S52/S96 приведены на странице самоцентрирующихся тисков для 5-осевой обработки.
Краткий ответ: утверждайте подвижную сборку, а не одни тиски
Компактные самоцентрирующиеся тиски могут открыть больше граней сложной детали. Это не делает их автоматическим выбором для 5-осевого станка. Утверждать нужно подвижную сборку: стол или люльку, плиту или переходник, тиски, губки, заготовку, готовую деталь, инструментальную оправку и торец шпинделя.
Начните с наибольшей формы, которую может занять каждый элемент. Учтите губки в полностью открытом положении. Учтите заготовку до того, как она станет меньшей готовой деталью. Добавьте самую длинную сборку инструмента и любой измерительный щуп, который используется в той же программе. Затем проведите эти формы через каждое запланированное поворотное положение. Свободного вида спереди недостаточно.
Тиски также должны удерживать деталь там, куда доходит инструмент. Это зависит от контакта губок, глубины зажима и опоры под резом. Затем сложите полную массу и найдите общий центр тяжести. Сравните оба результата с пределами изготовителя станка. Только после этого планируйте прогон без резания и первую деталь.
Выбор, готовый к допуску, отвечает на пять вопросов:
- Остаются ли заготовка и готовая деталь внутри полезного пространства станка?
- Доходит ли каждый нужный инструмент до реза, не задевая сборку?
- Касаются ли губки достаточного прочного материала для запланированного реза?
- Находятся ли масса, крутящий момент и балансировка в пределах станка?
- Какие результаты прогона без резания, первой детали и контроля допустят производство?
Постройте габарит детали от заготовки до готовой формы
Габарит детали — это пространство, которое занимает заготовка во время работы. Одну границу задаёт сырая заготовка, другую — готовая модель. Прилив отливки, угол после пиления или лишний технологический выступ может первым задеть шпиндель, стол или ограждение. Не проверяйте только окончательную форму модели.
Отметьте, какие грани нужно обработать и какой материал должен остаться для зажима. Добавьте движение щупа, позицию смены инструмента и движение ручной загрузки. Если деталь поворачивают или устанавливают заново, считайте каждую установку отдельным габаритом. Покажите деталь и на поворотных пределах программы, а не только при нуле градусов.
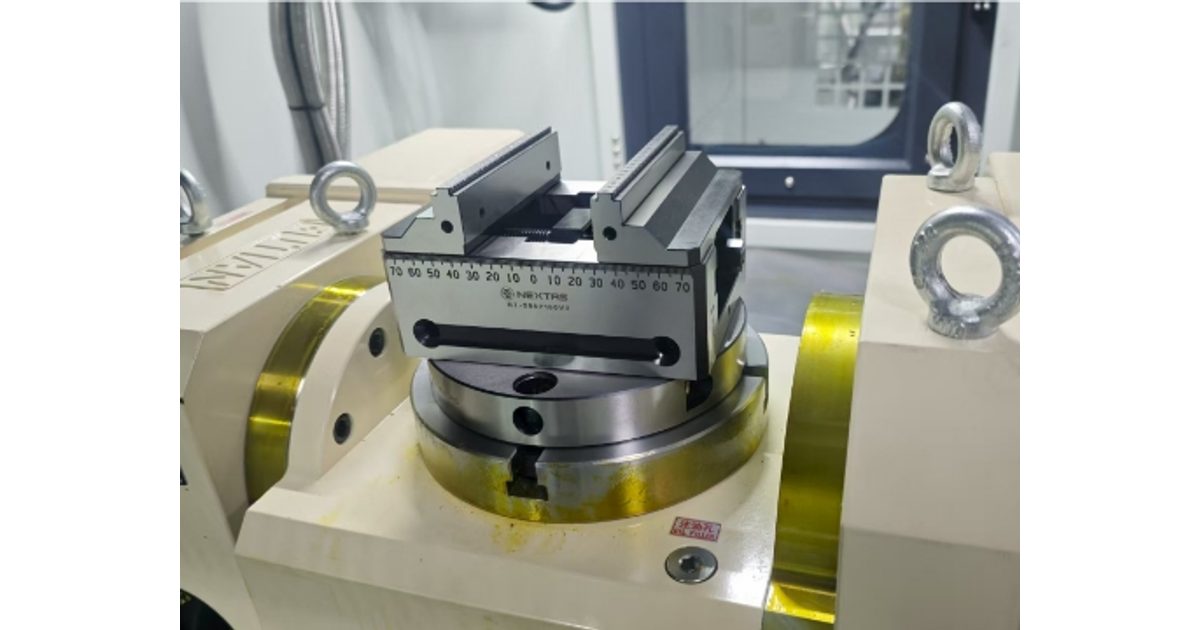
Полезный разбор зазора фиксирует наименьший промежуток в каждом критическом положении. Владелец станка задаёт нужный запас. Запас должен покрывать реальное рассеяние заготовки, длины инструмента, установки и поведения станка. NEXTAS может разобрать переданную геометрию, но изготовитель станка и ответственный за технологию остаются ответственными за разрешённое движение.
Проследите оправку и торец шпинделя, а не только вершину инструмента
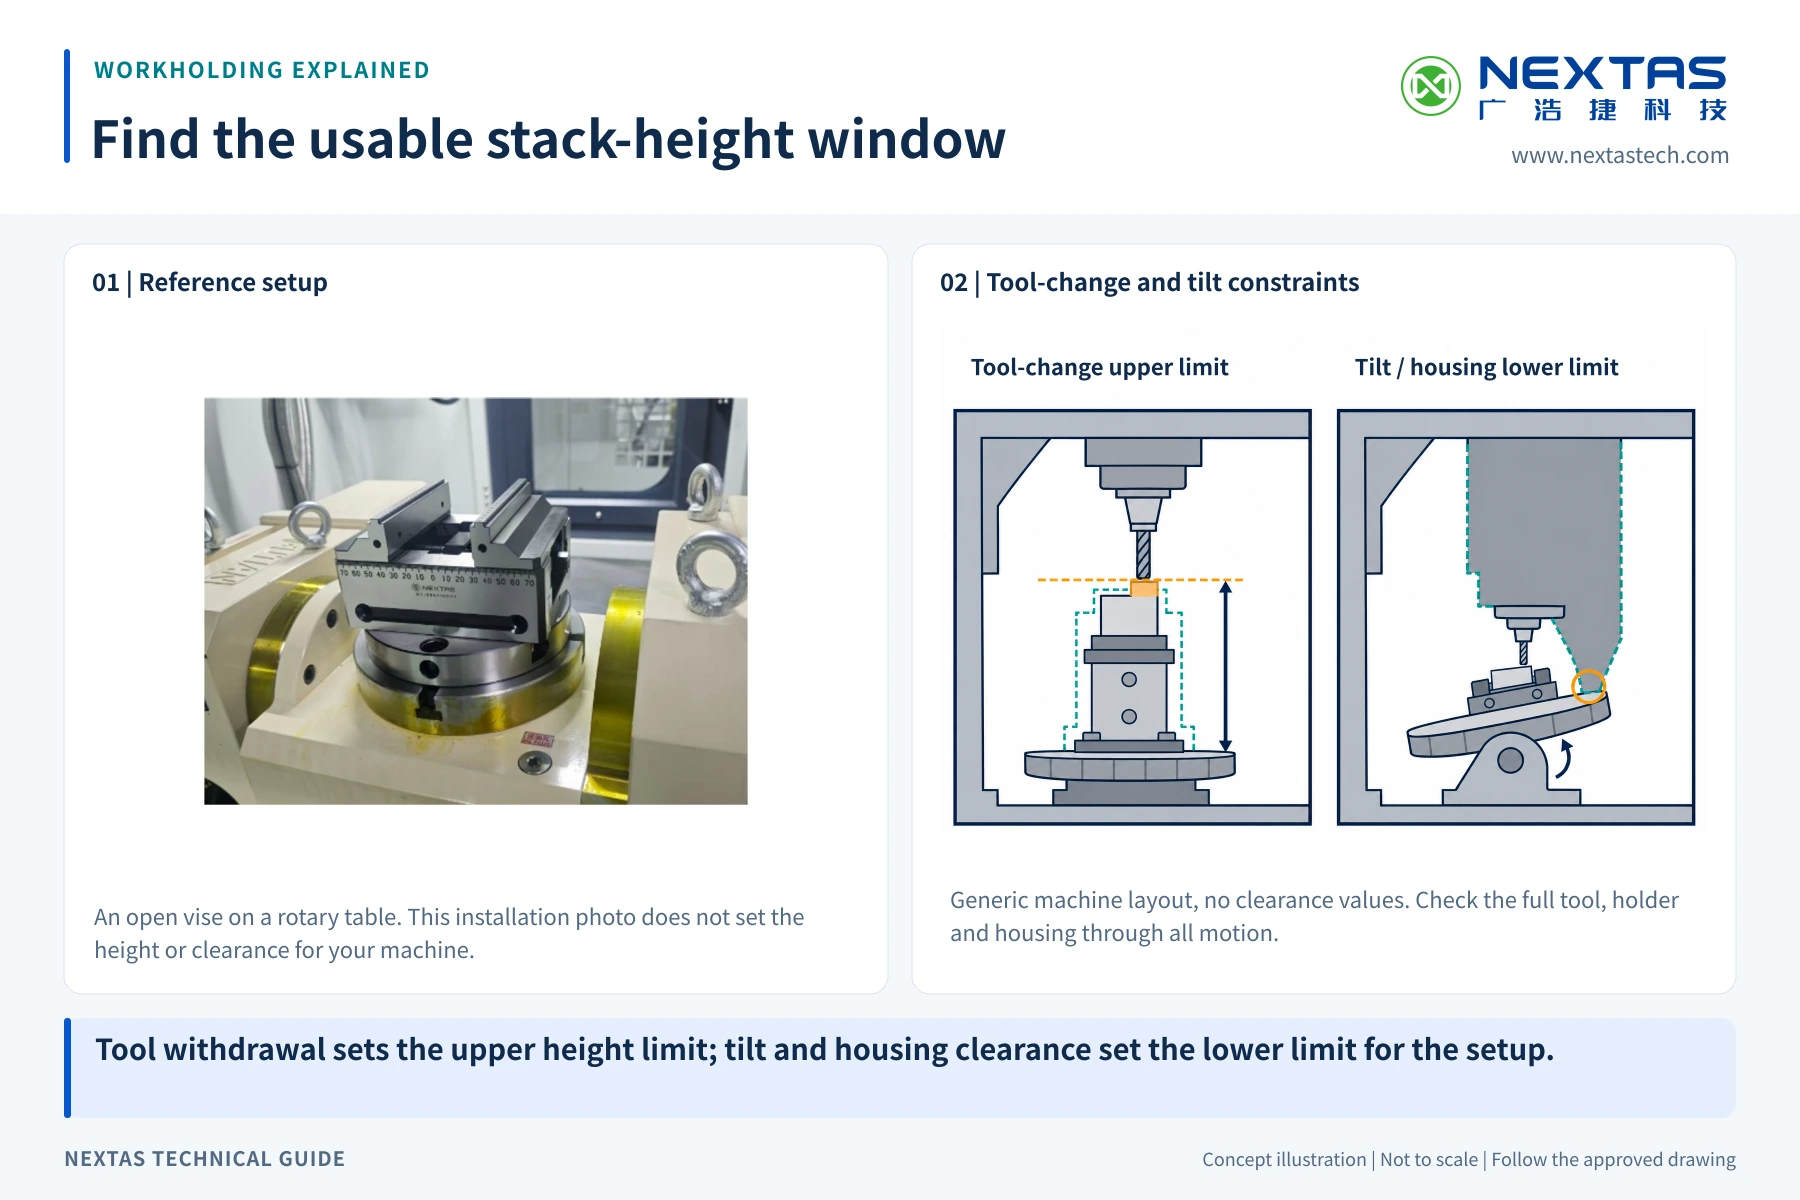
Многие столкновения на 5 осях происходят выше режущей кромки. Короткая концевая фреза может пройти свободно, а её оправка или торец шпинделя заденет губку, деталь или переходник. Включите в проверку полную сборку инструмента. Используйте фактический вылет, диаметр оправки и контур шпинделя. Если элемент может сделать больше одного инструмента, сравните оба пути доступа, прежде чем поднимать деталь на более высоком комплекте.
Проверьте подход, резание и отвод. Оправка может пройти зону реза и всё же столкнуться на входе. Щуп также может требовать больше места, чем режущий инструмент. При крутых углах наклона проверьте заднюю губку, корпус винта и ход открытых губок. При смене направления поворота кабель, воздушная линия и ручная рукоятка не должны входить в зону движения.
Доступ инструмента — это компромисс. Более высокая губка или проставка может открыть нижний элемент, но поднимает деталь и отодвигает рез от стола. Более короткая губка может улучшить зазор, но оставляет меньше контакта. Не устраняйте один закрытый элемент, создавая неизвестную опору или неизвестный случай нагрузки.
Выберите контакт губок и глубину зажима по резу
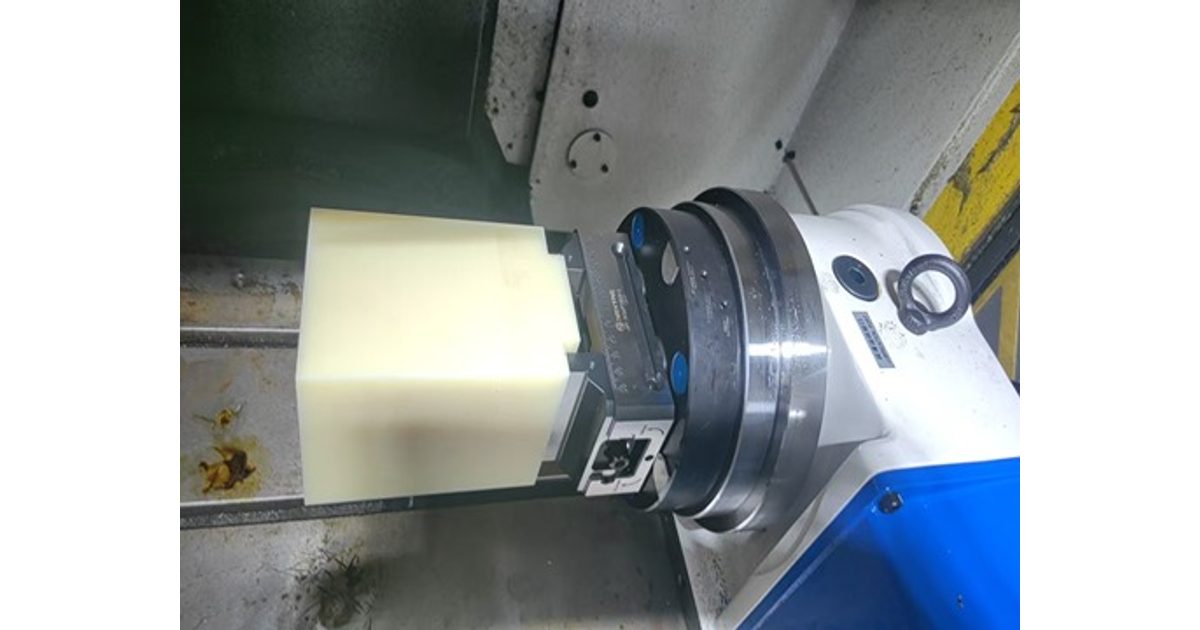
Глубина зажима — это вертикальная высота материала, которую удерживают губки. Для сложной детали нет единой глубины. Безопасный план зависит от материала, формы контакта, направления резания, нагрузки инструмента, вылета, типа губок, опоры и допустимой силы зажима. «Держать как можно меньше» не является правилом допуска.
Сначала начертите контакт губок на заготовке. Покажите высоту контакта, длину и состояние поверхности. Твёрдые губки могут подойти для повторяющихся форм заготовки, если их контакт понятен. Мягкие губки можно обработать, чтобы поддержать особый профиль или защитить готовую поверхность. Насечённый контакт может помочь на грубой заготовке, но он меняет поверхность и должен быть утверждён для этой детали. Две губки, касающиеся детали, не означают, что путь нагрузки надёжен.
Силу зажима привяжите к выбранной модели и схеме губок. Семейство самоцентрирующихся тисков содержит разные размеры и данные по силе. В нём также указано повторное позиционирование для названного оборудования. Ни одно из этих значений не является допуском готовой детали и не обещает, что малая глубина зажима выдержит запланированный рез. Результат детали по-прежнему зависит от всего станка, крепления, губки, инструмента, программы и цепочки контроля.
Тонкие стенки требуют особой осторожности. Сила зажима может сдвинуть деталь до начала резания. Резание затем может снять материал и освободить это напряжение. Используйте опору там, где технология это позволяет, выберите форму контакта, которая распределяет нагрузку, и проверьте деталь в зажатом и освобождённом состоянии, если важна деформация. Если контакт, материал или нагрузка неизвестны, остановите допуск и проясните вопрос.
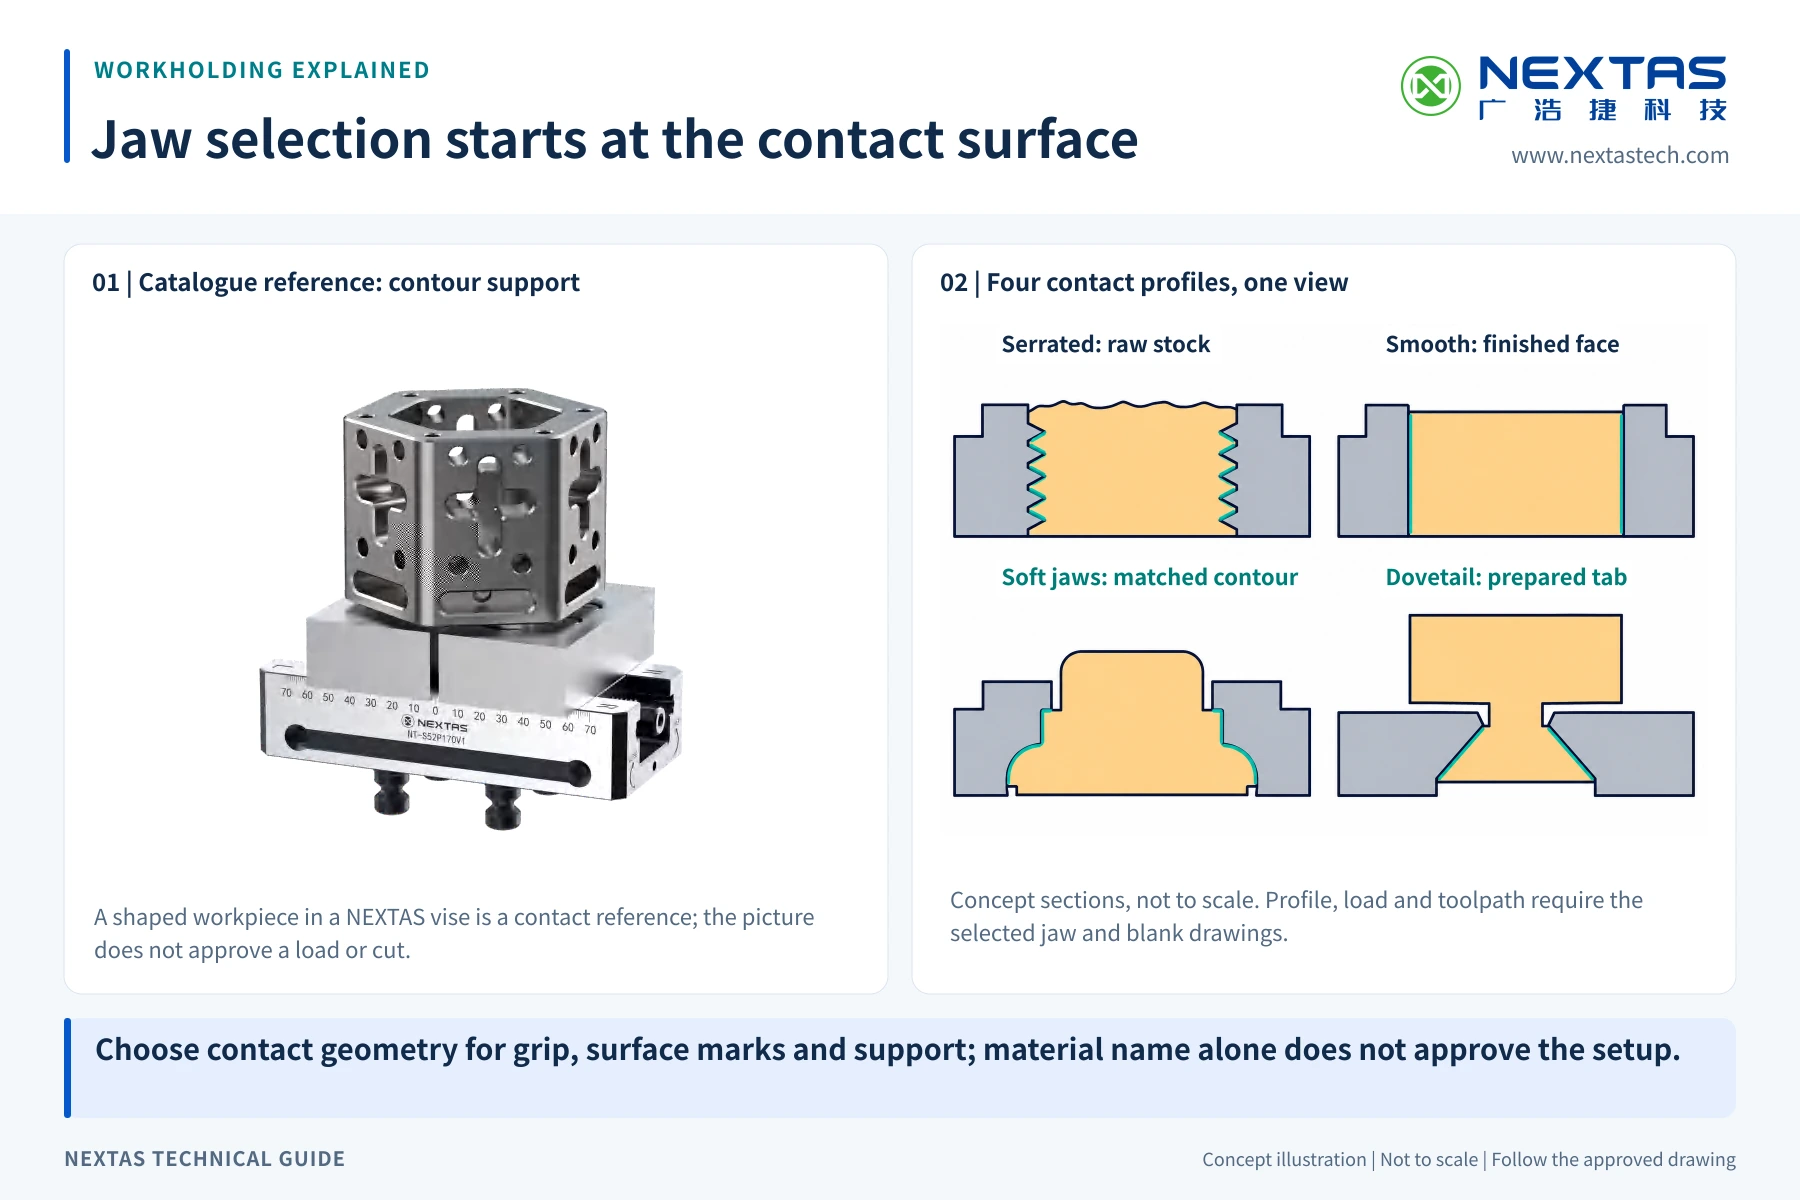
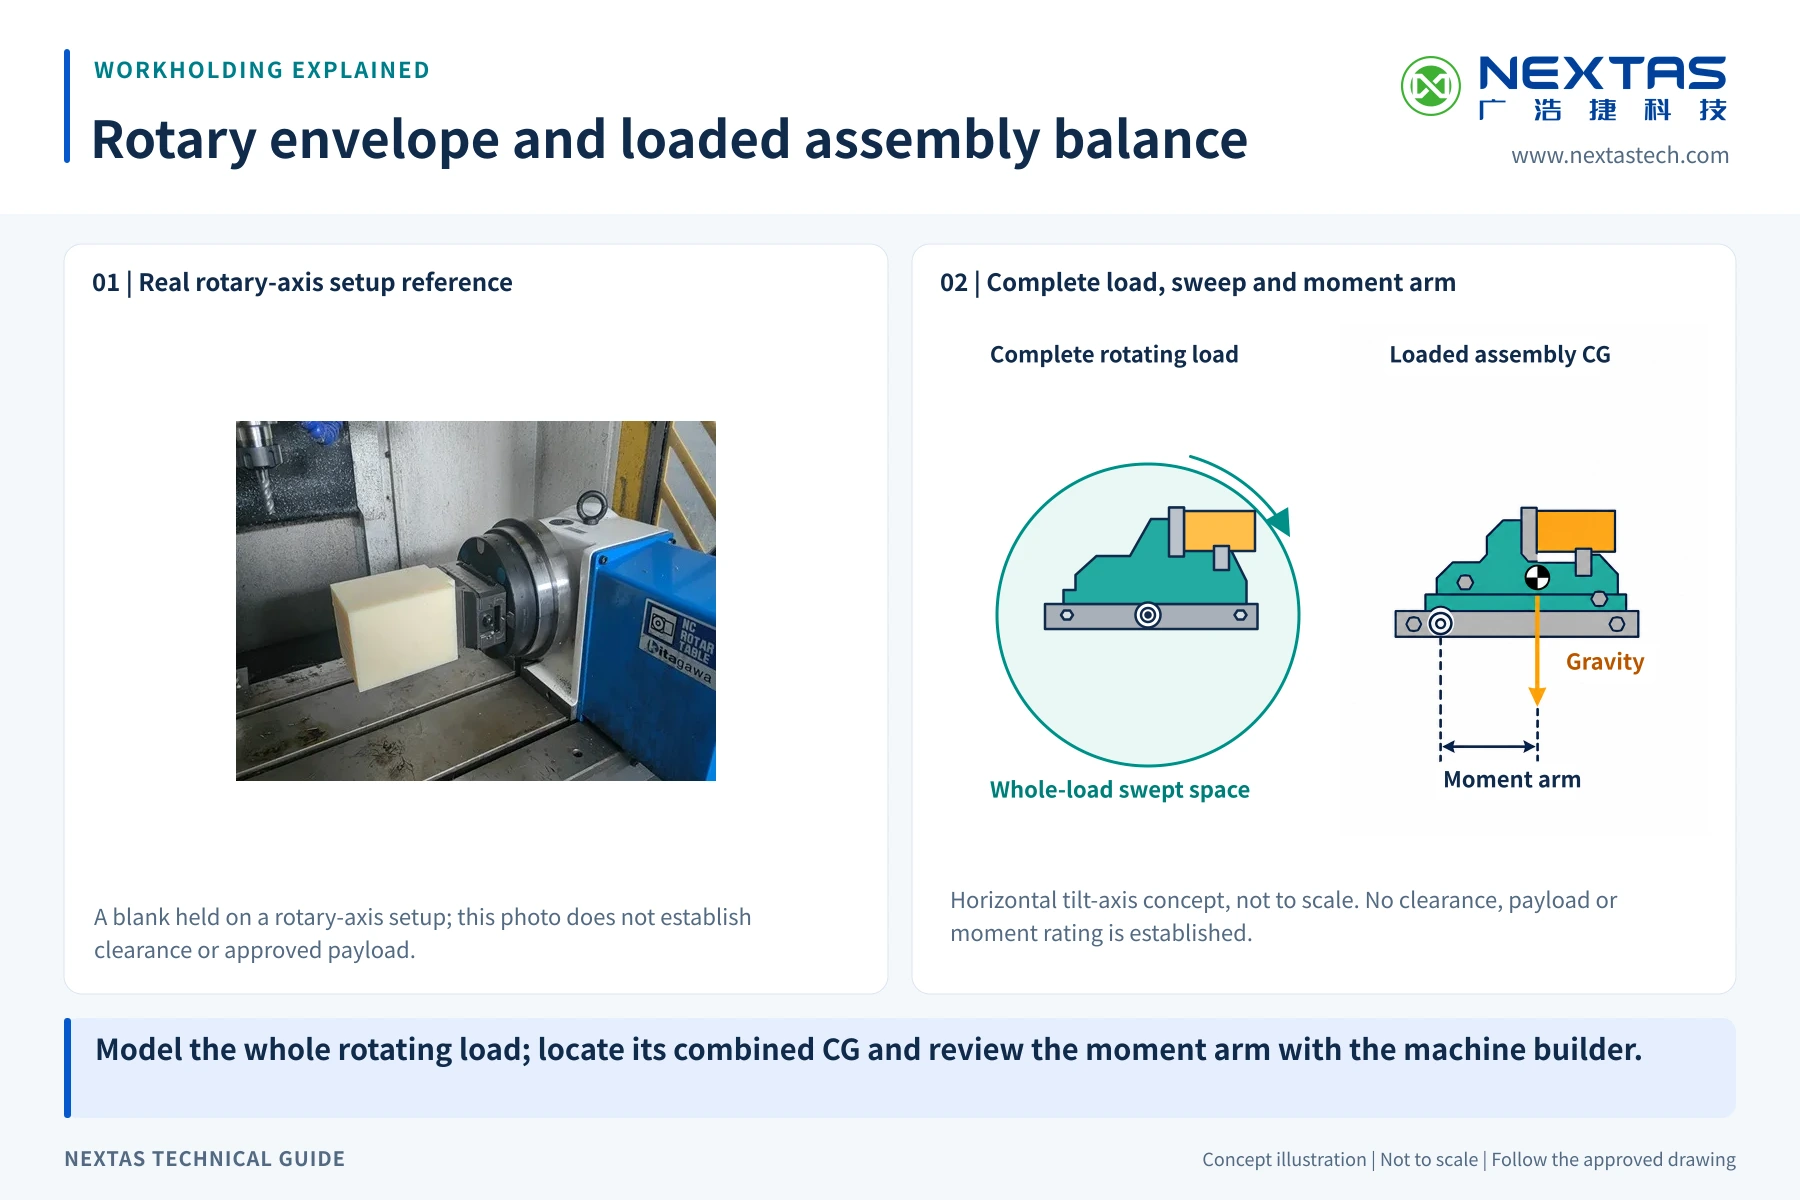
Проверьте полную нагрузку поворотной оси и общий центр тяжести
Допустимая нагрузка поворотного стола — это не предел массы тисков. Сложите тиски, губки, деталь, переходник, плиту, стяжные шпильки, крепёж и любой другой элемент, который поворачивается вместе с осью. Затем найдите их общий центр тяжести. Нагрузка далеко от центра поворота создаёт больший момент, чем та же масса вблизи центра.
Используйте чертёж выбранной модели, а не фотографию семейства. Например, текущие данные изделий NEXTAS указывают NT-S52P210V2 шириной 77 мм, длиной 210 мм, высотой 87 мм и массой 4,4 кг. Они указывают NT-S96P210V2 шириной 125 мм, длиной 210 мм, высотой 111 мм и массой 10,8 кг. Оба указывают диапазон зажима 0–200 мм, но относятся к разным семействам силы и крепления. Эти значения помогают оценить комплект установки. Они не выбирают тиски за вас.
| Названная модель | Опубликованный размер корпуса и масса | Применение для закупщика |
|---|---|---|
| NT-S52P210V2 | 77 × 210 × 87 мм; 4,4 кг | Добавьте её чертёж, губки, деталь и стыки в поворотную модель. |
| NT-S96P210V2 | 125 × 210 × 111 мм; 10,8 кг | Не переносите её массу или оценку семейства на модель S52. |
Запросите у изготовителя станка допустимую массу, положение центра тяжести, крутящий момент и правила балансировки. Проверьте любое снижение скорости или предел положения, которое требуется при смещённой нагрузке. Владелец станка должен утвердить результат для конкретной люльки, стола и программы.
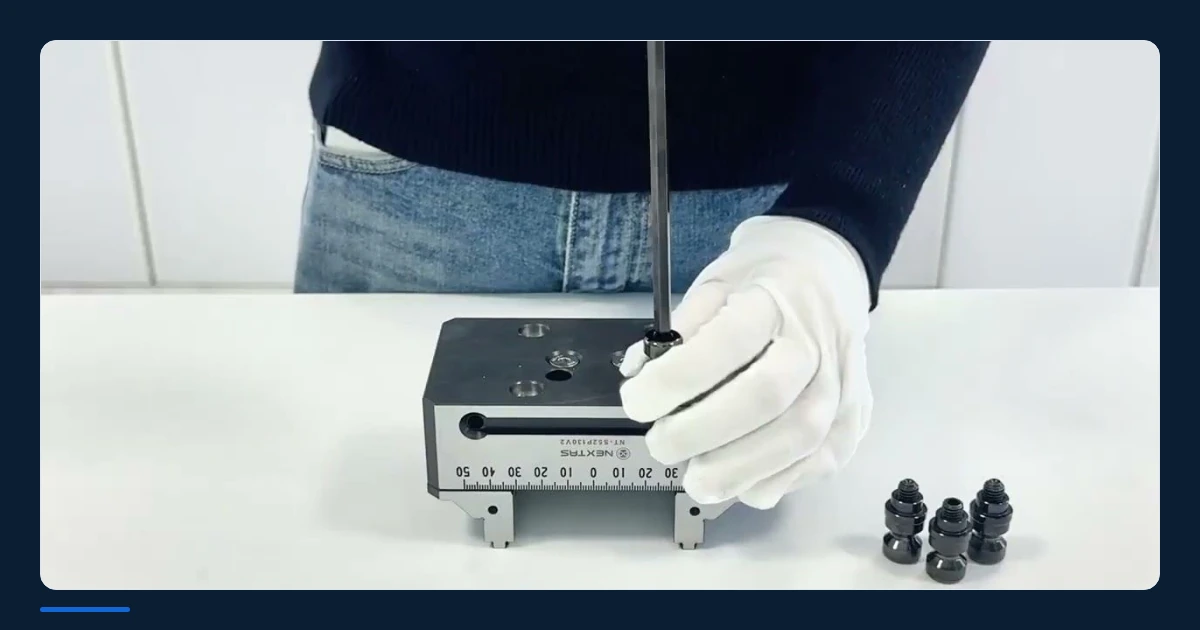
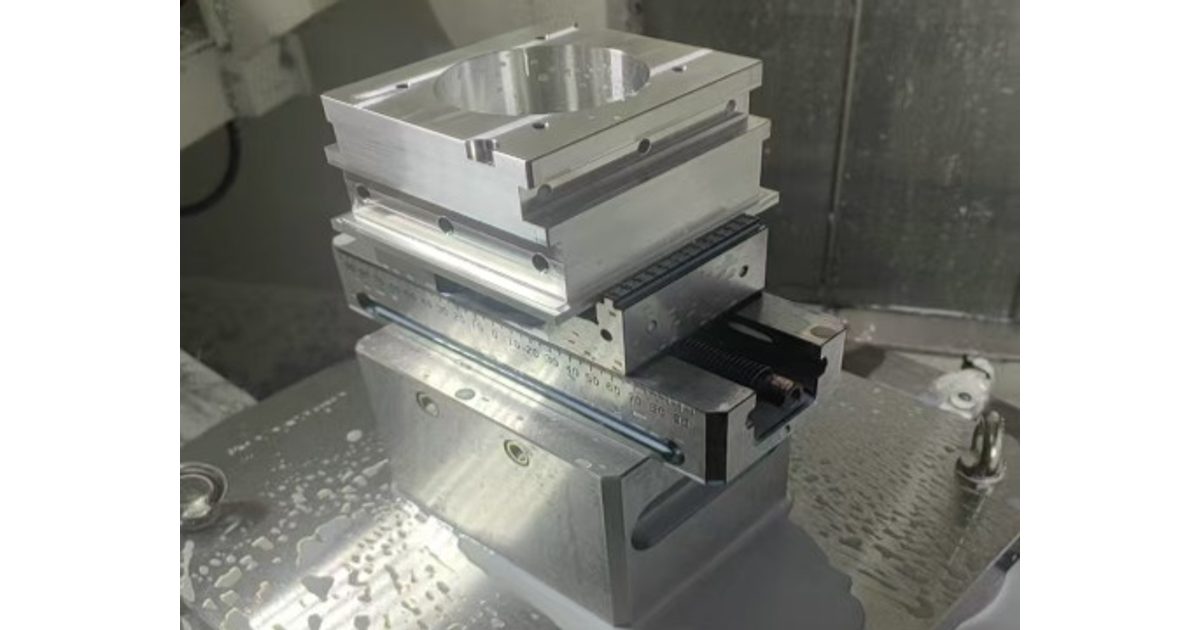
Используйте видео установки только для ориентира
Практическая демонстрация установки и регулировки самоцентрирующихся тисков NEXTAS для 5 осей длительностью 1 минута 52 секунды.
Допустите первый рез контролируемыми шагами
Сначала закройте пробелы на бумаге. Зафиксируйте ревизию детали, размер заготовки, станок, поворотный стол, комплект крепления, модель тисков, губки и перечень инструмента. Отметьте предлагаемый контакт губок и глубину зажима. Запишите полную вращающуюся массу и центр тяжести. Задайте зазор, контроль и пределы детали до того, как кто-либо запустит программу.
Затем разберите движение вне станка. Используйте лучшую доступную геометрию станка и установки. Проверьте формы заготовки и готовой детали. Включите открытые губки, инструмент, оправки, шпиндель, щуп и доступ для загрузки. Названный сотрудник должен утвердить результат. Моделирование может найти многие конфликты, но не подтверждает, что реальная установка совпадает с моделью.
После этого осмотрите реальную сборку. Очистите и посадите каждый стык утверждённым способом. Подтвердите крепёж, установку губок, положение заготовки и данные инструмента. Люди должны оставаться вне опасной зоны. Следуйте процедуре изготовителя станка и правилам безопасности цеха. Не отключайте ограждения и обычные защитные функции, чтобы получить лучший обзор.
Теперь выполните запланированные положения без резания и на безопасной скорости, которую задал владелец станка. Где это требуется, используйте покадровый режим или другой утверждённый режим отработки программы. Держите инструмент в стороне, пока не подтверждены движение, смещения и направление поворота. Затем обработайте одну представительную первую деталь по записанным условиям. Проверьте согласованные элементы и ищите сдвиг детали, следы губок, плохой доступ и набивание стружки.
Допускайте производство только тогда, когда ответственный за технологию принимает первую деталь и записывает установку. Остановитесь, если инструменту нужен незапланированный подход, деталь сдвигается, нагрузка станка неясна или предел пропущен. Исправьте чертёж, губки, программу или установку и повторите затронутые проверки.
Отправьте геометрию и пределы допуска для полезной проверки
Отправьте NEXTAS модель и чертёж детали, размер заготовки, материал и грани, которые нужно обработать. Добавьте чертежи станка и поворотного стола, пределы осей, правила нагрузки стола и планируемый комплект крепления. Приложите выбранный инструмент и оправки, эскиз контакта губок, глубину зажима, массы детали и оснастки, а также оценку центра тяжести. Укажите запас зазора и пределы первой детали, которые применит ваша группа.
NEXTAS может сравнить эти данные с чертежом выбранных тисков и назвать открытые вопросы. Окончательное движение станка, условия резания, безопасность и допуск производства остаются у изготовителя станка, интегратора и ответственного за технологию.
Нужна проверка конкретной модели?
Передайте деталь, поворотный стол, инструмент и план губок
Мы можем сопоставить переданную геометрию с названными тисками NEXTAS и перечислить чертежи и неизвестные, которые нужны до предложения.
Вопросы закупщиков перед первым резом
Что отправить для проверки зазора тисков на 5 осях?
Отправьте модель детали, размер заготовки, готовую форму, чертежи станка и поворотного стола, чертежи тисков и переходника, план губок, а также самые длинные сборки инструмента и оправок. Укажите поворотные пределы и любой щуп или загрузчик, который входит в то же пространство.
Какой глубины зажима достаточно для сложной детали на 5 осях?
Безопасной единой глубины нет. Захват должен соответствовать материалу, форме контакта, направлению резания, типу губок, опоре и допустимой силе зажима. Отметьте предлагаемый контакт на чертеже детали, затем утвердите его через разбор технологии и контролируемую первую деталь.
Равно ли повторное позиционирование тисков точности готовой детали?
Нет. Значение тисков относится к названной модели и указанному испытанию. Точность готовой детали также зависит от станка, поворотных осей, комплекта крепления, губок, детали, инструмента, программы, температуры и метода контроля. Пределы детали задавайте отдельно.
Как проверять нагрузку поворотной оси?
Сложите массу тисков, губок, детали, переходников, крепежа и любой плиты. Найдите общий центр тяжести и сверьте его с массой, моментом и правилами балансировки, которые изготовитель станка допускает в запланированных положениях. Не сравнивайте массу одних тисков с допустимой нагрузкой стола.
Освобождают ли компактные тиски каждый угол наклона на 5 осях?
Нет. Деталь, открытые губки, оправка, торец шпинделя, переходники, стол и ограждение движутся по разным траекториям. Проверьте полную геометрию в каждом индексном или одновременном положении программы, затем подтвердите результат на реальном станке на безопасной скорости.
Что должно входить в допуск первого реза?
Начните с разбора чертежа и моделирования, затем выполните прогон без резания запланированных положений при отведённом инструменте. Установите одну утверждённую заготовку, примените записанный способ зажима, обработайте представительную первую деталь и проверьте согласованные элементы. Допускайте производство только после того, как ответственный примет результаты и запишет установку.