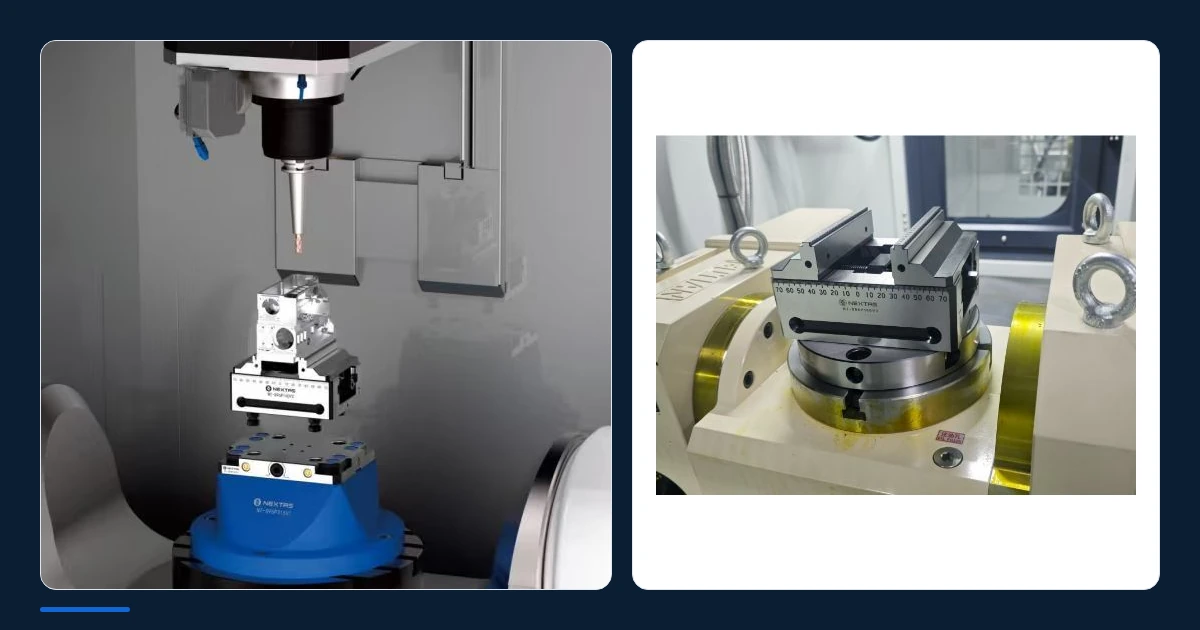
Revise el contacto de las garras, la altura del útil y toda la carga móvil antes del primer corte. La página de la mordaza autocentrante de 5 ejes contiene las especificaciones S52/S96.
La respuesta breve: apruebe el montaje en movimiento, no solo la mordaza
Una mordaza autocentrante compacta puede dejar al descubierto más caras de una pieza compleja. Eso no la convierte en una elección automática para una máquina de 5 ejes. El objeto que debe aprobar es el conjunto en movimiento: mesa o unidad basculante, placa o adaptador, mordaza, bocas, material en bruto, pieza terminada, portaherramientas y nariz del husillo.
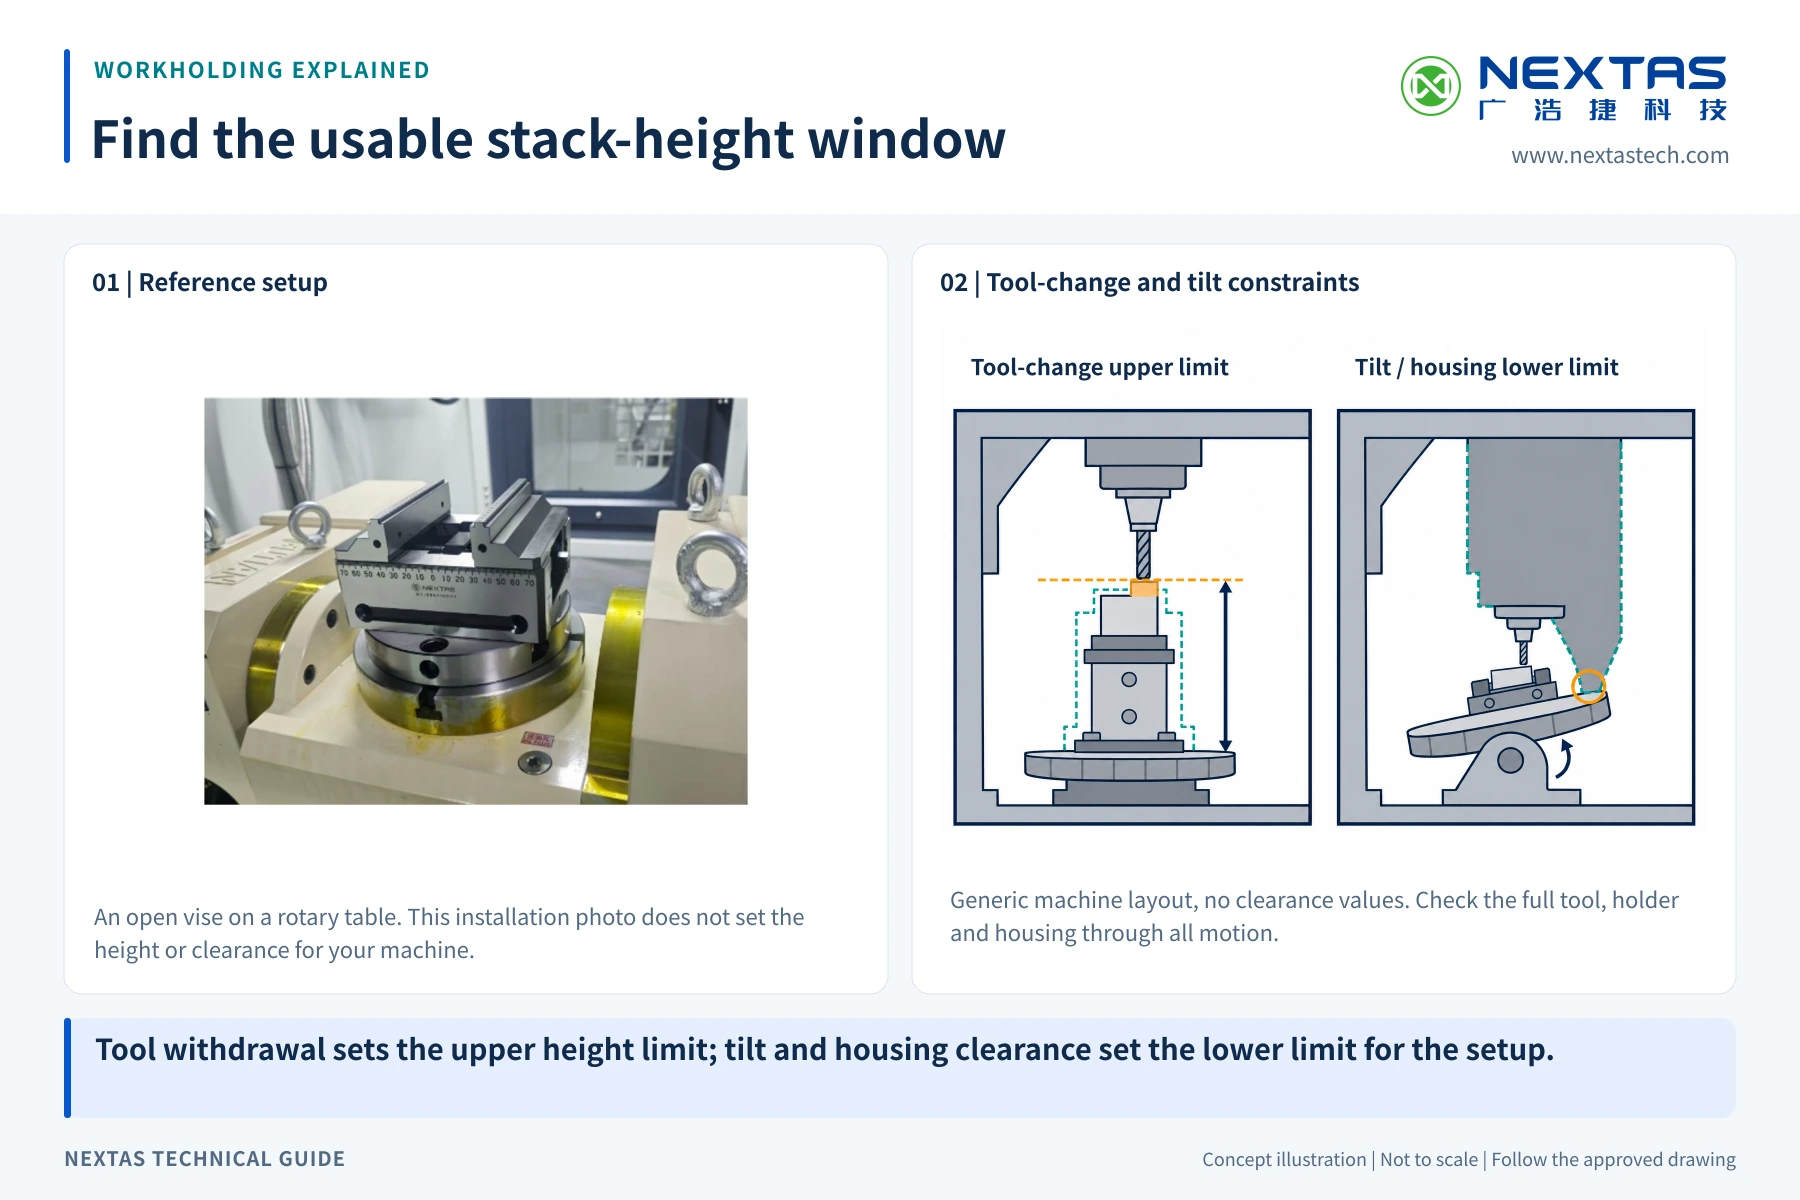
Empiece por la forma más grande que puede ocupar cada elemento. Incluya las bocas cuando están completamente abiertas. Incluya el material en bruto antes de que se convierta en una pieza terminada más pequeña. Añada el conjunto de herramienta más largo y cualquier palpador usado en el mismo programa. Después desplace esas formas por cada posición rotativa prevista. Una vista frontal despejada no basta.
La mordaza también debe sujetar la pieza en un lugar que la herramienta pueda alcanzar. Eso depende del contacto de las bocas, de la profundidad de agarre y del apoyo bajo el corte. Por último, sume la masa completa y localice el centro de gravedad combinado. Compare ambos datos con los límites del fabricante de la máquina. Solo entonces conviene planificar un recorrido en vacío y una primera pieza.
Una elección lista para aprobar la producción responde a cinco preguntas:
- ¿El material en bruto y la pieza terminada permanecen dentro del espacio útil de la máquina?
- ¿Puede cada herramienta necesaria alcanzar el corte sin golpear el montaje?
- ¿Las bocas contactan suficiente material sólido para el corte previsto?
- ¿La masa, el momento de giro y el equilibrado quedan dentro de los límites de la máquina?
- ¿Qué resultados de recorrido en vacío, primera pieza e inspección permitirán autorizar la producción?
Construya la envolvente de la pieza desde el bruto hasta la forma terminada
La envolvente de la pieza es el espacio que ocupa la pieza durante el trabajo. Use el bruto como un límite y el modelo terminado como otro. Un resalte de fundición, una esquina de corte de sierra o una lengüeta de material adicional puede ser lo primero que choque con el husillo, la mesa o el cerramiento. No compruebe solo la forma CAD final.
Marque qué caras deben mecanizarse y qué material debe quedar para la sujeción. Añada cualquier movimiento del palpador, la posición de cambio de herramienta y el movimiento de carga manual. Si la pieza se gira o se vuelve a cargar, trate cada montaje como una envolvente distinta. Muestre también la pieza en los límites rotativos que usa el programa, no solo a cero grados.
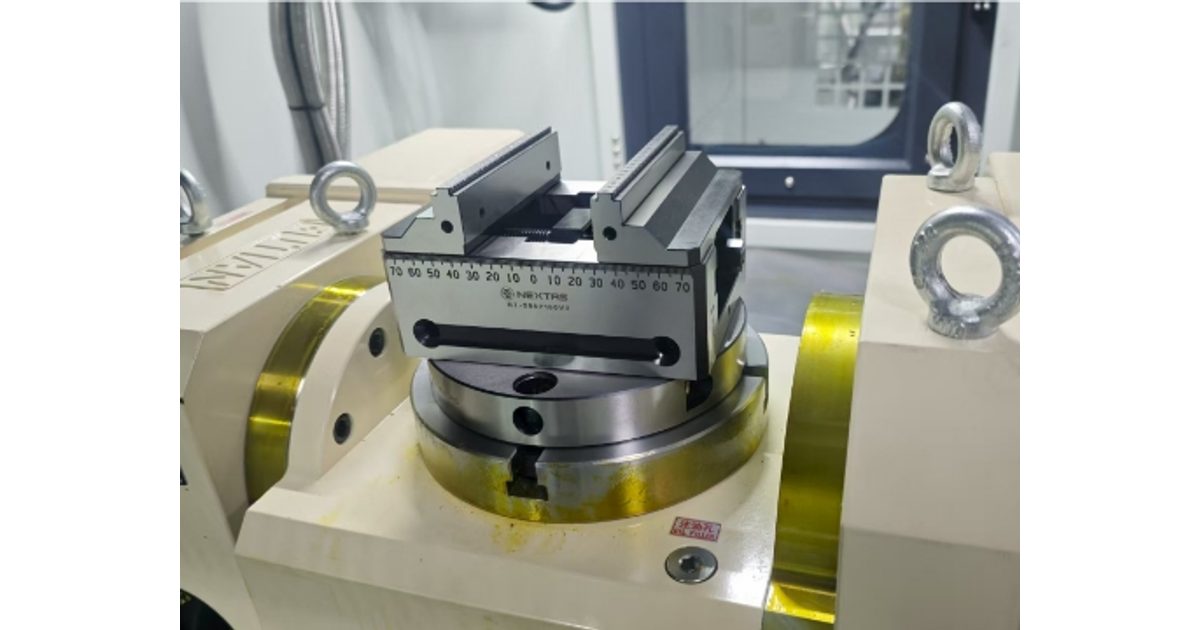
Una revisión útil de holgura registra la separación más pequeña en cada posición crítica. El responsable de la máquina debe fijar el margen exigido. El margen debe cubrir la variación real del material, de la longitud de herramienta, del montaje y del comportamiento de la máquina. NEXTAS puede revisar la geometría suministrada, pero el fabricante de la máquina y el responsable del proceso siguen siendo responsables del movimiento permitido.
Siga el portaherramientas y la nariz del husillo, no solo la punta de la herramienta
Muchas colisiones en 5 ejes ocurren por encima del filo. Una fresa corta puede pasar libre mientras su portaherramientas o la nariz del husillo golpean la boca, la pieza o el adaptador. Incluya el conjunto completo de la herramienta en la comprobación. Use la longitud calibrada real, el diámetro del portaherramientas y el contorno del husillo. Si más de una herramienta puede generar el elemento, compare ambas trayectorias de acceso antes de elevar la pieza sobre un conjunto más alto.
Compruebe la aproximación, el corte y la retirada. Un portaherramientas puede superar el corte y chocar al entrar. Un palpador también puede necesitar más espacio que la herramienta de corte. En ángulos de inclinación pronunciados, compruebe la boca posterior, el alojamiento del tornillo y el recorrido de las bocas abiertas. En las inversiones de giro, asegúrese de que ningún cable, ninguna línea de aire ni ninguna empuñadura manual entre en la zona en movimiento.
El acceso de la herramienta es un compromiso. Una boca más alta o un suplemento puede dejar al descubierto un elemento más bajo, pero eleva la pieza y aleja el corte de la mesa. Una boca más corta puede mejorar la holgura, pero deja menos contacto. No resuelva un elemento bloqueado creando un apoyo o un caso de carga desconocido.
Elija el contacto de las bocas y la profundidad de agarre a partir del corte
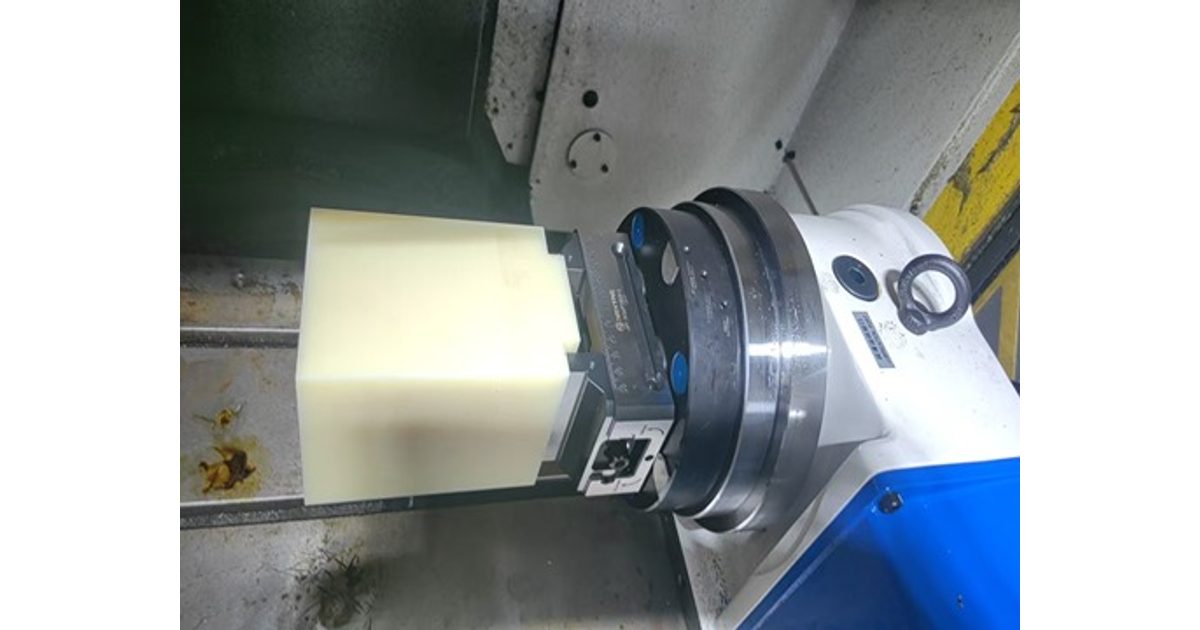
La profundidad de agarre es la cantidad vertical de material que sujetan las bocas. No existe una profundidad universal para una pieza compleja. Un plan seguro depende del material, de la forma de contacto, de la dirección de corte, de la carga de la herramienta, del voladizo, del tipo de boca, del apoyo y de la carga de sujeción permitida. «Sujete lo menos posible» no es un criterio para autorizar la producción.
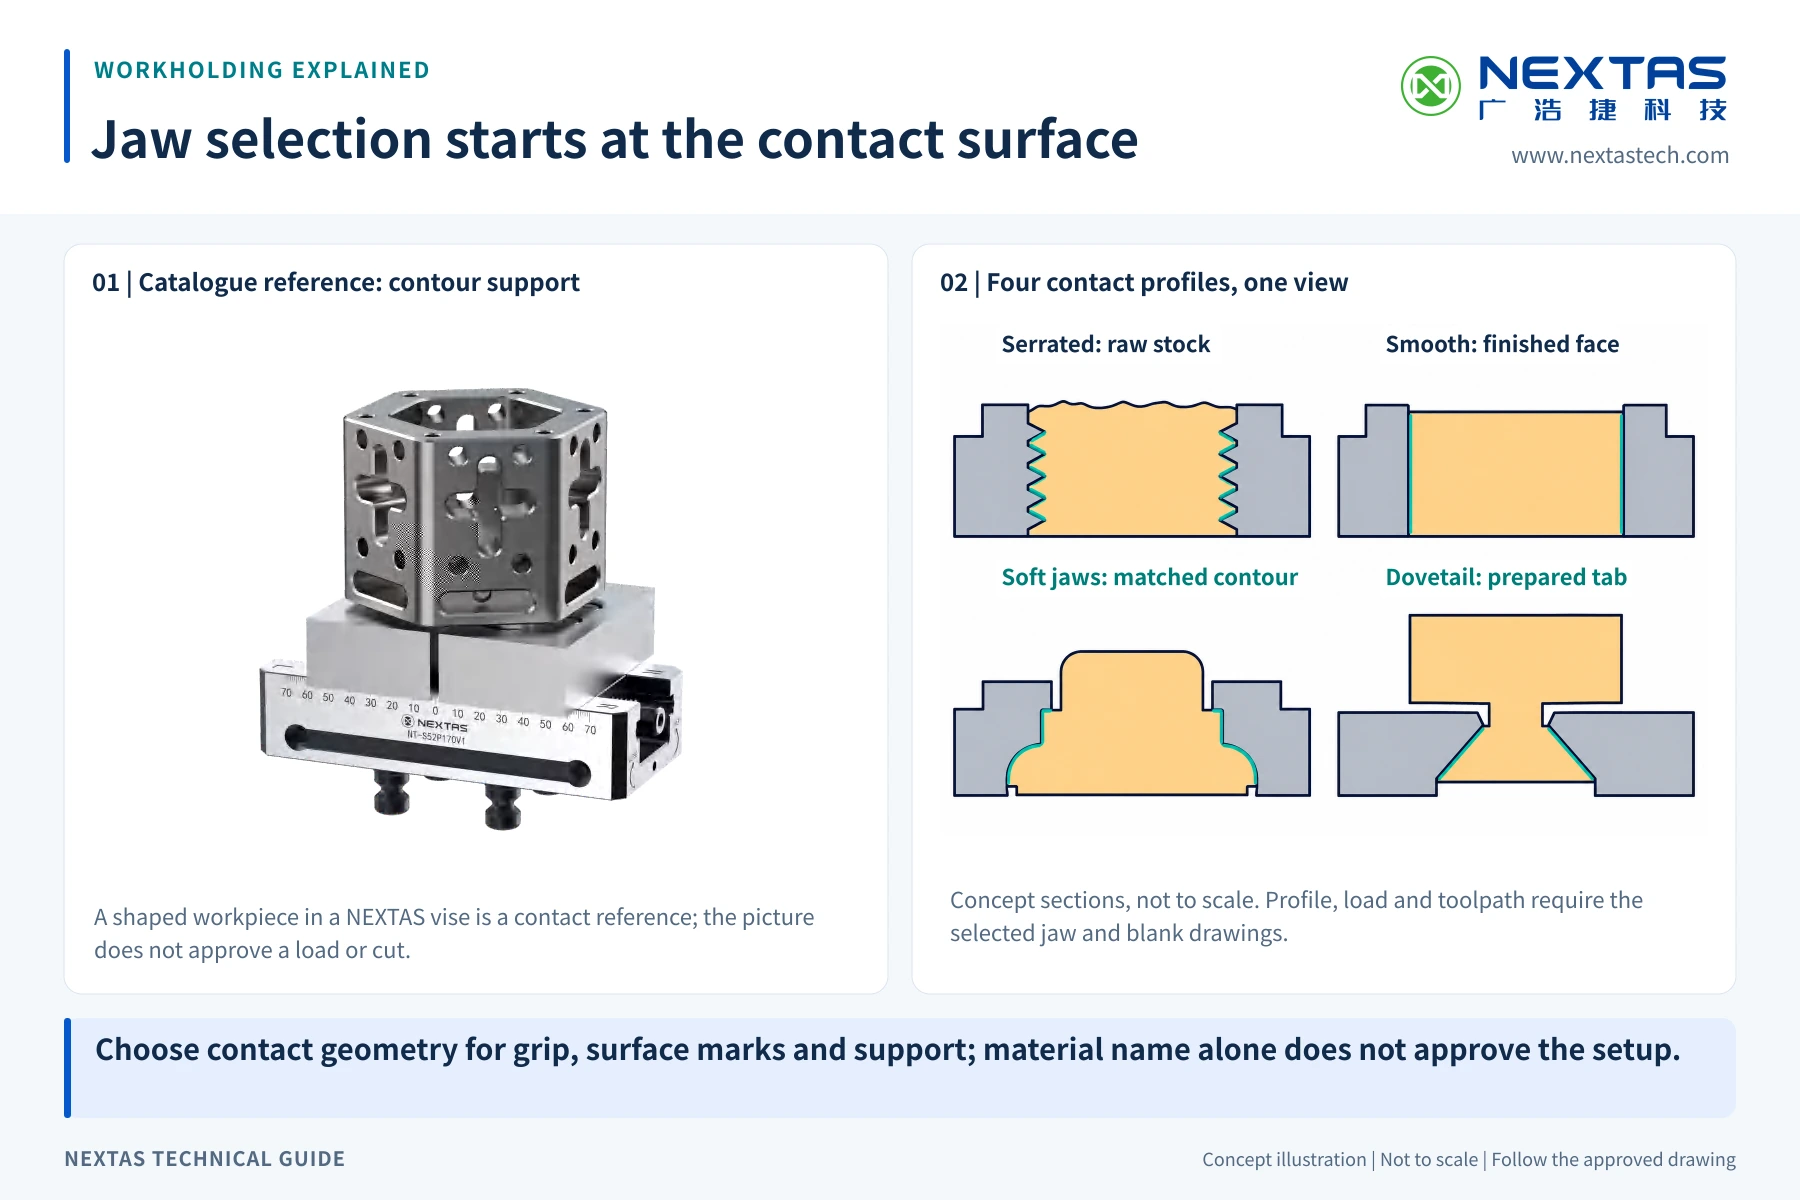
Empiece por dibujar el contacto de las bocas sobre el material en bruto. Muestre la altura de contacto, la longitud y el estado de la superficie. Las bocas duras pueden servir para formas repetidas de material en bruto cuando su contacto se entiende. Las bocas blandas pueden mecanizarse para apoyar un perfil especial o proteger una superficie terminada. El contacto estriado puede ayudar con material basto, pero cambia la superficie y debe aprobarse para esa pieza. Que dos bocas toquen la pieza no significa que el camino de la carga sea sólido.
Mantenga la carga de sujeción vinculada al modelo elegido y a la disposición de bocas. La familia de mordazas autocentrantes contiene tamaños y capacidades de fuerza distintos. También indica el posicionamiento repetible del equipo nombrado. Ninguno de los dos valores es una tolerancia de pieza terminada ni una promesa de que un agarre poco profundo resistirá el corte previsto. El resultado de la pieza sigue dependiendo de la máquina completa, del montaje, de la boca, de la herramienta, del programa y de la cadena de inspección.
Las paredes delgadas exigen un cuidado especial. La carga de sujeción puede mover la pieza antes de que empiece el corte. El corte puede después retirar material y liberar esa tensión. Use apoyo donde el proceso lo permita, elija una forma de contacto que reparta la carga e inspeccione la pieza sujeta y suelta cuando la deformación importe. Si el contacto, el material o la carga son desconocidos, no autorice la producción y aclare el punto.
Compruebe la carga rotativa total y el centro de gravedad combinado
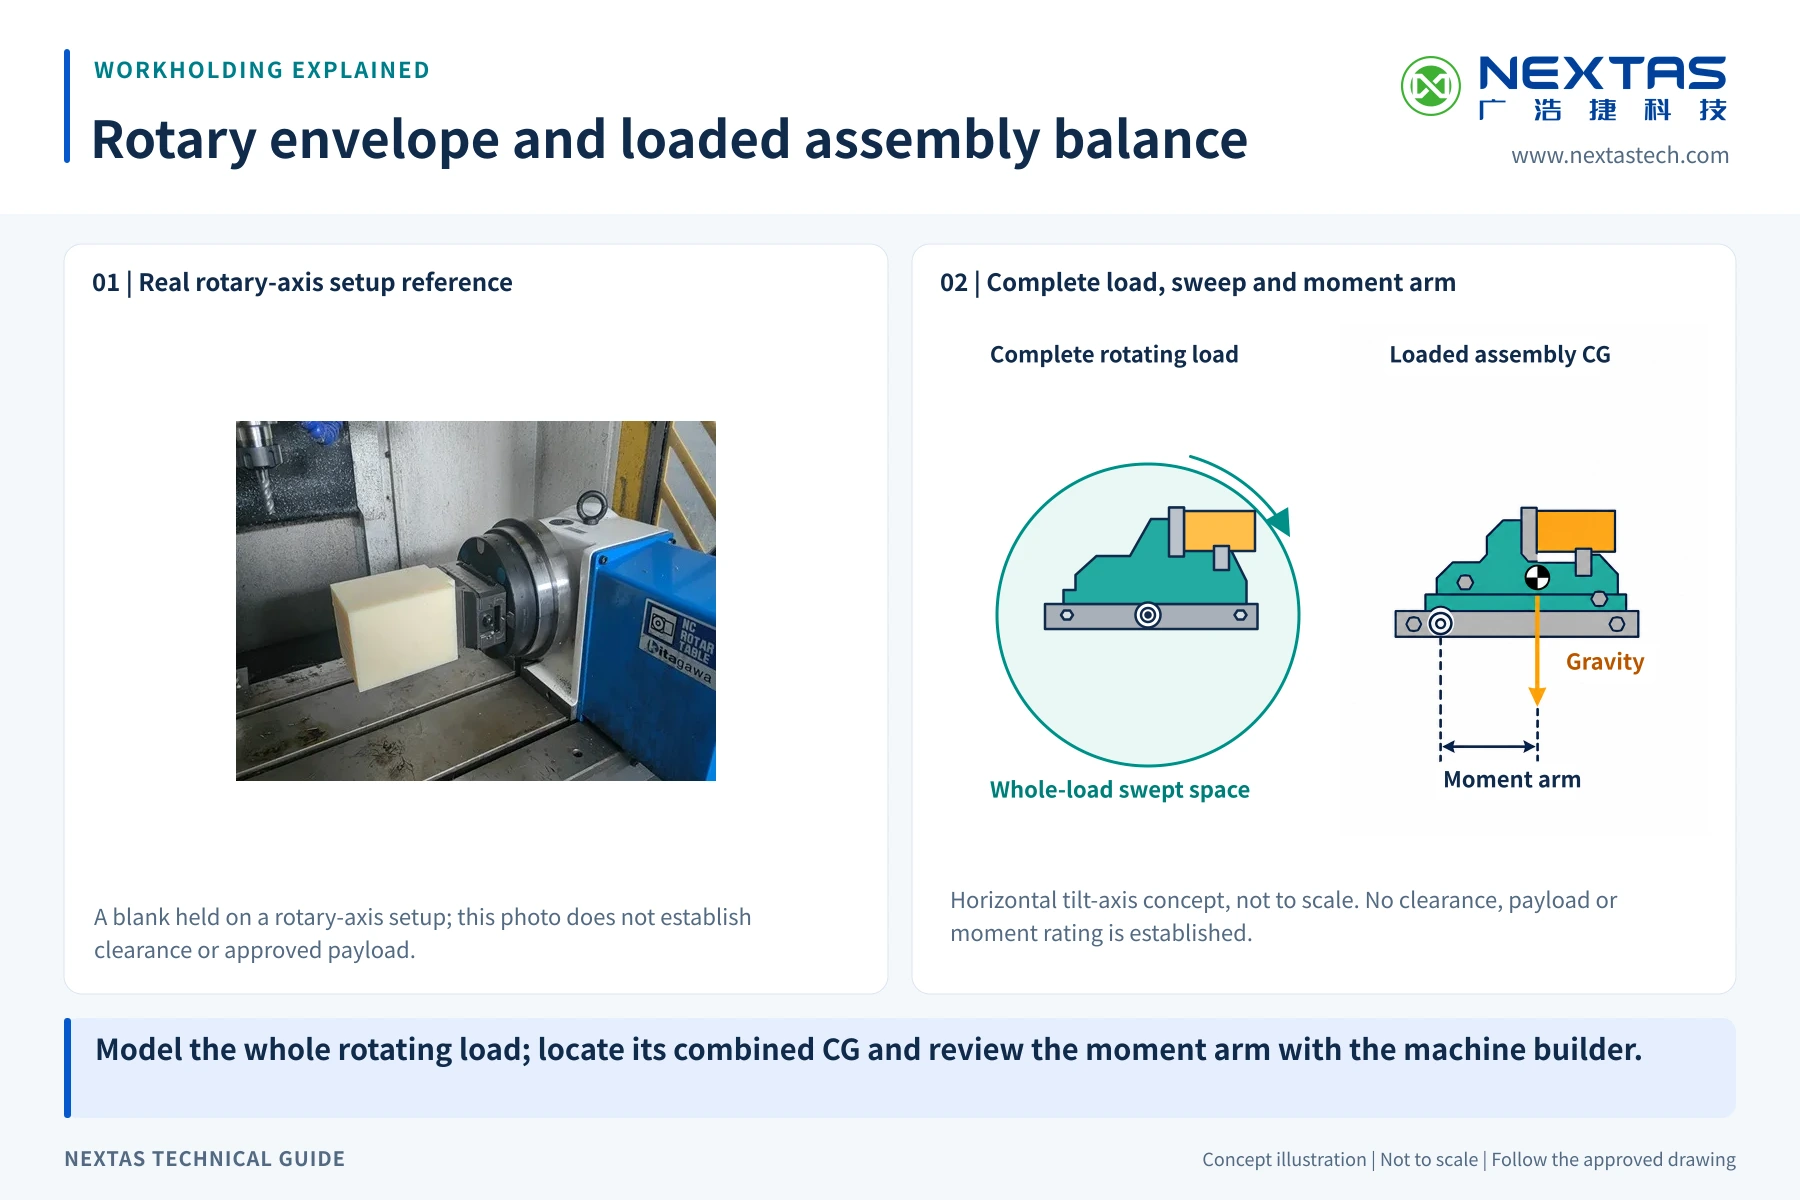
La carga útil de una mesa rotativa no es un límite de peso de la mordaza. Sume la mordaza, las bocas, la pieza, el adaptador, la placa, los espárragos de tracción, los elementos de fijación y cualquier otro elemento que gire con el eje. Después localice su centro de gravedad combinado. Una carga alejada del centro de giro exige más par de giro que la misma masa cerca de ese centro.
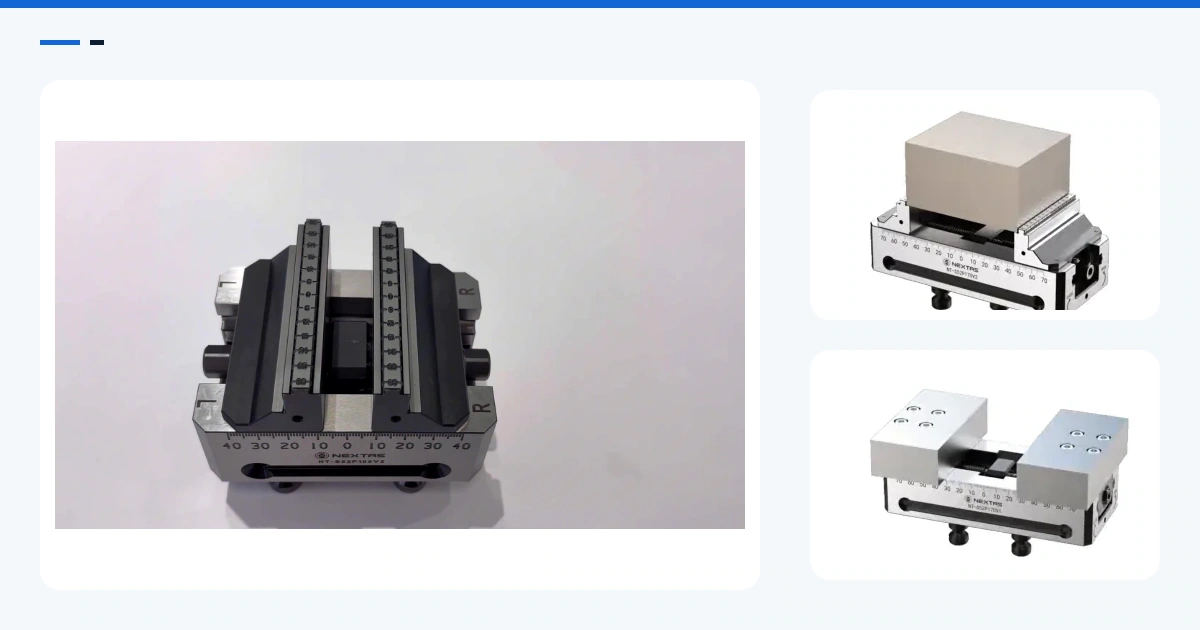
Use el plano del modelo seleccionado, no una foto de la familia. Por ejemplo, los datos actuales de producto NEXTAS indican NT-S52P210V2 con 77 mm de ancho, 210 mm de largo, 87 mm de alto y 4,4 kg. Indican NT-S96P210V2 con 125 mm de ancho, 210 mm de largo, 111 mm de alto y 10,8 kg. Ambos indican un rango de sujeción de 0–200 mm, pero pertenecen a familias distintas de fuerza y de montaje. Estos valores ayudan a dimensionar el conjunto montado. No eligen la mordaza por usted.
| Modelo nombrado | Tamaño de cuerpo y masa publicados | Uso para el comprador |
|---|---|---|
| NT-S52P210V2 | 77 × 210 × 87 mm; 4,4 kg | Añada su plano, las bocas, la pieza y las interfaces al modelo rotativo. |
| NT-S96P210V2 | 125 × 210 × 111 mm; 10,8 kg | No transfiera su masa ni la calificación de su familia a un modelo S52. |
Pida al fabricante de la máquina la masa permitida, la posición del centro de gravedad, el momento de giro y las reglas de equilibrado. Compruebe cualquier reducción de velocidad o límite de posición exigido por una carga descentrada. El responsable de la máquina debe aprobar el resultado para la unidad basculante, la mesa y el programa exactos.
Use el vídeo de preparación solo como orientación
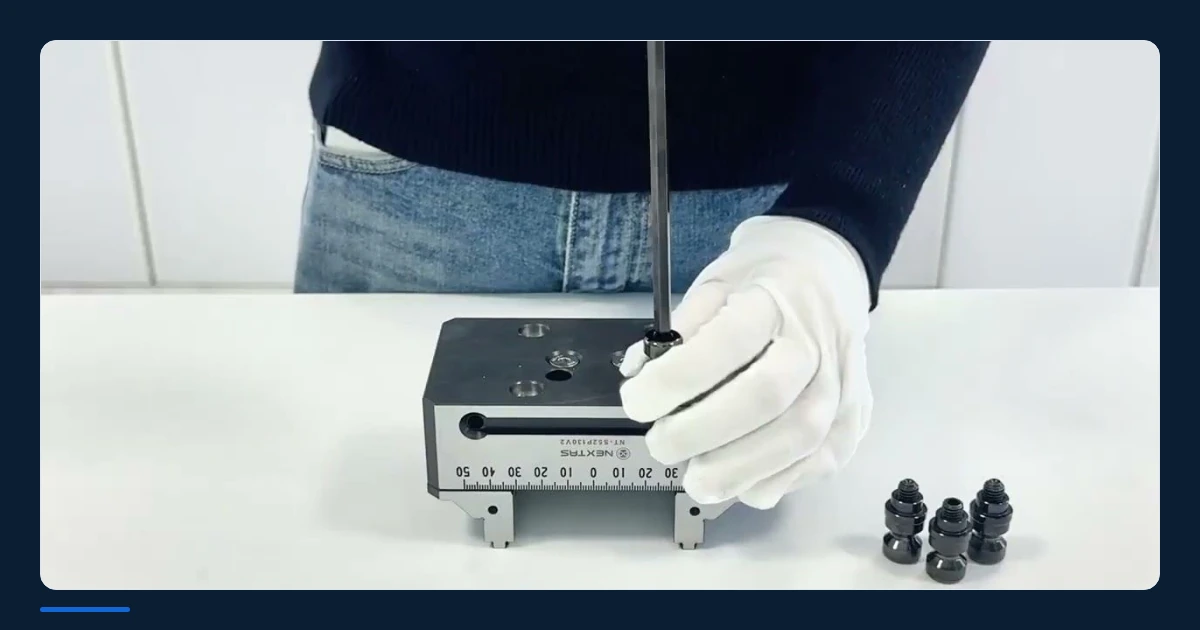
Vista práctica de 1 minuto y 52 segundos de los pasos de preparación y ajuste de una mordaza autocentrante de 5 ejes NEXTAS.
Valide el corte de prueba y la primera pieza antes de autorizar la producción
Primero, cierre las lagunas sobre el papel. Congele la revisión de la pieza, el tamaño del material, la máquina, la mesa rotativa, el conjunto de montaje, el modelo de mordaza, las bocas y la lista de herramientas. Marque el contacto de bocas propuesto y la profundidad de agarre. Registre la masa rotativa total y el centro de gravedad. Fije la holgura, la inspección y los límites de la pieza antes de que alguien ejecute el programa.
Segundo, revise el movimiento fuera de la máquina. Use la mejor geometría disponible de la máquina y del montaje. Compruebe las formas en bruto y terminadas. Incluya bocas abiertas, herramientas, portaherramientas, husillo, palpador y acceso de carga. Una persona designada debe aprobar el resultado. La simulación puede encontrar muchos conflictos, pero no demuestra que el montaje real coincida con el modelo.
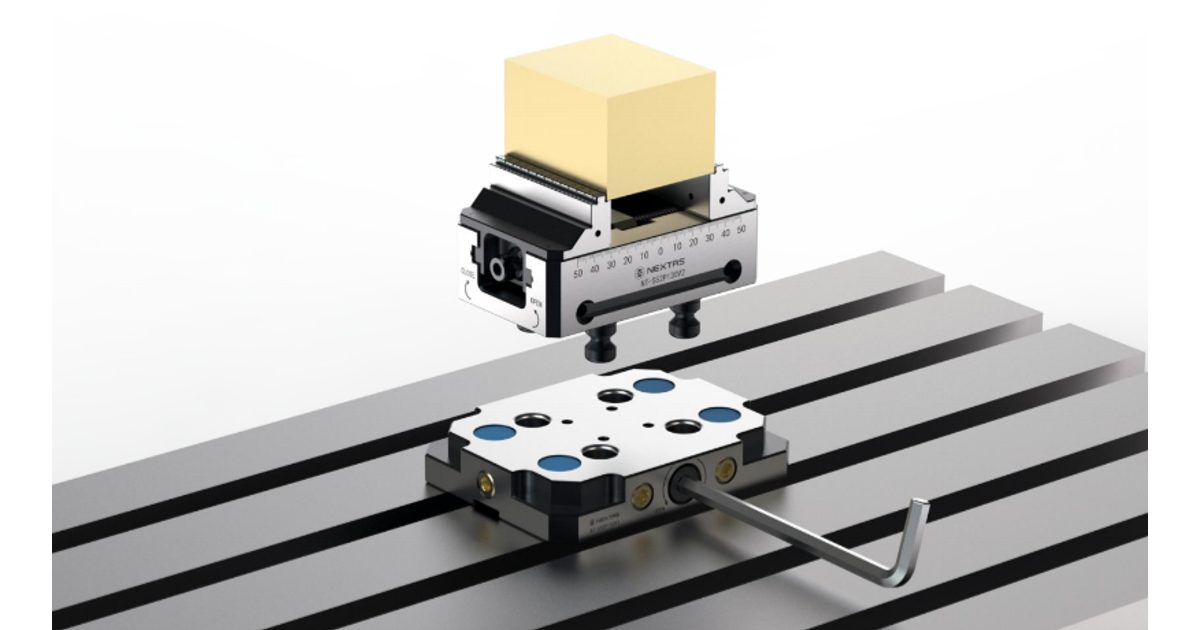
Tercero, inspeccione el conjunto real. Limpie y asiente cada interfaz con el método aprobado. Confirme los elementos de fijación, la instalación de las bocas, la posición del material y los datos de herramienta. Mantenga a las personas fuera de la zona de peligro. Siga el procedimiento del fabricante de la máquina y las reglas de seguridad del taller. No anule los resguardos ni las funciones de protección normales para obtener una mejor vista.
Ejecute ahora las posiciones previstas sin corte y a la velocidad segura fijada por el responsable de la máquina. Use el bloque a bloque u otro modo de validación aprobado cuando se exija. Mantenga la herramienta apartada hasta confirmar el movimiento, los correctores y el sentido de giro. Después corte una primera pieza representativa en condiciones escritas. Inspeccione los elementos acordados y busque movimiento de la pieza, marcas de las bocas, mal acceso y acumulación de viruta.
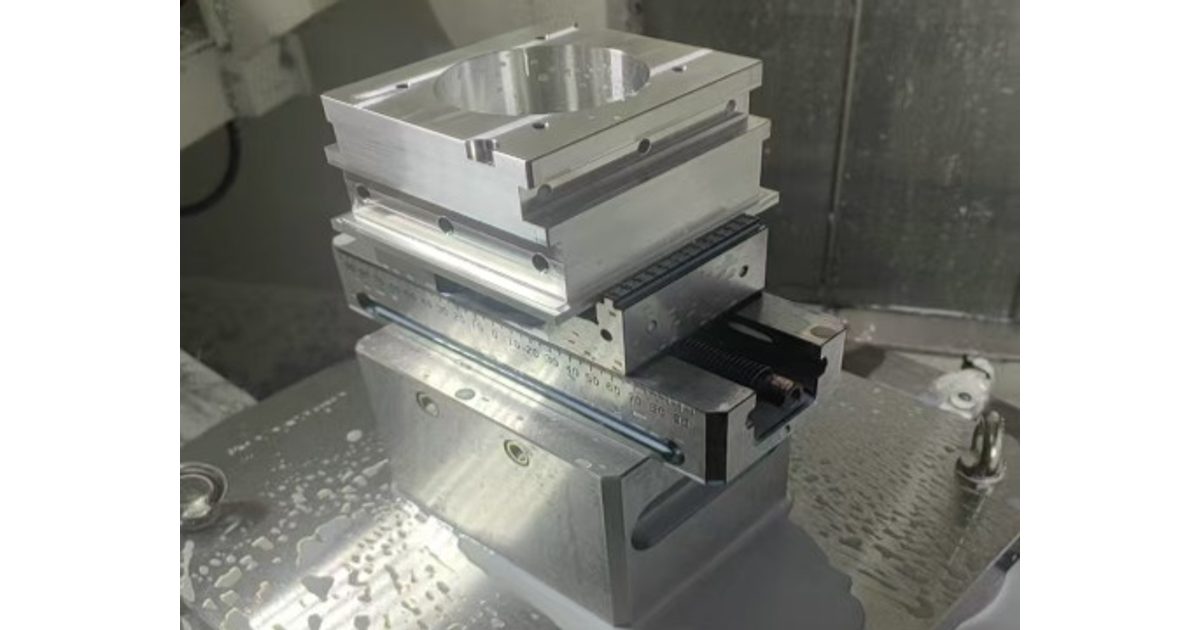
Libere la producción solo cuando el responsable del proceso acepte la primera pieza y registre el montaje. Detenga el trabajo si una herramienta necesita una aproximación no prevista, la pieza se mueve, la carga de la máquina no está clara o se incumple un límite. Revise el plano, las bocas, el programa o el montaje y repita las comprobaciones afectadas.
Envíe la geometría y los criterios de aceptación para una revisión útil
Envíe a NEXTAS el modelo y el plano de la pieza, el tamaño del material en bruto, el material y las caras que deben mecanizarse. Añada los planos de la máquina y de la mesa rotativa, los límites de ejes, las reglas de carga útil de la mesa y el conjunto de montaje previsto. Incluya las herramientas y los portaherramientas elegidos, el croquis de contacto de las bocas, la profundidad de agarre, las masas de la pieza y del útil, y una estimación del centro de gravedad. Indique el margen de holgura y los límites de la primera pieza que usará su equipo.
NEXTAS puede comparar esas entradas con el plano de la mordaza seleccionada e identificar las preguntas abiertas. El movimiento final de la máquina, las condiciones de corte, la seguridad y la autorización de producción permanecen en el fabricante de la máquina, el integrador y el responsable del proceso.
¿Necesita una comprobación del modelo concreto?
Comparta la pieza, la mesa rotativa, la herramienta y el plan de bocas
Podemos revisar la geometría suministrada frente a una mordaza NEXTAS nombrada y enumerar los planos y las incógnitas necesarios antes de una oferta.
Preguntas que hacen los compradores antes del primer corte
¿Qué debo enviar para comprobar la holgura de una mordaza de 5 ejes?
Envíe el modelo de la pieza, el tamaño del material, la forma terminada, los planos de la máquina y de la mesa rotativa, los planos de la mordaza y del adaptador, el plan de bocas y los conjuntos de herramienta y portaherramientas más largos. Incluya los límites rotativos y cualquier palpador o cargador que entre en el mismo espacio.
¿Cuánta profundidad de agarre basta para una pieza compleja de 5 ejes?
No hay una profundidad segura y universal. El agarre debe adecuarse al material, a la forma de contacto, a la dirección de corte, al tipo de boca, al apoyo y a la carga de sujeción permitida. Marque el contacto propuesto en el plano de la pieza y apruébelo mediante la revisión del proceso y una primera pieza controlada.
¿El posicionamiento repetible de la mordaza equivale a la precisión de la pieza terminada?
No. Un valor de la mordaza pertenece al modelo nombrado y al ensayo indicado. La precisión de la pieza terminada también depende de la máquina, de los ejes rotativos, del conjunto de montaje, de las bocas, de la pieza, de las herramientas, del programa, de la temperatura y del método de inspección. Fije los límites de la pieza por separado.
¿Cómo se debe comprobar la carga del eje rotativo?
Sume la masa de la mordaza, las bocas, la pieza, los adaptadores, los elementos de fijación y cualquier placa. Localice el centro de gravedad combinado y compruébelo frente a la masa, el momento y las reglas de equilibrado permitidos por el fabricante de la máquina en las posiciones previstas. No compare solo el peso de la mordaza con la carga útil de la mesa.
¿Una mordaza compacta deja libre cada ángulo de inclinación de 5 ejes?
No. La pieza, las bocas abiertas, el portaherramientas, la nariz del husillo, los adaptadores, la mesa y el cerramiento recorren trayectorias distintas. Compruebe la geometría completa en cada posición indexada o simultánea que use el programa y confirme el resultado en la máquina real a velocidad segura.
¿Qué debe incluir la prueba de corte y validación de la primera pieza antes de autorizar la producción?
Empiece por la revisión del plano y de la simulación y después recorra en vacío las posiciones previstas con la herramienta apartada. Cargue un bruto aprobado, use el método de sujeción escrito, corte una primera pieza representativa e inspeccione los elementos acordados. Autorice la producción solo después de que el responsable acepte los resultados y registre el montaje.