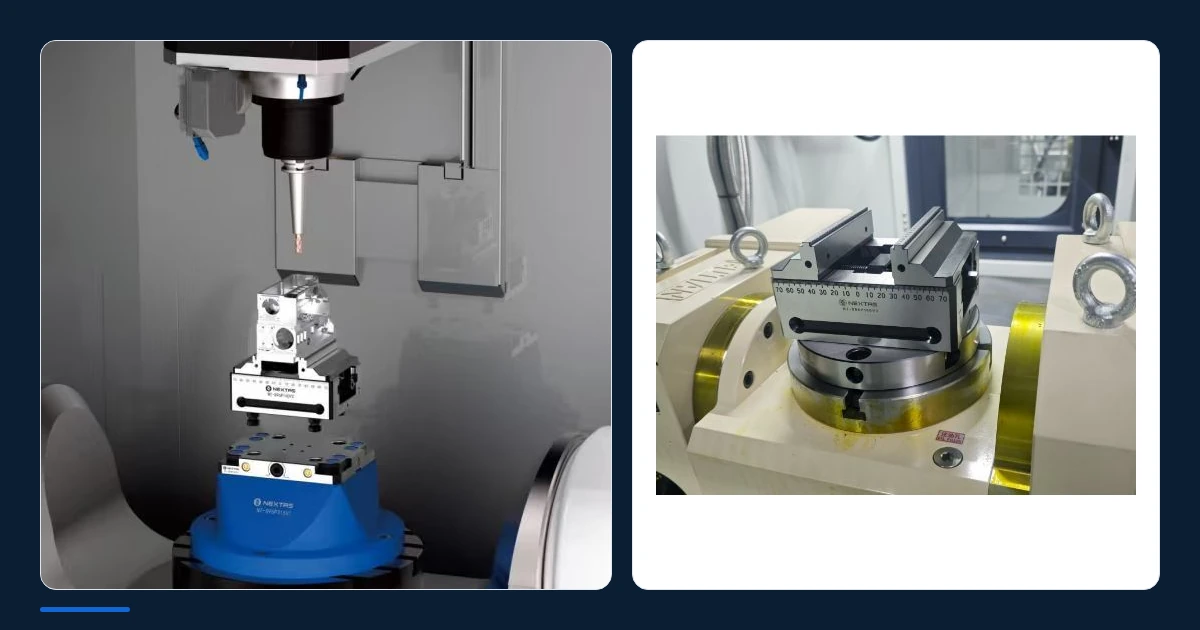
Przed pierwszym skrawaniem sprawdź kontakt szczęk, wysokość przyrządu i całą ruchomą masę. Dane modeli S52/S96 zawiera strona imadła samocentrującego 5-osiowego.
Krótka odpowiedź: zatwierdzić ruchomy układ, nie samo imadło
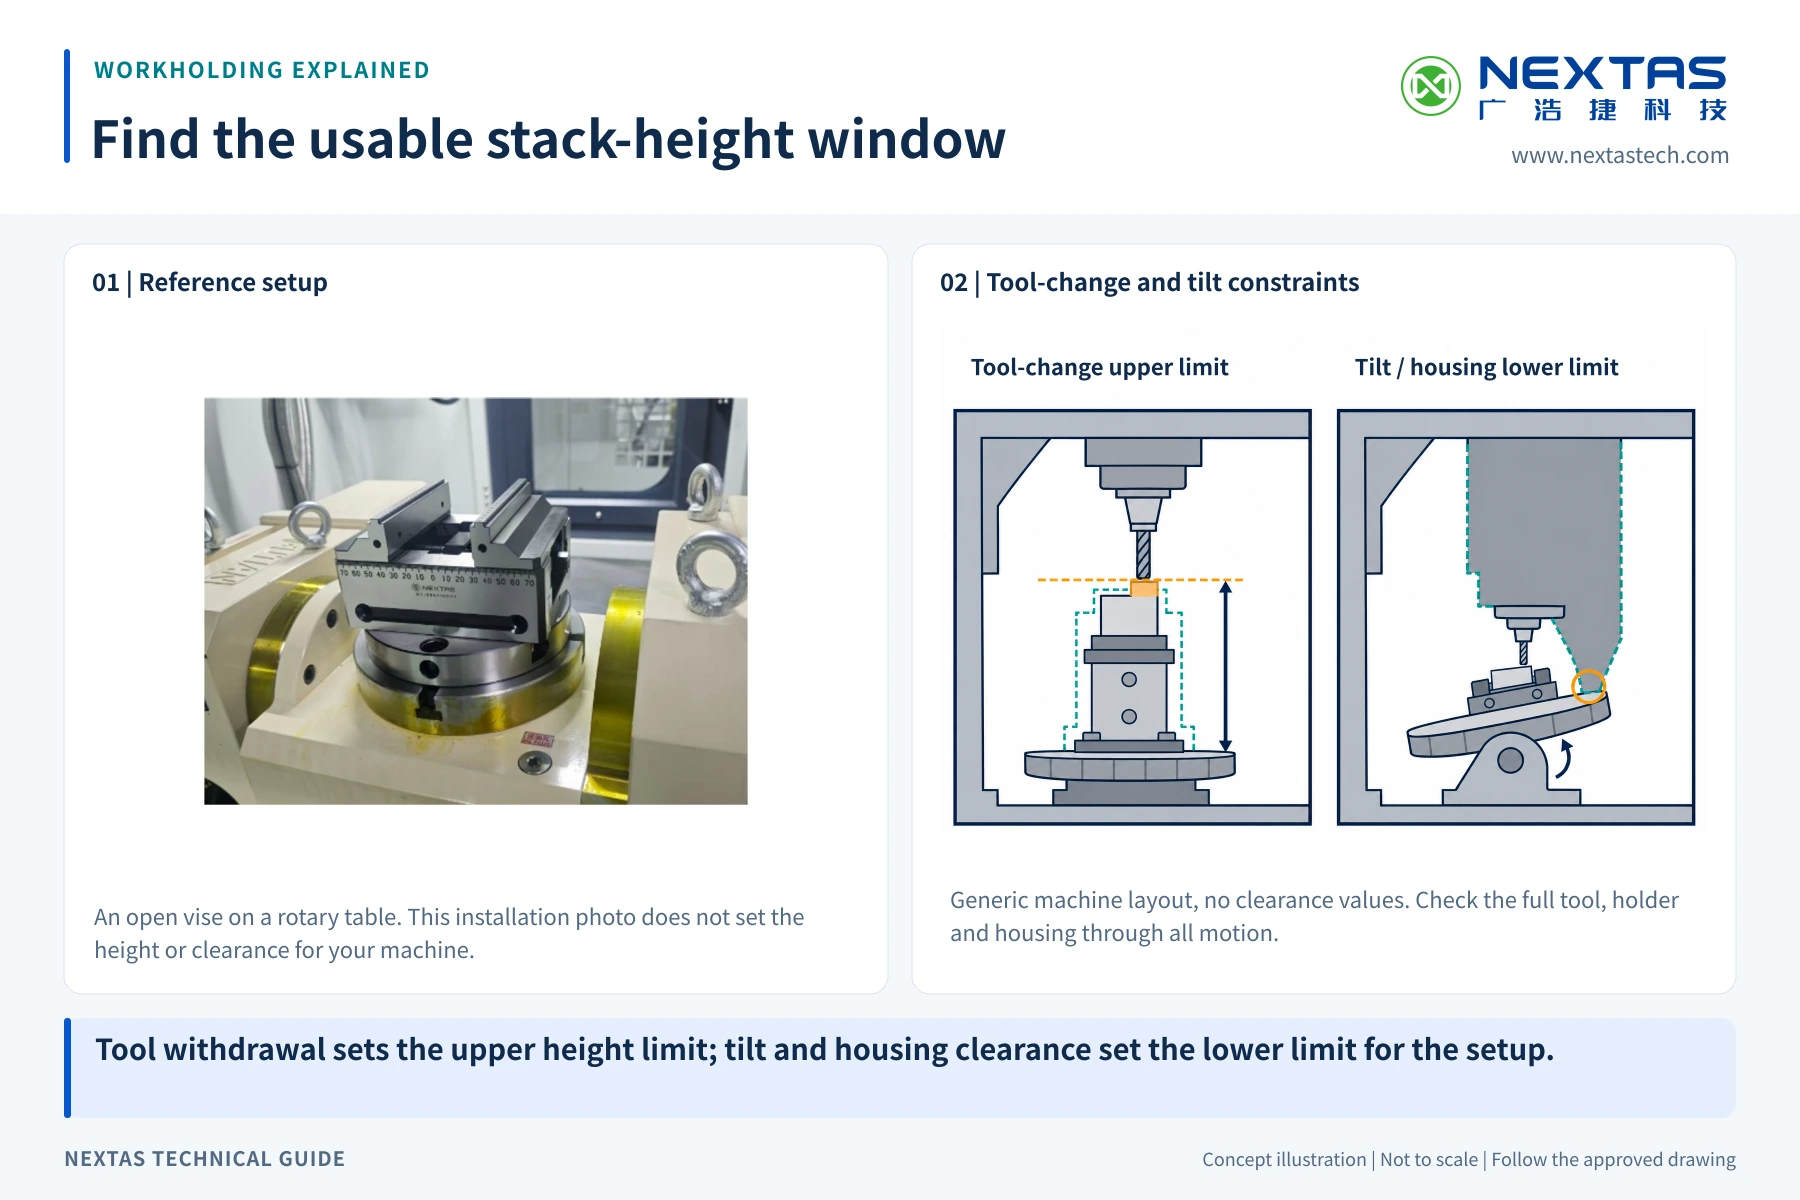
Kompaktowe imadło samocentrujące może odsłonić więcej powierzchni detalu złożonego. Nie czyni go to automatycznym wyborem do maszyny 5-osiowej. Zatwierdzić należy ruchomy zespół: stół albo jednostkę uchylną, płytę albo adapter, imadło, szczęki, półfabrykat, detal gotowy, oprawkę narzędziową i czoło wrzeciona.
Należy zacząć od największego kształtu, jaki może zająć każdy element. Trzeba uwzględnić szczęki w pełnym otwarciu. Trzeba uwzględnić półfabrykat, zanim stanie się mniejszym detalem gotowym. Należy dodać najdłuższy zespół narzędzia i każdą sondę pomiarową używaną w tym samym programie. Te kształty trzeba następnie przeprowadzić przez każde planowane położenie obrotowe. Wolny widok z przodu nie wystarcza.
Imadło musi też trzymać detal w miejscu, do którego dochodzi narzędzie. Zależy to od styku szczęk, głębokości chwytu i podparcia pod skrawaniem. Na końcu należy zsumować pełną masę i wyznaczyć wspólny środek ciężkości. Oba wyniki porównuje się z granicami producenta maszyny. Dopiero wtedy planuje się próbę bez skrawania i pierwszy detal.
Wybór gotowy do zatwierdzenia procesu odpowiada na pięć pytań:
- Czy półfabrykat i detal gotowy pozostają w użytecznej przestrzeni maszyny?
- Czy każde wymagane narzędzie dochodzi do skrawania bez uderzenia w układ?
- Czy szczęki stykają się z wystarczającą ilością nośnego materiału dla planowanego skrawania?
- Czy masa, moment obrotowy i wyważenie mieszczą się w granicach maszyny?
- Jakie wyniki próby bez skrawania, pierwszego detalu i kontroli pozwolą dopuścić proces do produkcji?
Zbudować obwiednię detalu od półfabrykatu do kształtu gotowego
Obwiednia detalu to przestrzeń zajmowana przez przedmiot w trakcie zlecenia. Jedną granicą jest surowy półfabrykat, drugą model gotowy. Nadlew odlewu, narożnik po cięciu piłą albo dodatkowa łapka materiału może pierwsza trafić we wrzeciono, stół albo obudowę. Nie należy sprawdzać wyłącznie końcowego kształtu CAD.
Należy oznaczyć, które powierzchnie mają być obrabiane i który materiał musi zostać do zacisku. Trzeba dodać ruch sondy, pozycję wymiany narzędzia i ruch ręcznego załadunku. Jeśli detal jest obracany albo ładowany ponownie, każdy układ traktuje się jako osobną obwiednię. Detal należy pokazać także na granicach obrotu używanych przez program, nie tylko przy zerze stopni.
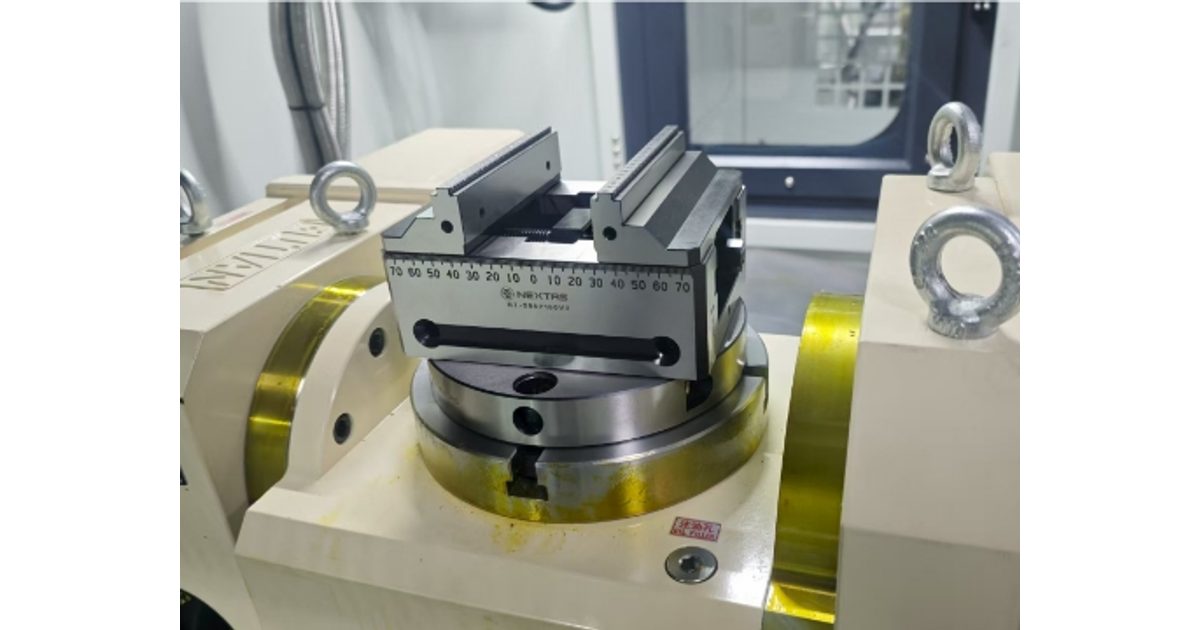
Użyteczny przegląd prześwitu zapisuje najmniejszą szczelinę w każdym krytycznym położeniu. Właściciel maszyny ustala wymagany margines. Margines musi objąć rzeczywisty rozrzut półfabrykatu, długości narzędzia, układu i zachowania maszyny. NEXTAS może przejrzeć dostarczoną geometrię, ale producent maszyny i osoba odpowiedzialna za proces pozostają odpowiedzialni za ruch dopuszczalny.
Śledzić oprawkę i czoło wrzeciona, nie tylko wierzchołek narzędzia
Wiele kolizji w obróbce 5-osiowej powstaje powyżej krawędzi skrawającej. Krótki frez palcowy może przejść swobodnie, podczas gdy jego oprawka albo czoło wrzeciona uderza w szczękę, detal albo adapter. Do sprawdzenia należy wziąć pełny zespół narzędzia. Trzeba użyć rzeczywistego wysięgu, średnicy oprawki i obrysu wrzeciona. Jeśli element może wykonać więcej niż jedno narzędzie, obie drogi dojścia porównuje się, zanim detal zostanie podniesiony na wyższym zestawie.
Należy sprawdzić dojście, skrawanie i wycofanie. Oprawka może minąć strefę skrawania i mimo to zderzyć się przy wejściu. Sonda może potrzebować więcej miejsca niż narzędzie skrawające. Przy stromych kątach pochylenia sprawdza się tylną szczękę, obudowę śruby i drogę otwartych szczęk. Przy zmianie kierunku obrotu żaden przewód, żaden przewód powietrzny i żadna ręczna dźwignia nie mogą wejść w strefę ruchu.
Dostęp narzędzia jest kompromisem. Wyższa szczęka albo podwyższenie może odsłonić niższy element, ale podnosi detal i oddala skrawanie od stołu. Krótsza szczęka może poprawić prześwit, lecz zostawia mniej styku. Nie należy usuwać jednej blokady, tworząc nieznane podparcie albo nieznany przypadek obciążenia.
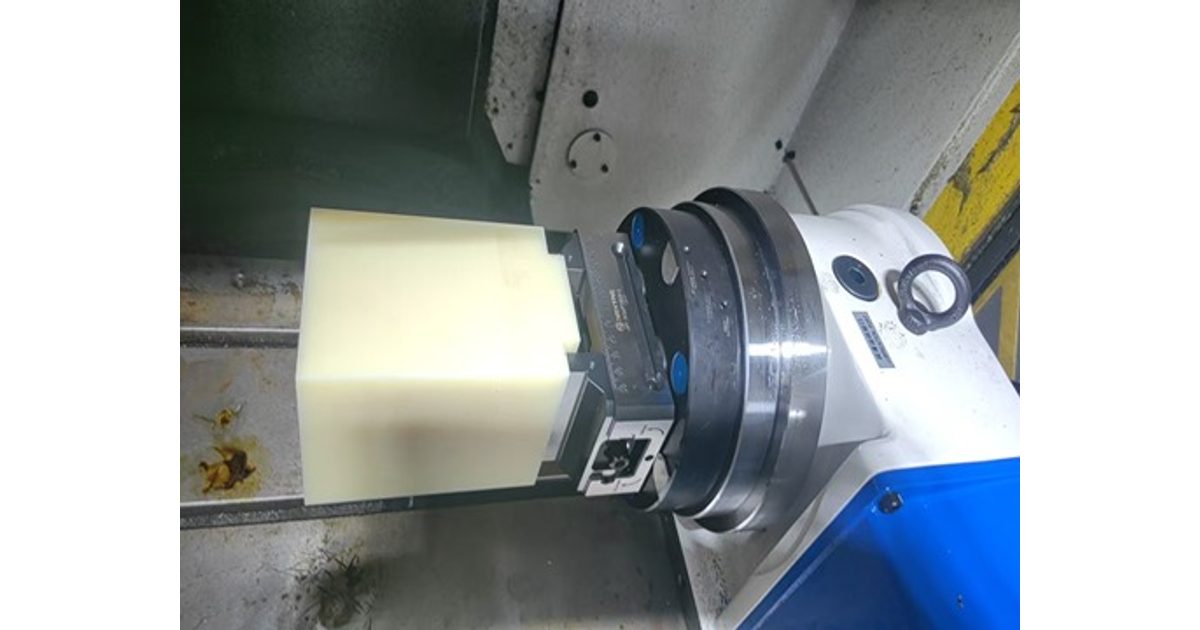
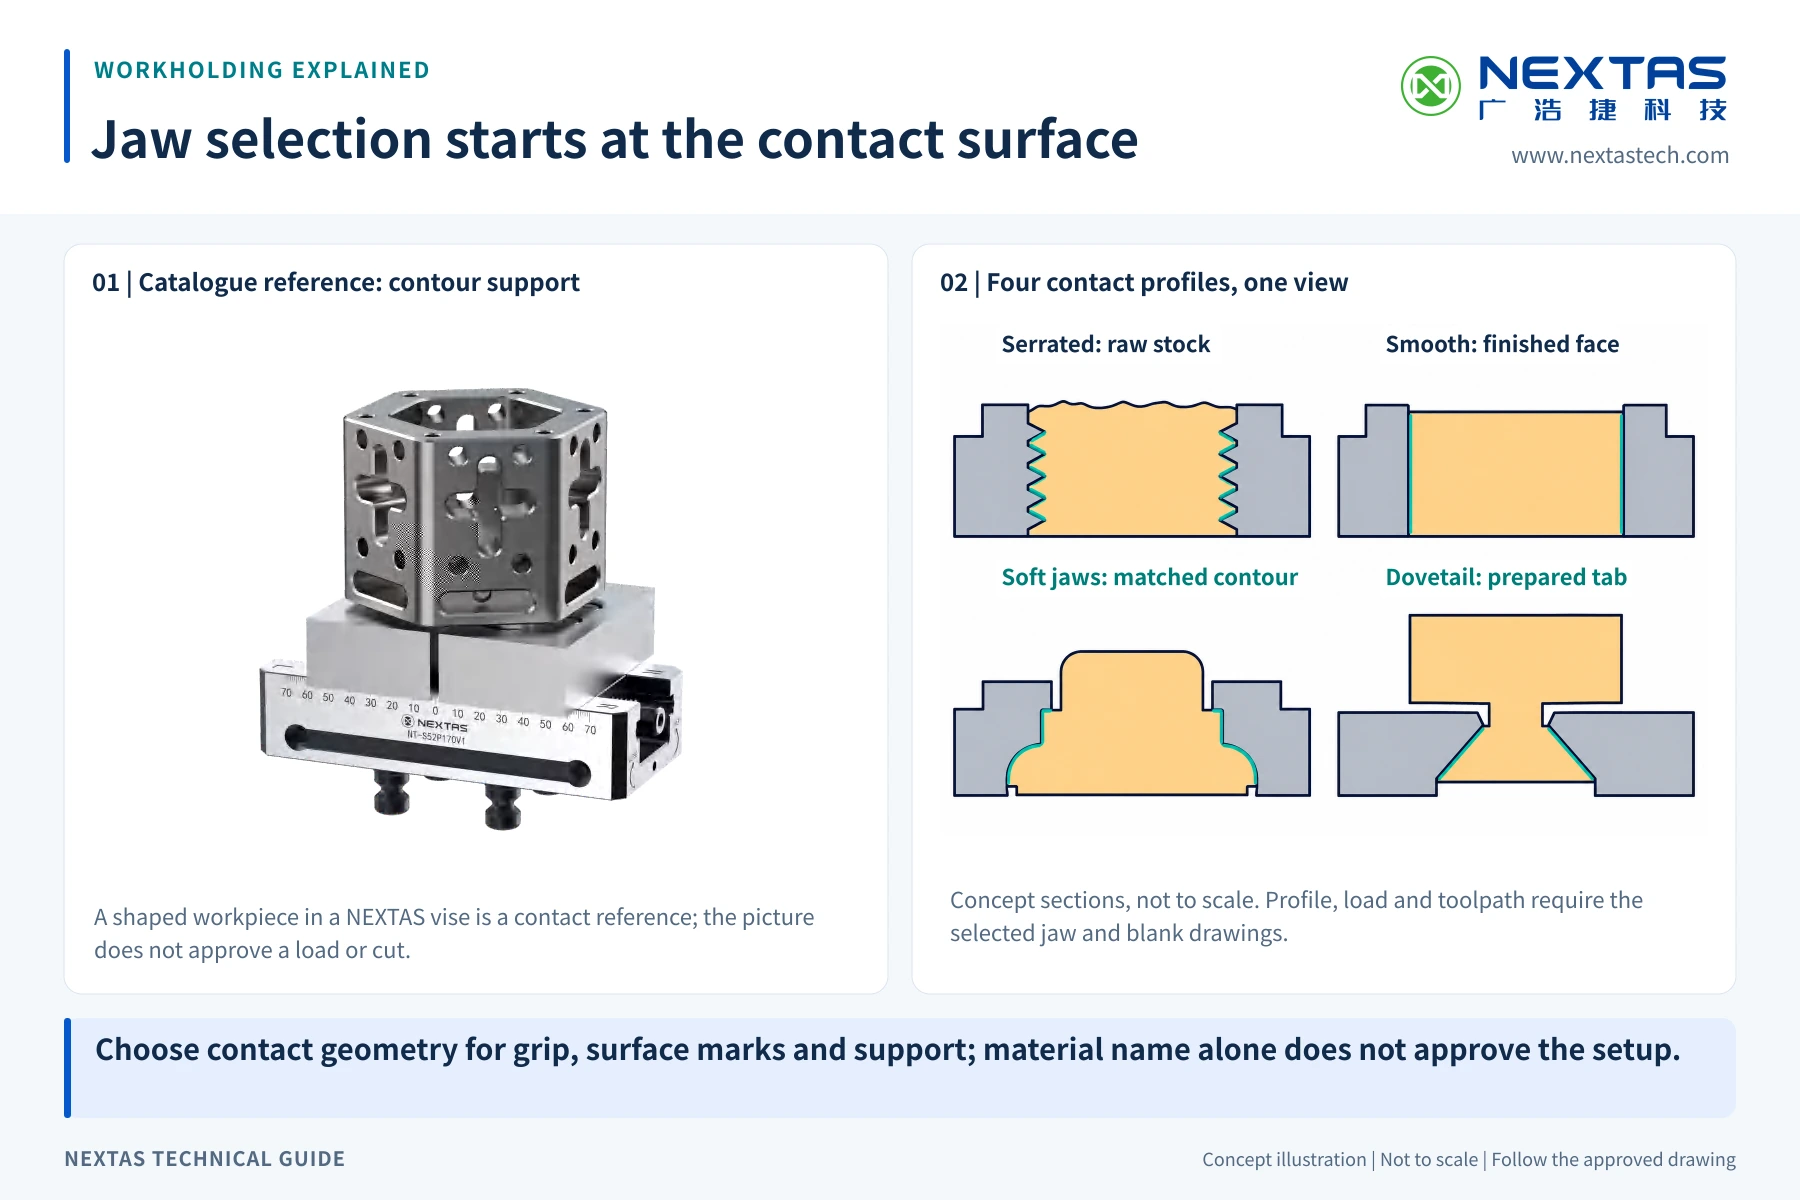
Dobrać styk szczęk i głębokość chwytu według skrawania
Głębokość chwytu to pionowa ilość materiału trzymanego przez szczęki. Dla detalu złożonego nie ma jednej głębokości. Bezpieczny plan zależy od materiału, kształtu styku, kierunku skrawania, obciążenia narzędziem, wysięgu, rodzaju szczęk, podparcia i dopuszczalnego obciążenia zaciskiem. „Trzymać jak najmniej” nie jest kryterium dopuszczenia procesu do produkcji.
Najpierw należy narysować styk szczęk na półfabrykacie. Trzeba pokazać wysokość styku, długość i stan powierzchni. Szczęki twarde mogą pasować do powtarzalnych kształtów półfabrykatu, gdy ich styk jest zrozumiany. Szczęki miękkie można obrobić tak, aby podtrzymały szczególny zarys albo chroniły powierzchnię gotową. Styk ząbkowany może pomóc przy chropowatym materiale, ale zmienia powierzchnię i musi być zatwierdzony dla tego detalu. Dwie szczęki dotykające detalu nie oznaczają, że droga obciążenia jest nośna.
Obciążenie zaciskiem należy wiązać z wybranym modelem i układem szczęk. Rodzina imadeł samocentrujących obejmuje różne wielkości i dane siły. Podaje też powtarzalne pozycjonowanie dla nazwanego osprzętu. Żadna z tych wartości nie jest tolerancją detalu gotowego ani obietnicą, że płytki chwyt przetrwa planowane skrawanie. Wynik detalu nadal zależy od pełnej maszyny, mocowania, szczęki, narzędzia, programu i łańcucha kontroli.
Cienkie ścianki wymagają szczególnej uwagi. Obciążenie zaciskiem może przesunąć detal, zanim zacznie się skrawanie. Skrawanie może potem usunąć materiał i zwolnić to naprężenie. Podparcie stosuje się tam, gdzie proces na to pozwala, kształt styku ma rozkładać obciążenie, a detal sprawdza się zaciśnięty i zwolniony, gdy liczy się odkształcenie. Jeśli styk, materiał albo obciążenie są nieznane, należy wstrzymać dopuszczenie procesu do produkcji i wyjaśnić ten punkt.
Sprawdzić pełne obciążenie osi obrotowej i wspólny środek ciężkości
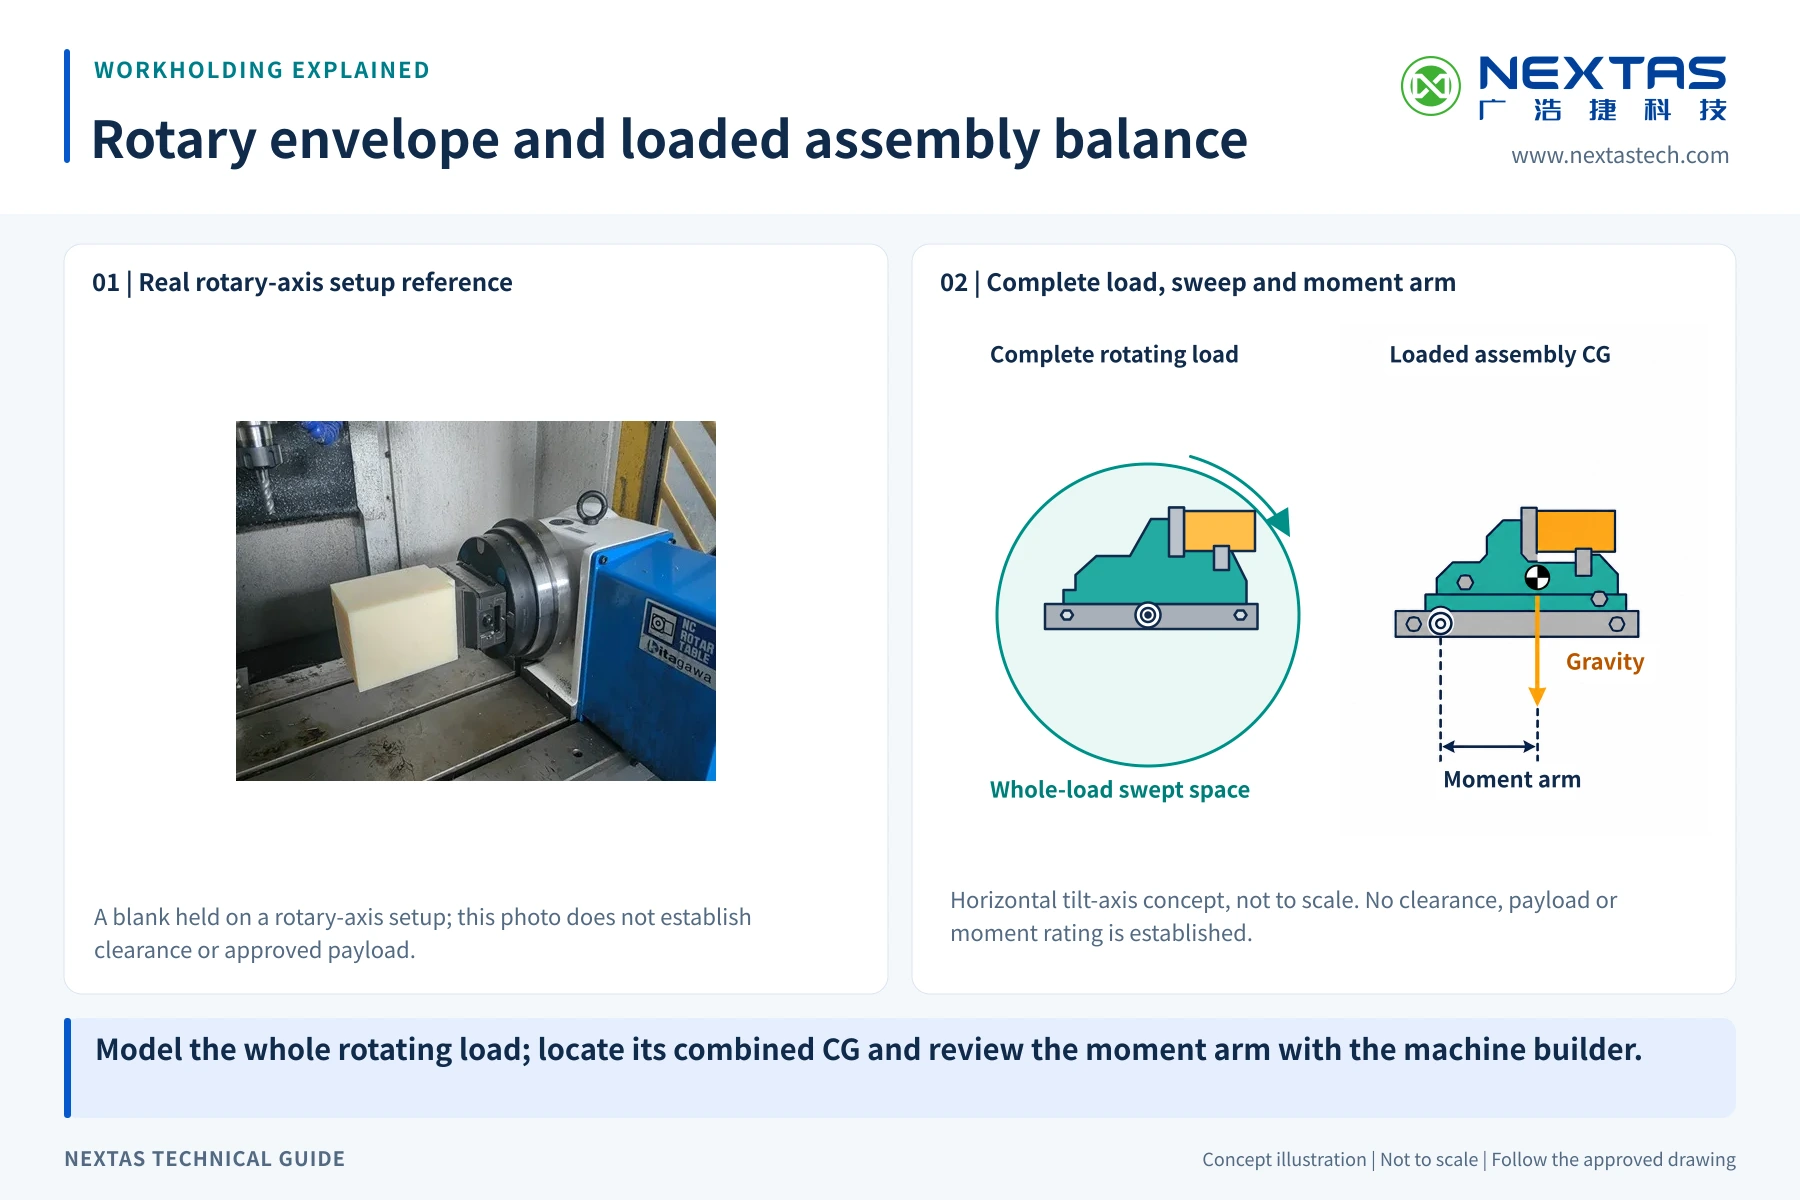
Ładowność stołu obrotowego nie jest limitem masy imadła. Należy dodać imadło, szczęki, detal, adapter, płytę, sworznie ciągnące, łączniki i każdy inny element, który obraca się z osią. Potem wyznacza się ich wspólny środek ciężkości. Obciążenie daleko od środka obrotu wymaga większego momentu niż ta sama masa blisko środka.
Należy użyć rysunku wybranego modelu, a nie zdjęcia rodziny. Aktualne dane produktowe NEXTAS podają na przykład NT-S52P210V2 o szerokości 77 mm, długości 210 mm, wysokości 87 mm i masie 4,4 kg. Podają NT-S96P210V2 o szerokości 125 mm, długości 210 mm, wysokości 111 mm i masie 10,8 kg. Oba podają zakres zacisku 0–200 mm, ale należą do różnych rodzin siły i mocowania. Te wartości pomagają zwymiarować zestaw montażowy. Nie wybierają imadła za kupującego.
| Nazwany model | Opublikowany rozmiar korpusu i masa | Użycie dla kupującego |
|---|---|---|
| NT-S52P210V2 | 77 × 210 × 87 mm; 4,4 kg | Dodać jego rysunek, szczęki, detal i interfejsy do modelu obrotowego. |
| NT-S96P210V2 | 125 × 210 × 111 mm; 10,8 kg | Nie przenosić jego masy ani oceny rodziny na model S52. |
U producenta maszyny należy zapytać o dopuszczalną masę, położenie środka ciężkości, moment obrotowy i reguły wyważenia. Trzeba sprawdzić każde obniżenie prędkości albo limit położenia wymagany przy obciążeniu odsuniętym od środka. Właściciel maszyny musi zatwierdzić wynik dla konkretnej jednostki uchylnej, stołu i programu.
Film z przygotowania służy tylko do orientacji
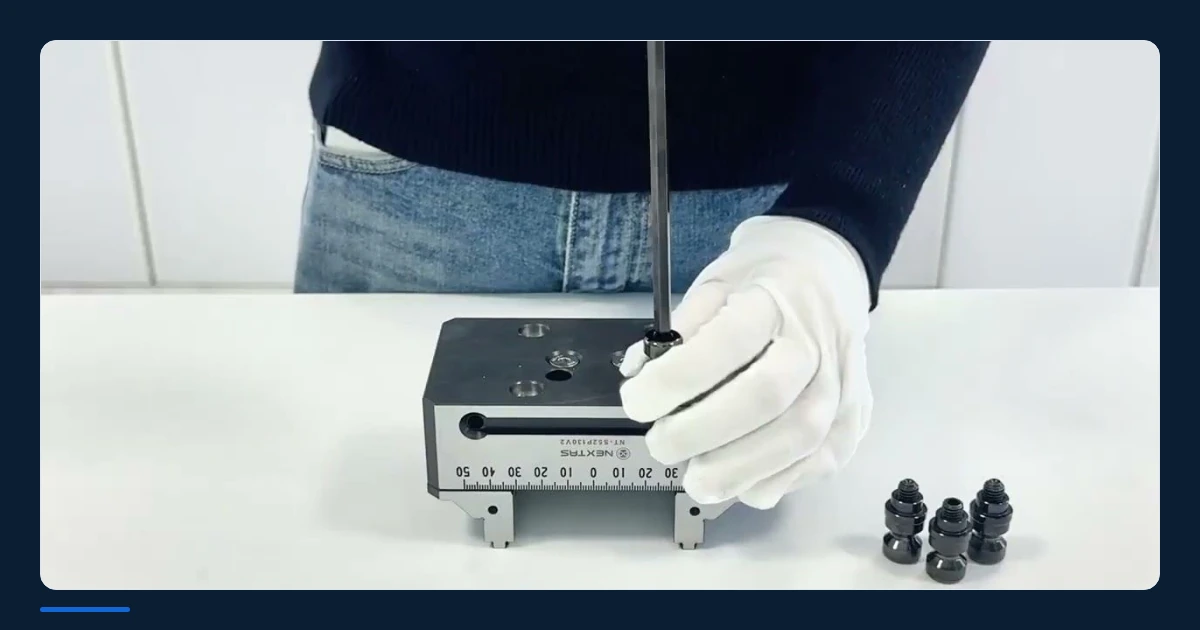
Praktyczny, 1-minutowy i 52-sekundowy pokaz przygotowania i regulacji 5-osiowego imadła samocentrującego NEXTAS.
Wykonać próbę obróbki pierwszej sztuki i zatwierdzić proces
Najpierw należy domknąć luki w dokumentacji. Trzeba zamrozić rewizję detalu, wymiar półfabrykatu, maszynę, stół obrotowy, zestaw montażowy, model imadła, szczęki i listę narzędzi. Należy oznaczyć proponowany styk szczęk i głębokość chwytu. Zapisuje się całkowitą masę obracaną i środek ciężkości. Prześwit, kontrolę i granice detalu ustala się, zanim ktokolwiek uruchomi program.
Następnie przegląda się ruch poza maszyną. Należy użyć najlepszej dostępnej geometrii maszyny i układu. Sprawdza się kształty półfabrykatu i detalu gotowego. Trzeba uwzględnić otwarte szczęki, narzędzia, oprawki, wrzeciono, sondę i dostęp przy załadunku. Wyznaczona osoba musi zatwierdzić wynik. Symulacja może wykryć wiele konfliktów, ale nie dowodzi, że rzeczywisty układ zgadza się z modelem.
Potem kontroluje się rzeczywisty zespół. Każdy styk czyści się i osadza zatwierdzoną metodą. Należy potwierdzić łączniki, montaż szczęk, położenie półfabrykatu i dane narzędzi. Osoby pozostają poza strefą zagrożenia. Trzeba stosować procedurę producenta maszyny i zasady bezpieczeństwa zakładu. Osłon ani zwykłych funkcji ochronnych nie wyłącza się po to, aby uzyskać lepszy widok.
Planowane położenia wykonuje się teraz bez skrawania i z bezpieczną prędkością ustaloną przez właściciela maszyny. Tam, gdzie jest to wymagane, używa się pojedynczego bloku albo innego zatwierdzonego trybu sprawdzenia programu. Narzędzie pozostaje odsunięte, aż ruch, przesunięcia i kierunek obrotu zostaną potwierdzone. Potem skrawa się jeden reprezentatywny pierwszy detal w warunkach zapisanych. Kontroluje się uzgodnione cechy i szuka ruchu detalu, śladów szczęk, słabego dojścia i gromadzenia wiórów.
Produkcję zwalnia się dopiero wtedy, gdy osoba odpowiedzialna za proces przyjmie pierwszy detal i zapisze układ. Pracę należy zatrzymać, gdy narzędzie wymaga nieplanowanego dojścia, detal się przesuwa, obciążenie maszyny jest niejasne albo pominięto granicę. Trzeba poprawić rysunek, szczęki, program albo układ, a następnie powtórzyć objęte tym kontrole.
Wysłać geometrię i kryteria odbioru, aby przegląd był użyteczny
Do NEXTAS należy wysłać model i rysunek detalu, wymiar półfabrykatu, materiał oraz powierzchnie do obróbki. Trzeba dodać rysunki maszyny i stołu obrotowego, granice osi, reguły ładowności stołu i planowany zestaw montażowy. Należy dołączyć wybrane narzędzia i oprawki, szkic styku szczęk, głębokość chwytu, masy detalu i oprzyrządowania oraz oszacowanie środka ciężkości. Podaje się margines prześwitu i granice pierwszego detalu, których użyje zespół.
NEXTAS może porównać te dane z rysunkiem wybranego imadła i wskazać otwarte pytania. Końcowy ruch maszyny, warunki skrawania, bezpieczeństwo i dopuszczenie procesu do produkcji pozostają przy producencie maszyny, integratorze i osobie odpowiedzialnej za proces.
Potrzebne jest sprawdzenie konkretnego modelu?
Przekaż detal, stół obrotowy, narzędzie i plan szczęk
Możemy porównać dostarczoną geometrię z nazwanym imadłem NEXTAS i wymienić rysunki oraz niewiadome potrzebne przed ofertą.
Pytania kupujących przed pierwszym skrawaniem
Co wysłać, aby sprawdzić prześwit imadła 5-osiowego?
Należy wysłać model detalu, wymiar półfabrykatu, kształt gotowy, rysunki maszyny i stołu obrotowego, rysunki imadła i adaptera, plan szczęk oraz najdłuższe zespoły narzędzia i oprawki. Trzeba podać granice obrotu oraz każdą sondę albo ładowarkę, która wjeżdża w tę samą przestrzeń.
Jaka głębokość chwytu wystarcza dla złożonego detalu 5-osiowego?
Nie ma bezpiecznej głębokości uniwersalnej. Chwyt musi pasować do materiału, kształtu styku, kierunku skrawania, rodzaju szczęk, podparcia i dopuszczalnego obciążenia zaciskiem. Proponowany styk oznacza się na rysunku detalu, a następnie zatwierdza przez przegląd procesu i kontrolowany pierwszy detal.
Czy powtarzalne pozycjonowanie imadła równa się dokładności detalu gotowego?
Nie. Wartość imadła należy do nazwanego modelu i podanego badania. Dokładność detalu gotowego zależy także od maszyny, osi obrotowych, zestawu montażowego, szczęk, detalu, narzędzi, programu, temperatury i metody kontroli. Granice detalu ustala się osobno.
Jak sprawdzić obciążenie osi obrotowej?
Należy dodać masę imadła, szczęk, detalu, adapterów, łączników i każdej płyty. Wyznacza się wspólny środek ciężkości i porównuje go z masą, momentem oraz regułami wyważenia dopuszczonymi przez producenta maszyny w planowanych położeniach. Nie porównuje się samej masy imadła z ładownością stołu.
Czy kompaktowe imadło zwalnia każdy kąt pochylenia 5-osiowego?
Nie. Detal, otwarte szczęki, oprawka, czoło wrzeciona, adaptery, stół i obudowa poruszają się różnymi torami. Pełną geometrię sprawdza się w każdym położeniu indeksowanym albo jednoczesnym używanym przez program, a wynik potwierdza na rzeczywistej maszynie przy bezpiecznej prędkości.
Co powinna obejmować próba obróbki pierwszej sztuki przed dopuszczeniem procesu do produkcji?
Zaczyna się od przeglądu rysunku i symulacji, a potem wykonuje próbę bez skrawania planowanych położeń przy odsuniętym narzędziu. Ładuje się jeden zatwierdzony półfabrykat, stosuje zapisany sposób zacisku, skrawa reprezentatywny pierwszy detal i kontroluje uzgodnione cechy. Proces dopuszcza się do produkcji dopiero po przyjęciu wyników przez osobę odpowiedzialną i zapisaniu układu.