Провернёт ли следующий черновой проход заготовку или губки сомнут тонкую стенку? Именно это определяет выбор губок самоцентрирующихся тисков. При согласованных губках и симметричных контактах в разрешённом диапазоне захвата тиски центрируют зажатый участок относительно своего механического центра. Это не подтверждает центр всей детали или базу обработки. Рабочая поверхность губок всё равно влияет на удержание, следы контакта и допустимую зажимную нагрузку.
В самоцентрирующихся тисках обе губки одновременно движутся к середине. Заготовки разной ширины могут иметь общий механический центр только при согласованных губках, симметричных контактах и размерах в пределах чертежей выбранной модели и губок. Измерьте фактическую базу детали, прежде чем использовать этот центр в программах для четырёх- и пятиосевой обработки. Такое движение не исправляет губку, которая слишком острая, слишком гладкая или слишком мала для выбранного резания.
В этом руководстве сравниваются четыре распространённых варианта: зубчатые, гладкие, растачиваемые губки и губки «ласточкин хвост». Используйте его для предварительного выбора при обработке алюминия, стали и титана. Руководство не разрешает конкретное усилие зажима или траекторию инструмента без чертежа модели и данных о заготовке.
Два противоположных вида отказа
Проверьте два противоположных риска. Деталь может проскользнуть при резании. Либо зажим деформирует её, и после разжима размер изменится из-за упругого возврата.
Удержание должно быть достаточным для восприятия сил резания. При этом зажим не должен оставлять металл деформированным. Губки с врезающимися зубьями могут позволить снизить усилие. Гладким губкам часто требуется большее усилие. Оно способно смять тонкую стенку.
Рассматривайте диапазон допустимого зажима, а не одно универсальное число. При недостаточном усилии заготовка смещается, при избыточном — деформируется. Тип поверхности губок меняет этот диапазон. Зацепление зубьев или углового профиля может удерживать ту же нагрузку с меньшим сжатием, чем мокрая плоская поверхность.
Все приведённые ниже глубины, твёрдость и припуски без указанного источника — условные исходные данные для планирования, а не цеховые нормы или результаты испытаний NEXTAS. Допустимую геометрию определяют чертежи выбранных губок и заготовки, фактические контакты, свойства материала и нагрузка резания.
Что тиски центрируют, а что — нет
У обычных станочных тисков одна губка движется, а другая остаётся неподвижной. Поэтому при изменении ширины заготовки её центр смещается.
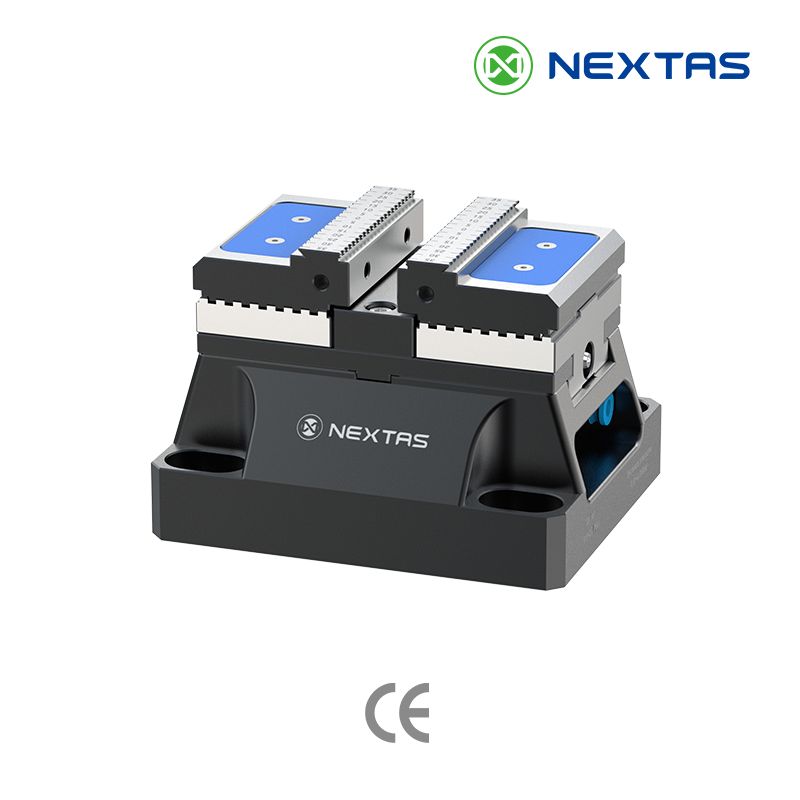
У самоцентрирующихся тисков обе губки движутся вместе. При согласованных губках и симметричном контакте в разрешённом для выбранной модели диапазоне зажатый участок центрируется относительно механического центра тисков. Это не подтверждает геометрический центр всей детали или проверенную базу обработки. Перед использованием этого центра в системе подготовки управляющих программ (CAM) проверьте чертежи модели и губок, симметрию контактов, размеры заготовки и измеренную базу детали.
На странице самоцентрирующихся тисков NEXTAS указаны монтажные интерфейсы 52 и 96 мм и сменные губки. Накладки губок относятся к изнашиваемым деталям. Гладкие, зубчатые и растачиваемые поверхности можно менять, сохраняя корпус тисков. Подтвердите чертёж выбранных губок. Не переносите усилие из этой статьи на модель, которая ещё не проверена.
Если открытым остаётся вопрос длины корпуса, а не рабочей поверхности, после предварительного выбора обратитесь к руководству по типоразмерам 52 мм для уточнения размера.
Четыре варианта рабочей поверхности

Зубчатые губки врезаются в заготовку
Закалённые зубья вдавливаются в необработанный материал. Они работают как небольшие упоры, а не только за счёт трения. При возможности зацепления с фактической заготовкой выбранные зубья могут лучше воспринимать тяжёлый первый проход, чем плоская поверхность. До выбора проверьте материал, глубину контакта, СОЖ и трение, силы резания и разрешённые пределы губок. Зубья оставляют следы. Предусмотрите их последующее снятие обработкой или расположите их на удаляемом технологическом выступе.
Высоту контакта зубьев задавайте по чертежам выбранных губок и заготовки; не вдавливайте зубья в тонкую стенку. Условная твёрдость заготовки 38 по шкале Роквелла C (HRC) не устанавливает универсальный предел зацепления. Проверьте фактическую марку, твёрдость, термообработку, исходную поверхность и геометрию зубьев. Если согласованный процесс предусматривает предварительное нанесение насечки, это отдельная прессовая операция, а не функция тисков NEXTAS.
Гладкие губки сохраняют обработанную поверхность
Гладкие твёрдые губки изготовлены из плоской шлифованной стали и удерживают только за счёт трения. Они не оставляют зубчатых следов на шлифованной или декоративной поверхности. Именно поэтому их используют на второй операции. Однако избыточное давление, острые кромки контакта или попавшая стружка всё равно могут оставить вмятины и царапины; проверьте следы при выбранной зажимной нагрузке.
Для тяжёлой черновой обработки это обычно неудачный первый вариант. Масло и обильная подача СОЖ снижают удержание трением. Если увеличить усилие для устранения скольжения, полую или тонкостенную деталь можно смять. Применяйте такие губки, когда зажатая поверхность должна остаться неповреждённой, а силы резания достаточно малы для удержания трением.
Растачиваемые губки охватывают деталь по форме

Растачиваемые губки — это обрабатываемые заготовки, установленные на тисках. В них выполняют гнездо по форме детали после предыдущей операции. Оно распределяет зажим по большей площади. Так обычно удерживают деталь при чистовой обработке после создания базирующих поверхностей на первой операции.
Обрабатывайте гнездо, когда губки уже зажаты через проставку или концевую меру. Это выбирает зазор винтового механизма до формирования гнезда. Предусмотрите угловые разгрузки. Фреза оставляет радиус; без разгрузки прямоугольная деталь упрётся в этот радиус и не сядет правильно.
Алюминиевые растачиваемые губки быстро обрабатываются и бережнее контактируют с алюминиевыми деталями. Острые углы стальных и титановых деталей быстро их изнашивают. Стальные губки обрабатывать дольше, но на таких деталях они лучше сохраняют форму гнезда.
Губки «ласточкин хвост» удерживают наклонным профилем

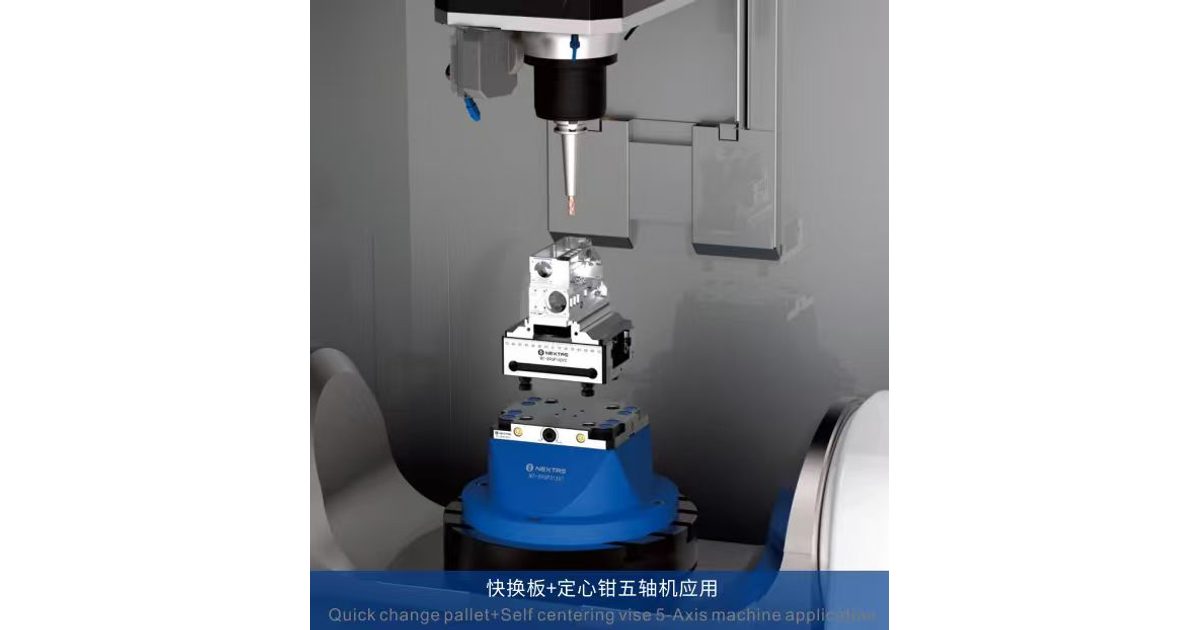
В «ласточкином хвосте» сопрягаются наклонные профили; здесь рассматривается один из вариантов с углом 45°. Выбранный чертёж задаёт угол, глубину, ширину контакта и разгрузки. Проверьте прочность заготовки и силы резания. Доступ к пяти сторонам по-прежнему зависит от всей сборки тисков или приспособления, шпинделя, инструментального держателя и каждого запрограммированного наклона.
Это отличается от отдельного приспособления «ласточкин хвост». Губки такого типа сохраняют самоцентрирующийся корпус тисков. Отдельное приспособление стоит рассматривать, когда на каждой заготовке можно повторяемо подготовить выступ 45° и требуется компактное удержание на паллете. Сравните оба варианта в руководстве по тискам и приспособлениям «ласточкин хвост», если тип приспособления ещё не выбран.
Разделяйте черновой и чистовой зажим

Обычно работу разделяют. На первой операции снимают основной объём металла с исходной заготовки. Следы на технологической поверхности допустимы, если позже будут удалены обработкой. При чистовой операции зажимают сохраняемые поверхности. Смятие и упругий возврат затем проявятся в результатах контроля.
Не выполняйте обе операции на одной поверхности губок только потому, что тиски уже стоят на столе. При изменении требований к контакту меняйте губки. Если главный вопрос — доступ к пяти сторонам, после выбора губок изучите руководство по пятиосевой установке тисков для проверки компоновки.
Точечная нагрузка может смять алюминий
Алюминий легко обрабатывается, но под небольшой площадкой контакта прогибается сильнее стали. Поэтому тонкую стенку можно смять даже при кажущемся небольшом затягивании тисков.
Черновая обработка: оцените мелкие зубья или согласованный профиль «ласточкин хвост» по фактической заготовке и нагрузке. Условная глубина 1,0–1,5 мм не является общим исходным значением для алюминия. Используйте выбранный чертёж, ширину контакта и расчёт прочности, затем подтвердите удержание, следы и деформацию пробным резанием.
Чистовая обработка: применяйте алюминиевые растачиваемые губки по форме детали. Ограничивайте усилие на тонких стенках. Если деталь остаётся изогнутой в губках, после разжима она упруго изменит форму.
Для стали удержание важнее внешнего вида контакта
Сталь требует больших сил резания. Гладкие губки часто не удерживают тяжёлый черновой проход, особенно при обильной подаче СОЖ.
Черновая обработка: перед выбором зубьев, предварительной насечки или сопрягаемого профиля 45° проверьте фактическую марку стали, твёрдость и поверхность. Глубина два–три миллиметра — условный пример, а не правило для стали. Подготовку и пробное резание необходимо согласовать по выбранному чертежу, геометрии контакта и нагрузкам резания.
Чистовая обработка: используйте стальные растачиваемые губки. Стальные углы быстро изнашивают алюминиевые гнёзда, нарушая только что созданную базу.
Черновая обработка титана: проверяйте фрикционное удержание под нагрузкой и вибрацией
Марка титана и состояние заготовки влияют на силы резания и зацепление зубьев. Тепло остаётся в зоне резания, деталь может отжиматься и вибрировать. Гладкий фрикционный зажим — слабый исходный вариант для тяжёлой черновой обработки: вибрация способна нарушить удержание. Износ зубьев зависит от марки сплава, фактической твёрдости, термообработки, исходной поверхности и геометрии зубьев. Не считайте, что все титановые заготовки имеют одинаковую твёрдость или поведение поверхности; проверьте выбранный чертёж губок и фактический материал.
Черновая обработка: для фактической марки титана и заготовки можно рассматривать сопрягаемый профиль «ласточкин хвост» или предварительно нанесённую насечку. Одного названия металла для одобрения недостаточно. Проверьте профиль, площадь контакта, силы резания, пределы зажима и траекторию, затем испытайте скольжение, износ и деформацию. Фрикционный черновой зажим оценивайте по тем же данным.
Чистовая обработка: применяйте стальные растачиваемые губки с угловыми разгрузками. Титан может локально прогибаться. Гнездо должно поддерживать рёбра и дно, а не только сжимать две точки.
Предварительный выбор по материалу
Рассматривайте каждую строку отдельно, затем проверяйте чертёж выбранных губок. Не используйте целый столбец как готовую спецификацию заказа.
Только предварительный выбор. Пределы усилия, глубины и твёрдости относятся к чертежу конкретных губок, а не к этой таблице.
| Материал | Черновая обработка | Чистовая обработка | Что контролировать |
|---|---|---|---|
| Алюминий | Мелкие зубья или неглубокий «ласточкин хвост» | Алюминиевые растачиваемые губки | Смятие и следы зубьев |
| Сталь | «Ласточкин хвост» или предварительная насечка | Стальные растачиваемые губки | Скольжение при тяжёлом резании |
| Титан | «Ласточкин хвост» или предварительная насечка | Стальные растачиваемые губки | Вибрация и затупление зубьев |
Универсального лучшего варианта нет. Тонкостенный алюминиевый корпус нередко сначала удерживают неглубоким «ласточкиным хвостом», а чистовую обработку выполняют в алюминиевых растачиваемых губках. Стальную заготовку 4140 часто начинают обрабатывать с более глубоким профилем или предварительно нанесённой насечкой. Для титанового ребра может понадобиться сначала удержание формой, затем стальное гнездо. До сравнения предложений запишите, какого отказа необходимо избежать.
Четыре проверки перед первым зажимом
Согласуйте единый угол «ласточкина хвоста» в цехе
Используйте угол и глубину выбранного чертежа сопряжения. Если несколько операций используют один профиль, перед стандартизацией проверьте каждую заготовку, площадь контакта, силы резания и траекторию инструмента. Профиль 45° в одной сборке не разрешает более глубокую или мелкую подготовку в другой. Снимайте заусенцы только в пределах согласованного процесса подготовки.
Припуск у основания обязателен
Для технологического выступа или контакта зубьев нужен материал, который можно удалить позже. Условный припуск у основания 3–4 мм не является универсальным значением. Рассчитайте его по выбранному профилю, ширине контакта, остаточной прочности заготовки, окончательному основанию и траектории удаления. До подготовки заготовки проверьте всю сборку и все наклоны в CAM.
Гнёзда растачиваемых губок обрабатывают под нагрузкой
Всегда зажимайте проставку в том же направлении, что и при последующем производственном зажиме, и только затем обрабатывайте гнездо. Если пропустить этот шаг, после выбора зазора винта положение гнезда окажется неверным. Предусмотрите разгрузки во всех прямых внутренних углах.
Толстая плита может изменить форму после первого чернового прохода
Интенсивное фрезерование холоднокатаной стали или толстой плиты 7075 может высвободить остаточные напряжения. Выполните черновую обработку одной стороны, разожмите и дайте детали изменить форму. Зажмите с меньшим усилием и завершите обработку. Для последней поверхности используйте растачиваемые губки по форме детали. Это проверка процесса, а не утверждение о марке губок.
Сообщите материал, характер резания и поверхность захвата
Для первичной оценки губок отправьте эти данные. Они позволят NEXTAS сравнить зубчатые, гладкие, растачиваемые губки и профиль «ласточкин хвост» на одной детали, не предлагая по умолчанию самый агрессивный захват.
- Материал: марка, известная твёрдость и вид заготовки: пилёная, кованая или уже обработанная. Для неизвестных параметров укажите «неизвестно».
- Обработка: черновая, чистовая или обе. Укажите основное направление резания и применение обильной подачи СОЖ.
- Деталь: толщина стенок, декоративные поверхности и доступный дополнительный припуск у основания.
- Захват: на каких поверхностях допустимы следы, можно ли заранее выполнить выступ 45° и какой монтажный интерфейс нужен: 52 или 96 мм.
- Объём поставки: рассматриваемые поверхности губок, количество и необходимость сравнения с отдельным приспособлением «ласточкин хвост».
Запросите чертежи губок, разрешённую глубину захвата и подготовку гнезда или выступа для конкретных моделей. Ответственный за процесс должен подтвердить посадку, зазоры и контроль первой детали на станке.
Вопросы перед заказом губок
Можно ли одним комплектом зубчатых губок черновать алюминий, сталь и титан?
Не по умолчанию. Мелкие зубья могут удерживать необработанный алюминий при подходящей зажимной нагрузке. Более твёрдый материал способен затупить зубья, но марку стали или титана, фактическую твёрдость, термообработку и исходную поверхность следует проверять, а не выводить из названия металла. Используйте предварительную насечку или «ласточкин хвост» 45°, если этого требуют выбранный чертёж губок и состояние заготовки. До производства подтвердите фактический контакт и усилие.
Когда применять гладкие твёрдые губки?
Когда зажатая поверхность должна остаться неповреждённой, а силы резания достаточно малы для удержания трением. Для первого прохода по необработанной стали или титану, особенно с обильной подачей СОЖ, это обычно слабый вариант. Типичное применение — чистовой проход по заранее обработанной поверхности.
Нужно ли отдельное приспособление «ласточкин хвост» или достаточно таких губок в тисках?
Губки «ласточкин хвост» сохраняют самоцентрирующийся корпус тисков и всё равно требуют подготовленного выступа. Отдельное приспособление — другой продукт для случаев, когда на каждой заготовке можно повторяемо выполнить элемент 45° и требуется компактное удержание на паллете. Сравните оба чертежа. Не считайте эти решения взаимозаменяемыми без проверки.
Для чистовой обработки выбирать алюминиевые или стальные губки?
Для алюминиевых деталей без следов зажима применяйте алюминиевые растачиваемые губки. Для стали и титана используйте стальные: твёрдые углы изнашивают алюминиевое гнездо. До первой производственной детали обработайте гнездо под зажимной нагрузкой и предусмотрите угловые разгрузки.
Выбор губок самоцентрирующихся тисков
Уточните, какие чертежи губок проверить
Отправьте приведённые выше данные и назовите два рассматриваемых типа поверхности. NEXTAS сможет сравнить удержание, следы и монтажное пространство, затем определить чертежи моделей и открытые вопросы для предложения.
Обсудить предварительный выбор губок