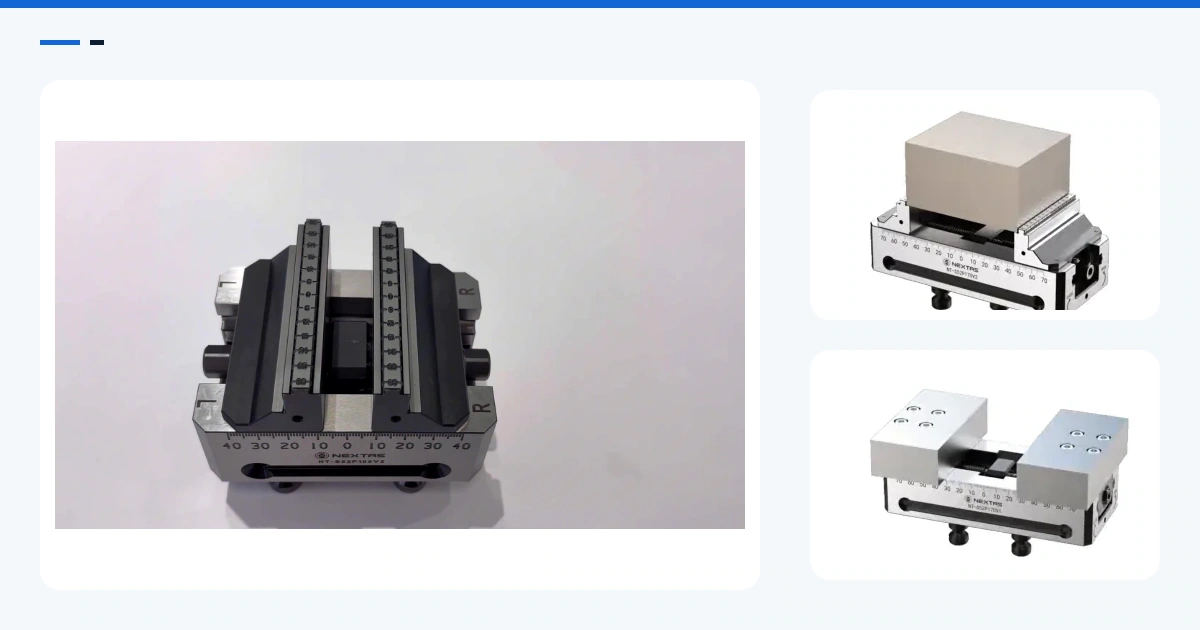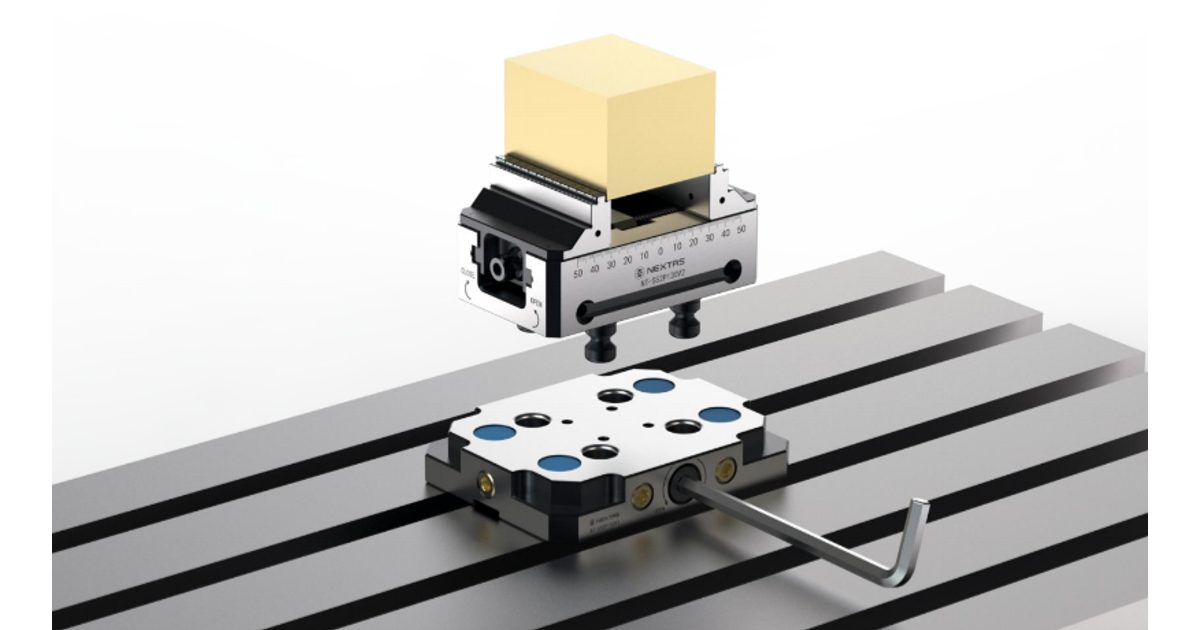
首刀前应检查钳口接触、夹具高度和完整运动载荷。五轴自定心虎钳产品页列有 S52/S96 型号规格。
简要结论:应验收运动中的整套装夹,而不是虎钳本身
紧凑的五轴自定心虎钳可以让复杂零件露出更多面。这并不表示它自动适合五轴机床。必须验收的对象是运动中的整套装夹:工作台或摇篮转台、底板或转接件、虎钳、钳口、毛坯、成品、刀柄和主轴鼻端。
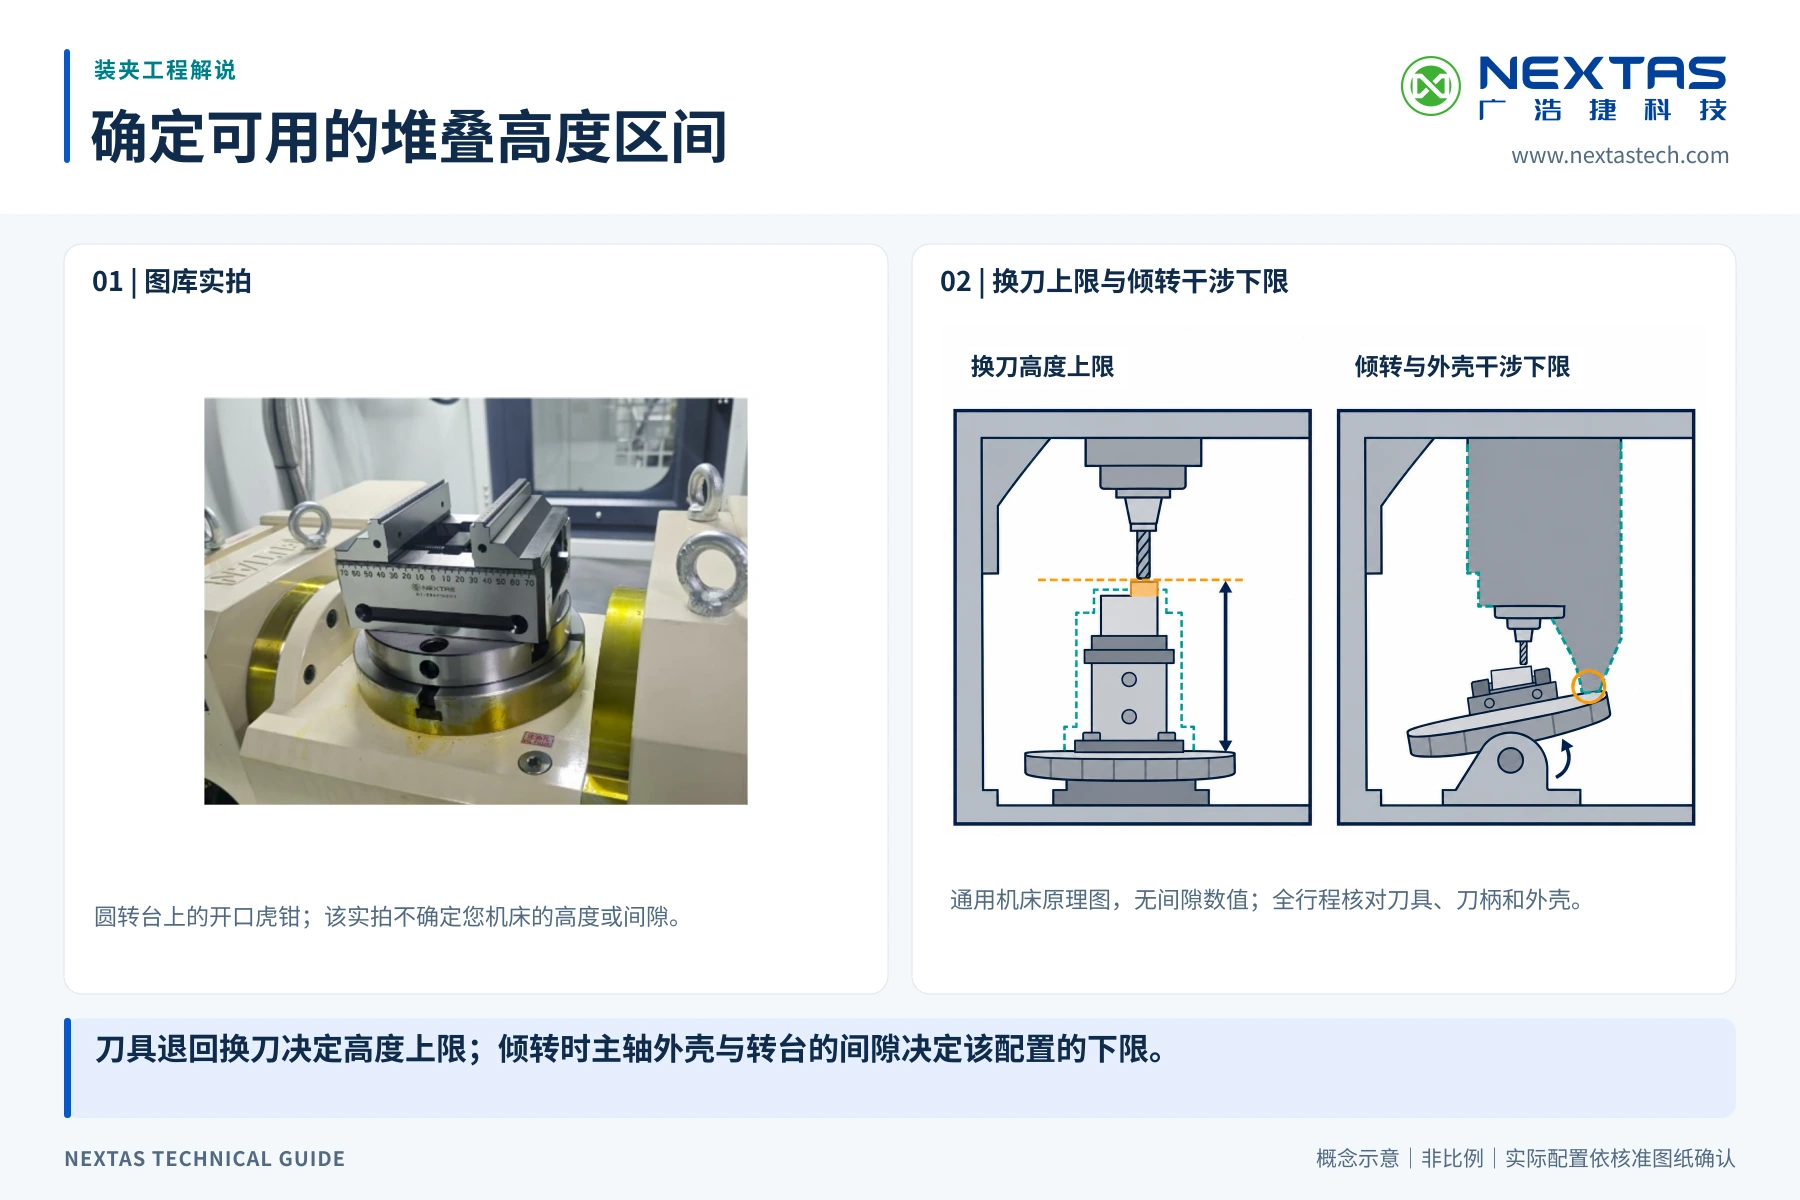
先取每个零件可能占据的最大外形。计入钳口完全张开的位置。计入毛坯尚未变成较小成品之前的外形。加上最长的刀具组件,以及同一程序中使用的测头。再把这些外形走过每一个计划中的回转位置。仅正面无干涉并不够。
虎钳还必须把零件夹在刀具能够到达的位置。这取决于钳口接触、夹持深度和切削下方的支撑。然后计入全部质量,并找出合成重心。将两者与机床制造商的限值比较。只有在此之后,才应安排空运行和首件。
可以提交验收的选择要回答五个问题:
- 毛坯和成品是否都留在机床可用空间内?
- 每把必要刀具能否到达切削位置,而不碰到装夹?
- 钳口是否接触到足够承担计划切削的完好材料?
- 质量、转动力矩和平衡是否都在机床限值内?
- 哪些空运行、首件和检验结果可以放行生产?
从毛坯到成品形状建立零件包络
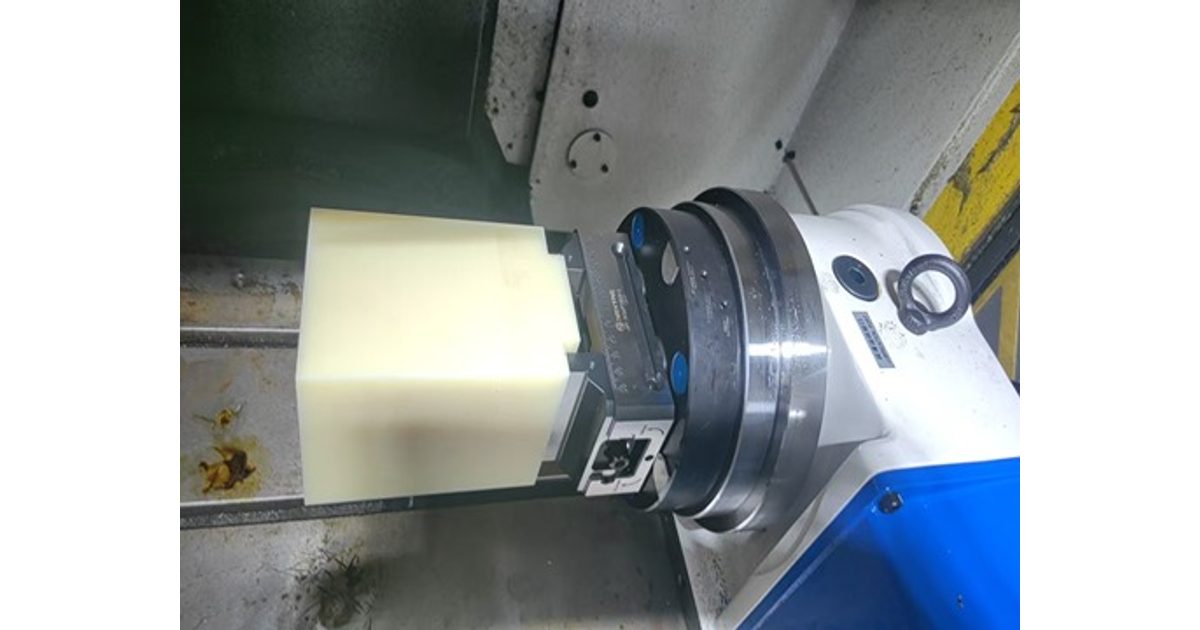
零件包络是工件在该作业中占据的空间。以毛坯为一条边界,以成品模型为另一条边界。铸件凸台、锯切边角或额外的工艺凸台,可能最先碰到主轴、工作台或防护罩。不要只检查最终 CAD 外形。
标出必须切削的面,以及必须留下用于夹持的材料。加上测头移动、换刀位置和手工上料动作。如果工件要翻转或重新装夹,把每次装夹当作单独的包络。还要按程序使用的回转极限显示零件,而不是只看零度。
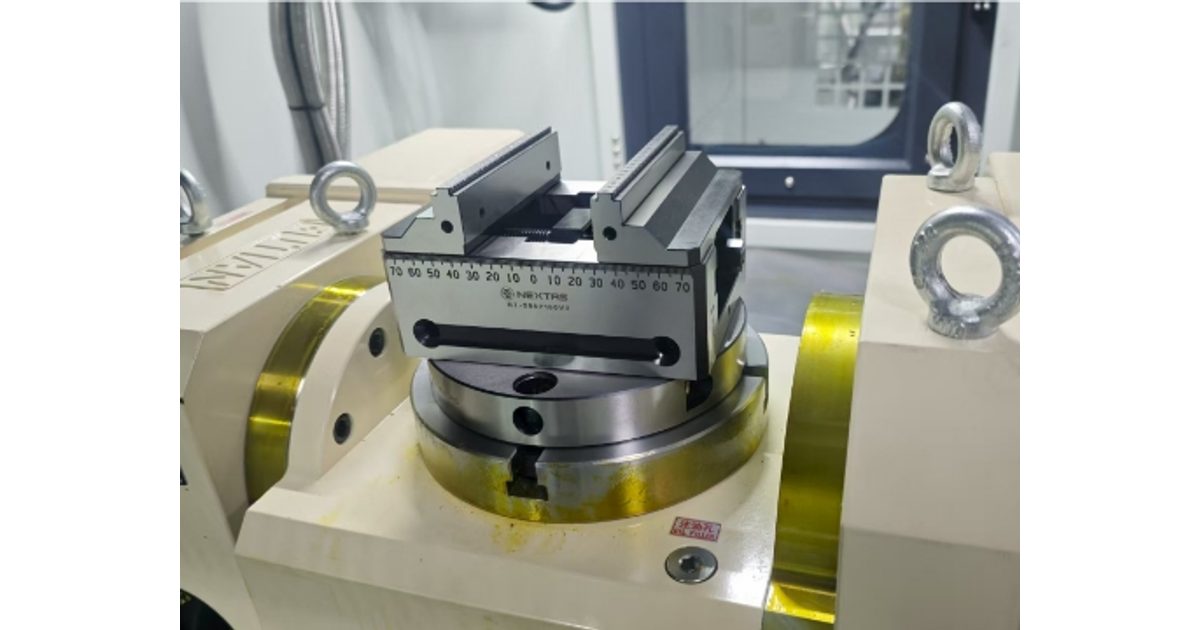
有用的间隙复核会记录每个关键位置的最小间隙。所需余量应由机床所有者规定。余量必须覆盖毛坯、刀长、装夹和机床行为的实际波动。NEXTAS 可以复核所提供的几何,但允许的运动仍由机床制造商和工艺负责人负责。
追踪刀柄和主轴鼻端,而不是只看刀尖
许多五轴碰撞发生在切削刃上方。短立铣刀可能让过,而其刀柄或主轴鼻端会碰到钳口、零件或转接件。检查时要放入完整刀具组件。使用实际刀长、刀柄直径和主轴外形。如果不止一把刀可以加工该特征,先比较两条到达路径,再把零件抬到更高的叠层上。
检查接近、切削和退刀。刀柄可以越过切削区,仍在进入时碰撞。测头需要的空间也可能大于切削刀具。在大倾角下,检查后钳口、丝杠壳体和张开钳口的行程。回转换向时,确认电缆、气管和手动手柄都不会进入运动区。
刀具避让是取舍。更高的钳口或垫高块可以露出更低的特征,但会抬高工件,使切削离工作台更远,并多占用 Z行程。较短的钳口可以改善避让,但接触更少。不要为了解决一处被挡住的特征,制造未知的支撑或载荷工况。
按切削选择钳口接触和夹持深度
夹持深度是钳口握住的材料在垂直方向上的高度。复杂零件没有通用深度。稳妥的方案取决于材料、接触形状、切削方向、刀具载荷、悬伸、钳口形式、支撑和允许的夹紧载荷。“尽量少夹”不是验收规则。
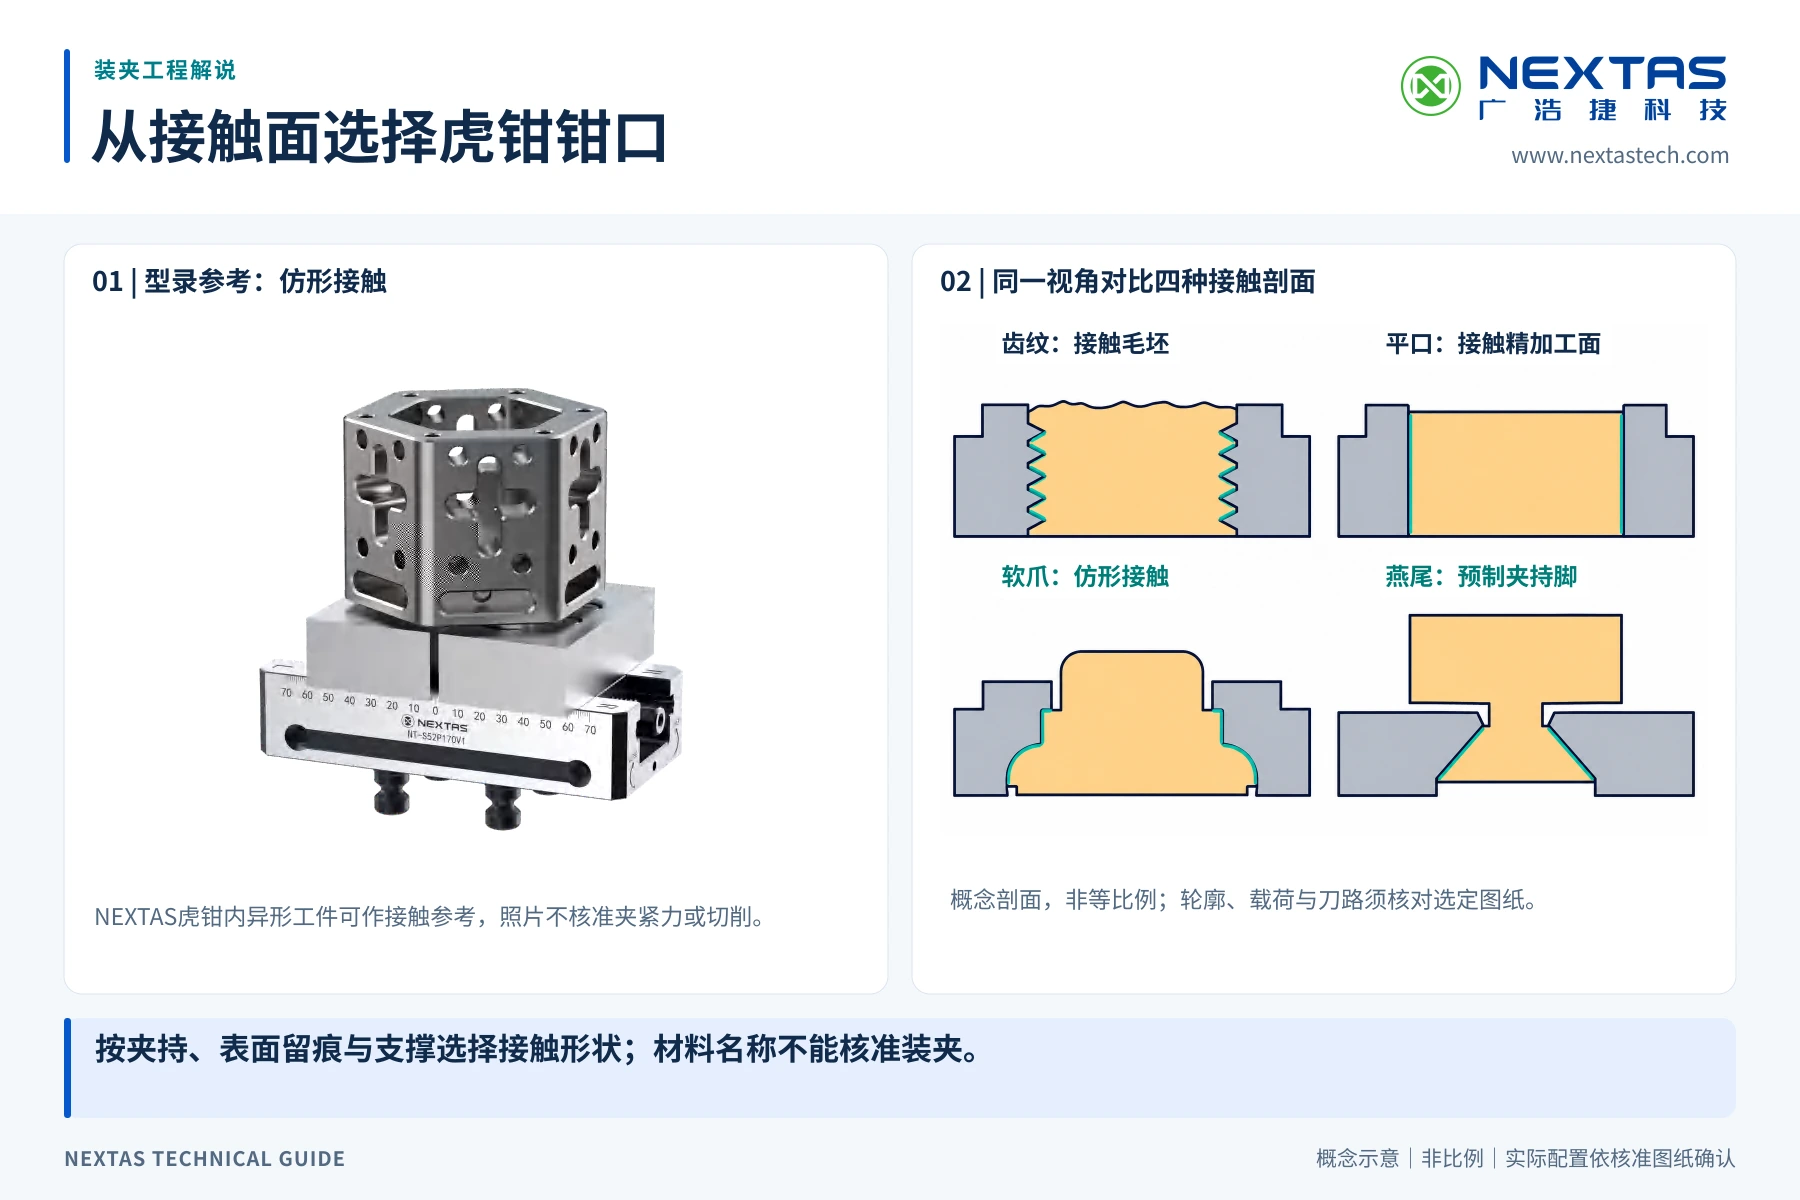
先在毛坯上画出钳口接触。标出接触高度、长度和表面状态。接触情况清楚时,硬钳口可以用于重复的毛坯形状。软钳口可以加工成特殊轮廓,或保护已加工表面。锯齿接触可能有助于粗糙毛坯,但会改变表面,必须针对该零件批准。两片钳口碰到零件,并不表示载荷路径可靠。
夹紧载荷必须绑定到所选型号和钳口配置。五轴自定心虎钳系列包含不同规格和力值。系列也列出指定硬件的重复定位。这两个数值都不是成品公差,也不承诺较浅的夹持能承受计划中的切削。零件结果仍然取决于整台机床、安装、钳口、刀具、程序和检验链。
薄壁需要特别小心。夹紧载荷可以在切削开始前就把零件推移。切削随后会去除材料并释放该应力。在工艺允许处使用支撑,选择能分散载荷的接触形状;变形重要时,在夹紧和松开两种状态下都检验零件。如果接触、材料或载荷未知,就停止验收并先澄清。
核算总回转载荷和合成重心
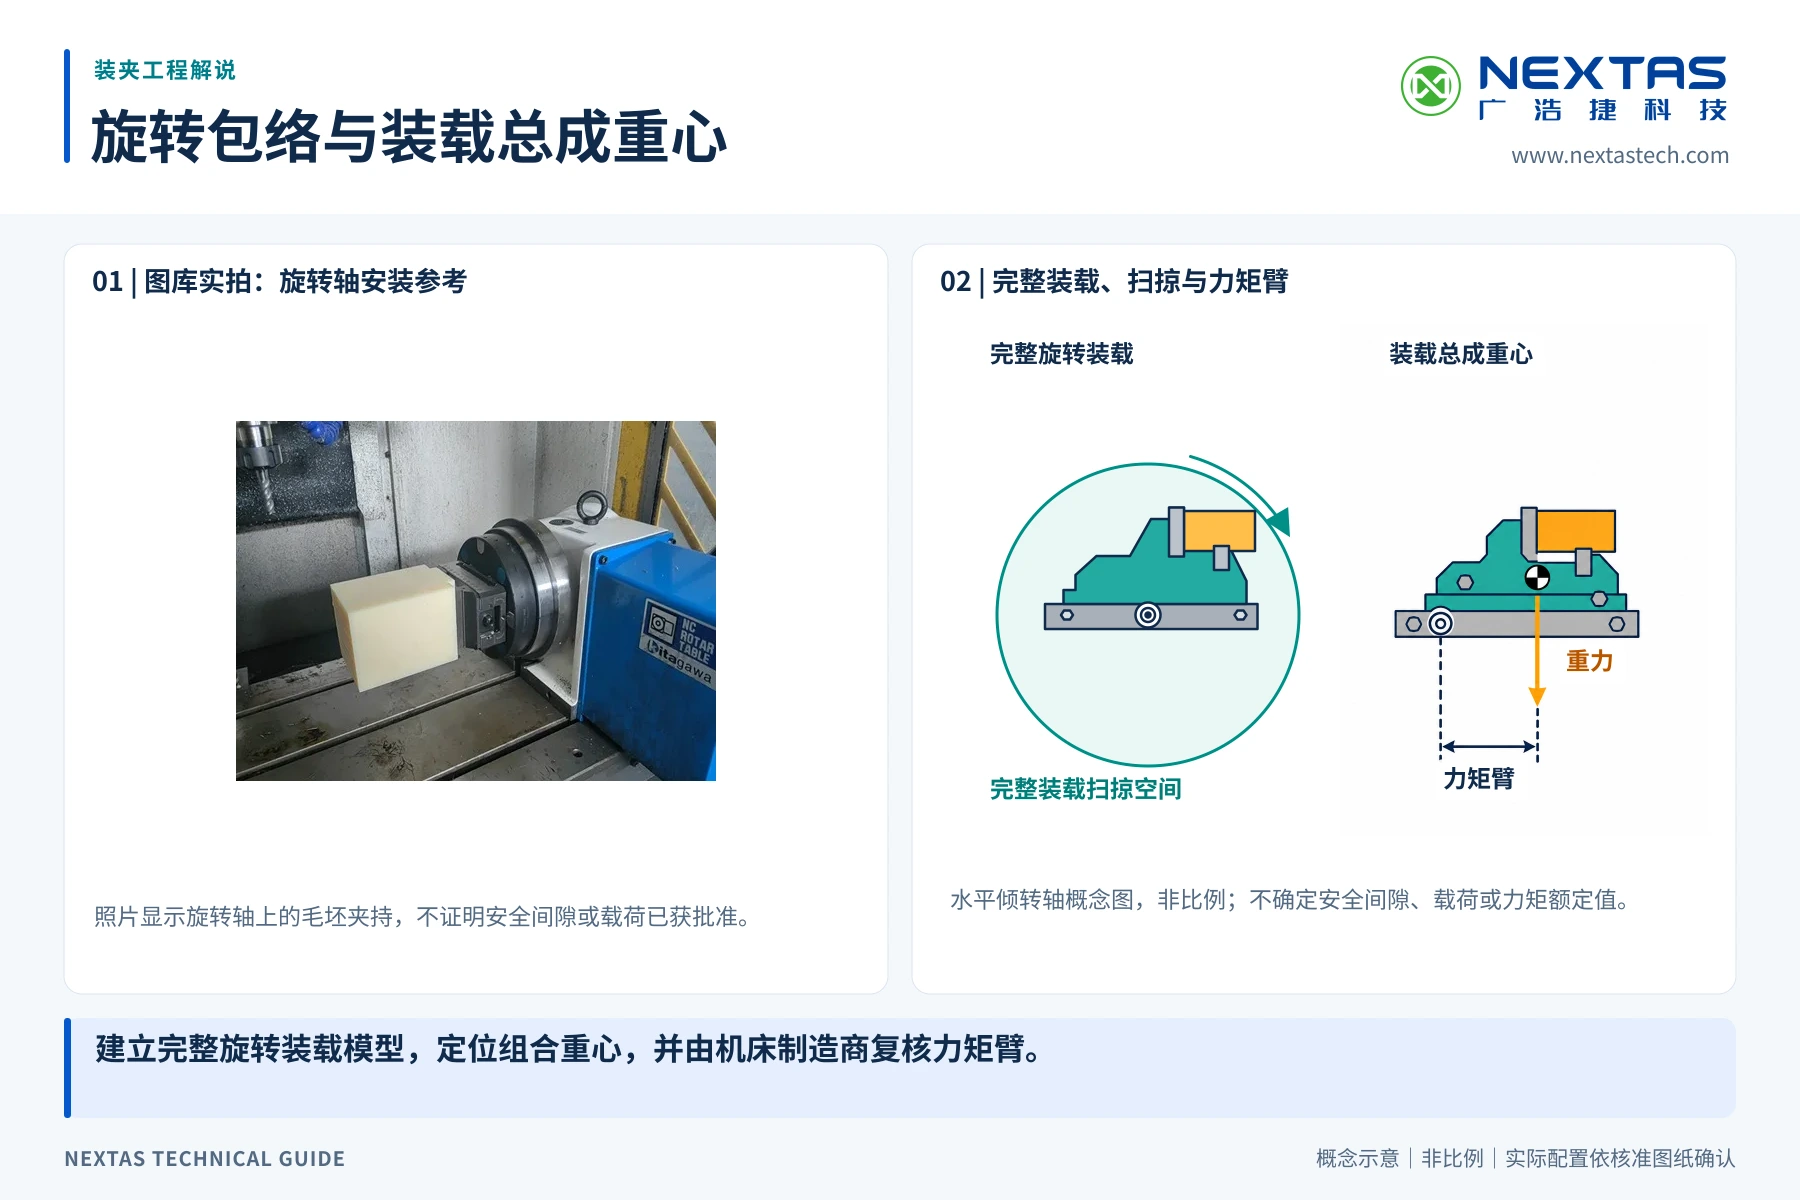
回转工作台的许用载荷不是虎钳的重量上限。把虎钳、钳口、零件、转接件、底板、拉钉、紧固件以及随轴转动的其他物件都加进去。然后找出它们的合成重心。远离回转中心的载荷,比靠近中心的相同质量需要更大的转动力矩。
使用所选型号的图纸,而不是系列照片。例如,现行 NEXTAS 产品数据列出 NT-S52P210V2 为宽 77 mm、长 210 mm、高 87 mm、质量 4.4 kg。列出 NT-S96P210V2 为宽 125 mm、长 210 mm、高 111 mm、质量 10.8 kg。两者都列出 0–200 mm 夹持范围,但属于不同的力和安装系列。这些数值帮助估算装夹高度。它们不会替您选定虎钳。
| 已命名型号 | 已公布的本体尺寸和质量 | 采购用途 |
|---|---|---|
| NT-S52P210V2 | 77 × 210 × 87 mm;4.4 kg | 将其图纸、钳口、零件和接口加入回转模型。 |
| NT-S96P210V2 | 125 × 210 × 111 mm;10.8 kg | 不要把它的质量或系列额定值套到 S52 型号上。 |
向机床制造商询问允许质量、重心位置、转动力矩和平衡规则。检查偏心载荷所要求的降速或位置限制。机床所有者必须针对具体摇篮转台、工作台和程序批准该结果。
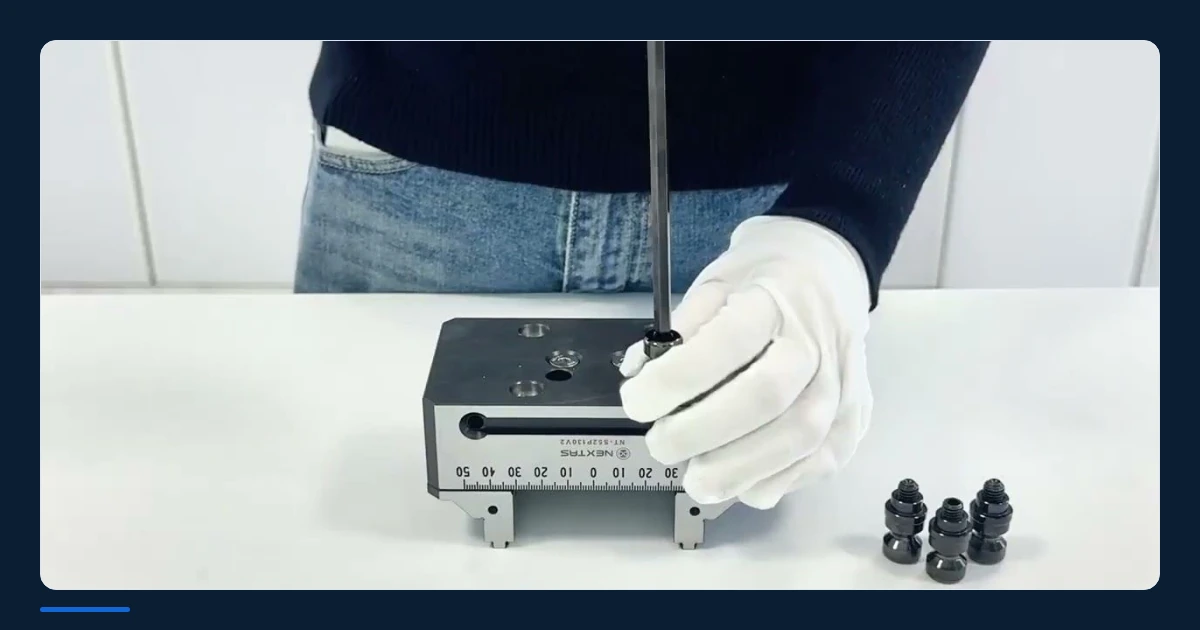
装夹视频只用于辨认步骤
1 分 52 秒实操演示,展示 NEXTAS 五轴自定心虎钳的装夹和调整步骤。
按受控步骤验收第一次切削
首先补上纸面缺口。冻结零件版本、毛坯尺寸、机床、回转工作台、安装叠层、虎钳型号、钳口和刀具清单。标出拟定的钳口接触和夹持深度。记录总回转质量和重心。在任何人运行程序之前,先规定间隙、检验和零件限值。
其次在机床外复核运动。使用现有最好的机床和装夹几何。检查毛坯和成品形状。计入张开的钳口、刀具、刀柄、主轴、测头和上料通道。须由指定人员批准结果。仿真可以发现许多冲突,但不能证明真实装夹与模型一致。
第三检查实际组件。按批准方法清洁并贴合每个接口。确认紧固件、钳口安装、毛坯位置和刀具数据。人员留在危险区之外。遵守机床制造商的程序和车间安全规则。不要为了看得更清楚而解除防护或停用正常保护功能。
现在以不切削的方式、按机床所有者规定的安全速度运行计划位置。在要求处使用单段或其他已批准的程序验证方式。在运动、偏置和回转方向得到确认之前,刀具保持离开。然后在书面条件下切削一件有代表性的首件。检验约定特征,并查看零件移动、钳口压痕、到达不良和排屑堆积。
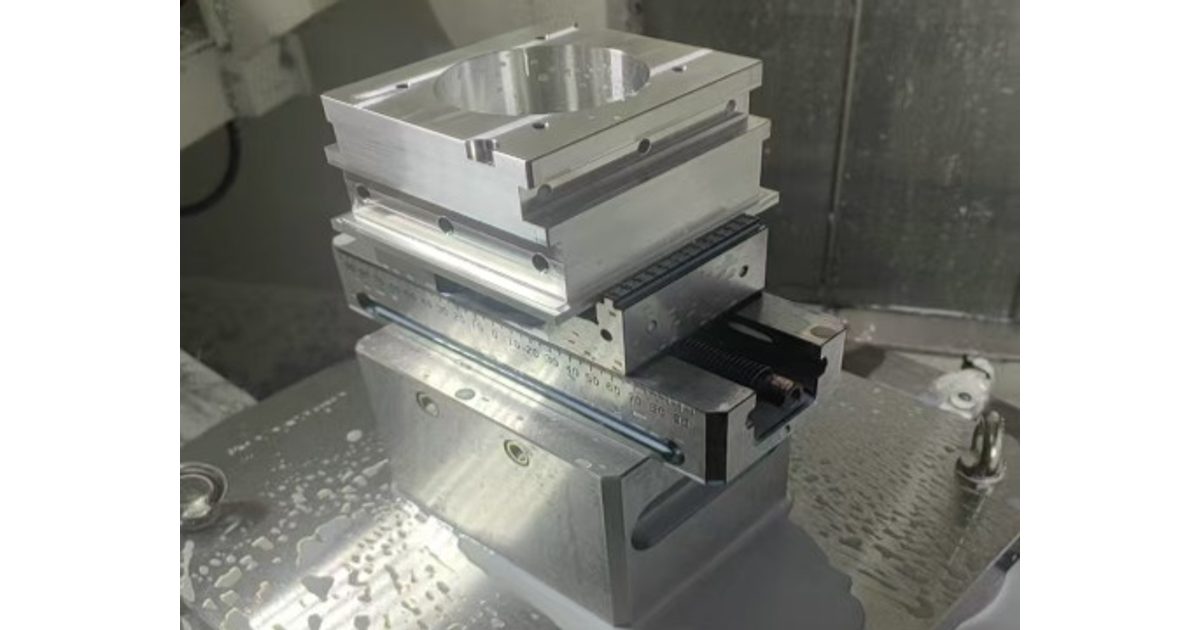
只有工艺负责人接受首件并记录装夹后,才放行生产。如果刀具需要计划外的接近路径、零件移动、机床载荷不清楚或某一限值被错过,就停止。修改图纸、钳口、程序或装夹,然后重复受影响的检查。
送出几何和放行界限,便于做出有用的复核
请把零件模型和图纸、毛坯尺寸、材料以及需要加工的面发给 NEXTAS。附上机床和回转工作台图纸、轴极限、工作台载荷规则和计划中的安装叠层。包括所选刀具和刀柄、钳口接触草图、夹持深度、零件与夹具质量,以及重心估算。说明贵方将采用的间隙余量和首件限值。
NEXTAS 可以把这些输入与所选虎钳图纸对照,并列出未决问题。最终的机床运动、切削条件、安全和生产放行,仍由机床制造商、集成商和工艺负责人负责。
需要按具体型号核对吗?
请提供零件、回转工作台、刀具和钳口方案
我们可以把所提供的几何与一款已命名的 NEXTAS 五轴自定心虎钳对照,并列出报价前需要的图纸和未知项。
采购在第一次切削前会问的问题
检查五轴虎钳间隙时应发送什么?
请发送零件模型、毛坯尺寸、成品形状、机床和回转工作台图纸、虎钳和转接件图纸、钳口方案,以及最长的刀具和刀柄组件。请包括回转极限,以及进入同一空间的测头或上料装置。
复杂五轴零件需要多大的夹持深度?
没有安全的通用深度。夹持必须适合材料、接触形状、切削方向、钳口形式、支撑和允许的夹紧载荷。在零件图纸上标出拟定接触,再通过工艺复核和受控首件予以验收。
虎钳的重复定位是否等于成品精度?
不等于。虎钳数值属于已命名型号和所述试验。成品精度还取决于机床、回转轴、安装叠层、钳口、零件、刀具、程序、温度和检验方法。零件限值应单独规定。
回转轴载荷应如何检查?
把虎钳、钳口、零件、转接件、紧固件和任何底板的质量加总。找出合成重心,并在计划位置上对照机床制造商允许的质量、力矩和平衡规则。不要只把虎钳重量与工作台许用载荷比较。
紧凑虎钳是否能避开每一个五轴倾角?
不能。零件、张开的钳口、刀柄、主轴鼻端、转接件、工作台和防护罩走的路径不同。在程序使用的每一个分度或联动位置检查完整几何,再在实际机床上以安全速度确认结果。
第一次切削的验收试验应包含什么?
先做图纸和仿真复核,再在刀具离开的情况下空运行计划位置。装入一件已批准的毛坯,使用书面夹紧方法,切削一件有代表性的首件,并检验约定特征。只有负责人接受结果并记录装夹之后,才放行生产。