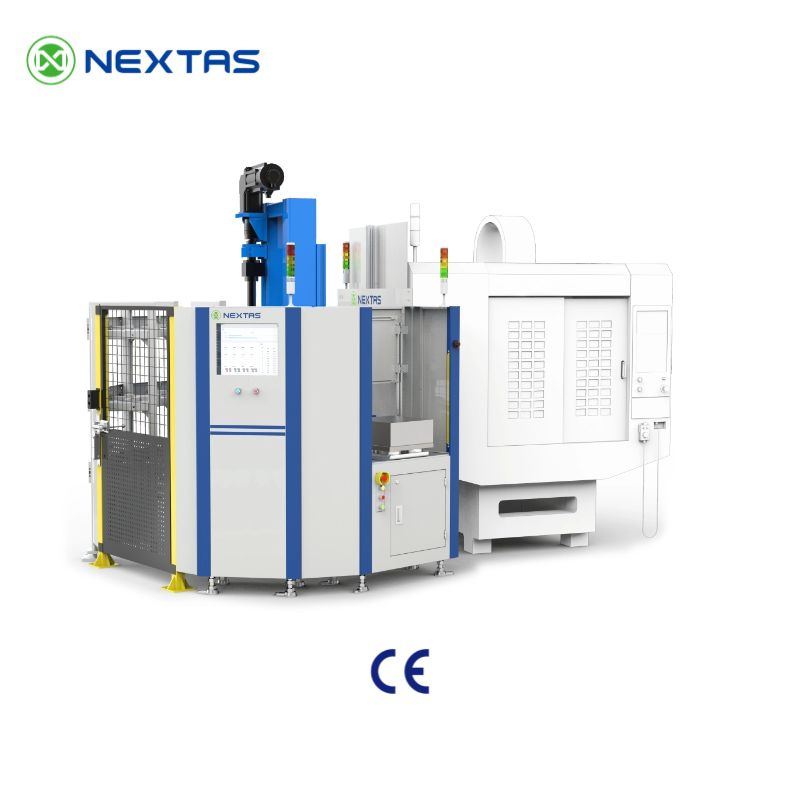
Начните автоматическую загрузку паллет с подходящего интерфейса. Сравните пневматические плиты нулевой точки, обсудите станок с NEXTAS или запросите предложение по плите, используя имеющиеся данные.
Соедините перемещение паллет с повторяемым позиционированием оснастки
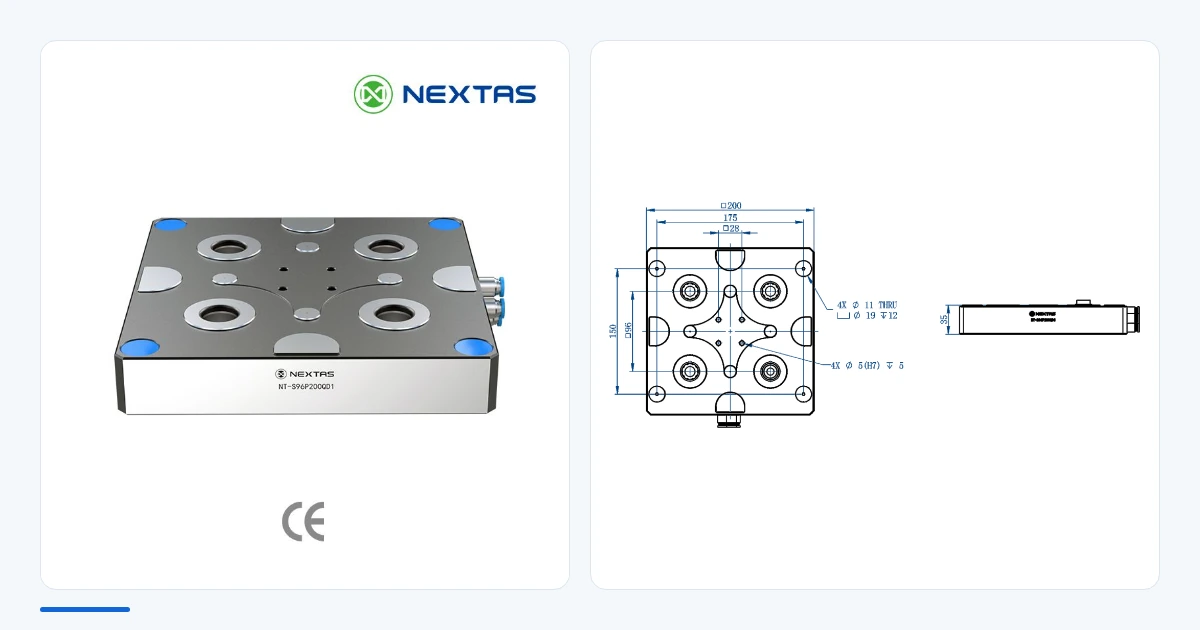
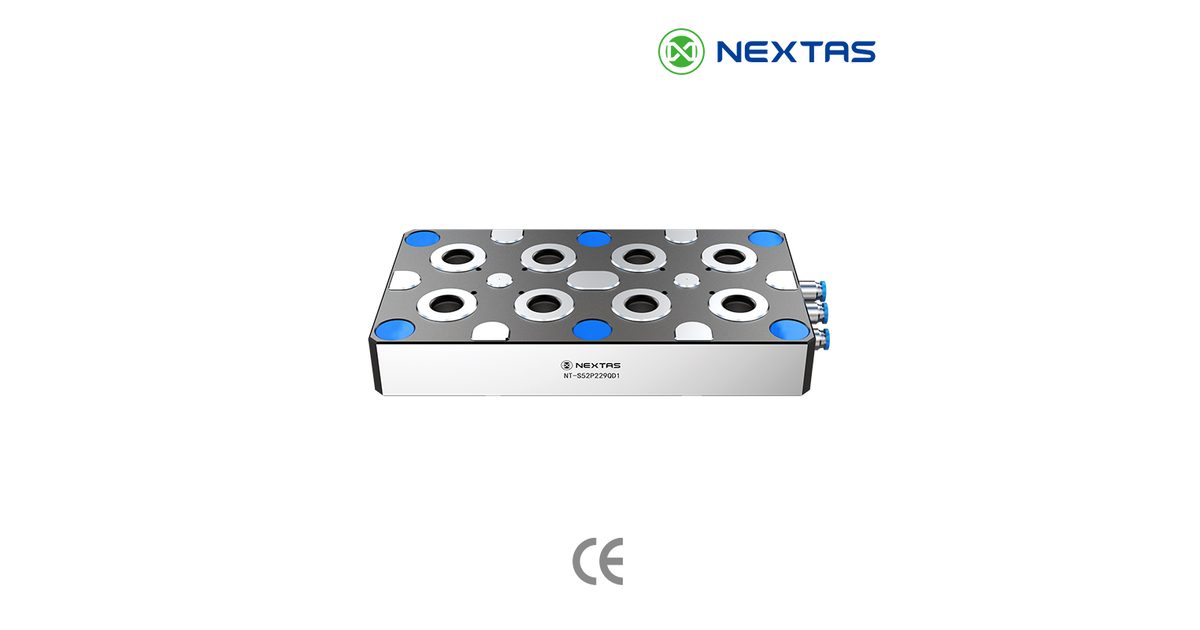
Пневматическая плита нулевой точки даёт роботу или сменщику паллет определённый интерфейс для установки приспособления на станок. Подберите плиту под паллету и нагрузку, затем спланируйте подачу воздуха, проверку посадки и подтверждение фиксации для этой сборки.
В руководстве сравниваются три исходные модели и объясняется подготовка пневмосхемы, удаление стружки и оформление приёмочных проверок автоматизированной ячейки CNC.
Перед пуском ячейки запишите пять ответов:
- Какая плита, какой палец и какой чертёж паллеты?
- Какие давление и расход нужны на штуцере плиты при разжиме?
- Какое устройство доказывает присутствие, какое — посадку, какое — фиксацию?
- Кто владеет каждой командой и сколько ячейка может ждать?
- Кто блокирует движение, когда человек в опасной зоне?
Сравните три пневматические плиты нулевой точки
Эти три модели — точка старта. Давление разжима берётся из выбранных чертежа и схемы. Усилие и подъём остаются в строке заказанной плиты. Верхняя строка не относится к меньшей плите и не ко всей ячейке.
| Модель | Шаг | Повторяемость | Усилие зажима | Масса подъёма |
|---|---|---|---|---|
| NT-S52P125QD1 | 52 мм | <0,005 мм | 9 000 Н | 100 кг |
| NT-S52P229QD1 | 52 мм | <0,005 мм | 18 000 Н | 200 кг |
| NT-S96P400QD1 | 96 мм | <0,005 мм | 40 000 Н | 560 кг |
Масса подъёма — каталожная цифра этой модели. Это не сила резания и не разрешение двигать загруженный штабель паллет.
Читайте давление у штуцера плиты
Манометр на стене цеха — это не давление у плиты, пока схема движется. Длинный шланг, узкий штуцер, грязный фильтр или несколько устройств сразу могут его уронить. Запишите давление у штуцера во время разжима и сравните показание с чертежом модели.
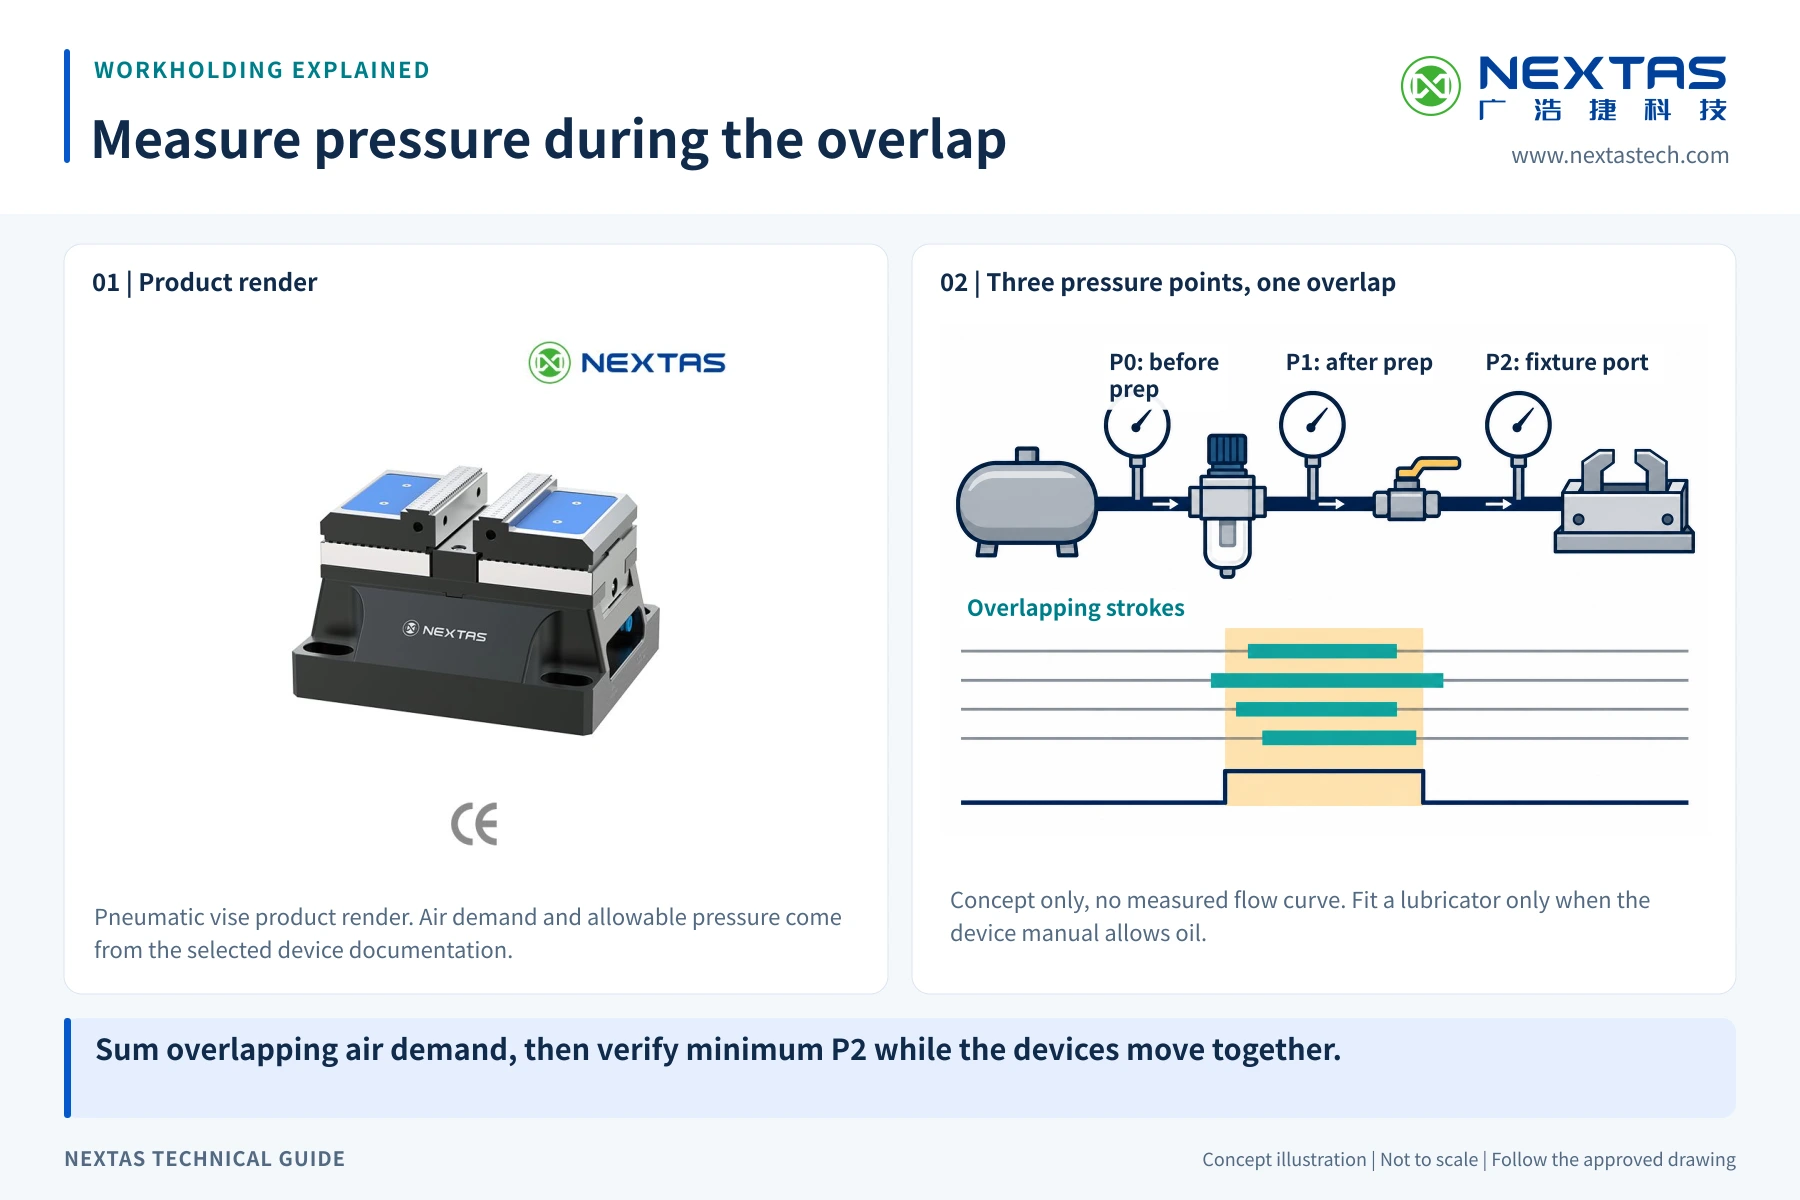
Присутствие, посадка и фиксация — три факта
Сигнал присутствия может значить только то, что металл рядом с датчиком. Он не значит, что каждый палец лёг на свою опору. Села паллета — ещё не зафиксирована. Команда фиксации — не фиксация. Держите три факта отдельно. Не склеивайте их в один расплывчатый READY. Если одного нет или они спорят, остановитесь.
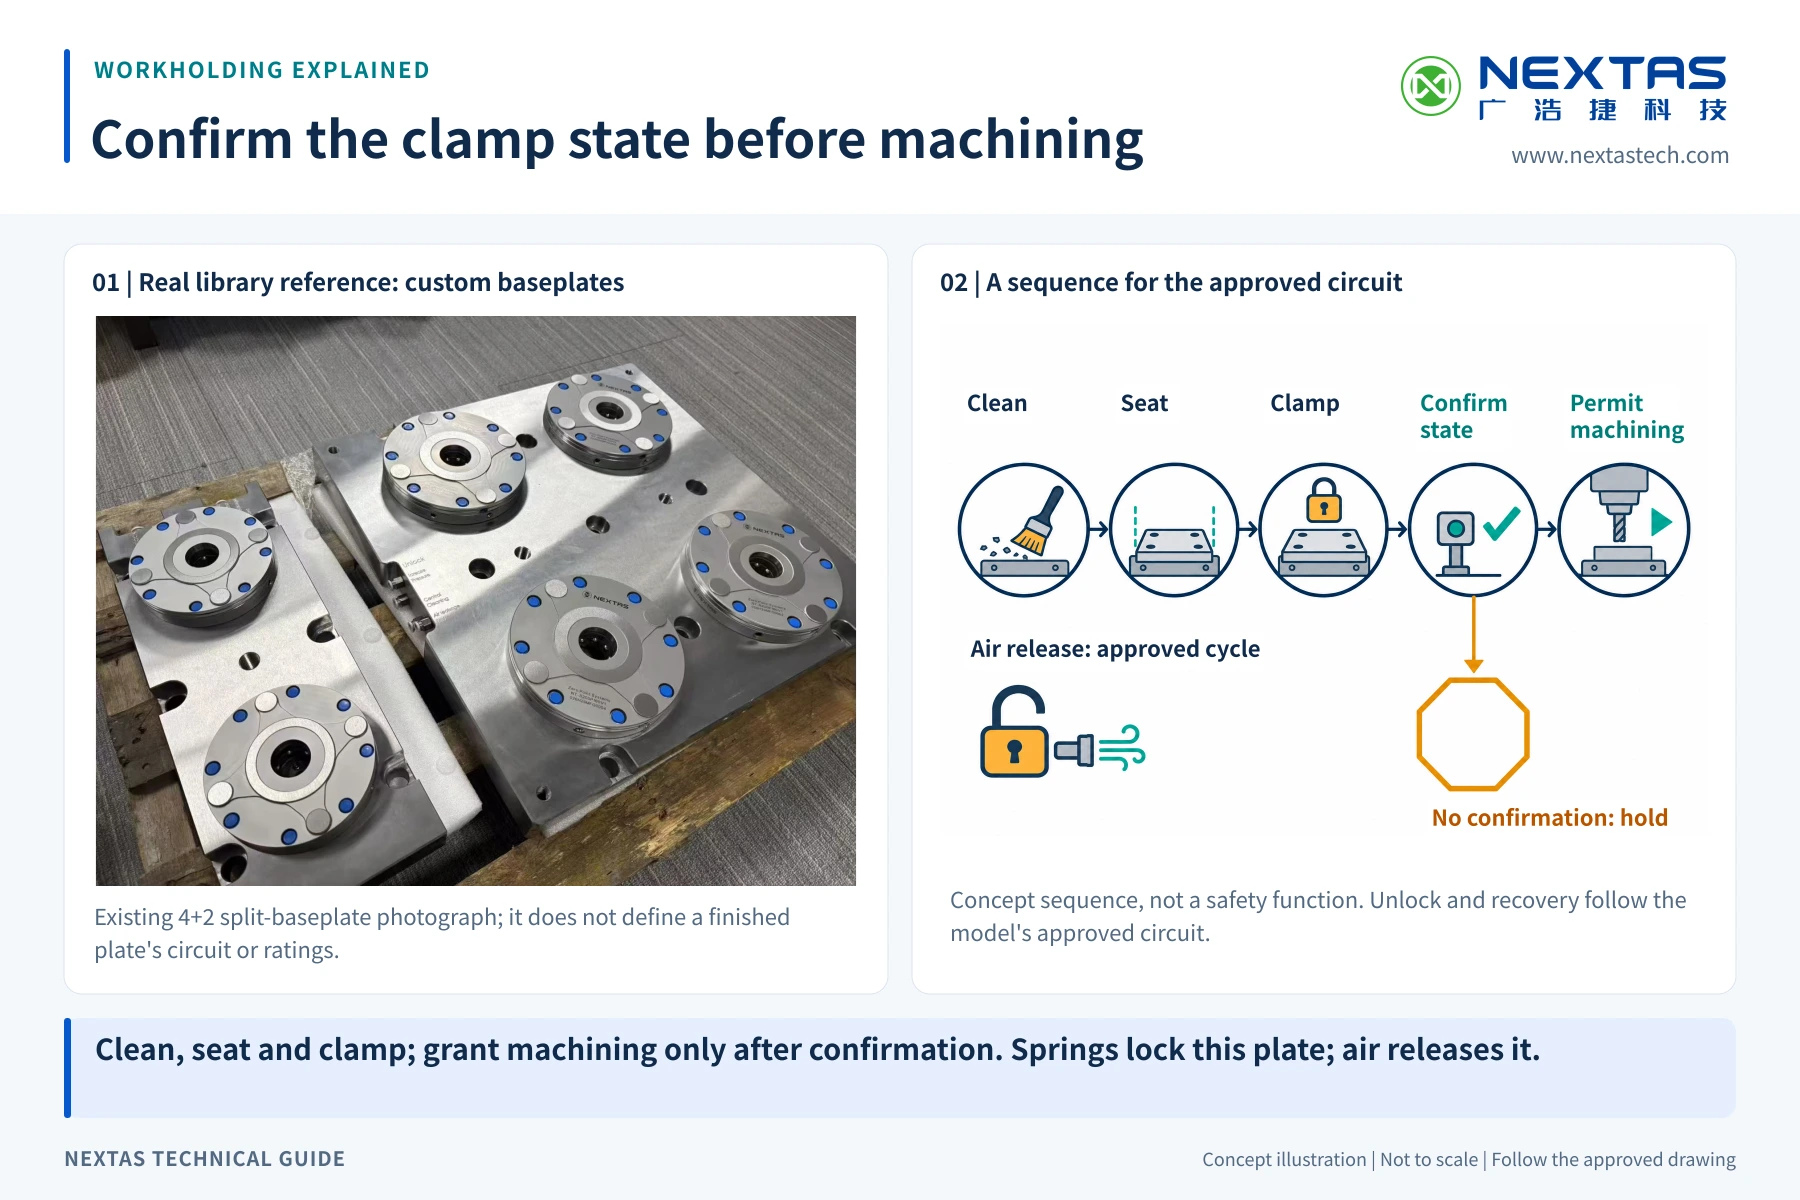
Дайте стружке путь
Стружка на опорной грани поднимает паллету с посадки. Решите, куда стружка и СОЖ могут идти и куда не могут. Обдув может сдвинуть свободную стружку. Он не доказывает, что посадка чистая.
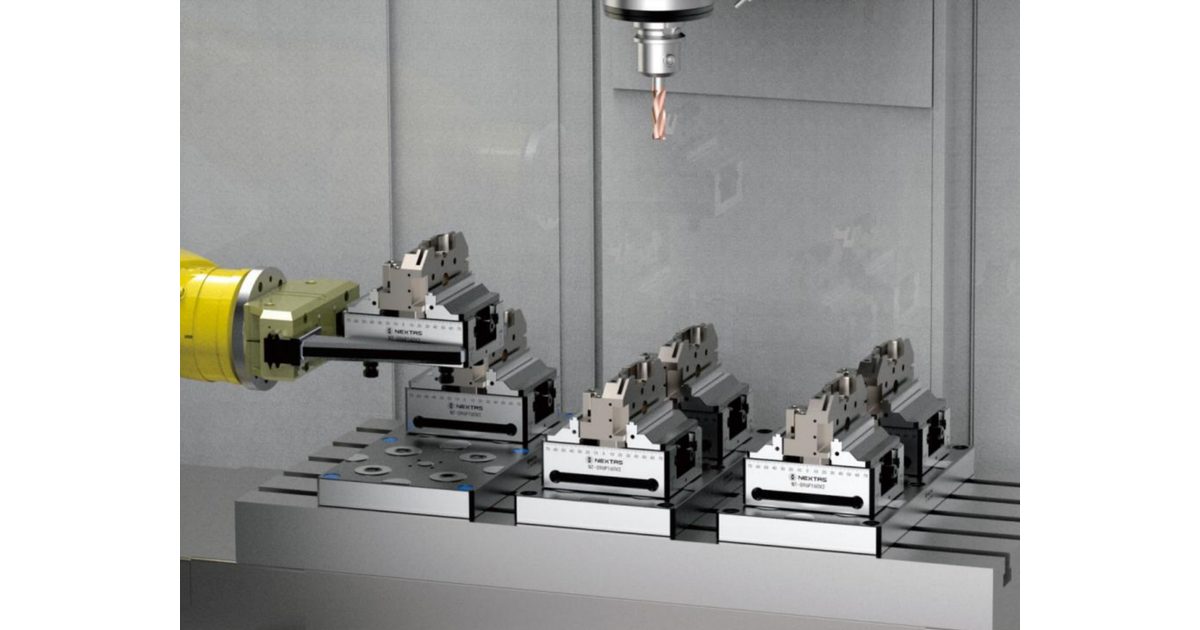
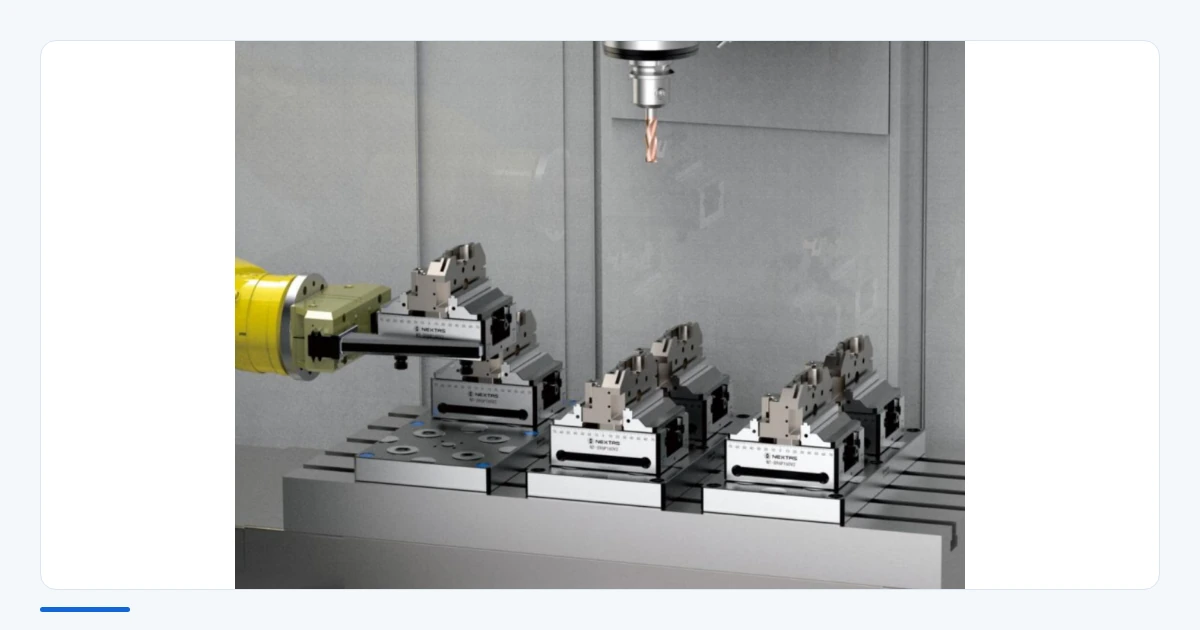
Короткий ролик показывает оборудование
41-секундный вид пневматической плиты нулевой точки и самоцентрирующих тисков.
Смотреть на YouTube
Спланируйте автоматическую загрузку паллет
Начните с модели станка, размера паллеты и операции загрузки, которую хотите автоматизировать. Приложите имеющиеся чертежи плиты, пальца или интерфейса. NEXTAS поможет выбрать кандидата и определить данные по воздуху и сигналам, которые нужно уточнить далее.
Выберите плиту, затем определите сигналы
Сравнивайте шаг, усилие зажима и подъёмную нагрузку по строке именно выбранной модели. Силы и моменты резания проверяйте отдельно для всей сборки. Используйте перечень входов, выходов и состояний отказа, чтобы определить входы наличия паллеты, посадки и фиксации, состояния отказов и таймауты.
Запишите результаты приёмки плиты
Запишите давление у порта плиты при разжиме и укажите устройство и вход для каждого состояния: наличие паллеты, посадка и фиксация. Испытайте удержание и освобождение выбранной плиты при согласованных отказах; сохраните результаты вместе с чертежом и пневмосхемой.
Подтвердите реакцию на отказы до работы без присмотра
Отсутствующее или противоречивое подтверждение состояния должно блокировать цикл. Таймер и давление у порта не заменяют подтверждение посадки и фиксации. До работы без присмотра интегратор должен проверить, что груз остаётся удержанным в согласованном состоянии отказа, и записать результат. Запросить чертежи модели можно на странице пневматической плиты нулевой точки.
Спланируйте следующую смену паллеты
Найдите плиту для своей автоматизированной ячейки
Сообщите NEXTAS о станке, паллете и цели автоматизации загрузки. Мы можем рассмотреть подходящие плиты, уточнить интерфейс и определить следующие шаги подготовки предложения.