
Цеху с широкой номенклатурой стоит унифицировать интерфейс, а не просто купить ту же плиту второй раз. Интерфейс — это полный набор деталей, которые базируют и удерживают оснастку: плита на станке, гнездо, тяговый штифт, схема отверстий, ориентация и верхняя оснастка. Если один элемент меняется без проверки, общий стандарт может перестать быть общим.
Такой подход уместен, когда одни и те же тиски, палеты или верхние части оснастки переходят между повторяющимися заказами. Он может сократить повторное выверение и упростить подготовку вне станка. Он не отменяет проверку каждого станка, каждой оснастки и каждого процесса.
Прямой ответ
Ручная плита нулевого базирования уместна, когда смену выполняет оператор и один постоянный интерфейс обслуживает несколько заказов. Не называйте систему универсальной, пока чертежи, путь нагрузки, высота комплекта и проверка чистой повторной установки не будут приняты.
Какие заказы должны использовать один интерфейс плиты?
Сначала перечислите работу, которую нужно переносить. Хорошая первая группа имеет устойчивое семейство деталей, известные силы резания и верхнюю оснастку, которая уже работает надёжно. Плохая первая группа смешивает неизвестную оснастку, слабые основания и детали, которые ещё смещаются при резании.
Для каждого заказа запишите стол станка, поворотную ось или инструментальную колонну, верхнюю оснастку и готовую деталь. Затем отметьте поверхность или точку, от которой измеряют положение. Проще говоря, это известное место, от которого измеряют остальную наладку.
| Проверка | Почему это важно | Полезное свидетельство |
|---|---|---|
| Доступный габарит на столе | Плита и инструмент разжима должны проходить относительно стола, поворотной оси и ограждений. | Чертёж стола и фотографии |
| Основание верхней оснастки | Тиски или оснастке нужны достаточный материал и правильный доступ винтов для штифтов или переходной плиты. | Вид снизу с глубинами отверстий |
| Высота комплекта | Добавленная высота меняет вылет инструмента, жёсткость и ход станка. | Разрез от стола до детали |
| Путь нагрузки | Масса оснастки сама по себе не описывает силу резания, вылет или опрокидывающий момент. | Масса детали, центр тяжести и главное направление резания |
| Маршрут переноса | Переход между станком с ЧПУ и измерительной машиной добавляет ещё один шаг выверки. | Список позиций и предел переноса, заданный покупателем |
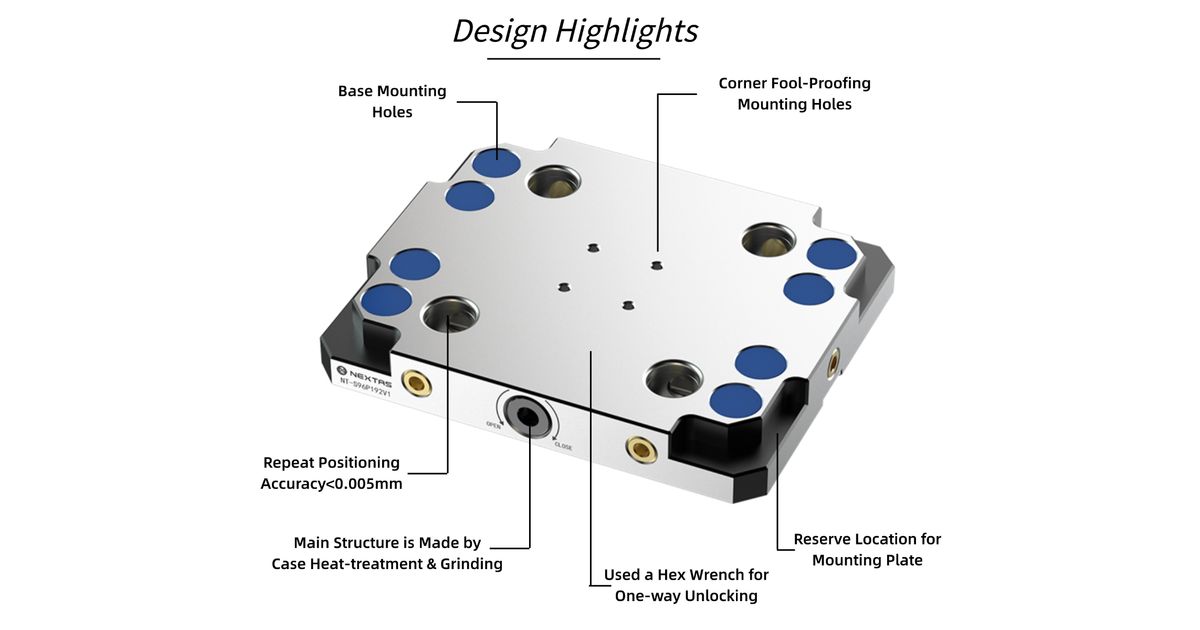
Выбор семейства 52 мм или 96 мм
Текущая страница ручной плиты NEXTAS указывает семейства изделий 52 мм и 96 мм. Опубликованные значения относятся к этим перечисленным изделиям, а не к любой плите и не ко всему процессу обработки.
Оба указанных семейства имеют ручной разжим и конструкцию из закалённой нержавеющей стали. Ручной разжим сохраняет наладку простой, пока рядом есть оператор. Он не подходит, если станок, сменщик палет или робот должны управлять разжимом и подтверждать состояние.
Можно ли приспособить существующие тиски или оснастку?
Иногда можно, но решает чертёж. Не сверлите схему штифтов в тисках только потому, что кажется, будто есть место. Сначала проверьте толщину основания, глубину винта, внутренние детали, опорную поверхность и доступ инструмента разжима.
- Использовать существующее основание только после того, как изготовитель или техническая проверка подтвердит допустимость новых отверстий и нагрузок.
- Добавить переходную плиту, если она защищает исходную оснастку, распределяет нагрузку или улучшает доступ винтов.
- Выбрать другую верхнюю оснастку, если переходная плита даст слишком большую высоту, слишком большой вылет или потерю хода.
Слово совместимый должно следовать за принятой проверкой чертежа. Общий шаг или номинальный размер — только начало. Геометрия штифта, форма гнезда, крепёж и пределы нагрузки тоже должны совпасть.
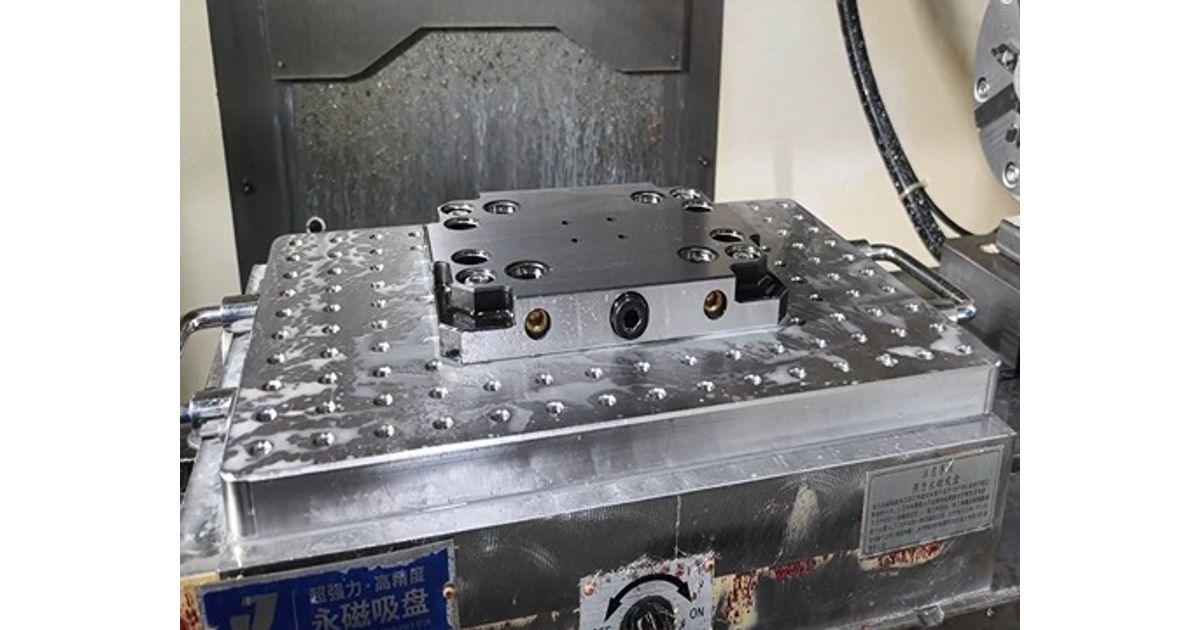
Что должна подтвердить каждая позиция
Повторное позиционирование гнезда не равно точности детали. Полный результат зависит также от выверки плиты, посадки штифта, жёсткости оснастки, положения детали, износа инструмента, температуры и метода контроля.
До испытания задайте предел для каждого шага. Начните с одной чистой плиты и одной известной оснастки. Несколько раз установите, измерьте, снимите, очистите и установите снова. Записывайте каждый результат, а не только лучшее показание.
Затем повторите проверку на каждом станке, который будет использовать стандарт. Если носитель также поступает на координатно-измерительную машину, проверьте эту позицию как отдельную наладку. Одно значение гнезда не доказывает смещение между двумя разными станками.
- Записать выверку эталонной плиты на каждом станке.
- При каждой повторной установке использовать одни и те же шаги очистки и посадки.
- Проверить штифты, базовые поверхности и крепёж на повреждения.
- Выполнить проверку первой детали после новой верхней оснастки или переходной плиты.
- Определить, кто может принять уход размера, сбросить коррекцию или остановить процесс.
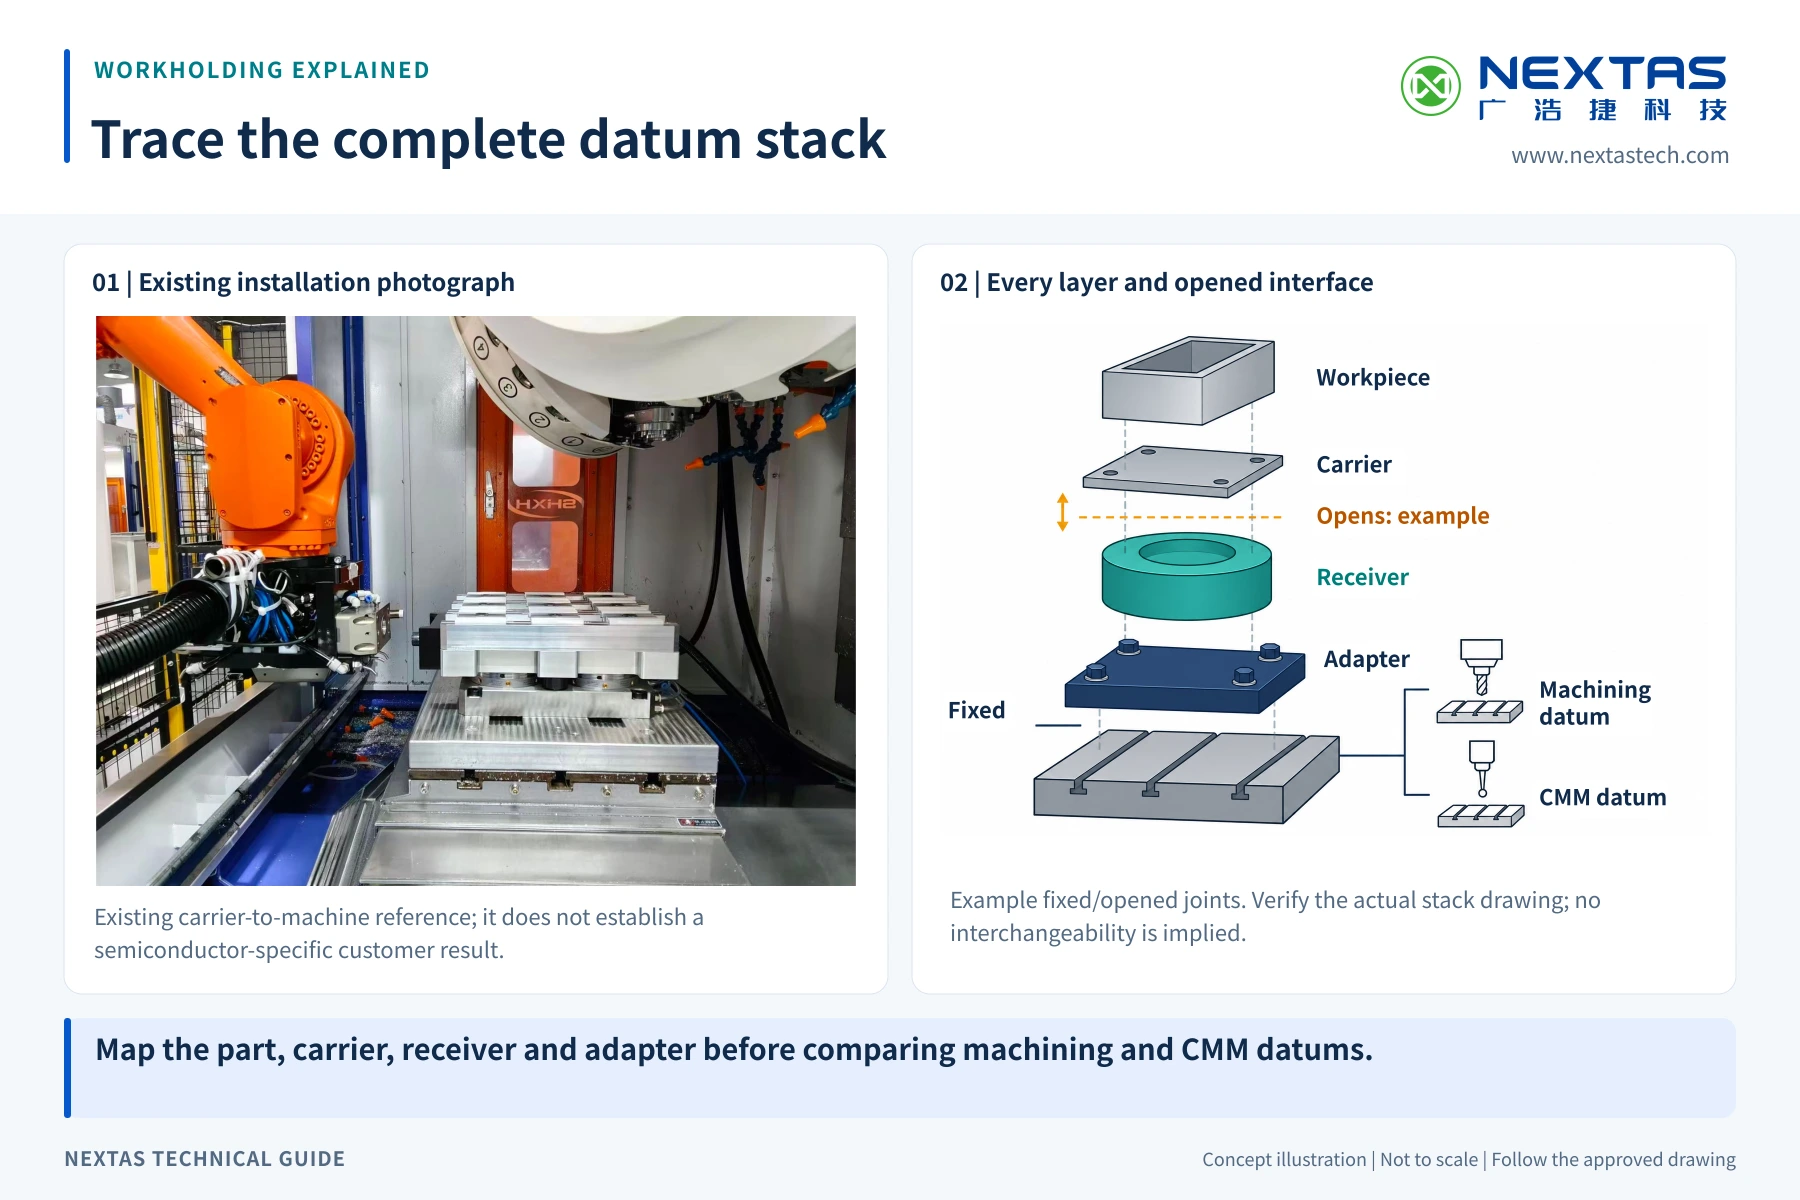
Когда ручной разжим уже не подходит
Ручной разжим подходит для наладки, которую ведёт оператор, и для простой подготовки вне станка. Пневматическую плиту нулевого базирования стоит рассматривать, когда разжим должен идти от станка или ячейки либо когда процессу нужна обратная связь о состоянии.
Такое изменение является техническим проектом, а не обещанием прямой модернизации. Нужно проверить качество воздуха, давление у модуля, клапаны, сигналы, реакцию на отказ, ограждения и план безопасности. Обычный сигнал зажима не доказывает функцию с классом безопасности.
Что должно войти в карту унификации?
Полезная проверка начинается с пробелов. Отправьте чертёж стола или поворотной оси, чертёж каждого основания верхней оснастки, массу оснастки и детали, главное направление резания, доступную высоту и маршрут между станками. Укажите, останется ли разжим ручным или позже может стать автоматическим.
Укажите также собственные пределы чистой повторной установки и переноса между позициями. Тогда NEXTAS сможет проверить семейство плит, возможные переходные плиты и недостающие сведения. Окончательная посадка и результат процесса зависят от выбранной модели, утверждённых чертежей и приёмочного испытания.
Унифицировать цех с широкой номенклатурой?
Опишите общий интерфейс до покупки
Отправьте чертежи станка, верхней оснастки и переноса. Ответ должен разделить подтверждённую посадку, открытые проверки и приёмочное испытание.
Частые вопросы
Универсальность означает, что любые тиски подойдут к плите?
Нет. Универсальность описывает цель унификации, а не автоматическую посадку. До утверждения проверьте основание тисков, геометрию штифта, схему отверстий, опорную поверхность, высоту комплекта и нагрузку.
Как выбрать между семействами 52 мм и 96 мм?
Начните с данных выбранной модели, габарита оснастки, силы резания, высоты комплекта и списка будущих станков. Не выбирайте только по номинальному размеру. Утверждённый чертёж и приёмочное испытание должны подтвердить окончательное семейство.
Можно ли добавить тяговые штифты к существующим тискам?
Только после проверки чертежа. Основанию нужны достаточный материал, безопасная глубина винта, свободное внутреннее пространство и надёжный путь нагрузки. Переходная плита может быть безопаснее, если эти пункты неясны.
Повторяемость гнезда доказывает точность между двумя станками?
Нет. Она описывает интерфейс гнезда при указанных условиях. Перенос между станками включает также выверку плиты, жёсткость оснастки, положение детали, температуру и метод контроля.
Когда цеху стоит рассмотреть пневматическую плиту?
Рассмотрите пневматическую плиту нулевого базирования, когда разжимом должны управлять станок, сменщик палет или робот либо когда нужна обратная связь о состоянии. Подачу воздуха, сигналы, отказы, ограждения и функции безопасности тогда проверяют как одну ячейку.
Сравнить варианты плит нулевого базирования?
Укажите размер плиты, интерфейс станка и цели смены. Мы поможем проверить стандартные и специальные схемы расположения для повторяемого позиционирования и более короткой смены.
Проверить варианты расположения




