Короткий ответ: считайте пригодные позиции, а не пустую площадь стола
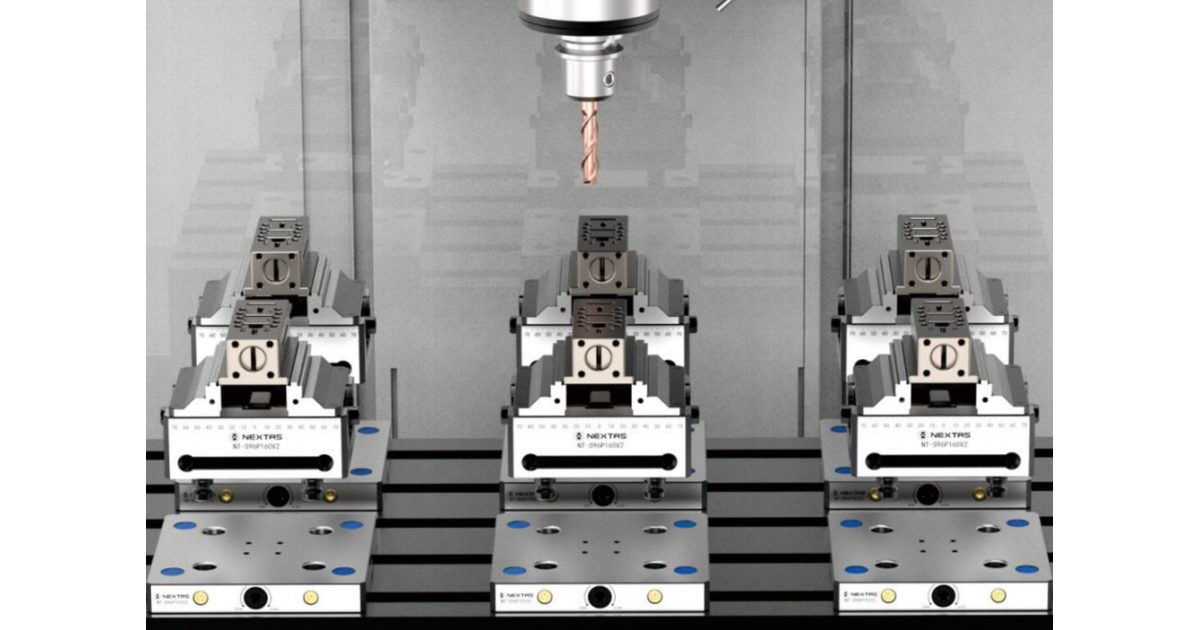
Многопозиционная схема полезна только тогда, когда каждую позицию можно загрузить, очистить, обработать и проверить, не блокируя остальные. Не делите длину стола на ширину тисков и не считайте результат полным. Открытые губки, самая крупная заготовка, свес детали, охват оправки инструмента, измерительный щуп, дверь и путь переноса тоже занимают место.
Начните с масштабного чертежа полезной площади стола станка. Положите на него точные чертежи тисков, губок и крепления. Добавьте самую крупную деталь, назначенную каждой позиции. Начертите путь, по которому заготовка входит, а готовая деталь выходит. Оставьте маршруты, по которым стружка и охлаждающая жидкость могут уходить. Число, которое выдерживает эти проверки, и есть первое рабочее число.
Затем решите, выполняет ли каждая позиция одну и ту же деталь или стол несёт управляемое сочетание деталей. Дайте каждой активной позиции обозначение, карту наладки и план контроля. После установки и после любого изменения, которое может повлиять на положение или зазор, подтвердите одну согласованную первую деталь с каждой позиции.
Схема готова к разбору, когда на ней видны:
- граница полезного стола и каждая постоянная зона, которую нужно оставить свободной;
- выбранные тиски, установочная плита, губки и самая крупная назначенная деталь;
- шаг позиций, направление загрузки и доступ для уборки стружки;
- деталь и программа, назначенные каждой позиции; и
- проверки первой детали и человек, который может разрешить наладку.
1. Начертите полезный стол до выбора числа позиций
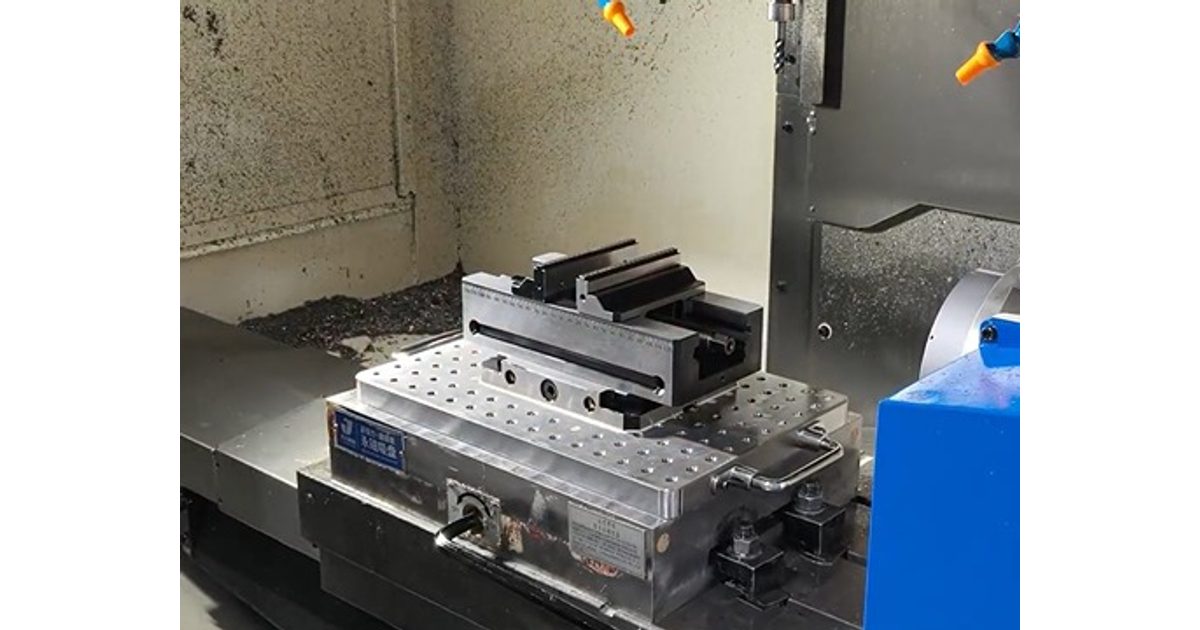
Чертёж стола станка — отправная точка, но полный контур стола не всегда пригоден. Болты, шпонки, зажимные колонны, щупы, устройства привязки инструмента и пределы хода могут исключить участки из плана. Двери и ограждения тоже могут ограничить место, куда достаёт человек или допущенное средство переноса.
Запросите у изготовителя станка или у своей конструкторской группы текущий чертёж стола, допустимые зоны крепления и пределы нагрузки. Отметьте участки, которые должны оставаться свободными. Если на столе уже есть плита, включите её отверстия, шпонки, прихваты и кромки. Не считайте, что чертёж другого станка или другой плиты достаточно близок.
Теперь разместите одну полную позицию. Позиция — это больше, чем корпус тисков. Покажите крепёж, ход губок, заготовку, готовую деталь и всё, что базирует деталь. Если деталь выступает за губку, начертите этот свес в его наибольшей точке. Копируйте полную позицию только после того, как у первой появится реальный охват.
2. Задайте шаг позиций по наибольшему рабочему охвату
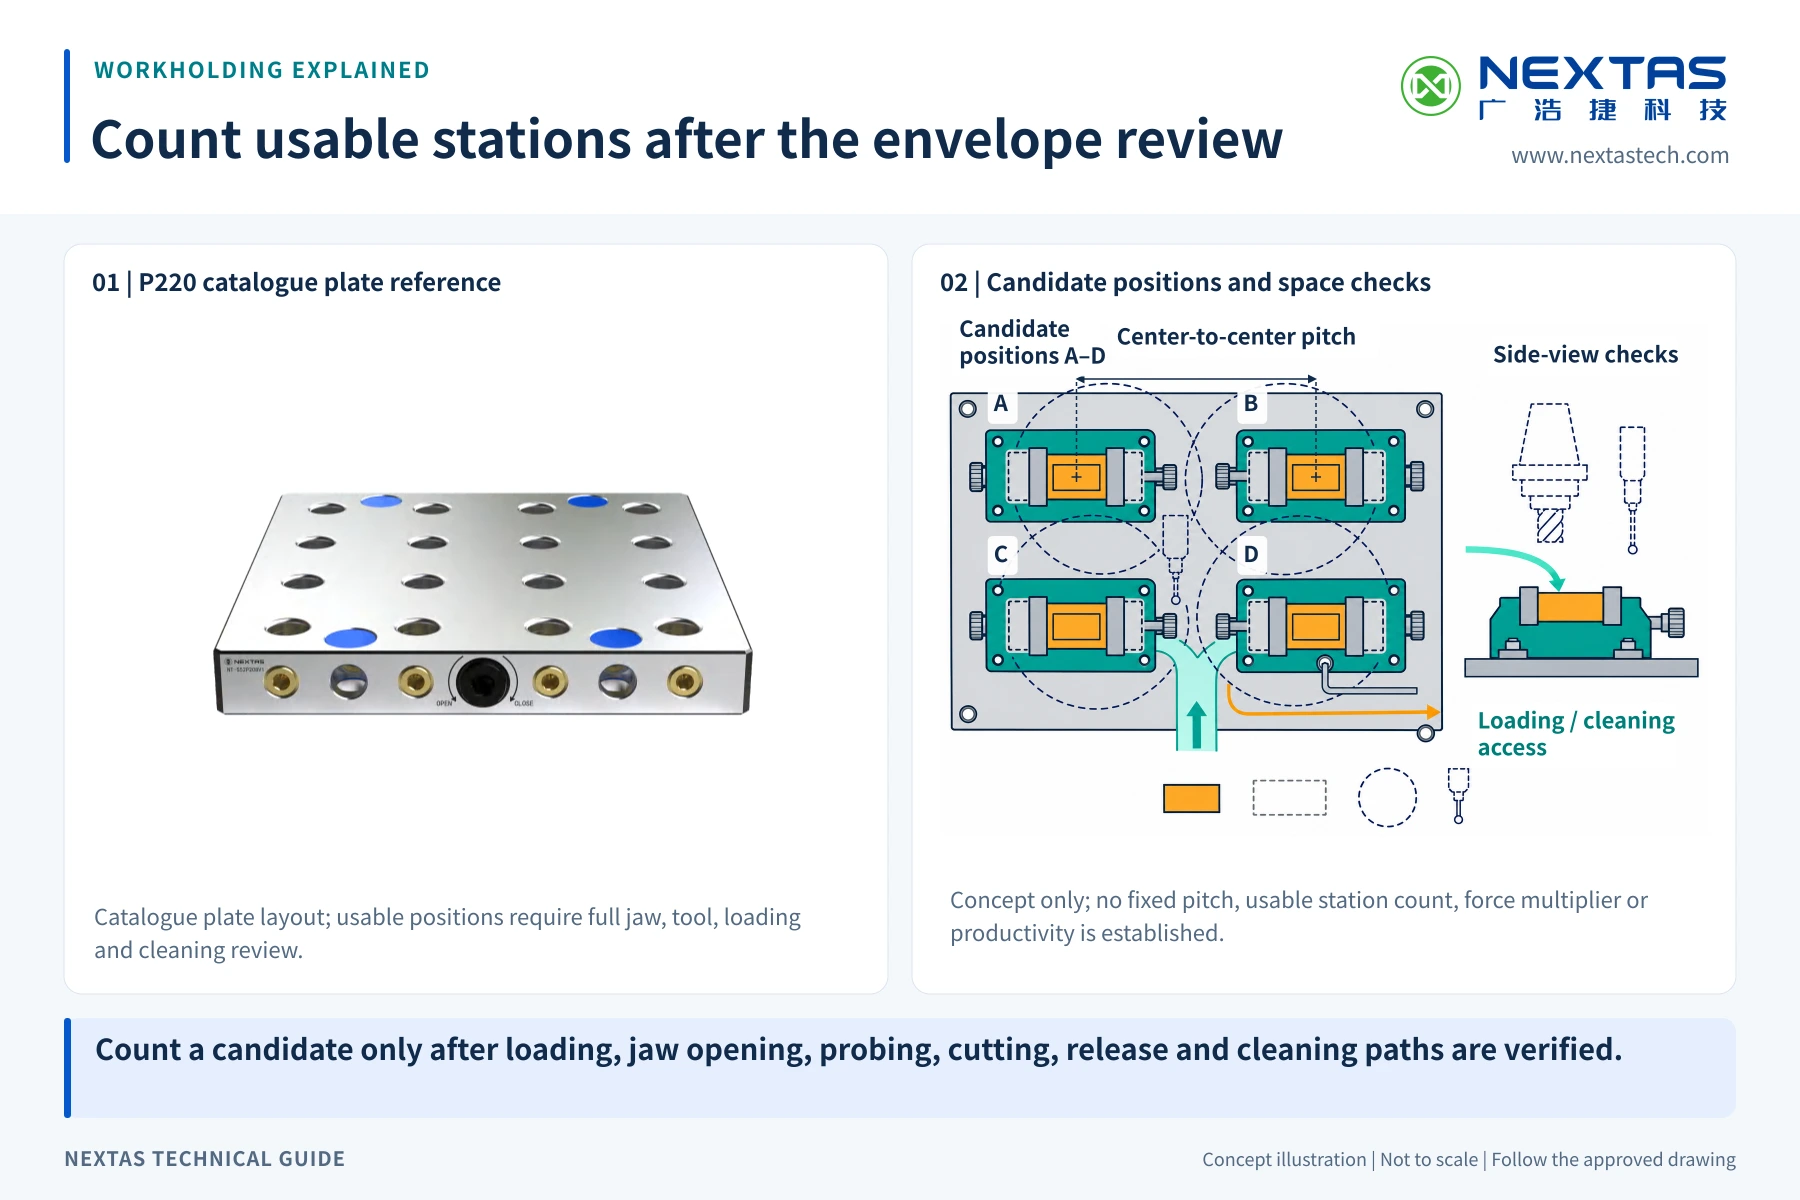
Шаг позиций — это расстояние между осями соседних позиций. Это не малый видимый зазор между корпусами тисков. Его выбирают по наибольшему пространству, которое каждая позиция займёт при загрузке, зажиме и резании.
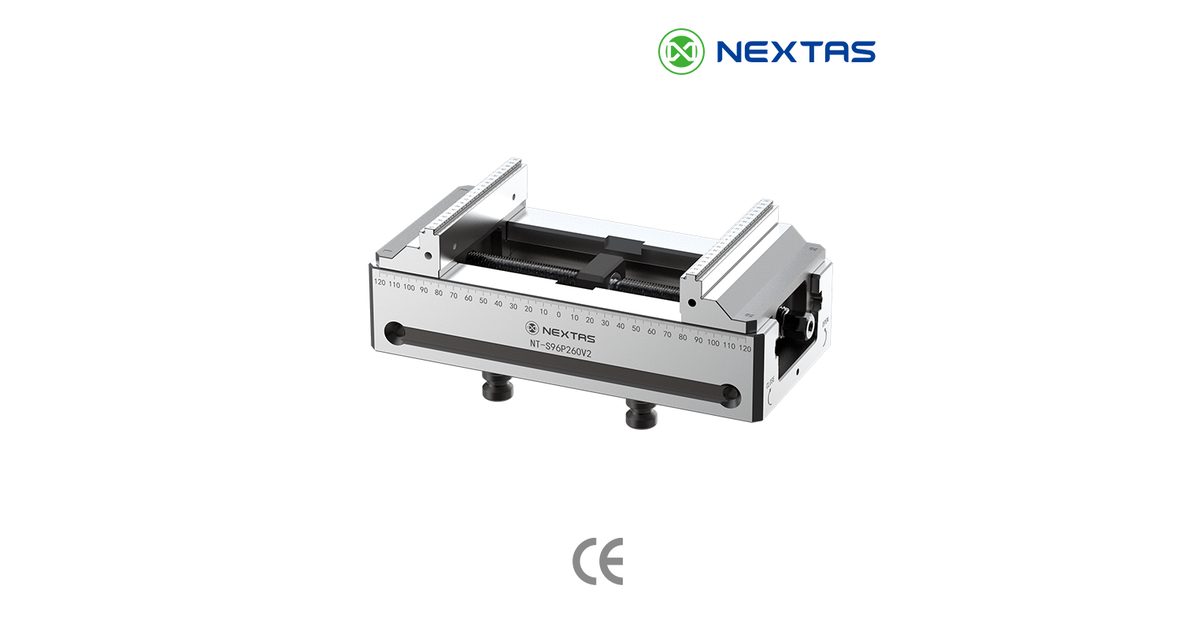
Начните с чертежа выбранной модели. В каталоге, например, NT-S52P210V2 указаны как 77 × 210 × 87 мм и 4,4 кг, с диапазоном зажима 0–200 мм. NT-S96P210V2 указаны как 125 × 210 × 111 мм и 10,8 кг, тоже с диапазоном 0–200 мм. Это исходные данные планирования конкретной модели. Они не доказывают схему крепления, охват губок или пригодность другой модели.
Добавьте выбранные губки в полностью открытом положении. Добавьте самую крупную заготовку и любой упор или фиксатор. Затем добавьте зазор под реальную оправку инструмента, а не только под режущую кромку. Короткий инструмент у одной позиции может пройти, а более крупная оправка заденет соседнюю деталь. Проверьте фактическую траекторию программы и каждый инструмент, который входит в общее пространство.
Оставьте доступ, чтобы посадить деталь и подтвердить, что она лежит на базовой поверхности. Человек, который выполняет работу, должен видеть или проверять установочные поверхности, названные в карте наладки. Если деталь переносят краном или подъёмным средством, начертите подвешенный груз и оснастку, которая остаётся присоединённой при установке.
Нет единого зазора, безопасного для каждой схемы. Запишите окончательный шаг на чертеже наладки. Если меняются размер губок, свес детали или способ загрузки, пересмотрите шаг, а не опирайтесь на прежнее число позиций.
3. Подтвердите путь загрузки и выгрузки
Свободная позиция всё равно может быть трудной для загрузки. Пройдите задачу с момента открытия двери станка. Откуда берут заготовку? Как её держат? Какая губка открывается первой? Какая поверхность должна коснуться базовой поверхности? Где проходят руки, подъёмная оснастка или допущенный загрузчик?
Начертите этот путь на полезном виде сбоку и сверху. Путь должен обходить дверь, ограждение, соседние детали, губки, инструменты и щупы. Он должен работать и тогда, когда ближайшая позиция уже загружена. Если человек не достаёт до внутренней позиции, не наклоняясь над острой деталью или другой наладкой, ряду нужен другой порядок или больше места.
При ручном переносе следуйте цеховым правилам подъёма и безопасности станка. При механизированной или автоматической загрузке полной ячейке нужны собственное управление и собственный разбор безопасности. Схема тисков сама по себе не доказывает безопасный вылет робота, обнаружение или возобновление после сбоя.
4. Зарезервируйте место для стружки, охлаждения и очистки
Слишком близкие позиции могут образовать карманы, где копится стружка. Дело не только в грязном столе. Стружка на установочной или опорной поверхности может изменить посадку детали. Скрытая куча может также заблокировать губку, закрыть крепёж или затруднить проверку следующей загрузки.
Покажите, как стружка и охлаждающая жидкость могут покинуть зону каждой позиции. Оставьте установочные и опорные поверхности достаточно видимыми, чтобы проверять и очищать их допущенным способом. Оставьте доступ вокруг болтов, шпонок и упоров детали. Не создавайте узкий канал, до которого нельзя добраться после установки всех позиций.
Поведение стружки зависит от материала, фрезы, траектории, охлаждения и формы детали. Чертёж оснастки этого не доказывает. Выполните показательный цикл, остановите его в безопасных условиях и осмотрите зазоры, карманы губок и поверхность стола. Повторите проверку после достаточного числа деталей, чтобы увидеть накопление, а не только после одной чистой демонстрации.
Запишите, что нужно очищать при каждой загрузке и что требует планового осмотра. Если соседняя позиция задерживает стружку, до разрешения измените шаг, экраны, порядок или ход работы. Не закрывайте вопрос неподтверждённым утверждением, что любая схема тисков очищает себя сама.
5. Сделайте поток разных деталей осознанным
Стол может нести одну и ту же деталь на каждой позиции или управляемое сочетание деталей. Смешанный вариант — это не свободная позиция, которая берёт любой заказ. Каждой позиции нужны определённая деталь, комплект губок, базовая поверхность, шаг программы и требование контроля.
Дайте позициям устойчивые имена, например А, Б и В. Поставьте те же имена на схему, карту наладки и заметки программы. Если губка или упор принадлежат только позиции Б, обозначьте их там. Ясная идентификация детали не должна позволять загрузить заготовку на позицию с похожей, но другой наладкой.
Проверьте полный цикл, когда все запланированные детали присутствуют. Высокая деталь может изменить доступ к низкой детали рядом. Длинный инструмент на позиции В может войти в пространство над позицией Б. Безопасный результат зависит от общей схемы, а не от того, что каждая позиция проходит отдельную проверку, пока остальные пусты.
Не обещайте большую выработку только из числа позиций. Больше деталей за цикл может уменьшить число открытий двери, но может и удлинить загрузку, контроль и цикл обработки. Сравните полный разрешённый ход работы с текущим по данным цеха. Держите решение о схеме отдельно от любого утверждения об окупаемости.
6. Проверьте нагрузку стола после того, как схема поместилась
Ряд, который помещается по площади, всё равно может превысить допустимую нагрузку станка. Сложите массу каждых тисков, каждого комплекта губок, установочной плиты, крепежа, фиксаторов и максимальной заготовки. Используйте точно выбранные модели. Примеры 4,4 кг и 10,8 кг выше относятся только к NT-S52P210V2 и NT-S96P210V2.
Сравните полную наладку с правилами изготовителя станка. Включите любой предел, который относится к положению или движению стола. Не сравнивайте массу одних тисков с общим пределом стола и не считайте, что весь ряд принят. Сохраните расчёт вместе со схемой, чтобы позднее не добавить позицию или более тяжёлую заготовку без разбора.
7. Разрешите каждую активную позицию первой деталью
Перенесите разрешённую схему в карту наладки. Перечислите обозначение позиции, тиски и комплект губок, деталь, базовую поверхность, порядок загрузки, способ зажима, программу и контролируемые элементы. Добавьте окончательный шаг и каждый размер свободной зоны, который человек может проверить.
Установите оснастку на чистые поверхности и сверьте её с чертежом. Подтвердите крепёж и рабочие шаги по инструкции изготовителя и по ходу работы цеха. Загрузите показательные заготовки. До резания подтвердите программу в безопасных условиях и проверьте, что инструменты, оправки и щупы обходят все активные позиции.
Обработайте одну согласованную первую деталь с каждой активной позиции. Годная деталь с позиции А не доказывает позицию Б. Проверьте элементы, которые могут выявить неправильную посадку, положение позиции или ошибку наладки. Владелец чертежа и владелец хода работы должны согласовать метод и пределы до запуска.
Запишите результат по каждой позиции. Разрешайте партию только после того, как названный владелец её примет. Повторите нужные проверки после перемещения тисков, смены губок или упоров, правки программы, назначения новой детали или любого изменения, которое может повлиять на схему.
Остановитесь и пересмотрите схему, если:
- заготовка или готовая деталь больше разрешённого охвата;
- позиция использует другие губки, упоры или крепёж;
- меняются путь загрузки или порядок позиций;
- стружка скрывает опорную поверхность или не может покинуть зазор; или
- первая деталь любой активной позиции не даёт согласованный результат.
Что отправить для полезного разбора схемы
Отправьте модель станка, чертёж стола, сведения о допустимом креплении и нагрузке и любой существующий чертёж плиты. Добавьте выбранную модель тисков и её чертёж, данные губок, модели самой крупной заготовки и готовой детали, массу детали и деталь, назначенную каждой позиции.
Включите список инструмента и оправки, щуп или устройство привязки инструмента, способ загрузки, пределы двери или ограждения, способ отвода стружки и охлаждения и запланированный порядок позиций. Отметьте критические элементы первой детали и того, кто может их утвердить. Эти данные позволяют инженеру обсуждать реальную схему, а не угадывать по размеру стола.
NEXTAS может рассмотреть варианты самоцентрирующихся тисков по этим данным и назвать вопросы, которые всё ещё требуют согласия изготовителя станка или владельца хода работы. Разбор не заменяет руководство станка, оценку риска, подтверждение программы или контроль первой детали.
Разберите схему позиций до того, как закрепите число
Передайте чертёж стола, выбранные детали, план позиций и способ загрузки. Мы можем проверить число позиций, доступ инструмента и последовательность загрузки для выбранных моделей тисков и указать чертежи, необходимые для предложения.
Частые вопросы
Сколько позиций тисков помещается на одном столе станка с ЧПУ?
Безопасное число — это то, которое помещается в полезную площадь стола станка после резерва места для открытых губок, свеса детали, инструмента, щупов, доступа для загрузки и отвода стружки. Подтвердите число на масштабной схеме и на станке; одной площади стола недостаточно.
Какой зазор оставлять между позициями?
Единого зазора нет. Шаг задают по чертежам выбранных тисков и губок, самой крупной детали на каждой позиции, охвату оправки, способу загрузки и доступу для очистки. До разрешения проверьте каждую позицию в запланированной программе.
Что нужно проверить на пути загрузки?
Проверьте, как человек, кран или допущенный загрузчик вносит заготовку, открывает губки, сажает деталь, снимает готовую деталь и обходит двери, инструмент, щупы и соседние позиции. Разберите фактическую массу и способ переноса; свободный вид сверху не доказывает безопасный путь.
Как планировать отвод стружки между тисками?
Оставьте видимые пути для осмотра и очистки установочных и опорных поверхностей, а также место, чтобы стружка и охлаждающая жидкость покидали зону позиции. Проверьте реальный материал, траекторию и способ охлаждения, потому что форму стружки и накопление нельзя доказать чертежом оснастки.
Можно ли обрабатывать разные детали в одной многопозиционной схеме?
Да, если у каждой позиции есть определённая деталь, базовая поверхность, комплект губок, шаг программы и план контроля, а полный цикл обходит каждую наладку. Поток разных деталей добавляет идентификацию и планирование, поэтому его утверждают как управляемую схему, а не считают, что любая деталь может занять любую позицию.
Что должны охватить первая деталь и приёмка после изменения?
Сверьте схему с картой наладки, очистите и осмотрите каждую позицию, загрузите допущенным способом, выполните программу в безопасных условиях проверки и проконтролируйте одну согласованную первую деталь с каждой активной позиции. Разрешайте партию только после того, как названный владелец запишет результат.