Krótka odpowiedź: liczą się użyteczne stanowiska, nie pusta powierzchnia stołu
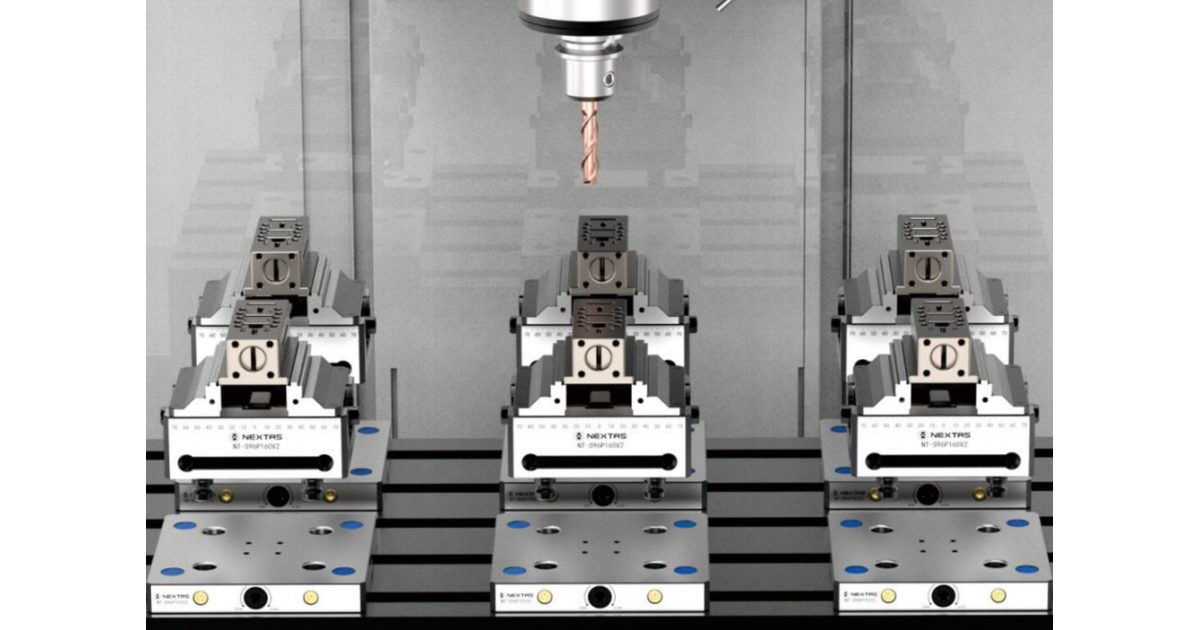
Układ wielostanowiskowy jest użyteczny tylko wtedy, gdy każde stanowisko można załadować, oczyścić, obrobić i sprawdzić bez blokowania pozostałych. Nie należy dzielić długości stołu przez szerokość imadła i uznawać wyniku za kompletny. Otwarte szczęki, największy półfabrykat, wysięg detalu, obwiednia oprawki narzędziowej, sonda, drzwi i droga manipulacji też zajmują miejsce.
Na początku potrzebny jest rysunek w skali użytecznej powierzchni stołu maszyny. Na nim układa się dokładne rysunki imadła, szczęk i mocowania. Dodaje się największy detal przypisany do każdego stanowiska. Rysuje się drogę, którą półfabrykat wchodzi, a detal gotowy wychodzi. Zostawia się trasy, którymi wióry i chłodziwo mogą odpłynąć. Liczba, która przechodzi te sprawdzenia, jest pierwszą liczbą roboczą.
Następnie trzeba zdecydować, czy każde stanowisko wykonuje ten sam detal, czy stół niesie kontrolowaną mieszankę detali. Każde aktywne stanowisko dostaje tożsamość, kartę ustawienia i plan kontroli. Po montażu oraz po każdej zmianie, która może wpłynąć na położenie lub luz, należy wykazać jedną uzgodnioną pierwszą sztukę z każdego stanowiska.
Układ jest gotowy do przeglądu, gdy pokazuje:
- granicę użytecznego stołu i każdą stałą strefę, która musi zostać wolna;
- wybrane imadło, płytę mocującą, szczęki i największy przypisany detal;
- rozstaw stanowisk, kierunek załadunku i dostęp do usuwania wiórów;
- detal i program przypisane do każdego stanowiska; oraz
- kontrole pierwszej sztuki i osobę, która może zwolnić ustawienie.
1. Narysuj użyteczny stół, zanim wybierzesz liczbę stanowisk
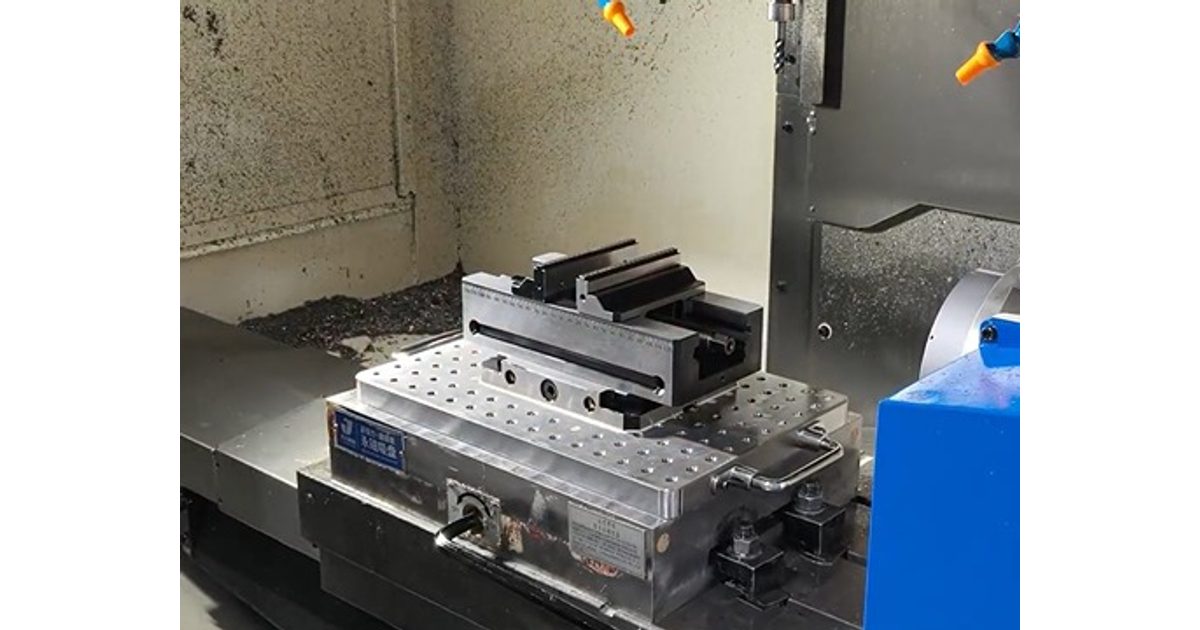
Rysunek stołu maszyny jest punktem startu, ale pełny obrys stołu nie zawsze jest użyteczny. Śruby, wpusty, kolumny obróbkowe, sondy, przyrządy do ustawiania narzędzi i granice przesuwu mogą wyłączyć obszary z planu. Drzwi i osłony mogą też ograniczać miejsce, do którego sięga osoba albo dopuszczone urządzenie manipulacyjne.
Od producenta maszyny albo od własnego zespołu konstrukcyjnego trzeba wziąć aktualny rysunek stołu, dopuszczalne strefy mocowania i granice obciążenia. Należy oznaczyć obszary, które muszą pozostać wolne. Jeśli na stole jest już płyta, trzeba uwzględnić jej otwory, wpusty, elementy mocujące i krawędzie. Nie należy zakładać, że rysunek innej maszyny albo innej płyty jest wystarczająco bliski.
Teraz umieszcza się jedno kompletne stanowisko. Stanowisko to więcej niż korpus imadła. Pokazuje się osprzęt mocujący, skok szczęk, półfabrykat, detal gotowy i wszystko, co ustala detal. Jeśli detal wystaje poza szczękę, ten wysięg rysuje się w jego największym miejscu. Kompletne stanowisko kopiuje się dopiero wtedy, gdy pierwsze ma rzeczywistą obwiednię.
2. Ustal rozstaw stanowisk według największej obwiedni roboczej
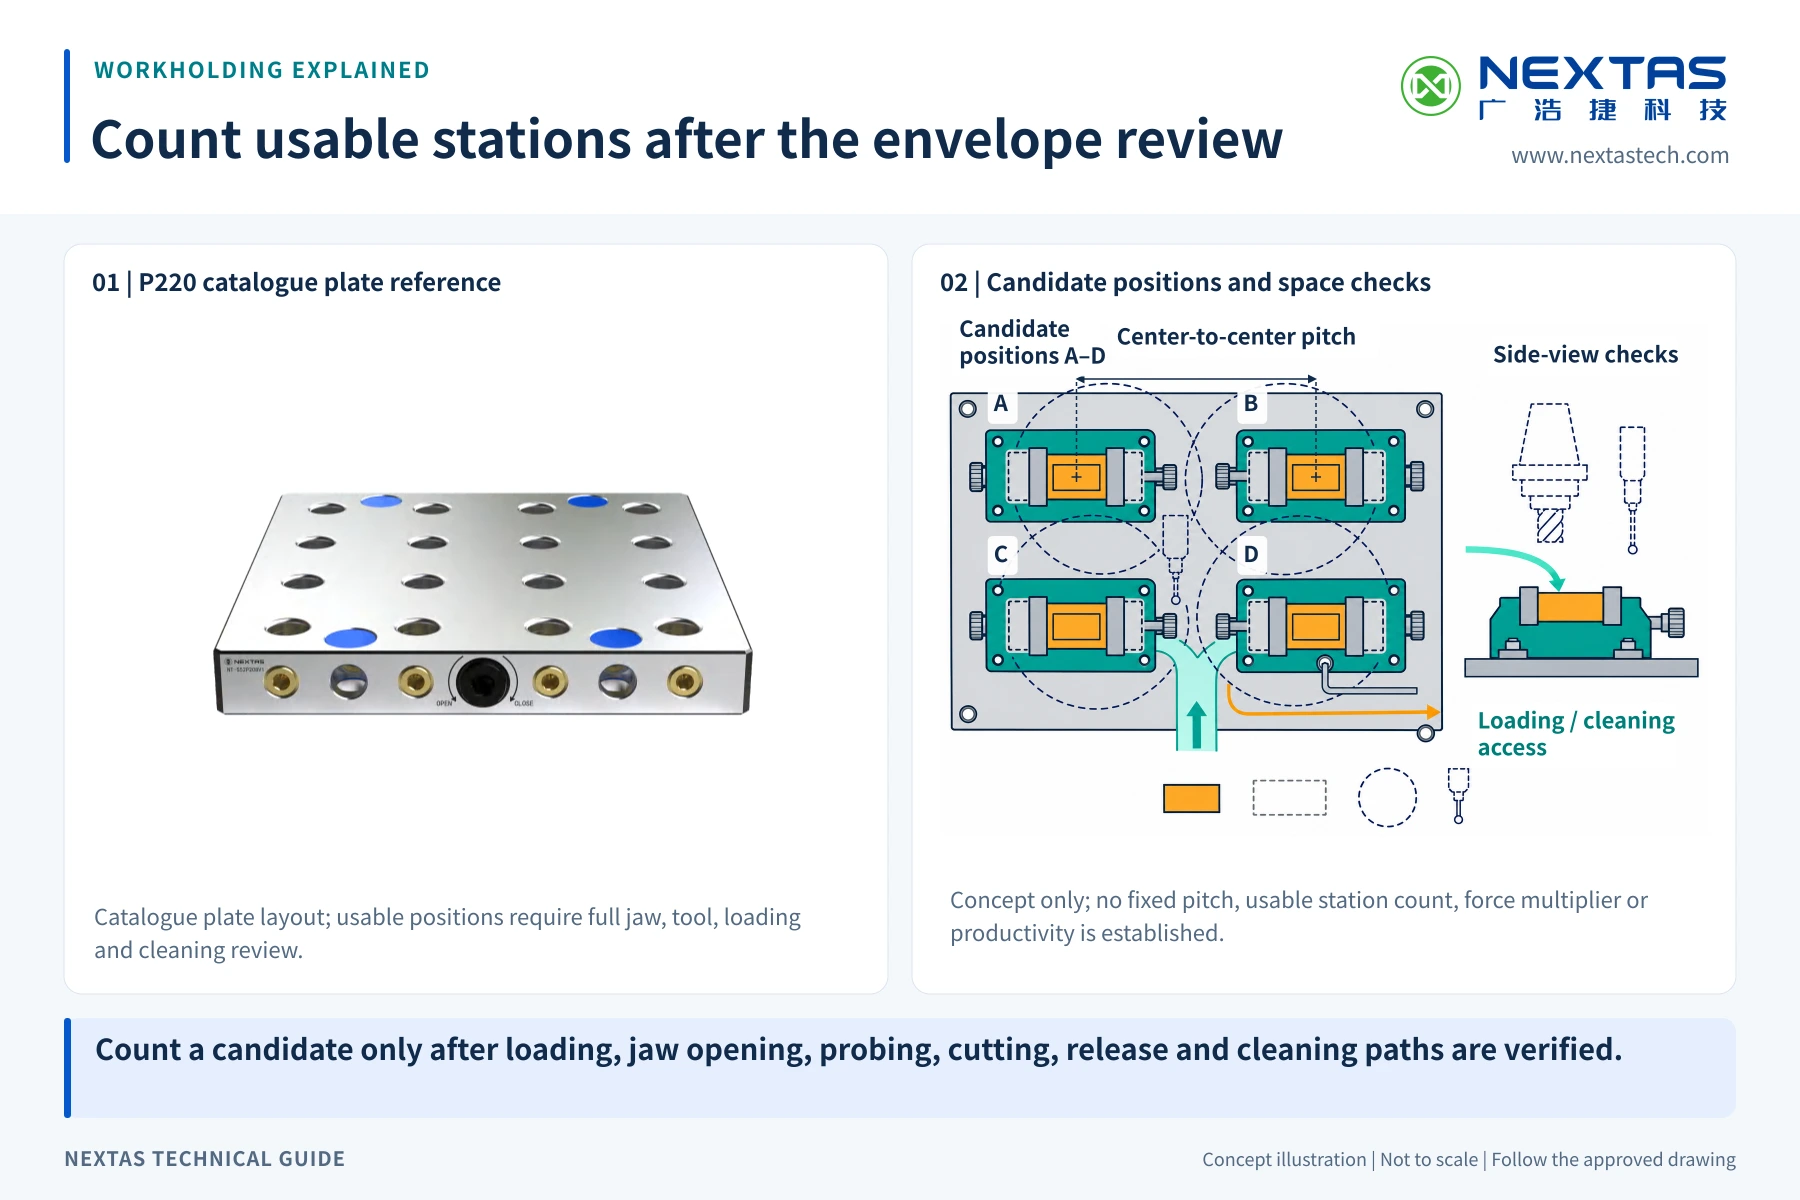
Rozstaw stanowisk to odległość między osiami sąsiednich stanowisk. Nie jest to mała widoczna szczelina między korpusami imadeł. Wybiera się go według największej przestrzeni, której każde stanowisko użyje podczas załadunku, zacisku i skrawania.
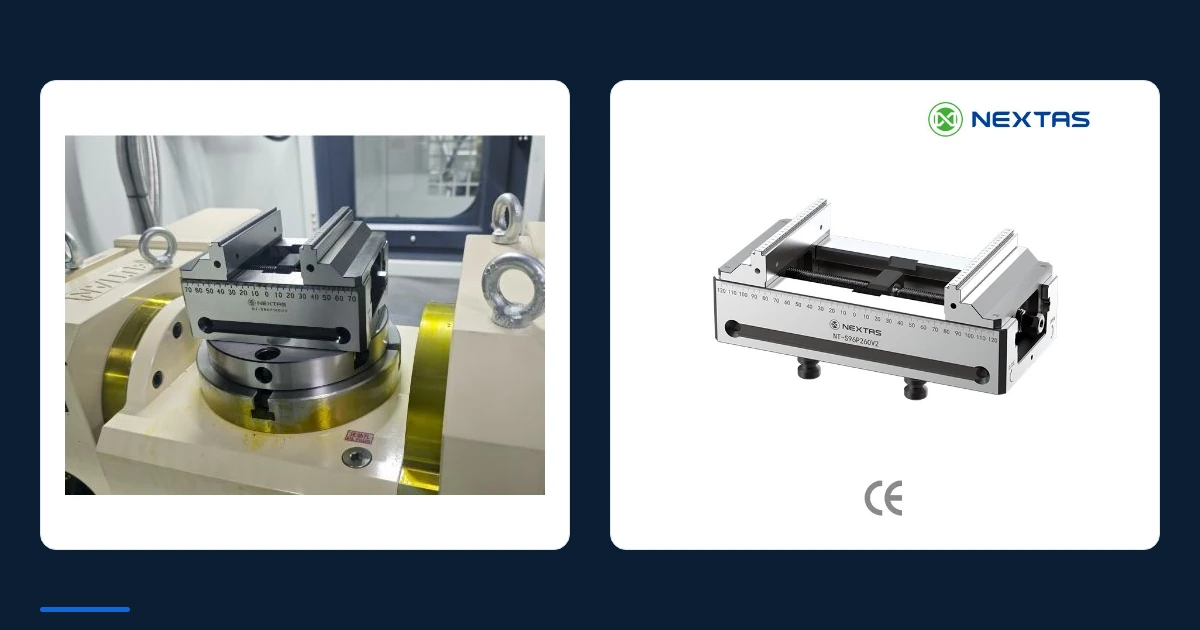
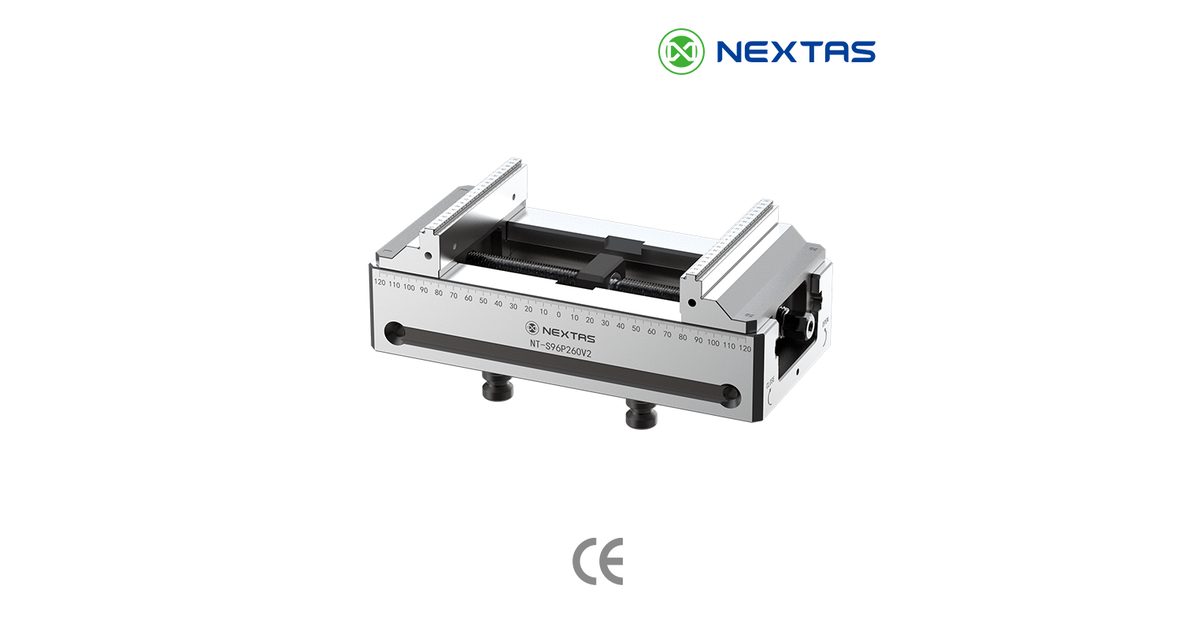
Punktem startu jest rysunek wybranego modelu. Katalog podaje na przykład NT-S52P210V2 o wymiarach 77 × 210 × 87 mm i masie 4,4 kg, z zakresem zacisku 0–200 mm. Podaje NT-S96P210V2 o wymiarach 125 × 210 × 111 mm i masie 10,8 kg, również z zakresem 0–200 mm. To dane planistyczne konkretnego modelu. Nie dowodzą wzoru mocowania, obwiedni szczęk ani dopasowania innego modelu.
Dodaje się wybrane szczęki w położeniu całkowicie otwartym. Dodaje się największy półfabrykat oraz każdy zderzak albo element ustalający. Potem dodaje się luz na rzeczywistą oprawkę narzędziową, a nie tylko na krawędź skrawającą. Krótkie narzędzie przy jednym stanowisku może przejść, podczas gdy większa oprawka uderzy w sąsiedni detal. Trzeba sprawdzić rzeczywistą ścieżkę programu i każde narzędzie, które wchodzi we wspólną przestrzeń.
Zostawia się dostęp, aby osadzić detal i potwierdzić, że leży na powierzchni bazowej. Osoba wykonująca pracę powinna widzieć albo sprawdzić powierzchnie ustalające nazwane na karcie ustawienia. Jeśli detal przenosi suwnica albo pomoc dźwigowa, rysuje się zawieszony ładunek i osprzęt, który pozostaje podłączony podczas odkładania.
Nie ma jednej szczeliny bezpiecznej dla każdego układu. Końcowy rozstaw zapisuje się na rysunku ustawienia. Jeśli zmienia się wielkość szczęk, wysięg detalu albo sposób załadunku, rozstaw trzeba przejrzeć ponownie, zamiast polegać na poprzedniej liczbie stanowisk.
3. Potwierdź drogę załadunku i rozładunku
Wolne stanowisko nadal może być trudne do załadowania. Zadanie przechodzi się od chwili otwarcia drzwi maszyny. Skąd bierze się półfabrykat? Jak jest trzymany? Która szczęka otwiera się pierwsza? Która powierzchnia musi dotknąć powierzchni bazowej? Którędy przechodzą ręce, osprzęt podnoszący albo dopuszczony podajnik?
Tę drogę rysuje się w użytecznym widoku z boku i z góry. Droga musi omijać drzwi, obudowę, sąsiednie detale, szczęki, narzędzia i sondy. Musi też działać, gdy najbliższe stanowisko jest już załadowane. Jeśli osoba nie sięga do wewnętrznego stanowiska bez pochylania się nad ostrym detalem albo innym ustawieniem, rząd potrzebuje innej kolejności albo więcej miejsca.
Przy ręcznej manipulacji obowiązują zakładowe zasady podnoszenia i bezpieczeństwa maszyny. Przy załadunku napędzanym albo automatycznym cała komórka potrzebuje własnego sterowania i własnego przeglądu bezpieczeństwa. Sam układ imadeł nie dowodzi bezpiecznego zasięgu robota, wykrywania ani wznowienia po błędzie.
4. Zarezerwuj miejsce na wióry, chłodziwo i czyszczenie
Stanowiska ustawione zbyt blisko mogą tworzyć kieszenie, w których zbierają się wióry. Problem nie ogranicza się do nieporządnego stołu. Wióry na powierzchni ustalającej albo podparcia mogą zmienić sposób, w jaki detal siada. Ukryty stos może też zablokować szczękę, zasłonić łącznik albo utrudnić kontrolę następnego załadunku.
Należy pokazać, jak wióry i chłodziwo mogą opuścić strefę każdego stanowiska. Powierzchnie ustalające i podparcia mają pozostać na tyle widoczne, aby dało się je sprawdzić i oczyścić zatwierdzoną metodą. Zostawia się dostęp wokół śrub, wpustów i zderzaków detalu. Nie tworzy się wąskiego kanału, do którego nie da się sięgnąć po zamontowaniu wszystkich stanowisk.
Zachowanie wiórów zależy od materiału, frezu, ścieżki narzędzia, chłodziwa i kształtu detalu. Rysunek oprzyrządowania tego nie dowodzi. Wykonuje się reprezentatywny cykl, zatrzymuje go w bezpiecznych warunkach i sprawdza szczeliny, kieszenie szczęk oraz powierzchnię stołu. Sprawdzenie powtarza się po tylu detalach, ile potrzeba, aby ujawnić narastanie, a nie tylko po jednym czystym pokazie.
Zapisuje się, co trzeba oczyścić przy każdym załadunku i co wymaga planowanej kontroli. Jeśli sąsiednie stanowisko zatrzymuje wióry, przed zwolnieniem zmienia się rozstaw, osłony, kolejność albo przebieg. Nie rozwiązuje się sprawy niepopartym twierdzeniem, że każdy układ imadeł czyści się sam.
5. Przepływ różnych detali ma być świadomy
Stół może nieść ten sam detal na każdym stanowisku albo kontrolowaną mieszankę detali. Wariant mieszany nie oznacza, że wolne stanowisko przyjmuje dowolne zlecenie. Każda pozycja potrzebuje określonego detalu, kompletu szczęk, powierzchni bazowej, kroku programu i wymagania kontroli.
Stanowiskom nadaje się trwałe nazwy, na przykład A, B i C. Te same nazwy trafiają na układ, kartę ustawienia i notatki programu. Jeśli szczęka albo zderzak należy tylko do stanowiska B, oznacza się go tam. Wyraźna identyfikacja detalu ma uniemożliwić załadunek półfabrykatu na stanowisko o podobnym, lecz innym ustawieniu.
Pełny cykl sprawdza się przy obecności wszystkich planowanych detali. Wysoki detal może zmienić dostęp do niskiego detalu obok. Długie narzędzie na stanowisku C może wejść w przestrzeń nad stanowiskiem B. Bezpieczny wynik zależy od układu łącznego, a nie od tego, że każde stanowisko przechodzi osobną kontrolę, gdy pozostałe są puste.
Nie należy obiecywać wyższej wydajności wyłącznie z liczby stanowisk. Więcej detali w cyklu może zmniejszyć liczbę otwarć drzwi, ale może też wydłużyć załadunek, kontrolę i cykl obróbki. Kompletny zatwierdzony przebieg porównuje się z obecnym na danych zakładu. Decyzję o układzie trzeba oddzielić od jakiegokolwiek twierdzenia o zwrocie z inwestycji.
6. Sprawdź obciążenie stołu, gdy układ już się mieści
Rząd, który mieści się powierzchnią, nadal może przekroczyć dopuszczalne obciążenie maszyny. Sumuje się masę każdego imadła, każdego kompletu szczęk, płyty mocującej, łączników, elementów ustalających i maksymalnego półfabrykatu. Używa się dokładnie wybranych modeli. Przykłady 4,4 kg i 10,8 kg powyżej należą tylko do NT-S52P210V2 i NT-S96P210V2.
Kompletne ustawienie porównuje się z zasadami producenta maszyny. Uwzględnia się każdą granicę, która dotyczy położenia albo ruchu stołu. Nie porównuje się masy jednego imadła z całkowitą granicą stołu i nie zakłada, że cały rząd jest przyjęty. Obliczenie zapisuje się razem z układem, aby późniejszego stanowiska albo cięższego półfabrykatu nie dodawać bez przeglądu.
7. Zwolnij każde aktywne stanowisko pierwszą sztuką
Zatwierdzony układ przenosi się na kartę ustawienia. Wypisuje się tożsamość stanowiska, imadło i komplet szczęk, detal, powierzchnię bazową, kolejność załadunku, sposób zacisku, program i cechy do kontroli. Dodaje się końcowy rozstaw i każdy wymiar strefy wolnej, który osoba może sprawdzić.
Osprzęt montuje się na czystych powierzchniach i sprawdza względem rysunku. Łączniki i kroki pracy potwierdza się według instrukcji producenta oraz przebiegu zakładu. Ładuje się reprezentatywne półfabrykaty. Przed skrawaniem program wykazuje się w bezpiecznych warunkach i sprawdza, że narzędzia, oprawki i sondy omijają wszystkie aktywne stanowiska.
Z każdego aktywnego stanowiska wykonuje się jedną uzgodnioną pierwszą sztukę. Dobry detal ze stanowiska A nie dowodzi stanowiska B. Kontroluje się cechy, które mogą ujawnić złe podparcie, położenie stanowiska albo błąd ustawienia. Właściciel rysunku i właściciel przebiegu powinni uzgodnić metodę i granice przed serią.
Wynik zapisuje się według stanowiska. Partię zwalnia się dopiero wtedy, gdy nazwany właściciel ją przyjmie. Stosowne kontrole powtarza się po przesunięciu imadła, zmianie szczęk albo zderzaków, zmianie programu, przypisaniu nowego detalu albo zmianie czegokolwiek, co może wpłynąć na układ.
Zatrzymaj się i przejrzyj układ, jeśli:
- półfabrykat albo detal gotowy jest większy niż zatwierdzona obwiednia;
- stanowisko używa innych szczęk, zderzaków albo osprzętu mocującego;
- zmienia się droga załadunku albo kolejność stanowisk;
- wióry zasłaniają powierzchnię podparcia albo nie mogą opuścić szczeliny; albo
- pierwsza sztuka z dowolnego aktywnego stanowiska nie osiąga uzgodnionego wyniku.
Co wysłać do użytecznego przeglądu układu
Wysyła się model maszyny, rysunek stołu, informacje o dopuszczalnym mocowaniu i obciążeniu oraz każdy istniejący rysunek płyty. Dodaje się wybrany model imadła i jego rysunek, szczegóły szczęk, modele największego półfabrykatu i detalu gotowego, masę detalu oraz detal przypisany do każdego stanowiska.
Dołącza się listę narzędzi i oprawki, sondę albo ustawiacza narzędzia, sposób załadunku, granice drzwi albo obudowy, sposób usuwania wiórów i chłodziwa oraz planowaną kolejność stanowisk. Oznacza się krytyczne cechy pierwszej sztuki i osobę, która może je zatwierdzić. Te dane pozwalają inżynierowi omówić rzeczywisty układ zamiast zgadywać z wielkości stołu.
NEXTAS może przejrzeć opcje imadła samocentrującego względem tych danych i wskazać pytania, które nadal wymagają zgody producenta maszyny albo właściciela przebiegu. Przegląd nie zastępuje instrukcji maszyny, oceny ryzyka, dowodu programu ani kontroli pierwszej sztuki.
Przejrzyj układ stanowisk, zanim utrwalisz liczbę
Prześlij rysunek stołu, wybrane detale, plan stanowisk i sposób załadunku. Możemy sprawdzić liczbę stanowisk, dostęp narzędzi i kolejność załadunku dla wybranych modeli imadeł oraz wskazać rysunki potrzebne do wyceny.
Częste pytania
Ile stanowisk imadła mieści się na jednym stole CNC?
Bezpieczna liczba to ta, która mieści się w użytecznej powierzchni stołu maszyny po zarezerwowaniu miejsca na otwarte szczęki, wysięg detalu, narzędzia, sondy, dostęp załadunku i odprowadzenie wiórów. Liczbę potwierdza się na układzie w skali i na maszynie; sama powierzchnia stołu nie wystarcza.
Jaki odstęp zostawić między stanowiskami?
Nie ma uniwersalnej szczeliny. Rozstaw ustala się z rysunków wybranego imadła i szczęk, największego detalu na każdym stanowisku, obwiedni oprawki, sposobu załadunku i dostępu do czyszczenia. Przed zwolnieniem sprawdza się każde stanowisko w planowanym programie.
Co trzeba sprawdzić na drodze załadunku?
Sprawdza się, jak osoba, suwnica albo dopuszczony podajnik wnosi półfabrykat, otwiera szczęki, osadza detal, zdejmuje detal gotowy i omija drzwi, narzędzia, sondy oraz sąsiednie stanowiska. Przegląda się rzeczywistą masę i sposób manipulacji; czysty widok z góry nie dowodzi bezpiecznej drogi.
Jak zaplanować odprowadzenie wiórów między imadłami?
Zostawia się widoczne drogi do kontroli i czyszczenia powierzchni ustalających oraz podparcia, a także miejsce, aby wióry i chłodziwo opuściły strefę stanowiska. Testuje się rzeczywisty materiał, ścieżkę narzędzia i sposób chłodzenia, bo kształtu wióra i narastania nie da się wykazać z rysunku oprzyrządowania.
Czy różne detale mogą pracować w jednym układzie wielostanowiskowym?
Tak, jeśli każde stanowisko ma określony detal, powierzchnię bazową, komplet szczęk, krok programu i plan kontroli, a pełny cykl omija każde ustawienie. Przepływ różnych detali dodaje identyfikację i planowanie, dlatego zatwierdza się go jako układ kontrolowany, a nie zakłada, że dowolny detal może użyć dowolnego stanowiska.
Co powinny objąć pierwsza sztuka i akceptacja po zmianie?
Układ sprawdza się względem karty ustawienia, czyści i kontroluje każde stanowisko, ładuje zatwierdzoną metodą, uruchamia program w bezpiecznych warunkach próby i kontroluje jedną uzgodnioną pierwszą sztukę z każdego aktywnego stanowiska. Partię zwalnia się dopiero po tym, jak nazwany właściciel zapisze wynik.