La réponse courte : comptez les postes utilisables, pas la surface de table vide
Une implantation multi-postes n’est utile que si chaque poste peut être chargé, nettoyé, usiné et contrôlé sans bloquer les autres. Ne divisez pas la longueur de table par la largeur de l’étau pour déclarer le résultat complet. Les mors ouverts, le plus grand brut, le porte-à-faux de la pièce, le débattement du porte-outil, le palpeur, la porte et le trajet de manutention occupent aussi de l’espace.
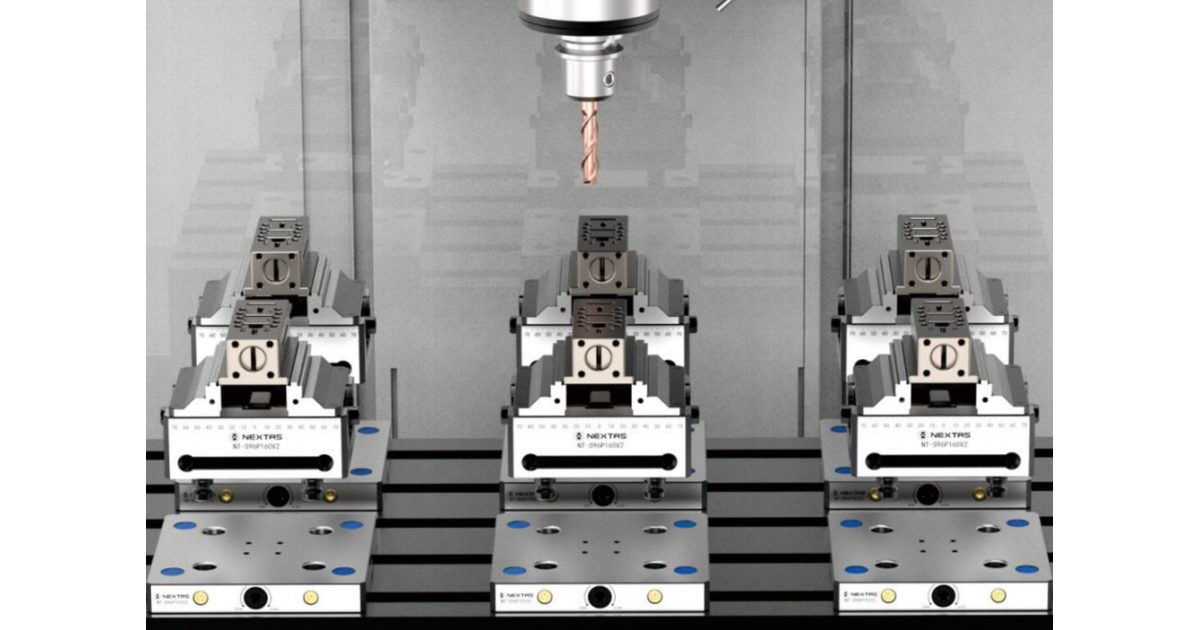
Commencez par un dessin à l’échelle de la surface de table réellement utilisable. Placez-y les dessins exacts de l’étau, des mors et de la fixation. Ajoutez la plus grande pièce affectée à chaque poste. Tracez le trajet qui amène le brut et qui sort la pièce finie. Réservez des passages par lesquels les copeaux et le liquide d’arrosage peuvent sortir. Le nombre qui résiste à ces contrôles est le premier nombre exploitable.
Décidez ensuite si chaque poste usine la même pièce ou si la table porte un mélange maîtrisé. Donnez à chaque poste actif une identité, une fiche de préparation et un plan de contrôle. Prouvez une première pièce convenue depuis chaque poste après l’installation et après tout changement qui peut modifier la position ou le dégagement.
Une implantation est prête pour revue lorsqu’elle montre :
- la limite de table utilisable et chaque zone fixe à laisser libre ;
- l’étau choisi, la plaque de fixation, les mors et la plus grande pièce affectée ;
- le pas entre postes, le sens de chargement et l’accès pour enlever les copeaux ;
- la pièce et le programme affectés à chaque poste ; et
- les contrôles de première pièce et la personne qui peut libérer la préparation.
1. Dessinez la table utilisable avant de choisir le nombre de postes
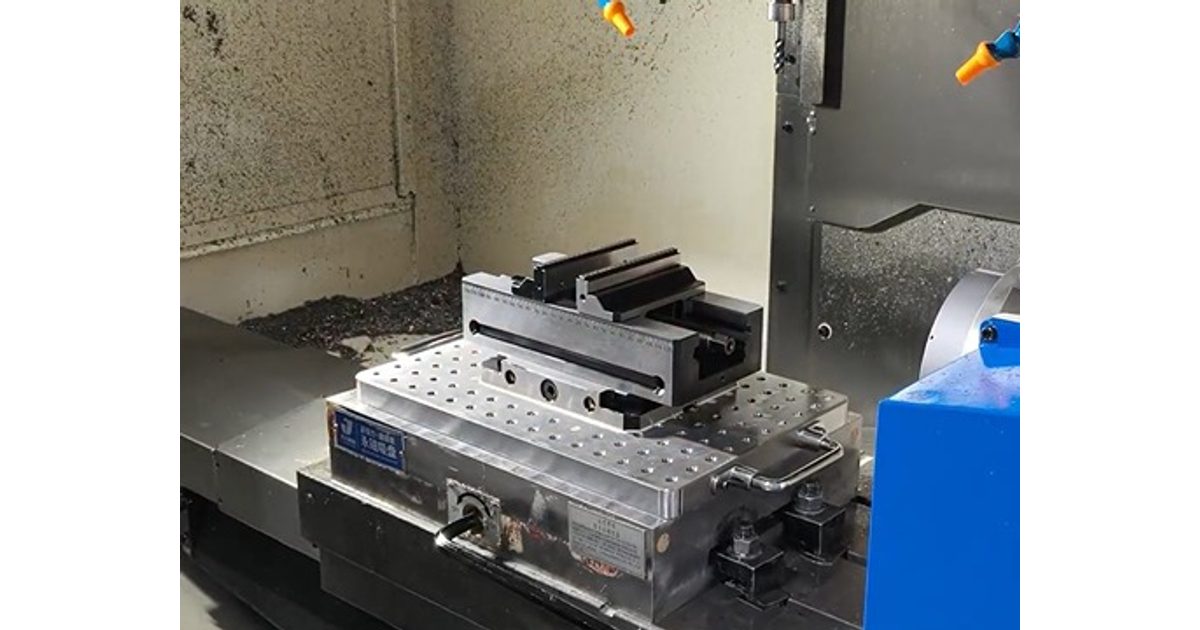
Le dessin de la table machine est le point de départ, mais le contour complet de la table n’est pas toujours utilisable. Les vis, les clavettes, les colonnes porte-pièces, les palpeurs, les appareils de réglage d’outil et les limites de course peuvent retirer des zones du plan. Les portes et les protecteurs peuvent aussi limiter l’endroit qu’une personne ou un moyen de manutention approuvé peut atteindre.
Demandez au constructeur de la machine ou à votre équipe d’études le dessin de table actuel, les zones de fixation admises et les limites de charge. Marquez les zones qui doivent rester libres. Si la table porte déjà une plaque, incluez ses trous, ses clavettes, ses éléments de bridage et ses bords. Ne supposez pas que le dessin d’une autre machine ou d’une autre plaque est assez proche.
Placez maintenant un poste complet. Un poste comprend plus que le corps de l’étau. Montrez sa visserie de fixation, la course des mors, le brut, la pièce finie et tout ce qui positionne la pièce. Si une pièce dépasse du mors, dessinez ce porte-à-faux à son point le plus grand. Ne copiez le poste complet qu’après que le premier a une enveloppe réelle.
2. Fixez le pas entre postes à partir de la plus grande enveloppe de travail
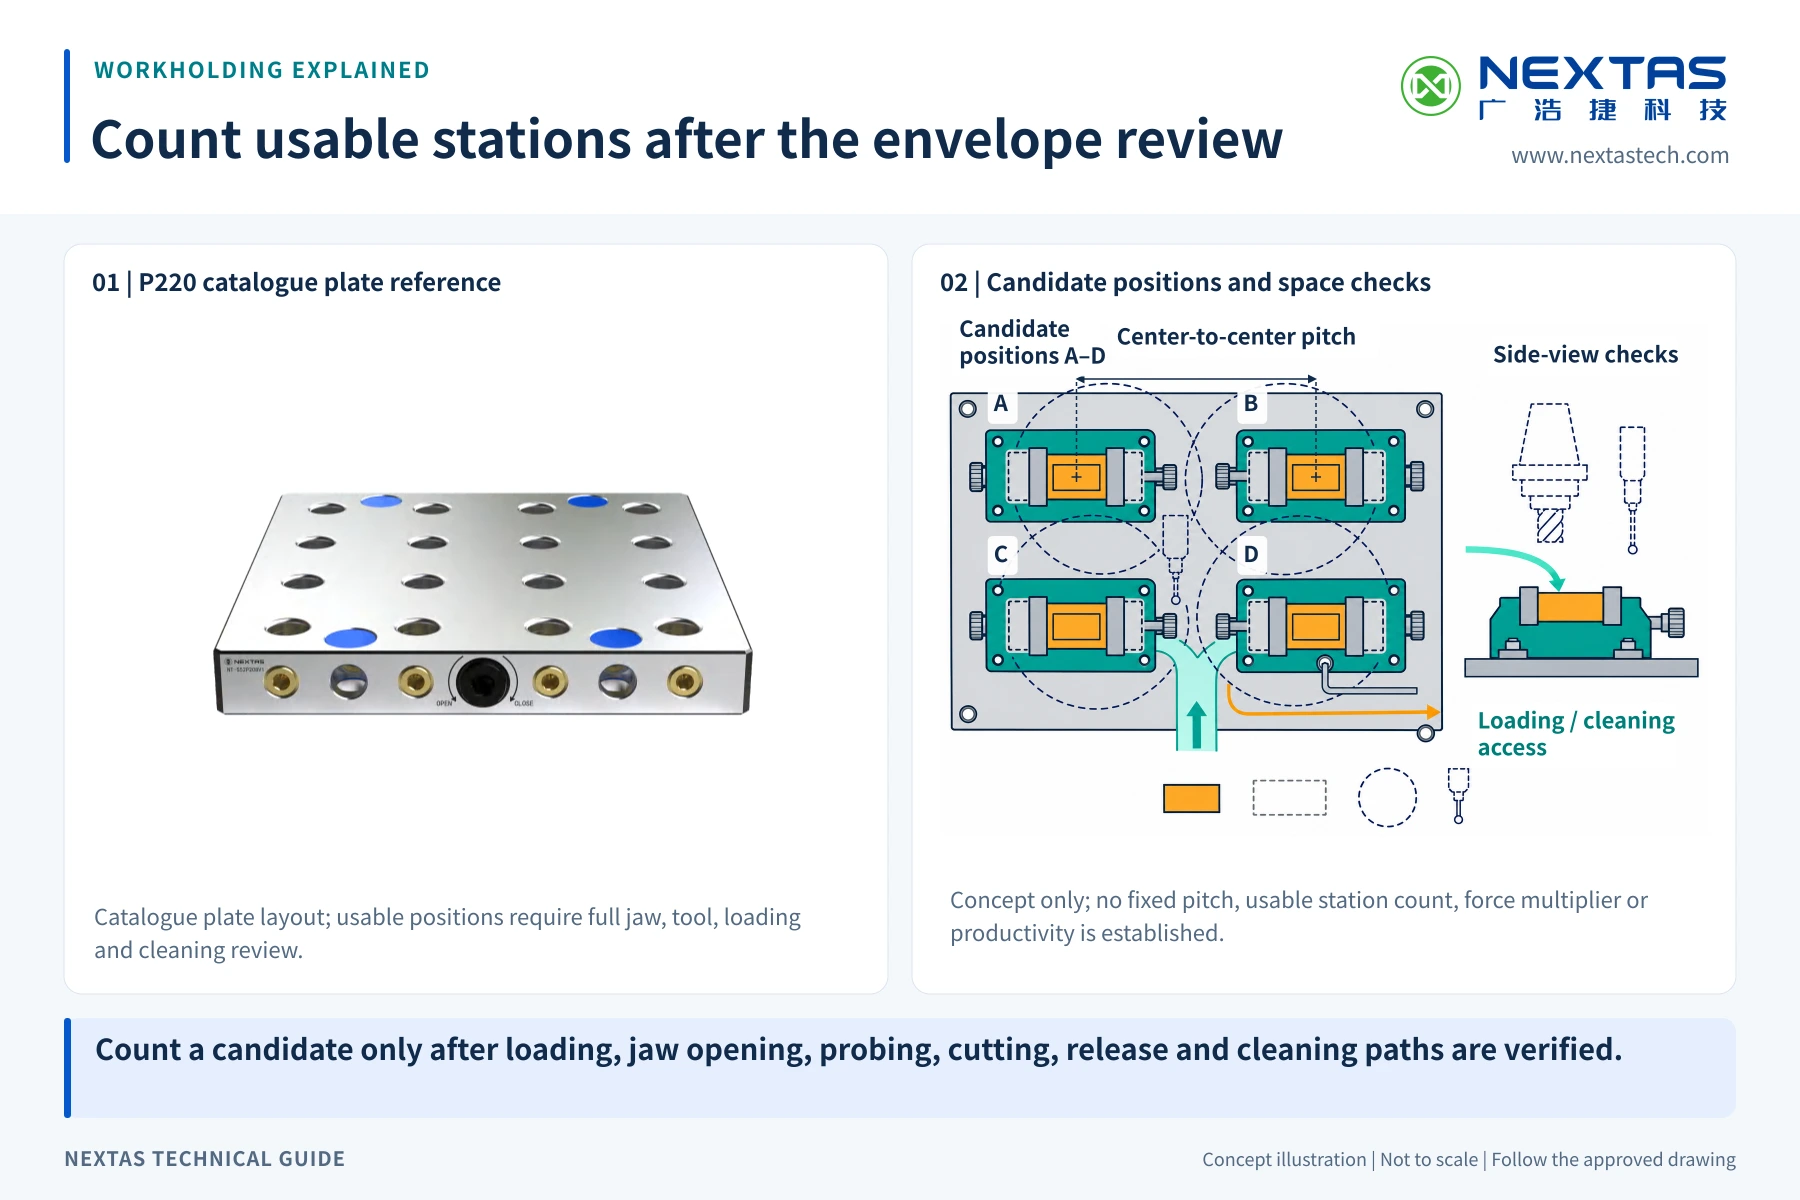
Le pas entre postes est la distance d’axe à axe entre postes voisins. Ce n’est pas le petit écart visible entre deux corps d’étau. Choisissez-le d’après le plus grand espace que chaque poste occupera pendant le chargement, le serrage et la coupe.
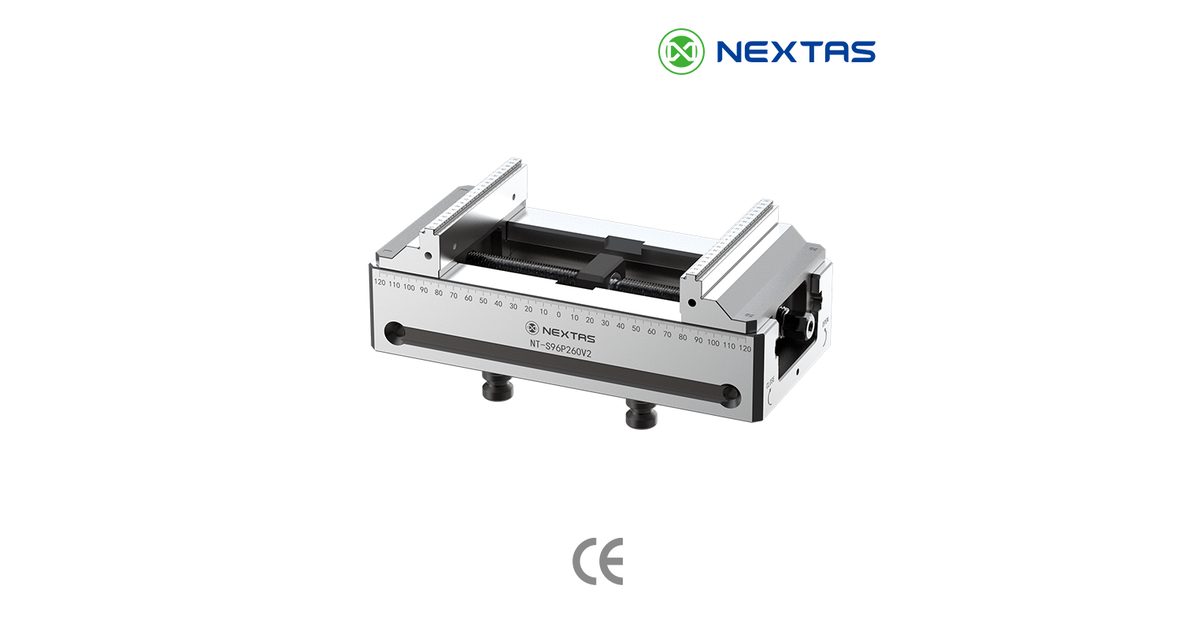
Partez du dessin du modèle choisi. Le catalogue indique par exemple le NT-S52P210V2 à 77 × 210 × 87 mm et 4,4 kg, avec une plage de serrage de 0–200 mm. Il indique le NT-S96P210V2 à 125 × 210 × 111 mm et 10,8 kg, également avec une plage de 0–200 mm. Ce sont des données de planification propres au modèle. Elles ne prouvent ni le schéma de fixation, ni l’enveloppe des mors, ni l’adaptation d’un autre modèle.
Ajoutez les mors choisis en position entièrement ouverte. Ajoutez le plus grand brut et toute butée ou tout positionneur. Ajoutez ensuite le dégagement du porte-outil réel, pas seulement de l’arête de coupe. Un outil court près d’un poste peut passer, tandis qu’un porte-outil plus grand heurte la pièce suivante. Contrôlez la trajectoire réelle du programme et chaque outil qui entre dans l’espace partagé.
Laissez l’accès pour poser la pièce et confirmer qu’elle est contre la surface de référence. La personne qui fait le travail doit pouvoir voir ou vérifier les surfaces d’appui nommées sur la fiche de préparation. Si la pièce utilise un pont ou une aide de levage, dessinez la charge suspendue et les éléments qui restent attachés pendant la dépose.
Il n’existe pas d’écart unique qui soit sûr pour chaque implantation. Inscrivez le pas final sur le dessin de préparation. Si la taille des mors, le porte-à-faux ou la méthode de chargement change, revoyez le pas au lieu de vous fier au nombre de postes précédent.
3. Prouvez le trajet de chargement et de déchargement
Un poste dégagé peut rester difficile à charger. Parcourez la tâche depuis l’ouverture de la porte machine. Où le brut est-il pris ? Comment est-il tenu ? Quel mors s’ouvre en premier ? Quelle surface doit toucher la surface de référence ? Par où passent les mains, le matériel de levage ou un chargeur approuvé ?
Tracez ce trajet en vue de côté utile et en vue de dessus. Le trajet doit dégager la porte, l’enceinte, les pièces voisines, les mors, les outils et les palpeurs. Il doit aussi fonctionner lorsque le poste le plus proche est déjà chargé. Si une personne ne peut pas atteindre le poste intérieur sans se pencher au-dessus d’une pièce vive ou d’une autre préparation, la rangée a besoin d’un autre ordre ou de plus d’espace.
Pour la manutention manuelle, suivez les règles de levage et de sécurité machine de l’atelier. Pour un chargement motorisé ou automatique, la cellule complète a besoin de ses propres commandes et de sa propre revue de sécurité. Une implantation d’étaux seule ne prouve ni une portée sûre du robot, ni la détection, ni la reprise après un défaut.
4. Réservez de l’espace pour les copeaux, l’arrosage et le nettoyage
Des postes trop rapprochés peuvent former des poches où les copeaux s’accumulent. Le problème n’est pas seulement une table encombrée. Des copeaux sur une surface de positionnement ou d’appui peuvent changer la façon dont une pièce se pose. Un tas caché peut aussi bloquer un mors, couvrir une vis ou rendre le chargement suivant difficile à contrôler.
Montrez comment les copeaux et le liquide d’arrosage peuvent quitter la zone de chaque poste. Gardez les faces de positionnement et les surfaces d’appui assez visibles pour les contrôler et les nettoyer par la méthode approuvée. Laissez l’accès autour des vis, des clavettes et des butées de pièce. Ne créez pas un canal étroit qui devient inaccessible une fois tous les postes installés.
Le comportement des copeaux dépend de la matière, de l’outil, de la trajectoire, de l’arrosage et de la forme de la pièce. Un dessin de montage ne peut pas le prouver. Lancez un cycle représentatif, arrêtez dans des conditions sûres et contrôlez les écarts, les poches de mors et la surface de table. Répétez le contrôle après assez de pièces pour révéler une accumulation, et pas seulement après une démonstration propre.
Notez ce qui doit être nettoyé à chaque chargement et ce qui demande un contrôle planifié. Si un poste voisin retient les copeaux, changez l’espacement, les protections, l’ordre ou le procédé avant la libération. Ne réglez pas la question par l’affirmation non étayée qu’une implantation d’étaux est autonettoyante.
5. Rendez le flux de pièces différentes volontaire
Une table peut porter la même pièce à chaque poste ou un mélange maîtrisé de pièces. L’option mélangée n’est pas simplement un poste libre qui prend n’importe quel ordre. Chaque position a besoin d’une pièce définie, d’un jeu de mors, d’une surface de référence, d’une étape de programme et d’une exigence de contrôle.
Donnez aux postes des noms stables tels que A, B et C. Placez les mêmes noms sur l’implantation, la fiche de préparation et les notes de programme. Si un mors ou une butée n’appartient qu’au poste B, identifiez-le à cet endroit. Utilisez une identification claire de la pièce pour qu’un brut ne puisse pas être chargé sur un poste dont la préparation est semblable mais différente.
Contrôlez le cycle complet avec toutes les pièces prévues présentes. Une pièce haute peut changer l’accès à une pièce courte à côté d’elle. Un outil long utilisé au poste C peut entrer dans l’espace au-dessus du poste B. Le résultat sûr dépend de l’implantation combinée, et non de chaque poste qui réussit un contrôle séparé pendant que les autres sont vides.
Ne promettez pas un débit plus élevé à partir du seul nombre de postes. Plus de pièces par cycle peut réduire les ouvertures de porte, mais cela peut aussi allonger le chargement, le contrôle et le cycle d’usinage. Comparez le procédé approuvé complet avec le procédé actuel à l’aide des données d’atelier. Tenez la décision d’implantation à l’écart de toute affirmation de retour sur investissement.
6. Contrôlez la charge de table après que l’implantation tient
Une rangée qui tient en surface peut quand même dépasser la charge admise de la machine. Additionnez la masse de chaque étau, de chaque jeu de mors, de la plaque de fixation, de la visserie, des positionneurs et du brut maximal. Utilisez les modèles exacts choisis. Les exemples de 4,4 kg et de 10,8 kg ci-dessus n’appartiennent qu’au NT-S52P210V2 et au NT-S96P210V2.
Comparez la préparation complète avec les règles du constructeur de la machine. Incluez toute limite qui s’applique à la position ou au mouvement de la table. Ne comparez pas le poids d’un seul étau avec la limite totale de la table pour supposer que la rangée complète est acceptée. Archivez le calcul avec l’implantation, afin qu’un poste ultérieur ou un brut plus lourd ne soit pas ajouté sans revue.
7. Libérez chaque poste actif avec une première pièce
Transformez l’implantation approuvée en fiche de préparation. Listez l’identité du poste, l’étau et le jeu de mors, la pièce, la surface de référence, l’ordre de chargement, la méthode de serrage, le programme et les caractéristiques à contrôler. Ajoutez le pas final et toute cote de zone libre qu’une personne peut vérifier.
Installez le matériel sur des surfaces propres et contrôlez-le par rapport au dessin. Confirmez la visserie et les étapes de travail selon les instructions du fabricant et le procédé de l’atelier. Chargez des bruts représentatifs. Avant la coupe, prouvez le programme dans des conditions sûres et vérifiez que les outils, les porte-outils et les palpeurs dégagent tous les postes actifs.
Usinez une première pièce convenue depuis chaque poste actif. Une bonne pièce du poste A ne prouve pas le poste B. Contrôlez les caractéristiques qui peuvent révéler un mauvais appui, une position de poste ou une erreur de préparation. Le responsable du plan et le responsable du procédé doivent s’accorder sur la méthode et les limites avant la série.
Notez le résultat par poste. Ne libérez la série que lorsque le responsable nommé l’accepte. Répétez les contrôles utiles après avoir déplacé un étau, changé les mors ou les butées, révisé le programme, affecté une nouvelle pièce, ou modifié quoi que ce soit qui peut affecter l’implantation.
Arrêtez-vous et revoyez l’implantation si :
- un brut ou une pièce finie est plus grand que l’enveloppe approuvée ;
- un poste utilise d’autres mors, butées ou éléments de fixation ;
- le trajet de chargement ou l’ordre des postes change ;
- des copeaux cachent une surface d’appui ou ne peuvent pas quitter l’écart ; ou
- une première pièce d’un poste actif manque le résultat convenu.
Quoi envoyer pour une revue d’implantation utile
Envoyez le modèle de machine, le dessin de table, les informations de fixation et de charge admises, ainsi que tout dessin de plaque existant. Ajoutez le modèle d’étau choisi et son dessin, le détail des mors, les modèles du plus grand brut et de la pièce finie, la masse de la pièce et la pièce affectée à chaque poste.
Incluez la liste d’outils et les porte-outils, le palpeur ou le régleur d’outil, la méthode de chargement, les limites de porte ou d’enceinte, la méthode pour les copeaux et l’arrosage, ainsi que l’ordre prévu des postes. Marquez les caractéristiques critiques de première pièce et qui peut les approuver. Ces données permettent à une personne compétente de discuter d’une implantation réelle au lieu de deviner à partir de la taille de table.
NEXTAS peut examiner les options d’étau autocentrant au regard de ces données et signaler les questions qui exigent encore l’accord du constructeur de la machine ou du responsable du procédé. Cette revue ne remplace pas le manuel machine, l’évaluation des risques, la preuve du programme ou le contrôle de première pièce.
Revoyez l’implantation des postes avant de figer le nombre
Transmettez le plan de la table, les pièces retenues, l’implantation des postes et la méthode de chargement. Nous pouvons examiner le nombre de postes, l’accès des outils et la séquence de chargement avec les modèles d’étau choisis, puis préciser les plans nécessaires au devis.
Questions fréquentes
Combien de postes d’étau tiennent sur une table CNC ?
Le nombre sûr est celui qui tient dans la surface de table utilisable de la machine après avoir réservé l’espace des mors ouverts, du porte-à-faux, des outils, des palpeurs, de l’accès de chargement et de l’évacuation des copeaux. Confirmez ce nombre sur une implantation à l’échelle et sur la machine ; la surface de table seule ne suffit pas.
Quel espacement dois-je laisser entre les postes ?
Il n’existe pas d’écart universel. Fixez le pas à partir des dessins de l’étau et des mors choisis, de la plus grande pièce à chaque poste, du débattement du porte-outil, de la méthode de chargement et de l’accès de nettoyage. Contrôlez chaque poste dans le programme prévu avant la libération.
Que faut-il contrôler dans le trajet de chargement ?
Contrôlez comment la personne, le pont ou le chargeur approuvé amène le brut, ouvre les mors, pose la pièce, retire la pièce finie et dégage les portes, les outils, les palpeurs et les postes voisins. Examinez la masse réelle et la méthode de manutention ; une vue de dessus dégagée ne prouve pas un trajet sûr.
Comment planifier le dégagement des copeaux entre les étaux ?
Laissez des trajets visibles pour contrôler et nettoyer les surfaces de positionnement et d’appui, ainsi que de l’espace pour que les copeaux et le liquide d’arrosage quittent la zone du poste. Essayez la matière, la trajectoire et la méthode d’arrosage réelles, parce que la forme des copeaux et l’accumulation ne se prouvent pas sur le dessin de montage.
Des pièces différentes peuvent-elles tourner dans une implantation multi-postes ?
Oui, si chaque poste a une pièce définie, une surface de référence, un jeu de mors, une étape de programme et un plan de contrôle, et si le cycle complet dégage chaque préparation. Un flux de pièces différentes ajoute de l’identification et de la planification : approuvez-le comme une implantation maîtrisée, au lieu de supposer que toute pièce peut utiliser tout poste.
Que doivent couvrir la première pièce et l’acceptation après un changement ?
Vérifiez l’implantation par rapport à la fiche de préparation, nettoyez et contrôlez chaque poste, chargez avec la méthode approuvée, lancez le programme dans des conditions de preuve sûres, et contrôlez une première pièce convenue depuis chaque poste actif. Ne libérez la série qu’après que le responsable nommé a noté le résultat.