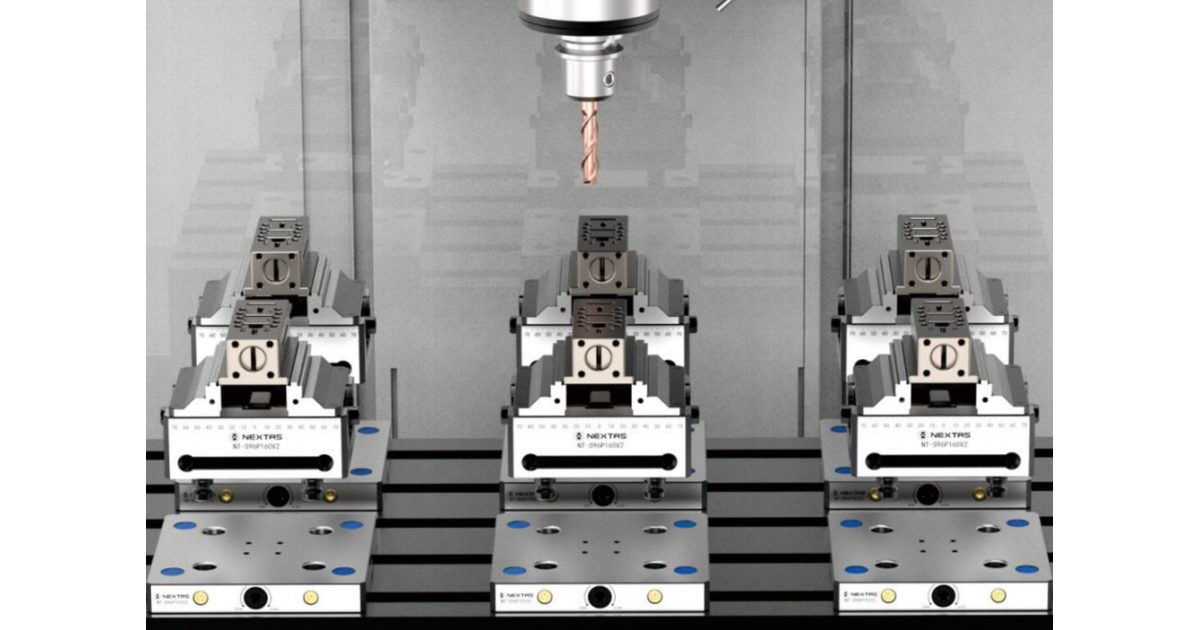
Kısa yanıt: boş tabla alanını değil, kullanılabilir istasyonları sayın
Çok istasyonlu bir yerleşim, ancak her istasyon diğerlerini engellemeden yüklenebildiğinde, temizlenebildiğinde, işlenebildiğinde ve kontrol edilebildiğinde işe yarar. Tabla uzunluğunu mengene genişliğine bölüp sonucu tamamlanmış saymayın. Açık çeneler, en büyük ham parça, parçanın taşması, takım tutucunun tarama alanı, ölçüm probu, kapı ve taşıma yolu da yer kullanır.
Makinenin gerçekten kullanabildiği tabla alanının ölçekli çizimiyle başlayın. Üzerine mengenenin, çenelerin ve bağlamanın kesin çizimlerini yerleştirin. Her istasyona atanan en büyük parçayı ekleyin. Ham parçanın içeri, bitmiş parçanın dışarı gittiği yolu çizin. Talaş ve soğutma sıvısının çıkabileceği yolları ayırın. Bu kontrollerden geçen sayı, ilk çalışabilir sayıdır.
Ardından her istasyonun aynı parçayı mı işlediğini, yoksa tablanın kontrollü bir parça karışımı mı taşıdığını kararlaştırın. Her etkin istasyona bir kimlik, bir hazırlık kartı ve bir kontrol planı verin. Kurulumdan sonra ve konumu ya da boşluğu etkileyebilecek her değişiklikten sonra her istasyondan üzerinde anlaşılmış bir ilk parçayı kanıtlayın.
Bir yerleşim, şunları gösterdiğinde incelemeye hazırdır:
- kullanılabilir tabla sınırı ve sabit tutulan her boş bölge;
- seçilen mengene, bağlama plakası, çeneler ve atanan en büyük parça;
- istasyon adımı, yükleme yönü ve talaş temizleme erişimi;
- her istasyona atanan parça ve program; ve
- ilk parça kontrolleri ile hazırlığı serbest bırakabilecek kişi.
1. İstasyon sayısını seçmeden önce kullanılabilir tablayı çizin
Makine tablası çizimi başlangıç noktasıdır, ancak tablanın tam dış çizgisi her zaman kullanılabilir değildir. Cıvatalar, kamalar, bağlama kuleleri, problar, takım sıfırlama düzenekleri ve hareket sınırları plandaki alanları dışarıda bırakabilir. Kapılar ve koruyucular da bir kişinin ya da onaylı bir taşıma düzeneğinin nereye yetişeceğini sınırlayabilir.
Makine üreticisinden ya da mühendislik ekibinizden güncel tabla çizimini, izin verilen bağlama bölgelerini ve yük sınırlarını isteyin. Boş kalması gereken alanları işaretleyin. Tablada zaten bir plaka varsa deliklerini, kamalarını, bağlama elemanlarını ve kenarlarını ekleyin. Başka bir makinenin ya da başka bir plakanın çiziminin yeterince yakın olduğunu varsaymayın.
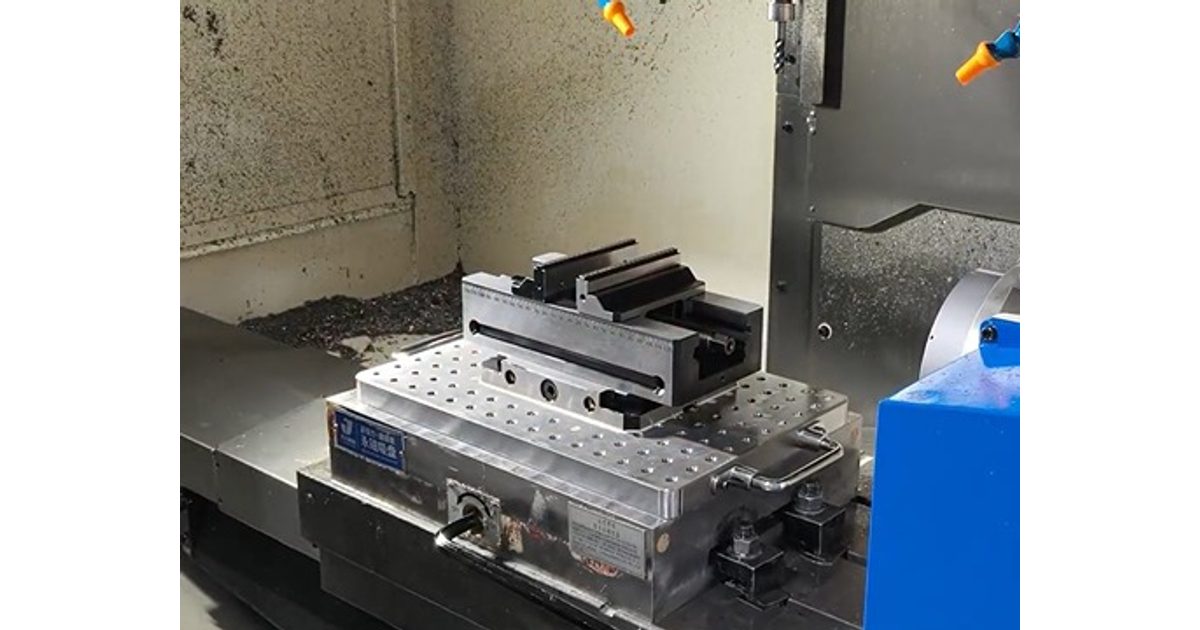
Şimdi bir tam istasyon yerleştirin. Bir istasyon, mengene gövdesinden fazlasıdır. Bağlama donanımını, çene hareketini, ham parçayı, bitmiş parçayı ve parçayı konumlayan her şeyi gösterin. Parça çenenin dışına taşıyorsa bu taşmayı en büyük noktasında çizin. Tam istasyonu, ilkinin gerçek bir zarfı olduktan sonra kopyalayın.
2. İstasyon adımını en büyük çalışma zarfından belirleyin
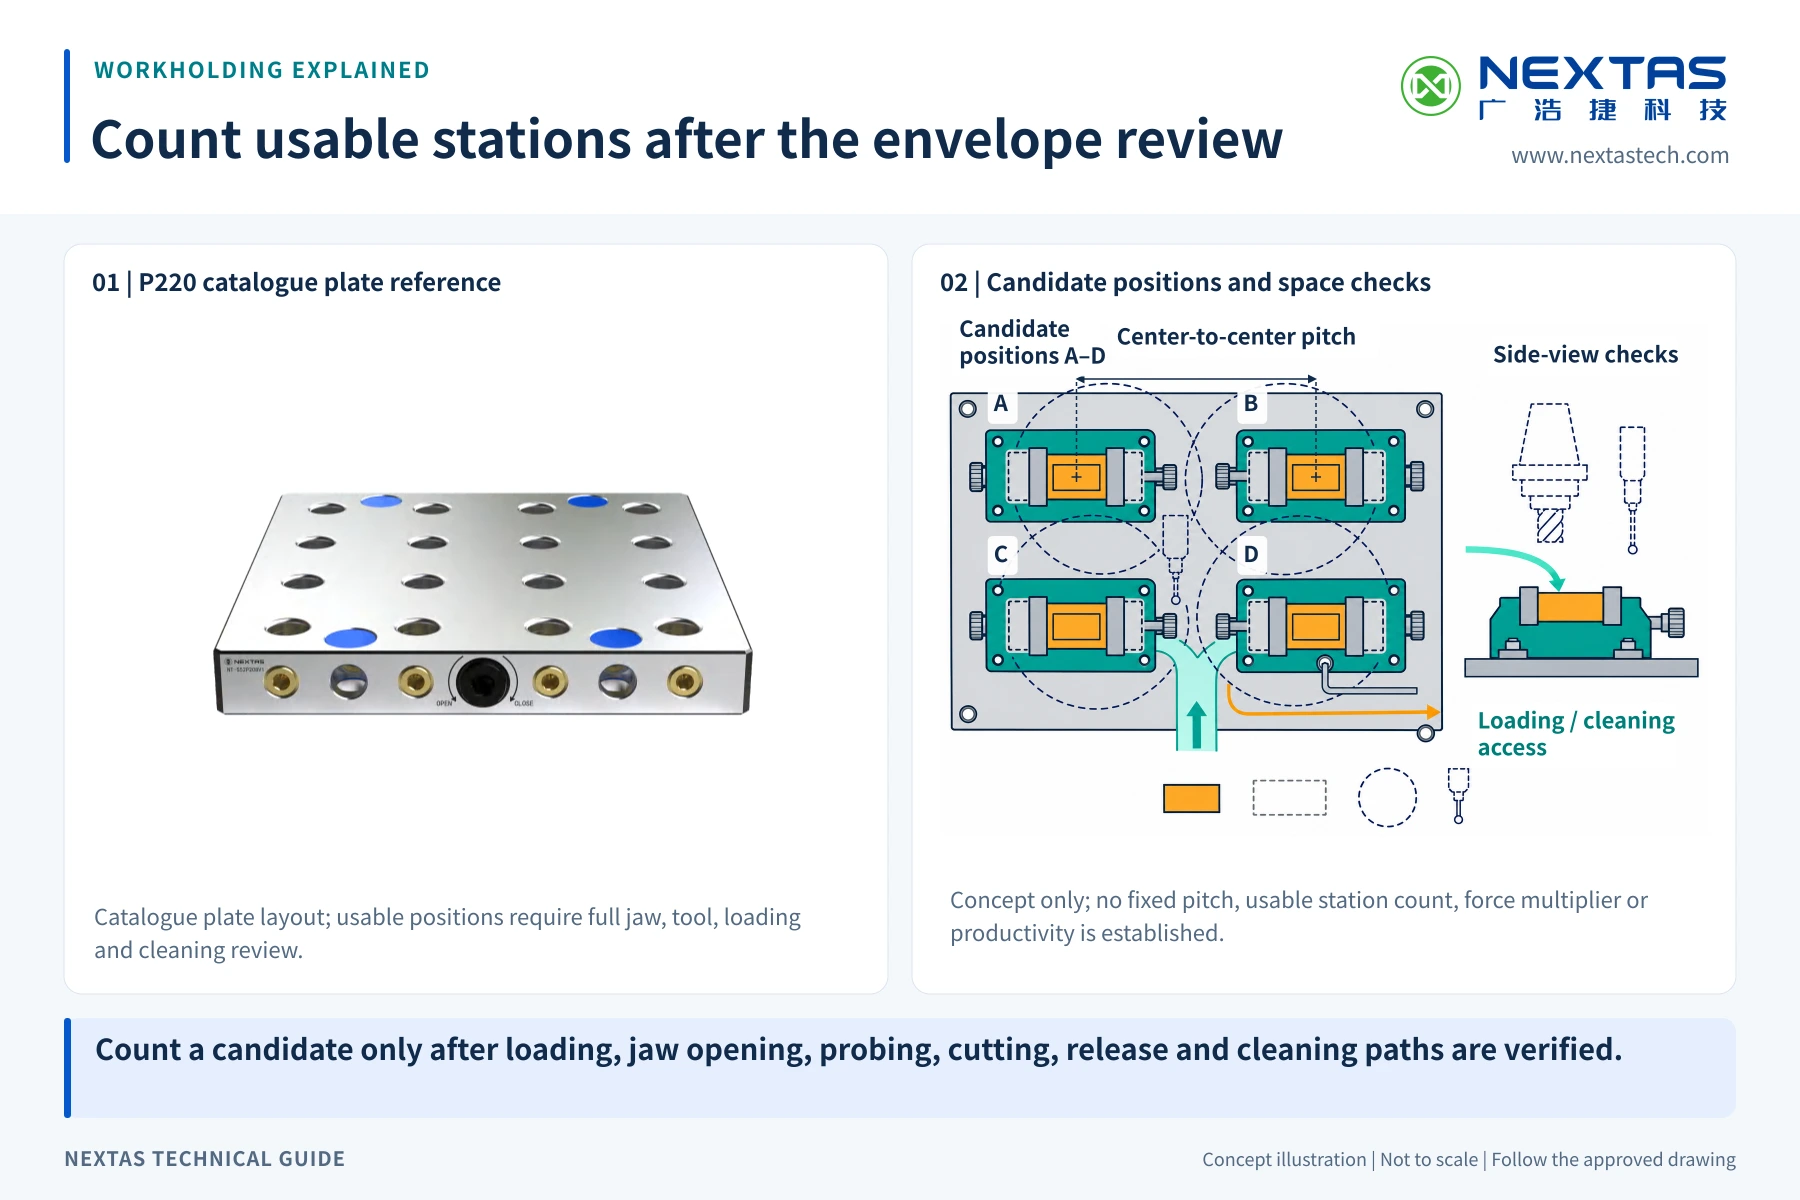
İstasyon adımı, komşu istasyonların eksenleri arasındaki mesafedir. İki mengene gövdesi arasındaki küçük görünen aralık değildir. Her istasyonun yükleme, bağlama ve kesme sırasında kullanacağı en büyük alandan seçin.
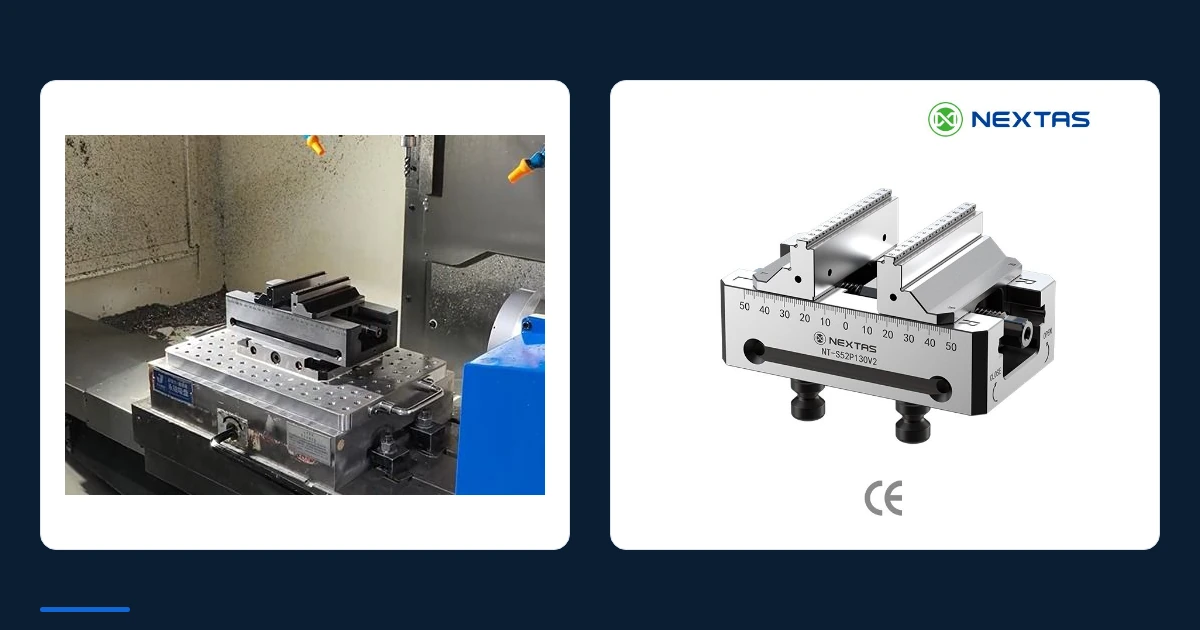
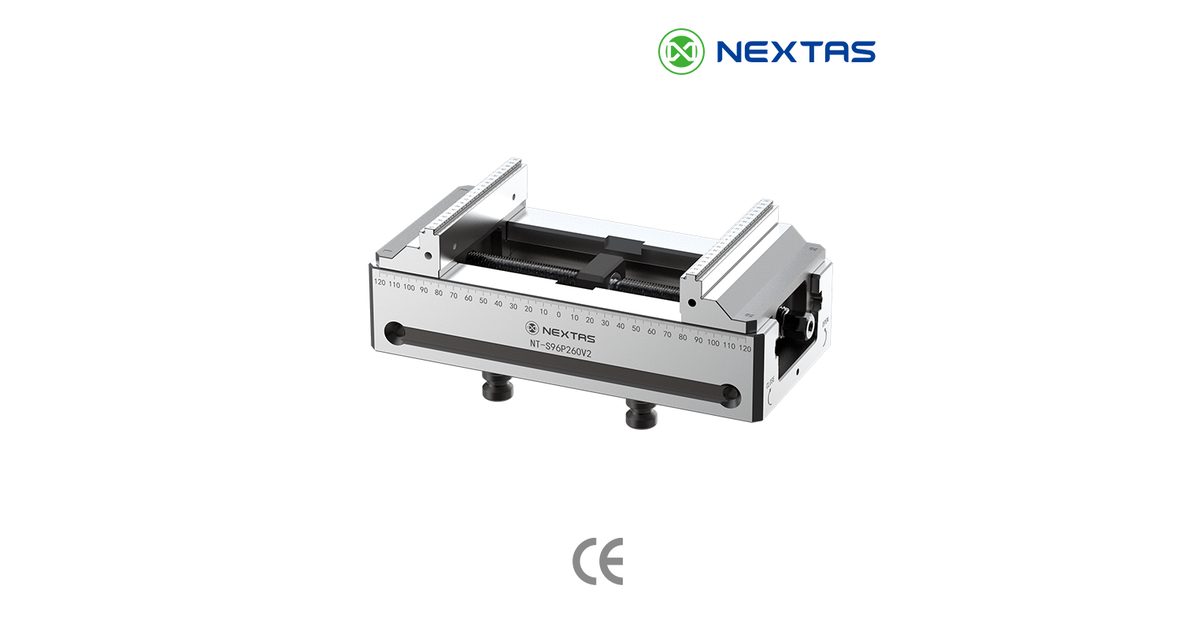
Seçilen modelin çizimiyle başlayın. Katalog, örneğin NT-S52P210V2 modelini 77 × 210 × 87 mm ve 4,4 kg olarak, 0–200 mm bağlama aralığıyla verir. NT-S96P210V2 modelini 125 × 210 × 111 mm ve 10,8 kg olarak, yine 0–200 mm aralıkla verir. Bunlar modele özgü planlama girdileridir. Başka bir modelin bağlama düzenini, çene zarfını ya da uyumunu kanıtlamaz.
Seçilen çeneleri tam açık konumda ekleyin. En büyük ham parçayı ve her durdurucuyu ya da konumlayıcıyı ekleyin. Ardından yalnızca kesici ağız için değil, gerçek takım tutucu için boşluk ekleyin. Bir istasyonun yanındaki kısa takım geçebilirken daha büyük bir tutucu sonraki parçaya çarpabilir. Paylaşılan alana giren her takımı ve gerçek program yolunu kontrol edin.
Parçayı oturtmak ve referans yüzeyine dayandığını doğrulamak için erişim bırakın. İşi yapan kişi, hazırlık kartında adı geçen dayama yüzeylerini görebilmeli ya da doğrulayabilmelidir. Parça vinç ya da kaldırma yardımcısıyla taşınıyorsa asılı yükü ve yerleştirme sırasında bağlı kalan donanımı çizin.
Her yerleşim için güvenli olan standart bir aralık yoktur. Son adımı hazırlık çizimine yazın. Çene boyutu, parça taşması ya da yükleme yöntemi değişirse önceki istasyon sayısına güvenmek yerine adımı yeniden gözden geçirin.
3. Yükleme ve boşaltma yolunu kanıtlayın
Boş bir istasyon yine de yüklemesi zor olabilir. Görevi makine kapısı açıldığı andan itibaren yürüyün. Ham parça nereden alınır? Nasıl tutulur? Hangi çene önce açılır? Hangi yüzey referans yüzeyine değmelidir? Eller, kaldırma donanımı ya da onaylı yükleyici nereden geçer?
Bu yolu yararlı bir yandan görünüşte ve üstten çizin. Yol; kapıyı, muhafazayı, komşu parçaları, çeneleri, takımları ve probları açık bırakmalıdır. En yakın istasyon zaten yüklüyken de çalışmalıdır. Operatör keskin bir parçanın ya da başka bir hazırlığın üzerinden eğilmeden iç istasyona ulaşamıyorsa sıranın başka bir düzene ya da daha fazla alana ihtiyacı vardır.
Elle taşımada atölyenin kaldırma ve makine güvenliği kurallarını izleyin. Güçle ya da otomatik yüklemede tam hücrenin kendi kumandalarına ve kendi güvenlik incelemesine ihtiyacı vardır. Bir mengene yerleşimi tek başına güvenli robot erişimini, algılamayı ya da arızadan sonra toparlanmayı kanıtlamaz.
4. Talaş, soğutma sıvısı ve temizlik için yer ayırın
Birbirine çok yakın istasyonlar talaşın biriktiği cepler oluşturabilir. Sorun yalnızca dağınık bir tabla değildir. Konumlama ya da oturma yüzeyindeki talaş, parçanın nasıl oturduğunu değiştirebilir. Gizli bir yığın çeneyi tıkayabilir, bir bağlantı elemanını örtebilir ya da sonraki yüklemeyi denetlemeyi zorlaştırabilir.
Talaş ve soğutma sıvısının her istasyon bölgesinden nasıl çıkabileceğini gösterin. Konumlama yüzlerini ve oturma yüzeylerini, onaylı yöntemle denetlenecek ve temizlenecek kadar görünür tutun. Cıvataların, kamaların ve parça durdurucularının çevresinde erişim bırakın. Tüm istasyonlar kurulduktan sonra ulaşılamayan dar bir kanal oluşturmayın.
Talaş davranışı malzemeye, kesiciye, takım yoluna, soğutma sıvısına ve parça şekline bağlıdır. Bir bağlama çizimi bunu kanıtlayamaz. Temsilî bir çevrim çalıştırın, güvenli koşullarda durdurun ve aralıkları, çene ceplerini ve tabla yüzeyini denetleyin. Kontrolü yalnızca temiz bir gösterimden sonra değil, birikmenin ortaya çıkması için yeterince parçadan sonra yineleyin.
Her yüklemede neyin temizleneceğini ve neyin planlı denetime ihtiyaç duyduğunu yazın. Komşu bir istasyon talaşı tutuyorsa serbest bırakmadan önce aralığı, siperleri, sırayı ya da akışı değiştirin. Sorunu, her mengene yerleşiminin kendini temizlediği yolundaki desteksiz bir iddiayla çözmeyin.
5. Farklı parçaların akışını bilinçli kurun
Bir tabla her istasyonda aynı parçayı ya da kontrollü bir parça karışımını taşıyabilir. Karışık seçenek, boş herhangi bir istasyonun herhangi bir işi alması değildir. Her konumun tanımlı bir parçası, çene takımı, referans yüzeyi, program adımı ve denetim gereksinimi olmalıdır.
İstasyonlara A, B ve C gibi kalıcı adlar verin. Aynı adları yerleşime, hazırlık kartına ve program notlarına koyun. Bir çene ya da durdurucu yalnızca B istasyonuna aitse onu orada belirtin. Ham parçanın benzer görünen ama farklı bir hazırlığa sahip istasyona yüklenmemesi için parçayı açıkça tanımlayın.
Planlanan tüm parçalar yerindeyken tam çevrimi kontrol edin. Uzun bir parça yanındaki kısa parçaya erişimi değiştirebilir. C istasyonunda kullanılan uzun bir takım, B istasyonunun üzerindeki alana girebilir. Güvenli sonuç, diğerleri boşken her istasyonun ayrı bir kontrolden geçmesine değil, birleşik yerleşime bağlıdır.
Yalnızca istasyon sayısından daha yüksek çıktı vaat etmeyin. Çevrim başına daha fazla parça kapı açılışlarını azaltabilir, ancak yüklemeyi, denetimi ve işleme çevrimini de uzatabilir. Onaylı tam akışı mevcut akışla atölye verisine göre karşılaştırın. Yerleşim kararını herhangi bir geri ödeme iddiasından ayrı tutun.
6. Yerleşim sığdıktan sonra tabla yükünü kontrol edin
Alana göre sığan bir sıra, makinenin izin verilen yükünü yine de aşabilir. Her mengenenin, her çene takımının, bağlama plakasının, bağlantı elemanlarının, konumlayıcıların ve en büyük ham parçanın kütlesini toplayın. Tam olarak seçilen modelleri kullanın. Yukarıdaki 4,4 kg ve 10,8 kg örnekleri yalnızca NT-S52P210V2 ve NT-S96P210V2 modellerine aittir.
Tam hazırlığı makine üreticisinin kurallarıyla karşılaştırın. Tabla konumuna ya da hareketine uygulanan her sınırı ekleyin. Bir mengenenin ağırlığını toplam tabla sınırıyla karşılaştırıp tüm sıranın kabul edildiğini varsaymayın. Hesabı yerleşimle birlikte saklayın; böylece sonraki bir istasyon ya da daha ağır bir ham parça incelemesiz eklenmesin.
7. Her etkin istasyonu bir ilk parçayla serbest bırakın
Onaylı yerleşimi bir hazırlık kartına dönüştürün. İstasyon kimliğini, mengeneyi ve çene takımını, parçayı, referans yüzeyini, yükleme sırasını, bağlama yöntemini, programı ve denetim özelliklerini listeleyin. Son adımı ve bir kişinin doğrulayabileceği her boş bölge ölçüsünü ekleyin.
Donanımı temiz yüzeylere kurun ve çizime göre kontrol edin. Bağlantı elemanlarını ve çalışma adımlarını üretici talimatına ve atölye akışına göre doğrulayın. Temsilî ham parçalar yükleyin. Kesmeden önce programı güvenli koşullarda kanıtlayın ve takımların, tutucuların ve probların tüm etkin istasyonları açık bıraktığını doğrulayın.
Her etkin istasyondan üzerinde anlaşılmış bir ilk parça işleyin. A istasyonundan gelen iyi bir parça B istasyonunu kanıtlamaz. Yanlış oturmayı, istasyon konumunu ya da hazırlık hatasını gösterebilecek özellikleri denetleyin. Çizim sorumlusu ve akış sorumlusu, çalışmadan önce yöntem ve sınırlar üzerinde anlaşmalıdır.
Sonucu istasyon bazında kaydedin. Partiyi ancak adı belirtilen sorumlu kabul ettiğinde serbest bırakın. Bir mengene taşındıktan, çeneler ya da durdurucular değiştikten, program düzeltildikten, yeni bir parça atandıktan ya da yerleşimi etkileyebilecek herhangi bir şey değiştikten sonra ilgili kontrolleri yineleyin.
Şu durumlarda durup yerleşimi yeniden inceleyin:
- ham parça ya da bitmiş parça onaylı zarftan büyüktür;
- bir istasyon farklı çeneler, durdurucular ya da bağlama donanımı kullanır;
- yükleme yolu ya da istasyon sırası değişir;
- talaş bir oturma yüzeyini gizler ya da aralıktan çıkamaz; veya
- herhangi bir etkin istasyondan gelen ilk parça anlaşılmış sonucu tutturamaz.
Yararlı bir yerleşim incelemesi için ne gönderilmeli
Makine modelini, tabla çizimini, izin verilen bağlama ve yük bilgisini ve varsa mevcut plaka çizimini gönderin. Seçilen mengene modelini ve çizimini, çene ayrıntılarını, en büyük ham parça ile bitmiş parça modellerini, parça ağırlığını ve her istasyona atanan parçayı ekleyin.
Takım listesini ve tutucuları, probu ya da takım sıfırlama düzeneğini, yükleme yöntemini, kapı ya da muhafaza sınırlarını, talaş ve soğutma yöntemini ve planlanan istasyon sırasını ekleyin. Kritik ilk parça özelliklerini ve bunları kimlerin onaylayabileceğini işaretleyin. Bu girdiler, bir mühendisin tabla boyutundan tahmin etmek yerine gerçek bir yerleşimi konuşmasını sağlar.
NEXTAS, kendinden merkezlemeli mengene seçeneklerini bu girdilere göre inceleyebilir ve hâlâ makine üreticisinin ya da akış sorumlusunun onayını gerektiren soruları belirtebilir. İnceleme; makine kılavuzunun, risk değerlendirmesinin, program kanıtının ya da ilk parça denetiminin yerine geçmez.
Sayıyı sabitlemeden önce istasyon yerleşimini inceleyin
Tabla çizimini, seçilen parçaları, istasyon planını ve yükleme yöntemini paylaşın. Seçilen mengene modelleriyle istasyon sayısını, takım erişimini ve yükleme sırasını inceleyebilir, teklifiniz için gereken çizimleri belirleyebiliriz.
Sıkça sorulan sorular
Bir CNC tablasına kaç mengene istasyonu sığar?
Güvenli sayı, açık çeneler, parça taşması, takımlar, problar, yükleme erişimi ve talaş çıkışı için yer ayırdıktan sonra makinenin kullanılabilir tabla alanına sığan sayıdır. Sayıyı ölçekli bir yerleşimde ve makinede doğrulayın; tabla alanı tek başına yetmez.
İstasyonlar arasında ne kadar aralık bırakmalıyım?
Evrensel bir aralık yoktur. Adımı seçilen mengene ve çene çizimlerinden, her istasyondaki en büyük parçadan, takım tutucu taramasından, yükleme yönteminden ve temizlik erişiminden belirleyin. Serbest bırakmadan önce planlanan programdaki her istasyonu kontrol edin.
Yükleme yolunda ne kontrol edilmelidir?
Operatörün, vincin ya da onaylı yükleyicinin ham parçayı nasıl getirdiğini, çeneleri nasıl açtığını, parçayı nasıl oturttuğunu, bitmiş parçayı nasıl aldığını ve kapıları, takımları, probları ve komşu istasyonları nasıl açık bıraktığını kontrol edin. Gerçek ağırlığı ve taşıma yöntemini inceleyin; boş bir üstten görünüş güvenli bir yolu kanıtlamaz.
Mengeneler arasında talaş boşluğunu nasıl planlarım?
Konumlama ve oturma yüzeylerini denetlemek ve temizlemek için görünür yollar ile talaş ve soğutma sıvısının istasyon bölgesinden çıkması için yer bırakın. Talaş şekli ve birikme bağlama çiziminden kanıtlanamayacağı için gerçek malzemeyi, takım yolunu ve soğutma yöntemini deneyin.
Farklı parçalar tek bir çok istasyonlu yerleşimde çalışabilir mi?
Evet, her istasyonun tanımlı bir parçası, referans yüzeyi, çene takımı, program adımı ve denetim planı varsa ve tam çevrim her hazırlığı açık bırakıyorsa. Farklı parçaların akışı tanımlama ve planlama işi ekler; herhangi bir parçanın herhangi bir istasyonu kullanabileceğini varsaymak yerine bunu kontrollü bir yerleşim olarak onaylayın.
İlk parça ve değişiklik sonrası kabul neyi kapsamalıdır?
Yerleşimi hazırlık kartıyla karşılaştırın, her istasyonu temizleyip denetleyin, onaylı yöntemle yükleyin, programı güvenli kanıtlama koşullarında çalıştırın ve her etkin istasyondan üzerinde anlaşılmış bir ilk parçayı denetleyin. Partiyi ancak adı belirtilen sorumlu sonucu kaydettikten sonra serbest bırakın.